...

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Répondez dans les 24 heures

Qu’est-ce qu’un agent mouillant pour textiles ? Types, utilisations et sélection

Un agent mouillant utilisé dans le textile est un auxiliaire tensioactif qui abaisse la tension superficielle, permettant ainsi à l'eau et aux bains de traitement de se diffuser et de pénétrer plus rapidement dans les fibres. Utilisé en teinture, impression, blanchiment et finissage, il améliore la mouillabilité pour une action chimique plus homogène et des surfaces plus propres. Il en résulte une fixation plus uniforme des colorants et une réduction des défauts évitables, notamment sur les tissus hydrophobes comme le polyester.

Agent mouillant pour textiles

Qu'est-ce qu'un agent mouillant dans les textiles ?

Que sont les agents mouillants dans le textile ? Un agent mouillant est un auxiliaire textile, généralement à base de tensioactifs, qui facilite la diffusion de l’eau sur la surface du tissu et sa pénétration rapide dans les fils et les faisceaux de fibres. En d’autres termes, il permet à l’eau de pénétrer au lieu de rester en surface.

Rôle d'un agent mouillant : Les agents mouillants diminuent la tension superficielle, réduisent la formation de gouttelettes et facilitent l'élimination des bulles d'air. Un mouillage plus rapide et plus complet améliore le contact avec le bain et assure une meilleure homogénéité du prétraitement et du blanchiment. Sur les lignes de production en continu, il favorise également une prise stable et uniforme, ce qui fait souvent la différence entre une production sans accroc et une journée de corrections de teinte.

Exemples courants dans le traitement textile : les usines utilisent généralement des agents mouillants spéciaux non ioniques, anioniques ou peu moussants. Selon le fournisseur, on peut également trouver des termes comme pénétrant ou mouillant rapide. Certains produits sont conçus pour des fonctions supplémentaires, combinant par exemple des propriétés émulsifiantes, dégraissantes et dispersantes, afin de faciliter le désencollage et le débouillissage en milieu fortement alcalin.

Pourquoi les usines utilisent-elles des agents mouillants ?

En production, le mouillage est rarement un simple avantage. C'est un point de contrôle.

  • Préparation plus cohérenteUne meilleure imprégnation permet aux produits de désencollage et de dégraissage d'atteindre l'intérieur du fil, évitant ainsi les zones partiellement préparées qui se teindront différemment par la suite.
  • blanchiment plus stableUne pénétration uniforme de l'alcool assure une blancheur homogène et réduit les résultats irréguliers.
  • Résultats de teinture plus propresLorsque l'humidification est uniforme, le transfert de masse l'est également. Cela réduit les stries et améliore la planéité.
  • Moins de défauts évitablesDe nombreux problèmes qui se manifestent par des défauts de teinture commencent plus tôt, avec un mouillage insuffisant, des résidus d'huile ou un accès inégal aux produits chimiques.

Agent mouillant vs détergent vs dispersant

Ces deux éléments sont souvent utilisés ensemble, mais ils ne sont pas interchangeables.

  • Agent mouillantAméliore l'étalement et la pénétration en abaissant la tension superficielle.
  • DétergentCe type de détergent vise à éliminer les salissures, notamment les huiles, en les émulsifiant et en les détachant du support. Bien que de nombreux détergents améliorent également le mouillage, l'élimination des salissures reste l'objectif principal.
  • DispersantIl maintient en suspension et stables les particules insolubles, comme les colorants dispersés lors de la teinture du polyester. Un dispersant empêche l'agglomération et le dépôt, et n'est pas nécessairement un agent mouillant rapide.

Les agents mouillants présentent une grande variabilité en termes de comportement moussant, de tolérance aux électrolytes et de performance sur les textiles hydrophobes. Il est donc essentiel de choisir le produit adapté à votre procédé. La gamme Sylic est spécialement conçue pour le prétraitement du mouillage et de la pénétration, facilitant ainsi la standardisation du mouillage avant le blanchiment ou la teinture. Découvrez nos agents mouillants pour textiles afin d'identifier des cas d'utilisation typiques et de choisir la qualité la mieux adaptée à votre substrat et aux conditions de votre machine.

Types d'agents mouillants pour textiles

Non ionique

Les agents mouillants non ioniques sont largement utilisés car ils sont généralement compatibles avec une vaste gamme de bains et de systèmes de teinture. Ils sont souvent privilégiés lorsque les formulations varient, lorsque les concentrations d'électrolytes fluctuent ou lorsque les fabricants recherchent un produit simple et fiable.

Anionique

Les agents mouillants anioniques offrent d'excellentes performances de mouillage, notamment lors de la préparation. En revanche, ils sont plus sensibles à la dureté de l'eau et aux autres produits utilisés simultanément, en particulier les produits cationiques. Un dosage précis permet aux agents mouillants anioniques de se révéler très efficaces.

Faible en mousse et spécialités

Les agents mouillants à faible mousse sont conçus pour les machines à grande vitesse et les lignes de production en continu où la mousse peut perturber la circulation et entraîner une application irrégulière. Des formulations spéciales peuvent également être utilisées pour des conditions de mouillage difficiles, comme le polyester avec des finitions de filage tenaces, les tissus denses ou les tissus emprisonnant l'air.

Un exemple concret est le Sylic P1401C , un agent mouillant légèrement jaune et transparent, facilement soluble dans l'eau et présentant généralement un pH de 6 à 7 en solution aqueuse à 1 %. Il est conçu pour les conditions de traitement par voie humide exigeantes, où les usines ont besoin d'un mouillage et d'une pénétration efficaces, d'une faible formation de mousse et d'un rinçage aisé.

L'image ci-dessous compare la mousse produite par le Sylic P1401C et d'autres agents mouillants à faible mousse disponibles sur le marché. Il est clair que, contrairement aux autres produits qui génèrent une mousse visible, le 1401C n'en produit quasiment pas, ce qui témoigne de performances supérieures et d'une meilleure expérience utilisateur.

Comment cela fonctionne-t-il ?

Tension superficielle et angle de contact

L'eau a naturellement tendance à perler, surtout sur les surfaces hydrophobes. Un agent mouillant réduit la tension superficielle et abaisse l'angle de contact, permettant ainsi au bain de se répandre rapidement et de pénétrer dans la structure du tissu au lieu de rester en surface. Il en résulte un mouillage plus rapide et un contact plus uniforme entre les produits chimiques et la fibre.

Facteurs liés aux tissus et au bain

Les performances de mouillage ne dépendent pas uniquement du produit, mais aussi des conditions d'utilisation.

  • SoutienLe coton et la viscose s'humidifient généralement plus facilement, mais les cires, les huiles de tricotage et les résidus de traitement peuvent tout de même ralentir l'humidification. Le polyester, quant à lui, nécessite généralement un traitement plus poussé car sa surface est naturellement hydrophobe.
  • ConstructionLes tissus à tissage serré, les tricots compacts, les microfibres et les tissus plus lourds peuvent emprisonner l'air et résister à la pénétration.
  • Température et pHLe mouillage s'améliore souvent avec la chaleur, mais le comportement des tensioactifs peut changer en fonction de la température et du pH.
  • Électrolytes et duretéLe sel, les alcalis et l'eau dure peuvent affecter la solubilité et les performances en fonction de la chimie.
  • turbulence des machinesUne forte agitation peut transformer un agent mouillant inadapté en un problème de mousse.

Lorsque les usines utilisent des solutions alcalines concentrées ou sont confrontées à une eau dure de qualité variable, le profil de résistance de l'agent mouillant devient un critère de performance essentiel, et non une simple donnée technique. Par exemple, le Sylic P1401C est conçu pour résister aux alcalis concentrés, aux hautes températures, aux agents oxydants, aux agents réducteurs et à l'eau dure, ce qui est pertinent dans les processus intégrés de désencollage, de dégraissage et de blanchiment.

Applications dans le traitement

Prétraitement : désencollage et dégraissage

C’est là que de nombreuses filatures constatent le plus grand avantage. Un mouillage rapide et uniforme permet aux agents de désencollage de pénétrer au cœur du fil et facilite l’élimination des cires et des huiles par débouillissage. Un meilleur mouillage réduit également le risque de formation de zones hydrophobes cachées, susceptibles d’entraîner des variations de teinte.

Lors de la préparation en milieu fortement alcalin, les usines recherchent souvent un agent mouillant, émulsifiant et dégraissant afin d'éviter le redépôt des résidus huileux et des composants d'encollage. Le Sylic P1401C est conçu pour émulsifier, dégraisser, dégraisser et disperser en milieu fortement alcalin. Il est reconnu pour son efficacité dans l'élimination des salissures et le désencollage, tout en limitant la formation de mousse.

Bleaching

Lors du blanchiment au peroxyde, une humidification constante favorise une pénétration uniforme du bain de blanchiment, notamment sur les articles denses ou les tissus présentant encore des résidus. En cas d'humidification irrégulière, la blancheur est souvent inégale et les étapes de teinture suivantes sont plus difficiles à maîtriser.

Pour les usines combinant plusieurs étapes de production, un agent mouillant présentant une forte résistance aux alcalis et une faible affinité pour les fibres est plus facile à rincer et réduit le risque de variations dues à la contamination croisée. Le Sylic P1401C est décrit comme ayant une bonne résistance aux alcalis, une faible affinité pour les fibres et étant facile à rincer, ce qui correspond à cette exigence.

Teinture et rembourrage

En teinture, une bonne imprégnation favorise un transfert de masse plus uniforme et contribue à réduire les variations locales de contact avec le bain. En foulardage, l'imprégnation est directement liée à une absorption homogène. Si l'absorption varie, la teinte varie également, même si tous les autres paramètres sont corrects. Le choix du produit doit tenir compte de la classe de colorant, du niveau d'électrolyte, du profil de température et des conditions de la machine.

Un critère de performance important pour les fabricants est la capacité du produit à faciliter la pénétration rapide du bain au cœur du tissu. Le Sylic P1401C est conçu pour mouiller rapidement la surface du tissu et pénétrer en son cœur lors du traitement par voie humide, favorisant ainsi l'absorption des colorants et autres auxiliaires par les fibres.

Impression et finition

En impression, le mouillage influe sur l'adhérence du support et peut affecter l'uniformité visuelle. En finition, les agents mouillants facilitent la répartition homogène des bains d'application sur les supports synthétiques et les structures fines. Un faible taux de mousse est particulièrement important sur les lignes à cadence élevée.

Comment choisir?

Correspondance avec la fibre : coton ou polyester

Commencez par le substrat et le problème que vous essayez de résoudre.

  • Coton, lin et mélangesPrivilégiez une imprégnation rapide et une bonne tenue en milieu alcalin, notamment en cas de problèmes liés aux cires, aux huiles ou à une préparation irrégulière. Le Sylic P1401C est décrit comme convenant au coton, au lin et à leurs mélanges pour les procédés de foulardage à froid, de désencollage, de débouillissage et de blanchiment.
  • Polyester et matières synthétiquesRecherchez un produit à forte pénétration, peu moussant et capable de décaper ou d'émulsifier les finitions. Le Sylic P1401C est également présenté comme un agent mouillant et dégraissant pour les fibres synthétiques et convient aussi bien à la laine, à la soie qu'à d'autres textiles.

Contrôle de la mousse pour les machines

La mousse peut engendrer une circulation instable, des mesures de niveau erronées et une aspiration irrégulière. Pour les buses, les machines à débordement et les lignes continues, la maîtrise de la mousse doit être un critère de choix primordial, et non une simple considération secondaire. L'utilisation d'antimousse doit également être effectuée avec précaution, car certains produits peuvent créer des taches ou des dépôts selon le système. Les produits conçus comme agents mouillants à faible mousse permettent de réduire le recours aux corrections de mousse en aval.

Compatibilité avec les colorants et les auxiliaires

Demandez si l'agent mouillant reste stable et efficace avec votre recette réelle.

  • Vérifiez la compatibilité ionique de l'ensemble de votre séquence, surtout si vous utilisez ultérieurement des adoucissants ou des fixateurs cationiques.
  • Vérifier le bon fonctionnement en présence de sel, d'alcali et d'autres composants courants du bain.
  • Surveillez les signes tels que la formation de brume, la séparation ou la précipitation à la température de fonctionnement.

Un simple test en bécher avec votre recette standard peut vous éviter bien des problèmes de production. Lorsque le procédé implique des bases fortes ou une chimie complexe, la résistance aux bases et à l'eau dure constitue un indicateur pratique de robustesse.

Stabilité : alcalis, peroxyde, chaleur

Si vous prévoyez d'utiliser un agent mouillant pour le débouillissage, le blanchiment ou la teinture à haute température, la stabilité est essentielle. L'instabilité peut se manifester par de la mousse, une séparation du bain, des dépôts ou un mouillage irrégulier, autant de problèmes qui engendrent des variations. Le Sylic P1401C est conçu pour résister aux alcalis concentrés et aux conditions oxydantes, ce qui est particulièrement important pour les séquences de préparation intégrées incluant le blanchiment au peroxyde.

Fabricant et fournisseur d'agents mouillants

Pour les usines textiles, le choix du fournisseur est crucial car les agents mouillants sont au cœur du processus de fabrication, et la moindre irrégularité peut avoir des répercussions sur l'ensemble de la chaîne. Un fabricant compétent d'agents mouillants doit garantir une qualité constante des lots, une documentation claire et un accompagnement pratique concernant le dosage et les points d'ajout pour les différentes fibres et machines.

Le groupe Skychem fournit des colorants et auxiliaires textiles à des clients du monde entier et collabore avec des usines textiles confrontées à des contraintes réelles telles que la variabilité de la qualité de l'eau, les programmes de fibres mixtes et des cadences de production élevées. La gamme Sylic est axée sur le prétraitement du mouillage et de la pénétration pour des procédés tels que le foulardage à froid et le désencollage, le débouillissage et le blanchiment intégrés. Par exemple, le Sylic P1401C est conditionné en fûts de polyéthylène de 125 kg avec un sac intérieur en plastique et se conserve 6 mois dans un entrepôt frais, sec et bien ventilé.

Conclusion

Les agents mouillants sont essentiels, mais non négligeables. Ils permettent aux bains aqueux de se répandre et de pénétrer rapidement, garantissant ainsi l'homogénéité des étapes de prétraitement, de blanchiment, de teinture et d'application. Pour choisir un agent mouillant, commencez par le type de fibre, puis vérifiez le comportement de la mousse, la compatibilité avec la formulation et la stabilité en milieu alcalin, peroxyde et à la chaleur. Pour obtenir de l'aide dans le choix de vos produits ou pour trouver un fournisseur, contactez Skychem Group ici !

FAQ

Quel agent mouillant convient au polyester ?

La plupart des usines utilisent un agent pénétrant plus puissant ou un agent mouillant spécial à faible mousse pour le polyester, car sa surface est hydrophobe et porte souvent des apprêts de filage. En pratique, le meilleur produit est celui qui mouille rapidement à votre température de fonctionnement, reste stable avec vos auxiliaires et ne provoque pas de formation de mousse sur votre machine.

Les agents mouillants sont-ils sans danger avec le peroxyde ?

De nombreux agents mouillants peuvent être utilisés pour le blanchiment au peroxyde, mais ils doivent être stables en milieu oxydant, au pH et à la température de votre procédé. Consultez les recommandations du fournisseur concernant les systèmes au peroxyde et effectuez un essai en laboratoire à petite échelle avec votre recette de blanchiment avant de lancer une production à grande échelle.

Comment réduire la formation de mousse due aux agents mouillants ?

Commencez par choisir un agent mouillant peu moussant adapté à votre machine. Vérifiez ensuite le dosage et le moment de l'ajout, car un surdosage est l'une des causes les plus fréquentes de formation excessive de mousse. Si vous ajoutez un antimousse, assurez-vous qu'il ne provoque pas de taches et n'interfère pas avec les étapes de teinture et de finition ultérieures.


Lectures recommandées:

  1. Agents égalisateurs dans la teinture des fibres synthétiques
  2. EDTA vs DTPA vs NTA
  3. Comment choisir un agent de nivellement pour les colorants dispersés ?

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

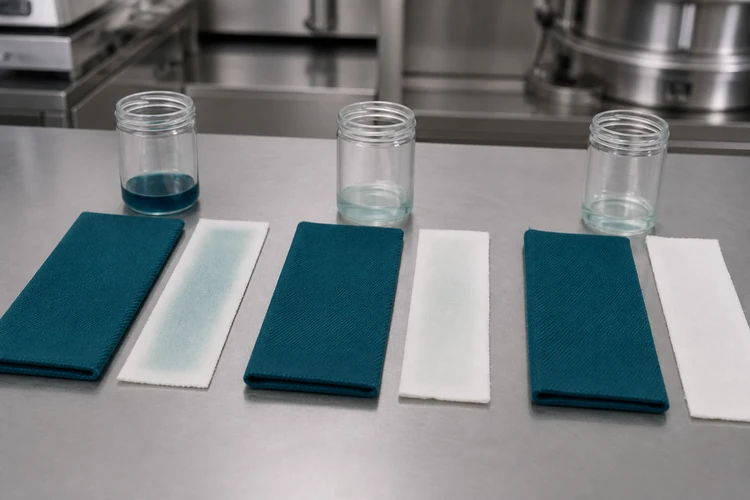
2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

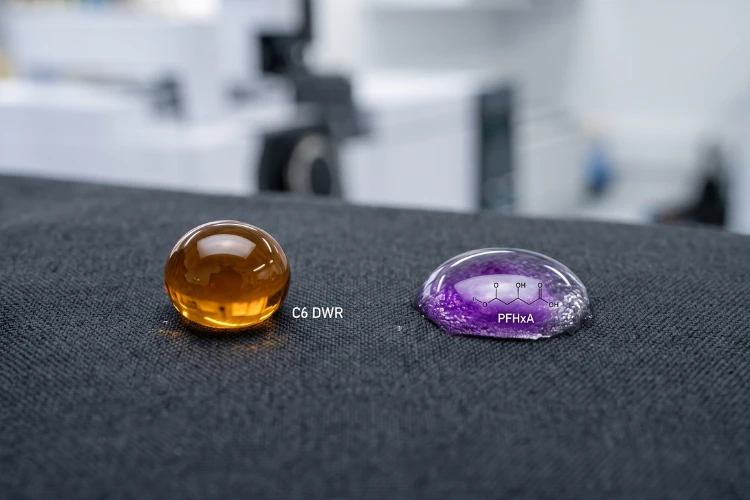
Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »
Rouleau de tissu en nylon bleu royal fini.

Défauts de teinture du nylon : causes et solutions de procédé

Table des matières Défauts courants de teinture du nylon Teinte irrégulière et irrégularité Effets de barillet, d'inclinaison et de givrage Les trois leviers derrière chaque défaut Profil de pH Vitesse de chauffage et zone de frappe Sélection et dosage du retardateur Dépannage par symptôme Solutions Skychem pour la teinture du nylon FAQ Quel est le pH optimal pour la teinture acide du nylon ? Pourquoi mon nylon se teint-il de façon irrégulière ? Comment les retardateurs de teinture empêchent-ils les colorations irrégulières ? À quelle température dois-je teindre le nylon ? Le nylon frappe vite. La teinture acide se lie à ses groupes aminés en quelques minutes, de sorte qu'un léger décalage dans le processus peut fixer une teinte irrégulière avant même qu'elle ait eu la chance de s'uniformiser. Les stries, les irrégularités, les barres et une surface mouchetée et irrégulière sur le nylon sont presque toujours dues à l'un des trois leviers contrôlables : le pH, la température ou le système de retardateur. Cet article explique comment identifier chaque défaut et quels ajustements apporter au processus pour éviter qu'il ne se reproduise. Défauts courants de teinture du nylon Nommer correctement un défaut est la première étape pour le corriger. Les trois motifs ci-dessous couvrent la plupart des phénomènes observés sur le nylon, et chacun d'eux indique une cause profonde différente. Teinte irrégulière et irrégularités La teinture irrégulière est une catégorie générale : taches, marbrures ou une teinte qui n’est tout simplement pas uniforme sur le tissu. Le phénomène de « skitteriness » est une forme plus spécifique, un aspect moucheté et granuleux où les filaments voisins absorbent la teinture à des vitesses différentes. C'est le signe le plus clair que la teinture a pénétré plus vite que la fibre n'a pu se stabiliser. Le Listing et le Barre Listing correspondent à une différence de teinte entre le bord et le centre, ou entre la lisière et le milieu, sur toute la largeur du tissu. Le style barre apparaît sous forme de barres ou de stries horizontales suivant les parcours ou les tracés. Ce qui distingue ces deux éléments de la dispersion aléatoire, c'est le motif : la liste et la barre suivent une direction définie en largeur ou en longueur, tandis que la dispersion aléatoire se disperse de manière aléatoire. Effets Ring, Tippy et Frosty La teinture en anneau et la teinture tippy sont des défauts de pénétration apparentés mais distincts, et il est important de les différencier. La teinture en anneau se produit sur toute la section transversale de la fibre : la teinture reste concentrée dans la gaine extérieure et ne se diffuse jamais complètement jusqu'au cœur, de sorte qu'un filament coupé présente un anneau coloré autour d'un centre pâle ou blanc même si la surface semble entièrement teinte. La teinture par insertion est une différence longitudinale, où l'extrémité d'un filament ou d'une fibre discontinue absorbe plus ou moins de teinture que le reste de la fibre, généralement parce que l'extrémité a un historique de chaleur ou un état de surface différent du reste de la fibre. L'effet givré se manifeste par une surface globalement pâle et délavée plutôt que par un motif directionnel. Ces trois constats pointent vers le même problème sous-jacent : la teinture n'a pas complètement pénétré la fibre, même si la teinte semble proche de la norme de loin. Les trois leviers à l'origine de chaque défaut La plupart des défauts des stores en nylon sont dus à un déséquilibre entre le pH, la température ou le système retardateur, qui agissent en opposition plutôt qu'en synergie. Chaque levier ci-dessous décrit le mécanisme, le mode de défaillance typique et la solution. Profil de pH Dans un bain acide, les groupes amino aux extrémités des chaînes polymères du nylon gagnent un proton et deviennent chargés positivement, tandis que les groupes sulfonate sur les molécules de colorant acide portent une charge négative. Les deux s'attirent et se lient d'amitié. Le pH détermine le nombre de sites actifs, la vitesse à laquelle le colorant les atteint et la force avec laquelle il s'y fixe. L'erreur de procédé la plus courante consiste à abaisser le pH du bain trop ou trop tôt. Si le bain devient acide avant que les articles ne soient uniformément mouillés et en circulation, la teinture prend brusquement et crée des stries ou des barres qu'aucun temps de maintien à la température requise ne peut corriger. Un pH trop élevé ou qui dérive au cours du cycle présente le problème inverse : une faible saturation et une profondeur d’ombrage variable d’un lot à l’autre. Les différentes classes de colorants acides nécessitent des plages de pH différentes : Colorants d’égalisation : environ pH 5.5 à 7.0, laissant au colorant la possibilité de migrer et de s’auto-corriger. Colorants de mouture (une classification issue de la terminologie de teinture de la laine, mais également une pratique courante pour le nylon) : environ pH 4.0 à 5.0, pour des teintes plus profondes et une meilleure résistance à l’humidité, avec une moindre tolérance aux variations de processus. Ces plages ne sont que des points de départ. Vérifiez-les par rapport à la fiche technique du fournisseur de colorants et aux essais réalisés en laboratoire, et ne transposez jamais une recette de la laine, où le schéma de pH pour l'égalisation et le traitement des colorants fonctionne dans le sens inverse. La même prudence s'applique au nylon lui-même : le nylon 6 et le nylon 6,6 peuvent réagir et se former différemment dans des conditions de pH et de température identiques, et le passage d'un substrat à un autre ou d'un fournisseur de colorants à un autre avec une recette non vérifiée est une source courante et évitable de dérive de teinte. Confirmer tout changement de type de fibre ou de source de colorant par un nouvel essai en laboratoire avant la production en série. La solution consiste à obtenir une courbe de pH reproductible plutôt qu'une valeur cible unique. Un donneur d'acide à action lente qui abaisse progressivement le pH à mesure que la température augmente permet de contrôler la réaction au lieu de la rendre soudaine, éliminant ainsi les incertitudes liées au dosage manuel au mauvais moment du cycle. La vitesse de chauffage et la température de la zone de frappe déterminent le moment et la rapidité du déplacement du colorant. Sur le nylon, la plus grande absorption se produit dans une plage étroite, généralement de 70 à 90 °C, où la structure de la fibre s'ouvre et le colorant pénètre en force. Le nylon possède un nombre limité de sites de fixation des colorants, et les colorants acides s'y lient presque aussitôt que les conditions le permettent ; une application trop rapide dans la zone de contact fixe le colorant de manière inégale, sans possibilité de normalisation ultérieure. Les dix à quinze premières minutes de frappe déterminent en grande partie l'issue de l'ensemble du lot. Le schéma ci-dessus montre comment cela se déroule au cours d'un cycle typique : une phase d'humidification et de circulation plate, une rampe contrôlée qui ralentit dans la zone de frappe de 70 à 90 °C, un palier près de l'ébullition pour la migration et l'égalisation, et un refroidissement contrôlé. La solution commence avant l'impact : il faut d'abord s'assurer d'une humidification complète et uniforme ainsi que d'une circulation régulière. Augmenter la température à un rythme contrôlé, souvent proche de 1 °C par minute, et encore plus lentement entre 70 et 90 °C.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences de votre projet, le pays et l'application prévue.

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »
Rouleau de tissu en nylon bleu royal fini.

Défauts de teinture du nylon : causes et solutions de procédé

Table des matières Défauts courants de teinture du nylon Teinte irrégulière et irrégularité Effets de barillet, d'inclinaison et de givrage Les trois leviers derrière chaque défaut Profil de pH Vitesse de chauffage et zone de frappe Sélection et dosage du retardateur Dépannage par symptôme Solutions Skychem pour la teinture du nylon FAQ Quel est le pH optimal pour la teinture acide du nylon ? Pourquoi mon nylon se teint-il de façon irrégulière ? Comment les retardateurs de teinture empêchent-ils les colorations irrégulières ? À quelle température dois-je teindre le nylon ? Le nylon frappe vite. La teinture acide se lie à ses groupes aminés en quelques minutes, de sorte qu'un léger décalage dans le processus peut fixer une teinte irrégulière avant même qu'elle ait eu la chance de s'uniformiser. Les stries, les irrégularités, les barres et une surface mouchetée et irrégulière sur le nylon sont presque toujours dues à l'un des trois leviers contrôlables : le pH, la température ou le système de retardateur. Cet article explique comment identifier chaque défaut et quels ajustements apporter au processus pour éviter qu'il ne se reproduise. Défauts courants de teinture du nylon Nommer correctement un défaut est la première étape pour le corriger. Les trois motifs ci-dessous couvrent la plupart des phénomènes observés sur le nylon, et chacun d'eux indique une cause profonde différente. Teinte irrégulière et irrégularités La teinture irrégulière est une catégorie générale : taches, marbrures ou une teinte qui n’est tout simplement pas uniforme sur le tissu. Le phénomène de « skitteriness » est une forme plus spécifique, un aspect moucheté et granuleux où les filaments voisins absorbent la teinture à des vitesses différentes. C'est le signe le plus clair que la teinture a pénétré plus vite que la fibre n'a pu se stabiliser. Le Listing et le Barre Listing correspondent à une différence de teinte entre le bord et le centre, ou entre la lisière et le milieu, sur toute la largeur du tissu. Le style barre apparaît sous forme de barres ou de stries horizontales suivant les parcours ou les tracés. Ce qui distingue ces deux éléments de la dispersion aléatoire, c'est le motif : la liste et la barre suivent une direction définie en largeur ou en longueur, tandis que la dispersion aléatoire se disperse de manière aléatoire. Effets Ring, Tippy et Frosty La teinture en anneau et la teinture tippy sont des défauts de pénétration apparentés mais distincts, et il est important de les différencier. La teinture en anneau se produit sur toute la section transversale de la fibre : la teinture reste concentrée dans la gaine extérieure et ne se diffuse jamais complètement jusqu'au cœur, de sorte qu'un filament coupé présente un anneau coloré autour d'un centre pâle ou blanc même si la surface semble entièrement teinte. La teinture par insertion est une différence longitudinale, où l'extrémité d'un filament ou d'une fibre discontinue absorbe plus ou moins de teinture que le reste de la fibre, généralement parce que l'extrémité a un historique de chaleur ou un état de surface différent du reste de la fibre. L'effet givré se manifeste par une surface globalement pâle et délavée plutôt que par un motif directionnel. Ces trois constats pointent vers le même problème sous-jacent : la teinture n'a pas complètement pénétré la fibre, même si la teinte semble proche de la norme de loin. Les trois leviers à l'origine de chaque défaut La plupart des défauts des stores en nylon sont dus à un déséquilibre entre le pH, la température ou le système retardateur, qui agissent en opposition plutôt qu'en synergie. Chaque levier ci-dessous décrit le mécanisme, le mode de défaillance typique et la solution. Profil de pH Dans un bain acide, les groupes amino aux extrémités des chaînes polymères du nylon gagnent un proton et deviennent chargés positivement, tandis que les groupes sulfonate sur les molécules de colorant acide portent une charge négative. Les deux s'attirent et se lient d'amitié. Le pH détermine le nombre de sites actifs, la vitesse à laquelle le colorant les atteint et la force avec laquelle il s'y fixe. L'erreur de procédé la plus courante consiste à abaisser le pH du bain trop ou trop tôt. Si le bain devient acide avant que les articles ne soient uniformément mouillés et en circulation, la teinture prend brusquement et crée des stries ou des barres qu'aucun temps de maintien à la température requise ne peut corriger. Un pH trop élevé ou qui dérive au cours du cycle présente le problème inverse : une faible saturation et une profondeur d’ombrage variable d’un lot à l’autre. Les différentes classes de colorants acides nécessitent des plages de pH différentes : Colorants d’égalisation : environ pH 5.5 à 7.0, laissant au colorant la possibilité de migrer et de s’auto-corriger. Colorants de mouture (une classification issue de la terminologie de teinture de la laine, mais également une pratique courante pour le nylon) : environ pH 4.0 à 5.0, pour des teintes plus profondes et une meilleure résistance à l’humidité, avec une moindre tolérance aux variations de processus. Ces plages ne sont que des points de départ. Vérifiez-les par rapport à la fiche technique du fournisseur de colorants et aux essais réalisés en laboratoire, et ne transposez jamais une recette de la laine, où le schéma de pH pour l'égalisation et le traitement des colorants fonctionne dans le sens inverse. La même prudence s'applique au nylon lui-même : le nylon 6 et le nylon 6,6 peuvent réagir et se former différemment dans des conditions de pH et de température identiques, et le passage d'un substrat à un autre ou d'un fournisseur de colorants à un autre avec une recette non vérifiée est une source courante et évitable de dérive de teinte. Confirmer tout changement de type de fibre ou de source de colorant par un nouvel essai en laboratoire avant la production en série. La solution consiste à obtenir une courbe de pH reproductible plutôt qu'une valeur cible unique. Un donneur d'acide à action lente qui abaisse progressivement le pH à mesure que la température augmente permet de contrôler la réaction au lieu de la rendre soudaine, éliminant ainsi les incertitudes liées au dosage manuel au mauvais moment du cycle. La vitesse de chauffage et la température de la zone de frappe déterminent le moment et la rapidité du déplacement du colorant. Sur le nylon, la plus grande absorption se produit dans une plage étroite, généralement de 70 à 90 °C, où la structure de la fibre s'ouvre et le colorant pénètre en force. Le nylon possède un nombre limité de sites de fixation des colorants, et les colorants acides s'y lient presque aussitôt que les conditions le permettent ; une application trop rapide dans la zone de contact fixe le colorant de manière inégale, sans possibilité de normalisation ultérieure. Les dix à quinze premières minutes de frappe déterminent en grande partie l'issue de l'ensemble du lot. Le schéma ci-dessus montre comment cela se déroule au cours d'un cycle typique : une phase d'humidification et de circulation plate, une rampe contrôlée qui ralentit dans la zone de frappe de 70 à 90 °C, un palier près de l'ébullition pour la migration et l'égalisation, et un refroidissement contrôlé. La solution commence avant l'impact : il faut d'abord s'assurer d'une humidification complète et uniforme ainsi que d'une circulation régulière. Augmenter la température à un rythme contrôlé, souvent proche de 1 °C par minute, et encore plus lentement entre 70 et 90 °C.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences, le pays et l'application.

Remonter en haut
Email WhatsApp

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures