Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Répondez dans les 24 heures

EDTA vs DTPA vs NTA : quel agent séquestrant est le plus performant en teinture textile ?

Les agents séquestrants jouent un rôle essentiel dans tous les procédés de traitement humide des textiles, car il est important de veiller à ce que les ions métalliques n'affectent pas le processus de teinture. Les polluants présents dans l'eau dure, tels que le calcium, le magnésium, le fer et le cuivre, peuvent entraîner une forte distorsion des teintes et réduire l'éclat des tissus.

Cet article compare l'EDTA, le DTPA et le NTA, en abordant leurs avantages, leurs inconvénients, leurs performances environnementales et leurs performances réelles afin d'aider les teintureries à faire le bon choix.

Aperçu des agents séquestrants courants

Le choix d'un agent séquestrant approprié en teinture textile peut aboutir à une couleur parfaite ou à un résultat insatisfaisant. La première étape pour comparer les performances consiste à comprendre le mécanisme d'action de chaque agent chélateur couramment utilisé et son rôle dans le processus. La différence entre l'EDTA, le DTPA et le NTA est abordée ci-dessous.

EDTA : agent chélateur à usage général

L'EDTA (acide éthylènediaminetétraacétique) est également utilisé dans l'industrie textile en raison de sa capacité à se lier aux ions durs courants. Il est efficace sur une large plage de pH et favorise une diffusion stable des colorants dans le coton, le polyester et les mélanges.

DTPA : Contrôle renforcé des ions métalliques

Le DTPA est un chélateur plus puissant que l'EDTA, notamment pour la régulation des ions fer et cuivre responsables de la décoloration et des variations de teinte. Il est largement utilisé pour les colorants délicats et la teinture à haute température.

NTA : Rentable mais préoccupant sur le plan environnemental

L'acide nitrilotriacétique (NTA) présente l'avantage d'être peu coûteux et d'avoir une bonne capacité de chélation. Bien qu'efficace en prétraitement et en débouillissage, il ne convient pas à la teinture de haute précision. Les enjeux écologiques exigent une attention particulière à son utilisation.

EDTA vs DTPA vs NTA

Critères de comparaison clés

Pour évaluer les agents chélateurs textiles, il convient de prendre en compte certains aspects techniques. Ceux-ci permettent d'établir les performances de chaque agent dans diverses conditions de teinture. Les différences et les critères pratiques adoptés par les teinturiers sont présentés ci-dessous.

Force de chélation et qualité de teinture

Le DTPA offre le pouvoir de liaison aux métaux le plus élevé, ce qui le rend idéal pour les teintes sensibles aux traces d'ions. L'EDTA assure des performances générales fiables, tandis que le NTA présente le pouvoir de chélation le plus faible.

Performances à hautes températures et à pH variables

Le DTPA résiste aux conditions extrêmes, notamment aux températures élevées de teinture HT, supérieures à 120 °C. L'EDTA peut être utilisé à des pH et des températures modérés, tandis que le NTA est optimal en prétraitement standard.

Compatibilité avec les types de teinture

L'EDTA et le DTPA interviennent dans les procédés de teinture réactive, dispersée, en cuve et au soufre. Le NTA est principalement utilisé en prétraitement, contrairement à la teinture elle-même, qui est très délicate.

Impact environnemental et biodégradabilité

Le NTA se biodégrade plus rapidement, mais soulève des problèmes de réglementation. L'EDTA et le DTPA se dégradent plus lentement, mais sont largement approuvés dans les applications industrielles.

Coût et dosage pour une efficacité optimale

L'acide nitrique (NTA) est économique et convient aux procédés à grande échelle. L'acide eicosapentaénoïque (EDTA) est relativement bon marché et présente une efficacité modérée, tandis que l'acide docosahexaénoïque (DTPA) est plus cher, mais offre une meilleure stabilité de la couleur.

Performance en teinture textile

En pratique, les résultats varient considérablement selon le type de tissu, la dureté de l'eau et les machines utilisées. La connaissance du comportement de chaque agent dans des conditions de teinture réelles permet aux teinturiers de prendre les bonnes décisions.

L'effet de l'EDTA, du DTPA et du NTA sur la stabilité de la teinte et le résultat de la teinture est discuté ci-dessous.

EDTA dans la teinture du coton et du polyester

L'EDTA améliore la blancheur lors du blanchiment et assure une pénétration uniforme de la teinture. Il élimine les traces et les taches lors de la teinture réactive.

DTPA pour les procédés sensibles au fer

Dans les systèmes d'eau à forte teneur en fer, le DTPA offre une stabilité et une précision de teinte inégalées, notamment pour les teintes pastel et les tons vifs.

NTA en prétraitement et en dégraissage

L'acide nitrique (NTA) améliore le pouvoir détergent, l'élimination du tartre et l'adoucissement de l'eau lors du lavage. Il est idéal pour les usines soucieuses de leur budget.

Effet sur la stabilité et la constance de l'ombrage

Le DTPA excelle dans l'obtention de teintes uniformes. L'EDTA assure une consistance acceptable pour la teinture courante, tandis que le NTA favorise l'uniformité en début de processus.

Avantages et limites

Chaque agent séquestrant présente des avantages et des inconvénients. Leur analyse permet de déterminer l'option la plus adaptée à chaque cas de teinture. En voici un bref aperçu.

Avantages et inconvénients de l'EDTA

Avantages :

  • Performances polyvalentes : Fonctionne bien avec une grande variété de colorants, y compris les colorants réactifs, de cuve et dispersés.
  • Stable à différents pH : Reste stable en chélation même lorsque le pH varie au cours du traitement.
  • Améliore l'homogénéité de la teinte : Réduit les traces et la pénétration insuffisante de la teinture sur le coton et le polyester.

Inconvénients :

  • Force de chélation modérée : Cette méthode est moins efficace que le DTPA à forte concentration de fer ou de métaux lourds.
  • Persistance environnementale : Il se biodégrade lentement, ce qui n'est pas souhaitable dans les installations soumises à des contraintes environnementales strictes.
  • Dosage plus élevé en eau très dure : Peut entraîner une dose plus importante dans les systèmes d'eau très dure.

Avantages et inconvénients du DTPA

Avantages :

  • Capacité de liaison aux métaux la plus élevée : Assure la meilleure chélation du fer, du cuivre et du manganèse, ce qui garantit une précision de teinture optimale.
  • Performances exceptionnelles à haute température : Il est très stable lors de la teinture à haute température et peut être soumis à des températures élevées supérieures à 120 °C.
  • Idéal pour les teintes sensibles : Permet une reproduction fidèle des teintes sur les couleurs pâles ou vives, ou sur les couleurs sensibles au fer.

Inconvénients :

  • Coût par utilisation plus élevé : Plus coûteux que l'EDTA et le NTA, dans les systèmes continus à grande échelle.
  • Peut nécessiter une manutention spécialisée : Dans certaines usines, la compatibilité avec les systèmes chimiques existants doit être vérifiée.
  • Biodégradation plus lente : Plus persistant dans l'environnement que le NTA.

Avantages et inconvénients de la NTA

Avantages :

  • Très économique : Idéalement adapté aux usines intéressées par le prétraitement et le lavage à faible coût.
  • Efficace pour l'adoucissement de l'eau : Il est efficace pour éliminer les ions calcium et magnésium jusqu'au début du processus de teinture.
  • Meilleure biodégradabilité : plus rapide que l'EDTA et le DTPA, ce qui réduit l'impact environnemental à long terme.

Inconvénients :

  • Force de chélation plus faible : Il n'est pas utilisé dans une opération de teinture de précision ni dans un processus où les ions métalliques doivent être strictement contrôlés.
  • Préoccupations réglementaires : Le NTA peut mobiliser des métaux lourds dans l'environnement, avec un impact potentiel sur la qualité de l'eau ; par conséquent, son utilisation est soumise à des restrictions dans certaines régions en raison de ses effets sur l'environnement et la santé.
  • Performances limitées à haute température : Moins stable en teinture haute température ou lorsque des conditions chimiques extrêmes sont nécessaires.

Meilleures applications pour chaque agent chélateur

L'utilisation de chélateurs varie selon les conditions de teinture. Il est essentiel de connaître les conditions d'utilisation optimales de chaque agent séquestrant afin d'obtenir une efficacité maximale et de réduire le nombre de teintures ultérieures.

Quand l'EDTA est suffisant

L'EDTA fonctionne mieux dans les usines qui utilisent une eau moyennement dure et produisent des teintes régulières de coton et de polyester.

Avantages du DTPA dans la teinture spécifique

Le DTPA offre des performances optimales pour les procédés sensibles au fer, la teinture à haute température et les usines visant une précision de teinte stricte.

L'intégration de NTA dans les processus sensibles aux coûts

NTA convient aux usines soucieuses de réduire leurs coûts lors du débouillissage, du désencollage et du blanchiment.

Propriété / Fonctionnalité EDTA DTPA NTA
Force de chélation Moyenne Strongest Modérée
Performance en eau riche en fer Bon Excellent Moyen
Meilleure plage de température teinture standard Teinture à haute température Pré-traitement
Profil environnemental Faible biodégradabilité Faible biodégradabilité Biodégradabilité plus élevée ; réglementée
Prix Moyenne Meilleure performance du béton Le plus bas
Meilleur cas d'utilisation teinture générale Teintes précises et contrôle du fer Prétraitement abordable

Recommandations pour les teintureries

Le choix de l'agent chélateur approprié est crucial pour la productivité et la stabilité de l'ombrage. Les usines textiles doivent veiller à la qualité de l'eau, au bon fonctionnement des machines, à la compatibilité des produits chimiques et au respect des normes. Voici quelques suggestions pratiques pour les situations de production courantes.

Choisir en fonction de la dureté de l'eau

Eau riche en fer : DTPA. Il est particulièrement efficace pour contrôler les ions fer et cuivre, courants dans les eaux riches en fer ; il possède le pouvoir chélateur le plus élevé des trois agents.

Dureté moyenne : EDTA. Il est efficace dans une eau de dureté moyenne ; il possède une bonne capacité à chélater les ions plus durs comme le calcium et le magnésium (fréquemment présents dans une eau moyennement dure), empêchant ainsi l’entartrage et assurant une diffusion stable du colorant.

Dureté légère : NTA. Ce composé est particulièrement adapté aux eaux légèrement dures ; il chélate efficacement les ions calcium et magnésium, mais moins fortement que l’EDTA ou le DTPA.

Choix selon le type de colorant et la machine

Le DTPA est idéal pour les colorants réactifs et la teinture à haute température. L'EDTA est polyvalent pour les opérations courantes. Le NTA convient au prétraitement.

Conformité environnementale et sélection des agents

Les usines situées dans des régions écologiquement sensibles doivent vérifier si le NTA est autorisé. L'EDTA et le DTPA sont plus sûrs pour la conformité réglementaire.

Conclusion

Une bonne compréhension des différences entre l'EDTA, le DTPA et le NTA permet aux teintureries de choisir l'agent séquestrant adapté à chaque procédé. Si le DTPA excelle dans la teinture de précision et sur les textiles riches en fer, l'EDTA demeure une option polyvalente et fiable. Le NTA est quant à lui idéal pour les opérations de prétraitement économiques.

Améliorez le prétraitement de vos textiles grâce à l'agent séquestrant silico-silicique : il élimine les interférences des ions métalliques, améliore la stabilité du bain et vous garantit des teintures nettes, uniformes et éclatantes. Contactez l'équipe Skychem dès aujourd'hui pour demander un échantillon et constater par vous-même les performances accrues et constantes de votre procédé dès la première étape.

Pour des solutions fiables et performantes, vous pouvez explorer des agents séquestrants haut de gamme qui empêchent l'interférence des ions métalliques, améliorent la stabilité du bain et garantissent des résultats de teinture et de finition constants, et demander un devis pour vos besoins en teinture.


Lectures recommandées:

  1. Le rôle des agents égalisateurs dans la teinture des fibres synthétiques
  2. Comment sélectionner les produits chimiques textiles conformes à la norme ZDHC ?
  3. Crêpe contre soie : comment les auxiliaires textiles améliorent leurs performances
  4. Comment les fournisseurs de produits chimiques textiles favorisent le développement durable

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

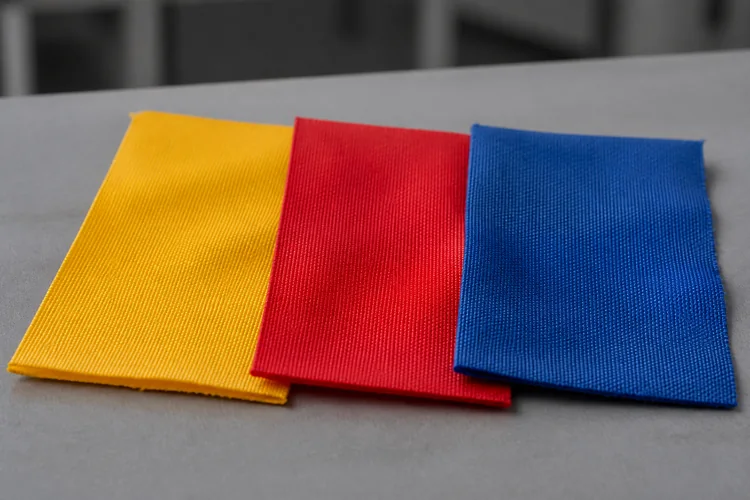
Échantillons de nylon jaune, rouge et bleu représentant un ensemble de teintures acides trichromatiques compatibles.

Sélection de colorants trichromatiques à base d'acide pour des teintes de nylon uniformes

Table des matières Comprendre les facteurs influençant le taux de prise Appariement des taux de prise dans une combinaison Le rôle du pH dans l'absorption du colorant Plages de pH par classe de colorant Contrôle du pH pendant la teinture Principes de sélection trichromatique Choisir le jaune, le rouge et le bleu compatibles Combinaisons typiques de colorants acides trichromatiques pour le nylon Combinaison trichromatique de teinte claire Combinaison trichromatique de teinte foncée Propriétés de migration et d'accumulation Éviter le changement de teinte Directives pratiques sur les recettes Liste de contrôle pour les essais en laboratoire FAQ Qu'est-ce qui provoque une teinture inégale avec des colorants acides sur le nylon ? Comment le contrôle du pH influence-t-il la reproductibilité ? Qu’est-ce qui rend une combinaison trichromatique fiable ? La teinture du nylon exige de la précision. Les colorants acides adhèrent bien aux fibres de polyamide, mais la constance de la teinte dépend de la précision avec laquelle le taux d'application, le pH et les combinaisons trichromatiques sont contrôlés. Un léger décalage dans une seule variable peut entraîner une légère déviation par rapport à la norme, même si la recette semble correcte sur le papier. Cet article détaille les facteurs pratiques qui assurent la compatibilité des combinaisons de teintures acides sur le nylon. Comprendre le taux de pénétration Le taux de pénétration décrit la rapidité avec laquelle un colorant passe du bain à la fibre. Sur le nylon, cette vitesse dépend de la structure du colorant, de la rampe de température et du nombre de sites de colorant disponibles sur le substrat. Une teinture à prise rapide peut produire une couleur irrégulière si elle s'épuise avant que le bain ne pénètre complètement dans le tissu, en particulier sur les tricots serrés ou les fils denses. Facteurs influençant le taux de fixation Trois variables ont le plus grand effet sur la vitesse à laquelle un colorant acide donné se fixe sur le nylon : la taille et la structure moléculaires : les molécules plus petites et plus mobiles ont tendance à migrer et à se niveler plus facilement, tandis que les structures plus grandes ou plus linéaires se fixent plus rapidement mais migrent moins une fois fixées. Concentration en électrolytes : des niveaux de sel plus élevés dans le bain ralentissent la prise en augmentant la compétition ionique à la surface de la fibre, ce qui peut aider à l’égalisation mais peut réduire l’épuisement total si l’équilibre n’est pas correct. Vitesse de montée en température : une montée en température trop rapide laisse peu de temps à la teinture pour migrer avant la fixation, ce qui augmente le risque de stries ou de traînées sur les produits. Correspondance des taux de réussite dans une combinaison Lors de la combinaison de colorants pour obtenir une nuance, chaque composant doit avoir un taux de réussite comparable. Si l'un des colorants d'un mélange agit sensiblement plus vite que les autres, il domine les premières étapes de la teinture et modifie la teinte au fur et à mesure que le bain progresse. Il s'agit là d'une des causes les plus fréquentes de problèmes de reproductibilité dans les teintureries de nylon, notamment lorsque les recettes sont modifiées sans vérifier comment la nouvelle combinaison se comporte en tant que système plutôt qu'en tant que teintures individuelles. Rôle du pH dans l'absorption des colorants Les colorants acides nécessitent un bain acide pour se lier efficacement aux groupes amine de la fibre de nylon. Le pH ne se contente pas de définir l'environnement chimique ; il détermine également la vitesse d'absorption du colorant et l'ampleur des corrections possibles une fois la teinture commencée. Plages de pH par classe de colorant Les différentes classes de colorants acides sont formulées pour fonctionner dans des plages de pH spécifiques. Travailler en dehors de cette fenêtre modifie la vitesse d'absorption et peut affecter les propriétés de solidité. Classe de colorant Plage de pH typique Comportement d'absorption Colorants acides d'égalisation pH 5 à 6 Fixation plus lente, bonne migration, correction plus facile Colorants acides de broyage pH 4.5 à 5.5 Fixation modérée, moins tolérant aux irrégularités de teinture Colorants acides à complexe métallique pH 4 à 5 Fixation plus rapide, meilleure solidité, contrôle du processus plus strict nécessaire Ces plages sont des références initiales. Les performances réelles dépendent de la qualité spécifique du colorant, du rapport de bain et du type de machine ; une confirmation en laboratoire sur le substrat prévu reste donc nécessaire avant toute production à grande échelle. Contrôle du pH pendant la teinture : Maintenir un pH stable tout au long du cycle est aussi important que de définir le point de départ correct. Un pH qui augmente pendant la teinture ralentit l'absorption et peut donner une teinte pâle ou irrégulière, tandis qu'une chute brutale en début de processus peut entraîner une absorption trop rapide du colorant pour une migration correcte. Des systèmes tampons et un ajout contrôlé d'acide permettent de maintenir le bain dans les limites acceptables du début à la fin. Les agents de nivellement et les auxiliaires tampons formulés pour le contrôle du pH et de l'adhérence aident à stabiliser la vitesse d'absorption sur différentes constructions de tissus et dans différentes conditions de machines, en particulier sur les constructions sujettes à une adhérence initiale rapide. Principes de sélection trichromatique La teinture trichromatique utilise une teinture jaune, rouge et bleue pour créer une large gamme de nuances à partir d'une petite palette de travail. La compatibilité entre ces trois colorants détermine la prévisibilité des teintes obtenues, aussi bien en laboratoire qu'à grande échelle. Choisir un ensemble trichromatique compatible jaune, rouge et bleu : un ensemble trichromatique fonctionnel doit présenter des taux de frappe similaires, une sensibilité au pH similaire et un comportement de migration comparable. Des composants non adaptés peuvent entraîner une variation de teinte entre les échantillons de laboratoire et les lots de production, même lorsque la concentration totale de colorant est correcte. Les colorants acides Skyacido, formulés spécifiquement pour la teinture du polyamide, offrent une large gamme de nuances avec une forte combinabilité entre elles, ce qui permet d'assortir les composants jaunes, rouges et bleus comme un ensemble coordonné plutôt que de sélectionner chaque couleur indépendamment en fonction de la seule nuance. Le tableau ci-dessous décrit les points à vérifier pour chaque composant primaire lors de la création d'un jeu trichromatique : Composant Taux de pénétration Vérifier Sensibilité au pH Comportement de migration Jaune Comparer la courbe d'épuisement avec le rouge et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Rouge Comparer la courbe d'épuisement avec le jaune et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Bleu Comparer la courbe d'épuisement avec le jaune et le rouge Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Effectuer cette comparaison pendant le développement par trempage en laboratoire, plutôt qu'après qu'un lot en vrac présente une dérive de teinte, permet de détecter les différences tant qu'il est encore peu coûteux de les corriger. Combinaisons typiques de colorants acides trichromatiques pour le nylon Dans la pratique de la teinture du nylon, les combinaisons trichromatiques sont généralement sélectionnées en fonction de la profondeur de la teinte, des exigences d'accumulation et de la compatibilité entre les colorants. Différentes combinaisons peuvent être nécessaires pour les teintes claires et les teintes foncées afin de maintenir un équilibre entre l'épuisement, la migration et la reproductibilité de la teinte. Combinaison trichromatique de teintes claires Pour les teintes claires et moyennes, les colorants présentant de bonnes performances de migration et un comportement d'attaque modéré sont préférés pour obtenir une excellente capacité d'égalisation et de correction de teinte. Une combinaison typique de teintes claires peut inclure : Exemple de position trichromatique : Jaune acide Skyacido Yellow 199, Rouge Skyacido Red 337, Bleu Skyacido Blue 324. Cette combinaison offre une bonne compatibilité et est

En savoir plus »
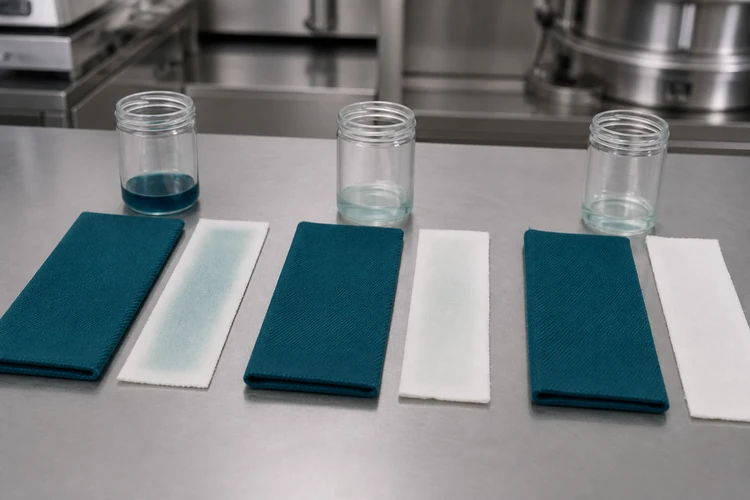
2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

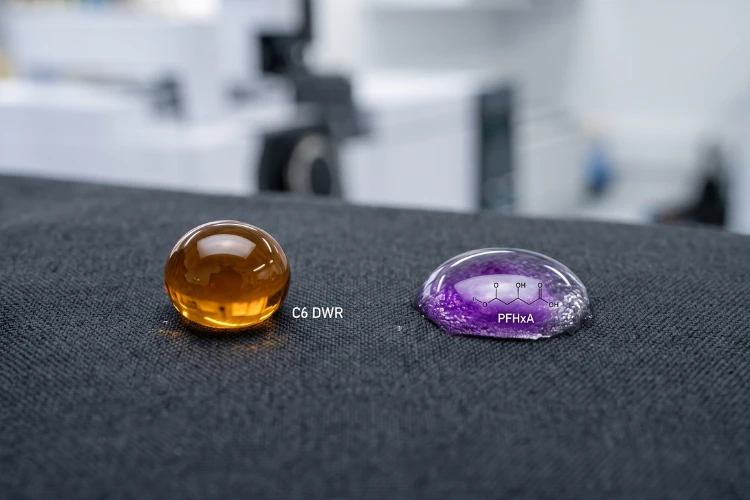
Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences de votre projet, le pays et l'application prévue.

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

Échantillons de nylon jaune, rouge et bleu représentant un ensemble de teintures acides trichromatiques compatibles.

Sélection de colorants trichromatiques à base d'acide pour des teintes de nylon uniformes

Table des matières Comprendre les facteurs influençant le taux de prise Appariement des taux de prise dans une combinaison Le rôle du pH dans l'absorption du colorant Plages de pH par classe de colorant Contrôle du pH pendant la teinture Principes de sélection trichromatique Choisir le jaune, le rouge et le bleu compatibles Combinaisons typiques de colorants acides trichromatiques pour le nylon Combinaison trichromatique de teinte claire Combinaison trichromatique de teinte foncée Propriétés de migration et d'accumulation Éviter le changement de teinte Directives pratiques sur les recettes Liste de contrôle pour les essais en laboratoire FAQ Qu'est-ce qui provoque une teinture inégale avec des colorants acides sur le nylon ? Comment le contrôle du pH influence-t-il la reproductibilité ? Qu’est-ce qui rend une combinaison trichromatique fiable ? La teinture du nylon exige de la précision. Les colorants acides adhèrent bien aux fibres de polyamide, mais la constance de la teinte dépend de la précision avec laquelle le taux d'application, le pH et les combinaisons trichromatiques sont contrôlés. Un léger décalage dans une seule variable peut entraîner une légère déviation par rapport à la norme, même si la recette semble correcte sur le papier. Cet article détaille les facteurs pratiques qui assurent la compatibilité des combinaisons de teintures acides sur le nylon. Comprendre le taux de pénétration Le taux de pénétration décrit la rapidité avec laquelle un colorant passe du bain à la fibre. Sur le nylon, cette vitesse dépend de la structure du colorant, de la rampe de température et du nombre de sites de colorant disponibles sur le substrat. Une teinture à prise rapide peut produire une couleur irrégulière si elle s'épuise avant que le bain ne pénètre complètement dans le tissu, en particulier sur les tricots serrés ou les fils denses. Facteurs influençant le taux de fixation Trois variables ont le plus grand effet sur la vitesse à laquelle un colorant acide donné se fixe sur le nylon : la taille et la structure moléculaires : les molécules plus petites et plus mobiles ont tendance à migrer et à se niveler plus facilement, tandis que les structures plus grandes ou plus linéaires se fixent plus rapidement mais migrent moins une fois fixées. Concentration en électrolytes : des niveaux de sel plus élevés dans le bain ralentissent la prise en augmentant la compétition ionique à la surface de la fibre, ce qui peut aider à l’égalisation mais peut réduire l’épuisement total si l’équilibre n’est pas correct. Vitesse de montée en température : une montée en température trop rapide laisse peu de temps à la teinture pour migrer avant la fixation, ce qui augmente le risque de stries ou de traînées sur les produits. Correspondance des taux de réussite dans une combinaison Lors de la combinaison de colorants pour obtenir une nuance, chaque composant doit avoir un taux de réussite comparable. Si l'un des colorants d'un mélange agit sensiblement plus vite que les autres, il domine les premières étapes de la teinture et modifie la teinte au fur et à mesure que le bain progresse. Il s'agit là d'une des causes les plus fréquentes de problèmes de reproductibilité dans les teintureries de nylon, notamment lorsque les recettes sont modifiées sans vérifier comment la nouvelle combinaison se comporte en tant que système plutôt qu'en tant que teintures individuelles. Rôle du pH dans l'absorption des colorants Les colorants acides nécessitent un bain acide pour se lier efficacement aux groupes amine de la fibre de nylon. Le pH ne se contente pas de définir l'environnement chimique ; il détermine également la vitesse d'absorption du colorant et l'ampleur des corrections possibles une fois la teinture commencée. Plages de pH par classe de colorant Les différentes classes de colorants acides sont formulées pour fonctionner dans des plages de pH spécifiques. Travailler en dehors de cette fenêtre modifie la vitesse d'absorption et peut affecter les propriétés de solidité. Classe de colorant Plage de pH typique Comportement d'absorption Colorants acides d'égalisation pH 5 à 6 Fixation plus lente, bonne migration, correction plus facile Colorants acides de broyage pH 4.5 à 5.5 Fixation modérée, moins tolérant aux irrégularités de teinture Colorants acides à complexe métallique pH 4 à 5 Fixation plus rapide, meilleure solidité, contrôle du processus plus strict nécessaire Ces plages sont des références initiales. Les performances réelles dépendent de la qualité spécifique du colorant, du rapport de bain et du type de machine ; une confirmation en laboratoire sur le substrat prévu reste donc nécessaire avant toute production à grande échelle. Contrôle du pH pendant la teinture : Maintenir un pH stable tout au long du cycle est aussi important que de définir le point de départ correct. Un pH qui augmente pendant la teinture ralentit l'absorption et peut donner une teinte pâle ou irrégulière, tandis qu'une chute brutale en début de processus peut entraîner une absorption trop rapide du colorant pour une migration correcte. Des systèmes tampons et un ajout contrôlé d'acide permettent de maintenir le bain dans les limites acceptables du début à la fin. Les agents de nivellement et les auxiliaires tampons formulés pour le contrôle du pH et de l'adhérence aident à stabiliser la vitesse d'absorption sur différentes constructions de tissus et dans différentes conditions de machines, en particulier sur les constructions sujettes à une adhérence initiale rapide. Principes de sélection trichromatique La teinture trichromatique utilise une teinture jaune, rouge et bleue pour créer une large gamme de nuances à partir d'une petite palette de travail. La compatibilité entre ces trois colorants détermine la prévisibilité des teintes obtenues, aussi bien en laboratoire qu'à grande échelle. Choisir un ensemble trichromatique compatible jaune, rouge et bleu : un ensemble trichromatique fonctionnel doit présenter des taux de frappe similaires, une sensibilité au pH similaire et un comportement de migration comparable. Des composants non adaptés peuvent entraîner une variation de teinte entre les échantillons de laboratoire et les lots de production, même lorsque la concentration totale de colorant est correcte. Les colorants acides Skyacido, formulés spécifiquement pour la teinture du polyamide, offrent une large gamme de nuances avec une forte combinabilité entre elles, ce qui permet d'assortir les composants jaunes, rouges et bleus comme un ensemble coordonné plutôt que de sélectionner chaque couleur indépendamment en fonction de la seule nuance. Le tableau ci-dessous décrit les points à vérifier pour chaque composant primaire lors de la création d'un jeu trichromatique : Composant Taux de pénétration Vérifier Sensibilité au pH Comportement de migration Jaune Comparer la courbe d'épuisement avec le rouge et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Rouge Comparer la courbe d'épuisement avec le jaune et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Bleu Comparer la courbe d'épuisement avec le jaune et le rouge Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Effectuer cette comparaison pendant le développement par trempage en laboratoire, plutôt qu'après qu'un lot en vrac présente une dérive de teinte, permet de détecter les différences tant qu'il est encore peu coûteux de les corriger. Combinaisons typiques de colorants acides trichromatiques pour le nylon Dans la pratique de la teinture du nylon, les combinaisons trichromatiques sont généralement sélectionnées en fonction de la profondeur de la teinte, des exigences d'accumulation et de la compatibilité entre les colorants. Différentes combinaisons peuvent être nécessaires pour les teintes claires et les teintes foncées afin de maintenir un équilibre entre l'épuisement, la migration et la reproductibilité de la teinte. Combinaison trichromatique de teintes claires Pour les teintes claires et moyennes, les colorants présentant de bonnes performances de migration et un comportement d'attaque modéré sont préférés pour obtenir une excellente capacité d'égalisation et de correction de teinte. Une combinaison typique de teintes claires peut inclure : Exemple de position trichromatique : Jaune acide Skyacido Yellow 199, Rouge Skyacido Red 337, Bleu Skyacido Blue 324. Cette combinaison offre une bonne compatibilité et est

En savoir plus »
2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences, le pays et l'application.

Remonter en haut
Email WhatsApp

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures