...

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Répondez dans les 24 heures

Défauts de teinture du nylon : causes et solutions de procédé

Le nylon réagit rapidement. La teinture acide se fixe à ses groupes aminés en quelques minutes ; un léger décalage dans le processus peut donc fixer une teinte irrégulière avant même qu’elle n’ait eu le temps de s’uniformiser. Les stries, le gauchissement, les barres et l’aspect moucheté et irrégulier de la surface du nylon sont presque toujours dus à l’un des trois facteurs contrôlables : le pH, la température ou le système de retardateur. Cet article explique comment identifier chaque défaut et comment ajuster le processus pour éviter qu’il ne se reproduise.

Défauts courants de teinture du nylon

Identifier correctement un défaut est la première étape pour le corriger. Les trois motifs ci-dessous correspondent à la plupart des problèmes rencontrés sur le nylon, et chacun d'eux révèle une cause différente.

Ombre inégale et instabilité

La teinture irrégulière désigne un large éventail de défauts : taches, marbrures ou une teinte non uniforme sur le tissu. L’effet moucheté, plus spécifique, se caractérise par un aspect granuleux et moucheté, dû à l’absorption inégale de la teinture par les filaments voisins. C’est le signe le plus évident que la teinture a pénétré plus vite que la fibre n’a pu s’homogénéiser.
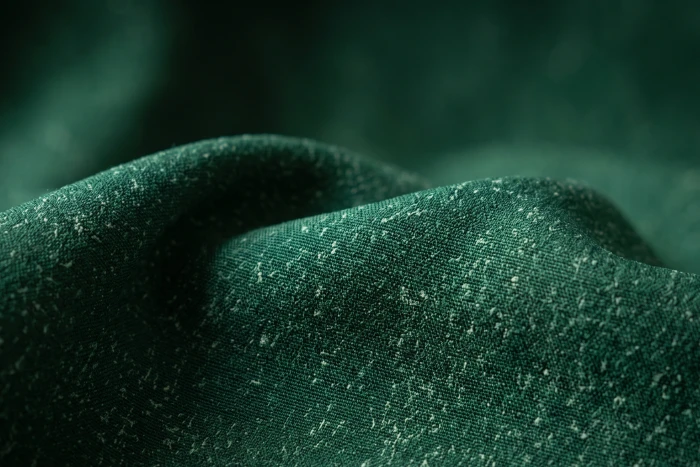
Tissu en nylon présentant un défaut de frottement.

Liste et barre

Le liseré est une différence de teinte entre la lisière et le centre du tissu, ou entre la lisière et le milieu. Le barré se présente sous forme de barres ou de stries horizontales suivant le sens du tissage. Ce qui distingue ces deux types de l'effet de dispersion aléatoire, c'est le motif : le liseré et le barré suivent une direction définie dans le sens de la largeur ou de la longueur, tandis que l'effet de dispersion aléatoire est aléatoire.

Effets Ring, Tippy et Frosty

La teinture en anneau et la teinture superficielle sont deux défauts de pénétration liés mais distincts, qu'il est important de différencier. La teinture en anneau se produit sur toute la section transversale de la fibre : la teinture reste concentrée dans la gaine externe et ne diffuse jamais complètement jusqu'au cœur. Ainsi, un filament coupé présente un anneau coloré autour d'un centre pâle ou blanc, même si la surface semble entièrement teinte. La teinture superficielle, quant à elle, est une différence longitudinale : l'extrémité d'un filament ou d'une fibre discontinue absorbe plus ou moins de teinture que le reste de la fibre, généralement en raison d'un traitement thermique ou d'un état de surface différent. L'effet givré se manifeste par une surface globalement pâle et délavée, plutôt que par un motif directionnel. Ces trois défauts indiquent le même problème sous-jacent : la teinture n'a pas complètement pénétré la fibre, même si la teinte semble proche de la norme à distance.

Les trois leviers à l'origine de chaque défaut

La plupart des défauts des stores en nylon sont dus à un déséquilibre du pH, de la température ou du système retardateur, qui fonctionne de manière antagoniste plutôt que synergique. Chaque levier ci-dessous décrit le mécanisme, le mode de défaillance typique et la solution.

Profil de pH

En milieu acide, les groupements amino aux extrémités des chaînes polymères du nylon captent un proton et deviennent chargés positivement, tandis que les groupements sulfonate des molécules de colorant acide portent une charge négative. Ces deux groupements s'attirent et se lient. Le pH détermine le nombre de sites actifs, la vitesse à laquelle le colorant les atteint et la force de sa fixation.

L'erreur la plus fréquente est un abaissement trop important ou trop rapide du pH du bain. Si le bain devient acide avant que les articles ne soient uniformément imbibés et en circulation, la teinture se fixe brutalement, créant des stries ou des barres qu'aucun temps de maintien à température ne peut corriger. Un pH trop élevé ou fluctuant au cours du cycle entraîne le problème inverse : une faible saturation et une intensité de teinte variable d'un lot à l'autre.

Les différentes classes de colorants acides nécessitent des plages de pH différentes :

  • Teintures de nivellement : Un pH d'environ 5.5 à 7.0 permet au colorant de migrer et de s'autoréguler.
  • matrices de mouture  (Une classification héritée de la terminologie de la teinture de la laine, mais également une pratique courante pour le nylon)pH d'environ 4.0 à 5.0, pour des teintes plus foncées et une meilleure résistance à l'humidité, avec une moindre tolérance aux variations de procédé. 

Ces plages de valeurs sont des points de départ. Il est impératif de les vérifier à l'aide de la fiche technique du fournisseur de colorant et d'essais réalisés en laboratoire. N'utilisez jamais une recette initialement conçue pour la laine, car le pH utilisé pour l'égalisation et la teinture est inversé. La même prudence s'applique au nylon lui-même : le nylon 6 et le nylon 6,6 peuvent réagir différemment dans des conditions de pH et de température identiques. Changer de substrat ou de fournisseur de colorant sans avoir vérifié la recette est une cause fréquente et évitable de dérive de teinte. Avant toute production en série, confirmez tout changement de type de fibre ou de source de colorant par un nouvel essai en laboratoire.

La solution consiste à obtenir une courbe de pH reproductible plutôt qu'une valeur cible unique. Un donneur d'acide à action lente, qui abaisse progressivement le pH à mesure que la température augmente, permet de contrôler la réaction acido-basique au lieu de la rendre brutale, éliminant ainsi les approximations liées à un dosage manuel au mauvais moment du cycle.
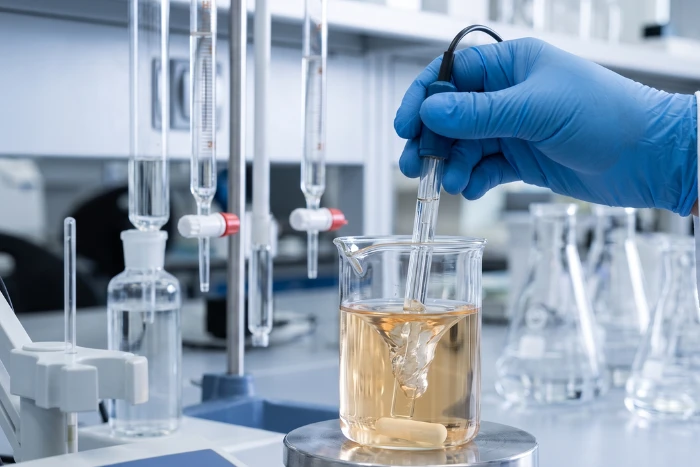
Mesure du pH de la solution de teinture pour nylon.

Taux de chauffage et zone de frappe

La température détermine le moment et la vitesse de migration du colorant. Sur le nylon, la fixation est optimale dans une plage de températures étroite, généralement entre 70 et 90 °C, où la structure de la fibre s'ouvre et le colorant pénètre rapidement. Le nylon possède un nombre limité de sites de fixation, et le colorant acide s'y lie presque instantanément ; une montée en température trop rapide entraîne une fixation irrégulière, sans possibilité d'homogénéisation ultérieure. Les dix à quinze premières minutes de fixation sont déterminantes pour le résultat final de l'ensemble du lot.

Le schéma ci-dessus montre comment cela se déroule au cours d'un cycle typique : une phase d'humidification et de circulation plate, une rampe contrôlée qui ralentit dans la zone de frappe de 70 à 90 °C, un palier près de l'ébullition pour la migration et l'égalisation, et un refroidissement contrôlé.

La préparation commence avant l'essaimage : assurez-vous d'abord d'une humidification complète et homogène ainsi que d'une circulation régulière. Augmentez la température progressivement, souvent à environ 1 °C par minute, et encore plus lentement dans la zone d'essaimage de 70 à 90 °C, puis portez-la à une température proche de l'ébullition, autour de 98 à 100 °C, et maintenez-la suffisamment longtemps pour que la migration et l'homogénéisation soient terminées. Refroidissez ensuite de manière contrôlée afin d'éviter les plis et les chocs thermiques.

Sélection et dosage du retardateur

Les retardateurs ralentissent la teinture pour lui laisser le temps de se diffuser avant de se fixer :

  • retardateurs anioniques Ils entrent en compétition avec le colorant pour les sites chargés positivement sur la fibre, de sorte que l'absorption se développe progressivement.
  • retardateurs cationiques travailler plutôt dans le bain, en formant un complexe lâche avec le colorant et en le libérant à mesure que la température augmente.

Sans retardateur adapté à la classe de teinture et à l'intensité de la nuance, rien ne freine la fixation initiale. Ceci est particulièrement dommageable sur les teintes claires à moyennes et sur les lots de fibres présentant des variations de traitement thermique, car la teinture détectera et accentuera la moindre irrégularité du support.

La solution consiste à ajouter le retardateur dès le début, une fois le bain établi et le produit en circulation, afin qu'il soit en place avant le début de la prise. Le dosage doit être proportionnel à l'intensité de la teinte : les teintes foncées nécessitent généralement moins de produit, et les teintes claires à forte teneur en solides critiques en nécessitent davantage. Un surdosage, dans les deux cas, atténue la prise et réduit le rendement final. Il est préférable de standardiser le niveau d'utilisation et le point de dosage plutôt que d'ajuster au fur et à mesure. Dans les machines à jet et à corde, il convient d'utiliser une formulation à faible mousse, car la mousse et un débit irrégulier sont des causes fréquentes et souvent insoupçonnées de problème de dépôt.

Dépannage par symptôme

Défaut Cause probable Première correction à essayer
stries et irrégularités Frappe trop rapide, pH trop bas prématurément, mouillage insuffisant Ralentir la montée en pression, ajouter un donneur d'acide à action lente, améliorer l'hydratation et la circulation.
Liste (côté vers centre) Débit ou température de liquide irréguliers sur toute la largeur Vérifier le débit, la densité de chargement et l'uniformité du mouillage.
Barre Variations du fil, historique de chauffe mixte, différences de tension Séparer le substrat par lot, confirmer une source unique de gris chiné, vérifier la tension
Nervosité variation de fibre à frappe rapide Augmentez ou ajoutez du retardateur, ralentissez la rampe dans la zone de frappe
Tippy ou Frosty Pénétration insuffisante, huiles résiduelles, abrasion Améliorer le prétraitement, prolonger le maintien du nivellement
Dérive d'un lot à l'autre Variations de la dureté de l'eau, dosage d'acide irrégulier, dispersion de la rampe Conditionner l'eau, standardiser le dosage, verrouiller le profil de rampe

Solutions Skychem pour la teinture du nylon

Corriger un défaut après coup coûte plus cher que de le prévenir, et la prévention commence par le choix du colorant et des auxiliaires.

Les colorants acides Skyacido pour nylon comprennent :

  • Une gamme générale développée spécifiquement pour le polyamide, dotée de propriétés de nivellement et de migration exceptionnelles qui permettent au bain de s'auto-corriger si le jet d'eau dépasse légèrement la cible, corrigeant ainsi directement les traces et les irrégularités décrites ci-dessus.
  • Une reproductibilité constante d'un lot à l'autre assure la conformité de la production en vrac avec les résultats de l'essai en laboratoire, corrigeant ainsi les variations dues à la dureté de l'eau et aux variations de dosage.
  • Une gamme étendue et hautement combinable qui facilite la construction de solides critiques et d'accords standards proches.
  • Documentation TDS et SDS pour chaque série afin de faciliter les processus d'approvisionnement et de conformité.

Pour les teintes foncées exigeant une bonne tenue au lavage, à la transpiration et au frottement, comme le noir et le bleu marine, la série Skyacido à complexe métallique 1:2 PA contient deux groupes acide sulfonique pour une bonne solubilité et une teinture uniforme sur une gamme de profondeurs, avec une pénétration uniforme et une profondeur maximale sur les teintes foncées, ce qui contribue à prévenir la teinture en anneau et les effets givrés causés par une pénétration incomplète de la teinture.

Les auxiliaires de teinture siliques comprennent des retardateurs anioniques et cationiques pour le nylon, la laine et la soie, avec :

  • Composants mouillants et dispersants intégrés qui améliorent la diffusion de la teinture et corrigent le mauvais mouillage à l'origine de la plupart des défauts de stries et de taches de couleur.
  • Une formule à faible mousse qui protège la circulation dans les machines à jet et à câble, où la mousse et les irrégularités de débit sont des causes fréquentes de gîte et de marques sur le câble.

Pour obtenir de l'aide concernant l'adaptation d'un système de teinture et d'auxiliaires à une construction de tissu spécifique, un type de machine et un objectif de solidité, veuillez nous communiquer le type de fibre, la teinte cible et les détails de votre machine via la page de contact afin d'obtenir une recommandation adaptée aux conditions de production réelles.
Section transversale du tissu en nylon, pénétration complète.

FAQ

Quel est le pH optimal pour la teinture acide du nylon ?

Cela dépend de la classe de colorant et de l'intensité de la teinte. Les colorants acides d'égalisation fonctionnent en milieu plus doux, autour de pH 5.5 à 7.0, pour une migration aisée, tandis que les colorants acides de broyage fonctionnent en milieu plus acide, autour de pH 4.0 à 5.0, pour une meilleure tenue et une résistance au mouillage accrue. Le nylon possédant un nombre limité de sites de fixation des colorants, il est plus important d'obtenir un profil de pH stable et reproductible, grâce à un acide à action lente, que d'atteindre une valeur précise.

Pourquoi mon nylon se teint-il de façon irrégulière ?

La cause habituelle est une prise trop rapide, qui peut résulter de l'interaction conflictuelle de trois facteurs principaux : une chute de pH prématurée, une montée en température trop rapide dans la zone de prise (70 à 90 °C), ou un retardateur absent ou inadapté à la classe de teinture et à l'intensité de la nuance. Les variations de fibres ou de fils, un débit de bain irrégulier et la dureté de l'eau peuvent aggraver le problème. Un profil de pH maîtrisé, une vitesse de montée en température contrôlée, un retardateur approprié et un bon prétraitement permettent de corriger la plupart des cas.

Comment les retardateurs de teinture empêchent-ils les colorations irrégulières ?

En ralentissant la fixation de la teinture sur la fibre, les retardateurs permettent à la couleur de migrer vers une teinte uniforme avant de se fixer définitivement. Les retardateurs anioniques entrent en compétition pour les sites de fixation sur la fibre, tandis que les retardateurs cationiques retiennent la teinture dans le bain et la libèrent lors du chauffage. Le dosage est adapté à la teinte souhaitée afin de ralentir la fixation sans en altérer l'intensité.

À quelle température dois-je teindre le nylon ?

La plupart des teintures acides sur nylon sont réalisées jusqu'à une température proche de l'ébullition, entre 98 et 100 °C, avec un palier contrôlé pour uniformiser la couleur. L'étape critique est la montée en température dans la zone de fixation, entre 70 et 90 °C environ, où une chauffe trop rapide entraîne une absorption irrégulière. Une vitesse de chauffe contrôlée, proche de 1 °C par minute et plus lente dans cette zone, permet d'obtenir les résultats les plus homogènes.


Plus de lecture:

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »
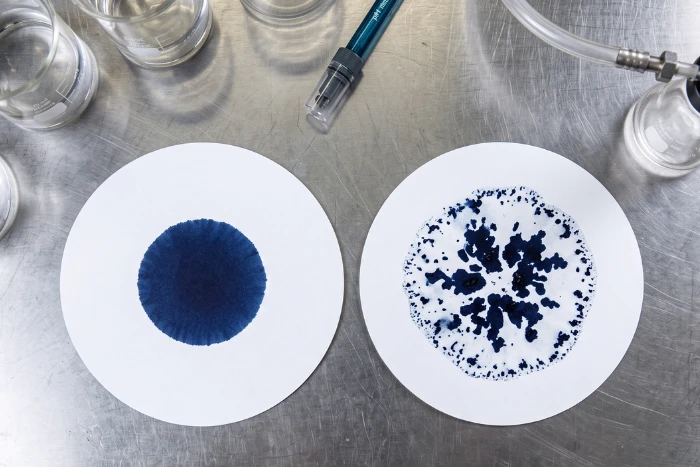
Test sur papier filtre comparant une dispersion uniforme du colorant et une agrégation irrégulière

Dépannage des bains de teinture dispersée : taches, sédimentation et dérive de teinte

Table des matières Que signifie la stabilité du bain ? L'état dispersé du colorant Trois modes de défaillance Taches et points Agrégation du colorant sous l'effet de la chaleur Dégradation du dispersant Eau dure et électrolytes Sédimentation Croissance cristalline et dérive du pH Chauffage trop rapide Mauvaise circulation du bain Mauvaise reproductibilité Eau et pH instables Erreurs de dosage et de préparation Variation du profil de température Diagnostic et contrôle Test de dispersion sur papier filtre Stabilisation du pH et de l'eau Choix de l'agent égalisateur approprié Optimisation de la courbe de chauffage Conclusion La teinture par dispersion semble simple sur le papier, mais en pratique, elle repose sur un élément fragile. Le bain est rempli de minuscules particules de colorant qui doivent rester uniformément en suspension pendant des heures de chaleur, de pression et de circulation. Lorsque cette suspension se maintient, on obtient une couleur nette, uniforme et reproductible. En cas de dysfonctionnement, les problèmes se manifestent par des taches sur le tissu, des dépôts dans la machine et des teintes qui refusent de correspondre à celles du lot précédent. Ce guide explique pourquoi les bains de teinture dispersés perdent en stabilité et comment détecter et contrôler chaque mode de défaillance avant qu'il n'atteigne le tissu. Que signifie la stabilité du bain ? L'état dispersé du colorant. Les colorants dispersés sont presque insolubles dans l'eau. Au lieu de se dissoudre comme un colorant réactif ou acide, elles sont broyées en particules très fines et maintenues en suspension par des agents dispersants qui enrobent chaque particule et l'empêchent de s'agglomérer. Le bain de teinture n'est donc pas une véritable solution. Il s'agit d'une dispersion, et ses performances augmentent ou diminuent selon sa capacité à résister au cycle de teinture. La stabilité signifie que les particules restent fines, uniformément réparties et résistent à la croissance ou à l'agglomération. La température élevée, la pression élevée, le cisaillement dû à la circulation de la pompe et les variations de la chimie de l'eau vont tous à l'encontre de cet objectif ; la stabilité du bain dépend donc en réalité de ce qui maintient les particules séparées et de ce qui les fait s'agglomérer. Trois modes de défaillance La plupart des plaintes concernant la teinture par dispersion et qui sont liées au bain se répartissent en trois schémas reconnaissables. Elles partagent souvent des causes profondes, mais chacune se manifeste différemment et requiert une réponse légèrement différente. Mode de défaillance Ce que vous voyez Cause principale Taches et points Points ou taches plus foncés sur le tissu Agrégation et dépôt de particules sous forme de points concentrés Sédimentation Décantation de la teinture, goudron ou dépôts dans le bain et la machine Croissance ou chute des particules hors de suspension Mauvaise reproductibilité Teinte qui varie d'un lot à l'autre Les conditions du bain varient, donc l'absorption de la teinture varie Les sections ci-dessous détaillent les causes de chaque motif, puis les regroupent dans une seule routine de diagnostic et de contrôle. Agrégation de taches et de points de colorant sous l'effet de la chaleur Dans des conditions de température et de pression élevées, l'énergie cinétique des particules de colorant augmente fortement. Ils se déplacent plus vite, entrent en collision plus souvent et sont beaucoup plus susceptibles de fusionner en agrégats plus importants. Un agrégat contient beaucoup plus de couleur qu'une simple particule fine ; ainsi, lorsqu'il se dépose sur le tissu, il s'imprime comme une tache plus foncée et concentrée plutôt que de se fondre dans la teinte générale. C’est pourquoi les taches n’apparaissent souvent qu’une fois que le bain a atteint sa température maximale, même si tout semblait normal pendant le chauffage. Dégradation des dispersants Les agents dispersants qui maintiennent les particules séparées ne sont pas indestructibles. Des cycles longs, des températures très élevées ou la réutilisation répétée d'un bain peuvent dégrader le dispersant et réduire son pouvoir protecteur. Les colorants stockés trop longtemps, mal dilués ou maintenus à température ambiante avant utilisation peuvent arriver dans le bain déjà affaiblis. Dès que le dispersant ne peut plus retenir les particules à l'état fin, l'agrégation et la formation de taches surviennent rapidement. Eau dure et électrolytes. La chimie de l'eau détermine si les particules restent séparées ou s'agglutinent. Les ions calcium et magnésium provenant de l'eau dure, associés à des charges électrolytiques élevées, compriment la double couche électrique entourant chaque particule de colorant et réduisent la répulsion électrostatique qui maintient la dispersion stable. Les particules peuvent alors s'approcher suffisamment pour se lier et croître. Contrôler la dureté de l'eau et éviter les ajouts inutiles d'électrolytes sont parmi les moyens les plus simples et les plus efficaces de réduire la formation de dépôts. Sédimentation, croissance cristalline et dérive du pH Même un bain bien dispersé peut développer des sédiments par croissance cristalline, où les particules plus petites se redéposent progressivement sur les plus grosses jusqu'à ce qu'elles deviennent suffisamment lourdes pour se déposer. Le pH joue ici un rôle important. De nombreux colorants dispersés, et notamment les structures à base d'esters comme celles construites sur le Disperse Blue 79, sont sensibles au pH et peuvent s'hydrolyser si le bain dérive en dehors de la plage recommandée. Un bain maintenu autour d'un pH de 4.5 à 5.5 protège généralement la stabilité du colorant et le rendement de couleur, tandis qu'un pH fluctuant accélère à la fois l'hydrolyse et la sédimentation. Chauffage trop rapide Une courbe de chauffage qui monte trop rapidement fait passer le bain dans la zone de température où les colorants sont les plus susceptibles de s'agréger avant que les particules n'aient eu le temps de se répartir uniformément. Il en résulte une surconcentration localisée et une précipitation. Une rampe contrôlée permet à la dispersion de rester uniforme et donne au colorant le temps de se déposer sur la fibre de manière ordonnée, plutôt que de sortir brutalement de la suspension. Une mauvaise circulation du liquide et la sédimentation ne sont pas toujours un problème de chimie. Partout où l'alcool se déplace lentement, les particules peuvent se déposer librement. Les causes fréquentes incluent : les zones mortes dans les machines à jet, les rouleaux de tissu ou les poutres trop chargés, les performances faibles ou usées de la pompe, un chargement inégal et un rapport de bain inapproprié. Une bonne circulation maintient la dispersion en mouvement et en contact avec le tissu ; ainsi, l’entretien de la machine, un chargement correct et un rapport de bain approprié font partie intégrante de la stabilité du bain, au même titre que la chimie. Faible reproductibilité. Eau et pH instables. La reproductibilité est la discipline qui consiste à obtenir deux fois la même teinte, et elle est particulièrement sensible aux petites variations des conditions du bain. Si la dureté de l'eau d'arrivée varie d'un jour à l'autre, ou si le pH est réglé différemment d'un lot à l'autre, l'épuisement du colorant et la teinte finale s'en trouvent modifiés. Un tamponnage constant et un traitement de l'eau constant éliminent deux des principales sources de variation inexpliquée. Erreurs de dosage et de préparation La façon dont le colorant est préparé et ajouté est tout aussi importante que la quantité utilisée. Un pesage imprécis, une pré-dispersion incomplète de la pâte de colorant et un ordre d'ajout incohérent introduisent tous des variations difficiles à détecter.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences de votre projet, le pays et l'application prévue.

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »
Test sur papier filtre comparant une dispersion uniforme du colorant et une agrégation irrégulière

Dépannage des bains de teinture dispersée : taches, sédimentation et dérive de teinte

Table des matières Que signifie la stabilité du bain ? L'état dispersé du colorant Trois modes de défaillance Taches et points Agrégation du colorant sous l'effet de la chaleur Dégradation du dispersant Eau dure et électrolytes Sédimentation Croissance cristalline et dérive du pH Chauffage trop rapide Mauvaise circulation du bain Mauvaise reproductibilité Eau et pH instables Erreurs de dosage et de préparation Variation du profil de température Diagnostic et contrôle Test de dispersion sur papier filtre Stabilisation du pH et de l'eau Choix de l'agent égalisateur approprié Optimisation de la courbe de chauffage Conclusion La teinture par dispersion semble simple sur le papier, mais en pratique, elle repose sur un élément fragile. Le bain est rempli de minuscules particules de colorant qui doivent rester uniformément en suspension pendant des heures de chaleur, de pression et de circulation. Lorsque cette suspension se maintient, on obtient une couleur nette, uniforme et reproductible. En cas de dysfonctionnement, les problèmes se manifestent par des taches sur le tissu, des dépôts dans la machine et des teintes qui refusent de correspondre à celles du lot précédent. Ce guide explique pourquoi les bains de teinture dispersés perdent en stabilité et comment détecter et contrôler chaque mode de défaillance avant qu'il n'atteigne le tissu. Que signifie la stabilité du bain ? L'état dispersé du colorant. Les colorants dispersés sont presque insolubles dans l'eau. Au lieu de se dissoudre comme un colorant réactif ou acide, elles sont broyées en particules très fines et maintenues en suspension par des agents dispersants qui enrobent chaque particule et l'empêchent de s'agglomérer. Le bain de teinture n'est donc pas une véritable solution. Il s'agit d'une dispersion, et ses performances augmentent ou diminuent selon sa capacité à résister au cycle de teinture. La stabilité signifie que les particules restent fines, uniformément réparties et résistent à la croissance ou à l'agglomération. La température élevée, la pression élevée, le cisaillement dû à la circulation de la pompe et les variations de la chimie de l'eau vont tous à l'encontre de cet objectif ; la stabilité du bain dépend donc en réalité de ce qui maintient les particules séparées et de ce qui les fait s'agglomérer. Trois modes de défaillance La plupart des plaintes concernant la teinture par dispersion et qui sont liées au bain se répartissent en trois schémas reconnaissables. Elles partagent souvent des causes profondes, mais chacune se manifeste différemment et requiert une réponse légèrement différente. Mode de défaillance Ce que vous voyez Cause principale Taches et points Points ou taches plus foncés sur le tissu Agrégation et dépôt de particules sous forme de points concentrés Sédimentation Décantation de la teinture, goudron ou dépôts dans le bain et la machine Croissance ou chute des particules hors de suspension Mauvaise reproductibilité Teinte qui varie d'un lot à l'autre Les conditions du bain varient, donc l'absorption de la teinture varie Les sections ci-dessous détaillent les causes de chaque motif, puis les regroupent dans une seule routine de diagnostic et de contrôle. Agrégation de taches et de points de colorant sous l'effet de la chaleur Dans des conditions de température et de pression élevées, l'énergie cinétique des particules de colorant augmente fortement. Ils se déplacent plus vite, entrent en collision plus souvent et sont beaucoup plus susceptibles de fusionner en agrégats plus importants. Un agrégat contient beaucoup plus de couleur qu'une simple particule fine ; ainsi, lorsqu'il se dépose sur le tissu, il s'imprime comme une tache plus foncée et concentrée plutôt que de se fondre dans la teinte générale. C’est pourquoi les taches n’apparaissent souvent qu’une fois que le bain a atteint sa température maximale, même si tout semblait normal pendant le chauffage. Dégradation des dispersants Les agents dispersants qui maintiennent les particules séparées ne sont pas indestructibles. Des cycles longs, des températures très élevées ou la réutilisation répétée d'un bain peuvent dégrader le dispersant et réduire son pouvoir protecteur. Les colorants stockés trop longtemps, mal dilués ou maintenus à température ambiante avant utilisation peuvent arriver dans le bain déjà affaiblis. Dès que le dispersant ne peut plus retenir les particules à l'état fin, l'agrégation et la formation de taches surviennent rapidement. Eau dure et électrolytes. La chimie de l'eau détermine si les particules restent séparées ou s'agglutinent. Les ions calcium et magnésium provenant de l'eau dure, associés à des charges électrolytiques élevées, compriment la double couche électrique entourant chaque particule de colorant et réduisent la répulsion électrostatique qui maintient la dispersion stable. Les particules peuvent alors s'approcher suffisamment pour se lier et croître. Contrôler la dureté de l'eau et éviter les ajouts inutiles d'électrolytes sont parmi les moyens les plus simples et les plus efficaces de réduire la formation de dépôts. Sédimentation, croissance cristalline et dérive du pH Même un bain bien dispersé peut développer des sédiments par croissance cristalline, où les particules plus petites se redéposent progressivement sur les plus grosses jusqu'à ce qu'elles deviennent suffisamment lourdes pour se déposer. Le pH joue ici un rôle important. De nombreux colorants dispersés, et notamment les structures à base d'esters comme celles construites sur le Disperse Blue 79, sont sensibles au pH et peuvent s'hydrolyser si le bain dérive en dehors de la plage recommandée. Un bain maintenu autour d'un pH de 4.5 à 5.5 protège généralement la stabilité du colorant et le rendement de couleur, tandis qu'un pH fluctuant accélère à la fois l'hydrolyse et la sédimentation. Chauffage trop rapide Une courbe de chauffage qui monte trop rapidement fait passer le bain dans la zone de température où les colorants sont les plus susceptibles de s'agréger avant que les particules n'aient eu le temps de se répartir uniformément. Il en résulte une surconcentration localisée et une précipitation. Une rampe contrôlée permet à la dispersion de rester uniforme et donne au colorant le temps de se déposer sur la fibre de manière ordonnée, plutôt que de sortir brutalement de la suspension. Une mauvaise circulation du liquide et la sédimentation ne sont pas toujours un problème de chimie. Partout où l'alcool se déplace lentement, les particules peuvent se déposer librement. Les causes fréquentes incluent : les zones mortes dans les machines à jet, les rouleaux de tissu ou les poutres trop chargés, les performances faibles ou usées de la pompe, un chargement inégal et un rapport de bain inapproprié. Une bonne circulation maintient la dispersion en mouvement et en contact avec le tissu ; ainsi, l’entretien de la machine, un chargement correct et un rapport de bain approprié font partie intégrante de la stabilité du bain, au même titre que la chimie. Faible reproductibilité. Eau et pH instables. La reproductibilité est la discipline qui consiste à obtenir deux fois la même teinte, et elle est particulièrement sensible aux petites variations des conditions du bain. Si la dureté de l'eau d'arrivée varie d'un jour à l'autre, ou si le pH est réglé différemment d'un lot à l'autre, l'épuisement du colorant et la teinte finale s'en trouvent modifiés. Un tamponnage constant et un traitement de l'eau constant éliminent deux des principales sources de variation inexpliquée. Erreurs de dosage et de préparation La façon dont le colorant est préparé et ajouté est tout aussi importante que la quantité utilisée. Un pesage imprécis, une pré-dispersion incomplète de la pâte de colorant et un ordre d'ajout incohérent introduisent tous des variations difficiles à détecter.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences, le pays et l'application.

Remonter en haut
Email WhatsApp

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures