...

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Répondez dans les 24 heures

Qu’est-ce qu’un antimousse et comment le choisir pour le traitement des textiles ?

La formation de mousse dans le traitement textile peut perturber la circulation des bains, réduire l'efficacité et altérer la qualité du tissu. Choisir le bon antimousse, c'est non seulement contrôler rapidement la mousse, mais aussi garantir la compatibilité, la stabilité du procédé et une performance fiable tout au long des étapes de prétraitement, de teinture et de finition.

Qu'est-ce qu'un antimousse ?

Un antimousse est un additif chimique utilisé pour réduire ou éliminer la mousse dans les systèmes liquides. Il agit en déstabilisant les fines pellicules liquides qui entourent les bulles d'air, provoquant leur effondrement avant qu'elles ne forment une mousse persistante.

Dans le traitement textile, la mousse se forme facilement car les bains contiennent souvent des tensioactifs, fonctionnent à des températures élevées et sont soumis à une agitation constante. Dans ces conditions, la maîtrise de la mousse est une exigence du procédé et non un simple ajustement. Un antimousse adapté contribue à un fonctionnement régulier de la machine, à une circulation stable dans le bain et à des résultats plus homogènes sur le tissu.

Pourquoi utilise-t-on des moules en mousse dans le traitement textile ?

La mousse est une dispersion de bulles de gaz dans un liquide. Elle devient stable lorsque des tensioactifs abaissent la tension superficielle et forment une couche protectrice autour de chaque bulle.

Plusieurs facteurs rendent le traitement humide des textiles particulièrement sujet à la formation de mousse :

Tensioactifs : Les agents de nettoyage, les agents mouillants, les détergents, les dispersants et autres auxiliaires sont essentiels au traitement par voie humide, mais ils stabilisent également la mousse.

Agitation : La circulation par jet, le mouvement de la pompe, les systèmes de trop-plein et l’agitation mécanique introduisent continuellement de l’air dans le bain. Plus la turbulence est importante, plus la formation de mousse est probable.

Température : La température modifie le comportement du liquide et des produits chimiques qu’il contient. Dans de nombreux bains textiles, des températures élevées peuvent rendre la formation de mousse plus difficile, notamment en présence de plusieurs auxiliaires.

Antimousse pour textiles

Pourquoi la mousse pose-t-elle problème dans le traitement des textiles ?

La mousse affecte à la fois l'efficacité du processus et la qualité du produit.

En teinture par jet d'encre, une mousse excessive peut réduire la pression efficace des buses et perturber l'écoulement du bain, entraînant une absorption irrégulière du colorant, des marques de teinture ou des nuances irrégulières. En impression, les bulles d'air peuvent créer des micro-perforations et une mauvaise définition d'impression. Dans les chaînes de lavage, la mousse peut réduire l'efficacité du lavage et provoquer des débordements. En finition, la mousse peut entraîner une absorption irrégulière, des stries ou une irrégularité du toucher sur toute la largeur du tissu.

La mousse engendre également des risques opérationnels. Les débordements aggravent les problèmes de nettoyage, augmentent le risque de sols glissants et peuvent interrompre les chaînes de production.

Comment fonctionne un antimousse ?

Briser la mousse existante

Un agent antimousse agit en se répandant rapidement à la surface de la mousse et en pénétrant dans le mince film liquide entre les bulles. Comme sa tension superficielle est inférieure à celle du liquide environnant, il fragilise ce film et provoque l'éclatement des bulles.

Prévenir la formation de nouvelle mousse

De nombreux produits possèdent également des propriétés antimousse. Au lieu de se contenter d'éliminer la mousse déjà présente, ils contribuent à prévenir la formation de bulles stables. En pratique, la plupart des textiles modernes sont conçus pour remplir ces deux fonctions.

En pratique, certains antimousses textiles sont conçus non seulement pour éliminer rapidement la mousse, mais aussi pour assurer une performance antimousse continue tout au long du processus.

Agent antimousse vs. agent antimousse

Ces deux termes sont souvent utilisés indifféremment. Techniquement, un antimousse détruit la mousse existante, tandis qu'un agent antimousse empêche sa formation. Dans le domaine du textile commercial, cette distinction importe moins que l'efficacité réelle dans votre salle de bain.

Principaux types d'antimousses textiles

Les différentes conditions de traitement requièrent différentes compositions chimiques d'antimousse. Le tableau ci-dessous récapitule les principaux types utilisés dans la fabrication textile et indique leurs domaines d'application respectifs.

Type Principales caractéristiques Idéal pour
À base de silicone diffusion rapide, efficace à faible dose, bonne stabilité à la chaleur Teinture par jet à haute température, teinture par épuisement
À base d'huile minérale Rapport qualité-prix avantageux, bonnes performances générales Nettoyage, lavage, bains à usage général
polymère EO/PO Bonne dispersibilité dans l'eau, faible risque de résidus, large compatibilité Teinture en continu, foulardage, impression
Sans silicone Risque réduit d'apparition de taches liées au silicone, souvent non ionique, facile à disperser, convient aux systèmes sensibles Bains de finition, procédés sensibles à la compatibilité, applications sensibles aux résidus


Principales applications dans la fabrication textile

Bains de prétraitement

Les bains de prétraitement, comme le débouillissage et le désencollage, sont très sujets à la formation de mousse car ils combinent tensioactifs, alcalis, enzymes, haute température et forte agitation. La mousse à ce stade peut réduire le contact entre le bain et la fibre et nuire à l'élimination des huiles, des cires et des agents d'encollage.

Pour les usines textiles confrontées à la formation de mousse lors du prétraitement, le choix du bon antimousse ne constitue qu'une partie de la solution. Le groupe Skychem accompagne ses clients avec une gamme complète de solutions auxiliaires textiles qui contribuent à améliorer la compatibilité, la stabilité des procédés et l'efficacité de la production.

  • Recherche et développement interne axée sur les conditions réelles de traitement textile
  • Assistance applicative pour les vérifications de compatibilité, l'optimisation du dosage et la stabilité du passage à l'échelle
  • Solutions développées pour les procédés de prétraitement, de teinture et de finition
  • Des options sans silicone et non ioniques, faciles à disperser dans l'eau.
  • Bonne compatibilité avec les agents mouillants, les adoucissants et autres auxiliaires.
  • Contrôle efficace de la mousse sur une large gamme de pH et de températures
  • Une approche systémique qui contribue à réduire les coûts liés aux essais et erreurs et les défauts en aval

Teinture et teinture par jet

La teinture par jet d'eau dépend d'un débit de bain stable. La mousse peut réduire l'efficacité de la circulation, perturber l'équilibre de pression et engendrer des variations de teinte. Les agents antimousse utilisés doivent rester efficaces tout au long du profil de température du cycle de teinture et compatibles avec le système de teinture.

pâtes d'impression

Dans les pâtes d'impression, la mousse engendre des défauts tels que des piqûres, une mauvaise définition des contours et une pénétration irrégulière des couleurs. L'agent antimousse doit contrôler l'air incorporé sans altérer la viscosité de la pâte, la stabilité des pigments ni sa rhéologie.

Lavage et rinçage

Dans les chaînes de lavage en continu, les tensioactifs résiduels des étapes précédentes peuvent générer une mousse importante. Il est donc essentiel d'éliminer rapidement la mousse, mais le produit doit également laisser le tissu propre et ne pas interférer avec les étapes suivantes.

Processus de finition

Les bains de finition contiennent souvent des adoucissants, des hydrofuges ou des additifs fonctionnels émulsifiés sensibles à la mousse et aux auxiliaires incompatibles. Dans ces systèmes, on privilégie généralement les antimousses sans silicone ou hautement compatibles afin de réduire les risques de traces, d'application irrégulière ou de défauts de surface.

Comment choisir le bon antimousse ?

Vérifiez d'abord la compatibilité

La compatibilité avec les colorants, les auxiliaires et la chimie du bain doit toujours être le premier critère de sélection. Un antimousse qui déstabilise un bain de teinture ou interfère avec un agent égalisateur peut engendrer des problèmes plus graves que la mousse elle-même.

C’est l’une des raisons pour lesquelles les grades non ioniques sont souvent prisés. Leur plus grande compatibilité facilite leur utilisation avec les agents mouillants, les adoucissants et autres auxiliaires textiles.

La facilité de dispersion est également importante dans la production quotidienne, car un antimousse qui peut être introduit et réparti uniformément est moins susceptible de créer un surdosage localisé ou une incohérence de performance.

Adapter le tissu et le processus en aval

Le choix du produit dépend aussi des opérations qui suivent le traitement humide. Certains antimousses peuvent laisser des résidus acceptables dans une application, mais problématiques dans une autre. Les tissus qui seront ensuite enduits, laminés ou bénéficieront de finitions spéciales exigent une surface particulièrement propre.

Examinez la stabilité à la température et au pH

Un antimousse performant dans un bain de lavage doux peut s'avérer inefficace dans un bain de teinture chaud ou lors d'un prétraitement fortement alcalin. Il est donc essentiel d'adapter le produit à la température et au pH de votre procédé.

Concrètement, un bon antimousse textile doit non seulement éliminer rapidement la mousse, mais aussi maintenir ses propriétés antimousse sur une large plage de fonctionnement. Ceci est crucial en production, où la température, l'agitation et la concentration de produits chimiques peuvent varier au cours du processus.

Contrôler les résidus et les risques de défauts

Les taches de silicone demeurent l'un des défauts liés aux antimousses les plus connus dans la production textile. Le risque augmente en cas de surdosage, de mauvaise dispersion ou d'ajout direct du produit dans des conditions de cisaillement sévères.

C’est pourquoi on privilégie souvent les grades sans silicone lorsque le procédé est sensible aux résidus ou lorsque l’uniformité de la finition est primordiale. Une bonne dispersibilité dans l’eau est également importante car elle favorise une répartition plus homogène de l’antimousse dans le système.

Évaluer correctement le dosage

Un dosage plus élevé d'antimousse n'est pas toujours préférable. Un surdosage engendre des coûts supplémentaires et peut accroître le risque de défauts ou de problèmes de compatibilité. Le dosage approprié dépend du milieu moussant, de la température, du niveau d'agitation et des autres composants chimiques du système. Les plages de dosage génériques peuvent servir de point de départ, mais les recommandations spécifiques au produit doivent toujours être privilégiées. Certains antimousses sans silicone peuvent être efficaces à des concentrations de plusieurs centaines de ppm, tandis que d'autres peuvent nécessiter des dosages différents selon le procédé.

Par exemple, certains produits peuvent être recommandés à une concentration d'environ 500 à 800 ppm dans des conditions d'utilisation normales. Il est également important de ne pas juger de l'efficacité uniquement en fonction de la teneur en matières solides. Un produit plus concentré n'est pas automatiquement plus efficace pour contrôler la mousse. En pratique, il est plus pertinent de comparer le coût à la dose efficace dans vos conditions d'utilisation réelles.

Un exemple pratique d'option sans silicone

Un produit comme Sylic FU5765 répond aux attentes de nombreuses usines en matière d'antimousse moderne sans silicone : une chimie non ionique et sans silicone, une dispersion aqueuse aisée, une action antimousse rapide et une performance antimousse fiable sur une large plage de pH et de températures. Ces caractéristiques sont essentielles car un contrôle efficace de la mousse doit également garantir la compatibilité, la stabilité du procédé et la facilité d'utilisation en production.
Société du groupe Skychem

Conclusion

Un antimousse adapté garantit un traitement stable, une qualité de tissu constante et réduit les risques de production. Pour le prétraitement, la teinture ou l'ennoblissement des textiles, contactez-nous afin de discuter de vos conditions de production et d'obtenir une recommandation de produit personnalisée.


Lectures recommandées:

  1. Le rôle des agents de nivellement
  2. Qu'est-ce qu'un agent mouillant dans les textiles ?
  3. EDTA vs DTPA vs NTA
  4. Impacts du prétraitement sur la qualité du tissu et la solidité des couleurs

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

Applications des colorants à base de solvants dans les plastiques, les encres et les revêtements.

Comment choisir le bon colorant solvant pour les plastiques, les encres et les revêtements ?

Table des matières Que sont les colorants à solvant ? Pourquoi utiliser des colorants à base de solvants plutôt que des pigments ? Facteurs clés pour le choix des colorants solvants Solubilité Résistance à la chaleur Solidité à la lumière Résistance à la migration Choix des colorants solvants par application Plastiques Encres d'impression Revêtements Qualités de colorants solvants recommandées FAQ Peut-on combiner des colorants solvants et des pigments dans la même formulation ? Quels solvants conviennent aux encres de gravure et de flexographie ? Comment teste-t-on la stabilité thermique ? Qu’est-ce qui provoque la migration des colorants dans les emballages ? Ce guide compare les colorants pour solvants destinés aux plastiques, aux encres d'imprimerie et aux revêtements en fonction de leur solubilité, de leur résistance à la chaleur, de leur résistance à la lumière et de leurs performances de migration, afin que les formulateurs puissent choisir la qualité appropriée en fonction d'un système de solvants spécifique, d'une température de traitement et d'une application finale. Que sont les colorants à solvant ? Les colorants solvants sont des colorants qui se dissolvent complètement dans le milieu hôte au niveau moléculaire, conférant aux plastiques, aux encres d'imprimerie et aux revêtements leur transparence, leur brillance et leur teinte uniforme caractéristiques. Le choix d'un colorant solvant pour les plastiques, les encres d'imprimerie ou les revêtements se résume à trois questions pratiques : se dissout-il proprement dans le système porteur, résistera-t-il à la température de traitement requise et restera-t-il en place une fois le produit expédié ? Pourquoi utiliser des colorants à base de solvants plutôt que des pigments ? Les pigments forment des suspensions de particules qui diffusent la lumière, ce qui peut introduire un voile et une intensité de couleur inégale dans les parties transparentes. Les colorants à base de solvants se dissolvent entièrement dans le milieu hôte, produisant une couleur claire et éclatante même dans des films minces ou des plastiques légèrement teintés. Pour les applications où la transparence et l'intensité de la couleur importent plus que l'opacité, comme les composants en plastique transparent, les encres d'emballage souples ou les teintures pour bois, les colorants à base de solvants sont généralement plus adaptés. Facteurs clés pour le choix des colorants solvants Quatre facteurs déterminent le plus souvent si un colorant solvant fonctionne comme prévu dans une application donnée : la solubilité dans le système porteur, la résistance à la chaleur pendant le traitement, la résistance à la lumière lors de l’exposition finale et la résistance à la migration une fois le produit en service. Solubilité : Les colorants solvants ne fonctionnent comme prévu que lorsqu'ils se dissolvent complètement dans le support déjà utilisé par le formulateur. La compatibilité avec le mélange de solvants spécifique détermine à la fois l'intensité de la couleur et la clarté du produit fini. Cétones et esters. Les cétones telles que le MEK et l'acétone, ainsi que les esters tels que l'acétate d'éthyle et l'acétate de butyle, sont des supports courants dans les encres d'impression en héliogravure et en flexographie. Les colorants solvants formulés pour ces systèmes se dissolvent généralement rapidement et laissent un minimum de résidus, ce qui assure une densité d'impression constante. Hydrocarbures aromatiques. Le toluène et le xylène restent largement utilisés dans les revêtements industriels et certains systèmes d'encre anciens. La solubilité dans les hydrocarbures aromatiques peut varier davantage selon la chimie des colorants que dans les systèmes cétoniques ou esters ; il est donc nécessaire de vérifier la compatibilité de chaque grade avec le support spécifique plutôt que de supposer sa compatibilité par classe de solvant. Alcools. L'éthanol et l'isopropanol apparaissent dans une gamme de revêtements et de formulations à faible teneur en COV. La solubilité des colorants dans les solvants a tendance à être globalement plus limitée dans les systèmes alcooliques, ce qui en fait l'une des premières propriétés à vérifier avant de choisir une qualité. Étant donné que la solubilité varie selon la chimie de chaque colorant plutôt que selon la seule classe de solvant, il est important de vérifier le profil de solubilité d'un colorant par rapport au solvant porteur exact avant de finaliser une formulation. Résistance à la chaleur : La température de traitement est souvent le facteur décisif entre deux colorants solvants par ailleurs similaires. La stabilité thermique dépend fortement de la chimie du colorant sous-jacent, et un mauvais choix peut entraîner un changement de teinte, un dégagement gazeux ou une réduction de la clarté lors du traitement par fusion ou du durcissement. Colorants anthraquinoniques. De nombreux colorants solvants à base d'anthraquinone offrent une excellente stabilité thermique et sont couramment choisis pour les applications plastiques à haute température telles que le polycarbonate et l'ABS, bien que la limite thermique exacte varie selon la qualité et doive être confirmée pour chaque colorant spécifique. Colorants azoïques. Les colorants solvants à base d'azoïques ont généralement une limite thermique inférieure à celle des colorants anthraquinoniques et conviennent généralement aux procédés de traitement à basse température tels que le polystyrène. Elles constituent souvent l'option la plus rentable lorsque l'application ne nécessite pas une exposition prolongée à la chaleur. Propriétés Colorants anthraquinoniques Colorants azoïques Plafond thermique typique Généralement plus élevé, mais varie selon la qualité Généralement plus faible, mais varie selon la qualité Résistance à la lumière Généralement supérieure Résistance aux UV Adéquate pour une utilisation à court terme ou en intérieur Résines courantes Polycarbonate, ABS Polystyrène Coût relatif Plus élevé Plus faible Résistance à la lumière La résistance à la lumière mesure la capacité d'une couleur à résister à la décoloration sous l'effet des UV ou d'une exposition prolongée à la lumière. Les colorants anthraquinoniques offrent généralement une résistance à la lumière supérieure et sont mieux adaptés aux applications extérieures ou à une exposition de longue durée, tandis que les colorants azoïques sont généralement adéquats pour une utilisation à court terme ou en intérieur. Pour les revêtements et les plastiques destinés à une exposition prolongée aux intempéries, la résistance à la lumière doit être prise en compte au même titre que la résistance à la chaleur, plutôt que d'être considérée comme une simple considération secondaire. Résistance à la migration La migration devient un problème dès lors qu'un plastique coloré, un film ou un revêtement se trouve en contact direct ou indirect avec un autre matériau pendant une période prolongée. Une teinture qui migre peut se diffuser dans les couches adjacentes, le contenu de l'emballage ou les surfaces environnantes, affectant à la fois l'apparence et, dans certains cas, la conformité réglementaire. Poids moléculaire et migration. Les colorants solvants ayant un poids moléculaire plus élevé et une solubilité plus faible dans le milieu de contact présentent généralement une meilleure résistance à la migration. Cela est particulièrement important dans les films plastiques multicouches ou les structures d'emballage, où le déplacement de la teinture entre les couches peut se traduire par une décoloration ou des taches au fil du temps. Conditions de test. Le comportement migratoire doit être évalué dans les conditions de température et d'humidité auxquelles le produit fini sera réellement exposé. Les résultats mesurés à température ambiante ne permettent pas de prédire avec fiabilité les performances dans des environnements de stockage ou de transport plus chauds ; il est donc essentiel de réaliser des tests en conditions réelles avant de finaliser une évaluation. Pour les emballages destinés au contact alimentaire, les tests de migration sont généralement comparés à des cadres établis tels que le règlement de l'UE sur les matériaux plastiques destinés au contact alimentaire. Les colorants ne figurent généralement pas sur la liste spécifique des substances visées par ce règlement, mais ils restent soumis à ses exigences générales de sécurité ; celui-ci constitue donc un point de référence utile pour fixer les limites de migration interne. Sélection des colorants solvants en fonction de l'application Une fois les exigences de solubilité, de chaleur, de lumière et de migration définies, le choix du colorant solvant approprié dépend également de l'application spécifique dans laquelle il sera utilisé. Plastiques. Dans la transformation des plastiques, les résines courantes comprennent le polystyrène, l'ABS, les acryliques, le polycarbonate et le PET. Les colorants à base de solvants offrent une coloration transparente et uniforme que les pigments ne peuvent pas toujours égaler, notamment dans les parties transparentes ou légèrement teintées. Encres d'impression pour flexographie, héliogravure,

En savoir plus »
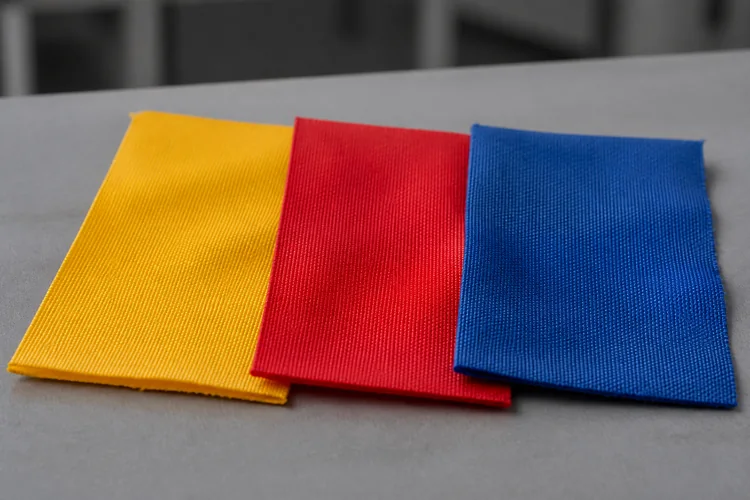
Échantillons de nylon jaune, rouge et bleu représentant un ensemble de teintures acides trichromatiques compatibles.

Sélection de colorants trichromatiques à base d'acide pour des teintes de nylon uniformes

Table des matières Comprendre les facteurs influençant le taux de prise Appariement des taux de prise dans une combinaison Le rôle du pH dans l'absorption du colorant Plages de pH par classe de colorant Contrôle du pH pendant la teinture Principes de sélection trichromatique Choisir le jaune, le rouge et le bleu compatibles Combinaisons typiques de colorants acides trichromatiques pour le nylon Combinaison trichromatique de teinte claire Combinaison trichromatique de teinte foncée Propriétés de migration et d'accumulation Éviter le changement de teinte Directives pratiques sur les recettes Liste de contrôle pour les essais en laboratoire FAQ Qu'est-ce qui provoque une teinture inégale avec des colorants acides sur le nylon ? Comment le contrôle du pH influence-t-il la reproductibilité ? Qu’est-ce qui rend une combinaison trichromatique fiable ? La teinture du nylon exige de la précision. Les colorants acides adhèrent bien aux fibres de polyamide, mais la constance de la teinte dépend de la précision avec laquelle le taux d'application, le pH et les combinaisons trichromatiques sont contrôlés. Un léger décalage dans une seule variable peut entraîner une légère déviation par rapport à la norme, même si la recette semble correcte sur le papier. Cet article détaille les facteurs pratiques qui assurent la compatibilité des combinaisons de teintures acides sur le nylon. Comprendre le taux de pénétration Le taux de pénétration décrit la rapidité avec laquelle un colorant passe du bain à la fibre. Sur le nylon, cette vitesse dépend de la structure du colorant, de la rampe de température et du nombre de sites de colorant disponibles sur le substrat. Une teinture à prise rapide peut produire une couleur irrégulière si elle s'épuise avant que le bain ne pénètre complètement dans le tissu, en particulier sur les tricots serrés ou les fils denses. Facteurs influençant le taux de fixation Trois variables ont le plus grand effet sur la vitesse à laquelle un colorant acide donné se fixe sur le nylon : la taille et la structure moléculaires : les molécules plus petites et plus mobiles ont tendance à migrer et à se niveler plus facilement, tandis que les structures plus grandes ou plus linéaires se fixent plus rapidement mais migrent moins une fois fixées. Concentration en électrolytes : des niveaux de sel plus élevés dans le bain ralentissent la prise en augmentant la compétition ionique à la surface de la fibre, ce qui peut aider à l’égalisation mais peut réduire l’épuisement total si l’équilibre n’est pas correct. Vitesse de montée en température : une montée en température trop rapide laisse peu de temps à la teinture pour migrer avant la fixation, ce qui augmente le risque de stries ou de traînées sur les produits. Correspondance des taux de réussite dans une combinaison Lors de la combinaison de colorants pour obtenir une nuance, chaque composant doit avoir un taux de réussite comparable. Si l'un des colorants d'un mélange agit sensiblement plus vite que les autres, il domine les premières étapes de la teinture et modifie la teinte au fur et à mesure que le bain progresse. Il s'agit là d'une des causes les plus fréquentes de problèmes de reproductibilité dans les teintureries de nylon, notamment lorsque les recettes sont modifiées sans vérifier comment la nouvelle combinaison se comporte en tant que système plutôt qu'en tant que teintures individuelles. Rôle du pH dans l'absorption des colorants Les colorants acides nécessitent un bain acide pour se lier efficacement aux groupes amine de la fibre de nylon. Le pH ne se contente pas de définir l'environnement chimique ; il détermine également la vitesse d'absorption du colorant et l'ampleur des corrections possibles une fois la teinture commencée. Plages de pH par classe de colorant Les différentes classes de colorants acides sont formulées pour fonctionner dans des plages de pH spécifiques. Travailler en dehors de cette fenêtre modifie la vitesse d'absorption et peut affecter les propriétés de solidité. Classe de colorant Plage de pH typique Comportement d'absorption Colorants acides d'égalisation pH 5 à 6 Fixation plus lente, bonne migration, correction plus facile Colorants acides de broyage pH 4.5 à 5.5 Fixation modérée, moins tolérant aux irrégularités de teinture Colorants acides à complexe métallique pH 4 à 5 Fixation plus rapide, meilleure solidité, contrôle du processus plus strict nécessaire Ces plages sont des références initiales. Les performances réelles dépendent de la qualité spécifique du colorant, du rapport de bain et du type de machine ; une confirmation en laboratoire sur le substrat prévu reste donc nécessaire avant toute production à grande échelle. Contrôle du pH pendant la teinture : Maintenir un pH stable tout au long du cycle est aussi important que de définir le point de départ correct. Un pH qui augmente pendant la teinture ralentit l'absorption et peut donner une teinte pâle ou irrégulière, tandis qu'une chute brutale en début de processus peut entraîner une absorption trop rapide du colorant pour une migration correcte. Des systèmes tampons et un ajout contrôlé d'acide permettent de maintenir le bain dans les limites acceptables du début à la fin. Les agents de nivellement et les auxiliaires tampons formulés pour le contrôle du pH et de l'adhérence aident à stabiliser la vitesse d'absorption sur différentes constructions de tissus et dans différentes conditions de machines, en particulier sur les constructions sujettes à une adhérence initiale rapide. Principes de sélection trichromatique La teinture trichromatique utilise une teinture jaune, rouge et bleue pour créer une large gamme de nuances à partir d'une petite palette de travail. La compatibilité entre ces trois colorants détermine la prévisibilité des teintes obtenues, aussi bien en laboratoire qu'à grande échelle. Choisir un ensemble trichromatique compatible jaune, rouge et bleu : un ensemble trichromatique fonctionnel doit présenter des taux de frappe similaires, une sensibilité au pH similaire et un comportement de migration comparable. Des composants non adaptés peuvent entraîner une variation de teinte entre les échantillons de laboratoire et les lots de production, même lorsque la concentration totale de colorant est correcte. Les colorants acides Skyacido, formulés spécifiquement pour la teinture du polyamide, offrent une large gamme de nuances avec une forte combinabilité entre elles, ce qui permet d'assortir les composants jaunes, rouges et bleus comme un ensemble coordonné plutôt que de sélectionner chaque couleur indépendamment en fonction de la seule nuance. Le tableau ci-dessous décrit les points à vérifier pour chaque composant primaire lors de la création d'un jeu trichromatique : Composant Taux de pénétration Vérifier Sensibilité au pH Comportement de migration Jaune Comparer la courbe d'épuisement avec le rouge et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Rouge Comparer la courbe d'épuisement avec le jaune et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Bleu Comparer la courbe d'épuisement avec le jaune et le rouge Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Effectuer cette comparaison pendant le développement par trempage en laboratoire, plutôt qu'après qu'un lot en vrac présente une dérive de teinte, permet de détecter les différences tant qu'il est encore peu coûteux de les corriger. Combinaisons typiques de colorants acides trichromatiques pour le nylon Dans la pratique de la teinture du nylon, les combinaisons trichromatiques sont généralement sélectionnées en fonction de la profondeur de la teinte, des exigences d'accumulation et de la compatibilité entre les colorants. Différentes combinaisons peuvent être nécessaires pour les teintes claires et les teintes foncées afin de maintenir un équilibre entre l'épuisement, la migration et la reproductibilité de la teinte. Combinaison trichromatique de teintes claires Pour les teintes claires et moyennes, les colorants présentant de bonnes performances de migration et un comportement d'attaque modéré sont préférés pour obtenir une excellente capacité d'égalisation et de correction de teinte. Une combinaison typique de teintes claires peut inclure : Exemple de position trichromatique : Jaune acide Skyacido Yellow 199, Rouge Skyacido Red 337, Bleu Skyacido Blue 324. Cette combinaison offre une bonne compatibilité et est

En savoir plus »
2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences de votre projet, le pays et l'application prévue.

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

Applications des colorants à base de solvants dans les plastiques, les encres et les revêtements.

Comment choisir le bon colorant solvant pour les plastiques, les encres et les revêtements ?

Table des matières Que sont les colorants à solvant ? Pourquoi utiliser des colorants à base de solvants plutôt que des pigments ? Facteurs clés pour le choix des colorants solvants Solubilité Résistance à la chaleur Solidité à la lumière Résistance à la migration Choix des colorants solvants par application Plastiques Encres d'impression Revêtements Qualités de colorants solvants recommandées FAQ Peut-on combiner des colorants solvants et des pigments dans la même formulation ? Quels solvants conviennent aux encres de gravure et de flexographie ? Comment teste-t-on la stabilité thermique ? Qu’est-ce qui provoque la migration des colorants dans les emballages ? Ce guide compare les colorants pour solvants destinés aux plastiques, aux encres d'imprimerie et aux revêtements en fonction de leur solubilité, de leur résistance à la chaleur, de leur résistance à la lumière et de leurs performances de migration, afin que les formulateurs puissent choisir la qualité appropriée en fonction d'un système de solvants spécifique, d'une température de traitement et d'une application finale. Que sont les colorants à solvant ? Les colorants solvants sont des colorants qui se dissolvent complètement dans le milieu hôte au niveau moléculaire, conférant aux plastiques, aux encres d'imprimerie et aux revêtements leur transparence, leur brillance et leur teinte uniforme caractéristiques. Le choix d'un colorant solvant pour les plastiques, les encres d'imprimerie ou les revêtements se résume à trois questions pratiques : se dissout-il proprement dans le système porteur, résistera-t-il à la température de traitement requise et restera-t-il en place une fois le produit expédié ? Pourquoi utiliser des colorants à base de solvants plutôt que des pigments ? Les pigments forment des suspensions de particules qui diffusent la lumière, ce qui peut introduire un voile et une intensité de couleur inégale dans les parties transparentes. Les colorants à base de solvants se dissolvent entièrement dans le milieu hôte, produisant une couleur claire et éclatante même dans des films minces ou des plastiques légèrement teintés. Pour les applications où la transparence et l'intensité de la couleur importent plus que l'opacité, comme les composants en plastique transparent, les encres d'emballage souples ou les teintures pour bois, les colorants à base de solvants sont généralement plus adaptés. Facteurs clés pour le choix des colorants solvants Quatre facteurs déterminent le plus souvent si un colorant solvant fonctionne comme prévu dans une application donnée : la solubilité dans le système porteur, la résistance à la chaleur pendant le traitement, la résistance à la lumière lors de l’exposition finale et la résistance à la migration une fois le produit en service. Solubilité : Les colorants solvants ne fonctionnent comme prévu que lorsqu'ils se dissolvent complètement dans le support déjà utilisé par le formulateur. La compatibilité avec le mélange de solvants spécifique détermine à la fois l'intensité de la couleur et la clarté du produit fini. Cétones et esters. Les cétones telles que le MEK et l'acétone, ainsi que les esters tels que l'acétate d'éthyle et l'acétate de butyle, sont des supports courants dans les encres d'impression en héliogravure et en flexographie. Les colorants solvants formulés pour ces systèmes se dissolvent généralement rapidement et laissent un minimum de résidus, ce qui assure une densité d'impression constante. Hydrocarbures aromatiques. Le toluène et le xylène restent largement utilisés dans les revêtements industriels et certains systèmes d'encre anciens. La solubilité dans les hydrocarbures aromatiques peut varier davantage selon la chimie des colorants que dans les systèmes cétoniques ou esters ; il est donc nécessaire de vérifier la compatibilité de chaque grade avec le support spécifique plutôt que de supposer sa compatibilité par classe de solvant. Alcools. L'éthanol et l'isopropanol apparaissent dans une gamme de revêtements et de formulations à faible teneur en COV. La solubilité des colorants dans les solvants a tendance à être globalement plus limitée dans les systèmes alcooliques, ce qui en fait l'une des premières propriétés à vérifier avant de choisir une qualité. Étant donné que la solubilité varie selon la chimie de chaque colorant plutôt que selon la seule classe de solvant, il est important de vérifier le profil de solubilité d'un colorant par rapport au solvant porteur exact avant de finaliser une formulation. Résistance à la chaleur : La température de traitement est souvent le facteur décisif entre deux colorants solvants par ailleurs similaires. La stabilité thermique dépend fortement de la chimie du colorant sous-jacent, et un mauvais choix peut entraîner un changement de teinte, un dégagement gazeux ou une réduction de la clarté lors du traitement par fusion ou du durcissement. Colorants anthraquinoniques. De nombreux colorants solvants à base d'anthraquinone offrent une excellente stabilité thermique et sont couramment choisis pour les applications plastiques à haute température telles que le polycarbonate et l'ABS, bien que la limite thermique exacte varie selon la qualité et doive être confirmée pour chaque colorant spécifique. Colorants azoïques. Les colorants solvants à base d'azoïques ont généralement une limite thermique inférieure à celle des colorants anthraquinoniques et conviennent généralement aux procédés de traitement à basse température tels que le polystyrène. Elles constituent souvent l'option la plus rentable lorsque l'application ne nécessite pas une exposition prolongée à la chaleur. Propriétés Colorants anthraquinoniques Colorants azoïques Plafond thermique typique Généralement plus élevé, mais varie selon la qualité Généralement plus faible, mais varie selon la qualité Résistance à la lumière Généralement supérieure Résistance aux UV Adéquate pour une utilisation à court terme ou en intérieur Résines courantes Polycarbonate, ABS Polystyrène Coût relatif Plus élevé Plus faible Résistance à la lumière La résistance à la lumière mesure la capacité d'une couleur à résister à la décoloration sous l'effet des UV ou d'une exposition prolongée à la lumière. Les colorants anthraquinoniques offrent généralement une résistance à la lumière supérieure et sont mieux adaptés aux applications extérieures ou à une exposition de longue durée, tandis que les colorants azoïques sont généralement adéquats pour une utilisation à court terme ou en intérieur. Pour les revêtements et les plastiques destinés à une exposition prolongée aux intempéries, la résistance à la lumière doit être prise en compte au même titre que la résistance à la chaleur, plutôt que d'être considérée comme une simple considération secondaire. Résistance à la migration La migration devient un problème dès lors qu'un plastique coloré, un film ou un revêtement se trouve en contact direct ou indirect avec un autre matériau pendant une période prolongée. Une teinture qui migre peut se diffuser dans les couches adjacentes, le contenu de l'emballage ou les surfaces environnantes, affectant à la fois l'apparence et, dans certains cas, la conformité réglementaire. Poids moléculaire et migration. Les colorants solvants ayant un poids moléculaire plus élevé et une solubilité plus faible dans le milieu de contact présentent généralement une meilleure résistance à la migration. Cela est particulièrement important dans les films plastiques multicouches ou les structures d'emballage, où le déplacement de la teinture entre les couches peut se traduire par une décoloration ou des taches au fil du temps. Conditions de test. Le comportement migratoire doit être évalué dans les conditions de température et d'humidité auxquelles le produit fini sera réellement exposé. Les résultats mesurés à température ambiante ne permettent pas de prédire avec fiabilité les performances dans des environnements de stockage ou de transport plus chauds ; il est donc essentiel de réaliser des tests en conditions réelles avant de finaliser une évaluation. Pour les emballages destinés au contact alimentaire, les tests de migration sont généralement comparés à des cadres établis tels que le règlement de l'UE sur les matériaux plastiques destinés au contact alimentaire. Les colorants ne figurent généralement pas sur la liste spécifique des substances visées par ce règlement, mais ils restent soumis à ses exigences générales de sécurité ; celui-ci constitue donc un point de référence utile pour fixer les limites de migration interne. Sélection des colorants solvants en fonction de l'application Une fois les exigences de solubilité, de chaleur, de lumière et de migration définies, le choix du colorant solvant approprié dépend également de l'application spécifique dans laquelle il sera utilisé. Plastiques. Dans la transformation des plastiques, les résines courantes comprennent le polystyrène, l'ABS, les acryliques, le polycarbonate et le PET. Les colorants à base de solvants offrent une coloration transparente et uniforme que les pigments ne peuvent pas toujours égaler, notamment dans les parties transparentes ou légèrement teintées. Encres d'impression pour flexographie, héliogravure,

En savoir plus »
Échantillons de nylon jaune, rouge et bleu représentant un ensemble de teintures acides trichromatiques compatibles.

Sélection de colorants trichromatiques à base d'acide pour des teintes de nylon uniformes

Table des matières Comprendre les facteurs influençant le taux de prise Appariement des taux de prise dans une combinaison Le rôle du pH dans l'absorption du colorant Plages de pH par classe de colorant Contrôle du pH pendant la teinture Principes de sélection trichromatique Choisir le jaune, le rouge et le bleu compatibles Combinaisons typiques de colorants acides trichromatiques pour le nylon Combinaison trichromatique de teinte claire Combinaison trichromatique de teinte foncée Propriétés de migration et d'accumulation Éviter le changement de teinte Directives pratiques sur les recettes Liste de contrôle pour les essais en laboratoire FAQ Qu'est-ce qui provoque une teinture inégale avec des colorants acides sur le nylon ? Comment le contrôle du pH influence-t-il la reproductibilité ? Qu’est-ce qui rend une combinaison trichromatique fiable ? La teinture du nylon exige de la précision. Les colorants acides adhèrent bien aux fibres de polyamide, mais la constance de la teinte dépend de la précision avec laquelle le taux d'application, le pH et les combinaisons trichromatiques sont contrôlés. Un léger décalage dans une seule variable peut entraîner une légère déviation par rapport à la norme, même si la recette semble correcte sur le papier. Cet article détaille les facteurs pratiques qui assurent la compatibilité des combinaisons de teintures acides sur le nylon. Comprendre le taux de pénétration Le taux de pénétration décrit la rapidité avec laquelle un colorant passe du bain à la fibre. Sur le nylon, cette vitesse dépend de la structure du colorant, de la rampe de température et du nombre de sites de colorant disponibles sur le substrat. Une teinture à prise rapide peut produire une couleur irrégulière si elle s'épuise avant que le bain ne pénètre complètement dans le tissu, en particulier sur les tricots serrés ou les fils denses. Facteurs influençant le taux de fixation Trois variables ont le plus grand effet sur la vitesse à laquelle un colorant acide donné se fixe sur le nylon : la taille et la structure moléculaires : les molécules plus petites et plus mobiles ont tendance à migrer et à se niveler plus facilement, tandis que les structures plus grandes ou plus linéaires se fixent plus rapidement mais migrent moins une fois fixées. Concentration en électrolytes : des niveaux de sel plus élevés dans le bain ralentissent la prise en augmentant la compétition ionique à la surface de la fibre, ce qui peut aider à l’égalisation mais peut réduire l’épuisement total si l’équilibre n’est pas correct. Vitesse de montée en température : une montée en température trop rapide laisse peu de temps à la teinture pour migrer avant la fixation, ce qui augmente le risque de stries ou de traînées sur les produits. Correspondance des taux de réussite dans une combinaison Lors de la combinaison de colorants pour obtenir une nuance, chaque composant doit avoir un taux de réussite comparable. Si l'un des colorants d'un mélange agit sensiblement plus vite que les autres, il domine les premières étapes de la teinture et modifie la teinte au fur et à mesure que le bain progresse. Il s'agit là d'une des causes les plus fréquentes de problèmes de reproductibilité dans les teintureries de nylon, notamment lorsque les recettes sont modifiées sans vérifier comment la nouvelle combinaison se comporte en tant que système plutôt qu'en tant que teintures individuelles. Rôle du pH dans l'absorption des colorants Les colorants acides nécessitent un bain acide pour se lier efficacement aux groupes amine de la fibre de nylon. Le pH ne se contente pas de définir l'environnement chimique ; il détermine également la vitesse d'absorption du colorant et l'ampleur des corrections possibles une fois la teinture commencée. Plages de pH par classe de colorant Les différentes classes de colorants acides sont formulées pour fonctionner dans des plages de pH spécifiques. Travailler en dehors de cette fenêtre modifie la vitesse d'absorption et peut affecter les propriétés de solidité. Classe de colorant Plage de pH typique Comportement d'absorption Colorants acides d'égalisation pH 5 à 6 Fixation plus lente, bonne migration, correction plus facile Colorants acides de broyage pH 4.5 à 5.5 Fixation modérée, moins tolérant aux irrégularités de teinture Colorants acides à complexe métallique pH 4 à 5 Fixation plus rapide, meilleure solidité, contrôle du processus plus strict nécessaire Ces plages sont des références initiales. Les performances réelles dépendent de la qualité spécifique du colorant, du rapport de bain et du type de machine ; une confirmation en laboratoire sur le substrat prévu reste donc nécessaire avant toute production à grande échelle. Contrôle du pH pendant la teinture : Maintenir un pH stable tout au long du cycle est aussi important que de définir le point de départ correct. Un pH qui augmente pendant la teinture ralentit l'absorption et peut donner une teinte pâle ou irrégulière, tandis qu'une chute brutale en début de processus peut entraîner une absorption trop rapide du colorant pour une migration correcte. Des systèmes tampons et un ajout contrôlé d'acide permettent de maintenir le bain dans les limites acceptables du début à la fin. Les agents de nivellement et les auxiliaires tampons formulés pour le contrôle du pH et de l'adhérence aident à stabiliser la vitesse d'absorption sur différentes constructions de tissus et dans différentes conditions de machines, en particulier sur les constructions sujettes à une adhérence initiale rapide. Principes de sélection trichromatique La teinture trichromatique utilise une teinture jaune, rouge et bleue pour créer une large gamme de nuances à partir d'une petite palette de travail. La compatibilité entre ces trois colorants détermine la prévisibilité des teintes obtenues, aussi bien en laboratoire qu'à grande échelle. Choisir un ensemble trichromatique compatible jaune, rouge et bleu : un ensemble trichromatique fonctionnel doit présenter des taux de frappe similaires, une sensibilité au pH similaire et un comportement de migration comparable. Des composants non adaptés peuvent entraîner une variation de teinte entre les échantillons de laboratoire et les lots de production, même lorsque la concentration totale de colorant est correcte. Les colorants acides Skyacido, formulés spécifiquement pour la teinture du polyamide, offrent une large gamme de nuances avec une forte combinabilité entre elles, ce qui permet d'assortir les composants jaunes, rouges et bleus comme un ensemble coordonné plutôt que de sélectionner chaque couleur indépendamment en fonction de la seule nuance. Le tableau ci-dessous décrit les points à vérifier pour chaque composant primaire lors de la création d'un jeu trichromatique : Composant Taux de pénétration Vérifier Sensibilité au pH Comportement de migration Jaune Comparer la courbe d'épuisement avec le rouge et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Rouge Comparer la courbe d'épuisement avec le jaune et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Bleu Comparer la courbe d'épuisement avec le jaune et le rouge Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Effectuer cette comparaison pendant le développement par trempage en laboratoire, plutôt qu'après qu'un lot en vrac présente une dérive de teinte, permet de détecter les différences tant qu'il est encore peu coûteux de les corriger. Combinaisons typiques de colorants acides trichromatiques pour le nylon Dans la pratique de la teinture du nylon, les combinaisons trichromatiques sont généralement sélectionnées en fonction de la profondeur de la teinte, des exigences d'accumulation et de la compatibilité entre les colorants. Différentes combinaisons peuvent être nécessaires pour les teintes claires et les teintes foncées afin de maintenir un équilibre entre l'épuisement, la migration et la reproductibilité de la teinte. Combinaison trichromatique de teintes claires Pour les teintes claires et moyennes, les colorants présentant de bonnes performances de migration et un comportement d'attaque modéré sont préférés pour obtenir une excellente capacité d'égalisation et de correction de teinte. Une combinaison typique de teintes claires peut inclure : Exemple de position trichromatique : Jaune acide Skyacido Yellow 199, Rouge Skyacido Red 337, Bleu Skyacido Blue 324. Cette combinaison offre une bonne compatibilité et est

En savoir plus »
2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences, le pays et l'application.

Remonter en haut
Email WhatsApp

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures