Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Responda dentro de las 24 horas

Fijadores de color para textiles: tipos, mecanismos y guía de aplicación.

Las quejas sobre la solidez del color se encuentran entre los problemas de calidad más comunes en la producción textil. Elegir el fijador adecuado y aplicarlo correctamente es una de las maneras más directas en que las fábricas pueden reducir estas quejas antes de que la tela salga de la planta.

¿Qué es un fijador de color?

Un fijador de color es un auxiliar químico que se aplica a las telas teñidas o estampadas para mejorar la adherencia entre el tinte y la fibra, reduciendo la pérdida de color durante el lavado, el roce y la exposición a las condiciones de uso. Los fijadores no añaden color. Su función es estabilizar el color ya presente, reforzando su retención dentro de la estructura del tejido.

Los fijadores se utilizan principalmente con tintes reactivos en algodón, tintes directos y ciertos sistemas de tintes ácidos en fibras proteicas. La composición química específica del fijador depende de la clase de tinte, el tipo de fibra y el grado de solidez del color que requiere el producto final.

Fijación con fijador vs. fijación con tinte

Estos dos términos suelen confundirse, pero describen cosas diferentes. La fijación del tinte se refiere al grado en que este se une químicamente a la fibra durante el proceso de teñido. Un tinte reactivo que se ha unido completamente a la celulosa del algodón mediante un enlace covalente ha logrado una alta fijación. Un fijador de color es un tratamiento químico independiente que se aplica después del teñido para mejorar aún más la solidez del color, reforzando o complementando dicha unión.

Una buena fijación del tinte durante el proceso de teñido reduce la necesidad de utilizar un fijador. Un tinte mal fijado no se recuperará por completo ni siquiera con el mejor fijador. Ambos factores trabajan en conjunto y son importantes.

Cómo funcionan los fijadores de color

Interacción iónica y unión tinte-fibra

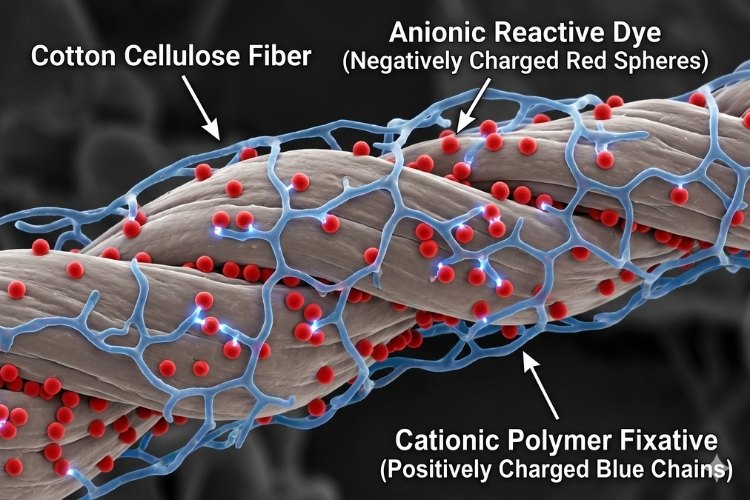
Los fijadores catiónicos, el tipo más común utilizado en tintes reactivos y directos, funcionan principalmente mediante atracción electrostática. Los tintes reactivos poseen grupos aniónicos (con carga negativa). Los fijadores catiónicos poseen grupos con carga positiva que se unen a esos sitios aniónicos, anclando las moléculas de tinte no fijadas a la superficie de la fibra y reduciendo su tendencia a migrar al agua de lavado. Este mecanismo es fiable y está bien establecido, razón por la cual los fijadores catiónicos siguen siendo el estándar de la industria para el algodón teñido con tintes reactivos.

Reticulación y formación de películas

Algunos fijadores actúan formando enlaces cruzados entre las moléculas del tinte y la fibra, o entre las propias moléculas del fijador, creando una red que retiene físicamente el color. Otros forman una fina película sobre la superficie de la fibra que ralentiza la migración del tinte al líquido de lavado. La química de reticulación suele ofrecer mejoras más significativas en la solidez al lavado y al frotamiento, pero requiere un control preciso de las condiciones de aplicación para evitar efectos negativos en la textura o el tono.
Fijadores de color para textiles

Tipos de fijadores de color

Fijadores catiónicos para colorantes reactivos y directos

Los fijadores catiónicos son el tipo más utilizado en el teñido de algodón. Son particularmente eficaces con tintes reactivos y directos, donde la presencia de tinte no fijado en la superficie de la fibra tras el lavado con jabón es la principal causa de la mala solidez al lavado y al frotamiento. Al evaluar estos productos, los criterios clave son:

  • Mejora de la solidez al lavado en la profundidad de color deseada.
  • Resistencia al frote, tanto en seco como en húmedo.
  • Grado de cambio de tonalidad con la dosis prevista

El agente fijador Sylic D2801 es un agente fijador catiónico y no iónico en forma líquida, desarrollado para el teñido con tintes reactivos y la estampación en tejidos de algodón y celulosa. Es adecuado para aplicaciones con altos requisitos de solidez del color, incluyendo la producción para exportación según las especificaciones del comprador.

Fijadores reactivos con química de reticulación

Los fijadores de reticulación reactiva forman enlaces químicos tanto con el tinte como con la fibra, o entre cadenas poliméricas adyacentes, creando una red que reduce significativamente la movilidad del tinte. Esta clase de fijadores generalmente ofrece una mayor resistencia al lavado que los sistemas puramente iónicos, lo que los convierte en la opción preferida para aplicaciones críticas como ropa de trabajo, textiles para el hogar y tejidos que se someterán a lavados industriales repetidos.

La desventaja radica en la sensibilidad del proceso. Los fijadores de reticulación dependen en gran medida de la temperatura, el pH y las condiciones de secado precisas. Una desviación de los parámetros recomendados puede resultar en una reticulación incompleta, lo que perjudica el rendimiento, o en una reticulación excesiva, que puede endurecer el tacto o alterar el color.

Fijadores sin formaldehído

Los fijadores de reticulación tradicionales solían basarse en la liberación de formaldehído para lograr su eficacia. Actualmente, el formaldehído está restringido por varias normativas importantes, como la Lista de Sustancias Restringidas en la Fabricación (MRSL) de ZDHC y la norma OEKO-TEX 100 , y las especificaciones de los compradores exigen habitualmente un acabado sin formaldehído.

Los fijadores sin formaldehído utilizan agentes reticulantes alternativos, generalmente basados ​​en la química del ácido policarboxílico o en sistemas reactivos modificados, para lograr un rendimiento comparable sin los problemas regulatorios y de seguridad. La mera afirmación no confirma el cumplimiento. Los compradores deben solicitar:

  • Datos de la prueba de solidez al lavado de la misma combinación de tinte y fibra utilizada en la producción.
  • Documentación que confirme que el contenido de formaldehído es igual o inferior a los umbrales reglamentarios aplicables.

Sylic E643 es un fijador catiónico sin formaldehído desarrollado específicamente para algodón. Su fórmula líquida de baja viscosidad se disuelve fácilmente a cualquier temperatura, incluso en invierno, donde las alternativas de alta viscosidad pueden ser difíciles de manejar. Es apto para tintes reactivos, de azufre y directos, con un efecto mínimo sobre el color tras el tratamiento, lo que resuelve una de las preocupaciones más comunes con los fijadores catiónicos convencionales en colores brillantes o delicados. Para obtener más información sobre Sylic E643, póngase en contacto con Skychem Group.

Fijadores especiales para tonos difíciles

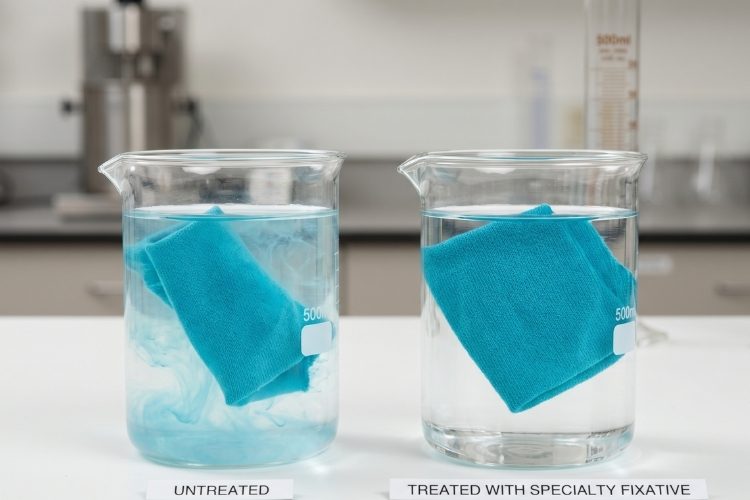
Ciertas combinaciones de tintes y tonalidades son más difíciles de fijar que otras. Los tintes reactivos turquesa son conocidos por su resistencia a los tratamientos fijadores catiónicos convencionales. La gran estructura molecular de los tintes turquesa limita la eficacia con la que los fijadores iónicos pueden fijarlos, y las dosis estándar a menudo no logran alcanzar la solidez requerida.

Los fijadores especiales desarrollados para estos tonos utilizan una química modificada para adaptarse mejor a las características estructurales del tinte. El agente fijador Sylic D2826 para azul turquesa está formulado para sistemas de tintes reactivos, directos y de azufre, con especial atención a los tonos turquesa, y también es aplicable a otros colores difíciles de fijar donde los productos estándar resultan insuficientes.
Compatibilidad con sustratos y clases de colorantes

Algodón y fibras celulósicas

El algodón es el sustrato principal para el uso de fijadores de color, impulsado en gran medida por la magnitud de la tintura reactiva a nivel mundial. El carácter aniónico de los tintes reactivos en el algodón los hace sensibles al tratamiento con fijadores catiónicos, y la estructura relativamente abierta de la fibra permite que las moléculas del fijador penetren e interactúen eficazmente.

La viscosa, el lyocell y otras fibras celulósicas siguen principios similares, aunque sus características superficiales difieren lo suficiente como para que sea necesario ajustar la dosis del fijador y las condiciones de aplicación. El modal y el lyocell, en particular, pueden comportarse de forma diferente al algodón estándar con la misma concentración de fijador, por lo que se recomienda realizar una validación en laboratorio antes de su producción a gran escala.

Fibras de nailon y proteínas

La lana y el nailon se tiñen normalmente con tintes ácidos o tintes de complejos metálicos. El uso de fijadores en estas fibras es menos común que en el algodón, pero es aplicable en casos específicos donde se necesita mejorar la solidez al lavado más allá de lo que se logra con el proceso de teñido por sí solo.

La química difiere de la utilizada en aplicaciones para algodón. Los fijadores para fibras de proteína y poliamida suelen basarse en taninos sintéticos, sintan o sistemas de reticulación reactiva, en lugar de los productos de poliamina catiónica convencionales, que pueden provocar cambios de color o alteraciones en la superficie de estos sustratos.

Por qué los fijadores no son universales

La tabla que aparece a continuación resume cómo se relaciona el tipo de fijador con las combinaciones más comunes de tintes y fibras.

Fibra Clase de tinte Tipo de fijador recomendado
Algodón / Celulósico Tintes reactivos Reticulación catiónica sin formaldehído
Algodón / Celulósico Tintes directos Catiónico
Algodón / Celulósico Turquesa reactiva Catiónicos especiales (específicos para turquesa)
Nailon colorantes ácidos Syntan, reticulación reactiva
Seda de lana Ácido, complejo metálico Syntan, reactivo a baja temperatura

Fijadores de color para textiles

Parámetros de aplicación

Dosificación según la profundidad de la sombra

La dosificación del fijador no es uniforme en todos los procesos de teñido. Los tonos más oscuros contienen más tinte y más residuos sin fijar, lo que significa que generalmente requieren concentraciones más altas de fijador para lograr la misma solidez del color que los tonos más claros. Una de las razones más comunes por las que el tratamiento con fijador no cumple con las expectativas es la falta de dosificación en tonos oscuros.

La tabla que aparece a continuación proporciona rangos de dosificación de referencia para aplicaciones de escape y acolchado, utilizando Sylic E643 como ejemplo. Las dosificaciones exactas varían según el producto y deben confirmarse mediante ensayos de laboratorio antes de pasar a la producción.

Profundidad de la sombra Tintura por agotamiento (owf) Relleno (g/L)
Ligera 1.0% 10
Media 2.0% 20
Oscuro 3.0% 30

Condiciones del proceso: teñido por agotamiento a 40–50 °C durante 20–30 min con una relación de baño de 1:10; impregnación mediante inmersión y enrollado único, seguido de secado a 130 °C.

Temperatura, pH y relación del baño

La mayoría de los fijadores catiónicos se aplican a temperaturas entre 40 °C y 60 °C. Las temperaturas más elevadas pueden acelerar la absorción del fijador por la fibra, pero también pueden aumentar el riesgo de cambios de color, especialmente en colores delicados. El pH durante la fijación suele ser ligeramente ácido o neutro, ya que las condiciones alcalinas pueden interferir con la interacción iónica entre el fijador y el tinte.

Como punto de referencia, un fijador catiónico sin formaldehído, como Sylic E643, se aplica normalmente a 40-50 °C durante 20-30 minutos con una relación de baño de 1:10 para el teñido por agotamiento, o a 10-30 g/L en un proceso de impregnación de una inmersión y un rollo, seguido de un secado a 130 °C.

Formatos de fijador líquido frente a formato de fijador en polvo

Los fijadores catiónicos están disponibles tanto en forma líquida como en polvo. Cada formato ofrece ventajas prácticas según el entorno de producción.

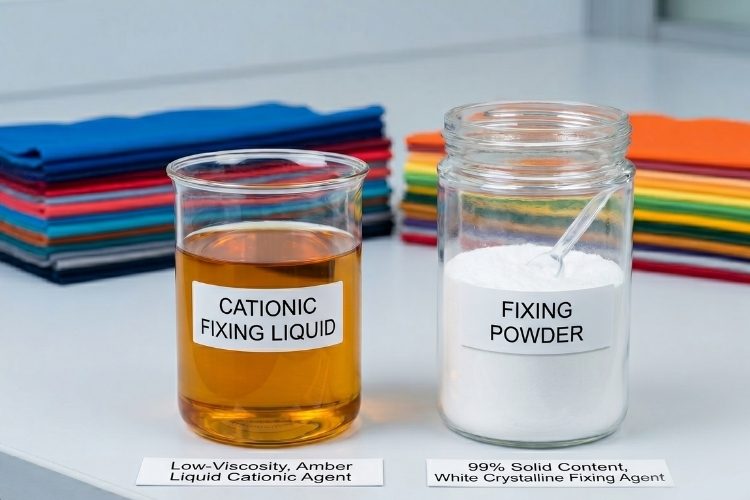
Los fijadores líquidos, como Sylic D2801, se disuelven inmediatamente y están listos para dosificar sin preparación previa, lo que los hace ideales para operaciones que priorizan la preparación rápida del baño y una dosificación precisa y constante. Los formatos en polvo, como Sylic D2811 Fixing Powder, ofrecen un contenido de sólidos del 99 %, lo que reduce el volumen del embalaje y el peso del envío, y suelen ser la opción preferida cuando el espacio de almacenamiento o el costo del transporte son factores importantes.

El rendimiento de ambos formatos es comparable cuando se aplican correctamente. La elección suele depender de cómo se gestiona la preparación de productos químicos en cada instalación y de sus limitaciones de almacenamiento y logística.

Jabonado antes de la fijación

El enjabonado previo a la fijación no es opcional. El tinte hidrolizado no fijado que queda en la superficie de la fibra compite con las moléculas de tinte correctamente unidas por los sitios de fijación, lo que reduce la eficacia del tratamiento y aumenta el riesgo de que queden residuos superficiales en el tejido. La secuencia correcta del proceso es:

  1. Colorante
  2. Jabón
  3. Enjuaguar
  4. Solución

Omitir o acortar el paso de enjabonado para ahorrar tiempo suele producir una solidez final menor que la que se habría logrado sin ningún tratamiento fijador.

Compromisos de rendimiento que debes conocer

Mejora de la solidez del color frente al riesgo de cambio de tonalidad

Los fijadores mejoran la solidez al lavado, pero también pueden alterar la percepción del color, especialmente en dosis elevadas o en colores delicados. El mecanismo subyacente es principalmente el cambio en la carga superficial y el entorno óptico alrededor de la molécula del tinte. Incluso un tratamiento moderado con un fijador catiónico puede provocar un ligero oscurecimiento o atenuación del color, que puede o no ajustarse a las especificaciones de color del producto.

La validación en laboratorio antes de la producción resuelve este problema. Las pruebas con la dosis prevista y el tono deseado confirman la mejora de la solidez del color, a la vez que verifican que cualquier variación de tono se mantenga dentro de los límites de tolerancia. Este paso es especialmente importante en colores brillantes o que cambian con frecuencia.

Algunos fijadores sin formaldehído están formulados específicamente para minimizar este efecto. Sylic E643, por ejemplo, está diseñado para reducir al mínimo la variación de color tras el tratamiento, lo que lo convierte en una opción práctica cuando la estabilidad del color en tonos brillantes o de moda es una prioridad. Contáctenos para obtener más información.

Afirmaciones sobre la ausencia de formaldehído y rendimiento real

El cambio hacia fijadores sin formaldehído se debe principalmente a las exigencias normativas, pero las alternativas modernas ofrecen una solidez del color excepcional sin las pérdidas de rendimiento que preocupaban cuando se introdujeron estos productos. Una etiqueta que indique que no contiene formaldehído no garantiza el cumplimiento ni el rendimiento. Los compradores deben solicitar los datos de las pruebas de solidez al lavado junto con la documentación que confirme que el contenido de formaldehído está dentro de los límites reglamentarios aplicables.

Turquesa y negro reactivo: estuches de alta demanda

Los colorantes reactivos turquesa y ciertos negros reactivos intensos son, sistemáticamente, los tonos más difíciles de lograr con la solidez del color deseada mediante el tratamiento con fijadores estándar. Los colorantes turquesa poseen una estructura molecular grande y voluminosa que limita la interacción iónica con los fijadores catiónicos convencionales. El negro reactivo es un tono intenso en el que incluso pequeñas cantidades de tinte residual sin fijar son claramente visibles en las pruebas de lavado.

En ambos casos, el uso de productos formulados específicamente para este fin resulta beneficioso. El fijador Sylic D2826 para azul turquesa se ha desarrollado específicamente para estas situaciones de alta exigencia, abarcando sistemas de tintes reactivos, directos y de azufre donde la química de fijación estándar no ofrece resultados adecuados.
Conclusión

Seleccionar el fijador adecuado implica más que añadir un producto estándar al final del proceso de teñido. La clase de tinte, el tipo de fibra, la intensidad del color y los requisitos de cumplimiento determinan qué producto y qué parámetros ofrecerán los mejores resultados. La gama de fijadores Sylic de Skychem Group cubre todas estas necesidades, desde el tratamiento catiónico estándar hasta soluciones especiales para tonos difíciles. Contacte con Skychem Group para hablar sobre su aplicación específica y solicitar una muestra o un presupuesto.


Más lecturas:

  1. Impactos del pretratamiento en la calidad de la tela y la solidez del color
  2. Delta E 2000: Fuentes de error comunes en la medición del color textil

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

Aplicaciones de colorantes solventes en plásticos, tintas y recubrimientos.

¿Cómo elegir el tinte solvente adecuado para plásticos, tintas y recubrimientos?

Tabla de contenido ¿Qué son los colorantes solventes? ¿Por qué utilizar tintes con disolvente en lugar de pigmentos? Factores clave para la selección de colorantes solventes Solubilidad Resistencia al calor Solidez a la luz Resistencia a la migración Selección de colorantes solventes por aplicación Plásticos Tintas de impresión Recubrimientos Grados de colorantes solventes recomendados Preguntas frecuentes ¿Se pueden combinar colorantes solventes y pigmentos en la misma formulación? ¿Qué disolventes son adecuados para las tintas de huecograbado y flexografía? ¿Cómo se comprueba la estabilidad térmica? ¿Qué causa la migración de tintes en los envases? Esta guía compara los colorantes solventes para plásticos, tintas de impresión y recubrimientos según su solubilidad, resistencia al calor, solidez a la luz y comportamiento de migración, para que los formuladores puedan seleccionar el grado adecuado para un sistema solvente específico, una temperatura de procesamiento determinada y una aplicación final concreta. ¿Qué son los colorantes solventes? Los colorantes solventes son colorantes que se disuelven completamente en el medio huésped a nivel molecular, lo que confiere a los plásticos, las tintas de impresión y los recubrimientos su transparencia, brillo y tonalidad uniforme característicos. La elección de un tinte solvente para plásticos, tintas de impresión o recubrimientos se reduce a tres cuestiones prácticas: ¿se disuelve completamente en el sistema portador?, ¿mantendrá su estabilidad a la temperatura de procesamiento requerida? y ¿permanecerá en su lugar una vez que se envíe el producto? ¿Por qué utilizar tintes con disolvente en lugar de pigmentos? Los pigmentos forman suspensiones de partículas que dispersan la luz, lo que puede provocar neblina y una intensidad de color desigual en las partes transparentes. Los colorantes solventes se disuelven completamente en el medio huésped, produciendo un color nítido y vibrante incluso en películas delgadas o plásticos ligeramente tintados. Para aplicaciones donde la transparencia y la intensidad del color importan más que la opacidad, como componentes de plástico transparente, tintas para envases flexibles o tintes para madera, los tintes a base de solventes suelen ser la mejor opción. Factores clave para la selección de tintes solventes Cuatro factores suelen determinar si un tinte solvente funciona como se espera en una aplicación determinada: solubilidad en el sistema portador, resistencia al calor durante el procesamiento, solidez a la luz bajo exposición de uso final y resistencia a la migración una vez que el producto está en servicio. Los colorantes solventes de solubilidad solo funcionan según lo previsto cuando se disuelven completamente en el vehículo que el formulador ya está utilizando. La compatibilidad con la mezcla específica de disolventes determina tanto la intensidad del color como la claridad del producto final. Cetonas y ésteres. Las cetonas como la MEK y la acetona, junto con ésteres como el acetato de etilo y el acetato de butilo, son portadores comunes en las tintas de impresión de huecograbado y flexografía. Los tintes solventes formulados para estos sistemas generalmente se disuelven rápidamente y dejan un mínimo de residuos, lo que contribuye a una densidad de impresión uniforme. Hidrocarburos aromáticos. El tolueno y el xileno siguen utilizándose ampliamente en recubrimientos industriales y en algunos sistemas de tinta tradicionales. La solubilidad en hidrocarburos aromáticos puede variar más entre las distintas químicas de los colorantes que en los sistemas de cetonas o ésteres, por lo que cada grado debe comprobarse con respecto al portador específico en lugar de asumir que es compatible por clase de disolvente. alcoholes. El etanol y el isopropanol están presentes en diversos recubrimientos y formulaciones con bajo contenido de COV (compuestos orgánicos volátiles). La solubilidad de los colorantes en disolventes tiende a ser más limitada en general en sistemas con alcohol, lo que la convierte en una de las primeras propiedades que conviene confirmar antes de decidirse por un grado. Dado que la solubilidad varía según la composición química de cada colorante y no solo según la clase de disolvente, conviene verificar el perfil de solubilidad de un colorante con respecto al disolvente portador exacto antes de finalizar una formulación. La temperatura de procesamiento y la resistencia al calor suelen ser el factor decisivo entre dos tintes solventes que, por lo demás, son similares. La estabilidad térmica depende en gran medida de la composición química del tinte subyacente, y una elección incorrecta puede provocar cambios de tonalidad, desprendimiento de gases o una menor claridad durante el procesamiento por fusión o el curado. Colorantes de antraquinona. Muchos colorantes solventes a base de antraquinona ofrecen una excelente estabilidad térmica y se suelen seleccionar para aplicaciones en plásticos de alta temperatura, como el policarbonato y el ABS, aunque el límite térmico exacto varía según el grado y debe confirmarse para cada colorante específico. Colorantes azoicos. Los colorantes solventes a base de azoicos suelen tener un límite térmico más bajo que los de tipo antraquinona y, por lo general, son adecuados para procesos a bajas temperaturas, como el del poliestireno. Suelen ser la opción más rentable cuando la aplicación no requiere una exposición prolongada al calor. Tintes de antraquinona Tintes azoicos Techo térmico típico Generalmente más alto, pero varía según el grado Generalmente más bajo, pero varía según el grado Resistencia a la luz Resistencia UV generalmente superior Adecuado para uso a corto plazo o en interiores Resinas comunes Policarbonato, ABS Poliestireno Costo relativo Mayor Menor Resistencia a la luz La resistencia a la luz mide qué tan bien un color resiste la decoloración bajo exposición a la luz UV o prolongada. Los colorantes de antraquinona generalmente ofrecen una resistencia a la luz superior y son más adecuados para aplicaciones en exteriores o de exposición prolongada, mientras que los colorantes azoicos suelen ser adecuados para uso a corto plazo o en interiores. En el caso de recubrimientos y plásticos que estarán expuestos al aire libre durante un tiempo prolongado, conviene tener en cuenta la resistencia a la luz junto con la resistencia al calor, en lugar de considerarla como un aspecto secundario. Resistencia a la migración La migración se convierte en un problema siempre que un plástico, película o recubrimiento de color esté en contacto directo o indirecto con otro material durante un período prolongado. Un tinte que migra puede traspasar las capas adyacentes, el contenido del envase o las superficies circundantes, afectando tanto a la apariencia como, en algunos casos, al cumplimiento de la normativa. Peso molecular y migración. Los colorantes solventes con mayor peso molecular y menor solubilidad en el medio de contacto generalmente muestran una mejor resistencia a la migración. Esto es especialmente importante en películas plásticas multicapa o estructuras de embalaje, donde el movimiento del tinte entre las capas puede manifestarse como decoloración o manchas con el tiempo. Condiciones de prueba. El comportamiento migratorio debe evaluarse bajo las condiciones de temperatura y humedad a las que estará expuesto el producto terminado. Los resultados medidos a temperatura ambiente no predicen de forma fiable el rendimiento en entornos de almacenamiento o transporte más cálidos, por lo que es fundamental realizar pruebas en condiciones reales antes de finalizar la calificación. En el caso de los envases destinados al contacto con alimentos, las pruebas de migración suelen compararse con marcos de referencia establecidos, como el reglamento de la UE sobre materiales plásticos destinados al contacto con alimentos. En general, los colorantes quedan fuera de la lista de sustancias específicas de dicha normativa, pero siguen estando sujetos a sus requisitos generales de seguridad, por lo que sigue siendo un punto de referencia útil a la hora de establecer límites de migración interna. Selección de colorantes solventes según la aplicación Una vez definidos los requisitos de solubilidad, calor, luz y migración, el colorante solvente adecuado también depende de la aplicación específica en la que se utilizará. Plásticos En el procesamiento de plásticos, las resinas comunes incluyen poliestireno, ABS, acrílicos, policarbonato y PET. Los tintes a base de solventes proporcionan una coloración transparente y uniforme que los pigmentos no siempre pueden igualar, especialmente en partes transparentes o ligeramente teñidas. Tintas de impresión para flexografía, huecograbado,

Explorar más »
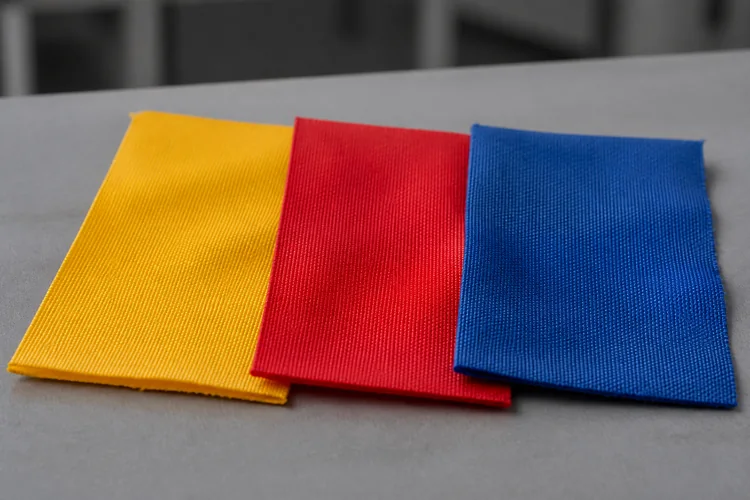
Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »
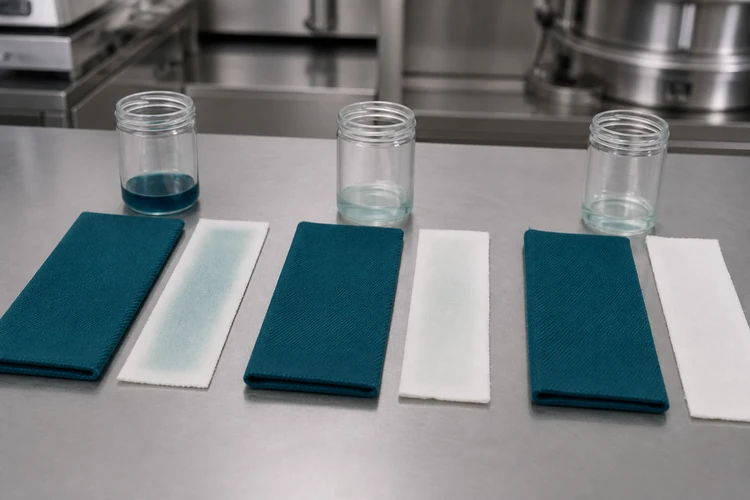
2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Cuéntenos los requisitos de su proyecto, el país y la aplicación prevista.

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

Aplicaciones de colorantes solventes en plásticos, tintas y recubrimientos.

¿Cómo elegir el tinte solvente adecuado para plásticos, tintas y recubrimientos?

Tabla de contenido ¿Qué son los colorantes solventes? ¿Por qué utilizar tintes con disolvente en lugar de pigmentos? Factores clave para la selección de colorantes solventes Solubilidad Resistencia al calor Solidez a la luz Resistencia a la migración Selección de colorantes solventes por aplicación Plásticos Tintas de impresión Recubrimientos Grados de colorantes solventes recomendados Preguntas frecuentes ¿Se pueden combinar colorantes solventes y pigmentos en la misma formulación? ¿Qué disolventes son adecuados para las tintas de huecograbado y flexografía? ¿Cómo se comprueba la estabilidad térmica? ¿Qué causa la migración de tintes en los envases? Esta guía compara los colorantes solventes para plásticos, tintas de impresión y recubrimientos según su solubilidad, resistencia al calor, solidez a la luz y comportamiento de migración, para que los formuladores puedan seleccionar el grado adecuado para un sistema solvente específico, una temperatura de procesamiento determinada y una aplicación final concreta. ¿Qué son los colorantes solventes? Los colorantes solventes son colorantes que se disuelven completamente en el medio huésped a nivel molecular, lo que confiere a los plásticos, las tintas de impresión y los recubrimientos su transparencia, brillo y tonalidad uniforme característicos. La elección de un tinte solvente para plásticos, tintas de impresión o recubrimientos se reduce a tres cuestiones prácticas: ¿se disuelve completamente en el sistema portador?, ¿mantendrá su estabilidad a la temperatura de procesamiento requerida? y ¿permanecerá en su lugar una vez que se envíe el producto? ¿Por qué utilizar tintes con disolvente en lugar de pigmentos? Los pigmentos forman suspensiones de partículas que dispersan la luz, lo que puede provocar neblina y una intensidad de color desigual en las partes transparentes. Los colorantes solventes se disuelven completamente en el medio huésped, produciendo un color nítido y vibrante incluso en películas delgadas o plásticos ligeramente tintados. Para aplicaciones donde la transparencia y la intensidad del color importan más que la opacidad, como componentes de plástico transparente, tintas para envases flexibles o tintes para madera, los tintes a base de solventes suelen ser la mejor opción. Factores clave para la selección de tintes solventes Cuatro factores suelen determinar si un tinte solvente funciona como se espera en una aplicación determinada: solubilidad en el sistema portador, resistencia al calor durante el procesamiento, solidez a la luz bajo exposición de uso final y resistencia a la migración una vez que el producto está en servicio. Los colorantes solventes de solubilidad solo funcionan según lo previsto cuando se disuelven completamente en el vehículo que el formulador ya está utilizando. La compatibilidad con la mezcla específica de disolventes determina tanto la intensidad del color como la claridad del producto final. Cetonas y ésteres. Las cetonas como la MEK y la acetona, junto con ésteres como el acetato de etilo y el acetato de butilo, son portadores comunes en las tintas de impresión de huecograbado y flexografía. Los tintes solventes formulados para estos sistemas generalmente se disuelven rápidamente y dejan un mínimo de residuos, lo que contribuye a una densidad de impresión uniforme. Hidrocarburos aromáticos. El tolueno y el xileno siguen utilizándose ampliamente en recubrimientos industriales y en algunos sistemas de tinta tradicionales. La solubilidad en hidrocarburos aromáticos puede variar más entre las distintas químicas de los colorantes que en los sistemas de cetonas o ésteres, por lo que cada grado debe comprobarse con respecto al portador específico en lugar de asumir que es compatible por clase de disolvente. alcoholes. El etanol y el isopropanol están presentes en diversos recubrimientos y formulaciones con bajo contenido de COV (compuestos orgánicos volátiles). La solubilidad de los colorantes en disolventes tiende a ser más limitada en general en sistemas con alcohol, lo que la convierte en una de las primeras propiedades que conviene confirmar antes de decidirse por un grado. Dado que la solubilidad varía según la composición química de cada colorante y no solo según la clase de disolvente, conviene verificar el perfil de solubilidad de un colorante con respecto al disolvente portador exacto antes de finalizar una formulación. La temperatura de procesamiento y la resistencia al calor suelen ser el factor decisivo entre dos tintes solventes que, por lo demás, son similares. La estabilidad térmica depende en gran medida de la composición química del tinte subyacente, y una elección incorrecta puede provocar cambios de tonalidad, desprendimiento de gases o una menor claridad durante el procesamiento por fusión o el curado. Colorantes de antraquinona. Muchos colorantes solventes a base de antraquinona ofrecen una excelente estabilidad térmica y se suelen seleccionar para aplicaciones en plásticos de alta temperatura, como el policarbonato y el ABS, aunque el límite térmico exacto varía según el grado y debe confirmarse para cada colorante específico. Colorantes azoicos. Los colorantes solventes a base de azoicos suelen tener un límite térmico más bajo que los de tipo antraquinona y, por lo general, son adecuados para procesos a bajas temperaturas, como el del poliestireno. Suelen ser la opción más rentable cuando la aplicación no requiere una exposición prolongada al calor. Tintes de antraquinona Tintes azoicos Techo térmico típico Generalmente más alto, pero varía según el grado Generalmente más bajo, pero varía según el grado Resistencia a la luz Resistencia UV generalmente superior Adecuado para uso a corto plazo o en interiores Resinas comunes Policarbonato, ABS Poliestireno Costo relativo Mayor Menor Resistencia a la luz La resistencia a la luz mide qué tan bien un color resiste la decoloración bajo exposición a la luz UV o prolongada. Los colorantes de antraquinona generalmente ofrecen una resistencia a la luz superior y son más adecuados para aplicaciones en exteriores o de exposición prolongada, mientras que los colorantes azoicos suelen ser adecuados para uso a corto plazo o en interiores. En el caso de recubrimientos y plásticos que estarán expuestos al aire libre durante un tiempo prolongado, conviene tener en cuenta la resistencia a la luz junto con la resistencia al calor, en lugar de considerarla como un aspecto secundario. Resistencia a la migración La migración se convierte en un problema siempre que un plástico, película o recubrimiento de color esté en contacto directo o indirecto con otro material durante un período prolongado. Un tinte que migra puede traspasar las capas adyacentes, el contenido del envase o las superficies circundantes, afectando tanto a la apariencia como, en algunos casos, al cumplimiento de la normativa. Peso molecular y migración. Los colorantes solventes con mayor peso molecular y menor solubilidad en el medio de contacto generalmente muestran una mejor resistencia a la migración. Esto es especialmente importante en películas plásticas multicapa o estructuras de embalaje, donde el movimiento del tinte entre las capas puede manifestarse como decoloración o manchas con el tiempo. Condiciones de prueba. El comportamiento migratorio debe evaluarse bajo las condiciones de temperatura y humedad a las que estará expuesto el producto terminado. Los resultados medidos a temperatura ambiente no predicen de forma fiable el rendimiento en entornos de almacenamiento o transporte más cálidos, por lo que es fundamental realizar pruebas en condiciones reales antes de finalizar la calificación. En el caso de los envases destinados al contacto con alimentos, las pruebas de migración suelen compararse con marcos de referencia establecidos, como el reglamento de la UE sobre materiales plásticos destinados al contacto con alimentos. En general, los colorantes quedan fuera de la lista de sustancias específicas de dicha normativa, pero siguen estando sujetos a sus requisitos generales de seguridad, por lo que sigue siendo un punto de referencia útil a la hora de establecer límites de migración interna. Selección de colorantes solventes según la aplicación Una vez definidos los requisitos de solubilidad, calor, luz y migración, el colorante solvente adecuado también depende de la aplicación específica en la que se utilizará. Plásticos En el procesamiento de plásticos, las resinas comunes incluyen poliestireno, ABS, acrílicos, policarbonato y PET. Los tintes a base de solventes proporcionan una coloración transparente y uniforme que los pigmentos no siempre pueden igualar, especialmente en partes transparentes o ligeramente teñidas. Tintas de impresión para flexografía, huecograbado,

Explorar más »
Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »
2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Por favor, indíquenos los requisitos, el país y la solicitud.

Ir al Inicio
Correo electrónico WhatsApp

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.