...

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Responda dentro de las 24 horas

¿Cómo elegir el tinte solvente adecuado para plásticos, tintas y recubrimientos?

Esta guía compara los colorantes solventes para plásticos, tintas de impresión y recubrimientos según su solubilidad, resistencia al calor, solidez a la luz y comportamiento de migración, para que los formuladores puedan seleccionar el grado adecuado para un sistema solvente específico, una temperatura de procesamiento determinada y una aplicación final concreta.

¿Qué son los colorantes solventes?

Los colorantes solventes son colorantes que se disuelven completamente en el medio huésped a nivel molecular, lo que confiere a los plásticos, las tintas de impresión y los recubrimientos su transparencia, brillo y tonalidad uniforme característicos.

La elección de un tinte solvente para plásticos, tintas de impresión o recubrimientos se reduce a tres cuestiones prácticas: ¿se disuelve completamente en el sistema portador?, ¿mantendrá su estabilidad a la temperatura de procesamiento requerida? y ¿permanecerá en su lugar una vez que se envíe el producto?

¿Por qué utilizar tintes con disolvente en lugar de pigmentos?

Los pigmentos forman suspensiones de partículas que dispersan la luz, lo que puede provocar neblina y una intensidad de color desigual en las partes transparentes. Los colorantes solventes se disuelven completamente en el medio huésped, produciendo un color nítido y vibrante incluso en películas delgadas o plásticos ligeramente tintados. Para aplicaciones donde la transparencia y la intensidad del color son más importantes que la opacidad, como en componentes de plástico transparente, tintas para envases flexibles o tintes para madera, los colorantes solventes suelen ser la mejor opción.

Factores clave para la selección de colorantes solventes

Cuatro factores suelen determinar si un tinte solvente se comporta como se espera en una aplicación determinada: la solubilidad en el sistema portador, la resistencia al calor durante el procesamiento, la solidez a la luz bajo exposición en el uso final y la resistencia a la migración una vez que el producto está en servicio.

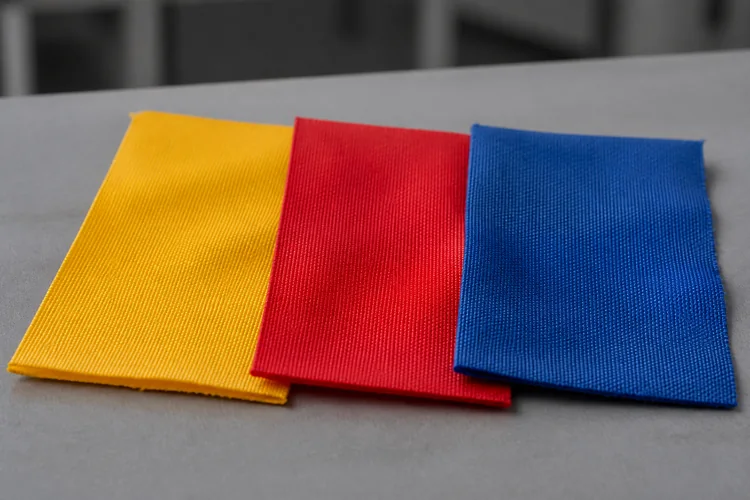
Pruebas de compatibilidad de colorantes con disolventes.

Solubilidad

Los colorantes solventes solo funcionan correctamente cuando se disuelven por completo en el disolvente que el formulador ya utiliza. La compatibilidad con la mezcla específica de solventes determina tanto la intensidad del color como la nitidez del producto final.

Cetonas y ésteres. Las cetonas como la MEK y la acetona, junto con ésteres como el acetato de etilo y el acetato de butilo, son portadores comunes en las tintas de impresión de huecograbado y flexografía. Los colorantes solventes formulados para estos sistemas generalmente se disuelven rápidamente y dejan un mínimo de residuos, lo que contribuye a una densidad de impresión uniforme.

Hidrocarburos aromáticos. El tolueno y el xileno siguen utilizándose ampliamente en recubrimientos industriales y algunos sistemas de tinta tradicionales. La solubilidad en hidrocarburos aromáticos puede variar más entre las distintas químicas de los colorantes que en los sistemas de cetonas o ésteres, por lo que es necesario comprobar la compatibilidad de cada grado con el portador específico, en lugar de asumir su compatibilidad por clase de disolvente.

Alcoholes. El etanol y el isopropanol se encuentran en diversos recubrimientos y formulaciones con bajo contenido de COV. La solubilidad de los colorantes en disolventes tiende a ser más limitada en general en sistemas con alcohol, por lo que es una de las primeras propiedades que conviene confirmar antes de elegir un grado.

Dado que la solubilidad varía según la composición química de cada colorante y no solo según la clase de disolvente, conviene verificar el perfil de solubilidad de un colorante con respecto al disolvente portador exacto antes de finalizar una formulación.

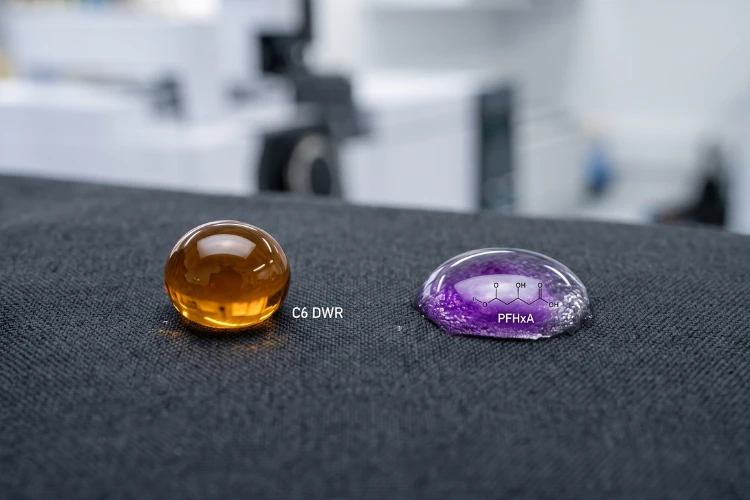
Comparación de la estabilidad térmica de plásticos teñidos.

Resistencia al calor

La temperatura de procesamiento suele ser el factor decisivo entre dos colorantes solventes similares. La estabilidad térmica depende en gran medida de la composición química del colorante, y una elección incorrecta puede provocar cambios de tonalidad, emisión de gases o una menor transparencia durante el procesamiento por fusión o el curado.

Tintes de antraquinona. Muchos tintes solventes a base de antraquinona ofrecen una excelente estabilidad térmica y se suelen seleccionar para aplicaciones en plásticos de alta temperatura, como el policarbonato y el ABS, aunque el límite térmico exacto varía según el grado y debe confirmarse para cada tinte específico.

Colorantes azoicos. Los colorantes solventes a base de azoicos suelen tener un límite térmico más bajo que los de antraquinona y generalmente son adecuados para procesos a bajas temperaturas, como el del poliestireno. A menudo son la opción más rentable cuando la aplicación no requiere una exposición prolongada al calor.

Propiedad Tintes de antraquinona Tintes Azo
Techo térmico típico Generalmente más alto, pero varía según el grado. Generalmente más bajo, pero varía según el grado.
Resistencia a la luz Resistencia UV generalmente superior Adecuado para uso a corto plazo o en interiores.
resinas comunes Policarbonato, ABS Poliestireno
Coste relativo Más alto Más Bajo

Resistencia a la luz

La solidez a la luz mide la resistencia de un color a la decoloración por exposición prolongada a la luz ultravioleta. Los colorantes de antraquinona suelen ofrecer una solidez a la luz superior y son más adecuados para aplicaciones en exteriores o de larga duración, mientras que los colorantes azoicos suelen ser suficientes para uso en interiores o a corto plazo. Para recubrimientos y plásticos que estarán expuestos a la intemperie durante periodos prolongados, conviene tener en cuenta la solidez a la luz junto con la resistencia al calor, en lugar de considerarla un aspecto secundario.

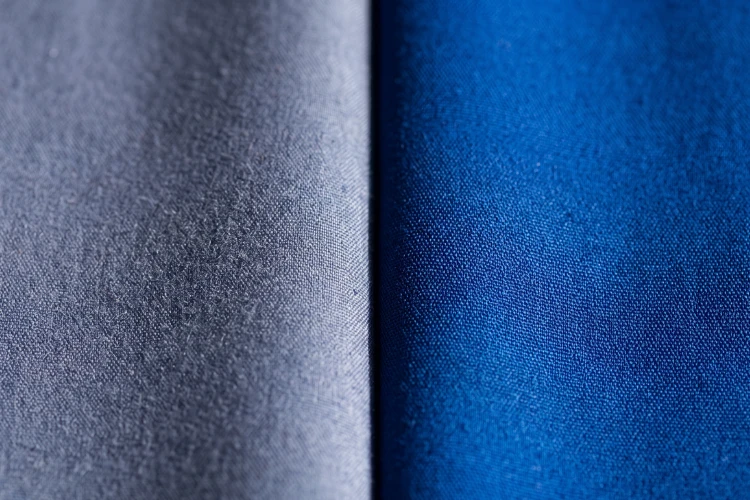
Ensayo de resistencia a la luz del poliéster recubierto.

Resistencia a la migración

La migración de color se convierte en un problema cuando un plástico, película o recubrimiento de color permanece en contacto directo o indirecto con otro material durante un período prolongado. Un tinte que migra puede traspasar las capas adyacentes, el contenido del envase o las superficies circundantes, afectando tanto la apariencia como, en algunos casos, el cumplimiento de la normativa.

Peso molecular y migración. Los colorantes solventes con mayor peso molecular y menor solubilidad en el medio de contacto generalmente presentan mayor resistencia a la migración. Esto es especialmente importante en películas plásticas multicapa o estructuras de embalaje, donde el movimiento del colorante entre capas puede manifestarse como decoloración o manchas con el tiempo.

Condiciones de prueba. El comportamiento de migración debe evaluarse bajo las condiciones de temperatura y humedad a las que estará expuesto el producto final. Los resultados medidos a temperatura ambiente no predicen con fiabilidad el rendimiento en entornos de almacenamiento o transporte más cálidos, por lo que es fundamental realizar pruebas en condiciones reales antes de finalizar la clasificación.

Para los envases destinados al contacto con alimentos, las pruebas de migración suelen compararse con marcos de referencia establecidos, como el Reglamento de la UE sobre materiales plásticos para contacto con alimentos. Si bien los colorantes generalmente no figuran en la lista de sustancias específicas de dicho reglamento, están sujetos a sus requisitos generales de seguridad, por lo que este sigue siendo un punto de referencia útil al establecer límites de migración interna.

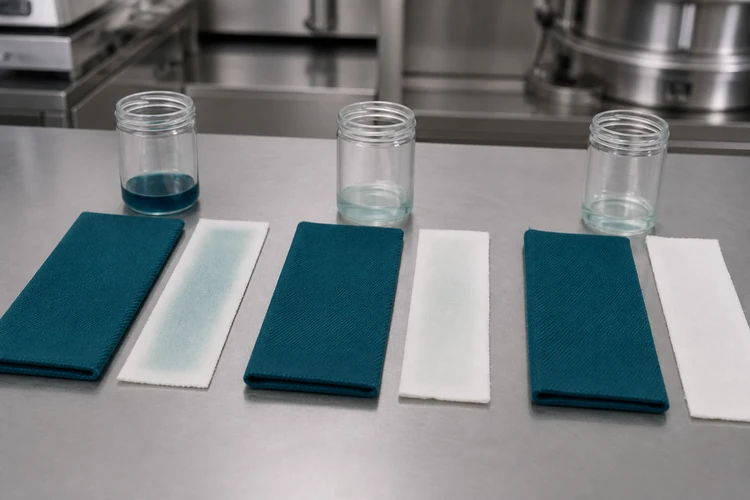
Pruebas de migración de polipropileno impreso.

Selección de colorantes solventes según la aplicación

Una vez definidos los requisitos de solubilidad, calor, luz y migración, el colorante solvente adecuado también depende de la aplicación específica en la que se vaya a utilizar.

Plásticos

En el procesamiento de plásticos , las resinas más comunes incluyen poliestireno, ABS, acrílicos, policarbonato y PET. Los colorantes solventes proporcionan una coloración transparente y uniforme que los pigmentos no siempre pueden igualar, especialmente en piezas transparentes o ligeramente teñidas.

Tintas de impresión

Para las aplicaciones de tinta de impresión flexográfica, de huecograbado y de inyección de tinta , normalmente se seleccionan los colorantes solventes por su alta claridad y su color vibrante y sin neblina, lo cual es de suma importancia para los trabajos de impresión de películas y envases flexibles.

Revestimientos

Para tintes de madera, láminas de aluminio y recubrimientos industriales o automotrices , se eligen tintes solventes por su color brillante y transparente, combinado con la resistencia a la luz y al calor necesaria para una exposición prolongada al aire libre.

La gama de colorantes solventes Skysol cubre este rango de aplicaciones con grados identificados por su número de Índice de Color (IC), incluyendo Solvent Blue AP (IC 36), Solvent Blue GG (IC 78), Solvent Red 2B (IC 24) y Solvent Yellow RNB (IC 147), cada uno adecuado para una combinación diferente de tonalidad, solubilidad y rendimiento térmico. La elección del grado específico para cada proyecto depende de la solubilidad, la resistencia al calor y a la luz, y los factores de migración mencionados anteriormente.

Consideración Pregunta clave
Solubilidad ¿Se disuelve completamente el colorante en el sistema de disolventes objetivo sin dejar residuos?
Resistencia al calor ¿Puede el tinte soportar la temperatura máxima de procesamiento o curado?
Resistencia a la luz ¿El producto terminado estará expuesto a rayos UV o al aire libre durante periodos prolongados?
Resistencia a la migración ¿Podría el tinte migrar a capas, contenidos o superficies adyacentes?
Costo ¿La aplicación justifica el uso de un grado de antraquinona de mayor rendimiento, o basta con un colorante azoico?

Ningún grado ofrece el mismo rendimiento en todos los disolventes, resinas y condiciones de exposición, por lo que la elección correcta depende de realizar pruebas en las condiciones específicas de cada proyecto, en lugar de basarse en la categoría general del producto. Para obtener ayuda para seleccionar un grado específico de Skysol según el sistema de disolventes, la temperatura de procesamiento o el número CI, póngase en contacto con el equipo técnico.
Compañía del Grupo Skychem

Preguntas Frecuentes

¿Se pueden combinar tintes solventes y pigmentos en la misma formulación?

Sí, muchas formulaciones de plásticos y recubrimientos combinan ambos componentes para equilibrar la transparencia con la opacidad o lograr efectos visuales específicos. El colorante solvente suele aportar el tono y la claridad, mientras que el pigmento contribuye a la opacidad, el poder cubriente o efectos como acabados metálicos o nacarados. Sin embargo, antes de aumentar la producción, debe verificarse la compatibilidad entre ambos componentes en la resina o el sistema portador de destino.

¿Qué disolventes son adecuados para las tintas de huecograbado y flexografía?

Los portadores más comunes son las cetonas, como la metil etil cetona (MEK) y la acetona, y los ésteres, como el acetato de etilo y el acetato de butilo. Dado que la solubilidad varía entre los distintos grados de colorante, incluso dentro de la misma clase de disolvente, realizar una prueba de compatibilidad en lotes pequeños con la mezcla de portadores exacta es la forma más fiable de confirmar el rendimiento antes de aumentar la producción.

¿Cómo se comprueba la estabilidad térmica?

La estabilidad térmica se evalúa generalmente procesando el tinte en la resina objetivo a la temperatura de procesamiento prevista y comprobando si hay cambios de color, formación de gases o pérdida de transparencia después del moldeo o curado. Algunos formuladores también realizan pruebas de envejecimiento acelerado, manteniendo el material coloreado a una temperatura elevada durante un período determinado, para detectar la degradación que podría no ser evidente durante una sola pasada de procesamiento.

¿Qué causa la migración de tintes en los envases?

La migración se produce cuando un colorante se desplaza del material sobre el que se aplicó a una capa, contenido o superficie adyacente. Generalmente, este fenómeno se debe al calor, la humedad, un tiempo de contacto prolongado o la presencia de disolventes y plastificantes en el material adyacente. Los colorantes con mayor peso molecular y menor solubilidad en el medio de contacto tienden a resistir mejor este desplazamiento, por lo que realizar pruebas en condiciones reales de almacenamiento y transporte es un paso importante antes de determinar la clasificación final.


Más lectura:

  1. Tintes ácidos para nailon, lana y seda.
  2. Tintes directos: clasificación y ejemplos
  3. Tintes catiónicos para poliéster modificado
  4. Tintes fluorescentes en textiles
  5. ¿Por qué utilizar tintes dispersos para el poliéster?

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »
2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Cuéntenos los requisitos de su proyecto, el país y la aplicación prevista.

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »
2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Por favor, indíquenos los requisitos, el país y la solicitud.

Ir al Inicio
Correo electrónico WhatsApp

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.