...

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Responda dentro de las 24 horas

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

El lavado con colorantes reactivos suele considerarse un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del color al lavado y la aparición de manchas posteriores. Controlar correctamente la temperatura, el tiempo y la selección del agente tiñente evita costosos rechazos y pedidos repetidos que reducen los márgenes de beneficio.

¿Qué es el jabonado con tintes reactivos?

Papel en la etapa de lavado

El proceso de enjabonado se lleva a cabo después de la fijación, una vez que el tinte reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cercana a ella con un detergente o un agente de enjabonado especial para eliminar todo aquello que no se haya adherido permanentemente a la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y la tela presenta un riesgo oculto de solidez del color que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente.

Por qué deben eliminarse los tintes no fijados e hidrolizados

Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su lugar, se desprende durante la manipulación, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que afecte a la solidez del color.

Transferencia de tinte reactivo sin fijar desde una tela de algodón azul marino oscuro a una tela de prueba de algodón blanco.

Cómo afecta el enjabonado a la solidez del lavado

La calidad del proceso de enjabonado determina en gran medida los resultados que se obtienen posteriormente en las pruebas de solidez del color. Un lote que parezca correcto en la carta de colores puede, aun así, fallar en las pruebas de resistencia al lavado o al frotamiento si este paso se realizó con prisas.

Eliminación del tinte hidrolizado de la superficie de la fibra

Un enjabonado eficaz mantiene el tinte suelto suspendido en el agua de lavado, evitando que se deposite sobre la tela. El grado de eficacia de este proceso depende de la agitación, la proporción de agua y el poder dispersante del detergente o agente jabonoso utilizado.

Relación entre la formación de jabón y los índices de solidez

Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan generalmente mediante los métodos de prueba de solidez del color de la AATCC , reflejan en gran medida la cantidad de tinte sin fijar que queda después del lavado. Un tejido puede pasar una prueba de color inicial en la muestra de laboratorio y aun así fallar en la prueba de solidez en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja.

¿Qué causa las manchas en la parte posterior de la tela?

Un tinte de color verde azulado intenso tiñe por la parte posterior la sección blanca natural de una tela de algodón y poliéster.

Fuentes comunes de manchas en la parte posterior

La tinción inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo lavado. Las causas más comunes incluyen:

  • Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el líquido puede contener.
  • Enjuague insuficiente entre los pasos de enjabonado y acabado.
  • Agentes jabonosos con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre el tejido.
  • Circulación desigual del líquido, que crea zonas localizadas de alta concentración de tinte.

Tejidos y mezclas con mayor riesgo

Los tonos oscuros e intensos generan la mayor cantidad de tinte hidrolizado y son la causa más frecuente de manchas en el reverso de la tela. Los tejidos mezclados, y cualquier prenda que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara del tejido.

Parámetros clave del proceso para una enjabonación eficaz

La mayoría de las causas de la mala solidez del color y las manchas en el reverso se deben a la rigurosidad con la que se controlan estos tres parámetros.

Temperatura y tiempo

El proceso de enjabonado suele realizarse a temperatura de ebullición o cerca de ella durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición del tejido. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se reduce el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta.

Profundidad de la sombra Temperatura de enjabonado Tiempo típico
Ligero a mediano 90 a 95 ° C 5 a 8 minutos
Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos
Turquesa y tonos problemáticos Cerca del punto de ebullición, múltiples baños 15 minutos o más por baño

Este rango cercano al punto de ebullición se aplica a los agentes jabonosos convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, lo que reduce el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación). 

Relación de licor

Una menor proporción de baño concentra el colorante hidrolizado en un menor volumen de agua, lo que aumenta el riesgo de redeposición antes de que pueda eliminarse. Las fábricas que utilizan máquinas de chorro o desbordamiento con proporciones de baño más bajas deben compensarlo con agentes dispersantes más fuertes o un ciclo de enjuague adicional.

Dureza del agua y agentes secuestrantes

El calcio, el magnesio y el hierro presentes en el agua de suministro interfieren con el rendimiento del agente jabonoso y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B , un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso funcione según lo previsto.

Un tejido de algodón de color verde azulado intenso se somete a una prueba de enjabonado controlada con un recipiente de acero inoxidable y una sonda de temperatura.

Cómo elegir los agentes jabonosos adecuados

Agentes jabonosos aniónicos y no iónicos

Los agentes jabonosos aniónicos se utilizan ampliamente por su potente acción dispersante, mientras que los no iónicos ofrecen un mejor rendimiento en agua dura y a bajas temperaturas. Ambos tipos están disponibles en una gama de auxiliares de teñido formulados para garantizar la estabilidad en baños alcalinos y un bajo nivel de espuma en máquinas de chorro.

Agentes que se adaptan a la fibra y a la profundidad del tono.

El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden requerir una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más intensos suelen requerir un mayor poder dispersante, ya que contienen un volumen mucho mayor de tinte hidrolizado que debe eliminarse en el mismo tiempo.

Cuando los costes de energía y agua son una preocupación mayor que la profundidad de la sombra, también vale la pena considerar un agente jabonoso de baja temperatura como alternativa a un agente aniónico o no iónico convencional.

Opción de agente jabonoso de baja temperatura: Sylic D2705

Para las fábricas que buscan reducir el consumo de energía y agua sin sacrificar la solidez del color, vale la pena evaluar el agente de lavado a baja temperatura Sylic D2705 junto con las opciones convencionales. Sylic D2705 está formulado para el teñido reactivo y la impresión en algodón, lino, viscosa y tejidos mixtos. Su complejo polimérico elimina el tinte no fijado e hidrolizado a 60-80 °C, muy por debajo del rango cercano al punto de ebullición que normalmente requiere el lavado convencional, a la vez que mejora la solidez del color y reduce las manchas posteriores.

Beneficios principales

  • Excelente capacidad de formación de jabón a temperaturas de 60 a 80 °C, evitando la necesidad de un baño casi a ebullición.
  • Elimina el tinte suelto y ayuda a prevenir la redeposición.
  • Mejora la resistencia al lavado y al frotamiento, manteniendo el brillo del color.
  • Acorta el ciclo de lavado y reduce el consumo de energía y agua.

Sylic D2705 es adecuado para el lavado con jabón de tintes reactivos en fibras de celulosa y también se utiliza en el lavado de mezclilla. Una fórmula típica de laboratorio para evaluar el producto utiliza una relación de baño de 1:10, una dosis de agente jabonoso de 0.5 g/L y una condición de prueba de 60 °C durante 20 minutos.

Comparación de rendimiento

En una prueba comparativa sobre tela de algodón azul turquesa, se probó Sylic D2705 frente a un agente jabonoso de baja temperatura de la competencia y una muestra de control sin tratar, utilizando la misma proporción de líquido, dosis y condiciones de jabonado a 60 °C.

No. Producto Apariencia pH
1 Fabricante Polvo blanco 11.53
2 D2705 Polvo blanco 13 a 14
3 Blanco – –

En la prueba de solidez al remojo en agua, la muestra de referencia sin tratar mostró un color residual intenso, mientras que tanto el producto de la competencia como Sylic D2705 dejaron la muestra visiblemente más clara. En la prueba de solidez al lavado con jabón (ISO 105-C06), la tira de tela adyacente a la muestra de referencia mostró manchas visibles, mientras que las tiras lavadas con jabón con el producto de la competencia y con Sylic D2705 mostraron manchas notablemente menores. En estas condiciones de prueba, Sylic D2705 tuvo un mejor desempeño que el agente de lavado a baja temperatura de la competencia tanto en solidez al remojo en agua como en lavado con jabón.

Resultados de la prueba de solidez al remojo en agua

Resultados de la prueba de solidez al lavado con jabón

Métodos del proceso de fabricación de jabón

Secuencia de lavado en frío y lavado en caliente

Una secuencia de enjabonado estándar consta de tres etapas:

  1. Un enjuague con agua fría para eliminar la sal superficial y el tinte suelto.
  2. Uno o más baños de jabón caliente a temperatura cercana al punto de ebullición.
  3. Un último enjuague con agua fría para fijar el resultado.

Si se omite el enjuague inicial con agua fría, el baño caliente tendrá que trabajar más y aumentará el riesgo de que se vuelvan a depositar residuos.

Enjabonado en un solo baño frente a enjabonado en varios pasos

El enjabonado en un solo baño ahorra tiempo y agua, pero reduce el margen de error en tonos oscuros o problemáticos. El enjabonado en varias etapas, utilizando licor fresco en cada paso, ofrece resultados más fiables para especificaciones de alta solidez, aunque aumenta el tiempo y el coste del proceso.

Función de los agentes fijadores después del lavado con jabón

El lavado con jabón elimina el tinte suelto de la superficie de la fibra, pero no refuerza los enlaces del tinte que ya reaccionó durante la fijación. Un agente fijador catiónico aplicado posteriormente neutraliza la carga negativa residual de la fibra y reduce la movilidad de cualquier resto de tinte, lo que proporciona una mayor resistencia al lavado y al frote.

Este paso es crucial para los pedidos de exportación y los compradores con especificaciones de solidez estrictas, donde incluso una pequeña discrepancia puede resultar en el rechazo del envío. Para el algodón teñido con tintes reactivos, un agente fijador catiónico sin formaldehído, como Sylic E643, es idóneo. Se trata de un líquido de baja viscosidad que se disuelve fácilmente a bajas temperaturas, funciona con tintes reactivos, de azufre y directos, y se aplica normalmente a 40-50 °C durante 20-30 minutos con una relación de baño de 1:10, con un efecto mínimo sobre el tono.

Buenas prácticas para obtener resultados de solidez al lavado consistentes.

La solidez al lavado constante se logra tratando el enjabonado como un paso controlado del proceso, en lugar de una mera formalidad al final del ciclo de teñido. Algunas prácticas marcan la mayor diferencia:

  • Estandarizar la temperatura del baño, el tiempo y la proporción de líquido para cada profundidad de tono.
  • Verifique la dureza del agua antes de dosificar los agentes secuestrantes.
  • Seleccione los agentes de enjabonado y fijación adecuados para la fibra y el tipo de tinte que se utilice.
  • Realice pruebas de solidez en lotes de producción, no solo en muestras de laboratorio.

Si su empresa de tintorería busca mejorar la solidez del color o solucionar problemas recurrentes de manchas en el reverso, póngase en contacto con nosotros para hablar sobre los agentes jabonosos, los agentes secuestrantes y los agentes fijadores más adecuados para su proceso.

Preguntas Frecuentes

¿Cuánto tiempo debería durar el proceso de jabonado con tintes reactivos?

La mayoría de los ciclos de lavado duran entre cinco y quince minutos, dependiendo de la intensidad del color y del tipo de máquina. Los tonos más oscuros y las proporciones de baño más diluidas suelen requerir el tiempo máximo para eliminar por completo el tinte hidrolizado.

¿Se puede corregir la mancha posterior una vez que aparece?

Las manchas que ya se han fijado son difíciles de eliminar sin volver a procesar la tela. La prevención mediante la temperatura, el tiempo y la dosis adecuados del jabón es mucho más eficaz que intentar decapar la tela manchada posteriormente.

¿Afecta el agua dura al rendimiento del jabón?

Sí. Los iones de calcio, magnesio y hierro interfieren con el rendimiento del agente jabonoso y pueden provocar resultados irregulares o un acabado opaco. Analizar la dureza del agua y dosificar un agente secuestrante en consecuencia resuelve la mayoría de estos problemas.

¿Es siempre necesario un agente fijador aparte después del lavado con jabón?

No se aplica a todos los pedidos, pero es práctica habitual para tonos y aplicaciones con requisitos estrictos de resistencia al lavado o al frotamiento. Los compradores con especificaciones formales de resistencia, sobre todo en la producción para exportación, suelen esperar un paso de fijación después del enjabonado.


Lectura Recomendada

  1. Agentes secuestrantes en el teñido de textiles
  2. Fijadores de color para textiles: tipos, mecanismos y aplicación.
  3. Proceso de teñido reactivo para algodón: parámetros y auxiliares

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

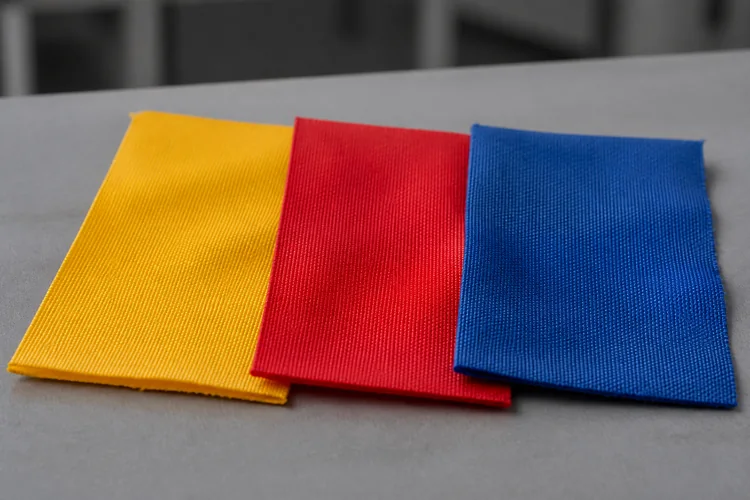
Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

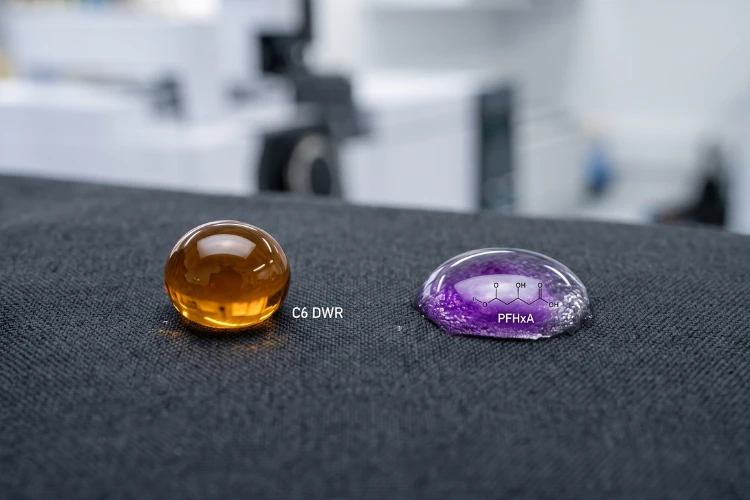
Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »
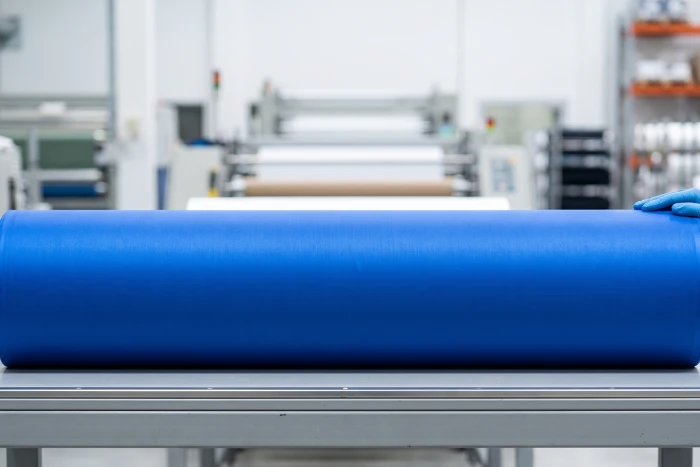
Rollo de tela de nailon azul marino terminado.

Defectos en el teñido de nailon: causas y soluciones de proceso

Tabla de contenido Defectos comunes en el teñido de nailon Tono desigual y efecto de deslizamiento Listado y efectos de anillo de barril, punta y escarcha Las tres palancas detrás de cada defecto Perfil de pH Velocidad de calentamiento y zona de impacto Selección y dosificación de retardador Solución de problemas por síntoma Soluciones Skychem para el teñido de nailon Preguntas frecuentes ¿Qué pH es el mejor para el teñido ácido de nailon? ¿Por qué mi nailon se tiñe de forma desigual? ¿Cómo evitan los retardadores el teñido desigual? ¿A qué temperatura debo teñir el nailon? El nailon ataca rápido. Los tintes ácidos se unen a sus grupos amino en cuestión de minutos, por lo que un proceso ligeramente defectuoso puede fijar un tono desigual antes de que tenga la oportunidad de uniformizarse. Las rayas, la inclinación, las barras y una superficie moteada y resbaladiza en el nailon casi siempre se deben a uno de tres factores controlables: el pH, la temperatura o el sistema de retardo. Este artículo explica cómo reconocer cada defecto y qué ajustes se deben realizar en el proceso para evitar que se repita. Defectos comunes en el teñido de nailon. Identificar correctamente un defecto es el primer paso para solucionarlo. Los tres patrones que se muestran a continuación abarcan la mayor parte de lo que aparece en el nailon, y cada uno apunta a una causa raíz diferente. Tono desigual e irregularidades El teñido desigual es la categoría amplia que abarca: parches, manchas o un tono que simplemente no es uniforme en toda la tela. La dispersión irregular es una forma más específica de este fenómeno, una apariencia moteada y granulada donde los filamentos vecinos absorben el tinte a diferentes velocidades. Es la señal más clara de que el tinte se adhería más rápido de lo que la fibra podía nivelarse. El listing y el barre listing son diferencias de tono desde el lateral hasta el centro o desde el orillo hasta el medio a lo ancho de la tela. Barre aparece como barras o rayas horizontales que siguen los recorridos o las selecciones. Lo que diferencia a estos dos tipos de la inquietud es el patrón: la lista y la barra siguen una dirección definida a lo ancho o a lo largo, mientras que la inquietud se dispersa al azar. Efectos de teñido en anillo, en puntas y escarchado. El teñido en anillo y el teñido en puntas son defectos de penetración relacionados pero distintos, y vale la pena diferenciarlos. El teñido anular se produce a través de la sección transversal de la fibra: el tinte permanece concentrado en la capa exterior y nunca se difunde completamente hacia el núcleo, por lo que un filamento cortado muestra un anillo de color alrededor de un centro pálido o blanco, aunque la superficie parezca completamente teñida. El teñido en las puntas se basa en una diferencia longitudinal, donde la punta de un filamento o fibra discontinua recoge más o menos tinte que el resto de la fibra, generalmente porque la punta tiene un historial térmico o una condición superficial diferente a la del resto de la fibra. Los efectos escarchados se manifiestan como una superficie pálida y descolorida en general, en lugar de un patrón direccional. Los tres puntos apuntan al mismo problema subyacente: el tinte no ha penetrado completamente en la fibra, incluso cuando el tono parece similar al estándar desde la distancia. Los tres factores que influyen en cada defecto La mayoría de los defectos en las cortinas de nailon se deben al pH, la temperatura o al sistema retardador, que actúan en contra unos de otros en lugar de hacerlo conjuntamente. Cada una de las siguientes secciones describe el mecanismo, el modo de fallo típico y la solución. Perfil de pH: En un baño ácido, los grupos amino en los extremos de las cadenas poliméricas del nailon ganan un protón y se cargan positivamente, mientras que los grupos sulfonato en las moléculas del tinte ácido tienen una carga negativa. Los dos se atraen y crean un vínculo. El pH determina cuántos de estos sitios están activos, con qué rapidez el colorante llega a ellos y con qué firmeza se adhiere una vez que lo hace. El error más común en este proceso es reducir demasiado o demasiado pronto el pH del baño. Si el baño se acidifica antes de que la mercancía esté humedecida de manera uniforme y en circulación, el tinte actúa de forma precipitada y crea vetas o franjas que ningún tiempo a temperatura controlada puede corregir. Un pH demasiado alto o que fluctúa durante el ciclo tiene el problema opuesto: un agotamiento débil y una profundidad de sombra que varía de un lote a otro. Las distintas clases de tintes ácidos requieren diferentes rangos de pH: Tintes niveladores: aproximadamente pH 5.5 a 7.0, lo que permite que el tinte migre y se autocorrija. Tintes para molienda (una clasificación heredada de la terminología de teñido de lana, pero práctica estándar también para el nailon): aproximadamente pH 4.0 a 5.0, para obtener tonos más intensos y una mayor solidez en húmedo, con menor tolerancia a las variaciones del proceso. Estos rangos son puntos de partida. Compruébelo cotejándolos con la ficha técnica del proveedor de tintes y las muestras de laboratorio internas, y nunca utilice una receta de la lana, donde el esquema de pH para igualar y moler los tintes funciona en sentido contrario. La misma precaución se aplica al propio nailon: el nailon 6 y el nailon 6,6 pueden comportarse de forma diferente bajo las mismas condiciones de pH y temperatura, y cambiar de sustrato o de proveedor de tintes con una receta no verificada es una fuente común y evitable de variación de color. Confirme cualquier cambio en el tipo de fibra o la fuente del tinte con una nueva muestra de laboratorio y una prueba piloto antes de que llegue a la producción a granel. La solución consiste en una curva de pH reproducible en lugar de un único valor objetivo. Un donante de ácido de acción lenta que reduce el pH gradualmente a medida que aumenta la temperatura mantiene el ataque controlado en lugar de repentino, eliminando las conjeturas de la dosificación manual en el momento equivocado del ciclo. La velocidad de calentamiento y la temperatura de la zona de impacto determinan cuándo y a qué velocidad se mueve el tinte. En el nailon, la mayor parte de la absorción se produce en un intervalo de tiempo estrecho, normalmente entre 70 y 90 °C, donde la estructura de la fibra se abre y el tinte penetra rápidamente. El nailon tiene un número limitado de puntos de unión del tinte, y el tinte ácido se adhiere a ellos casi tan pronto como las condiciones lo permiten; si se aplica el tinte demasiado rápido en la zona de contacto, este se fija de forma desigual, sin posibilidad de nivelarse posteriormente. Los primeros diez o quince minutos de huelga determinan en gran medida el resultado de toda la tanda. El diagrama anterior muestra cómo se desarrolla este proceso a lo largo de un ciclo típico: una etapa plana de humectación y circulación, una rampa controlada que disminuye la velocidad a través de la zona de impacto de 70 a 90 °C, una pausa cerca del punto de ebullición para la migración y la nivelación, y un enfriamiento controlado. La solución comienza antes de la huelga: primero hay que asegurarse de que la humedad sea completa y uniforme, y de que la circulación sea constante. Aumentar la temperatura a un ritmo controlado, a menudo cerca de 1 °C por minuto y aún más lentamente a través de los 70 a 90 °C.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Cuéntenos los requisitos de su proyecto, el país y la aplicación prevista.

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »
Rollo de tela de nailon azul marino terminado.

Defectos en el teñido de nailon: causas y soluciones de proceso

Tabla de contenido Defectos comunes en el teñido de nailon Tono desigual y efecto de deslizamiento Listado y efectos de anillo de barril, punta y escarcha Las tres palancas detrás de cada defecto Perfil de pH Velocidad de calentamiento y zona de impacto Selección y dosificación de retardador Solución de problemas por síntoma Soluciones Skychem para el teñido de nailon Preguntas frecuentes ¿Qué pH es el mejor para el teñido ácido de nailon? ¿Por qué mi nailon se tiñe de forma desigual? ¿Cómo evitan los retardadores el teñido desigual? ¿A qué temperatura debo teñir el nailon? El nailon ataca rápido. Los tintes ácidos se unen a sus grupos amino en cuestión de minutos, por lo que un proceso ligeramente defectuoso puede fijar un tono desigual antes de que tenga la oportunidad de uniformizarse. Las rayas, la inclinación, las barras y una superficie moteada y resbaladiza en el nailon casi siempre se deben a uno de tres factores controlables: el pH, la temperatura o el sistema de retardo. Este artículo explica cómo reconocer cada defecto y qué ajustes se deben realizar en el proceso para evitar que se repita. Defectos comunes en el teñido de nailon. Identificar correctamente un defecto es el primer paso para solucionarlo. Los tres patrones que se muestran a continuación abarcan la mayor parte de lo que aparece en el nailon, y cada uno apunta a una causa raíz diferente. Tono desigual e irregularidades El teñido desigual es la categoría amplia que abarca: parches, manchas o un tono que simplemente no es uniforme en toda la tela. La dispersión irregular es una forma más específica de este fenómeno, una apariencia moteada y granulada donde los filamentos vecinos absorben el tinte a diferentes velocidades. Es la señal más clara de que el tinte se adhería más rápido de lo que la fibra podía nivelarse. El listing y el barre listing son diferencias de tono desde el lateral hasta el centro o desde el orillo hasta el medio a lo ancho de la tela. Barre aparece como barras o rayas horizontales que siguen los recorridos o las selecciones. Lo que diferencia a estos dos tipos de la inquietud es el patrón: la lista y la barra siguen una dirección definida a lo ancho o a lo largo, mientras que la inquietud se dispersa al azar. Efectos de teñido en anillo, en puntas y escarchado. El teñido en anillo y el teñido en puntas son defectos de penetración relacionados pero distintos, y vale la pena diferenciarlos. El teñido anular se produce a través de la sección transversal de la fibra: el tinte permanece concentrado en la capa exterior y nunca se difunde completamente hacia el núcleo, por lo que un filamento cortado muestra un anillo de color alrededor de un centro pálido o blanco, aunque la superficie parezca completamente teñida. El teñido en las puntas se basa en una diferencia longitudinal, donde la punta de un filamento o fibra discontinua recoge más o menos tinte que el resto de la fibra, generalmente porque la punta tiene un historial térmico o una condición superficial diferente a la del resto de la fibra. Los efectos escarchados se manifiestan como una superficie pálida y descolorida en general, en lugar de un patrón direccional. Los tres puntos apuntan al mismo problema subyacente: el tinte no ha penetrado completamente en la fibra, incluso cuando el tono parece similar al estándar desde la distancia. Los tres factores que influyen en cada defecto La mayoría de los defectos en las cortinas de nailon se deben al pH, la temperatura o al sistema retardador, que actúan en contra unos de otros en lugar de hacerlo conjuntamente. Cada una de las siguientes secciones describe el mecanismo, el modo de fallo típico y la solución. Perfil de pH: En un baño ácido, los grupos amino en los extremos de las cadenas poliméricas del nailon ganan un protón y se cargan positivamente, mientras que los grupos sulfonato en las moléculas del tinte ácido tienen una carga negativa. Los dos se atraen y crean un vínculo. El pH determina cuántos de estos sitios están activos, con qué rapidez el colorante llega a ellos y con qué firmeza se adhiere una vez que lo hace. El error más común en este proceso es reducir demasiado o demasiado pronto el pH del baño. Si el baño se acidifica antes de que la mercancía esté humedecida de manera uniforme y en circulación, el tinte actúa de forma precipitada y crea vetas o franjas que ningún tiempo a temperatura controlada puede corregir. Un pH demasiado alto o que fluctúa durante el ciclo tiene el problema opuesto: un agotamiento débil y una profundidad de sombra que varía de un lote a otro. Las distintas clases de tintes ácidos requieren diferentes rangos de pH: Tintes niveladores: aproximadamente pH 5.5 a 7.0, lo que permite que el tinte migre y se autocorrija. Tintes para molienda (una clasificación heredada de la terminología de teñido de lana, pero práctica estándar también para el nailon): aproximadamente pH 4.0 a 5.0, para obtener tonos más intensos y una mayor solidez en húmedo, con menor tolerancia a las variaciones del proceso. Estos rangos son puntos de partida. Compruébelo cotejándolos con la ficha técnica del proveedor de tintes y las muestras de laboratorio internas, y nunca utilice una receta de la lana, donde el esquema de pH para igualar y moler los tintes funciona en sentido contrario. La misma precaución se aplica al propio nailon: el nailon 6 y el nailon 6,6 pueden comportarse de forma diferente bajo las mismas condiciones de pH y temperatura, y cambiar de sustrato o de proveedor de tintes con una receta no verificada es una fuente común y evitable de variación de color. Confirme cualquier cambio en el tipo de fibra o la fuente del tinte con una nueva muestra de laboratorio y una prueba piloto antes de que llegue a la producción a granel. La solución consiste en una curva de pH reproducible en lugar de un único valor objetivo. Un donante de ácido de acción lenta que reduce el pH gradualmente a medida que aumenta la temperatura mantiene el ataque controlado en lugar de repentino, eliminando las conjeturas de la dosificación manual en el momento equivocado del ciclo. La velocidad de calentamiento y la temperatura de la zona de impacto determinan cuándo y a qué velocidad se mueve el tinte. En el nailon, la mayor parte de la absorción se produce en un intervalo de tiempo estrecho, normalmente entre 70 y 90 °C, donde la estructura de la fibra se abre y el tinte penetra rápidamente. El nailon tiene un número limitado de puntos de unión del tinte, y el tinte ácido se adhiere a ellos casi tan pronto como las condiciones lo permiten; si se aplica el tinte demasiado rápido en la zona de contacto, este se fija de forma desigual, sin posibilidad de nivelarse posteriormente. Los primeros diez o quince minutos de huelga determinan en gran medida el resultado de toda la tanda. El diagrama anterior muestra cómo se desarrolla este proceso a lo largo de un ciclo típico: una etapa plana de humectación y circulación, una rampa controlada que disminuye la velocidad a través de la zona de impacto de 70 a 90 °C, una pausa cerca del punto de ebullición para la migración y la nivelación, y un enfriamiento controlado. La solución comienza antes de la huelga: primero hay que asegurarse de que la humedad sea completa y uniforme, y de que la circulación sea constante. Aumentar la temperatura a un ritmo controlado, a menudo cerca de 1 °C por minuto y aún más lentamente a través de los 70 a 90 °C.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Por favor, indíquenos los requisitos, el país y la solicitud.

Ir al Inicio
Correo electrónico WhatsApp

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.