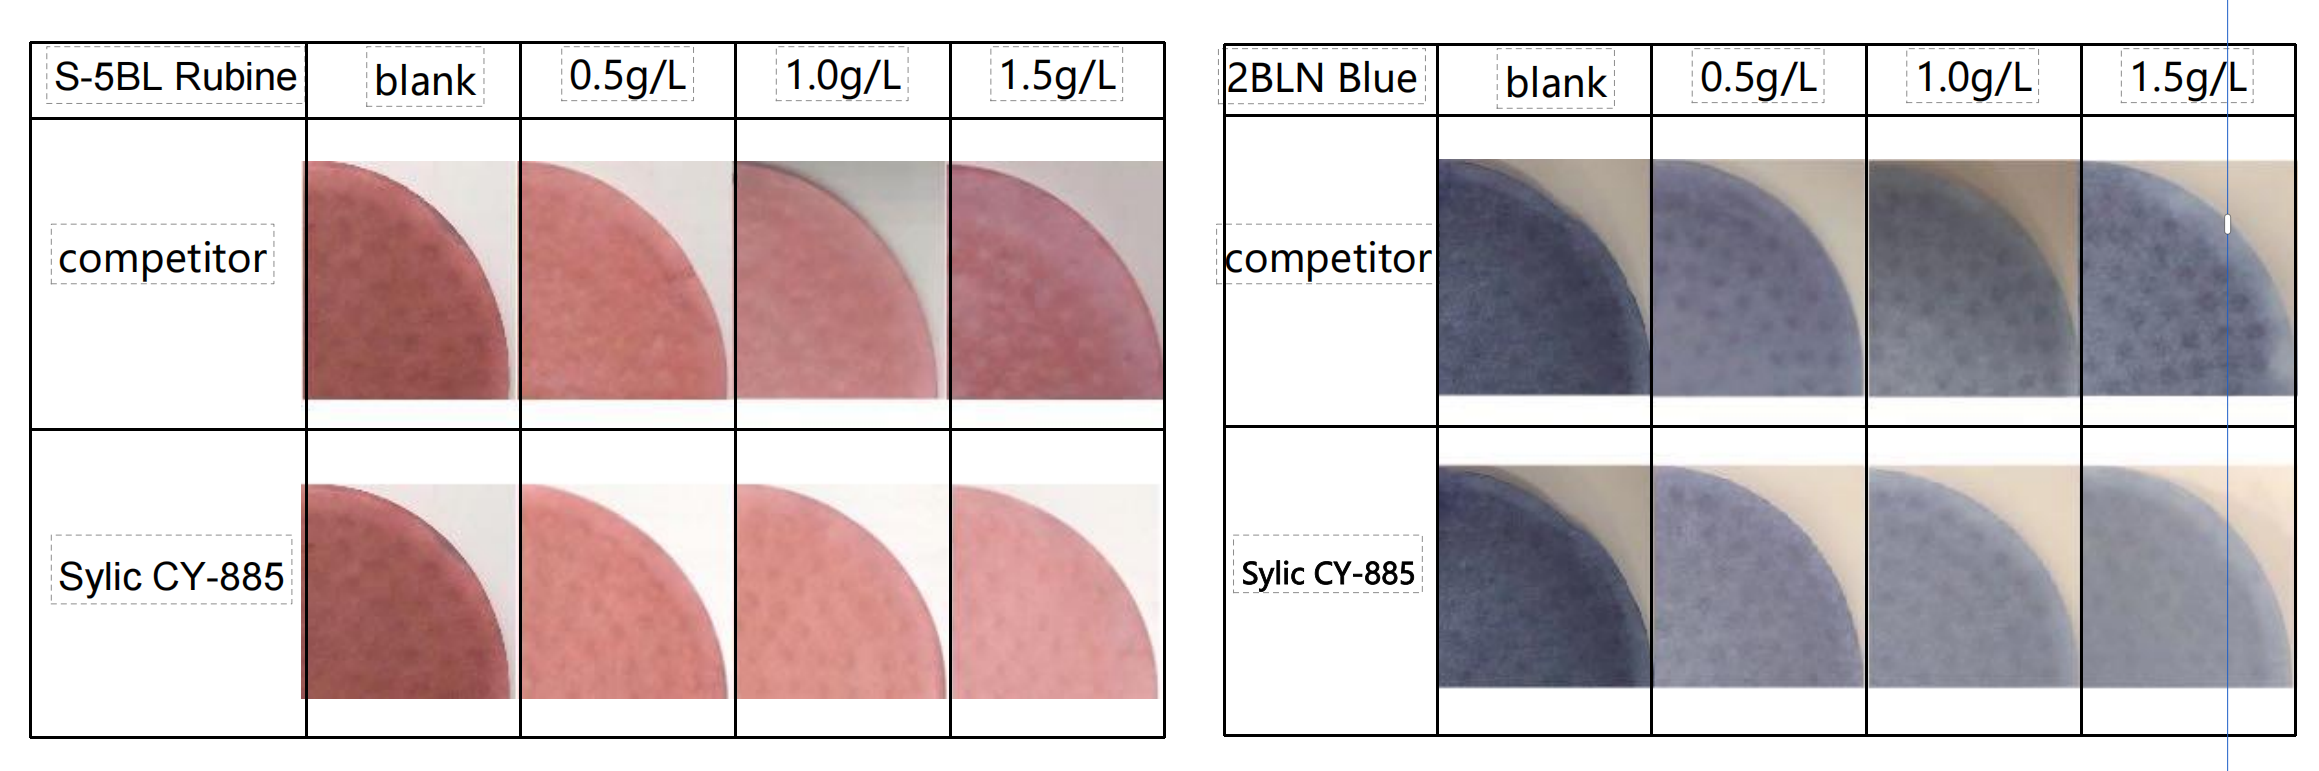
İçindekiler Tablosu Yaygın Naylon Boyama Kusurları Düzensiz Ton ve Kayma Listeleme ve Barre Halkası, Uçlu ve Donuk Etkiler Her Kusurun Arkasındaki Üç Etken pH Profili Isıtma Hızı ve Vuruş Bölgesi Geciktirici Seçimi ve Dozajı Belirtiye Göre Sorun Giderme Skychem Naylon Boyama Çözümleri SSS Naylon asit boyama için en iyi pH değeri nedir? Naylon kumaşım neden düzensiz boyanıyor? Geciktiriciler, eşit olmayan boyamayı nasıl önler? Naylonu hangi sıcaklıkta boyamalıyım? Naylon hızla etki eder. Asit boyası, amino gruplarına dakikalar içinde bağlanır; bu nedenle, işlemde ufak bir hata bile, boyanın eşitlenmesine fırsat bulamadan düzensiz bir tonun kalıcı olmasına neden olabilir. Naylon kumaş üzerindeki çizgiler, eğim, çubuk benzeri oluşumlar ve benekli, kaygan yüzey neredeyse her zaman kontrol edilebilir üç faktörden birine bağlanır: pH, sıcaklık veya geciktirici sistem. Bu makale, her bir kusurun nasıl tespit edileceğini ve tekrar oluşmasını önlemek için süreçte nelerin ayarlanması gerektiğini ele almaktadır. Naylon Boyama İşlemlerinde Sık Görülen Hatalar Bir hatayı doğru şekilde adlandırmak, onu gidermenin ilk adımıdır. Aşağıdaki üç desen, naylon üzerinde görülen sorunların çoğunu kapsamakta ve her biri farklı bir temel nedene işaret etmektedir. Düzensiz Renk Tonu ve Dağınıklık Düzensiz boyama, kumaş üzerinde tutarlı olmayan yamalar, lekeler veya renk tonu gibi geniş bir kategoriyi ifade eder. Yüzeydeki düzensizlik, bunun daha spesifik bir biçimidir; komşu filamentlerin boyayı farklı oranlarda emmesi sonucu oluşan benekli, taneli bir görünümdür. Bu, boyanın lifin düzleşmesinden daha hızlı nüfuz ettiğinin en açık işaretidir. Listing ve Barre Listing, kumaşın genişliği boyunca kenardan merkeze veya kenardan ortaya doğru olan renk tonu farkını ifade eder. Barre, kurslar veya seçimlerle birlikte uzanan yatay çubuklar veya çizgiler şeklinde görünür. Bu ikisini rastgele hareketlerden ayıran şey, kalıptır: listeleme ve barre hareketleri belirli bir genişlik veya uzunluk yönünü takip ederken, rastgele hareketler rastgele dağılır. Halka Boyama, Uç Boyama ve Buzlu Boyama Etkileri Halka boyama ve uç boyama, birbiriyle ilişkili ancak farklı penetrasyon hatalarıdır ve bunları birbirinden ayırt etmek önemlidir. Halka boyama, lifin enine kesiti boyunca gerçekleşir: boya dış kılıfta yoğunlaşır ve asla tamamen çekirdeğe yayılmaz, bu nedenle kesilmiş bir filament, yüzey tamamen boyanmış görünse bile, soluk veya beyaz bir merkezin etrafında renkli bir halka gösterir. Uç boyama, lifin veya elyafın ucunun, lifin gövdesine göre daha fazla veya daha az boya alması durumudur; bu durum genellikle ucun, lifin geri kalanından farklı bir ısı geçmişine veya yüzey durumuna sahip olmasından kaynaklanır. Donmuş etkiler, yönlü bir desen yerine genel olarak soluk, yıkanmış bir yüzey olarak ortaya çıkar. Her üç nokta da aynı temel soruna işaret ediyor: Uzaktan bakıldığında renk tonu standartlara yakın görünse bile, boyanın liflere tam olarak nüfuz etmemiş olması. Her Kusurun Arkasındaki Üç Etken: Naylon gölgeleme kusurlarının çoğu, pH, sıcaklık veya geciktirici sistemin birlikte değil, birbirine karşı çalışmasından kaynaklanır. Aşağıdaki her bir kaldıraç, mekanizmayı, tipik arıza modunu ve çözümünü açıklamaktadır. pH Profili: Asidik bir ortamda, naylon polimer zincirlerinin uçlarındaki amino grupları bir proton kazanarak pozitif yüklü hale gelirken, asit boya moleküllerindeki sülfonat grupları negatif yüklü kalır. İkisi birbirine çekilir ve aralarında bir bağ oluşur. pH, bu bölgelerin kaçının aktif olduğunu, boyanın bu bölgelere ne kadar hızlı ulaştığını ve ulaştıktan sonra ne kadar sıkıca tutunduğunu belirler. En sık yapılan işlem hatası, banyo pH'ını çok fazla veya çok erken düşürmektir. Boya banyosu, ürünler eşit şekilde ıslanmadan ve dolaşıma girmeden önce asidik hale gelirse, boya hızla nüfuz eder ve sıcaklıkta ne kadar zaman geçirilirse geçirilsin düzeltilemeyen çizgiler veya lekeler oluşturur. Döngü sırasında çok yüksek seyreden veya sapma gösteren bir pH değeri, tam tersi bir soruna yol açar: zayıf bitki yetiştirme ve partiden partiye değişen gölge derinliği. Farklı asit boya sınıfları farklı pH aralıkları gerektirir: Düzleştirici boyalar: yaklaşık pH 5.5 ila 7.0 arası, boyanın göç etmesine ve kendini düzeltmesine olanak tanır. Öğütme boyaları (yün boyama terminolojisinden devralınan bir sınıflandırma, ancak naylon için de standart uygulama): yaklaşık pH 4.0 ila 5.0 arası, daha koyu tonlar ve daha güçlü ıslak haslık için, işlem varyasyonuna daha az toleranslıdır. Bu aralıklar başlangıç noktalarıdır. Boyaların özelliklerini boya tedarikçisinin teknik veri sayfasına ve şirket içi laboratuvar testlerine göre doğrulayın ve asla yünden gelen bir formülü kullanmayın; çünkü yünde dengeleme ve öğütme boyaları için pH şeması ters yönde işler. Aynı uyarı naylonun kendi içinde de geçerlidir: naylon 6 ve naylon 6,6, aynı pH ve sıcaklık koşullarında farklı şekilde renk verebilir ve farklı şekillerde birikebilir; ayrıca doğrulanmamış bir formülle farklı alt tabakalar veya boya tedarikçileri arasında geçiş yapmak, renk tonu kaymasının yaygın ve önlenebilir bir kaynağıdır. Elyaf türünde veya boya kaynağında yapılacak herhangi bir değişikliği, seri üretime geçmeden önce yeni bir laboratuvar daldırma işlemi ve pilot üretimle doğrulayın. Çözüm, tek bir hedef değer yerine tekrarlanabilir bir pH eğrisi elde etmektir. Sıcaklık yükseldikçe pH'ı kademeli olarak düşüren yavaş etkili bir asit verici, ani bir etki yerine kontrollü bir etki sağlayarak, döngünün yanlış noktasında manuel dozlama yapma belirsizliğini ortadan kaldırır. Isıtma hızı ve temas bölgesi sıcaklığı, boyanın ne zaman ve ne kadar hızlı hareket edeceğini belirler. Naylon üzerinde, boya emiliminin büyük kısmı genellikle 70 ila 90°C arasındaki dar bir aralıkta gerçekleşir; bu aralıkta lif yapısı açılır ve boya içeriye doğru akar. Naylonun sınırlı sayıda boya bağlanma noktası vardır ve asit boyası, koşullar elverir elmez neredeyse anında bu noktalara bağlanır; boya uygulama bölgesinden çok hızlı geçmek, boyanın düzensiz bir şekilde yapışmasına ve sonrasında dengelenme şansının olmamasına neden olur. Greve başlamanın ilk on ila on beş dakikası, tüm partinin sonucunu büyük ölçüde belirler. Yukarıdaki diyagram, bunun tipik bir döngü boyunca nasıl gerçekleştiğini göstermektedir: düz bir ıslatma ve sirkülasyon aşaması, 70 ila 90°C aralığında yavaşlayan kontrollü bir artış, göç ve dengeleme için kaynama noktasına yakın bir bekleme süresi ve kontrollü bir soğuma. Sorun, grevden önce çözülmeye başlanır: Öncelikle tam, eşit ıslanma ve istikrarlı su akışının sağlandığından emin olun. Sıcaklık artışı kontrollü bir hızda, genellikle dakikada yaklaşık 1°C olacak şekilde ve 70 ila 90°C aralığında daha da yavaşlayarak sağlanır.