Kendi ID’n ile mağazalarını oluştur

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt verin

C0 ve C6 Su Geçirmezlik Kaplamaları: Kumaşlarınız İçin Hangisi Daha Uygun?

Günümüzde bir kumaş tedarikçisinden su geçirmez bir kaplama isteyin, muhtemelen iki çok farklı cevap alacaksınız: C6 veya C0. Her ikisi de kumaşı kuru tuttuğunu iddia ediyor. Şu anda bunlardan sadece biri AB, Kaliforniya ve New York'taki düzenleyicilerden ve büyük giyim markalarından aşamalı olarak kullanım dışı bırakılma baskısıyla karşı karşıya. Şu anda su geçirmez tekstil ürünleri tedarik eden alıcılar için seçim artık sadece performansla ilgili değil. İki yıl sonra hedef pazarınızda hangi kimyasal maddenin hala satılabilir olacağıyla ilgili.

CO ve C6'nın Arkasındaki Kimya

C6 DWR nedir?

C6 dayanıklı su geçirmez (DWR) kaplamalar, tek tek lifleri kaplamak için kısa zincirli florokarbon polimerleri, özellikle altı karbonlu florlu yan zincirler kullanır. Bu kimya, lifin yüzey enerjisini yaklaşık 12 mJ/m²'ye düşürür; bu da çoğu su ve yağın yüzey geriliminin altındadır. Sonuç olarak, C6 kaplamalar hem su hem de yağ iticiliği sağlar; bu, flor içermeyen sistemlerin çok azının tam olarak sağlayabildiği bir kombinasyondur.

C6 kimyası, on yıldan uzun bir süre önce eski C8 florotelomer kaplamaların yerini aldı. C8, çevrede kalıcı ve biyolojik olarak biriken bir madde olarak bilinen PFOA'ya dönüşür. C6 ise bunun yerine daha kısa çevresel yarı ömrü ve daha düşük biyolojik birikim potansiyeli olan perflorohekzanoik aside (PFHxA) dönüşür. Bununla birlikte, PFHxA, aşağıda uyumluluk bölümünde ele alındığı gibi, düzenleyici denetimden muaf değildir.

C6 ürünleri tedarik eden alıcılar için, Skyguard C6-C8 Su Geçirmezlik Malzemesi gibi formülasyonlar , tipik olarak 10 ila 40 g/L dozlarında uygulanan, hem selüloz hem de sentetik elyaflarda su ve yağ direncini iyi yıkama haslığıyla birleştirir ve PFOS, PFOA veya APEO içermez.
C0 DWR nedir?

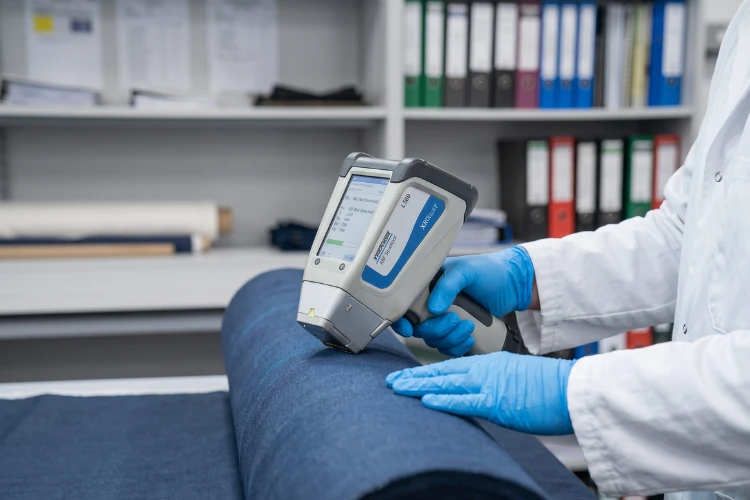
C0, flor içermeyen su itici kimyayı ifade eder. Florokarbon yan zincirleri yerine, C0 kaplamalar hidrofobik bir elyaf yüzeyi oluşturmak için dendrimer, balmumu veya poliüretan bazlı polimerlere dayanır. Bu sistemler tipik olarak 20 ila 25 mJ/m²'lik bir yüzey enerjisine ulaşır; bu, suyu etkili bir şekilde itmek için yeterlidir, ancak genellikle güçlü yağ iticiliği sağlamak için yeterli değildir.

C0 aprelerine olan talep hızla artıyor çünkü bu apreler, PFAS ile ilgili uyumluluk riski taşımıyor; bu faktör, düzenleyici kapsam genişledikçe her geçen yıl daha da önem kazanıyor. Skyguard Florin İçermeyen Su Geçirmezlik serisi gibi ürünler, gereken dayanıklılığa bağlı olarak yaklaşık 10 ila 80 g/L oranında uygulanır, APEO içermez ve çoğu dış giyim, ev tekstili ve moda uygulaması dahil olmak üzere yağ iticiliğinin işlevsel bir gereklilik olmadığı kumaşlar için tasarlanmıştır.

Temel Yapısal Farklılıklar

özellik C6 (Florokarbon) C0 (Florsuz)
Yüzey enerjisi Yaklaşık 12 mJ/m² Yaklaşık 20 ila 25 mJ/m²
su geçirmezlik Çok İyi iyi ila mükemmel
Yağ iticilik Evet Sınırlı veya yok
PFAS içeriği Mevcut (PFHxA tabanlı) Hayır
Tipik kürleme sıcaklığı 150 - 160 ° C 160 - 180 ° C

Performans karşılaştırması

Su ve Yağ İticilik

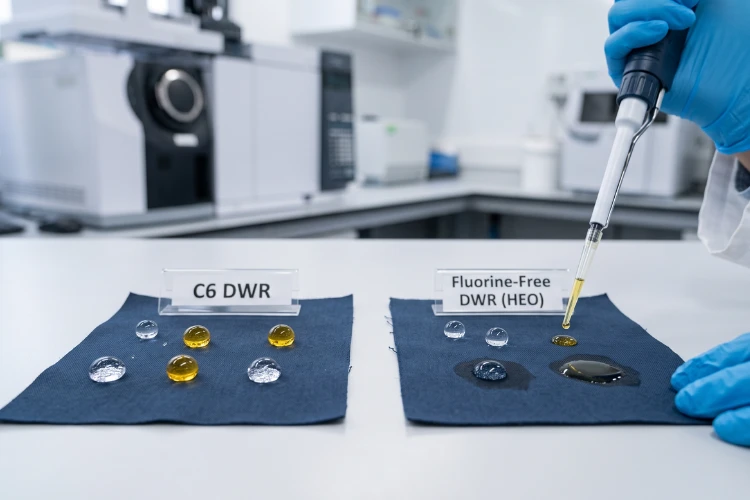
C6 kaplamalar, iş kıyafetlerinde olduğu gibi makine yağlarına maruz kalan veya gıda ile temas eden önlüklerde olduğu gibi, su geçirmezliğin yanı sıra yağ, gres veya organik leke direncinin de gerekli olduğu her yerde referans noktası olmaya devam etmektedir. C0 kaplamalar, saf su geçirmezlik konusunda aradaki farkın büyük bir kısmını kapatmış olup, birçok yeni formülasyon standartlaştırılmış su direnci testlerinde C6 ile karşılaştırılabilir sonuçlar elde etmiştir. Bununla birlikte, yağ bazlı lekelerde C0 kaplamalar hala yetersiz kalmaktadır.

Dayanıklılık ve Yıkama Direnci

Her iki kimyasal işlem de kumaşa ilk uygulandığında fiziksel adsorpsiyona dayanır ve bu bağ, tekrarlanan yıkama ve deterjan maruziyetiyle giderek zayıflar. Çapraz bağlayıcı bir madde, DWR polimer zincirlerini birbirine ve lif yüzeyindeki reaktif gruplara bağlayarak yıkama dayanıklılığını artırır ve gevşek bir şekilde adsorbe edilmiş bir kaplamayı kimyasal olarak sabitlenmiş bir kaplamaya dönüştürür.

Örneğin, Silik Çapraz Bağlayıcı Madde , su itici madde miktarının %10 ila %30'u oranında aynı banyoya eklenir, APEO, PFOA, PFOS veya formaldehit içermez ve hem C6 hem de flor içermeyen sistemlerle uyumludur; bu da, bir kaplamanın 20 veya daha fazla endüstriyel veya ev yıkama döngüsüne dayanması gerektiğinde pratik bir ek madde olmasını sağlar.
Nefes alabilirlik ve Dokunma Hissi

Hem C0 hem de C6 apre işlemleri, iplikler arasındaki gözenek boşluklarını doldurmak yerine lif yüzeyini kaplar; bu nedenle, doğru uygulama seviyelerinde nefes alabilirlik genellikle korunur. Bu dengeyi en sık bozan iki faktör şunlardır:

  • Astar uygulamasının aşırı dozda kullanılması, iplikler arası gözenekliliği kısmen engelleyebilir ve kumaşın dokusunu sertleştirebilir.
  • Kumaş genişliği boyunca yerel yüksek ilave bölgeleri oluşturan, banyo konsantrasyonunun eşit olmaması durumu.

C0 kaplamalar, C6 su geçirmezlik seviyesine ulaşmak için bazen biraz daha yüksek uygulama seviyeleri gerektirir; bu nedenle, yumuşak ve nefes alabilen bir sonuç elde etmek için dozaj doğruluğu ve banyo homojenliği özellikle önemlidir.

Küresel Düzenleyici Ortam

REACH ve AB Kısıtlamaları

AB, REACH Ek XVII kapsamında tekstillerdeki PFAS'ı düzenlemektedir. C6 kimyasının bozunma ürünü olan PFHxA'ya yönelik kısıtlama, 2026'dan itibaren AB ve AEA'da yürürlüğe girecek ve daha geniş PFAS ailesini kapsayan daha kapsamlı bir kısıtlama şu anda Avrupa Kimyasallar Ajansı (ECHA) tarafından değerlendirilmektedir. AB pazarı için tedarik yapan alıcılar ve markalar, C6'yı uzun vadeli güvenli bir seçenekten ziyade artan düzenleyici baskı altında olan bir kimyasal olarak değerlendirmeli ve en son kapsam ve zaman çizelgeleri için ECHA'nın PFAS düzenleme güncellemelerini takip etmelidir.

ABD Eyalet Düzenlemeleri

Düzenlemeler yalnızca AB ile sınırlı değil. ABD'de iki eyalet, tekstil ve giyim ürünlerine özel PFAS kısıtlamalarını zaten yürürlüğe koydu:

  • Kaliforniya AB 1817 1 Ocak 2025'ten itibaren, toplam organik florür miktarı 100 ppm'nin üzerinde olan ve 1 Ocak 2027'den itibaren 50 ppm'ye düşen, kasıtlı olarak eklenmiş PFAS içeren yeni tekstil ürünlerinin üretimi, dağıtımı ve satışı yasaklanmıştır. Şiddetli ıslak koşullar için dış giyim ürünleri için bu yasak 1 Ocak 2028'e kadar uzatılmıştır. Tüm şartlar şu belgede belirtilmiştir: resmi yasa metni.
  • New York Çevre Koruma Yasası § 37-0121 1 Ocak 2025 tarihinden itibaren, kasıtlı olarak PFAS eklenmiş yeni giysilerin satışını yasaklıyor; 1 Ocak 2027'ye kadar sayısal bir konsantrasyon limiti getirilecek ve 1 Ocak 2028'den itibaren şiddetli ıslak koşullar için dış giyim ürünlerine yönelik ek bir kısıtlama uygulanacak. Ayrıntılar şu adreste yayınlanmıştır: NYSDEC Giyimde PFAS Yasası sayfası.

Diğer ABD eyaletleri de benzer yasaları değerlendiriyor, bu nedenle ABD'ye sevkiyat yapan tedarikçilerin, şu anda ülke çapında tek bir PFAS tekstil yasağı bulunmadığından, federal politikadan ayrı olarak eyalet düzeyindeki kuralları takip etmeleri gerekmektedir.
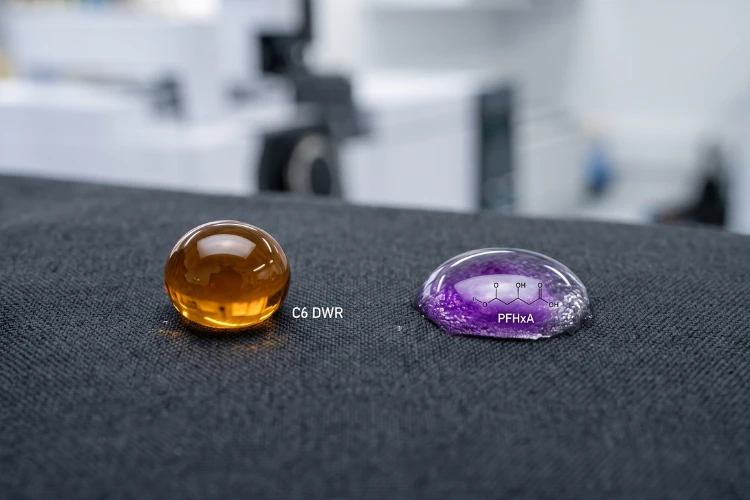
C0 ve C6 Su Geçirmez Kaplamalar

Marka ve Perakendeci Gereksinimleri

Birçok küresel giyim ve dış giyim markası, resmi düzenlemelerden daha hızlı hareket etti. ZDHC tarafından yayınlanan ve sektör tedarik zincirinde yaygın olarak takip edilen Kısıtlanmış Maddeler Listesi, yasal olarak zorunlu kılınan koruyucu kullanımlar dışında, PFAS bazlı formülasyonları moda, spor ve dış giyim ürünlerinin yanı sıra ev tekstili ürünlerinde de kısıtlıyor.

ZDHC MRSL'ye atıfta bulunan markalarla çalışan tedarikçiler, PFAS kullanımının tekstilde yasal olarak henüz resmi olarak kısıtlanmadığı bölgelerde bile, varsayılan olarak flor içermeyen apre işlemlerinin talep edileceğini beklemelidir.

Sektöre Göre Kullanım Örnekleri

Outdoor ve Spor Giyim

Bu segment, tarihsel olarak, aşırı koşullar altında su ve yağ direncini bir arada sunmaları nedeniyle C6 kaplamalara olan talebi yönlendirmiştir. Şimdi ise, marka düzeyindeki PFAS yasakları ve tüketicilerin sürdürülebilirlik beklentileriyle birlikte, yağ iticiliğinde mütevazı bir ödün vermeyi kabul etse bile, C0'a doğru en hızlı ilerleyen segmenttir.

İş kıyafetleri ve koruyucu tekstil ürünleri

İş kıyafetleri ve endüstriyel koruyucu kumaşlar, yağ ve kimyasal sıçramalarına karşı direncin gerçek bir güvenlik gereksinimi olduğu ve koruyucu ekipmanlar için düzenleyici muafiyetlerin sıklıkla geçerli olduğu durumlarda, C6 veya bazı durumlarda eski uzun zincirli kimyasalları muhafaza etme olasılığı daha yüksektir.

Ev Tekstili ve Döşemelik

Döşemelik kumaşlar, perdeler ve diğer ev tekstili uygulamaları için, yağ direnci gerektirmeyen su geçirmezlik genellikle yeterlidir; bu da C0'ı güçlü bir seçenek haline getirir. Bu segment aynı zamanda hammadde maliyetlerindeki değişimlere daha duyarlı olma eğilimindedir, bu nedenle gelecekteki uyumluluk risklerinden kaçınan flor içermeyen seçenekler giderek daha fazla varsayılan öneri haline gelmektedir.

Doğru Sonu Seçmek

Dikkate Alınacak Temel Faktörler

Bir ürüne hangi kaplamanın uygun olduğunu belirleyen üç faktör vardır:

  1. Hedef pazar düzenlemesi ve marka kimyasal politikası
  2. Yağ veya gres direncinin sadece su geçirmezlik değil, gerçek bir işlevsel gereklilik olup olmadığı
  3. Sıkılaşan kurallar altında daha sonra yeniden formüle etmenin maliyeti, sadece ürünün mevcut birim fiyatı değil.

Skyguard Su ve Yağ İtici ürün yelpazesi, bir formülasyona karar vermeden önce C6, flor içermeyen ve çapraz bağlama seçeneklerini yan yana karşılaştırmanıza olanak tanır. Bu ürün yelpazesi, 1999 yılından beri faaliyet gösteren ve Çin, Vietnam ve Singapur'da Ar-Ge merkezleri ve üretim tesisleri bulunan, 70'ten fazla ülkede 1,000'den fazla müşteriye hizmet veren bir tekstil boyası ve yardımcı madde üreticisi olan Skychem Group tarafından geliştirilmiştir. Ürünleri, OEKO-TEX STANDARD 100, GOTS ve ZDHC Seviye 3 dahil olmak üzere sertifikalara sahiptir ve bu da katı kimyasal politikalar uygulayan markalarla çalışırken uyumluluk belgelerini destekler.

Test ve Sertifikasyon İpuçları

Tedarikçi iddialarına tek başına güvenmek yerine, performansı standartlaştırılmış testlerle doğrulayın:

  • Su geçirmezlik özelliğini doğrulamak için püskürtme derecesi ve hidrostatik basınç testlerini kullanın.
  • Ürünün beklenen kullanım ömrüne uygun belirli sayıda yıkama işleminden sonra yıkama dayanıklılığını kontrol edin.
  • PFAS ile ilgili herhangi bir iddia için, özellikle AB, Kaliforniya, New York'a yönelik ürünler veya katı kimyasal politikaları olan markalar için, PFOA, PFOS ve ilgili uzun zincirli maddelerin bulunmadığını doğrulayan üçüncü taraf test verilerini talep edin.

Sonuç

C6 ve C0 kaplamalar sadece eski kimya ile yeni kimya arasında bir tercih meselesi değildir. Farklı performans ihtiyaçlarına hizmet ederler ve doğru seçim, yağ iticilik gereksinimleri, hedef pazar düzenlemeleri ve marka kimyasal politikası arasındaki dengeye bağlıdır. PFAS kısıtlamaları küresel olarak genişledikçe, daha fazla alıcı varsayılan olarak flor içermeyen sistemlere yönelmekte ve C6'yı yağ direncinin gerçekten pazarlık konusu olmadığı uygulamalar için saklamaktadır.

SSS

C0 ve C6 yüzey işlemleri arasındaki fark nedir?

C6 kaplamalar, hem suyu hem de yağı iten kısa zincirli florokarbon kimyası kullanır. C0 kaplamalar tamamen flor içermez ve suyu etkili bir şekilde iten ancak genellikle sınırlı yağ direnci sunan flor içermeyen polimerlere dayanır.

C6 DWR yasaklandı mı?

Evrensel olmasa da, kullanımı giderek azalıyor. AB, C6'nın bozunarak dönüştüğü madde olan PFHxA'yı 2026'dan itibaren kısıtlıyor; Kaliforniya ve New York zaten tekstil ve giyimde PFAS'ı kısıtlıyor ve birçok marka, ZDHC MRSL gibi politikalar doğrultusunda resmi düzenlemelerden önce gönüllü olarak C6 kullanımını aşamalı olarak sonlandırdı.

C0, C6 kadar iyi performans gösteriyor mu?

Su geçirmezlik konusunda, modern C0 kaplamalar, doğru formüle edilip uygulandığında genellikle C6 ile karşılaştırılabilir performans gösterir. Yağ ve gres iticiliği konusunda ise C0 kaplamalar genellikle yetersiz kalır; bu nedenle doğru cevap, yağ direncinin nihai ürün için işlevsel bir gereklilik olup olmadığına bağlıdır.

C0 ve C6 arasında nasıl seçim yapabilirim?

Kararınızı üç faktöre dayandırın: ürünün yağ itici özelliğe ihtiyacı olup olmadığı, hedef pazarın veya markanın PFAS kısıtlamalarını uygulayıp uygulamadığı ve son kullanımın ne kadar yıkama dayanıklılığı gerektirdiği. Temel kaplama seçildikten sonra, çapraz bağlayıcı bir madde her iki kimya için de dayanıklılığı artırabilir.


Daha fazla okuma:

  1. Tekstil Terbiye Çeşitleri
  2. Tekstil Ürünlerinde Su Geçirmezlik
  3. Kumaş Bakımında Hidrofilik Merhemler

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

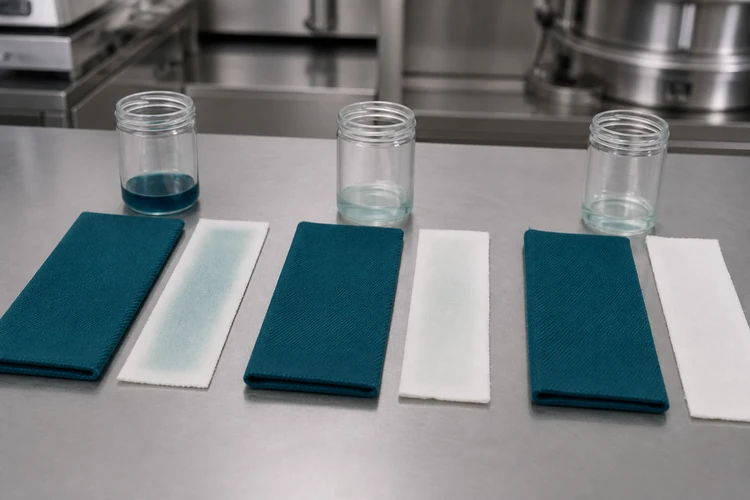
2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »
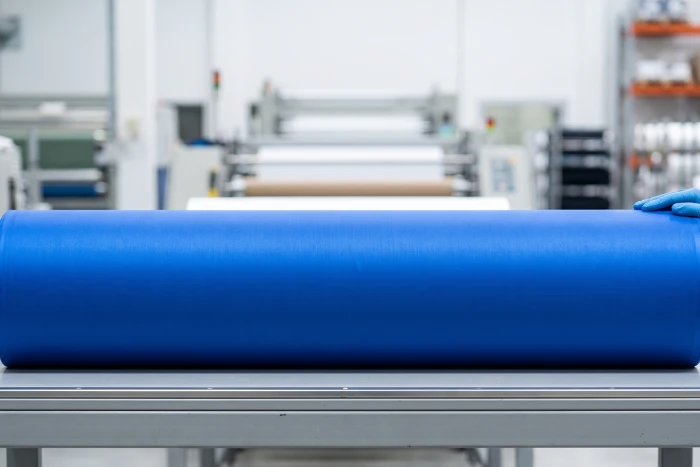
Bitmiş lacivert naylon kumaş rulosu.

Naylon Boyama Hataları: Nedenleri ve İşlem Çözümleri

İçindekiler Tablosu Yaygın Naylon Boyama Kusurları Düzensiz Ton ve Kayma Listeleme ve Barre Halkası, Uçlu ve Donuk Etkiler Her Kusurun Arkasındaki Üç Etken pH Profili Isıtma Hızı ve Vuruş Bölgesi Geciktirici Seçimi ve Dozajı Belirtiye Göre Sorun Giderme Skychem Naylon Boyama Çözümleri SSS Naylon asit boyama için en iyi pH değeri nedir? Naylon kumaşım neden düzensiz boyanıyor? Geciktiriciler, eşit olmayan boyamayı nasıl önler? Naylonu hangi sıcaklıkta boyamalıyım? Naylon hızla etki eder. Asit boyası, amino gruplarına dakikalar içinde bağlanır; bu nedenle, işlemde ufak bir hata bile, boyanın eşitlenmesine fırsat bulamadan düzensiz bir tonun kalıcı olmasına neden olabilir. Naylon kumaş üzerindeki çizgiler, eğim, çubuk benzeri oluşumlar ve benekli, kaygan yüzey neredeyse her zaman kontrol edilebilir üç faktörden birine bağlanır: pH, sıcaklık veya geciktirici sistem. Bu makale, her bir kusurun nasıl tespit edileceğini ve tekrar oluşmasını önlemek için süreçte nelerin ayarlanması gerektiğini ele almaktadır. Naylon Boyama İşlemlerinde Sık Görülen Hatalar Bir hatayı doğru şekilde adlandırmak, onu gidermenin ilk adımıdır. Aşağıdaki üç desen, naylon üzerinde görülen sorunların çoğunu kapsamakta ve her biri farklı bir temel nedene işaret etmektedir. Düzensiz Renk Tonu ve Dağınıklık Düzensiz boyama, kumaş üzerinde tutarlı olmayan yamalar, lekeler veya renk tonu gibi geniş bir kategoriyi ifade eder. Yüzeydeki düzensizlik, bunun daha spesifik bir biçimidir; komşu filamentlerin boyayı farklı oranlarda emmesi sonucu oluşan benekli, taneli bir görünümdür. Bu, boyanın lifin düzleşmesinden daha hızlı nüfuz ettiğinin en açık işaretidir. Listing ve Barre Listing, kumaşın genişliği boyunca kenardan merkeze veya kenardan ortaya doğru olan renk tonu farkını ifade eder. Barre, kurslar veya seçimlerle birlikte uzanan yatay çubuklar veya çizgiler şeklinde görünür. Bu ikisini rastgele hareketlerden ayıran şey, kalıptır: listeleme ve barre hareketleri belirli bir genişlik veya uzunluk yönünü takip ederken, rastgele hareketler rastgele dağılır. Halka Boyama, Uç Boyama ve Buzlu Boyama Etkileri Halka boyama ve uç boyama, birbiriyle ilişkili ancak farklı penetrasyon hatalarıdır ve bunları birbirinden ayırt etmek önemlidir. Halka boyama, lifin enine kesiti boyunca gerçekleşir: boya dış kılıfta yoğunlaşır ve asla tamamen çekirdeğe yayılmaz, bu nedenle kesilmiş bir filament, yüzey tamamen boyanmış görünse bile, soluk veya beyaz bir merkezin etrafında renkli bir halka gösterir. Uç boyama, lifin veya elyafın ucunun, lifin gövdesine göre daha fazla veya daha az boya alması durumudur; bu durum genellikle ucun, lifin geri kalanından farklı bir ısı geçmişine veya yüzey durumuna sahip olmasından kaynaklanır. Donmuş etkiler, yönlü bir desen yerine genel olarak soluk, yıkanmış bir yüzey olarak ortaya çıkar. Her üç nokta da aynı temel soruna işaret ediyor: Uzaktan bakıldığında renk tonu standartlara yakın görünse bile, boyanın liflere tam olarak nüfuz etmemiş olması. Her Kusurun Arkasındaki Üç Etken: Naylon gölgeleme kusurlarının çoğu, pH, sıcaklık veya geciktirici sistemin birlikte değil, birbirine karşı çalışmasından kaynaklanır. Aşağıdaki her bir kaldıraç, mekanizmayı, tipik arıza modunu ve çözümünü açıklamaktadır. pH Profili: Asidik bir ortamda, naylon polimer zincirlerinin uçlarındaki amino grupları bir proton kazanarak pozitif yüklü hale gelirken, asit boya moleküllerindeki sülfonat grupları negatif yüklü kalır. İkisi birbirine çekilir ve aralarında bir bağ oluşur. pH, bu bölgelerin kaçının aktif olduğunu, boyanın bu bölgelere ne kadar hızlı ulaştığını ve ulaştıktan sonra ne kadar sıkıca tutunduğunu belirler. En sık yapılan işlem hatası, banyo pH'ını çok fazla veya çok erken düşürmektir. Boya banyosu, ürünler eşit şekilde ıslanmadan ve dolaşıma girmeden önce asidik hale gelirse, boya hızla nüfuz eder ve sıcaklıkta ne kadar zaman geçirilirse geçirilsin düzeltilemeyen çizgiler veya lekeler oluşturur. Döngü sırasında çok yüksek seyreden veya sapma gösteren bir pH değeri, tam tersi bir soruna yol açar: zayıf bitki yetiştirme ve partiden partiye değişen gölge derinliği. Farklı asit boya sınıfları farklı pH aralıkları gerektirir: Düzleştirici boyalar: yaklaşık pH 5.5 ila 7.0 arası, boyanın göç etmesine ve kendini düzeltmesine olanak tanır. Öğütme boyaları (yün boyama terminolojisinden devralınan bir sınıflandırma, ancak naylon için de standart uygulama): yaklaşık pH 4.0 ila 5.0 arası, daha koyu tonlar ve daha güçlü ıslak haslık için, işlem varyasyonuna daha az toleranslıdır. Bu aralıklar başlangıç ​​noktalarıdır. Boyaların özelliklerini boya tedarikçisinin teknik veri sayfasına ve şirket içi laboratuvar testlerine göre doğrulayın ve asla yünden gelen bir formülü kullanmayın; çünkü yünde dengeleme ve öğütme boyaları için pH şeması ters yönde işler. Aynı uyarı naylonun kendi içinde de geçerlidir: naylon 6 ve naylon 6,6, aynı pH ve sıcaklık koşullarında farklı şekilde renk verebilir ve farklı şekillerde birikebilir; ayrıca doğrulanmamış bir formülle farklı alt tabakalar veya boya tedarikçileri arasında geçiş yapmak, renk tonu kaymasının yaygın ve önlenebilir bir kaynağıdır. Elyaf türünde veya boya kaynağında yapılacak herhangi bir değişikliği, seri üretime geçmeden önce yeni bir laboratuvar daldırma işlemi ve pilot üretimle doğrulayın. Çözüm, tek bir hedef değer yerine tekrarlanabilir bir pH eğrisi elde etmektir. Sıcaklık yükseldikçe pH'ı kademeli olarak düşüren yavaş etkili bir asit verici, ani bir etki yerine kontrollü bir etki sağlayarak, döngünün yanlış noktasında manuel dozlama yapma belirsizliğini ortadan kaldırır. Isıtma hızı ve temas bölgesi sıcaklığı, boyanın ne zaman ve ne kadar hızlı hareket edeceğini belirler. Naylon üzerinde, boya emiliminin büyük kısmı genellikle 70 ila 90°C arasındaki dar bir aralıkta gerçekleşir; bu aralıkta lif yapısı açılır ve boya içeriye doğru akar. Naylonun sınırlı sayıda boya bağlanma noktası vardır ve asit boyası, koşullar elverir elmez neredeyse anında bu noktalara bağlanır; boya uygulama bölgesinden çok hızlı geçmek, boyanın düzensiz bir şekilde yapışmasına ve sonrasında dengelenme şansının olmamasına neden olur. Greve başlamanın ilk on ila on beş dakikası, tüm partinin sonucunu büyük ölçüde belirler. Yukarıdaki diyagram, bunun tipik bir döngü boyunca nasıl gerçekleştiğini göstermektedir: düz bir ıslatma ve sirkülasyon aşaması, 70 ila 90°C aralığında yavaşlayan kontrollü bir artış, göç ve dengeleme için kaynama noktasına yakın bir bekleme süresi ve kontrollü bir soğuma. Sorun, grevden önce çözülmeye başlanır: Öncelikle tam, eşit ıslanma ve istikrarlı su akışının sağlandığından emin olun. Sıcaklık artışı kontrollü bir hızda, genellikle dakikada yaklaşık 1°C olacak şekilde ve 70 ila 90°C aralığında daha da yavaşlayarak sağlanır.

Daha Fazlasını Keşfedin »
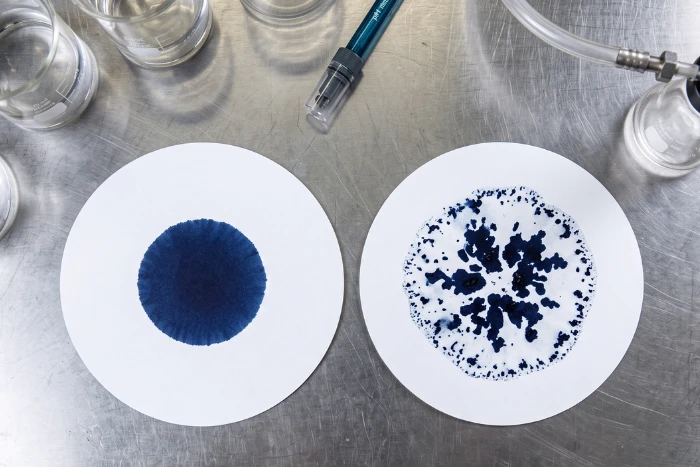
Düzgün dağılmış boya dağılımı ve düzensiz kümelenmeyi karşılaştıran filtre kağıdı testi

Dispers Boya Banyolarında Sorun Giderme: Lekeler, Çökme ve Renk Kayması

İçindekiler Banyo Stabilitesinin Anlamı Boyanın Dağılmış Hali Üç Başarısızlık Modu Lekeler ve Benekcikler Isı Altında Boya Agregasyonu Dağıtıcı Maddenin Bozulması Sert Su ve Elektrolitler Çökeltme Kristal Büyümesi ve pH Kayması Çok Hızlı Isıtma Zayıf Sıvı Sirkülasyonu Zayıf Tekrarlanabilirlik Kararsız Su ve pH Dozlama ve Hazırlık Hataları Sıcaklık Profili Değişimi Teşhis ve Kontrol Filtre Kağıdı Dağılım Testi pH ve Suyun Stabilizasyonu Doğru Dengeleyici Maddenin Seçilmesi Isıtma Eğrisinin Optimize Edilmesi Sonuç Dağıtıcı boyama kağıt üzerinde basit görünse de, pratikte kırılgan bir şeye bağlıdır. Banyo, saatlerce süren ısı, basınç ve hava sirkülasyonu boyunca eşit şekilde dağılmadan kalması gereken minik boya parçacıklarıyla doludur. Bu süspansiyon tutunduğunda, sonuç temiz, düzgün ve tekrarlanabilir bir renktir. Arıza meydana geldiğinde, sorunlar kumaşta lekeler, makinede tortu ve bir önceki partiye uymayan renk tonları olarak ortaya çıkar. Bu kılavuz, dispers boya banyolarının neden kararlılığını kaybettiğini ve her bir arıza modunun kumaşa ulaşmadan önce nasıl tespit edilip kontrol edileceğini açıklamaktadır. Boya stabilitesinin anlamı: Boyanın dağılmış hali. Dağılmış boyalar suda neredeyse çözünmez. Reaktif veya asit boyalar gibi çözünmek yerine, çok ince parçacıklara öğütülürler ve her bir parçacığı kaplayan ve topaklanmasını önleyen dağıtıcı maddeler tarafından süspansiyon halinde tutulurlar. Bu nedenle boya banyosu gerçek bir çözelti değildir. Bu bir dispersiyondur ve performansı, bu dispersiyonun boyama döngüsünden ne kadar iyi sağ çıktığına bağlı olarak artar veya azalır. Stabilite, parçacıkların ince kalması, eşit şekilde dağılması ve büyümeye veya birbirine yapışmaya direnç göstermesi anlamına gelir. Yüksek sıcaklık, yüksek basınç, pompa sirkülasyonundan kaynaklanan kesme kuvveti ve su kimyasındaki değişimler bu amaca karşı çalışır; bu nedenle banyo stabilitesi aslında parçacıkları birbirinden ayrı tutan ve onları bir araya getiren şeylerle ilgilidir. Üç Arıza Modu: Boya banyosundan kaynaklanan dispersiyon boyama şikayetlerinin çoğu üç belirgin kalıba girer. Genellikle ortak temel nedenlere dayanırlar, ancak her biri kumaş üzerinde farklı görünür ve biraz farklı bir müdahale gerektirir. Arıza modu Gördüğünüz şey Temel etken Lekeler ve benekler Kumaş üzerinde daha koyu noktalar veya lekeler Parçacıklar bir araya gelerek yoğunlaşmış noktalar oluşturur Çökme Boyanın banyoda ve makinede çökmesi, katran veya tortu oluşması Parçacıkların süspansiyondan ayrılması veya büyümesi Zayıf tekrarlanabilirlik Partiden partiye değişen renk tonu Banyo koşulları değiştiği için boya emilimi de değişir Aşağıdaki bölümler, her bir desenin ardındaki nedenleri ayrıntılı olarak ele alıp, bunları tek bir teşhis ve kontrol rutinine bir araya getirir. Yüksek sıcaklık ve yüksek basınç koşullarında, boya parçacıklarının kinetik enerjisi hızla artar. Daha hızlı hareket ederler, daha sık çarpışırlar ve daha büyük kümeler halinde birleşme olasılıkları çok daha yüksektir. Bir agregat, tek bir ince parçacığa göre çok daha fazla renk taşır; bu nedenle kumaşa düştüğünde, genel renge karışmak yerine daha koyu, yoğun bir leke olarak baskı yapar. Bu nedenle, ısıtma sırasında her şey yolunda görünse bile, lekeler genellikle banyo en yüksek sıcaklığa ulaştıktan sonra ortaya çıkar. Dağıtıcı Maddelerin Bozulması: Parçacıkları birbirinden ayrı tutan dağıtıcı maddeler yok edilemez değildir. Uzun döngüler, çok yüksek sıcaklıklar veya banyonun tekrar tekrar kullanılması, dağıtıcı maddenin bozulmasına ve koruyucu gücünün azalmasına neden olabilir. Çok uzun süre saklanan, yanlış şekilde seyreltilen veya kullanımdan önce sıcak tutulan boya stokları, banyoya zaten zayıflamış olarak ulaşabilir. Dağıtıcı madde artık parçacıkları ince halde tutamaz hale geldiğinde, hızla kümelenme ve lekelenme meydana gelir. Sert Su ve Elektrolitler: Su kimyası, parçacıkların birbirinden ayrı kalıp kalmayacağına veya pıhtılaşacağına karar verir. Sert sudaki kalsiyum ve magnezyum iyonları, yüksek elektrolit yükleriyle birlikte, her bir boya parçacığını çevreleyen elektriksel çift katmanı sıkıştırır ve dağılımı stabil tutan elektrostatik itmeyi azaltır. Parçacıklar daha sonra birbirine yeterince yaklaşarak bağlanabilir ve büyüyebilirler. Su sertliğini kontrol etmek ve gereksiz elektrolit ilavelerinden kaçınmak, leke oluşumunu azaltmanın en basit ve etkili yollarından bazılarıdır. Çökelme, Kristal Büyümesi ve pH Değişimi İyi dağılmış bir banyoda bile, daha küçük parçacıkların yavaş yavaş daha büyük parçacıkların üzerine yeniden çökelmesi ve çökecek kadar ağırlaşmaları yoluyla kristal büyümesiyle tortu oluşabilir. pH burada büyük rol oynuyor. Birçok dispers boya ve özellikle Disperse Blue 79 gibi ester bazlı yapılar pH'a duyarlıdır ve banyo önerilen aralığın dışına çıkarsa hidrolize olabilirler. pH değeri 4.5 ile 5.5 arasında tutulan bir banyo genellikle boya stabilitesini ve renk verimini korurken, pH'ın sürekli değişmesi hem hidrolizi hem de çökelmeyi hızlandırır. Çok Hızlı Isıtma: Çok hızlı yükselen bir ısıtma eğrisi, parçacıkların eşit şekilde dağılması için zaman bulamadan, boyaların en çok kümelenmeye meyilli olduğu sıcaklık bölgesinden banyoyu geçmeye zorlar. Sonuç olarak, yerel aşırı yoğunlaşma ve çökelme meydana gelir. Kontrollü bir artış, dağılımın düzgün kalmasına ve boyanın süspansiyondan aniden dışarı fırlamak yerine lif üzerine düzenli bir şekilde yayılmasına olanak tanır. Sıvı sirkülasyonunun yetersizliğinden kaynaklanan çökelme her zaman kimyasal bir sorun değildir. İçkinin yavaş hareket ettiği her yerde, parçacıkların çökelmesi kolaydır. Sık karşılaşılan sorunlar şunlardır: Jet makinelerinde ölü bölgeler, aşırı doldurulmuş kirişler veya kumaş ruloları, zayıf veya aşınmış pompa performansı, düzensiz yükleme ve uygun olmayan sıvı oranı. İyi bir sirkülasyon, dispersiyonun hareket halinde ve kumaşla temas halinde kalmasını sağlar; bu nedenle makine bakımı, doğru yükleme ve uygun sıvı oranı, kimyasal bileşim kadar banyo stabilitesinin de bir parçasıdır. Zayıf Tekrarlanabilirlik, Kararsız Su ve pH. Tekrarlanabilirlik, aynı tonu iki kez elde etme disiplinidir ve banyo koşullarındaki küçük değişikliklere karşı alışılmadık derecede hassastır. Gelen suyun sertliği günden güne değişirse veya pH değeri partiler arasında farklı ayarlanırsa, boya emilimi değişir ve dolayısıyla nihai renk tonu da değişir. Sürekli tamponlama ve sürekli su arıtma, açıklanamayan varyasyonun en büyük iki kaynağını ortadan kaldırır. Dozaj ve Hazırlık Hataları Boyanın hazırlanma ve eklenme şekli, kullanılan miktar kadar önemlidir. Yanlış tartım, boya macununun eksik ön dağılımı ve tutarsız ekleme sırası, izlenmesi zor olan varyasyonlara neden olur.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen proje gereksinimlerinizi, ülkenizi ve kullanım amacınızı bize bildirin.

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »
Bitmiş lacivert naylon kumaş rulosu.

Naylon Boyama Hataları: Nedenleri ve İşlem Çözümleri

İçindekiler Tablosu Yaygın Naylon Boyama Kusurları Düzensiz Ton ve Kayma Listeleme ve Barre Halkası, Uçlu ve Donuk Etkiler Her Kusurun Arkasındaki Üç Etken pH Profili Isıtma Hızı ve Vuruş Bölgesi Geciktirici Seçimi ve Dozajı Belirtiye Göre Sorun Giderme Skychem Naylon Boyama Çözümleri SSS Naylon asit boyama için en iyi pH değeri nedir? Naylon kumaşım neden düzensiz boyanıyor? Geciktiriciler, eşit olmayan boyamayı nasıl önler? Naylonu hangi sıcaklıkta boyamalıyım? Naylon hızla etki eder. Asit boyası, amino gruplarına dakikalar içinde bağlanır; bu nedenle, işlemde ufak bir hata bile, boyanın eşitlenmesine fırsat bulamadan düzensiz bir tonun kalıcı olmasına neden olabilir. Naylon kumaş üzerindeki çizgiler, eğim, çubuk benzeri oluşumlar ve benekli, kaygan yüzey neredeyse her zaman kontrol edilebilir üç faktörden birine bağlanır: pH, sıcaklık veya geciktirici sistem. Bu makale, her bir kusurun nasıl tespit edileceğini ve tekrar oluşmasını önlemek için süreçte nelerin ayarlanması gerektiğini ele almaktadır. Naylon Boyama İşlemlerinde Sık Görülen Hatalar Bir hatayı doğru şekilde adlandırmak, onu gidermenin ilk adımıdır. Aşağıdaki üç desen, naylon üzerinde görülen sorunların çoğunu kapsamakta ve her biri farklı bir temel nedene işaret etmektedir. Düzensiz Renk Tonu ve Dağınıklık Düzensiz boyama, kumaş üzerinde tutarlı olmayan yamalar, lekeler veya renk tonu gibi geniş bir kategoriyi ifade eder. Yüzeydeki düzensizlik, bunun daha spesifik bir biçimidir; komşu filamentlerin boyayı farklı oranlarda emmesi sonucu oluşan benekli, taneli bir görünümdür. Bu, boyanın lifin düzleşmesinden daha hızlı nüfuz ettiğinin en açık işaretidir. Listing ve Barre Listing, kumaşın genişliği boyunca kenardan merkeze veya kenardan ortaya doğru olan renk tonu farkını ifade eder. Barre, kurslar veya seçimlerle birlikte uzanan yatay çubuklar veya çizgiler şeklinde görünür. Bu ikisini rastgele hareketlerden ayıran şey, kalıptır: listeleme ve barre hareketleri belirli bir genişlik veya uzunluk yönünü takip ederken, rastgele hareketler rastgele dağılır. Halka Boyama, Uç Boyama ve Buzlu Boyama Etkileri Halka boyama ve uç boyama, birbiriyle ilişkili ancak farklı penetrasyon hatalarıdır ve bunları birbirinden ayırt etmek önemlidir. Halka boyama, lifin enine kesiti boyunca gerçekleşir: boya dış kılıfta yoğunlaşır ve asla tamamen çekirdeğe yayılmaz, bu nedenle kesilmiş bir filament, yüzey tamamen boyanmış görünse bile, soluk veya beyaz bir merkezin etrafında renkli bir halka gösterir. Uç boyama, lifin veya elyafın ucunun, lifin gövdesine göre daha fazla veya daha az boya alması durumudur; bu durum genellikle ucun, lifin geri kalanından farklı bir ısı geçmişine veya yüzey durumuna sahip olmasından kaynaklanır. Donmuş etkiler, yönlü bir desen yerine genel olarak soluk, yıkanmış bir yüzey olarak ortaya çıkar. Her üç nokta da aynı temel soruna işaret ediyor: Uzaktan bakıldığında renk tonu standartlara yakın görünse bile, boyanın liflere tam olarak nüfuz etmemiş olması. Her Kusurun Arkasındaki Üç Etken: Naylon gölgeleme kusurlarının çoğu, pH, sıcaklık veya geciktirici sistemin birlikte değil, birbirine karşı çalışmasından kaynaklanır. Aşağıdaki her bir kaldıraç, mekanizmayı, tipik arıza modunu ve çözümünü açıklamaktadır. pH Profili: Asidik bir ortamda, naylon polimer zincirlerinin uçlarındaki amino grupları bir proton kazanarak pozitif yüklü hale gelirken, asit boya moleküllerindeki sülfonat grupları negatif yüklü kalır. İkisi birbirine çekilir ve aralarında bir bağ oluşur. pH, bu bölgelerin kaçının aktif olduğunu, boyanın bu bölgelere ne kadar hızlı ulaştığını ve ulaştıktan sonra ne kadar sıkıca tutunduğunu belirler. En sık yapılan işlem hatası, banyo pH'ını çok fazla veya çok erken düşürmektir. Boya banyosu, ürünler eşit şekilde ıslanmadan ve dolaşıma girmeden önce asidik hale gelirse, boya hızla nüfuz eder ve sıcaklıkta ne kadar zaman geçirilirse geçirilsin düzeltilemeyen çizgiler veya lekeler oluşturur. Döngü sırasında çok yüksek seyreden veya sapma gösteren bir pH değeri, tam tersi bir soruna yol açar: zayıf bitki yetiştirme ve partiden partiye değişen gölge derinliği. Farklı asit boya sınıfları farklı pH aralıkları gerektirir: Düzleştirici boyalar: yaklaşık pH 5.5 ila 7.0 arası, boyanın göç etmesine ve kendini düzeltmesine olanak tanır. Öğütme boyaları (yün boyama terminolojisinden devralınan bir sınıflandırma, ancak naylon için de standart uygulama): yaklaşık pH 4.0 ila 5.0 arası, daha koyu tonlar ve daha güçlü ıslak haslık için, işlem varyasyonuna daha az toleranslıdır. Bu aralıklar başlangıç ​​noktalarıdır. Boyaların özelliklerini boya tedarikçisinin teknik veri sayfasına ve şirket içi laboratuvar testlerine göre doğrulayın ve asla yünden gelen bir formülü kullanmayın; çünkü yünde dengeleme ve öğütme boyaları için pH şeması ters yönde işler. Aynı uyarı naylonun kendi içinde de geçerlidir: naylon 6 ve naylon 6,6, aynı pH ve sıcaklık koşullarında farklı şekilde renk verebilir ve farklı şekillerde birikebilir; ayrıca doğrulanmamış bir formülle farklı alt tabakalar veya boya tedarikçileri arasında geçiş yapmak, renk tonu kaymasının yaygın ve önlenebilir bir kaynağıdır. Elyaf türünde veya boya kaynağında yapılacak herhangi bir değişikliği, seri üretime geçmeden önce yeni bir laboratuvar daldırma işlemi ve pilot üretimle doğrulayın. Çözüm, tek bir hedef değer yerine tekrarlanabilir bir pH eğrisi elde etmektir. Sıcaklık yükseldikçe pH'ı kademeli olarak düşüren yavaş etkili bir asit verici, ani bir etki yerine kontrollü bir etki sağlayarak, döngünün yanlış noktasında manuel dozlama yapma belirsizliğini ortadan kaldırır. Isıtma hızı ve temas bölgesi sıcaklığı, boyanın ne zaman ve ne kadar hızlı hareket edeceğini belirler. Naylon üzerinde, boya emiliminin büyük kısmı genellikle 70 ila 90°C arasındaki dar bir aralıkta gerçekleşir; bu aralıkta lif yapısı açılır ve boya içeriye doğru akar. Naylonun sınırlı sayıda boya bağlanma noktası vardır ve asit boyası, koşullar elverir elmez neredeyse anında bu noktalara bağlanır; boya uygulama bölgesinden çok hızlı geçmek, boyanın düzensiz bir şekilde yapışmasına ve sonrasında dengelenme şansının olmamasına neden olur. Greve başlamanın ilk on ila on beş dakikası, tüm partinin sonucunu büyük ölçüde belirler. Yukarıdaki diyagram, bunun tipik bir döngü boyunca nasıl gerçekleştiğini göstermektedir: düz bir ıslatma ve sirkülasyon aşaması, 70 ila 90°C aralığında yavaşlayan kontrollü bir artış, göç ve dengeleme için kaynama noktasına yakın bir bekleme süresi ve kontrollü bir soğuma. Sorun, grevden önce çözülmeye başlanır: Öncelikle tam, eşit ıslanma ve istikrarlı su akışının sağlandığından emin olun. Sıcaklık artışı kontrollü bir hızda, genellikle dakikada yaklaşık 1°C olacak şekilde ve 70 ila 90°C aralığında daha da yavaşlayarak sağlanır.

Daha Fazlasını Keşfedin »
Düzgün dağılmış boya dağılımı ve düzensiz kümelenmeyi karşılaştıran filtre kağıdı testi

Dispers Boya Banyolarında Sorun Giderme: Lekeler, Çökme ve Renk Kayması

İçindekiler Banyo Stabilitesinin Anlamı Boyanın Dağılmış Hali Üç Başarısızlık Modu Lekeler ve Benekcikler Isı Altında Boya Agregasyonu Dağıtıcı Maddenin Bozulması Sert Su ve Elektrolitler Çökeltme Kristal Büyümesi ve pH Kayması Çok Hızlı Isıtma Zayıf Sıvı Sirkülasyonu Zayıf Tekrarlanabilirlik Kararsız Su ve pH Dozlama ve Hazırlık Hataları Sıcaklık Profili Değişimi Teşhis ve Kontrol Filtre Kağıdı Dağılım Testi pH ve Suyun Stabilizasyonu Doğru Dengeleyici Maddenin Seçilmesi Isıtma Eğrisinin Optimize Edilmesi Sonuç Dağıtıcı boyama kağıt üzerinde basit görünse de, pratikte kırılgan bir şeye bağlıdır. Banyo, saatlerce süren ısı, basınç ve hava sirkülasyonu boyunca eşit şekilde dağılmadan kalması gereken minik boya parçacıklarıyla doludur. Bu süspansiyon tutunduğunda, sonuç temiz, düzgün ve tekrarlanabilir bir renktir. Arıza meydana geldiğinde, sorunlar kumaşta lekeler, makinede tortu ve bir önceki partiye uymayan renk tonları olarak ortaya çıkar. Bu kılavuz, dispers boya banyolarının neden kararlılığını kaybettiğini ve her bir arıza modunun kumaşa ulaşmadan önce nasıl tespit edilip kontrol edileceğini açıklamaktadır. Boya stabilitesinin anlamı: Boyanın dağılmış hali. Dağılmış boyalar suda neredeyse çözünmez. Reaktif veya asit boyalar gibi çözünmek yerine, çok ince parçacıklara öğütülürler ve her bir parçacığı kaplayan ve topaklanmasını önleyen dağıtıcı maddeler tarafından süspansiyon halinde tutulurlar. Bu nedenle boya banyosu gerçek bir çözelti değildir. Bu bir dispersiyondur ve performansı, bu dispersiyonun boyama döngüsünden ne kadar iyi sağ çıktığına bağlı olarak artar veya azalır. Stabilite, parçacıkların ince kalması, eşit şekilde dağılması ve büyümeye veya birbirine yapışmaya direnç göstermesi anlamına gelir. Yüksek sıcaklık, yüksek basınç, pompa sirkülasyonundan kaynaklanan kesme kuvveti ve su kimyasındaki değişimler bu amaca karşı çalışır; bu nedenle banyo stabilitesi aslında parçacıkları birbirinden ayrı tutan ve onları bir araya getiren şeylerle ilgilidir. Üç Arıza Modu: Boya banyosundan kaynaklanan dispersiyon boyama şikayetlerinin çoğu üç belirgin kalıba girer. Genellikle ortak temel nedenlere dayanırlar, ancak her biri kumaş üzerinde farklı görünür ve biraz farklı bir müdahale gerektirir. Arıza modu Gördüğünüz şey Temel etken Lekeler ve benekler Kumaş üzerinde daha koyu noktalar veya lekeler Parçacıklar bir araya gelerek yoğunlaşmış noktalar oluşturur Çökme Boyanın banyoda ve makinede çökmesi, katran veya tortu oluşması Parçacıkların süspansiyondan ayrılması veya büyümesi Zayıf tekrarlanabilirlik Partiden partiye değişen renk tonu Banyo koşulları değiştiği için boya emilimi de değişir Aşağıdaki bölümler, her bir desenin ardındaki nedenleri ayrıntılı olarak ele alıp, bunları tek bir teşhis ve kontrol rutinine bir araya getirir. Yüksek sıcaklık ve yüksek basınç koşullarında, boya parçacıklarının kinetik enerjisi hızla artar. Daha hızlı hareket ederler, daha sık çarpışırlar ve daha büyük kümeler halinde birleşme olasılıkları çok daha yüksektir. Bir agregat, tek bir ince parçacığa göre çok daha fazla renk taşır; bu nedenle kumaşa düştüğünde, genel renge karışmak yerine daha koyu, yoğun bir leke olarak baskı yapar. Bu nedenle, ısıtma sırasında her şey yolunda görünse bile, lekeler genellikle banyo en yüksek sıcaklığa ulaştıktan sonra ortaya çıkar. Dağıtıcı Maddelerin Bozulması: Parçacıkları birbirinden ayrı tutan dağıtıcı maddeler yok edilemez değildir. Uzun döngüler, çok yüksek sıcaklıklar veya banyonun tekrar tekrar kullanılması, dağıtıcı maddenin bozulmasına ve koruyucu gücünün azalmasına neden olabilir. Çok uzun süre saklanan, yanlış şekilde seyreltilen veya kullanımdan önce sıcak tutulan boya stokları, banyoya zaten zayıflamış olarak ulaşabilir. Dağıtıcı madde artık parçacıkları ince halde tutamaz hale geldiğinde, hızla kümelenme ve lekelenme meydana gelir. Sert Su ve Elektrolitler: Su kimyası, parçacıkların birbirinden ayrı kalıp kalmayacağına veya pıhtılaşacağına karar verir. Sert sudaki kalsiyum ve magnezyum iyonları, yüksek elektrolit yükleriyle birlikte, her bir boya parçacığını çevreleyen elektriksel çift katmanı sıkıştırır ve dağılımı stabil tutan elektrostatik itmeyi azaltır. Parçacıklar daha sonra birbirine yeterince yaklaşarak bağlanabilir ve büyüyebilirler. Su sertliğini kontrol etmek ve gereksiz elektrolit ilavelerinden kaçınmak, leke oluşumunu azaltmanın en basit ve etkili yollarından bazılarıdır. Çökelme, Kristal Büyümesi ve pH Değişimi İyi dağılmış bir banyoda bile, daha küçük parçacıkların yavaş yavaş daha büyük parçacıkların üzerine yeniden çökelmesi ve çökecek kadar ağırlaşmaları yoluyla kristal büyümesiyle tortu oluşabilir. pH burada büyük rol oynuyor. Birçok dispers boya ve özellikle Disperse Blue 79 gibi ester bazlı yapılar pH'a duyarlıdır ve banyo önerilen aralığın dışına çıkarsa hidrolize olabilirler. pH değeri 4.5 ile 5.5 arasında tutulan bir banyo genellikle boya stabilitesini ve renk verimini korurken, pH'ın sürekli değişmesi hem hidrolizi hem de çökelmeyi hızlandırır. Çok Hızlı Isıtma: Çok hızlı yükselen bir ısıtma eğrisi, parçacıkların eşit şekilde dağılması için zaman bulamadan, boyaların en çok kümelenmeye meyilli olduğu sıcaklık bölgesinden banyoyu geçmeye zorlar. Sonuç olarak, yerel aşırı yoğunlaşma ve çökelme meydana gelir. Kontrollü bir artış, dağılımın düzgün kalmasına ve boyanın süspansiyondan aniden dışarı fırlamak yerine lif üzerine düzenli bir şekilde yayılmasına olanak tanır. Sıvı sirkülasyonunun yetersizliğinden kaynaklanan çökelme her zaman kimyasal bir sorun değildir. İçkinin yavaş hareket ettiği her yerde, parçacıkların çökelmesi kolaydır. Sık karşılaşılan sorunlar şunlardır: Jet makinelerinde ölü bölgeler, aşırı doldurulmuş kirişler veya kumaş ruloları, zayıf veya aşınmış pompa performansı, düzensiz yükleme ve uygun olmayan sıvı oranı. İyi bir sirkülasyon, dispersiyonun hareket halinde ve kumaşla temas halinde kalmasını sağlar; bu nedenle makine bakımı, doğru yükleme ve uygun sıvı oranı, kimyasal bileşim kadar banyo stabilitesinin de bir parçasıdır. Zayıf Tekrarlanabilirlik, Kararsız Su ve pH. Tekrarlanabilirlik, aynı tonu iki kez elde etme disiplinidir ve banyo koşullarındaki küçük değişikliklere karşı alışılmadık derecede hassastır. Gelen suyun sertliği günden güne değişirse veya pH değeri partiler arasında farklı ayarlanırsa, boya emilimi değişir ve dolayısıyla nihai renk tonu da değişir. Sürekli tamponlama ve sürekli su arıtma, açıklanamayan varyasyonun en büyük iki kaynağını ortadan kaldırır. Dozaj ve Hazırlık Hataları Boyanın hazırlanma ve eklenme şekli, kullanılan miktar kadar önemlidir. Yanlış tartım, boya macununun eksik ön dağılımı ve tutarsız ekleme sırası, izlenmesi zor olan varyasyonlara neden olur.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen gereksinimleri, ülkeyi ve başvuruyu bize bildirin.

En gidin
E-posta WhatsApp

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz