...

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Ответить в течение 24 часов

Секвестрирующие агенты в текстильном окрашивании: каково их действие, когда их использовать и в какой дозировке?

Содержание

Секвестрирующие агенты являются важнейшей, но часто упускаемой из виду частью процесса влажной обработки текстиля. При правильном использовании они защищают красильные ванны, улучшают однородность оттенка и помогают предотвратить дорогостоящие доработки на этапах предварительной обработки, окрашивания и отделки.

Что такое секвестрирующий агент?

Определение и функция

Секвестрирующий агент — это химическое соединение, которое связывается с ионами металлов в технологической воде и нейтрализует их реакционную способность, захватывая нежелательные ионы, такие как кальций, магний, железо и медь, прежде чем они начнут мешать работе красителей, отбеливателей или других вспомогательных веществ.

Как работает хелатирование

Большинство хелатирующих агентов действуют посредством хелатирования: молекула с множеством мест связывания обволакивает ион металла, образуя стабильный, растворимый комплекс, который остается инертным в растворе. Захваченные ионы больше не могут вызывать осаждение, препятствовать растворимости красителя или повреждать поверхность волокна.

Прочность связывания выражается константой стабильности, или log K. Чем выше значение, тем прочнее агент удерживает ион металла в сложных технологических условиях.

Почему ионы металлов представляют проблему при окрашивании

Распространенные загрязняющие вещества в виде ионов металлов в технологической воде

Большинство текстильных фабрик используют воду из муниципальных водопроводов, колодцев, рек или переработанных источников, и даже очищенная вода содержит растворенные минеральные вещества. Наиболее распространенные проблемные ионы:

  • Кальций и магнийОсновная причина жесткости воды. Они вступают в реакцию с мылом, поверхностно-активными веществами и анионами красителей, образуя нерастворимые осадки.
  • УтюгПрисутствует в колодезной воде, старых трубопроводах и системах рециркуляции. Даже следовые количества вредны, поскольку железо катализирует разложение перекиси водорода и вызывает изменение оттенка, особенно при реактивном и кубовом крашении.
  • Медь и марганец: Встречается реже, но может значительно отличаться по оттенку, особенно в пастельных или ярких тонах.
  • Следы тяжелых металловЦинк, никель и хром могут присутствовать в очищенной или промышленной воде и нарушать химический состав красителей.

Жесткость воды выражается в ppm CaCO₃ или немецких градусах жесткости (°dH). Для справки: 1 ммоль/л ≈ 100 ppm CaCO₃ ≈ 5.6 °dH — это соотношение полезно при сопоставлении данных международных лабораторных отчетов или европейских стандартов. Даже умеренно жесткая вода с содержанием CaCO₃ от 150 до 200 ppm может вызывать видимые проблемы с окрашиванием, если ее не обрабатывать должным образом.

Влияние на качество окрашивания

Влияние ионов металлов на качество окрашивания подразделяется на две отдельные категории, каждая из которых действует посредством различных механизмов.

Ионы жесткости (кальций и магний) снижают растворимость красителя при повышенных температурах и конкурируют с молекулами красителя на поверхности волокна, снижая эффективность его использования и вызывая неравномерное распределение. Они также вступают в реакцию с анионными красителями и поверхностно-активными веществами, образуя нерастворимые мыла и осадки, которые могут откладываться на поверхности ткани и препятствовать дальнейшей обработке.

Переходные металлы (железо и медь) вызывают более специфические химические нарушения. Железо особенно агрессивно: при отбеливании перекисью водорода оно катализирует реакции типа Фентона, которые ускоряют разложение перекиси, вызывая непостоянную белизну и, в тяжелых случаях, повреждение волокон. Во время крашения оно образует комплексы с молекулами красителя, вызывая изменение оттенка или осаждение в ванне. Медь представляет аналогичные риски: при реактивном крашении она ослабляет связь красителя с волокном и снижает стойкость к стирке; при кубовом крашении следовые количества меди замедляют процесс восстановления и приводят к неполному проявлению красителя.

Если не контролировать загрязнение ионами металлов, это приводит к следующим последствиям:

  • Неравномерное окрашиваниеНеравномерное распределение красителя, видимое в виде полос, пятен или тональных вариаций.
  • Отклонение оттенкаКонечный цвет не соответствует целевому, особенно когда железо или медь образуют комплексы с хромофорами красителей.
  • Сниженная стойкость цветаПлохо закрепленный краситель легче отслаивается при стирке или трении.
  • Повреждение тканиРазложение перекиси, катализируемое железом, может вызывать размягчение или образование отверстий в целлюлозных волокнах во время отбеливания.
  • Более высокие показатели повторного окрашиванияНекачественная продукция, полученная не в тени, и продукция второго сорта увеличивают как затраты, так и потребление воды.

Виды хелатирующих агентов

Секвестрирующие агенты, используемые в текстильной промышленности, не представляют собой единое семейство химических веществ. Они различаются по силе хелатирования, стабильности pH, термостойкости и экологическому профилю.

Фосфонатсодержащие секвестрирующие агенты

Фосфонатсодержащие агенты являются одними из наиболее широко используемых в текстильной мокрой обработке. Они образуют прочные комплексы с кальцием, магнием, железом и тяжелыми металлами в широком диапазоне pH и при высоких температурах. Ключевые характеристики включают превосходную стабильность в щелочных ваннах, надежность при высоких температурах, эффективность при низких дозах и хорошее пороговое ингибирование — то есть они предотвращают образование накипи даже при субстехиометрических дозах.

Одним из недостатков фосфонатных реагентов является то, что они содержат фосфор, который способствует эвтрофикации сточных вод. В ряде регионов усиливается регуляторное давление в отношении фосфора, что подталкивает некоторые заводы к использованию бесфосфорных альтернатив.

Поликарбоксилатные хелатирующие агенты

Поликарбоксилатные агенты, как правило, более экологичны, чем фосфонатные: они лучше поддаются биоразложению и не выделяют фосфор в сточные воды. Их хелатирующая способность по отношению к кальцию и магнию сопоставима с фосфонатными агентами при умеренной жесткости, в то время как их способность по отношению к железу и меди, как правило, ниже.

Современные поликарбоксилаты с высокой молекулярной массой обладают улучшенной способностью связывать железо по сравнению с более ранними составами; однако их стабильность при высоких температурах и в сильно щелочных условиях остается ниже, чем у агентов на основе фосфонатов, что является важным фактором при выборе продукта для чистящих или отбеливающих ванн. Многие из них также обладают диспергирующим действием наряду со связыванием железа, что делает их полезными в комбинированных вспомогательных составах.

Поликарбоксилаты являются распространенным активным ингредиентом в продуктах, сертифицированных по экологическим стандартам, и все чаще указываются в качестве обязательных компонентов предприятиями, стремящимися к соответствию требованиям ZDHC MRSL или сертификации OEKO-TEX.

Группа компаний ZDHC Skychem

ЭДТА, ДТПА и НТА вкратце

ЭДТА, ДТПА и НТА относятся к семейству аминополикарбоксилатов и являются наиболее обсуждаемыми с технической точки зрения хелатирующими агентами в текстильной химии. Каждый из них отличается силой хелатирования, стабильностью и экологическими характеристиками:

Агент Сила хелатирования Стадия наилучшего использования биоразлагаемость Ключевые соображения
EDTA Средний Общее окрашивание и предварительная обработка Низкий Медленная деградация окружающей среды
ДТПА Самый сильный Краска, чувствительная к железу и требующая высоких температур Низкий Более высокая стоимость единицы
NTA Средняя Предварительная обработка и очистка Высокая В некоторых странах применение этого вещества регулируется; хелатирующие свойства позволяют ремобилизовать тяжелые металлы, связанные с осадками или илом, повышая их биодоступность в окружающей среде. Перед использованием необходимо соблюдать местные правила. 

ЭДТА является наиболее широко используемым универсальным вариантом. ДТПА обеспечивает более точный контроль содержания железа и меди и предпочтительна для чувствительных оттенков или высокотемпературных процессов. НТА более экономична и легче биоразлагается, но в некоторых регионах на нее распространяются ограничения, поскольку ее хелатирующие свойства могут ремобилизовать тяжелые металлы, которые в противном случае связаны в осадке или шламе, увеличивая их биодоступность в окружающей среде. Перед выбором продуктов на основе НТА предприятиям следует проверить применимые местные правила.

Секвестрирующие агенты Sylic® разработаны специально для влажной обработки текстиля и включают варианты для предварительной обработки, окрашивания и смывания. Каждый продукт разработан для надежной работы в условиях pH, температуры и химических веществ, характерных для промышленного окрашивания.

В качестве примера можно привести Sylic® P1500A, диспергирующий хелатирующий агент в порошковой форме, подходящий для предварительной обработки, обработки мылом и стирки после окрашивания различных типов тканей. Он помогает предотвратить осаждение во время окрашивания и отделки, рекомендуемая дозировка составляет 0.5–1.5 г/л в непрерывных процессах и 2.0–3.0 г/л в периодических процессах. В непрерывных процессах, где соотношение жидкости и раствора ниже, при повышенной концентрации ионов металлов может потребоваться верхняя граница диапазона дозировки. В периодических процессах оптимальная дозировка должна быть скорректирована в соответствии с фактическим соотношением жидкости и раствора и жесткостью воды. Конкретную дозировку в любом случае следует подтвердить с помощью анализа качества воды.

Когда следует использовать хелатирующий агент?

В зависимости от качества воды, типа волокна и химического состава технологического процесса, хелатирующие агенты могут потребоваться на нескольких этапах производственной линии.

Подготовка к обработке: чистка и отбеливание.

В процессе чистки ионы жесткой воды реагируют с жирными кислотами и поверхностно-активными веществами, образуя кальциевые или магниевые мыла, которые оседают на поверхности ткани и ухудшают поглощение красителя. При отбеливании перекисью водорода даже несколько частей на миллион свободного железа могут катализировать неконтролируемое разложение перекиси, что приводит к непостоянной белизне и, в тяжелых случаях, к размягчению волокна. Секвестрирующие агенты работают вместе со стабилизаторами перекиси, защищая как отбеливающее средство, так и волокно.

Обычно для предварительной обработки используются щелочные ванны с температурой от 60°C до 130°C, поэтому хелатирующий агент должен быть стабилен в условиях высокого pH и высокой температуры. Для этой цели хорошо подходят фосфонатные типы и определенные поликарбоксилаты.

Вспомогательные вещества для предварительной обработки Sylic® включают в себя хелатирующие агенты, разработанные для обеспечения стабильности в сильнощелочных высокотемпературных растворах для очистки и отбеливания, что помогает фабрикам поддерживать постоянную белизну и целостность ткани с первого этапа обработки.

Процесс окрашивания: реактивные, дисперсные и кубовые красители.

При реактивном крашении хлопка кальций и магний снижают растворимость красителя при более высоких температурах, в то время как железо изменяет оттенок, образуя комплексы с хромофором красителя. Секвестрирующий агент следует добавлять перед крашением, чтобы подготовить воду и поддерживать стабильность раствора на протяжении всего процесса истощения и фиксации красителя.

При дисперсном крашении полиэстера при высоких температурах (от 120°C до 135°C) хелатирующие агенты предотвращают осаждение жесткости и поддерживают эффективность диспергатора. Дополнительное дозирование часто необходимо, когда жесткость воды превышает 150 ppm, даже если в составе красителя уже присутствует хелатирующий агент.

При крашении в чанах железо и медь нарушают окислительно-восстановительные реакции, которые приводят к образованию красителя внутри волокна. Секвестрирующий агент поддерживает чистоту и стабильность восстановительной ванны.

Вспомогательные средства для крашения Sylic® включают в себя растворы для связывания и выравнивания красителя, совместимые с реактивными, дисперсными, кубовыми и другими системами крашения, разработанные для обеспечения стабильного истощения красителя, равномерного проникновения красителя и воспроизводимых результатов окрашивания для различных типов волокон.

Смывание и завершающая обработка

Ионы жесткой воды во время промывки могут привести к тому, что несвязанный краситель снова осядет на ткани, а не смоется, что является распространенной причиной низкой стойкости к истиранию, даже если окрашивание и фиксация были выполнены качественно. Небольшая доза хелатирующего агента в промывочных ваннах, особенно при реактивном и кубовом окрашивании, удерживает несвязанный краситель во взвешенном состоянии и способствует более чистому промыванию.

Преимущества использования хелатирующих агентов на стадии промывки варьируются в зависимости от класса красителей. Для реактивных красителей они играют полезную дополнительную роль, поддерживая диспергированность незакрепленного красителя и предотвращая его повторное осаждение, но не заменяют специальные вспомогательные вещества для промывки, разработанные для реактивных систем. Для дисперсных красителей и термозольных процессов крашения вклад хелатирующего агента на стадии промывки, как правило, ограничен и может не оправдывать его регулярное добавление. Перед внедрением этого метода в качестве стандартной процедуры целесообразно оценить необходимость его применения, исходя из конкретной системы красителей и фактического качества воды.

На заключительных этапах обработки, таких как умягчение или функциональная обработка, хелатирующие агенты требуются реже, но остаются актуальными, когда вода очень жесткая или когда ванна чувствительна к осаждению кальция или магния.

Как дозировать секвестрирующие агенты?

Недостаточная дозировка оставляет остаточные ионы металлов свободными, что может вызвать проблемы. Передозировка приводит к потерям продукта и иногда может нарушать химический состав электролита. Правильная дозировка зависит от конкретных условий каждого этапа процесса.

Факторы, влияющие на дозировку

  • Жесткость водыЧем выше общая жесткость (ppm CaCO₃ или °dH), тем больше хелатирующего агента требуется.
  • Содержание железа и тяжелых металловЖелезо требует большей способности связывать молекулы красителей и вещества на единицу ppm, чем кальций или магний, из-за его более сильного сродства к молекулам красителей и поверхностям волокон.
  • Соотношение спиртных напитковБолее низкое соотношение жидкости и воды приводит к концентрации ионов металлов относительно объема воды, что требует пропорционально большей дозировки.
  • Этап процессаДля предварительной обработки красящих или промывочных ванн требуются более высокие дозы реагентов, чем для окрашивания или промывки, из-за более высокой щелочности и более высоких температур.
  • Тип волокна и красителяЦеллюлозные волокна и реактивные или кубовые красители более чувствительны к воздействию ионов металлов, чем синтетические или дисперсные красители.
  • Характеристики продуктаСодержание активного вещества и хелатирующая способность различаются в зависимости от продукта. Для получения рекомендаций по дозировке всегда обращайтесь к технической документации.

Рекомендации по дозировке: в зависимости от жесткости воды и стадии технологического процесса.

Практической отправной точкой является сопоставление хелатирующей способности выбранного агента с измеренной нагрузкой ионов металла в технологической воде:

  1. Измерьте общую жесткость воды (ppm CaCO₃) и содержание железа (ppm Fe) с помощью тест-набора или лабораторного анализа.
  2. Значение хелатирования, обычно выражаемое в мг CaCO₃, депонированного на грамм продукта, указано в технической документации на продукт.
  3. Рассчитайте дозу, необходимую для комплексообразования измеренной твердости, затем добавьте запас прочности в 20-30% на случай вариабельности и влияния дополнительных металлов.

В таблице ниже приведены ориентировочные диапазоны дозировки в зависимости от жесткости воды, предполагающие умеренное содержание железа. Если содержание растворенного железа в технологической воде превышает 1 ppm, увеличьте указанную дозировку на 20–50%, особенно на этапах реактивного крашения и отбеливания перекисью водорода, где даже низкие концентрации железа могут существенно повлиять на однородность оттенка и эффективность отбеливания.

Жесткость воды Ориентировочный диапазон доз
Мягкий (0–100 ppm CaCO₃) 0.5–1.0 г / л
Умеренное содержание (100–250 ppm CaCO₃) 1.0–2.0 г / л
Твёрдый (250–400 ppm CaCO₃) 2.0–3.0 г / л
Очень твердый (>400 ppm CaCO₃) 3.0–5.0 г/л или выше

Типичные диапазоны значений по стадиям процесса:

  • Очищение и отбеливание: 1.0–3.0 г/л, добавляется до или одновременно со щелочью и отбеливающим агентом.
  • Красильная ванна: 0.5–1.5 г/л, добавляется перед красителем для предварительной обработки воды.
  • Смыть: 0.3–1.0 г/л, чтобы предотвратить повторное осаждение красителя и обеспечить чистоту при ополаскивании.

Все приведенные цифры являются лишь общими рекомендациями. Всегда сверяйте данные с техническим паспортом продукта и проводите пробные испытания перед изменением дозировки при массовом производстве.
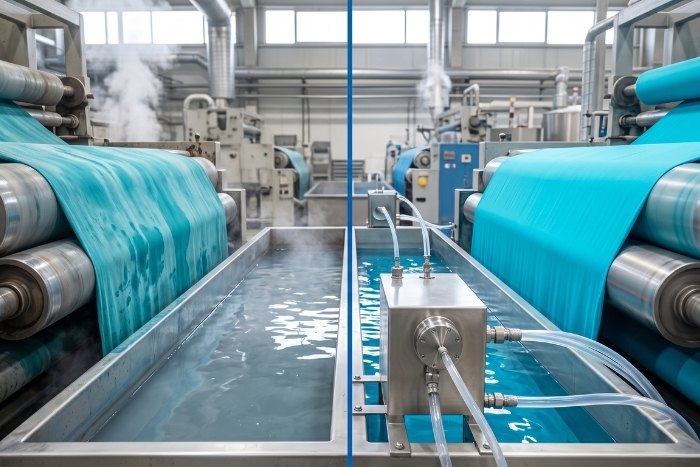
Распространенные ошибки в дозировке, которых следует избегать.

Добавление хелатирующего агента после красителя : его всегда следует добавлять перед красителем. Как только свободные ионы металлов начнут реагировать с молекулами красителя, повреждение качества оттенка уже необратимо.

Применение фиксированной дозы независимо от качества воды : жесткость воды может меняться в зависимости от сезона, особенно на предприятиях, использующих речную или частично переработанную воду. Регулярное тестирование и корректировка дозы предотвращают как снижение эффективности, так и ненужные затраты на химикаты.

Исключение железа из расчета дозировки : Стандартные наборы для титрования жесткости измеряют содержание кальция и магния, но не железа. Поскольку растворенное железо влияет на окрашивание при гораздо более низких концентрациях, чем кальций, отдельный анализ на железо необходим, если проблемы с однородностью оттенка сохраняются.

Предположим, что один продукт эффективен на всех этапах : некоторые хелатирующие агенты стабильны только в щелочных условиях и могут терять эффективность в нейтральных или слабокислых красильных ваннах. Всегда проверяйте диапазон стабильности pH перед применением продукта на нескольких этапах.

Пропуск процедуры секвестрации в районах с мягкой водой : сезонные колебания, образование накипи в оборудовании или загрязнение рециркулируемой водой могут привести к попаданию достаточного количества ионов металлов, чтобы повлиять на результаты даже в районах с преимущественно мягкой водой. Постоянная низкая доза обеспечивает надежный буфер.

В итоге

Секвестрирующие агенты защищают каждый этап влажной обработки, от промывки и окрашивания до смывания. Контролируя воздействие ионов металлов, они стабилизируют красильные ванны, улучшают воспроизводимость оттенков, снижают частоту повторного окрашивания и защищают ткань во время отбеливания. Эффективность использования зависит от выбора правильного типа агента, его добавления на нужном этапе и в правильной последовательности, а также дозировки в зависимости от фактического качества воды.

Для получения рекомендаций по выбору подходящего хелатирующего агента для конкретного процесса или для запроса образца свяжитесь со Skychem.

Часто задаваемые вопросы (FAQ)

Можно ли использовать хелатирующие агенты со всеми классами красителей?

Да. Секвестрирующие агенты совместимы со всеми основными классами красителей, включая реактивные, дисперсные, кубовые, кислотные и прямые красители. Тип продукта и время добавления должны соответствовать классу красителя и условиям красильной ванны. Например, агент, используемый при щелочном реактивном крашении, должен быть стабилен при высоком pH, тогда как агент, используемый при кислотном крашении нейлона, должен оставаться эффективным при более низких значениях pH. Всегда проверяйте совместимость продукта с целевым классом красителей перед использованием.

Насколько эффективны хелатирующие агенты, не содержащие фосфатов?

Для большинства стандартных применений — да. Продукты на основе фосфонатов и поликарбоксилатов без фосфатных групп значительно улучшились за последние годы и могут соответствовать или почти соответствовать характеристикам продуктов на основе фосфатов в процессах очистки, отбеливания и окрашивания. Некоторые варианты без фосфатов могут потребовать несколько большей дозировки при очень высокой твердости или демонстрировать пониженную стабильность при экстремальных температурах. Наиболее надежный способ подтвердить эффективность перед переходом на другие материалы — это тестирование в реальных условиях процесса.

Как проверить жесткость воды перед применением?

Простейший подход — это титрование с помощью тест-набора. Он широко доступен, недорог и позволяет получить результат в ppm CaCO₃ или °dH в течение нескольких минут, что делает его подходящим для рутинного мониторинга в цехе. Для более полного анализа, охватывающего железо, марганец и другие микроэлементы, рекомендуется лабораторное исследование в аккредитованной службе, особенно если стойкие проблемы с окрашиванием указывают на загрязнение, выходящее за рамки стандартной твердости.


Связанные чтения:

  1. ЭДТА, ДТПА и НТА в текстильном крашении
  2. Влияние предварительной обработки на качество ткани
  3. Химические вещества, используемые при окрашивании текстиля.

Сэнди

Имея многолетний опыт работы с химическими красителями и вспомогательными веществами для текстильной промышленности, я стремлюсь делиться знаниями о новейших технологиях, устойчивых инновациях и тенденциях рынка.

Интересные статьи

2. Низкотемпературная обработка мылом оставляет более чистый моющий раствор и меньше пятен на соседних белых хлопчатобумажных полосках.

Руководство по применению мыла с реактивными красителями: лучшая стойкость стирки, меньше пятен на обратной стороне одежды.

Содержание Что такое реактивный краситель? Роль мыла в процессе смывания Почему необходимо удалять незакрепленный и гидролизованный краситель Как мыло влияет на стойкость к стирке Удаление гидролизованного красителя с поверхности волокна Связь между мылом и показателями стойкости Что вызывает обратное окрашивание? Наиболее подверженные риску источники обратного окрашивания тканей и смесовых тканей Ключевые параметры процесса для эффективного нанесения мыла Температура и время Соотношение раствора Жесткость воды и хелатирующие агенты Выбор правильных мыльных агентов Анионные и неионогенные мыльные агенты Подбор агентов в зависимости от типа волокна и глубины оттенка Вариант низкотемпературного мыльного агента: Sylic D2705 Основные преимущества Рекомендуемое применение Сравнение производительности Методы нанесения мыла Последовательность холодной и горячей стирки Одноэтапное и многоэтапное нанесение мыла Роль фиксаторов после нанесения мыла Рекомендации по обеспечению стабильной стойкости к стирке Часто задаваемые вопросы Сколько времени должно занимать нанесение мыла с реактивными красителями? Можно ли исправить обратное окрашивание после того, как оно произошло? Влияет ли жесткая вода на эффективность мыловарения? Всегда ли после нанесения мыла необходимо использовать отдельное фиксирующее средство? Обработка реактивными красителями часто рассматривается как быстрый этап в конце цикла окрашивания, но она напрямую влияет на стойкость к стирке и результаты обратного окрашивания. Правильный выбор температуры, времени и реагентов позволяет избежать дорогостоящих бракованных изделий и повторных заказов, которые снижают рентабельность. Какова роль реактивного красителя в процессе промывки? Промывка происходит после фиксации, когда реактивный краситель связывается с волокном в щелочной среде. Ткань стирают при температуре, близкой к температуре кипения, с использованием моющего средства или специального мыльного раствора, чтобы удалить все вещества, которые не образовали прочного соединения с волокном. Пропуск или сокращение этого этапа приводит к неполному удалению загрязнений из-за риска повреждения ткани, который проявится только при последующем тестировании или, что еще хуже, после того, как ткань попадет к покупателю. Почему необходимо удалять незакрепленный и гидролизованный краситель? Часть реактивного красителя всегда гидролизуется в красильной ванне, а не вступает в реакцию с волокном. Гидролизованный краситель неплотно прилегает к поверхности ткани, удерживаясь лишь за счет слабого физического притяжения, а не ковалентной связи. Оставленное на месте, оно стирается при прикосновении, линяет при стирке и переносится на более светлые ткани в той же загрузке белья. Обработка мылом — это этап, специально разработанный для удаления этих остатков до того, как они станут проблемой, влияющей на стойкость покрытия. Как количество мыла влияет на стойкость стирки. Качество нанесения мыла во многом определяет то, что проявляется позже при тестировании на стойкость. Даже если на цветовой карте указан правильный оттенок, партия товара может оказаться нестойкой к стирке или истиранию, если этот этап был проведен в спешке. Удаление гидролизованного красителя с поверхности волокна. Эффективное использование мыла позволяет удерживать размягченный краситель во взвешенном состоянии в моющем растворе, предотвращая его повторное оседание на ткани. Насколько полно это происходит, зависит от перемешивания, соотношения жидкости и диспергирующей способности используемого моющего или мыльного вещества. Связь между воздействием мыла и показателями стойкости цвета. Показатели стойкости цвета при стирке и трении, чаще всего оцениваемые с использованием методов испытаний на стойкость цвета AATCC, в значительной степени отражают количество незакрепившегося красителя, остающегося после смывания. Ткань может пройти первоначальную проверку оттенка при лабораторном погружении, но при этом не пройти проверку стойкости цвета в основной партии, если обработка мылом проводилась слишком короткое время или при слишком низкой температуре. Что вызывает обратное окрашивание? Распространенные причины обратного окрашивания. Обратное окрашивание происходит, когда краситель, смытый с окрашенной ткани, повторно оседает на неокрашенных или более светлых участках в той же ванне. Наиболее распространенные причины включают: переполнение мыльных ванн, содержащих больше гидролизованного красителя, чем может вместить раствор; недостаточное полоскание между этапами нанесения мыла и отделки; использование мыльных растворов со слабой диспергирующей способностью, которые позволяют свободным частицам красителя оседать обратно на ткань; неравномерная циркуляция раствора, которая создает локальные зоны высокой концентрации красителя. Ткани и смесовые ткани наиболее подвержены риску: темные и глубокие оттенки образуют наибольшую концентрацию гидролизованного красителя и являются наиболее частой причиной жалоб на обратное окрашивание. Смесовые ткани, а также любые изделия, в которых смешаны окрашенные и неокрашенные компоненты, особенно уязвимы, поскольку повторно нанесенный краситель гораздо заметнее на более светлых участках ткани. Ключевые параметры процесса для эффективного мыловарения. Большинство причин низкой стойкости и обратного окрашивания связаны с тем, насколько строго контролируются эти три параметра. Температура и время. Обычно мыловарение происходит при температуре, близкой к точке кипения, в течение пяти-пятнадцати минут, хотя идеальное сочетание зависит от глубины оттенка и типа ткани. Слишком низкая температура воды в ванне замедляет удаление красителя, а сокращение времени обработки приводит к тому, что гидролизованный краситель остается даже при правильной температуре. Глубина оттенка Температура мыловарения Типичное время Светлый до среднего 90–95°C 5–8 минут Глубокий и темный Почти кипящий (98–100°C) 10–15 минут Бирюзовый и проблемные оттенки Почти кипящий, многократная обработка 15 минут или более на одну обработку Этот диапазон температур, близких к кипящему, применяется к обычным мыльным средствам. Низкотемпературные моющие средства разработаны для эффективной работы при температуре от 60 до 80 °C, что позволяет снизить энергопотребление без ущерба для стойкости покрытия (см. раздел Sylic D2705 ниже).  Соотношение жидкости и раствора. Более жесткое соотношение жидкости и раствора концентрирует гидролизованный краситель в меньшем объеме воды, что увеличивает риск его повторного осаждения до того, как его можно будет вымыть. При работе мельниц, использующих струйные или переливные машины с меньшим соотношением жидкости, следует компенсировать это более сильными диспергирующими агентами или дополнительным циклом ополаскивания. Жесткость воды и хелатирующие агенты. Кальций, магний и железо в водопроводной воде препятствуют эффективности мыльных агентов и могут оставлять мутное или неровное покрытие. Секвестрирующий агент, такой как Sylic P1501B, анионный хелатирующий диспергатор с pH от 2.5 до 4.0 в 1% растворе, связывает эти ионы до начала процесса мылообразования и позволяет мылообразующему агенту действовать должным образом. Выбор правильных мыльных агентов. Анионные и неионогенные мыльные агенты. Анионные мыльные агенты широко используются благодаря своему сильному диспергативному действию, в то время как неионогенные лучше работают в жесткой воде и при более низких температурах. Оба типа входят в линейку вспомогательных средств для крашения, разработанных для обеспечения стабильности в щелочных ваннах и низкого пенообразования в струйных красильных машинах. Подбор моющих средств в зависимости от типа волокна и глубины оттенка. Хлопок и другие целлюлозные волокна, как правило, хорошо реагируют на анионные мыльные средства. В смесях, содержащих синтетические волокна, может потребоваться неионогенный вариант, чтобы избежать окрашивания более чувствительного синтетического компонента. Более темные оттенки обычно называются

Узнать больше »

Очистка восстановительных растворов при окрашивании полиэстера: полное руководство.

Содержание Что такое очистка путем сокращения расходов? Определение и назначение. Роль в дисперсном крашении. Влияние на стойкость цвета. Типичные жалобы на качество. Когда требуется восстановительное крашение. Темные и средние оттенки. Рецепты с высокой концентрацией красителя. Смеси с целлюлозными волокнами, когда его можно пропустить. Процесс и контроль. Типичный рецепт и параметры. Контроль температуры и pH. Предотвращение чрезмерного или недостаточного восстановления. Полоскание и нейтрализация. Выбор правильных восстанавливающих агентов. Гидросульфит натрия. Восстанавливающие агенты без серы. Низкотемпературные и экологичные варианты. Красители с высокой стойкостью к стирке для уменьшения восстановительной обработки. Устранение неполадок при стирке. Распространенные проблемы. Плохая стойкость к стирке после восстановительной обработки. Изменение оттенка или потускнение. Заключение. Часто задаваемые вопросы. Что произойдет, если пропустить этот этап? Снижение интенсивности стирки по сравнению с обычной стиркой? Можно ли это сделать при низкой температуре? Гидросульфит против бессернистых агентов? Партия, которая выглядит идеально на машине, может не пройти тест на стойкость к стирке спустя несколько дней. Чаще всего причиной является незакрепившийся дисперсный краситель, оставшийся на поверхности волокна, а решение заключается в восстановительной очистке. В этом руководстве рассматривается, когда необходим этот этап, химические процессы, лежащие в его основе, и как обеспечить стабильность результатов от лабораторного этапа до массового производства. Что такое очистка путем сокращения расходов? Определение и назначение. Очистка методом уменьшения количества красителя — это обработка после окрашивания, которая удаляет дисперсный краситель, не проникший в полиэфирные волокна и не закрепившийся на них. При высокотемпературном крашении часть молекул красителя остается на поверхности волокна, а не диффундирует в структуру полимера. Без обработки остаточный краситель стирается и линяет при стирке, снижая общую стойкость цвета. В восстановительной очищающей ванне разрушается и удаляется поверхностный краситель, оставляя только тот краситель, который должным образом закрепился внутри волокна. Роль в дисперсном крашении: Осветление путем восстановления происходит в конце цикла дисперсного крашения, после основного этапа крашения и перед окончательным полосканием. Это лишь один из этапов более сложного процесса окрашивания полиэстера, который также включает предварительную обработку, окрашивание и отделку. На странице, посвященной решениям для окрашивания полиэстера, описано, как эти этапы взаимосвязаны, а также рекомендованы вспомогательные вещества для каждого этапа. Влияние на стойкость цвета. Стойкость к стирке и истиранию — одна из характеристик, которую покупатели проверяют наиболее внимательно перед принятием партии товара. Неочищенный поверхностный краситель слабо связан и легко смывается, что и призвано выявлять стандартизированные тесты, такие как методы определения стойкости к стирке, разработанные AATCC. Правильно выполненная процедура восстановительной очистки улучшает эти результаты, удаляя краситель, который в противном случае привел бы к неудачному результату теста. Типичные жалобы на качество. Фабрики, которые пропускают или некачественно проводят восстановительную очистку, как правило, сталкиваются с повторяющимися проблемами: выцветание цвета на более светлые изделия в одной и той же загрузке белья; пятна на упаковке или отделке во время транспортировки и хранения; тусклые или мутные оттенки по сравнению с утвержденным лабораторным образцом; отбраковка партий после неудачной проверки стойкости в лаборатории покупателя. Эти проблемы почти всегда связаны с остаточными дисперсными красителями, а не с дефектом в самом рецепте красителя, поэтому восстановительная очистка заслуживает такого же внимания, как и последующий этап окрашивания. Когда требуется очистка от красителя для темных и средних оттенков: Более темные и средние оттенки требуют более высоких концентраций красителя, что, естественно, оставляет больше незакрепившегося красителя на поверхности волокна. Ассортимент дисперсных красителей Skycron охватывает как окрашивание, так и печать в темных, средних и ярких оттенках, а сочетание этих красителей с соответствующим этапом восстановительного осветления является стандартной практикой для достижения приемлемой стойкости при таких толстых слоях краски. Рецепты с высокой концентрацией красителя. Любой рецепт с высоким общим процентным содержанием красителя по весу ткани (% от веса ткани) выигрывает от восстановительного осветления, и это касается не только темных оттенков. В качестве общего ориентира, производители обычно группируют глубину оттенка следующим образом: Глубина оттенка Типичная концентрация красителя Снижение содержания красителя Светопропускание Ниже 1% от массы волокна Часто необязательный средний размер 1-3% от массы древесины. Рекомендуемый тёмный цвет: более 3% жирности. Эти значения являются общим ориентиром, а не фиксированным правилом, поскольку класс красителя, состав волокна и целевые показатели стойкости красителя влияют на пороговое значение. Комбинации нескольких красителей, используемые для получения точных индивидуальных оттенков, подчиняются той же логике, поскольку сочетание нескольких классов красителей может оставлять различное количество поверхностных остатков даже при умеренном общем процентном содержании. Смеси с целлюлозными волокнами, такие как полиэстер-хлопок и полиэстер-вискоза, создают дополнительный фактор риска. Дисперсный краситель, не закрепившийся в полиэфирной части, может окрасить целлюлозное волокно, вызывая нежелательное изменение оттенка ткани. Очистка методом уменьшения интенсивности излучения сохраняет желаемый контраст или сплошной оттенок для обоих типов волокон. Когда можно пропустить этот этап: Очень светлые оттенки с низкой концентрацией красителя иногда не требуют полного цикла восстановительного осветления, особенно при использовании красителей с высокой степенью истощения и хорошо контролируемых условиях окрашивания, и может быть достаточно простой стирки в горячей воде. Пропуск этого этапа все равно должен быть обдуманным решением, основанным на глубине затенения и требованиях к стойкости, а не на попытке сэкономить время и избежать ошибок. Типичный рецепт и параметры процесса и контроля. Стандартная щелочная восстановительная ванна для очистки включает восстановитель, каустическую соду или кальцинированную соду, а также смачивающий или диспергирующий агент. В качестве альтернативы все чаще используются бессерные системы кислотной очистки, работающие при более низком уровне pH. Примерная отправная точка выглядит следующим образом: Параметр Типичный диапазон Восстанавливающий агент 2–4 г/л Щелочь (NaOH или кальцинированная сода) 2–4 г/л Температура 70–80°C Время 15–20 минут Соотношение растворов 1:8–1:15 Эти значения варьируются в зависимости от глубины оттенка, класса красителя и состава волокна, поэтому перед масштабированием до массового производства следует провести лабораторные испытания для подтверждения окончательного рецепта. Контроль температуры и pH. Температура и pH — это две переменные, которые в наибольшей степени влияют на эффективность осветления: слишком низкая температура или слишком короткое время: остаются остатки красителя, и стойкость снижается. Слишком высокая температура или слишком высокая щелочность могут повлиять на состояние полиэстеровой поверхности или тактильные ощущения. В большинстве традиционных рецептов целевым показателем является слабощелочной pH в диапазоне от 9 до 11. Кислотные бессерные системы, напротив, работают в нейтральном или слабокислом диапазоне, в зависимости от используемого продукта, поэтому целевой уровень pH всегда должен соответствовать выбранному химическому составу, а не одному фиксированному правилу. Избегайте чрезмерного или недостаточного восстановления. Недостаточное восстановление оставляет поверхностный краситель, что впоследствии проявляется в плохой стойкости. Чрезмерное разбавление красителя приводит к его надежному закреплению в волокне, вызывая потерю оттенка, потускнение или неравномерность окраски.

Узнать больше »
Водоотталкивающие покрытия C0 и C6

Водоотталкивающая обработка C0 и C6: какой вариант подходит для ваших текстильных изделий?

Содержание Химия, лежащая в основе C0 и C6 Что такое C6 DWR Что такое C0 DWR Ключевые структурные различия Сравнение характеристик Водо- и маслоотталкивающие свойства Долговечность и устойчивость к стирке Воздухопроницаемость и тактильные ощущения Глобальная нормативно-правовая база REACH и ограничения ЕС Правила штатов США Требования к брендам и розничным продавцам Примеры применения по отраслям Одежда для активного отдыха и спорта Рабочая одежда и защитный текстиль Домашний текстиль и обивка Выбор правильной отделки Ключевые факторы, которые следует учитывать Советы по тестированию и сертификации Заключение Часто задаваемые вопросы В чем разница между отделкой C0 и C6? Запрещена ли водоотталкивающая пропитка C6? Насколько хорошо работает C0 по сравнению с C6? Как выбрать между C0 и C6? Если сегодня вы обратитесь к поставщику тканей с просьбой о водоотталкивающей обработке, вы, скорее всего, получите два совершенно разных ответа: C6 или C0. Оба средства, как утверждается, сохраняют ткань сухой. В настоящее время только один из них сталкивается с давлением со стороны регулирующих органов ЕС, Калифорнии и Нью-Йорка, а также крупных производителей одежды, который призывает к его постепенному снятию с производства. Для покупателей, которые сейчас закупают водоотталкивающие текстильные материалы, выбор уже не сводится только к их функциональным характеристикам. Речь идёт о том, какие химические вещества будут по-прежнему востребованы на вашем целевом рынке через два года. Химия, лежащая в основе C0 и C6. Что такое C6 DWR? Водоотталкивающие покрытия C6 (DWR) используют короткоцепочечные фторуглеродные полимеры, а именно шестиуглеродные фторированные боковые цепи, для покрытия отдельных волокон. Этот химический процесс снижает поверхностную энергию волокна примерно до 12 мДж/м², что ниже поверхностного натяжения большинства вод и масел. В результате покрытия C6 обеспечивают как водо-, так и маслоотталкивающие свойства, чего мало какие системы без фтора могут в полной мере достичь. Химический состав C6 заменил более старые покрытия из фтортеломера C8 более десяти лет назад. C8 разлагается на PFOA, вещество, известное своей стойкостью и способностью к биоаккумуляции в окружающей среде. Вместо этого C6 разлагается на перфторгексановую кислоту (PFHxA), которая имеет более короткий период полураспада в окружающей среде и меньший потенциал биоаккумуляции. Однако PFHxA не застрахован от регулирующих проверок, как описано в разделе о соответствии требованиям ниже. Для покупателей, закупающих продукцию C6, такие составы, как водоотталкивающее средство Skyguard C6-C8, сочетают в себе водо- и маслостойкость с хорошей устойчивостью к стирке как на целлюлозных, так и на синтетических волокнах. Они применяются в типичных дозировках от 10 до 40 г/л и производятся без PFOS, PFOA или APEO. Что такое C0 DWR? C0 обозначает водоотталкивающее покрытие, не содержащее фтора. Вместо фторуглеродных боковых цепей в отделке C0 используются полимеры на основе дендримеров, воска или полиуретана для создания гидрофобной поверхности волокна. Как правило, поверхностная энергия таких систем достигает 20–25 мДж/м², чего достаточно для эффективного отталкивания воды, но обычно недостаточно для обеспечения сильного маслоотталкивания. Спрос на отделочные материалы на основе CO быстро растет, поскольку они не несут риска нарушения нормативных требований, связанных с ПФАС, — фактор, который с каждым годом становится все более важным по мере расширения сферы действия нормативных актов. Такие линейки средств, как водоотталкивающие средства Skyguard без фтора, наносятся в концентрации примерно от 10 до 80 г/л в зависимости от требуемой износостойкости, не содержат APEO и предназначены для тканей, где маслоотталкивающие свойства не являются функциональным требованием, включая большинство видов верхней одежды, домашнего текстиля и модной одежды. Основные структурные различия Атрибут C6 (фторуглерод) C0 (не содержит фтора) Поверхностная энергия Прибл. Примерно 12 мДж/м² Водоотталкивающие свойства: от 20 до 25 мДж/м². Водоотталкивающие свойства: отличные. Хорошие или отличные. Маслоотталкивающие свойства: ограниченные или отсутствуют. Содержание ПФАС: присутствует (на основе PFHxA): отсутствует. Типичная температура отверждения: от 150 до 160°C. От 160 до 180°C. Сравнение характеристик: Водо- и маслоотталкивающие свойства. Покрытия C6 остаются эталоном там, где необходима устойчивость к маслам, жирам или органическим пятнам наряду с водоотталкивающими свойствами, например, для рабочей одежды, подвергающейся воздействию машинных масел, или фартуков, контактирующих с пищевыми продуктами. Покрытия класса C0 в значительной степени сократили разрыв в чисто водоотталкивающих свойствах, и многие новые составы демонстрируют результаты, сопоставимые с классом C6, в ходе стандартизированных испытаний на водостойкость. Однако при работе с морилками на масляной основе отделочные материалы C0 по-прежнему не оправдывают ожиданий. Прочность и устойчивость к стирке. Оба химических состава основаны на физической адсорбции при первоначальном нанесении на ткань, и эта связь постепенно ослабевает при многократной стирке и воздействии моющих средств. Сшивающий агент продлевает срок службы покрытия при стирке, связывая полимерные цепи DWR друг с другом и с реактивными группами на поверхности волокна, превращая слабо адсорбированное покрытие в химически закрепленное. Например, сшивающий агент Sylic добавляется в ту же ванну в количестве от 10 до 30 процентов от количества водоотталкивающего средства, не содержит APEO, PFOA, PFOS или формальдегида и совместим как с системами C6, так и с системами, не содержащими фтора, что делает его практичным дополнением, когда покрытие должно выдерживать 20 и более циклов промышленной или бытовой стирки. Воздухопроницаемость и тактильные ощущения. В обоих случаях отделка C0 и C6 покрывает поверхность волокна, а не заполняет поры между нитями, поэтому воздухопроницаемость, как правило, сохраняется при правильном нанесении. Чаще всего этот баланс нарушают два фактора: передозировка отделочного состава, которая может частично блокировать пористость между нитями и сделать ткань жесткой на ощупь; неравномерная концентрация раствора, которая создает локальные зоны с высокой концентрацией по всей ширине ткани. Для отделки класса C0 иногда требуется немного более высокая концентрация для достижения водоотталкивающих свойств класса C6, что делает точность дозирования и равномерность раствора особенно важными для поддержания мягкости и воздухопроницаемости. Глобальная нормативно-правовая база: регламент REACH и ограничения ЕС. ЕС регулирует содержание ПФАС в текстильных изделиях в соответствии с Приложением XVII регламента REACH. Ограничение на использование PFHxA, продукта разложения C6-химических соединений, вступит в силу в ЕС и ЕЭЗ с 2026 года, а более широкое ограничение, охватывающее более широкое семейство ПФАС, в настоящее время находится на рассмотрении Европейского агентства по химическим веществам. Покупателям и брендам, закупающим продукцию для рынка ЕС, следует рассматривать C6 как химическое вещество, находящееся под все возрастающим регуляторным давлением, а не как безопасный вариант в долгосрочной перспективе, и следить за обновлениями нормативных актов ECHA по ПФАС для получения информации о последних изменениях в сфере применения и сроках. Регулирование на уровне штатов США не ограничивается ЕС. В двух штатах США уже введены ограничения на использование ПФАС в текстильной и швейной промышленности: закон Калифорнии AB 1817 запрещает производство, распространение и продажу новых текстильных изделий, содержащих преднамеренно добавленные ПФАС в концентрации выше 100 ppm общего органического фтора с 1 января 2025 года, с последующим снижением до 50 ppm с 1 января 2027 года. Срок действия разрешения на использование одежды для активного отдыха в суровых влажных условиях продлен до 1 января 2028 года. Полный текст требований изложен в официальном тексте законопроекта. Статья 37-0121 Закона штата Нью-Йорк об охране окружающей среды запрещает продажу новой одежды.

Узнать больше »
Готовый рулон нейлоновой ткани королевского синего цвета.

Дефекты окрашивания нейлона: причины и способы устранения.

Содержание Распространенные дефекты окрашивания нейлона Неравномерный оттенок и зернистость Эффекты ворса и полос, кольцевые, волнистые и матовые эффекты Три фактора, определяющие каждый дефект Профиль pH Скорость нагрева и зона окрашивания Выбор и дозировка замедлителя Операции по симптомам Часто задаваемые вопросы о решениях Skychem для окрашивания нейлона Какой pH лучше всего подходит для кислотного окрашивания нейлона? Почему мой нейлон окрашивается неравномерно? Как замедлители окрашивания предотвращают неравномерное окрашивание? При какой температуре следует красить нейлон? Нейлон наносит быстрый удар. Кислотный краситель связывается со своими аминогруппами в течение нескольких минут, поэтому малейшая ошибка в процессе окрашивания может закрепить неравномерный оттенок, прежде чем он успеет выровняться. Полосы, крен, неровности и пятнистая, скользкая поверхность нейлона почти всегда объясняются одним из трех контролируемых факторов: pH, температурой или системой замедления. В этой статье рассматривается, как распознать каждый из дефектов и что нужно скорректировать в процессе, чтобы предотвратить его повторное возникновение. Распространенные дефекты окрашивания нейлона. Правильное обозначение дефекта — первый шаг к его устранению. Три описанных ниже варианта охватывают большинство явлений, наблюдаемых на нейлоне, и каждый из них указывает на свою первопричину. Неравномерное окрашивание и неоднородность оттенка. Неравномерное окрашивание — это широкая категория: пятна, разводы или оттенок, который просто не совпадает по всей ткани. Более специфическая форма этого явления — пятнистая, зернистая структура, при которой соседние волокна поглощают краситель с разной скоростью. Это самый очевидный признак того, что краситель проник в волокно быстрее, чем оно успело выровняться. Разница в оттенке между боковой и центральной частью ткани, а также между кромкой и серединой ткани, определяется по ширине полотна. Барре отображается в виде горизонтальных полос или линий, идущих вдоль трасс или выбранных предметов. Отличием этих двух типов движений от «неустойчивости» является закономерность: «листинг» и «барре» следуют определенному направлению по ширине или длине, в то время как «неустойчивость» распространяется случайным образом. Эффекты кольцевого, точечного и матового окрашивания. Кольцевое и точечное окрашивание — это связанные, но различные дефекты проникновения, и стоит различать их. Кольцевое окрашивание происходит по всему поперечному сечению волокна: краситель остается сконцентрированным во внешней оболочке и никогда полностью не диффундирует к сердцевине, поэтому на обрезанном волокне вокруг светлого или белого центра образуется цветное кольцо, даже если поверхность выглядит полностью окрашенной. Окрашивание кончиков волокон — это, наоборот, разница в длине, когда кончик нити или штапельного волокна впитывает больше или меньше красителя, чем основная часть волокна, обычно потому, что кончик имеет другую термическую историю или состояние поверхности, чем остальная часть волокна. Эффект инея проявляется в виде общей бледной, размытой поверхности, а не в виде направленного узора. Все три указывают на одну и ту же основную проблему: краситель не полностью проник в волокно, даже если издалека оттенок кажется близким к стандартному. Три основных фактора, определяющих каждый дефект. Большинство дефектов нейлона, приводящих к изменению цвета, связаны с тем, что pH, температура или система замедлителя затухания работают друг против друга, а не совместно. На каждом из представленных ниже рычагов описан механизм, типичный вид неисправности и способ ее устранения. Профиль pH. В кислой среде аминогруппы на концах полимерных цепей нейлона приобретают протон и становятся положительно заряженными, в то время как сульфонатные группы молекул кислотных красителей несут отрицательный заряд. Эти двое притягиваются и сближаются. Уровень pH определяет, сколько таких участков активны, как быстро краситель достигает их и насколько прочно он удерживается после достижения цели. Наиболее распространенная ошибка в процессе заключается в слишком сильном или слишком раннем снижении pH раствора. Если ванна закислится до того, как ткань равномерно пропитается красителем и начнет циркулировать, краситель начнет действовать резко и образует полосы или разводы, которые невозможно исправить никаким временем выдержки при заданной температуре. Слишком высокий уровень pH или его колебания в течение цикла приводят к противоположной проблеме: слабому истощению и изменению глубины затенения от партии к партии. Для разных классов кислотных красителей требуются разные диапазоны pH: Выравнивающие красители: примерно от 5.5 до 7.0, что дает красителю возможность мигрировать и самокорректироваться. Красители для обработки шерсти (классификация, заимствованная из терминологии окрашивания шерсти, но являющаяся стандартной практикой и для нейлона): примерно от 4.0 до 5.0, для получения более глубоких оттенков и большей стойкости к влаге, с меньшей допустимой погрешностью при изменении параметров процесса. Эти диапазоны являются отправными точками. Сверяйте их с технической документацией поставщика красителя и результатами лабораторных исследований, проведенных в нашей лаборатории, и никогда не переносите рецептуру с шерсти, где схема pH для выравнивания и обработки красителей работает в противоположном направлении. Аналогичные меры предосторожности применимы и к самому нейлону: нейлон 6 и нейлон 6,6 могут по-разному формироваться и отталкиваться при одинаковых значениях pH и температуры, а смена субстратов или поставщиков красителей по непроверенной рецептуре является распространенной и предотвратимой причиной изменения оттенка. Любые изменения типа волокна или источника красителя следует подтверждать с помощью свежего лабораторного образца и пробного запуска, прежде чем продукция поступит в массовое производство. Решение заключается в получении воспроизводимой кривой pH, а не в получении единого целевого значения. Медленно действующий донор кислоты, постепенно снижающий pH по мере повышения температуры, обеспечивает контролируемое, а не внезапное воздействие, исключая необходимость ручного дозирования в неподходящий момент цикла. Скорость нагрева и температура в зоне контакта определяют, когда и с какой скоростью перемещается краситель. На нейлоне основное поглощение происходит в узком диапазоне температур, обычно от 70 до 90 °C, когда структура волокна раскрывается и краситель стремительно проникает внутрь. Нейлон имеет ограниченное количество мест связывания красителя, и кислотный краситель связывается с ними практически мгновенно, как только позволяют условия; слишком быстрое прохождение через зону окрашивания приводит к неравномерному закреплению красителя без возможности последующего выравнивания. Первые десять-пятнадцать минут забастовки во многом определяют исход всей партии протестов. Приведенная выше диаграмма показывает, как это происходит в типичном цикле: стадия ровного увлажнения и циркуляции, контролируемое повышение температуры, замедляющееся в зоне воздействия 70-90°C, выдержка вблизи точки кипения для миграции и выравнивания, и контролируемое охлаждение. Решение проблемы начинается еще до начала забастовки: в первую очередь необходимо убедиться в полном и равномерном увлажнении и стабильной циркуляции воздуха. Повышение температуры должно происходить с контролируемой скоростью, часто около 1 °C в минуту, а затем еще медленнее в диапазоне от 70 до 90 °C.

Узнать больше »

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов

Получите смету проекта

Сообщите нам требования к вашему проекту, страну и предполагаемое применение.

Сэнди

Имея многолетний опыт работы с химическими красителями и вспомогательными веществами для текстильной промышленности, я стремлюсь делиться знаниями о новейших технологиях, устойчивых инновациях и тенденциях рынка.

Интересные статьи

2. Низкотемпературная обработка мылом оставляет более чистый моющий раствор и меньше пятен на соседних белых хлопчатобумажных полосках.

Руководство по применению мыла с реактивными красителями: лучшая стойкость стирки, меньше пятен на обратной стороне одежды.

Содержание Что такое реактивный краситель? Роль мыла в процессе смывания Почему необходимо удалять незакрепленный и гидролизованный краситель Как мыло влияет на стойкость к стирке Удаление гидролизованного красителя с поверхности волокна Связь между мылом и показателями стойкости Что вызывает обратное окрашивание? Наиболее подверженные риску источники обратного окрашивания тканей и смесовых тканей Ключевые параметры процесса для эффективного нанесения мыла Температура и время Соотношение раствора Жесткость воды и хелатирующие агенты Выбор правильных мыльных агентов Анионные и неионогенные мыльные агенты Подбор агентов в зависимости от типа волокна и глубины оттенка Вариант низкотемпературного мыльного агента: Sylic D2705 Основные преимущества Рекомендуемое применение Сравнение производительности Методы нанесения мыла Последовательность холодной и горячей стирки Одноэтапное и многоэтапное нанесение мыла Роль фиксаторов после нанесения мыла Рекомендации по обеспечению стабильной стойкости к стирке Часто задаваемые вопросы Сколько времени должно занимать нанесение мыла с реактивными красителями? Можно ли исправить обратное окрашивание после того, как оно произошло? Влияет ли жесткая вода на эффективность мыловарения? Всегда ли после нанесения мыла необходимо использовать отдельное фиксирующее средство? Обработка реактивными красителями часто рассматривается как быстрый этап в конце цикла окрашивания, но она напрямую влияет на стойкость к стирке и результаты обратного окрашивания. Правильный выбор температуры, времени и реагентов позволяет избежать дорогостоящих бракованных изделий и повторных заказов, которые снижают рентабельность. Какова роль реактивного красителя в процессе промывки? Промывка происходит после фиксации, когда реактивный краситель связывается с волокном в щелочной среде. Ткань стирают при температуре, близкой к температуре кипения, с использованием моющего средства или специального мыльного раствора, чтобы удалить все вещества, которые не образовали прочного соединения с волокном. Пропуск или сокращение этого этапа приводит к неполному удалению загрязнений из-за риска повреждения ткани, который проявится только при последующем тестировании или, что еще хуже, после того, как ткань попадет к покупателю. Почему необходимо удалять незакрепленный и гидролизованный краситель? Часть реактивного красителя всегда гидролизуется в красильной ванне, а не вступает в реакцию с волокном. Гидролизованный краситель неплотно прилегает к поверхности ткани, удерживаясь лишь за счет слабого физического притяжения, а не ковалентной связи. Оставленное на месте, оно стирается при прикосновении, линяет при стирке и переносится на более светлые ткани в той же загрузке белья. Обработка мылом — это этап, специально разработанный для удаления этих остатков до того, как они станут проблемой, влияющей на стойкость покрытия. Как количество мыла влияет на стойкость стирки. Качество нанесения мыла во многом определяет то, что проявляется позже при тестировании на стойкость. Даже если на цветовой карте указан правильный оттенок, партия товара может оказаться нестойкой к стирке или истиранию, если этот этап был проведен в спешке. Удаление гидролизованного красителя с поверхности волокна. Эффективное использование мыла позволяет удерживать размягченный краситель во взвешенном состоянии в моющем растворе, предотвращая его повторное оседание на ткани. Насколько полно это происходит, зависит от перемешивания, соотношения жидкости и диспергирующей способности используемого моющего или мыльного вещества. Связь между воздействием мыла и показателями стойкости цвета. Показатели стойкости цвета при стирке и трении, чаще всего оцениваемые с использованием методов испытаний на стойкость цвета AATCC, в значительной степени отражают количество незакрепившегося красителя, остающегося после смывания. Ткань может пройти первоначальную проверку оттенка при лабораторном погружении, но при этом не пройти проверку стойкости цвета в основной партии, если обработка мылом проводилась слишком короткое время или при слишком низкой температуре. Что вызывает обратное окрашивание? Распространенные причины обратного окрашивания. Обратное окрашивание происходит, когда краситель, смытый с окрашенной ткани, повторно оседает на неокрашенных или более светлых участках в той же ванне. Наиболее распространенные причины включают: переполнение мыльных ванн, содержащих больше гидролизованного красителя, чем может вместить раствор; недостаточное полоскание между этапами нанесения мыла и отделки; использование мыльных растворов со слабой диспергирующей способностью, которые позволяют свободным частицам красителя оседать обратно на ткань; неравномерная циркуляция раствора, которая создает локальные зоны высокой концентрации красителя. Ткани и смесовые ткани наиболее подвержены риску: темные и глубокие оттенки образуют наибольшую концентрацию гидролизованного красителя и являются наиболее частой причиной жалоб на обратное окрашивание. Смесовые ткани, а также любые изделия, в которых смешаны окрашенные и неокрашенные компоненты, особенно уязвимы, поскольку повторно нанесенный краситель гораздо заметнее на более светлых участках ткани. Ключевые параметры процесса для эффективного мыловарения. Большинство причин низкой стойкости и обратного окрашивания связаны с тем, насколько строго контролируются эти три параметра. Температура и время. Обычно мыловарение происходит при температуре, близкой к точке кипения, в течение пяти-пятнадцати минут, хотя идеальное сочетание зависит от глубины оттенка и типа ткани. Слишком низкая температура воды в ванне замедляет удаление красителя, а сокращение времени обработки приводит к тому, что гидролизованный краситель остается даже при правильной температуре. Глубина оттенка Температура мыловарения Типичное время Светлый до среднего 90–95°C 5–8 минут Глубокий и темный Почти кипящий (98–100°C) 10–15 минут Бирюзовый и проблемные оттенки Почти кипящий, многократная обработка 15 минут или более на одну обработку Этот диапазон температур, близких к кипящему, применяется к обычным мыльным средствам. Низкотемпературные моющие средства разработаны для эффективной работы при температуре от 60 до 80 °C, что позволяет снизить энергопотребление без ущерба для стойкости покрытия (см. раздел Sylic D2705 ниже).  Соотношение жидкости и раствора. Более жесткое соотношение жидкости и раствора концентрирует гидролизованный краситель в меньшем объеме воды, что увеличивает риск его повторного осаждения до того, как его можно будет вымыть. При работе мельниц, использующих струйные или переливные машины с меньшим соотношением жидкости, следует компенсировать это более сильными диспергирующими агентами или дополнительным циклом ополаскивания. Жесткость воды и хелатирующие агенты. Кальций, магний и железо в водопроводной воде препятствуют эффективности мыльных агентов и могут оставлять мутное или неровное покрытие. Секвестрирующий агент, такой как Sylic P1501B, анионный хелатирующий диспергатор с pH от 2.5 до 4.0 в 1% растворе, связывает эти ионы до начала процесса мылообразования и позволяет мылообразующему агенту действовать должным образом. Выбор правильных мыльных агентов. Анионные и неионогенные мыльные агенты. Анионные мыльные агенты широко используются благодаря своему сильному диспергативному действию, в то время как неионогенные лучше работают в жесткой воде и при более низких температурах. Оба типа входят в линейку вспомогательных средств для крашения, разработанных для обеспечения стабильности в щелочных ваннах и низкого пенообразования в струйных красильных машинах. Подбор моющих средств в зависимости от типа волокна и глубины оттенка. Хлопок и другие целлюлозные волокна, как правило, хорошо реагируют на анионные мыльные средства. В смесях, содержащих синтетические волокна, может потребоваться неионогенный вариант, чтобы избежать окрашивания более чувствительного синтетического компонента. Более темные оттенки обычно называются

Узнать больше »

Очистка восстановительных растворов при окрашивании полиэстера: полное руководство.

Содержание Что такое очистка путем сокращения расходов? Определение и назначение. Роль в дисперсном крашении. Влияние на стойкость цвета. Типичные жалобы на качество. Когда требуется восстановительное крашение. Темные и средние оттенки. Рецепты с высокой концентрацией красителя. Смеси с целлюлозными волокнами, когда его можно пропустить. Процесс и контроль. Типичный рецепт и параметры. Контроль температуры и pH. Предотвращение чрезмерного или недостаточного восстановления. Полоскание и нейтрализация. Выбор правильных восстанавливающих агентов. Гидросульфит натрия. Восстанавливающие агенты без серы. Низкотемпературные и экологичные варианты. Красители с высокой стойкостью к стирке для уменьшения восстановительной обработки. Устранение неполадок при стирке. Распространенные проблемы. Плохая стойкость к стирке после восстановительной обработки. Изменение оттенка или потускнение. Заключение. Часто задаваемые вопросы. Что произойдет, если пропустить этот этап? Снижение интенсивности стирки по сравнению с обычной стиркой? Можно ли это сделать при низкой температуре? Гидросульфит против бессернистых агентов? Партия, которая выглядит идеально на машине, может не пройти тест на стойкость к стирке спустя несколько дней. Чаще всего причиной является незакрепившийся дисперсный краситель, оставшийся на поверхности волокна, а решение заключается в восстановительной очистке. В этом руководстве рассматривается, когда необходим этот этап, химические процессы, лежащие в его основе, и как обеспечить стабильность результатов от лабораторного этапа до массового производства. Что такое очистка путем сокращения расходов? Определение и назначение. Очистка методом уменьшения количества красителя — это обработка после окрашивания, которая удаляет дисперсный краситель, не проникший в полиэфирные волокна и не закрепившийся на них. При высокотемпературном крашении часть молекул красителя остается на поверхности волокна, а не диффундирует в структуру полимера. Без обработки остаточный краситель стирается и линяет при стирке, снижая общую стойкость цвета. В восстановительной очищающей ванне разрушается и удаляется поверхностный краситель, оставляя только тот краситель, который должным образом закрепился внутри волокна. Роль в дисперсном крашении: Осветление путем восстановления происходит в конце цикла дисперсного крашения, после основного этапа крашения и перед окончательным полосканием. Это лишь один из этапов более сложного процесса окрашивания полиэстера, который также включает предварительную обработку, окрашивание и отделку. На странице, посвященной решениям для окрашивания полиэстера, описано, как эти этапы взаимосвязаны, а также рекомендованы вспомогательные вещества для каждого этапа. Влияние на стойкость цвета. Стойкость к стирке и истиранию — одна из характеристик, которую покупатели проверяют наиболее внимательно перед принятием партии товара. Неочищенный поверхностный краситель слабо связан и легко смывается, что и призвано выявлять стандартизированные тесты, такие как методы определения стойкости к стирке, разработанные AATCC. Правильно выполненная процедура восстановительной очистки улучшает эти результаты, удаляя краситель, который в противном случае привел бы к неудачному результату теста. Типичные жалобы на качество. Фабрики, которые пропускают или некачественно проводят восстановительную очистку, как правило, сталкиваются с повторяющимися проблемами: выцветание цвета на более светлые изделия в одной и той же загрузке белья; пятна на упаковке или отделке во время транспортировки и хранения; тусклые или мутные оттенки по сравнению с утвержденным лабораторным образцом; отбраковка партий после неудачной проверки стойкости в лаборатории покупателя. Эти проблемы почти всегда связаны с остаточными дисперсными красителями, а не с дефектом в самом рецепте красителя, поэтому восстановительная очистка заслуживает такого же внимания, как и последующий этап окрашивания. Когда требуется очистка от красителя для темных и средних оттенков: Более темные и средние оттенки требуют более высоких концентраций красителя, что, естественно, оставляет больше незакрепившегося красителя на поверхности волокна. Ассортимент дисперсных красителей Skycron охватывает как окрашивание, так и печать в темных, средних и ярких оттенках, а сочетание этих красителей с соответствующим этапом восстановительного осветления является стандартной практикой для достижения приемлемой стойкости при таких толстых слоях краски. Рецепты с высокой концентрацией красителя. Любой рецепт с высоким общим процентным содержанием красителя по весу ткани (% от веса ткани) выигрывает от восстановительного осветления, и это касается не только темных оттенков. В качестве общего ориентира, производители обычно группируют глубину оттенка следующим образом: Глубина оттенка Типичная концентрация красителя Снижение содержания красителя Светопропускание Ниже 1% от массы волокна Часто необязательный средний размер 1-3% от массы древесины. Рекомендуемый тёмный цвет: более 3% жирности. Эти значения являются общим ориентиром, а не фиксированным правилом, поскольку класс красителя, состав волокна и целевые показатели стойкости красителя влияют на пороговое значение. Комбинации нескольких красителей, используемые для получения точных индивидуальных оттенков, подчиняются той же логике, поскольку сочетание нескольких классов красителей может оставлять различное количество поверхностных остатков даже при умеренном общем процентном содержании. Смеси с целлюлозными волокнами, такие как полиэстер-хлопок и полиэстер-вискоза, создают дополнительный фактор риска. Дисперсный краситель, не закрепившийся в полиэфирной части, может окрасить целлюлозное волокно, вызывая нежелательное изменение оттенка ткани. Очистка методом уменьшения интенсивности излучения сохраняет желаемый контраст или сплошной оттенок для обоих типов волокон. Когда можно пропустить этот этап: Очень светлые оттенки с низкой концентрацией красителя иногда не требуют полного цикла восстановительного осветления, особенно при использовании красителей с высокой степенью истощения и хорошо контролируемых условиях окрашивания, и может быть достаточно простой стирки в горячей воде. Пропуск этого этапа все равно должен быть обдуманным решением, основанным на глубине затенения и требованиях к стойкости, а не на попытке сэкономить время и избежать ошибок. Типичный рецепт и параметры процесса и контроля. Стандартная щелочная восстановительная ванна для очистки включает восстановитель, каустическую соду или кальцинированную соду, а также смачивающий или диспергирующий агент. В качестве альтернативы все чаще используются бессерные системы кислотной очистки, работающие при более низком уровне pH. Примерная отправная точка выглядит следующим образом: Параметр Типичный диапазон Восстанавливающий агент 2–4 г/л Щелочь (NaOH или кальцинированная сода) 2–4 г/л Температура 70–80°C Время 15–20 минут Соотношение растворов 1:8–1:15 Эти значения варьируются в зависимости от глубины оттенка, класса красителя и состава волокна, поэтому перед масштабированием до массового производства следует провести лабораторные испытания для подтверждения окончательного рецепта. Контроль температуры и pH. Температура и pH — это две переменные, которые в наибольшей степени влияют на эффективность осветления: слишком низкая температура или слишком короткое время: остаются остатки красителя, и стойкость снижается. Слишком высокая температура или слишком высокая щелочность могут повлиять на состояние полиэстеровой поверхности или тактильные ощущения. В большинстве традиционных рецептов целевым показателем является слабощелочной pH в диапазоне от 9 до 11. Кислотные бессерные системы, напротив, работают в нейтральном или слабокислом диапазоне, в зависимости от используемого продукта, поэтому целевой уровень pH всегда должен соответствовать выбранному химическому составу, а не одному фиксированному правилу. Избегайте чрезмерного или недостаточного восстановления. Недостаточное восстановление оставляет поверхностный краситель, что впоследствии проявляется в плохой стойкости. Чрезмерное разбавление красителя приводит к его надежному закреплению в волокне, вызывая потерю оттенка, потускнение или неравномерность окраски.

Узнать больше »
Водоотталкивающие покрытия C0 и C6

Водоотталкивающая обработка C0 и C6: какой вариант подходит для ваших текстильных изделий?

Содержание Химия, лежащая в основе C0 и C6 Что такое C6 DWR Что такое C0 DWR Ключевые структурные различия Сравнение характеристик Водо- и маслоотталкивающие свойства Долговечность и устойчивость к стирке Воздухопроницаемость и тактильные ощущения Глобальная нормативно-правовая база REACH и ограничения ЕС Правила штатов США Требования к брендам и розничным продавцам Примеры применения по отраслям Одежда для активного отдыха и спорта Рабочая одежда и защитный текстиль Домашний текстиль и обивка Выбор правильной отделки Ключевые факторы, которые следует учитывать Советы по тестированию и сертификации Заключение Часто задаваемые вопросы В чем разница между отделкой C0 и C6? Запрещена ли водоотталкивающая пропитка C6? Насколько хорошо работает C0 по сравнению с C6? Как выбрать между C0 и C6? Если сегодня вы обратитесь к поставщику тканей с просьбой о водоотталкивающей обработке, вы, скорее всего, получите два совершенно разных ответа: C6 или C0. Оба средства, как утверждается, сохраняют ткань сухой. В настоящее время только один из них сталкивается с давлением со стороны регулирующих органов ЕС, Калифорнии и Нью-Йорка, а также крупных производителей одежды, который призывает к его постепенному снятию с производства. Для покупателей, которые сейчас закупают водоотталкивающие текстильные материалы, выбор уже не сводится только к их функциональным характеристикам. Речь идёт о том, какие химические вещества будут по-прежнему востребованы на вашем целевом рынке через два года. Химия, лежащая в основе C0 и C6. Что такое C6 DWR? Водоотталкивающие покрытия C6 (DWR) используют короткоцепочечные фторуглеродные полимеры, а именно шестиуглеродные фторированные боковые цепи, для покрытия отдельных волокон. Этот химический процесс снижает поверхностную энергию волокна примерно до 12 мДж/м², что ниже поверхностного натяжения большинства вод и масел. В результате покрытия C6 обеспечивают как водо-, так и маслоотталкивающие свойства, чего мало какие системы без фтора могут в полной мере достичь. Химический состав C6 заменил более старые покрытия из фтортеломера C8 более десяти лет назад. C8 разлагается на PFOA, вещество, известное своей стойкостью и способностью к биоаккумуляции в окружающей среде. Вместо этого C6 разлагается на перфторгексановую кислоту (PFHxA), которая имеет более короткий период полураспада в окружающей среде и меньший потенциал биоаккумуляции. Однако PFHxA не застрахован от регулирующих проверок, как описано в разделе о соответствии требованиям ниже. Для покупателей, закупающих продукцию C6, такие составы, как водоотталкивающее средство Skyguard C6-C8, сочетают в себе водо- и маслостойкость с хорошей устойчивостью к стирке как на целлюлозных, так и на синтетических волокнах. Они применяются в типичных дозировках от 10 до 40 г/л и производятся без PFOS, PFOA или APEO. Что такое C0 DWR? C0 обозначает водоотталкивающее покрытие, не содержащее фтора. Вместо фторуглеродных боковых цепей в отделке C0 используются полимеры на основе дендримеров, воска или полиуретана для создания гидрофобной поверхности волокна. Как правило, поверхностная энергия таких систем достигает 20–25 мДж/м², чего достаточно для эффективного отталкивания воды, но обычно недостаточно для обеспечения сильного маслоотталкивания. Спрос на отделочные материалы на основе CO быстро растет, поскольку они не несут риска нарушения нормативных требований, связанных с ПФАС, — фактор, который с каждым годом становится все более важным по мере расширения сферы действия нормативных актов. Такие линейки средств, как водоотталкивающие средства Skyguard без фтора, наносятся в концентрации примерно от 10 до 80 г/л в зависимости от требуемой износостойкости, не содержат APEO и предназначены для тканей, где маслоотталкивающие свойства не являются функциональным требованием, включая большинство видов верхней одежды, домашнего текстиля и модной одежды. Основные структурные различия Атрибут C6 (фторуглерод) C0 (не содержит фтора) Поверхностная энергия Прибл. Примерно 12 мДж/м² Водоотталкивающие свойства: от 20 до 25 мДж/м². Водоотталкивающие свойства: отличные. Хорошие или отличные. Маслоотталкивающие свойства: ограниченные или отсутствуют. Содержание ПФАС: присутствует (на основе PFHxA): отсутствует. Типичная температура отверждения: от 150 до 160°C. От 160 до 180°C. Сравнение характеристик: Водо- и маслоотталкивающие свойства. Покрытия C6 остаются эталоном там, где необходима устойчивость к маслам, жирам или органическим пятнам наряду с водоотталкивающими свойствами, например, для рабочей одежды, подвергающейся воздействию машинных масел, или фартуков, контактирующих с пищевыми продуктами. Покрытия класса C0 в значительной степени сократили разрыв в чисто водоотталкивающих свойствах, и многие новые составы демонстрируют результаты, сопоставимые с классом C6, в ходе стандартизированных испытаний на водостойкость. Однако при работе с морилками на масляной основе отделочные материалы C0 по-прежнему не оправдывают ожиданий. Прочность и устойчивость к стирке. Оба химических состава основаны на физической адсорбции при первоначальном нанесении на ткань, и эта связь постепенно ослабевает при многократной стирке и воздействии моющих средств. Сшивающий агент продлевает срок службы покрытия при стирке, связывая полимерные цепи DWR друг с другом и с реактивными группами на поверхности волокна, превращая слабо адсорбированное покрытие в химически закрепленное. Например, сшивающий агент Sylic добавляется в ту же ванну в количестве от 10 до 30 процентов от количества водоотталкивающего средства, не содержит APEO, PFOA, PFOS или формальдегида и совместим как с системами C6, так и с системами, не содержащими фтора, что делает его практичным дополнением, когда покрытие должно выдерживать 20 и более циклов промышленной или бытовой стирки. Воздухопроницаемость и тактильные ощущения. В обоих случаях отделка C0 и C6 покрывает поверхность волокна, а не заполняет поры между нитями, поэтому воздухопроницаемость, как правило, сохраняется при правильном нанесении. Чаще всего этот баланс нарушают два фактора: передозировка отделочного состава, которая может частично блокировать пористость между нитями и сделать ткань жесткой на ощупь; неравномерная концентрация раствора, которая создает локальные зоны с высокой концентрацией по всей ширине ткани. Для отделки класса C0 иногда требуется немного более высокая концентрация для достижения водоотталкивающих свойств класса C6, что делает точность дозирования и равномерность раствора особенно важными для поддержания мягкости и воздухопроницаемости. Глобальная нормативно-правовая база: регламент REACH и ограничения ЕС. ЕС регулирует содержание ПФАС в текстильных изделиях в соответствии с Приложением XVII регламента REACH. Ограничение на использование PFHxA, продукта разложения C6-химических соединений, вступит в силу в ЕС и ЕЭЗ с 2026 года, а более широкое ограничение, охватывающее более широкое семейство ПФАС, в настоящее время находится на рассмотрении Европейского агентства по химическим веществам. Покупателям и брендам, закупающим продукцию для рынка ЕС, следует рассматривать C6 как химическое вещество, находящееся под все возрастающим регуляторным давлением, а не как безопасный вариант в долгосрочной перспективе, и следить за обновлениями нормативных актов ECHA по ПФАС для получения информации о последних изменениях в сфере применения и сроках. Регулирование на уровне штатов США не ограничивается ЕС. В двух штатах США уже введены ограничения на использование ПФАС в текстильной и швейной промышленности: закон Калифорнии AB 1817 запрещает производство, распространение и продажу новых текстильных изделий, содержащих преднамеренно добавленные ПФАС в концентрации выше 100 ppm общего органического фтора с 1 января 2025 года, с последующим снижением до 50 ppm с 1 января 2027 года. Срок действия разрешения на использование одежды для активного отдыха в суровых влажных условиях продлен до 1 января 2028 года. Полный текст требований изложен в официальном тексте законопроекта. Статья 37-0121 Закона штата Нью-Йорк об охране окружающей среды запрещает продажу новой одежды.

Узнать больше »
Готовый рулон нейлоновой ткани королевского синего цвета.

Дефекты окрашивания нейлона: причины и способы устранения.

Содержание Распространенные дефекты окрашивания нейлона Неравномерный оттенок и зернистость Эффекты ворса и полос, кольцевые, волнистые и матовые эффекты Три фактора, определяющие каждый дефект Профиль pH Скорость нагрева и зона окрашивания Выбор и дозировка замедлителя Операции по симптомам Часто задаваемые вопросы о решениях Skychem для окрашивания нейлона Какой pH лучше всего подходит для кислотного окрашивания нейлона? Почему мой нейлон окрашивается неравномерно? Как замедлители окрашивания предотвращают неравномерное окрашивание? При какой температуре следует красить нейлон? Нейлон наносит быстрый удар. Кислотный краситель связывается со своими аминогруппами в течение нескольких минут, поэтому малейшая ошибка в процессе окрашивания может закрепить неравномерный оттенок, прежде чем он успеет выровняться. Полосы, крен, неровности и пятнистая, скользкая поверхность нейлона почти всегда объясняются одним из трех контролируемых факторов: pH, температурой или системой замедления. В этой статье рассматривается, как распознать каждый из дефектов и что нужно скорректировать в процессе, чтобы предотвратить его повторное возникновение. Распространенные дефекты окрашивания нейлона. Правильное обозначение дефекта — первый шаг к его устранению. Три описанных ниже варианта охватывают большинство явлений, наблюдаемых на нейлоне, и каждый из них указывает на свою первопричину. Неравномерное окрашивание и неоднородность оттенка. Неравномерное окрашивание — это широкая категория: пятна, разводы или оттенок, который просто не совпадает по всей ткани. Более специфическая форма этого явления — пятнистая, зернистая структура, при которой соседние волокна поглощают краситель с разной скоростью. Это самый очевидный признак того, что краситель проник в волокно быстрее, чем оно успело выровняться. Разница в оттенке между боковой и центральной частью ткани, а также между кромкой и серединой ткани, определяется по ширине полотна. Барре отображается в виде горизонтальных полос или линий, идущих вдоль трасс или выбранных предметов. Отличием этих двух типов движений от «неустойчивости» является закономерность: «листинг» и «барре» следуют определенному направлению по ширине или длине, в то время как «неустойчивость» распространяется случайным образом. Эффекты кольцевого, точечного и матового окрашивания. Кольцевое и точечное окрашивание — это связанные, но различные дефекты проникновения, и стоит различать их. Кольцевое окрашивание происходит по всему поперечному сечению волокна: краситель остается сконцентрированным во внешней оболочке и никогда полностью не диффундирует к сердцевине, поэтому на обрезанном волокне вокруг светлого или белого центра образуется цветное кольцо, даже если поверхность выглядит полностью окрашенной. Окрашивание кончиков волокон — это, наоборот, разница в длине, когда кончик нити или штапельного волокна впитывает больше или меньше красителя, чем основная часть волокна, обычно потому, что кончик имеет другую термическую историю или состояние поверхности, чем остальная часть волокна. Эффект инея проявляется в виде общей бледной, размытой поверхности, а не в виде направленного узора. Все три указывают на одну и ту же основную проблему: краситель не полностью проник в волокно, даже если издалека оттенок кажется близким к стандартному. Три основных фактора, определяющих каждый дефект. Большинство дефектов нейлона, приводящих к изменению цвета, связаны с тем, что pH, температура или система замедлителя затухания работают друг против друга, а не совместно. На каждом из представленных ниже рычагов описан механизм, типичный вид неисправности и способ ее устранения. Профиль pH. В кислой среде аминогруппы на концах полимерных цепей нейлона приобретают протон и становятся положительно заряженными, в то время как сульфонатные группы молекул кислотных красителей несут отрицательный заряд. Эти двое притягиваются и сближаются. Уровень pH определяет, сколько таких участков активны, как быстро краситель достигает их и насколько прочно он удерживается после достижения цели. Наиболее распространенная ошибка в процессе заключается в слишком сильном или слишком раннем снижении pH раствора. Если ванна закислится до того, как ткань равномерно пропитается красителем и начнет циркулировать, краситель начнет действовать резко и образует полосы или разводы, которые невозможно исправить никаким временем выдержки при заданной температуре. Слишком высокий уровень pH или его колебания в течение цикла приводят к противоположной проблеме: слабому истощению и изменению глубины затенения от партии к партии. Для разных классов кислотных красителей требуются разные диапазоны pH: Выравнивающие красители: примерно от 5.5 до 7.0, что дает красителю возможность мигрировать и самокорректироваться. Красители для обработки шерсти (классификация, заимствованная из терминологии окрашивания шерсти, но являющаяся стандартной практикой и для нейлона): примерно от 4.0 до 5.0, для получения более глубоких оттенков и большей стойкости к влаге, с меньшей допустимой погрешностью при изменении параметров процесса. Эти диапазоны являются отправными точками. Сверяйте их с технической документацией поставщика красителя и результатами лабораторных исследований, проведенных в нашей лаборатории, и никогда не переносите рецептуру с шерсти, где схема pH для выравнивания и обработки красителей работает в противоположном направлении. Аналогичные меры предосторожности применимы и к самому нейлону: нейлон 6 и нейлон 6,6 могут по-разному формироваться и отталкиваться при одинаковых значениях pH и температуры, а смена субстратов или поставщиков красителей по непроверенной рецептуре является распространенной и предотвратимой причиной изменения оттенка. Любые изменения типа волокна или источника красителя следует подтверждать с помощью свежего лабораторного образца и пробного запуска, прежде чем продукция поступит в массовое производство. Решение заключается в получении воспроизводимой кривой pH, а не в получении единого целевого значения. Медленно действующий донор кислоты, постепенно снижающий pH по мере повышения температуры, обеспечивает контролируемое, а не внезапное воздействие, исключая необходимость ручного дозирования в неподходящий момент цикла. Скорость нагрева и температура в зоне контакта определяют, когда и с какой скоростью перемещается краситель. На нейлоне основное поглощение происходит в узком диапазоне температур, обычно от 70 до 90 °C, когда структура волокна раскрывается и краситель стремительно проникает внутрь. Нейлон имеет ограниченное количество мест связывания красителя, и кислотный краситель связывается с ними практически мгновенно, как только позволяют условия; слишком быстрое прохождение через зону окрашивания приводит к неравномерному закреплению красителя без возможности последующего выравнивания. Первые десять-пятнадцать минут забастовки во многом определяют исход всей партии протестов. Приведенная выше диаграмма показывает, как это происходит в типичном цикле: стадия ровного увлажнения и циркуляции, контролируемое повышение температуры, замедляющееся в зоне воздействия 70-90°C, выдержка вблизи точки кипения для миграции и выравнивания, и контролируемое охлаждение. Решение проблемы начинается еще до начала забастовки: в первую очередь необходимо убедиться в полном и равномерном увлажнении и стабильной циркуляции воздуха. Повышение температуры должно происходить с контролируемой скоростью, часто около 1 °C в минуту, а затем еще медленнее в диапазоне от 70 до 90 °C.

Узнать больше »

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов

Получите смету проекта

Пожалуйста, сообщите нам требования, страну и наименование заявки.

Наверх
Эл. адрес WhatsApp

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов