...

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Ответить в течение 24 часов

Дисперсное крашение с отводом красителя против непрерывного крашения: руководство по технологическому процессу для полиэстера.

Содержание

Как крашение методом исчерпания, так и непрерывное термозольное крашение позволяют получать хорошо окрашенный дисперсным красителем полиэстер. Однако они работают по разным экономическим принципам, подходят для разных тканей и дают разные результаты, если процесс не соответствует заказу.

Окрашивание с использованием дисперсных красителей методом экстенсивного крашения

Окрашивание методом истощения — это периодический процесс, при котором ткань погружают в красильную ванну, и краситель постепенно переходит из раствора в волокно с течением времени. Для полиэстера этот переход зависит от повышенной температуры и давления, которые раскрывают структуру волокна и позволяют молекулам красителя проникнуть внутрь.

Высокотемпературное/высокотемпературное окрашивание при 130 °C

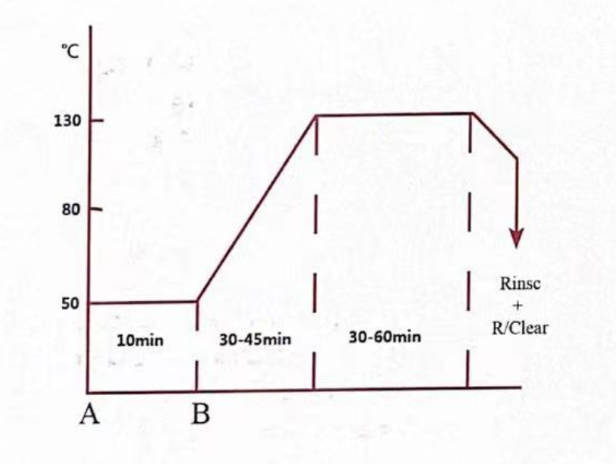
Высокотемпературное и высоконапорное крашение (ВТ/ВН) является стандартным методом крашения полиэстера. Ткань обрабатывается в герметичном сосуде под давлением, где температура красильной ванны повышается до 130°C. При этой температуре полимерные цепи полиэстера расслабляются и расширяются, создавая временное пространство для диффузии дисперсных молекул красителя глубоко внутрь волокна.

Обычно температуру поддерживают в течение 30-60 минут для обеспечения полного проникновения красителя, после чего ванна постепенно остывает. По мере возвращения волокна в нормальное состояние краситель физически фиксируется внутри полимерной структуры. При тщательном контроле условий процесса высокотемпературное/высокоэффективное крашение обеспечивает превосходное накопление цвета, надежную стойкость к стирке и стабильное воспроизведение оттенков.
Окрашивание носителя

Окрашивание с использованием носителей является альтернативным методом для материалов, которые не выдерживают температуру 130°C. В красильную ванну добавляют химические носители, что позволяет окрашивать полиэстер при атмосферном давлении и температуре от 95 до 100°C. Эти носители временно набухают волокно и снижают энергию активации, необходимую для проникновения красителя.

Компромиссы весьма существенны:

  • Многие агенты страховых компаний поднимают вопросы охраны окружающей среды и здоровья на рабочем месте.
  • Стойкость сублимации, как правило, ниже, чем у красителей, используемых при высокотемпературной/высокоэффективной окраске.
  • Некоторые компоненты-носители вызывают остаточное пожелтение или неприятный запах в готовой ткани.

По этим причинам окрашивание с использованием носителя обычно применяется для термочувствительных смесей, таких как полиэстер/шерсть или полиэстер/эластан, где условия высокой температуры/высокого давления могут повредить волокно.

Подобрать оборудование

Наиболее распространенные типы машин для крашения полиэстера методом вытяжной крашения:

  • Красильные машины струйного и переливного крашения: Они обеспечивают циркуляцию ткани через жидкость с контролируемой скоростью; машины с переливом работают при более низком натяжении и хорошо подходят для деликатных трикотажных и эластичных тканей.
  • Красильные машины с лучистым крашением: Обработка ткани или пряжи, намотанной на перфорированный вал внутри сосуда под давлением; предпочтительно для валов основы и конструкций, где необходимо свести к минимуму механическое перемешивание.
  • Красильные машины джиггерного типа: Обработка тканых материалов в открытом виде; обычно используется для более плотных тканей, где предпочтительна обработка в плоском, открытом виде.

Параметры процесса

Параметр Окрашивание выхлопных газов Непрерывное крашение (термосоль)
Пиковая/фиксационная температура 130 °C (HT/HP); 95–100 °C (носитель) 180-220 ° С
pH 4.5-5.5 Не применимо (сухой процесс)
Время достижения пика / время задержки 30 – 60 минут 30–90 XNUMX секунд
Степень нагрева 1–2°C в минуту Непригодный
Соотношение спиртных напитков с 1:5 до 1:20 Непригодный
подбор наполнителя Непригодный на 60–70%
Температура предварительной сушки Непригодный 100-120 ° С
Дозировка ингибитора миграции Непригодный 5–20 г/л (зависит от продукта)

При крашении методом истощения pH красильной ванны регулируется уксусной кислотой для поддержания стабильности дисперсии красителя и предотвращения преждевременной агрегации во время нагрева. Скорость нагрева особенно важна для равномерности распределения красителя: слишком быстрое повышение температуры может привести к неравномерному поглощению красителя до достижения равновесия в ванне.

При непрерывном крашении одним из наиболее важных производственных требований является равномерное давление набивки по всей ширине ткани. Любое боковое изменение набивки приводит к соответствующему градиенту оттенка в готовой ткани.

Дисперсные красители Skycron® включают в себя марки E-, SE- и S-типа, соответствующие различным температурным режимам и требованиям к стойкости в процессах высокотемпературной/высокоэффективной обработки и процессах с использованием несущего вещества. Доступны марки для стандартных полиэфирных, микрофибровых и светостойких применений, отличающиеся высокой стабильностью оттенков и совместимостью в широком цветовом диапазоне.

Непрерывное крашение дисперсными красителями

При непрерывном крашении ткань проходит через ряд технологических блоков в непрерывной последовательности. Вместо погружения ткани в большую красильную ванну, краситель наносится на этапе пропитки с контролируемой скоростью впитывания, а затем фиксируется теплом. В результате достигается значительно более высокая производительность по сравнению с крашением с полным погружением, а также высокая однородность цвета на протяжении длительных циклов обработки ткани.

Термозольный процесс

Термозольный процесс является доминирующим методом непрерывного крашения полиэстера и осуществляется в соответствии с определенной последовательностью:

  1. Ткань проходит через промывочную машину, где она впитывает приготовленный красящий раствор, содержащий дисперсный краситель, диспергирующие агенты и ингибиторы миграции.
  2. Мягкая ткань проходит через устройство предварительной сушки для удаления влаги при контролируемой температуре.
  3. Затем ткань помещается в термокамеру, где в течение 30–90 секунд применяется сухой жар при температуре 180–220 °C.


При таких температурах молекулы дисперсного красителя сублимируются с поверхности ткани непосредственно в полиэфирное волокно за счет термической диффузии. Поскольку фиксация происходит без жидкой воды, механизм принципиально отличается от процесса крашения с удалением остатков красителя. Для смесей полиэстера и хлопка, где оба компонента волокна окрашиваются за один проход, альтернативным методом является пропитка паром; однако для чистого полиэстера метод Thermosol обеспечивает значительно лучшую фиксацию дисперсного красителя и остается стандартным подходом.

Подобрать оборудование

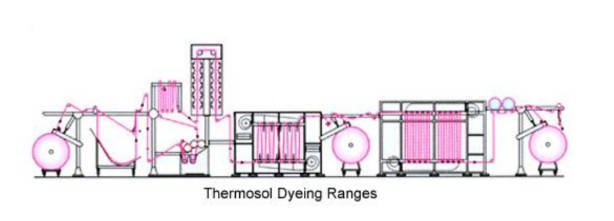
Стандартный комплекс термосольных красильных установок состоит из следующих модулей в указанной последовательности:

  • Машина для обработки набивки: Красящий раствор наносится с контролируемой плотностью по всей ширине ткани.
  • Секция предварительной сушки: Удаляет влагу с помощью инфракрасного излучения или горячего воздуха, ограничивая при этом миграцию красителя.
  • Термозольная камера: Применяет сухое тепло при точно заданной температуре для фиксации красителя.
  • Многофункциональная стиральная машина: Выполняет восстановительную очистку, нейтрализацию и промывку.
  • Финальная сушилка и намотчик: завершает процесс перед намоткой ткани на следующий этап.

Выхлопная система против непрерывной

Оба процесса позволяют получать высококачественный полиэстер, окрашенный дисперсными красителями, но оптимизированы для разных производственных условий.

Механизм фиксации и температура

Эти два процесса закрепляют краситель посредством принципиально разных механизмов. Окрашивание методом истощения основано на диффузии в жидкой системе, обусловленной градиентом концентрации и тепловой энергией под воздействием тепла и давления. Окрашивание методом термозоля основано на сублимации сухим теплом, при этом вода не участвует в стадии закрепления. Это различие имеет практическое значение:

  • Метод крашения с использованием отработанного красителя более чувствителен к химическому составу красильной ванны, качеству воды и циркуляции красильного раствора.
  • Термозольное крашение более чувствительно к равномерности температуры по всей ширине камеры, натяжению ткани и контролю миграции красителя во время сушки.

Скорость производства и минимальный объем

Красление в восстановительной среде осуществляется партиями. Каждый цикл включает нагрев, крашение при максимальной температуре, охлаждение и восстановительную очистку, и обычно занимает несколько часов от загрузки до разгрузки. Непрерывное крашение может обрабатывать несколько тысяч метров в час в стационарном режиме, но требует подготовительного материала, который не может быть продан как высококачественная продукция, что делает его непрактичным для небольших заказов.

Цветовая консистенция

Окрашивание методом истощения обеспечивает превосходную однородность в пределах одной партии; основная проблема заключается в колебаниях от партии к партии, которые контролируются за счет тщательного контроля рецептуры и точного взвешивания красителя. При непрерывном окрашивании однородность оттенка по ширине и длине очень высока в течение стабильного производственного цикла, при этом основные точки риска находятся в начале и конце каждого производственного цикла.

фактор Окрашивание выхлопных газов Непрерывное крашение (термосоль)
Механизм фиксации Диффузия в воде под воздействием тепла и давления Термосублимация в сухом теплом
Температура фиксации 130 ° C 180-220 ° С
скорость производства Партия за партией Высокая пропускная способность
Подходящий объем заказа Малые и средние партии Большие, длинные забеги
Однородность цвета Отлично подходит для использования в партии. Отлично подходит для длительных забегов.
Потребление воды Высокий Низкий
Потребление энергии Средняя Высокий
Гибкость затенения Высокий Низкий
Подходящие типы тканей Трикотаж, эластичные ткани, сложные конструкции Плоские тканые полотна, прочные конструкции

Снижение очистки

Почему дисперсным красителям это необходимо?

После окрашивания полиэстера дисперсными красителями часть красителя остается на поверхности волокна, а не полностью проникает внутрь полимера. Этот поверхностный краситель обладает слабой адгезией и способствует:

  • Низкая стойкость к стирке
  • Загрязнение соседних тканей во время стирки.
  • Сниженная стойкость к истиранию
  • Проблемы с сублимационной печатью возникают, когда ткань подвергается воздействию тепла во время прессования, термофиксации или конечного использования.

Восстановительная обработка — это химическая постобработка, которая удаляет поверхностный краситель путем его химического расщепления. Это стандартный и необходимый этап для полиэстера, окрашенного дисперсными красителями от среднего до темного цвета, как в отработанном, так и в непрерывном процессах. Пропуск этого этапа обычно приводит к нарушению стойкости красителя, которое трудно устранить после того, как ткань покинет красильный цех.

Различия в технологических процессах при отводе и непрерывном потоке

При крашении с удалением остатков красителя восстановительная промывка проводится в отдельной ванне после основного цикла крашения и охлаждения. Ткань обрабатывается восстанавливающим агентом при температуре приблизительно 70–80 °C в контролируемой среде с pH, после чего проводится тщательное полоскание. Процесс происходит в той же красильной машине, при этом ванна сливается и снова наполняется между крашением и промывкой.

При непрерывном крашении восстановительная очистка интегрирована в цикл промывки, следующий за блоком термозольной фиксации. Ткань проходит через ванны восстановительной очистки при контролируемой температуре и времени выдержки в рамках той же непрерывной производственной последовательности.

Средство для очистки Sylic D2740, снижающее кислотность, разработано для очистки полиэстера и смесей полиэстера от воздействия кислоты. Оно эффективно для средних и светлых оттенков, не требуя полного слива и повторного наполнения ванны, и совместимо с материалами, содержащими спандекс, где обычные средства на основе гидросульфита натрия могут вызывать пожелтение или повреждение волокон.

Ключевые вспомогательные вещества

Как при крашении с использованием вытяжной, так и непрерывной дисперсной эмульсии, краска требует применения вспомогательной химической программы, которая стабилизирует свойства красителя, обеспечивает равномерность нанесения и защищает конечную стойкость цвета. Выбор подходящего вспомогательного вещества для каждой функции и каждого типа процесса так же важен, как и выбор самого красителя.

Диспергирующие и выравнивающие агенты

При крашении методом истощения диспергирующие агенты обеспечивают равномерное распределение частиц красителя по всей ванне при высокой температуре, предотвращая агрегацию, которая приводит к появлению пятен или неравномерному поглощению цвета. Выравнивающие агенты замедляют начальную скорость поглощения красителя и улучшают миграцию красителя по поверхности ткани, позволяя ванне достичь равновесия до завершения процесса истощения.

При термозольном крашении диспергирующие агенты стабилизируют красящий раствор в течение длительных производственных циклов и предотвращают осаждение красителя на валах гладильной машины или внутри ванны для пропитки. Неравномерное распределение красителя в ванне для пропитки напрямую влияет на однородность оттенка по всей длине ткани.

Вспомогательные средства для крашения полиэфирсульфона (PES) от Sylic® включают продукты, разработанные специально для крашения полиэстера, которые обеспечивают высокотемпературное выравнивание, диспергирование и восстановительное очищение как в процессе вытяжной обработки, так и в термозольном процессе.

Ингибиторы миграции

Ингибиторы миграции являются специфическими для непрерывного процесса термозоля. На этапе предварительной сушки испарение воды создает капиллярный поток, который переносит растворенный краситель к поверхности ткани — явление, известное как миграция красителя. Если это не контролировать, это приводит к неравномерному распределению красителя по поперечному сечению волокна, снижению стойкости к стирке и повышению концентрации красителя на поверхности.

Ингибиторы миграции добавляются в раствор для пропитки, чтобы повысить его вязкость и ограничить подвижность красителя во время сушки. К распространенным типам относятся альгинат натрия и загустители на основе синтетических полимеров. Дозировка должна быть тщательно сбалансирована: чрезмерная вязкость может снизить проникновение красителя в волокно и создать проблемы в процессе последующей промывки.

Восстановительные очищающие агенты

Для темных оттенков восстановительная обработка имеет решающее значение для достижения уровней стойкости к стирке, требуемых основными стандартами испытаний текстильных изделий, включая ISO 105-C06, определяющий стойкость цвета при бытовой и коммерческой стирке. При выборе химического состава восстановительной обработки следует учитывать глубину оттенка, состав волокна и наличие эластана. Специально разработанные средства предпочтительны для эластичных полиэстеровых тканей, где обычные восстановительные агенты могут влиять на целостность или внешний вид волокна.

Резюме

Красление методом вытяжной обработки подходит для небольших партий, гибких программ окрашивания и трикотажного или эластичного полиэстера. Непрерывное термозольное крашение обеспечивает эффективность и стабильность при больших объемах тканого полиэстера. Подбор процесса в соответствии с производственными требованиями, подкрепленный правильной программой вспомогательной и постобработки, сокращает объем доработок и улучшает стойкость цвета. Для получения рекомендаций по продукции или технической поддержки обращайтесь в Skychem Group.
Компания Skychem Group

Часто задаваемые вопросы (FAQ)

В чём основное различие между крашением с использованием вытяжной и непрерывной дисперсной эмульсии?

Основное различие заключается в способе фиксации красителя. При крашении методом «истощения» ткань погружают в нагретую красильную ванну, где краситель постепенно проникает в волокно. При непрерывном термозольном крашении краситель наносится на поверхность ткани и фиксируется сухим теплом при температуре 180–220 °C. Оба процесса подходят для разных объемов заказов, типов тканей и производственных структур.

Какой процесс лучше подходит для небольших производственных партий или пробных образцов?

Окрашивание методом исчерпания лучше подходит для небольших партий. Его пакетная структура позволяет часто менять оттенки с минимальными потерями при переходе, что делает его практичным для изготовления образцов, выполнения небольших заказов и многоцветных программ. Непрерывное окрашивание требует значительных затрат на подготовку материала при каждой смене оттенка, что делает его экономически невыгодным для мелкосерийного производства.

Всегда ли требуется восстановительная очистка для полиэстера, окрашенного дисперсными красителями?

Для средних и темных оттенков это стандартная практика, и ее не следует пропускать. Остаточный поверхностный краситель после фиксации напрямую снижает стойкость к стирке, истиранию и сублимации. Для очень светлых оттенков необходимость в этом может быть меньше, но риск потери стойкости, как правило, перевешивает стоимость дополнительного этапа.

Можно ли окрашивать трикотажный полиэстер в непрерывном режиме с помощью красильной установки Thermosol?

Термозольное крашение предназначено для плоских, стабильных тканых материалов, которые могут проходить через плющающую машину и сушиться в диапазоне постоянного натяжения. Трикотажный полиэстер, особенно эластичные ткани, плохо подходит для этого процесса из-за деформации ткани и чувствительности к натяжению. Красение с отводом влаги в струйных или переливных машинах остается стандартным методом для трикотажного полиэстера.


Больше информации:

  1. Как покрасить полиэстеровую ткань
  2. Высокотемпературное крашение смесей полиэстера и хлопка
  3. Дисперсные и реактивные красители

Сэнди

Имея многолетний опыт работы с химическими красителями и вспомогательными веществами для текстильной промышленности, я стремлюсь делиться знаниями о новейших технологиях, устойчивых инновациях и тенденциях рынка.

Интересные статьи

Применение растворимых красителей в производстве пластмасс, чернил и покрытий.

Как выбрать подходящий растворитель-краситель для пластмасс, чернил и покрытий?

Содержание Что такое растворимые красители? Почему следует использовать растворимые красители вместо пигментов? Ключевые факторы выбора растворимых красителей: растворимость, термостойкость, светостойкость, миграционная стойкость. Выбор растворимых красителей в зависимости от области применения: пластмассы, печатные краски, покрытия. Рекомендуемые марки растворимых красителей. Часто задаваемые вопросы. Можно ли комбинировать растворимые красители и пигменты в одной рецептуре? Какие растворители подходят для красок глубокой и флексографической печати? Как проверяется термическая стабильность? Что вызывает миграцию красителей в упаковке? В этом руководстве сравниваются растворимые красители для пластмасс, печатных красок и покрытий по таким параметрам, как растворимость, термостойкость, светостойкость и миграционные свойства, что позволяет разработчикам рецептур подобрать подходящий сорт в зависимости от конкретной системы растворителей, температуры обработки и области применения. Что такое растворимые красители? Растворимые красители — это вещества, которые полностью растворяются в окружающей среде на молекулярном уровне, придавая пластмассам, типографским краскам и покрытиям характерную прозрачность, яркость и равномерный оттенок. Выбор растворимого красителя для пластмасс, печатных красок или покрытий сводится к трем практическим вопросам: растворяется ли он чисто в системе-носителе, выдержит ли он требуемую температуру обработки и останется ли он на месте после отгрузки продукции. Почему следует использовать растворимые красители вместо пигментов? Пигменты образуют суспензии частиц, рассеивающих свет, что может приводить к появлению мутности и неравномерной интенсивности цвета в прозрачных деталях. Растворимые красители полностью растворяются в среде-носителе, обеспечивая чистый, яркий цвет даже в тонких пленках или слегка окрашенном пластике. Для применений, где прозрачность и интенсивность цвета важнее непрозрачности, например, для прозрачных пластиковых компонентов, красок для гибкой упаковки или морилок для дерева, обычно лучше подходят растворимые красители. Ключевые факторы выбора растворимых красителей. Четыре фактора чаще всего определяют, будет ли тот или иной сорт растворимого красителя соответствовать ожиданиям в конкретном применении: растворимость в системе-носителе, термостойкость в процессе обработки, светостойкость при воздействии внешних факторов и устойчивость к миграции после ввода продукта в эксплуатацию. Растворимость. Растворимые красители проявляют свои свойства должным образом только в том случае, если они полностью растворяются в носителе, который уже используется разработчиком рецептуры. Совместимость с конкретной смесью растворителей определяет как интенсивность цвета, так и прозрачность готового продукта. Кетоны и сложные эфиры. Кетоны, такие как МЭК и ацетон, а также сложные эфиры, такие как этилацетат и бутилацетат, являются распространенными носителями в красках для глубокой и флексографической печати. Растворимые красители, разработанные для этих систем, обычно быстро растворяются и оставляют минимальный осадок, что обеспечивает стабильную плотность печати. Ароматические углеводороды. Толуол и ксилол по-прежнему широко используются в промышленных покрытиях и некоторых устаревших системах чернил. Растворимость в ароматических углеводородах может различаться в зависимости от химического состава красителя сильнее, чем в кетоновых или сложноэфирных системах, поэтому каждый сорт необходимо проверять на совместимость с конкретным носителем, а не предполагать совместимость по классу растворителя. Спирты. Этанол и изопропанол присутствуют в различных покрытиях и составах с низким содержанием летучих органических соединений. Растворимость красителей в растворителях, как правило, более ограничена в спиртовых системах, поэтому это одно из первых свойств, которое следует проверить, прежде чем принимать решение о выборе сорта. Поскольку растворимость зависит от химического состава конкретного красителя, а не только от класса растворителя, перед окончательным утверждением рецептуры стоит проверить профиль растворимости красителя в конкретном растворителе-носителе. Термостойкость. Температура обработки часто является решающим фактором при выборе между двумя в остальном похожими растворимыми красителями. Термическая стабильность в значительной степени зависит от химического состава красителя, и неправильный выбор может привести к изменению оттенка, выделению газов или снижению прозрачности в процессе обработки расплавом или отверждения. Антрахиноновые красители. Многие растворимые красители на основе антрахинона обладают превосходной термической стабильностью и часто выбираются для применения в высокотемпературных пластмассах, таких как поликарбонат и АБС-пластик, хотя точный предел термической стабильности варьируется в зависимости от марки и должен быть подтвержден для каждого конкретного красителя. Азокрасители. Азорастворимые красители обычно имеют более низкий температурный предел, чем антрахиноновые красители, и, как правило, подходят для обработки при низких температурах, например, полистирола. Зачастую они являются более экономически выгодным вариантом, если применение не требует длительного воздействия высоких температур. Свойства Антрахиноновые красители Азокрасители Типичный предел теплоизоляции Обычно выше, но зависит от сорта Обычно ниже, но зависит от сорта Светостойкость Обычно выше Устойчивость к УФ-излучению Подходит для кратковременного или внутреннего использования Распространенные смолы Поликарбонат, АБС-пластик Полистирол Относительная стоимость Выше Ниже Светостойкость Светостойкость измеряет, насколько хорошо цвет сопротивляется выцветанию под воздействием УФ-излучения или длительного воздействия света. Антрахиноновые красители, как правило, обладают превосходной светостойкостью и лучше подходят для использования на открытом воздухе или при длительном воздействии внешних факторов, в то время как азокрасители обычно пригодны для кратковременного или внутреннего использования. Для покрытий и пластмасс, которые будут подвергаться длительному воздействию внешней среды, светостойкость следует учитывать наряду с термостойкостью, а не рассматривать ее как отдельный, второстепенный фактор. Устойчивость к миграции. Миграция становится проблемой всякий раз, когда цветной пластик, пленка или покрытие находятся в прямом или косвенном контакте с другим материалом в течение длительного времени. Мигрирующий краситель может проникать в соседние слои, содержимое упаковки или окружающие поверхности, влияя как на внешний вид, так и, в некоторых случаях, на соответствие нормативным требованиям. Молекулярная масса и миграция. Красители-растворители с более высокой молекулярной массой и более низкой растворимостью в контактирующей среде, как правило, демонстрируют лучшую устойчивость к миграции. Это особенно важно в многослойных пластиковых пленках или упаковочных конструкциях, где перемещение красителя между слоями может со временем проявляться в виде изменения цвета или появления пятен. Условия тестирования. Миграционное поведение следует оценивать в условиях температуры и влажности, которые фактически будут наблюдаться в готовом продукте. Результаты измерений при комнатной температуре не позволяют с уверенностью прогнозировать характеристики в более теплых условиях хранения или транспортировки, поэтому тестирование в реальных условиях крайне важно перед окончательным определением класса качества. Для упаковки, предназначенной для контакта с пищевыми продуктами, миграционные испытания обычно проводятся в соответствии с установленными стандартами, такими как регламент ЕС по пластиковым материалам, предназначенным для контакта с пищевыми продуктами. Красители, как правило, не входят в конкретный список веществ, указанных в этом регламенте, но на них все же распространяются общие требования безопасности, поэтому это остается полезным ориентиром при установлении пределов внутренней миграции. Выбор растворителя-красителя в зависимости от области применения. После определения требований к растворимости, температуре, освещенности и миграции, правильный выбор растворителя-красителя также зависит от конкретного применения. В переработке пластмасс обычно используются такие смолы, как полистирол, АБС-пластик, акрил, поликарбонат и ПЭТ. Растворимые красители обеспечивают прозрачное и равномерное окрашивание, которого не всегда можно добиться с помощью пигментов, особенно в прозрачных или слегка тонированных деталях. Печатные краски для флексографической и глубокой печати.

Узнать больше »
Образцы нейлона желтого, красного и синего цветов, представляющие собой совместимый набор трехцветных кислотных красителей.

Выбор трехцветного кислотного красителя для получения однородных оттенков нейлона

Содержание Понимание коэффициента окрашивания Факторы, влияющие на коэффициент окрашивания Подбор коэффициентов окрашивания в комбинации Роль pH в поглощении красителя Диапазоны pH по классам красителей Контроль pH во время окрашивания Принципы выбора трехцветных красителей Выбор совместимых желтого, красного и синего Типичные комбинации трехцветных кислотных красителей для нейлона Светлая комбинация трехцветных красителей Глубокая комбинация трехцветных красителей Свойства миграции и накопления Предотвращение изменения оттенка Практические рекомендации по рецептам Контрольный список лабораторных испытаний Часто задаваемые вопросы Что вызывает неравномерное окрашивание нейлона кислотными красителями? Как контроль pH влияет на воспроизводимость результатов? Что делает трихроматическую комбинацию надежной? Окрашивание нейлона требует точности. Кислотные красители хорошо связываются с полиамидными волокнами, но стабильность оттенка зависит от того, насколько точно контролируются интенсивность окрашивания, pH и трихроматические комбинации. Небольшое несоответствие в любой из переменных может на оттенок отклониться от стандарта, даже если рецепт на бумаге выглядит правильным. В этой статье рассматриваются практические факторы, обеспечивающие совместимость комбинаций кислотных красителей с нейлоном. Понимание скорости окрашивания. Скорость окрашивания описывает, как быстро краситель перемещается из раствора на волокно. В случае нейлона эта скорость зависит от структуры красителя, температурного режима и количества доступных участков для окрашивания на подложке. Краситель с высокой скоростью окрашивания может давать неравномерный цвет, если он исчерпывается до того, как раствор полностью проникнет в ткань, особенно на плотно сплетенных трикотажных изделиях или плотной пряже. Факторы, влияющие на скорость окрашивания. Три переменные оказывают наибольшее влияние на скорость окрашивания нейлона: размер и структура молекул: более мелкие, более подвижные молекулы, как правило, легче мигрируют и выравниваются, в то время как более крупные или линейные структуры окрашиваются быстрее, но мигрируют меньше после фиксации. Концентрация электролита: более высокое содержание соли в ванне замедляет процесс за счет усиления ионной конкуренции на поверхности волокна, что может способствовать выравниванию, но может снизить общее истощение, если баланс не будет соблюден должным образом. Скорость изменения температуры: слишком быстрое повышение температуры оставляет красителю мало времени для миграции до фиксации, что повышает риск появления полос или «хвостов» на изделии. Согласование коэффициентов окрашивания в комбинации. При смешивании красителей для получения оттенка каждый компонент должен иметь сопоставимый коэффициент окрашивания. Если один из красителей в смеси проявляется заметно быстрее других, он доминирует на ранних стадиях окрашивания и изменяет оттенок по мере продвижения процесса окрашивания. Это одна из наиболее распространенных причин проблем с воспроизводимостью результатов в красильных цехах по производству нейлона, особенно когда рецептуры корректируются без проверки того, как новая комбинация ведет себя в целом, а не как отдельные красители. Роль pH в поглощении красителя. Кислотные красители требуют кислой среды для эффективного связывания с аминными группами нейлонового волокна. Уровень pH не только задает химическую среду, но и определяет скорость поглощения красителя и возможности коррекции после начала процесса окрашивания. Диапазоны pH в зависимости от класса красителя. Различные классы кислотных красителей разработаны для работы в определенных диапазонах pH. Работа вне этого временного окна изменяет скорость поглощения и может влиять на свойства стойкости. Типичный диапазон pH для каждого класса красителей. Характеристики поглощения. Выравнивающие кислотные красители: pH 5–6. Более медленное окрашивание, хорошая миграция, легче корректируется. Красители для измельчения: pH 4.5–5.5. Умеренное окрашивание, менее терпимо к неравномерному окрашиванию. Металлокомплексные кислотные красители: pH 4–5. Более быстрое окрашивание, более высокая стойкость, требуется более строгий контроль процесса. Эти диапазоны являются исходными. Фактические результаты зависят от конкретного сорта красителя, соотношения жидкости и типа оборудования, поэтому перед масштабированием до массового производства необходимо провести лабораторное подтверждение на конкретном субстрате. Контроль pH во время окрашивания. Поддержание стабильного уровня pH на протяжении всего цикла имеет такое же важное значение, как и установка правильной начальной точки. Повышение уровня pH в процессе окрашивания замедляет поглощение красителя и может привести к получению бледного или неравномерного оттенка, в то время как резкое снижение pH на начальном этапе может привести к слишком быстрому проявлению красителя для его правильной миграции. Буферные системы и контролируемое добавление кислоты поддерживают концентрацию кислоты в ванне в пределах нормы от начала до конца процесса. Выравнивающие агенты и буферные вспомогательные вещества, разработанные для контроля pH и скорости схватывания, помогают стабилизировать скорость впитывания на различных типах тканей и в разных условиях эксплуатации машин, особенно на тканях, склонных к быстрому первоначальному схватыванию. Принципы трехцветного окрашивания. В трехцветном окрашивании используются желтый, красный и синий красители для получения широкого спектра оттенков из небольшой рабочей палитры. Совместимость этих трех красителей определяет предсказуемость получаемых оттенков как в лабораторных условиях, так и в массовом производстве. Выбор совместимых желтых, красных и синих цветов. Рабочий трехцветный набор должен обладать схожей частотой попаданий, схожей чувствительностью к pH и сопоставимым миграционным поведением. Несоответствие компонентов может привести к изменению оттенка между лабораторными образцами и производственными партиями, даже если общая концентрация красителя соответствует норме. Кислотные красители Skyacido, разработанные специально для окрашивания полиамида, предлагают широкий цветовой охват с высокой степенью сочетаемости оттенков, что позволяет создавать скоординированные комбинации желтых, красных и синих компонентов, а не выбирать каждый цвет отдельно, основываясь только на оттенке. В таблице ниже указано, что следует проверить по каждому основному цвету при создании трехцветного набора: Компонент Скорость окрашивания Чувствительность к pH Миграция Желтый Сравните кривую истощения с красным и синим Отметьте точку сдвига, где ускоряется поглощение Подтвердите перераспределение при температуре выдержки Красный Сравните кривую истощения с желтым и синим Отметьте точку сдвига, где ускоряется поглощение Подтвердите перераспределение при температуре выдержки Синий Сравните кривую истощения с желтым и красным Отметьте точку сдвига, где ускоряется поглощение Подтвердите перераспределение при температуре выдержки Проведение этого сравнения во время лабораторной разработки, а не после того, как в основной партии наблюдается изменение оттенка, позволяет выявить несоответствия, пока их еще недорого исправить. Типичные комбинации трехцветных кислотных красителей для нейлона. В практическом окрашивании нейлона трехцветные комбинации обычно выбираются в зависимости от глубины оттенка, требуемой интенсивности окрашивания и совместимости красителей. Для поддержания сбалансированного истощения, миграции и воспроизводимости оттенков в светлых и темных тонах могут потребоваться различные комбинации. Трехцветная комбинация для светлых оттенков. Для светлых и средних оттенков предпочтительны красители с хорошей миграционной способностью и умеренным интенсивностью окрашивания, чтобы добиться превосходного выравнивания и коррекции оттенка. Типичная комбинация светлых оттенков может включать: Пример трехцветного расположения: Кислотный краситель Желтый Skyacido Желтый 199 Красный Skyacido Красный 337 Синий Skyacido Синий 324 Эта комбинация обеспечивает хорошую совместимость и является

Узнать больше »
2. Низкотемпературная обработка мылом оставляет более чистый моющий раствор и меньше пятен на соседних белых хлопчатобумажных полосках.

Руководство по применению мыла с реактивными красителями: лучшая стойкость стирки, меньше пятен на обратной стороне одежды.

Содержание Что такое реактивный краситель? Роль мыла в процессе смывания Почему необходимо удалять незакрепленный и гидролизованный краситель Как мыло влияет на стойкость к стирке Удаление гидролизованного красителя с поверхности волокна Связь между мылом и показателями стойкости Что вызывает обратное окрашивание? Наиболее подверженные риску источники обратного окрашивания тканей и смесовых тканей Ключевые параметры процесса для эффективного нанесения мыла Температура и время Соотношение раствора Жесткость воды и хелатирующие агенты Выбор правильных мыльных агентов Анионные и неионогенные мыльные агенты Подбор агентов в зависимости от типа волокна и глубины оттенка Вариант низкотемпературного мыльного агента: Sylic D2705 Основные преимущества Рекомендуемое применение Сравнение производительности Методы нанесения мыла Последовательность холодной и горячей стирки Одноэтапное и многоэтапное нанесение мыла Роль фиксаторов после нанесения мыла Рекомендации по обеспечению стабильной стойкости к стирке Часто задаваемые вопросы Сколько времени должно занимать нанесение мыла с реактивными красителями? Можно ли исправить обратное окрашивание после того, как оно произошло? Влияет ли жесткая вода на эффективность мыловарения? Всегда ли после нанесения мыла необходимо использовать отдельное фиксирующее средство? Обработка реактивными красителями часто рассматривается как быстрый этап в конце цикла окрашивания, но она напрямую влияет на стойкость к стирке и результаты обратного окрашивания. Правильный выбор температуры, времени и реагентов позволяет избежать дорогостоящих бракованных изделий и повторных заказов, которые снижают рентабельность. Какова роль реактивного красителя в процессе промывки? Промывка происходит после фиксации, когда реактивный краситель связывается с волокном в щелочной среде. Ткань стирают при температуре, близкой к температуре кипения, с использованием моющего средства или специального мыльного раствора, чтобы удалить все вещества, которые не образовали прочного соединения с волокном. Пропуск или сокращение этого этапа приводит к неполному удалению загрязнений из-за риска повреждения ткани, который проявится только при последующем тестировании или, что еще хуже, после того, как ткань попадет к покупателю. Почему необходимо удалять незакрепленный и гидролизованный краситель? Часть реактивного красителя всегда гидролизуется в красильной ванне, а не вступает в реакцию с волокном. Гидролизованный краситель неплотно прилегает к поверхности ткани, удерживаясь лишь за счет слабого физического притяжения, а не ковалентной связи. Оставленное на месте, оно стирается при прикосновении, линяет при стирке и переносится на более светлые ткани в той же загрузке белья. Обработка мылом — это этап, специально разработанный для удаления этих остатков до того, как они станут проблемой, влияющей на стойкость покрытия. Как количество мыла влияет на стойкость стирки. Качество нанесения мыла во многом определяет то, что проявляется позже при тестировании на стойкость. Даже если на цветовой карте указан правильный оттенок, партия товара может оказаться нестойкой к стирке или истиранию, если этот этап был проведен в спешке. Удаление гидролизованного красителя с поверхности волокна. Эффективное использование мыла позволяет удерживать размягченный краситель во взвешенном состоянии в моющем растворе, предотвращая его повторное оседание на ткани. Насколько полно это происходит, зависит от перемешивания, соотношения жидкости и диспергирующей способности используемого моющего или мыльного вещества. Связь между воздействием мыла и показателями стойкости цвета. Показатели стойкости цвета при стирке и трении, чаще всего оцениваемые с использованием методов испытаний на стойкость цвета AATCC, в значительной степени отражают количество незакрепившегося красителя, остающегося после смывания. Ткань может пройти первоначальную проверку оттенка при лабораторном погружении, но при этом не пройти проверку стойкости цвета в основной партии, если обработка мылом проводилась слишком короткое время или при слишком низкой температуре. Что вызывает обратное окрашивание? Распространенные причины обратного окрашивания. Обратное окрашивание происходит, когда краситель, смытый с окрашенной ткани, повторно оседает на неокрашенных или более светлых участках в той же ванне. Наиболее распространенные причины включают: переполнение мыльных ванн, содержащих больше гидролизованного красителя, чем может вместить раствор; недостаточное полоскание между этапами нанесения мыла и отделки; использование мыльных растворов со слабой диспергирующей способностью, которые позволяют свободным частицам красителя оседать обратно на ткань; неравномерная циркуляция раствора, которая создает локальные зоны высокой концентрации красителя. Ткани и смесовые ткани наиболее подвержены риску: темные и глубокие оттенки образуют наибольшую концентрацию гидролизованного красителя и являются наиболее частой причиной жалоб на обратное окрашивание. Смесовые ткани, а также любые изделия, в которых смешаны окрашенные и неокрашенные компоненты, особенно уязвимы, поскольку повторно нанесенный краситель гораздо заметнее на более светлых участках ткани. Ключевые параметры процесса для эффективного мыловарения. Большинство причин низкой стойкости и обратного окрашивания связаны с тем, насколько строго контролируются эти три параметра. Температура и время. Обычно мыловарение происходит при температуре, близкой к точке кипения, в течение пяти-пятнадцати минут, хотя идеальное сочетание зависит от глубины оттенка и типа ткани. Слишком низкая температура воды в ванне замедляет удаление красителя, а сокращение времени обработки приводит к тому, что гидролизованный краситель остается даже при правильной температуре. Глубина оттенка Температура мыловарения Типичное время Светлый до среднего 90–95°C 5–8 минут Глубокий и темный Почти кипящий (98–100°C) 10–15 минут Бирюзовый и проблемные оттенки Почти кипящий, многократная обработка 15 минут или более на одну обработку Этот диапазон температур, близких к кипящему, применяется к обычным мыльным средствам. Низкотемпературные моющие средства разработаны для эффективной работы при температуре от 60 до 80 °C, что позволяет снизить энергопотребление без ущерба для стойкости покрытия (см. раздел Sylic D2705 ниже).  Соотношение жидкости и раствора. Более жесткое соотношение жидкости и раствора концентрирует гидролизованный краситель в меньшем объеме воды, что увеличивает риск его повторного осаждения до того, как его можно будет вымыть. При работе мельниц, использующих струйные или переливные машины с меньшим соотношением жидкости, следует компенсировать это более сильными диспергирующими агентами или дополнительным циклом ополаскивания. Жесткость воды и хелатирующие агенты. Кальций, магний и железо в водопроводной воде препятствуют эффективности мыльных агентов и могут оставлять мутное или неровное покрытие. Секвестрирующий агент, такой как Sylic P1501B, анионный хелатирующий диспергатор с pH от 2.5 до 4.0 в 1% растворе, связывает эти ионы до начала процесса мылообразования и позволяет мылообразующему агенту действовать должным образом. Выбор правильных мыльных агентов. Анионные и неионогенные мыльные агенты. Анионные мыльные агенты широко используются благодаря своему сильному диспергативному действию, в то время как неионогенные лучше работают в жесткой воде и при более низких температурах. Оба типа входят в линейку вспомогательных средств для крашения, разработанных для обеспечения стабильности в щелочных ваннах и низкого пенообразования в струйных красильных машинах. Подбор моющих средств в зависимости от типа волокна и глубины оттенка. Хлопок и другие целлюлозные волокна, как правило, хорошо реагируют на анионные мыльные средства. В смесях, содержащих синтетические волокна, может потребоваться неионогенный вариант, чтобы избежать окрашивания более чувствительного синтетического компонента. Более темные оттенки обычно называются

Узнать больше »

Очистка восстановительных растворов при окрашивании полиэстера: полное руководство.

Содержание Что такое очистка путем сокращения расходов? Определение и назначение. Роль в дисперсном крашении. Влияние на стойкость цвета. Типичные жалобы на качество. Когда требуется восстановительное крашение. Темные и средние оттенки. Рецепты с высокой концентрацией красителя. Смеси с целлюлозными волокнами, когда его можно пропустить. Процесс и контроль. Типичный рецепт и параметры. Контроль температуры и pH. Предотвращение чрезмерного или недостаточного восстановления. Полоскание и нейтрализация. Выбор правильных восстанавливающих агентов. Гидросульфит натрия. Восстанавливающие агенты без серы. Низкотемпературные и экологичные варианты. Красители с высокой стойкостью к стирке для уменьшения восстановительной обработки. Устранение неполадок при стирке. Распространенные проблемы. Плохая стойкость к стирке после восстановительной обработки. Изменение оттенка или потускнение. Заключение. Часто задаваемые вопросы. Что произойдет, если пропустить этот этап? Снижение интенсивности стирки по сравнению с обычной стиркой? Можно ли это сделать при низкой температуре? Гидросульфит против бессернистых агентов? Партия, которая выглядит идеально на машине, может не пройти тест на стойкость к стирке спустя несколько дней. Чаще всего причиной является незакрепившийся дисперсный краситель, оставшийся на поверхности волокна, а решение заключается в восстановительной очистке. В этом руководстве рассматривается, когда необходим этот этап, химические процессы, лежащие в его основе, и как обеспечить стабильность результатов от лабораторного этапа до массового производства. Что такое очистка путем сокращения расходов? Определение и назначение. Очистка методом уменьшения количества красителя — это обработка после окрашивания, которая удаляет дисперсный краситель, не проникший в полиэфирные волокна и не закрепившийся на них. При высокотемпературном крашении часть молекул красителя остается на поверхности волокна, а не диффундирует в структуру полимера. Без обработки остаточный краситель стирается и линяет при стирке, снижая общую стойкость цвета. В восстановительной очищающей ванне разрушается и удаляется поверхностный краситель, оставляя только тот краситель, который должным образом закрепился внутри волокна. Роль в дисперсном крашении: Осветление путем восстановления происходит в конце цикла дисперсного крашения, после основного этапа крашения и перед окончательным полосканием. Это лишь один из этапов более сложного процесса окрашивания полиэстера, который также включает предварительную обработку, окрашивание и отделку. На странице, посвященной решениям для окрашивания полиэстера, описано, как эти этапы взаимосвязаны, а также рекомендованы вспомогательные вещества для каждого этапа. Влияние на стойкость цвета. Стойкость к стирке и истиранию — одна из характеристик, которую покупатели проверяют наиболее внимательно перед принятием партии товара. Неочищенный поверхностный краситель слабо связан и легко смывается, что и призвано выявлять стандартизированные тесты, такие как методы определения стойкости к стирке, разработанные AATCC. Правильно выполненная процедура восстановительной очистки улучшает эти результаты, удаляя краситель, который в противном случае привел бы к неудачному результату теста. Типичные жалобы на качество. Фабрики, которые пропускают или некачественно проводят восстановительную очистку, как правило, сталкиваются с повторяющимися проблемами: выцветание цвета на более светлые изделия в одной и той же загрузке белья; пятна на упаковке или отделке во время транспортировки и хранения; тусклые или мутные оттенки по сравнению с утвержденным лабораторным образцом; отбраковка партий после неудачной проверки стойкости в лаборатории покупателя. Эти проблемы почти всегда связаны с остаточными дисперсными красителями, а не с дефектом в самом рецепте красителя, поэтому восстановительная очистка заслуживает такого же внимания, как и последующий этап окрашивания. Когда требуется очистка от красителя для темных и средних оттенков: Более темные и средние оттенки требуют более высоких концентраций красителя, что, естественно, оставляет больше незакрепившегося красителя на поверхности волокна. Ассортимент дисперсных красителей Skycron охватывает как окрашивание, так и печать в темных, средних и ярких оттенках, а сочетание этих красителей с соответствующим этапом восстановительного осветления является стандартной практикой для достижения приемлемой стойкости при таких толстых слоях краски. Рецепты с высокой концентрацией красителя. Любой рецепт с высоким общим процентным содержанием красителя по весу ткани (% от веса ткани) выигрывает от восстановительного осветления, и это касается не только темных оттенков. В качестве общего ориентира, производители обычно группируют глубину оттенка следующим образом: Глубина оттенка Типичная концентрация красителя Снижение содержания красителя Светопропускание Ниже 1% от массы волокна Часто необязательный средний размер 1-3% от массы древесины. Рекомендуемый тёмный цвет: более 3% жирности. Эти значения являются общим ориентиром, а не фиксированным правилом, поскольку класс красителя, состав волокна и целевые показатели стойкости красителя влияют на пороговое значение. Комбинации нескольких красителей, используемые для получения точных индивидуальных оттенков, подчиняются той же логике, поскольку сочетание нескольких классов красителей может оставлять различное количество поверхностных остатков даже при умеренном общем процентном содержании. Смеси с целлюлозными волокнами, такие как полиэстер-хлопок и полиэстер-вискоза, создают дополнительный фактор риска. Дисперсный краситель, не закрепившийся в полиэфирной части, может окрасить целлюлозное волокно, вызывая нежелательное изменение оттенка ткани. Очистка методом уменьшения интенсивности излучения сохраняет желаемый контраст или сплошной оттенок для обоих типов волокон. Когда можно пропустить этот этап: Очень светлые оттенки с низкой концентрацией красителя иногда не требуют полного цикла восстановительного осветления, особенно при использовании красителей с высокой степенью истощения и хорошо контролируемых условиях окрашивания, и может быть достаточно простой стирки в горячей воде. Пропуск этого этапа все равно должен быть обдуманным решением, основанным на глубине затенения и требованиях к стойкости, а не на попытке сэкономить время и избежать ошибок. Типичный рецепт и параметры процесса и контроля. Стандартная щелочная восстановительная ванна для очистки включает восстановитель, каустическую соду или кальцинированную соду, а также смачивающий или диспергирующий агент. В качестве альтернативы все чаще используются бессерные системы кислотной очистки, работающие при более низком уровне pH. Примерная отправная точка выглядит следующим образом: Параметр Типичный диапазон Восстанавливающий агент 2–4 г/л Щелочь (NaOH или кальцинированная сода) 2–4 г/л Температура 70–80°C Время 15–20 минут Соотношение растворов 1:8–1:15 Эти значения варьируются в зависимости от глубины оттенка, класса красителя и состава волокна, поэтому перед масштабированием до массового производства следует провести лабораторные испытания для подтверждения окончательного рецепта. Контроль температуры и pH. Температура и pH — это две переменные, которые в наибольшей степени влияют на эффективность осветления: слишком низкая температура или слишком короткое время: остаются остатки красителя, и стойкость снижается. Слишком высокая температура или слишком высокая щелочность могут повлиять на состояние полиэстеровой поверхности или тактильные ощущения. В большинстве традиционных рецептов целевым показателем является слабощелочной pH в диапазоне от 9 до 11. Кислотные бессерные системы, напротив, работают в нейтральном или слабокислом диапазоне, в зависимости от используемого продукта, поэтому целевой уровень pH всегда должен соответствовать выбранному химическому составу, а не одному фиксированному правилу. Избегайте чрезмерного или недостаточного восстановления. Недостаточное восстановление оставляет поверхностный краситель, что впоследствии проявляется в плохой стойкости. Чрезмерное разбавление красителя приводит к его надежному закреплению в волокне, вызывая потерю оттенка, потускнение или неравномерность окраски.

Узнать больше »

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов

Получите смету проекта

Сообщите нам требования к вашему проекту, страну и предполагаемое применение.

Сэнди

Имея многолетний опыт работы с химическими красителями и вспомогательными веществами для текстильной промышленности, я стремлюсь делиться знаниями о новейших технологиях, устойчивых инновациях и тенденциях рынка.

Интересные статьи

Применение растворимых красителей в производстве пластмасс, чернил и покрытий.

Как выбрать подходящий растворитель-краситель для пластмасс, чернил и покрытий?

Содержание Что такое растворимые красители? Почему следует использовать растворимые красители вместо пигментов? Ключевые факторы выбора растворимых красителей: растворимость, термостойкость, светостойкость, миграционная стойкость. Выбор растворимых красителей в зависимости от области применения: пластмассы, печатные краски, покрытия. Рекомендуемые марки растворимых красителей. Часто задаваемые вопросы. Можно ли комбинировать растворимые красители и пигменты в одной рецептуре? Какие растворители подходят для красок глубокой и флексографической печати? Как проверяется термическая стабильность? Что вызывает миграцию красителей в упаковке? В этом руководстве сравниваются растворимые красители для пластмасс, печатных красок и покрытий по таким параметрам, как растворимость, термостойкость, светостойкость и миграционные свойства, что позволяет разработчикам рецептур подобрать подходящий сорт в зависимости от конкретной системы растворителей, температуры обработки и области применения. Что такое растворимые красители? Растворимые красители — это вещества, которые полностью растворяются в окружающей среде на молекулярном уровне, придавая пластмассам, типографским краскам и покрытиям характерную прозрачность, яркость и равномерный оттенок. Выбор растворимого красителя для пластмасс, печатных красок или покрытий сводится к трем практическим вопросам: растворяется ли он чисто в системе-носителе, выдержит ли он требуемую температуру обработки и останется ли он на месте после отгрузки продукции. Почему следует использовать растворимые красители вместо пигментов? Пигменты образуют суспензии частиц, рассеивающих свет, что может приводить к появлению мутности и неравномерной интенсивности цвета в прозрачных деталях. Растворимые красители полностью растворяются в среде-носителе, обеспечивая чистый, яркий цвет даже в тонких пленках или слегка окрашенном пластике. Для применений, где прозрачность и интенсивность цвета важнее непрозрачности, например, для прозрачных пластиковых компонентов, красок для гибкой упаковки или морилок для дерева, обычно лучше подходят растворимые красители. Ключевые факторы выбора растворимых красителей. Четыре фактора чаще всего определяют, будет ли тот или иной сорт растворимого красителя соответствовать ожиданиям в конкретном применении: растворимость в системе-носителе, термостойкость в процессе обработки, светостойкость при воздействии внешних факторов и устойчивость к миграции после ввода продукта в эксплуатацию. Растворимость. Растворимые красители проявляют свои свойства должным образом только в том случае, если они полностью растворяются в носителе, который уже используется разработчиком рецептуры. Совместимость с конкретной смесью растворителей определяет как интенсивность цвета, так и прозрачность готового продукта. Кетоны и сложные эфиры. Кетоны, такие как МЭК и ацетон, а также сложные эфиры, такие как этилацетат и бутилацетат, являются распространенными носителями в красках для глубокой и флексографической печати. Растворимые красители, разработанные для этих систем, обычно быстро растворяются и оставляют минимальный осадок, что обеспечивает стабильную плотность печати. Ароматические углеводороды. Толуол и ксилол по-прежнему широко используются в промышленных покрытиях и некоторых устаревших системах чернил. Растворимость в ароматических углеводородах может различаться в зависимости от химического состава красителя сильнее, чем в кетоновых или сложноэфирных системах, поэтому каждый сорт необходимо проверять на совместимость с конкретным носителем, а не предполагать совместимость по классу растворителя. Спирты. Этанол и изопропанол присутствуют в различных покрытиях и составах с низким содержанием летучих органических соединений. Растворимость красителей в растворителях, как правило, более ограничена в спиртовых системах, поэтому это одно из первых свойств, которое следует проверить, прежде чем принимать решение о выборе сорта. Поскольку растворимость зависит от химического состава конкретного красителя, а не только от класса растворителя, перед окончательным утверждением рецептуры стоит проверить профиль растворимости красителя в конкретном растворителе-носителе. Термостойкость. Температура обработки часто является решающим фактором при выборе между двумя в остальном похожими растворимыми красителями. Термическая стабильность в значительной степени зависит от химического состава красителя, и неправильный выбор может привести к изменению оттенка, выделению газов или снижению прозрачности в процессе обработки расплавом или отверждения. Антрахиноновые красители. Многие растворимые красители на основе антрахинона обладают превосходной термической стабильностью и часто выбираются для применения в высокотемпературных пластмассах, таких как поликарбонат и АБС-пластик, хотя точный предел термической стабильности варьируется в зависимости от марки и должен быть подтвержден для каждого конкретного красителя. Азокрасители. Азорастворимые красители обычно имеют более низкий температурный предел, чем антрахиноновые красители, и, как правило, подходят для обработки при низких температурах, например, полистирола. Зачастую они являются более экономически выгодным вариантом, если применение не требует длительного воздействия высоких температур. Свойства Антрахиноновые красители Азокрасители Типичный предел теплоизоляции Обычно выше, но зависит от сорта Обычно ниже, но зависит от сорта Светостойкость Обычно выше Устойчивость к УФ-излучению Подходит для кратковременного или внутреннего использования Распространенные смолы Поликарбонат, АБС-пластик Полистирол Относительная стоимость Выше Ниже Светостойкость Светостойкость измеряет, насколько хорошо цвет сопротивляется выцветанию под воздействием УФ-излучения или длительного воздействия света. Антрахиноновые красители, как правило, обладают превосходной светостойкостью и лучше подходят для использования на открытом воздухе или при длительном воздействии внешних факторов, в то время как азокрасители обычно пригодны для кратковременного или внутреннего использования. Для покрытий и пластмасс, которые будут подвергаться длительному воздействию внешней среды, светостойкость следует учитывать наряду с термостойкостью, а не рассматривать ее как отдельный, второстепенный фактор. Устойчивость к миграции. Миграция становится проблемой всякий раз, когда цветной пластик, пленка или покрытие находятся в прямом или косвенном контакте с другим материалом в течение длительного времени. Мигрирующий краситель может проникать в соседние слои, содержимое упаковки или окружающие поверхности, влияя как на внешний вид, так и, в некоторых случаях, на соответствие нормативным требованиям. Молекулярная масса и миграция. Красители-растворители с более высокой молекулярной массой и более низкой растворимостью в контактирующей среде, как правило, демонстрируют лучшую устойчивость к миграции. Это особенно важно в многослойных пластиковых пленках или упаковочных конструкциях, где перемещение красителя между слоями может со временем проявляться в виде изменения цвета или появления пятен. Условия тестирования. Миграционное поведение следует оценивать в условиях температуры и влажности, которые фактически будут наблюдаться в готовом продукте. Результаты измерений при комнатной температуре не позволяют с уверенностью прогнозировать характеристики в более теплых условиях хранения или транспортировки, поэтому тестирование в реальных условиях крайне важно перед окончательным определением класса качества. Для упаковки, предназначенной для контакта с пищевыми продуктами, миграционные испытания обычно проводятся в соответствии с установленными стандартами, такими как регламент ЕС по пластиковым материалам, предназначенным для контакта с пищевыми продуктами. Красители, как правило, не входят в конкретный список веществ, указанных в этом регламенте, но на них все же распространяются общие требования безопасности, поэтому это остается полезным ориентиром при установлении пределов внутренней миграции. Выбор растворителя-красителя в зависимости от области применения. После определения требований к растворимости, температуре, освещенности и миграции, правильный выбор растворителя-красителя также зависит от конкретного применения. В переработке пластмасс обычно используются такие смолы, как полистирол, АБС-пластик, акрил, поликарбонат и ПЭТ. Растворимые красители обеспечивают прозрачное и равномерное окрашивание, которого не всегда можно добиться с помощью пигментов, особенно в прозрачных или слегка тонированных деталях. Печатные краски для флексографической и глубокой печати.

Узнать больше »
Образцы нейлона желтого, красного и синего цветов, представляющие собой совместимый набор трехцветных кислотных красителей.

Выбор трехцветного кислотного красителя для получения однородных оттенков нейлона

Содержание Понимание коэффициента окрашивания Факторы, влияющие на коэффициент окрашивания Подбор коэффициентов окрашивания в комбинации Роль pH в поглощении красителя Диапазоны pH по классам красителей Контроль pH во время окрашивания Принципы выбора трехцветных красителей Выбор совместимых желтого, красного и синего Типичные комбинации трехцветных кислотных красителей для нейлона Светлая комбинация трехцветных красителей Глубокая комбинация трехцветных красителей Свойства миграции и накопления Предотвращение изменения оттенка Практические рекомендации по рецептам Контрольный список лабораторных испытаний Часто задаваемые вопросы Что вызывает неравномерное окрашивание нейлона кислотными красителями? Как контроль pH влияет на воспроизводимость результатов? Что делает трихроматическую комбинацию надежной? Окрашивание нейлона требует точности. Кислотные красители хорошо связываются с полиамидными волокнами, но стабильность оттенка зависит от того, насколько точно контролируются интенсивность окрашивания, pH и трихроматические комбинации. Небольшое несоответствие в любой из переменных может на оттенок отклониться от стандарта, даже если рецепт на бумаге выглядит правильным. В этой статье рассматриваются практические факторы, обеспечивающие совместимость комбинаций кислотных красителей с нейлоном. Понимание скорости окрашивания. Скорость окрашивания описывает, как быстро краситель перемещается из раствора на волокно. В случае нейлона эта скорость зависит от структуры красителя, температурного режима и количества доступных участков для окрашивания на подложке. Краситель с высокой скоростью окрашивания может давать неравномерный цвет, если он исчерпывается до того, как раствор полностью проникнет в ткань, особенно на плотно сплетенных трикотажных изделиях или плотной пряже. Факторы, влияющие на скорость окрашивания. Три переменные оказывают наибольшее влияние на скорость окрашивания нейлона: размер и структура молекул: более мелкие, более подвижные молекулы, как правило, легче мигрируют и выравниваются, в то время как более крупные или линейные структуры окрашиваются быстрее, но мигрируют меньше после фиксации. Концентрация электролита: более высокое содержание соли в ванне замедляет процесс за счет усиления ионной конкуренции на поверхности волокна, что может способствовать выравниванию, но может снизить общее истощение, если баланс не будет соблюден должным образом. Скорость изменения температуры: слишком быстрое повышение температуры оставляет красителю мало времени для миграции до фиксации, что повышает риск появления полос или «хвостов» на изделии. Согласование коэффициентов окрашивания в комбинации. При смешивании красителей для получения оттенка каждый компонент должен иметь сопоставимый коэффициент окрашивания. Если один из красителей в смеси проявляется заметно быстрее других, он доминирует на ранних стадиях окрашивания и изменяет оттенок по мере продвижения процесса окрашивания. Это одна из наиболее распространенных причин проблем с воспроизводимостью результатов в красильных цехах по производству нейлона, особенно когда рецептуры корректируются без проверки того, как новая комбинация ведет себя в целом, а не как отдельные красители. Роль pH в поглощении красителя. Кислотные красители требуют кислой среды для эффективного связывания с аминными группами нейлонового волокна. Уровень pH не только задает химическую среду, но и определяет скорость поглощения красителя и возможности коррекции после начала процесса окрашивания. Диапазоны pH в зависимости от класса красителя. Различные классы кислотных красителей разработаны для работы в определенных диапазонах pH. Работа вне этого временного окна изменяет скорость поглощения и может влиять на свойства стойкости. Типичный диапазон pH для каждого класса красителей. Характеристики поглощения. Выравнивающие кислотные красители: pH 5–6. Более медленное окрашивание, хорошая миграция, легче корректируется. Красители для измельчения: pH 4.5–5.5. Умеренное окрашивание, менее терпимо к неравномерному окрашиванию. Металлокомплексные кислотные красители: pH 4–5. Более быстрое окрашивание, более высокая стойкость, требуется более строгий контроль процесса. Эти диапазоны являются исходными. Фактические результаты зависят от конкретного сорта красителя, соотношения жидкости и типа оборудования, поэтому перед масштабированием до массового производства необходимо провести лабораторное подтверждение на конкретном субстрате. Контроль pH во время окрашивания. Поддержание стабильного уровня pH на протяжении всего цикла имеет такое же важное значение, как и установка правильной начальной точки. Повышение уровня pH в процессе окрашивания замедляет поглощение красителя и может привести к получению бледного или неравномерного оттенка, в то время как резкое снижение pH на начальном этапе может привести к слишком быстрому проявлению красителя для его правильной миграции. Буферные системы и контролируемое добавление кислоты поддерживают концентрацию кислоты в ванне в пределах нормы от начала до конца процесса. Выравнивающие агенты и буферные вспомогательные вещества, разработанные для контроля pH и скорости схватывания, помогают стабилизировать скорость впитывания на различных типах тканей и в разных условиях эксплуатации машин, особенно на тканях, склонных к быстрому первоначальному схватыванию. Принципы трехцветного окрашивания. В трехцветном окрашивании используются желтый, красный и синий красители для получения широкого спектра оттенков из небольшой рабочей палитры. Совместимость этих трех красителей определяет предсказуемость получаемых оттенков как в лабораторных условиях, так и в массовом производстве. Выбор совместимых желтых, красных и синих цветов. Рабочий трехцветный набор должен обладать схожей частотой попаданий, схожей чувствительностью к pH и сопоставимым миграционным поведением. Несоответствие компонентов может привести к изменению оттенка между лабораторными образцами и производственными партиями, даже если общая концентрация красителя соответствует норме. Кислотные красители Skyacido, разработанные специально для окрашивания полиамида, предлагают широкий цветовой охват с высокой степенью сочетаемости оттенков, что позволяет создавать скоординированные комбинации желтых, красных и синих компонентов, а не выбирать каждый цвет отдельно, основываясь только на оттенке. В таблице ниже указано, что следует проверить по каждому основному цвету при создании трехцветного набора: Компонент Скорость окрашивания Чувствительность к pH Миграция Желтый Сравните кривую истощения с красным и синим Отметьте точку сдвига, где ускоряется поглощение Подтвердите перераспределение при температуре выдержки Красный Сравните кривую истощения с желтым и синим Отметьте точку сдвига, где ускоряется поглощение Подтвердите перераспределение при температуре выдержки Синий Сравните кривую истощения с желтым и красным Отметьте точку сдвига, где ускоряется поглощение Подтвердите перераспределение при температуре выдержки Проведение этого сравнения во время лабораторной разработки, а не после того, как в основной партии наблюдается изменение оттенка, позволяет выявить несоответствия, пока их еще недорого исправить. Типичные комбинации трехцветных кислотных красителей для нейлона. В практическом окрашивании нейлона трехцветные комбинации обычно выбираются в зависимости от глубины оттенка, требуемой интенсивности окрашивания и совместимости красителей. Для поддержания сбалансированного истощения, миграции и воспроизводимости оттенков в светлых и темных тонах могут потребоваться различные комбинации. Трехцветная комбинация для светлых оттенков. Для светлых и средних оттенков предпочтительны красители с хорошей миграционной способностью и умеренным интенсивностью окрашивания, чтобы добиться превосходного выравнивания и коррекции оттенка. Типичная комбинация светлых оттенков может включать: Пример трехцветного расположения: Кислотный краситель Желтый Skyacido Желтый 199 Красный Skyacido Красный 337 Синий Skyacido Синий 324 Эта комбинация обеспечивает хорошую совместимость и является

Узнать больше »
2. Низкотемпературная обработка мылом оставляет более чистый моющий раствор и меньше пятен на соседних белых хлопчатобумажных полосках.

Руководство по применению мыла с реактивными красителями: лучшая стойкость стирки, меньше пятен на обратной стороне одежды.

Содержание Что такое реактивный краситель? Роль мыла в процессе смывания Почему необходимо удалять незакрепленный и гидролизованный краситель Как мыло влияет на стойкость к стирке Удаление гидролизованного красителя с поверхности волокна Связь между мылом и показателями стойкости Что вызывает обратное окрашивание? Наиболее подверженные риску источники обратного окрашивания тканей и смесовых тканей Ключевые параметры процесса для эффективного нанесения мыла Температура и время Соотношение раствора Жесткость воды и хелатирующие агенты Выбор правильных мыльных агентов Анионные и неионогенные мыльные агенты Подбор агентов в зависимости от типа волокна и глубины оттенка Вариант низкотемпературного мыльного агента: Sylic D2705 Основные преимущества Рекомендуемое применение Сравнение производительности Методы нанесения мыла Последовательность холодной и горячей стирки Одноэтапное и многоэтапное нанесение мыла Роль фиксаторов после нанесения мыла Рекомендации по обеспечению стабильной стойкости к стирке Часто задаваемые вопросы Сколько времени должно занимать нанесение мыла с реактивными красителями? Можно ли исправить обратное окрашивание после того, как оно произошло? Влияет ли жесткая вода на эффективность мыловарения? Всегда ли после нанесения мыла необходимо использовать отдельное фиксирующее средство? Обработка реактивными красителями часто рассматривается как быстрый этап в конце цикла окрашивания, но она напрямую влияет на стойкость к стирке и результаты обратного окрашивания. Правильный выбор температуры, времени и реагентов позволяет избежать дорогостоящих бракованных изделий и повторных заказов, которые снижают рентабельность. Какова роль реактивного красителя в процессе промывки? Промывка происходит после фиксации, когда реактивный краситель связывается с волокном в щелочной среде. Ткань стирают при температуре, близкой к температуре кипения, с использованием моющего средства или специального мыльного раствора, чтобы удалить все вещества, которые не образовали прочного соединения с волокном. Пропуск или сокращение этого этапа приводит к неполному удалению загрязнений из-за риска повреждения ткани, который проявится только при последующем тестировании или, что еще хуже, после того, как ткань попадет к покупателю. Почему необходимо удалять незакрепленный и гидролизованный краситель? Часть реактивного красителя всегда гидролизуется в красильной ванне, а не вступает в реакцию с волокном. Гидролизованный краситель неплотно прилегает к поверхности ткани, удерживаясь лишь за счет слабого физического притяжения, а не ковалентной связи. Оставленное на месте, оно стирается при прикосновении, линяет при стирке и переносится на более светлые ткани в той же загрузке белья. Обработка мылом — это этап, специально разработанный для удаления этих остатков до того, как они станут проблемой, влияющей на стойкость покрытия. Как количество мыла влияет на стойкость стирки. Качество нанесения мыла во многом определяет то, что проявляется позже при тестировании на стойкость. Даже если на цветовой карте указан правильный оттенок, партия товара может оказаться нестойкой к стирке или истиранию, если этот этап был проведен в спешке. Удаление гидролизованного красителя с поверхности волокна. Эффективное использование мыла позволяет удерживать размягченный краситель во взвешенном состоянии в моющем растворе, предотвращая его повторное оседание на ткани. Насколько полно это происходит, зависит от перемешивания, соотношения жидкости и диспергирующей способности используемого моющего или мыльного вещества. Связь между воздействием мыла и показателями стойкости цвета. Показатели стойкости цвета при стирке и трении, чаще всего оцениваемые с использованием методов испытаний на стойкость цвета AATCC, в значительной степени отражают количество незакрепившегося красителя, остающегося после смывания. Ткань может пройти первоначальную проверку оттенка при лабораторном погружении, но при этом не пройти проверку стойкости цвета в основной партии, если обработка мылом проводилась слишком короткое время или при слишком низкой температуре. Что вызывает обратное окрашивание? Распространенные причины обратного окрашивания. Обратное окрашивание происходит, когда краситель, смытый с окрашенной ткани, повторно оседает на неокрашенных или более светлых участках в той же ванне. Наиболее распространенные причины включают: переполнение мыльных ванн, содержащих больше гидролизованного красителя, чем может вместить раствор; недостаточное полоскание между этапами нанесения мыла и отделки; использование мыльных растворов со слабой диспергирующей способностью, которые позволяют свободным частицам красителя оседать обратно на ткань; неравномерная циркуляция раствора, которая создает локальные зоны высокой концентрации красителя. Ткани и смесовые ткани наиболее подвержены риску: темные и глубокие оттенки образуют наибольшую концентрацию гидролизованного красителя и являются наиболее частой причиной жалоб на обратное окрашивание. Смесовые ткани, а также любые изделия, в которых смешаны окрашенные и неокрашенные компоненты, особенно уязвимы, поскольку повторно нанесенный краситель гораздо заметнее на более светлых участках ткани. Ключевые параметры процесса для эффективного мыловарения. Большинство причин низкой стойкости и обратного окрашивания связаны с тем, насколько строго контролируются эти три параметра. Температура и время. Обычно мыловарение происходит при температуре, близкой к точке кипения, в течение пяти-пятнадцати минут, хотя идеальное сочетание зависит от глубины оттенка и типа ткани. Слишком низкая температура воды в ванне замедляет удаление красителя, а сокращение времени обработки приводит к тому, что гидролизованный краситель остается даже при правильной температуре. Глубина оттенка Температура мыловарения Типичное время Светлый до среднего 90–95°C 5–8 минут Глубокий и темный Почти кипящий (98–100°C) 10–15 минут Бирюзовый и проблемные оттенки Почти кипящий, многократная обработка 15 минут или более на одну обработку Этот диапазон температур, близких к кипящему, применяется к обычным мыльным средствам. Низкотемпературные моющие средства разработаны для эффективной работы при температуре от 60 до 80 °C, что позволяет снизить энергопотребление без ущерба для стойкости покрытия (см. раздел Sylic D2705 ниже).  Соотношение жидкости и раствора. Более жесткое соотношение жидкости и раствора концентрирует гидролизованный краситель в меньшем объеме воды, что увеличивает риск его повторного осаждения до того, как его можно будет вымыть. При работе мельниц, использующих струйные или переливные машины с меньшим соотношением жидкости, следует компенсировать это более сильными диспергирующими агентами или дополнительным циклом ополаскивания. Жесткость воды и хелатирующие агенты. Кальций, магний и железо в водопроводной воде препятствуют эффективности мыльных агентов и могут оставлять мутное или неровное покрытие. Секвестрирующий агент, такой как Sylic P1501B, анионный хелатирующий диспергатор с pH от 2.5 до 4.0 в 1% растворе, связывает эти ионы до начала процесса мылообразования и позволяет мылообразующему агенту действовать должным образом. Выбор правильных мыльных агентов. Анионные и неионогенные мыльные агенты. Анионные мыльные агенты широко используются благодаря своему сильному диспергативному действию, в то время как неионогенные лучше работают в жесткой воде и при более низких температурах. Оба типа входят в линейку вспомогательных средств для крашения, разработанных для обеспечения стабильности в щелочных ваннах и низкого пенообразования в струйных красильных машинах. Подбор моющих средств в зависимости от типа волокна и глубины оттенка. Хлопок и другие целлюлозные волокна, как правило, хорошо реагируют на анионные мыльные средства. В смесях, содержащих синтетические волокна, может потребоваться неионогенный вариант, чтобы избежать окрашивания более чувствительного синтетического компонента. Более темные оттенки обычно называются

Узнать больше »

Очистка восстановительных растворов при окрашивании полиэстера: полное руководство.

Содержание Что такое очистка путем сокращения расходов? Определение и назначение. Роль в дисперсном крашении. Влияние на стойкость цвета. Типичные жалобы на качество. Когда требуется восстановительное крашение. Темные и средние оттенки. Рецепты с высокой концентрацией красителя. Смеси с целлюлозными волокнами, когда его можно пропустить. Процесс и контроль. Типичный рецепт и параметры. Контроль температуры и pH. Предотвращение чрезмерного или недостаточного восстановления. Полоскание и нейтрализация. Выбор правильных восстанавливающих агентов. Гидросульфит натрия. Восстанавливающие агенты без серы. Низкотемпературные и экологичные варианты. Красители с высокой стойкостью к стирке для уменьшения восстановительной обработки. Устранение неполадок при стирке. Распространенные проблемы. Плохая стойкость к стирке после восстановительной обработки. Изменение оттенка или потускнение. Заключение. Часто задаваемые вопросы. Что произойдет, если пропустить этот этап? Снижение интенсивности стирки по сравнению с обычной стиркой? Можно ли это сделать при низкой температуре? Гидросульфит против бессернистых агентов? Партия, которая выглядит идеально на машине, может не пройти тест на стойкость к стирке спустя несколько дней. Чаще всего причиной является незакрепившийся дисперсный краситель, оставшийся на поверхности волокна, а решение заключается в восстановительной очистке. В этом руководстве рассматривается, когда необходим этот этап, химические процессы, лежащие в его основе, и как обеспечить стабильность результатов от лабораторного этапа до массового производства. Что такое очистка путем сокращения расходов? Определение и назначение. Очистка методом уменьшения количества красителя — это обработка после окрашивания, которая удаляет дисперсный краситель, не проникший в полиэфирные волокна и не закрепившийся на них. При высокотемпературном крашении часть молекул красителя остается на поверхности волокна, а не диффундирует в структуру полимера. Без обработки остаточный краситель стирается и линяет при стирке, снижая общую стойкость цвета. В восстановительной очищающей ванне разрушается и удаляется поверхностный краситель, оставляя только тот краситель, который должным образом закрепился внутри волокна. Роль в дисперсном крашении: Осветление путем восстановления происходит в конце цикла дисперсного крашения, после основного этапа крашения и перед окончательным полосканием. Это лишь один из этапов более сложного процесса окрашивания полиэстера, который также включает предварительную обработку, окрашивание и отделку. На странице, посвященной решениям для окрашивания полиэстера, описано, как эти этапы взаимосвязаны, а также рекомендованы вспомогательные вещества для каждого этапа. Влияние на стойкость цвета. Стойкость к стирке и истиранию — одна из характеристик, которую покупатели проверяют наиболее внимательно перед принятием партии товара. Неочищенный поверхностный краситель слабо связан и легко смывается, что и призвано выявлять стандартизированные тесты, такие как методы определения стойкости к стирке, разработанные AATCC. Правильно выполненная процедура восстановительной очистки улучшает эти результаты, удаляя краситель, который в противном случае привел бы к неудачному результату теста. Типичные жалобы на качество. Фабрики, которые пропускают или некачественно проводят восстановительную очистку, как правило, сталкиваются с повторяющимися проблемами: выцветание цвета на более светлые изделия в одной и той же загрузке белья; пятна на упаковке или отделке во время транспортировки и хранения; тусклые или мутные оттенки по сравнению с утвержденным лабораторным образцом; отбраковка партий после неудачной проверки стойкости в лаборатории покупателя. Эти проблемы почти всегда связаны с остаточными дисперсными красителями, а не с дефектом в самом рецепте красителя, поэтому восстановительная очистка заслуживает такого же внимания, как и последующий этап окрашивания. Когда требуется очистка от красителя для темных и средних оттенков: Более темные и средние оттенки требуют более высоких концентраций красителя, что, естественно, оставляет больше незакрепившегося красителя на поверхности волокна. Ассортимент дисперсных красителей Skycron охватывает как окрашивание, так и печать в темных, средних и ярких оттенках, а сочетание этих красителей с соответствующим этапом восстановительного осветления является стандартной практикой для достижения приемлемой стойкости при таких толстых слоях краски. Рецепты с высокой концентрацией красителя. Любой рецепт с высоким общим процентным содержанием красителя по весу ткани (% от веса ткани) выигрывает от восстановительного осветления, и это касается не только темных оттенков. В качестве общего ориентира, производители обычно группируют глубину оттенка следующим образом: Глубина оттенка Типичная концентрация красителя Снижение содержания красителя Светопропускание Ниже 1% от массы волокна Часто необязательный средний размер 1-3% от массы древесины. Рекомендуемый тёмный цвет: более 3% жирности. Эти значения являются общим ориентиром, а не фиксированным правилом, поскольку класс красителя, состав волокна и целевые показатели стойкости красителя влияют на пороговое значение. Комбинации нескольких красителей, используемые для получения точных индивидуальных оттенков, подчиняются той же логике, поскольку сочетание нескольких классов красителей может оставлять различное количество поверхностных остатков даже при умеренном общем процентном содержании. Смеси с целлюлозными волокнами, такие как полиэстер-хлопок и полиэстер-вискоза, создают дополнительный фактор риска. Дисперсный краситель, не закрепившийся в полиэфирной части, может окрасить целлюлозное волокно, вызывая нежелательное изменение оттенка ткани. Очистка методом уменьшения интенсивности излучения сохраняет желаемый контраст или сплошной оттенок для обоих типов волокон. Когда можно пропустить этот этап: Очень светлые оттенки с низкой концентрацией красителя иногда не требуют полного цикла восстановительного осветления, особенно при использовании красителей с высокой степенью истощения и хорошо контролируемых условиях окрашивания, и может быть достаточно простой стирки в горячей воде. Пропуск этого этапа все равно должен быть обдуманным решением, основанным на глубине затенения и требованиях к стойкости, а не на попытке сэкономить время и избежать ошибок. Типичный рецепт и параметры процесса и контроля. Стандартная щелочная восстановительная ванна для очистки включает восстановитель, каустическую соду или кальцинированную соду, а также смачивающий или диспергирующий агент. В качестве альтернативы все чаще используются бессерные системы кислотной очистки, работающие при более низком уровне pH. Примерная отправная точка выглядит следующим образом: Параметр Типичный диапазон Восстанавливающий агент 2–4 г/л Щелочь (NaOH или кальцинированная сода) 2–4 г/л Температура 70–80°C Время 15–20 минут Соотношение растворов 1:8–1:15 Эти значения варьируются в зависимости от глубины оттенка, класса красителя и состава волокна, поэтому перед масштабированием до массового производства следует провести лабораторные испытания для подтверждения окончательного рецепта. Контроль температуры и pH. Температура и pH — это две переменные, которые в наибольшей степени влияют на эффективность осветления: слишком низкая температура или слишком короткое время: остаются остатки красителя, и стойкость снижается. Слишком высокая температура или слишком высокая щелочность могут повлиять на состояние полиэстеровой поверхности или тактильные ощущения. В большинстве традиционных рецептов целевым показателем является слабощелочной pH в диапазоне от 9 до 11. Кислотные бессерные системы, напротив, работают в нейтральном или слабокислом диапазоне, в зависимости от используемого продукта, поэтому целевой уровень pH всегда должен соответствовать выбранному химическому составу, а не одному фиксированному правилу. Избегайте чрезмерного или недостаточного восстановления. Недостаточное восстановление оставляет поверхностный краситель, что впоследствии проявляется в плохой стойкости. Чрезмерное разбавление красителя приводит к его надежному закреплению в волокне, вызывая потерю оттенка, потускнение или неравномерность окраски.

Узнать больше »

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов

Получите смету проекта

Пожалуйста, сообщите нам требования, страну и наименование заявки.

Наверх
Эл. адрес WhatsApp

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов