...

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Ответить в течение 24 часов

Руководство по применению мыла с реактивными красителями: лучшая стойкость стирки, меньше пятен на обратной стороне одежды.

Содержание

Обработка реактивными красителями часто рассматривается как быстрый этап в конце цикла крашения, но она напрямую влияет на стойкость к стирке и результаты обратного окрашивания. Правильный выбор температуры, времени и красящего вещества предотвращает дорогостоящие бракованные изделия и повторные заказы, которые снижают прибыль.

Что такое мыло с реактивными красителями?

Роль на этапе смывания

Обработка мылом происходит после фиксации, когда реактивный краситель связывается с волокном в щелочной среде. Ткань стирают при температуре, близкой к температуре кипения, с использованием моющего средства или специального мыльного раствора, чтобы удалить все вещества, которые не образовали прочной связи с волокном. Пропуск или сокращение этого этапа приводит к неполному удалению красителя, и ткань несет в себе скрытый риск потери стойкости, который проявится только при последующем тестировании или, что еще хуже, после того, как ткань попадет к покупателю.

Почему необходимо удалять незакрепившиеся и гидролизованные красители?

Часть реактивного красителя всегда гидролизуется в красильной ванне, а не вступает в реакцию с волокном. Гидролизованный краситель неплотно прилегает к поверхности ткани, удерживаясь лишь слабым физическим притяжением, а не ковалентной связью. Оставленный на месте, он стирается при прикосновении, линяет при стирке и переносится на более светлые ткани в той же загрузке белья. Обработка мылом — это этап, специально разработанный для удаления этих остатков до того, как они станут проблемой для стойкости краски.

Незакрепившийся реактивный краситель переносится с темно-синей хлопчатобумажной ткани на белую хлопчатобумажную тестовую ткань.

Как нанесение мыла влияет на стойкость стирки

Качество обработки мылом во многом определяет то, что проявится позже при тестировании на стойкость цвета. Партия, которая выглядит правильно на цветовой карте, все равно может не пройти проверку на стойкость к стирке или трению, если этот этап был выполнен в спешке.

Удаление гидролизованного красителя с поверхности волокна.

Эффективное использование мыла позволяет удерживать размягченный краситель во взвешенном состоянии в моющем растворе, предотвращая его повторное оседание на ткани. Степень этого эффекта зависит от интенсивности перемешивания, соотношения моющего раствора и диспергирующей способности используемого моющего или мыльного вещества.

Связь между мыловарением и показателями стойкости.

Показатели стойкости к стирке и трению, чаще всего оцениваемые с использованием методов тестирования стойкости цвета AATCC , в значительной степени отражают количество незакрепившегося красителя, оставшегося после стирки. Ткань может пройти первоначальную проверку оттенка при лабораторном погружении, но при этом не пройти проверку стойкости в основной партии, если обработка мылом проводилась слишком коротко или при слишком низкой температуре.

Что вызывает обратное окрашивание?

Насыщенный бирюзовый краситель окрашивает естественную белую часть хлопчатобумажно-полиэстерной ткани.

Распространенные источники обратного окрашивания

Обратное окрашивание происходит, когда краситель, смытый с окрашенной ткани, повторно оседает на неокрашенных или более светлых участках в той же ванне. Наиболее распространенные причины включают:

  • Переполненные мыльные ванны, содержащие больше гидролизованного красителя, чем может вместить раствор.
  • Недостаточное ополаскивание между этапами нанесения мыла и финишной обработки.
  • Мыльные вещества со слабой диспергирующей способностью, которые позволяют свободным частицам красителя оседать обратно на ткани.
  • Неравномерная циркуляция жидкости, которая создает локальные зоны высокой концентрации красителя.

Ткани и смесовые материалы подвержены наибольшему риску

Темные и насыщенные оттенки приводят к наибольшему накоплению гидролизованного красителя и являются наиболее частой причиной жалоб на обратное окрашивание. Смесовые ткани и любые ткани, в которых смешаны окрашенные и неокрашенные компоненты, особенно уязвимы, поскольку повторно осажденный краситель гораздо заметнее на более светлых участках ткани.

Ключевые параметры процесса для эффективного мыловарения

Большинство причин низкой стойкости и обратного окрашивания связаны с тем, насколько строго контролируются эти три параметра.

Температура и время

Обычно мыловарение происходит при температуре, близкой к точке кипения, в течение пяти-пятнадцати минут, хотя идеальное сочетание зависит от насыщенности оттенка и структуры ткани. Слишком низкая температура воды замедляет удаление красителя, а сокращение времени приводит к тому, что гидролизованный краситель остается даже при правильной температуре.

глубина оттенка Температура мыла Типичное время
От легкого до среднего 90 до 95 ° C 5 до 8 минут
Глубокая и темная Температура, близкая к точке кипения (98–100 °C) 10 до 15 минут
Бирюзовые и проблемные оттенки Почти кипящий, многоступенчатый 15 минут или более на принятие ванны

Этот диапазон температур, близких к температуре кипения, относится к обычным мыльным агентам. Низкотемпературные мыльные агенты разработаны для эффективной работы при температуре от 60 до 80 °C, что позволяет снизить энергопотребление без ущерба для стойкости (см. раздел Sylic D2705 ниже). 

Соотношение ликера

Более жесткое соотношение жидкости и красителя концентрирует гидролизованный краситель в меньшем объеме воды, что увеличивает риск его повторного осаждения до того, как его можно будет вымыть. Заводам, использующим струйные или переливные машины с более низким соотношением жидкости и красителя, следует компенсировать это более сильными диспергирующими агентами или дополнительным циклом ополаскивания.

Жесткость воды и хелатирующие агенты

Присутствие кальция, магния и железа в водопроводной воде препятствует работе мыльного агента и может привести к помутнению или неравномерному покрытию. Секвестрирующий агент, такой как Sylic P1501B , анионный хелатирующий диспергатор с pH от 2.5 до 4.0 в 1% растворе, связывает эти ионы до начала процесса мыловарения и позволяет мыльному агенту работать должным образом.

Хлопчатобумажная ткань насыщенного бирюзового цвета проходит контролируемый тест на воздействие мыла с использованием сосуда из нержавеющей стали и температурного датчика.

Выбор правильных мыльных добавок

Анионные и неионогенные мыловаренные агенты

Анионные мылообразующие агенты широко используются благодаря своему сильному диспергативному действию, в то время как неионогенные лучше работают в жесткой воде и при более низких температурах. Оба типа доступны в линейке вспомогательных средств для крашения, разработанных для обеспечения стабильности в щелочных ваннах и низкого пенообразования в струйных красильных машинах.

Подбор агентов в соответствии с типом волокна и глубиной оттенка

Хлопок и другие целлюлозные волокна, как правило, хорошо реагируют на анионные мылообразователи. Для смесей, содержащих синтетические волокна, может потребоваться неионогенный вариант, чтобы избежать окрашивания более чувствительного синтетического компонента. Для более темных оттенков обычно требуется более высокая диспергирующая способность, поскольку они содержат гораздо больший объем гидролизованного красителя, который необходимо удалить за то же время.

В тех случаях, когда затраты на энергию и воду имеют большее значение, чем глубина затенения, в качестве альтернативы традиционным анионным или неионогенным средствам также стоит рассмотреть низкотемпературное мыло.

Вариант низкотемпературного мыльного раствора: Sylic D2705

Для предприятий, стремящихся сократить потребление энергии и воды без ущерба для стойкости цвета, стоит рассмотреть низкотемпературный красящий состав Sylic D2705 наряду с традиционными вариантами. Sylic D2705 разработан для реактивного крашения и печати на хлопчатобумажных, льняных, вискозных и смесовых тканях. Его полимерный комплекс удаляет незакрепленные и гидролизованные красители при температуре от 60 до 80°C, что значительно ниже температуры, близкой к кипению, которая обычно требуется для традиционного крашения, при этом улучшая стойкость к стирке и уменьшая обратное окрашивание.

Ключевые преимущества

  • Высокая эффективность вымывания мыла при температуре от 60 до 80 °C, исключающая необходимость использования почти кипящей ванны.
  • Удаляет отслоившийся краситель и помогает предотвратить его повторное осаждение.
  • Улучшает стойкость к стирке и истиранию, сохраняя при этом яркость цвета.
  • Сокращает цикл стирки и снижает потребление энергии и воды.

Средство Sylic D2705 подходит для обработки целлюлозных волокон реактивными красителями, а также используется для стирки джинсовой ткани. Типичная лабораторная формула для оценки продукта использует соотношение жидкости и мыла 1:10, дозировку мыльного агента 0.5 г/л и условия испытания: температура 60°C в течение 20 минут.

Сравнение производительности

В ходе сравнительного эксперимента на хлопчатобумажной ткани бирюзового цвета средство Sylic D2705 было протестировано в сравнении с конкурирующим низкотемпературным мыльным составом и необработанным образцом, при этом использовались одинаковые соотношения жидкости, дозировка и условия обработки при температуре 60°C.

№ Продукт Внешний вид pH
1 Конкурент Белый порошок 11.53
2 D2705 Белый порошок 13 - 14
3 Blank – –

При сравнении стойкости к замачиванию в воде необработанный образец показал сильное остаточное окрашивание, в то время как как конкурирующий продукт, так и Sylic D2705 сделали замоченный образец заметно более прозрачным. При сравнении стойкости к мыльному раствору (ISO 105-C06) соседняя полоска ткани рядом с образцом показала видимое окрашивание, в то время как полоски, обработанные конкурирующим продуктом и Sylic D2705, показали значительно меньшее окрашивание. В этих условиях испытаний Sylic D2705 показал лучшие результаты, чем низкотемпературный мыльный агент конкурента, как по стойкости к замачиванию в воде, так и по стойкости к мыльному раствору.

Результаты испытаний на водостойкость

Результаты теста на стойкость к мыльному раствору

Методы мыловарения

Последовательность стирки в холодной и горячей воде

Стандартная процедура нанесения мыла состоит из трех этапов:

  1. Холодное ополаскивание для удаления поверхностной соли и отслоившегося красителя.
  2. Одна или несколько горячих мыльных ванн при температуре кипения или близкой к ней.
  3. Завершающее ополаскивание холодной водой для закрепления результата.

Пропуск первоначального ополаскивания холодной водой заставляет горячую ванну работать интенсивнее и увеличивает риск повторного образования отложений.

Одноэтапное и многоэтапное мыловарение

Одноэтапная обработка мылом экономит время и воду, но оставляет меньше возможностей для ошибок при обработке темных или проблемных оттенков. Многоэтапная обработка мылом с использованием свежего раствора на каждом этапе обеспечивает более надежные результаты для высокой стойкости, хотя и увеличивает время и стоимость процесса.

Роль фиксирующих веществ после мыловарения

Обработка мылом удаляет отслоившийся краситель с поверхности волокна, но не укрепляет связи красителя, уже прореагировавшие во время фиксации. Нанесенный после этого катионный фиксатор нейтрализует остаточный отрицательный заряд волокна и снижает подвижность любых оставшихся следов красителя, обеспечивая дополнительную стойкость к стирке и истиранию.

Этот этап наиболее важен для экспортных заказов и покупателей со строгими требованиями к стойкости цвета, где даже небольшое отклонение может привести к отбраковке партии. Для хлопка, окрашенного реактивными красителями, подходит катионный фиксатор без формальдегида, такой как Sylic E643. Это низковязкая жидкость, которая легко растворяется при низких температурах, подходит для реактивных, серных и прямых красителей и обычно наносится при температуре от 40 до 50°C в течение 20-30 минут при соотношении раствора 1:10, оказывая минимальное влияние на оттенок.

Рекомендации для обеспечения стабильной стойкости к стирке

Стабильная стойкость к стирке достигается за счет того, что обработка мылом рассматривается как контролируемый этап процесса, а не как формальность в конце цикла окрашивания. Несколько правил имеют наибольшее значение:

  • Стандартизируйте температуру, время и соотношение жидкости в ванне для каждой степени затемнения.
  • Перед применением хелатирующих агентов проверьте жесткость воды.
  • Подбирайте мыло и фиксаторы в соответствии с используемым классом волокна и красителя.
  • Проводите испытания на стойкость не только лабораторных образцов, но и производственных партий.

Красильным цехам, стремящимся повысить стойкость красок или устранить повторяющиеся проблемы с обратным окрашиванием, следует обратиться к нам , чтобы обсудить мыльные агенты, хелатирующие агенты и фиксаторы, подходящие для их технологического процесса.

Часто задаваемые вопросы (FAQ)

Сколько времени должно занять окрашивание реактивным красителем?

В большинстве случаев циклы ополаскивания длятся от пяти до пятнадцати минут в зависимости от насыщенности оттенка и типа аппарата. Для более темных оттенков и более жидкого раствора обычно требуется более длительное время, чтобы полностью удалить гидролизованный краситель.

Можно ли исправить обратное окрашивание после того, как оно произошло?

Загрязнение, которое уже въелось, трудно устранить без повторной обработки ткани. Профилактика с помощью правильной температуры, времени и дозировки мыла гораздо надежнее, чем попытки удалить загрязненную ткань после обработки.

Влияет ли жесткая вода на эффективность мыловарения?

Да. Ионы кальция, магния и железа препятствуют эффективной работе мылообразующего агента и могут вызывать неравномерный результат или потускнение поверхности. Проверка жесткости воды и соответствующее дозирование хелатирующего агента решают большинство этих проблем.

Всегда ли после нанесения мыла необходимо использовать отдельное фиксирующее средство?

Это не относится ко всем заказам, но является стандартной практикой для оттенков и применений со строгими требованиями к стойкости к стирке или истиранию. Покупатели, предъявляющие официальные требования к стойкости, особенно в экспортной продукции, обычно ожидают этапа закрепления после обработки мылом.


Рекомендуемая литература

  1. Секвестрирующие агенты в текстильном окрашивании
  2. Фиксаторы цвета для текстиля: виды, механизмы действия и применение.
  3. Процесс реактивного крашения хлопка: параметры и вспомогательные средства.

Сэнди

Имея многолетний опыт работы с химическими красителями и вспомогательными веществами для текстильной промышленности, я стремлюсь делиться знаниями о новейших технологиях, устойчивых инновациях и тенденциях рынка.

Интересные статьи

Очистка восстановительных растворов при окрашивании полиэстера: полное руководство.

Содержание Что такое очистка путем сокращения расходов? Определение и назначение. Роль в дисперсном крашении. Влияние на стойкость цвета. Типичные жалобы на качество. Когда требуется восстановительное крашение. Темные и средние оттенки. Рецепты с высокой концентрацией красителя. Смеси с целлюлозными волокнами, когда его можно пропустить. Процесс и контроль. Типичный рецепт и параметры. Контроль температуры и pH. Предотвращение чрезмерного или недостаточного восстановления. Полоскание и нейтрализация. Выбор правильных восстанавливающих агентов. Гидросульфит натрия. Восстанавливающие агенты без серы. Низкотемпературные и экологичные варианты. Красители с высокой стойкостью к стирке для уменьшения восстановительной обработки. Устранение неполадок при стирке. Распространенные проблемы. Плохая стойкость к стирке после восстановительной обработки. Изменение оттенка или потускнение. Заключение. Часто задаваемые вопросы. Что произойдет, если пропустить этот этап? Снижение интенсивности стирки по сравнению с обычной стиркой? Можно ли это сделать при низкой температуре? Гидросульфит против бессернистых агентов? Партия, которая выглядит идеально на машине, может не пройти тест на стойкость к стирке спустя несколько дней. Чаще всего причиной является незакрепившийся дисперсный краситель, оставшийся на поверхности волокна, а решение заключается в восстановительной очистке. В этом руководстве рассматривается, когда необходим этот этап, химические процессы, лежащие в его основе, и как обеспечить стабильность результатов от лабораторного этапа до массового производства. Что такое очистка путем сокращения расходов? Определение и назначение. Очистка методом уменьшения количества красителя — это обработка после окрашивания, которая удаляет дисперсный краситель, не проникший в полиэфирные волокна и не закрепившийся на них. При высокотемпературном крашении часть молекул красителя остается на поверхности волокна, а не диффундирует в структуру полимера. Без обработки остаточный краситель стирается и линяет при стирке, снижая общую стойкость цвета. В восстановительной очищающей ванне разрушается и удаляется поверхностный краситель, оставляя только тот краситель, который должным образом закрепился внутри волокна. Роль в дисперсном крашении: Осветление путем восстановления происходит в конце цикла дисперсного крашения, после основного этапа крашения и перед окончательным полосканием. Это лишь один из этапов более сложного процесса окрашивания полиэстера, который также включает предварительную обработку, окрашивание и отделку. На странице, посвященной решениям для окрашивания полиэстера, описано, как эти этапы взаимосвязаны, а также рекомендованы вспомогательные вещества для каждого этапа. Влияние на стойкость цвета. Стойкость к стирке и истиранию — одна из характеристик, которую покупатели проверяют наиболее внимательно перед принятием партии товара. Неочищенный поверхностный краситель слабо связан и легко смывается, что и призвано выявлять стандартизированные тесты, такие как методы определения стойкости к стирке, разработанные AATCC. Правильно выполненная процедура восстановительной очистки улучшает эти результаты, удаляя краситель, который в противном случае привел бы к неудачному результату теста. Типичные жалобы на качество. Фабрики, которые пропускают или некачественно проводят восстановительную очистку, как правило, сталкиваются с повторяющимися проблемами: выцветание цвета на более светлые изделия в одной и той же загрузке белья; пятна на упаковке или отделке во время транспортировки и хранения; тусклые или мутные оттенки по сравнению с утвержденным лабораторным образцом; отбраковка партий после неудачной проверки стойкости в лаборатории покупателя. Эти проблемы почти всегда связаны с остаточными дисперсными красителями, а не с дефектом в самом рецепте красителя, поэтому восстановительная очистка заслуживает такого же внимания, как и последующий этап окрашивания. Когда требуется очистка от красителя для темных и средних оттенков: Более темные и средние оттенки требуют более высоких концентраций красителя, что, естественно, оставляет больше незакрепившегося красителя на поверхности волокна. Ассортимент дисперсных красителей Skycron охватывает как окрашивание, так и печать в темных, средних и ярких оттенках, а сочетание этих красителей с соответствующим этапом восстановительного осветления является стандартной практикой для достижения приемлемой стойкости при таких толстых слоях краски. Рецепты с высокой концентрацией красителя. Любой рецепт с высоким общим процентным содержанием красителя по весу ткани (% от веса ткани) выигрывает от восстановительного осветления, и это касается не только темных оттенков. В качестве общего ориентира, производители обычно группируют глубину оттенка следующим образом: Глубина оттенка Типичная концентрация красителя Снижение содержания красителя Светопропускание Ниже 1% от массы волокна Часто необязательный средний размер 1-3% от массы древесины. Рекомендуемый тёмный цвет: более 3% жирности. Эти значения являются общим ориентиром, а не фиксированным правилом, поскольку класс красителя, состав волокна и целевые показатели стойкости красителя влияют на пороговое значение. Комбинации нескольких красителей, используемые для получения точных индивидуальных оттенков, подчиняются той же логике, поскольку сочетание нескольких классов красителей может оставлять различное количество поверхностных остатков даже при умеренном общем процентном содержании. Смеси с целлюлозными волокнами, такие как полиэстер-хлопок и полиэстер-вискоза, создают дополнительный фактор риска. Дисперсный краситель, не закрепившийся в полиэфирной части, может окрасить целлюлозное волокно, вызывая нежелательное изменение оттенка ткани. Очистка методом уменьшения интенсивности излучения сохраняет желаемый контраст или сплошной оттенок для обоих типов волокон. Когда можно пропустить этот этап: Очень светлые оттенки с низкой концентрацией красителя иногда не требуют полного цикла восстановительного осветления, особенно при использовании красителей с высокой степенью истощения и хорошо контролируемых условиях окрашивания, и может быть достаточно простой стирки в горячей воде. Пропуск этого этапа все равно должен быть обдуманным решением, основанным на глубине затенения и требованиях к стойкости, а не на попытке сэкономить время и избежать ошибок. Типичный рецепт и параметры процесса и контроля. Стандартная щелочная восстановительная ванна для очистки включает восстановитель, каустическую соду или кальцинированную соду, а также смачивающий или диспергирующий агент. В качестве альтернативы все чаще используются бессерные системы кислотной очистки, работающие при более низком уровне pH. Примерная отправная точка выглядит следующим образом: Параметр Типичный диапазон Восстанавливающий агент 2–4 г/л Щелочь (NaOH или кальцинированная сода) 2–4 г/л Температура 70–80°C Время 15–20 минут Соотношение растворов 1:8–1:15 Эти значения варьируются в зависимости от глубины оттенка, класса красителя и состава волокна, поэтому перед масштабированием до массового производства следует провести лабораторные испытания для подтверждения окончательного рецепта. Контроль температуры и pH. Температура и pH — это две переменные, которые в наибольшей степени влияют на эффективность осветления: слишком низкая температура или слишком короткое время: остаются остатки красителя, и стойкость снижается. Слишком высокая температура или слишком высокая щелочность могут повлиять на состояние полиэстеровой поверхности или тактильные ощущения. В большинстве традиционных рецептов целевым показателем является слабощелочной pH в диапазоне от 9 до 11. Кислотные бессерные системы, напротив, работают в нейтральном или слабокислом диапазоне, в зависимости от используемого продукта, поэтому целевой уровень pH всегда должен соответствовать выбранному химическому составу, а не одному фиксированному правилу. Избегайте чрезмерного или недостаточного восстановления. Недостаточное восстановление оставляет поверхностный краситель, что впоследствии проявляется в плохой стойкости. Чрезмерное разбавление красителя приводит к его надежному закреплению в волокне, вызывая потерю оттенка, потускнение или неравномерность окраски.

Узнать больше »
Водоотталкивающие покрытия C0 и C6

Водоотталкивающая обработка C0 и C6: какой вариант подходит для ваших текстильных изделий?

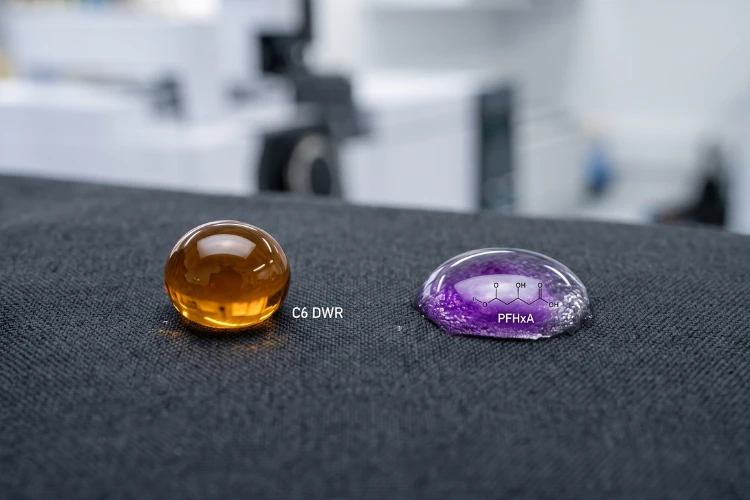
Содержание Химия, лежащая в основе C0 и C6 Что такое C6 DWR Что такое C0 DWR Ключевые структурные различия Сравнение характеристик Водо- и маслоотталкивающие свойства Долговечность и устойчивость к стирке Воздухопроницаемость и тактильные ощущения Глобальная нормативно-правовая база REACH и ограничения ЕС Правила штатов США Требования к брендам и розничным продавцам Примеры применения по отраслям Одежда для активного отдыха и спорта Рабочая одежда и защитный текстиль Домашний текстиль и обивка Выбор правильной отделки Ключевые факторы, которые следует учитывать Советы по тестированию и сертификации Заключение Часто задаваемые вопросы В чем разница между отделкой C0 и C6? Запрещена ли водоотталкивающая пропитка C6? Насколько хорошо работает C0 по сравнению с C6? Как выбрать между C0 и C6? Если сегодня вы обратитесь к поставщику тканей с просьбой о водоотталкивающей обработке, вы, скорее всего, получите два совершенно разных ответа: C6 или C0. Оба средства, как утверждается, сохраняют ткань сухой. В настоящее время только один из них сталкивается с давлением со стороны регулирующих органов ЕС, Калифорнии и Нью-Йорка, а также крупных производителей одежды, который призывает к его постепенному снятию с производства. Для покупателей, которые сейчас закупают водоотталкивающие текстильные материалы, выбор уже не сводится только к их функциональным характеристикам. Речь идёт о том, какие химические вещества будут по-прежнему востребованы на вашем целевом рынке через два года. Химия, лежащая в основе C0 и C6. Что такое C6 DWR? Водоотталкивающие покрытия C6 (DWR) используют короткоцепочечные фторуглеродные полимеры, а именно шестиуглеродные фторированные боковые цепи, для покрытия отдельных волокон. Этот химический процесс снижает поверхностную энергию волокна примерно до 12 мДж/м², что ниже поверхностного натяжения большинства вод и масел. В результате покрытия C6 обеспечивают как водо-, так и маслоотталкивающие свойства, чего мало какие системы без фтора могут в полной мере достичь. Химический состав C6 заменил более старые покрытия из фтортеломера C8 более десяти лет назад. C8 разлагается на PFOA, вещество, известное своей стойкостью и способностью к биоаккумуляции в окружающей среде. Вместо этого C6 разлагается на перфторгексановую кислоту (PFHxA), которая имеет более короткий период полураспада в окружающей среде и меньший потенциал биоаккумуляции. Однако PFHxA не застрахован от регулирующих проверок, как описано в разделе о соответствии требованиям ниже. Для покупателей, закупающих продукцию C6, такие составы, как водоотталкивающее средство Skyguard C6-C8, сочетают в себе водо- и маслостойкость с хорошей устойчивостью к стирке как на целлюлозных, так и на синтетических волокнах. Они применяются в типичных дозировках от 10 до 40 г/л и производятся без PFOS, PFOA или APEO. Что такое C0 DWR? C0 обозначает водоотталкивающее покрытие, не содержащее фтора. Вместо фторуглеродных боковых цепей в отделке C0 используются полимеры на основе дендримеров, воска или полиуретана для создания гидрофобной поверхности волокна. Как правило, поверхностная энергия таких систем достигает 20–25 мДж/м², чего достаточно для эффективного отталкивания воды, но обычно недостаточно для обеспечения сильного маслоотталкивания. Спрос на отделочные материалы на основе CO быстро растет, поскольку они не несут риска нарушения нормативных требований, связанных с ПФАС, — фактор, который с каждым годом становится все более важным по мере расширения сферы действия нормативных актов. Такие линейки средств, как водоотталкивающие средства Skyguard без фтора, наносятся в концентрации примерно от 10 до 80 г/л в зависимости от требуемой износостойкости, не содержат APEO и предназначены для тканей, где маслоотталкивающие свойства не являются функциональным требованием, включая большинство видов верхней одежды, домашнего текстиля и модной одежды. Основные структурные различия Атрибут C6 (фторуглерод) C0 (не содержит фтора) Поверхностная энергия Прибл. Примерно 12 мДж/м² Водоотталкивающие свойства: от 20 до 25 мДж/м². Водоотталкивающие свойства: отличные. Хорошие или отличные. Маслоотталкивающие свойства: ограниченные или отсутствуют. Содержание ПФАС: присутствует (на основе PFHxA): отсутствует. Типичная температура отверждения: от 150 до 160°C. От 160 до 180°C. Сравнение характеристик: Водо- и маслоотталкивающие свойства. Покрытия C6 остаются эталоном там, где необходима устойчивость к маслам, жирам или органическим пятнам наряду с водоотталкивающими свойствами, например, для рабочей одежды, подвергающейся воздействию машинных масел, или фартуков, контактирующих с пищевыми продуктами. Покрытия класса C0 в значительной степени сократили разрыв в чисто водоотталкивающих свойствах, и многие новые составы демонстрируют результаты, сопоставимые с классом C6, в ходе стандартизированных испытаний на водостойкость. Однако при работе с морилками на масляной основе отделочные материалы C0 по-прежнему не оправдывают ожиданий. Прочность и устойчивость к стирке. Оба химических состава основаны на физической адсорбции при первоначальном нанесении на ткань, и эта связь постепенно ослабевает при многократной стирке и воздействии моющих средств. Сшивающий агент продлевает срок службы покрытия при стирке, связывая полимерные цепи DWR друг с другом и с реактивными группами на поверхности волокна, превращая слабо адсорбированное покрытие в химически закрепленное. Например, сшивающий агент Sylic добавляется в ту же ванну в количестве от 10 до 30 процентов от количества водоотталкивающего средства, не содержит APEO, PFOA, PFOS или формальдегида и совместим как с системами C6, так и с системами, не содержащими фтора, что делает его практичным дополнением, когда покрытие должно выдерживать 20 и более циклов промышленной или бытовой стирки. Воздухопроницаемость и тактильные ощущения. В обоих случаях отделка C0 и C6 покрывает поверхность волокна, а не заполняет поры между нитями, поэтому воздухопроницаемость, как правило, сохраняется при правильном нанесении. Чаще всего этот баланс нарушают два фактора: передозировка отделочного состава, которая может частично блокировать пористость между нитями и сделать ткань жесткой на ощупь; неравномерная концентрация раствора, которая создает локальные зоны с высокой концентрацией по всей ширине ткани. Для отделки класса C0 иногда требуется немного более высокая концентрация для достижения водоотталкивающих свойств класса C6, что делает точность дозирования и равномерность раствора особенно важными для поддержания мягкости и воздухопроницаемости. Глобальная нормативно-правовая база: регламент REACH и ограничения ЕС. ЕС регулирует содержание ПФАС в текстильных изделиях в соответствии с Приложением XVII регламента REACH. Ограничение на использование PFHxA, продукта разложения C6-химических соединений, вступит в силу в ЕС и ЕЭЗ с 2026 года, а более широкое ограничение, охватывающее более широкое семейство ПФАС, в настоящее время находится на рассмотрении Европейского агентства по химическим веществам. Покупателям и брендам, закупающим продукцию для рынка ЕС, следует рассматривать C6 как химическое вещество, находящееся под все возрастающим регуляторным давлением, а не как безопасный вариант в долгосрочной перспективе, и следить за обновлениями нормативных актов ECHA по ПФАС для получения информации о последних изменениях в сфере применения и сроках. Регулирование на уровне штатов США не ограничивается ЕС. В двух штатах США уже введены ограничения на использование ПФАС в текстильной и швейной промышленности: закон Калифорнии AB 1817 запрещает производство, распространение и продажу новых текстильных изделий, содержащих преднамеренно добавленные ПФАС в концентрации выше 100 ppm общего органического фтора с 1 января 2025 года, с последующим снижением до 50 ppm с 1 января 2027 года. Срок действия разрешения на использование одежды для активного отдыха в суровых влажных условиях продлен до 1 января 2028 года. Полный текст требований изложен в официальном тексте законопроекта. Статья 37-0121 Закона штата Нью-Йорк об охране окружающей среды запрещает продажу новой одежды.

Узнать больше »
Готовый рулон нейлоновой ткани королевского синего цвета.

Дефекты окрашивания нейлона: причины и способы устранения.

Содержание Распространенные дефекты окрашивания нейлона Неравномерный оттенок и зернистость Эффекты ворса и полос, кольцевые, волнистые и матовые эффекты Три фактора, определяющие каждый дефект Профиль pH Скорость нагрева и зона окрашивания Выбор и дозировка замедлителя Операции по симптомам Часто задаваемые вопросы о решениях Skychem для окрашивания нейлона Какой pH лучше всего подходит для кислотного окрашивания нейлона? Почему мой нейлон окрашивается неравномерно? Как замедлители окрашивания предотвращают неравномерное окрашивание? При какой температуре следует красить нейлон? Нейлон наносит быстрый удар. Кислотный краситель связывается со своими аминогруппами в течение нескольких минут, поэтому малейшая ошибка в процессе окрашивания может закрепить неравномерный оттенок, прежде чем он успеет выровняться. Полосы, крен, неровности и пятнистая, скользкая поверхность нейлона почти всегда объясняются одним из трех контролируемых факторов: pH, температурой или системой замедления. В этой статье рассматривается, как распознать каждый из дефектов и что нужно скорректировать в процессе, чтобы предотвратить его повторное возникновение. Распространенные дефекты окрашивания нейлона. Правильное обозначение дефекта — первый шаг к его устранению. Три описанных ниже варианта охватывают большинство явлений, наблюдаемых на нейлоне, и каждый из них указывает на свою первопричину. Неравномерное окрашивание и неоднородность оттенка. Неравномерное окрашивание — это широкая категория: пятна, разводы или оттенок, который просто не совпадает по всей ткани. Более специфическая форма этого явления — пятнистая, зернистая структура, при которой соседние волокна поглощают краситель с разной скоростью. Это самый очевидный признак того, что краситель проник в волокно быстрее, чем оно успело выровняться. Разница в оттенке между боковой и центральной частью ткани, а также между кромкой и серединой ткани, определяется по ширине полотна. Барре отображается в виде горизонтальных полос или линий, идущих вдоль трасс или выбранных предметов. Отличием этих двух типов движений от «неустойчивости» является закономерность: «листинг» и «барре» следуют определенному направлению по ширине или длине, в то время как «неустойчивость» распространяется случайным образом. Эффекты кольцевого, точечного и матового окрашивания. Кольцевое и точечное окрашивание — это связанные, но различные дефекты проникновения, и стоит различать их. Кольцевое окрашивание происходит по всему поперечному сечению волокна: краситель остается сконцентрированным во внешней оболочке и никогда полностью не диффундирует к сердцевине, поэтому на обрезанном волокне вокруг светлого или белого центра образуется цветное кольцо, даже если поверхность выглядит полностью окрашенной. Окрашивание кончиков волокон — это, наоборот, разница в длине, когда кончик нити или штапельного волокна впитывает больше или меньше красителя, чем основная часть волокна, обычно потому, что кончик имеет другую термическую историю или состояние поверхности, чем остальная часть волокна. Эффект инея проявляется в виде общей бледной, размытой поверхности, а не в виде направленного узора. Все три указывают на одну и ту же основную проблему: краситель не полностью проник в волокно, даже если издалека оттенок кажется близким к стандартному. Три основных фактора, определяющих каждый дефект. Большинство дефектов нейлона, приводящих к изменению цвета, связаны с тем, что pH, температура или система замедлителя затухания работают друг против друга, а не совместно. На каждом из представленных ниже рычагов описан механизм, типичный вид неисправности и способ ее устранения. Профиль pH. В кислой среде аминогруппы на концах полимерных цепей нейлона приобретают протон и становятся положительно заряженными, в то время как сульфонатные группы молекул кислотных красителей несут отрицательный заряд. Эти двое притягиваются и сближаются. Уровень pH определяет, сколько таких участков активны, как быстро краситель достигает их и насколько прочно он удерживается после достижения цели. Наиболее распространенная ошибка в процессе заключается в слишком сильном или слишком раннем снижении pH раствора. Если ванна закислится до того, как ткань равномерно пропитается красителем и начнет циркулировать, краситель начнет действовать резко и образует полосы или разводы, которые невозможно исправить никаким временем выдержки при заданной температуре. Слишком высокий уровень pH или его колебания в течение цикла приводят к противоположной проблеме: слабому истощению и изменению глубины затенения от партии к партии. Для разных классов кислотных красителей требуются разные диапазоны pH: Выравнивающие красители: примерно от 5.5 до 7.0, что дает красителю возможность мигрировать и самокорректироваться. Красители для обработки шерсти (классификация, заимствованная из терминологии окрашивания шерсти, но являющаяся стандартной практикой и для нейлона): примерно от 4.0 до 5.0, для получения более глубоких оттенков и большей стойкости к влаге, с меньшей допустимой погрешностью при изменении параметров процесса. Эти диапазоны являются отправными точками. Сверяйте их с технической документацией поставщика красителя и результатами лабораторных исследований, проведенных в нашей лаборатории, и никогда не переносите рецептуру с шерсти, где схема pH для выравнивания и обработки красителей работает в противоположном направлении. Аналогичные меры предосторожности применимы и к самому нейлону: нейлон 6 и нейлон 6,6 могут по-разному формироваться и отталкиваться при одинаковых значениях pH и температуры, а смена субстратов или поставщиков красителей по непроверенной рецептуре является распространенной и предотвратимой причиной изменения оттенка. Любые изменения типа волокна или источника красителя следует подтверждать с помощью свежего лабораторного образца и пробного запуска, прежде чем продукция поступит в массовое производство. Решение заключается в получении воспроизводимой кривой pH, а не в получении единого целевого значения. Медленно действующий донор кислоты, постепенно снижающий pH по мере повышения температуры, обеспечивает контролируемое, а не внезапное воздействие, исключая необходимость ручного дозирования в неподходящий момент цикла. Скорость нагрева и температура в зоне контакта определяют, когда и с какой скоростью перемещается краситель. На нейлоне основное поглощение происходит в узком диапазоне температур, обычно от 70 до 90 °C, когда структура волокна раскрывается и краситель стремительно проникает внутрь. Нейлон имеет ограниченное количество мест связывания красителя, и кислотный краситель связывается с ними практически мгновенно, как только позволяют условия; слишком быстрое прохождение через зону окрашивания приводит к неравномерному закреплению красителя без возможности последующего выравнивания. Первые десять-пятнадцать минут забастовки во многом определяют исход всей партии протестов. Приведенная выше диаграмма показывает, как это происходит в типичном цикле: стадия ровного увлажнения и циркуляции, контролируемое повышение температуры, замедляющееся в зоне воздействия 70-90°C, выдержка вблизи точки кипения для миграции и выравнивания, и контролируемое охлаждение. Решение проблемы начинается еще до начала забастовки: в первую очередь необходимо убедиться в полном и равномерном увлажнении и стабильной циркуляции воздуха. Повышение температуры должно происходить с контролируемой скоростью, часто около 1 °C в минуту, а затем еще медленнее в диапазоне от 70 до 90 °C.

Узнать больше »
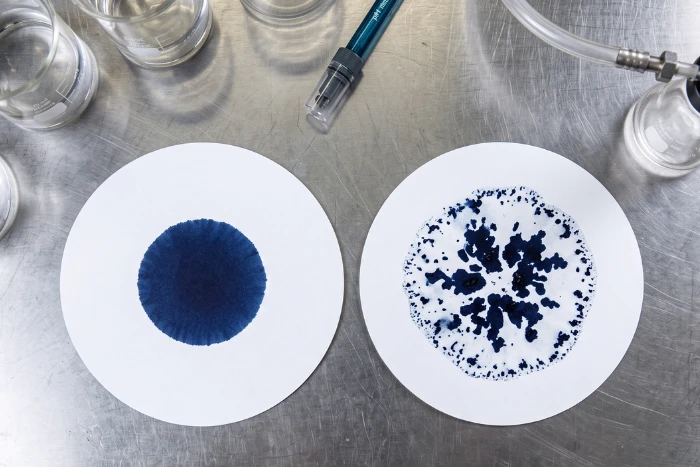
Тест на фильтровальной бумаге, сравнивающий равномерное распределение красителя и неравномерную агрегацию.

Устранение неполадок в системах окрашивания дисперсными красителями: пятна, осадок и изменение оттенка.

Содержание Что означает стабильность раствора Дисперсное состояние красителя Три типа отказов Пятна и крапинки Агрегация красителя под воздействием тепла Разложение диспергатора Жесткая вода и электролиты Осаждение Рост кристаллов и изменение pH Слишком быстрый нагрев Плохая циркуляция раствора Плохая воспроизводимость Нестабильная вода и pH Ошибки дозирования и подготовки Изменение температурного профиля Диагностика и контроль Тест на дисперсию на фильтровальной бумаге Стабилизация pH и воды Выбор правильного выравнивающего агента Оптимизация кривой нагрева Заключение Дисперсное крашение выглядит простым на бумаге, но на практике оно зависит от чего-то хрупкого. В ванне содержится множество мельчайших частиц красителя, которые должны оставаться равномерно взвешенными в течение нескольких часов под воздействием тепла, давления и циркуляции. Когда суспензия держится, в результате получается чистый, ровный, воспроизводимый цвет. Когда машина выходит из строя, проблемы проявляются в виде пятен на ткани, осадка в механизме и оттенков, которые не совпадают с предыдущей партией. В этом руководстве объясняется, почему растворы дисперсных красителей теряют стабильность, а также как выявлять и контролировать каждый из видов разрушения до того, как он достигнет ткани. Что означает стабильность красителя в растворе? Дисперсное состояние красителя. Дисперсные красители практически нерастворимы в воде. Вместо того чтобы растворяться, как реактивные или кислотные красители, они измельчаются до очень мелких частиц и удерживаются во взвешенном состоянии диспергирующими агентами, которые покрывают каждую частицу и предотвращают ее слипание. Таким образом, красильная ванна не является истинным решением. Это дисперсия, и её характеристики улучшаются или ухудшаются в зависимости от того, насколько хорошо эта дисперсия выдерживает цикл окрашивания. Стабильность означает, что частицы остаются мелкими, равномерно распределенными и не увеличиваются в размерах и не слипаются. Высокая температура, высокое давление, сдвиговые напряжения, возникающие при циркуляции насоса, и изменения химического состава воды — все это препятствует достижению этой цели, поэтому стабильность электролита в основном определяется тем, что удерживает частицы на расстоянии друг от друга и заставляет их сближаться. Три типа отказов. Большинство жалоб на неравномерное окрашивание, связанных с используемой красящей ванной, подразделяются на три типичных типа. Зачастую у них общие первопричины, но каждая из них проявляется по-разному на ткани и требует несколько иного ответа. Вид неисправности Что вы видите Основная причина Пятна и точки Более темные точечные дефекты или пятна на ткани Агрегация частиц и их осаждение в виде концентрированных точек Осаждение Краситель оседает, образует смолу или отложения в ванне и машине Частицы увеличиваются в размерах или выпадают из суспензии Плохая воспроизводимость Оттенок, меняющийся от партии к партии Условия в ванне различаются, поэтому поглощение красителя также различается В разделах ниже подробно описаны причины возникновения каждой проблемы, а затем они объединены в единую процедуру диагностики и контроля. Агрегация красителей в виде пятен и точек под воздействием тепла. В условиях высоких температур и высокого давления кинетическая энергия частиц красителя резко возрастает. Они движутся быстрее, сталкиваются чаще и гораздо чаще сливаются в более крупные агрегаты. Совокупность частиц несёт гораздо больше цвета, чем отдельная мелкая частица, поэтому, попадая на ткань, она отпечатывается в виде более глубокого, концентрированного пятна, а не сливается с общим оттенком. Именно поэтому пятна часто появляются только после того, как ванна нагреется до максимальной температуры, даже если во время нагревания все выглядело нормально. Разложение диспергирующих веществ. Диспергирующие вещества, которые удерживают частицы на расстоянии друг от друга, не являются неразрушимыми. Длительные циклы, очень высокие температуры или многократное повторное использование ванны могут привести к деградации диспергирующего вещества и снижению его защитных свойств. Краситель, который хранился слишком долго, был неправильно разбавлен или хранился в теплом состоянии перед использованием, может попасть в ванну уже ослабленным. Как только диспергатор перестает удерживать частицы в мелкодисперсном состоянии, быстро происходит агрегация и образование пятен. Жесткая вода и электролиты. Химический состав воды определяет, останутся ли частицы разделенными или коагулируют. Ионы кальция и магния из жесткой воды, наряду с высокой концентрацией электролитов, сжимают электрический двойной слой, окружающий каждую частицу красителя, и уменьшают электростатическое отталкивание, обеспечивающее стабильность дисперсии. Затем частицы могут сблизиться достаточно близко, чтобы соединиться и разрастись. Контроль жесткости воды и отказ от ненужного добавления электролитов являются одними из самых простых и эффективных способов уменьшения образования отложений. Осаждение, рост кристаллов и изменение pH. Даже в хорошо диспергированном растворе может образовываться осадок за счет роста кристаллов, когда более мелкие частицы постепенно осаждаются на более крупные, пока не станут достаточно тяжелыми, чтобы осесть. Здесь важную роль играет уровень pH. Многие дисперсные красители, и в частности структуры на основе сложных эфиров, такие как те, что построены на основе дисперсного синего 79, чувствительны к pH и могут гидролизоваться, если концентрация красителя в ванне выходит за пределы рекомендуемого диапазона. Поддержание pH раствора в диапазоне от 4.5 до 5.5, как правило, обеспечивает стабильность красителя и интенсивность окраски, в то время как изменяющийся pH ускоряет как гидролиз, так и осаждение. Слишком быстрый нагрев. Кривая нагрева, которая поднимается слишком быстро, приводит к тому, что ванна проходит температурный диапазон, в котором красители наиболее склонны к агрегации, прежде чем частицы успеют равномерно распределиться. В результате происходит локальная переконцентрация и выпадение осадков. Контролируемый градиент температуры позволяет дисперсии оставаться равномерной и даёт красителю время упорядоченно переместиться на волокно, а не выпасть из суспензии. Плохая циркуляция жидкости и образование осадка не всегда являются проблемой химического состава. В любом месте, где жидкость течет медленно, частицы могут свободно оседать. К числу распространенных причин относятся: мертвые зоны в струйных машинах, перенасыщенные балки или рулоны ткани, слабая или изношенная работа насоса, неравномерная загрузка и неподходящее соотношение жидкости. Хорошая циркуляция поддерживает движение дисперсии и ее контакт с тканью, поэтому техническое обслуживание машины, правильная загрузка и соответствующее соотношение жидкости являются такими же важными факторами стабильности ванны, как и химический состав. Низкая воспроизводимость. Нестабильная вода и pH. Воспроизводимость — это умение получить один и тот же оттенок дважды, и она необычайно чувствительна к небольшим изменениям условий в ванне. Если жесткость поступающей воды меняется изо дня в день или если уровень pH устанавливается по-разному в разных партиях, происходит истощение красителя, а значит, и изменение конечного оттенка. Последовательное буферирование и последовательная водоподготовка устраняют два крупнейших источника необъяснимых колебаний. Ошибки дозирования и подготовки. Способ приготовления и добавления красителя имеет такое же значение, как и его количество. Неточные измерения веса, неполное предварительное диспергирование красящей пасты и непоследовательный порядок добавления — все это приводит к трудноотслеживаемым колебаниям.

Узнать больше »

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов

Получите смету проекта

Сообщите нам требования к вашему проекту, страну и предполагаемое применение.

Сэнди

Имея многолетний опыт работы с химическими красителями и вспомогательными веществами для текстильной промышленности, я стремлюсь делиться знаниями о новейших технологиях, устойчивых инновациях и тенденциях рынка.

Интересные статьи

Очистка восстановительных растворов при окрашивании полиэстера: полное руководство.

Содержание Что такое очистка путем сокращения расходов? Определение и назначение. Роль в дисперсном крашении. Влияние на стойкость цвета. Типичные жалобы на качество. Когда требуется восстановительное крашение. Темные и средние оттенки. Рецепты с высокой концентрацией красителя. Смеси с целлюлозными волокнами, когда его можно пропустить. Процесс и контроль. Типичный рецепт и параметры. Контроль температуры и pH. Предотвращение чрезмерного или недостаточного восстановления. Полоскание и нейтрализация. Выбор правильных восстанавливающих агентов. Гидросульфит натрия. Восстанавливающие агенты без серы. Низкотемпературные и экологичные варианты. Красители с высокой стойкостью к стирке для уменьшения восстановительной обработки. Устранение неполадок при стирке. Распространенные проблемы. Плохая стойкость к стирке после восстановительной обработки. Изменение оттенка или потускнение. Заключение. Часто задаваемые вопросы. Что произойдет, если пропустить этот этап? Снижение интенсивности стирки по сравнению с обычной стиркой? Можно ли это сделать при низкой температуре? Гидросульфит против бессернистых агентов? Партия, которая выглядит идеально на машине, может не пройти тест на стойкость к стирке спустя несколько дней. Чаще всего причиной является незакрепившийся дисперсный краситель, оставшийся на поверхности волокна, а решение заключается в восстановительной очистке. В этом руководстве рассматривается, когда необходим этот этап, химические процессы, лежащие в его основе, и как обеспечить стабильность результатов от лабораторного этапа до массового производства. Что такое очистка путем сокращения расходов? Определение и назначение. Очистка методом уменьшения количества красителя — это обработка после окрашивания, которая удаляет дисперсный краситель, не проникший в полиэфирные волокна и не закрепившийся на них. При высокотемпературном крашении часть молекул красителя остается на поверхности волокна, а не диффундирует в структуру полимера. Без обработки остаточный краситель стирается и линяет при стирке, снижая общую стойкость цвета. В восстановительной очищающей ванне разрушается и удаляется поверхностный краситель, оставляя только тот краситель, который должным образом закрепился внутри волокна. Роль в дисперсном крашении: Осветление путем восстановления происходит в конце цикла дисперсного крашения, после основного этапа крашения и перед окончательным полосканием. Это лишь один из этапов более сложного процесса окрашивания полиэстера, который также включает предварительную обработку, окрашивание и отделку. На странице, посвященной решениям для окрашивания полиэстера, описано, как эти этапы взаимосвязаны, а также рекомендованы вспомогательные вещества для каждого этапа. Влияние на стойкость цвета. Стойкость к стирке и истиранию — одна из характеристик, которую покупатели проверяют наиболее внимательно перед принятием партии товара. Неочищенный поверхностный краситель слабо связан и легко смывается, что и призвано выявлять стандартизированные тесты, такие как методы определения стойкости к стирке, разработанные AATCC. Правильно выполненная процедура восстановительной очистки улучшает эти результаты, удаляя краситель, который в противном случае привел бы к неудачному результату теста. Типичные жалобы на качество. Фабрики, которые пропускают или некачественно проводят восстановительную очистку, как правило, сталкиваются с повторяющимися проблемами: выцветание цвета на более светлые изделия в одной и той же загрузке белья; пятна на упаковке или отделке во время транспортировки и хранения; тусклые или мутные оттенки по сравнению с утвержденным лабораторным образцом; отбраковка партий после неудачной проверки стойкости в лаборатории покупателя. Эти проблемы почти всегда связаны с остаточными дисперсными красителями, а не с дефектом в самом рецепте красителя, поэтому восстановительная очистка заслуживает такого же внимания, как и последующий этап окрашивания. Когда требуется очистка от красителя для темных и средних оттенков: Более темные и средние оттенки требуют более высоких концентраций красителя, что, естественно, оставляет больше незакрепившегося красителя на поверхности волокна. Ассортимент дисперсных красителей Skycron охватывает как окрашивание, так и печать в темных, средних и ярких оттенках, а сочетание этих красителей с соответствующим этапом восстановительного осветления является стандартной практикой для достижения приемлемой стойкости при таких толстых слоях краски. Рецепты с высокой концентрацией красителя. Любой рецепт с высоким общим процентным содержанием красителя по весу ткани (% от веса ткани) выигрывает от восстановительного осветления, и это касается не только темных оттенков. В качестве общего ориентира, производители обычно группируют глубину оттенка следующим образом: Глубина оттенка Типичная концентрация красителя Снижение содержания красителя Светопропускание Ниже 1% от массы волокна Часто необязательный средний размер 1-3% от массы древесины. Рекомендуемый тёмный цвет: более 3% жирности. Эти значения являются общим ориентиром, а не фиксированным правилом, поскольку класс красителя, состав волокна и целевые показатели стойкости красителя влияют на пороговое значение. Комбинации нескольких красителей, используемые для получения точных индивидуальных оттенков, подчиняются той же логике, поскольку сочетание нескольких классов красителей может оставлять различное количество поверхностных остатков даже при умеренном общем процентном содержании. Смеси с целлюлозными волокнами, такие как полиэстер-хлопок и полиэстер-вискоза, создают дополнительный фактор риска. Дисперсный краситель, не закрепившийся в полиэфирной части, может окрасить целлюлозное волокно, вызывая нежелательное изменение оттенка ткани. Очистка методом уменьшения интенсивности излучения сохраняет желаемый контраст или сплошной оттенок для обоих типов волокон. Когда можно пропустить этот этап: Очень светлые оттенки с низкой концентрацией красителя иногда не требуют полного цикла восстановительного осветления, особенно при использовании красителей с высокой степенью истощения и хорошо контролируемых условиях окрашивания, и может быть достаточно простой стирки в горячей воде. Пропуск этого этапа все равно должен быть обдуманным решением, основанным на глубине затенения и требованиях к стойкости, а не на попытке сэкономить время и избежать ошибок. Типичный рецепт и параметры процесса и контроля. Стандартная щелочная восстановительная ванна для очистки включает восстановитель, каустическую соду или кальцинированную соду, а также смачивающий или диспергирующий агент. В качестве альтернативы все чаще используются бессерные системы кислотной очистки, работающие при более низком уровне pH. Примерная отправная точка выглядит следующим образом: Параметр Типичный диапазон Восстанавливающий агент 2–4 г/л Щелочь (NaOH или кальцинированная сода) 2–4 г/л Температура 70–80°C Время 15–20 минут Соотношение растворов 1:8–1:15 Эти значения варьируются в зависимости от глубины оттенка, класса красителя и состава волокна, поэтому перед масштабированием до массового производства следует провести лабораторные испытания для подтверждения окончательного рецепта. Контроль температуры и pH. Температура и pH — это две переменные, которые в наибольшей степени влияют на эффективность осветления: слишком низкая температура или слишком короткое время: остаются остатки красителя, и стойкость снижается. Слишком высокая температура или слишком высокая щелочность могут повлиять на состояние полиэстеровой поверхности или тактильные ощущения. В большинстве традиционных рецептов целевым показателем является слабощелочной pH в диапазоне от 9 до 11. Кислотные бессерные системы, напротив, работают в нейтральном или слабокислом диапазоне, в зависимости от используемого продукта, поэтому целевой уровень pH всегда должен соответствовать выбранному химическому составу, а не одному фиксированному правилу. Избегайте чрезмерного или недостаточного восстановления. Недостаточное восстановление оставляет поверхностный краситель, что впоследствии проявляется в плохой стойкости. Чрезмерное разбавление красителя приводит к его надежному закреплению в волокне, вызывая потерю оттенка, потускнение или неравномерность окраски.

Узнать больше »
Водоотталкивающие покрытия C0 и C6

Водоотталкивающая обработка C0 и C6: какой вариант подходит для ваших текстильных изделий?

Содержание Химия, лежащая в основе C0 и C6 Что такое C6 DWR Что такое C0 DWR Ключевые структурные различия Сравнение характеристик Водо- и маслоотталкивающие свойства Долговечность и устойчивость к стирке Воздухопроницаемость и тактильные ощущения Глобальная нормативно-правовая база REACH и ограничения ЕС Правила штатов США Требования к брендам и розничным продавцам Примеры применения по отраслям Одежда для активного отдыха и спорта Рабочая одежда и защитный текстиль Домашний текстиль и обивка Выбор правильной отделки Ключевые факторы, которые следует учитывать Советы по тестированию и сертификации Заключение Часто задаваемые вопросы В чем разница между отделкой C0 и C6? Запрещена ли водоотталкивающая пропитка C6? Насколько хорошо работает C0 по сравнению с C6? Как выбрать между C0 и C6? Если сегодня вы обратитесь к поставщику тканей с просьбой о водоотталкивающей обработке, вы, скорее всего, получите два совершенно разных ответа: C6 или C0. Оба средства, как утверждается, сохраняют ткань сухой. В настоящее время только один из них сталкивается с давлением со стороны регулирующих органов ЕС, Калифорнии и Нью-Йорка, а также крупных производителей одежды, который призывает к его постепенному снятию с производства. Для покупателей, которые сейчас закупают водоотталкивающие текстильные материалы, выбор уже не сводится только к их функциональным характеристикам. Речь идёт о том, какие химические вещества будут по-прежнему востребованы на вашем целевом рынке через два года. Химия, лежащая в основе C0 и C6. Что такое C6 DWR? Водоотталкивающие покрытия C6 (DWR) используют короткоцепочечные фторуглеродные полимеры, а именно шестиуглеродные фторированные боковые цепи, для покрытия отдельных волокон. Этот химический процесс снижает поверхностную энергию волокна примерно до 12 мДж/м², что ниже поверхностного натяжения большинства вод и масел. В результате покрытия C6 обеспечивают как водо-, так и маслоотталкивающие свойства, чего мало какие системы без фтора могут в полной мере достичь. Химический состав C6 заменил более старые покрытия из фтортеломера C8 более десяти лет назад. C8 разлагается на PFOA, вещество, известное своей стойкостью и способностью к биоаккумуляции в окружающей среде. Вместо этого C6 разлагается на перфторгексановую кислоту (PFHxA), которая имеет более короткий период полураспада в окружающей среде и меньший потенциал биоаккумуляции. Однако PFHxA не застрахован от регулирующих проверок, как описано в разделе о соответствии требованиям ниже. Для покупателей, закупающих продукцию C6, такие составы, как водоотталкивающее средство Skyguard C6-C8, сочетают в себе водо- и маслостойкость с хорошей устойчивостью к стирке как на целлюлозных, так и на синтетических волокнах. Они применяются в типичных дозировках от 10 до 40 г/л и производятся без PFOS, PFOA или APEO. Что такое C0 DWR? C0 обозначает водоотталкивающее покрытие, не содержащее фтора. Вместо фторуглеродных боковых цепей в отделке C0 используются полимеры на основе дендримеров, воска или полиуретана для создания гидрофобной поверхности волокна. Как правило, поверхностная энергия таких систем достигает 20–25 мДж/м², чего достаточно для эффективного отталкивания воды, но обычно недостаточно для обеспечения сильного маслоотталкивания. Спрос на отделочные материалы на основе CO быстро растет, поскольку они не несут риска нарушения нормативных требований, связанных с ПФАС, — фактор, который с каждым годом становится все более важным по мере расширения сферы действия нормативных актов. Такие линейки средств, как водоотталкивающие средства Skyguard без фтора, наносятся в концентрации примерно от 10 до 80 г/л в зависимости от требуемой износостойкости, не содержат APEO и предназначены для тканей, где маслоотталкивающие свойства не являются функциональным требованием, включая большинство видов верхней одежды, домашнего текстиля и модной одежды. Основные структурные различия Атрибут C6 (фторуглерод) C0 (не содержит фтора) Поверхностная энергия Прибл. Примерно 12 мДж/м² Водоотталкивающие свойства: от 20 до 25 мДж/м². Водоотталкивающие свойства: отличные. Хорошие или отличные. Маслоотталкивающие свойства: ограниченные или отсутствуют. Содержание ПФАС: присутствует (на основе PFHxA): отсутствует. Типичная температура отверждения: от 150 до 160°C. От 160 до 180°C. Сравнение характеристик: Водо- и маслоотталкивающие свойства. Покрытия C6 остаются эталоном там, где необходима устойчивость к маслам, жирам или органическим пятнам наряду с водоотталкивающими свойствами, например, для рабочей одежды, подвергающейся воздействию машинных масел, или фартуков, контактирующих с пищевыми продуктами. Покрытия класса C0 в значительной степени сократили разрыв в чисто водоотталкивающих свойствах, и многие новые составы демонстрируют результаты, сопоставимые с классом C6, в ходе стандартизированных испытаний на водостойкость. Однако при работе с морилками на масляной основе отделочные материалы C0 по-прежнему не оправдывают ожиданий. Прочность и устойчивость к стирке. Оба химических состава основаны на физической адсорбции при первоначальном нанесении на ткань, и эта связь постепенно ослабевает при многократной стирке и воздействии моющих средств. Сшивающий агент продлевает срок службы покрытия при стирке, связывая полимерные цепи DWR друг с другом и с реактивными группами на поверхности волокна, превращая слабо адсорбированное покрытие в химически закрепленное. Например, сшивающий агент Sylic добавляется в ту же ванну в количестве от 10 до 30 процентов от количества водоотталкивающего средства, не содержит APEO, PFOA, PFOS или формальдегида и совместим как с системами C6, так и с системами, не содержащими фтора, что делает его практичным дополнением, когда покрытие должно выдерживать 20 и более циклов промышленной или бытовой стирки. Воздухопроницаемость и тактильные ощущения. В обоих случаях отделка C0 и C6 покрывает поверхность волокна, а не заполняет поры между нитями, поэтому воздухопроницаемость, как правило, сохраняется при правильном нанесении. Чаще всего этот баланс нарушают два фактора: передозировка отделочного состава, которая может частично блокировать пористость между нитями и сделать ткань жесткой на ощупь; неравномерная концентрация раствора, которая создает локальные зоны с высокой концентрацией по всей ширине ткани. Для отделки класса C0 иногда требуется немного более высокая концентрация для достижения водоотталкивающих свойств класса C6, что делает точность дозирования и равномерность раствора особенно важными для поддержания мягкости и воздухопроницаемости. Глобальная нормативно-правовая база: регламент REACH и ограничения ЕС. ЕС регулирует содержание ПФАС в текстильных изделиях в соответствии с Приложением XVII регламента REACH. Ограничение на использование PFHxA, продукта разложения C6-химических соединений, вступит в силу в ЕС и ЕЭЗ с 2026 года, а более широкое ограничение, охватывающее более широкое семейство ПФАС, в настоящее время находится на рассмотрении Европейского агентства по химическим веществам. Покупателям и брендам, закупающим продукцию для рынка ЕС, следует рассматривать C6 как химическое вещество, находящееся под все возрастающим регуляторным давлением, а не как безопасный вариант в долгосрочной перспективе, и следить за обновлениями нормативных актов ECHA по ПФАС для получения информации о последних изменениях в сфере применения и сроках. Регулирование на уровне штатов США не ограничивается ЕС. В двух штатах США уже введены ограничения на использование ПФАС в текстильной и швейной промышленности: закон Калифорнии AB 1817 запрещает производство, распространение и продажу новых текстильных изделий, содержащих преднамеренно добавленные ПФАС в концентрации выше 100 ppm общего органического фтора с 1 января 2025 года, с последующим снижением до 50 ppm с 1 января 2027 года. Срок действия разрешения на использование одежды для активного отдыха в суровых влажных условиях продлен до 1 января 2028 года. Полный текст требований изложен в официальном тексте законопроекта. Статья 37-0121 Закона штата Нью-Йорк об охране окружающей среды запрещает продажу новой одежды.

Узнать больше »
Готовый рулон нейлоновой ткани королевского синего цвета.

Дефекты окрашивания нейлона: причины и способы устранения.

Содержание Распространенные дефекты окрашивания нейлона Неравномерный оттенок и зернистость Эффекты ворса и полос, кольцевые, волнистые и матовые эффекты Три фактора, определяющие каждый дефект Профиль pH Скорость нагрева и зона окрашивания Выбор и дозировка замедлителя Операции по симптомам Часто задаваемые вопросы о решениях Skychem для окрашивания нейлона Какой pH лучше всего подходит для кислотного окрашивания нейлона? Почему мой нейлон окрашивается неравномерно? Как замедлители окрашивания предотвращают неравномерное окрашивание? При какой температуре следует красить нейлон? Нейлон наносит быстрый удар. Кислотный краситель связывается со своими аминогруппами в течение нескольких минут, поэтому малейшая ошибка в процессе окрашивания может закрепить неравномерный оттенок, прежде чем он успеет выровняться. Полосы, крен, неровности и пятнистая, скользкая поверхность нейлона почти всегда объясняются одним из трех контролируемых факторов: pH, температурой или системой замедления. В этой статье рассматривается, как распознать каждый из дефектов и что нужно скорректировать в процессе, чтобы предотвратить его повторное возникновение. Распространенные дефекты окрашивания нейлона. Правильное обозначение дефекта — первый шаг к его устранению. Три описанных ниже варианта охватывают большинство явлений, наблюдаемых на нейлоне, и каждый из них указывает на свою первопричину. Неравномерное окрашивание и неоднородность оттенка. Неравномерное окрашивание — это широкая категория: пятна, разводы или оттенок, который просто не совпадает по всей ткани. Более специфическая форма этого явления — пятнистая, зернистая структура, при которой соседние волокна поглощают краситель с разной скоростью. Это самый очевидный признак того, что краситель проник в волокно быстрее, чем оно успело выровняться. Разница в оттенке между боковой и центральной частью ткани, а также между кромкой и серединой ткани, определяется по ширине полотна. Барре отображается в виде горизонтальных полос или линий, идущих вдоль трасс или выбранных предметов. Отличием этих двух типов движений от «неустойчивости» является закономерность: «листинг» и «барре» следуют определенному направлению по ширине или длине, в то время как «неустойчивость» распространяется случайным образом. Эффекты кольцевого, точечного и матового окрашивания. Кольцевое и точечное окрашивание — это связанные, но различные дефекты проникновения, и стоит различать их. Кольцевое окрашивание происходит по всему поперечному сечению волокна: краситель остается сконцентрированным во внешней оболочке и никогда полностью не диффундирует к сердцевине, поэтому на обрезанном волокне вокруг светлого или белого центра образуется цветное кольцо, даже если поверхность выглядит полностью окрашенной. Окрашивание кончиков волокон — это, наоборот, разница в длине, когда кончик нити или штапельного волокна впитывает больше или меньше красителя, чем основная часть волокна, обычно потому, что кончик имеет другую термическую историю или состояние поверхности, чем остальная часть волокна. Эффект инея проявляется в виде общей бледной, размытой поверхности, а не в виде направленного узора. Все три указывают на одну и ту же основную проблему: краситель не полностью проник в волокно, даже если издалека оттенок кажется близким к стандартному. Три основных фактора, определяющих каждый дефект. Большинство дефектов нейлона, приводящих к изменению цвета, связаны с тем, что pH, температура или система замедлителя затухания работают друг против друга, а не совместно. На каждом из представленных ниже рычагов описан механизм, типичный вид неисправности и способ ее устранения. Профиль pH. В кислой среде аминогруппы на концах полимерных цепей нейлона приобретают протон и становятся положительно заряженными, в то время как сульфонатные группы молекул кислотных красителей несут отрицательный заряд. Эти двое притягиваются и сближаются. Уровень pH определяет, сколько таких участков активны, как быстро краситель достигает их и насколько прочно он удерживается после достижения цели. Наиболее распространенная ошибка в процессе заключается в слишком сильном или слишком раннем снижении pH раствора. Если ванна закислится до того, как ткань равномерно пропитается красителем и начнет циркулировать, краситель начнет действовать резко и образует полосы или разводы, которые невозможно исправить никаким временем выдержки при заданной температуре. Слишком высокий уровень pH или его колебания в течение цикла приводят к противоположной проблеме: слабому истощению и изменению глубины затенения от партии к партии. Для разных классов кислотных красителей требуются разные диапазоны pH: Выравнивающие красители: примерно от 5.5 до 7.0, что дает красителю возможность мигрировать и самокорректироваться. Красители для обработки шерсти (классификация, заимствованная из терминологии окрашивания шерсти, но являющаяся стандартной практикой и для нейлона): примерно от 4.0 до 5.0, для получения более глубоких оттенков и большей стойкости к влаге, с меньшей допустимой погрешностью при изменении параметров процесса. Эти диапазоны являются отправными точками. Сверяйте их с технической документацией поставщика красителя и результатами лабораторных исследований, проведенных в нашей лаборатории, и никогда не переносите рецептуру с шерсти, где схема pH для выравнивания и обработки красителей работает в противоположном направлении. Аналогичные меры предосторожности применимы и к самому нейлону: нейлон 6 и нейлон 6,6 могут по-разному формироваться и отталкиваться при одинаковых значениях pH и температуры, а смена субстратов или поставщиков красителей по непроверенной рецептуре является распространенной и предотвратимой причиной изменения оттенка. Любые изменения типа волокна или источника красителя следует подтверждать с помощью свежего лабораторного образца и пробного запуска, прежде чем продукция поступит в массовое производство. Решение заключается в получении воспроизводимой кривой pH, а не в получении единого целевого значения. Медленно действующий донор кислоты, постепенно снижающий pH по мере повышения температуры, обеспечивает контролируемое, а не внезапное воздействие, исключая необходимость ручного дозирования в неподходящий момент цикла. Скорость нагрева и температура в зоне контакта определяют, когда и с какой скоростью перемещается краситель. На нейлоне основное поглощение происходит в узком диапазоне температур, обычно от 70 до 90 °C, когда структура волокна раскрывается и краситель стремительно проникает внутрь. Нейлон имеет ограниченное количество мест связывания красителя, и кислотный краситель связывается с ними практически мгновенно, как только позволяют условия; слишком быстрое прохождение через зону окрашивания приводит к неравномерному закреплению красителя без возможности последующего выравнивания. Первые десять-пятнадцать минут забастовки во многом определяют исход всей партии протестов. Приведенная выше диаграмма показывает, как это происходит в типичном цикле: стадия ровного увлажнения и циркуляции, контролируемое повышение температуры, замедляющееся в зоне воздействия 70-90°C, выдержка вблизи точки кипения для миграции и выравнивания, и контролируемое охлаждение. Решение проблемы начинается еще до начала забастовки: в первую очередь необходимо убедиться в полном и равномерном увлажнении и стабильной циркуляции воздуха. Повышение температуры должно происходить с контролируемой скоростью, часто около 1 °C в минуту, а затем еще медленнее в диапазоне от 70 до 90 °C.

Узнать больше »
Тест на фильтровальной бумаге, сравнивающий равномерное распределение красителя и неравномерную агрегацию.

Устранение неполадок в системах окрашивания дисперсными красителями: пятна, осадок и изменение оттенка.

Содержание Что означает стабильность раствора Дисперсное состояние красителя Три типа отказов Пятна и крапинки Агрегация красителя под воздействием тепла Разложение диспергатора Жесткая вода и электролиты Осаждение Рост кристаллов и изменение pH Слишком быстрый нагрев Плохая циркуляция раствора Плохая воспроизводимость Нестабильная вода и pH Ошибки дозирования и подготовки Изменение температурного профиля Диагностика и контроль Тест на дисперсию на фильтровальной бумаге Стабилизация pH и воды Выбор правильного выравнивающего агента Оптимизация кривой нагрева Заключение Дисперсное крашение выглядит простым на бумаге, но на практике оно зависит от чего-то хрупкого. В ванне содержится множество мельчайших частиц красителя, которые должны оставаться равномерно взвешенными в течение нескольких часов под воздействием тепла, давления и циркуляции. Когда суспензия держится, в результате получается чистый, ровный, воспроизводимый цвет. Когда машина выходит из строя, проблемы проявляются в виде пятен на ткани, осадка в механизме и оттенков, которые не совпадают с предыдущей партией. В этом руководстве объясняется, почему растворы дисперсных красителей теряют стабильность, а также как выявлять и контролировать каждый из видов разрушения до того, как он достигнет ткани. Что означает стабильность красителя в растворе? Дисперсное состояние красителя. Дисперсные красители практически нерастворимы в воде. Вместо того чтобы растворяться, как реактивные или кислотные красители, они измельчаются до очень мелких частиц и удерживаются во взвешенном состоянии диспергирующими агентами, которые покрывают каждую частицу и предотвращают ее слипание. Таким образом, красильная ванна не является истинным решением. Это дисперсия, и её характеристики улучшаются или ухудшаются в зависимости от того, насколько хорошо эта дисперсия выдерживает цикл окрашивания. Стабильность означает, что частицы остаются мелкими, равномерно распределенными и не увеличиваются в размерах и не слипаются. Высокая температура, высокое давление, сдвиговые напряжения, возникающие при циркуляции насоса, и изменения химического состава воды — все это препятствует достижению этой цели, поэтому стабильность электролита в основном определяется тем, что удерживает частицы на расстоянии друг от друга и заставляет их сближаться. Три типа отказов. Большинство жалоб на неравномерное окрашивание, связанных с используемой красящей ванной, подразделяются на три типичных типа. Зачастую у них общие первопричины, но каждая из них проявляется по-разному на ткани и требует несколько иного ответа. Вид неисправности Что вы видите Основная причина Пятна и точки Более темные точечные дефекты или пятна на ткани Агрегация частиц и их осаждение в виде концентрированных точек Осаждение Краситель оседает, образует смолу или отложения в ванне и машине Частицы увеличиваются в размерах или выпадают из суспензии Плохая воспроизводимость Оттенок, меняющийся от партии к партии Условия в ванне различаются, поэтому поглощение красителя также различается В разделах ниже подробно описаны причины возникновения каждой проблемы, а затем они объединены в единую процедуру диагностики и контроля. Агрегация красителей в виде пятен и точек под воздействием тепла. В условиях высоких температур и высокого давления кинетическая энергия частиц красителя резко возрастает. Они движутся быстрее, сталкиваются чаще и гораздо чаще сливаются в более крупные агрегаты. Совокупность частиц несёт гораздо больше цвета, чем отдельная мелкая частица, поэтому, попадая на ткань, она отпечатывается в виде более глубокого, концентрированного пятна, а не сливается с общим оттенком. Именно поэтому пятна часто появляются только после того, как ванна нагреется до максимальной температуры, даже если во время нагревания все выглядело нормально. Разложение диспергирующих веществ. Диспергирующие вещества, которые удерживают частицы на расстоянии друг от друга, не являются неразрушимыми. Длительные циклы, очень высокие температуры или многократное повторное использование ванны могут привести к деградации диспергирующего вещества и снижению его защитных свойств. Краситель, который хранился слишком долго, был неправильно разбавлен или хранился в теплом состоянии перед использованием, может попасть в ванну уже ослабленным. Как только диспергатор перестает удерживать частицы в мелкодисперсном состоянии, быстро происходит агрегация и образование пятен. Жесткая вода и электролиты. Химический состав воды определяет, останутся ли частицы разделенными или коагулируют. Ионы кальция и магния из жесткой воды, наряду с высокой концентрацией электролитов, сжимают электрический двойной слой, окружающий каждую частицу красителя, и уменьшают электростатическое отталкивание, обеспечивающее стабильность дисперсии. Затем частицы могут сблизиться достаточно близко, чтобы соединиться и разрастись. Контроль жесткости воды и отказ от ненужного добавления электролитов являются одними из самых простых и эффективных способов уменьшения образования отложений. Осаждение, рост кристаллов и изменение pH. Даже в хорошо диспергированном растворе может образовываться осадок за счет роста кристаллов, когда более мелкие частицы постепенно осаждаются на более крупные, пока не станут достаточно тяжелыми, чтобы осесть. Здесь важную роль играет уровень pH. Многие дисперсные красители, и в частности структуры на основе сложных эфиров, такие как те, что построены на основе дисперсного синего 79, чувствительны к pH и могут гидролизоваться, если концентрация красителя в ванне выходит за пределы рекомендуемого диапазона. Поддержание pH раствора в диапазоне от 4.5 до 5.5, как правило, обеспечивает стабильность красителя и интенсивность окраски, в то время как изменяющийся pH ускоряет как гидролиз, так и осаждение. Слишком быстрый нагрев. Кривая нагрева, которая поднимается слишком быстро, приводит к тому, что ванна проходит температурный диапазон, в котором красители наиболее склонны к агрегации, прежде чем частицы успеют равномерно распределиться. В результате происходит локальная переконцентрация и выпадение осадков. Контролируемый градиент температуры позволяет дисперсии оставаться равномерной и даёт красителю время упорядоченно переместиться на волокно, а не выпасть из суспензии. Плохая циркуляция жидкости и образование осадка не всегда являются проблемой химического состава. В любом месте, где жидкость течет медленно, частицы могут свободно оседать. К числу распространенных причин относятся: мертвые зоны в струйных машинах, перенасыщенные балки или рулоны ткани, слабая или изношенная работа насоса, неравномерная загрузка и неподходящее соотношение жидкости. Хорошая циркуляция поддерживает движение дисперсии и ее контакт с тканью, поэтому техническое обслуживание машины, правильная загрузка и соответствующее соотношение жидкости являются такими же важными факторами стабильности ванны, как и химический состав. Низкая воспроизводимость. Нестабильная вода и pH. Воспроизводимость — это умение получить один и тот же оттенок дважды, и она необычайно чувствительна к небольшим изменениям условий в ванне. Если жесткость поступающей воды меняется изо дня в день или если уровень pH устанавливается по-разному в разных партиях, происходит истощение красителя, а значит, и изменение конечного оттенка. Последовательное буферирование и последовательная водоподготовка устраняют два крупнейших источника необъяснимых колебаний. Ошибки дозирования и подготовки. Способ приготовления и добавления красителя имеет такое же значение, как и его количество. Неточные измерения веса, неполное предварительное диспергирование красящей пасты и непоследовательный порядок добавления — все это приводит к трудноотслеживаемым колебаниям.

Узнать больше »

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов

Получите смету проекта

Пожалуйста, сообщите нам требования, страну и наименование заявки.

Наверх
Эл. адрес WhatsApp

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов