...

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Ответить в течение 24 часов

Устранение неполадок в системах окрашивания дисперсными красителями: пятна, осадок и изменение оттенка.

Дисперсное крашение на бумаге выглядит простым, но на практике зависит от чего-то хрупкого. Ванна наполнена мельчайшими частицами красителя, которые должны оставаться равномерно взвешенными в течение нескольких часов под воздействием тепла, давления и циркуляции. Когда эта суспензия сохраняется, получается чистый, ровный, воспроизводимый цвет. Когда же она разрушается, возникают проблемы: пятна на ткани, осадок в машине и оттенки, которые не совпадают с предыдущей партией.

В этом руководстве объясняется, почему растворы дисперсных красителей теряют стабильность, а также как выявлять и контролировать каждый из видов разрушения до того, как он достигнет ткани.

Что означает устойчивость ванны?

Дисперсное состояние красителя

Дисперсные красители практически нерастворимы в воде. Вместо того чтобы растворяться, как реактивные или кислотные красители, они измельчаются до очень мелких частиц и удерживаются во взвешенном состоянии диспергирующими агентами, которые покрывают каждую частицу и предотвращают ее слипание. Поэтому красильная ванна не является истинным раствором. Это дисперсия, и ее эффективность зависит от того, насколько хорошо эта дисперсия выдерживает цикл окрашивания.

Стабильность означает, что частицы остаются мелкими, равномерно распределенными и не слипаются. Высокая температура, высокое давление, сдвиговые напряжения от циркуляции насоса и изменения химического состава воды препятствуют достижению этой цели, поэтому стабильность ванны в основном определяется тем, что удерживает частицы на расстоянии друг от друга и заставляет их слипаться.

Три режима отказа

Большинство жалоб на неравномерное окрашивание, связанных с процессом крашения, подразделяются на три типичные модели. Зачастую у них общие причины, но каждая из них проявляется на ткани по-разному и требует несколько иного подхода.

Режим отказа Что ты видишь Основной драйвер
Пятна и точки Более темные точечные пятна или разводы на ткани Частицы агрегируются и осаждаются в виде концентрированных точек.
седиментация Осаждение красителя, смола или отложения в ванне и машине. Частицы растут или выпадают из суспензии.
Плохая воспроизводимость Оттенок, меняющийся от партии к партии. Условия купания различаются, поэтому и поглощение красителя также варьируется.

В разделах ниже подробно рассматриваются причины возникновения каждой закономерности, а затем они объединяются в единую диагностическую и контрольную процедуру.

Пятна и точки

Агрегация красителей при нагревании

В условиях высоких температур и высокого давления кинетическая энергия частиц красителя резко возрастает. Они движутся быстрее, чаще сталкиваются и гораздо чаще сливаются в более крупные агрегаты. Агрегат несет гораздо больше цвета, чем отдельная мелкая частица, поэтому, попадая на ткань, он отпечатывается в виде более глубоких, концентрированных пятен, а не сливается с общим оттенком. Именно поэтому пятна часто появляются только после того, как ванна достигает пиковой температуры, даже если во время нагревания все выглядело нормально.
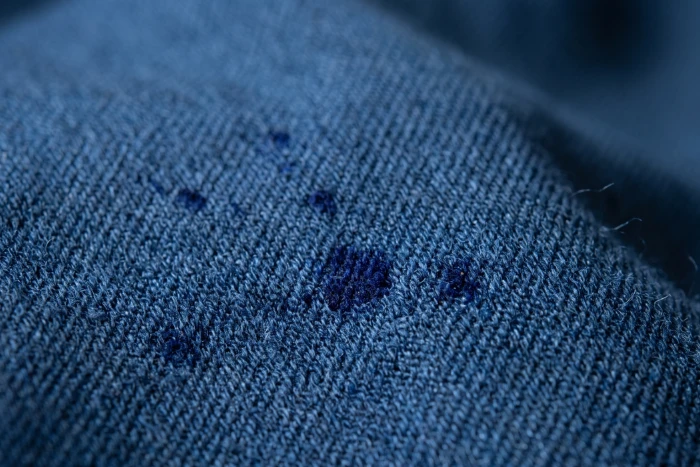
Темно-синяя полиэстеровая саржевая ткань с темными пятнами красителя, распространенный дефект дисперсного окрашивания.

Разложение диспергирующего вещества

Диспергирующие агенты, разделяющие частицы, не являются неразрушимыми. Длительные циклы, очень высокие температуры или многократное повторное использование ванны могут привести к деградации диспергирующего агента и снижению его защитных свойств. Краситель, хранившийся слишком долго, неправильно разбавленный или нагретый перед использованием, может попасть в ванну уже ослабленным. Как только диспергирующий агент перестает удерживать частицы в мелкодисперсном состоянии, быстро происходит агрегация и образование пятен.

Жесткая вода и электролиты

Химический состав воды определяет, останутся ли частицы разделенными или коагулируют. Ионы кальция и магния из жесткой воды, наряду с высокой концентрацией электролитов, сжимают электрический двойной слой, окружающий каждую частицу красителя, и уменьшают электростатическое отталкивание, которое поддерживает стабильность дисперсии. Затем частицы могут приблизиться друг к другу достаточно близко, чтобы соединиться и увеличиться в размерах. Контроль жесткости воды и избегание ненужных добавок электролитов являются одними из самых простых и эффективных способов уменьшения образования частиц.

седиментация

Рост кристаллов и изменение pH

Даже в хорошо диспергированном растворе может образовываться осадок в результате роста кристаллов, когда более мелкие частицы постепенно осаждаются на более крупные, пока не станут достаточно тяжелыми, чтобы осесть. Здесь большую роль играет pH. Многие дисперсные красители, и особенно структуры на основе сложных эфиров, такие как Disperse Blue 79, чувствительны к pH и могут гидролизоваться, если pH раствора выходит за пределы рекомендуемого диапазона. Раствор с pH около 4.5–5.5, как правило, сохраняет стабильность красителя и интенсивность окраски, в то время как изменение pH ускоряет как гидролиз, так и осаждение.

Слишком быстрый нагрев

Слишком быстрый нагрев приводит к тому, что раствор проходит через температурную зону, где красители наиболее склонны к агрегации, прежде чем частицы успеют равномерно распределиться. В результате происходит локальная переконцентрация и осаждение. Контролируемый нагрев позволяет дисперсии оставаться равномерной и даёт красителю время упорядоченно переместиться на волокно, а не выпасть из суспензии.

Плохая циркуляция спиртных напитков

Осаждение не всегда является химической проблемой. Везде, где жидкость движется медленно, частицы могут свободно оседать. К распространенным виновникам относятся:

  • Мертвые зоны в реактивных двигателях
  • Перенасыщенные балки или рулоны ткани
  • Слабая или изношенная работа насоса
  • Неравномерная загрузка и неподходящее соотношение жидкости.

Хорошая циркуляция поддерживает движение дисперсии и ее контакт с тканью, поэтому техническое обслуживание оборудования, правильная загрузка и соответствующее соотношение жидкости являются такими же важными факторами стабильности раствора, как и химический состав.
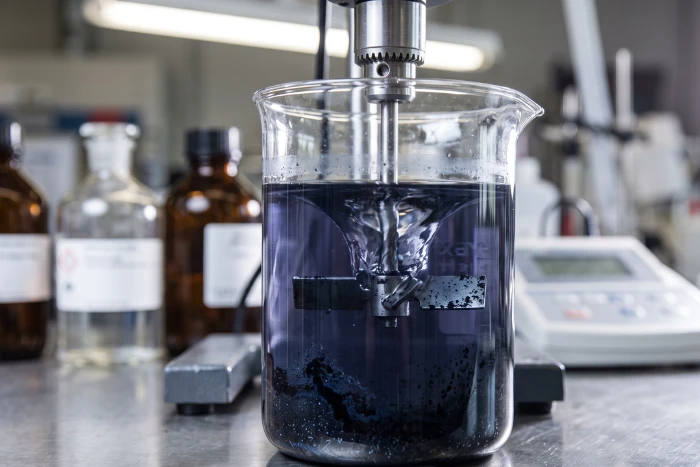
Лабораторный стакан с темно-синим дисперсным красителем, на котором виден смолистый осадок, и механическая мешалка.

Плохая воспроизводимость

Нестабильная вода и pH

Воспроизводимость — это умение получать один и тот же оттенок дважды, и она чрезвычайно чувствительна к небольшим изменениям условий в ванне. Если жесткость поступающей воды меняется изо дня в день или если pH устанавливается по-разному в разных партиях, происходит смещение степени истощения красителя, а значит, и конечного оттенка. Постоянная буферизация и постоянная обработка воды устраняют два основных источника необъяснимых колебаний.

Ошибки дозирования и подготовки

Способ приготовления и добавления красителя имеет такое же значение, как и его количество. Неточное взвешивание, неполное предварительное диспергирование красящей пасты и непоследовательный порядок добавления — все это приводит к вариациям, которые трудно отследить впоследствии. Для труднодиспергируемых красителей предварительное смешивание части вспомогательного вещества с красителем перед добавлением остальной части помогает каждый раз начинать процесс с одной и той же точки. Стандартизированные процедуры и, где это возможно, автоматическое дозирование значительно улучшают этот процесс.

Изменение температурного профиля

Рецепт воспроизводим только в том случае, если воспроизводим температурный профиль. Некалиброванные датчики, непостоянная скорость нагрева и различное время выдержки на разных машинах приведут к получению разных оттенков по одной и той же формуле. Калибровка датчиков и стандартизация кривой нагрева на разных машинах необходимы для обеспечения стабильности оттенков.

При оценке оттенка в соответствии с числовым допуском, он обычно выражается в виде значения разницы цветов, измеренного по согласованному методу, например, по формуле CIEDE2000, определенной в ISO/CIE 11664-6 . Поддержание стабильного уровня воды, pH, дозировки и температуры от одного цикла к другому позволяет удерживать ванну в пределах допустимого отклонения.

Диагностика и контроль

Воспользуйтесь этим кратким справочником, чтобы определить наиболее вероятную причину каждого симптома и провести первую необходимую проверку, а затем перейдите к последующим мерам контроля.

Симптом Наиболее вероятная причина Первое, что нужно проверить
Пятна появляются после достижения пиковой температуры. Агрегация или ослабление диспергирующего агента тест на дисперсию фильтровальной бумаги
Осадок или смола в машине Рост кристаллов, изменение pH или медленная циркуляция Уровень pH ванны и производительность насоса
Изменение оттенка между партиями Изменение параметров воды, pH или дозировки. Записи кривых жесткости воды и теплоотдачи

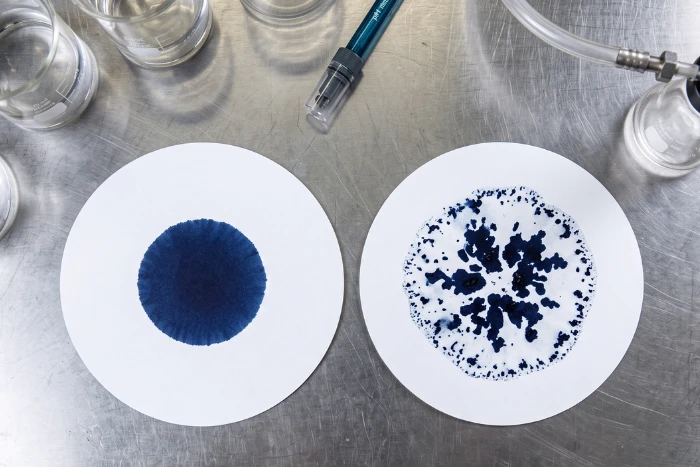
Тест на фильтровальной бумаге, сравнивающий равномерное распределение красителя и неравномерную агрегацию.

Тест на дисперсию фильтровальной бумаги

Простой фильтрационный тест — один из самых быстрых способов подтвердить наличие проблемы с дисперсией. Нагрейте раствор красителя до температуры окрашивания, выдержите его, затем охладите с контролируемой скоростью и пропустите через стопку качественных фильтровальных бумаг под вакуумом. Осмотр бумаги на наличие цветовых точек красителя дает прямое визуальное представление о качестве дисперсии: чем меньше точек, тем лучше стабильность. Это практичный первый шаг перед изменением химического состава, и тот же метод полезен при сравнении вспомогательных веществ, как описано в руководстве « Как выбрать выравнивающий агент для дисперсных красителей?».

Стабилизация pH и воды

Большинство проблем со стабильностью решаются после того, как уровень воды и pH приведены в норму. Буферизуйте раствор до целевого диапазона и поддерживайте его на протяжении всего цикла, а не только в начале. Добавьте хелатирующий агент, соответствующий местной жесткости воды, чтобы ионы кальция, магния и железа связывались до того, как они смогут дестабилизировать дисперсию.

Диспергирующий хелатирующий агент Sylic P1501B от Skychem Group создан именно для этой цели. Это многофункциональный анионный хелатирующий диспергатор, поэтому один продукт связывает ионы жесткости и тяжелых металлов, одновременно обеспечивая диспергирующее действие, благодаря которому частицы красителя остаются мелкими и равномерно взвешенными. Эта двойная функция соответствует двум описанным здесь причинам отказа: смягчение воды уменьшает количество частиц, а диспергирующий эффект помогает предотвратить образование осадка и отложений, которые в противном случае накапливаются в процессе окрашивания и отделки.

Выберите подходящий выравнивающий состав.

Хороший выравнивающий агент делает больше, чем просто выравнивает оттенок. Он улучшает растворимость и дисперсию красителя, замедляет его раннее впитывание, позволяя красителю распределиться до того, как он закрепится, и помогает сохранять стабильность частиц при высоких температурах и давлении. Выбор агента с высокой диспергирующей способностью при высоких температурах — одна из самых надежных мер защиты как от пятен, так и от осаждения.

Компания Skychem Group разрабатывает полиэфирные выравнивающие агенты, ориентируясь именно на эти требования к стабильности. Эти вспомогательные вещества для крашения сочетают в себе высокотемпературную диспергирующую способность, которая удерживает частицы на расстоянии друг от друга при пиковой температуре, контролируемое медленное крашение и миграцию, которые выравнивают поглощение для более стабильных результатов от партии к партии, а также низкое пенообразование, обеспечивающее свободную циркуляцию раствора, предотвращая оседание дисперсии.

Оптимизация кривой нагрева

Тщательно выверенный профиль нагрева в сочетании со стабильным химическим составом позволяет красителю переноситься на волокно контролируемым и равномерным образом:

  1. Повышайте температуру контролируемым образом, а не резко.
  2. Необходимо задержать прибор в нужном месте, чтобы краситель мигрировал, а дисперсия стабилизировалась и приняла однородное состояние.
  3. После равномерного распределения переведите образец на максимально возможную температуру для фиксации.

При последовательном использовании один и тот же профиль также обеспечивает воспроизводимость оттенков от одной партии к другой.
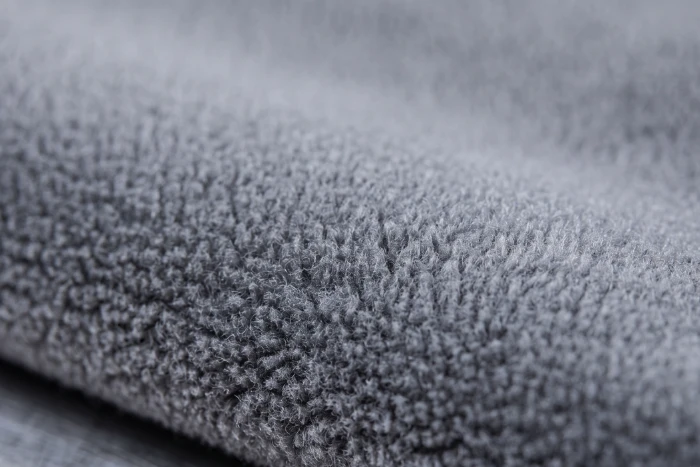
Ткань из полиэстеровой микрофибры цвета «флисс», окрашенная без каких-либо ограничений, отличается равномерным цветом.

Заключение

Пятна, осаждение и плохая воспроизводимость — это не три несвязанных дефекта. Это три стороны одной и той же проблемы: диспергированный красильный раствор, потерявший свою стабильность. Частицы либо слипаются, разрастаются и оседают, либо ведут себя по-разному от одной партии к другой, и ткань каждый раз фиксирует результат.

Обнадёживает то, что один набор мер контроля охватывает все три аспекта:

  • На протяжении всего цикла поддерживается стабильный, буферизованный уровень pH.
  • Очищенная вода с контролируемой жесткостью
  • Химические вещества для диспергирования и выравнивания, подходящие для высокотемпературного крашения.
  • Контролируемая кривая нагрева с преднамеренными паузами
  • Точная дозировка и надежная циркуляция крови

Если все сделать правильно, результат окрашивания будет предсказуемым. Для работы с полиэстером, где требуется стабильность и повторяемость, дисперсные красители Skycron являются практичным отправным пунктом, предлагая варианты, ориентированные на выравнивание, которые обеспечивают равномерное поглощение и стабильное нарастание оттенка, а решения для нанесения на полиэстер помогают подобрать красители и вспомогательные вещества в соответствии с конкретными требованиями конечного применения.


Больше информации:

Сэнди

Имея многолетний опыт работы с химическими красителями и вспомогательными веществами для текстильной промышленности, я стремлюсь делиться знаниями о новейших технологиях, устойчивых инновациях и тенденциях рынка.

Интересные статьи

2. Низкотемпературная обработка мылом оставляет более чистый моющий раствор и меньше пятен на соседних белых хлопчатобумажных полосках.

Руководство по применению мыла с реактивными красителями: лучшая стойкость стирки, меньше пятен на обратной стороне одежды.

Содержание Что такое реактивный краситель? Роль мыла в процессе смывания Почему необходимо удалять незакрепленный и гидролизованный краситель Как мыло влияет на стойкость к стирке Удаление гидролизованного красителя с поверхности волокна Связь между мылом и показателями стойкости Что вызывает обратное окрашивание? Наиболее подверженные риску источники обратного окрашивания тканей и смесовых тканей Ключевые параметры процесса для эффективного нанесения мыла Температура и время Соотношение раствора Жесткость воды и хелатирующие агенты Выбор правильных мыльных агентов Анионные и неионогенные мыльные агенты Подбор агентов в зависимости от типа волокна и глубины оттенка Вариант низкотемпературного мыльного агента: Sylic D2705 Основные преимущества Рекомендуемое применение Сравнение производительности Методы нанесения мыла Последовательность холодной и горячей стирки Одноэтапное и многоэтапное нанесение мыла Роль фиксаторов после нанесения мыла Рекомендации по обеспечению стабильной стойкости к стирке Часто задаваемые вопросы Сколько времени должно занимать нанесение мыла с реактивными красителями? Можно ли исправить обратное окрашивание после того, как оно произошло? Влияет ли жесткая вода на эффективность мыловарения? Всегда ли после нанесения мыла необходимо использовать отдельное фиксирующее средство? Обработка реактивными красителями часто рассматривается как быстрый этап в конце цикла окрашивания, но она напрямую влияет на стойкость к стирке и результаты обратного окрашивания. Правильный выбор температуры, времени и реагентов позволяет избежать дорогостоящих бракованных изделий и повторных заказов, которые снижают рентабельность. Какова роль реактивного красителя в процессе промывки? Промывка происходит после фиксации, когда реактивный краситель связывается с волокном в щелочной среде. Ткань стирают при температуре, близкой к температуре кипения, с использованием моющего средства или специального мыльного раствора, чтобы удалить все вещества, которые не образовали прочного соединения с волокном. Пропуск или сокращение этого этапа приводит к неполному удалению загрязнений из-за риска повреждения ткани, который проявится только при последующем тестировании или, что еще хуже, после того, как ткань попадет к покупателю. Почему необходимо удалять незакрепленный и гидролизованный краситель? Часть реактивного красителя всегда гидролизуется в красильной ванне, а не вступает в реакцию с волокном. Гидролизованный краситель неплотно прилегает к поверхности ткани, удерживаясь лишь за счет слабого физического притяжения, а не ковалентной связи. Оставленное на месте, оно стирается при прикосновении, линяет при стирке и переносится на более светлые ткани в той же загрузке белья. Обработка мылом — это этап, специально разработанный для удаления этих остатков до того, как они станут проблемой, влияющей на стойкость покрытия. Как количество мыла влияет на стойкость стирки. Качество нанесения мыла во многом определяет то, что проявляется позже при тестировании на стойкость. Даже если на цветовой карте указан правильный оттенок, партия товара может оказаться нестойкой к стирке или истиранию, если этот этап был проведен в спешке. Удаление гидролизованного красителя с поверхности волокна. Эффективное использование мыла позволяет удерживать размягченный краситель во взвешенном состоянии в моющем растворе, предотвращая его повторное оседание на ткани. Насколько полно это происходит, зависит от перемешивания, соотношения жидкости и диспергирующей способности используемого моющего или мыльного вещества. Связь между воздействием мыла и показателями стойкости цвета. Показатели стойкости цвета при стирке и трении, чаще всего оцениваемые с использованием методов испытаний на стойкость цвета AATCC, в значительной степени отражают количество незакрепившегося красителя, остающегося после смывания. Ткань может пройти первоначальную проверку оттенка при лабораторном погружении, но при этом не пройти проверку стойкости цвета в основной партии, если обработка мылом проводилась слишком короткое время или при слишком низкой температуре. Что вызывает обратное окрашивание? Распространенные причины обратного окрашивания. Обратное окрашивание происходит, когда краситель, смытый с окрашенной ткани, повторно оседает на неокрашенных или более светлых участках в той же ванне. Наиболее распространенные причины включают: переполнение мыльных ванн, содержащих больше гидролизованного красителя, чем может вместить раствор; недостаточное полоскание между этапами нанесения мыла и отделки; использование мыльных растворов со слабой диспергирующей способностью, которые позволяют свободным частицам красителя оседать обратно на ткань; неравномерная циркуляция раствора, которая создает локальные зоны высокой концентрации красителя. Ткани и смесовые ткани наиболее подвержены риску: темные и глубокие оттенки образуют наибольшую концентрацию гидролизованного красителя и являются наиболее частой причиной жалоб на обратное окрашивание. Смесовые ткани, а также любые изделия, в которых смешаны окрашенные и неокрашенные компоненты, особенно уязвимы, поскольку повторно нанесенный краситель гораздо заметнее на более светлых участках ткани. Ключевые параметры процесса для эффективного мыловарения. Большинство причин низкой стойкости и обратного окрашивания связаны с тем, насколько строго контролируются эти три параметра. Температура и время. Обычно мыловарение происходит при температуре, близкой к точке кипения, в течение пяти-пятнадцати минут, хотя идеальное сочетание зависит от глубины оттенка и типа ткани. Слишком низкая температура воды в ванне замедляет удаление красителя, а сокращение времени обработки приводит к тому, что гидролизованный краситель остается даже при правильной температуре. Глубина оттенка Температура мыловарения Типичное время Светлый до среднего 90–95°C 5–8 минут Глубокий и темный Почти кипящий (98–100°C) 10–15 минут Бирюзовый и проблемные оттенки Почти кипящий, многократная обработка 15 минут или более на одну обработку Этот диапазон температур, близких к кипящему, применяется к обычным мыльным средствам. Низкотемпературные моющие средства разработаны для эффективной работы при температуре от 60 до 80 °C, что позволяет снизить энергопотребление без ущерба для стойкости покрытия (см. раздел Sylic D2705 ниже).  Соотношение жидкости и раствора. Более жесткое соотношение жидкости и раствора концентрирует гидролизованный краситель в меньшем объеме воды, что увеличивает риск его повторного осаждения до того, как его можно будет вымыть. При работе мельниц, использующих струйные или переливные машины с меньшим соотношением жидкости, следует компенсировать это более сильными диспергирующими агентами или дополнительным циклом ополаскивания. Жесткость воды и хелатирующие агенты. Кальций, магний и железо в водопроводной воде препятствуют эффективности мыльных агентов и могут оставлять мутное или неровное покрытие. Секвестрирующий агент, такой как Sylic P1501B, анионный хелатирующий диспергатор с pH от 2.5 до 4.0 в 1% растворе, связывает эти ионы до начала процесса мылообразования и позволяет мылообразующему агенту действовать должным образом. Выбор правильных мыльных агентов. Анионные и неионогенные мыльные агенты. Анионные мыльные агенты широко используются благодаря своему сильному диспергативному действию, в то время как неионогенные лучше работают в жесткой воде и при более низких температурах. Оба типа входят в линейку вспомогательных средств для крашения, разработанных для обеспечения стабильности в щелочных ваннах и низкого пенообразования в струйных красильных машинах. Подбор моющих средств в зависимости от типа волокна и глубины оттенка. Хлопок и другие целлюлозные волокна, как правило, хорошо реагируют на анионные мыльные средства. В смесях, содержащих синтетические волокна, может потребоваться неионогенный вариант, чтобы избежать окрашивания более чувствительного синтетического компонента. Более темные оттенки обычно называются

Узнать больше »

Очистка восстановительных растворов при окрашивании полиэстера: полное руководство.

Содержание Что такое очистка путем сокращения расходов? Определение и назначение. Роль в дисперсном крашении. Влияние на стойкость цвета. Типичные жалобы на качество. Когда требуется восстановительное крашение. Темные и средние оттенки. Рецепты с высокой концентрацией красителя. Смеси с целлюлозными волокнами, когда его можно пропустить. Процесс и контроль. Типичный рецепт и параметры. Контроль температуры и pH. Предотвращение чрезмерного или недостаточного восстановления. Полоскание и нейтрализация. Выбор правильных восстанавливающих агентов. Гидросульфит натрия. Восстанавливающие агенты без серы. Низкотемпературные и экологичные варианты. Красители с высокой стойкостью к стирке для уменьшения восстановительной обработки. Устранение неполадок при стирке. Распространенные проблемы. Плохая стойкость к стирке после восстановительной обработки. Изменение оттенка или потускнение. Заключение. Часто задаваемые вопросы. Что произойдет, если пропустить этот этап? Снижение интенсивности стирки по сравнению с обычной стиркой? Можно ли это сделать при низкой температуре? Гидросульфит против бессернистых агентов? Партия, которая выглядит идеально на машине, может не пройти тест на стойкость к стирке спустя несколько дней. Чаще всего причиной является незакрепившийся дисперсный краситель, оставшийся на поверхности волокна, а решение заключается в восстановительной очистке. В этом руководстве рассматривается, когда необходим этот этап, химические процессы, лежащие в его основе, и как обеспечить стабильность результатов от лабораторного этапа до массового производства. Что такое очистка путем сокращения расходов? Определение и назначение. Очистка методом уменьшения количества красителя — это обработка после окрашивания, которая удаляет дисперсный краситель, не проникший в полиэфирные волокна и не закрепившийся на них. При высокотемпературном крашении часть молекул красителя остается на поверхности волокна, а не диффундирует в структуру полимера. Без обработки остаточный краситель стирается и линяет при стирке, снижая общую стойкость цвета. В восстановительной очищающей ванне разрушается и удаляется поверхностный краситель, оставляя только тот краситель, который должным образом закрепился внутри волокна. Роль в дисперсном крашении: Осветление путем восстановления происходит в конце цикла дисперсного крашения, после основного этапа крашения и перед окончательным полосканием. Это лишь один из этапов более сложного процесса окрашивания полиэстера, который также включает предварительную обработку, окрашивание и отделку. На странице, посвященной решениям для окрашивания полиэстера, описано, как эти этапы взаимосвязаны, а также рекомендованы вспомогательные вещества для каждого этапа. Влияние на стойкость цвета. Стойкость к стирке и истиранию — одна из характеристик, которую покупатели проверяют наиболее внимательно перед принятием партии товара. Неочищенный поверхностный краситель слабо связан и легко смывается, что и призвано выявлять стандартизированные тесты, такие как методы определения стойкости к стирке, разработанные AATCC. Правильно выполненная процедура восстановительной очистки улучшает эти результаты, удаляя краситель, который в противном случае привел бы к неудачному результату теста. Типичные жалобы на качество. Фабрики, которые пропускают или некачественно проводят восстановительную очистку, как правило, сталкиваются с повторяющимися проблемами: выцветание цвета на более светлые изделия в одной и той же загрузке белья; пятна на упаковке или отделке во время транспортировки и хранения; тусклые или мутные оттенки по сравнению с утвержденным лабораторным образцом; отбраковка партий после неудачной проверки стойкости в лаборатории покупателя. Эти проблемы почти всегда связаны с остаточными дисперсными красителями, а не с дефектом в самом рецепте красителя, поэтому восстановительная очистка заслуживает такого же внимания, как и последующий этап окрашивания. Когда требуется очистка от красителя для темных и средних оттенков: Более темные и средние оттенки требуют более высоких концентраций красителя, что, естественно, оставляет больше незакрепившегося красителя на поверхности волокна. Ассортимент дисперсных красителей Skycron охватывает как окрашивание, так и печать в темных, средних и ярких оттенках, а сочетание этих красителей с соответствующим этапом восстановительного осветления является стандартной практикой для достижения приемлемой стойкости при таких толстых слоях краски. Рецепты с высокой концентрацией красителя. Любой рецепт с высоким общим процентным содержанием красителя по весу ткани (% от веса ткани) выигрывает от восстановительного осветления, и это касается не только темных оттенков. В качестве общего ориентира, производители обычно группируют глубину оттенка следующим образом: Глубина оттенка Типичная концентрация красителя Снижение содержания красителя Светопропускание Ниже 1% от массы волокна Часто необязательный средний размер 1-3% от массы древесины. Рекомендуемый тёмный цвет: более 3% жирности. Эти значения являются общим ориентиром, а не фиксированным правилом, поскольку класс красителя, состав волокна и целевые показатели стойкости красителя влияют на пороговое значение. Комбинации нескольких красителей, используемые для получения точных индивидуальных оттенков, подчиняются той же логике, поскольку сочетание нескольких классов красителей может оставлять различное количество поверхностных остатков даже при умеренном общем процентном содержании. Смеси с целлюлозными волокнами, такие как полиэстер-хлопок и полиэстер-вискоза, создают дополнительный фактор риска. Дисперсный краситель, не закрепившийся в полиэфирной части, может окрасить целлюлозное волокно, вызывая нежелательное изменение оттенка ткани. Очистка методом уменьшения интенсивности излучения сохраняет желаемый контраст или сплошной оттенок для обоих типов волокон. Когда можно пропустить этот этап: Очень светлые оттенки с низкой концентрацией красителя иногда не требуют полного цикла восстановительного осветления, особенно при использовании красителей с высокой степенью истощения и хорошо контролируемых условиях окрашивания, и может быть достаточно простой стирки в горячей воде. Пропуск этого этапа все равно должен быть обдуманным решением, основанным на глубине затенения и требованиях к стойкости, а не на попытке сэкономить время и избежать ошибок. Типичный рецепт и параметры процесса и контроля. Стандартная щелочная восстановительная ванна для очистки включает восстановитель, каустическую соду или кальцинированную соду, а также смачивающий или диспергирующий агент. В качестве альтернативы все чаще используются бессерные системы кислотной очистки, работающие при более низком уровне pH. Примерная отправная точка выглядит следующим образом: Параметр Типичный диапазон Восстанавливающий агент 2–4 г/л Щелочь (NaOH или кальцинированная сода) 2–4 г/л Температура 70–80°C Время 15–20 минут Соотношение растворов 1:8–1:15 Эти значения варьируются в зависимости от глубины оттенка, класса красителя и состава волокна, поэтому перед масштабированием до массового производства следует провести лабораторные испытания для подтверждения окончательного рецепта. Контроль температуры и pH. Температура и pH — это две переменные, которые в наибольшей степени влияют на эффективность осветления: слишком низкая температура или слишком короткое время: остаются остатки красителя, и стойкость снижается. Слишком высокая температура или слишком высокая щелочность могут повлиять на состояние полиэстеровой поверхности или тактильные ощущения. В большинстве традиционных рецептов целевым показателем является слабощелочной pH в диапазоне от 9 до 11. Кислотные бессерные системы, напротив, работают в нейтральном или слабокислом диапазоне, в зависимости от используемого продукта, поэтому целевой уровень pH всегда должен соответствовать выбранному химическому составу, а не одному фиксированному правилу. Избегайте чрезмерного или недостаточного восстановления. Недостаточное восстановление оставляет поверхностный краситель, что впоследствии проявляется в плохой стойкости. Чрезмерное разбавление красителя приводит к его надежному закреплению в волокне, вызывая потерю оттенка, потускнение или неравномерность окраски.

Узнать больше »
Водоотталкивающие покрытия C0 и C6

Водоотталкивающая обработка C0 и C6: какой вариант подходит для ваших текстильных изделий?

Содержание Химия, лежащая в основе C0 и C6 Что такое C6 DWR Что такое C0 DWR Ключевые структурные различия Сравнение характеристик Водо- и маслоотталкивающие свойства Долговечность и устойчивость к стирке Воздухопроницаемость и тактильные ощущения Глобальная нормативно-правовая база REACH и ограничения ЕС Правила штатов США Требования к брендам и розничным продавцам Примеры применения по отраслям Одежда для активного отдыха и спорта Рабочая одежда и защитный текстиль Домашний текстиль и обивка Выбор правильной отделки Ключевые факторы, которые следует учитывать Советы по тестированию и сертификации Заключение Часто задаваемые вопросы В чем разница между отделкой C0 и C6? Запрещена ли водоотталкивающая пропитка C6? Насколько хорошо работает C0 по сравнению с C6? Как выбрать между C0 и C6? Если сегодня вы обратитесь к поставщику тканей с просьбой о водоотталкивающей обработке, вы, скорее всего, получите два совершенно разных ответа: C6 или C0. Оба средства, как утверждается, сохраняют ткань сухой. В настоящее время только один из них сталкивается с давлением со стороны регулирующих органов ЕС, Калифорнии и Нью-Йорка, а также крупных производителей одежды, который призывает к его постепенному снятию с производства. Для покупателей, которые сейчас закупают водоотталкивающие текстильные материалы, выбор уже не сводится только к их функциональным характеристикам. Речь идёт о том, какие химические вещества будут по-прежнему востребованы на вашем целевом рынке через два года. Химия, лежащая в основе C0 и C6. Что такое C6 DWR? Водоотталкивающие покрытия C6 (DWR) используют короткоцепочечные фторуглеродные полимеры, а именно шестиуглеродные фторированные боковые цепи, для покрытия отдельных волокон. Этот химический процесс снижает поверхностную энергию волокна примерно до 12 мДж/м², что ниже поверхностного натяжения большинства вод и масел. В результате покрытия C6 обеспечивают как водо-, так и маслоотталкивающие свойства, чего мало какие системы без фтора могут в полной мере достичь. Химический состав C6 заменил более старые покрытия из фтортеломера C8 более десяти лет назад. C8 разлагается на PFOA, вещество, известное своей стойкостью и способностью к биоаккумуляции в окружающей среде. Вместо этого C6 разлагается на перфторгексановую кислоту (PFHxA), которая имеет более короткий период полураспада в окружающей среде и меньший потенциал биоаккумуляции. Однако PFHxA не застрахован от регулирующих проверок, как описано в разделе о соответствии требованиям ниже. Для покупателей, закупающих продукцию C6, такие составы, как водоотталкивающее средство Skyguard C6-C8, сочетают в себе водо- и маслостойкость с хорошей устойчивостью к стирке как на целлюлозных, так и на синтетических волокнах. Они применяются в типичных дозировках от 10 до 40 г/л и производятся без PFOS, PFOA или APEO. Что такое C0 DWR? C0 обозначает водоотталкивающее покрытие, не содержащее фтора. Вместо фторуглеродных боковых цепей в отделке C0 используются полимеры на основе дендримеров, воска или полиуретана для создания гидрофобной поверхности волокна. Как правило, поверхностная энергия таких систем достигает 20–25 мДж/м², чего достаточно для эффективного отталкивания воды, но обычно недостаточно для обеспечения сильного маслоотталкивания. Спрос на отделочные материалы на основе CO быстро растет, поскольку они не несут риска нарушения нормативных требований, связанных с ПФАС, — фактор, который с каждым годом становится все более важным по мере расширения сферы действия нормативных актов. Такие линейки средств, как водоотталкивающие средства Skyguard без фтора, наносятся в концентрации примерно от 10 до 80 г/л в зависимости от требуемой износостойкости, не содержат APEO и предназначены для тканей, где маслоотталкивающие свойства не являются функциональным требованием, включая большинство видов верхней одежды, домашнего текстиля и модной одежды. Основные структурные различия Атрибут C6 (фторуглерод) C0 (не содержит фтора) Поверхностная энергия Прибл. Примерно 12 мДж/м² Водоотталкивающие свойства: от 20 до 25 мДж/м². Водоотталкивающие свойства: отличные. Хорошие или отличные. Маслоотталкивающие свойства: ограниченные или отсутствуют. Содержание ПФАС: присутствует (на основе PFHxA): отсутствует. Типичная температура отверждения: от 150 до 160°C. От 160 до 180°C. Сравнение характеристик: Водо- и маслоотталкивающие свойства. Покрытия C6 остаются эталоном там, где необходима устойчивость к маслам, жирам или органическим пятнам наряду с водоотталкивающими свойствами, например, для рабочей одежды, подвергающейся воздействию машинных масел, или фартуков, контактирующих с пищевыми продуктами. Покрытия класса C0 в значительной степени сократили разрыв в чисто водоотталкивающих свойствах, и многие новые составы демонстрируют результаты, сопоставимые с классом C6, в ходе стандартизированных испытаний на водостойкость. Однако при работе с морилками на масляной основе отделочные материалы C0 по-прежнему не оправдывают ожиданий. Прочность и устойчивость к стирке. Оба химических состава основаны на физической адсорбции при первоначальном нанесении на ткань, и эта связь постепенно ослабевает при многократной стирке и воздействии моющих средств. Сшивающий агент продлевает срок службы покрытия при стирке, связывая полимерные цепи DWR друг с другом и с реактивными группами на поверхности волокна, превращая слабо адсорбированное покрытие в химически закрепленное. Например, сшивающий агент Sylic добавляется в ту же ванну в количестве от 10 до 30 процентов от количества водоотталкивающего средства, не содержит APEO, PFOA, PFOS или формальдегида и совместим как с системами C6, так и с системами, не содержащими фтора, что делает его практичным дополнением, когда покрытие должно выдерживать 20 и более циклов промышленной или бытовой стирки. Воздухопроницаемость и тактильные ощущения. В обоих случаях отделка C0 и C6 покрывает поверхность волокна, а не заполняет поры между нитями, поэтому воздухопроницаемость, как правило, сохраняется при правильном нанесении. Чаще всего этот баланс нарушают два фактора: передозировка отделочного состава, которая может частично блокировать пористость между нитями и сделать ткань жесткой на ощупь; неравномерная концентрация раствора, которая создает локальные зоны с высокой концентрацией по всей ширине ткани. Для отделки класса C0 иногда требуется немного более высокая концентрация для достижения водоотталкивающих свойств класса C6, что делает точность дозирования и равномерность раствора особенно важными для поддержания мягкости и воздухопроницаемости. Глобальная нормативно-правовая база: регламент REACH и ограничения ЕС. ЕС регулирует содержание ПФАС в текстильных изделиях в соответствии с Приложением XVII регламента REACH. Ограничение на использование PFHxA, продукта разложения C6-химических соединений, вступит в силу в ЕС и ЕЭЗ с 2026 года, а более широкое ограничение, охватывающее более широкое семейство ПФАС, в настоящее время находится на рассмотрении Европейского агентства по химическим веществам. Покупателям и брендам, закупающим продукцию для рынка ЕС, следует рассматривать C6 как химическое вещество, находящееся под все возрастающим регуляторным давлением, а не как безопасный вариант в долгосрочной перспективе, и следить за обновлениями нормативных актов ECHA по ПФАС для получения информации о последних изменениях в сфере применения и сроках. Регулирование на уровне штатов США не ограничивается ЕС. В двух штатах США уже введены ограничения на использование ПФАС в текстильной и швейной промышленности: закон Калифорнии AB 1817 запрещает производство, распространение и продажу новых текстильных изделий, содержащих преднамеренно добавленные ПФАС в концентрации выше 100 ppm общего органического фтора с 1 января 2025 года, с последующим снижением до 50 ppm с 1 января 2027 года. Срок действия разрешения на использование одежды для активного отдыха в суровых влажных условиях продлен до 1 января 2028 года. Полный текст требований изложен в официальном тексте законопроекта. Статья 37-0121 Закона штата Нью-Йорк об охране окружающей среды запрещает продажу новой одежды.

Узнать больше »
Готовый рулон нейлоновой ткани королевского синего цвета.

Дефекты окрашивания нейлона: причины и способы устранения.

Содержание Распространенные дефекты окрашивания нейлона Неравномерный оттенок и зернистость Эффекты ворса и полос, кольцевые, волнистые и матовые эффекты Три фактора, определяющие каждый дефект Профиль pH Скорость нагрева и зона окрашивания Выбор и дозировка замедлителя Операции по симптомам Часто задаваемые вопросы о решениях Skychem для окрашивания нейлона Какой pH лучше всего подходит для кислотного окрашивания нейлона? Почему мой нейлон окрашивается неравномерно? Как замедлители окрашивания предотвращают неравномерное окрашивание? При какой температуре следует красить нейлон? Нейлон наносит быстрый удар. Кислотный краситель связывается со своими аминогруппами в течение нескольких минут, поэтому малейшая ошибка в процессе окрашивания может закрепить неравномерный оттенок, прежде чем он успеет выровняться. Полосы, крен, неровности и пятнистая, скользкая поверхность нейлона почти всегда объясняются одним из трех контролируемых факторов: pH, температурой или системой замедления. В этой статье рассматривается, как распознать каждый из дефектов и что нужно скорректировать в процессе, чтобы предотвратить его повторное возникновение. Распространенные дефекты окрашивания нейлона. Правильное обозначение дефекта — первый шаг к его устранению. Три описанных ниже варианта охватывают большинство явлений, наблюдаемых на нейлоне, и каждый из них указывает на свою первопричину. Неравномерное окрашивание и неоднородность оттенка. Неравномерное окрашивание — это широкая категория: пятна, разводы или оттенок, который просто не совпадает по всей ткани. Более специфическая форма этого явления — пятнистая, зернистая структура, при которой соседние волокна поглощают краситель с разной скоростью. Это самый очевидный признак того, что краситель проник в волокно быстрее, чем оно успело выровняться. Разница в оттенке между боковой и центральной частью ткани, а также между кромкой и серединой ткани, определяется по ширине полотна. Барре отображается в виде горизонтальных полос или линий, идущих вдоль трасс или выбранных предметов. Отличием этих двух типов движений от «неустойчивости» является закономерность: «листинг» и «барре» следуют определенному направлению по ширине или длине, в то время как «неустойчивость» распространяется случайным образом. Эффекты кольцевого, точечного и матового окрашивания. Кольцевое и точечное окрашивание — это связанные, но различные дефекты проникновения, и стоит различать их. Кольцевое окрашивание происходит по всему поперечному сечению волокна: краситель остается сконцентрированным во внешней оболочке и никогда полностью не диффундирует к сердцевине, поэтому на обрезанном волокне вокруг светлого или белого центра образуется цветное кольцо, даже если поверхность выглядит полностью окрашенной. Окрашивание кончиков волокон — это, наоборот, разница в длине, когда кончик нити или штапельного волокна впитывает больше или меньше красителя, чем основная часть волокна, обычно потому, что кончик имеет другую термическую историю или состояние поверхности, чем остальная часть волокна. Эффект инея проявляется в виде общей бледной, размытой поверхности, а не в виде направленного узора. Все три указывают на одну и ту же основную проблему: краситель не полностью проник в волокно, даже если издалека оттенок кажется близким к стандартному. Три основных фактора, определяющих каждый дефект. Большинство дефектов нейлона, приводящих к изменению цвета, связаны с тем, что pH, температура или система замедлителя затухания работают друг против друга, а не совместно. На каждом из представленных ниже рычагов описан механизм, типичный вид неисправности и способ ее устранения. Профиль pH. В кислой среде аминогруппы на концах полимерных цепей нейлона приобретают протон и становятся положительно заряженными, в то время как сульфонатные группы молекул кислотных красителей несут отрицательный заряд. Эти двое притягиваются и сближаются. Уровень pH определяет, сколько таких участков активны, как быстро краситель достигает их и насколько прочно он удерживается после достижения цели. Наиболее распространенная ошибка в процессе заключается в слишком сильном или слишком раннем снижении pH раствора. Если ванна закислится до того, как ткань равномерно пропитается красителем и начнет циркулировать, краситель начнет действовать резко и образует полосы или разводы, которые невозможно исправить никаким временем выдержки при заданной температуре. Слишком высокий уровень pH или его колебания в течение цикла приводят к противоположной проблеме: слабому истощению и изменению глубины затенения от партии к партии. Для разных классов кислотных красителей требуются разные диапазоны pH: Выравнивающие красители: примерно от 5.5 до 7.0, что дает красителю возможность мигрировать и самокорректироваться. Красители для обработки шерсти (классификация, заимствованная из терминологии окрашивания шерсти, но являющаяся стандартной практикой и для нейлона): примерно от 4.0 до 5.0, для получения более глубоких оттенков и большей стойкости к влаге, с меньшей допустимой погрешностью при изменении параметров процесса. Эти диапазоны являются отправными точками. Сверяйте их с технической документацией поставщика красителя и результатами лабораторных исследований, проведенных в нашей лаборатории, и никогда не переносите рецептуру с шерсти, где схема pH для выравнивания и обработки красителей работает в противоположном направлении. Аналогичные меры предосторожности применимы и к самому нейлону: нейлон 6 и нейлон 6,6 могут по-разному формироваться и отталкиваться при одинаковых значениях pH и температуры, а смена субстратов или поставщиков красителей по непроверенной рецептуре является распространенной и предотвратимой причиной изменения оттенка. Любые изменения типа волокна или источника красителя следует подтверждать с помощью свежего лабораторного образца и пробного запуска, прежде чем продукция поступит в массовое производство. Решение заключается в получении воспроизводимой кривой pH, а не в получении единого целевого значения. Медленно действующий донор кислоты, постепенно снижающий pH по мере повышения температуры, обеспечивает контролируемое, а не внезапное воздействие, исключая необходимость ручного дозирования в неподходящий момент цикла. Скорость нагрева и температура в зоне контакта определяют, когда и с какой скоростью перемещается краситель. На нейлоне основное поглощение происходит в узком диапазоне температур, обычно от 70 до 90 °C, когда структура волокна раскрывается и краситель стремительно проникает внутрь. Нейлон имеет ограниченное количество мест связывания красителя, и кислотный краситель связывается с ними практически мгновенно, как только позволяют условия; слишком быстрое прохождение через зону окрашивания приводит к неравномерному закреплению красителя без возможности последующего выравнивания. Первые десять-пятнадцать минут забастовки во многом определяют исход всей партии протестов. Приведенная выше диаграмма показывает, как это происходит в типичном цикле: стадия ровного увлажнения и циркуляции, контролируемое повышение температуры, замедляющееся в зоне воздействия 70-90°C, выдержка вблизи точки кипения для миграции и выравнивания, и контролируемое охлаждение. Решение проблемы начинается еще до начала забастовки: в первую очередь необходимо убедиться в полном и равномерном увлажнении и стабильной циркуляции воздуха. Повышение температуры должно происходить с контролируемой скоростью, часто около 1 °C в минуту, а затем еще медленнее в диапазоне от 70 до 90 °C.

Узнать больше »

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов

Получите смету проекта

Сообщите нам требования к вашему проекту, страну и предполагаемое применение.

Сэнди

Имея многолетний опыт работы с химическими красителями и вспомогательными веществами для текстильной промышленности, я стремлюсь делиться знаниями о новейших технологиях, устойчивых инновациях и тенденциях рынка.

Интересные статьи

2. Низкотемпературная обработка мылом оставляет более чистый моющий раствор и меньше пятен на соседних белых хлопчатобумажных полосках.

Руководство по применению мыла с реактивными красителями: лучшая стойкость стирки, меньше пятен на обратной стороне одежды.

Содержание Что такое реактивный краситель? Роль мыла в процессе смывания Почему необходимо удалять незакрепленный и гидролизованный краситель Как мыло влияет на стойкость к стирке Удаление гидролизованного красителя с поверхности волокна Связь между мылом и показателями стойкости Что вызывает обратное окрашивание? Наиболее подверженные риску источники обратного окрашивания тканей и смесовых тканей Ключевые параметры процесса для эффективного нанесения мыла Температура и время Соотношение раствора Жесткость воды и хелатирующие агенты Выбор правильных мыльных агентов Анионные и неионогенные мыльные агенты Подбор агентов в зависимости от типа волокна и глубины оттенка Вариант низкотемпературного мыльного агента: Sylic D2705 Основные преимущества Рекомендуемое применение Сравнение производительности Методы нанесения мыла Последовательность холодной и горячей стирки Одноэтапное и многоэтапное нанесение мыла Роль фиксаторов после нанесения мыла Рекомендации по обеспечению стабильной стойкости к стирке Часто задаваемые вопросы Сколько времени должно занимать нанесение мыла с реактивными красителями? Можно ли исправить обратное окрашивание после того, как оно произошло? Влияет ли жесткая вода на эффективность мыловарения? Всегда ли после нанесения мыла необходимо использовать отдельное фиксирующее средство? Обработка реактивными красителями часто рассматривается как быстрый этап в конце цикла окрашивания, но она напрямую влияет на стойкость к стирке и результаты обратного окрашивания. Правильный выбор температуры, времени и реагентов позволяет избежать дорогостоящих бракованных изделий и повторных заказов, которые снижают рентабельность. Какова роль реактивного красителя в процессе промывки? Промывка происходит после фиксации, когда реактивный краситель связывается с волокном в щелочной среде. Ткань стирают при температуре, близкой к температуре кипения, с использованием моющего средства или специального мыльного раствора, чтобы удалить все вещества, которые не образовали прочного соединения с волокном. Пропуск или сокращение этого этапа приводит к неполному удалению загрязнений из-за риска повреждения ткани, который проявится только при последующем тестировании или, что еще хуже, после того, как ткань попадет к покупателю. Почему необходимо удалять незакрепленный и гидролизованный краситель? Часть реактивного красителя всегда гидролизуется в красильной ванне, а не вступает в реакцию с волокном. Гидролизованный краситель неплотно прилегает к поверхности ткани, удерживаясь лишь за счет слабого физического притяжения, а не ковалентной связи. Оставленное на месте, оно стирается при прикосновении, линяет при стирке и переносится на более светлые ткани в той же загрузке белья. Обработка мылом — это этап, специально разработанный для удаления этих остатков до того, как они станут проблемой, влияющей на стойкость покрытия. Как количество мыла влияет на стойкость стирки. Качество нанесения мыла во многом определяет то, что проявляется позже при тестировании на стойкость. Даже если на цветовой карте указан правильный оттенок, партия товара может оказаться нестойкой к стирке или истиранию, если этот этап был проведен в спешке. Удаление гидролизованного красителя с поверхности волокна. Эффективное использование мыла позволяет удерживать размягченный краситель во взвешенном состоянии в моющем растворе, предотвращая его повторное оседание на ткани. Насколько полно это происходит, зависит от перемешивания, соотношения жидкости и диспергирующей способности используемого моющего или мыльного вещества. Связь между воздействием мыла и показателями стойкости цвета. Показатели стойкости цвета при стирке и трении, чаще всего оцениваемые с использованием методов испытаний на стойкость цвета AATCC, в значительной степени отражают количество незакрепившегося красителя, остающегося после смывания. Ткань может пройти первоначальную проверку оттенка при лабораторном погружении, но при этом не пройти проверку стойкости цвета в основной партии, если обработка мылом проводилась слишком короткое время или при слишком низкой температуре. Что вызывает обратное окрашивание? Распространенные причины обратного окрашивания. Обратное окрашивание происходит, когда краситель, смытый с окрашенной ткани, повторно оседает на неокрашенных или более светлых участках в той же ванне. Наиболее распространенные причины включают: переполнение мыльных ванн, содержащих больше гидролизованного красителя, чем может вместить раствор; недостаточное полоскание между этапами нанесения мыла и отделки; использование мыльных растворов со слабой диспергирующей способностью, которые позволяют свободным частицам красителя оседать обратно на ткань; неравномерная циркуляция раствора, которая создает локальные зоны высокой концентрации красителя. Ткани и смесовые ткани наиболее подвержены риску: темные и глубокие оттенки образуют наибольшую концентрацию гидролизованного красителя и являются наиболее частой причиной жалоб на обратное окрашивание. Смесовые ткани, а также любые изделия, в которых смешаны окрашенные и неокрашенные компоненты, особенно уязвимы, поскольку повторно нанесенный краситель гораздо заметнее на более светлых участках ткани. Ключевые параметры процесса для эффективного мыловарения. Большинство причин низкой стойкости и обратного окрашивания связаны с тем, насколько строго контролируются эти три параметра. Температура и время. Обычно мыловарение происходит при температуре, близкой к точке кипения, в течение пяти-пятнадцати минут, хотя идеальное сочетание зависит от глубины оттенка и типа ткани. Слишком низкая температура воды в ванне замедляет удаление красителя, а сокращение времени обработки приводит к тому, что гидролизованный краситель остается даже при правильной температуре. Глубина оттенка Температура мыловарения Типичное время Светлый до среднего 90–95°C 5–8 минут Глубокий и темный Почти кипящий (98–100°C) 10–15 минут Бирюзовый и проблемные оттенки Почти кипящий, многократная обработка 15 минут или более на одну обработку Этот диапазон температур, близких к кипящему, применяется к обычным мыльным средствам. Низкотемпературные моющие средства разработаны для эффективной работы при температуре от 60 до 80 °C, что позволяет снизить энергопотребление без ущерба для стойкости покрытия (см. раздел Sylic D2705 ниже).  Соотношение жидкости и раствора. Более жесткое соотношение жидкости и раствора концентрирует гидролизованный краситель в меньшем объеме воды, что увеличивает риск его повторного осаждения до того, как его можно будет вымыть. При работе мельниц, использующих струйные или переливные машины с меньшим соотношением жидкости, следует компенсировать это более сильными диспергирующими агентами или дополнительным циклом ополаскивания. Жесткость воды и хелатирующие агенты. Кальций, магний и железо в водопроводной воде препятствуют эффективности мыльных агентов и могут оставлять мутное или неровное покрытие. Секвестрирующий агент, такой как Sylic P1501B, анионный хелатирующий диспергатор с pH от 2.5 до 4.0 в 1% растворе, связывает эти ионы до начала процесса мылообразования и позволяет мылообразующему агенту действовать должным образом. Выбор правильных мыльных агентов. Анионные и неионогенные мыльные агенты. Анионные мыльные агенты широко используются благодаря своему сильному диспергативному действию, в то время как неионогенные лучше работают в жесткой воде и при более низких температурах. Оба типа входят в линейку вспомогательных средств для крашения, разработанных для обеспечения стабильности в щелочных ваннах и низкого пенообразования в струйных красильных машинах. Подбор моющих средств в зависимости от типа волокна и глубины оттенка. Хлопок и другие целлюлозные волокна, как правило, хорошо реагируют на анионные мыльные средства. В смесях, содержащих синтетические волокна, может потребоваться неионогенный вариант, чтобы избежать окрашивания более чувствительного синтетического компонента. Более темные оттенки обычно называются

Узнать больше »

Очистка восстановительных растворов при окрашивании полиэстера: полное руководство.

Содержание Что такое очистка путем сокращения расходов? Определение и назначение. Роль в дисперсном крашении. Влияние на стойкость цвета. Типичные жалобы на качество. Когда требуется восстановительное крашение. Темные и средние оттенки. Рецепты с высокой концентрацией красителя. Смеси с целлюлозными волокнами, когда его можно пропустить. Процесс и контроль. Типичный рецепт и параметры. Контроль температуры и pH. Предотвращение чрезмерного или недостаточного восстановления. Полоскание и нейтрализация. Выбор правильных восстанавливающих агентов. Гидросульфит натрия. Восстанавливающие агенты без серы. Низкотемпературные и экологичные варианты. Красители с высокой стойкостью к стирке для уменьшения восстановительной обработки. Устранение неполадок при стирке. Распространенные проблемы. Плохая стойкость к стирке после восстановительной обработки. Изменение оттенка или потускнение. Заключение. Часто задаваемые вопросы. Что произойдет, если пропустить этот этап? Снижение интенсивности стирки по сравнению с обычной стиркой? Можно ли это сделать при низкой температуре? Гидросульфит против бессернистых агентов? Партия, которая выглядит идеально на машине, может не пройти тест на стойкость к стирке спустя несколько дней. Чаще всего причиной является незакрепившийся дисперсный краситель, оставшийся на поверхности волокна, а решение заключается в восстановительной очистке. В этом руководстве рассматривается, когда необходим этот этап, химические процессы, лежащие в его основе, и как обеспечить стабильность результатов от лабораторного этапа до массового производства. Что такое очистка путем сокращения расходов? Определение и назначение. Очистка методом уменьшения количества красителя — это обработка после окрашивания, которая удаляет дисперсный краситель, не проникший в полиэфирные волокна и не закрепившийся на них. При высокотемпературном крашении часть молекул красителя остается на поверхности волокна, а не диффундирует в структуру полимера. Без обработки остаточный краситель стирается и линяет при стирке, снижая общую стойкость цвета. В восстановительной очищающей ванне разрушается и удаляется поверхностный краситель, оставляя только тот краситель, который должным образом закрепился внутри волокна. Роль в дисперсном крашении: Осветление путем восстановления происходит в конце цикла дисперсного крашения, после основного этапа крашения и перед окончательным полосканием. Это лишь один из этапов более сложного процесса окрашивания полиэстера, который также включает предварительную обработку, окрашивание и отделку. На странице, посвященной решениям для окрашивания полиэстера, описано, как эти этапы взаимосвязаны, а также рекомендованы вспомогательные вещества для каждого этапа. Влияние на стойкость цвета. Стойкость к стирке и истиранию — одна из характеристик, которую покупатели проверяют наиболее внимательно перед принятием партии товара. Неочищенный поверхностный краситель слабо связан и легко смывается, что и призвано выявлять стандартизированные тесты, такие как методы определения стойкости к стирке, разработанные AATCC. Правильно выполненная процедура восстановительной очистки улучшает эти результаты, удаляя краситель, который в противном случае привел бы к неудачному результату теста. Типичные жалобы на качество. Фабрики, которые пропускают или некачественно проводят восстановительную очистку, как правило, сталкиваются с повторяющимися проблемами: выцветание цвета на более светлые изделия в одной и той же загрузке белья; пятна на упаковке или отделке во время транспортировки и хранения; тусклые или мутные оттенки по сравнению с утвержденным лабораторным образцом; отбраковка партий после неудачной проверки стойкости в лаборатории покупателя. Эти проблемы почти всегда связаны с остаточными дисперсными красителями, а не с дефектом в самом рецепте красителя, поэтому восстановительная очистка заслуживает такого же внимания, как и последующий этап окрашивания. Когда требуется очистка от красителя для темных и средних оттенков: Более темные и средние оттенки требуют более высоких концентраций красителя, что, естественно, оставляет больше незакрепившегося красителя на поверхности волокна. Ассортимент дисперсных красителей Skycron охватывает как окрашивание, так и печать в темных, средних и ярких оттенках, а сочетание этих красителей с соответствующим этапом восстановительного осветления является стандартной практикой для достижения приемлемой стойкости при таких толстых слоях краски. Рецепты с высокой концентрацией красителя. Любой рецепт с высоким общим процентным содержанием красителя по весу ткани (% от веса ткани) выигрывает от восстановительного осветления, и это касается не только темных оттенков. В качестве общего ориентира, производители обычно группируют глубину оттенка следующим образом: Глубина оттенка Типичная концентрация красителя Снижение содержания красителя Светопропускание Ниже 1% от массы волокна Часто необязательный средний размер 1-3% от массы древесины. Рекомендуемый тёмный цвет: более 3% жирности. Эти значения являются общим ориентиром, а не фиксированным правилом, поскольку класс красителя, состав волокна и целевые показатели стойкости красителя влияют на пороговое значение. Комбинации нескольких красителей, используемые для получения точных индивидуальных оттенков, подчиняются той же логике, поскольку сочетание нескольких классов красителей может оставлять различное количество поверхностных остатков даже при умеренном общем процентном содержании. Смеси с целлюлозными волокнами, такие как полиэстер-хлопок и полиэстер-вискоза, создают дополнительный фактор риска. Дисперсный краситель, не закрепившийся в полиэфирной части, может окрасить целлюлозное волокно, вызывая нежелательное изменение оттенка ткани. Очистка методом уменьшения интенсивности излучения сохраняет желаемый контраст или сплошной оттенок для обоих типов волокон. Когда можно пропустить этот этап: Очень светлые оттенки с низкой концентрацией красителя иногда не требуют полного цикла восстановительного осветления, особенно при использовании красителей с высокой степенью истощения и хорошо контролируемых условиях окрашивания, и может быть достаточно простой стирки в горячей воде. Пропуск этого этапа все равно должен быть обдуманным решением, основанным на глубине затенения и требованиях к стойкости, а не на попытке сэкономить время и избежать ошибок. Типичный рецепт и параметры процесса и контроля. Стандартная щелочная восстановительная ванна для очистки включает восстановитель, каустическую соду или кальцинированную соду, а также смачивающий или диспергирующий агент. В качестве альтернативы все чаще используются бессерные системы кислотной очистки, работающие при более низком уровне pH. Примерная отправная точка выглядит следующим образом: Параметр Типичный диапазон Восстанавливающий агент 2–4 г/л Щелочь (NaOH или кальцинированная сода) 2–4 г/л Температура 70–80°C Время 15–20 минут Соотношение растворов 1:8–1:15 Эти значения варьируются в зависимости от глубины оттенка, класса красителя и состава волокна, поэтому перед масштабированием до массового производства следует провести лабораторные испытания для подтверждения окончательного рецепта. Контроль температуры и pH. Температура и pH — это две переменные, которые в наибольшей степени влияют на эффективность осветления: слишком низкая температура или слишком короткое время: остаются остатки красителя, и стойкость снижается. Слишком высокая температура или слишком высокая щелочность могут повлиять на состояние полиэстеровой поверхности или тактильные ощущения. В большинстве традиционных рецептов целевым показателем является слабощелочной pH в диапазоне от 9 до 11. Кислотные бессерные системы, напротив, работают в нейтральном или слабокислом диапазоне, в зависимости от используемого продукта, поэтому целевой уровень pH всегда должен соответствовать выбранному химическому составу, а не одному фиксированному правилу. Избегайте чрезмерного или недостаточного восстановления. Недостаточное восстановление оставляет поверхностный краситель, что впоследствии проявляется в плохой стойкости. Чрезмерное разбавление красителя приводит к его надежному закреплению в волокне, вызывая потерю оттенка, потускнение или неравномерность окраски.

Узнать больше »
Водоотталкивающие покрытия C0 и C6

Водоотталкивающая обработка C0 и C6: какой вариант подходит для ваших текстильных изделий?

Содержание Химия, лежащая в основе C0 и C6 Что такое C6 DWR Что такое C0 DWR Ключевые структурные различия Сравнение характеристик Водо- и маслоотталкивающие свойства Долговечность и устойчивость к стирке Воздухопроницаемость и тактильные ощущения Глобальная нормативно-правовая база REACH и ограничения ЕС Правила штатов США Требования к брендам и розничным продавцам Примеры применения по отраслям Одежда для активного отдыха и спорта Рабочая одежда и защитный текстиль Домашний текстиль и обивка Выбор правильной отделки Ключевые факторы, которые следует учитывать Советы по тестированию и сертификации Заключение Часто задаваемые вопросы В чем разница между отделкой C0 и C6? Запрещена ли водоотталкивающая пропитка C6? Насколько хорошо работает C0 по сравнению с C6? Как выбрать между C0 и C6? Если сегодня вы обратитесь к поставщику тканей с просьбой о водоотталкивающей обработке, вы, скорее всего, получите два совершенно разных ответа: C6 или C0. Оба средства, как утверждается, сохраняют ткань сухой. В настоящее время только один из них сталкивается с давлением со стороны регулирующих органов ЕС, Калифорнии и Нью-Йорка, а также крупных производителей одежды, который призывает к его постепенному снятию с производства. Для покупателей, которые сейчас закупают водоотталкивающие текстильные материалы, выбор уже не сводится только к их функциональным характеристикам. Речь идёт о том, какие химические вещества будут по-прежнему востребованы на вашем целевом рынке через два года. Химия, лежащая в основе C0 и C6. Что такое C6 DWR? Водоотталкивающие покрытия C6 (DWR) используют короткоцепочечные фторуглеродные полимеры, а именно шестиуглеродные фторированные боковые цепи, для покрытия отдельных волокон. Этот химический процесс снижает поверхностную энергию волокна примерно до 12 мДж/м², что ниже поверхностного натяжения большинства вод и масел. В результате покрытия C6 обеспечивают как водо-, так и маслоотталкивающие свойства, чего мало какие системы без фтора могут в полной мере достичь. Химический состав C6 заменил более старые покрытия из фтортеломера C8 более десяти лет назад. C8 разлагается на PFOA, вещество, известное своей стойкостью и способностью к биоаккумуляции в окружающей среде. Вместо этого C6 разлагается на перфторгексановую кислоту (PFHxA), которая имеет более короткий период полураспада в окружающей среде и меньший потенциал биоаккумуляции. Однако PFHxA не застрахован от регулирующих проверок, как описано в разделе о соответствии требованиям ниже. Для покупателей, закупающих продукцию C6, такие составы, как водоотталкивающее средство Skyguard C6-C8, сочетают в себе водо- и маслостойкость с хорошей устойчивостью к стирке как на целлюлозных, так и на синтетических волокнах. Они применяются в типичных дозировках от 10 до 40 г/л и производятся без PFOS, PFOA или APEO. Что такое C0 DWR? C0 обозначает водоотталкивающее покрытие, не содержащее фтора. Вместо фторуглеродных боковых цепей в отделке C0 используются полимеры на основе дендримеров, воска или полиуретана для создания гидрофобной поверхности волокна. Как правило, поверхностная энергия таких систем достигает 20–25 мДж/м², чего достаточно для эффективного отталкивания воды, но обычно недостаточно для обеспечения сильного маслоотталкивания. Спрос на отделочные материалы на основе CO быстро растет, поскольку они не несут риска нарушения нормативных требований, связанных с ПФАС, — фактор, который с каждым годом становится все более важным по мере расширения сферы действия нормативных актов. Такие линейки средств, как водоотталкивающие средства Skyguard без фтора, наносятся в концентрации примерно от 10 до 80 г/л в зависимости от требуемой износостойкости, не содержат APEO и предназначены для тканей, где маслоотталкивающие свойства не являются функциональным требованием, включая большинство видов верхней одежды, домашнего текстиля и модной одежды. Основные структурные различия Атрибут C6 (фторуглерод) C0 (не содержит фтора) Поверхностная энергия Прибл. Примерно 12 мДж/м² Водоотталкивающие свойства: от 20 до 25 мДж/м². Водоотталкивающие свойства: отличные. Хорошие или отличные. Маслоотталкивающие свойства: ограниченные или отсутствуют. Содержание ПФАС: присутствует (на основе PFHxA): отсутствует. Типичная температура отверждения: от 150 до 160°C. От 160 до 180°C. Сравнение характеристик: Водо- и маслоотталкивающие свойства. Покрытия C6 остаются эталоном там, где необходима устойчивость к маслам, жирам или органическим пятнам наряду с водоотталкивающими свойствами, например, для рабочей одежды, подвергающейся воздействию машинных масел, или фартуков, контактирующих с пищевыми продуктами. Покрытия класса C0 в значительной степени сократили разрыв в чисто водоотталкивающих свойствах, и многие новые составы демонстрируют результаты, сопоставимые с классом C6, в ходе стандартизированных испытаний на водостойкость. Однако при работе с морилками на масляной основе отделочные материалы C0 по-прежнему не оправдывают ожиданий. Прочность и устойчивость к стирке. Оба химических состава основаны на физической адсорбции при первоначальном нанесении на ткань, и эта связь постепенно ослабевает при многократной стирке и воздействии моющих средств. Сшивающий агент продлевает срок службы покрытия при стирке, связывая полимерные цепи DWR друг с другом и с реактивными группами на поверхности волокна, превращая слабо адсорбированное покрытие в химически закрепленное. Например, сшивающий агент Sylic добавляется в ту же ванну в количестве от 10 до 30 процентов от количества водоотталкивающего средства, не содержит APEO, PFOA, PFOS или формальдегида и совместим как с системами C6, так и с системами, не содержащими фтора, что делает его практичным дополнением, когда покрытие должно выдерживать 20 и более циклов промышленной или бытовой стирки. Воздухопроницаемость и тактильные ощущения. В обоих случаях отделка C0 и C6 покрывает поверхность волокна, а не заполняет поры между нитями, поэтому воздухопроницаемость, как правило, сохраняется при правильном нанесении. Чаще всего этот баланс нарушают два фактора: передозировка отделочного состава, которая может частично блокировать пористость между нитями и сделать ткань жесткой на ощупь; неравномерная концентрация раствора, которая создает локальные зоны с высокой концентрацией по всей ширине ткани. Для отделки класса C0 иногда требуется немного более высокая концентрация для достижения водоотталкивающих свойств класса C6, что делает точность дозирования и равномерность раствора особенно важными для поддержания мягкости и воздухопроницаемости. Глобальная нормативно-правовая база: регламент REACH и ограничения ЕС. ЕС регулирует содержание ПФАС в текстильных изделиях в соответствии с Приложением XVII регламента REACH. Ограничение на использование PFHxA, продукта разложения C6-химических соединений, вступит в силу в ЕС и ЕЭЗ с 2026 года, а более широкое ограничение, охватывающее более широкое семейство ПФАС, в настоящее время находится на рассмотрении Европейского агентства по химическим веществам. Покупателям и брендам, закупающим продукцию для рынка ЕС, следует рассматривать C6 как химическое вещество, находящееся под все возрастающим регуляторным давлением, а не как безопасный вариант в долгосрочной перспективе, и следить за обновлениями нормативных актов ECHA по ПФАС для получения информации о последних изменениях в сфере применения и сроках. Регулирование на уровне штатов США не ограничивается ЕС. В двух штатах США уже введены ограничения на использование ПФАС в текстильной и швейной промышленности: закон Калифорнии AB 1817 запрещает производство, распространение и продажу новых текстильных изделий, содержащих преднамеренно добавленные ПФАС в концентрации выше 100 ppm общего органического фтора с 1 января 2025 года, с последующим снижением до 50 ppm с 1 января 2027 года. Срок действия разрешения на использование одежды для активного отдыха в суровых влажных условиях продлен до 1 января 2028 года. Полный текст требований изложен в официальном тексте законопроекта. Статья 37-0121 Закона штата Нью-Йорк об охране окружающей среды запрещает продажу новой одежды.

Узнать больше »
Готовый рулон нейлоновой ткани королевского синего цвета.

Дефекты окрашивания нейлона: причины и способы устранения.

Содержание Распространенные дефекты окрашивания нейлона Неравномерный оттенок и зернистость Эффекты ворса и полос, кольцевые, волнистые и матовые эффекты Три фактора, определяющие каждый дефект Профиль pH Скорость нагрева и зона окрашивания Выбор и дозировка замедлителя Операции по симптомам Часто задаваемые вопросы о решениях Skychem для окрашивания нейлона Какой pH лучше всего подходит для кислотного окрашивания нейлона? Почему мой нейлон окрашивается неравномерно? Как замедлители окрашивания предотвращают неравномерное окрашивание? При какой температуре следует красить нейлон? Нейлон наносит быстрый удар. Кислотный краситель связывается со своими аминогруппами в течение нескольких минут, поэтому малейшая ошибка в процессе окрашивания может закрепить неравномерный оттенок, прежде чем он успеет выровняться. Полосы, крен, неровности и пятнистая, скользкая поверхность нейлона почти всегда объясняются одним из трех контролируемых факторов: pH, температурой или системой замедления. В этой статье рассматривается, как распознать каждый из дефектов и что нужно скорректировать в процессе, чтобы предотвратить его повторное возникновение. Распространенные дефекты окрашивания нейлона. Правильное обозначение дефекта — первый шаг к его устранению. Три описанных ниже варианта охватывают большинство явлений, наблюдаемых на нейлоне, и каждый из них указывает на свою первопричину. Неравномерное окрашивание и неоднородность оттенка. Неравномерное окрашивание — это широкая категория: пятна, разводы или оттенок, который просто не совпадает по всей ткани. Более специфическая форма этого явления — пятнистая, зернистая структура, при которой соседние волокна поглощают краситель с разной скоростью. Это самый очевидный признак того, что краситель проник в волокно быстрее, чем оно успело выровняться. Разница в оттенке между боковой и центральной частью ткани, а также между кромкой и серединой ткани, определяется по ширине полотна. Барре отображается в виде горизонтальных полос или линий, идущих вдоль трасс или выбранных предметов. Отличием этих двух типов движений от «неустойчивости» является закономерность: «листинг» и «барре» следуют определенному направлению по ширине или длине, в то время как «неустойчивость» распространяется случайным образом. Эффекты кольцевого, точечного и матового окрашивания. Кольцевое и точечное окрашивание — это связанные, но различные дефекты проникновения, и стоит различать их. Кольцевое окрашивание происходит по всему поперечному сечению волокна: краситель остается сконцентрированным во внешней оболочке и никогда полностью не диффундирует к сердцевине, поэтому на обрезанном волокне вокруг светлого или белого центра образуется цветное кольцо, даже если поверхность выглядит полностью окрашенной. Окрашивание кончиков волокон — это, наоборот, разница в длине, когда кончик нити или штапельного волокна впитывает больше или меньше красителя, чем основная часть волокна, обычно потому, что кончик имеет другую термическую историю или состояние поверхности, чем остальная часть волокна. Эффект инея проявляется в виде общей бледной, размытой поверхности, а не в виде направленного узора. Все три указывают на одну и ту же основную проблему: краситель не полностью проник в волокно, даже если издалека оттенок кажется близким к стандартному. Три основных фактора, определяющих каждый дефект. Большинство дефектов нейлона, приводящих к изменению цвета, связаны с тем, что pH, температура или система замедлителя затухания работают друг против друга, а не совместно. На каждом из представленных ниже рычагов описан механизм, типичный вид неисправности и способ ее устранения. Профиль pH. В кислой среде аминогруппы на концах полимерных цепей нейлона приобретают протон и становятся положительно заряженными, в то время как сульфонатные группы молекул кислотных красителей несут отрицательный заряд. Эти двое притягиваются и сближаются. Уровень pH определяет, сколько таких участков активны, как быстро краситель достигает их и насколько прочно он удерживается после достижения цели. Наиболее распространенная ошибка в процессе заключается в слишком сильном или слишком раннем снижении pH раствора. Если ванна закислится до того, как ткань равномерно пропитается красителем и начнет циркулировать, краситель начнет действовать резко и образует полосы или разводы, которые невозможно исправить никаким временем выдержки при заданной температуре. Слишком высокий уровень pH или его колебания в течение цикла приводят к противоположной проблеме: слабому истощению и изменению глубины затенения от партии к партии. Для разных классов кислотных красителей требуются разные диапазоны pH: Выравнивающие красители: примерно от 5.5 до 7.0, что дает красителю возможность мигрировать и самокорректироваться. Красители для обработки шерсти (классификация, заимствованная из терминологии окрашивания шерсти, но являющаяся стандартной практикой и для нейлона): примерно от 4.0 до 5.0, для получения более глубоких оттенков и большей стойкости к влаге, с меньшей допустимой погрешностью при изменении параметров процесса. Эти диапазоны являются отправными точками. Сверяйте их с технической документацией поставщика красителя и результатами лабораторных исследований, проведенных в нашей лаборатории, и никогда не переносите рецептуру с шерсти, где схема pH для выравнивания и обработки красителей работает в противоположном направлении. Аналогичные меры предосторожности применимы и к самому нейлону: нейлон 6 и нейлон 6,6 могут по-разному формироваться и отталкиваться при одинаковых значениях pH и температуры, а смена субстратов или поставщиков красителей по непроверенной рецептуре является распространенной и предотвратимой причиной изменения оттенка. Любые изменения типа волокна или источника красителя следует подтверждать с помощью свежего лабораторного образца и пробного запуска, прежде чем продукция поступит в массовое производство. Решение заключается в получении воспроизводимой кривой pH, а не в получении единого целевого значения. Медленно действующий донор кислоты, постепенно снижающий pH по мере повышения температуры, обеспечивает контролируемое, а не внезапное воздействие, исключая необходимость ручного дозирования в неподходящий момент цикла. Скорость нагрева и температура в зоне контакта определяют, когда и с какой скоростью перемещается краситель. На нейлоне основное поглощение происходит в узком диапазоне температур, обычно от 70 до 90 °C, когда структура волокна раскрывается и краситель стремительно проникает внутрь. Нейлон имеет ограниченное количество мест связывания красителя, и кислотный краситель связывается с ними практически мгновенно, как только позволяют условия; слишком быстрое прохождение через зону окрашивания приводит к неравномерному закреплению красителя без возможности последующего выравнивания. Первые десять-пятнадцать минут забастовки во многом определяют исход всей партии протестов. Приведенная выше диаграмма показывает, как это происходит в типичном цикле: стадия ровного увлажнения и циркуляции, контролируемое повышение температуры, замедляющееся в зоне воздействия 70-90°C, выдержка вблизи точки кипения для миграции и выравнивания, и контролируемое охлаждение. Решение проблемы начинается еще до начала забастовки: в первую очередь необходимо убедиться в полном и равномерном увлажнении и стабильной циркуляции воздуха. Повышение температуры должно происходить с контролируемой скоростью, часто около 1 °C в минуту, а затем еще медленнее в диапазоне от 70 до 90 °C.

Узнать больше »

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов

Получите смету проекта

Пожалуйста, сообщите нам требования, страну и наименование заявки.

Наверх
Эл. адрес WhatsApp

Свяжитесь с нами для получения текстильных вспомогательных веществ и красителей

Обращайтесь в Skychem Group за дополнительными химическими решениями. Если у вас есть вопросы или вам нужна дополнительная информация, свяжитесь с нами.
Мы ответим в течение 24 часов