...

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Menanggapi dalam waktu 24 jam

Cara Menghitung Delta E: Contoh Langkah demi Langkah CIE76, CMC, dan CIEDE2000

Delta E mengubah perbedaan warna yang terukur menjadi angka yang dapat digunakan. Panduan ini menjelaskan cara menghitung Delta E dengan CIE76, CMC l:c, dan CIEDE2000 menggunakan pasangan warna L*a*b* yang sama.

Sebelum Menghitung Delta E

Sebelum menghitung Delta E, Anda memerlukan dua set pengukuran warna: satu untuk warna standar dan satu untuk warna sampel. Sebagian besar perhitungan perbedaan warna industri menggunakan nilai L*, a*, dan b* dari ruang warna CIELAB.

CIELAB ditentukan dalam ISO/CIE 11664-4:2019 , yang mendefinisikan ruang warna CIE 1976 L*a*b* dan perhitungan perbedaan warna Euclidean dasar.

CIELab

Mengukur Nilai L*a*b*

Spektrofotometer atau kolorimeter mengukur warna dan melaporkan tiga nilai:

Nilai Arti Kepemimpinan
L* Keringanan Semakin tinggi = semakin terang, semakin rendah = semakin gelap
a* Sumbu merah-hijau Positif = lebih merah, negatif = lebih hijau
b* Sumbu kuning-biru Positif = lebih kuning, negatif = lebih biru

Untuk hasil yang dapat diandalkan, ukur standar dan sampel dalam kondisi yang sama. Jaga agar iluminan, sudut pengamat, geometri pengukuran, penyangga sampel, kondisi permukaan, dan pengaturan instrumen tetap konsisten.

Warna Standar vs. Warna Sampel

Delta E membandingkan warna standar dengan warna sampel.

Standar adalah referensi yang disetujui, seperti sampel utama, warna target, hasil pewarnaan laboratorium, atau warna yang disetujui pelanggan. Sampel adalah batch produksi, kain yang diwarnai, hasil cetakan, lapisan, atau bahan uji yang sedang dievaluasi.

Dalam artikel ini, kita akan menggunakan pasangan warna berikut:

Warna L* a* b*
Standar 50.00 2.50 -10.00
Pengiriman 52.00 3.10 -8.80
Warna Standar vs. Warna Sampel

Menggunakan Satu Pasangan Warna untuk Semua Contoh

Pasangan warna yang sama digunakan untuk ketiga rumus tersebut. Hal ini mempermudah perbandingan karena perbedaan pada hasil akhir berasal dari rumus itu sendiri, bukan dari data masukan yang berbeda.

Pertama, hitung perbedaan dasarnya:

  • ΔL* = 52.00 – 50.00 = 2.00
  • Δa* = 3.10 – 2.50 = 0.60
  • Δb* = -8.80 – (-10.00) = 1.20

Nilai-nilai ini sudah cukup untuk CIE76. CMC l:c dan CIEDE2000 juga menggunakan penyesuaian kroma, rona, dan pembobotan, yang dijelaskan di bagian masing-masing di bawah ini.

Perhitungan Delta E CIE76

CIE76 adalah rumus Delta E yang paling sederhana. Rumus ini menghitung jarak garis lurus antara dua warna dalam ruang warna L*a*b*.

Rumus Dijelaskan

Rumus CIE76 adalah: ΔE*ab = √[(ΔL*)² + (Δa*)² + (Δb*)²]

Rumus ini memperlakukan kecerahan, perbedaan merah-hijau, dan perbedaan kuning-biru secara sama. Perhitungannya mudah, tetapi tidak selalu sesuai dengan cara orang menilai perbedaan warna secara visual.

Contoh Soal yang Sudah Dikerjakan

Menggunakan nilai contoh:

  • ΔE*ab = √[(2.00)² + (0.60)² + (1.20)²]
  • ΔE*ab = √[4.00 + 0.36 + 1.44]
  • ΔE*ab = √5.80
  • ΔE*ab = 2.41

Hasil Delta E CIE76 adalah 2.41.

Ketika CIE76 Sudah Cukup

CIE76 berguna untuk perhitungan cepat, pengecekan spreadsheet sederhana, perbandingan laboratorium dasar, dan spesifikasi lama yang masih menggunakan ΔE*ab.

Untuk persetujuan warna tekstil atau kontrol warna industri yang lebih ketat, CMC l:c atau CIEDE2000 seringkali lebih praktis karena formula ini lebih mempertimbangkan sensitivitas visual.

Perhitungan Delta E CMC l:c

CMC l:c banyak digunakan untuk penilaian toleransi warna praktis, terutama pada tekstil. Metode ini menyesuaikan pentingnya perbedaan kecerahan, kroma, dan rona, alih-alih memperlakukan semua arah L*a*b* secara sama.

Cara Kerja Fungsi Pembobotan

CMC memisahkan perbedaan warna menjadi tiga bagian:

  • Perbedaan kecerahan
  • Perbedaan warna
  • Perbedaan warna

Struktur umumnya adalah: ΔEcmc = √[(ΔL / lSL)² + (ΔC / cSC)² + (ΔH / SH)²]

Dimana:

  • ΔL adalah perbedaan kecerahan
  • ΔC adalah perbedaan kroma
  • ΔH adalah perbedaan warna.
  • SL, SC, dan SH adalah fungsi pembobotan.
  • l dan c adalah faktor kecerahan dan kroma yang dipilih oleh pengguna.

Fungsi pembobotan ini membantu rumus tersebut lebih mencerminkan penilaian visual praktis.

Memilih Rasio l:c

Rasio l:c mengontrol pentingnya relatif antara kecerahan dan kroma.

Pilihan umum meliputi:

  • CMC 2:1, sering digunakan untuk pengambilan keputusan mengenai penerimaan dalam industri tekstil
  • CMC 1:1, sering digunakan ketika persepsi menjadi perhatian utama

Untuk persetujuan warna kain, CMC 2:1 umum digunakan karena variasi kecerahan sering dinilai berbeda dari variasi corak atau kroma.

Contoh Soal yang Sudah Dikerjakan

Menggunakan pasangan warna yang sama:

  • Standar: L* = 50.00, a* = 2.50, b* = -10.00
  • Contoh: L* = 52.00, a* = 3.10, b* = -8.80

Dengan menggunakan standar sebagai referensi, perbedaan komponen utamanya kira-kira adalah:

  • ΔL = -2.00
  • ΔC = 0.98
  • Nilai H = 0.92

Setelah menerapkan fungsi pembobotan CMC 2:1, hasilnya adalah: ΔEcmc(2:1) = 1.75

Hasil ini lebih rendah daripada hasil CIE76 karena CMC memberi bobot pada perbedaan tersebut berdasarkan kecerahan, kroma, rona, dan rasio l:c yang dipilih.

Mengapa CMC Lebih Baik untuk Kain?

Perbedaan warna kain tidak hanya dinilai berdasarkan jarak matematis. Pergeseran corak yang kecil mungkin lebih terlihat daripada pergeseran kecerahan, tergantung pada jenis serat, kelas pewarna, kedalaman warna, tekstur, dan penggunaan akhir.

Itulah mengapa CMC banyak digunakan dalam pengendalian warna tekstil. Ini membantu menghubungkan pembacaan instrumen dengan keputusan persetujuan kain secara praktis.

Skychem Group telah berkecimpung di industri kimia dan pewarna tekstil selama hampir 30 tahun, mendukung para produsen dengan zat pewarna, bahan kimia khusus, dan layanan teknis yang berfokus pada aplikasi. Solusi warna tekstil Skychem Group membantu dalam proses pewarnaan, pencocokan warna, dan pengembangan warna di berbagai kebutuhan serat dan kain.

Perhitungan Delta E CIEDE2000

CIEDE2000 adalah formula perbedaan warna yang lebih canggih. Formula ini lebih baik daripada CIE76 karena mengoreksi ketidakseragaman visual yang diketahui dalam ruang warna CIELAB.

Publikasi resmi CIE ISO/CIE 11664-6:2022 mendefinisikan rumus perbedaan warna CIEDE2000, termasuk koreksi untuk kecerahan, kroma, rona, dan interaksi kroma-rona.

Apa yang Membuat CIEDE2000 Berbeda?

CIEDE2000 dirancang untuk lebih sesuai dengan persepsi warna manusia. Dibandingkan dengan CIE76, CIEDE2000 menambahkan koreksi untuk:

  • Pembobotan ringan
  • Pembobotan kroma
  • Pembobotan warna
  • Perilaku warna netral
  • Perilaku wilayah biru
  • Interaksi kroma-warna

Karena koreksi-koreksi ini, CIEDE2000 menjadi lebih kompleks tetapi seringkali lebih bermakna secara visual.

Komponen Formula Utama

Struktur sederhana dari rumus CIEDE2000 adalah:

ΔE00 = √[(ΔL′ / kLSL)² + (ΔC′ / kCSC)² + (ΔH′ / kHSH)² + RT(ΔC′ / kCSC)(ΔH′ / kHSH)]

Komponen utamanya adalah:

  • ΔL′: perbedaan kecerahan yang disesuaikan
  • ΔC′: perbedaan kroma yang disesuaikan
  • ΔH′: perbedaan rona yang disesuaikan
  • SL, SC, SH: fungsi pembobotan
  • RT: istilah rotasi untuk interaksi kroma-rona
  • kL, kC, kH: faktor parametrik, sering kali diatur ke 1 dalam kondisi referensi.

Karena rumusnya mencakup beberapa penyesuaian perantara, CIEDE2000 biasanya dihitung dengan kalkulator terverifikasi, spreadsheet, perangkat lunak warna, atau sistem instrumen, bukan secara manual.

Contoh Soal yang Sudah Dikerjakan

Dengan menggunakan nilai standar dan sampel yang sama, perhitungan CIEDE2000 dijalankan dengan pengaturan referensi standar:

  • kL = 1
  • kC = 1
  • kH = 1

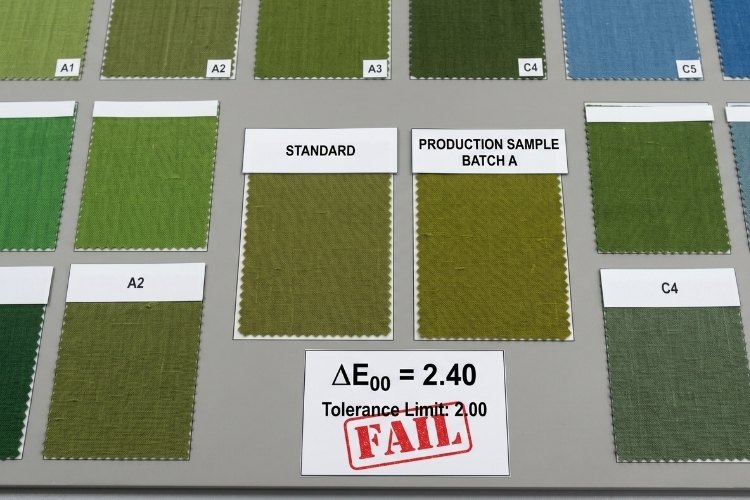
Hasil: **ΔE00 = 2.40**

Ini berarti sampel memiliki perbedaan warna CIEDE2000 sebesar 2.40 dari standar. Jika toleransi yang disepakati adalah ΔE00 ≤ 2.00, sampel gagal. Jika toleransinya adalah ΔE00 ≤ 3.00, sampel lulus.

Membaca Hasilnya

Angka Delta E tidak secara otomatis berarti lulus atau gagal. Angka tersebut harus dibandingkan dengan toleransi yang telah disepakati untuk material, formula, pelanggan, dan aplikasinya.

Sebagai contoh:

  • Jika batas yang disepakati adalah ΔE00 ≤ 2.00, sampel ini gagal karena ΔE00 = 2.40.
  • Jika batas yang disepakati adalah ΔE00 ≤ 3.00, maka sampel yang sama dinyatakan lolos.

Rumus dan toleransi harus selalu ditentukan bersama-sama. Persyaratan seperti “Delta E ≤ 2” tidak lengkap kecuali juga menyatakan apakah perhitungan menggunakan CIE76, CMC l:c, CIEDE2000, atau rumus lain.

Hasil CIE76 vs CMC vs CIEDE2000

Pasangan warna L*a*b* yang sama dapat menghasilkan nilai Delta E yang berbeda tergantung pada rumusnya. Hal ini wajar karena setiap rumus memodelkan perbedaan warna dengan cara yang berbeda.

Pasangan Warna yang Sama, Tiga Jawaban Berbeda

Rumus Hasil Apa yang Diwakilinya
CIE76 2.41 Jarak geometris sederhana dalam ruang L*a*b*
CMC l:c 2:1 1.75 Hasil toleransi berorientasi tekstil
CIEDE2000 2.40 Hasil perbedaan warna perseptual yang lebih baik

Nilai CIE76 dan CIEDE2000 hampir sama dalam contoh ini. Hasil CMC lebih rendah karena rumus tersebut memberikan bobot yang berbeda pada kecerahan, kroma, dan rona.
Mengapa Perubahan Pilihan Rumus Lulus atau Gagal

Anggaplah batas toleransinya adalah 2.00. Dengan pasangan warna yang sama:

  • Hasil CIE76 = 2.41, gagal
  • Hasil CMC 2:1 = 1.75, lulus
  • Hasil CIEDE2000 = 2.40, gagal

Warna yang diukur tidak berubah. Hanya metode perhitungannya yang berubah. Inilah mengapa spesifikasi warna harus selalu menyebutkan rumusnya:

  • ΔE*ab ≤ 2.00 menurut CIE76
  • ΔEcmc(2:1) ≤ 2.00
  • ΔE00 ≤ 2.00 menurut CIEDE2000

Tanpa rumus tersebut, toleransi dapat disalahpahami.

Menerapkan Toleransi Delta E

Setelah menghitung Delta E, langkah selanjutnya adalah memutuskan apakah hasilnya dapat diterima. Hal ini bergantung pada produk, kebutuhan pelanggan, kondisi pengamatan, dan proses produksi.

Menetapkan Batas Delta E yang Dapat Diterima

Tidak ada satu batasan Delta E tunggal yang cocok untuk setiap industri atau material. Toleransi yang sesuai untuk satu kain, lapisan, bagian plastik, atau produk cetak mungkin terlalu longgar atau terlalu ketat untuk yang lain.

Saat menetapkan toleransi, pertimbangkan jenis material, aplikasi penggunaan akhir, standar persetujuan pelanggan, pengaturan pengukuran, tekstur permukaan, kilap, variasi produksi, dan kondisi inspeksi visual.

Kain fesyen dengan visibilitas tinggi mungkin memerlukan kontrol yang lebih ketat daripada tekstil fungsional. Warna merek atau warna keselamatan juga mungkin memerlukan toleransi yang lebih sempit daripada warna latar belakang atau komponen internal.

Dalam produksi tekstil, toleransi Delta E seringkali dikaitkan dengan persyaratan kualitas, keamanan, dan keberlanjutan yang lebih luas. Skychem Group mendukung persyaratan ini melalui sistem kimia tekstil bersertifikasi dan praktik pengendalian mutu, membantu produsen menyelaraskan kinerja warna dengan harapan pelanggan, merek, dan produksi.

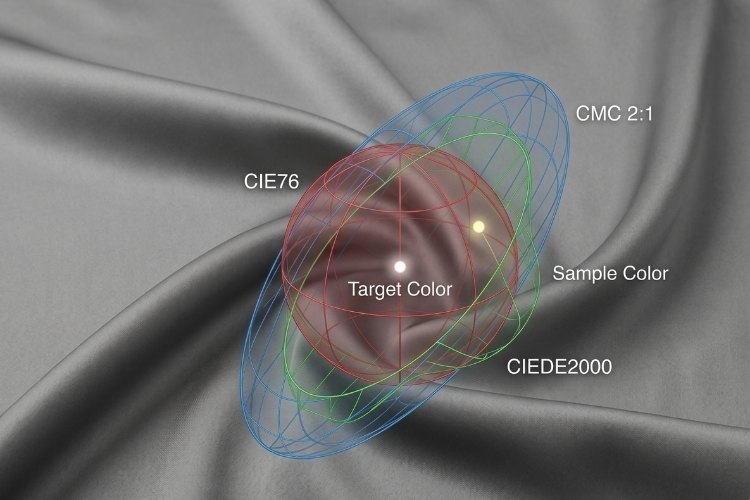
Toleransi Elips vs. Bola

CIE76 menggunakan toleransi sferis. Sistem ini mengukur jarak yang sama di setiap arah ruang L*a*b*.

CMC dan CIEDE2000 menggunakan pembobotan yang lebih canggih. Perilaku toleransinya lebih mendekati toleransi elips, di mana beberapa arah perbedaan warna diperlakukan lebih ketat daripada yang lain.

Hal ini penting karena penilaian warna visual tidak seragam. Rumus yang lebih mencerminkan persepsi dapat mengurangi perbedaan antara pembacaan instrumen dan persetujuan visual.
Mencocokkan Rumus dengan Aplikasinya

Rumus Delta E terbaik bergantung pada material, metode toleransi, dan tujuan perbandingan.

  • CIE76 cocok untuk perbandingan sederhana, pemeriksaan internal cepat, dan spesifikasi lama yang masih menggunakan ΔE*ab.
  • CMC l:c Metode ini sering kali lebih disukai untuk persetujuan warna tekstil karena memberikan bobot yang lebih praktis pada perbedaan kecerahan, kroma, dan corak warna pada kain.
  • CIEDE2000 berguna ketika dibutuhkan model perbedaan warna yang lebih perseptual untuk kontrol kualitas warna yang lebih ketat.

Skychem Group mengembangkan solusi aplikasi tekstil untuk pewarnaan, penyelesaian akhir, dan produksi kain yang berfokus pada kinerja. Dukungan aplikasinya mencakup berbagai bidang seperti tekstil fesyen, pakaian olahraga luar ruangan, pakaian kerja, tekstil rumah tangga, denim, wol, dan pencucian garmen, membantu produsen memilih pewarna dan sistem kimia yang sesuai untuk kebutuhan kain tertentu.

Kesimpulan

Delta E paling berguna ketika data masukan, rumus, dan toleransi didefinisikan dengan jelas. CIE76 menawarkan dasar yang sederhana, CMC l:c mendukung kontrol toleransi tekstil yang praktis, dan CIEDE2000 memberikan hasil perbedaan warna yang lebih mudah dipahami. Untuk dukungan teknis atau pemilihan produk, hubungi Skychem Group untuk mendapatkan penawaran harga.


Bacaan terkait:

  1. Rumus Perbedaan Warna dan ΔE
  2. Delta E 2000: Sumber Kesalahan Umum dalam Pengukuran Warna Tekstil

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

Aplikasi pewarna pelarut dalam plastik, tinta, dan pelapis.

Bagaimana Memilih Pelarut Warna yang Tepat untuk Plastik, Tinta, dan Pelapis?

Daftar Isi Apa Itu Pewarna Pelarut? Mengapa Menggunakan Pewarna Pelarut Alih-alih Pigmen? Faktor-Faktor Kunci dalam Memilih Pewarna Pelarut: Kelarutan, Ketahanan Panas, Ketahanan Terhadap Cahaya, Ketahanan Migrasi. Pemilihan Pewarna Pelarut berdasarkan Aplikasi: Plastik, Tinta Cetak, Pelapis. Rekomendasi Jenis Pewarna Pelarut. Pertanyaan yang Sering Diajukan: Dapatkah pewarna pelarut dan pigmen digabungkan dalam formulasi yang sama? Pelarut apa yang cocok untuk tinta gravure dan fleksografi? Bagaimana cara menguji stabilitas termal? Apa penyebab migrasi pewarna dalam kemasan? Panduan ini membandingkan pewarna pelarut untuk plastik, tinta cetak, dan pelapis berdasarkan kelarutan, ketahanan panas, ketahanan terhadap cahaya, dan kinerja migrasi, sehingga para perumus dapat mencocokkan jenis yang tepat dengan sistem pelarut tertentu, suhu pemrosesan, dan aplikasi penggunaan akhir. Apa Itu Pewarna Pelarut? Zat warna pelarut adalah zat warna yang larut sepenuhnya ke dalam medium induk pada tingkat molekuler, sehingga memberikan plastik, tinta cetak, dan pelapis karakteristik transparansi, kecerahan, dan warna yang konsisten. Memilih pewarna pelarut untuk plastik, tinta cetak, atau pelapis bergantung pada tiga pertanyaan praktis: apakah pewarna tersebut larut dengan bersih dalam sistem pembawa, apakah pewarna tersebut tahan pada suhu pemrosesan yang dibutuhkan, dan apakah pewarna tersebut akan tetap berada di tempatnya setelah produk dikirim. Mengapa Menggunakan Pewarna Pelarut Alih-alih Pigmen? Pigmen membentuk suspensi partikel yang menyebarkan cahaya, yang dapat menyebabkan kekeruhan dan kekuatan warna yang tidak merata pada bagian transparan. Zat warna pelarut larut sepenuhnya dalam medium induk, menghasilkan warna yang jernih dan cerah bahkan pada lapisan tipis atau plastik yang sedikit berwarna. Untuk aplikasi di mana transparansi dan intensitas warna lebih penting daripada opasitas, seperti komponen plastik bening, tinta kemasan fleksibel, atau pewarna kayu, pewarna pelarut biasanya lebih cocok. Faktor-Faktor Kunci dalam Memilih Pewarna Pelarut Empat faktor yang paling sering menentukan apakah suatu jenis pewarna pelarut berkinerja sesuai harapan dalam aplikasi tertentu adalah: kelarutan dalam sistem pembawa, ketahanan panas selama pemrosesan, ketahanan terhadap cahaya di bawah paparan penggunaan akhir, dan ketahanan migrasi setelah produk digunakan. Pewarna pelarut hanya berfungsi sesuai yang diharapkan ketika sepenuhnya larut dalam pembawa yang sudah digunakan oleh perumus. Kecocokan dengan campuran pelarut tertentu menentukan kekuatan warna dan kejernihan pada produk jadi. Keton dan Ester. Keton seperti MEK dan aseton, bersama dengan ester seperti etil asetat dan butil asetat, adalah pembawa umum dalam tinta cetak gravure dan fleksografi. Pewarna pelarut yang diformulasikan untuk sistem ini biasanya larut dengan cepat dan meninggalkan residu minimal, yang mendukung kepadatan cetak yang konsisten. Hidrokarbon Aromatik. Toluene dan xylene masih banyak digunakan dalam pelapis industri dan beberapa sistem tinta lama. Kelarutan dalam hidrokarbon aromatik dapat lebih bervariasi antar jenis pewarna dibandingkan dengan kelarutan dalam sistem keton atau ester, sehingga setiap jenis pewarna perlu diperiksa terhadap pembawa spesifiknya dan tidak boleh diasumsikan kompatibel berdasarkan kelas pelarut. Alkohol. Etanol dan isopropanol terdapat dalam berbagai lapisan dan formulasi dengan kandungan VOC rendah. Kelarutan zat warna dalam pelarut cenderung lebih terbatas secara keseluruhan dalam sistem berbasis alkohol, yang menjadikannya salah satu sifat pertama yang perlu dikonfirmasi sebelum menentukan nilai. Karena kelarutan bervariasi tergantung pada kimia pewarna masing-masing dan bukan hanya pada kelas pelarut, ada baiknya memverifikasi profil kelarutan pewarna terhadap pelarut pembawa yang tepat sebelum menyelesaikan formulasi. Ketahanan Panas Suhu pemrosesan seringkali menjadi faktor penentu antara dua pewarna pelarut yang serupa. Stabilitas termal sangat bergantung pada kimia pewarna yang mendasarinya, dan pemilihan yang salah dapat menyebabkan perubahan warna, pembentukan gas, atau penurunan kejernihan selama pemrosesan leleh atau pengeringan. Zat warna antrakuinon. Banyak pewarna pelarut berbasis antrakuinon menawarkan stabilitas termal yang sangat baik dan umumnya dipilih untuk aplikasi plastik suhu tinggi seperti polikarbonat dan ABS, meskipun batas termal yang tepat bervariasi tergantung pada jenisnya dan harus dikonfirmasi untuk setiap pewarna tertentu. Pewarna Azo. Pewarna pelarut berbasis azo biasanya memiliki batas suhu yang lebih rendah daripada jenis antrakuinon dan umumnya cocok untuk pemrosesan suhu rendah seperti polistirena. Opsi ini seringkali lebih hemat biaya jika aplikasi tidak memerlukan paparan panas yang lama. Sifat Pewarna Antrakuinon Pewarna Azo Plafon termal tipikal Umumnya lebih tinggi, tetapi bervariasi menurut tingkatan Umumnya lebih rendah, tetapi bervariasi menurut tingkatan Ketahanan terhadap cahaya Umumnya lebih unggul Ketahanan UV Memadai untuk penggunaan jangka pendek atau dalam ruangan Resin umum Polikarbonat, ABS Polistiren Biaya relatif Lebih tinggi Lebih rendah Ketahanan terhadap cahaya Ketahanan terhadap cahaya mengukur seberapa baik suatu warna menahan pemudaran di bawah sinar UV atau paparan cahaya yang berkepanjangan. Zat warna antrakuinon umumnya menawarkan ketahanan terhadap cahaya yang lebih baik dan lebih cocok untuk aplikasi di luar ruangan atau paparan jangka panjang, sedangkan zat warna azo biasanya memadai untuk penggunaan jangka pendek atau di dalam ruangan. Untuk lapisan dan plastik yang akan terpapar lingkungan luar ruangan dalam jangka waktu lama, ketahanan terhadap cahaya perlu dipertimbangkan bersamaan dengan ketahanan terhadap panas, dan jangan menganggapnya sebagai hal yang terpisah atau dipikirkan belakangan. Ketahanan terhadap Migrasi Migrasi menjadi masalah setiap kali plastik, film, atau lapisan berwarna bersentuhan langsung atau tidak langsung dengan material lain dalam jangka waktu tertentu. Zat pewarna yang bermigrasi dapat merembes ke lapisan yang berdekatan, isi kemasan, atau permukaan di sekitarnya, sehingga memengaruhi tampilan dan, dalam beberapa kasus, kepatuhan terhadap peraturan. Berat Molekul dan Migrasi. Zat warna pelarut dengan berat molekul lebih tinggi dan kelarutan lebih rendah dalam medium kontak umumnya menunjukkan ketahanan migrasi yang lebih baik. Hal ini menjadi sangat penting pada film plastik berlapis-lapis atau struktur kemasan, di mana pergerakan pewarna antar lapisan dapat terlihat sebagai perubahan warna atau noda seiring waktu. Kondisi Pengujian. Perilaku migrasi harus dinilai berdasarkan kondisi suhu dan kelembapan yang sebenarnya akan dialami produk jadi. Hasil pengukuran pada suhu ruangan tidak dapat memprediksi kinerja secara akurat di lingkungan penyimpanan atau transportasi yang lebih hangat, sehingga pengujian dalam kondisi nyata sangat penting sebelum suatu penilaian ditetapkan. Untuk kemasan yang ditujukan untuk aplikasi kontak dengan makanan, pengujian migrasi biasanya dibandingkan dengan kerangka kerja yang sudah mapan seperti peraturan Uni Eropa tentang bahan plastik yang ditujukan untuk kontak dengan makanan. Zat pewarna umumnya berada di luar daftar zat spesifik peraturan tersebut, tetapi tetap tunduk pada persyaratan keselamatan umum, sehingga hal ini tetap menjadi titik referensi yang berguna saat menetapkan batas migrasi internal. Pemilihan Pewarna Pelarut Berdasarkan Aplikasi Setelah persyaratan kelarutan, panas, cahaya, dan migrasi ditentukan, pewarna pelarut yang tepat juga bergantung pada aplikasi spesifik yang akan digunakan. Plastik Dalam pengolahan plastik, resin umum meliputi polistirena, ABS, akrilik, polikarbonat, dan PET. Pewarna pelarut menghasilkan pewarnaan transparan dan seragam yang tidak selalu dapat ditandingi oleh pigmen, terutama pada bagian yang bening atau berwarna terang. Tinta Cetak untuk fleksografi, gravure,

Jelajahi Lebih Lanjut »
Sampel nilon berwarna kuning, merah, dan biru yang mewakili seperangkat pewarna asam trikromatik yang kompatibel.

Pemilihan Pewarna Asam Trikromatik untuk Warna Nilon yang Konsisten

Daftar Isi Memahami Tingkat Penyerapan Faktor-faktor yang Mempengaruhi Tingkat Penyerapan Mencocokkan Tingkat Penyerapan dalam Kombinasi Peran pH dalam Penyerapan Zat Warna Rentang pH berdasarkan Kelas Zat Warna Mengontrol pH Selama Pewarnaan Prinsip Pemilihan Trikromatik Memilih Warna Kuning, Merah, Biru yang Kompatibel Kombinasi Zat Warna Asam Trikromatik Khas untuk Nilon Kombinasi Trikromatik Warna Terang Kombinasi Trikromatik Warna Gelap Sifat Migrasi dan Penumpukan Menghindari Pergeseran Warna Panduan Resep Praktis Daftar Periksa Percobaan Laboratorium Pertanyaan yang Sering Diajukan Apa yang menyebabkan pewarnaan tidak merata dengan zat warna asam pada nilon? Bagaimana kontrol pH memengaruhi reproduktivitas? Apa yang membuat kombinasi trikromatik dapat diandalkan? Pewarnaan nilon membutuhkan ketelitian. Zat warna asam berikatan dengan baik dengan serat poliamida, tetapi konsistensi warna bergantung pada seberapa ketat laju penyerapan, pH, dan kombinasi trikromatik dikendalikan secara bersamaan. Sedikit ketidaksesuaian pada salah satu variabel dapat menyebabkan penyimpangan warna dari standar, bahkan ketika resepnya tampak benar di atas kertas. Artikel ini menguraikan faktor-faktor praktis yang menjaga agar kombinasi pewarna asam tetap kompatibel pada nilon. Memahami Laju Penyerapan (Strike Rate) Laju penyerapan menggambarkan seberapa cepat zat warna berpindah dari bak ke serat. Pada nilon, kecepatan ini bergantung pada struktur pewarna, peningkatan suhu, dan jumlah situs pewarna yang tersedia pada substrat. Pewarna dengan laju penyerapan cepat dapat menghasilkan warna yang tidak merata jika pewarna tersebut habis sebelum larutan sepenuhnya meresap ke dalam kain, terutama pada rajutan yang rapat atau benang yang padat. Faktor-faktor yang Mempengaruhi Kecepatan Penyerapan Tiga variabel memiliki pengaruh terbesar pada seberapa cepat pewarna asam tertentu menyerap pada nilon: Ukuran dan struktur molekul: molekul yang lebih kecil dan lebih mudah bergerak cenderung bermigrasi dan merata lebih mudah, sedangkan struktur yang lebih besar atau lebih linier menyerap lebih cepat tetapi bermigrasi lebih sedikit setelah terfiksasi. Konsentrasi elektrolit: kadar garam yang lebih tinggi dalam larutan memperlambat proses penyalaan dengan meningkatkan persaingan ionik di permukaan serat, yang dapat membantu perataan tetapi dapat mengurangi penyerapan total jika tidak diseimbangkan dengan benar. Kecepatan pemanasan bertahap: pemanasan yang terlalu cepat memberi sedikit waktu bagi pewarna untuk bermigrasi sebelum fiksasi, sehingga meningkatkan risiko munculnya garis-garis atau bercak pada produk. Menyamakan Tingkat Ketahanan Warna dalam Kombinasi Saat menggabungkan pewarna untuk suatu warna, setiap komponen harus memiliki tingkat ketahanan warna yang sebanding. Jika salah satu pewarna dalam campuran menyerap zat warna secara lebih cepat daripada yang lain, maka pewarna tersebut akan mendominasi tahap awal pewarnaan dan mengubah corak warna seiring berjalannya proses pewarnaan. Ini adalah salah satu penyebab paling umum dari masalah reproduksibilitas di pabrik pewarnaan nilon, terutama ketika resep disesuaikan tanpa memeriksa bagaimana kombinasi baru tersebut berperilaku sebagai suatu sistem, bukan sebagai pewarna individual. Peran pH dalam Penyerapan Zat Warna Zat warna asam membutuhkan larutan asam agar dapat berikatan secara efektif dengan gugus amina pada serat nilon. pH tidak hanya mengatur lingkungan kimia; pH juga mengatur seberapa cepat penyerapan zat warna terjadi dan seberapa banyak koreksi yang mungkin dilakukan setelah proses pewarnaan dimulai. Rentang pH berdasarkan Kelas Pewarna Berbagai kelas pewarna asam diformulasikan untuk bekerja dalam rentang pH tertentu. Bekerja di luar rentang waktu tersebut mengubah kecepatan penyerapan dan dapat memengaruhi sifat ketahanan. Kelas Pewarna Kisaran pH Khas Perilaku Penyerapan Pewarna asam perata pH 5 hingga 6 Penyerapan lebih lambat, migrasi baik, lebih mudah dikoreksi Pewarna asam penggiling pH 4.5 hingga 5.5 Penyerapan sedang, kurang toleran terhadap pewarnaan yang tidak merata Pewarna asam kompleks logam pH 4 hingga 5 Penyerapan lebih cepat, ketahanan lebih kuat, kontrol proses yang lebih ketat diperlukan Kisaran ini adalah referensi awal. Kinerja sebenarnya bergantung pada jenis pewarna tertentu, rasio larutan, dan jenis mesin, sehingga konfirmasi laboratorium pada substrat yang dimaksud tetap diperlukan sebelum ditingkatkan ke skala produksi massal. Mengontrol pH Selama Pewarnaan Menjaga pH tetap stabil sepanjang siklus sama pentingnya dengan menetapkan titik awal yang tepat. pH yang meningkat selama proses pewarnaan memperlambat penyerapan dan dapat membuat warna menjadi pucat atau tidak merata, sementara penurunan pH yang tajam di awal proses dapat menyebabkan pewarna bereaksi terlalu cepat sehingga migrasi tidak berjalan dengan baik. Sistem penyangga dan penambahan asam yang terkontrol menjaga suhu bak tetap dalam kisaran yang tepat dari awal hingga akhir. Bahan perata dan bahan pembantu penyangga yang diformulasikan untuk mengontrol pH dan daya serap membantu menstabilkan kecepatan penyerapan pada berbagai konstruksi kain dan kondisi mesin, terutama pada konstruksi yang rentan terhadap daya serap awal yang cepat. Prinsip Pemilihan Warna Trikromatik Pewarnaan trikromatik menggunakan pewarna kuning, merah, dan biru untuk menghasilkan berbagai macam warna dari palet kerja yang kecil. Kompatibilitas di antara ketiga pewarna ini menentukan seberapa dapat diprediksi warna yang dihasilkan, baik di laboratorium maupun dalam jumlah besar. Memilih Warna Kuning, Merah, dan Biru yang Kompatibel Satu set trikromatik yang dapat digunakan dengan baik harus memiliki tingkat daya serang yang serupa, sensitivitas pH yang serupa, dan perilaku migrasi yang sebanding. Komponen yang tidak cocok dapat menyebabkan perbedaan warna antara sampel uji laboratorium dan batch produksi, bahkan ketika konsentrasi total pewarna sudah tepat. Pewarna Asam Skyacido, yang diformulasikan khusus untuk pewarnaan poliamida, menawarkan rentang warna yang luas dengan kemampuan kombinasi antar warna yang kuat, yang mendukung pencocokan komponen kuning, merah, dan biru sebagai satu set yang terkoordinasi daripada memilih setiap warna secara independen berdasarkan nuansa saja. Tabel di bawah ini menguraikan apa yang perlu diperiksa pada setiap warna primer saat membangun set trikromatik: Komponen Tingkat Ketajaman Periksa Sensitivitas pH Perilaku Migrasi Kuning Bandingkan kurva penyerapan terhadap merah dan biru Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Merah Bandingkan kurva penyerapan terhadap kuning dan biru Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Biru Bandingkan kurva penyerapan terhadap kuning dan merah Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Melakukan perbandingan ini selama pengembangan celupan laboratorium, daripada setelah batch massal menunjukkan pergeseran warna, akan menangkap ketidaksesuaian saat masih murah untuk diperbaiki. Kombinasi Pewarna Asam Trikromatik Khas untuk Nilon Dalam pewarnaan nilon praktis, kombinasi trikromatik biasanya dipilih berdasarkan kedalaman warna, kebutuhan penumpukan warna, dan kompatibilitas antar pewarna. Kombinasi yang berbeda mungkin diperlukan untuk warna terang dan warna gelap guna menjaga keseimbangan penyerapan, migrasi, dan reproduksi warna. Kombinasi Trikromatik Warna Terang Untuk warna terang dan sedang, pewarna dengan performa migrasi yang baik dan perilaku penyerapan yang moderat lebih disukai untuk mencapai kemampuan perataan dan koreksi warna yang sangat baik. Kombinasi warna terang yang umum dapat mencakup: Posisi Trikromatik Contoh Pewarna Asam Kuning Skyacido Yellow 199 Merah Skyacido Red 337 Biru Skyacido Blue 324 Kombinasi ini memberikan kompatibilitas yang baik dan

Jelajahi Lebih Lanjut »
2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Sampaikan kepada kami persyaratan proyek Anda, negara, dan aplikasi yang dimaksud.

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

Aplikasi pewarna pelarut dalam plastik, tinta, dan pelapis.

Bagaimana Memilih Pelarut Warna yang Tepat untuk Plastik, Tinta, dan Pelapis?

Daftar Isi Apa Itu Pewarna Pelarut? Mengapa Menggunakan Pewarna Pelarut Alih-alih Pigmen? Faktor-Faktor Kunci dalam Memilih Pewarna Pelarut: Kelarutan, Ketahanan Panas, Ketahanan Terhadap Cahaya, Ketahanan Migrasi. Pemilihan Pewarna Pelarut berdasarkan Aplikasi: Plastik, Tinta Cetak, Pelapis. Rekomendasi Jenis Pewarna Pelarut. Pertanyaan yang Sering Diajukan: Dapatkah pewarna pelarut dan pigmen digabungkan dalam formulasi yang sama? Pelarut apa yang cocok untuk tinta gravure dan fleksografi? Bagaimana cara menguji stabilitas termal? Apa penyebab migrasi pewarna dalam kemasan? Panduan ini membandingkan pewarna pelarut untuk plastik, tinta cetak, dan pelapis berdasarkan kelarutan, ketahanan panas, ketahanan terhadap cahaya, dan kinerja migrasi, sehingga para perumus dapat mencocokkan jenis yang tepat dengan sistem pelarut tertentu, suhu pemrosesan, dan aplikasi penggunaan akhir. Apa Itu Pewarna Pelarut? Zat warna pelarut adalah zat warna yang larut sepenuhnya ke dalam medium induk pada tingkat molekuler, sehingga memberikan plastik, tinta cetak, dan pelapis karakteristik transparansi, kecerahan, dan warna yang konsisten. Memilih pewarna pelarut untuk plastik, tinta cetak, atau pelapis bergantung pada tiga pertanyaan praktis: apakah pewarna tersebut larut dengan bersih dalam sistem pembawa, apakah pewarna tersebut tahan pada suhu pemrosesan yang dibutuhkan, dan apakah pewarna tersebut akan tetap berada di tempatnya setelah produk dikirim. Mengapa Menggunakan Pewarna Pelarut Alih-alih Pigmen? Pigmen membentuk suspensi partikel yang menyebarkan cahaya, yang dapat menyebabkan kekeruhan dan kekuatan warna yang tidak merata pada bagian transparan. Zat warna pelarut larut sepenuhnya dalam medium induk, menghasilkan warna yang jernih dan cerah bahkan pada lapisan tipis atau plastik yang sedikit berwarna. Untuk aplikasi di mana transparansi dan intensitas warna lebih penting daripada opasitas, seperti komponen plastik bening, tinta kemasan fleksibel, atau pewarna kayu, pewarna pelarut biasanya lebih cocok. Faktor-Faktor Kunci dalam Memilih Pewarna Pelarut Empat faktor yang paling sering menentukan apakah suatu jenis pewarna pelarut berkinerja sesuai harapan dalam aplikasi tertentu adalah: kelarutan dalam sistem pembawa, ketahanan panas selama pemrosesan, ketahanan terhadap cahaya di bawah paparan penggunaan akhir, dan ketahanan migrasi setelah produk digunakan. Pewarna pelarut hanya berfungsi sesuai yang diharapkan ketika sepenuhnya larut dalam pembawa yang sudah digunakan oleh perumus. Kecocokan dengan campuran pelarut tertentu menentukan kekuatan warna dan kejernihan pada produk jadi. Keton dan Ester. Keton seperti MEK dan aseton, bersama dengan ester seperti etil asetat dan butil asetat, adalah pembawa umum dalam tinta cetak gravure dan fleksografi. Pewarna pelarut yang diformulasikan untuk sistem ini biasanya larut dengan cepat dan meninggalkan residu minimal, yang mendukung kepadatan cetak yang konsisten. Hidrokarbon Aromatik. Toluene dan xylene masih banyak digunakan dalam pelapis industri dan beberapa sistem tinta lama. Kelarutan dalam hidrokarbon aromatik dapat lebih bervariasi antar jenis pewarna dibandingkan dengan kelarutan dalam sistem keton atau ester, sehingga setiap jenis pewarna perlu diperiksa terhadap pembawa spesifiknya dan tidak boleh diasumsikan kompatibel berdasarkan kelas pelarut. Alkohol. Etanol dan isopropanol terdapat dalam berbagai lapisan dan formulasi dengan kandungan VOC rendah. Kelarutan zat warna dalam pelarut cenderung lebih terbatas secara keseluruhan dalam sistem berbasis alkohol, yang menjadikannya salah satu sifat pertama yang perlu dikonfirmasi sebelum menentukan nilai. Karena kelarutan bervariasi tergantung pada kimia pewarna masing-masing dan bukan hanya pada kelas pelarut, ada baiknya memverifikasi profil kelarutan pewarna terhadap pelarut pembawa yang tepat sebelum menyelesaikan formulasi. Ketahanan Panas Suhu pemrosesan seringkali menjadi faktor penentu antara dua pewarna pelarut yang serupa. Stabilitas termal sangat bergantung pada kimia pewarna yang mendasarinya, dan pemilihan yang salah dapat menyebabkan perubahan warna, pembentukan gas, atau penurunan kejernihan selama pemrosesan leleh atau pengeringan. Zat warna antrakuinon. Banyak pewarna pelarut berbasis antrakuinon menawarkan stabilitas termal yang sangat baik dan umumnya dipilih untuk aplikasi plastik suhu tinggi seperti polikarbonat dan ABS, meskipun batas termal yang tepat bervariasi tergantung pada jenisnya dan harus dikonfirmasi untuk setiap pewarna tertentu. Pewarna Azo. Pewarna pelarut berbasis azo biasanya memiliki batas suhu yang lebih rendah daripada jenis antrakuinon dan umumnya cocok untuk pemrosesan suhu rendah seperti polistirena. Opsi ini seringkali lebih hemat biaya jika aplikasi tidak memerlukan paparan panas yang lama. Sifat Pewarna Antrakuinon Pewarna Azo Plafon termal tipikal Umumnya lebih tinggi, tetapi bervariasi menurut tingkatan Umumnya lebih rendah, tetapi bervariasi menurut tingkatan Ketahanan terhadap cahaya Umumnya lebih unggul Ketahanan UV Memadai untuk penggunaan jangka pendek atau dalam ruangan Resin umum Polikarbonat, ABS Polistiren Biaya relatif Lebih tinggi Lebih rendah Ketahanan terhadap cahaya Ketahanan terhadap cahaya mengukur seberapa baik suatu warna menahan pemudaran di bawah sinar UV atau paparan cahaya yang berkepanjangan. Zat warna antrakuinon umumnya menawarkan ketahanan terhadap cahaya yang lebih baik dan lebih cocok untuk aplikasi di luar ruangan atau paparan jangka panjang, sedangkan zat warna azo biasanya memadai untuk penggunaan jangka pendek atau di dalam ruangan. Untuk lapisan dan plastik yang akan terpapar lingkungan luar ruangan dalam jangka waktu lama, ketahanan terhadap cahaya perlu dipertimbangkan bersamaan dengan ketahanan terhadap panas, dan jangan menganggapnya sebagai hal yang terpisah atau dipikirkan belakangan. Ketahanan terhadap Migrasi Migrasi menjadi masalah setiap kali plastik, film, atau lapisan berwarna bersentuhan langsung atau tidak langsung dengan material lain dalam jangka waktu tertentu. Zat pewarna yang bermigrasi dapat merembes ke lapisan yang berdekatan, isi kemasan, atau permukaan di sekitarnya, sehingga memengaruhi tampilan dan, dalam beberapa kasus, kepatuhan terhadap peraturan. Berat Molekul dan Migrasi. Zat warna pelarut dengan berat molekul lebih tinggi dan kelarutan lebih rendah dalam medium kontak umumnya menunjukkan ketahanan migrasi yang lebih baik. Hal ini menjadi sangat penting pada film plastik berlapis-lapis atau struktur kemasan, di mana pergerakan pewarna antar lapisan dapat terlihat sebagai perubahan warna atau noda seiring waktu. Kondisi Pengujian. Perilaku migrasi harus dinilai berdasarkan kondisi suhu dan kelembapan yang sebenarnya akan dialami produk jadi. Hasil pengukuran pada suhu ruangan tidak dapat memprediksi kinerja secara akurat di lingkungan penyimpanan atau transportasi yang lebih hangat, sehingga pengujian dalam kondisi nyata sangat penting sebelum suatu penilaian ditetapkan. Untuk kemasan yang ditujukan untuk aplikasi kontak dengan makanan, pengujian migrasi biasanya dibandingkan dengan kerangka kerja yang sudah mapan seperti peraturan Uni Eropa tentang bahan plastik yang ditujukan untuk kontak dengan makanan. Zat pewarna umumnya berada di luar daftar zat spesifik peraturan tersebut, tetapi tetap tunduk pada persyaratan keselamatan umum, sehingga hal ini tetap menjadi titik referensi yang berguna saat menetapkan batas migrasi internal. Pemilihan Pewarna Pelarut Berdasarkan Aplikasi Setelah persyaratan kelarutan, panas, cahaya, dan migrasi ditentukan, pewarna pelarut yang tepat juga bergantung pada aplikasi spesifik yang akan digunakan. Plastik Dalam pengolahan plastik, resin umum meliputi polistirena, ABS, akrilik, polikarbonat, dan PET. Pewarna pelarut menghasilkan pewarnaan transparan dan seragam yang tidak selalu dapat ditandingi oleh pigmen, terutama pada bagian yang bening atau berwarna terang. Tinta Cetak untuk fleksografi, gravure,

Jelajahi Lebih Lanjut »
Sampel nilon berwarna kuning, merah, dan biru yang mewakili seperangkat pewarna asam trikromatik yang kompatibel.

Pemilihan Pewarna Asam Trikromatik untuk Warna Nilon yang Konsisten

Daftar Isi Memahami Tingkat Penyerapan Faktor-faktor yang Mempengaruhi Tingkat Penyerapan Mencocokkan Tingkat Penyerapan dalam Kombinasi Peran pH dalam Penyerapan Zat Warna Rentang pH berdasarkan Kelas Zat Warna Mengontrol pH Selama Pewarnaan Prinsip Pemilihan Trikromatik Memilih Warna Kuning, Merah, Biru yang Kompatibel Kombinasi Zat Warna Asam Trikromatik Khas untuk Nilon Kombinasi Trikromatik Warna Terang Kombinasi Trikromatik Warna Gelap Sifat Migrasi dan Penumpukan Menghindari Pergeseran Warna Panduan Resep Praktis Daftar Periksa Percobaan Laboratorium Pertanyaan yang Sering Diajukan Apa yang menyebabkan pewarnaan tidak merata dengan zat warna asam pada nilon? Bagaimana kontrol pH memengaruhi reproduktivitas? Apa yang membuat kombinasi trikromatik dapat diandalkan? Pewarnaan nilon membutuhkan ketelitian. Zat warna asam berikatan dengan baik dengan serat poliamida, tetapi konsistensi warna bergantung pada seberapa ketat laju penyerapan, pH, dan kombinasi trikromatik dikendalikan secara bersamaan. Sedikit ketidaksesuaian pada salah satu variabel dapat menyebabkan penyimpangan warna dari standar, bahkan ketika resepnya tampak benar di atas kertas. Artikel ini menguraikan faktor-faktor praktis yang menjaga agar kombinasi pewarna asam tetap kompatibel pada nilon. Memahami Laju Penyerapan (Strike Rate) Laju penyerapan menggambarkan seberapa cepat zat warna berpindah dari bak ke serat. Pada nilon, kecepatan ini bergantung pada struktur pewarna, peningkatan suhu, dan jumlah situs pewarna yang tersedia pada substrat. Pewarna dengan laju penyerapan cepat dapat menghasilkan warna yang tidak merata jika pewarna tersebut habis sebelum larutan sepenuhnya meresap ke dalam kain, terutama pada rajutan yang rapat atau benang yang padat. Faktor-faktor yang Mempengaruhi Kecepatan Penyerapan Tiga variabel memiliki pengaruh terbesar pada seberapa cepat pewarna asam tertentu menyerap pada nilon: Ukuran dan struktur molekul: molekul yang lebih kecil dan lebih mudah bergerak cenderung bermigrasi dan merata lebih mudah, sedangkan struktur yang lebih besar atau lebih linier menyerap lebih cepat tetapi bermigrasi lebih sedikit setelah terfiksasi. Konsentrasi elektrolit: kadar garam yang lebih tinggi dalam larutan memperlambat proses penyalaan dengan meningkatkan persaingan ionik di permukaan serat, yang dapat membantu perataan tetapi dapat mengurangi penyerapan total jika tidak diseimbangkan dengan benar. Kecepatan pemanasan bertahap: pemanasan yang terlalu cepat memberi sedikit waktu bagi pewarna untuk bermigrasi sebelum fiksasi, sehingga meningkatkan risiko munculnya garis-garis atau bercak pada produk. Menyamakan Tingkat Ketahanan Warna dalam Kombinasi Saat menggabungkan pewarna untuk suatu warna, setiap komponen harus memiliki tingkat ketahanan warna yang sebanding. Jika salah satu pewarna dalam campuran menyerap zat warna secara lebih cepat daripada yang lain, maka pewarna tersebut akan mendominasi tahap awal pewarnaan dan mengubah corak warna seiring berjalannya proses pewarnaan. Ini adalah salah satu penyebab paling umum dari masalah reproduksibilitas di pabrik pewarnaan nilon, terutama ketika resep disesuaikan tanpa memeriksa bagaimana kombinasi baru tersebut berperilaku sebagai suatu sistem, bukan sebagai pewarna individual. Peran pH dalam Penyerapan Zat Warna Zat warna asam membutuhkan larutan asam agar dapat berikatan secara efektif dengan gugus amina pada serat nilon. pH tidak hanya mengatur lingkungan kimia; pH juga mengatur seberapa cepat penyerapan zat warna terjadi dan seberapa banyak koreksi yang mungkin dilakukan setelah proses pewarnaan dimulai. Rentang pH berdasarkan Kelas Pewarna Berbagai kelas pewarna asam diformulasikan untuk bekerja dalam rentang pH tertentu. Bekerja di luar rentang waktu tersebut mengubah kecepatan penyerapan dan dapat memengaruhi sifat ketahanan. Kelas Pewarna Kisaran pH Khas Perilaku Penyerapan Pewarna asam perata pH 5 hingga 6 Penyerapan lebih lambat, migrasi baik, lebih mudah dikoreksi Pewarna asam penggiling pH 4.5 hingga 5.5 Penyerapan sedang, kurang toleran terhadap pewarnaan yang tidak merata Pewarna asam kompleks logam pH 4 hingga 5 Penyerapan lebih cepat, ketahanan lebih kuat, kontrol proses yang lebih ketat diperlukan Kisaran ini adalah referensi awal. Kinerja sebenarnya bergantung pada jenis pewarna tertentu, rasio larutan, dan jenis mesin, sehingga konfirmasi laboratorium pada substrat yang dimaksud tetap diperlukan sebelum ditingkatkan ke skala produksi massal. Mengontrol pH Selama Pewarnaan Menjaga pH tetap stabil sepanjang siklus sama pentingnya dengan menetapkan titik awal yang tepat. pH yang meningkat selama proses pewarnaan memperlambat penyerapan dan dapat membuat warna menjadi pucat atau tidak merata, sementara penurunan pH yang tajam di awal proses dapat menyebabkan pewarna bereaksi terlalu cepat sehingga migrasi tidak berjalan dengan baik. Sistem penyangga dan penambahan asam yang terkontrol menjaga suhu bak tetap dalam kisaran yang tepat dari awal hingga akhir. Bahan perata dan bahan pembantu penyangga yang diformulasikan untuk mengontrol pH dan daya serap membantu menstabilkan kecepatan penyerapan pada berbagai konstruksi kain dan kondisi mesin, terutama pada konstruksi yang rentan terhadap daya serap awal yang cepat. Prinsip Pemilihan Warna Trikromatik Pewarnaan trikromatik menggunakan pewarna kuning, merah, dan biru untuk menghasilkan berbagai macam warna dari palet kerja yang kecil. Kompatibilitas di antara ketiga pewarna ini menentukan seberapa dapat diprediksi warna yang dihasilkan, baik di laboratorium maupun dalam jumlah besar. Memilih Warna Kuning, Merah, dan Biru yang Kompatibel Satu set trikromatik yang dapat digunakan dengan baik harus memiliki tingkat daya serang yang serupa, sensitivitas pH yang serupa, dan perilaku migrasi yang sebanding. Komponen yang tidak cocok dapat menyebabkan perbedaan warna antara sampel uji laboratorium dan batch produksi, bahkan ketika konsentrasi total pewarna sudah tepat. Pewarna Asam Skyacido, yang diformulasikan khusus untuk pewarnaan poliamida, menawarkan rentang warna yang luas dengan kemampuan kombinasi antar warna yang kuat, yang mendukung pencocokan komponen kuning, merah, dan biru sebagai satu set yang terkoordinasi daripada memilih setiap warna secara independen berdasarkan nuansa saja. Tabel di bawah ini menguraikan apa yang perlu diperiksa pada setiap warna primer saat membangun set trikromatik: Komponen Tingkat Ketajaman Periksa Sensitivitas pH Perilaku Migrasi Kuning Bandingkan kurva penyerapan terhadap merah dan biru Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Merah Bandingkan kurva penyerapan terhadap kuning dan biru Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Biru Bandingkan kurva penyerapan terhadap kuning dan merah Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Melakukan perbandingan ini selama pengembangan celupan laboratorium, daripada setelah batch massal menunjukkan pergeseran warna, akan menangkap ketidaksesuaian saat masih murah untuk diperbaiki. Kombinasi Pewarna Asam Trikromatik Khas untuk Nilon Dalam pewarnaan nilon praktis, kombinasi trikromatik biasanya dipilih berdasarkan kedalaman warna, kebutuhan penumpukan warna, dan kompatibilitas antar pewarna. Kombinasi yang berbeda mungkin diperlukan untuk warna terang dan warna gelap guna menjaga keseimbangan penyerapan, migrasi, dan reproduksi warna. Kombinasi Trikromatik Warna Terang Untuk warna terang dan sedang, pewarna dengan performa migrasi yang baik dan perilaku penyerapan yang moderat lebih disukai untuk mencapai kemampuan perataan dan koreksi warna yang sangat baik. Kombinasi warna terang yang umum dapat mencakup: Posisi Trikromatik Contoh Pewarna Asam Kuning Skyacido Yellow 199 Merah Skyacido Red 337 Biru Skyacido Blue 324 Kombinasi ini memberikan kompatibilitas yang baik dan

Jelajahi Lebih Lanjut »
2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Mohon sebutkan persyaratan, negara, dan cara pengajuannya.

Gulir ke Atas
Email WhatsApp

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam