...

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Menanggapi dalam waktu 24 jam

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Pencucian dengan sabun pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Pengaturan suhu, waktu, dan pemilihan bahan yang tepat dapat mencegah penolakan produk yang mahal dan pesanan berulang yang mengurangi margin keuntungan.

Apa Itu Pencucian Sabun dengan Pewarna Reaktif?

Peran dalam Tahap Pembilasan

Pencucian dengan sabun dilakukan setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendekati titik didih dengan deterjen atau bahan pencuci khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak lengkap, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan.

Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan

Sebagian pewarna reaktif selalu terhidrolisis dalam larutan pewarna alih-alih bereaksi dengan serat. Pewarna terhidrolisis akan menempel longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, pewarna tersebut akan luntur saat dipegang, merembes saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Pencucian dengan sabun adalah langkah yang dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah ketahanan warna.

Zat warna reaktif yang tidak terfiksasi berpindah dari kain katun biru tua ke kain uji katun putih.

Bagaimana Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci

Kualitas proses pembuatan sabun sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Sebuah batch yang terlihat benar pada kartu warna masih bisa gagal dalam pengujian ketahanan warna saat dicuci atau digosok jika langkah ini dilakukan terburu-buru.

Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat

Pencucian sabun yang efektif menjaga agar pewarna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali pada kain. Seberapa sempurna hal ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau bahan pencuci yang digunakan.

Hubungan Antara Proses Pencucian Sabun dan Peringkat Ketahanan Warna

Peringkat ketahanan luntur cuci dan gosok, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC , sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah dicuci. Kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium dan tetap gagal dalam pengujian ketahanan luntur pada produksi massal jika proses pencucian terlalu singkat atau pada suhu terlalu rendah.

Apa Penyebab Noda pada Punggung?

Noda biru kehijauan pekat menempel di bagian putih alami kain katun-poliester.

Sumber Umum Noda pada Punggung

Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai menempel kembali pada area yang tidak diwarnai atau lebih terang dalam bak pencucian yang sama. Penyebab paling umum meliputi:

  • Bak sabun yang kelebihan muatan mengandung lebih banyak pewarna terhidrolisis daripada yang dapat ditampung oleh cairan tersebut.
  • Pembilasan yang tidak memadai antara langkah pencucian dengan sabun dan langkah penyelesaian.
  • Bahan sabun dengan daya pendispersi lemah, yang memungkinkan partikel pewarna bebas untuk kembali menempel pada kain.
  • Sirkulasi cairan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi pewarna yang tinggi.

Kain dan Campuran yang Paling Berisiko

Warna gelap dan pekat menghasilkan jumlah pewarna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan cucian apa pun yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang mengendap kembali jauh lebih terlihat pada bagian kain yang lebih terang.

Parameter Proses Utama untuk Pembuatan Sabun yang Efektif

Sebagian besar penyebab hasil pewarnaan yang buruk dan pewarnaan ulang bermuara pada seberapa ketat ketiga parameter ini dikontrol.

Suhu dan Waktu

Proses pencucian biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi idealnya bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu larutan terlalu rendah memperlambat penghilangan pewarna, dan mempersingkat waktu akan meninggalkan pewarna terhidrolisis bahkan pada suhu yang tepat.

Kedalaman warna Suhu penyabunan Waktu yang khas
Ringan hingga sedang 90 ke 95 ° C 5 hingga 8 menit
Dalam dan gelap Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit
Warna turquoise dan warna-warna bermasalah Mendekati titik didih, multi-bak 15 menit atau lebih per mandi

Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengurangi kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah). 

Rasio Minuman Keras

Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang menggunakan mesin jet atau overflow dengan rasio larutan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan.

Kesadahan Air dan Zat Pengikat

Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja bahan sabun dan dapat meninggalkan hasil akhir yang buram atau tidak merata. Bahan pengikat, seperti Sylic P1501B , dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan bahan sabun bekerja sesuai yang diharapkan.

Kain katun berwarna teal tua menjalani uji pencucian terkontrol dengan wadah baja tahan karat dan probe suhu.

Memilih Bahan Pembusa yang Tepat

Agen Pembusa Anionik dan Nonionik

Zat pencuci anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja busa rendah pada mesin jet.

Mencocokkan Agen dengan Serat dan Kedalaman Naungan

Kapas dan serat selulosa lainnya umumnya merespons dengan baik terhadap zat pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya membutuhkan daya pendispersi yang lebih kuat, karena mengandung volume pewarna terhidrolisis yang jauh lebih tinggi yang perlu dihilangkan dalam waktu yang sama.

Jika biaya energi dan air menjadi perhatian yang lebih besar daripada kedalaman naungan, agen pencuci suhu rendah juga layak dipertimbangkan sebagai alternatif untuk agen anionik atau nonionik konvensional.

Pilihan Agen Pembusa Suhu Rendah: Silik D2705

Bagi pabrik yang ingin mengurangi penggunaan energi dan air tanpa mengorbankan ketahanan warna, agen pencuci suhu rendah Sylic D2705 layak dievaluasi bersama pilihan konvensional. Sylic D2705 diformulasikan untuk pewarnaan reaktif dan pencetakan pada kain katun, linen, viskosa, dan campuran. Kompleks polimernya menghilangkan pewarna yang tidak terikat dan terhidrolisis pada suhu 60 hingga 80°C, jauh di bawah kisaran suhu mendekati titik didih yang biasanya dibutuhkan oleh proses pencucian konvensional, sambil tetap meningkatkan ketahanan warna saat dicuci dan mengurangi noda balik.

Manfaat Utama

  • Performa pembuatan sabun yang kuat pada suhu 60 hingga 80°C, sehingga tidak memerlukan penangas air yang mendekati titik didih.
  • Menghilangkan pewarna yang terlepas dan membantu mencegah pengendapan kembali.
  • Meningkatkan ketahanan luntur saat dicuci dan digosok, sekaligus mempertahankan kecerahan warna.
  • Mempersingkat siklus pencucian dan mengurangi konsumsi energi dan air.

Sylic D2705 cocok untuk proses pencucian dengan pewarna reaktif pada serat selulosa dan juga digunakan dalam pencucian denim. Formula laboratorium standar untuk mengevaluasi produk ini menggunakan rasio larutan 1:10, dosis zat pencuci 0.5 g/L, dan kondisi pengujian 60°C selama 20 menit.

Perbandingan Kinerja

Dalam uji coba berdampingan pada kain katun biru kehijauan, Sylic D2705 diuji terhadap agen pencuci suhu rendah pesaing dan sampel tanpa perlakuan, menggunakan rasio larutan, dosis, dan kondisi pencucian 60°C yang sama.

Nomor Produk Penampilan pH
1 Saingan Bubuk putih 11.53
2 D2705 Bubuk putih 13 untuk 14
3 Kosong - -

Dalam perbandingan ketahanan luntur rendaman air, cairan kosong yang tidak diolah menunjukkan warna sisa yang kuat, sementara produk pesaing dan Sylic D2705 membuat cairan rendaman tampak lebih jernih. Dalam perbandingan ketahanan luntur sabun (ISO 105-C06), potongan kain yang berdekatan dengan sampel kosong menunjukkan noda yang terlihat, sementara potongan yang disabunkan dengan produk pesaing dan dengan Sylic D2705 menunjukkan noda yang jauh lebih sedikit. Dalam kondisi pengujian ini, Sylic D2705 berkinerja lebih baik daripada agen penyabun suhu rendah pesaing baik dalam ketahanan luntur rendaman air maupun ketahanan luntur sabun.

Hasil uji ketahanan terhadap perendaman air

Hasil uji ketahanan sabun

Metode Proses Pembuatan Sabun

Urutan Pencucian Dingin dan Pencucian Panas

Proses pembuatan sabun standar mengikuti tiga tahap:

  1. Bilas dengan air dingin untuk menghilangkan garam di permukaan dan pewarna yang terlepas.
  2. Satu atau lebih mandi air sabun panas pada atau mendekati titik didih.
  3. Bilas dengan air dingin terakhir untuk mengunci hasilnya.

Melewatkan pembilasan dingin awal memaksa cairan panas bekerja lebih keras dan meningkatkan risiko pengendapan ulang.

Mandi Satu Langkah vs. Mencuci dengan Sabun Beberapa Langkah

Pencucian sabun satu tahap menghemat waktu dan air tetapi mengurangi ruang lingkup kesalahan pada warna-warna gelap atau yang sulit. Pencucian sabun multi-tahap, menggunakan larutan baru di setiap tahap, memberikan hasil yang lebih andal untuk spesifikasi ketahanan warna tinggi, meskipun menambah waktu dan biaya proses.

Peran Bahan Pengikat Setelah Pencucian Sabun

Pencucian dengan sabun membersihkan pewarna yang terlepas dari permukaan serat, tetapi tidak memperkuat ikatan pewarna yang telah bereaksi selama fiksasi. Agen fiksasi kationik yang diaplikasikan setelahnya menetralkan muatan negatif sisa serat dan mengurangi mobilitas sisa pewarna yang tertinggal, sehingga meningkatkan ketahanan terhadap pencucian dan gesekan.

Langkah ini sangat penting untuk pesanan ekspor dan pembeli dengan spesifikasi ketahanan warna yang ketat, di mana bahkan perbedaan ketahanan warna yang kecil pun dapat menyebabkan pengiriman ditolak. Untuk kapas yang diwarnai dengan pewarna reaktif, zat pengikat kationik bebas formaldehida seperti Sylic E643 cocok untuk tugas ini. Ini adalah cairan dengan viskositas rendah yang mudah larut pada suhu rendah, bekerja pada pewarna reaktif, sulfur, dan langsung, dan biasanya diaplikasikan pada suhu 40 hingga 50°C selama 20 hingga 30 menit dengan rasio larutan 1:10, dengan efek minimal pada warna.

Praktik Terbaik untuk Hasil Ketahanan Warna yang Konsisten Saat Dicuci

Ketahanan warna yang konsisten saat dicuci berasal dari memperlakukan proses pencucian dengan sabun sebagai langkah yang terkontrol, bukan sekadar formalitas di akhir siklus pewarnaan. Beberapa praktik berikut ini memberikan perbedaan terbesar:

  • Standarisasikan suhu rendaman, waktu, dan rasio cairan untuk setiap kedalaman warna.
  • Periksa kesadahan air sebelum menambahkan zat pengikat.
  • Sesuaikan bahan sabun dan bahan pengikat dengan jenis serat dan pewarna yang digunakan.
  • Lakukan pengujian ketahanan warna pada batch produksi, bukan hanya pada sampel uji laboratorium.

Bagi perusahaan pewarnaan yang ingin meningkatkan ketahanan warna atau mengatasi masalah noda balik yang berulang, hubungi kami untuk mendiskusikan bahan sabun, bahan pengikat, dan bahan penstabil yang sesuai dengan proses Anda.

Pertanyaan Umum Demo Slot

Berapa lama waktu yang dibutuhkan untuk proses pencucian dengan pewarna reaktif?

Sebagian besar siklus pencucian berlangsung selama lima hingga lima belas menit, tergantung pada kedalaman warna dan jenis mesin. Warna yang lebih gelap dan rasio larutan yang lebih encer biasanya membutuhkan waktu lebih lama dalam rentang tersebut untuk membersihkan pewarna yang terhidrolisis sepenuhnya.

Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi?

Noda yang sudah menempel sulit dihilangkan tanpa memproses ulang kain. Pencegahan melalui suhu, waktu, dan dosis deterjen yang tepat jauh lebih andal daripada mencoba menghilangkan noda pada kain setelahnya.

Apakah air sadah memengaruhi kinerja pembuatan sabun?

Ya. Ion kalsium, magnesium, dan besi mengganggu kinerja bahan sabun dan dapat menyebabkan hasil yang tidak merata atau lapisan yang kusam. Menguji kesadahan air dan menambahkan zat pengikat ion sesuai kebutuhan dapat mengatasi sebagian besar masalah ini.

Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun?

Tidak untuk setiap pesanan, tetapi ini adalah praktik standar untuk warna dan aplikasi dengan persyaratan ketahanan terhadap pencucian atau gesekan yang ketat. Pembeli dengan spesifikasi ketahanan formal, terutama dalam produksi ekspor, biasanya mengharapkan langkah fiksasi setelah pencucian dengan sabun.


Rekomendasi Reading

  1. Zat Pengikat dalam Pewarnaan Tekstil
  2. Bahan Pengikat Warna untuk Tekstil: Jenis, Mekanisme & Aplikasi
  3. Proses Pewarnaan Reaktif untuk Kapas: Parameter & Bahan Pembantu

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

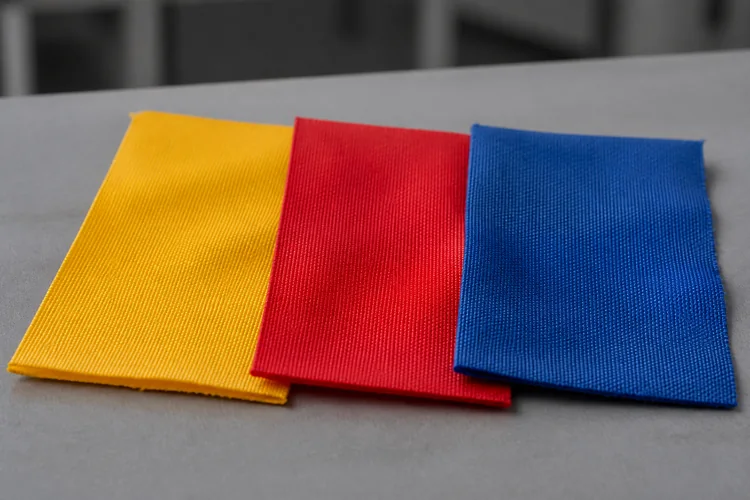
Sampel nilon berwarna kuning, merah, dan biru yang mewakili seperangkat pewarna asam trikromatik yang kompatibel.

Pemilihan Pewarna Asam Trikromatik untuk Warna Nilon yang Konsisten

Daftar Isi Memahami Tingkat Penyerapan Faktor-faktor yang Mempengaruhi Tingkat Penyerapan Mencocokkan Tingkat Penyerapan dalam Kombinasi Peran pH dalam Penyerapan Zat Warna Rentang pH berdasarkan Kelas Zat Warna Mengontrol pH Selama Pewarnaan Prinsip Pemilihan Trikromatik Memilih Warna Kuning, Merah, Biru yang Kompatibel Kombinasi Zat Warna Asam Trikromatik Khas untuk Nilon Kombinasi Trikromatik Warna Terang Kombinasi Trikromatik Warna Gelap Sifat Migrasi dan Penumpukan Menghindari Pergeseran Warna Panduan Resep Praktis Daftar Periksa Percobaan Laboratorium Pertanyaan yang Sering Diajukan Apa yang menyebabkan pewarnaan tidak merata dengan zat warna asam pada nilon? Bagaimana kontrol pH memengaruhi reproduktivitas? Apa yang membuat kombinasi trikromatik dapat diandalkan? Pewarnaan nilon membutuhkan ketelitian. Zat warna asam berikatan dengan baik dengan serat poliamida, tetapi konsistensi warna bergantung pada seberapa ketat laju penyerapan, pH, dan kombinasi trikromatik dikendalikan secara bersamaan. Sedikit ketidaksesuaian pada salah satu variabel dapat menyebabkan penyimpangan warna dari standar, bahkan ketika resepnya tampak benar di atas kertas. Artikel ini menguraikan faktor-faktor praktis yang menjaga agar kombinasi pewarna asam tetap kompatibel pada nilon. Memahami Laju Penyerapan (Strike Rate) Laju penyerapan menggambarkan seberapa cepat zat warna berpindah dari bak ke serat. Pada nilon, kecepatan ini bergantung pada struktur pewarna, peningkatan suhu, dan jumlah situs pewarna yang tersedia pada substrat. Pewarna dengan laju penyerapan cepat dapat menghasilkan warna yang tidak merata jika pewarna tersebut habis sebelum larutan sepenuhnya meresap ke dalam kain, terutama pada rajutan yang rapat atau benang yang padat. Faktor-faktor yang Mempengaruhi Kecepatan Penyerapan Tiga variabel memiliki pengaruh terbesar pada seberapa cepat pewarna asam tertentu menyerap pada nilon: Ukuran dan struktur molekul: molekul yang lebih kecil dan lebih mudah bergerak cenderung bermigrasi dan merata lebih mudah, sedangkan struktur yang lebih besar atau lebih linier menyerap lebih cepat tetapi bermigrasi lebih sedikit setelah terfiksasi. Konsentrasi elektrolit: kadar garam yang lebih tinggi dalam larutan memperlambat proses penyalaan dengan meningkatkan persaingan ionik di permukaan serat, yang dapat membantu perataan tetapi dapat mengurangi penyerapan total jika tidak diseimbangkan dengan benar. Kecepatan pemanasan bertahap: pemanasan yang terlalu cepat memberi sedikit waktu bagi pewarna untuk bermigrasi sebelum fiksasi, sehingga meningkatkan risiko munculnya garis-garis atau bercak pada produk. Menyamakan Tingkat Ketahanan Warna dalam Kombinasi Saat menggabungkan pewarna untuk suatu warna, setiap komponen harus memiliki tingkat ketahanan warna yang sebanding. Jika salah satu pewarna dalam campuran menyerap zat warna secara lebih cepat daripada yang lain, maka pewarna tersebut akan mendominasi tahap awal pewarnaan dan mengubah corak warna seiring berjalannya proses pewarnaan. Ini adalah salah satu penyebab paling umum dari masalah reproduksibilitas di pabrik pewarnaan nilon, terutama ketika resep disesuaikan tanpa memeriksa bagaimana kombinasi baru tersebut berperilaku sebagai suatu sistem, bukan sebagai pewarna individual. Peran pH dalam Penyerapan Zat Warna Zat warna asam membutuhkan larutan asam agar dapat berikatan secara efektif dengan gugus amina pada serat nilon. pH tidak hanya mengatur lingkungan kimia; pH juga mengatur seberapa cepat penyerapan zat warna terjadi dan seberapa banyak koreksi yang mungkin dilakukan setelah proses pewarnaan dimulai. Rentang pH berdasarkan Kelas Pewarna Berbagai kelas pewarna asam diformulasikan untuk bekerja dalam rentang pH tertentu. Bekerja di luar rentang waktu tersebut mengubah kecepatan penyerapan dan dapat memengaruhi sifat ketahanan. Kelas Pewarna Kisaran pH Khas Perilaku Penyerapan Pewarna asam perata pH 5 hingga 6 Penyerapan lebih lambat, migrasi baik, lebih mudah dikoreksi Pewarna asam penggiling pH 4.5 hingga 5.5 Penyerapan sedang, kurang toleran terhadap pewarnaan yang tidak merata Pewarna asam kompleks logam pH 4 hingga 5 Penyerapan lebih cepat, ketahanan lebih kuat, kontrol proses yang lebih ketat diperlukan Kisaran ini adalah referensi awal. Kinerja sebenarnya bergantung pada jenis pewarna tertentu, rasio larutan, dan jenis mesin, sehingga konfirmasi laboratorium pada substrat yang dimaksud tetap diperlukan sebelum ditingkatkan ke skala produksi massal. Mengontrol pH Selama Pewarnaan Menjaga pH tetap stabil sepanjang siklus sama pentingnya dengan menetapkan titik awal yang tepat. pH yang meningkat selama proses pewarnaan memperlambat penyerapan dan dapat membuat warna menjadi pucat atau tidak merata, sementara penurunan pH yang tajam di awal proses dapat menyebabkan pewarna bereaksi terlalu cepat sehingga migrasi tidak berjalan dengan baik. Sistem penyangga dan penambahan asam yang terkontrol menjaga suhu bak tetap dalam kisaran yang tepat dari awal hingga akhir. Bahan perata dan bahan pembantu penyangga yang diformulasikan untuk mengontrol pH dan daya serap membantu menstabilkan kecepatan penyerapan pada berbagai konstruksi kain dan kondisi mesin, terutama pada konstruksi yang rentan terhadap daya serap awal yang cepat. Prinsip Pemilihan Warna Trikromatik Pewarnaan trikromatik menggunakan pewarna kuning, merah, dan biru untuk menghasilkan berbagai macam warna dari palet kerja yang kecil. Kompatibilitas di antara ketiga pewarna ini menentukan seberapa dapat diprediksi warna yang dihasilkan, baik di laboratorium maupun dalam jumlah besar. Memilih Warna Kuning, Merah, dan Biru yang Kompatibel Satu set trikromatik yang dapat digunakan dengan baik harus memiliki tingkat daya serang yang serupa, sensitivitas pH yang serupa, dan perilaku migrasi yang sebanding. Komponen yang tidak cocok dapat menyebabkan perbedaan warna antara sampel uji laboratorium dan batch produksi, bahkan ketika konsentrasi total pewarna sudah tepat. Pewarna Asam Skyacido, yang diformulasikan khusus untuk pewarnaan poliamida, menawarkan rentang warna yang luas dengan kemampuan kombinasi antar warna yang kuat, yang mendukung pencocokan komponen kuning, merah, dan biru sebagai satu set yang terkoordinasi daripada memilih setiap warna secara independen berdasarkan nuansa saja. Tabel di bawah ini menguraikan apa yang perlu diperiksa pada setiap warna primer saat membangun set trikromatik: Komponen Tingkat Ketajaman Periksa Sensitivitas pH Perilaku Migrasi Kuning Bandingkan kurva penyerapan terhadap merah dan biru Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Merah Bandingkan kurva penyerapan terhadap kuning dan biru Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Biru Bandingkan kurva penyerapan terhadap kuning dan merah Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Melakukan perbandingan ini selama pengembangan celupan laboratorium, daripada setelah batch massal menunjukkan pergeseran warna, akan menangkap ketidaksesuaian saat masih murah untuk diperbaiki. Kombinasi Pewarna Asam Trikromatik Khas untuk Nilon Dalam pewarnaan nilon praktis, kombinasi trikromatik biasanya dipilih berdasarkan kedalaman warna, kebutuhan penumpukan warna, dan kompatibilitas antar pewarna. Kombinasi yang berbeda mungkin diperlukan untuk warna terang dan warna gelap guna menjaga keseimbangan penyerapan, migrasi, dan reproduksi warna. Kombinasi Trikromatik Warna Terang Untuk warna terang dan sedang, pewarna dengan performa migrasi yang baik dan perilaku penyerapan yang moderat lebih disukai untuk mencapai kemampuan perataan dan koreksi warna yang sangat baik. Kombinasi warna terang yang umum dapat mencakup: Posisi Trikromatik Contoh Pewarna Asam Kuning Skyacido Yellow 199 Merah Skyacido Red 337 Biru Skyacido Blue 324 Kombinasi ini memberikan kompatibilitas yang baik dan

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

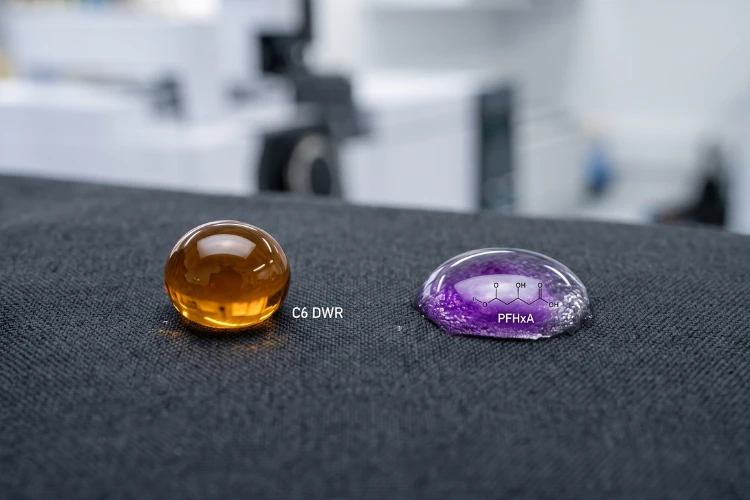
Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Sampaikan kepada kami persyaratan proyek Anda, negara, dan aplikasi yang dimaksud.

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

Sampel nilon berwarna kuning, merah, dan biru yang mewakili seperangkat pewarna asam trikromatik yang kompatibel.

Pemilihan Pewarna Asam Trikromatik untuk Warna Nilon yang Konsisten

Daftar Isi Memahami Tingkat Penyerapan Faktor-faktor yang Mempengaruhi Tingkat Penyerapan Mencocokkan Tingkat Penyerapan dalam Kombinasi Peran pH dalam Penyerapan Zat Warna Rentang pH berdasarkan Kelas Zat Warna Mengontrol pH Selama Pewarnaan Prinsip Pemilihan Trikromatik Memilih Warna Kuning, Merah, Biru yang Kompatibel Kombinasi Zat Warna Asam Trikromatik Khas untuk Nilon Kombinasi Trikromatik Warna Terang Kombinasi Trikromatik Warna Gelap Sifat Migrasi dan Penumpukan Menghindari Pergeseran Warna Panduan Resep Praktis Daftar Periksa Percobaan Laboratorium Pertanyaan yang Sering Diajukan Apa yang menyebabkan pewarnaan tidak merata dengan zat warna asam pada nilon? Bagaimana kontrol pH memengaruhi reproduktivitas? Apa yang membuat kombinasi trikromatik dapat diandalkan? Pewarnaan nilon membutuhkan ketelitian. Zat warna asam berikatan dengan baik dengan serat poliamida, tetapi konsistensi warna bergantung pada seberapa ketat laju penyerapan, pH, dan kombinasi trikromatik dikendalikan secara bersamaan. Sedikit ketidaksesuaian pada salah satu variabel dapat menyebabkan penyimpangan warna dari standar, bahkan ketika resepnya tampak benar di atas kertas. Artikel ini menguraikan faktor-faktor praktis yang menjaga agar kombinasi pewarna asam tetap kompatibel pada nilon. Memahami Laju Penyerapan (Strike Rate) Laju penyerapan menggambarkan seberapa cepat zat warna berpindah dari bak ke serat. Pada nilon, kecepatan ini bergantung pada struktur pewarna, peningkatan suhu, dan jumlah situs pewarna yang tersedia pada substrat. Pewarna dengan laju penyerapan cepat dapat menghasilkan warna yang tidak merata jika pewarna tersebut habis sebelum larutan sepenuhnya meresap ke dalam kain, terutama pada rajutan yang rapat atau benang yang padat. Faktor-faktor yang Mempengaruhi Kecepatan Penyerapan Tiga variabel memiliki pengaruh terbesar pada seberapa cepat pewarna asam tertentu menyerap pada nilon: Ukuran dan struktur molekul: molekul yang lebih kecil dan lebih mudah bergerak cenderung bermigrasi dan merata lebih mudah, sedangkan struktur yang lebih besar atau lebih linier menyerap lebih cepat tetapi bermigrasi lebih sedikit setelah terfiksasi. Konsentrasi elektrolit: kadar garam yang lebih tinggi dalam larutan memperlambat proses penyalaan dengan meningkatkan persaingan ionik di permukaan serat, yang dapat membantu perataan tetapi dapat mengurangi penyerapan total jika tidak diseimbangkan dengan benar. Kecepatan pemanasan bertahap: pemanasan yang terlalu cepat memberi sedikit waktu bagi pewarna untuk bermigrasi sebelum fiksasi, sehingga meningkatkan risiko munculnya garis-garis atau bercak pada produk. Menyamakan Tingkat Ketahanan Warna dalam Kombinasi Saat menggabungkan pewarna untuk suatu warna, setiap komponen harus memiliki tingkat ketahanan warna yang sebanding. Jika salah satu pewarna dalam campuran menyerap zat warna secara lebih cepat daripada yang lain, maka pewarna tersebut akan mendominasi tahap awal pewarnaan dan mengubah corak warna seiring berjalannya proses pewarnaan. Ini adalah salah satu penyebab paling umum dari masalah reproduksibilitas di pabrik pewarnaan nilon, terutama ketika resep disesuaikan tanpa memeriksa bagaimana kombinasi baru tersebut berperilaku sebagai suatu sistem, bukan sebagai pewarna individual. Peran pH dalam Penyerapan Zat Warna Zat warna asam membutuhkan larutan asam agar dapat berikatan secara efektif dengan gugus amina pada serat nilon. pH tidak hanya mengatur lingkungan kimia; pH juga mengatur seberapa cepat penyerapan zat warna terjadi dan seberapa banyak koreksi yang mungkin dilakukan setelah proses pewarnaan dimulai. Rentang pH berdasarkan Kelas Pewarna Berbagai kelas pewarna asam diformulasikan untuk bekerja dalam rentang pH tertentu. Bekerja di luar rentang waktu tersebut mengubah kecepatan penyerapan dan dapat memengaruhi sifat ketahanan. Kelas Pewarna Kisaran pH Khas Perilaku Penyerapan Pewarna asam perata pH 5 hingga 6 Penyerapan lebih lambat, migrasi baik, lebih mudah dikoreksi Pewarna asam penggiling pH 4.5 hingga 5.5 Penyerapan sedang, kurang toleran terhadap pewarnaan yang tidak merata Pewarna asam kompleks logam pH 4 hingga 5 Penyerapan lebih cepat, ketahanan lebih kuat, kontrol proses yang lebih ketat diperlukan Kisaran ini adalah referensi awal. Kinerja sebenarnya bergantung pada jenis pewarna tertentu, rasio larutan, dan jenis mesin, sehingga konfirmasi laboratorium pada substrat yang dimaksud tetap diperlukan sebelum ditingkatkan ke skala produksi massal. Mengontrol pH Selama Pewarnaan Menjaga pH tetap stabil sepanjang siklus sama pentingnya dengan menetapkan titik awal yang tepat. pH yang meningkat selama proses pewarnaan memperlambat penyerapan dan dapat membuat warna menjadi pucat atau tidak merata, sementara penurunan pH yang tajam di awal proses dapat menyebabkan pewarna bereaksi terlalu cepat sehingga migrasi tidak berjalan dengan baik. Sistem penyangga dan penambahan asam yang terkontrol menjaga suhu bak tetap dalam kisaran yang tepat dari awal hingga akhir. Bahan perata dan bahan pembantu penyangga yang diformulasikan untuk mengontrol pH dan daya serap membantu menstabilkan kecepatan penyerapan pada berbagai konstruksi kain dan kondisi mesin, terutama pada konstruksi yang rentan terhadap daya serap awal yang cepat. Prinsip Pemilihan Warna Trikromatik Pewarnaan trikromatik menggunakan pewarna kuning, merah, dan biru untuk menghasilkan berbagai macam warna dari palet kerja yang kecil. Kompatibilitas di antara ketiga pewarna ini menentukan seberapa dapat diprediksi warna yang dihasilkan, baik di laboratorium maupun dalam jumlah besar. Memilih Warna Kuning, Merah, dan Biru yang Kompatibel Satu set trikromatik yang dapat digunakan dengan baik harus memiliki tingkat daya serang yang serupa, sensitivitas pH yang serupa, dan perilaku migrasi yang sebanding. Komponen yang tidak cocok dapat menyebabkan perbedaan warna antara sampel uji laboratorium dan batch produksi, bahkan ketika konsentrasi total pewarna sudah tepat. Pewarna Asam Skyacido, yang diformulasikan khusus untuk pewarnaan poliamida, menawarkan rentang warna yang luas dengan kemampuan kombinasi antar warna yang kuat, yang mendukung pencocokan komponen kuning, merah, dan biru sebagai satu set yang terkoordinasi daripada memilih setiap warna secara independen berdasarkan nuansa saja. Tabel di bawah ini menguraikan apa yang perlu diperiksa pada setiap warna primer saat membangun set trikromatik: Komponen Tingkat Ketajaman Periksa Sensitivitas pH Perilaku Migrasi Kuning Bandingkan kurva penyerapan terhadap merah dan biru Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Merah Bandingkan kurva penyerapan terhadap kuning dan biru Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Biru Bandingkan kurva penyerapan terhadap kuning dan merah Catat titik pergeseran di mana penyerapan meningkat Konfirmasikan redistribusi pada suhu penahanan Melakukan perbandingan ini selama pengembangan celupan laboratorium, daripada setelah batch massal menunjukkan pergeseran warna, akan menangkap ketidaksesuaian saat masih murah untuk diperbaiki. Kombinasi Pewarna Asam Trikromatik Khas untuk Nilon Dalam pewarnaan nilon praktis, kombinasi trikromatik biasanya dipilih berdasarkan kedalaman warna, kebutuhan penumpukan warna, dan kompatibilitas antar pewarna. Kombinasi yang berbeda mungkin diperlukan untuk warna terang dan warna gelap guna menjaga keseimbangan penyerapan, migrasi, dan reproduksi warna. Kombinasi Trikromatik Warna Terang Untuk warna terang dan sedang, pewarna dengan performa migrasi yang baik dan perilaku penyerapan yang moderat lebih disukai untuk mencapai kemampuan perataan dan koreksi warna yang sangat baik. Kombinasi warna terang yang umum dapat mencakup: Posisi Trikromatik Contoh Pewarna Asam Kuning Skyacido Yellow 199 Merah Skyacido Red 337 Biru Skyacido Blue 324 Kombinasi ini memberikan kompatibilitas yang baik dan

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Mohon sebutkan persyaratan, negara, dan cara pengajuannya.

Gulir ke Atas
Email WhatsApp

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam