...

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Répondez dans les 24 heures

Comment teindre du nylon : paramètres de teinture industrielle et contrôle qualité

Table des Matières

Le nylon est facile à teindre, mais difficile à traiter de manière homogène. En grande quantité, les problèmes de teinte proviennent généralement d'une teinture trop précoce, d'un pH inadapté, de variations de la dureté de l'eau et de résidus de finition par essorage. Ce guide se concentre sur les facteurs clés qui influencent réellement la qualité du traitement en atelier : préparation du support, choix de la classe de teinture, profils de pH et de température, sélection des produits auxiliaires et points de contrôle qualité permettant d'éviter les retouches.

Pourquoi le nylon est-il difficile à teindre ?

Taux de réussite et risque de nivellement

Sur le nylon, la teinture peut agir très rapidement. Si le tissu n'est pas parfaitement imprégné et que la teinture ne circule pas uniformément au début de la réaction, des stries et des variations de teinte latérales apparaissent et persistent. En production, le nivellement n'est pas un simple slogan. Il s'agit d'une gestion rigoureuse de la réaction, depuis le premier ajout d'acide jusqu'à la vitesse de montée en température, en passant par le contrôle de la charge et l'utilisation d'un système de nivellement et de retardateur adapté.

Voyez les choses ainsi : le nylon ne pardonne pas les 10 à 15 premières minutes maladroites. Si vous maîtrisez le début, le reste du cycle devient une routine.

Défauts typiques et causes rapides

La plupart des défauts présentent les mêmes caractéristiques :

  • Irrégularités et stries : frappe trop rapide, chute de pH trop précoce, mouillage insuffisant, circulation faible, mousse ou tension excessive.
  • Effet de barre du fil et ombrage de la construction : variation du fil, historique de chauffage mixte, variation de tension ou différentes sources de greige.
  • Dérive de teinte d'un lot à l'autre : variations de la dureté de l'eau, incohérence du dosage d'acide, variation de l'exécution de la rampe, dispersion de la force du lot de teinture.
  • Résistance au lavage insuffisante : classe de teinture non conforme aux spécifications, faible résistance au lavage ou traitement ultérieur non adapté au système de teinture.

Lors du dépannage, il convient de classer le problème en deux catégories : les contrôles chimiques (système de teinture, pH, auxiliaires) et les contrôles machine (mouillage, circulation, chargement, pliage, historique thermique). Les problèmes liés au nylon relèvent généralement des deux catégories.

Vérifications du substrat avant teinture

Comparaison rapide entre le nylon 6 et le 6,6

Le nylon 6 et le nylon 6,6 peuvent présenter des comportements différents à l'application et à la fabrication, et réagir différemment à un même cycle thermique. La règle de production est simple : ne mélangez pas les types de substrats ni les fournisseurs pour un même programme, sauf si vous disposez d'essais en laboratoire et d'un prototype confirmant ce comportement. Faute de quoi, vous passerez votre temps à ajuster la teinte sans jamais obtenir de résultat stable.

Élimination des huiles et des finitions et préparation du tissu

Les apprêts de filage, les huiles de tricotage et les lubrifiants sont couramment utilisés sur le nylon. Une préparation insuffisante entraîne une imprégnation irrégulière et la formation de barrières localisées qui se manifestent par des taches, des zones ternes ou des stries.

Avant de procéder aux travaux de couleur, assurez-vous que le tissu est prêt :

  • Humidification rapide et uniforme sur toute la largeur
  • Pas de patchs hydrophobes
  • Comportement stable dans le bain, sans formation de perles sur les produits.

Si vous rencontrez des problèmes de teinture non maîtrisée, commencez par améliorer la préparation. C'est généralement l'amélioration la moins coûteuse et la plus efficace.

Vérification de l'état de préparation du substrat

Sélection des colorants pour le nylon

Colorants acides : cas d’utilisation pour le nivellement et le broyage

Les colorants acides sont un choix standard pour le nylon car ils couvrent une large gamme de nuances et se comportent bien lorsque le processus est maîtrisé.

  • Les colorants acides d'égalisation sont utilisés lorsque l'uniformité est la priorité absolue, notamment sur les tricots serrés, les couleurs unies critiques et les produits qui présentent facilement des stries.
  • Les colorants acides de mouture sont utilisés lorsqu'on recherche une meilleure résistance au mouillé tout en conservant une bonne épaisseur. Ils sont moins tolérants, ce qui exige un contrôle plus strict du pH et de la rampe de coloration.

Le groupe Skychem fournit des colorants acides industriels sous la marque Skyacido, notamment une série générale conçue pour le polyamide (nylon) et la teinture de la laine. Cette gamme est idéale pour une production en série fiable, offrant une excellente homogénéité, une reproductibilité constante et une large gamme de nuances avec une grande facilité de combinaison. Le groupe Skychem accompagne les usines textiles dans le choix des nuances, le développement de bains de teinture en laboratoire et la fourniture de la documentation standard (fiches de données de sécurité/fiches techniques) afin de faciliter leurs processus d'approvisionnement et de conformité.

Colorants à base de complexes métalliques : teintes foncées et résistance au lavage

Pour les teintes foncées où la résistance au lavage est un critère essentiel, les colorants à base de complexes métalliques constituent souvent une solution pratique. Ils sont couramment utilisés pour les noirs et les bleus marine lorsque le client est très exigeant quant à la résistance au lavage et au frottement.

Elles ne sauraient compenser un mauvais contrôle du processus. Sur le nylon, même avec une baisse de pH trop importante ou une circulation instable, la teinture peut rester irrégulière. Le contrôle de l'apprêt demeure indispensable.

Pour les programmes de teinture de nylon foncé exigeant à la fois profondeur et performance, Skychem Group propose les colorants à base de complexes métalliques de la gamme Skyacido. Cette gamme se positionne comme une gamme de colorants acides à coordination métallique, conçus pour des teintes profondes et riches, avec une solidité accrue. Elle est particulièrement adaptée à la teinture du nylon lorsque la résistance à la lumière, au lavage et à la transpiration est essentielle. En termes de production, Skychem Group vous accompagne dans le choix des teintes offrant une meilleure répétabilité et une pénétration plus uniforme, quelles que soient vos conditions de fabrication et de production. Ce soutien s'appuie sur des conseils techniques pratiques et une documentation standard pour validation interne.

Choisir selon les spécifications : objectifs de profondeur et de solidité de la teinte

Pour garantir la stabilité du volume de teinture, choisissez le système en fonction des spécifications du client et du niveau de risque du tissu, et non uniquement du coût au kilo. Utilisez ce point de comparaison initial, puis affinez votre choix en fonction de vos méthodes de test et de l'utilisation finale.

Facteur de sélection Colorants acides (nivelants) colorants acides (broyage) colorants complexes métalliques
Marge de nivellement Haute Moyen à élevé Moyenne
construction d'ombre profonde Bon Bon à très bon Très bon
résistance à l'humidité Moyen à bon Bon Bon à très bon
Sensibilité aux variations de processus Coût en adjuvantation plus élevé. Moyenne Moyen à élevé
Utilisation typique solides critiques, marchandises à risque teinte équilibrée et résistance teintes profondes, meilleure résistance à l'humidité

Une approche pratique consiste à standardiser un système « par défaut » par gamme de produits, puis à n'en changer que lorsque le cahier des charges l'exige. C'est ainsi que l'on évite le chaos des procédures.

Sélection des colorants pour le nylon

Fenêtre de recette d'échappement de base

Rapport de liqueur et charge

Le dosage et le chargement du bain de teinture contrôlent la circulation et le nivellement. Une surcharge de la buse entraîne l'apparition de marques de cordon, de zones mortes et d'une pulvérisation irrégulière. Définissez une plage de chargement réaliste pour chaque type de machine et de construction. Pour les teintes foncées, déterminez le moment optimal pour fractionner les ajouts de teinture afin de réduire les projections à l'avant.

Courbe de pH : début, ajout, point final

Sur le nylon, le pH n'est pas un détail. Il influence fortement la fixation et la migration.

Une habitude de production viable :

  • Commencez par un pH contrôlé qui assure une humidification et une circulation stables.
  • Ajouter l'acide par doses mesurées, pas en une seule fois, surtout au début du trip
  • Maintenir une plage de pH finale définie pour la répétabilité

De nombreux problèmes de teinte du nylon qui semblent aléatoires sont en réalité dus à un dosage d'acide incohérent, à un dosage de mesure incohérent, ou aux deux.

Courbe de température : montée en température et maintien

La vitesse de montée en puissance influence la rapidité avec laquelle la teinture se diffuse et le temps dont vous disposez pour atteindre le niveau souhaité. Une montée en puissance trop rapide a tendance à amplifier les effets de frappe précoce. Une montée en puissance contrôlée et stable est généralement plus fiable, surtout pour les teintes foncées.

Standardisez la rampe et le maintien par classe de machine et assurez-vous que le contrôleur et les capteurs sont calibrés. Si la courbe programmée ne correspond pas à la courbe exécutée, la répétabilité sera impossible.

Ordre d'ajout : colorants et auxiliaires clés

Le nylon réagissant rapidement, l'ordre des étapes est important. Assurez-vous que le produit soit parfaitement imbibé et en circulation avant de solliciter fortement le système.

Standardiser:

  • Lorsque le colorant est incorporé, en fonction de la température et du pH
  • Lors de l'ajout de produits chimiques de nivellement et de retardement
  • Comment gérer la chélation et le contrôle de la mousse pendant la course

Si vous rédigez des procédures opérationnelles standard (SOP) pour le nylon sur plusieurs sites ou types de machines, Skychem Group peut vous proposer une solution adaptée qui associe la sélection des colorants aux auxiliaires pertinents du processus et aux conseils d'application, contribuant ainsi à stabiliser plus rapidement le volume et à réduire les défauts liés à la friction.

Les auxiliaires et le problème qu'ils résolvent

Nivellement/ralentissement pour le contrôle de la frappe

C'est votre principal outil pour ralentir le flux initial. Un bon système vous laisse le temps de circuler et de migrer sans provoquer de stagnation ni d'allongement du cycle.

Évaluer en fonction de :

  • Performances sur toute la plage de pH de travail
  • Amplifiez et intensifiez l'impact des teintes profondes
  • Amélioration du nivellement sans ralentissement excessif

Séquestration pour les problèmes de dureté

La dureté de l'eau et la présence d'ions métalliques peuvent modifier le comportement des teintures et entraîner des variations de teinte d'un lot à l'autre. Si vos teintes varient selon la saison ou l'emplacement, vérifiez d'abord l'humidité de l'eau. Une stratégie de séquestration efficace réduit les variations et rend le volume plus prévisible.

Contrôle de la mousse et des plis pour la teinture des cordes

La mousse entrave la circulation sanguine. Les plis et les marques de cordon créent des différences d'absorption locales qui restent souvent visibles même après séchage. Intégrez la gestion de la mousse et des plis à votre plan de contrôle des couleurs.

En tant que fabricant d'auxiliaires textiles , Skychem Group propose des solutions pour la production textile, notamment des systèmes de nivellement et de retardement, de séquestration de l'eau, ainsi que des solutions anti-mousse et anti-froissage pour la teinture au jet et à la corde. Indiquez-nous votre type de construction, de machine, d'intensité de teinte et vos objectifs de solidité afin que nos recommandations soient adaptées à vos conditions réelles.

Contrôle qualité et reproductibilité

Du laboratoire à la production en série : que verrouiller, que modifier

Pour obtenir un volume stable, bloquez les leviers qui provoquent la dérive.

Lock:

  • courbe de pH et méthode de dosage d'acide
  • Profil de rampe et de maintien
  • Rapport de liqueur et bande de chargement
  • Chronologie et séquence d'addition
  • Contrôle de la dureté de l'eau

Ajuster uniquement selon les règles :

  • Correction de l'intensité du lot de teinture selon une méthode définie
  • De légères modifications de timing dues à la construction, validées par des essais et documentées

Cela transforme la teinture du nylon en un processus contrôlé plutôt qu'en un réglage dépendant de l'opérateur.

Tests principaux : lavage et frottement (plus éclairage si nécessaire)

Vérifier la conformité du lavage et du frottement avec la méthode requise par le client. Ajouter un test de résistance à la lumière si nécessaire. Standardiser également le point de prélèvement et les critères de libération. Associer les déclencheurs de contrôle qualité aux déclencheurs de processus. Par exemple, si le pH final est hors plage, ajouter une étape de vérification de la teinte.

Dépannage par symptôme

Inégalité et barre

Commencez par les vérifications les plus rapides :

  • Qualité de la préparation et mouillage
  • Quand le pH a commencé à baisser et à quelle vitesse il a baissé
  • Circulation, mousse et chargement
  • Cohérence de l'historique de chauffe, notamment le réglage de la température

La plupart des solutions consistent à ralentir l'impact du train avant, à améliorer l'imprégnation et à adapter le système de nivellement à la classe de teinture et au risque lié au tissu.

dérive de teinte d'un lot à l'autre

Pilotes courants :

  • fluctuation de la dureté de l'eau
  • Dispersion de l'intensité des lots de teinture sans règle de correction
  • Incohérence dans le dosage de l'acide et la mesure du pH
  • variante d'exécution de montée et de maintien
  • Variation de la source du tissu et historique thermique mixte

Un simple tableau sur le pH final et la conformité de la rampe permet souvent d'éliminer un pourcentage important de dérive.

Faible résistance à l'humidité et au rétro-dépôt

Vérifier:

  • Choix de la classe de colorant en fonction de la solidité requise
  • Conception du rinçage, incluant le rinçage à chaud et la séquence de savonnage, la température, la durée et la méthode de rinçage.
  • Compatibilité du traitement après application avec le système de coloration et la profondeur de teinte

De nombreux « problèmes de tenue » sont en réalité des problèmes de décoloration sur les teintes foncées.

Pour obtenir des recommandations pratiques de Skychem Group concernant les teintures et les auxiliaires, veuillez nous indiquer le type de tissu, le type de machine, l'intensité de la teinte et la solidité requise . Nous pouvons vous accompagner dans le choix de la classe de teinture, les essais en laboratoire, l'analyse des causes profondes des défauts et la fourniture de la documentation nécessaire à votre équipe d'approvisionnement (fiches de données de sécurité).

Fournisseur de produits chimiques textiles

Conclusion

La teinture du nylon devient stable grâce à une maîtrise parfaite des étapes initiales. Assurez-vous que le support est propre et correctement mouillé, choisissez le système de teinture selon les spécifications, puis appliquez un profil de pH et une courbe de température rigoureux. Utilisez des auxiliaires pour gérer l'adhérence, la variabilité de l'eau et la stabilité de la machine. Mettez en place des contrôles qualité déclenchés par les écarts de processus, et la correspondance des couleurs du nylon deviendra reproductible.

FAQ

Quel est le meilleur type de teinture pour le nylon pour les teintes foncées avec une haute résistance à l'humidité ?

Pour les teintes foncées exigeant une excellente résistance au lavage, les colorants à base de complexes métalliques sont souvent privilégiés. Les colorants acides de broyage peuvent également répondre à de nombreuses spécifications, selon la méthode de test et l'intensité du lavage. Choisissez le système qui répond aux spécifications avec la marge de tolérance la plus large pour votre ouvrage.

Comment contrôler la dérive du pH lors de longs cycles de teinture par jet d'encre ?

Contrôlez le pH à l'aide d'une courbe de pH planifiée et d'un dosage précis d'acide. Veillez à la régularité des mesures et assurez-vous de la stabilité de la qualité de l'eau et du contrôle de la température. Évitez les ajouts d'acide trop précoces qui provoquent des attaques rapides avant que le pH ne se soit stabilisé.

Pourquoi le nylon spandex change-t-il de teinte après le thermofixage ?

La fixation à chaud peut modifier l'aspect de surface et la répartition des colorants, et les mélanges d'élasthanne peuvent altérer la géométrie du tissu par rétrécissement et reprise. Il est donc recommandé de réaliser des essais de teinture en laboratoire en utilisant le même historique de traitement thermique que pour la production, et de standardiser les conditions de fixation à chaud pour les lots qui doivent être identiques.

Comment réduire les variations de teinte entre les lots et les fournisseurs ?

Maîtrisez le substrat, la préparation, le contrôle de la dureté de l'eau, la courbe de pH et la montée en température. Appliquez une règle de correction de l'intensité du colorant. Réduisez autant que possible les variations liées aux fournisseurs et mettez en place des contrôles à réception concernant les finitions et l'historique thermique.

Quel traitement ultérieur améliore la résistance au frottement du nylon ?

La résistance au frottement s'améliore généralement en renforçant le lavage pour éliminer la teinture de surface, et en appliquant un traitement ultérieur compatible avec le système de teinture. Le choix optimal dépend de la classe de teinture, de l'intensité de la nuance et de la méthode de test du client ; il s'agit donc d'une décision globale et non d'une simple solution chimique.


Lectures recommandées:

  1. Comment teindre un tissu en polyester ?
  2. Comment teindre un tissu cationique ?
  3. Le rôle des pommades hydrophiles dans le traitement des textiles
  4. Teinture à haute température pour les mélanges polyester-coton

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

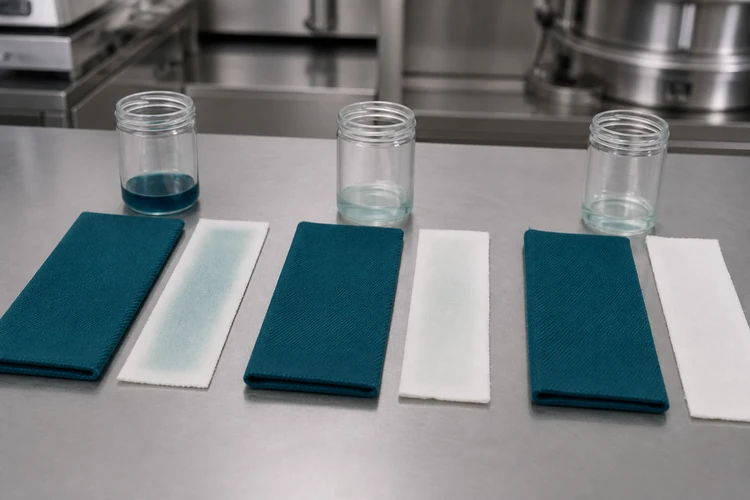
2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

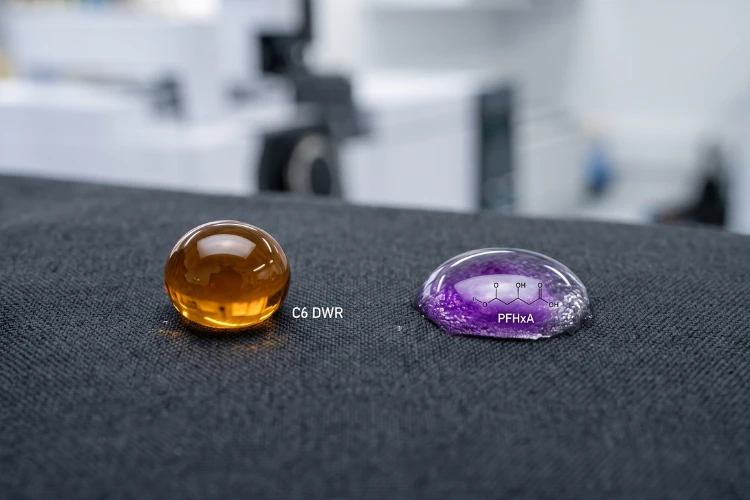
Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »
Rouleau de tissu en nylon bleu royal fini.

Défauts de teinture du nylon : causes et solutions de procédé

Table des matières Défauts courants de teinture du nylon Teinte irrégulière et irrégularité Effets de barillet, d'inclinaison et de givrage Les trois leviers derrière chaque défaut Profil de pH Vitesse de chauffage et zone de frappe Sélection et dosage du retardateur Dépannage par symptôme Solutions Skychem pour la teinture du nylon FAQ Quel est le pH optimal pour la teinture acide du nylon ? Pourquoi mon nylon se teint-il de façon irrégulière ? Comment les retardateurs de teinture empêchent-ils les colorations irrégulières ? À quelle température dois-je teindre le nylon ? Le nylon frappe vite. La teinture acide se lie à ses groupes aminés en quelques minutes, de sorte qu'un léger décalage dans le processus peut fixer une teinte irrégulière avant même qu'elle ait eu la chance de s'uniformiser. Les stries, les irrégularités, les barres et une surface mouchetée et irrégulière sur le nylon sont presque toujours dues à l'un des trois leviers contrôlables : le pH, la température ou le système de retardateur. Cet article explique comment identifier chaque défaut et quels ajustements apporter au processus pour éviter qu'il ne se reproduise. Défauts courants de teinture du nylon Nommer correctement un défaut est la première étape pour le corriger. Les trois motifs ci-dessous couvrent la plupart des phénomènes observés sur le nylon, et chacun d'eux indique une cause profonde différente. Teinte irrégulière et irrégularités La teinture irrégulière est une catégorie générale : taches, marbrures ou une teinte qui n’est tout simplement pas uniforme sur le tissu. Le phénomène de « skitteriness » est une forme plus spécifique, un aspect moucheté et granuleux où les filaments voisins absorbent la teinture à des vitesses différentes. C'est le signe le plus clair que la teinture a pénétré plus vite que la fibre n'a pu se stabiliser. Le Listing et le Barre Listing correspondent à une différence de teinte entre le bord et le centre, ou entre la lisière et le milieu, sur toute la largeur du tissu. Le style barre apparaît sous forme de barres ou de stries horizontales suivant les parcours ou les tracés. Ce qui distingue ces deux éléments de la dispersion aléatoire, c'est le motif : la liste et la barre suivent une direction définie en largeur ou en longueur, tandis que la dispersion aléatoire se disperse de manière aléatoire. Effets Ring, Tippy et Frosty La teinture en anneau et la teinture tippy sont des défauts de pénétration apparentés mais distincts, et il est important de les différencier. La teinture en anneau se produit sur toute la section transversale de la fibre : la teinture reste concentrée dans la gaine extérieure et ne se diffuse jamais complètement jusqu'au cœur, de sorte qu'un filament coupé présente un anneau coloré autour d'un centre pâle ou blanc même si la surface semble entièrement teinte. La teinture par insertion est une différence longitudinale, où l'extrémité d'un filament ou d'une fibre discontinue absorbe plus ou moins de teinture que le reste de la fibre, généralement parce que l'extrémité a un historique de chaleur ou un état de surface différent du reste de la fibre. L'effet givré se manifeste par une surface globalement pâle et délavée plutôt que par un motif directionnel. Ces trois constats pointent vers le même problème sous-jacent : la teinture n'a pas complètement pénétré la fibre, même si la teinte semble proche de la norme de loin. Les trois leviers à l'origine de chaque défaut La plupart des défauts des stores en nylon sont dus à un déséquilibre entre le pH, la température ou le système retardateur, qui agissent en opposition plutôt qu'en synergie. Chaque levier ci-dessous décrit le mécanisme, le mode de défaillance typique et la solution. Profil de pH Dans un bain acide, les groupes amino aux extrémités des chaînes polymères du nylon gagnent un proton et deviennent chargés positivement, tandis que les groupes sulfonate sur les molécules de colorant acide portent une charge négative. Les deux s'attirent et se lient d'amitié. Le pH détermine le nombre de sites actifs, la vitesse à laquelle le colorant les atteint et la force avec laquelle il s'y fixe. L'erreur de procédé la plus courante consiste à abaisser le pH du bain trop ou trop tôt. Si le bain devient acide avant que les articles ne soient uniformément mouillés et en circulation, la teinture prend brusquement et crée des stries ou des barres qu'aucun temps de maintien à la température requise ne peut corriger. Un pH trop élevé ou qui dérive au cours du cycle présente le problème inverse : une faible saturation et une profondeur d’ombrage variable d’un lot à l’autre. Les différentes classes de colorants acides nécessitent des plages de pH différentes : Colorants d’égalisation : environ pH 5.5 à 7.0, laissant au colorant la possibilité de migrer et de s’auto-corriger. Colorants de mouture (une classification issue de la terminologie de teinture de la laine, mais également une pratique courante pour le nylon) : environ pH 4.0 à 5.0, pour des teintes plus profondes et une meilleure résistance à l’humidité, avec une moindre tolérance aux variations de processus. Ces plages ne sont que des points de départ. Vérifiez-les par rapport à la fiche technique du fournisseur de colorants et aux essais réalisés en laboratoire, et ne transposez jamais une recette de la laine, où le schéma de pH pour l'égalisation et le traitement des colorants fonctionne dans le sens inverse. La même prudence s'applique au nylon lui-même : le nylon 6 et le nylon 6,6 peuvent réagir et se former différemment dans des conditions de pH et de température identiques, et le passage d'un substrat à un autre ou d'un fournisseur de colorants à un autre avec une recette non vérifiée est une source courante et évitable de dérive de teinte. Confirmer tout changement de type de fibre ou de source de colorant par un nouvel essai en laboratoire avant la production en série. La solution consiste à obtenir une courbe de pH reproductible plutôt qu'une valeur cible unique. Un donneur d'acide à action lente qui abaisse progressivement le pH à mesure que la température augmente permet de contrôler la réaction au lieu de la rendre soudaine, éliminant ainsi les incertitudes liées au dosage manuel au mauvais moment du cycle. La vitesse de chauffage et la température de la zone de frappe déterminent le moment et la rapidité du déplacement du colorant. Sur le nylon, la plus grande absorption se produit dans une plage étroite, généralement de 70 à 90 °C, où la structure de la fibre s'ouvre et le colorant pénètre en force. Le nylon possède un nombre limité de sites de fixation des colorants, et les colorants acides s'y lient presque aussitôt que les conditions le permettent ; une application trop rapide dans la zone de contact fixe le colorant de manière inégale, sans possibilité de normalisation ultérieure. Les dix à quinze premières minutes de frappe déterminent en grande partie l'issue de l'ensemble du lot. Le schéma ci-dessus montre comment cela se déroule au cours d'un cycle typique : une phase d'humidification et de circulation plate, une rampe contrôlée qui ralentit dans la zone de frappe de 70 à 90 °C, un palier près de l'ébullition pour la migration et l'égalisation, et un refroidissement contrôlé. La solution commence avant l'impact : il faut d'abord s'assurer d'une humidification complète et uniforme ainsi que d'une circulation régulière. Augmenter la température à un rythme contrôlé, souvent proche de 1 °C par minute, et encore plus lentement entre 70 et 90 °C.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences de votre projet, le pays et l'application prévue.

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »
Rouleau de tissu en nylon bleu royal fini.

Défauts de teinture du nylon : causes et solutions de procédé

Table des matières Défauts courants de teinture du nylon Teinte irrégulière et irrégularité Effets de barillet, d'inclinaison et de givrage Les trois leviers derrière chaque défaut Profil de pH Vitesse de chauffage et zone de frappe Sélection et dosage du retardateur Dépannage par symptôme Solutions Skychem pour la teinture du nylon FAQ Quel est le pH optimal pour la teinture acide du nylon ? Pourquoi mon nylon se teint-il de façon irrégulière ? Comment les retardateurs de teinture empêchent-ils les colorations irrégulières ? À quelle température dois-je teindre le nylon ? Le nylon frappe vite. La teinture acide se lie à ses groupes aminés en quelques minutes, de sorte qu'un léger décalage dans le processus peut fixer une teinte irrégulière avant même qu'elle ait eu la chance de s'uniformiser. Les stries, les irrégularités, les barres et une surface mouchetée et irrégulière sur le nylon sont presque toujours dues à l'un des trois leviers contrôlables : le pH, la température ou le système de retardateur. Cet article explique comment identifier chaque défaut et quels ajustements apporter au processus pour éviter qu'il ne se reproduise. Défauts courants de teinture du nylon Nommer correctement un défaut est la première étape pour le corriger. Les trois motifs ci-dessous couvrent la plupart des phénomènes observés sur le nylon, et chacun d'eux indique une cause profonde différente. Teinte irrégulière et irrégularités La teinture irrégulière est une catégorie générale : taches, marbrures ou une teinte qui n’est tout simplement pas uniforme sur le tissu. Le phénomène de « skitteriness » est une forme plus spécifique, un aspect moucheté et granuleux où les filaments voisins absorbent la teinture à des vitesses différentes. C'est le signe le plus clair que la teinture a pénétré plus vite que la fibre n'a pu se stabiliser. Le Listing et le Barre Listing correspondent à une différence de teinte entre le bord et le centre, ou entre la lisière et le milieu, sur toute la largeur du tissu. Le style barre apparaît sous forme de barres ou de stries horizontales suivant les parcours ou les tracés. Ce qui distingue ces deux éléments de la dispersion aléatoire, c'est le motif : la liste et la barre suivent une direction définie en largeur ou en longueur, tandis que la dispersion aléatoire se disperse de manière aléatoire. Effets Ring, Tippy et Frosty La teinture en anneau et la teinture tippy sont des défauts de pénétration apparentés mais distincts, et il est important de les différencier. La teinture en anneau se produit sur toute la section transversale de la fibre : la teinture reste concentrée dans la gaine extérieure et ne se diffuse jamais complètement jusqu'au cœur, de sorte qu'un filament coupé présente un anneau coloré autour d'un centre pâle ou blanc même si la surface semble entièrement teinte. La teinture par insertion est une différence longitudinale, où l'extrémité d'un filament ou d'une fibre discontinue absorbe plus ou moins de teinture que le reste de la fibre, généralement parce que l'extrémité a un historique de chaleur ou un état de surface différent du reste de la fibre. L'effet givré se manifeste par une surface globalement pâle et délavée plutôt que par un motif directionnel. Ces trois constats pointent vers le même problème sous-jacent : la teinture n'a pas complètement pénétré la fibre, même si la teinte semble proche de la norme de loin. Les trois leviers à l'origine de chaque défaut La plupart des défauts des stores en nylon sont dus à un déséquilibre entre le pH, la température ou le système retardateur, qui agissent en opposition plutôt qu'en synergie. Chaque levier ci-dessous décrit le mécanisme, le mode de défaillance typique et la solution. Profil de pH Dans un bain acide, les groupes amino aux extrémités des chaînes polymères du nylon gagnent un proton et deviennent chargés positivement, tandis que les groupes sulfonate sur les molécules de colorant acide portent une charge négative. Les deux s'attirent et se lient d'amitié. Le pH détermine le nombre de sites actifs, la vitesse à laquelle le colorant les atteint et la force avec laquelle il s'y fixe. L'erreur de procédé la plus courante consiste à abaisser le pH du bain trop ou trop tôt. Si le bain devient acide avant que les articles ne soient uniformément mouillés et en circulation, la teinture prend brusquement et crée des stries ou des barres qu'aucun temps de maintien à la température requise ne peut corriger. Un pH trop élevé ou qui dérive au cours du cycle présente le problème inverse : une faible saturation et une profondeur d’ombrage variable d’un lot à l’autre. Les différentes classes de colorants acides nécessitent des plages de pH différentes : Colorants d’égalisation : environ pH 5.5 à 7.0, laissant au colorant la possibilité de migrer et de s’auto-corriger. Colorants de mouture (une classification issue de la terminologie de teinture de la laine, mais également une pratique courante pour le nylon) : environ pH 4.0 à 5.0, pour des teintes plus profondes et une meilleure résistance à l’humidité, avec une moindre tolérance aux variations de processus. Ces plages ne sont que des points de départ. Vérifiez-les par rapport à la fiche technique du fournisseur de colorants et aux essais réalisés en laboratoire, et ne transposez jamais une recette de la laine, où le schéma de pH pour l'égalisation et le traitement des colorants fonctionne dans le sens inverse. La même prudence s'applique au nylon lui-même : le nylon 6 et le nylon 6,6 peuvent réagir et se former différemment dans des conditions de pH et de température identiques, et le passage d'un substrat à un autre ou d'un fournisseur de colorants à un autre avec une recette non vérifiée est une source courante et évitable de dérive de teinte. Confirmer tout changement de type de fibre ou de source de colorant par un nouvel essai en laboratoire avant la production en série. La solution consiste à obtenir une courbe de pH reproductible plutôt qu'une valeur cible unique. Un donneur d'acide à action lente qui abaisse progressivement le pH à mesure que la température augmente permet de contrôler la réaction au lieu de la rendre soudaine, éliminant ainsi les incertitudes liées au dosage manuel au mauvais moment du cycle. La vitesse de chauffage et la température de la zone de frappe déterminent le moment et la rapidité du déplacement du colorant. Sur le nylon, la plus grande absorption se produit dans une plage étroite, généralement de 70 à 90 °C, où la structure de la fibre s'ouvre et le colorant pénètre en force. Le nylon possède un nombre limité de sites de fixation des colorants, et les colorants acides s'y lient presque aussitôt que les conditions le permettent ; une application trop rapide dans la zone de contact fixe le colorant de manière inégale, sans possibilité de normalisation ultérieure. Les dix à quinze premières minutes de frappe déterminent en grande partie l'issue de l'ensemble du lot. Le schéma ci-dessus montre comment cela se déroule au cours d'un cycle typique : une phase d'humidification et de circulation plate, une rampe contrôlée qui ralentit dans la zone de frappe de 70 à 90 °C, un palier près de l'ébullition pour la migration et l'égalisation, et un refroidissement contrôlé. La solution commence avant l'impact : il faut d'abord s'assurer d'une humidification complète et uniforme ainsi que d'une circulation régulière. Augmenter la température à un rythme contrôlé, souvent proche de 1 °C par minute, et encore plus lentement entre 70 et 90 °C.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences, le pays et l'application.

Remonter en haut
Email WhatsApp

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures