...

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Répondez dans les 24 heures

Comment améliorer la solidité des couleurs dans la teinture textile ?

Les problèmes de tenue des couleurs sont rarement dus à une seule cause. La plupart proviennent de l'étape de teinture elle-même, où la chimie de fixation, la rigueur du procédé et le choix des auxiliaires interagissent pour déterminer le résultat final.

Pourquoi la solidité des couleurs échoue-t-elle lors de la teinture ?

Les problèmes de solidité des couleurs surviennent souvent dès la teinture. Si le colorant ne se fixe pas correctement à la fibre ou ne la pénètre pas, des résidus de couleur peuvent subsister en surface. Ceci peut entraîner une mauvaise tenue au lavage, au frottement ou à la lumière après les finitions et les tests.

Fixation incomplète du colorant

Une fixation incomplète se produit lorsque le colorant n'adhère pas correctement à la fibre. Cela peut être dû à un pH incorrect, un temps de fixation insuffisant, une température instable, un dosage imprécis ou un choix de colorant inapproprié.

En teinture réactive, le coton nécessite des conditions alcalines contrôlées pour que le colorant puisse se lier à la cellulose. Si l'alcali est ajouté trop rapidement, trop tard ou en excès, l'hydrolyse du colorant augmente et l'efficacité de la fixation diminue. Le tissu peut encore paraître correct après la teinture, mais des résidus de colorant peuvent déteindre au lavage.

Solidité des couleurs dans la teinture textile

Colorant résiduel non fixé

La fixation incomplète du colorant est l'une des causes les plus fréquentes de défauts de solidité. Lors de la teinture réactive, une partie du colorant réagit avec l'eau au lieu de la fibre, produisant un colorant hydrolysé qui ne peut se fixer à la cellulose.

Si cette teinture n'est pas éliminée par un rinçage et un lavage au savon appropriés, elle peut tacher les tissus adjacents lors des tests de résistance au lavage ou se transférer lors du lavage par les consommateurs. Un rinçage vigoureux est donc essentiel, notamment pour les teintes moyennes et foncées.

Conditions instables du bain de teinture

Un bain de teinture est influencé par le pH, la dureté de l'eau, la concentration en électrolytes, la température, le mouvement du bain et la charge du tissu. Lorsque ces paramètres fluctuent, la fixation du colorant devient irrégulière et moins fiable.

Les causes courantes incluent:

  • Les ions de l'eau dure interfèrent avec la solubilité du colorant
  • Changements soudains de pH
  • Dosage incorrect de sel ou d'alcali
  • Mauvaise circulation des machines
  • Machines à teindre surchargées
  • Préparation inadéquate du tissu avant la teinture

Une chimie de bain stable améliore l'épuisement, l'uniformité, la reproductibilité de la teinte et la tenue finale.

Choisir la teinture adaptée à la fibre

Le choix du colorant est fondamental pour la solidité des couleurs. Un traitement ultérieur performant ne peut compenser entièrement une classe de colorant inadaptée à la fibre, à l'intensité de la teinte ou à l'utilisation finale requise.

Les solutions de coloration textile du groupe Skychem comprennent des colorants dispersés, réactifs, acides, à base de complexes métalliques, cationiques, directs, de cuve, en pâte pigmentaire, pour encres de sublimation et des agents de blanchiment fluorescents. Ce vaste portefeuille de colorants aide les fabricants à adapter la chimie des colorants aux tissus en polyester, coton, nylon, laine, viscose, acrylique et mélanges, tout en garantissant une meilleure résistance au lavage et à la lumière, une plus grande constance des teintes et en répondant aux exigences de production écoresponsables.

Classe de teinture et compatibilité des fibres

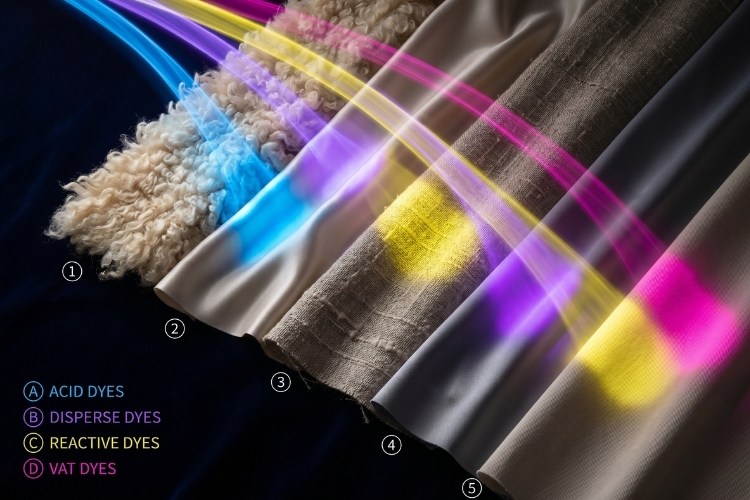
Les différentes fibres nécessitent des procédés de teinture différents. Les colorants réactifs sont largement utilisés pour le coton et les autres fibres cellulosiques. Les colorants dispersés sont conçus pour le polyester. Les colorants acides sont courants pour le nylon, la laine et la soie. Les colorants de cuve peuvent offrir une excellente résistance au lavage et à la lumière sur les fibres cellulosiques lorsqu'ils sont appliqués correctement.

Type de fibre classe de colorants courants principal axe de développement de la solidité Point de contrôle clé
Coton, viscose Réactif, cuve, direct résistance au lavage et au frottement Fixation et savonnage
Polyester Disperser Lavage, sublimation, lumière Teinture à haute température et après éclaircissement
Nylon acide, complexe métallique Lavage, transpiration, frottement pH et nivellement
Laine acide, complexe métallique Lavage, frottement, lumière Contrôle doux du pH et de la température
Mélanges Systèmes combinés Coloration croisée et homogénéité de la teinte séquence de processus compatible

Pour les tissus mélangés, le choix des colorants se complexifie car chaque fibre peut nécessiter une classe de colorant ou une étape de traitement différente. Le procédé de teinture doit être validé par des essais en laboratoire avant la production en série.
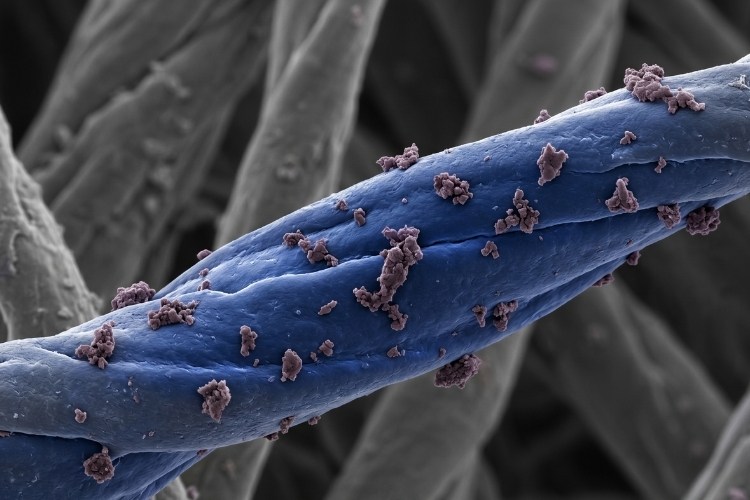
fibres de coton teintes par réaction

Résistance au lavage et résistance à la lumière

La solidité au lavage dépend de la fixation du colorant sur la fibre. Les colorants réactifs se lient chimiquement à la cellulose. Les colorants dispersés diffusent dans le polyester sous l'effet de la chaleur. Les colorants acides se fixent aux fibres protéiques et polyamides par des forces ioniques et autres forces intermoléculaires.

La résistance à la lumière dépend principalement de la composition chimique du colorant, du type de fibre, de l'intensité de la teinte et des conditions d'exposition. Les teintes claires présentent souvent une résistance à la lumière apparente plus faible, car les petites variations de couleur sont plus faciles à détecter. Les teintes vives peuvent également être plus sensibles à la décoloration.

Pour les textiles d'extérieur, les vêtements de travail, les vêtements de sport, les rideaux, les tissus automobiles et autres produits exposés au soleil, la résistance à la lumière doit être testée lors de la formulation. La norme ISO 105-B02 pour la résistance des couleurs à la lumière artificielle peut être utilisée.

Contrôler le processus de teinture

Après la sélection du colorant, le contrôle du procédé détermine s'il atteint les performances escomptées. Même les colorants de haute qualité peuvent s'avérer inefficaces si le pH, la température, la fixation et le lavage ne sont pas correctement maîtrisés.

Contrôle du pH

Le pH influe sur l'ionisation du colorant, la réactivité des fibres, leur épuisement et leur fixation. En teinture réactive, un milieu alcalin est nécessaire à la fixation, mais une alcalinité excessive favorise l'hydrolyse du colorant. En teinture acide, le pH contrôle l'absorption du colorant par le nylon et la laine. En teinture par dispersion, le pH peut affecter la stabilité du colorant et la reproductibilité des nuances.

Un bon contrôle du pH comprend :

  • Mesure du pH avant, pendant et après la teinture
  • Ajouter progressivement l'acide, la base ou le tampon
  • Éviter les chocs de pH soudains
  • Contrôle du pH final du tissu après neutralisation
  • Enregistrement des valeurs de pH pour des lots répétés

Température et fixation

La température contrôle la diffusion, l'épuisement et la fixation du colorant. Une montée en température trop rapide peut entraîner une coloration irrégulière, une mauvaise pénétration ou des dépôts de colorant en surface. À l'inverse, une température ou un temps de maintien insuffisants peuvent conduire à une fixation incomplète.

La teinture du polyester avec des colorants dispersés nécessite généralement des températures élevées pour une diffusion optimale. La laine, quant à elle, requiert un contrôle plus doux de la température afin d'éviter d'endommager les fibres. La teinture réactive du coton exige un équilibre entre l'efficacité de la fixation et la maîtrise de l'hydrolyse.

Un processus de fixation fiable doit définir :

  • Température
  • pH
  • Temps de fixation
  • Niveau de sel ou d'électrolytes
  • Dosage d'alcali
  • niveau de chargement du tissu
  • circulation mécanique

Savonnage et rinçage

Le savonnage et le rinçage éliminent les colorants non adhérents, les colorants hydrolysés, les résidus de sel, d'alcali et autres produits chimiques. Si cette étape est trop courte ou trop légère, le tissu peut réussir l'inspection visuelle mais échouer au test de résistance au lavage.

Une séquence de lavage typique pour le coton teint par réaction peut comprendre :

  1. Rincer à l'eau froide ou chaude pour éliminer le sel et les colorants de surface non fixés.
  2. Neutralisation pour contrôler l'alcalinité
  3. Savonnage à chaud pour éliminer le colorant hydrolysé
  4. Rincer à l'eau chaude pour éliminer le détergent et le colorant en suspension
  5. Rinçage final et contrôle du pH du tissu

Pour les tests, les méthodes pertinentes peuvent inclure la norme ISO 105-C10 pour la solidité des couleurs au lavage ou la norme AATCC TM61 pour la solidité des couleurs au lavage, selon les exigences de l'acheteur.

Les programmes de teinture soumis à des exigences de conformité strictes nécessitent une expertise en matière de performance chimique et une documentation complète. Les certifications du groupe Skychem incluent OEKO-TEX® STANDARD 100, ZDHC niveau 3, GOTS, SGS et d'autres documents relatifs aux produits chimiques textiles, permettant aux usines d'aligner le choix des colorants et auxiliaires sur les audits des acheteurs, les exigences en matière de substances réglementées et les impératifs de durabilité liés à la production textile destinée à l'exportation.

Utiliser correctement les auxiliaires

Les auxiliaires contribuent à améliorer la stabilité, l'uniformité, la fixation, le lavage et le rendu final de la teinture. Leur choix doit être guidé par le type de fibre, la classe de colorant, l'intensité de la nuance, le procédé de teinture et les exigences du client.

L'obtention d'une excellente solidité des couleurs dépend souvent de l'association du colorant approprié à un système auxiliaire adapté. Les solutions auxiliaires textiles du groupe Skychem couvrent le prétraitement, la teinture, l'impression, l'ennoblissement fonctionnel, l'adoucissement, l'hydrofugation, l'oléofugation et le couchage. Cette gamme intégrée contribue à améliorer la stabilité du bain de teinture, l'homogénéisation, l'efficacité du lavage, le toucher du tissu et le rendu final des couleurs à chaque étape de la transformation.

Fixateurs de couleur

Les fixateurs de couleur améliorent la solidité au lavage en réduisant le dégorgement des colorants, notamment pour les teintures directes, réactives et certaines teintures acides. Ils sont souvent utilisés lorsque le lavage seul ne permet pas d'atteindre le niveau de solidité requis.

Toutefois, les fixateurs doivent être testés avant leur utilisation à grande échelle. Certains peuvent altérer la teinte, le toucher, l'absorption, la résistance au frottement ou la compatibilité avec les finitions. Pour les tissus destinés à l'exportation, la conformité aux exigences chimiques doit également être vérifiée avant toute sélection.

Agents de nivellement

Les agents égalisateurs régulent l'absorption du colorant, assurant ainsi une répartition plus homogène de la couleur sur le tissu. Ils sont particulièrement utiles pour la teinture acide, la teinture par dispersion et la teinture de mélanges complexes.

Un dosage précis est essentiel. Une quantité insuffisante d'agent égalisateur peut provoquer des stries ou un aspect irrégulier. Une quantité excessive peut ralentir la saturation, réduire l'intensité de la teinte ou allonger le temps de traitement.

Agents séquestrants et savonneux

Les agents séquestrants fixent le calcium, le magnésium, le fer et d'autres ions métalliques susceptibles de se retrouver dans le bain de teinture à cause de l'eau dure. Ces ions peuvent réduire la solubilité de la teinture, en altérer la teinte, ternir la couleur ou créer des dépôts.

Les agents savonneux éliminent les colorants non fixés et ceux adsorbés en surface après fixation. Ils sont particulièrement importants en teinture réactive, car les colorants hydrolysés doivent être complètement éliminés pour obtenir une bonne résistance au lavage.

Un savonnage efficace doit permettre :

  • Élimination efficace du colorant non fixé
  • Bon pouvoir dispersant
  • faible redéposition
  • Compatibilité avec la teinture et la fibre
  • Changement de teinte minimal
  • Performances fiables à la température de lavage sélectionnée

Diagnostic des problèmes de résistance courants

Les défauts de solidité doivent être diagnostiqués étape par étape du processus. La cause peut provenir de la préparation des fibres, de la qualité de l'eau, du choix du colorant, de la fixation, du lavage, de l'apprêt, du séchage ou de la méthode d'essai elle-même.

Problème Cause probable Mesures correctives
mauvaise tenue au lavage Colorant non fixé, faible pouvoir savonneux, classe de colorant inappropriée Améliorer la fixation, renforcer le lavage, revoir la sélection des colorants
Taches sur le tissu adjacent Colorant résiduel libre ou redéposition de colorant Améliorer le rinçage, le savonnage et le drainage de la baignoire
mauvais frottement à sec Teinture de surface, mauvaise pénétration, pilosité du tissu Améliorer la pénétration du colorant et éliminer les dépôts de surface
mauvais frottement humide Transfert de teinture lâche sous l'humidité Améliorer la compatibilité de fixation, de savonnage et de finition
mauvaise résistance à la lumière La chimie des colorants est inadaptée à l'exposition. Choisissez des colorants présentant des indices de résistance à la lumière plus élevés.
Changement de teinte après finition interaction pH, chaleur, adoucissant, résine ou azurant optique Tester la compatibilité des colorants et des finitions avant la production en série

Les problèmes de résistance au frottement proviennent généralement de la couleur présente à la surface du tissu. Les défauts au frottement à sec peuvent être liés à des dépôts de surface, une mauvaise pénétration de la teinture, des problèmes de liant pigmentaire ou le poil du tissu. Les défauts au frottement humide sont souvent plus difficiles à corriger car l'humidité favorise le transfert de la couleur non adhérente sur le chiffon de frottement.

Pour les essais de résistance au frottement, les acheteurs peuvent spécifier la norme ISO 105-X12 . La méthode d'essai exacte doit être confirmée avant la production en série.

Les textiles blancs et éclaircis nécessitent plus qu'une blancheur élevée. Le choix de l'azurant optique influe sur la nuance, la stabilité au lavage, la résistance à la lumière, le toucher et la compatibilité avec les produits de finition. L'agent de blanchiment fluorescent Skywhite® s'intègre à la gamme de colorants textiles du groupe Skychem, facilitant ainsi l'adéquation des objectifs de blancheur au type de fibre, au procédé de fabrication et aux exigences de solidité finale.
En résumé

L'amélioration de la solidité des couleurs exige une maîtrise du choix des colorants, de la compatibilité avec les fibres, de la chimie du bain, de la fixation, des auxiliaires, du lavage et de la finition. La méthode la plus fiable consiste à identifier le point de défaillance, à effectuer des essais selon la norme requise et à ajuster le procédé avant la production en série.

Si vous rencontrez des difficultés en matière de solidité des couleurs ou si vous souhaitez optimiser votre processus de teinture, l'équipe de Skychem Group est là pour vous aider. Contactez-nous pour obtenir une assistance technique ou un devis ; nous vous répondrons dans les plus brefs délais !

Lectures complémentaires : Impacts du prétraitement sur la qualité des tissus et la solidité des couleurs

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

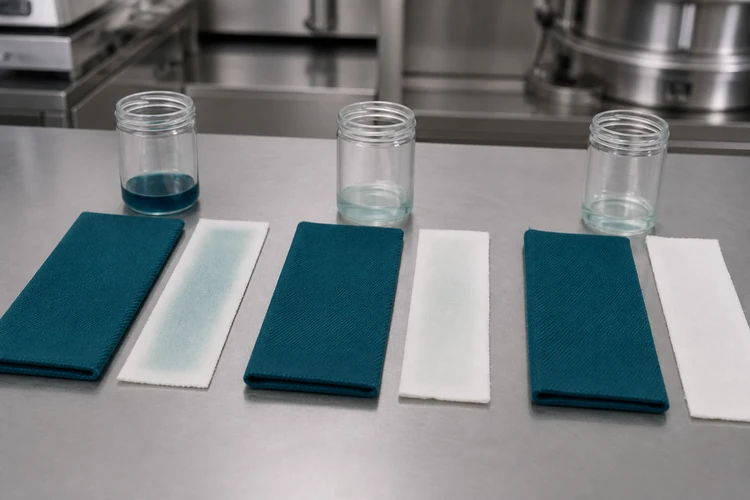
2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »
Rouleau de tissu en nylon bleu royal fini.

Défauts de teinture du nylon : causes et solutions de procédé

Table des matières Défauts courants de teinture du nylon Teinte irrégulière et irrégularité Effets de barillet, d'inclinaison et de givrage Les trois leviers derrière chaque défaut Profil de pH Vitesse de chauffage et zone de frappe Sélection et dosage du retardateur Dépannage par symptôme Solutions Skychem pour la teinture du nylon FAQ Quel est le pH optimal pour la teinture acide du nylon ? Pourquoi mon nylon se teint-il de façon irrégulière ? Comment les retardateurs de teinture empêchent-ils les colorations irrégulières ? À quelle température dois-je teindre le nylon ? Le nylon frappe vite. La teinture acide se lie à ses groupes aminés en quelques minutes, de sorte qu'un léger décalage dans le processus peut fixer une teinte irrégulière avant même qu'elle ait eu la chance de s'uniformiser. Les stries, les irrégularités, les barres et une surface mouchetée et irrégulière sur le nylon sont presque toujours dues à l'un des trois leviers contrôlables : le pH, la température ou le système de retardateur. Cet article explique comment identifier chaque défaut et quels ajustements apporter au processus pour éviter qu'il ne se reproduise. Défauts courants de teinture du nylon Nommer correctement un défaut est la première étape pour le corriger. Les trois motifs ci-dessous couvrent la plupart des phénomènes observés sur le nylon, et chacun d'eux indique une cause profonde différente. Teinte irrégulière et irrégularités La teinture irrégulière est une catégorie générale : taches, marbrures ou une teinte qui n’est tout simplement pas uniforme sur le tissu. Le phénomène de « skitteriness » est une forme plus spécifique, un aspect moucheté et granuleux où les filaments voisins absorbent la teinture à des vitesses différentes. C'est le signe le plus clair que la teinture a pénétré plus vite que la fibre n'a pu se stabiliser. Le Listing et le Barre Listing correspondent à une différence de teinte entre le bord et le centre, ou entre la lisière et le milieu, sur toute la largeur du tissu. Le style barre apparaît sous forme de barres ou de stries horizontales suivant les parcours ou les tracés. Ce qui distingue ces deux éléments de la dispersion aléatoire, c'est le motif : la liste et la barre suivent une direction définie en largeur ou en longueur, tandis que la dispersion aléatoire se disperse de manière aléatoire. Effets Ring, Tippy et Frosty La teinture en anneau et la teinture tippy sont des défauts de pénétration apparentés mais distincts, et il est important de les différencier. La teinture en anneau se produit sur toute la section transversale de la fibre : la teinture reste concentrée dans la gaine extérieure et ne se diffuse jamais complètement jusqu'au cœur, de sorte qu'un filament coupé présente un anneau coloré autour d'un centre pâle ou blanc même si la surface semble entièrement teinte. La teinture par insertion est une différence longitudinale, où l'extrémité d'un filament ou d'une fibre discontinue absorbe plus ou moins de teinture que le reste de la fibre, généralement parce que l'extrémité a un historique de chaleur ou un état de surface différent du reste de la fibre. L'effet givré se manifeste par une surface globalement pâle et délavée plutôt que par un motif directionnel. Ces trois constats pointent vers le même problème sous-jacent : la teinture n'a pas complètement pénétré la fibre, même si la teinte semble proche de la norme de loin. Les trois leviers à l'origine de chaque défaut La plupart des défauts des stores en nylon sont dus à un déséquilibre entre le pH, la température ou le système retardateur, qui agissent en opposition plutôt qu'en synergie. Chaque levier ci-dessous décrit le mécanisme, le mode de défaillance typique et la solution. Profil de pH Dans un bain acide, les groupes amino aux extrémités des chaînes polymères du nylon gagnent un proton et deviennent chargés positivement, tandis que les groupes sulfonate sur les molécules de colorant acide portent une charge négative. Les deux s'attirent et se lient d'amitié. Le pH détermine le nombre de sites actifs, la vitesse à laquelle le colorant les atteint et la force avec laquelle il s'y fixe. L'erreur de procédé la plus courante consiste à abaisser le pH du bain trop ou trop tôt. Si le bain devient acide avant que les articles ne soient uniformément mouillés et en circulation, la teinture prend brusquement et crée des stries ou des barres qu'aucun temps de maintien à la température requise ne peut corriger. Un pH trop élevé ou qui dérive au cours du cycle présente le problème inverse : une faible saturation et une profondeur d’ombrage variable d’un lot à l’autre. Les différentes classes de colorants acides nécessitent des plages de pH différentes : Colorants d’égalisation : environ pH 5.5 à 7.0, laissant au colorant la possibilité de migrer et de s’auto-corriger. Colorants de mouture (une classification issue de la terminologie de teinture de la laine, mais également une pratique courante pour le nylon) : environ pH 4.0 à 5.0, pour des teintes plus profondes et une meilleure résistance à l’humidité, avec une moindre tolérance aux variations de processus. Ces plages ne sont que des points de départ. Vérifiez-les par rapport à la fiche technique du fournisseur de colorants et aux essais réalisés en laboratoire, et ne transposez jamais une recette de la laine, où le schéma de pH pour l'égalisation et le traitement des colorants fonctionne dans le sens inverse. La même prudence s'applique au nylon lui-même : le nylon 6 et le nylon 6,6 peuvent réagir et se former différemment dans des conditions de pH et de température identiques, et le passage d'un substrat à un autre ou d'un fournisseur de colorants à un autre avec une recette non vérifiée est une source courante et évitable de dérive de teinte. Confirmer tout changement de type de fibre ou de source de colorant par un nouvel essai en laboratoire avant la production en série. La solution consiste à obtenir une courbe de pH reproductible plutôt qu'une valeur cible unique. Un donneur d'acide à action lente qui abaisse progressivement le pH à mesure que la température augmente permet de contrôler la réaction au lieu de la rendre soudaine, éliminant ainsi les incertitudes liées au dosage manuel au mauvais moment du cycle. La vitesse de chauffage et la température de la zone de frappe déterminent le moment et la rapidité du déplacement du colorant. Sur le nylon, la plus grande absorption se produit dans une plage étroite, généralement de 70 à 90 °C, où la structure de la fibre s'ouvre et le colorant pénètre en force. Le nylon possède un nombre limité de sites de fixation des colorants, et les colorants acides s'y lient presque aussitôt que les conditions le permettent ; une application trop rapide dans la zone de contact fixe le colorant de manière inégale, sans possibilité de normalisation ultérieure. Les dix à quinze premières minutes de frappe déterminent en grande partie l'issue de l'ensemble du lot. Le schéma ci-dessus montre comment cela se déroule au cours d'un cycle typique : une phase d'humidification et de circulation plate, une rampe contrôlée qui ralentit dans la zone de frappe de 70 à 90 °C, un palier près de l'ébullition pour la migration et l'égalisation, et un refroidissement contrôlé. La solution commence avant l'impact : il faut d'abord s'assurer d'une humidification complète et uniforme ainsi que d'une circulation régulière. Augmenter la température à un rythme contrôlé, souvent proche de 1 °C par minute, et encore plus lentement entre 70 et 90 °C.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences de votre projet, le pays et l'application prévue.

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »
Finitions hydrofuges C0 et C6

Finitions hydrofuges C0 vs. C6 : laquelle convient à vos textiles ?

Table des matières La chimie derrière les finitions C0 et C6 Qu'est-ce que le traitement déperlant durable C6 (DWR) Qu'est-ce que le traitement déperlant durable C0 (DWR) Principales différences structurelles Comparaison des performances Hydrophobie et oléophobie Durabilité et résistance au lavage Respirabilité et toucher Cadre réglementaire mondial Restrictions REACH et de l'UE Réglementations des États américains Exigences des marques et des détaillants Cas d'utilisation par secteur Vêtements de plein air et de sport Vêtements de travail et textiles de protection Textiles d'ameublement et d'ameublement Choisir la bonne finition Facteurs clés à prendre en compte Conseils pour les tests et la certification Conclusion FAQ Quelle est la différence entre les finitions C0 et C6 ? Le C6 DWR est-il interdit ? Le C0 est-il aussi performant que le C6 ? Comment choisir entre C0 et C6 ? Demandez aujourd'hui à un fournisseur de tissus une finition hydrofuge, et il y a de fortes chances que vous obteniez deux réponses très différentes : C6 ou C0. Les deux prétendent garder le tissu au sec. Une seule d'entre elles fait actuellement l'objet de pressions en vue de son élimination progressive de la part des autorités réglementaires de l'UE, de la Californie et de New York, ainsi que de la part de grandes marques de vêtements. Pour les acheteurs qui recherchent actuellement des textiles hydrofuges, le choix ne se résume plus seulement à la performance. Il s'agit de savoir quelles substances chimiques seront encore commercialisables sur votre marché cible dans deux ans. La chimie derrière le C0 et le C6 Qu'est-ce que le C6 DWR ? Les finitions déperlantes durables (DWR) C6 utilisent des polymères fluorocarbonés à chaîne courte, en particulier des chaînes latérales fluorées à six carbones, pour recouvrir les fibres individuelles. Cette chimie abaisse l'énergie de surface de la fibre à environ 12 mJ/m², ce qui est inférieur à la tension superficielle de la plupart des eaux et des huiles. De ce fait, les finitions C6 offrent à la fois une résistance à l'eau et à l'huile, une combinaison que peu de systèmes sans fluor peuvent égaler. La chimie C6 a remplacé les anciens revêtements fluorotélomères C8 il y a plus de dix ans. Le C8 se dégrade en PFOA, une substance connue pour être persistante et bioaccumulable dans l'environnement. Le C6 se dégrade plutôt en acide perfluorohexanoïque (PFHxA), qui a une demi-vie environnementale plus courte et un potentiel de bioaccumulation plus faible. Cependant, le PFHxA n'est pas exempt de contrôle réglementaire, comme indiqué dans la section conformité ci-dessous. Pour les acheteurs qui s'approvisionnent en produits C6, des formulations telles que l'imperméabilisant Skyguard C6-C8 combinent résistance à l'eau et à l'huile avec une bonne tenue au lavage sur les fibres cellulosiques et synthétiques, appliquées à des doses typiques de 10 à 40 g/L, et sont produites sans PFOS, PFOA ni APEO. Qu'est-ce que le C0 DWR ? C0 fait référence à une chimie hydrofuge sans fluor. Au lieu de chaînes latérales fluorocarbonées, les finitions C0 utilisent des polymères à base de dendrimères, de cire ou de polyuréthane pour créer une surface de fibre hydrophobe. Ces systèmes atteignent généralement une énergie de surface de 20 à 25 mJ/m², ce qui est suffisant pour repousser efficacement l'eau mais généralement pas suffisant pour assurer une forte imperméabilité à l'huile. La demande de finitions C0 croît rapidement car elles ne présentent aucun risque de non-conformité lié aux PFAS, un facteur qui prend de l'importance chaque année à mesure que le champ d'application de la réglementation s'élargit. Des gammes comme Skyguard, imperméabilisant sans fluor, s'appliquent à une concentration d'environ 10 à 80 g/L selon la durabilité requise, ne contiennent pas d'APEO et sont conçues pour les tissus pour lesquels l'oléophobie n'est pas une exigence fonctionnelle, notamment la plupart des vêtements d'extérieur, des textiles d'ameublement et des applications de mode. Principales différences structurelles Attribut C6 (fluorocarbone) C0 (sans fluor) Énergie de surface Approx. 12 mJ/m² Approx. 20 à 25 mJ/m² Hydrophobie Excellente Bonne à excellente Hydrophobie Oui Limitée ou nulle Teneur en PFAS Présente (à base de PFHxA) Aucune Température de durcissement typique 150 à 160 °C 160 à 180 °C Comparaison des performances Hydrophobie et oléophobie Les finitions C6 restent la référence partout où une résistance aux huiles, aux graisses ou aux taches organiques est nécessaire en plus de l'hydrophobie, comme pour les vêtements de travail exposés aux huiles de machines ou les tabliers en contact avec les aliments. Les finitions C0 ont comblé la majeure partie de l'écart en matière d'hydrophobie pure, de nombreuses formulations récentes atteignant des résultats comparables à ceux des finitions C6 lors de tests standardisés de résistance à l'eau. Cependant, sur les taches à base d'huile, les finitions C0 restent insuffisantes. Durabilité et résistance au lavage Les deux procédés chimiques reposent sur une adsorption physique lors de leur première application sur le tissu, et cette liaison s'affaiblit progressivement avec les lavages répétés et l'exposition aux détergents. Un agent de réticulation prolonge la durabilité au lavage en liant les chaînes polymères DWR entre elles et aux groupes réactifs à la surface de la fibre, transformant un revêtement faiblement adsorbé en un revêtement chimiquement ancré. L'agent de réticulation silico, par exemple, est dosé dans le même bain à une concentration de 10 à 30 % de la quantité d'hydrofuge, ne contient ni APEO, ni PFOA, ni PFOS, ni formaldéhyde, et est compatible avec les systèmes C6 et sans fluor, ce qui en fait un complément pratique lorsqu'une finition doit résister à 20 cycles de lavage industriels ou domestiques ou plus. Respirabilité et toucher Les finitions C0 et C6 recouvrent la surface de la fibre plutôt que de remplir les espaces poreux entre les fils, la respirabilité est donc généralement préservée aux niveaux d'application corrects. Deux facteurs compromettent le plus souvent cet équilibre : un surdosage de finition, qui peut bloquer partiellement la porosité entre les fils et rigidifier le toucher du tissu ; une concentration inégale du bain, qui crée des zones localisées à forte concentration sur toute la largeur du tissu. Les finitions C0 nécessitent parfois des niveaux d’application légèrement supérieurs pour égaler l’hydrofugation C6, ce qui rend la précision du dosage et l’uniformité du bain particulièrement importantes pour maintenir un résultat doux et respirant. Paysage réglementaire mondial : REACH et restrictions de l’UE L’UE réglemente les PFAS dans les textiles en vertu de l’annexe XVII du règlement REACH. Une restriction concernant le PFHxA, produit de dégradation de la chimie du C6, entrera en vigueur dans l'UE et l'EEE à partir de 2026, et une restriction plus large couvrant la famille plus vaste des PFAS est actuellement en cours d'évaluation par l'Agence européenne des produits chimiques. Les acheteurs et les marques qui s'approvisionnent pour le marché de l'UE doivent considérer le C6 comme une substance chimique soumise à une pression réglementaire croissante plutôt que comme une option sûre à long terme, et doivent suivre les mises à jour réglementaires de l'ECHA sur les PFAS pour connaître la portée et les échéanciers les plus récents. La réglementation des États américains ne se limite pas à l'UE. Deux États américains ont déjà adopté des restrictions sur les PFAS spécifiques aux textiles et aux vêtements : la loi AB 1817 de Californie interdit la fabrication, la distribution et la vente de nouveaux articles textiles contenant des PFAS ajoutés intentionnellement à une concentration supérieure à 100 ppm de fluor organique total à compter du 1er janvier 2025, ce seuil passant à 50 ppm à compter du 1er janvier 2027. La réglementation concernant les vêtements d'extérieur pour conditions météorologiques extrêmes prolonge la validité jusqu'au 1er janvier 2028. L'ensemble des exigences est énoncé dans le texte officiel du projet de loi. La loi de conservation de l'environnement de l'État de New York, article 37-0121, interdit la vente de vêtements neufs.

En savoir plus »
Rouleau de tissu en nylon bleu royal fini.

Défauts de teinture du nylon : causes et solutions de procédé

Table des matières Défauts courants de teinture du nylon Teinte irrégulière et irrégularité Effets de barillet, d'inclinaison et de givrage Les trois leviers derrière chaque défaut Profil de pH Vitesse de chauffage et zone de frappe Sélection et dosage du retardateur Dépannage par symptôme Solutions Skychem pour la teinture du nylon FAQ Quel est le pH optimal pour la teinture acide du nylon ? Pourquoi mon nylon se teint-il de façon irrégulière ? Comment les retardateurs de teinture empêchent-ils les colorations irrégulières ? À quelle température dois-je teindre le nylon ? Le nylon frappe vite. La teinture acide se lie à ses groupes aminés en quelques minutes, de sorte qu'un léger décalage dans le processus peut fixer une teinte irrégulière avant même qu'elle ait eu la chance de s'uniformiser. Les stries, les irrégularités, les barres et une surface mouchetée et irrégulière sur le nylon sont presque toujours dues à l'un des trois leviers contrôlables : le pH, la température ou le système de retardateur. Cet article explique comment identifier chaque défaut et quels ajustements apporter au processus pour éviter qu'il ne se reproduise. Défauts courants de teinture du nylon Nommer correctement un défaut est la première étape pour le corriger. Les trois motifs ci-dessous couvrent la plupart des phénomènes observés sur le nylon, et chacun d'eux indique une cause profonde différente. Teinte irrégulière et irrégularités La teinture irrégulière est une catégorie générale : taches, marbrures ou une teinte qui n’est tout simplement pas uniforme sur le tissu. Le phénomène de « skitteriness » est une forme plus spécifique, un aspect moucheté et granuleux où les filaments voisins absorbent la teinture à des vitesses différentes. C'est le signe le plus clair que la teinture a pénétré plus vite que la fibre n'a pu se stabiliser. Le Listing et le Barre Listing correspondent à une différence de teinte entre le bord et le centre, ou entre la lisière et le milieu, sur toute la largeur du tissu. Le style barre apparaît sous forme de barres ou de stries horizontales suivant les parcours ou les tracés. Ce qui distingue ces deux éléments de la dispersion aléatoire, c'est le motif : la liste et la barre suivent une direction définie en largeur ou en longueur, tandis que la dispersion aléatoire se disperse de manière aléatoire. Effets Ring, Tippy et Frosty La teinture en anneau et la teinture tippy sont des défauts de pénétration apparentés mais distincts, et il est important de les différencier. La teinture en anneau se produit sur toute la section transversale de la fibre : la teinture reste concentrée dans la gaine extérieure et ne se diffuse jamais complètement jusqu'au cœur, de sorte qu'un filament coupé présente un anneau coloré autour d'un centre pâle ou blanc même si la surface semble entièrement teinte. La teinture par insertion est une différence longitudinale, où l'extrémité d'un filament ou d'une fibre discontinue absorbe plus ou moins de teinture que le reste de la fibre, généralement parce que l'extrémité a un historique de chaleur ou un état de surface différent du reste de la fibre. L'effet givré se manifeste par une surface globalement pâle et délavée plutôt que par un motif directionnel. Ces trois constats pointent vers le même problème sous-jacent : la teinture n'a pas complètement pénétré la fibre, même si la teinte semble proche de la norme de loin. Les trois leviers à l'origine de chaque défaut La plupart des défauts des stores en nylon sont dus à un déséquilibre entre le pH, la température ou le système retardateur, qui agissent en opposition plutôt qu'en synergie. Chaque levier ci-dessous décrit le mécanisme, le mode de défaillance typique et la solution. Profil de pH Dans un bain acide, les groupes amino aux extrémités des chaînes polymères du nylon gagnent un proton et deviennent chargés positivement, tandis que les groupes sulfonate sur les molécules de colorant acide portent une charge négative. Les deux s'attirent et se lient d'amitié. Le pH détermine le nombre de sites actifs, la vitesse à laquelle le colorant les atteint et la force avec laquelle il s'y fixe. L'erreur de procédé la plus courante consiste à abaisser le pH du bain trop ou trop tôt. Si le bain devient acide avant que les articles ne soient uniformément mouillés et en circulation, la teinture prend brusquement et crée des stries ou des barres qu'aucun temps de maintien à la température requise ne peut corriger. Un pH trop élevé ou qui dérive au cours du cycle présente le problème inverse : une faible saturation et une profondeur d’ombrage variable d’un lot à l’autre. Les différentes classes de colorants acides nécessitent des plages de pH différentes : Colorants d’égalisation : environ pH 5.5 à 7.0, laissant au colorant la possibilité de migrer et de s’auto-corriger. Colorants de mouture (une classification issue de la terminologie de teinture de la laine, mais également une pratique courante pour le nylon) : environ pH 4.0 à 5.0, pour des teintes plus profondes et une meilleure résistance à l’humidité, avec une moindre tolérance aux variations de processus. Ces plages ne sont que des points de départ. Vérifiez-les par rapport à la fiche technique du fournisseur de colorants et aux essais réalisés en laboratoire, et ne transposez jamais une recette de la laine, où le schéma de pH pour l'égalisation et le traitement des colorants fonctionne dans le sens inverse. La même prudence s'applique au nylon lui-même : le nylon 6 et le nylon 6,6 peuvent réagir et se former différemment dans des conditions de pH et de température identiques, et le passage d'un substrat à un autre ou d'un fournisseur de colorants à un autre avec une recette non vérifiée est une source courante et évitable de dérive de teinte. Confirmer tout changement de type de fibre ou de source de colorant par un nouvel essai en laboratoire avant la production en série. La solution consiste à obtenir une courbe de pH reproductible plutôt qu'une valeur cible unique. Un donneur d'acide à action lente qui abaisse progressivement le pH à mesure que la température augmente permet de contrôler la réaction au lieu de la rendre soudaine, éliminant ainsi les incertitudes liées au dosage manuel au mauvais moment du cycle. La vitesse de chauffage et la température de la zone de frappe déterminent le moment et la rapidité du déplacement du colorant. Sur le nylon, la plus grande absorption se produit dans une plage étroite, généralement de 70 à 90 °C, où la structure de la fibre s'ouvre et le colorant pénètre en force. Le nylon possède un nombre limité de sites de fixation des colorants, et les colorants acides s'y lient presque aussitôt que les conditions le permettent ; une application trop rapide dans la zone de contact fixe le colorant de manière inégale, sans possibilité de normalisation ultérieure. Les dix à quinze premières minutes de frappe déterminent en grande partie l'issue de l'ensemble du lot. Le schéma ci-dessus montre comment cela se déroule au cours d'un cycle typique : une phase d'humidification et de circulation plate, une rampe contrôlée qui ralentit dans la zone de frappe de 70 à 90 °C, un palier près de l'ébullition pour la migration et l'égalisation, et un refroidissement contrôlé. La solution commence avant l'impact : il faut d'abord s'assurer d'une humidification complète et uniforme ainsi que d'une circulation régulière. Augmenter la température à un rythme contrôlé, souvent proche de 1 °C par minute, et encore plus lentement entre 70 et 90 °C.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences, le pays et l'application.

Remonter en haut
Email WhatsApp

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures