...

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Responda dentro de las 24 horas

9 tipos diferentes de tintes utilizados en la industria textil

La industria textil utiliza una amplia gama de tintes para lograr los colores, la solidez y el rendimiento deseados en distintos tipos de fibras. Esta guía ofrece una visión general de los principales tipos de tintes, sus aplicaciones y cómo elegir el más adecuado para cada caso.

Cómo funciona el teñido de textiles

Antes de analizar los tipos de tintes, es importante comprender cómo funciona el teñido. Las distintas fibras, como el algodón, la lana o el poliéster, tienen estructuras químicas diferentes. Los tintes deben unirse o adherirse correctamente a estas fibras mediante métodos físicos, químicos o mecánicos. El proceso de teñido también varía según factores como:

  • niveles de pH
  • Temperatura
  • Tiempo y agitación
  • Uso de auxiliares como sales o agentes niveladores

Tintes sintéticos frente a tintes naturales

Casi todos los textiles modernos se tiñen utilizando una de las dos categorías principales de tintes: sintéticos o naturales.

Los tintes sintéticos son la base de la industria textil mundial. Creados en laboratorio, ofrecen una consistencia excepcional, una amplia y vibrante gama de colores y una producción rentable. Son la opción preferida para la mayoría de las producciones a gran escala.

Los tintes naturales , derivados de fuentes como plantas, minerales o incluso insectos, representan un segmento de mercado más pequeño pero en crecimiento. Su popularidad se debe a la demanda de los consumidores por productos que se perciben como sostenibles y respetuosos con el medio ambiente.

Tela teñida con tintes naturales

Tipos de tintes sintéticos

Elegir el tinte sintético adecuado depende casi por completo del tipo de fibra con la que se trabaje. A continuación, se detallan los tipos más comunes y sus aplicaciones ideales.

Tintes reactivos: La mejor opción para el algodón

Los tintes reactivos son el estándar industrial para teñir fibras celulósicas, como el algodón, el lino, el rayón y la viscosa. Su uso está muy extendido debido a la intensidad de sus colores, su resistencia al lavado y su compatibilidad con las modernas máquinas de teñir. Crean un fuerte enlace covalente con la molécula de la fibra (R−Celulosa+Cl−Tinte→R−O−Tinte+HCl), lo que hace que el color sea permanente en el tejido.

El mecanismo químico exacto varía dependiendo del grupo reactivo utilizado, como la monoclorotriazina, la vinilsulfona o los tipos bifuncionales.

  • Casos de uso: Prendas de vestir, textiles para el hogar, toallas, camisetas
  • Ventajas: Excelente resistencia al lavado, colores brillantes
  • Desventajas: Alto consumo de sal, sensible a la dureza del agua

Lectura relacionada: Diez parámetros de los colorantes reactivos

Tintes dispersos: La opción ideal para el poliéster

Los colorantes dispersos son la única forma eficaz de teñir el poliéster, la fibra sintética más común del mundo. También son adecuados para otras fibras sintéticas hidrofóbicas como el acetato. Si bien en algunos casos se pueden usar colorantes dispersos en el nailon, generalmente se prefieren los colorantes ácidos debido a su mayor adherencia y mejor solidez del color . Dado que estas fibras repelen el agua, el colorante debe aplicarse como una dispersión fina e insoluble a altas temperaturas.

  • Ventajas: Ofrecen una buena resistencia a la luz, lo que las hace perfectas para ropa deportiva, prendas para actividades al aire libre y textiles para la industria automotriz.
  • Desventajas: El proceso de aplicación consume mucha energía. Además, algunos tintes dispersos de menor calidad pueden sublimarse (convertirse en gas) y manchar otros materiales durante el almacenamiento o el planchado.

Colorantes ácidos: para fibras proteicas y nailon

Los tintes ácidos se utilizan para fibras proteicas como la lana y la seda , así como para el nailon, una poliamida sintética . Se denominan así porque requieren un baño de tinte ácido (pH < 7) para adherirse eficazmente a la fibra.

  • Ventajas: Producen tonos increíblemente brillantes y luminosos, por lo que se utilizan a menudo en textiles de lujo como pañuelos de seda y prendas de nailon de alto rendimiento.
  • Desventajas: Si bien la resistencia a la luz suele ser buena, la resistencia al lavado puede ser deficiente a menos que el tinte se fije correctamente durante el proceso de acabado.

Tintes de tina: Durabilidad inigualable

Cuando se busca la máxima durabilidad, se recurre a los tintes de tina. Famosos por dar el clásico color azul índigo a los vaqueros, estos tintes se utilizan principalmente en algodón.

  • Casos de usoTela vaquera, ropa de trabajo, tejidos industriales
  • Ventajas: Ofrecen una resistencia excepcional al lavado, a la luz e incluso a la lejía con cloro, lo que las hace ideales para ropa de trabajo, uniformes y toallas que requieren lavados frecuentes y agresivos.
  • Desventajas: Los colorantes de tina son insolubles en agua y requieren un proceso químico complejo de reducción y oxidación en varias etapas para su aplicación. Su gama de colores también es más limitada y tiende a tonos más apagados en comparación con los colorantes reactivos.

Tintes directos

Estos tintes pueden aplicarse directamente a las fibras celulósicas en un baño neutro o ligeramente alcalino. Son económicos y fáciles de usar, pero generalmente tienen menor resistencia al lavado.

Casos de uso: Textiles económicos, ropa de cama institucional
Ventajas: Aplicación sencilla, bajo costo
Desventajas: Resistencia limitada del color a menos que se aplique posteriormente.

Tintes de azufre

Utilizados para tonos oscuros e intensos, los tintes de azufre ofrecen una buena resistencia al lavado, pero pueden provocar la degradación de la fibra si no se manipulan correctamente.

Casos de uso: Ropa de trabajo, tejidos para uniformes, algodón grueso
Ventajas: Económico para tonos oscuros
Desventajas: Preocupaciones medioambientales, escasa resistencia al cloro, que puede provocar decoloración

Colorantes catiónicos (básicos)

Estos tintes se utilizan principalmente para fibras acrílicas. También se pueden aplicar al algodón cationizado , que es algodón modificado químicamente para aceptar tintes básicos. Este método está ganando popularidad por su potencial para reducir el uso de sal y mejorar la absorción del tinte, aunque sigue siendo un proceso especializado en la industria.

Casos de uso: Mantas acrílicas, tapicería
Ventajas: Tonos intensos, teñido rápido
Desventajas: Requiere un control de pH cuidadoso

Colorantes azoicos (colorantes de naftol)

Estos tintes se forman dentro de la fibra mediante una reacción de acoplamiento. Su uso ha disminuido debido a las regulaciones sanitarias y medioambientales.

Casos de uso: Artículos especiales, algunos textiles tradicionales
Ventajas: Alta solidez al lavado
Desventajas: Preocupaciones de cumplimiento

Pigmentos “Tintes”: Una opción versátil

Técnicamente, los pigmentos no son tintes porque no se unen químicamente al tejido. En cambio, estas partículas de color insolubles se fijan a la superficie de la fibra mediante un aglutinante.

  • Ventajas: Los pigmentos son increíblemente versátiles y se pueden aplicar a casi cualquier superficie. cualquier fibra o una mezcla. El proceso, especialmente para la impresión, utiliza menos agua y energía, lo que lo convierte en una opción rentable y más ecológica.
  • Desventajas: Dado que el color se encuentra en la superficie, puede hacer que la tela se sienta ligeramente más rígida. También puede presentar signos de desgaste superficial, agrietamiento o pérdida de color (lo que comúnmente se conoce como desteñido) con lavados repetidos o abrasión intensa, especialmente si el aglutinante no está bien fijado.

Comparación rápida: ¿Qué tinte para qué tela?

Aquí tienes una tabla sencilla que te ayudará a encontrar el tinte adecuado para tu tela.

Tipo de tinte Tejido(s) principal(es) Beneficio clave
Reactiva Algodón, viscosa, lino Colores vibrantes, excelente resistencia al lavado
Dispersar Poliéster, nailon, acetato Alta resistencia a la luz, esencial para los materiales sintéticos.
Ácido Lana, seda, nailon Tonos brillantes, ideales para fibras proteicas
Tina Algodón (especialmente la mezclilla) Durabilidad y resistencia al cloro inigualables
Pigmento Todas las fibras y mezclas Versátil, económico, consume menos agua

Cómo elegir el tinte adecuado para textiles

Por fibra y mezcla

Cada tipo de tinte es específico para cada fibra. El poliéster necesita tintes dispersos, mientras que el algodón suele combinar mejor con tintes reactivos o directos. Las mezclas pueden requerir sistemas de doble tinte o el uso de pigmentos.

Por requisitos de desempeño

Las aplicaciones de gama alta pueden requerir:

  • Resistencia al lavado de la ropa
  • Resistencia a la luz de las cortinas
  • Resistencia al roce y al sudor en ropa deportiva

Por restricciones de proceso

Las tintorerías de lotes pequeños pueden preferir los tintes directos o pigmentados por su simplicidad, mientras que las instalaciones a escala industrial pueden manejar procesos de teñido en tina y dispersos.

Por sostenibilidad y cumplimiento

Los colorantes deben cumplir con normativas globales como REACH (UE), OEKO-TEX® y los RSL específicos de cada marca. Los colorantes reactivos de bajo contenido en sal y bajo consumo energético están ganando popularidad debido a su perfil ecológico.

El auge de los tintes sostenibles y naturales

Para los compradores de Europa, Estados Unidos y Canadá, la sostenibilidad ya no es una preocupación marginal, sino un requisito empresarial fundamental. Esto ha impulsado el interés por los tintes naturales, que ofrecen ventajas como la biodegradabilidad y el origen renovable.

Sin embargo, los tintes naturales presentan desafíos en cuanto a escalabilidad, consistencia del color y solidez, además de ser más costosos. Por ello, la industria busca una solución intermedia: tintes sintéticos de bajo impacto y tintes biotecnológicos innovadores elaborados a partir de microorganismos, que prometen el mismo rendimiento que los sintéticos con una huella ambiental mucho menor.

Elegir al proveedor de tintes adecuado es tan crucial como seleccionar el tinte en sí. Para garantizar colores vibrantes y duraderos, así como una calidad uniforme en sus productos, asóciese con un experto. Descubra nuestras soluciones avanzadas en nuestra fábrica de teñido textil de primer nivel.

Preguntas Frecuentes

¿Cuál es el tipo de tinte más común que se utiliza para las camisetas de algodón?

Los tintes reactivos son el estándar de la industria para la ropa de algodón debido a su excelente resistencia al lavado y a sus colores brillantes y duraderos.

¿Cuál es el tinte más resistente al lavado para el algodón?

Los tintes reactivos suelen proporcionar la mejor resistencia al lavado y a la luz.

¿Puede utilizarse el mismo tinte en todas las fibras?

No. Cada tipo de tinte es específico para ciertas fibras; los pigmentos son una rara excepción.

¿Existen opciones de tintes ecológicos?

Sí. Los colorantes reactivos con bajo contenido de sal, los sistemas de pigmentos y las tintas de impresión digital reducen los residuos y el consumo de agua.

¿Qué significa "solidez del color"?

La solidez del color es la capacidad de un tejido para conservar su color original sin desteñir ni desteñir al exponerse al lavado, la luz, el sudor o el roce. Es un indicador clave de calidad para los compradores B2B.

¿Cuál es el mejor tinte para mezclas de poliéster?

Los tintes dispersos funcionan bien para el componente de poliéster; las mezclas de algodón y poliéster a menudo requieren estrategias de doble tinte o estampados con pigmentos.

Conclusión

En definitiva, la elección del tinte adecuado depende del tipo de fibra, las necesidades de rendimiento, la sostenibilidad y el cumplimiento de la normativa. Utilice esta guía como punto de partida para elegir tintes con conocimiento de causa y obtener resultados fiables y de alta calidad.


Para más información: ¿Cómo elegir un agente nivelador para tintes dispersos?

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

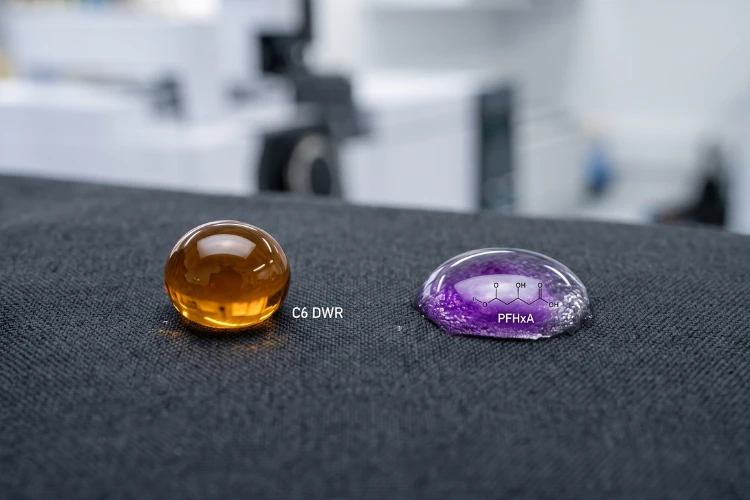
Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »
Rollo de tela de nailon azul marino terminado.

Defectos en el teñido de nailon: causas y soluciones de proceso

Tabla de contenido Defectos comunes en el teñido de nailon Tono desigual y efecto de deslizamiento Listado y efectos de anillo de barril, punta y escarcha Las tres palancas detrás de cada defecto Perfil de pH Velocidad de calentamiento y zona de impacto Selección y dosificación de retardador Solución de problemas por síntoma Soluciones Skychem para el teñido de nailon Preguntas frecuentes ¿Qué pH es el mejor para el teñido ácido de nailon? ¿Por qué mi nailon se tiñe de forma desigual? ¿Cómo evitan los retardadores el teñido desigual? ¿A qué temperatura debo teñir el nailon? El nailon ataca rápido. Los tintes ácidos se unen a sus grupos amino en cuestión de minutos, por lo que un proceso ligeramente defectuoso puede fijar un tono desigual antes de que tenga la oportunidad de uniformizarse. Las rayas, la inclinación, las barras y una superficie moteada y resbaladiza en el nailon casi siempre se deben a uno de tres factores controlables: el pH, la temperatura o el sistema de retardo. Este artículo explica cómo reconocer cada defecto y qué ajustes se deben realizar en el proceso para evitar que se repita. Defectos comunes en el teñido de nailon. Identificar correctamente un defecto es el primer paso para solucionarlo. Los tres patrones que se muestran a continuación abarcan la mayor parte de lo que aparece en el nailon, y cada uno apunta a una causa raíz diferente. Tono desigual e irregularidades El teñido desigual es la categoría amplia que abarca: parches, manchas o un tono que simplemente no es uniforme en toda la tela. La dispersión irregular es una forma más específica de este fenómeno, una apariencia moteada y granulada donde los filamentos vecinos absorben el tinte a diferentes velocidades. Es la señal más clara de que el tinte se adhería más rápido de lo que la fibra podía nivelarse. El listing y el barre listing son diferencias de tono desde el lateral hasta el centro o desde el orillo hasta el medio a lo ancho de la tela. Barre aparece como barras o rayas horizontales que siguen los recorridos o las selecciones. Lo que diferencia a estos dos tipos de la inquietud es el patrón: la lista y la barra siguen una dirección definida a lo ancho o a lo largo, mientras que la inquietud se dispersa al azar. Efectos de teñido en anillo, en puntas y escarchado. El teñido en anillo y el teñido en puntas son defectos de penetración relacionados pero distintos, y vale la pena diferenciarlos. El teñido anular se produce a través de la sección transversal de la fibra: el tinte permanece concentrado en la capa exterior y nunca se difunde completamente hacia el núcleo, por lo que un filamento cortado muestra un anillo de color alrededor de un centro pálido o blanco, aunque la superficie parezca completamente teñida. El teñido en las puntas se basa en una diferencia longitudinal, donde la punta de un filamento o fibra discontinua recoge más o menos tinte que el resto de la fibra, generalmente porque la punta tiene un historial térmico o una condición superficial diferente a la del resto de la fibra. Los efectos escarchados se manifiestan como una superficie pálida y descolorida en general, en lugar de un patrón direccional. Los tres puntos apuntan al mismo problema subyacente: el tinte no ha penetrado completamente en la fibra, incluso cuando el tono parece similar al estándar desde la distancia. Los tres factores que influyen en cada defecto La mayoría de los defectos en las cortinas de nailon se deben al pH, la temperatura o al sistema retardador, que actúan en contra unos de otros en lugar de hacerlo conjuntamente. Cada una de las siguientes secciones describe el mecanismo, el modo de fallo típico y la solución. Perfil de pH: En un baño ácido, los grupos amino en los extremos de las cadenas poliméricas del nailon ganan un protón y se cargan positivamente, mientras que los grupos sulfonato en las moléculas del tinte ácido tienen una carga negativa. Los dos se atraen y crean un vínculo. El pH determina cuántos de estos sitios están activos, con qué rapidez el colorante llega a ellos y con qué firmeza se adhiere una vez que lo hace. El error más común en este proceso es reducir demasiado o demasiado pronto el pH del baño. Si el baño se acidifica antes de que la mercancía esté humedecida de manera uniforme y en circulación, el tinte actúa de forma precipitada y crea vetas o franjas que ningún tiempo a temperatura controlada puede corregir. Un pH demasiado alto o que fluctúa durante el ciclo tiene el problema opuesto: un agotamiento débil y una profundidad de sombra que varía de un lote a otro. Las distintas clases de tintes ácidos requieren diferentes rangos de pH: Tintes niveladores: aproximadamente pH 5.5 a 7.0, lo que permite que el tinte migre y se autocorrija. Tintes para molienda (una clasificación heredada de la terminología de teñido de lana, pero práctica estándar también para el nailon): aproximadamente pH 4.0 a 5.0, para obtener tonos más intensos y una mayor solidez en húmedo, con menor tolerancia a las variaciones del proceso. Estos rangos son puntos de partida. Compruébelo cotejándolos con la ficha técnica del proveedor de tintes y las muestras de laboratorio internas, y nunca utilice una receta de la lana, donde el esquema de pH para igualar y moler los tintes funciona en sentido contrario. La misma precaución se aplica al propio nailon: el nailon 6 y el nailon 6,6 pueden comportarse de forma diferente bajo las mismas condiciones de pH y temperatura, y cambiar de sustrato o de proveedor de tintes con una receta no verificada es una fuente común y evitable de variación de color. Confirme cualquier cambio en el tipo de fibra o la fuente del tinte con una nueva muestra de laboratorio y una prueba piloto antes de que llegue a la producción a granel. La solución consiste en una curva de pH reproducible en lugar de un único valor objetivo. Un donante de ácido de acción lenta que reduce el pH gradualmente a medida que aumenta la temperatura mantiene el ataque controlado en lugar de repentino, eliminando las conjeturas de la dosificación manual en el momento equivocado del ciclo. La velocidad de calentamiento y la temperatura de la zona de impacto determinan cuándo y a qué velocidad se mueve el tinte. En el nailon, la mayor parte de la absorción se produce en un intervalo de tiempo estrecho, normalmente entre 70 y 90 °C, donde la estructura de la fibra se abre y el tinte penetra rápidamente. El nailon tiene un número limitado de puntos de unión del tinte, y el tinte ácido se adhiere a ellos casi tan pronto como las condiciones lo permiten; si se aplica el tinte demasiado rápido en la zona de contacto, este se fija de forma desigual, sin posibilidad de nivelarse posteriormente. Los primeros diez o quince minutos de huelga determinan en gran medida el resultado de toda la tanda. El diagrama anterior muestra cómo se desarrolla este proceso a lo largo de un ciclo típico: una etapa plana de humectación y circulación, una rampa controlada que disminuye la velocidad a través de la zona de impacto de 70 a 90 °C, una pausa cerca del punto de ebullición para la migración y la nivelación, y un enfriamiento controlado. La solución comienza antes de la huelga: primero hay que asegurarse de que la humedad sea completa y uniforme, y de que la circulación sea constante. Aumentar la temperatura a un ritmo controlado, a menudo cerca de 1 °C por minuto y aún más lentamente a través de los 70 a 90 °C.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Cuéntenos los requisitos de su proyecto, el país y la aplicación prevista.

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »
Rollo de tela de nailon azul marino terminado.

Defectos en el teñido de nailon: causas y soluciones de proceso

Tabla de contenido Defectos comunes en el teñido de nailon Tono desigual y efecto de deslizamiento Listado y efectos de anillo de barril, punta y escarcha Las tres palancas detrás de cada defecto Perfil de pH Velocidad de calentamiento y zona de impacto Selección y dosificación de retardador Solución de problemas por síntoma Soluciones Skychem para el teñido de nailon Preguntas frecuentes ¿Qué pH es el mejor para el teñido ácido de nailon? ¿Por qué mi nailon se tiñe de forma desigual? ¿Cómo evitan los retardadores el teñido desigual? ¿A qué temperatura debo teñir el nailon? El nailon ataca rápido. Los tintes ácidos se unen a sus grupos amino en cuestión de minutos, por lo que un proceso ligeramente defectuoso puede fijar un tono desigual antes de que tenga la oportunidad de uniformizarse. Las rayas, la inclinación, las barras y una superficie moteada y resbaladiza en el nailon casi siempre se deben a uno de tres factores controlables: el pH, la temperatura o el sistema de retardo. Este artículo explica cómo reconocer cada defecto y qué ajustes se deben realizar en el proceso para evitar que se repita. Defectos comunes en el teñido de nailon. Identificar correctamente un defecto es el primer paso para solucionarlo. Los tres patrones que se muestran a continuación abarcan la mayor parte de lo que aparece en el nailon, y cada uno apunta a una causa raíz diferente. Tono desigual e irregularidades El teñido desigual es la categoría amplia que abarca: parches, manchas o un tono que simplemente no es uniforme en toda la tela. La dispersión irregular es una forma más específica de este fenómeno, una apariencia moteada y granulada donde los filamentos vecinos absorben el tinte a diferentes velocidades. Es la señal más clara de que el tinte se adhería más rápido de lo que la fibra podía nivelarse. El listing y el barre listing son diferencias de tono desde el lateral hasta el centro o desde el orillo hasta el medio a lo ancho de la tela. Barre aparece como barras o rayas horizontales que siguen los recorridos o las selecciones. Lo que diferencia a estos dos tipos de la inquietud es el patrón: la lista y la barra siguen una dirección definida a lo ancho o a lo largo, mientras que la inquietud se dispersa al azar. Efectos de teñido en anillo, en puntas y escarchado. El teñido en anillo y el teñido en puntas son defectos de penetración relacionados pero distintos, y vale la pena diferenciarlos. El teñido anular se produce a través de la sección transversal de la fibra: el tinte permanece concentrado en la capa exterior y nunca se difunde completamente hacia el núcleo, por lo que un filamento cortado muestra un anillo de color alrededor de un centro pálido o blanco, aunque la superficie parezca completamente teñida. El teñido en las puntas se basa en una diferencia longitudinal, donde la punta de un filamento o fibra discontinua recoge más o menos tinte que el resto de la fibra, generalmente porque la punta tiene un historial térmico o una condición superficial diferente a la del resto de la fibra. Los efectos escarchados se manifiestan como una superficie pálida y descolorida en general, en lugar de un patrón direccional. Los tres puntos apuntan al mismo problema subyacente: el tinte no ha penetrado completamente en la fibra, incluso cuando el tono parece similar al estándar desde la distancia. Los tres factores que influyen en cada defecto La mayoría de los defectos en las cortinas de nailon se deben al pH, la temperatura o al sistema retardador, que actúan en contra unos de otros en lugar de hacerlo conjuntamente. Cada una de las siguientes secciones describe el mecanismo, el modo de fallo típico y la solución. Perfil de pH: En un baño ácido, los grupos amino en los extremos de las cadenas poliméricas del nailon ganan un protón y se cargan positivamente, mientras que los grupos sulfonato en las moléculas del tinte ácido tienen una carga negativa. Los dos se atraen y crean un vínculo. El pH determina cuántos de estos sitios están activos, con qué rapidez el colorante llega a ellos y con qué firmeza se adhiere una vez que lo hace. El error más común en este proceso es reducir demasiado o demasiado pronto el pH del baño. Si el baño se acidifica antes de que la mercancía esté humedecida de manera uniforme y en circulación, el tinte actúa de forma precipitada y crea vetas o franjas que ningún tiempo a temperatura controlada puede corregir. Un pH demasiado alto o que fluctúa durante el ciclo tiene el problema opuesto: un agotamiento débil y una profundidad de sombra que varía de un lote a otro. Las distintas clases de tintes ácidos requieren diferentes rangos de pH: Tintes niveladores: aproximadamente pH 5.5 a 7.0, lo que permite que el tinte migre y se autocorrija. Tintes para molienda (una clasificación heredada de la terminología de teñido de lana, pero práctica estándar también para el nailon): aproximadamente pH 4.0 a 5.0, para obtener tonos más intensos y una mayor solidez en húmedo, con menor tolerancia a las variaciones del proceso. Estos rangos son puntos de partida. Compruébelo cotejándolos con la ficha técnica del proveedor de tintes y las muestras de laboratorio internas, y nunca utilice una receta de la lana, donde el esquema de pH para igualar y moler los tintes funciona en sentido contrario. La misma precaución se aplica al propio nailon: el nailon 6 y el nailon 6,6 pueden comportarse de forma diferente bajo las mismas condiciones de pH y temperatura, y cambiar de sustrato o de proveedor de tintes con una receta no verificada es una fuente común y evitable de variación de color. Confirme cualquier cambio en el tipo de fibra o la fuente del tinte con una nueva muestra de laboratorio y una prueba piloto antes de que llegue a la producción a granel. La solución consiste en una curva de pH reproducible en lugar de un único valor objetivo. Un donante de ácido de acción lenta que reduce el pH gradualmente a medida que aumenta la temperatura mantiene el ataque controlado en lugar de repentino, eliminando las conjeturas de la dosificación manual en el momento equivocado del ciclo. La velocidad de calentamiento y la temperatura de la zona de impacto determinan cuándo y a qué velocidad se mueve el tinte. En el nailon, la mayor parte de la absorción se produce en un intervalo de tiempo estrecho, normalmente entre 70 y 90 °C, donde la estructura de la fibra se abre y el tinte penetra rápidamente. El nailon tiene un número limitado de puntos de unión del tinte, y el tinte ácido se adhiere a ellos casi tan pronto como las condiciones lo permiten; si se aplica el tinte demasiado rápido en la zona de contacto, este se fija de forma desigual, sin posibilidad de nivelarse posteriormente. Los primeros diez o quince minutos de huelga determinan en gran medida el resultado de toda la tanda. El diagrama anterior muestra cómo se desarrolla este proceso a lo largo de un ciclo típico: una etapa plana de humectación y circulación, una rampa controlada que disminuye la velocidad a través de la zona de impacto de 70 a 90 °C, una pausa cerca del punto de ebullición para la migración y la nivelación, y un enfriamiento controlado. La solución comienza antes de la huelga: primero hay que asegurarse de que la humedad sea completa y uniforme, y de que la circulación sea constante. Aumentar la temperatura a un ritmo controlado, a menudo cerca de 1 °C por minuto y aún más lentamente a través de los 70 a 90 °C.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Por favor, indíquenos los requisitos, el país y la solicitud.

Ir al Inicio
Correo electrónico WhatsApp

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.