...

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
在24小時內回复

紡織印花助劑:增稠劑、黏合劑和固色劑的比較

紡織品印花不僅僅取決於顏色。增稠劑、黏合劑和固色劑各自發揮不同的作用,決定印花的清晰度、色彩飽和度和耐洗性。本指南將詳細介紹每種助劑的作用原理,以及如何為您的工藝選擇合適的組合。

紡織印花助劑有哪些?

在印刷過程中的作用

紡織印花助劑是輔助印花生產各環節的特殊化學品。它們本身不含顏色,但卻控制著染料或顏料在織物上的塗覆、結合和固定方式。

標準生產流程:

  • 增稠劑 加入印刷漿料中,以在漿料到達絲網或輥筒之前達到正確的黏度和流動性。
  • 粘合劑 在顏料印刷系統中添加,以在顏料顆粒和纖維表面之間形成黏合力。
  • 定影液 或者,在印花後進行固色步驟,將染料固定在纖維中,從而確定最終的牢度性能。

每種輔助部件在特定階段都發揮特定作用。任何一個環節的選擇失誤都可能影響整批產品的質量,即便其他部件的選擇再好也無濟於事。對於生產經理和採購團隊而言,輔助零件的選擇直接決定了最終產品是否符合買方規格,還是需要耗費大量成本進行返工。

紡織印染助劑

增稠劑

增稠劑在印刷漿料中的作用原理是什麼?

增稠劑控製印花漿的黏度和流變性能,使其能夠順利地通過絲網或輥筒轉移,不會出現滲色、擴散或在織物表面乾燥不均勻的情況。它形成一種結構化的基質,能夠懸浮染料或顏料,並在與基材接觸的機械壓力下將其釋放出來。

印花和固色後,增稠劑必須在後處理過程中徹底洗淨。成品織物上殘留的增稠劑會降低色彩亮度,使手感變硬,並導致不同批次產品之間出現色差。

天然增稠劑與合成增稠劑

海藻酸鈉是活性染料印花中最成熟的天然增稠劑,具有可靠的染料相容性、清晰的輪廓以及固色後易於清洗等優點。其缺點是價格波動較大,且批次間黏度差異較大,需要精心控制漿料用量。合成丙烯酸增稠劑則克服了上述兩個缺點,具有黏度穩定、用量更低、耐電解質性更強等優點。

Sylic PR4200 活性增稠劑可單獨使用,也可依製程需求和成本目標與海藻酸鈉混合使用。對於顏料和分散染料體系,海藻酸鈉通常不適用,而專為這些染料類別配製的合成增稠劑才是業界標準之選。

按印刷樣式選擇增稠劑

選擇合適的增稠劑取決於所使用的染料系統、織物類型和印花方法:

染料系統 布料 推薦的增稠劑類型
無功 棉、麻 丙烯酸合成物或海藻酸鈉 Sylic PR4200
分散 聚酯纖維,合成纖維 合成分散增稠劑 Sylic PR4213
顏料 所有布料類型 合成顏料增稠劑 Sylic PR4220A / Sylic PR4223

除了染料系統外,印花方法也會影響增稠劑的選擇。數位紡織印花需要低黏度預處理配方,而非傳統的糊狀增稠劑。平網印花和圓網印花對漿料施加的剪切力不同,這會影響增稠劑在生產速度和壓力下的性能。

常見應用程式問題及解決方法

生產中大多數與增稠劑相關的問題都可以追溯到少數幾個根本原因:

  • 印刷邊緣出現滲色 這通常表示糊狀物黏度過低,是由於增稠劑用量不足或增稠劑與反應性糊狀物中的電解質成分相容性差造成的。增加增稠劑濃度並與供應商確認電解質耐受性通常可以解決此問題。
  • 螢幕堵塞 在平版或輪轉網版印刷過程中,增稠劑在網版表面乾燥過快常常會導致停機時間。選擇保水性較好的配方,並在長時間印刷時降低列印速度,可以減少停機時間。
  • 重複試驗中顏色不一致 通常,問題出在糊狀物的製備上,而不是增稠劑本身。標準化混合比例、控制水質以及記錄每個製備步驟中糊狀物的pH值,對於穩定產量大有裨益。
  • 沖洗效果差 固色後會在成品織物上留下殘留物。這種情況在使用高濃度天然增稠劑時更為常見,可透過調整洗滌溫度、浴比或漿料中增稠劑的用量來解決。

黏合劑

黏合劑如何將顏料固定在織物上?

顏料印花與活性印花或分散印花有著根本的差異:顏料顆粒與纖維之間沒有化學親和力。它位於纖維表面,完全依靠黏合劑將其固定到位。

這種黏合劑是一種聚合物乳液,在加熱(通常為140至160°C)固化後,會在顏料顆粒周圍形成一層柔韌的薄膜,並將顏料顆粒黏合到織物基材上。此薄膜的強度和柔韌性決定了成品織物的耐洗牢度、耐摩擦牢度和手感。

黏合劑種類:丙烯酸、聚氨酯及其他

丙烯酸類黏合劑是顏料印刷中最常使用的黏合劑。它們具有寬廣的操作窗口、良好的顯色性、優異的耐久性,並且與大多數印刷漿料系統相容。其配方涵蓋了從適用於服裝的柔軟型到專為箱包和家用紡織品設計的更硬、更耐用型的各種類型。

聚氨酯黏合劑具有優異的彈性和耐磨性,因此是彈性布料和工作服的理想選擇,因為在這些應用中,機械耐久性比柔軟性更為重要。自交聯聚氨酯變體無需額外添加交聯劑即可提高耐洗牢度,從而簡化了糊狀物的配方。

針對特定應用,例如熱轉印、織物直接數位顏料印花和植絨,可使用專用黏合劑。在每種情況下,黏合劑的選擇都取決於承印物、印花方法和最終用途的性能要求。

Sylic PR4100適用於棉和棉滌混紡織物,可提供鮮豔的色彩、柔軟的觸感以及優異的耐摩擦牢度和耐洗牢度,並符合​​嬰兒服裝加工要求。 Sylic PR4102A則適用於純棉和人造絲,具有仿活性印花效果,在較低用量下即可實現光滑的手感和穩定的牢度性能。

手感柔軟 vs. 高耐用性

黏合劑的選擇幾乎總是需要在手感和機械耐久性之間做出權衡。柔軟的黏合劑薄膜觸感更舒適,但通常耐洗滌性較差;而高耐久性配方則會使織物變得僵硬,這在大多數服裝市場是不可接受的。解決此問題的標準方法包括:將柔軟的黏合劑與適量的交聯劑混合;選擇與織物克重相匹配的自交聯黏合劑;或調整固化溫度和停留時間來微調最終的薄膜結構。對於高檔服裝和童裝而言,柔軟度是首要要求;而對於工作服、箱包或工業紡織品而言,耐久性才是重中之重。

修理工

反應型、分散型和顏料型印刷用定影劑

固色步驟決定了所施加染料中有多少比例能永久結合在纖維上,而不是在後處理過程中被洗掉。優化固色步驟可以同時改善三個面向:更高的顯色率、更強的色牢度以及更低的沖洗廢水中的染料含量。三種主要印花系統的固色機制有顯著差異:

棉麻織物的活性印花製程依賴於在鹼性物質(通常是碳酸鈉或氫氧化鈉)存在下進行蒸氣處理或分批處理。製程條件本身會促進染料與纖維之間形成共價鍵。有時會在後處理浴中添加固色助劑,以提高深色織物或對耐洗牢度有較高要求時的固色效果。

聚酯纖維上的分散印花是透過180至210℃的乾熱定型來實現固色,該溫度使染料滲入纖維內部並將其固定。在印花漿料中添加化學固色劑可以提高抗遷移性和牢度穩定性,尤其適用於對熱敏感的織物結構。

顏料印花不涉及染料與纖維之間的化學反應。固色是指黏合劑膜的熱固化。在漿料配方中添加交聯劑可以增強固化膜的強度,並進一步提高耐洗牢度。陽離子固色劑也可用作多種染色體系的後處理劑,以提高濕牢度,尤其適用於對摩擦牢度要求較高的市場。

耐洗牢度和耐摩擦牢度標準

商業紡織品合約中的色牢度要求通常由ISO 105 系列測試標準定義。買方規範中最常被引用的兩項標準是:

  • ISO 105-C06 用於加速耐洗牢度測試
  • ISO 105-X12 用於乾濕摩擦牢度測試

灰階從 1(極差)到 5(極佳)。大多數服裝買家要求耐洗牢度至少達到 3 至 4 級,耐濕摩擦牢度至少達到 3 級。功能性布料和工作服規格通常要求所有類別達到 4 級或以上。

Eco 和 ZDHC 合規性考量

永續性合規性正日益成為採購的必要條件,而非可有可無的選擇。 ZDHC製造限制物質清單 (MRSL)列出了紡織品生產中禁用的化學品,並被許多全球知名品牌作為供應商資質認證的依據。應根據 ZDHC MRSL 對定型劑和助劑進行篩檢,以確認其不含任何受限物質,包括甲醛釋放化合物、重金屬成分或受限芳香胺。

OEKO-TEX STANDARD 100認證為童裝、床上用品和直接接觸皮膚的服裝等敏感品類的品牌提供額外的第三方驗證。低甲醛和無甲醛助劑現已成為符合標準的供應鏈的標準。

增稠劑、黏合劑和定型劑

功能、應用階段和相容性

這三種輔助設備在生產的不同階段發揮作用,並且從根本上來說功能各不相同:

主要功能 申請階段 染料系統 關鍵績效指標
增稠劑 控制糊狀物黏度和流變學特性 印刷漿料製備 反應性分散顏料 膏體穩定性好,輪廓清晰,沖洗乾淨
賓德 將顏料黏合到織物表面 混入顏料印刷漿 顏料 耐洗牢度、手感、薄膜耐久性
確定 最大程度地提高染料與纖維的結合力 印後蒸汽處理、固化處理或後處理 反應性分散顏料 耐洗牢度、濕摩擦牢度

選擇合適的組合

所需的助劑取決於您使用的印刷系統。在顏料印刷中,三種助劑協同作用:增稠劑控制漿料的塗布,黏合劑提供附著力,固化劑則完成成膜。在反應型印刷中,增稠劑主導漿料,固色主要依靠蒸氣和鹼性化學反應,僅在需要高耐光度時才添加固色助劑。在分散型印刷中,增稠劑是關鍵變量,固色完全依賴熱力。

常見的錯誤是分別獨立地選擇這三種助劑。增稠劑與黏合劑之間,以及整個漿料體系與染料類別之間的相容性測試,應始終在全面生產運作之前進行。

助劑與紡織染料的相容性

離子特性是配方設計中需要考慮的實際問題。市售的大多數合成增稠劑和黏合劑都是陰離子型的,因此它們與陰離子活性染料、分散染料和酸性染料相容。用於丙烯酸纖維的陽離子染料需要使用與陽離子相容或非離子型的助劑。如果在未進行相容性測試的情況下,將陽離子固色劑引入陰離子糊狀系統中,可能會導致凝結和糊狀物不穩定。

在配製新的印刷漿料系統之前,請務必索取每種助劑的離子特性資料和完整的相容性資訊。這是任何信譽良好的供應商都應該能夠提供的標準文件。

Skychem集團如何支援印刷業務

Skychem 的Sylic® 印花助劑系列涵蓋了所有主要染料系統和織物類型的核心需求,包括專為活性染料、分散染料和顏料印花設計的增稠劑,以及適用於棉、棉滌混紡和人造絲上最常見的顏料印花場景的粘合劑。

公司內部實驗室支援樣品匹配和配方開發,經驗豐富的技術人員每年都會在主要全球市場提供現場支援。訂單確認後20天內出貨,所有出口和合規文件均由擁有二十多年國際貿易經驗的團隊負責處理。認證和合規記錄可在skychemi.com/certificates查看。
天化集團公司

結語

增稠劑、黏合劑和固色劑在紡織印花中各自發揮獨特且不可替代的作用。為您的染料系統、織物類型和最終用途選擇合適的助劑,能夠直接提升印花品質、色牢度和生產效率。而清楚了解每種助劑的作用及其交互作用,則是選擇過程的起點。

常見問題

紡織印花助劑與數位印花相容嗎?

並非所有傳統助劑都能直接應用於數位印刷。在噴墨數位紡織印花中,增稠劑用於預處理以控製油墨擴散,而不是用於印花漿料中。用於織物直接數位顏料印花的黏合劑經過特殊配製,具有低黏度和與列印頭的兼容性。在生產中使用前,請務必向供應商確認產品是否適用於數位印刷。

如何為活性印製選擇合適的增稠劑?

海藻酸鈉是棉布標準活性印花的可靠基礎,但合成丙烯酸增稠劑可提供更好的批次一致性、更低的用量和更強的電解質耐受性。

紡織助劑供應商應提供哪些認證?

至少要查看以下內容:

  • ZDHC MRSL 一致性文檔 確認不含任何違禁物質。
  • OEKO-TEX STANDARD 100 認證 用於敏感產品類別的輔助材料
  • ISO 9001認證 作為生產一致性和製程控制的證據

對於向歐盟市場供貨的買家而言,遵守REACH 法規也是一項基本要求。


更多閱讀:

  1. 紡織助劑的功能和類型
  2. 紡織化學品入門
  3. 如何選擇符合ZDHC標準的紡織化學品?

憑藉多年在化學染料和紡織助劑方面的經驗,我致力於分享有關最新技術、永續創新和市場趨勢的見解。

最近的分享

2. 低溫皂洗可使洗滌液更清澈,並減少鄰近白色棉布的染色。

活性染料皂洗指南:更佳的耐洗牢度,較少的反染

目錄 什麼是活性染料皂洗 在洗滌階段的作用 為什麼必須去除未固著和水解的染料 皂洗如何影響耐洗牢度 從纖維表面去除水解染料 皂洗與牢度等級之間的聯繫 什麼原因導致回漬? 易發生反染的織物和混紡織物常見來源 有效皂洗的關鍵製程參數 溫度和時間 液比 水硬度和螯合劑 選擇合適的皂洗劑 陰離子和非離子皂洗劑 根據纖維和色深選擇合適的皂洗劑 低溫皂洗劑選項:Sylic D2705 主要冷卻利洗方法 優點皂洗後固色劑的作用 獲得一致耐洗牢度的最佳實踐 常見問題 活性染料皂洗需要多長時間? 背面染色可以修復嗎? 硬水會影響肥皂的清潔效果嗎? 肥皂洗後是否一定要使用單獨的定型劑? 活性染料皂洗通常被視為染色週期末尾的一個快速步驟,但它對耐洗牢度和回染效果有直接影響。 正確選擇溫度、時間和代理商可以防止代價高昂的拒收和重複訂單,從而避免利潤損失。 活性染料皂洗在洗滌階段的作用是什麼?皂洗是在固色之後進行的,此時活性染料已在鹼性條件下與纖維結合。 將織物在沸水或接近沸水的溫度下,用洗滌劑或專用肥皂劑清洗,以去除所有未與纖維形成永久結合的物質。 跳過或縮短此步驟會導致洗滌不徹底,織物會存在隱藏的色牢度風險,這種風險可能要到以後的測試中才會顯現,更糟的是,可能要等到產品到達客戶手中後才會顯現。 為什麼必須去除未固色和水解的染料?一部分活性染料總是在染浴中水解,而不是與纖維反應。 水解染料鬆散地附著在織物表面,僅靠微弱的物理吸引力而非共價鍵固定。 如果留在原地,它會在處理過程中脫落,在洗滌過程中褪色,並轉移到同一批次洗滌的較淺色織物上。 肥皂清洗這一步驟專門用於去除這種殘留物,防止其造成牢度問題。 皂化如何影響耐洗牢度 皂化的品質很大程度上決定了耐洗牢度測試的結果。 即使在色卡上看起來是正確的,如果這一步驟倉促完成,一批產品仍然可能出現耐洗或耐摩擦牢度問題。 去除纖維表面的水解染料 有效的皂洗可使鬆動的染料懸浮在洗滌液中,而不是讓其重新沉澱到織物上。 這種現象的徹底程度取決於攪拌、液比以及所用洗滌劑或皂劑的分散能力。 皂洗與色牢度等級之間的關聯 耐洗和耐摩擦色牢度等級(最常用的是 AATCC 色牢度測試方法)主要反映了洗掉後殘留的未固色染料量。 如果皂洗時間過短或溫度過低,即使織物在實驗室浸漬試驗中通過了初步的顏色檢查,但在大量生產的色牢度測試中仍然可能不合格。 什麼原因會導致背部染色? 常見的回​​染原因 回染是指從染色織物上洗掉的染料重新沉積到同一染缸中未染色或顏色較淺的區域。 最常見的原因包括:皂浴過載,水解染料含量超過皂液容量;皂洗和整理步驟之間漂洗不充分;皂洗劑分散能力弱,導致遊離染料顆粒重新沉積在織物上;皂液循環不均勻,造成局部染料濃度過高。最容易發生這種情況的織物和混紡織物:深色和暗色調的織物產生的水解染料含量最高,也是造成織物背面染色投訴的最常見原因。 混紡織物,以及任何混合了染色和未染色成分的織物,都特別容易受到影響,因為重新沉積的染料在織物較淺的部分更容易被看到。 有效皂洗的關鍵製程參數 大多數導致牢度差和回漬的原因都可追溯到這三個參數的控製程度。 溫度和時間 皂洗通常在沸點或接近沸點的溫度下進行 5 到 15 分鐘,但理想的組合取決於色調深度和織物結構。 浴液溫度過低會減慢染料去除速度,而縮短時間即使在正確的溫度下也會導致水解染料殘留。 色調深度 皂化溫度 典型時間 淺色至中等 90 至 95°C 5 至 8 分鐘 深色 接近沸騰 (98 至 100°C) 10 至 15 分鐘 藍綠色和難洗色調 接近沸騰,多皂浴 每次 15 分鐘或更長時間接近沸騰的範圍適用於傳統的皂浴化劑。 低溫皂化劑的配方使其在 60 至 80°C 的溫度下有效運作,從而降低能源消耗,同時又不影響牢度性能(參見下文 Sylic D2705 部分)。  液比更嚴格,會使水解染料在較小體積的水中濃度更高,這會增加染料在被沖洗掉之前重新沉積的風險。 使用噴射式或溢流式研磨機且液比較低的研磨機應使用更強的分散劑或增加沖洗循環來彌補。 水的硬度和螯合劑 供水中的鈣、鎂和鐵會幹擾皂化劑的性能,並可能留下霧狀或不均勻的表面。 螯合劑,例如 Sylic P1501B(一種陰離子螯合分散劑,在 1% 的溶液中 pH 值為 2.5 至 4.0),在皂化開始之前結合這些離子,使皂化劑能夠按預期發揮作用。 選擇合適的皂化劑 陰離子皂化劑和非離子皂化劑 陰離子皂化劑因其強大的分散作用而被廣泛使用,而非離子皂化劑在硬水和較低溫度下表現較好。 這兩種類型均屬於染色助劑系列,其配方旨在提高在鹼性染浴中的穩定性,並降低噴射式染色機的泡沫性能。 根據纖維和色調深度選擇合適的洗滌劑 棉花和其他纖維素纖維通常對陰離子洗滌劑反應良好。 含有合成纖維的混合物可能需要使用非離子型清潔劑,以避免污染更敏感的合成成分。 較深的色調通常稱為

探索更多 »

聚酯染色還原清理:完整指南

目錄 什麼是減排清算? 定義與目的 在分散染色中的作用 對色牢度的影響 常見品質問題 何時需要還原清洗 深色和中等色調 高染料濃度配方 與纖維素纖維混紡 何時可以省略還原清洗 工藝和控制 典型配方和參數 控制溫度和pH值 避免過度還原或還原不足 漂洗和中和 選擇適當的還原劑 還原劑 還原方法清洗後耐洗牢度差 色差或暗淡 結論 常見問題 如果省略還原清洗會發生什麼事? 減量清洗與普通洗滌哪個比較好? 低溫下可以完成嗎? 亞硫酸氫鹽與無硫試劑相比如何? 一群在機器上看起來完美的衣物,幾天後在洗滌牢度測試中仍然可能不合格。 這種情況多半是由於纖維表面殘留未固定的分散染料造成的,而解決方法是進行還原清除。 本指南涵蓋了何時需要進行此步驟、背後的化學原理,以及如何保持從實驗室浸樣到大量生產的結果一致。 什麼是減排清算? 定義與目的 還原清洗是一種染色後處理,用於去除未滲透或未固定在聚酯纖維上的分散染料。 在高溫染色過程中,有些染料分子會留在纖維表面,而不是擴散到聚合物結構中。 如果不加以處理,這種殘留染料會在洗滌過程中脫落和滲色,降低整體色牢度。 還原清洗浴會分解並去除表面染料,只留下已正確固定在纖維內部的染料。 分散染色還原清除在分散染色週期的末端進行,在主染色階段之後、最終沖洗前。 它是更大的聚酯染色工作流程的一部分,該流程還包括預處理、染色和整理。 聚酯染色應用解決方案頁面概述了這些階段是如何銜接的,以及每個步驟推薦的助劑。 對色牢度的影響 耐洗和耐摩擦牢度是買家在收貨前最仔細檢查的規格之一。 未被清除的表面染料結合鬆散,容易被洗掉,而這正是 AATCC 等標準化測試的耐洗牢度測試方法旨在檢測的內容。 正確執行還原清除步驟可以去除染料,從而改善測試結果,否則染料會導致測試失敗。 常見的品質抱怨:如果紡織廠跳過或未充分進行還原清洗,往往會遇到以下反覆出現的問題:同一批次洗滌時,顏色滲到較淺的衣物上;運輸和儲存過程中,包裝或輔料沾染污漬;與實驗室批准的色樣相比,顏色暗淡或模糊;買方實驗室的色度測試不合格後,貨物被拒收。這些問題幾乎總是由於殘留的分散染料造成的,而不是染料配方本身的缺陷,因此還原清洗應該像其後的染色階段一樣受到重視。 當需要還原清洗時,深色和中等色調較深和中等深度的色調需要更高的染料濃度,這自然會在纖維表面留下更多未固定的染料。 Skycron 分散染料系列涵蓋了深色、中色和鮮豔色的染色和印花應用,將這些染料與適當的還原清除步驟相結合是達到這些較深色調可接受的牢度的標準做法。 高染料濃度配方 任何染料總濃度百分比(% owf)較高的配方,不僅限於深色,都可從還原清洗中受益。 一般而言,紡織廠通常會以以下方式對色深進行分類:色深 典型染料濃度 減薄 清色 低於 1% owf 通常可選,中等用量為 1% 至 3% owf 建議使用深色,含水量高於 3%(owf)。 需要注意的是,這些數字只是一個大致的指導原則,而不是一個固定的規則,因為染料類別、纖維混合物和牢度目標都會改變閾值。 用於精確定制色調的多染料組合也遵循相同的邏輯,因為即使總百分比適中,幾種染料類別的組合也會留下不同數量的表面殘留物。 與纖維素纖維混紡的聚酯棉和聚酯粘膠混紡增加了另一層風險。 未附著在聚酯纖維上的分散染料會沾染纖維素纖維,導致織物出現不必要的色調變化。 減薄清除功能可保護兩種纖維類型之間預期的對比或純色效果。 何時可以省略:染料用量低的淺色調有時不需要完整的還原清洗循環,尤其是在使用高上染率染料和良好控制的染色條件時,簡單的熱水洗滌就足​​夠了。 跳過這一步驟仍然是根據色深和耐光性要求而做出的深思熟慮的決定,而不是為了節省時間而採取的捷徑。 製程與防治 典型配方與參數 標準鹼性還原清洗浴包括還原劑、苛性鈉或純鹼,以及潤濕劑或分散劑。 低 pH 值的無硫酸性清除系統正日益成為一種替代方案。 一般的起始配方如下:參數 典型範圍 還原劑 2 至 4 克/升 鹼(氫氧化鈉或純鹼) 2 至 4 克/升 溫度 70 至 80°C 時間 15 至 20 分鐘 液比 1:8 至 1:15 這些數值會因色調深度、染料類別和纖維混合物的不同配方而有所變化,因此在配方中應已確認。 控制溫度和 pH 值 溫度和 pH 值是影響清洗效率的兩個最主要變數:溫度過低或時間過短:會殘留染料,導致色牢度下降。 溫度過高或鹼性過強:會影響聚酯纖維的表面或手感。 大多數傳統配方的目標是使 pH 值呈現弱鹼性,介於 9 到 11 之間。 酸性無硫系統則在中性至弱酸性範圍內工作,具體取決於所用產品,因此 pH 目標應始終與所選化學成分相匹配,而不是遵循單一的固定規則。 避免過度還原或還原不足。還原不足會導致表面染料殘留,這會導致後續出現色牢度差的問題。 過度還原會使染料從纖維中牢固脫落,導致褪色、暗淡或色澤不均勻。

探索更多 »
C0 與 C6 防水塗層

C0 與 C6 防水整理劑:哪一種比較適合您的紡織品?

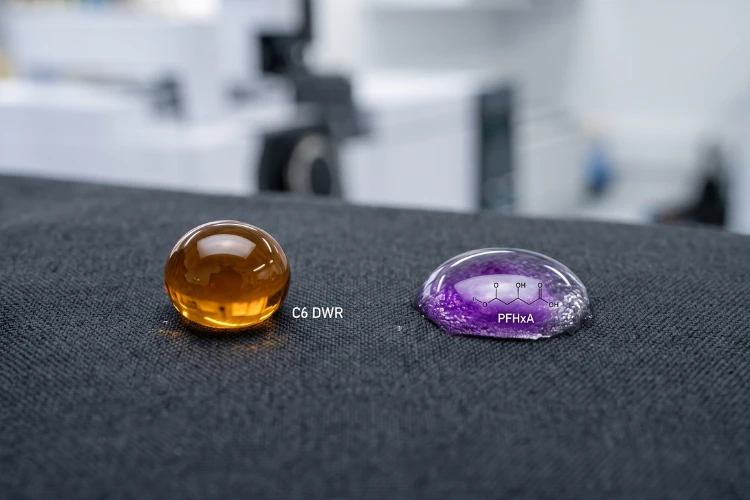
目錄 C0 和 C6 背後的化學原理 C6 DWR 是什麼 C0 DWR 主要結構差異 性能比較 防水防油 耐久性和耐洗性 透氣性和手感 全球監管環境 REACH 和歐盟限制 美國州法規 品牌和零售商要求 行業應用案例 戶外和運動服裝 工作服和防護織品 認證材料解決方案C6 表面處理製程有什麼差別? C6 DWR被禁用了嗎? C0 的性能與 C6 一樣好嗎? 我該如何在C0和C6之間做選擇? 今天,如果你向布料供應商詢問防水處理劑,很可能會得到兩個截然不同的答案:C6 或 C0。 兩者都聲稱能保持織物乾爽。 目前只有一款產品面臨來自歐盟、加州和紐約州監管機構以及主要服裝品牌的逐步淘汰壓力。 對於目前採購防水紡織品的買家來說,選擇不再只是性能問題。 這關係到兩年後你的目標市場中哪些化學產品仍有市場。 C0 和 C6 背後的化學原理 什麼是 C6 DWR C6 持久防水 (DWR) 塗層使用短鏈氟碳聚合物,特別是六碳氟化側鏈,來塗覆單一纖維。 這種化學反應將纖維的表面能降低到大約 12 mJ/m²,低於大多數水和油的表面張力。 因此,C6 塗層兼具防水和防油性能,這種組合是很少有不含氟的塗層系統能夠完全匹敵的。 十多年前,C6 化學取代了較老的 C8 氟調聚物表面處理。 C8 會降解成 PFOA,PFOA 是一種以在環境中持久性和生物累積性而聞名的物質。 C6 會降解為全氟己酸 (PFHxA),其環境半衰期較短,生物累積潛力較低。 然而,PFHxA 並非不受監管審查,如下文合規部分所述。 對於採購 C6 產品的買家來說,Skyguard C6-C8 防水劑等配方兼具防水防油性能和良好的耐洗牢度,適用於纖維素和合成纖維,典型用量為 10 至 40 克/公升,且不含 PFOS、PFOA 或 APEO。 什麼是 C0 DWR? C0 指的是不含氟的防水劑化學成分。 C0 塗層不使用氟碳側鏈,而是依靠樹枝狀聚合物、蠟或聚氨酯基聚合物來建構疏水性纖維表面。 這些系統通常能達到 20 至 25 mJ/m² 的表面能,足以有效排斥水,但通常不足以提供強大的拒油性。 由於 C0 塗料不存在 PFAS 相關的合規風險,因此對 C0 塗料的需求正在迅速增長。隨著監管範圍的擴大,此因素的重要性逐年增加。 Skyguard 無氟防水劑系列產品根據所需的耐久性,用量約為 10 至 80 克/公升,不含 APEO,專為對防油性沒有功能性要求的織物而設計,包括大多數外套、家用紡織品和時尚應用。 關鍵結構差異屬性 C6(氟碳化合物) C0(無氟化合物) 表面能約 約 12 mJ/m² 20 至 25 mJ/m² 防水性 優異 良好至優異 防油性 是 有限或無 PFAS 含量 存在(基於 PFHxA) 無 典型固化溫度 150 至 160°C 160 至 180°C 性能比較 防水和防油性 C6塗層在需要防水、防油、防油脂或防有機污漬的場合仍然是標桿,例如接觸機械油的工作服或食品接觸圍裙。 C0 塗層在純粹的防水性方面已經縮小了大部分差距,許多最新的配方在標準化的防水性測試中取得了與 C6 塗層相當的結果。 然而,對於油性著色劑,C0 塗層仍然不夠理想。 耐久性和耐洗性:這兩種化學物質最初應用於織物時都依賴物理吸附,但隨著反覆洗滌和接觸洗滌劑,這種結合會逐漸減弱。 交聯劑透過將 DWR 聚合物鏈相互結合並與纖維表面的反應基團結合,從而延長耐洗性,將鬆散吸附的塗層轉化為化學錨定的塗層。 例如,Sylic交聯劑的用量為防水劑用量的10%至30%,與C6和無氟體系相容,因此當塗層需要經受20次或更多次工業或家庭洗滌循環時,它是一種實用的添加劑。 透氣性和手感 C0 和 C6 整理劑都是在纖維表面塗覆,而不是填充紗線之間的孔隙,因此在正確的應用水平下,透氣性通常得以保持。 兩個因素最常破壞這種平衡:一是整理劑用量過大,會部分堵塞紗線間的孔隙,使織物手感變硬;二是浴液濃度不均勻,會在織物寬度方向上形成局部高添加區。 C0 整理劑有時需要稍高的用量才能達到 C6 的防水效果,因此,用量準確度和浴液均勻性對於保持柔軟透氣的效果尤其重要。 全球監管環境 REACH 和歐盟限制 歐盟根據 REACH 附件 XVII 對紡織品中的 PFAS 進行監管。 歐盟和歐洲經濟區從 2026 年起對 C6 化學降解產物 PFHxA 實施限制,而歐洲化學品管理局目前正在評估涵蓋更廣泛的 PFAS 家族的更廣泛限制。 為歐盟市場採購的買家和品牌商應將 C6 視為一種面臨越來越大監管壓力的化學物質,而不是長期的安全選擇,並應密切關注 ECHA 的 PFAS 監管更新,以了解最新的範圍和時間表。 美國州法規的適用範圍並不限於歐盟。 美國已有兩個州頒布了針對紡織品和服裝的 PFAS 限制:加州 AB 1817 法案禁止生產、分銷和銷售含有故意添加的 PFAS 且總有機氟含量超過 100 ppm 的新紡織品,該禁令自 2025 年 1 月 1 日起生效,並自 2027 年 1 月 199 ppm。 用於應對嚴重潮濕環境的戶外服裝的禁令延期至 2028 年 1 月 1 日。 全部要求均在正式法案文本中列明。 紐約州環境保護法第37-0121條禁止販售新服裝。

探索更多 »
成品皇家藍尼龍布捲。

尼龍染色缺陷:原因及製程改進

目錄 常見尼龍染色缺陷 色差和起毛 列紋和條紋 環紋、翹邊和霜狀效應 每種缺陷背後的三個關鍵因素 pH曲線 加熱速率和著染區 緩乾劑的選擇和用量 按症狀進行故障排除 Skychem尼龍染色解決方案 常見問題解答 尼龍酸性染色的最佳pH值是多少? 為什麼我的尼龍布料染色不均勻? 緩染劑如何防止染色不均勻? 尼龍染色應該在什麼溫度下進行? 尼龍衝擊力強。 酸性染料會在幾分鐘內與氨基結合,因此,稍微偏差的染色過程就會在顏色有機會變均勻之前,就鎖定不均勻的色調。 尼龍上的條紋、傾斜、橫紋和斑駁、易滑的表面幾乎總是可以追溯到三個可控因素之一:pH值、溫度或緩凝系統。 本文介紹如何識別每種缺陷,以及在流程中需要進行哪些調整以防止缺陷再次發生。 常見的尼龍染色缺陷 正確命名缺陷是解決問題的第一步。 以下三種模式涵蓋了尼龍上出現的大部分情況,每種都指向不同的根本原因。 色差和染色不均勻 染色不均勻是一個大類問題:出現色塊、斑點,或織物上的色差不一致。 抖動是一種更具體的形式,表現為斑點狀、顆粒狀的外觀,這是由於相鄰的絲狀物吸收染料的速度不同所造成的。 這是染料滲透速度超過纖維平整速度的最明顯跡象。 色差和條紋色差是指布料寬度方向上從一邊到中心或從布邊到中間的色差。 Barre 表現為與路線或路線相關的水平條紋或線條。 這兩種情況與跳躍性的差異在於模式:傾斜和橫桿遵循確定的寬度或長度方向,而跳躍性則隨機散佈。 環狀、尖端狀和霜狀效應 環狀染色和尖端狀染色是相關但不同的滲透缺陷,值得將它們區分開來。 環染發生在纖維的橫截面上:染料集中在外層,永遠不會完全擴散到纖維芯,因此,即使表面看起來完全染色,切開的纖維也會在淺色或白色的中心周圍顯示一個彩色的環。 尖端染色則是一種長度上的差異,即纖維或短纖維的尖端比纖維主體吸收的染料更多或更少,這通常是因為尖端的熱處理歷史或表面狀況與纖維的其他部分不同。 霜凍效果表現為整體蒼白、褪色的表面,而不是有方向性的圖案。 這三者都指向同一個根本問題:染料沒有完全滲透到纖維中,即使從遠處看顏色接近標準色。 尼龍布料色差背後的三大因素 大多數尼龍布料色差都是由於 pH 值、溫度或緩乾劑系統相互抵消而不是協同作用造成的。 以下每個控制桿都涵蓋了其機制、典型故障模式和修復方法。 pH 曲線 在酸性溶液中,尼龍聚合物鏈末端的氨基獲得質子並帶正電荷,而酸性染料分子上的磺酸基團則帶負電荷。 兩人互相吸引,感情深厚。 pH 值決定了這些位點中有多少是活躍的,染料到達這些位點的速度有多快,以及染料到達這些位點後附著的強度。 最常見的製程錯誤是降低浴液 pH 值過低或過快。 如果染浴在織物均勻潤濕並循環之前就變酸,染料就會迅速上色,形成條紋或條狀痕跡,無論在溫度下停留多久都無法糾正。 pH 值過高或在生長週期中漂移會導致相反的問題:吸水率低,且不同批次的遮光深度不一致。 不同的酸性染料類別需要不同的 pH 值範圍:勻染染料:pH 值大致為 5.5 至 7.0,以便染料有遷移和自我校正的空間;研磨染料(一種從羊毛染色術語沿用的分類,但也是尼龍的標準做法):pH 值大致為 4.0 至 5.0,可獲得更深的色調和更強的濕牢度,但對製程較低的製程的偏差較低。這些範圍就是起點。 對照染料供應商的技術資料表和內部實驗室的浸染結果進行確認,切勿將羊毛的配方直接套用過來,因為羊毛的勻染和研磨染料的 pH 值變化方向相反。 同樣的注意事項也適用於尼龍本身:尼龍 6 和尼龍 6,6 在相同的 pH 值和溫度條件下可能會出現不同的色差,在未經驗證的配方上更換基材或染料供應商是造成色差的常見且可避免的原因。 在大量生產之前,務必透過新的實驗室浸漬和試生產來確認纖維類型或染料來源的任何變化。 解決方法是建立可重複的 pH 值曲線,而不是設定單一的目標值。 緩釋酸供體隨著溫度升高逐漸降低 pH 值,使酸度變化可控而不是突然變化,從而避免了在循環中錯誤時間手動添加酸的猜測。 加熱速率和作用區溫度決定了染料何時移動以及移動的速度。 在尼龍上,大部分染料的吸收發生在一個狹窄的溫度範圍內,通常為 70 至 90°C,在這個溫度下,纖維結構打開,染料湧入。 尼龍的染色位點數量有限,酸性染料一旦條件允許就會立即與其結合;快速掃過染色區會導致染料固定不均勻,之後沒有機會使其均勻化。 罷工開始後的前十到十五分鐘很大程度上決定了整個批次的罷工結果。 上圖顯示了這個過程在一個典型循環中是如何進行的:平穩的潤濕和循環階段,在 70 至 90°C 的衝擊區內緩慢升溫,在接近沸騰時保持一段時間以進行遷移和平衡,以及受控冷卻。 修復工作從罷工前開始:先確認充分、均勻的潤濕和穩定的循環。 以可控速率升溫,通常接近每分鐘 1°C,在 70 至 90°C 範圍內升溫速度較慢。

探索更多 »

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。

取得專案報價

請告訴我們您的專案需求、國家/地區和預期用途。

憑藉多年在化學染料和紡織助劑方面的經驗,我致力於分享有關最新技術、永續創新和市場趨勢的見解。

最近的分享

2. 低溫皂洗可使洗滌液更清澈,並減少鄰近白色棉布的染色。

活性染料皂洗指南:更佳的耐洗牢度,較少的反染

目錄 什麼是活性染料皂洗 在洗滌階段的作用 為什麼必須去除未固著和水解的染料 皂洗如何影響耐洗牢度 從纖維表面去除水解染料 皂洗與牢度等級之間的聯繫 什麼原因導致回漬? 易發生反染的織物和混紡織物常見來源 有效皂洗的關鍵製程參數 溫度和時間 液比 水硬度和螯合劑 選擇合適的皂洗劑 陰離子和非離子皂洗劑 根據纖維和色深選擇合適的皂洗劑 低溫皂洗劑選項:Sylic D2705 主要冷卻利洗方法 優點皂洗後固色劑的作用 獲得一致耐洗牢度的最佳實踐 常見問題 活性染料皂洗需要多長時間? 背面染色可以修復嗎? 硬水會影響肥皂的清潔效果嗎? 肥皂洗後是否一定要使用單獨的定型劑? 活性染料皂洗通常被視為染色週期末尾的一個快速步驟,但它對耐洗牢度和回染效果有直接影響。 正確選擇溫度、時間和代理商可以防止代價高昂的拒收和重複訂單,從而避免利潤損失。 活性染料皂洗在洗滌階段的作用是什麼?皂洗是在固色之後進行的,此時活性染料已在鹼性條件下與纖維結合。 將織物在沸水或接近沸水的溫度下,用洗滌劑或專用肥皂劑清洗,以去除所有未與纖維形成永久結合的物質。 跳過或縮短此步驟會導致洗滌不徹底,織物會存在隱藏的色牢度風險,這種風險可能要到以後的測試中才會顯現,更糟的是,可能要等到產品到達客戶手中後才會顯現。 為什麼必須去除未固色和水解的染料?一部分活性染料總是在染浴中水解,而不是與纖維反應。 水解染料鬆散地附著在織物表面,僅靠微弱的物理吸引力而非共價鍵固定。 如果留在原地,它會在處理過程中脫落,在洗滌過程中褪色,並轉移到同一批次洗滌的較淺色織物上。 肥皂清洗這一步驟專門用於去除這種殘留物,防止其造成牢度問題。 皂化如何影響耐洗牢度 皂化的品質很大程度上決定了耐洗牢度測試的結果。 即使在色卡上看起來是正確的,如果這一步驟倉促完成,一批產品仍然可能出現耐洗或耐摩擦牢度問題。 去除纖維表面的水解染料 有效的皂洗可使鬆動的染料懸浮在洗滌液中,而不是讓其重新沉澱到織物上。 這種現象的徹底程度取決於攪拌、液比以及所用洗滌劑或皂劑的分散能力。 皂洗與色牢度等級之間的關聯 耐洗和耐摩擦色牢度等級(最常用的是 AATCC 色牢度測試方法)主要反映了洗掉後殘留的未固色染料量。 如果皂洗時間過短或溫度過低,即使織物在實驗室浸漬試驗中通過了初步的顏色檢查,但在大量生產的色牢度測試中仍然可能不合格。 什麼原因會導致背部染色? 常見的回​​染原因 回染是指從染色織物上洗掉的染料重新沉積到同一染缸中未染色或顏色較淺的區域。 最常見的原因包括:皂浴過載,水解染料含量超過皂液容量;皂洗和整理步驟之間漂洗不充分;皂洗劑分散能力弱,導致遊離染料顆粒重新沉積在織物上;皂液循環不均勻,造成局部染料濃度過高。最容易發生這種情況的織物和混紡織物:深色和暗色調的織物產生的水解染料含量最高,也是造成織物背面染色投訴的最常見原因。 混紡織物,以及任何混合了染色和未染色成分的織物,都特別容易受到影響,因為重新沉積的染料在織物較淺的部分更容易被看到。 有效皂洗的關鍵製程參數 大多數導致牢度差和回漬的原因都可追溯到這三個參數的控製程度。 溫度和時間 皂洗通常在沸點或接近沸點的溫度下進行 5 到 15 分鐘,但理想的組合取決於色調深度和織物結構。 浴液溫度過低會減慢染料去除速度,而縮短時間即使在正確的溫度下也會導致水解染料殘留。 色調深度 皂化溫度 典型時間 淺色至中等 90 至 95°C 5 至 8 分鐘 深色 接近沸騰 (98 至 100°C) 10 至 15 分鐘 藍綠色和難洗色調 接近沸騰,多皂浴 每次 15 分鐘或更長時間接近沸騰的範圍適用於傳統的皂浴化劑。 低溫皂化劑的配方使其在 60 至 80°C 的溫度下有效運作,從而降低能源消耗,同時又不影響牢度性能(參見下文 Sylic D2705 部分)。  液比更嚴格,會使水解染料在較小體積的水中濃度更高,這會增加染料在被沖洗掉之前重新沉積的風險。 使用噴射式或溢流式研磨機且液比較低的研磨機應使用更強的分散劑或增加沖洗循環來彌補。 水的硬度和螯合劑 供水中的鈣、鎂和鐵會幹擾皂化劑的性能,並可能留下霧狀或不均勻的表面。 螯合劑,例如 Sylic P1501B(一種陰離子螯合分散劑,在 1% 的溶液中 pH 值為 2.5 至 4.0),在皂化開始之前結合這些離子,使皂化劑能夠按預期發揮作用。 選擇合適的皂化劑 陰離子皂化劑和非離子皂化劑 陰離子皂化劑因其強大的分散作用而被廣泛使用,而非離子皂化劑在硬水和較低溫度下表現較好。 這兩種類型均屬於染色助劑系列,其配方旨在提高在鹼性染浴中的穩定性,並降低噴射式染色機的泡沫性能。 根據纖維和色調深度選擇合適的洗滌劑 棉花和其他纖維素纖維通常對陰離子洗滌劑反應良好。 含有合成纖維的混合物可能需要使用非離子型清潔劑,以避免污染更敏感的合成成分。 較深的色調通常稱為

探索更多 »

聚酯染色還原清理:完整指南

目錄 什麼是減排清算? 定義與目的 在分散染色中的作用 對色牢度的影響 常見品質問題 何時需要還原清洗 深色和中等色調 高染料濃度配方 與纖維素纖維混紡 何時可以省略還原清洗 工藝和控制 典型配方和參數 控制溫度和pH值 避免過度還原或還原不足 漂洗和中和 選擇適當的還原劑 還原劑 還原方法清洗後耐洗牢度差 色差或暗淡 結論 常見問題 如果省略還原清洗會發生什麼事? 減量清洗與普通洗滌哪個比較好? 低溫下可以完成嗎? 亞硫酸氫鹽與無硫試劑相比如何? 一群在機器上看起來完美的衣物,幾天後在洗滌牢度測試中仍然可能不合格。 這種情況多半是由於纖維表面殘留未固定的分散染料造成的,而解決方法是進行還原清除。 本指南涵蓋了何時需要進行此步驟、背後的化學原理,以及如何保持從實驗室浸樣到大量生產的結果一致。 什麼是減排清算? 定義與目的 還原清洗是一種染色後處理,用於去除未滲透或未固定在聚酯纖維上的分散染料。 在高溫染色過程中,有些染料分子會留在纖維表面,而不是擴散到聚合物結構中。 如果不加以處理,這種殘留染料會在洗滌過程中脫落和滲色,降低整體色牢度。 還原清洗浴會分解並去除表面染料,只留下已正確固定在纖維內部的染料。 分散染色還原清除在分散染色週期的末端進行,在主染色階段之後、最終沖洗前。 它是更大的聚酯染色工作流程的一部分,該流程還包括預處理、染色和整理。 聚酯染色應用解決方案頁面概述了這些階段是如何銜接的,以及每個步驟推薦的助劑。 對色牢度的影響 耐洗和耐摩擦牢度是買家在收貨前最仔細檢查的規格之一。 未被清除的表面染料結合鬆散,容易被洗掉,而這正是 AATCC 等標準化測試的耐洗牢度測試方法旨在檢測的內容。 正確執行還原清除步驟可以去除染料,從而改善測試結果,否則染料會導致測試失敗。 常見的品質抱怨:如果紡織廠跳過或未充分進行還原清洗,往往會遇到以下反覆出現的問題:同一批次洗滌時,顏色滲到較淺的衣物上;運輸和儲存過程中,包裝或輔料沾染污漬;與實驗室批准的色樣相比,顏色暗淡或模糊;買方實驗室的色度測試不合格後,貨物被拒收。這些問題幾乎總是由於殘留的分散染料造成的,而不是染料配方本身的缺陷,因此還原清洗應該像其後的染色階段一樣受到重視。 當需要還原清洗時,深色和中等色調較深和中等深度的色調需要更高的染料濃度,這自然會在纖維表面留下更多未固定的染料。 Skycron 分散染料系列涵蓋了深色、中色和鮮豔色的染色和印花應用,將這些染料與適當的還原清除步驟相結合是達到這些較深色調可接受的牢度的標準做法。 高染料濃度配方 任何染料總濃度百分比(% owf)較高的配方,不僅限於深色,都可從還原清洗中受益。 一般而言,紡織廠通常會以以下方式對色深進行分類:色深 典型染料濃度 減薄 清色 低於 1% owf 通常可選,中等用量為 1% 至 3% owf 建議使用深色,含水量高於 3%(owf)。 需要注意的是,這些數字只是一個大致的指導原則,而不是一個固定的規則,因為染料類別、纖維混合物和牢度目標都會改變閾值。 用於精確定制色調的多染料組合也遵循相同的邏輯,因為即使總百分比適中,幾種染料類別的組合也會留下不同數量的表面殘留物。 與纖維素纖維混紡的聚酯棉和聚酯粘膠混紡增加了另一層風險。 未附著在聚酯纖維上的分散染料會沾染纖維素纖維,導致織物出現不必要的色調變化。 減薄清除功能可保護兩種纖維類型之間預期的對比或純色效果。 何時可以省略:染料用量低的淺色調有時不需要完整的還原清洗循環,尤其是在使用高上染率染料和良好控制的染色條件時,簡單的熱水洗滌就足​​夠了。 跳過這一步驟仍然是根據色深和耐光性要求而做出的深思熟慮的決定,而不是為了節省時間而採取的捷徑。 製程與防治 典型配方與參數 標準鹼性還原清洗浴包括還原劑、苛性鈉或純鹼,以及潤濕劑或分散劑。 低 pH 值的無硫酸性清除系統正日益成為一種替代方案。 一般的起始配方如下:參數 典型範圍 還原劑 2 至 4 克/升 鹼(氫氧化鈉或純鹼) 2 至 4 克/升 溫度 70 至 80°C 時間 15 至 20 分鐘 液比 1:8 至 1:15 這些數值會因色調深度、染料類別和纖維混合物的不同配方而有所變化,因此在配方中應已確認。 控制溫度和 pH 值 溫度和 pH 值是影響清洗效率的兩個最主要變數:溫度過低或時間過短:會殘留染料,導致色牢度下降。 溫度過高或鹼性過強:會影響聚酯纖維的表面或手感。 大多數傳統配方的目標是使 pH 值呈現弱鹼性,介於 9 到 11 之間。 酸性無硫系統則在中性至弱酸性範圍內工作,具體取決於所用產品,因此 pH 目標應始終與所選化學成分相匹配,而不是遵循單一的固定規則。 避免過度還原或還原不足。還原不足會導致表面染料殘留,這會導致後續出現色牢度差的問題。 過度還原會使染料從纖維中牢固脫落,導致褪色、暗淡或色澤不均勻。

探索更多 »
C0 與 C6 防水塗層

C0 與 C6 防水整理劑:哪一種比較適合您的紡織品?

目錄 C0 和 C6 背後的化學原理 C6 DWR 是什麼 C0 DWR 主要結構差異 性能比較 防水防油 耐久性和耐洗性 透氣性和手感 全球監管環境 REACH 和歐盟限制 美國州法規 品牌和零售商要求 行業應用案例 戶外和運動服裝 工作服和防護織品 認證材料解決方案C6 表面處理製程有什麼差別? C6 DWR被禁用了嗎? C0 的性能與 C6 一樣好嗎? 我該如何在C0和C6之間做選擇? 今天,如果你向布料供應商詢問防水處理劑,很可能會得到兩個截然不同的答案:C6 或 C0。 兩者都聲稱能保持織物乾爽。 目前只有一款產品面臨來自歐盟、加州和紐約州監管機構以及主要服裝品牌的逐步淘汰壓力。 對於目前採購防水紡織品的買家來說,選擇不再只是性能問題。 這關係到兩年後你的目標市場中哪些化學產品仍有市場。 C0 和 C6 背後的化學原理 什麼是 C6 DWR C6 持久防水 (DWR) 塗層使用短鏈氟碳聚合物,特別是六碳氟化側鏈,來塗覆單一纖維。 這種化學反應將纖維的表面能降低到大約 12 mJ/m²,低於大多數水和油的表面張力。 因此,C6 塗層兼具防水和防油性能,這種組合是很少有不含氟的塗層系統能夠完全匹敵的。 十多年前,C6 化學取代了較老的 C8 氟調聚物表面處理。 C8 會降解成 PFOA,PFOA 是一種以在環境中持久性和生物累積性而聞名的物質。 C6 會降解為全氟己酸 (PFHxA),其環境半衰期較短,生物累積潛力較低。 然而,PFHxA 並非不受監管審查,如下文合規部分所述。 對於採購 C6 產品的買家來說,Skyguard C6-C8 防水劑等配方兼具防水防油性能和良好的耐洗牢度,適用於纖維素和合成纖維,典型用量為 10 至 40 克/公升,且不含 PFOS、PFOA 或 APEO。 什麼是 C0 DWR? C0 指的是不含氟的防水劑化學成分。 C0 塗層不使用氟碳側鏈,而是依靠樹枝狀聚合物、蠟或聚氨酯基聚合物來建構疏水性纖維表面。 這些系統通常能達到 20 至 25 mJ/m² 的表面能,足以有效排斥水,但通常不足以提供強大的拒油性。 由於 C0 塗料不存在 PFAS 相關的合規風險,因此對 C0 塗料的需求正在迅速增長。隨著監管範圍的擴大,此因素的重要性逐年增加。 Skyguard 無氟防水劑系列產品根據所需的耐久性,用量約為 10 至 80 克/公升,不含 APEO,專為對防油性沒有功能性要求的織物而設計,包括大多數外套、家用紡織品和時尚應用。 關鍵結構差異屬性 C6(氟碳化合物) C0(無氟化合物) 表面能約 約 12 mJ/m² 20 至 25 mJ/m² 防水性 優異 良好至優異 防油性 是 有限或無 PFAS 含量 存在(基於 PFHxA) 無 典型固化溫度 150 至 160°C 160 至 180°C 性能比較 防水和防油性 C6塗層在需要防水、防油、防油脂或防有機污漬的場合仍然是標桿,例如接觸機械油的工作服或食品接觸圍裙。 C0 塗層在純粹的防水性方面已經縮小了大部分差距,許多最新的配方在標準化的防水性測試中取得了與 C6 塗層相當的結果。 然而,對於油性著色劑,C0 塗層仍然不夠理想。 耐久性和耐洗性:這兩種化學物質最初應用於織物時都依賴物理吸附,但隨著反覆洗滌和接觸洗滌劑,這種結合會逐漸減弱。 交聯劑透過將 DWR 聚合物鏈相互結合並與纖維表面的反應基團結合,從而延長耐洗性,將鬆散吸附的塗層轉化為化學錨定的塗層。 例如,Sylic交聯劑的用量為防水劑用量的10%至30%,與C6和無氟體系相容,因此當塗層需要經受20次或更多次工業或家庭洗滌循環時,它是一種實用的添加劑。 透氣性和手感 C0 和 C6 整理劑都是在纖維表面塗覆,而不是填充紗線之間的孔隙,因此在正確的應用水平下,透氣性通常得以保持。 兩個因素最常破壞這種平衡:一是整理劑用量過大,會部分堵塞紗線間的孔隙,使織物手感變硬;二是浴液濃度不均勻,會在織物寬度方向上形成局部高添加區。 C0 整理劑有時需要稍高的用量才能達到 C6 的防水效果,因此,用量準確度和浴液均勻性對於保持柔軟透氣的效果尤其重要。 全球監管環境 REACH 和歐盟限制 歐盟根據 REACH 附件 XVII 對紡織品中的 PFAS 進行監管。 歐盟和歐洲經濟區從 2026 年起對 C6 化學降解產物 PFHxA 實施限制,而歐洲化學品管理局目前正在評估涵蓋更廣泛的 PFAS 家族的更廣泛限制。 為歐盟市場採購的買家和品牌商應將 C6 視為一種面臨越來越大監管壓力的化學物質,而不是長期的安全選擇,並應密切關注 ECHA 的 PFAS 監管更新,以了解最新的範圍和時間表。 美國州法規的適用範圍並不限於歐盟。 美國已有兩個州頒布了針對紡織品和服裝的 PFAS 限制:加州 AB 1817 法案禁止生產、分銷和銷售含有故意添加的 PFAS 且總有機氟含量超過 100 ppm 的新紡織品,該禁令自 2025 年 1 月 1 日起生效,並自 2027 年 1 月 199 ppm。 用於應對嚴重潮濕環境的戶外服裝的禁令延期至 2028 年 1 月 1 日。 全部要求均在正式法案文本中列明。 紐約州環境保護法第37-0121條禁止販售新服裝。

探索更多 »
成品皇家藍尼龍布捲。

尼龍染色缺陷:原因及製程改進

目錄 常見尼龍染色缺陷 色差和起毛 列紋和條紋 環紋、翹邊和霜狀效應 每種缺陷背後的三個關鍵因素 pH曲線 加熱速率和著染區 緩乾劑的選擇和用量 按症狀進行故障排除 Skychem尼龍染色解決方案 常見問題解答 尼龍酸性染色的最佳pH值是多少? 為什麼我的尼龍布料染色不均勻? 緩染劑如何防止染色不均勻? 尼龍染色應該在什麼溫度下進行? 尼龍衝擊力強。 酸性染料會在幾分鐘內與氨基結合,因此,稍微偏差的染色過程就會在顏色有機會變均勻之前,就鎖定不均勻的色調。 尼龍上的條紋、傾斜、橫紋和斑駁、易滑的表面幾乎總是可以追溯到三個可控因素之一:pH值、溫度或緩凝系統。 本文介紹如何識別每種缺陷,以及在流程中需要進行哪些調整以防止缺陷再次發生。 常見的尼龍染色缺陷 正確命名缺陷是解決問題的第一步。 以下三種模式涵蓋了尼龍上出現的大部分情況,每種都指向不同的根本原因。 色差和染色不均勻 染色不均勻是一個大類問題:出現色塊、斑點,或織物上的色差不一致。 抖動是一種更具體的形式,表現為斑點狀、顆粒狀的外觀,這是由於相鄰的絲狀物吸收染料的速度不同所造成的。 這是染料滲透速度超過纖維平整速度的最明顯跡象。 色差和條紋色差是指布料寬度方向上從一邊到中心或從布邊到中間的色差。 Barre 表現為與路線或路線相關的水平條紋或線條。 這兩種情況與跳躍性的差異在於模式:傾斜和橫桿遵循確定的寬度或長度方向,而跳躍性則隨機散佈。 環狀、尖端狀和霜狀效應 環狀染色和尖端狀染色是相關但不同的滲透缺陷,值得將它們區分開來。 環染發生在纖維的橫截面上:染料集中在外層,永遠不會完全擴散到纖維芯,因此,即使表面看起來完全染色,切開的纖維也會在淺色或白色的中心周圍顯示一個彩色的環。 尖端染色則是一種長度上的差異,即纖維或短纖維的尖端比纖維主體吸收的染料更多或更少,這通常是因為尖端的熱處理歷史或表面狀況與纖維的其他部分不同。 霜凍效果表現為整體蒼白、褪色的表面,而不是有方向性的圖案。 這三者都指向同一個根本問題:染料沒有完全滲透到纖維中,即使從遠處看顏色接近標準色。 尼龍布料色差背後的三大因素 大多數尼龍布料色差都是由於 pH 值、溫度或緩乾劑系統相互抵消而不是協同作用造成的。 以下每個控制桿都涵蓋了其機制、典型故障模式和修復方法。 pH 曲線 在酸性溶液中,尼龍聚合物鏈末端的氨基獲得質子並帶正電荷,而酸性染料分子上的磺酸基團則帶負電荷。 兩人互相吸引,感情深厚。 pH 值決定了這些位點中有多少是活躍的,染料到達這些位點的速度有多快,以及染料到達這些位點後附著的強度。 最常見的製程錯誤是降低浴液 pH 值過低或過快。 如果染浴在織物均勻潤濕並循環之前就變酸,染料就會迅速上色,形成條紋或條狀痕跡,無論在溫度下停留多久都無法糾正。 pH 值過高或在生長週期中漂移會導致相反的問題:吸水率低,且不同批次的遮光深度不一致。 不同的酸性染料類別需要不同的 pH 值範圍:勻染染料:pH 值大致為 5.5 至 7.0,以便染料有遷移和自我校正的空間;研磨染料(一種從羊毛染色術語沿用的分類,但也是尼龍的標準做法):pH 值大致為 4.0 至 5.0,可獲得更深的色調和更強的濕牢度,但對製程較低的製程的偏差較低。這些範圍就是起點。 對照染料供應商的技術資料表和內部實驗室的浸染結果進行確認,切勿將羊毛的配方直接套用過來,因為羊毛的勻染和研磨染料的 pH 值變化方向相反。 同樣的注意事項也適用於尼龍本身:尼龍 6 和尼龍 6,6 在相同的 pH 值和溫度條件下可能會出現不同的色差,在未經驗證的配方上更換基材或染料供應商是造成色差的常見且可避免的原因。 在大量生產之前,務必透過新的實驗室浸漬和試生產來確認纖維類型或染料來源的任何變化。 解決方法是建立可重複的 pH 值曲線,而不是設定單一的目標值。 緩釋酸供體隨著溫度升高逐漸降低 pH 值,使酸度變化可控而不是突然變化,從而避免了在循環中錯誤時間手動添加酸的猜測。 加熱速率和作用區溫度決定了染料何時移動以及移動的速度。 在尼龍上,大部分染料的吸收發生在一個狹窄的溫度範圍內,通常為 70 至 90°C,在這個溫度下,纖維結構打開,染料湧入。 尼龍的染色位點數量有限,酸性染料一旦條件允許就會立即與其結合;快速掃過染色區會導致染料固定不均勻,之後沒有機會使其均勻化。 罷工開始後的前十到十五分鐘很大程度上決定了整個批次的罷工結果。 上圖顯示了這個過程在一個典型循環中是如何進行的:平穩的潤濕和循環階段,在 70 至 90°C 的衝擊區內緩慢升溫,在接近沸騰時保持一段時間以進行遷移和平衡,以及受控冷卻。 修復工作從罷工前開始:先確認充分、均勻的潤濕和穩定的循環。 以可控速率升溫,通常接近每分鐘 1°C,在 70 至 90°C 範圍內升溫速度較慢。

探索更多 »

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。

取得專案報價

請告知我們具體要求、國家和應用場景。

回到頁首
邮箱 Whatsapp

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。