...

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
在24小時內回复

桃皮絨面革:製程控制與後整理輔助材料

桃皮絨面處理,也常被稱為絨面處理,是一種表面整理工藝,透過輕柔地使織物表面的超細纖維豎起,從而營造出柔軟絲滑的觸感。其本質是機械性的,但要獲得一致的效果,關鍵在於使用合適的助劑,並嚴格控制摩擦力、張力和清潔度。本指南將闡述紡織廠如何確保桃皮絨面處理的均勻性、耐用性和低生產風險,並提供您可以逐款應用的實用指導。

工藝範圍

什麼是桃子色飾面?

桃皮絨的製作方法是利用金剛砂輥、砂帶或專用磨絨機對織物表面進行可控的摩擦。其目的是在不損傷紗線、破壞織物結構或留下明顯痕蹟的情況下,使織物表面形成細密均勻的絨毛,從而增加柔軟度並減少光澤。由於該製程依賴摩擦力,因此設定、磨料狀況或織物表面狀態的微小變化都可能導致最終效果從「柔和的桃皮絨」變成「過度加工」。

褶皺桃皮布料

最合適的布料和最終用途

桃皮絨整理過程最適合能夠承受輕微表面纖維擾動,同時保持強度和表面完整性的布料。超細纖維聚酯纖維、部分聚酯混紡布料以及穩定的梭織棉或棉混紡布料都是常見的選擇,某些尺寸穩定性良好的針織布料也適用。這種整理工藝常用於休閒服、外套裡料、家紡以及觸感柔軟、功能性強的時尚生活用品,這些產品都受益於啞光外觀和舒適的觸感。

訴訟控制

標準流程

大多數生產線都遵循一套統一的邏輯:從清潔穩定的表面開始;創造可控的摩擦環境;立即清除產生的粉塵;穩定織物;然後透過化學方法塑造最終的手感和性能。在實踐中,這意味著要預先處理織物以獲得可重複的摩擦性能,必要時使用預磨絨潤滑劑,進行一次或多次磨絨,從源頭清除粉塵和鬆散的纖維,然後在化學整理、檢驗和測試之前進行熱定型或穩定處理。

鎖定核心設置

桃皮絨的質感取決於磨料表面與纖維的摩擦程度。接觸壓力以及線速度和輥速之間的平衡會顯著影響表面的拋光效果,使其呈現輕柔的拋光或強烈的切割效果。織物張力和導向同樣重要,因為織物張力和導向的不穩定性通常會在後整理過程中表現為條紋、橫向不均勻或方向性痕跡,這些痕跡會更加明顯。

經緯次數應視為一個可控變量,並設定一個明確的上限。增加經緯次數可以在一定程度上改善桃皮絨的觸感,但也會加速強度損失和絨毛脫落。濕度和溫度也很重要,因為它們會影響摩擦性能、起塵傾向以及絨毛的均勻性。

可靠的生產方法是為每種布料設定一個狹窄的操作範圍,然後在校正過程中每次只調整一個參數。這樣可以確保故障排除的可重複性,並防止用化學方法「彌補」機械故障的根本原因。

使用前潤滑和抗摩擦劑

預磨合潤滑劑最好用作製程穩定劑,而非手感整理劑。它可以減少摩擦峰值,降低熱量積聚,並有助於防止微撕裂,避免後續出現粗糙條紋、快速起球或不均勻的桃皮紋等問題。正確使用時,它可以提高橫向均勻性,減少纖維損傷,特別適用於超細纖維、緊密結構和對磨損敏感的混紡織物。

主要風險在於過度使用。過多的潤滑劑會使絨面效果變淡,增加油漬,並影響後續柔軟劑或功能性整理劑的相容性。目標應該是找到能夠穩定絨面效果的最低有效添加劑用量,並在批量生產前透過短期試用來驗證,試用期間需檢查表面外觀和污漬風險。

除塵和加熱定型

絨面處理會產生粉塵和鬆散的纖維碎片。如果粉塵控制不力,這些粉塵會再次沉積,導致表面出現斑駁的暗淡區域、類似拋光痕蹟的條紋,以及難以去除的灰色污漬。粉塵控制應被視為品質參數,而非簡單的清潔工作。

熱定型或最終穩定化處理有助於鎖定尺寸穩定性,並確保表面外觀一致。它還會影響手感,尤其是在與矽酮軟化劑或輕質成膜劑配合使用時。為了獲得最佳的重複性,穩定化條件應與計劃的表面處理配方相匹配,而不是獨立決定。

機械製絨工藝

精加工化學

軟化器選擇

絨面處理後,會使用柔軟劑來打造標誌性的桃絨觸感,同時調節表面摩擦力。絲滑彈潤的桃絨與乾燥粉狀的桃絨所需的柔軟劑比例不同。超細纖維織物通常需要更強的順滑度控制,以避免觸感粗糙,而含棉量高的織物則可能需要在不增加起毛球傾向的前提下提升柔軟度。

選擇時應考慮三個實際風險。首先是泛黃,尤其是在生產線包含熱處理環節的情況下。其次是親水性變化,因為某些柔軟劑會降低吸濕排汗性能,影響穿著舒適度。第三是相容性,因為如果未經測試就將矽油系統和聚合物成分混合使用,可能會導致乳液不穩定或產生條紋。在許多紡織廠,獲得穩定桃皮手感的最快方法是先採用經過驗證的桃皮織物柔軟劑基礎配方,然後根據織物類型微調添加量和乾燥條件。

抗起毛球支撐

絨面處理可以提升柔軟度,但也會增加表面遊離纖維末端的數量。這會增加起毛球的風險,尤其是在纖維流動性較高的合成纖維和混紡織物上。抗起毛球系統通常透過減少纖維遷移、改善纖維固定或形成可控制的表面支撐層來防止纏結。

解決起毛球問題的實用方法是先確定問題是機械性損傷還是纖維移動造成的。如果是表面破損,則應先進行機械修復,例如降低壓力、最佳化速度比或減少軋製次數。如果表面機械性能良好,但磨損或洗滌後仍出現起毛球,則可透過功能性整理劑來增強表面的耐用性。應仔細優化添加量,以保持手感並避免形成過多的塗層。

桃皮絨的手感與質地

防靜電和防滑

桃皮絨表面更容易產生靜電,尤其是在聚酯纖維和超細纖維布料上。靜電會吸附灰塵和絨毛,增加服裝製作過程中的粘連,並可能因操作痕跡而加劇布料的不平整感。防靜電和防滑通常被視為一個綜合目標:既要保持生產過程中布料的清潔,又要確保穿著舒適,同時避免產生油膩感或破壞整理液的穩定性。

最實用的系統應能在濕度變化下保持穩定,同時維持桃子般的手感。相容性至關重要,因為某些抗靜電化學物質會與矽油軟化劑或聚合物成分反應,導致條紋、斑點或表面摩擦不均等問題。

相容性和污漬風險控制

即使主要產品正確,許多桃色塗料配方失敗的原因也在於相容性。油漬、條紋和重沉積通常是由乳液不穩定、混合順序不當、硬水影響或乾燥過程中的遷移造成的。預防的關鍵在於製程規格:將 pH 值、溫度和水硬度保持在系統的穩定範圍內;規範預稀釋和添加順序;避免在沒有快速相容性測試的情況下過量添加矽油或聚合物成分;並調整塗抹和乾燥過程,以避免遷移造成可見痕跡。

在擴大規模之前,應將污漬風險視為一個明確的釋放門檻。通常,在特定布料上進行短期、受控的試驗就足以確認配方是否穩定。

目標與檢查

手感和表面均勻性

手感必須在寬度、捲筒和批次間保持一致。首先要設定一個清晰的內部目標,確保操作人員能夠復現該目標,然後在受控光照條件下,透過並排比較和方向檢查進行驗證。由於絨毛方向會影響光反射,因此均勻性評估應包括兩個方向的觀察,以避免忽略方向性陰影。

起球、磨損、強度下降

由於絨面革具有磨蝕性,因此除了美觀之外,還應驗證其耐用性。常見的測試方法包括:

目標並非列出所有可能的測試方法,而是將您期望的桃子手感與可衡量的耐用性結果聯繫起來,然後在規模化生產之前確定驗收標準。

訴訟後摩擦風險

桃皮絨表面處理會增加織物的耐摩擦性,因為其表面含有更多遊離纖維末端,更容易沾染或轉移染料和污垢。即使在以整理製程為主的程序中,也應將耐摩擦性測試作為風險檢查點,並將其與染色洗滌和固色製程結合。常用的方法是ISO 105-X12,此方法用於評估織物的耐摩擦色牢度。

桃皮絨品質控制

故障排除

桃子色不均勻

不均勻的桃皮效應通常是由張力、導向或接觸均勻性在寬度方向上的不穩定性造成的,有時還會因不均勻的磨損而加劇。首先確認張力和導向是否穩定且可重複,然後檢查磨損情況和接觸輪廓。如果表面出現微損傷跡象而非簡單的不均勻性,則應優化預潤滑以穩定摩擦,但在排除機械原因之前,避免增加潤滑劑用量。

嚴重起球或掉毛

嚴重的起毛球或掉毛通常表明,由於壓力過大、碾壓次數過多或碾壓速度比不當,絨面處理對布料而言過於劇烈。首先應降低機械碾壓力度,並確認表面損傷是否有減輕。如果機械處理後起毛現象仍然存在,則可採用功能性後整理來增強布料的耐用性,但該後整理工藝應以保持布料手感和最大限度降低色差風險為目標。

力量損傷和嚴厲手段

強度下降和手感粗糙通常是由於機械加工過度,以及穩定條件或柔軟劑選擇與纖維和結構不匹配造成的。最快的解決方法是減少機械加工負荷,然後重新平衡柔軟劑體系,以恢復織物的平滑度和彈性。如果織物乾燥後感覺塌陷,則應檢查乾燥和定型條件,是否有遷移、過度固化或配方不相容等問題。

油性斑點和條紋

油漬和條紋通常是由於矽油過量、乳液不穩定、混合順序不當或乾燥過程中遷移造成的。矯正措施應優先考慮穩定性:標準化預稀釋、控制浴液條件、必要時減少添加劑用量,並調整擠出和乾燥過程以最大程度地減少遷移痕跡。如果油漬與硬水或 pH 值波動有關,則應先穩定這些因素,然後再改變核心化學成分。

結語

單靠絨面處理無法獲得理想的桃皮絨效果。它需要透過精準的機械加工、嚴格的除塵措施以及一套兼顧手感、耐用性和瑕疵風險的整理配方來實現。如果您需要協助選擇柔軟劑和功能性整理劑,或需要協助穩定配方以防止出現條紋和油漬,請點擊此處聯絡 Skychem Group 。


推薦閱讀:

  1. 預處理對織物品質和色牢度的影響
  2. 縐紗與真絲:紡織助劑如何提升其性能
  3. 紡織品整理的類型
  4. 紡織助劑的功能和類型詳解

沙

憑藉多年在化學染料和紡織助劑方面的經驗,我致力於分享有關最新技術、永續創新和市場趨勢的見解。

最近的分享

2. 低溫皂洗可使洗滌液更清澈,並減少鄰近白色棉布的染色。

活性染料皂洗指南:更佳的耐洗牢度,較少的反染

目錄 什麼是活性染料皂洗 在洗滌階段的作用 為什麼必須去除未固著和水解的染料 皂洗如何影響耐洗牢度 從纖維表面去除水解染料 皂洗與牢度等級之間的聯繫 什麼原因導致回漬? 易發生反染的織物和混紡織物常見來源 有效皂洗的關鍵製程參數 溫度和時間 液比 水硬度和螯合劑 選擇合適的皂洗劑 陰離子和非離子皂洗劑 根據纖維和色深選擇合適的皂洗劑 低溫皂洗劑選項:Sylic D2705 主要冷卻利洗方法 優點皂洗後固色劑的作用 獲得一致耐洗牢度的最佳實踐 常見問題 活性染料皂洗需要多長時間? 背面染色可以修復嗎? 硬水會影響肥皂的清潔效果嗎? 肥皂洗後是否一定要使用單獨的定型劑? 活性染料皂洗通常被視為染色週期末尾的一個快速步驟,但它對耐洗牢度和回染效果有直接影響。 正確選擇溫度、時間和代理商可以防止代價高昂的拒收和重複訂單,從而避免利潤損失。 活性染料皂洗在洗滌階段的作用是什麼?皂洗是在固色之後進行的,此時活性染料已在鹼性條件下與纖維結合。 將織物在沸水或接近沸水的溫度下,用洗滌劑或專用肥皂劑清洗,以去除所有未與纖維形成永久結合的物質。 跳過或縮短此步驟會導致洗滌不徹底,織物會存在隱藏的色牢度風險,這種風險可能要到以後的測試中才會顯現,更糟的是,可能要等到產品到達客戶手中後才會顯現。 為什麼必須去除未固色和水解的染料?一部分活性染料總是在染浴中水解,而不是與纖維反應。 水解染料鬆散地附著在織物表面,僅靠微弱的物理吸引力而非共價鍵固定。 如果留在原地,它會在處理過程中脫落,在洗滌過程中褪色,並轉移到同一批次洗滌的較淺色織物上。 肥皂清洗這一步驟專門用於去除這種殘留物,防止其造成牢度問題。 皂化如何影響耐洗牢度 皂化的品質很大程度上決定了耐洗牢度測試的結果。 即使在色卡上看起來是正確的,如果這一步驟倉促完成,一批產品仍然可能出現耐洗或耐摩擦牢度問題。 去除纖維表面的水解染料 有效的皂洗可使鬆動的染料懸浮在洗滌液中,而不是讓其重新沉澱到織物上。 這種現象的徹底程度取決於攪拌、液比以及所用洗滌劑或皂劑的分散能力。 皂洗與色牢度等級之間的關聯 耐洗和耐摩擦色牢度等級(最常用的是 AATCC 色牢度測試方法)主要反映了洗掉後殘留的未固色染料量。 如果皂洗時間過短或溫度過低,即使織物在實驗室浸漬試驗中通過了初步的顏色檢查,但在大量生產的色牢度測試中仍然可能不合格。 什麼原因會導致背部染色? 常見的回​​染原因 回染是指從染色織物上洗掉的染料重新沉積到同一染缸中未染色或顏色較淺的區域。 最常見的原因包括:皂浴過載,水解染料含量超過皂液容量;皂洗和整理步驟之間漂洗不充分;皂洗劑分散能力弱,導致遊離染料顆粒重新沉積在織物上;皂液循環不均勻,造成局部染料濃度過高。最容易發生這種情況的織物和混紡織物:深色和暗色調的織物產生的水解染料含量最高,也是造成織物背面染色投訴的最常見原因。 混紡織物,以及任何混合了染色和未染色成分的織物,都特別容易受到影響,因為重新沉積的染料在織物較淺的部分更容易被看到。 有效皂洗的關鍵製程參數 大多數導致牢度差和回漬的原因都可追溯到這三個參數的控製程度。 溫度和時間 皂洗通常在沸點或接近沸點的溫度下進行 5 到 15 分鐘,但理想的組合取決於色調深度和織物結構。 浴液溫度過低會減慢染料去除速度,而縮短時間即使在正確的溫度下也會導致水解染料殘留。 色調深度 皂化溫度 典型時間 淺色至中等 90 至 95°C 5 至 8 分鐘 深色 接近沸騰 (98 至 100°C) 10 至 15 分鐘 藍綠色和難洗色調 接近沸騰,多皂浴 每次 15 分鐘或更長時間接近沸騰的範圍適用於傳統的皂浴化劑。 低溫皂化劑的配方使其在 60 至 80°C 的溫度下有效運作,從而降低能源消耗,同時又不影響牢度性能(參見下文 Sylic D2705 部分)。  液比更嚴格,會使水解染料在較小體積的水中濃度更高,這會增加染料在被沖洗掉之前重新沉積的風險。 使用噴射式或溢流式研磨機且液比較低的研磨機應使用更強的分散劑或增加沖洗循環來彌補。 水的硬度和螯合劑 供水中的鈣、鎂和鐵會幹擾皂化劑的性能,並可能留下霧狀或不均勻的表面。 螯合劑,例如 Sylic P1501B(一種陰離子螯合分散劑,在 1% 的溶液中 pH 值為 2.5 至 4.0),在皂化開始之前結合這些離子,使皂化劑能夠按預期發揮作用。 選擇合適的皂化劑 陰離子皂化劑和非離子皂化劑 陰離子皂化劑因其強大的分散作用而被廣泛使用,而非離子皂化劑在硬水和較低溫度下表現較好。 這兩種類型均屬於染色助劑系列,其配方旨在提高在鹼性染浴中的穩定性,並降低噴射式染色機的泡沫性能。 根據纖維和色調深度選擇合適的洗滌劑 棉花和其他纖維素纖維通常對陰離子洗滌劑反應良好。 含有合成纖維的混合物可能需要使用非離子型清潔劑,以避免污染更敏感的合成成分。 較深的色調通常稱為

探索更多 »

聚酯染色還原清理:完整指南

目錄 什麼是減排清算? 定義與目的 在分散染色中的作用 對色牢度的影響 常見品質問題 何時需要還原清洗 深色和中等色調 高染料濃度配方 與纖維素纖維混紡 何時可以省略還原清洗 工藝和控制 典型配方和參數 控制溫度和pH值 避免過度還原或還原不足 漂洗和中和 選擇適當的還原劑 還原劑 還原方法清洗後耐洗牢度差 色差或暗淡 結論 常見問題 如果省略還原清洗會發生什麼事? 減量清洗與普通洗滌哪個比較好? 低溫下可以完成嗎? 亞硫酸氫鹽與無硫試劑相比如何? 一群在機器上看起來完美的衣物,幾天後在洗滌牢度測試中仍然可能不合格。 這種情況多半是由於纖維表面殘留未固定的分散染料造成的,而解決方法是進行還原清除。 本指南涵蓋了何時需要進行此步驟、背後的化學原理,以及如何保持從實驗室浸樣到大量生產的結果一致。 什麼是減排清算? 定義與目的 還原清洗是一種染色後處理,用於去除未滲透或未固定在聚酯纖維上的分散染料。 在高溫染色過程中,有些染料分子會留在纖維表面,而不是擴散到聚合物結構中。 如果不加以處理,這種殘留染料會在洗滌過程中脫落和滲色,降低整體色牢度。 還原清洗浴會分解並去除表面染料,只留下已正確固定在纖維內部的染料。 分散染色還原清除在分散染色週期的末端進行,在主染色階段之後、最終沖洗前。 它是更大的聚酯染色工作流程的一部分,該流程還包括預處理、染色和整理。 聚酯染色應用解決方案頁面概述了這些階段是如何銜接的,以及每個步驟推薦的助劑。 對色牢度的影響 耐洗和耐摩擦牢度是買家在收貨前最仔細檢查的規格之一。 未被清除的表面染料結合鬆散,容易被洗掉,而這正是 AATCC 等標準化測試的耐洗牢度測試方法旨在檢測的內容。 正確執行還原清除步驟可以去除染料,從而改善測試結果,否則染料會導致測試失敗。 常見的品質抱怨:如果紡織廠跳過或未充分進行還原清洗,往往會遇到以下反覆出現的問題:同一批次洗滌時,顏色滲到較淺的衣物上;運輸和儲存過程中,包裝或輔料沾染污漬;與實驗室批准的色樣相比,顏色暗淡或模糊;買方實驗室的色度測試不合格後,貨物被拒收。這些問題幾乎總是由於殘留的分散染料造成的,而不是染料配方本身的缺陷,因此還原清洗應該像其後的染色階段一樣受到重視。 當需要還原清洗時,深色和中等色調較深和中等深度的色調需要更高的染料濃度,這自然會在纖維表面留下更多未固定的染料。 Skycron 分散染料系列涵蓋了深色、中色和鮮豔色的染色和印花應用,將這些染料與適當的還原清除步驟相結合是達到這些較深色調可接受的牢度的標準做法。 高染料濃度配方 任何染料總濃度百分比(% owf)較高的配方,不僅限於深色,都可從還原清洗中受益。 一般而言,紡織廠通常會以以下方式對色深進行分類:色深 典型染料濃度 減薄 清色 低於 1% owf 通常可選,中等用量為 1% 至 3% owf 建議使用深色,含水量高於 3%(owf)。 需要注意的是,這些數字只是一個大致的指導原則,而不是一個固定的規則,因為染料類別、纖維混合物和牢度目標都會改變閾值。 用於精確定制色調的多染料組合也遵循相同的邏輯,因為即使總百分比適中,幾種染料類別的組合也會留下不同數量的表面殘留物。 與纖維素纖維混紡的聚酯棉和聚酯粘膠混紡增加了另一層風險。 未附著在聚酯纖維上的分散染料會沾染纖維素纖維,導致織物出現不必要的色調變化。 減薄清除功能可保護兩種纖維類型之間預期的對比或純色效果。 何時可以省略:染料用量低的淺色調有時不需要完整的還原清洗循環,尤其是在使用高上染率染料和良好控制的染色條件時,簡單的熱水洗滌就足​​夠了。 跳過這一步驟仍然是根據色深和耐光性要求而做出的深思熟慮的決定,而不是為了節省時間而採取的捷徑。 製程與防治 典型配方與參數 標準鹼性還原清洗浴包括還原劑、苛性鈉或純鹼,以及潤濕劑或分散劑。 低 pH 值的無硫酸性清除系統正日益成為一種替代方案。 一般的起始配方如下:參數 典型範圍 還原劑 2 至 4 克/升 鹼(氫氧化鈉或純鹼) 2 至 4 克/升 溫度 70 至 80°C 時間 15 至 20 分鐘 液比 1:8 至 1:15 這些數值會因色調深度、染料類別和纖維混合物的不同配方而有所變化,因此在配方中應已確認。 控制溫度和 pH 值 溫度和 pH 值是影響清洗效率的兩個最主要變數:溫度過低或時間過短:會殘留染料,導致色牢度下降。 溫度過高或鹼性過強:會影響聚酯纖維的表面或手感。 大多數傳統配方的目標是使 pH 值呈現弱鹼性,介於 9 到 11 之間。 酸性無硫系統則在中性至弱酸性範圍內工作,具體取決於所用產品,因此 pH 目標應始終與所選化學成分相匹配,而不是遵循單一的固定規則。 避免過度還原或還原不足。還原不足會導致表面染料殘留,這會導致後續出現色牢度差的問題。 過度還原會使染料從纖維中牢固脫落,導致褪色、暗淡或色澤不均勻。

探索更多 »
C0 與 C6 防水塗層

C0 與 C6 防水整理劑:哪一種比較適合您的紡織品?

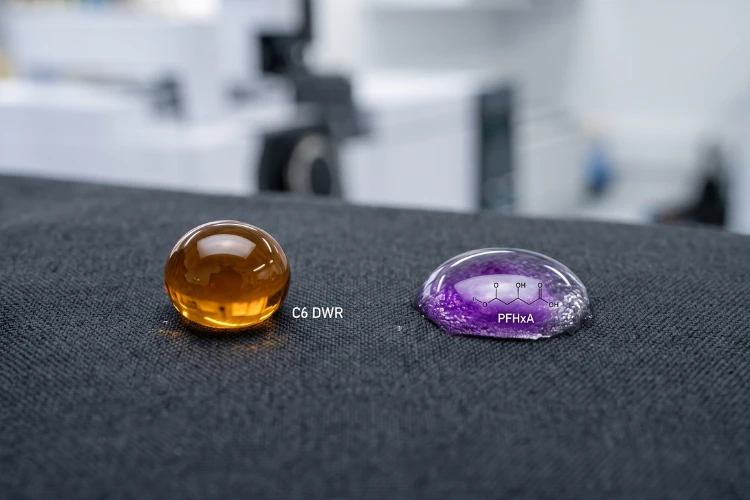
目錄 C0 和 C6 背後的化學原理 C6 DWR 是什麼 C0 DWR 主要結構差異 性能比較 防水防油 耐久性和耐洗性 透氣性和手感 全球監管環境 REACH 和歐盟限制 美國州法規 品牌和零售商要求 行業應用案例 戶外和運動服裝 工作服和防護織品 認證材料解決方案C6 表面處理製程有什麼差別? C6 DWR被禁用了嗎? C0 的性能與 C6 一樣好嗎? 我該如何在C0和C6之間做選擇? 今天,如果你向布料供應商詢問防水處理劑,很可能會得到兩個截然不同的答案:C6 或 C0。 兩者都聲稱能保持織物乾爽。 目前只有一款產品面臨來自歐盟、加州和紐約州監管機構以及主要服裝品牌的逐步淘汰壓力。 對於目前採購防水紡織品的買家來說,選擇不再只是性能問題。 這關係到兩年後你的目標市場中哪些化學產品仍有市場。 C0 和 C6 背後的化學原理 什麼是 C6 DWR C6 持久防水 (DWR) 塗層使用短鏈氟碳聚合物,特別是六碳氟化側鏈,來塗覆單一纖維。 這種化學反應將纖維的表面能降低到大約 12 mJ/m²,低於大多數水和油的表面張力。 因此,C6 塗層兼具防水和防油性能,這種組合是很少有不含氟的塗層系統能夠完全匹敵的。 十多年前,C6 化學取代了較老的 C8 氟調聚物表面處理。 C8 會降解成 PFOA,PFOA 是一種以在環境中持久性和生物累積性而聞名的物質。 C6 會降解為全氟己酸 (PFHxA),其環境半衰期較短,生物累積潛力較低。 然而,PFHxA 並非不受監管審查,如下文合規部分所述。 對於採購 C6 產品的買家來說,Skyguard C6-C8 防水劑等配方兼具防水防油性能和良好的耐洗牢度,適用於纖維素和合成纖維,典型用量為 10 至 40 克/公升,且不含 PFOS、PFOA 或 APEO。 什麼是 C0 DWR? C0 指的是不含氟的防水劑化學成分。 C0 塗層不使用氟碳側鏈,而是依靠樹枝狀聚合物、蠟或聚氨酯基聚合物來建構疏水性纖維表面。 這些系統通常能達到 20 至 25 mJ/m² 的表面能,足以有效排斥水,但通常不足以提供強大的拒油性。 由於 C0 塗料不存在 PFAS 相關的合規風險,因此對 C0 塗料的需求正在迅速增長。隨著監管範圍的擴大,此因素的重要性逐年增加。 Skyguard 無氟防水劑系列產品根據所需的耐久性,用量約為 10 至 80 克/公升,不含 APEO,專為對防油性沒有功能性要求的織物而設計,包括大多數外套、家用紡織品和時尚應用。 關鍵結構差異屬性 C6(氟碳化合物) C0(無氟化合物) 表面能約 約 12 mJ/m² 20 至 25 mJ/m² 防水性 優異 良好至優異 防油性 是 有限或無 PFAS 含量 存在(基於 PFHxA) 無 典型固化溫度 150 至 160°C 160 至 180°C 性能比較 防水和防油性 C6塗層在需要防水、防油、防油脂或防有機污漬的場合仍然是標桿,例如接觸機械油的工作服或食品接觸圍裙。 C0 塗層在純粹的防水性方面已經縮小了大部分差距,許多最新的配方在標準化的防水性測試中取得了與 C6 塗層相當的結果。 然而,對於油性著色劑,C0 塗層仍然不夠理想。 耐久性和耐洗性:這兩種化學物質最初應用於織物時都依賴物理吸附,但隨著反覆洗滌和接觸洗滌劑,這種結合會逐漸減弱。 交聯劑透過將 DWR 聚合物鏈相互結合並與纖維表面的反應基團結合,從而延長耐洗性,將鬆散吸附的塗層轉化為化學錨定的塗層。 例如,Sylic交聯劑的用量為防水劑用量的10%至30%,與C6和無氟體系相容,因此當塗層需要經受20次或更多次工業或家庭洗滌循環時,它是一種實用的添加劑。 透氣性和手感 C0 和 C6 整理劑都是在纖維表面塗覆,而不是填充紗線之間的孔隙,因此在正確的應用水平下,透氣性通常得以保持。 兩個因素最常破壞這種平衡:一是整理劑用量過大,會部分堵塞紗線間的孔隙,使織物手感變硬;二是浴液濃度不均勻,會在織物寬度方向上形成局部高添加區。 C0 整理劑有時需要稍高的用量才能達到 C6 的防水效果,因此,用量準確度和浴液均勻性對於保持柔軟透氣的效果尤其重要。 全球監管環境 REACH 和歐盟限制 歐盟根據 REACH 附件 XVII 對紡織品中的 PFAS 進行監管。 歐盟和歐洲經濟區從 2026 年起對 C6 化學降解產物 PFHxA 實施限制,而歐洲化學品管理局目前正在評估涵蓋更廣泛的 PFAS 家族的更廣泛限制。 為歐盟市場採購的買家和品牌商應將 C6 視為一種面臨越來越大監管壓力的化學物質,而不是長期的安全選擇,並應密切關注 ECHA 的 PFAS 監管更新,以了解最新的範圍和時間表。 美國州法規的適用範圍並不限於歐盟。 美國已有兩個州頒布了針對紡織品和服裝的 PFAS 限制:加州 AB 1817 法案禁止生產、分銷和銷售含有故意添加的 PFAS 且總有機氟含量超過 100 ppm 的新紡織品,該禁令自 2025 年 1 月 1 日起生效,並自 2027 年 1 月 199 ppm。 用於應對嚴重潮濕環境的戶外服裝的禁令延期至 2028 年 1 月 1 日。 全部要求均在正式法案文本中列明。 紐約州環境保護法第37-0121條禁止販售新服裝。

探索更多 »
成品皇家藍尼龍布捲。

尼龍染色缺陷:原因及製程改進

目錄 常見尼龍染色缺陷 色差和起毛 列紋和條紋 環紋、翹邊和霜狀效應 每種缺陷背後的三個關鍵因素 pH曲線 加熱速率和著染區 緩乾劑的選擇和用量 按症狀進行故障排除 Skychem尼龍染色解決方案 常見問題解答 尼龍酸性染色的最佳pH值是多少? 為什麼我的尼龍布料染色不均勻? 緩染劑如何防止染色不均勻? 尼龍染色應該在什麼溫度下進行? 尼龍衝擊力強。 酸性染料會在幾分鐘內與氨基結合,因此,稍微偏差的染色過程就會在顏色有機會變均勻之前,就鎖定不均勻的色調。 尼龍上的條紋、傾斜、橫紋和斑駁、易滑的表面幾乎總是可以追溯到三個可控因素之一:pH值、溫度或緩凝系統。 本文介紹如何識別每種缺陷,以及在流程中需要進行哪些調整以防止缺陷再次發生。 常見的尼龍染色缺陷 正確命名缺陷是解決問題的第一步。 以下三種模式涵蓋了尼龍上出現的大部分情況,每種都指向不同的根本原因。 色差和染色不均勻 染色不均勻是一個大類問題:出現色塊、斑點,或織物上的色差不一致。 抖動是一種更具體的形式,表現為斑點狀、顆粒狀的外觀,這是由於相鄰的絲狀物吸收染料的速度不同所造成的。 這是染料滲透速度超過纖維平整速度的最明顯跡象。 色差和條紋色差是指布料寬度方向上從一邊到中心或從布邊到中間的色差。 Barre 表現為與路線或路線相關的水平條紋或線條。 這兩種情況與跳躍性的差異在於模式:傾斜和橫桿遵循確定的寬度或長度方向,而跳躍性則隨機散佈。 環狀、尖端狀和霜狀效應 環狀染色和尖端狀染色是相關但不同的滲透缺陷,值得將它們區分開來。 環染發生在纖維的橫截面上:染料集中在外層,永遠不會完全擴散到纖維芯,因此,即使表面看起來完全染色,切開的纖維也會在淺色或白色的中心周圍顯示一個彩色的環。 尖端染色則是一種長度上的差異,即纖維或短纖維的尖端比纖維主體吸收的染料更多或更少,這通常是因為尖端的熱處理歷史或表面狀況與纖維的其他部分不同。 霜凍效果表現為整體蒼白、褪色的表面,而不是有方向性的圖案。 這三者都指向同一個根本問題:染料沒有完全滲透到纖維中,即使從遠處看顏色接近標準色。 尼龍布料色差背後的三大因素 大多數尼龍布料色差都是由於 pH 值、溫度或緩乾劑系統相互抵消而不是協同作用造成的。 以下每個控制桿都涵蓋了其機制、典型故障模式和修復方法。 pH 曲線 在酸性溶液中,尼龍聚合物鏈末端的氨基獲得質子並帶正電荷,而酸性染料分子上的磺酸基團則帶負電荷。 兩人互相吸引,感情深厚。 pH 值決定了這些位點中有多少是活躍的,染料到達這些位點的速度有多快,以及染料到達這些位點後附著的強度。 最常見的製程錯誤是降低浴液 pH 值過低或過快。 如果染浴在織物均勻潤濕並循環之前就變酸,染料就會迅速上色,形成條紋或條狀痕跡,無論在溫度下停留多久都無法糾正。 pH 值過高或在生長週期中漂移會導致相反的問題:吸水率低,且不同批次的遮光深度不一致。 不同的酸性染料類別需要不同的 pH 值範圍:勻染染料:pH 值大致為 5.5 至 7.0,以便染料有遷移和自我校正的空間;研磨染料(一種從羊毛染色術語沿用的分類,但也是尼龍的標準做法):pH 值大致為 4.0 至 5.0,可獲得更深的色調和更強的濕牢度,但對製程較低的製程的偏差較低。這些範圍就是起點。 對照染料供應商的技術資料表和內部實驗室的浸染結果進行確認,切勿將羊毛的配方直接套用過來,因為羊毛的勻染和研磨染料的 pH 值變化方向相反。 同樣的注意事項也適用於尼龍本身:尼龍 6 和尼龍 6,6 在相同的 pH 值和溫度條件下可能會出現不同的色差,在未經驗證的配方上更換基材或染料供應商是造成色差的常見且可避免的原因。 在大量生產之前,務必透過新的實驗室浸漬和試生產來確認纖維類型或染料來源的任何變化。 解決方法是建立可重複的 pH 值曲線,而不是設定單一的目標值。 緩釋酸供體隨著溫度升高逐漸降低 pH 值,使酸度變化可控而不是突然變化,從而避免了在循環中錯誤時間手動添加酸的猜測。 加熱速率和作用區溫度決定了染料何時移動以及移動的速度。 在尼龍上,大部分染料的吸收發生在一個狹窄的溫度範圍內,通常為 70 至 90°C,在這個溫度下,纖維結構打開,染料湧入。 尼龍的染色位點數量有限,酸性染料一旦條件允許就會立即與其結合;快速掃過染色區會導致染料固定不均勻,之後沒有機會使其均勻化。 罷工開始後的前十到十五分鐘很大程度上決定了整個批次的罷工結果。 上圖顯示了這個過程在一個典型循環中是如何進行的:平穩的潤濕和循環階段,在 70 至 90°C 的衝擊區內緩慢升溫,在接近沸騰時保持一段時間以進行遷移和平衡,以及受控冷卻。 修復工作從罷工前開始:先確認充分、均勻的潤濕和穩定的循環。 以可控速率升溫,通常接近每分鐘 1°C,在 70 至 90°C 範圍內升溫速度較慢。

探索更多 »

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。

取得專案報價

請告訴我們您的專案需求、國家/地區和預期用途。

沙

憑藉多年在化學染料和紡織助劑方面的經驗,我致力於分享有關最新技術、永續創新和市場趨勢的見解。

最近的分享

2. 低溫皂洗可使洗滌液更清澈,並減少鄰近白色棉布的染色。

活性染料皂洗指南:更佳的耐洗牢度,較少的反染

目錄 什麼是活性染料皂洗 在洗滌階段的作用 為什麼必須去除未固著和水解的染料 皂洗如何影響耐洗牢度 從纖維表面去除水解染料 皂洗與牢度等級之間的聯繫 什麼原因導致回漬? 易發生反染的織物和混紡織物常見來源 有效皂洗的關鍵製程參數 溫度和時間 液比 水硬度和螯合劑 選擇合適的皂洗劑 陰離子和非離子皂洗劑 根據纖維和色深選擇合適的皂洗劑 低溫皂洗劑選項:Sylic D2705 主要冷卻利洗方法 優點皂洗後固色劑的作用 獲得一致耐洗牢度的最佳實踐 常見問題 活性染料皂洗需要多長時間? 背面染色可以修復嗎? 硬水會影響肥皂的清潔效果嗎? 肥皂洗後是否一定要使用單獨的定型劑? 活性染料皂洗通常被視為染色週期末尾的一個快速步驟,但它對耐洗牢度和回染效果有直接影響。 正確選擇溫度、時間和代理商可以防止代價高昂的拒收和重複訂單,從而避免利潤損失。 活性染料皂洗在洗滌階段的作用是什麼?皂洗是在固色之後進行的,此時活性染料已在鹼性條件下與纖維結合。 將織物在沸水或接近沸水的溫度下,用洗滌劑或專用肥皂劑清洗,以去除所有未與纖維形成永久結合的物質。 跳過或縮短此步驟會導致洗滌不徹底,織物會存在隱藏的色牢度風險,這種風險可能要到以後的測試中才會顯現,更糟的是,可能要等到產品到達客戶手中後才會顯現。 為什麼必須去除未固色和水解的染料?一部分活性染料總是在染浴中水解,而不是與纖維反應。 水解染料鬆散地附著在織物表面,僅靠微弱的物理吸引力而非共價鍵固定。 如果留在原地,它會在處理過程中脫落,在洗滌過程中褪色,並轉移到同一批次洗滌的較淺色織物上。 肥皂清洗這一步驟專門用於去除這種殘留物,防止其造成牢度問題。 皂化如何影響耐洗牢度 皂化的品質很大程度上決定了耐洗牢度測試的結果。 即使在色卡上看起來是正確的,如果這一步驟倉促完成,一批產品仍然可能出現耐洗或耐摩擦牢度問題。 去除纖維表面的水解染料 有效的皂洗可使鬆動的染料懸浮在洗滌液中,而不是讓其重新沉澱到織物上。 這種現象的徹底程度取決於攪拌、液比以及所用洗滌劑或皂劑的分散能力。 皂洗與色牢度等級之間的關聯 耐洗和耐摩擦色牢度等級(最常用的是 AATCC 色牢度測試方法)主要反映了洗掉後殘留的未固色染料量。 如果皂洗時間過短或溫度過低,即使織物在實驗室浸漬試驗中通過了初步的顏色檢查,但在大量生產的色牢度測試中仍然可能不合格。 什麼原因會導致背部染色? 常見的回​​染原因 回染是指從染色織物上洗掉的染料重新沉積到同一染缸中未染色或顏色較淺的區域。 最常見的原因包括:皂浴過載,水解染料含量超過皂液容量;皂洗和整理步驟之間漂洗不充分;皂洗劑分散能力弱,導致遊離染料顆粒重新沉積在織物上;皂液循環不均勻,造成局部染料濃度過高。最容易發生這種情況的織物和混紡織物:深色和暗色調的織物產生的水解染料含量最高,也是造成織物背面染色投訴的最常見原因。 混紡織物,以及任何混合了染色和未染色成分的織物,都特別容易受到影響,因為重新沉積的染料在織物較淺的部分更容易被看到。 有效皂洗的關鍵製程參數 大多數導致牢度差和回漬的原因都可追溯到這三個參數的控製程度。 溫度和時間 皂洗通常在沸點或接近沸點的溫度下進行 5 到 15 分鐘,但理想的組合取決於色調深度和織物結構。 浴液溫度過低會減慢染料去除速度,而縮短時間即使在正確的溫度下也會導致水解染料殘留。 色調深度 皂化溫度 典型時間 淺色至中等 90 至 95°C 5 至 8 分鐘 深色 接近沸騰 (98 至 100°C) 10 至 15 分鐘 藍綠色和難洗色調 接近沸騰,多皂浴 每次 15 分鐘或更長時間接近沸騰的範圍適用於傳統的皂浴化劑。 低溫皂化劑的配方使其在 60 至 80°C 的溫度下有效運作,從而降低能源消耗,同時又不影響牢度性能(參見下文 Sylic D2705 部分)。  液比更嚴格,會使水解染料在較小體積的水中濃度更高,這會增加染料在被沖洗掉之前重新沉積的風險。 使用噴射式或溢流式研磨機且液比較低的研磨機應使用更強的分散劑或增加沖洗循環來彌補。 水的硬度和螯合劑 供水中的鈣、鎂和鐵會幹擾皂化劑的性能,並可能留下霧狀或不均勻的表面。 螯合劑,例如 Sylic P1501B(一種陰離子螯合分散劑,在 1% 的溶液中 pH 值為 2.5 至 4.0),在皂化開始之前結合這些離子,使皂化劑能夠按預期發揮作用。 選擇合適的皂化劑 陰離子皂化劑和非離子皂化劑 陰離子皂化劑因其強大的分散作用而被廣泛使用,而非離子皂化劑在硬水和較低溫度下表現較好。 這兩種類型均屬於染色助劑系列,其配方旨在提高在鹼性染浴中的穩定性,並降低噴射式染色機的泡沫性能。 根據纖維和色調深度選擇合適的洗滌劑 棉花和其他纖維素纖維通常對陰離子洗滌劑反應良好。 含有合成纖維的混合物可能需要使用非離子型清潔劑,以避免污染更敏感的合成成分。 較深的色調通常稱為

探索更多 »

聚酯染色還原清理:完整指南

目錄 什麼是減排清算? 定義與目的 在分散染色中的作用 對色牢度的影響 常見品質問題 何時需要還原清洗 深色和中等色調 高染料濃度配方 與纖維素纖維混紡 何時可以省略還原清洗 工藝和控制 典型配方和參數 控制溫度和pH值 避免過度還原或還原不足 漂洗和中和 選擇適當的還原劑 還原劑 還原方法清洗後耐洗牢度差 色差或暗淡 結論 常見問題 如果省略還原清洗會發生什麼事? 減量清洗與普通洗滌哪個比較好? 低溫下可以完成嗎? 亞硫酸氫鹽與無硫試劑相比如何? 一群在機器上看起來完美的衣物,幾天後在洗滌牢度測試中仍然可能不合格。 這種情況多半是由於纖維表面殘留未固定的分散染料造成的,而解決方法是進行還原清除。 本指南涵蓋了何時需要進行此步驟、背後的化學原理,以及如何保持從實驗室浸樣到大量生產的結果一致。 什麼是減排清算? 定義與目的 還原清洗是一種染色後處理,用於去除未滲透或未固定在聚酯纖維上的分散染料。 在高溫染色過程中,有些染料分子會留在纖維表面,而不是擴散到聚合物結構中。 如果不加以處理,這種殘留染料會在洗滌過程中脫落和滲色,降低整體色牢度。 還原清洗浴會分解並去除表面染料,只留下已正確固定在纖維內部的染料。 分散染色還原清除在分散染色週期的末端進行,在主染色階段之後、最終沖洗前。 它是更大的聚酯染色工作流程的一部分,該流程還包括預處理、染色和整理。 聚酯染色應用解決方案頁面概述了這些階段是如何銜接的,以及每個步驟推薦的助劑。 對色牢度的影響 耐洗和耐摩擦牢度是買家在收貨前最仔細檢查的規格之一。 未被清除的表面染料結合鬆散,容易被洗掉,而這正是 AATCC 等標準化測試的耐洗牢度測試方法旨在檢測的內容。 正確執行還原清除步驟可以去除染料,從而改善測試結果,否則染料會導致測試失敗。 常見的品質抱怨:如果紡織廠跳過或未充分進行還原清洗,往往會遇到以下反覆出現的問題:同一批次洗滌時,顏色滲到較淺的衣物上;運輸和儲存過程中,包裝或輔料沾染污漬;與實驗室批准的色樣相比,顏色暗淡或模糊;買方實驗室的色度測試不合格後,貨物被拒收。這些問題幾乎總是由於殘留的分散染料造成的,而不是染料配方本身的缺陷,因此還原清洗應該像其後的染色階段一樣受到重視。 當需要還原清洗時,深色和中等色調較深和中等深度的色調需要更高的染料濃度,這自然會在纖維表面留下更多未固定的染料。 Skycron 分散染料系列涵蓋了深色、中色和鮮豔色的染色和印花應用,將這些染料與適當的還原清除步驟相結合是達到這些較深色調可接受的牢度的標準做法。 高染料濃度配方 任何染料總濃度百分比(% owf)較高的配方,不僅限於深色,都可從還原清洗中受益。 一般而言,紡織廠通常會以以下方式對色深進行分類:色深 典型染料濃度 減薄 清色 低於 1% owf 通常可選,中等用量為 1% 至 3% owf 建議使用深色,含水量高於 3%(owf)。 需要注意的是,這些數字只是一個大致的指導原則,而不是一個固定的規則,因為染料類別、纖維混合物和牢度目標都會改變閾值。 用於精確定制色調的多染料組合也遵循相同的邏輯,因為即使總百分比適中,幾種染料類別的組合也會留下不同數量的表面殘留物。 與纖維素纖維混紡的聚酯棉和聚酯粘膠混紡增加了另一層風險。 未附著在聚酯纖維上的分散染料會沾染纖維素纖維,導致織物出現不必要的色調變化。 減薄清除功能可保護兩種纖維類型之間預期的對比或純色效果。 何時可以省略:染料用量低的淺色調有時不需要完整的還原清洗循環,尤其是在使用高上染率染料和良好控制的染色條件時,簡單的熱水洗滌就足​​夠了。 跳過這一步驟仍然是根據色深和耐光性要求而做出的深思熟慮的決定,而不是為了節省時間而採取的捷徑。 製程與防治 典型配方與參數 標準鹼性還原清洗浴包括還原劑、苛性鈉或純鹼,以及潤濕劑或分散劑。 低 pH 值的無硫酸性清除系統正日益成為一種替代方案。 一般的起始配方如下:參數 典型範圍 還原劑 2 至 4 克/升 鹼(氫氧化鈉或純鹼) 2 至 4 克/升 溫度 70 至 80°C 時間 15 至 20 分鐘 液比 1:8 至 1:15 這些數值會因色調深度、染料類別和纖維混合物的不同配方而有所變化,因此在配方中應已確認。 控制溫度和 pH 值 溫度和 pH 值是影響清洗效率的兩個最主要變數:溫度過低或時間過短:會殘留染料,導致色牢度下降。 溫度過高或鹼性過強:會影響聚酯纖維的表面或手感。 大多數傳統配方的目標是使 pH 值呈現弱鹼性,介於 9 到 11 之間。 酸性無硫系統則在中性至弱酸性範圍內工作,具體取決於所用產品,因此 pH 目標應始終與所選化學成分相匹配,而不是遵循單一的固定規則。 避免過度還原或還原不足。還原不足會導致表面染料殘留,這會導致後續出現色牢度差的問題。 過度還原會使染料從纖維中牢固脫落,導致褪色、暗淡或色澤不均勻。

探索更多 »
C0 與 C6 防水塗層

C0 與 C6 防水整理劑:哪一種比較適合您的紡織品?

目錄 C0 和 C6 背後的化學原理 C6 DWR 是什麼 C0 DWR 主要結構差異 性能比較 防水防油 耐久性和耐洗性 透氣性和手感 全球監管環境 REACH 和歐盟限制 美國州法規 品牌和零售商要求 行業應用案例 戶外和運動服裝 工作服和防護織品 認證材料解決方案C6 表面處理製程有什麼差別? C6 DWR被禁用了嗎? C0 的性能與 C6 一樣好嗎? 我該如何在C0和C6之間做選擇? 今天,如果你向布料供應商詢問防水處理劑,很可能會得到兩個截然不同的答案:C6 或 C0。 兩者都聲稱能保持織物乾爽。 目前只有一款產品面臨來自歐盟、加州和紐約州監管機構以及主要服裝品牌的逐步淘汰壓力。 對於目前採購防水紡織品的買家來說,選擇不再只是性能問題。 這關係到兩年後你的目標市場中哪些化學產品仍有市場。 C0 和 C6 背後的化學原理 什麼是 C6 DWR C6 持久防水 (DWR) 塗層使用短鏈氟碳聚合物,特別是六碳氟化側鏈,來塗覆單一纖維。 這種化學反應將纖維的表面能降低到大約 12 mJ/m²,低於大多數水和油的表面張力。 因此,C6 塗層兼具防水和防油性能,這種組合是很少有不含氟的塗層系統能夠完全匹敵的。 十多年前,C6 化學取代了較老的 C8 氟調聚物表面處理。 C8 會降解成 PFOA,PFOA 是一種以在環境中持久性和生物累積性而聞名的物質。 C6 會降解為全氟己酸 (PFHxA),其環境半衰期較短,生物累積潛力較低。 然而,PFHxA 並非不受監管審查,如下文合規部分所述。 對於採購 C6 產品的買家來說,Skyguard C6-C8 防水劑等配方兼具防水防油性能和良好的耐洗牢度,適用於纖維素和合成纖維,典型用量為 10 至 40 克/公升,且不含 PFOS、PFOA 或 APEO。 什麼是 C0 DWR? C0 指的是不含氟的防水劑化學成分。 C0 塗層不使用氟碳側鏈,而是依靠樹枝狀聚合物、蠟或聚氨酯基聚合物來建構疏水性纖維表面。 這些系統通常能達到 20 至 25 mJ/m² 的表面能,足以有效排斥水,但通常不足以提供強大的拒油性。 由於 C0 塗料不存在 PFAS 相關的合規風險,因此對 C0 塗料的需求正在迅速增長。隨著監管範圍的擴大,此因素的重要性逐年增加。 Skyguard 無氟防水劑系列產品根據所需的耐久性,用量約為 10 至 80 克/公升,不含 APEO,專為對防油性沒有功能性要求的織物而設計,包括大多數外套、家用紡織品和時尚應用。 關鍵結構差異屬性 C6(氟碳化合物) C0(無氟化合物) 表面能約 約 12 mJ/m² 20 至 25 mJ/m² 防水性 優異 良好至優異 防油性 是 有限或無 PFAS 含量 存在(基於 PFHxA) 無 典型固化溫度 150 至 160°C 160 至 180°C 性能比較 防水和防油性 C6塗層在需要防水、防油、防油脂或防有機污漬的場合仍然是標桿,例如接觸機械油的工作服或食品接觸圍裙。 C0 塗層在純粹的防水性方面已經縮小了大部分差距,許多最新的配方在標準化的防水性測試中取得了與 C6 塗層相當的結果。 然而,對於油性著色劑,C0 塗層仍然不夠理想。 耐久性和耐洗性:這兩種化學物質最初應用於織物時都依賴物理吸附,但隨著反覆洗滌和接觸洗滌劑,這種結合會逐漸減弱。 交聯劑透過將 DWR 聚合物鏈相互結合並與纖維表面的反應基團結合,從而延長耐洗性,將鬆散吸附的塗層轉化為化學錨定的塗層。 例如,Sylic交聯劑的用量為防水劑用量的10%至30%,與C6和無氟體系相容,因此當塗層需要經受20次或更多次工業或家庭洗滌循環時,它是一種實用的添加劑。 透氣性和手感 C0 和 C6 整理劑都是在纖維表面塗覆,而不是填充紗線之間的孔隙,因此在正確的應用水平下,透氣性通常得以保持。 兩個因素最常破壞這種平衡:一是整理劑用量過大,會部分堵塞紗線間的孔隙,使織物手感變硬;二是浴液濃度不均勻,會在織物寬度方向上形成局部高添加區。 C0 整理劑有時需要稍高的用量才能達到 C6 的防水效果,因此,用量準確度和浴液均勻性對於保持柔軟透氣的效果尤其重要。 全球監管環境 REACH 和歐盟限制 歐盟根據 REACH 附件 XVII 對紡織品中的 PFAS 進行監管。 歐盟和歐洲經濟區從 2026 年起對 C6 化學降解產物 PFHxA 實施限制,而歐洲化學品管理局目前正在評估涵蓋更廣泛的 PFAS 家族的更廣泛限制。 為歐盟市場採購的買家和品牌商應將 C6 視為一種面臨越來越大監管壓力的化學物質,而不是長期的安全選擇,並應密切關注 ECHA 的 PFAS 監管更新,以了解最新的範圍和時間表。 美國州法規的適用範圍並不限於歐盟。 美國已有兩個州頒布了針對紡織品和服裝的 PFAS 限制:加州 AB 1817 法案禁止生產、分銷和銷售含有故意添加的 PFAS 且總有機氟含量超過 100 ppm 的新紡織品,該禁令自 2025 年 1 月 1 日起生效,並自 2027 年 1 月 199 ppm。 用於應對嚴重潮濕環境的戶外服裝的禁令延期至 2028 年 1 月 1 日。 全部要求均在正式法案文本中列明。 紐約州環境保護法第37-0121條禁止販售新服裝。

探索更多 »
成品皇家藍尼龍布捲。

尼龍染色缺陷:原因及製程改進

目錄 常見尼龍染色缺陷 色差和起毛 列紋和條紋 環紋、翹邊和霜狀效應 每種缺陷背後的三個關鍵因素 pH曲線 加熱速率和著染區 緩乾劑的選擇和用量 按症狀進行故障排除 Skychem尼龍染色解決方案 常見問題解答 尼龍酸性染色的最佳pH值是多少? 為什麼我的尼龍布料染色不均勻? 緩染劑如何防止染色不均勻? 尼龍染色應該在什麼溫度下進行? 尼龍衝擊力強。 酸性染料會在幾分鐘內與氨基結合,因此,稍微偏差的染色過程就會在顏色有機會變均勻之前,就鎖定不均勻的色調。 尼龍上的條紋、傾斜、橫紋和斑駁、易滑的表面幾乎總是可以追溯到三個可控因素之一:pH值、溫度或緩凝系統。 本文介紹如何識別每種缺陷,以及在流程中需要進行哪些調整以防止缺陷再次發生。 常見的尼龍染色缺陷 正確命名缺陷是解決問題的第一步。 以下三種模式涵蓋了尼龍上出現的大部分情況,每種都指向不同的根本原因。 色差和染色不均勻 染色不均勻是一個大類問題:出現色塊、斑點,或織物上的色差不一致。 抖動是一種更具體的形式,表現為斑點狀、顆粒狀的外觀,這是由於相鄰的絲狀物吸收染料的速度不同所造成的。 這是染料滲透速度超過纖維平整速度的最明顯跡象。 色差和條紋色差是指布料寬度方向上從一邊到中心或從布邊到中間的色差。 Barre 表現為與路線或路線相關的水平條紋或線條。 這兩種情況與跳躍性的差異在於模式:傾斜和橫桿遵循確定的寬度或長度方向,而跳躍性則隨機散佈。 環狀、尖端狀和霜狀效應 環狀染色和尖端狀染色是相關但不同的滲透缺陷,值得將它們區分開來。 環染發生在纖維的橫截面上:染料集中在外層,永遠不會完全擴散到纖維芯,因此,即使表面看起來完全染色,切開的纖維也會在淺色或白色的中心周圍顯示一個彩色的環。 尖端染色則是一種長度上的差異,即纖維或短纖維的尖端比纖維主體吸收的染料更多或更少,這通常是因為尖端的熱處理歷史或表面狀況與纖維的其他部分不同。 霜凍效果表現為整體蒼白、褪色的表面,而不是有方向性的圖案。 這三者都指向同一個根本問題:染料沒有完全滲透到纖維中,即使從遠處看顏色接近標準色。 尼龍布料色差背後的三大因素 大多數尼龍布料色差都是由於 pH 值、溫度或緩乾劑系統相互抵消而不是協同作用造成的。 以下每個控制桿都涵蓋了其機制、典型故障模式和修復方法。 pH 曲線 在酸性溶液中,尼龍聚合物鏈末端的氨基獲得質子並帶正電荷,而酸性染料分子上的磺酸基團則帶負電荷。 兩人互相吸引,感情深厚。 pH 值決定了這些位點中有多少是活躍的,染料到達這些位點的速度有多快,以及染料到達這些位點後附著的強度。 最常見的製程錯誤是降低浴液 pH 值過低或過快。 如果染浴在織物均勻潤濕並循環之前就變酸,染料就會迅速上色,形成條紋或條狀痕跡,無論在溫度下停留多久都無法糾正。 pH 值過高或在生長週期中漂移會導致相反的問題:吸水率低,且不同批次的遮光深度不一致。 不同的酸性染料類別需要不同的 pH 值範圍:勻染染料:pH 值大致為 5.5 至 7.0,以便染料有遷移和自我校正的空間;研磨染料(一種從羊毛染色術語沿用的分類,但也是尼龍的標準做法):pH 值大致為 4.0 至 5.0,可獲得更深的色調和更強的濕牢度,但對製程較低的製程的偏差較低。這些範圍就是起點。 對照染料供應商的技術資料表和內部實驗室的浸染結果進行確認,切勿將羊毛的配方直接套用過來,因為羊毛的勻染和研磨染料的 pH 值變化方向相反。 同樣的注意事項也適用於尼龍本身:尼龍 6 和尼龍 6,6 在相同的 pH 值和溫度條件下可能會出現不同的色差,在未經驗證的配方上更換基材或染料供應商是造成色差的常見且可避免的原因。 在大量生產之前,務必透過新的實驗室浸漬和試生產來確認纖維類型或染料來源的任何變化。 解決方法是建立可重複的 pH 值曲線,而不是設定單一的目標值。 緩釋酸供體隨著溫度升高逐漸降低 pH 值,使酸度變化可控而不是突然變化,從而避免了在循環中錯誤時間手動添加酸的猜測。 加熱速率和作用區溫度決定了染料何時移動以及移動的速度。 在尼龍上,大部分染料的吸收發生在一個狹窄的溫度範圍內,通常為 70 至 90°C,在這個溫度下,纖維結構打開,染料湧入。 尼龍的染色位點數量有限,酸性染料一旦條件允許就會立即與其結合;快速掃過染色區會導致染料固定不均勻,之後沒有機會使其均勻化。 罷工開始後的前十到十五分鐘很大程度上決定了整個批次的罷工結果。 上圖顯示了這個過程在一個典型循環中是如何進行的:平穩的潤濕和循環階段,在 70 至 90°C 的衝擊區內緩慢升溫,在接近沸騰時保持一段時間以進行遷移和平衡,以及受控冷卻。 修復工作從罷工前開始:先確認充分、均勻的潤濕和穩定的循環。 以可控速率升溫,通常接近每分鐘 1°C,在 70 至 90°C 範圍內升溫速度較慢。

探索更多 »

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。

取得專案報價

請告知我們具體要求、國家和應用場景。

回到頁首
邮箱 Whatsapp

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。