Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt verin

EDTA, DTPA ve NTA: Tekstil Boyamada Hangi Sequestering Maddesi Daha İyi Performans Gösteriyor?

Metal iyonlarının boyama işleminin performansını etkilememesinin önemli olduğu tüm tekstil ıslak işlemlerinde, tutucu maddeler hayati bir rol oynar. Kalsiyum, magnezyum, demir ve bakır gibi sert su kirleticileri, renk tonu doğruluğunda ciddi bozulmalara ve kumaş parlaklığında azalmaya neden olabilir.

Bu makale, boyahanelerin doğru seçimi yapmalarına yardımcı olmak amacıyla EDTA, DTPA ve NTA'yı karşılaştırarak avantajlarını, dezavantajlarını, çevresel performanslarını ve gerçek dünyadaki performanslarını ele almaktadır.

Yaygın Sequestering Ajanlarına Genel Bakış

Tekstil boyamada doğru bir bağlayıcı maddenin seçimi, mükemmel bir renk veya bozuk bir sonuçla sonuçlanabilir. Performans karşılaştırmasının ilk adımı, yaygın olarak kullanılan şelatlayıcı maddelerin her birinin çalışma mekanizmasını ve iş akışındaki yerlerini anlamaktır. EDTA, DTPA ve NTA arasındaki fark aşağıda tartışılmaktadır.

EDTA: Genel Amaçlı Şelat Oluşturucu Madde

EDTA (Etilendiamintetraasetik asit), yaygın olarak bulunan sert iyonlarla bağlanma kabiliyetine sahip olduğundan tekstil endüstrisinde de kullanılmaktadır. Geniş bir pH aralığında çalışır ve pamuk, polyester ve karışımlarında kararlı boya difüzyonuna yardımcı olur.

DTPA: Daha Güçlü Metal İyon Kontrolü

DTPA, özellikle renk tonunda bozulma ve ton dalgalanmalarına neden olan demir ve bakır iyonlarının düzenlenmesinde EDTA'ya kıyasla daha güçlü bir şelatördür. Hassas renklerde ve yüksek sıcaklıklarda boyama işlemlerinde yaygın olarak kullanılır.

NTA: Maliyet Etkin Ama Çevresel Endişeler

NTA, ucuz olması ve iyi bir şelasyon kapasitesine sahip olması nedeniyle avantajlıdır. Ön işlem ve yıkama işlemlerinde etkili olsa da, yüksek hassasiyetli boyama işlemlerinde kullanılamaz. Ekolojik sorunlar, tüketimine dikkat edilmesini gerektirir.

EDTA vs DTPA vs NTA

Temel Karşılaştırma Kriterleri

Tekstil şelatlayıcılarını değerlendirirken dikkate alınması gereken bazı teknik hususlar vardır. Bunlar, her bir maddenin farklı boyama koşullarındaki performansının belirlenmesine yardımcı olur. Boyahanelerin benimsediği farklılıklar ve gerçek dünya kriterleri aşağıdaki noktalarda vurgulanmaktadır.

Şelasyon Gücü ve Boyama Kalitesi

DTPA, eser iyonlara duyarlı ciltler için ideal olan en yüksek metal bağlama gücünü sunar. EDTA güvenilir genel performans sağlarken, NTA şelasyon gücünde en düşük sırada yer alır.

Yüksek Sıcaklıklarda ve Değişken pH'ta Performans

DTPA, 120°C'nin üzerindeki HT boyama sıcaklıkları da dahil olmak üzere aşırı koşullara dayanıklıdır. EDTA orta pH ve sıcaklıklarda kullanılabilirken, NTA standart ön işlemde idealdir.

Boya Türleriyle Uyumluluk

EDTA ve DTPA reaktif, dispers, küp ve kükürt boyama işlemlerinde kullanılır. NTA ise boyama işleminin hassas aşamalarından ziyade, öncelikle ön işlem aşamalarında uygulanır.

Çevresel Etki ve Biyolojik Parçalanabilirlik

NTA daha hızlı biyolojik olarak parçalanır ancak düzenleyici endişeleri vardır. EDTA ve DTPA daha yavaş parçalanır ancak endüstriyel uygulamalarda yaygın olarak onaylanmıştır.

Verimlilik için Maliyet ve Dozaj

NTA ekonomiktir ve büyük hacimli işlemlerde kullanılabilir. EDTA nispeten düşük fiyatlıdır ve orta düzeyde verimliliğe sahiptir; DTPA ise daha pahalıdır, ancak daha iyi renk stabilitesi sunar.

Tekstil Boyamada Performans

Gerçek dünya, kumaş türüne, suyun sertliğine ve kullanılan makineye bağlı olarak büyük farklılıklar gösterir. Her bir maddenin gerçek boyama koşullarındaki davranışının bilinmesi, boyahanelerin doğru karar vermesine yardımcı olur.

EDTA, DTPA ve NTA'nın renk stabilitesi ve boya sonucu üzerindeki etkisi aşağıda tartışılmaktadır.

Pamuk ve Polyester Boyamada EDTA

EDTA, ağartma işleminde beyazlığı artırır ve boyanın eşit şekilde nüfuz etmesini sağlar. Reaktif boyamada çizgi ve lekeleri ortadan kaldırır.

Demir Hassasiyetli Prosesler için DTPA

Yüksek demir içeriğine sahip su sistemlerinde DTPA, özellikle pastel ve parlak tonlarda eşsiz stabilite ve renk doğruluğu sunar.

Ön İşlem ve Temizlemede NTA

NTA, yıkama sırasında deterjan etkisini, kireç gidermeyi ve su yumuşatmayı artırır. Bütçeye duyarlı değirmenler için idealdir.

Gölge Stabilitesi ve Tutarlılığı Üzerindeki Etkisi

DTPA, tutarlı renk tonları elde etmede üstündür. EDTA, genel boyama için kabul edilebilir kıvamı korurken, NTA erken aşamada homojenliği destekler.

Avantajlar ve Sınırlamalar

Her bir izolasyon maddesinin avantajları ve dezavantajları vardır. Bu avantaj ve dezavantajları analiz ederek, hangi seçeneğin hangi boyama işlemi için en uygun olduğunu bulmak mümkün hale gelir. Avantajları ve dezavantajları kısaca aşağıdaki gibidir.

EDTA'nın Artıları ve Eksileri

Artıları:

  • Çok yönlü performans: Reaktif, küp ve dispers boyama dahil olmak üzere çok çeşitli boyalarla iyi performans gösterir.
  • Değişen pH değerlerinde kararlıdır: İşlem sırasında pH'ın değiştiği durumlarda şelasyonda stabil kalır.
  • Gölge tutarlılığını iyileştirir: Pamuk ve polyester boyamada çizgilenmeyi ve yetersiz boya penetrasyonunu azaltır.

Eksileri:

  • Orta derecede şelasyon gücü: Bu, yüksek demir veya ağır metal konsantrasyonuna sahip DTPA'ya kıyasla daha az etkilidir.
  • Çevresel kalıcılık: Yavaş yavaş biyolojik olarak parçalanır, bu da çevresel hassasiyetleri sıkı olan tesislerde tercih edilmez.
  • Çok sert suda daha yüksek dozaj: Çok sert su sistemlerinde daha yüksek doza neden olabilir.

DTPA'nın Artıları ve Eksileri

Artıları:

  • En güçlü metal bağlama kabiliyeti: En yüksek boyama hassasiyetine sahip demir, bakır ve manganezin en iyi şelatlanmasını sağlar.
  • Yüksek sıcaklıklarda olağanüstü performans: HT boyamada oldukça stabil olup 120°C'nin üzerindeki yüksek sıcaklıklara maruz kalabilir.
  • Hassas tonlar için idealdir: Soluk veya parlak renklerde veya demire duyarlı renklerde yüksek renk tekrarlanabilirliğini destekler.

Eksileri:

  • Kullanım başına daha yüksek maliyet: Büyük ölçekli sürekli sistemlerde EDTA ve NTA'dan daha pahalıdır.
  • Özel işlem gerektirebilir: Bazı fabrikalarda mevcut kimyasal sistemlerle uyumluluğun doğrulanması gerekir.
  • Daha yavaş biyolojik bozunma: NTA'ya göre çevrede daha kalıcıdır.

NTA'nın Artıları ve Eksileri

Artıları:

  • Son derece ekonomik: Düşük maliyetlerle ön işlem ve yıkama yapmak isteyen değirmenlerde idealdir.
  • Su yumuşatmada etkilidir: Boyama işlemi başlayana kadar kalsiyum ve magnezyum iyonlarını gidermede iyidir.
  • Daha iyi biyolojik parçalanabilirlik: EDTA ve DTPA'dan daha hızlıdır, bu da uzun vadede çevresel etkiyi azaltır.

Eksileri:

  • Düşük şelasyon gücü: Hassas boyama işlemlerinde veya metal iyonlarının sıkı bir şekilde kontrol edilmesi gereken bir proseste kullanılmaz.
  • Düzenleyici endişeler: NTA, su kalitesi üzerinde potansiyel etkileri olan ağır metalleri harekete geçirebildiğinden, çevresel ve sağlık etkileri nedeniyle belirli bölgelerde NTA kullanımına kısıtlamalar getirilmiştir.
  • Sınırlı yüksek sıcaklık performansı: HT boyamada veya aşırı kimyasal koşulların gerektiği yerlerde daha az stabildir.

Her Şelat Oluşturucu Madde İçin En İyi Uygulamalar

Şelatörler farklı boyama koşullarında gereklidir. Maksimum verimlilik ve daha az tekrar boyama elde etmek için her bir bağlayıcı maddenin en iyi nerede çalışacağını bilmek önemlidir.

EDTA Yeterli Olduğunda

EDTA, orta sertlikte su kullanan ve normal pamuk ve polyester tonları üreten fabrikalarda en iyi sonucu verir.

Spesifik Boyamada DTPA'nın Faydaları

DTPA, demir hassasiyeti olan prosesler, yüksek sıcaklıkta boyama ve kesin renk doğruluğu hedefleyen fabrikalar için optimum performans sağlar.

NTA'nın Maliyet Duyarlı Süreçlere Uygunluğu

NTA, yıkama, haşıl sökme ve ağartma sırasında maliyet düşürmeye odaklanan fabrikalar için uygundur.

Özellik / Özellik EDTA DTPA NTA
Şelasyon Gücü Orta Güçlü ılımlı
Demir-Ağır Suda Performans İyi Çok İyi Zayıf
En İyi Sıcaklık Aralığı Standart boyama Yüksek sıcaklıkta boyama Ön arıtma
Çevresel Profil Düşük biyolojik parçalanabilirlik Düşük biyolojik parçalanabilirlik Daha yüksek biyolojik olarak parçalanabilirlik; düzenlenmiş
Ücret Orta Daha yüksek En düşük
En İyi Kullanım Örneği Genel boyama Hassas tonlar ve ütü kontrolü Uygun fiyatlı ön işlem

Boyahaneler İçin Öneriler

Uygun şelatlama maddesinin seçimi, gölgenin verimliliği ve stabilitesi açısından önemlidir. Tekstil kullanımıyla ilgilenen fabrikalar, su koşullarına, makinelere, kimyasalların uyumluluğuna ve standartlara uygunluğa dikkat etmelidir. Aşağıda, yaygın üretim koşullarına göre bazı pratik öneriler yer almaktadır.

Su Sertliğine Göre Seçim

Yüksek demir içeriği: DTPA. Özellikle demir açısından zengin sularda yaygın olarak bulunan demir ve bakır iyonlarının kontrolünde etkilidir; üç madde arasında en güçlü şelatlama gücüne sahiptir.

Orta sertlikteki sular için: EDTA. Orta sertlikteki sularda iyi sonuç verir; kalsiyum ve magnezyum gibi daha sert iyonları (orta sertlikteki sularda yaygın olarak bulunur) şelatlama yeteneği iyidir, kireçlenmeyi önler ve boya difüzyonunun istikrarlı olmasını sağlar.

Hafif sertlik: NTA. Hafif sertlikteki sular için en uygunudur; kalsiyum ve magnezyum iyonlarını şelatlamada etkilidir, ancak EDTA veya DTPA kadar güçlü değildir.

Boya Türüne ve Makineye Göre Seçim

DTPA, reaktif boyalar ve HT boyama için idealdir. EDTA, standart işlemler için çok yönlüdür. NTA ise ön işlem için uygundur.

Eko-Uyum ve Temsilci Seçimi

Çevreye duyarlı bölgelerdeki fabrikalar, NTA'ya izin verilip verilmediğini teyit etmelidir. EDTA ve DTPA, mevzuata uyum açısından daha güvenlidir.

Sonuç

EDTA, DTPA ve NTA arasındaki farkın net bir şekilde anlaşılması, boyahanelerin her işlem için doğru sekestrasyon maddesini seçmelerine yardımcı olur. DTPA, demir ağırlıklı ve hassas boyamada mükemmel performans gösterirken, EDTA güvenilir ve çok amaçlı bir seçenek olmaya devam etmektedir. NTA ise uygun maliyetli ön işlem operasyonları için en uygunudur.

Metal iyon etkileşimini gidermek, banyo stabilitesini iyileştirmek ve temiz, eşit ve canlı boyama sonuçları elde etmek için tekstil ön işleminizi Sylic Sequestering Agent ile geliştirin. Numune talep etmek ve ilk işlem adımından itibaren daha pürüzsüz ve tutarlı bir performans deneyimi yaşamak için bugün Skychem ekibiyle iletişime geçin.

Güvenilir ve yüksek performanslı çözümler için, metal iyon girişimini önleyen, banyo stabilitesini artıran ve tutarlı boyama ve terbiye sonuçları sağlayan birinci sınıf şelatlama maddelerini inceleyebilir ve boyama ihtiyaçlarınız için fiyat teklifi isteyebilirsiniz.


Önerilen okuma:

  1. Sentetik Elyaf Boyamada Dengeleyici Maddelerin Rolü
  2. ZDHC Uyumlu Tekstil Kimyasalları Nasıl Seçilir?
  3. Krep ve İpek: Tekstil Yardımcı Maddeleri Performanslarını Nasıl Artırır?
  4. Tekstil Kimyasalları Tedarikçileri Sürdürülebilirliği Nasıl Teşvik Ediyor?

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

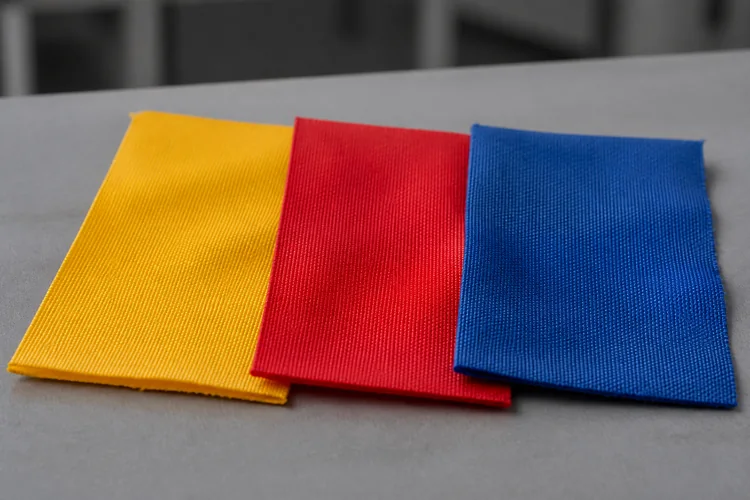
Birbiriyle uyumlu üç renkli asit boyası setini temsil eden sarı, kırmızı ve mavi naylon kumaş örnekleri.

Naylon Kumaşlarda Tutarlı Renk Tonları İçin Trikromatik Asit Boya Seçimi

İçindekiler Boyama Hızını Anlamak Boyama Hızını Etkileyen Faktörler Bir Kombinasyonda Boyama Hızlarının Eşleştirilmesi Boya Emiliminde pH'ın Rolü Boya Sınıfına Göre pH Aralıkları Boyama Sırasında pH Kontrolü Üç Renkli Boya Seçim Prensipleri Uyumlu Sarı, Kırmızı, Mavi Seçimi Naylon İçin Tipik Üç Renkli Asit Boya Kombinasyonları Açık Ton Üç Renkli Kombinasyon Koyu Ton Üç Renkli Kombinasyon Göç ve Birikme Özellikleri Ton Kaymasını Önleme Pratik Tarif Kılavuzları Laboratuvar Deneme Kontrol Listesi SSS Naylonda asit boyalarla düzensiz boyamaya ne sebep olur? pH kontrolü tekrarlanabilirliği nasıl etkiler? Üç renkli bir kombinasyonu güvenilir kılan nedir? Naylon boyama, hassasiyet gerektirir. Asit boyalar poliamid liflerle iyi bağlanır, ancak renk tutarlılığı, uygulama hızı, pH ve üç renkli kombinasyonların ne kadar yakından kontrol edildiğine bağlıdır. Herhangi bir değişkendeki küçük bir uyumsuzluk, tarif kağıt üzerinde doğru görünse bile, standarttan bir ton sapmaya neden olabilir. Bu makale, asit boya kombinasyonlarının naylon üzerinde uyumlu kalmasını sağlayan pratik faktörleri ayrıntılı olarak ele almaktadır. Boyanın liflere ne kadar hızlı geçtiğini anlamak: Boyanın liflere geçme hızı, boya banyosundan liflere ne kadar hızlı geçtiğini açıklar. Naylon üzerinde bu hız, boya yapısına, sıcaklık artışına ve alt tabaka üzerindeki mevcut boya bölgelerinin sayısına bağlıdır. Çabuk nüfuz eden bir boya, özellikle sık dokulu örme kumaşlarda veya yoğun ipliklerde, boya banyosu kumaşa tamamen nüfuz etmeden önce tükenirse, düzensiz renk oluşumuna neden olabilir. Boyanın naylona ne kadar hızlı tutunduğunu etkileyen üç değişken vardır: Moleküler boyut ve yapı: Daha küçük, daha hareketli moleküller daha kolay göç eder ve düzleşir, daha büyük veya daha doğrusal yapılar ise daha hızlı tutunur ancak sabitlendikten sonra daha az göç eder. Elektrolit konsantrasyonu: Banyodaki daha yüksek tuz seviyeleri, lif yüzeyinde iyonik rekabeti artırarak liflerin sertleşmesini yavaşlatır; bu durum düzleşmeye yardımcı olabilir ancak doğru şekilde dengelenmezse toplam tükenmeyi azaltabilir. Sıcaklık artış hızı: Çok hızlı ısınan bir sıcaklık artışı, boyanın sabitlemeden önce yayılması için çok az zaman tanır ve bu da ürünlerde çizgi veya kuyruk oluşma riskini artırır. Renk kombinasyonunda boyaların yapışma hızlarının eşleştirilmesi: Bir renk tonu elde etmek için boyaları birleştirirken, her bileşenin birbirine benzer yapışma hızına sahip olması gerekir. Karışımdaki boyalardan biri diğerlerinden belirgin şekilde daha hızlı etki ediyorsa, boyama işleminin ilk aşamalarına hakim olur ve banyo ilerledikçe rengi değiştirir. Bu, özellikle reçeteler yeni kombinasyonun tek tek boyalar olarak değil de bir sistem olarak nasıl davrandığı kontrol edilmeden ayarlandığında, naylon boyahanelerinde tekrarlanabilirlik sorunlarının en yaygın nedenlerinden biridir. Boyanın emiliminde pH'ın rolü: Asit boyalar, naylon lif üzerindeki amin gruplarıyla etkili bir şekilde bağlanabilmek için asidik bir banyoya ihtiyaç duyar. pH, kimyasal ortamı belirlemekten daha fazlasını yapar; boyanın ne kadar hızlı emildiğini ve boyama başladıktan sonra ne kadar düzeltme yapılabileceğini de belirler. Boya Sınıflarına Göre pH Aralığı Farklı asit boya sınıfları, belirli pH aralıklarında performans gösterecek şekilde formüle edilmiştir. Bu zaman aralığının dışında çalışmak, emilim hızını değiştirir ve renk haslığı özelliklerini etkileyebilir. Boya Sınıfı Tipik pH Aralığı Emilim Davranışı Düzleştirici asit boyalar pH 5 ila 6 Daha yavaş başlangıç, iyi göç, düzeltilmesi daha kolay Öğütücü asit boyalar pH 4.5 ila 5.5 Orta derecede başlangıç, düzensiz boyamada daha az toleranslı Metal kompleks asit boyalar pH 4 ila 5 Daha hızlı başlangıç, daha güçlü haslık, daha sıkı proses kontrolü gerekli Bu aralıklar başlangıç ​​referanslarıdır. Gerçek performans, kullanılan boya türüne, sıvı oranına ve makine tipine bağlıdır; bu nedenle, seri üretime geçmeden önce hedeflenen alt tabaka üzerinde laboratuvar onayı alınması gereklidir. Boyama sırasında pH'ı kontrol etmek: İşlem döngüsü boyunca pH'ı sabit tutmak, doğru başlangıç ​​noktasını belirlemek kadar önemlidir. Boyama sırasında pH değerinin yükselmesi, boyanın emilimini yavaşlatır ve rengin soluk veya düzensiz olmasına neden olabilir; öte yandan, pH değerindeki ani bir erken düşüş, boyanın doğru şekilde nüfuz etmesi için çok hızlı bir şekilde boyanın işlemesine yol açabilir. Tamponlama sistemleri ve kontrollü asit ilavesi, banyoyu baştan sona doğru aralıkta tutar. pH ve yapışma kontrolü için formüle edilmiş dengeleme maddeleri ve tamponlama yardımcıları, özellikle hızlı ilk yapışmaya eğilimli yapılarda, farklı kumaş yapıları ve makine koşullarında yapışma hızını dengelemeye yardımcı olur. Üç Renkli Boyama Prensipleri: Üç renkli boyama, küçük bir çalışma paletinden geniş bir renk yelpazesi oluşturmak için sarı, kırmızı ve mavi boya kullanır. Bu üç boyanın uyumluluğu, hem laboratuvarda hem de toplu üretimde elde edilecek renk tonlarının ne kadar tahmin edilebilir olacağını belirler. Uyumlu Sarı, Kırmızı, Mavi Seçimi: Kullanılabilir bir üç renkli set, benzer vuruş hızlarına, benzer pH duyarlılığına ve karşılaştırılabilir göç davranışına sahip olmalıdır. Toplam boya konsantrasyonu doğru olsa bile, uyumsuz bileşenler laboratuvar örnekleri ile üretim partileri arasında renk tonu farklılıklarına neden olabilir. Özellikle poliamid boyama için formüle edilmiş Skyacido Asit Boyaları, geniş bir renk yelpazesi ve güçlü renk tonu uyumluluğu sunarak, sarı, kırmızı ve mavi bileşenlerini tek tek renk tonuna göre seçmek yerine, koordineli bir set olarak eşleştirmeyi destekler. Aşağıdaki tablo, üç renkli bir set oluştururken her bir ana renk için nelerin kontrol edilmesi gerektiğini özetlemektedir: Bileşen Vuruş Oranı Kontrolü pH Hassasiyeti Göç Davranışı Sarı Tükenme eğrisini kırmızı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Kırmızı Tükenme eğrisini sarı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Mavi Tükenme eğrisini sarı ve kırmızı ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Bu karşılaştırmayı, toplu bir parti renk kayması gösterdikten sonra değil, laboratuvar daldırma geliştirme sırasında yapmak, uyumsuzlukları düzeltilmesi hala ucuzken yakalar. Naylon Boyamada Tipik Üç Renkli Asit Boya Kombinasyonları: Pratik naylon boyamada, üç renkli kombinasyonlar genellikle renk derinliği, katman oluşturma gereksinimi ve boyalar arasındaki uyumluluğa göre seçilir. Dengeli emilim, renk geçişi ve renk tonu tekrarlanabilirliğini sağlamak için açık ve koyu tonlar için farklı kombinasyonlar gerekebilir. Açık Tonlu Üç Renkli Kombinasyon: Açık ve orta tonlar için, mükemmel tesviye ve renk düzeltme yeteneği elde etmek amacıyla, iyi göç performansı ve orta düzeyde tutunma davranışı gösteren boyalar tercih edilir. Tipik bir açık renk kombinasyonu şunları içerebilir: Üç renkli pozisyon örneği Asit Boya Sarı Skyacido Yellow 199 Kırmızı Skyacido Red 337 Mavi Skyacido Blue 324 Bu kombinasyon iyi bir uyumluluk sağlar ve

Daha Fazlasını Keşfedin »
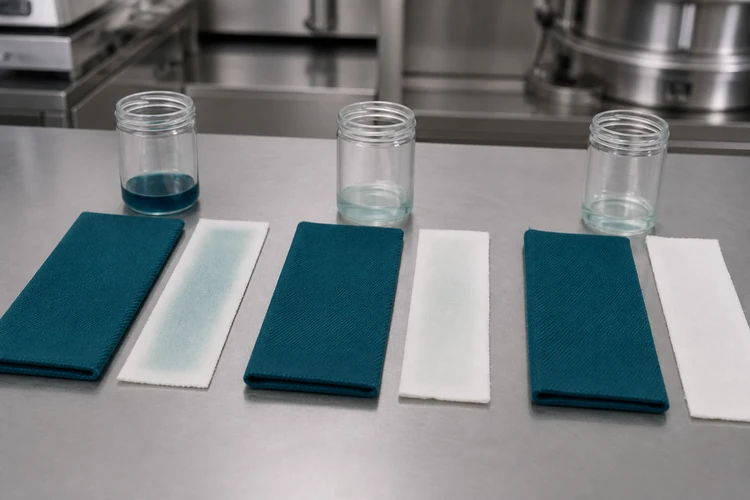
2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »
C0 ve C6 Su Geçirmez Kaplamalar

C0 ve C6 Su Geçirmezlik Kaplamaları: Kumaşlarınız İçin Hangisi Daha Uygun?

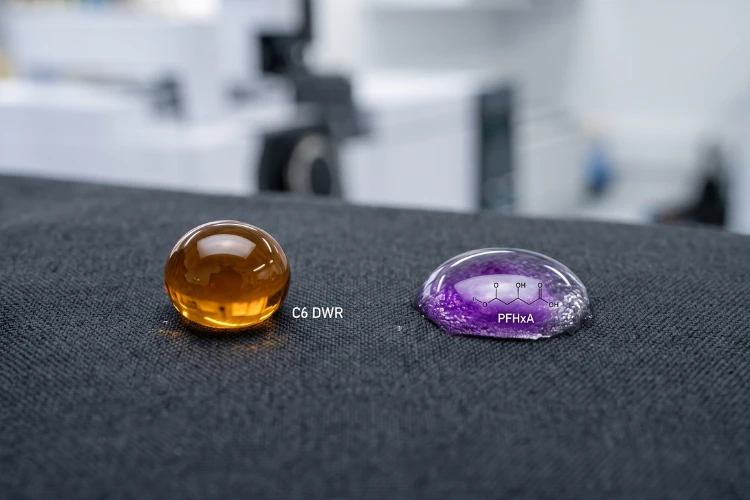
İçindekiler Tablosu C0 ve C6'nın Kimyası C6 DWR Nedir? C0 DWR Nedir? Temel Yapısal Farklılıklar Performans Karşılaştırması Su ve Yağ İtici Özellik Dayanıklılık ve Yıkama Direnci Nefes Alabilirlik ve Dokunma Hissi Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları ABD Eyalet Düzenlemeleri Marka ve Perakendeci Gereksinimleri Sektöre Göre Kullanım Alanları Dış Giyim ve Spor Giyim İş Kıyafetleri ve Koruyucu Tekstiller Ev Tekstili ve Döşeme Doğru Kaplamayı Seçmek Dikkate Alınması Gereken Temel Faktörler Test ve Sertifikasyon İpuçları Sonuç Sıkça Sorulan Sorular C0 ve C6 kaplamaları arasındaki fark nedir? C6 DWR yasaklandı mı? C0, C6 kadar iyi performans gösteriyor mu? C0 ve C6 arasında nasıl seçim yapabilirim? Günümüzde bir kumaş tedarikçisine su geçirmezlik özelliği sorarsanız, muhtemelen iki çok farklı cevap alırsınız: C6 veya C0. İkisi de kumaşı kuru tutmayı vaat ediyor. Şu anda yalnızca bir tanesi AB, Kaliforniya ve New York'taki düzenleyici kurumlar ve büyük giyim markaları tarafından piyasadan kaldırılması yönünde baskı altında. Şu anda su geçirmez tekstil ürünleri tedarik eden alıcılar için seçim artık sadece performansla ilgili değil. Burada önemli olan, hedef pazarınızda iki yıl sonra hangi kimyasalların hala satılabilir olacağıdır. C0 ve C6'nın Kimyası: C6 DWR Nedir? C6 dayanıklı su geçirmez (DWR) kaplamalar, tek tek lifleri kaplamak için kısa zincirli florokarbon polimerleri, özellikle altı karbonlu florlu yan zincirler kullanır. Bu kimyasal işlem, lifin yüzey enerjisini yaklaşık 12 mJ/m²'ye düşürür; bu değer, çoğu su ve yağın yüzey geriliminin altındadır. Sonuç olarak, C6 kaplamalar hem su hem de yağ iticiliği sağlar; bu, flor içermeyen sistemlerin çok azının tam olarak sağlayabildiği bir kombinasyondur. C6 kimyası, on yıldan uzun bir süre önce eski C8 florotelomer kaplamalarının yerini aldı. C8, çevrede kalıcı ve biyolojik olarak biriken bir madde olan PFOA'ya dönüşür. C6 bunun yerine perflorohekzanoik aside (PFHxA) dönüşür; bu maddenin çevresel yarı ömrü daha kısadır ve biyolojik birikim potansiyeli daha düşüktür. Ancak, aşağıda yer alan uyumluluk bölümünde de belirtildiği gibi, PFHxA düzenleyici denetimden muaf değildir. C6 ürünleri tedarik eden alıcılar için, Skyguard C6-C8 Su Geçirmezlik Malzemesi gibi formülasyonlar, tipik olarak 10 ila 40 g/L dozlarında uygulanan, hem selüloz hem de sentetik elyaflarda su ve yağ direncini iyi yıkama haslığıyla birleştirir ve PFOS, PFOA veya APEO içermez. C0 DWR nedir? C0, flor içermeyen su itici kimyayı ifade eder. C0 kaplamalar, florokarbon yan zincirleri yerine, hidrofobik bir elyaf yüzeyi oluşturmak için dendrimer, balmumu veya poliüretan bazlı polimerlere dayanır. Bu sistemler tipik olarak 20 ila 25 mJ/m²'lik bir yüzey enerjisine ulaşır; bu, suyu etkili bir şekilde itmek için yeterlidir, ancak genellikle güçlü bir yağ iticiliği sağlamak için yeterli değildir. CO0 kaplamalarına olan talep hızla artıyor çünkü bu kaplamalar PFAS ile ilgili uyumluluk riski taşımıyor; bu faktör, düzenleyici kapsamın genişlemesiyle her geçen yıl daha da önem kazanıyor. Skyguard Florin İçermeyen Su Geçirmezlik Serisi gibi ürünler, gereken dayanıklılığa bağlı olarak yaklaşık 10 ila 80 g/L oranında uygulanır, APEO içermez ve dış giyim, ev tekstili ve moda uygulamaları da dahil olmak üzere yağ iticiliğinin işlevsel bir gereklilik olmadığı kumaşlar için üretilmiştir. Temel Yapısal Farklılıklar Özellik C6 (Florokarbon) C0 (Florsuz) Yüzey enerjisi Yaklaşık. Yaklaşık 12 mJ/m² 20 ila 25 mJ/m² Su geçirmezlik Mükemmel İyi ila mükemmel Yağ geçirmezlik Evet Sınırlı veya yok PFAS içeriği Mevcut (PFHxA bazlı) Yok Tipik kürleme sıcaklığı 150 ila 160°C 160 ila 180°C Performans Karşılaştırması Su ve Yağ Geçirmezlik C6 kaplamalar, makine yağlarına maruz kalan iş kıyafetleri veya gıda ile temas eden önlükler gibi su geçirmezliğin yanı sıra yağ, gres veya organik leke direncinin de gerekli olduğu her yerde referans noktası olmaya devam etmektedir. C0 kaplamalar, saf su geçirmezlik konusunda aradaki farkın büyük bir kısmını kapatmış olup, son dönemde geliştirilen birçok formülasyon, standartlaştırılmış su direnci testlerinde C6 ile karşılaştırılabilir sonuçlar elde etmektedir. Ancak yağ bazlı lekelerde C0 kaplamalar hala yetersiz kalmaktadır. Dayanıklılık ve Yıkama Direnci Her iki kimyasal da kumaşa ilk uygulandığında fiziksel adsorpsiyona dayanır ve bu bağ, tekrarlanan yıkama ve deterjan maruziyetiyle giderek zayıflar. Çapraz bağlama ajanı, DWR polimer zincirlerini birbirine ve elyaf yüzeyindeki reaktif gruplara bağlayarak, gevşekçe tutunmuş bir kaplamayı kimyasal olarak sabitlenmiş bir kaplamaya dönüştürerek yıkama dayanıklılığını artırır. Örneğin, Silik Çapraz Bağlayıcı Madde, su itici madde miktarının %10 ila %30'u oranında aynı banyoya eklenir, APEO, PFOA, PFOS veya formaldehit içermez ve hem C6 hem de flor içermeyen sistemlerle uyumludur; bu da, bir kaplamanın 20 veya daha fazla endüstriyel veya ev yıkama döngüsüne dayanması gerektiğinde pratik bir ek madde olmasını sağlar. Nefes Alabilirlik ve Dokunma Hissi Hem C0 hem de C6 apreler, iplikler arasındaki gözenek boşluklarını doldurmak yerine elyaf yüzeyini kaplar, bu nedenle doğru uygulama seviyelerinde nefes alabilirlik genellikle korunur. Bu dengeyi en sık bozan iki faktör şunlardır: Aşırı dozda apre kullanımı, bu durum iplikler arası gözenekliliği kısmen engelleyebilir ve kumaşın dokusunu sertleştirebilir; düzensiz banyo konsantrasyonu ise kumaş genişliği boyunca lokalize yüksek apre bölgeleri oluşturur. C0 apreler, C6 su geçirmezlik seviyesine ulaşmak için bazen biraz daha yüksek uygulama seviyeleri gerektirir; bu nedenle, yumuşak ve nefes alabilen bir sonuç elde etmek için dozlama doğruluğu ve banyo homojenliği özellikle önemlidir. Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları AB, tekstil ürünlerindeki PFAS'ları REACH Ek XVII kapsamında düzenlemektedir. C6 kimyasallarının bozunma ürünü olan PFHxA'ya yönelik kısıtlama, 2026'dan itibaren AB ve AEA'da yürürlüğe girecek ve daha geniş PFAS ailesini kapsayan daha kapsamlı bir kısıtlama şu anda Avrupa Kimyasallar Ajansı tarafından değerlendirilmektedir. AB pazarı için tedarik yapan alıcılar ve markalar, C6'yı uzun vadeli güvenli bir seçenek olarak değil, artan düzenleyici baskı altında olan bir kimyasal madde olarak değerlendirmeli ve en son kapsam ve zaman çizelgeleri için ECHA'nın PFAS düzenleme güncellemelerini takip etmelidir. ABD Eyalet Düzenlemeleri, AB ile sınırlı değildir. ABD'de iki eyalet, tekstil ve giyim ürünlerine özel PFAS kısıtlamaları getirmiş durumda: Kaliforniya'da AB 1817 sayılı yasa, 1 Ocak 2025'ten itibaren toplam organik florür miktarı 100 ppm'nin üzerinde olan ve 1 Ocak 2027'den itibaren 50 ppm'ye düşen, kasıtlı olarak eklenmiş PFAS içeren yeni tekstil ürünlerinin üretimini, dağıtımını ve satışını yasaklıyor. Aşırı ıslak koşullar için tasarlanmış dış giyim ürünlerinin geçerlilik süresi 1 Ocak 2028'e kadar uzatıldı. Gerekli şartların tamamı resmi yasa metninde belirtilmiştir. New York Çevre Koruma Yasası § 37-0121, yeni giyim eşyalarının satışını yasaklamaktadır.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen proje gereksinimlerinizi, ülkenizi ve kullanım amacınızı bize bildirin.

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

Birbiriyle uyumlu üç renkli asit boyası setini temsil eden sarı, kırmızı ve mavi naylon kumaş örnekleri.

Naylon Kumaşlarda Tutarlı Renk Tonları İçin Trikromatik Asit Boya Seçimi

İçindekiler Boyama Hızını Anlamak Boyama Hızını Etkileyen Faktörler Bir Kombinasyonda Boyama Hızlarının Eşleştirilmesi Boya Emiliminde pH'ın Rolü Boya Sınıfına Göre pH Aralıkları Boyama Sırasında pH Kontrolü Üç Renkli Boya Seçim Prensipleri Uyumlu Sarı, Kırmızı, Mavi Seçimi Naylon İçin Tipik Üç Renkli Asit Boya Kombinasyonları Açık Ton Üç Renkli Kombinasyon Koyu Ton Üç Renkli Kombinasyon Göç ve Birikme Özellikleri Ton Kaymasını Önleme Pratik Tarif Kılavuzları Laboratuvar Deneme Kontrol Listesi SSS Naylonda asit boyalarla düzensiz boyamaya ne sebep olur? pH kontrolü tekrarlanabilirliği nasıl etkiler? Üç renkli bir kombinasyonu güvenilir kılan nedir? Naylon boyama, hassasiyet gerektirir. Asit boyalar poliamid liflerle iyi bağlanır, ancak renk tutarlılığı, uygulama hızı, pH ve üç renkli kombinasyonların ne kadar yakından kontrol edildiğine bağlıdır. Herhangi bir değişkendeki küçük bir uyumsuzluk, tarif kağıt üzerinde doğru görünse bile, standarttan bir ton sapmaya neden olabilir. Bu makale, asit boya kombinasyonlarının naylon üzerinde uyumlu kalmasını sağlayan pratik faktörleri ayrıntılı olarak ele almaktadır. Boyanın liflere ne kadar hızlı geçtiğini anlamak: Boyanın liflere geçme hızı, boya banyosundan liflere ne kadar hızlı geçtiğini açıklar. Naylon üzerinde bu hız, boya yapısına, sıcaklık artışına ve alt tabaka üzerindeki mevcut boya bölgelerinin sayısına bağlıdır. Çabuk nüfuz eden bir boya, özellikle sık dokulu örme kumaşlarda veya yoğun ipliklerde, boya banyosu kumaşa tamamen nüfuz etmeden önce tükenirse, düzensiz renk oluşumuna neden olabilir. Boyanın naylona ne kadar hızlı tutunduğunu etkileyen üç değişken vardır: Moleküler boyut ve yapı: Daha küçük, daha hareketli moleküller daha kolay göç eder ve düzleşir, daha büyük veya daha doğrusal yapılar ise daha hızlı tutunur ancak sabitlendikten sonra daha az göç eder. Elektrolit konsantrasyonu: Banyodaki daha yüksek tuz seviyeleri, lif yüzeyinde iyonik rekabeti artırarak liflerin sertleşmesini yavaşlatır; bu durum düzleşmeye yardımcı olabilir ancak doğru şekilde dengelenmezse toplam tükenmeyi azaltabilir. Sıcaklık artış hızı: Çok hızlı ısınan bir sıcaklık artışı, boyanın sabitlemeden önce yayılması için çok az zaman tanır ve bu da ürünlerde çizgi veya kuyruk oluşma riskini artırır. Renk kombinasyonunda boyaların yapışma hızlarının eşleştirilmesi: Bir renk tonu elde etmek için boyaları birleştirirken, her bileşenin birbirine benzer yapışma hızına sahip olması gerekir. Karışımdaki boyalardan biri diğerlerinden belirgin şekilde daha hızlı etki ediyorsa, boyama işleminin ilk aşamalarına hakim olur ve banyo ilerledikçe rengi değiştirir. Bu, özellikle reçeteler yeni kombinasyonun tek tek boyalar olarak değil de bir sistem olarak nasıl davrandığı kontrol edilmeden ayarlandığında, naylon boyahanelerinde tekrarlanabilirlik sorunlarının en yaygın nedenlerinden biridir. Boyanın emiliminde pH'ın rolü: Asit boyalar, naylon lif üzerindeki amin gruplarıyla etkili bir şekilde bağlanabilmek için asidik bir banyoya ihtiyaç duyar. pH, kimyasal ortamı belirlemekten daha fazlasını yapar; boyanın ne kadar hızlı emildiğini ve boyama başladıktan sonra ne kadar düzeltme yapılabileceğini de belirler. Boya Sınıflarına Göre pH Aralığı Farklı asit boya sınıfları, belirli pH aralıklarında performans gösterecek şekilde formüle edilmiştir. Bu zaman aralığının dışında çalışmak, emilim hızını değiştirir ve renk haslığı özelliklerini etkileyebilir. Boya Sınıfı Tipik pH Aralığı Emilim Davranışı Düzleştirici asit boyalar pH 5 ila 6 Daha yavaş başlangıç, iyi göç, düzeltilmesi daha kolay Öğütücü asit boyalar pH 4.5 ila 5.5 Orta derecede başlangıç, düzensiz boyamada daha az toleranslı Metal kompleks asit boyalar pH 4 ila 5 Daha hızlı başlangıç, daha güçlü haslık, daha sıkı proses kontrolü gerekli Bu aralıklar başlangıç ​​referanslarıdır. Gerçek performans, kullanılan boya türüne, sıvı oranına ve makine tipine bağlıdır; bu nedenle, seri üretime geçmeden önce hedeflenen alt tabaka üzerinde laboratuvar onayı alınması gereklidir. Boyama sırasında pH'ı kontrol etmek: İşlem döngüsü boyunca pH'ı sabit tutmak, doğru başlangıç ​​noktasını belirlemek kadar önemlidir. Boyama sırasında pH değerinin yükselmesi, boyanın emilimini yavaşlatır ve rengin soluk veya düzensiz olmasına neden olabilir; öte yandan, pH değerindeki ani bir erken düşüş, boyanın doğru şekilde nüfuz etmesi için çok hızlı bir şekilde boyanın işlemesine yol açabilir. Tamponlama sistemleri ve kontrollü asit ilavesi, banyoyu baştan sona doğru aralıkta tutar. pH ve yapışma kontrolü için formüle edilmiş dengeleme maddeleri ve tamponlama yardımcıları, özellikle hızlı ilk yapışmaya eğilimli yapılarda, farklı kumaş yapıları ve makine koşullarında yapışma hızını dengelemeye yardımcı olur. Üç Renkli Boyama Prensipleri: Üç renkli boyama, küçük bir çalışma paletinden geniş bir renk yelpazesi oluşturmak için sarı, kırmızı ve mavi boya kullanır. Bu üç boyanın uyumluluğu, hem laboratuvarda hem de toplu üretimde elde edilecek renk tonlarının ne kadar tahmin edilebilir olacağını belirler. Uyumlu Sarı, Kırmızı, Mavi Seçimi: Kullanılabilir bir üç renkli set, benzer vuruş hızlarına, benzer pH duyarlılığına ve karşılaştırılabilir göç davranışına sahip olmalıdır. Toplam boya konsantrasyonu doğru olsa bile, uyumsuz bileşenler laboratuvar örnekleri ile üretim partileri arasında renk tonu farklılıklarına neden olabilir. Özellikle poliamid boyama için formüle edilmiş Skyacido Asit Boyaları, geniş bir renk yelpazesi ve güçlü renk tonu uyumluluğu sunarak, sarı, kırmızı ve mavi bileşenlerini tek tek renk tonuna göre seçmek yerine, koordineli bir set olarak eşleştirmeyi destekler. Aşağıdaki tablo, üç renkli bir set oluştururken her bir ana renk için nelerin kontrol edilmesi gerektiğini özetlemektedir: Bileşen Vuruş Oranı Kontrolü pH Hassasiyeti Göç Davranışı Sarı Tükenme eğrisini kırmızı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Kırmızı Tükenme eğrisini sarı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Mavi Tükenme eğrisini sarı ve kırmızı ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Bu karşılaştırmayı, toplu bir parti renk kayması gösterdikten sonra değil, laboratuvar daldırma geliştirme sırasında yapmak, uyumsuzlukları düzeltilmesi hala ucuzken yakalar. Naylon Boyamada Tipik Üç Renkli Asit Boya Kombinasyonları: Pratik naylon boyamada, üç renkli kombinasyonlar genellikle renk derinliği, katman oluşturma gereksinimi ve boyalar arasındaki uyumluluğa göre seçilir. Dengeli emilim, renk geçişi ve renk tonu tekrarlanabilirliğini sağlamak için açık ve koyu tonlar için farklı kombinasyonlar gerekebilir. Açık Tonlu Üç Renkli Kombinasyon: Açık ve orta tonlar için, mükemmel tesviye ve renk düzeltme yeteneği elde etmek amacıyla, iyi göç performansı ve orta düzeyde tutunma davranışı gösteren boyalar tercih edilir. Tipik bir açık renk kombinasyonu şunları içerebilir: Üç renkli pozisyon örneği Asit Boya Sarı Skyacido Yellow 199 Kırmızı Skyacido Red 337 Mavi Skyacido Blue 324 Bu kombinasyon iyi bir uyumluluk sağlar ve

Daha Fazlasını Keşfedin »
2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »
C0 ve C6 Su Geçirmez Kaplamalar

C0 ve C6 Su Geçirmezlik Kaplamaları: Kumaşlarınız İçin Hangisi Daha Uygun?

İçindekiler Tablosu C0 ve C6'nın Kimyası C6 DWR Nedir? C0 DWR Nedir? Temel Yapısal Farklılıklar Performans Karşılaştırması Su ve Yağ İtici Özellik Dayanıklılık ve Yıkama Direnci Nefes Alabilirlik ve Dokunma Hissi Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları ABD Eyalet Düzenlemeleri Marka ve Perakendeci Gereksinimleri Sektöre Göre Kullanım Alanları Dış Giyim ve Spor Giyim İş Kıyafetleri ve Koruyucu Tekstiller Ev Tekstili ve Döşeme Doğru Kaplamayı Seçmek Dikkate Alınması Gereken Temel Faktörler Test ve Sertifikasyon İpuçları Sonuç Sıkça Sorulan Sorular C0 ve C6 kaplamaları arasındaki fark nedir? C6 DWR yasaklandı mı? C0, C6 kadar iyi performans gösteriyor mu? C0 ve C6 arasında nasıl seçim yapabilirim? Günümüzde bir kumaş tedarikçisine su geçirmezlik özelliği sorarsanız, muhtemelen iki çok farklı cevap alırsınız: C6 veya C0. İkisi de kumaşı kuru tutmayı vaat ediyor. Şu anda yalnızca bir tanesi AB, Kaliforniya ve New York'taki düzenleyici kurumlar ve büyük giyim markaları tarafından piyasadan kaldırılması yönünde baskı altında. Şu anda su geçirmez tekstil ürünleri tedarik eden alıcılar için seçim artık sadece performansla ilgili değil. Burada önemli olan, hedef pazarınızda iki yıl sonra hangi kimyasalların hala satılabilir olacağıdır. C0 ve C6'nın Kimyası: C6 DWR Nedir? C6 dayanıklı su geçirmez (DWR) kaplamalar, tek tek lifleri kaplamak için kısa zincirli florokarbon polimerleri, özellikle altı karbonlu florlu yan zincirler kullanır. Bu kimyasal işlem, lifin yüzey enerjisini yaklaşık 12 mJ/m²'ye düşürür; bu değer, çoğu su ve yağın yüzey geriliminin altındadır. Sonuç olarak, C6 kaplamalar hem su hem de yağ iticiliği sağlar; bu, flor içermeyen sistemlerin çok azının tam olarak sağlayabildiği bir kombinasyondur. C6 kimyası, on yıldan uzun bir süre önce eski C8 florotelomer kaplamalarının yerini aldı. C8, çevrede kalıcı ve biyolojik olarak biriken bir madde olan PFOA'ya dönüşür. C6 bunun yerine perflorohekzanoik aside (PFHxA) dönüşür; bu maddenin çevresel yarı ömrü daha kısadır ve biyolojik birikim potansiyeli daha düşüktür. Ancak, aşağıda yer alan uyumluluk bölümünde de belirtildiği gibi, PFHxA düzenleyici denetimden muaf değildir. C6 ürünleri tedarik eden alıcılar için, Skyguard C6-C8 Su Geçirmezlik Malzemesi gibi formülasyonlar, tipik olarak 10 ila 40 g/L dozlarında uygulanan, hem selüloz hem de sentetik elyaflarda su ve yağ direncini iyi yıkama haslığıyla birleştirir ve PFOS, PFOA veya APEO içermez. C0 DWR nedir? C0, flor içermeyen su itici kimyayı ifade eder. C0 kaplamalar, florokarbon yan zincirleri yerine, hidrofobik bir elyaf yüzeyi oluşturmak için dendrimer, balmumu veya poliüretan bazlı polimerlere dayanır. Bu sistemler tipik olarak 20 ila 25 mJ/m²'lik bir yüzey enerjisine ulaşır; bu, suyu etkili bir şekilde itmek için yeterlidir, ancak genellikle güçlü bir yağ iticiliği sağlamak için yeterli değildir. CO0 kaplamalarına olan talep hızla artıyor çünkü bu kaplamalar PFAS ile ilgili uyumluluk riski taşımıyor; bu faktör, düzenleyici kapsamın genişlemesiyle her geçen yıl daha da önem kazanıyor. Skyguard Florin İçermeyen Su Geçirmezlik Serisi gibi ürünler, gereken dayanıklılığa bağlı olarak yaklaşık 10 ila 80 g/L oranında uygulanır, APEO içermez ve dış giyim, ev tekstili ve moda uygulamaları da dahil olmak üzere yağ iticiliğinin işlevsel bir gereklilik olmadığı kumaşlar için üretilmiştir. Temel Yapısal Farklılıklar Özellik C6 (Florokarbon) C0 (Florsuz) Yüzey enerjisi Yaklaşık. Yaklaşık 12 mJ/m² 20 ila 25 mJ/m² Su geçirmezlik Mükemmel İyi ila mükemmel Yağ geçirmezlik Evet Sınırlı veya yok PFAS içeriği Mevcut (PFHxA bazlı) Yok Tipik kürleme sıcaklığı 150 ila 160°C 160 ila 180°C Performans Karşılaştırması Su ve Yağ Geçirmezlik C6 kaplamalar, makine yağlarına maruz kalan iş kıyafetleri veya gıda ile temas eden önlükler gibi su geçirmezliğin yanı sıra yağ, gres veya organik leke direncinin de gerekli olduğu her yerde referans noktası olmaya devam etmektedir. C0 kaplamalar, saf su geçirmezlik konusunda aradaki farkın büyük bir kısmını kapatmış olup, son dönemde geliştirilen birçok formülasyon, standartlaştırılmış su direnci testlerinde C6 ile karşılaştırılabilir sonuçlar elde etmektedir. Ancak yağ bazlı lekelerde C0 kaplamalar hala yetersiz kalmaktadır. Dayanıklılık ve Yıkama Direnci Her iki kimyasal da kumaşa ilk uygulandığında fiziksel adsorpsiyona dayanır ve bu bağ, tekrarlanan yıkama ve deterjan maruziyetiyle giderek zayıflar. Çapraz bağlama ajanı, DWR polimer zincirlerini birbirine ve elyaf yüzeyindeki reaktif gruplara bağlayarak, gevşekçe tutunmuş bir kaplamayı kimyasal olarak sabitlenmiş bir kaplamaya dönüştürerek yıkama dayanıklılığını artırır. Örneğin, Silik Çapraz Bağlayıcı Madde, su itici madde miktarının %10 ila %30'u oranında aynı banyoya eklenir, APEO, PFOA, PFOS veya formaldehit içermez ve hem C6 hem de flor içermeyen sistemlerle uyumludur; bu da, bir kaplamanın 20 veya daha fazla endüstriyel veya ev yıkama döngüsüne dayanması gerektiğinde pratik bir ek madde olmasını sağlar. Nefes Alabilirlik ve Dokunma Hissi Hem C0 hem de C6 apreler, iplikler arasındaki gözenek boşluklarını doldurmak yerine elyaf yüzeyini kaplar, bu nedenle doğru uygulama seviyelerinde nefes alabilirlik genellikle korunur. Bu dengeyi en sık bozan iki faktör şunlardır: Aşırı dozda apre kullanımı, bu durum iplikler arası gözenekliliği kısmen engelleyebilir ve kumaşın dokusunu sertleştirebilir; düzensiz banyo konsantrasyonu ise kumaş genişliği boyunca lokalize yüksek apre bölgeleri oluşturur. C0 apreler, C6 su geçirmezlik seviyesine ulaşmak için bazen biraz daha yüksek uygulama seviyeleri gerektirir; bu nedenle, yumuşak ve nefes alabilen bir sonuç elde etmek için dozlama doğruluğu ve banyo homojenliği özellikle önemlidir. Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları AB, tekstil ürünlerindeki PFAS'ları REACH Ek XVII kapsamında düzenlemektedir. C6 kimyasallarının bozunma ürünü olan PFHxA'ya yönelik kısıtlama, 2026'dan itibaren AB ve AEA'da yürürlüğe girecek ve daha geniş PFAS ailesini kapsayan daha kapsamlı bir kısıtlama şu anda Avrupa Kimyasallar Ajansı tarafından değerlendirilmektedir. AB pazarı için tedarik yapan alıcılar ve markalar, C6'yı uzun vadeli güvenli bir seçenek olarak değil, artan düzenleyici baskı altında olan bir kimyasal madde olarak değerlendirmeli ve en son kapsam ve zaman çizelgeleri için ECHA'nın PFAS düzenleme güncellemelerini takip etmelidir. ABD Eyalet Düzenlemeleri, AB ile sınırlı değildir. ABD'de iki eyalet, tekstil ve giyim ürünlerine özel PFAS kısıtlamaları getirmiş durumda: Kaliforniya'da AB 1817 sayılı yasa, 1 Ocak 2025'ten itibaren toplam organik florür miktarı 100 ppm'nin üzerinde olan ve 1 Ocak 2027'den itibaren 50 ppm'ye düşen, kasıtlı olarak eklenmiş PFAS içeren yeni tekstil ürünlerinin üretimini, dağıtımını ve satışını yasaklıyor. Aşırı ıslak koşullar için tasarlanmış dış giyim ürünlerinin geçerlilik süresi 1 Ocak 2028'e kadar uzatıldı. Gerekli şartların tamamı resmi yasa metninde belirtilmiştir. New York Çevre Koruma Yasası § 37-0121, yeni giyim eşyalarının satışını yasaklamaktadır.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen gereksinimleri, ülkeyi ve başvuruyu bize bildirin.

En gidin
E-posta WhatsApp

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz