...

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responder dentro de 24 horas

Desvendando as diferenças entre corantes dispersos e reativos.

Os corantes moldam a forma como vivenciamos as cores no dia a dia. Entre as diversas categorias de corantes, os dispersos e os reativos são dois dos mais utilizados. Às vezes, os iniciantes os confundem, mas sua química e aplicações são bastante diferentes. Este artigo explica como funcionam, seus pontos fortes e fracos, e onde você provavelmente os encontrará, tanto na indústria têxtil quanto em outros setores.

O que são corantes dispersos?

Imagine misturar um pó fino e colorido em um copo d'água. Ele não se dissolveria, mas permaneceria em suspensão como minúsculas partículas. Esse é o princípio por trás dos corantes dispersos. São corantes orgânicos praticamente insolúveis em água, aplicados como uma dispersão ultrafina.

Suas moléculas são pequenas e não possuem carga iônica, uma característica que as torna compatíveis com fibras sintéticas.

Para empresas que adquirem esses corantes, trabalhar com um fabricante de corantes dispersos confiável pode garantir consistência na qualidade e orientação técnica personalizada para poliéster e outros materiais sintéticos.

Fibras adequadas

Os corantes dispersos são a solução definitiva para colorir fibras sintéticas hidrofóbicas, ou seja, fibras que "repelem a água". Sua principal aplicação é em poliéster , mas também são altamente eficazes em acetato , náilon e acrílicos.

Processo de tingimento

Colorir poliéster é um desafio porque suas fibras são incrivelmente densas e compactas. Para que o corante penetre nas fibras, o processo exige condições extremas. O tecido é normalmente tingido em um recipiente pressurizado a temperaturas muito altas (em torno de 130 °C ou 265 °F). Esse ambiente induz as cadeias poliméricas compactadas do poliéster a relaxarem e se abrirem temporariamente. Nesse estado expandido, as partículas microscópicas de corante podem deslizar para dentro dos espaços. À medida que o tecido esfria, as fibras se contraem, aprisionando fisicamente as partículas de corante permanentemente em seu interior. Para impressão digital, uma técnica popular é a sublimação, na qual o corante é transformado em gás pelo calor e infundido diretamente no material de poliéster.

Vantagens e Limitações

As principais vantagens dos corantes dispersos são seu excelente desempenho em tecidos sintéticos e sua alta resistência à luz. Como desvantagens, a resistência à lavagem pode ser um problema em cores muito escuras ou vibrantes, e sua paleta de cores geral pode ser menos brilhante do que a obtida com corantes reativos.

Artigo relacionado: Como aumentar a velocidade de tingimento por dispersão e encurtar o processo?

Corantes multicoloridos

O que são corantes reativos?

Enquanto os corantes dispersos ficam retidos dentro da fibra, os corantes reativos tornam-se parte do próprio DNA da fibra. Esses corantes solúveis em água são projetados para formar uma ligação química direta e permanente com o tecido.

Sua característica principal é um "grupo reativo", que funciona como um gancho molecular. Quando as condições são adequadas, esse gancho se liga a um grupo compatível na molécula da fibra, criando uma ligação covalente incrivelmente forte e estável. O corante e a fibra essencialmente se tornam uma única molécula unificada.

Escolher o fabricante certo de corantes reativos ajuda as empresas a obterem cores brilhantes com resistência à lavagem confiável, além de receberem suporte especializado para a otimização do processo.

Fibras adequadas

Os corantes reativos são projetados para fibras hidrofílicas, ou seja, fibras que "apreciam a água". São a melhor opção para algodão e outras fibras vegetais (celulósicas), como viscose (rayon) , linho e cânhamo . Também são altamente eficazes em fibras proteicas, como seda e lã.

Processo de tingimento

A aplicação de corantes reativos é uma reação química cuidadosamente controlada em água. Primeiro, adiciona-se sal ao banho de tingimento. Em água, tanto o algodão quanto o corante possuem cargas negativas semelhantes, o que faz com que se repilam. O sal atua como mediador, neutralizando a carga da fibra e permitindo que o corante se aproxime. Em seguida, adiciona-se um álcali, como o carbonato de sódio. Isso eleva o pH e ativa a fibra, desencadeando a reação química que funde permanentemente o corante ao tecido. Todo esse processo é realizado em temperaturas muito mais amenas do que o tingimento por dispersão.

Vantagens e Limitações

A ligação covalente inquebrável confere aos corantes reativos sua principal vantagem: uma resistência à lavagem fenomenal. As cores permanecem vibrantes e não desbotam, lavagem após lavagem. Eles também são famosos por produzirem tonalidades excepcionalmente vivas e brilhantes. Sua principal desvantagem é uma reação secundária chamada hidrólise, na qual algumas moléculas de corante reagem com a água em vez da fibra. Esse corante inativado precisa ser completamente removido por lavagem, um processo que consome grandes quantidades de água e pode representar desafios ambientais se não for gerenciado corretamente.

Leitura relacionada: Dez parâmetros de corantes reativos

Corantes Têxteis

Corantes dispersos versus corantes reativos

A principal distinção entre essas duas classes de corantes reside em suas abordagens fundamentalmente diferentes para colorir o tecido.

Mecanismo de ligação

Este é o contraste mais importante. Os corantes dispersos ficam fisicamente retidos dentro da fibra por meio de um processo de difusão e aprisionamento. Os corantes reativos são fundidos quimicamente à fibra, formando uma ligação permanente e integrada.

Compatibilidade de fibra

Eles operam em mundos químicos distintos. Os corantes dispersos são para fibras sintéticas hidrofóbicas, como o poliéster. Os corantes reativos são para fibras naturais hidrofílicas, como o algodão. Usar o corante errado em uma fibra resultará em fracasso total; a cor simplesmente desaparecerá.

Solubilidade e Meio de Aplicação

Os corantes dispersos são insolúveis e aplicados como uma suspensão de partículas. Os corantes reativos são solúveis e formam uma solução aquosa verdadeira.

Propriedades de Rapidez

Os corantes reativos são os campeões indiscutíveis em termos de resistência à lavagem . Por fazerem parte da composição química da fibra, não se desprendem. Os corantes dispersos, por sua vez, oferecem resistência superior à luz , sendo ideais para aplicações como banners externos e estofados.

Requisitos de processo

Cada processo tem suas próprias exigências. O tingimento por dispersão consome muita energia devido à necessidade de altas temperaturas. O tingimento reativo consome muitos produtos químicos e água , necessitando de grandes volumes de sal, álcali e água para enxágue.

Característica Dispersar Corantes Corantes Reativos
Fibra primária Poliéster e outros materiais sintéticos Algodão, viscose, seda e outros materiais naturais.
Mecanismo de ligação Fisicamente preso dentro da fibra Ligado quimicamente à fibra
Tipo de fibra Hidrofóbico (repele a água) Hidrofílico (absorve água)
Solubilidade em Água Insolúvel (usado como dispersão) Solúvel (usado como uma solução verdadeira)
Condições de Processo Alto calor e pressão pH alcalino, sal e calor moderado.
Solidez à lavagem Boa Excelente
Solidez à luz Muito Bom a Excelente Boa
Brilho da cor Boa Excelente, muito brilhante e vívido.
Uso final típico Roupas esportivas, peças de poliéster, estofados Vestuário de algodão, roupa de cama, seda, lã

Aplicações na Indústria Têxtil

Você pode facilmente identificar os efeitos desses corantes em seu próprio guarda-roupa e em sua casa.

  • Dispersar Corantes: Procure por eles em modelos de alto desempenho. vestuário ativoJaquetas de lã macias, estofamento automotivo durável e banners impressos. Os designs vibrantes e coloridos em camisetas personalizadas e presentes com fotos são criados com corantes dispersos por meio de um processo chamado sublimação.
  • Corantes reativos: Esses corantes dão cor à grande maioria dos produtos de algodão do mundo. Isso inclui o seu favorito. t-shirtlençóis confortáveis, toalhas de banho absorventes e vestidos de algodão de alta qualidade.

Aplicações além dos têxteis

Suas propriedades químicas únicas fizeram com que fossem utilizadas em diversos outros campos.

  • Plásticos e Polímeros: Muitos plásticos comuns, incluindo o PET usado em garrafas de água, pertencem à mesma família de polímeros do tecido de poliéster. Essa semelhança molecular permite que corantes dispersos os colorem para uso em filmes de embalagem e outros produtos plásticos.
  • Impressão digital e por transferência: Ambos os tipos de corantes são fundamentais para a impressão digital moderna. As impressoras de sublimação usam corantes dispersos para criar transferências para itens de poliéster, enquanto as impressoras industriais rolo a rolo, que imprimem em tecido de algodão, usam tintas formuladas com corantes reativos.
  • Indústria de papel: A celulose presente no papel é quimicamente semelhante ao algodão, permitindo que corantes reativos formem ligações permanentes para colorir papéis especiais e decorativos, onde a transferência de cor não é desejável.
  • Indústria do Couro: Os corantes reativos também podem se ligar às estruturas proteicas das peles de animais, tornando-os uma ferramenta útil em certos processos de tingimento e acabamento de couro.

Conclusão

Os corantes dispersos e reativos são indispensáveis, atendendo a necessidades diferentes. Os corantes dispersos atuam por difusão e funcionam melhor com fibras sintéticas, especialmente o poliéster. Os corantes reativos se ligam quimicamente às fibras naturais e são valorizados por suas cores vibrantes e excelente resistência à lavagem. Suas aplicações vão além dos têxteis, abrangendo também plásticos, papel, couro e impressão digital.

Se a sua empresa adquire corantes para a indústria têxtil ou setores afins, trabalhar com um fabricante de corantes têxteis confiável pode economizar tempo e dinheiro. Um fornecedor de confiança pode ajudá-lo a escolher o sistema de tingimento ideal e fornecer suporte técnico personalizado para as suas necessidades de produção. Não hesite em solicitar um orçamento e explorar soluções adequadas aos seus produtos.

Experimento científico com corantes

Perguntas Frequentes

Qual corante resiste melhor à lavagem?

Os corantes reativos oferecem uma resistência à lavagem muito superior. Sua ligação covalente com o tecido é incrivelmente durável, impedindo que a cor desbote ou manche mesmo após lavagens repetidas.

Seria possível usar corantes dispersos em uma camisa de algodão?

Não, seria completamente ineficaz. Os corantes dispersos não conseguem se ligar ou penetrar nas fibras de algodão. Qualquer cor aplicada ficaria na superfície e seria facilmente removida com a água.

Que tipo de corantes são usados ​​nas tintas de impressão para tecido?

Isso depende inteiramente do tecido. As tintas para impressoras de sublimação digital que criam imagens em poliéster são feitas com corantes dispersos. Já as tintas para impressoras de impressão direta em tecido, que funcionam em algodão ou viscose, são formuladas com corantes reativos.

Esses corantes são considerados ecologicamente corretos?

Ambas as classes de corantes apresentam desafios ambientais. O tingimento por dispersão consome muita energia, enquanto o tingimento reativo utiliza quantidades significativas de sal e água. No entanto, a indústria está fortemente focada na sustentabilidade, desenvolvendo corantes reativos com baixo teor de sal, técnicas de tingimento sem água e corantes produzidos a partir de fontes renováveis ​​para solucionar esses problemas.

Qual a função do sal no processo de tingimento reativo?

Em contato com a água, as fibras de algodão e as moléculas do corante reativo possuem uma leve carga negativa, o que faz com que se repilam naturalmente. O sal neutraliza essa carga na fibra, atuando como uma ponte que permite que o corante se aproxime o suficiente para que a reação de ligação química se inicie assim que o álcali for adicionado.


Mais leituras:

  1. Diferentes tipos de corantes usados ​​na indústria têxtil
  2. Funções e tipos de produtos químicos auxiliares têxteis explicados
  3. Introdução aos Produtos Químicos Têxteis: Aditivos, Auxiliares e Aditivos Auxiliares

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

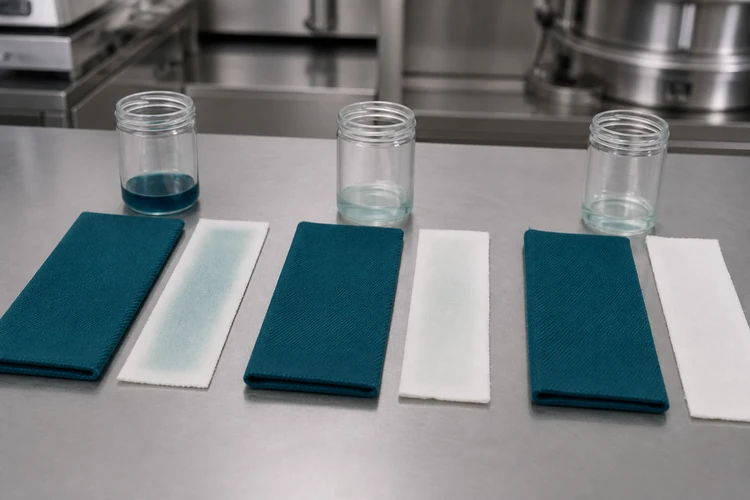
2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Limpeza por redução na tintura de poliéster: um guia completo

Índice O que é Desmatamento por Redução? Definição e Finalidade Papel na Tingimento por Dispersão Impacto na Solidez da Cor Reclamações Comuns de Qualidade Quando a Limpeza por Redução é Necessária Tons Escuros e Médios Receitas com Alta Concentração de Corante Misturas com Fibras Celulósicas Quando Pode Ser Dispensada Processo e Controle Receita e Parâmetros Típicos Controle de Temperatura e pH Evitando Redução Excessiva ou Insuficiente Enxágue e Neutralização Escolhendo os Agentes Redutores Corretos Hidrossulfito de Sódio Agentes Redutores Sem Enxofre Opções Sustentáveis ​​e de Baixa Temperatura Corantes com Alta Solidez à Lavagem para Reduzir a Carga de Limpeza Solução de Problemas Comuns Baixa Solidez à Lavagem Após a Limpeza Alteração de Cor ou Desbotamento Conclusão Perguntas Frequentes O Que Acontece se Você Dispensar a Limpeza? Limpeza com redução versus lavagem normal? É possível fazer isso em baixa temperatura? Hidrossulfito versus agentes isentos de enxofre? Um lote que parece perfeito na máquina ainda pode falhar em um teste de resistência à lavagem dias depois. Na maioria das vezes, a causa é o corante disperso não fixado que permanece na superfície da fibra, e a solução é a lavagem por redução. Este guia aborda quando essa etapa é necessária, a química por trás dela e como manter a consistência dos resultados, desde a análise em laboratório até a produção em larga escala. O que é desmatamento por redução? Definição e Finalidade: A limpeza de redução é um tratamento pós-tingimento que remove o corante disperso que não penetrou ou fixou nas fibras de poliéster. Durante o tingimento em alta temperatura, algumas moléculas de corante permanecem na superfície da fibra em vez de se difundirem na estrutura do polímero. Sem tratamento, esse corante residual se desprende e mancha durante a lavagem, diminuindo a solidez da cor. Um banho de redução remove a tinta superficial, deixando apenas a tinta que foi devidamente fixada no interior da fibra. Papel na tintura dispersa: A limpeza redutora ocorre no final do ciclo de tingimento disperso, após a etapa principal de tingimento e antes do enxágue final. É uma parte de um fluxo de trabalho mais amplo de tingimento de poliéster que também inclui pré-tratamento, tingimento e acabamento. A página de soluções para aplicação de tingimento de poliéster descreve como essas etapas se conectam, juntamente com os auxiliares recomendados para cada etapa. Impacto na solidez da cor: A solidez da cor à lavagem e ao atrito está entre as especificações que os compradores verificam com mais atenção antes de aceitar uma remessa. A tinta superficial que não foi removida fica pouco aderida e sai com facilidade, que é exatamente o que os testes padronizados, como os métodos de solidez à lavagem da AATCC, visam detectar. Uma etapa de redução e limpeza executada corretamente melhora esses resultados, removendo o corante que, de outra forma, causaria a falha do teste. Queixas comuns de qualidade: As fábricas que pulam ou não realizam a etapa de redução de cor tendem a apresentar um padrão recorrente de problemas: Desbotamento da cor em peças mais claras na mesma lavagem; Manchas nas embalagens ou aviamentos durante o transporte e armazenamento; Tons opacos ou turvos em comparação com a amostra de laboratório aprovada; Remessas rejeitadas após falha nos testes de solidez da cor no laboratório do comprador. Esses problemas são quase sempre atribuíveis a resíduos de corante disperso, e não a uma falha na própria fórmula do corante. Por isso, a etapa de redução de cor merece a mesma atenção que a etapa de tingimento que a precede. Quando é necessário clareamento por redução: Tons escuros e médios. Tons mais escuros e de profundidade média exigem concentrações de corante mais altas, o que naturalmente deixa mais corante não fixado na superfície da fibra. A gama de corantes dispersos Skycron abrange aplicações de tingimento e impressão em tons escuros, médios e vibrantes, e a combinação desses corantes com uma etapa de clareamento por redução adequada é prática padrão para alcançar uma solidez aceitável nessas maiores profundidades de cor. Receitas com alta concentração de corante: Qualquer receita com uma alta porcentagem total de corante em relação ao peso do tecido (% owf) se beneficia da lavagem por redução, não apenas os tons escuros. Como referência geral, as fábricas costumam agrupar a profundidade da tonalidade desta forma: Profundidade da Tonalidade Concentração Típica de Corante Redução Clareamento Claro Abaixo de 1% em relação ao peso Geralmente opcional Médio 1 a 3% owf Recomendado para ambientes escuros acima de 3% de owf Esses valores são um guia geral e não uma regra fixa, já que a classe de tingimento, a mistura de fibras e os objetivos de solidez da cor influenciam o limite. Combinações de múltiplos corantes usadas para obter tonalidades personalizadas precisas seguem essa mesma lógica, já que a combinação de várias classes de corantes pode deixar quantidades variáveis ​​de resíduos na superfície, mesmo em uma porcentagem total moderada. Misturas com fibras celulósicas: As misturas de poliéster-algodão e poliéster-viscose adicionam uma camada extra de risco. O corante disperso que não se fixou na porção de poliéster pode manchar a fibra celulósica, causando uma alteração indesejada na tonalidade do tecido. A redução de brilho protege o contraste ou a tonalidade sólida desejada em ambos os tipos de fibra. Quando pode ser dispensado: Tons muito claros com baixa concentração de corante às vezes não exigem um ciclo completo de redução e limpeza, principalmente quando são usados ​​corantes de alta exaustão e condições de tingimento bem controladas, e uma simples lavagem a quente pode ser suficiente. Ignorar essa etapa deve ser uma decisão deliberada, baseada na profundidade da tonalidade e nos requisitos de resistência da cor, e não um atalho para economizar tempo. Processo e Controle: Receita e Parâmetros Típicos. Um banho de redução alcalina padrão inclui um agente redutor, soda cáustica ou carbonato de sódio, e um agente umectante ou dispersante. Sistemas de desmineralização ácida sem enxofre, que operam em pH mais baixo, são cada vez mais utilizados como alternativa. Um ponto de partida geral seria o seguinte: Parâmetro Faixa típica Agente redutor 2 a 4 g/L Álcali (NaOH ou carbonato de sódio) 2 a 4 g/L Temperatura 70 a 80 °C Tempo 15 a 20 minutos Proporção de banho 1:8 a 1:15 Esses valores variam de acordo com a intensidade da cor, a classe de tingimento e a mistura de fibras, portanto, testes em laboratório devem confirmar a receita final antes da produção em larga escala. Controle de temperatura e pH: A temperatura e o pH são as duas variáveis ​​que mais afetam a eficiência da clarificação: Se for muito fria ou o processo for muito curto, resíduos de corante permanecem e a solidez da cor fica comprometida. Temperatura muito alta ou alcalina demais: a superfície ou o toque do poliéster podem ser afetados. A maioria das receitas convencionais visa um pH levemente alcalino entre 9 e 11. Os sistemas sem enxofre à base de ácido, por sua vez, funcionam em uma faixa de pH neutro a levemente ácido, dependendo do produto utilizado; portanto, o pH alvo deve sempre corresponder à composição química selecionada, em vez de seguir uma única regra fixa. Evitar a super-redução ou a sub-redução. A sub-redução deixa resíduos de corante na superfície, o que posteriormente se manifesta como baixa solidez da cor. As tiras de redução excessiva fixam o corante na fibra, causando perda de cor, opacidade ou uma coloração irregular.

Explorar mais »
Acabamentos repelentes à água C0 vs. C6

Acabamentos repelentes à água C0 vs. C6: qual é o mais adequado para os seus tecidos?

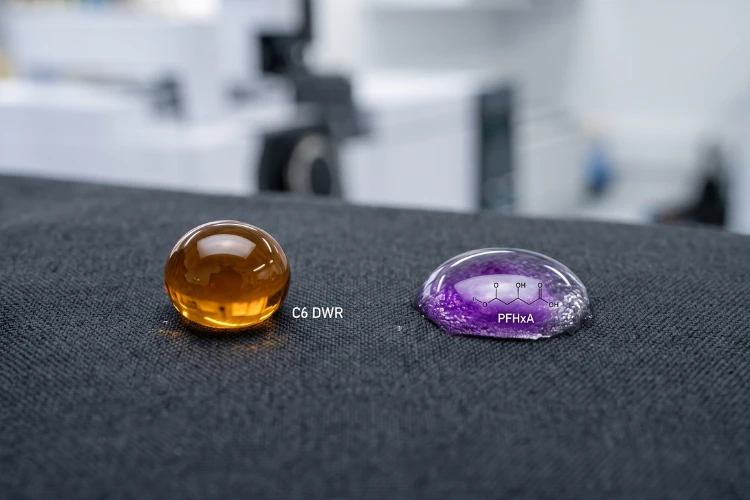
Sumário A Química por Trás dos Acabamentos C0 e C6 O que é o Acabamento DWR C6 O que é o Acabamento DWR C0 Principais Diferenças Estruturais Comparação de Desempenho Repelência à Água e Óleo Durabilidade e Resistência à Lavagem Respirabilidade e Toque Panorama Regulatório Global Restrições REACH e da UE Regulamentações Estaduais dos EUA Requisitos de Marcas e Varejistas Casos de Uso por Setor Roupas para Atividades ao Ar Livre e Esportes Roupas de Trabalho e Têxteis de Proteção Têxteis para o Lar e Estofados Escolhendo o Acabamento Certo Principais Fatores a Considerar Dicas de Teste e Certificação Conclusão Perguntas Frequentes Qual a diferença entre os acabamentos C0 e C6? O C6 DWR é proibido? O C0 tem o mesmo desempenho que o C6? Como escolher entre C0 e C6? Pergunte hoje a um fornecedor de tecidos sobre um acabamento repelente à água, e é bem provável que você receba duas respostas muito diferentes: C6 ou C0. Ambas afirmam manter o tecido seco. Apenas uma delas enfrenta atualmente pressão para ser eliminada gradualmente por parte de reguladores da UE, da Califórnia e de Nova Iorque, bem como por parte de grandes marcas de vestuário. Para os compradores que procuram tecidos repelentes à água atualmente, a escolha não se resume mais apenas ao desempenho. Trata-se de saber qual produto químico ainda será vendável no seu mercado-alvo daqui a dois anos. A química por trás do C0 e do C6 O que é o DWR C6? Os acabamentos repelentes à água duráveis ​​(DWR) C6 utilizam polímeros de fluorocarbono de cadeia curta, especificamente cadeias laterais fluoradas de seis carbonos, para revestir fibras individuais. Essa composição química reduz a energia superficial da fibra para aproximadamente 12 mJ/m², valor inferior à tensão superficial da maioria das águas e óleos. Como resultado, os acabamentos C6 oferecem repelência tanto à água quanto ao óleo, uma combinação que poucos sistemas sem flúor conseguem igualar completamente. A química C6 substituiu os acabamentos de fluorotelômero C8 mais antigos há mais de uma década. O C8 se degrada em PFOA, uma substância conhecida por ser persistente e bioacumulativa no meio ambiente. O composto C6 se degrada em ácido perfluorohexanoico (PFHxA), que possui uma meia-vida ambiental mais curta e menor potencial de bioacumulação. No entanto, o PFHxA não está isento de escrutínio regulatório, conforme abordado na seção de conformidade abaixo. Para compradores que buscam produtos C6, formulações como o impermeabilizante Skyguard C6-C8 combinam resistência à água e ao óleo com boa resistência à lavagem em fibras celulósicas e sintéticas, aplicadas em dosagens típicas de 10 a 40 g/L, e são produzidas sem PFOS, PFOA ou APEO. O que é DWR C0? C0 refere-se à química repelente à água sem flúor. Em vez de cadeias laterais de fluorocarbono, os acabamentos C0 utilizam dendrímeros, ceras ou polímeros à base de poliuretano para construir uma superfície de fibra hidrofóbica. Esses sistemas normalmente atingem uma energia superficial de 20 a 25 mJ/m², o que é suficiente para repelir a água de forma eficaz, mas geralmente não o bastante para proporcionar forte repelência ao óleo. A procura por acabamentos C0 está a crescer rapidamente porque não acarretam riscos de conformidade relacionados com PFAS, um fator que se torna cada vez mais importante à medida que o âmbito regulamentar se alarga. Linhas de produtos como a Skyguard Fluorine-free Waterproofer são aplicadas em concentrações de aproximadamente 10 a 80 g/L, dependendo da durabilidade desejada, não contêm APEO e são formuladas para tecidos onde a repelência a óleo não é um requisito funcional, incluindo a maioria das roupas de exterior, têxteis para o lar e aplicações na moda. Principais diferenças estruturais Atributo C6 (Fluorocarbono) C0 (Sem flúor) Energia superficial Aprox. Aproximadamente 12 mJ/m² 20 a 25 mJ/m² Repelência à água Excelente Boa a excelente Repelência a óleo Sim Limitada ou nenhuma Teor de PFAS Presente (à base de PFHxA) Nenhuma Temperatura típica de cura 150 a 160 °C 160 a 180 °C Comparação de desempenho Repelência à água e a óleo Os acabamentos C6 continuam sendo a referência sempre que a resistência a óleo, graxa ou manchas orgânicas for necessária juntamente com a repelência à água, como em roupas de trabalho expostas a óleos de máquinas ou aventais para contato com alimentos. Os acabamentos C0 reduziram significativamente a diferença em termos de repelência à água pura, com muitas formulações recentes alcançando resultados comparáveis ​​aos do C6 em testes padronizados de resistência à água. Em relação a manchas à base de óleo, no entanto, os acabamentos C0 ainda deixam a desejar. Durabilidade e resistência à lavagem: Ambas as composições químicas dependem da adsorção física quando aplicadas pela primeira vez ao tecido, e essa ligação enfraquece progressivamente com lavagens repetidas e exposição ao detergente. Um agente de reticulação prolonga a durabilidade da lavagem, ligando as cadeias de polímero DWR umas às outras e aos grupos reativos na superfície da fibra, convertendo um revestimento fracamente adsorvido em um revestimento quimicamente ancorado. O agente de reticulação Sylic, por exemplo, é dosado no mesmo banho em uma proporção de 10 a 30% da quantidade de repelente de água, não contém APEO, PFOA, PFOS ou formaldeído e é compatível com sistemas C6 e sem flúor, tornando-se um complemento prático quando um acabamento precisa suportar 20 ou mais ciclos de lavagem industriais ou domésticos. Respirabilidade e toque: Os acabamentos C0 e C6 revestem a superfície da fibra em vez de preencher os poros entre os fios, preservando, assim, a respirabilidade em níveis de aplicação adequados. Dois fatores costumam comprometer esse equilíbrio: a sobredosagem do acabamento, que pode bloquear parcialmente a porosidade entre os fios e enrijecer o tecido; e a concentração irregular do banho, que cria zonas localizadas com alta concentração ao longo da largura do tecido. Os acabamentos C0 às vezes exigem níveis de aplicação ligeiramente mais altos para igualar a repelência à água do C6, o que torna a precisão da dosagem e a uniformidade do banho especialmente importantes para manter um resultado macio e respirável. Panorama regulatório global: REACH e restrições da UE. A UE regulamenta os PFAS em têxteis ao abrigo do Anexo XVII do REACH. Uma restrição ao PFHxA, produto de degradação da química C6, entra em vigor na UE e no EEE a partir de 2026, e uma restrição mais abrangente, que engloba toda a família PFAS, está atualmente em avaliação pela Agência Europeia de Produtos Químicos. Compradores e marcas que buscam produtos para o mercado da UE devem tratar o C6 como uma substância química sob crescente pressão regulatória, e não como uma opção segura a longo prazo, e devem acompanhar as atualizações regulatórias da ECHA sobre PFAS para obter informações sobre o escopo e os prazos mais recentes. A regulamentação dos estados dos EUA não se limita à UE. Dois estados dos EUA já promulgaram restrições específicas para PFAS em têxteis e vestuário: a lei AB 1817 da Califórnia proíbe a fabricação, distribuição e venda de novos artigos têxteis que contenham PFAS adicionados intencionalmente acima de 100 ppm de flúor orgânico total a partir de 1º de janeiro de 2025, reduzindo para 50 ppm a partir de 1º de janeiro de 2027. A validade das roupas para atividades ao ar livre em condições de chuva intensa foi prorrogada até 1º de janeiro de 2028. Os requisitos completos estão definidos no texto oficial do projeto de lei. A Lei de Conservação Ambiental de Nova York, Seção 37-0121, proíbe a venda de roupas novas.

Explorar mais »
Rolo de tecido de náilon azul royal finalizado.

Defeitos na tintura de nylon: causas e soluções de processo

Sumário Defeitos comuns na tintura de nylon Tonalidade irregular e irregularidade Efeitos de listra e barra Efeitos de anel, inclinação e brilho Os três fatores por trás de cada defeito Perfil de pH Taxa de aquecimento e zona de contato Seleção e dosagem de retardador Solução de problemas por sintoma Perguntas frequentes sobre soluções Skychem para tingimento de nylon Qual o pH ideal para tingimento ácido de nylon? Por que meu nylon está tingindo de forma irregular? Como os retardadores evitam a coloração irregular? Qual a temperatura ideal para tingir nylon? O nylon age rapidamente. O corante ácido se liga aos seus grupos amino em poucos minutos, portanto, um processo ligeiramente desregulado pode resultar em uma tonalidade irregular antes que tenha qualquer chance de se uniformizar. Listras, ondulações, barras e uma superfície irregular e salpicada no náilon quase sempre são causadas por um dos três fatores controláveis: pH, temperatura ou o sistema retardador. Este artigo aborda como reconhecer cada defeito e o que ajustar no processo para evitar que ele se repita. Defeitos comuns na tintura de nylon: Identificar corretamente um defeito é o primeiro passo para corrigi-lo. Os três padrões abaixo abrangem a maior parte do que aparece no nylon, e cada um aponta para uma causa raiz diferente. Tonalidade irregular e irregularidade. A tintura irregular é a categoria geral: manchas, borrões ou uma tonalidade que simplesmente não é consistente em todo o tecido. A irregularidade é uma forma mais específica disso, uma aparência granulada e salpicada onde os filamentos vizinhos absorvem o corante em taxas diferentes. É o sinal mais claro de que o corante penetrou mais rápido do que a fibra conseguiu se estabilizar. Listagem e Barra: A listagem refere-se à diferença de tonalidade entre a lateral e o centro, ou entre a ourela e o meio, ao longo da largura do tecido. A barra aparece como barras horizontais ou listras que acompanham os percursos ou as escolhas. O que diferencia esses dois movimentos da instabilidade é o padrão: a listagem e a barra seguem uma direção definida na largura ou no comprimento, enquanto a instabilidade se espalha aleatoriamente. Efeitos de anel, ponta e gelo: A tintura em anel e a tintura em ponta são defeitos de penetração relacionados, mas distintos, e vale a pena diferenciá-los. A tintura em anel ocorre ao longo da seção transversal da fibra: o corante permanece concentrado na bainha externa e nunca se difunde completamente até o núcleo, de modo que um filamento cortado mostra um anel colorido ao redor de um centro pálido ou branco, mesmo que a superfície pareça totalmente tingida. A coloração "tippy" é uma diferença longitudinal, onde a ponta de um filamento ou fibra descontínua absorve mais ou menos corante do que o corpo da fibra, geralmente porque a ponta tem um histórico de aquecimento ou condição de superfície diferente do resto da fibra. Os efeitos de geada aparecem como uma superfície geral pálida e desbotada, em vez de um padrão direcional. Os três problemas apontam para a mesma questão subjacente: a tinta não penetrou completamente na fibra, mesmo quando a tonalidade parece próxima do padrão à distância. Os três fatores por trás de cada defeito: A maioria dos defeitos de tonalidade do nylon se resume ao pH, à temperatura ou ao sistema retardador, que atuam de forma contrária em vez de conjunta. Cada alavanca abaixo descreve o mecanismo, o modo de falha típico e a solução. Perfil de pH: Em um meio ácido, os grupos amino nas extremidades das cadeias poliméricas do náilon ganham um próton e ficam carregados positivamente, enquanto os grupos sulfonato nas moléculas do corante ácido adquirem uma carga negativa. Os dois se atraem e criam laços. O pH determina quantos desses locais estão ativos, a rapidez com que o corante os atinge e a firmeza com que se fixa depois de o fazer. O erro mais comum no processo é baixar o pH do banho demais ou muito cedo. Se o banho se tornar ácido antes que as peças estejam uniformemente umedecidas e em circulação, o corante penetra rapidamente, criando manchas ou listras que nenhum tempo em temperatura adequada consegue corrigir. Um pH muito alto ou que varia durante o ciclo apresenta o problema oposto: exaustão fraca e profundidade de sombreamento que oscila de lote para lote. Diferentes classes de corantes ácidos exigem diferentes faixas de pH: Corantes niveladores: aproximadamente pH 5.5 a 7.0, permitindo que o corante migre e se autocorrija. Corantes de moagem (uma classificação herdada da terminologia de tingimento de lã, mas também prática padrão para náilon): aproximadamente pH 4.0 a 5.0, para tons mais profundos e maior solidez à lavagem, com menor tolerância à variação do processo. Essas faixas são pontos de partida. Confirme as cores com a ficha técnica do fornecedor do corante e com testes de laboratório internos, e nunca utilize uma receita de lã, onde o esquema de pH para nivelamento e mistura de corantes funciona na direção oposta. A mesma precaução se aplica ao próprio náilon: o náilon 6 e o ​​náilon 6,6 podem apresentar comportamentos diferentes sob condições idênticas de pH e temperatura, e a troca entre substratos ou fornecedores de corantes com base em uma receita não verificada é uma causa comum e evitável de variação de tonalidade. Confirme qualquer alteração no tipo de fibra ou na fonte de corante com uma nova amostra de laboratório e um teste piloto antes de o produto chegar ao lote principal. A solução é uma curva de pH repetível em vez de um único valor alvo. Um doador de ácido de ação lenta que reduz o pH gradualmente à medida que a temperatura aumenta mantém o ataque controlado em vez de repentino, eliminando as incertezas da dosagem manual no momento errado do ciclo. A taxa de aquecimento e a temperatura da zona de impacto determinam quando o corante se move e com que rapidez. No nylon, a maior parte da absorção ocorre em uma faixa estreita, normalmente de 70 a 90°C, onde a estrutura da fibra se abre e o corante penetra rapidamente. O náilon possui um número limitado de locais de absorção de corantes, e o corante ácido se liga a eles quase que imediatamente, assim que as condições permitem; uma aplicação muito rápida na zona de contato fixa o corante de forma irregular, sem chance de nivelamento posterior. Os primeiros dez a quinze minutos de greve determinam em grande parte o resultado de todo o lote. O diagrama acima mostra como isso se desenrola ao longo de um ciclo típico: uma fase inicial de molhamento e circulação, uma rampa controlada que desacelera na faixa de 70 a 90°C, uma permanência próxima ao ponto de ebulição para migração e nivelamento, e um resfriamento controlado. A solução começa antes da greve: primeiro, confirme se a umidade está completa e uniforme e se a circulação de ar está constante. Aumente a temperatura a uma taxa controlada, geralmente próxima de 1°C por minuto, e ainda mais lentamente na faixa de 70 a 90°C.

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Informe-nos os requisitos do seu projeto, o país e a aplicação pretendida.

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Limpeza por redução na tintura de poliéster: um guia completo

Índice O que é Desmatamento por Redução? Definição e Finalidade Papel na Tingimento por Dispersão Impacto na Solidez da Cor Reclamações Comuns de Qualidade Quando a Limpeza por Redução é Necessária Tons Escuros e Médios Receitas com Alta Concentração de Corante Misturas com Fibras Celulósicas Quando Pode Ser Dispensada Processo e Controle Receita e Parâmetros Típicos Controle de Temperatura e pH Evitando Redução Excessiva ou Insuficiente Enxágue e Neutralização Escolhendo os Agentes Redutores Corretos Hidrossulfito de Sódio Agentes Redutores Sem Enxofre Opções Sustentáveis ​​e de Baixa Temperatura Corantes com Alta Solidez à Lavagem para Reduzir a Carga de Limpeza Solução de Problemas Comuns Baixa Solidez à Lavagem Após a Limpeza Alteração de Cor ou Desbotamento Conclusão Perguntas Frequentes O Que Acontece se Você Dispensar a Limpeza? Limpeza com redução versus lavagem normal? É possível fazer isso em baixa temperatura? Hidrossulfito versus agentes isentos de enxofre? Um lote que parece perfeito na máquina ainda pode falhar em um teste de resistência à lavagem dias depois. Na maioria das vezes, a causa é o corante disperso não fixado que permanece na superfície da fibra, e a solução é a lavagem por redução. Este guia aborda quando essa etapa é necessária, a química por trás dela e como manter a consistência dos resultados, desde a análise em laboratório até a produção em larga escala. O que é desmatamento por redução? Definição e Finalidade: A limpeza de redução é um tratamento pós-tingimento que remove o corante disperso que não penetrou ou fixou nas fibras de poliéster. Durante o tingimento em alta temperatura, algumas moléculas de corante permanecem na superfície da fibra em vez de se difundirem na estrutura do polímero. Sem tratamento, esse corante residual se desprende e mancha durante a lavagem, diminuindo a solidez da cor. Um banho de redução remove a tinta superficial, deixando apenas a tinta que foi devidamente fixada no interior da fibra. Papel na tintura dispersa: A limpeza redutora ocorre no final do ciclo de tingimento disperso, após a etapa principal de tingimento e antes do enxágue final. É uma parte de um fluxo de trabalho mais amplo de tingimento de poliéster que também inclui pré-tratamento, tingimento e acabamento. A página de soluções para aplicação de tingimento de poliéster descreve como essas etapas se conectam, juntamente com os auxiliares recomendados para cada etapa. Impacto na solidez da cor: A solidez da cor à lavagem e ao atrito está entre as especificações que os compradores verificam com mais atenção antes de aceitar uma remessa. A tinta superficial que não foi removida fica pouco aderida e sai com facilidade, que é exatamente o que os testes padronizados, como os métodos de solidez à lavagem da AATCC, visam detectar. Uma etapa de redução e limpeza executada corretamente melhora esses resultados, removendo o corante que, de outra forma, causaria a falha do teste. Queixas comuns de qualidade: As fábricas que pulam ou não realizam a etapa de redução de cor tendem a apresentar um padrão recorrente de problemas: Desbotamento da cor em peças mais claras na mesma lavagem; Manchas nas embalagens ou aviamentos durante o transporte e armazenamento; Tons opacos ou turvos em comparação com a amostra de laboratório aprovada; Remessas rejeitadas após falha nos testes de solidez da cor no laboratório do comprador. Esses problemas são quase sempre atribuíveis a resíduos de corante disperso, e não a uma falha na própria fórmula do corante. Por isso, a etapa de redução de cor merece a mesma atenção que a etapa de tingimento que a precede. Quando é necessário clareamento por redução: Tons escuros e médios. Tons mais escuros e de profundidade média exigem concentrações de corante mais altas, o que naturalmente deixa mais corante não fixado na superfície da fibra. A gama de corantes dispersos Skycron abrange aplicações de tingimento e impressão em tons escuros, médios e vibrantes, e a combinação desses corantes com uma etapa de clareamento por redução adequada é prática padrão para alcançar uma solidez aceitável nessas maiores profundidades de cor. Receitas com alta concentração de corante: Qualquer receita com uma alta porcentagem total de corante em relação ao peso do tecido (% owf) se beneficia da lavagem por redução, não apenas os tons escuros. Como referência geral, as fábricas costumam agrupar a profundidade da tonalidade desta forma: Profundidade da Tonalidade Concentração Típica de Corante Redução Clareamento Claro Abaixo de 1% em relação ao peso Geralmente opcional Médio 1 a 3% owf Recomendado para ambientes escuros acima de 3% de owf Esses valores são um guia geral e não uma regra fixa, já que a classe de tingimento, a mistura de fibras e os objetivos de solidez da cor influenciam o limite. Combinações de múltiplos corantes usadas para obter tonalidades personalizadas precisas seguem essa mesma lógica, já que a combinação de várias classes de corantes pode deixar quantidades variáveis ​​de resíduos na superfície, mesmo em uma porcentagem total moderada. Misturas com fibras celulósicas: As misturas de poliéster-algodão e poliéster-viscose adicionam uma camada extra de risco. O corante disperso que não se fixou na porção de poliéster pode manchar a fibra celulósica, causando uma alteração indesejada na tonalidade do tecido. A redução de brilho protege o contraste ou a tonalidade sólida desejada em ambos os tipos de fibra. Quando pode ser dispensado: Tons muito claros com baixa concentração de corante às vezes não exigem um ciclo completo de redução e limpeza, principalmente quando são usados ​​corantes de alta exaustão e condições de tingimento bem controladas, e uma simples lavagem a quente pode ser suficiente. Ignorar essa etapa deve ser uma decisão deliberada, baseada na profundidade da tonalidade e nos requisitos de resistência da cor, e não um atalho para economizar tempo. Processo e Controle: Receita e Parâmetros Típicos. Um banho de redução alcalina padrão inclui um agente redutor, soda cáustica ou carbonato de sódio, e um agente umectante ou dispersante. Sistemas de desmineralização ácida sem enxofre, que operam em pH mais baixo, são cada vez mais utilizados como alternativa. Um ponto de partida geral seria o seguinte: Parâmetro Faixa típica Agente redutor 2 a 4 g/L Álcali (NaOH ou carbonato de sódio) 2 a 4 g/L Temperatura 70 a 80 °C Tempo 15 a 20 minutos Proporção de banho 1:8 a 1:15 Esses valores variam de acordo com a intensidade da cor, a classe de tingimento e a mistura de fibras, portanto, testes em laboratório devem confirmar a receita final antes da produção em larga escala. Controle de temperatura e pH: A temperatura e o pH são as duas variáveis ​​que mais afetam a eficiência da clarificação: Se for muito fria ou o processo for muito curto, resíduos de corante permanecem e a solidez da cor fica comprometida. Temperatura muito alta ou alcalina demais: a superfície ou o toque do poliéster podem ser afetados. A maioria das receitas convencionais visa um pH levemente alcalino entre 9 e 11. Os sistemas sem enxofre à base de ácido, por sua vez, funcionam em uma faixa de pH neutro a levemente ácido, dependendo do produto utilizado; portanto, o pH alvo deve sempre corresponder à composição química selecionada, em vez de seguir uma única regra fixa. Evitar a super-redução ou a sub-redução. A sub-redução deixa resíduos de corante na superfície, o que posteriormente se manifesta como baixa solidez da cor. As tiras de redução excessiva fixam o corante na fibra, causando perda de cor, opacidade ou uma coloração irregular.

Explorar mais »
Acabamentos repelentes à água C0 vs. C6

Acabamentos repelentes à água C0 vs. C6: qual é o mais adequado para os seus tecidos?

Sumário A Química por Trás dos Acabamentos C0 e C6 O que é o Acabamento DWR C6 O que é o Acabamento DWR C0 Principais Diferenças Estruturais Comparação de Desempenho Repelência à Água e Óleo Durabilidade e Resistência à Lavagem Respirabilidade e Toque Panorama Regulatório Global Restrições REACH e da UE Regulamentações Estaduais dos EUA Requisitos de Marcas e Varejistas Casos de Uso por Setor Roupas para Atividades ao Ar Livre e Esportes Roupas de Trabalho e Têxteis de Proteção Têxteis para o Lar e Estofados Escolhendo o Acabamento Certo Principais Fatores a Considerar Dicas de Teste e Certificação Conclusão Perguntas Frequentes Qual a diferença entre os acabamentos C0 e C6? O C6 DWR é proibido? O C0 tem o mesmo desempenho que o C6? Como escolher entre C0 e C6? Pergunte hoje a um fornecedor de tecidos sobre um acabamento repelente à água, e é bem provável que você receba duas respostas muito diferentes: C6 ou C0. Ambas afirmam manter o tecido seco. Apenas uma delas enfrenta atualmente pressão para ser eliminada gradualmente por parte de reguladores da UE, da Califórnia e de Nova Iorque, bem como por parte de grandes marcas de vestuário. Para os compradores que procuram tecidos repelentes à água atualmente, a escolha não se resume mais apenas ao desempenho. Trata-se de saber qual produto químico ainda será vendável no seu mercado-alvo daqui a dois anos. A química por trás do C0 e do C6 O que é o DWR C6? Os acabamentos repelentes à água duráveis ​​(DWR) C6 utilizam polímeros de fluorocarbono de cadeia curta, especificamente cadeias laterais fluoradas de seis carbonos, para revestir fibras individuais. Essa composição química reduz a energia superficial da fibra para aproximadamente 12 mJ/m², valor inferior à tensão superficial da maioria das águas e óleos. Como resultado, os acabamentos C6 oferecem repelência tanto à água quanto ao óleo, uma combinação que poucos sistemas sem flúor conseguem igualar completamente. A química C6 substituiu os acabamentos de fluorotelômero C8 mais antigos há mais de uma década. O C8 se degrada em PFOA, uma substância conhecida por ser persistente e bioacumulativa no meio ambiente. O composto C6 se degrada em ácido perfluorohexanoico (PFHxA), que possui uma meia-vida ambiental mais curta e menor potencial de bioacumulação. No entanto, o PFHxA não está isento de escrutínio regulatório, conforme abordado na seção de conformidade abaixo. Para compradores que buscam produtos C6, formulações como o impermeabilizante Skyguard C6-C8 combinam resistência à água e ao óleo com boa resistência à lavagem em fibras celulósicas e sintéticas, aplicadas em dosagens típicas de 10 a 40 g/L, e são produzidas sem PFOS, PFOA ou APEO. O que é DWR C0? C0 refere-se à química repelente à água sem flúor. Em vez de cadeias laterais de fluorocarbono, os acabamentos C0 utilizam dendrímeros, ceras ou polímeros à base de poliuretano para construir uma superfície de fibra hidrofóbica. Esses sistemas normalmente atingem uma energia superficial de 20 a 25 mJ/m², o que é suficiente para repelir a água de forma eficaz, mas geralmente não o bastante para proporcionar forte repelência ao óleo. A procura por acabamentos C0 está a crescer rapidamente porque não acarretam riscos de conformidade relacionados com PFAS, um fator que se torna cada vez mais importante à medida que o âmbito regulamentar se alarga. Linhas de produtos como a Skyguard Fluorine-free Waterproofer são aplicadas em concentrações de aproximadamente 10 a 80 g/L, dependendo da durabilidade desejada, não contêm APEO e são formuladas para tecidos onde a repelência a óleo não é um requisito funcional, incluindo a maioria das roupas de exterior, têxteis para o lar e aplicações na moda. Principais diferenças estruturais Atributo C6 (Fluorocarbono) C0 (Sem flúor) Energia superficial Aprox. Aproximadamente 12 mJ/m² 20 a 25 mJ/m² Repelência à água Excelente Boa a excelente Repelência a óleo Sim Limitada ou nenhuma Teor de PFAS Presente (à base de PFHxA) Nenhuma Temperatura típica de cura 150 a 160 °C 160 a 180 °C Comparação de desempenho Repelência à água e a óleo Os acabamentos C6 continuam sendo a referência sempre que a resistência a óleo, graxa ou manchas orgânicas for necessária juntamente com a repelência à água, como em roupas de trabalho expostas a óleos de máquinas ou aventais para contato com alimentos. Os acabamentos C0 reduziram significativamente a diferença em termos de repelência à água pura, com muitas formulações recentes alcançando resultados comparáveis ​​aos do C6 em testes padronizados de resistência à água. Em relação a manchas à base de óleo, no entanto, os acabamentos C0 ainda deixam a desejar. Durabilidade e resistência à lavagem: Ambas as composições químicas dependem da adsorção física quando aplicadas pela primeira vez ao tecido, e essa ligação enfraquece progressivamente com lavagens repetidas e exposição ao detergente. Um agente de reticulação prolonga a durabilidade da lavagem, ligando as cadeias de polímero DWR umas às outras e aos grupos reativos na superfície da fibra, convertendo um revestimento fracamente adsorvido em um revestimento quimicamente ancorado. O agente de reticulação Sylic, por exemplo, é dosado no mesmo banho em uma proporção de 10 a 30% da quantidade de repelente de água, não contém APEO, PFOA, PFOS ou formaldeído e é compatível com sistemas C6 e sem flúor, tornando-se um complemento prático quando um acabamento precisa suportar 20 ou mais ciclos de lavagem industriais ou domésticos. Respirabilidade e toque: Os acabamentos C0 e C6 revestem a superfície da fibra em vez de preencher os poros entre os fios, preservando, assim, a respirabilidade em níveis de aplicação adequados. Dois fatores costumam comprometer esse equilíbrio: a sobredosagem do acabamento, que pode bloquear parcialmente a porosidade entre os fios e enrijecer o tecido; e a concentração irregular do banho, que cria zonas localizadas com alta concentração ao longo da largura do tecido. Os acabamentos C0 às vezes exigem níveis de aplicação ligeiramente mais altos para igualar a repelência à água do C6, o que torna a precisão da dosagem e a uniformidade do banho especialmente importantes para manter um resultado macio e respirável. Panorama regulatório global: REACH e restrições da UE. A UE regulamenta os PFAS em têxteis ao abrigo do Anexo XVII do REACH. Uma restrição ao PFHxA, produto de degradação da química C6, entra em vigor na UE e no EEE a partir de 2026, e uma restrição mais abrangente, que engloba toda a família PFAS, está atualmente em avaliação pela Agência Europeia de Produtos Químicos. Compradores e marcas que buscam produtos para o mercado da UE devem tratar o C6 como uma substância química sob crescente pressão regulatória, e não como uma opção segura a longo prazo, e devem acompanhar as atualizações regulatórias da ECHA sobre PFAS para obter informações sobre o escopo e os prazos mais recentes. A regulamentação dos estados dos EUA não se limita à UE. Dois estados dos EUA já promulgaram restrições específicas para PFAS em têxteis e vestuário: a lei AB 1817 da Califórnia proíbe a fabricação, distribuição e venda de novos artigos têxteis que contenham PFAS adicionados intencionalmente acima de 100 ppm de flúor orgânico total a partir de 1º de janeiro de 2025, reduzindo para 50 ppm a partir de 1º de janeiro de 2027. A validade das roupas para atividades ao ar livre em condições de chuva intensa foi prorrogada até 1º de janeiro de 2028. Os requisitos completos estão definidos no texto oficial do projeto de lei. A Lei de Conservação Ambiental de Nova York, Seção 37-0121, proíbe a venda de roupas novas.

Explorar mais »
Rolo de tecido de náilon azul royal finalizado.

Defeitos na tintura de nylon: causas e soluções de processo

Sumário Defeitos comuns na tintura de nylon Tonalidade irregular e irregularidade Efeitos de listra e barra Efeitos de anel, inclinação e brilho Os três fatores por trás de cada defeito Perfil de pH Taxa de aquecimento e zona de contato Seleção e dosagem de retardador Solução de problemas por sintoma Perguntas frequentes sobre soluções Skychem para tingimento de nylon Qual o pH ideal para tingimento ácido de nylon? Por que meu nylon está tingindo de forma irregular? Como os retardadores evitam a coloração irregular? Qual a temperatura ideal para tingir nylon? O nylon age rapidamente. O corante ácido se liga aos seus grupos amino em poucos minutos, portanto, um processo ligeiramente desregulado pode resultar em uma tonalidade irregular antes que tenha qualquer chance de se uniformizar. Listras, ondulações, barras e uma superfície irregular e salpicada no náilon quase sempre são causadas por um dos três fatores controláveis: pH, temperatura ou o sistema retardador. Este artigo aborda como reconhecer cada defeito e o que ajustar no processo para evitar que ele se repita. Defeitos comuns na tintura de nylon: Identificar corretamente um defeito é o primeiro passo para corrigi-lo. Os três padrões abaixo abrangem a maior parte do que aparece no nylon, e cada um aponta para uma causa raiz diferente. Tonalidade irregular e irregularidade. A tintura irregular é a categoria geral: manchas, borrões ou uma tonalidade que simplesmente não é consistente em todo o tecido. A irregularidade é uma forma mais específica disso, uma aparência granulada e salpicada onde os filamentos vizinhos absorvem o corante em taxas diferentes. É o sinal mais claro de que o corante penetrou mais rápido do que a fibra conseguiu se estabilizar. Listagem e Barra: A listagem refere-se à diferença de tonalidade entre a lateral e o centro, ou entre a ourela e o meio, ao longo da largura do tecido. A barra aparece como barras horizontais ou listras que acompanham os percursos ou as escolhas. O que diferencia esses dois movimentos da instabilidade é o padrão: a listagem e a barra seguem uma direção definida na largura ou no comprimento, enquanto a instabilidade se espalha aleatoriamente. Efeitos de anel, ponta e gelo: A tintura em anel e a tintura em ponta são defeitos de penetração relacionados, mas distintos, e vale a pena diferenciá-los. A tintura em anel ocorre ao longo da seção transversal da fibra: o corante permanece concentrado na bainha externa e nunca se difunde completamente até o núcleo, de modo que um filamento cortado mostra um anel colorido ao redor de um centro pálido ou branco, mesmo que a superfície pareça totalmente tingida. A coloração "tippy" é uma diferença longitudinal, onde a ponta de um filamento ou fibra descontínua absorve mais ou menos corante do que o corpo da fibra, geralmente porque a ponta tem um histórico de aquecimento ou condição de superfície diferente do resto da fibra. Os efeitos de geada aparecem como uma superfície geral pálida e desbotada, em vez de um padrão direcional. Os três problemas apontam para a mesma questão subjacente: a tinta não penetrou completamente na fibra, mesmo quando a tonalidade parece próxima do padrão à distância. Os três fatores por trás de cada defeito: A maioria dos defeitos de tonalidade do nylon se resume ao pH, à temperatura ou ao sistema retardador, que atuam de forma contrária em vez de conjunta. Cada alavanca abaixo descreve o mecanismo, o modo de falha típico e a solução. Perfil de pH: Em um meio ácido, os grupos amino nas extremidades das cadeias poliméricas do náilon ganham um próton e ficam carregados positivamente, enquanto os grupos sulfonato nas moléculas do corante ácido adquirem uma carga negativa. Os dois se atraem e criam laços. O pH determina quantos desses locais estão ativos, a rapidez com que o corante os atinge e a firmeza com que se fixa depois de o fazer. O erro mais comum no processo é baixar o pH do banho demais ou muito cedo. Se o banho se tornar ácido antes que as peças estejam uniformemente umedecidas e em circulação, o corante penetra rapidamente, criando manchas ou listras que nenhum tempo em temperatura adequada consegue corrigir. Um pH muito alto ou que varia durante o ciclo apresenta o problema oposto: exaustão fraca e profundidade de sombreamento que oscila de lote para lote. Diferentes classes de corantes ácidos exigem diferentes faixas de pH: Corantes niveladores: aproximadamente pH 5.5 a 7.0, permitindo que o corante migre e se autocorrija. Corantes de moagem (uma classificação herdada da terminologia de tingimento de lã, mas também prática padrão para náilon): aproximadamente pH 4.0 a 5.0, para tons mais profundos e maior solidez à lavagem, com menor tolerância à variação do processo. Essas faixas são pontos de partida. Confirme as cores com a ficha técnica do fornecedor do corante e com testes de laboratório internos, e nunca utilize uma receita de lã, onde o esquema de pH para nivelamento e mistura de corantes funciona na direção oposta. A mesma precaução se aplica ao próprio náilon: o náilon 6 e o ​​náilon 6,6 podem apresentar comportamentos diferentes sob condições idênticas de pH e temperatura, e a troca entre substratos ou fornecedores de corantes com base em uma receita não verificada é uma causa comum e evitável de variação de tonalidade. Confirme qualquer alteração no tipo de fibra ou na fonte de corante com uma nova amostra de laboratório e um teste piloto antes de o produto chegar ao lote principal. A solução é uma curva de pH repetível em vez de um único valor alvo. Um doador de ácido de ação lenta que reduz o pH gradualmente à medida que a temperatura aumenta mantém o ataque controlado em vez de repentino, eliminando as incertezas da dosagem manual no momento errado do ciclo. A taxa de aquecimento e a temperatura da zona de impacto determinam quando o corante se move e com que rapidez. No nylon, a maior parte da absorção ocorre em uma faixa estreita, normalmente de 70 a 90°C, onde a estrutura da fibra se abre e o corante penetra rapidamente. O náilon possui um número limitado de locais de absorção de corantes, e o corante ácido se liga a eles quase que imediatamente, assim que as condições permitem; uma aplicação muito rápida na zona de contato fixa o corante de forma irregular, sem chance de nivelamento posterior. Os primeiros dez a quinze minutos de greve determinam em grande parte o resultado de todo o lote. O diagrama acima mostra como isso se desenrola ao longo de um ciclo típico: uma fase inicial de molhamento e circulação, uma rampa controlada que desacelera na faixa de 70 a 90°C, uma permanência próxima ao ponto de ebulição para migração e nivelamento, e um resfriamento controlado. A solução começa antes da greve: primeiro, confirme se a umidade está completa e uniforme e se a circulação de ar está constante. Aumente a temperatura a uma taxa controlada, geralmente próxima de 1°C por minuto, e ainda mais lentamente na faixa de 70 a 90°C.

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Por favor, informe os requisitos, o país e a aplicação.

Voltar ao Topo
E-mail WhatsApp

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.