...

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responder dentro de 24 horas

Dissolva o amaciante em flocos em água fria: Procedimento Operacional Padrão (Sem grumos, sem manchas)

Dissolver o amaciante em flocos em água fria ou à temperatura ambiente é um processo confiável quando se controla a ordem de adição, a agitação e a concentração. A maioria dos problemas surge ao despejar os flocos muito rapidamente ou ao misturar uma solução muito fraca. Este procedimento operacional padrão (POP) ajuda você a preparar uma solução estável que se aplica de forma limpa e com uma textura consistente.

Amaciante de Tecidos em Flocos

Lista de verificação de preparação

Configuração do tanque e da agitação

Objetivo: Garantir uma forte circulação de água antes que qualquer floco entre em contato com a água.

  • Condição do tanque
    • Utilize, sempre que possível, um tanque de mistura limpo e dedicado exclusivamente à solução amaciante.
    • Remova emulsões antigas, películas oleosas e incrustações. Resíduos frequentemente causam o aparecimento de olhos de peixe e sedimentos no fundo do aquário.
    • Enxágue bem e deixe escorrer completamente. Não utilize a água do enxágue que sobrou.
  • prontidão do agitador
    • Confirme se o agitador inicia sem problemas e funciona a uma velocidade estável.
    • Certifique-se de que o impulsor esteja submerso e posicionado para puxar o líquido por todo o tanque, e não apenas pelo centro.
    • Verifique a existência de zonas mortas observando o movimento nos cantos do tanque e próximo à superfície.
  • controles básicos de processo
    • Registre a temperatura da água no início. A água fria altera drasticamente o tempo de dissolução.
    • Prepare uma tela de filtro (opcional) para a transferência, caso sua linha seja sensível a manchas.

Noções básicas sobre a qualidade da água

Objetivo: Reduzir os riscos de instabilidade causados ​​pela variação do nível da água.

  • Use água limpa Com baixa turbidez. Sólidos em suspensão podem aprisionar flocos parcialmente umedecidos e aparecer posteriormente como manchas.
  • Se a água dura for comum, Utilize uma concentração de estoque mais baixa e um tempo de mistura mais longo como padrão.
  • Evite a contaminação de poeira, fibras soltas, pós ou outros produtos químicos de acabamento que entram no tanque durante a dissolução.

Configuração da solução de estoque

Recomendação de 5% versus 10%

Uma solução concentrada de 5% é a opção padrão mais segura para o processamento com água fria.
Dissolve-se mais rapidamente, tolera pequenas diferenças de agitação e reduz o risco de formação de grumos.

Uma solução com 10% de estoque pode funcionar, mas somente quando:

  • A agitação é forte e constante.
  • A temperatura não está muito baixa.
  • Os operadores realizam a adição lenta sem atalhos.
  • Você comprovou a estabilidade em vários lotes.

Quando usar uma potência menor

Use 5% ou menos se alguma das seguintes condições se aplicar:

  • Inverno ou água fria abaixo das condições típicas de plantio
  • O tanque de mistura é pequeno, alto ou apresenta circulação de ar fraca.
  • Os operadores são novos ou a variação de turno para turno é alta.
  • O estoque deve ser mantido por longos períodos antes do uso.
  • Você tem queixas recorrentes de sedimentos ou manchas?

Dilua até obter uma solução de banho.

  • Dilua sempre a solução concentrada no Banho funcional com boa circulação.
  • Administre a dose lentamente em uma zona de alto fluxo (próximo ao retorno da recirculação ou em um caminho de forte agitação).
  • Evite despejar o produto em um canto tranquilo ou perto do caminho do tecido, onde uma sobredosagem localizada pode manchar o tecido.

Etapas de dissolução em água fria

Encha com água primeiro.

  1. Encha o tanque com água fria ou à temperatura ambiente ao volume de lote planejado.
  2. Mantenha espaço livre para evitar respingos e a entrada de ar.
  3. Confirme a temperatura da água e anote-a no registro do lote.

Começar a mixar

  1. Iniciar agitação antes de adicionar flocos.
  2. Misture por 1 a 3 minutos para estabelecer a circulação completa no tanque.
  3. Confirme se o movimento da superfície é uniforme, e não se concentra apenas no centro.

Adicione os flocos lentamente

  1. Adicione flocos de amaciante lentamente e uniformemente.
  2. Em vez de despejar tudo de uma vez, espalhe pela área de circulação.
  3. Mantenha a taxa de adição constante. Despejar a água rapidamente é a principal causa de olhos de peixe.

Dica do operador: Se você observar flocos se acumulando ou formando aglomerados na superfície, diminua a velocidade imediatamente e permita que eles se umedeçam antes de continuar.

Misturar para clarear a bebida

  1. Continue a agitação até que a solução fique com a aparência desejada. uniforme e liso.
  2. O tempo típico de mistura da água fria varia conforme as condições. Planeje para:
    • 20 para 40 minutos para 5% de estoque em condições ambientais normais
    • 40 para 60 minutos em estações mais frias ou com menor agitação
  3. Se a bebida ainda apresentar partículas em suspensão ou turbidez, prolongue o tempo de mistura e reduza a concentração subsequente.

Filtrar se necessário

A filtragem é opcional, mas fortemente recomendada quando:

  • Você está usando tecidos de cores claras,
  • A fábrica apresenta reclamações pontuais recorrentes.
  • A circulação de ar no tanque não é forte.
  • Você transfere o estoque através de mangueiras longas.

Uma simples tela filtrante durante a transferência pode remover pequenas partículas não dissolvidas antes que elas cheguem ao banho de trabalho.

Verifique a posição antes de usar.

  1. Retire uma amostra em um béquer.
  2. Que assim seja. 15 para 30 minutos em condições ambientais.
  3. Critérios de aprovação:
    • Não há sedimentos visíveis no fundo.
    • sem camada oleosa flutuante,
    • sem linha de separação de fases,
    • Sem partículas granulosas ao agitar.

Se falhar, não envie diretamente para produção. Use primeiro as ações de resolução de problemas.

Regras de Mistura Críticas

Coloque em flocos apenas na água.

Sempre adicionar flocos na águaNunca adicione água aos flocos.
A água vertida sobre o floco forma uma película gelatinosa que aprisiona o material seco do interior, o qual posteriormente se desprende em grumos e causa manchas.

Mixagem sem interrupções

Mantenha a agitação contínua desde o início da adição até que a mistura esteja completamente dissolvida. A mistura intermitente cria zonas de concentração em camadas que se transformam em "olhos de peixe" e sedimentos instáveis ​​durante a retenção.

Evite a sobredosagem local

  • Não adicione flocos em cantos estagnados.
  • Não adicione todo o material de uma só vez se a circulação for fraca.
  • Evite concentrações excessivamente altas durante as estações frias. O choque de concentração é o caminho mais rápido para a formação de nódulos.

Para uma referência prática do operador, revise as informações sobre os flocos de amaciante não iônico para alinhar seu método de trabalho com o comportamento estável de dissolução em água fria. Isso é especialmente útil para equipes de treinamento, para evitar o descarte de flocos, identificar zonas mortas no tanque e confirmar a aparência de "totalmente dissolvido" sob agitação real. Também auxilia no manuseio consistente de flocos de amaciante não iônico, que geralmente têm aparência branca a levemente amarelada, com o pH da solução diluída normalmente controlado em uma faixa levemente ácida para garantir um desempenho estável no acabamento.

O Grupo Skychem fornece soluções químicas para o setor têxtil, abrangendo amaciamento e acabamento, e a Sylic é uma de suas principais marcas, focada em soluções auxiliares para têxteis, incluindo flocos amaciantes utilizados em algodão, poliéster, misturas, toalhas, lençóis, vestuário e acabamento de jeans. A Sylic pode ajudar a padronizar seus Procedimentos Operacionais Padrão (POP) entre turnos, pois vincula as ações do operador aos resultados esperados, como molhagem suave, dispersão estável e toque consistente, sem risco de amarelamento em casos de uso típicos. Isso proporciona um comportamento de dissolução em água fria mais confiável durante o treinamento de novos operadores, auditorias de qualidade de mistura ou solução de problemas recorrentes de manchas, sedimentos ou pontos.

guia de solução de problemas

Aglomerados / Sedimento / Manchas

A seguir, um guia de diagnóstico rápido que você pode usar no chão de fábrica.

1) Presença de caroços ou olhos de peixe no caldo

  • Causas prováveis
    • Flocos adicionados muito rapidamente
    • Flocos adicionados antes da estabilização da circulação.
    • Concentração do estoque muito alta para água fria e agitação.
    • contaminação ou resíduos do tanque
  • Ações de correção
    • Continue misturando e prolongue o tempo até obter uma mistura homogênea.
    • Se os grumos persistirem, reduza a concentração na próxima leva.
    • Melhore o método de aplicação. Polvilhe gradualmente na área de maior circulação.
    • Confirme a profundidade do impulsor e elimine as zonas mortas.

2) Sedimento de fundo após repouso

  • Causas prováveis
    • Dissolução incompleta devido ao curto tempo de mistura.
    • Variação da dureza da água
    • Resíduos ou sólidos que atuam como núcleos de precipitação
  • Ações de correção
    • Deixe recircular por mais tempo e verifique novamente a estabilidade.
    • Filtrar durante a transferência para evitar o arraste de sedimentos.
    • Limpe o aquário e refaça a solução nutritiva com uma concentração menor caso o sedimento volte a aparecer.

3) Camada flutuante ou separação na superfície

  • Causas prováveis
    • Hidratação incompleta dos flocos
    • Superconcentração em baixa temperatura
    • Agitação fraca, deixando as zonas superficiais sem mistura.
  • Ações de correção
    • Aumente o tempo de mistura e assegure-se de que toda a superfície esteja bem misturada.
    • Reduza a concentração durante as estações frias.
    • Aplique os flocos mais lentamente para evitar sobrecarga na superfície.

4) Manchas no tecido após a aplicação

  • Causas prováveis
    • Partículas não dissolvidas que entram no banho de trabalho
    • Sobredosagem local durante a administração da dose
    • Má circulação de água no banho durante a adição.
  • Ações de correção
    • Adicionar filtragem como padrão para pedidos sensíveis à localização.
    • Aplique a solução lentamente em uma zona de alto fluxo.
    • Certifique-se de que o banho de trabalho esteja em movimento antes e durante a dosagem.
    • Evite despejar manualmente o conteúdo próximo ao trajeto do tecido.

Armazenamento: Manter e circular

A estabilidade no mercado impede que as boas ações de ontem se transformem nos defeitos de hoje.

  • Utilize as ações dentro de um período de retenção controlado. Com base na sua experiência com plantas e na temperatura ambiente.
  • Mantenha uma circulação suave. Se for necessário manter o estoque, isso reduz a sedimentação e a separação de fases.
  • Mantenha as tampas fechadas. Para evitar contaminação e deriva da concentração por evaporação da água.
  • Armazene os flocos corretamente.
    • Mantenha os sacos bem fechados para evitar a absorção de umidade e o empedramento.
    • Evite armazenar perto de tubulações de vapor, áreas com alta umidade ou pisos molhados.
    • Quebre qualquer material incrustado antes de dissolver. Não force pedaços para dentro do tanque.

Conclusão

A dissolução em água fria é estável quando se segue a ordem correta e se controla a concentração. Primeiro, adicione a água, depois inicie a agitação, adicione os flocos lentamente e misture até obter uma mistura homogênea. Se necessário, utilize filtração e confirme a estabilidade com um breve teste de repouso antes de iniciar a dosagem para produção.
Se você deseja uma configuração mais estável, personalizada para o tamanho do seu aquário, tipo de agitador, dureza da água e sensação desejada ao manusear a água, entre em contato através de Entre em contato com a SkychemiCompartilhar a faixa de temperatura da água, a concentração do produto e fotos de quaisquer defeitos ajuda a equipe técnica a recomendar os parâmetros de mistura e a abordagem de dosagem mais confiáveis.

Fornecedor de produtos químicos têxteis

Perguntas Frequentes

É possível dissolver o amaciante em flocos em água fria sem aquecer?

Sim. A dissolução em água fria funciona quando se controla adequadamente a umectação e a dispersão. Os principais controles são a adição lenta, a agitação contínua e uma concentração adequada. Aumente o tempo de mistura durante o inverno e verifique a estabilidade com um teste de repouso antes de alimentar a produção.

Devo preparar uma solução estoque de 5% ou de 10%?

Comece com 5% para a maioria das operações com água fria, pois dissolve mais facilmente e reduz o risco de formação de grumos. Use 10% somente depois que sua planta comprovar resultados estáveis ​​em lotes repetidos, especialmente em temperaturas mais baixas. Concentrações mais altas exigem agitação mais intensa e controle de adição mais rigoroso.

Por que se formam grumos durante a dissolução e como posso evitá-los?

Os grumos se formam quando os flocos entram em contato com a água em uma área de alta concentração e desenvolvem uma película gelatinosa que aprisiona o material seco em seu interior. Para evitar isso, adicione os flocos à água em movimento, polvilhando lentamente e mantendo a agitação constante. Se os grumos continuarem a aparecer, diminua a concentração da solução e aumente o tempo de mistura.

Como posso evitar manchas causadas por amaciante não dissolvido?

Utilize filtração durante a transferência, assegure-se da dissolução completa antes da dosagem e adicione a solução concentrada em um banho de trabalho com forte circulação de água. Manchas também podem ocorrer devido à sobredosagem localizada, portanto, dose lentamente em uma zona de alto fluxo de água, em vez de despejar em um canto sem correnteza ou próximo ao caminho do tecido.

A dureza da água afeta a dissolução e a estabilidade do banho?

Sim, pode. A água dura pode aumentar a turbidez, a sedimentação e o risco de instabilidade, principalmente em concentrações mais altas e temperaturas baixas. Quando a dureza da água é inconsistente, uma concentração mais baixa e um tempo de mistura mais longo são mais seguros, e a filtração torna-se mais importante para evitar que partículas cheguem ao tecido.

O amaciante em flocos não iônico pode ser misturado com outros agentes de acabamento?

Muitas vezes é possível, mas a compatibilidade depende da composição química, da ordem de adição e das condições do banho. Faça primeiro um pequeno teste em um frasco e observe se há turbidez, separação ou sedimentação após o repouso. Se estiver estável, confirme em uma amostra de tecido antes da produção em larga escala e sempre adicione os reagentes sob boa circulação de ar para evitar zonas de reação localizadas.


Leitura recomendada:

  1. Como escolher um agente nivelador para corantes dispersos?
  2. EDTA vs DTPA vs NTA
  3. O que é um agente umectante em têxteis?
  4. Como tingir tecido catiônico?

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

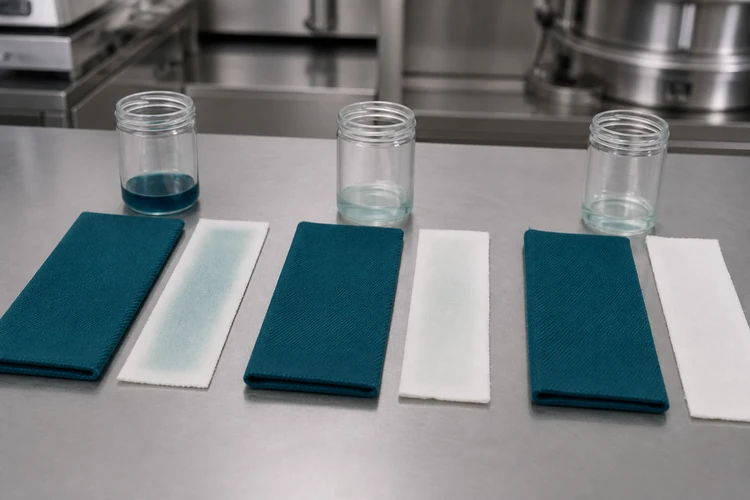
2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Limpeza por redução na tintura de poliéster: um guia completo

Índice O que é Desmatamento por Redução? Definição e Finalidade Papel na Tingimento por Dispersão Impacto na Solidez da Cor Reclamações Comuns de Qualidade Quando a Limpeza por Redução é Necessária Tons Escuros e Médios Receitas com Alta Concentração de Corante Misturas com Fibras Celulósicas Quando Pode Ser Dispensada Processo e Controle Receita e Parâmetros Típicos Controle de Temperatura e pH Evitando Redução Excessiva ou Insuficiente Enxágue e Neutralização Escolhendo os Agentes Redutores Corretos Hidrossulfito de Sódio Agentes Redutores Sem Enxofre Opções Sustentáveis ​​e de Baixa Temperatura Corantes com Alta Solidez à Lavagem para Reduzir a Carga de Limpeza Solução de Problemas Comuns Baixa Solidez à Lavagem Após a Limpeza Alteração de Cor ou Desbotamento Conclusão Perguntas Frequentes O Que Acontece se Você Dispensar a Limpeza? Limpeza com redução versus lavagem normal? É possível fazer isso em baixa temperatura? Hidrossulfito versus agentes isentos de enxofre? Um lote que parece perfeito na máquina ainda pode falhar em um teste de resistência à lavagem dias depois. Na maioria das vezes, a causa é o corante disperso não fixado que permanece na superfície da fibra, e a solução é a lavagem por redução. Este guia aborda quando essa etapa é necessária, a química por trás dela e como manter a consistência dos resultados, desde a análise em laboratório até a produção em larga escala. O que é desmatamento por redução? Definição e Finalidade: A limpeza de redução é um tratamento pós-tingimento que remove o corante disperso que não penetrou ou fixou nas fibras de poliéster. Durante o tingimento em alta temperatura, algumas moléculas de corante permanecem na superfície da fibra em vez de se difundirem na estrutura do polímero. Sem tratamento, esse corante residual se desprende e mancha durante a lavagem, diminuindo a solidez da cor. Um banho de redução remove a tinta superficial, deixando apenas a tinta que foi devidamente fixada no interior da fibra. Papel na tintura dispersa: A limpeza redutora ocorre no final do ciclo de tingimento disperso, após a etapa principal de tingimento e antes do enxágue final. É uma parte de um fluxo de trabalho mais amplo de tingimento de poliéster que também inclui pré-tratamento, tingimento e acabamento. A página de soluções para aplicação de tingimento de poliéster descreve como essas etapas se conectam, juntamente com os auxiliares recomendados para cada etapa. Impacto na solidez da cor: A solidez da cor à lavagem e ao atrito está entre as especificações que os compradores verificam com mais atenção antes de aceitar uma remessa. A tinta superficial que não foi removida fica pouco aderida e sai com facilidade, que é exatamente o que os testes padronizados, como os métodos de solidez à lavagem da AATCC, visam detectar. Uma etapa de redução e limpeza executada corretamente melhora esses resultados, removendo o corante que, de outra forma, causaria a falha do teste. Queixas comuns de qualidade: As fábricas que pulam ou não realizam a etapa de redução de cor tendem a apresentar um padrão recorrente de problemas: Desbotamento da cor em peças mais claras na mesma lavagem; Manchas nas embalagens ou aviamentos durante o transporte e armazenamento; Tons opacos ou turvos em comparação com a amostra de laboratório aprovada; Remessas rejeitadas após falha nos testes de solidez da cor no laboratório do comprador. Esses problemas são quase sempre atribuíveis a resíduos de corante disperso, e não a uma falha na própria fórmula do corante. Por isso, a etapa de redução de cor merece a mesma atenção que a etapa de tingimento que a precede. Quando é necessário clareamento por redução: Tons escuros e médios. Tons mais escuros e de profundidade média exigem concentrações de corante mais altas, o que naturalmente deixa mais corante não fixado na superfície da fibra. A gama de corantes dispersos Skycron abrange aplicações de tingimento e impressão em tons escuros, médios e vibrantes, e a combinação desses corantes com uma etapa de clareamento por redução adequada é prática padrão para alcançar uma solidez aceitável nessas maiores profundidades de cor. Receitas com alta concentração de corante: Qualquer receita com uma alta porcentagem total de corante em relação ao peso do tecido (% owf) se beneficia da lavagem por redução, não apenas os tons escuros. Como referência geral, as fábricas costumam agrupar a profundidade da tonalidade desta forma: Profundidade da Tonalidade Concentração Típica de Corante Redução Clareamento Claro Abaixo de 1% em relação ao peso Geralmente opcional Médio 1 a 3% owf Recomendado para ambientes escuros acima de 3% de owf Esses valores são um guia geral e não uma regra fixa, já que a classe de tingimento, a mistura de fibras e os objetivos de solidez da cor influenciam o limite. Combinações de múltiplos corantes usadas para obter tonalidades personalizadas precisas seguem essa mesma lógica, já que a combinação de várias classes de corantes pode deixar quantidades variáveis ​​de resíduos na superfície, mesmo em uma porcentagem total moderada. Misturas com fibras celulósicas: As misturas de poliéster-algodão e poliéster-viscose adicionam uma camada extra de risco. O corante disperso que não se fixou na porção de poliéster pode manchar a fibra celulósica, causando uma alteração indesejada na tonalidade do tecido. A redução de brilho protege o contraste ou a tonalidade sólida desejada em ambos os tipos de fibra. Quando pode ser dispensado: Tons muito claros com baixa concentração de corante às vezes não exigem um ciclo completo de redução e limpeza, principalmente quando são usados ​​corantes de alta exaustão e condições de tingimento bem controladas, e uma simples lavagem a quente pode ser suficiente. Ignorar essa etapa deve ser uma decisão deliberada, baseada na profundidade da tonalidade e nos requisitos de resistência da cor, e não um atalho para economizar tempo. Processo e Controle: Receita e Parâmetros Típicos. Um banho de redução alcalina padrão inclui um agente redutor, soda cáustica ou carbonato de sódio, e um agente umectante ou dispersante. Sistemas de desmineralização ácida sem enxofre, que operam em pH mais baixo, são cada vez mais utilizados como alternativa. Um ponto de partida geral seria o seguinte: Parâmetro Faixa típica Agente redutor 2 a 4 g/L Álcali (NaOH ou carbonato de sódio) 2 a 4 g/L Temperatura 70 a 80 °C Tempo 15 a 20 minutos Proporção de banho 1:8 a 1:15 Esses valores variam de acordo com a intensidade da cor, a classe de tingimento e a mistura de fibras, portanto, testes em laboratório devem confirmar a receita final antes da produção em larga escala. Controle de temperatura e pH: A temperatura e o pH são as duas variáveis ​​que mais afetam a eficiência da clarificação: Se for muito fria ou o processo for muito curto, resíduos de corante permanecem e a solidez da cor fica comprometida. Temperatura muito alta ou alcalina demais: a superfície ou o toque do poliéster podem ser afetados. A maioria das receitas convencionais visa um pH levemente alcalino entre 9 e 11. Os sistemas sem enxofre à base de ácido, por sua vez, funcionam em uma faixa de pH neutro a levemente ácido, dependendo do produto utilizado; portanto, o pH alvo deve sempre corresponder à composição química selecionada, em vez de seguir uma única regra fixa. Evitar a super-redução ou a sub-redução. A sub-redução deixa resíduos de corante na superfície, o que posteriormente se manifesta como baixa solidez da cor. As tiras de redução excessiva fixam o corante na fibra, causando perda de cor, opacidade ou uma coloração irregular.

Explorar mais »
Acabamentos repelentes à água C0 vs. C6

Acabamentos repelentes à água C0 vs. C6: qual é o mais adequado para os seus tecidos?

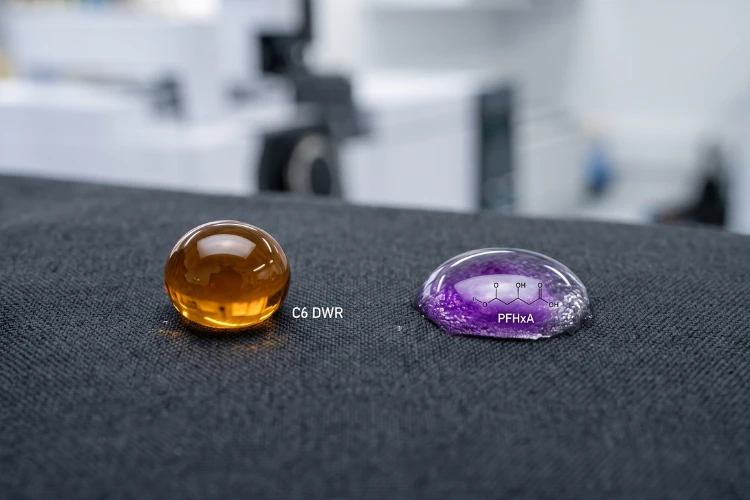
Sumário A Química por Trás dos Acabamentos C0 e C6 O que é o Acabamento DWR C6 O que é o Acabamento DWR C0 Principais Diferenças Estruturais Comparação de Desempenho Repelência à Água e Óleo Durabilidade e Resistência à Lavagem Respirabilidade e Toque Panorama Regulatório Global Restrições REACH e da UE Regulamentações Estaduais dos EUA Requisitos de Marcas e Varejistas Casos de Uso por Setor Roupas para Atividades ao Ar Livre e Esportes Roupas de Trabalho e Têxteis de Proteção Têxteis para o Lar e Estofados Escolhendo o Acabamento Certo Principais Fatores a Considerar Dicas de Teste e Certificação Conclusão Perguntas Frequentes Qual a diferença entre os acabamentos C0 e C6? O C6 DWR é proibido? O C0 tem o mesmo desempenho que o C6? Como escolher entre C0 e C6? Pergunte hoje a um fornecedor de tecidos sobre um acabamento repelente à água, e é bem provável que você receba duas respostas muito diferentes: C6 ou C0. Ambas afirmam manter o tecido seco. Apenas uma delas enfrenta atualmente pressão para ser eliminada gradualmente por parte de reguladores da UE, da Califórnia e de Nova Iorque, bem como por parte de grandes marcas de vestuário. Para os compradores que procuram tecidos repelentes à água atualmente, a escolha não se resume mais apenas ao desempenho. Trata-se de saber qual produto químico ainda será vendável no seu mercado-alvo daqui a dois anos. A química por trás do C0 e do C6 O que é o DWR C6? Os acabamentos repelentes à água duráveis ​​(DWR) C6 utilizam polímeros de fluorocarbono de cadeia curta, especificamente cadeias laterais fluoradas de seis carbonos, para revestir fibras individuais. Essa composição química reduz a energia superficial da fibra para aproximadamente 12 mJ/m², valor inferior à tensão superficial da maioria das águas e óleos. Como resultado, os acabamentos C6 oferecem repelência tanto à água quanto ao óleo, uma combinação que poucos sistemas sem flúor conseguem igualar completamente. A química C6 substituiu os acabamentos de fluorotelômero C8 mais antigos há mais de uma década. O C8 se degrada em PFOA, uma substância conhecida por ser persistente e bioacumulativa no meio ambiente. O composto C6 se degrada em ácido perfluorohexanoico (PFHxA), que possui uma meia-vida ambiental mais curta e menor potencial de bioacumulação. No entanto, o PFHxA não está isento de escrutínio regulatório, conforme abordado na seção de conformidade abaixo. Para compradores que buscam produtos C6, formulações como o impermeabilizante Skyguard C6-C8 combinam resistência à água e ao óleo com boa resistência à lavagem em fibras celulósicas e sintéticas, aplicadas em dosagens típicas de 10 a 40 g/L, e são produzidas sem PFOS, PFOA ou APEO. O que é DWR C0? C0 refere-se à química repelente à água sem flúor. Em vez de cadeias laterais de fluorocarbono, os acabamentos C0 utilizam dendrímeros, ceras ou polímeros à base de poliuretano para construir uma superfície de fibra hidrofóbica. Esses sistemas normalmente atingem uma energia superficial de 20 a 25 mJ/m², o que é suficiente para repelir a água de forma eficaz, mas geralmente não o bastante para proporcionar forte repelência ao óleo. A procura por acabamentos C0 está a crescer rapidamente porque não acarretam riscos de conformidade relacionados com PFAS, um fator que se torna cada vez mais importante à medida que o âmbito regulamentar se alarga. Linhas de produtos como a Skyguard Fluorine-free Waterproofer são aplicadas em concentrações de aproximadamente 10 a 80 g/L, dependendo da durabilidade desejada, não contêm APEO e são formuladas para tecidos onde a repelência a óleo não é um requisito funcional, incluindo a maioria das roupas de exterior, têxteis para o lar e aplicações na moda. Principais diferenças estruturais Atributo C6 (Fluorocarbono) C0 (Sem flúor) Energia superficial Aprox. Aproximadamente 12 mJ/m² 20 a 25 mJ/m² Repelência à água Excelente Boa a excelente Repelência a óleo Sim Limitada ou nenhuma Teor de PFAS Presente (à base de PFHxA) Nenhuma Temperatura típica de cura 150 a 160 °C 160 a 180 °C Comparação de desempenho Repelência à água e a óleo Os acabamentos C6 continuam sendo a referência sempre que a resistência a óleo, graxa ou manchas orgânicas for necessária juntamente com a repelência à água, como em roupas de trabalho expostas a óleos de máquinas ou aventais para contato com alimentos. Os acabamentos C0 reduziram significativamente a diferença em termos de repelência à água pura, com muitas formulações recentes alcançando resultados comparáveis ​​aos do C6 em testes padronizados de resistência à água. Em relação a manchas à base de óleo, no entanto, os acabamentos C0 ainda deixam a desejar. Durabilidade e resistência à lavagem: Ambas as composições químicas dependem da adsorção física quando aplicadas pela primeira vez ao tecido, e essa ligação enfraquece progressivamente com lavagens repetidas e exposição ao detergente. Um agente de reticulação prolonga a durabilidade da lavagem, ligando as cadeias de polímero DWR umas às outras e aos grupos reativos na superfície da fibra, convertendo um revestimento fracamente adsorvido em um revestimento quimicamente ancorado. O agente de reticulação Sylic, por exemplo, é dosado no mesmo banho em uma proporção de 10 a 30% da quantidade de repelente de água, não contém APEO, PFOA, PFOS ou formaldeído e é compatível com sistemas C6 e sem flúor, tornando-se um complemento prático quando um acabamento precisa suportar 20 ou mais ciclos de lavagem industriais ou domésticos. Respirabilidade e toque: Os acabamentos C0 e C6 revestem a superfície da fibra em vez de preencher os poros entre os fios, preservando, assim, a respirabilidade em níveis de aplicação adequados. Dois fatores costumam comprometer esse equilíbrio: a sobredosagem do acabamento, que pode bloquear parcialmente a porosidade entre os fios e enrijecer o tecido; e a concentração irregular do banho, que cria zonas localizadas com alta concentração ao longo da largura do tecido. Os acabamentos C0 às vezes exigem níveis de aplicação ligeiramente mais altos para igualar a repelência à água do C6, o que torna a precisão da dosagem e a uniformidade do banho especialmente importantes para manter um resultado macio e respirável. Panorama regulatório global: REACH e restrições da UE. A UE regulamenta os PFAS em têxteis ao abrigo do Anexo XVII do REACH. Uma restrição ao PFHxA, produto de degradação da química C6, entra em vigor na UE e no EEE a partir de 2026, e uma restrição mais abrangente, que engloba toda a família PFAS, está atualmente em avaliação pela Agência Europeia de Produtos Químicos. Compradores e marcas que buscam produtos para o mercado da UE devem tratar o C6 como uma substância química sob crescente pressão regulatória, e não como uma opção segura a longo prazo, e devem acompanhar as atualizações regulatórias da ECHA sobre PFAS para obter informações sobre o escopo e os prazos mais recentes. A regulamentação dos estados dos EUA não se limita à UE. Dois estados dos EUA já promulgaram restrições específicas para PFAS em têxteis e vestuário: a lei AB 1817 da Califórnia proíbe a fabricação, distribuição e venda de novos artigos têxteis que contenham PFAS adicionados intencionalmente acima de 100 ppm de flúor orgânico total a partir de 1º de janeiro de 2025, reduzindo para 50 ppm a partir de 1º de janeiro de 2027. A validade das roupas para atividades ao ar livre em condições de chuva intensa foi prorrogada até 1º de janeiro de 2028. Os requisitos completos estão definidos no texto oficial do projeto de lei. A Lei de Conservação Ambiental de Nova York, Seção 37-0121, proíbe a venda de roupas novas.

Explorar mais »
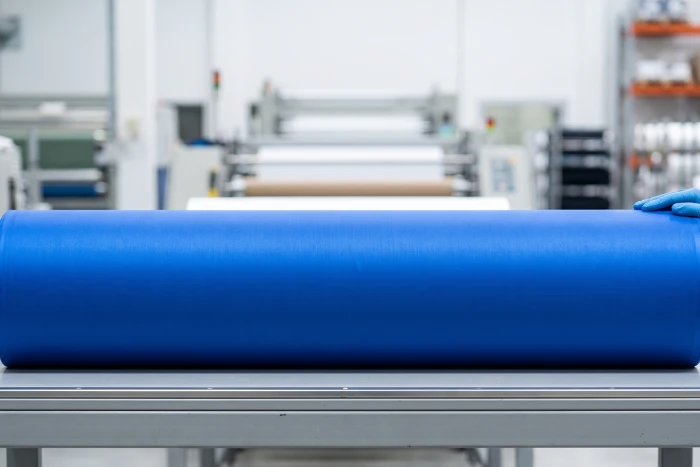
Rolo de tecido de náilon azul royal finalizado.

Defeitos na tintura de nylon: causas e soluções de processo

Sumário Defeitos comuns na tintura de nylon Tonalidade irregular e irregularidade Efeitos de listra e barra Efeitos de anel, inclinação e brilho Os três fatores por trás de cada defeito Perfil de pH Taxa de aquecimento e zona de contato Seleção e dosagem de retardador Solução de problemas por sintoma Perguntas frequentes sobre soluções Skychem para tingimento de nylon Qual o pH ideal para tingimento ácido de nylon? Por que meu nylon está tingindo de forma irregular? Como os retardadores evitam a coloração irregular? Qual a temperatura ideal para tingir nylon? O nylon age rapidamente. O corante ácido se liga aos seus grupos amino em poucos minutos, portanto, um processo ligeiramente desregulado pode resultar em uma tonalidade irregular antes que tenha qualquer chance de se uniformizar. Listras, ondulações, barras e uma superfície irregular e salpicada no náilon quase sempre são causadas por um dos três fatores controláveis: pH, temperatura ou o sistema retardador. Este artigo aborda como reconhecer cada defeito e o que ajustar no processo para evitar que ele se repita. Defeitos comuns na tintura de nylon: Identificar corretamente um defeito é o primeiro passo para corrigi-lo. Os três padrões abaixo abrangem a maior parte do que aparece no nylon, e cada um aponta para uma causa raiz diferente. Tonalidade irregular e irregularidade. A tintura irregular é a categoria geral: manchas, borrões ou uma tonalidade que simplesmente não é consistente em todo o tecido. A irregularidade é uma forma mais específica disso, uma aparência granulada e salpicada onde os filamentos vizinhos absorvem o corante em taxas diferentes. É o sinal mais claro de que o corante penetrou mais rápido do que a fibra conseguiu se estabilizar. Listagem e Barra: A listagem refere-se à diferença de tonalidade entre a lateral e o centro, ou entre a ourela e o meio, ao longo da largura do tecido. A barra aparece como barras horizontais ou listras que acompanham os percursos ou as escolhas. O que diferencia esses dois movimentos da instabilidade é o padrão: a listagem e a barra seguem uma direção definida na largura ou no comprimento, enquanto a instabilidade se espalha aleatoriamente. Efeitos de anel, ponta e gelo: A tintura em anel e a tintura em ponta são defeitos de penetração relacionados, mas distintos, e vale a pena diferenciá-los. A tintura em anel ocorre ao longo da seção transversal da fibra: o corante permanece concentrado na bainha externa e nunca se difunde completamente até o núcleo, de modo que um filamento cortado mostra um anel colorido ao redor de um centro pálido ou branco, mesmo que a superfície pareça totalmente tingida. A coloração "tippy" é uma diferença longitudinal, onde a ponta de um filamento ou fibra descontínua absorve mais ou menos corante do que o corpo da fibra, geralmente porque a ponta tem um histórico de aquecimento ou condição de superfície diferente do resto da fibra. Os efeitos de geada aparecem como uma superfície geral pálida e desbotada, em vez de um padrão direcional. Os três problemas apontam para a mesma questão subjacente: a tinta não penetrou completamente na fibra, mesmo quando a tonalidade parece próxima do padrão à distância. Os três fatores por trás de cada defeito: A maioria dos defeitos de tonalidade do nylon se resume ao pH, à temperatura ou ao sistema retardador, que atuam de forma contrária em vez de conjunta. Cada alavanca abaixo descreve o mecanismo, o modo de falha típico e a solução. Perfil de pH: Em um meio ácido, os grupos amino nas extremidades das cadeias poliméricas do náilon ganham um próton e ficam carregados positivamente, enquanto os grupos sulfonato nas moléculas do corante ácido adquirem uma carga negativa. Os dois se atraem e criam laços. O pH determina quantos desses locais estão ativos, a rapidez com que o corante os atinge e a firmeza com que se fixa depois de o fazer. O erro mais comum no processo é baixar o pH do banho demais ou muito cedo. Se o banho se tornar ácido antes que as peças estejam uniformemente umedecidas e em circulação, o corante penetra rapidamente, criando manchas ou listras que nenhum tempo em temperatura adequada consegue corrigir. Um pH muito alto ou que varia durante o ciclo apresenta o problema oposto: exaustão fraca e profundidade de sombreamento que oscila de lote para lote. Diferentes classes de corantes ácidos exigem diferentes faixas de pH: Corantes niveladores: aproximadamente pH 5.5 a 7.0, permitindo que o corante migre e se autocorrija. Corantes de moagem (uma classificação herdada da terminologia de tingimento de lã, mas também prática padrão para náilon): aproximadamente pH 4.0 a 5.0, para tons mais profundos e maior solidez à lavagem, com menor tolerância à variação do processo. Essas faixas são pontos de partida. Confirme as cores com a ficha técnica do fornecedor do corante e com testes de laboratório internos, e nunca utilize uma receita de lã, onde o esquema de pH para nivelamento e mistura de corantes funciona na direção oposta. A mesma precaução se aplica ao próprio náilon: o náilon 6 e o ​​náilon 6,6 podem apresentar comportamentos diferentes sob condições idênticas de pH e temperatura, e a troca entre substratos ou fornecedores de corantes com base em uma receita não verificada é uma causa comum e evitável de variação de tonalidade. Confirme qualquer alteração no tipo de fibra ou na fonte de corante com uma nova amostra de laboratório e um teste piloto antes de o produto chegar ao lote principal. A solução é uma curva de pH repetível em vez de um único valor alvo. Um doador de ácido de ação lenta que reduz o pH gradualmente à medida que a temperatura aumenta mantém o ataque controlado em vez de repentino, eliminando as incertezas da dosagem manual no momento errado do ciclo. A taxa de aquecimento e a temperatura da zona de impacto determinam quando o corante se move e com que rapidez. No nylon, a maior parte da absorção ocorre em uma faixa estreita, normalmente de 70 a 90°C, onde a estrutura da fibra se abre e o corante penetra rapidamente. O náilon possui um número limitado de locais de absorção de corantes, e o corante ácido se liga a eles quase que imediatamente, assim que as condições permitem; uma aplicação muito rápida na zona de contato fixa o corante de forma irregular, sem chance de nivelamento posterior. Os primeiros dez a quinze minutos de greve determinam em grande parte o resultado de todo o lote. O diagrama acima mostra como isso se desenrola ao longo de um ciclo típico: uma fase inicial de molhamento e circulação, uma rampa controlada que desacelera na faixa de 70 a 90°C, uma permanência próxima ao ponto de ebulição para migração e nivelamento, e um resfriamento controlado. A solução começa antes da greve: primeiro, confirme se a umidade está completa e uniforme e se a circulação de ar está constante. Aumente a temperatura a uma taxa controlada, geralmente próxima de 1°C por minuto, e ainda mais lentamente na faixa de 70 a 90°C.

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Informe-nos os requisitos do seu projeto, o país e a aplicação pretendida.

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Limpeza por redução na tintura de poliéster: um guia completo

Índice O que é Desmatamento por Redução? Definição e Finalidade Papel na Tingimento por Dispersão Impacto na Solidez da Cor Reclamações Comuns de Qualidade Quando a Limpeza por Redução é Necessária Tons Escuros e Médios Receitas com Alta Concentração de Corante Misturas com Fibras Celulósicas Quando Pode Ser Dispensada Processo e Controle Receita e Parâmetros Típicos Controle de Temperatura e pH Evitando Redução Excessiva ou Insuficiente Enxágue e Neutralização Escolhendo os Agentes Redutores Corretos Hidrossulfito de Sódio Agentes Redutores Sem Enxofre Opções Sustentáveis ​​e de Baixa Temperatura Corantes com Alta Solidez à Lavagem para Reduzir a Carga de Limpeza Solução de Problemas Comuns Baixa Solidez à Lavagem Após a Limpeza Alteração de Cor ou Desbotamento Conclusão Perguntas Frequentes O Que Acontece se Você Dispensar a Limpeza? Limpeza com redução versus lavagem normal? É possível fazer isso em baixa temperatura? Hidrossulfito versus agentes isentos de enxofre? Um lote que parece perfeito na máquina ainda pode falhar em um teste de resistência à lavagem dias depois. Na maioria das vezes, a causa é o corante disperso não fixado que permanece na superfície da fibra, e a solução é a lavagem por redução. Este guia aborda quando essa etapa é necessária, a química por trás dela e como manter a consistência dos resultados, desde a análise em laboratório até a produção em larga escala. O que é desmatamento por redução? Definição e Finalidade: A limpeza de redução é um tratamento pós-tingimento que remove o corante disperso que não penetrou ou fixou nas fibras de poliéster. Durante o tingimento em alta temperatura, algumas moléculas de corante permanecem na superfície da fibra em vez de se difundirem na estrutura do polímero. Sem tratamento, esse corante residual se desprende e mancha durante a lavagem, diminuindo a solidez da cor. Um banho de redução remove a tinta superficial, deixando apenas a tinta que foi devidamente fixada no interior da fibra. Papel na tintura dispersa: A limpeza redutora ocorre no final do ciclo de tingimento disperso, após a etapa principal de tingimento e antes do enxágue final. É uma parte de um fluxo de trabalho mais amplo de tingimento de poliéster que também inclui pré-tratamento, tingimento e acabamento. A página de soluções para aplicação de tingimento de poliéster descreve como essas etapas se conectam, juntamente com os auxiliares recomendados para cada etapa. Impacto na solidez da cor: A solidez da cor à lavagem e ao atrito está entre as especificações que os compradores verificam com mais atenção antes de aceitar uma remessa. A tinta superficial que não foi removida fica pouco aderida e sai com facilidade, que é exatamente o que os testes padronizados, como os métodos de solidez à lavagem da AATCC, visam detectar. Uma etapa de redução e limpeza executada corretamente melhora esses resultados, removendo o corante que, de outra forma, causaria a falha do teste. Queixas comuns de qualidade: As fábricas que pulam ou não realizam a etapa de redução de cor tendem a apresentar um padrão recorrente de problemas: Desbotamento da cor em peças mais claras na mesma lavagem; Manchas nas embalagens ou aviamentos durante o transporte e armazenamento; Tons opacos ou turvos em comparação com a amostra de laboratório aprovada; Remessas rejeitadas após falha nos testes de solidez da cor no laboratório do comprador. Esses problemas são quase sempre atribuíveis a resíduos de corante disperso, e não a uma falha na própria fórmula do corante. Por isso, a etapa de redução de cor merece a mesma atenção que a etapa de tingimento que a precede. Quando é necessário clareamento por redução: Tons escuros e médios. Tons mais escuros e de profundidade média exigem concentrações de corante mais altas, o que naturalmente deixa mais corante não fixado na superfície da fibra. A gama de corantes dispersos Skycron abrange aplicações de tingimento e impressão em tons escuros, médios e vibrantes, e a combinação desses corantes com uma etapa de clareamento por redução adequada é prática padrão para alcançar uma solidez aceitável nessas maiores profundidades de cor. Receitas com alta concentração de corante: Qualquer receita com uma alta porcentagem total de corante em relação ao peso do tecido (% owf) se beneficia da lavagem por redução, não apenas os tons escuros. Como referência geral, as fábricas costumam agrupar a profundidade da tonalidade desta forma: Profundidade da Tonalidade Concentração Típica de Corante Redução Clareamento Claro Abaixo de 1% em relação ao peso Geralmente opcional Médio 1 a 3% owf Recomendado para ambientes escuros acima de 3% de owf Esses valores são um guia geral e não uma regra fixa, já que a classe de tingimento, a mistura de fibras e os objetivos de solidez da cor influenciam o limite. Combinações de múltiplos corantes usadas para obter tonalidades personalizadas precisas seguem essa mesma lógica, já que a combinação de várias classes de corantes pode deixar quantidades variáveis ​​de resíduos na superfície, mesmo em uma porcentagem total moderada. Misturas com fibras celulósicas: As misturas de poliéster-algodão e poliéster-viscose adicionam uma camada extra de risco. O corante disperso que não se fixou na porção de poliéster pode manchar a fibra celulósica, causando uma alteração indesejada na tonalidade do tecido. A redução de brilho protege o contraste ou a tonalidade sólida desejada em ambos os tipos de fibra. Quando pode ser dispensado: Tons muito claros com baixa concentração de corante às vezes não exigem um ciclo completo de redução e limpeza, principalmente quando são usados ​​corantes de alta exaustão e condições de tingimento bem controladas, e uma simples lavagem a quente pode ser suficiente. Ignorar essa etapa deve ser uma decisão deliberada, baseada na profundidade da tonalidade e nos requisitos de resistência da cor, e não um atalho para economizar tempo. Processo e Controle: Receita e Parâmetros Típicos. Um banho de redução alcalina padrão inclui um agente redutor, soda cáustica ou carbonato de sódio, e um agente umectante ou dispersante. Sistemas de desmineralização ácida sem enxofre, que operam em pH mais baixo, são cada vez mais utilizados como alternativa. Um ponto de partida geral seria o seguinte: Parâmetro Faixa típica Agente redutor 2 a 4 g/L Álcali (NaOH ou carbonato de sódio) 2 a 4 g/L Temperatura 70 a 80 °C Tempo 15 a 20 minutos Proporção de banho 1:8 a 1:15 Esses valores variam de acordo com a intensidade da cor, a classe de tingimento e a mistura de fibras, portanto, testes em laboratório devem confirmar a receita final antes da produção em larga escala. Controle de temperatura e pH: A temperatura e o pH são as duas variáveis ​​que mais afetam a eficiência da clarificação: Se for muito fria ou o processo for muito curto, resíduos de corante permanecem e a solidez da cor fica comprometida. Temperatura muito alta ou alcalina demais: a superfície ou o toque do poliéster podem ser afetados. A maioria das receitas convencionais visa um pH levemente alcalino entre 9 e 11. Os sistemas sem enxofre à base de ácido, por sua vez, funcionam em uma faixa de pH neutro a levemente ácido, dependendo do produto utilizado; portanto, o pH alvo deve sempre corresponder à composição química selecionada, em vez de seguir uma única regra fixa. Evitar a super-redução ou a sub-redução. A sub-redução deixa resíduos de corante na superfície, o que posteriormente se manifesta como baixa solidez da cor. As tiras de redução excessiva fixam o corante na fibra, causando perda de cor, opacidade ou uma coloração irregular.

Explorar mais »
Acabamentos repelentes à água C0 vs. C6

Acabamentos repelentes à água C0 vs. C6: qual é o mais adequado para os seus tecidos?

Sumário A Química por Trás dos Acabamentos C0 e C6 O que é o Acabamento DWR C6 O que é o Acabamento DWR C0 Principais Diferenças Estruturais Comparação de Desempenho Repelência à Água e Óleo Durabilidade e Resistência à Lavagem Respirabilidade e Toque Panorama Regulatório Global Restrições REACH e da UE Regulamentações Estaduais dos EUA Requisitos de Marcas e Varejistas Casos de Uso por Setor Roupas para Atividades ao Ar Livre e Esportes Roupas de Trabalho e Têxteis de Proteção Têxteis para o Lar e Estofados Escolhendo o Acabamento Certo Principais Fatores a Considerar Dicas de Teste e Certificação Conclusão Perguntas Frequentes Qual a diferença entre os acabamentos C0 e C6? O C6 DWR é proibido? O C0 tem o mesmo desempenho que o C6? Como escolher entre C0 e C6? Pergunte hoje a um fornecedor de tecidos sobre um acabamento repelente à água, e é bem provável que você receba duas respostas muito diferentes: C6 ou C0. Ambas afirmam manter o tecido seco. Apenas uma delas enfrenta atualmente pressão para ser eliminada gradualmente por parte de reguladores da UE, da Califórnia e de Nova Iorque, bem como por parte de grandes marcas de vestuário. Para os compradores que procuram tecidos repelentes à água atualmente, a escolha não se resume mais apenas ao desempenho. Trata-se de saber qual produto químico ainda será vendável no seu mercado-alvo daqui a dois anos. A química por trás do C0 e do C6 O que é o DWR C6? Os acabamentos repelentes à água duráveis ​​(DWR) C6 utilizam polímeros de fluorocarbono de cadeia curta, especificamente cadeias laterais fluoradas de seis carbonos, para revestir fibras individuais. Essa composição química reduz a energia superficial da fibra para aproximadamente 12 mJ/m², valor inferior à tensão superficial da maioria das águas e óleos. Como resultado, os acabamentos C6 oferecem repelência tanto à água quanto ao óleo, uma combinação que poucos sistemas sem flúor conseguem igualar completamente. A química C6 substituiu os acabamentos de fluorotelômero C8 mais antigos há mais de uma década. O C8 se degrada em PFOA, uma substância conhecida por ser persistente e bioacumulativa no meio ambiente. O composto C6 se degrada em ácido perfluorohexanoico (PFHxA), que possui uma meia-vida ambiental mais curta e menor potencial de bioacumulação. No entanto, o PFHxA não está isento de escrutínio regulatório, conforme abordado na seção de conformidade abaixo. Para compradores que buscam produtos C6, formulações como o impermeabilizante Skyguard C6-C8 combinam resistência à água e ao óleo com boa resistência à lavagem em fibras celulósicas e sintéticas, aplicadas em dosagens típicas de 10 a 40 g/L, e são produzidas sem PFOS, PFOA ou APEO. O que é DWR C0? C0 refere-se à química repelente à água sem flúor. Em vez de cadeias laterais de fluorocarbono, os acabamentos C0 utilizam dendrímeros, ceras ou polímeros à base de poliuretano para construir uma superfície de fibra hidrofóbica. Esses sistemas normalmente atingem uma energia superficial de 20 a 25 mJ/m², o que é suficiente para repelir a água de forma eficaz, mas geralmente não o bastante para proporcionar forte repelência ao óleo. A procura por acabamentos C0 está a crescer rapidamente porque não acarretam riscos de conformidade relacionados com PFAS, um fator que se torna cada vez mais importante à medida que o âmbito regulamentar se alarga. Linhas de produtos como a Skyguard Fluorine-free Waterproofer são aplicadas em concentrações de aproximadamente 10 a 80 g/L, dependendo da durabilidade desejada, não contêm APEO e são formuladas para tecidos onde a repelência a óleo não é um requisito funcional, incluindo a maioria das roupas de exterior, têxteis para o lar e aplicações na moda. Principais diferenças estruturais Atributo C6 (Fluorocarbono) C0 (Sem flúor) Energia superficial Aprox. Aproximadamente 12 mJ/m² 20 a 25 mJ/m² Repelência à água Excelente Boa a excelente Repelência a óleo Sim Limitada ou nenhuma Teor de PFAS Presente (à base de PFHxA) Nenhuma Temperatura típica de cura 150 a 160 °C 160 a 180 °C Comparação de desempenho Repelência à água e a óleo Os acabamentos C6 continuam sendo a referência sempre que a resistência a óleo, graxa ou manchas orgânicas for necessária juntamente com a repelência à água, como em roupas de trabalho expostas a óleos de máquinas ou aventais para contato com alimentos. Os acabamentos C0 reduziram significativamente a diferença em termos de repelência à água pura, com muitas formulações recentes alcançando resultados comparáveis ​​aos do C6 em testes padronizados de resistência à água. Em relação a manchas à base de óleo, no entanto, os acabamentos C0 ainda deixam a desejar. Durabilidade e resistência à lavagem: Ambas as composições químicas dependem da adsorção física quando aplicadas pela primeira vez ao tecido, e essa ligação enfraquece progressivamente com lavagens repetidas e exposição ao detergente. Um agente de reticulação prolonga a durabilidade da lavagem, ligando as cadeias de polímero DWR umas às outras e aos grupos reativos na superfície da fibra, convertendo um revestimento fracamente adsorvido em um revestimento quimicamente ancorado. O agente de reticulação Sylic, por exemplo, é dosado no mesmo banho em uma proporção de 10 a 30% da quantidade de repelente de água, não contém APEO, PFOA, PFOS ou formaldeído e é compatível com sistemas C6 e sem flúor, tornando-se um complemento prático quando um acabamento precisa suportar 20 ou mais ciclos de lavagem industriais ou domésticos. Respirabilidade e toque: Os acabamentos C0 e C6 revestem a superfície da fibra em vez de preencher os poros entre os fios, preservando, assim, a respirabilidade em níveis de aplicação adequados. Dois fatores costumam comprometer esse equilíbrio: a sobredosagem do acabamento, que pode bloquear parcialmente a porosidade entre os fios e enrijecer o tecido; e a concentração irregular do banho, que cria zonas localizadas com alta concentração ao longo da largura do tecido. Os acabamentos C0 às vezes exigem níveis de aplicação ligeiramente mais altos para igualar a repelência à água do C6, o que torna a precisão da dosagem e a uniformidade do banho especialmente importantes para manter um resultado macio e respirável. Panorama regulatório global: REACH e restrições da UE. A UE regulamenta os PFAS em têxteis ao abrigo do Anexo XVII do REACH. Uma restrição ao PFHxA, produto de degradação da química C6, entra em vigor na UE e no EEE a partir de 2026, e uma restrição mais abrangente, que engloba toda a família PFAS, está atualmente em avaliação pela Agência Europeia de Produtos Químicos. Compradores e marcas que buscam produtos para o mercado da UE devem tratar o C6 como uma substância química sob crescente pressão regulatória, e não como uma opção segura a longo prazo, e devem acompanhar as atualizações regulatórias da ECHA sobre PFAS para obter informações sobre o escopo e os prazos mais recentes. A regulamentação dos estados dos EUA não se limita à UE. Dois estados dos EUA já promulgaram restrições específicas para PFAS em têxteis e vestuário: a lei AB 1817 da Califórnia proíbe a fabricação, distribuição e venda de novos artigos têxteis que contenham PFAS adicionados intencionalmente acima de 100 ppm de flúor orgânico total a partir de 1º de janeiro de 2025, reduzindo para 50 ppm a partir de 1º de janeiro de 2027. A validade das roupas para atividades ao ar livre em condições de chuva intensa foi prorrogada até 1º de janeiro de 2028. Os requisitos completos estão definidos no texto oficial do projeto de lei. A Lei de Conservação Ambiental de Nova York, Seção 37-0121, proíbe a venda de roupas novas.

Explorar mais »
Rolo de tecido de náilon azul royal finalizado.

Defeitos na tintura de nylon: causas e soluções de processo

Sumário Defeitos comuns na tintura de nylon Tonalidade irregular e irregularidade Efeitos de listra e barra Efeitos de anel, inclinação e brilho Os três fatores por trás de cada defeito Perfil de pH Taxa de aquecimento e zona de contato Seleção e dosagem de retardador Solução de problemas por sintoma Perguntas frequentes sobre soluções Skychem para tingimento de nylon Qual o pH ideal para tingimento ácido de nylon? Por que meu nylon está tingindo de forma irregular? Como os retardadores evitam a coloração irregular? Qual a temperatura ideal para tingir nylon? O nylon age rapidamente. O corante ácido se liga aos seus grupos amino em poucos minutos, portanto, um processo ligeiramente desregulado pode resultar em uma tonalidade irregular antes que tenha qualquer chance de se uniformizar. Listras, ondulações, barras e uma superfície irregular e salpicada no náilon quase sempre são causadas por um dos três fatores controláveis: pH, temperatura ou o sistema retardador. Este artigo aborda como reconhecer cada defeito e o que ajustar no processo para evitar que ele se repita. Defeitos comuns na tintura de nylon: Identificar corretamente um defeito é o primeiro passo para corrigi-lo. Os três padrões abaixo abrangem a maior parte do que aparece no nylon, e cada um aponta para uma causa raiz diferente. Tonalidade irregular e irregularidade. A tintura irregular é a categoria geral: manchas, borrões ou uma tonalidade que simplesmente não é consistente em todo o tecido. A irregularidade é uma forma mais específica disso, uma aparência granulada e salpicada onde os filamentos vizinhos absorvem o corante em taxas diferentes. É o sinal mais claro de que o corante penetrou mais rápido do que a fibra conseguiu se estabilizar. Listagem e Barra: A listagem refere-se à diferença de tonalidade entre a lateral e o centro, ou entre a ourela e o meio, ao longo da largura do tecido. A barra aparece como barras horizontais ou listras que acompanham os percursos ou as escolhas. O que diferencia esses dois movimentos da instabilidade é o padrão: a listagem e a barra seguem uma direção definida na largura ou no comprimento, enquanto a instabilidade se espalha aleatoriamente. Efeitos de anel, ponta e gelo: A tintura em anel e a tintura em ponta são defeitos de penetração relacionados, mas distintos, e vale a pena diferenciá-los. A tintura em anel ocorre ao longo da seção transversal da fibra: o corante permanece concentrado na bainha externa e nunca se difunde completamente até o núcleo, de modo que um filamento cortado mostra um anel colorido ao redor de um centro pálido ou branco, mesmo que a superfície pareça totalmente tingida. A coloração "tippy" é uma diferença longitudinal, onde a ponta de um filamento ou fibra descontínua absorve mais ou menos corante do que o corpo da fibra, geralmente porque a ponta tem um histórico de aquecimento ou condição de superfície diferente do resto da fibra. Os efeitos de geada aparecem como uma superfície geral pálida e desbotada, em vez de um padrão direcional. Os três problemas apontam para a mesma questão subjacente: a tinta não penetrou completamente na fibra, mesmo quando a tonalidade parece próxima do padrão à distância. Os três fatores por trás de cada defeito: A maioria dos defeitos de tonalidade do nylon se resume ao pH, à temperatura ou ao sistema retardador, que atuam de forma contrária em vez de conjunta. Cada alavanca abaixo descreve o mecanismo, o modo de falha típico e a solução. Perfil de pH: Em um meio ácido, os grupos amino nas extremidades das cadeias poliméricas do náilon ganham um próton e ficam carregados positivamente, enquanto os grupos sulfonato nas moléculas do corante ácido adquirem uma carga negativa. Os dois se atraem e criam laços. O pH determina quantos desses locais estão ativos, a rapidez com que o corante os atinge e a firmeza com que se fixa depois de o fazer. O erro mais comum no processo é baixar o pH do banho demais ou muito cedo. Se o banho se tornar ácido antes que as peças estejam uniformemente umedecidas e em circulação, o corante penetra rapidamente, criando manchas ou listras que nenhum tempo em temperatura adequada consegue corrigir. Um pH muito alto ou que varia durante o ciclo apresenta o problema oposto: exaustão fraca e profundidade de sombreamento que oscila de lote para lote. Diferentes classes de corantes ácidos exigem diferentes faixas de pH: Corantes niveladores: aproximadamente pH 5.5 a 7.0, permitindo que o corante migre e se autocorrija. Corantes de moagem (uma classificação herdada da terminologia de tingimento de lã, mas também prática padrão para náilon): aproximadamente pH 4.0 a 5.0, para tons mais profundos e maior solidez à lavagem, com menor tolerância à variação do processo. Essas faixas são pontos de partida. Confirme as cores com a ficha técnica do fornecedor do corante e com testes de laboratório internos, e nunca utilize uma receita de lã, onde o esquema de pH para nivelamento e mistura de corantes funciona na direção oposta. A mesma precaução se aplica ao próprio náilon: o náilon 6 e o ​​náilon 6,6 podem apresentar comportamentos diferentes sob condições idênticas de pH e temperatura, e a troca entre substratos ou fornecedores de corantes com base em uma receita não verificada é uma causa comum e evitável de variação de tonalidade. Confirme qualquer alteração no tipo de fibra ou na fonte de corante com uma nova amostra de laboratório e um teste piloto antes de o produto chegar ao lote principal. A solução é uma curva de pH repetível em vez de um único valor alvo. Um doador de ácido de ação lenta que reduz o pH gradualmente à medida que a temperatura aumenta mantém o ataque controlado em vez de repentino, eliminando as incertezas da dosagem manual no momento errado do ciclo. A taxa de aquecimento e a temperatura da zona de impacto determinam quando o corante se move e com que rapidez. No nylon, a maior parte da absorção ocorre em uma faixa estreita, normalmente de 70 a 90°C, onde a estrutura da fibra se abre e o corante penetra rapidamente. O náilon possui um número limitado de locais de absorção de corantes, e o corante ácido se liga a eles quase que imediatamente, assim que as condições permitem; uma aplicação muito rápida na zona de contato fixa o corante de forma irregular, sem chance de nivelamento posterior. Os primeiros dez a quinze minutos de greve determinam em grande parte o resultado de todo o lote. O diagrama acima mostra como isso se desenrola ao longo de um ciclo típico: uma fase inicial de molhamento e circulação, uma rampa controlada que desacelera na faixa de 70 a 90°C, uma permanência próxima ao ponto de ebulição para migração e nivelamento, e um resfriamento controlado. A solução começa antes da greve: primeiro, confirme se a umidade está completa e uniforme e se a circulação de ar está constante. Aumente a temperatura a uma taxa controlada, geralmente próxima de 1°C por minuto, e ainda mais lentamente na faixa de 70 a 90°C.

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Por favor, informe os requisitos, o país e a aplicação.

Voltar ao Topo
E-mail WhatsApp

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.