Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responder dentro de 24 horas

Corantes catiônicos para poliéster modificado: química, classes de corantes e condições de tingimento.

Os corantes catiônicos produzem tonalidades brilhantes e profundas em poliéster modificado, especialmente em fibras CDP e ECDP. Seu desempenho depende da composição química do corante, da modificação da fibra, da temperatura de tingimento, do controle do pH, do comportamento de nivelamento e da seleção correta de auxiliares.

O que é poliéster modificado?

O poliéster modificado é um poliéster que foi quimicamente ajustado para aceitar corantes catiônicos. O poliéster PET padrão tem afinidade limitada por corantes catiônicos, por isso geralmente é tingido com corantes dispersos. O poliéster modificado contém sítios de ligação aniônicos que atraem moléculas de corante com carga positiva.

Essa modificação da fibra permite que as fábricas alcancem:

  • Tons mais claros
  • Maior absorção de corante
  • Efeitos de tingimento diferencial
  • Tingimento a temperaturas mais baixas em alguns tipos de fibra.
  • Melhor contraste de cores em misturas de poliéster

Poliéster CDP

O poliéster catiônico tingível (CDP) é produzido pela introdução de grupos aniônicos na cadeia polimérica do poliéster durante a síntese. O modificador mais utilizado é o dimetil isoftalato-5-sulfonato de sódio (SIPM), que é copolimerizado com monômeros de PET padrão para criar sítios de tingimento com carga negativa ao longo da fibra.

O CDP é normalmente tingido a cerca de 110 °C sob condições pressurizadas, em comparação com os 130 °C necessários para o PET padrão com corantes dispersos. A temperatura de tingimento mais baixa reduz o consumo de energia e é particularmente útil no processamento de tecidos mistos que contêm componentes de fibra sensíveis ao calor.

Poliéster ECDP

O poliéster de fácil tingimento catiônico (ECDP) é um desenvolvimento adicional da tecnologia CDP. Ele contém uma concentração mais alta de grupos sulfonato, o que reduz a temperatura de tingimento necessária para 100 °C ou menos. Isso torna o ECDP ideal para composições mistas que incluem lã, elastano ou outras fibras sensíveis à temperatura.

A maior densidade de sítios de tingimento no ECDP também produz taxas de fixação de corante mais rápidas. Embora isso melhore a eficiência de exaustão, exige maior controle de nivelamento. Sem um controle cuidadoso da taxa de aquecimento e da dosagem do retardador, o risco de tingimento irregular aumenta significativamente.
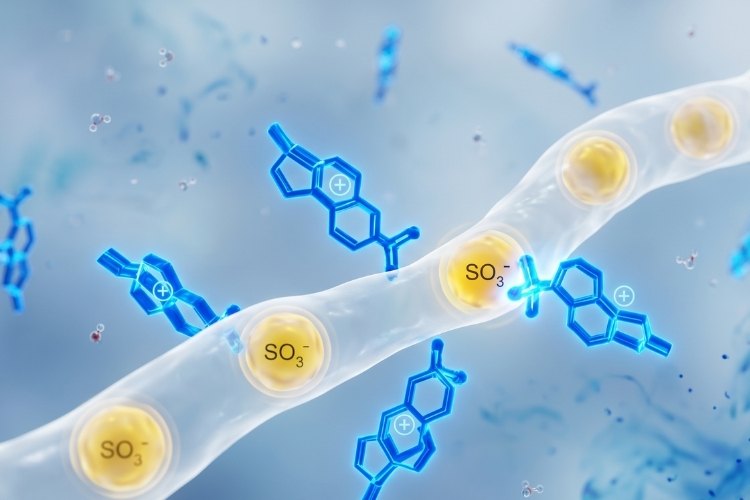
Poliéster CDP/ECDP

Função dos grupos sulfonato

A modificação mais importante em muitos poliésteres catiônicos tingíveis é a introdução de grupos sulfonato. Esses grupos criam sítios com carga negativa na fibra.

Os corantes catiônicos possuem carga positiva. Durante o tingimento, os íons positivos do corante são atraídos pelos sítios sulfonato negativos na fibra. Essa atração iônica é a principal razão pela qual os corantes catiônicos podem produzir uma forte intensidade de cor em poliéster modificado.

Melhor capacidade de tingimento

O poliéster modificado melhora a capacidade de tingimento ao criar afinidade química entre o corante e a fibra. Comparadas ao poliéster comum, as fibras CDP e ECDP podem apresentar maior absorção de corante, cores mais vibrantes e melhor diferenciação em tecidos mistos.

Isso é valioso para fábricas que produzem:

  • Tecidos Heather
  • Fios mesclados
  • Tecidos de poliéster em dois tons
  • Misturas de poliéster e acrílico
  • Tecidos de poliéster que requerem tons brilhantes

O brilho da cor é uma vantagem prática notável. Os corantes catiônicos em CDP e ECDP produzem tonalidades vivas e saturadas, particularmente em azul, vermelho e amarelo, que são difíceis de igualar com corantes dispersos em poliéster padrão.

Como os corantes catiônicos se ligam ao poliéster modificado?

A tintura catiônica de poliéster modificado depende de dois processos principais: atração iônica e difusão controlada. O corante deve primeiro se mover do banho para a fibra e, em seguida, se ligar aos sítios aniônicos do corante dentro da estrutura do poliéster modificado.

Estrutura do corante catiônico

Os corantes catiônicos contêm um grupo carregado positivamente e um cromóforo responsável pela formação da cor. O cromóforo determina a tonalidade, enquanto o grupo catiônico confere ao corante afinidade pelo poliéster modificado.

A estrutura do corante afeta o brilho da cor, a solubilidade, a migração, a taxa de exaustão, a solidez e a compatibilidade com outros corantes na formulação.

Interação entre corante iônico e fibra

Os poliésteres CDP e ECDP contêm sítios de corante com carga negativa, geralmente introduzidos por meio de grupos sulfonato. Esses sítios atraem as moléculas de corante com carga positiva e formam interações iônicas dentro da fibra.

Essa forte atração contribui para um alto rendimento de cor, mas também pode causar uma fixação rápida se o processo não for controlado. A fixação rápida pode levar a uma tintura irregular, especialmente em tons claros, lotes grandes, embalagens muito apertadas ou tecidos com má circulação.

Difusão e Exaustão

Antes que a ligação iônica ocorra, as moléculas de corante devem se difundir na fibra. A temperatura ajuda a aumentar a mobilidade da fibra e melhora a penetração do corante.

A exaustão refere-se à transferência do corante do banho de tingimento para a fibra. Uma curva de exaustão controlada é importante para um tingimento uniforme. Controle inadequado de temperatura, pH instável ou nivelamento insuficiente podem causar variações de tonalidade.
Tingimento com eficiência energética

Principais classes de corantes catiônicos

Os corantes catiônicos para poliéster modificado estão disponíveis em diferentes classes químicas. Cada classe possui sua própria gama de cores, nível de brilho, perfil de solidez e relação custo-benefício.

Aula de tingimento Matizes típicos Rendimento de cor Solidez à lavagem Solidez à luz Custo relativo
Azo Amarelo, Laranja, Vermelho Alto Boa Moderado a Bom Baixo
Metina / Polimetina Amarelo, Laranja, Fluorescente Muito alto Moderado a Bom Variável Baixo a Médio
Antraquinona Azul-violeta Médio a Alto Excelente Excelente Alto

O rendimento e a solidez da cor devem ser avaliados de acordo com a tonalidade, o tipo de fibra, o processo de tingimento e o uso final do tecido. Corantes brilhantes nem sempre oferecem a maior solidez à luz, enquanto corantes de alta solidez podem ser mais caros ou oferecer uma gama de cores mais restrita.

Corantes catiônicos adequados ajudam as fábricas a obter tecidos de poliéster CDP, ECDP e mistos com a profundidade de cor, o brilho e o nível de solidez desejados. A seleção do produto deve ser baseada no tipo de fibra, na cor desejada, nas condições de processamento e na estabilidade da produção em larga escala.

Para obter resultados consistentes em poliéster modificado, são necessários corantes catiônicos formulados especificamente para substratos de CDP e ECDP. A série Skyzon SD foi desenvolvida para essa aplicação, combinando alto desempenho de cor com controle prático do processo.

Caracteristicas principais

  • Formulado especificamente para tecidos de poliéster modificados, incluindo substratos CDP e ECDP.
  • Excelente resistência à lavagem, ao atrito e à luz em toda a gama de cores.
  • Alta taxa de acerto combinada com controle de nivelamento gerenciável
  • Formulação ecologicamente consciente em conformidade com as normas de segurança da indústria têxtil.

Aplicações adequadas

  • Tingimento de tecido de poliéster modificado (CDP e ECDP)
  • Tecidos de mistura de poliéster, incluindo poliéster/algodão e poliéster/acrílico.
  • Tecidos para vestuário que exigem cores vibrantes, incluindo roupas esportivas e infantis.

Vantagens de desempenho

  • Os sítios de corante aniônico no poliéster modificado formam fortes ligações iônicas com as moléculas de corante catiônico, produzindo alto rendimento de cor e durabilidade à lavagem.
  • O tingimento pode ser realizado a temperaturas relativamente baixas, o que contribui para a economia de energia na produção.
  • É possível obter efeitos de tingimento diferencial com facilidade, incluindo resultados mesclados, em tons de cinza e bicolores.
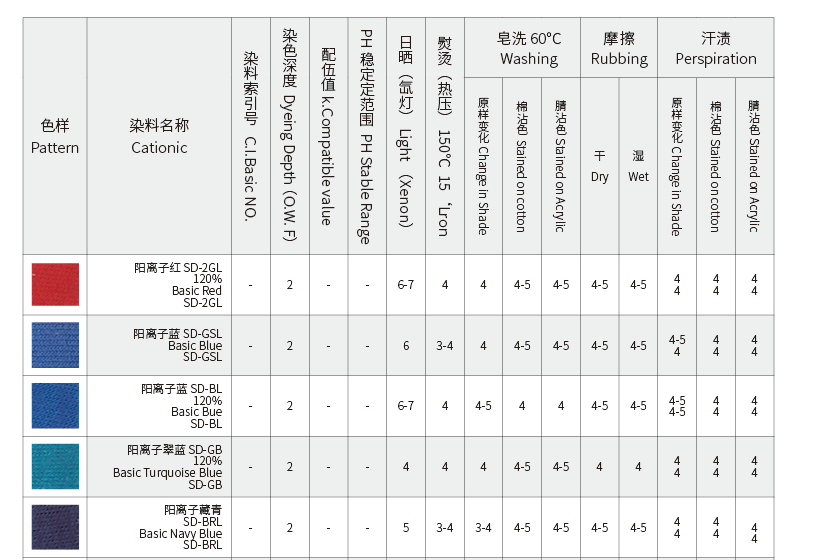
Série de corantes catiônicos Skyzon SD

Condições de tingimento

Os corantes catiônicos têm forte afinidade pelo poliéster modificado, portanto, as condições de tingimento devem ser cuidadosamente controladas. Os parâmetros mais importantes são pH, temperatura, taxa de aquecimento, tempo de retenção, relação de banho e seleção de auxiliares.

Parâmetro Poliéster CDP Poliéster ECDP
Temperatura de tingimento 110 ° C 95 para 100 ° C
Faixa de pH 4.5 a 5.5 4.5 a 5.5
Taxa de aquecimento (fase crítica) 1 a 2°C/min 1°C/min ou mais lento
Tempo de espera típico 30 para 60 min 20 para 45 min
Proporção de licor 1: 8 para 1: 15 1: 8 para 1: 15

Faixa de pH

A tintura catiônica de poliéster modificado geralmente é realizada em condições levemente ácidas. Uma faixa de pH comum situa-se entre 4.0 e 5.5, embora a faixa ideal dependa do corante, da fibra e da formulação da fábrica.

Um pH estável ajuda a controlar a saturação do corante e reduz a variação de tonalidade. Sistemas tampão de ácido acético e acetato são comumente usados, mas a compatibilidade deve ser confirmada durante testes em laboratório.

Temperatura e taxa de aquecimento

A temperatura controla a difusão do corante. O poliéster CDP convencional geralmente requer temperaturas de tingimento mais altas do que o poliéster ECDP. O ECDP costuma ser escolhido quando se necessita de tingimento em temperaturas mais baixas.

A taxa de aquecimento deve ser controlada, pois os corantes catiônicos podem reagir rapidamente. Uma taxa de aquecimento mais lenta permite que o corante se distribua de maneira mais uniforme antes de se esgotar completamente.

Orientação geral:

  • Comece o tingimento em temperatura baixa, geralmente em torno de 40 a 50°C.
  • Aumente a temperatura gradualmente.
  • Use uma taxa de aquecimento mais lenta para tons claros, tons sensíveis ou grandes quantidades.
  • Siga as recomendações do fornecedor da fibra e do corante quanto à temperatura máxima de cura.
  • Deixe esfriar gradualmente antes de enxaguar para reduzir problemas de descoloração e vincos.

Receita de tingimento de referência (Série Skyzon SD)

A receita a seguir fornece um ponto de partida prático para tingir poliéster modificado com corantes catiônicos Skyzon SD. Ajuste as quantidades com base na intensidade da cor, no substrato e nos requisitos do equipamento.

Produtos Químicos Quantidade (owf)
Ácido Acético (80%) 1%
Acetato de sódio 1%
Sulfato de sódio anidro 10%
Dispersor 0 para% 2

Dissolva o corante catiônico em água quente a 60 °C antes de adicioná-lo ao banho de tingimento. Ajuste o pH do banho para 4.0 antes do tingimento. Defina a relação de banho de acordo com o equipamento de tingimento em uso.

Tempo de tingimento

O tempo de permanência na temperatura máxima é normalmente de 30 a 60 minutos para profundidades médias a elevadas em substratos CDP. Os substratos ECDP podem apresentar exaustão mais rápida devido à sua maior concentração de sítios de absorção do corante e podem exigir tempos de permanência mais curtos. Realizar verificações de exaustão durante o desenvolvimento do processo é uma maneira prática de confirmar que o corante atingiu a temperatura ideal antes do resfriamento e drenagem do banho. Essa etapa reduz o risco de variação de tonalidade e melhora as taxas de sucesso na primeira tentativa na produção em larga escala.

Proporção de licor

A proporção de banho afeta o movimento do corante, a concentração química, a circulação do banho e a reprodução da tonalidade. Uma proporção de banho consistente ajuda a reduzir a variação entre as amostras de laboratório e o tingimento em larga escala.

Sistemas com baixa relação de licor podem economizar água e energia, mas exigem um controle mais rigoroso da adição de corante, pH, circulação, agentes niveladores e variação de temperatura.

A obtenção de resultados consistentes com corantes catiônicos em poliéster modificado depende tanto dos auxiliares presentes no banho quanto dos próprios corantes. A linha de auxiliares de tingimento Sylic® inclui agentes niveladores, retardadores e estabilizadores de pH desenvolvidos para sistemas de tingimento catiônico, que garantem tonalidades uniformes, exaustão confiável e reprodutibilidade entre lotes em substratos de CDP e ECDP.
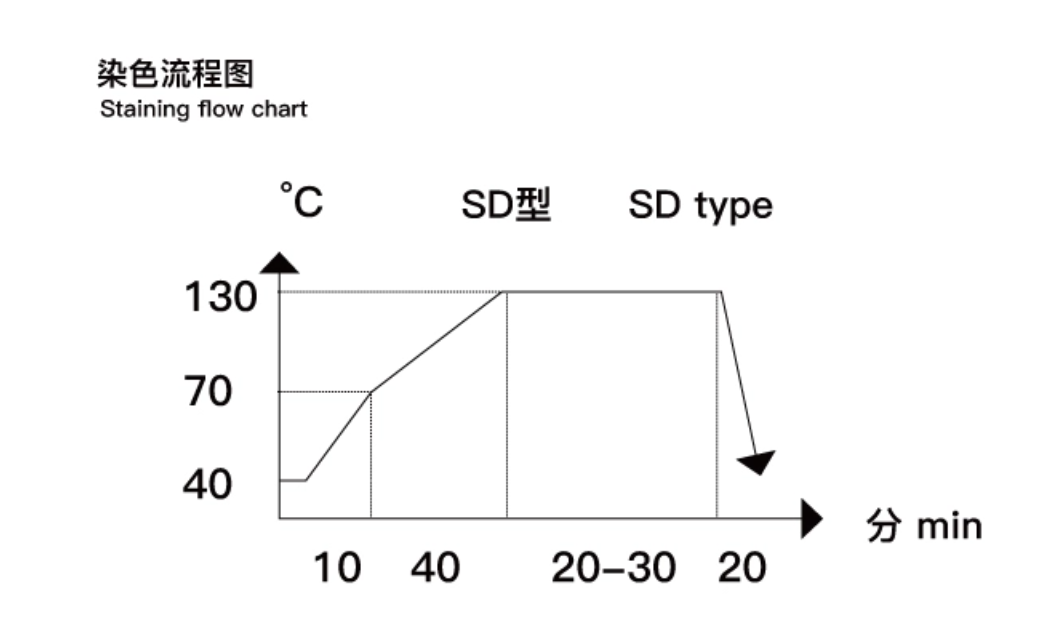
Processo de tingimento com corantes catiônicos

Propriedades de Rapidez

Resistência à lavagem e à luz

A resistência à lavagem de corantes catiônicos em poliéster modificado é geralmente classificada entre 4 e 5 segundo a norma ISO 105-C06 , refletindo a força da ligação iônica corante-fibra. A ligação iônica estável entre a molécula do corante catiônico e o sítio sulfonato confere resistência eficaz tanto à água quanto ao detergente.

A resistência à luz varia significativamente de acordo com a classe do corante:

  • Tipos de antraquinona consistentemente alcançam classificações de 5 a 7 na escala de lã azul sob ISO 105-B02, tornando-as a escolha preferida para aplicações com exposição prolongada aos raios UV.
  • Tipos Azo geralmente se situam na faixa de 3 a 5.
  • Tipos metino e polimetino Pode variar de 3 a 6, dependendo da série específica.

Resistência ao atrito e à transpiração

A resistência ao atrito a seco em poliéster modificado normalmente apresenta classificação de 4 a 5 segundo a norma ISO 105-X12 , enquanto o atrito a úmido é ligeiramente inferior, de 3 a 4. O corante residual na superfície é a principal causa do baixo desempenho ao atrito e pode ser amplamente evitado por meio de lavagem completa após o tingimento, na temperatura correta.

A resistência à transpiração em condições ácidas e alcalinas, testada de acordo com a norma ISO 105-E04 , geralmente situa-se entre 3 e 4. Este nível de desempenho é suficiente para a maioria das aplicações em vestuário e têxteis para o lar. Usos finais com requisitos mais exigentes, como roupas esportivas ou vestuário de proteção para o trabalho, beneficiam-se da seleção de corantes com classificações de resistência à transpiração publicadas mais elevadas.

Fatores que afetam a rapidez

Diversos fatores influenciam a rapidez final:

  • Classe de corante e estrutura molecular
  • Profundidade da sombra
  • Tipo de fibra e nível de modificação
  • estabilidade do pH durante o tingimento
  • Taxa de aquecimento e tempo de retenção
  • Eficiência de lavagem e pós-tratamento
  • Compatibilidade com amaciantes, resinas e agentes de acabamento.
  • Método de teste e meta de classificação exigidos do comprador

A solidez da cor deve ser avaliada no tecido tingido e acabado final, e não apenas no tecido tingido antes do acabamento. Alguns produtos químicos de acabamento podem afetar a tonalidade, a resistência ao atrito ou a resistência à luz.
Resultados vibrantes e rápidos

Em suma

Os corantes catiônicos atuam no poliéster modificado porque sua carga positiva se liga aos sítios de ligação aniônicos nas fibras de CDP e ECDP. Para obter excelentes resultados, é necessário utilizar uma química de corante adequada, pH controlado, temperatura correta, exaustão estável e auxiliares compatíveis. Para solicitar preços ou suporte técnico, entre em contato com o Grupo Slychem.


Mais leituras:

  1. Como tingir tecido de poliéster?
  2. Tingimento em alta temperatura para misturas de poliéster e algodão
  3. Como tingir tecido de nylon?
  4. Como tingir tecido de poliéster fleece?

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

O tecido atoalhado de algodão tem capacidade de absorção de água comparável.

Problemas com amaciante de silicone: causas e soluções para amarelamento, manchas e perda de hidrofilicidade

Sumário Problemas de Amarelamento Causas Comuns Efeitos do Calor e da Cura Dicas de Prevenção Como Corrigir Manchas Amareladas e Depósitos Irregulares Causas das Manchas Estabilidade da Emulsão Técnicas de Prevenção Etapas de Solução de Problemas Alteração de Cor Após o Amaciamento Por que a Cor Acontece Compatibilidade de Corantes Minimizando a Variação de Cor Perda de Hidrofilicidade Por que a Absorção Diminui Equilibrando Maciez e Absorção Opções de Amaciante Hidrofílico Melhores Práticas de Aplicação Dosagem e Diluição Corretas Parâmetros de Enchimento e Secagem Testes de Controle de Qualidade Conclusão Perguntas Frequentes O que faz o amaciante de silicone amarelar o tecido? Como posso evitar manchas após o tratamento com amaciante? Por que a cor do tecido muda após ser amaciado? Como faço para restaurar a hidrofilicidade após o uso de amaciante de água? Os amaciantes de silicone estão entre os produtos químicos de acabamento mais utilizados nas fábricas têxteis, sendo valorizados pelo toque macio, caimento e durabilidade que conferem ao tecido. Mas também podem ser uma verdadeira fonte de dores de cabeça no chão de fábrica. O amarelamento em eletrodomésticos, manchas oleosas após o estofamento, alterações inesperadas de tonalidade e perda repentina da capacidade de absorção de água estão entre as queixas mais comuns apresentadas por acabadores, tintureiros e equipes de controle de qualidade em todo o mundo. Quase todos esses problemas têm origem em um pequeno número de causas principais: a química de silicone inadequada para o substrato, baixa estabilidade da emulsão, condições incorretas do banho ou parâmetros de cura que ultrapassam os limites da química. Uma vez compreendido o comportamento subjacente das fibras e dos polímeros, a maioria desses problemas pode ser evitada com uma melhor escolha de produto, um pequeno ajuste no processo ou um controle de qualidade mais rigoroso na fase de acolchoamento. Este artigo analisa cada problema individualmente, explicando suas causas e como preveni-los ou corrigi-los. Problemas com amarelamento: O amarelamento é uma das queixas mais comuns relacionadas a amaciantes de silicone, especialmente em tecidos brancos e em tons pastel, onde até mesmo uma leve alteração de cor é imediatamente visível. Causas comuns: A maioria dos casos de amarelamento está relacionada ao teor de amina no polímero de silicone. As siliconas modificadas com grupos amino proporcionam excelente maciez porque os grupos amino se ancoram fortemente à superfície da fibra, mas esses mesmos grupos são quimicamente reativos e propensos à oxidação. Algumas condições agravam o problema: Contaminação por ferro ou outros metais de transição na água do banho; Cloro residual proveniente do branqueamento; Matérias-primas de baixa qualidade ou inconsistentes no próprio amaciador; Efeitos do calor e da cura. O amarelamento geralmente só se torna visível depois que o tecido passa pela rama. A oxidação térmica de grupos amina livres durante a cura gera cromóforos, os compostos responsáveis ​​pela tonalidade amarela, e esse efeito torna-se mais pronunciado, pois o amarelamento pode ficar mais acentuado quando as temperaturas de cura excedem a faixa recomendada para o amaciante de silicone e o tecido específicos. Um segundo mecanismo, menos óbvio, é o desbotamento do gás, às vezes chamado de amarelamento por NOx, onde os óxidos de nitrogênio atmosféricos reagem com grupos amina durante o armazenamento ou transporte. Isso pode ocorrer sem qualquer exposição ao calor, razão pela qual o tecido às vezes amarela semanas depois de sair da linha de acabamento, muito tempo depois da fábrica já ter passado para o próximo pedido. Dicas de prevenção: Alguns ajustes podem ajudar muito a manter o tecido com cores vibrantes: Escolha um amaciante com menor teor de amina para tecidos claros e brancos. Mantenha a temperatura e o tempo de cura dentro da faixa recomendada pelo fabricante. Use água desmineralizada para reduzir a contaminação por íons metálicos. Adicione um antioxidante ou opte por um silicone em bloco em vez de um silicone amino puro para produtos que serão armazenados ou transportados por longas distâncias. Como corrigir o amarelamento do tecido: Depois que o amarelamento ocorre, as opções são limitadas. Em casos leves, pode-se, por vezes, obter melhores resultados com um tratamento à base de peróxido ou água sanitária diluída, embora isso acarrete algum risco para a resistência do tecido e deva sempre ser testado primeiro numa amostra. Na maioria dos casos, a solução mais confiável é a prevenção no próximo lote, em vez da correção posterior, razão pela qual a seleção do produto e o controle do processo são tão importantes desde o início. Causas e soluções recomendadas: Silicone com alto índice de amina: Trocar para um amaciante de silicone com baixo índice de amina ou em bloco. Temperatura de cura excessiva: Reduzir a temperatura da rama e o tempo de permanência conforme as orientações do fornecedor. Contaminação por íons metálicos: Usar água de processo desmineralizada ou amaciada. Desbotamento por gases relacionado ao armazenamento: Melhorar a ventilação, reduzir o tempo de armazenamento e adicionar proteção antioxidante. Para tecidos onde a resistência ao amarelamento é uma prioridade, o óleo de silicone macio e suave Sylic F3575 é um óleo de silicone autoemulsionante de alta concentração, com 64 a 66% de conteúdo sólido, formulado para baixo amarelamento, além de alta estabilidade e compatibilidade com o banho. É indicado para tecidos de algodão, poliéster e mistos que precisam manter a cor vibrante durante a cura, geralmente aplicado na proporção de 5 a 20 g/L no enchimento ou de 1 a 5% em relação ao peso do tecido. em tingimento por exaustão. Manchas e depósitos irregulares: Manchas com aparência oleosa ou áreas irregulares após a aplicação de amaciante são frustrantes porque geralmente só aparecem depois que o tecido seca, o que significa que o problema é descoberto tarde demais no processo. Causas de manchas: As manchas geralmente surgem devido à baixa estabilidade da emulsão. Quando as partículas de silicone no banho são muito grandes, ou a emulsão se rompe sob cisalhamento mecânico, agitação ou variações de temperatura, a fase oleosa se separa e se deposita de forma irregular na superfície do tecido, em vez de se espalhar uniformemente pelas fibras. Estabilidade da Emulsão Diversas condições do banho influenciam a estabilidade da emulsão durante o processo de impermeabilização: pH, que geralmente deve estar na faixa levemente ácida para emulsões de silicone catiônicas; dureza da água e teor de eletrólitos, que podem desestabilizar a emulsão em níveis mais altos; e a sequência de mistura, já que adicionar os produtos químicos ao banho na ordem errada pode causar coalescência prematura antes mesmo do tecido entrar no processo de impermeabilização. Técnicas de Prevenção A pré-diluição do amaciante antes de adicioná-lo ao banho, em vez de adicionar o concentrado diretamente, dá tempo para a emulsão se dispersar uniformemente e é a forma mais eficaz de evitar manchas. Além disso, manter uma temperatura constante no banho e controlar a dureza da água reduzem os riscos, e filtrar o banho periodicamente durante longos períodos de uso ajuda a detectar sinais precoces de degradação da emulsão antes que eles apareçam no tecido. Os óleos de silicone autoemulsionantes, que possuem grupos emulsionantes incorporados na estrutura do polímero, dispersam-se de maneira mais uniforme com simples agitação e são uma boa opção quando a formação de manchas é um problema recorrente. Etapas de resolução de problemas: Se aparecerem manchas, comece verificando se há manchas visíveis na banheira.

Explorar mais »
Aplicações de corantes solventes em plásticos, tintas e revestimentos.

Como escolher o corante solvente certo para plásticos, tintas e revestimentos?

Índice: O que são corantes solventes? Por que usar corantes solventes em vez de pigmentos? Fatores-chave para a seleção de corantes solventes: Solubilidade, Resistência ao calor, Resistência à luz, Resistência à migração. Seleção de corantes solventes por aplicação: Plásticos, Tintas de impressão, Revestimentos. Graus de corantes solventes recomendados. Perguntas frequentes: Corantes solventes e pigmentos podem ser combinados na mesma formulação? Quais solventes são adequados para tintas de rotogravura e flexografia? Como é testada a estabilidade térmica? O que causa a migração de corantes em embalagens? Este guia compara corantes solventes para plásticos, tintas de impressão e revestimentos quanto à solubilidade, resistência ao calor, resistência à luz e desempenho de migração, para que os formuladores possam selecionar o grau correto para um sistema de solvente específico, temperatura de processamento e aplicação final. O que são corantes solventes? Os corantes solventes são pigmentos que se dissolvem completamente no meio hospedeiro em nível molecular, conferindo aos plásticos, tintas de impressão e revestimentos sua transparência, brilho e tonalidade consistente característicos. A escolha de um corante solvente para plásticos, tintas de impressão ou revestimentos se resume a três questões práticas: ele se dissolve completamente no sistema de suporte, resiste à temperatura de processamento necessária e permanece no local após o envio do produto? Por que usar corantes solventes em vez de pigmentos? Os pigmentos formam suspensões de partículas que dispersam a luz, o que pode causar névoa e intensidade de cor irregular em partes transparentes. Os corantes solventes se dissolvem completamente no meio hospedeiro, produzindo cores nítidas e vibrantes mesmo em películas finas ou plásticos levemente coloridos. Para aplicações em que a transparência e a intensidade da cor são mais importantes do que a opacidade, como componentes plásticos transparentes, tintas para embalagens flexíveis ou vernizes para madeira, os corantes à base de solvente são geralmente a melhor opção. Fatores-chave para a seleção de corantes solventes: Quatro fatores geralmente determinam se um corante solvente terá o desempenho esperado em uma determinada aplicação: solubilidade no sistema transportador, resistência ao calor durante o processamento, resistência à luz sob exposição ao uso final e resistência à migração após o produto entrar em serviço. Solubilidade: Os corantes solventes só funcionam como esperado quando se dissolvem completamente no veículo que o formulador já está utilizando. A compatibilidade com a mistura específica de solventes determina tanto a intensidade da cor quanto a transparência do produto final. Cetonas e ésteres. Cetonas como MEK e acetona, juntamente com ésteres como acetato de etila e acetato de butila, são veículos comuns em tintas de impressão em rotogravura e flexografia. Os corantes solventes formulados para esses sistemas normalmente se dissolvem rapidamente e deixam resíduos mínimos, o que favorece uma densidade de impressão consistente. Hidrocarbonetos aromáticos. O tolueno e o xileno continuam sendo amplamente utilizados em revestimentos industriais e em alguns sistemas de tinta tradicionais. A solubilidade em hidrocarbonetos aromáticos pode variar mais entre as composições químicas dos corantes do que em sistemas de cetonas ou ésteres, portanto, cada grau de solubilidade precisa ser verificado em relação ao veículo específico, em vez de presumir compatibilidade com base na classe do solvente. Álcoois. O etanol e o isopropanol estão presentes em uma variedade de revestimentos e formulações com baixo teor de COVs (Compostos Orgânicos Voláteis). A solubilidade de corantes em solventes tende a ser mais limitada em sistemas alcoólicos, o que a torna uma das primeiras propriedades que vale a pena confirmar antes de atribuir uma classificação. Como a solubilidade varia de acordo com a composição química de cada corante, e não apenas com a classe do solvente, é importante verificar o perfil de solubilidade do corante em relação ao solvente específico utilizado antes de finalizar a formulação. Resistência ao calor: A temperatura de processamento é frequentemente o fator decisivo entre dois corantes solventes semelhantes. A estabilidade térmica depende muito da composição química do corante subjacente, e uma escolha incorreta pode levar à alteração da tonalidade, à formação de gases ou à redução da transparência durante o processamento por fusão ou a cura. Corantes de antraquinona. Muitos corantes solventes à base de antraquinona oferecem excelente estabilidade térmica e são comumente escolhidos para aplicações em plásticos de alta temperatura, como policarbonato e ABS, embora o limite térmico exato varie de acordo com a qualidade e deva ser confirmado para cada corante específico. Corantes azoicos. Os corantes solventes à base de azo normalmente têm um limite térmico inferior aos corantes do tipo antraquinona e, em geral, são adequados para processamento em temperaturas mais baixas, como o poliestireno. Elas costumam ser a opção mais econômica quando a aplicação não exige exposição prolongada ao calor. Propriedades Corantes antraquinônicos Corantes azoicos Teto térmico típico Geralmente mais alto, mas varia conforme a qualidade Geralmente mais baixo, mas varia conforme a qualidade Resistência à luz Geralmente superior Resistência aos raios UV Adequada para uso de curto prazo ou em ambientes internos Resinas comuns Policarbonato, ABS Poliestireno Custo relativo Maior Menor Resistência à luz A resistência à luz mede o quão bem uma cor resiste ao desbotamento sob exposição aos raios UV ou à luz prolongada. Os corantes antraquinônicos geralmente oferecem maior resistência à luz e são mais adequados para aplicações externas ou de exposição prolongada, enquanto os corantes azoicos são normalmente adequados para uso interno ou de curto prazo. Para revestimentos e plásticos que ficarão expostos ao ar livre por longos períodos, a resistência à luz deve ser considerada juntamente com a resistência ao calor, em vez de ser tratada como uma questão secundária. Resistência à migração: A migração torna-se uma preocupação sempre que um plástico, película ou revestimento colorido permanece em contato direto ou indireto com outro material ao longo do tempo. Um corante que migra pode manchar as camadas adjacentes, o conteúdo da embalagem ou as superfícies circundantes, afetando tanto a aparência quanto, em alguns casos, a conformidade com as normas regulamentares. Peso molecular e migração. Corantes solventes com maior peso molecular e menor solubilidade no meio de contato geralmente apresentam melhor resistência à migração. Isso é especialmente importante em filmes plásticos multicamadas ou estruturas de embalagens, onde a movimentação do corante entre as camadas pode se manifestar como descoloração ou manchas ao longo do tempo. Condições de teste. O comportamento da migração deve ser avaliado nas condições de temperatura e umidade às quais o produto final será efetivamente exposto. Os resultados medidos à temperatura ambiente não preveem de forma confiável o desempenho em ambientes de armazenamento ou transporte mais quentes, portanto, os testes em condições reais são essenciais antes que uma classificação seja finalizada. Para embalagens destinadas ao contato com alimentos, os testes de migração são normalmente comparados com estruturas estabelecidas, como o regulamento da UE sobre materiais plásticos destinados ao contato com alimentos. Os corantes geralmente não se enquadram na lista de substâncias específicas desse regulamento, mas ainda estão sujeitos aos seus requisitos gerais de segurança, portanto, isso continua sendo um ponto de referência útil ao definir limites de migração interna. Seleção do corante solvente por aplicação: Uma vez definidos os requisitos de solubilidade, calor, luz e migração, o corante solvente adequado também depende da aplicação específica em que será utilizado. Plásticos: No processamento de plásticos, as resinas comuns incluem poliestireno, ABS, acrílicos, policarbonato e PET. Os corantes à base de solvente proporcionam uma coloração transparente e uniforme que os pigmentos nem sempre conseguem igualar, especialmente em peças transparentes ou com tonalidades leves. Tintas de impressão para flexografia, rotogravura,

Explorar mais »
Amostras de náilon amarelo, vermelho e azul representando um conjunto de corantes ácidos tricromáticos compatíveis.

Seleção de corantes ácidos tricromáticos para tonalidades consistentes de nylon

Sumário Compreendendo a Taxa de Absorção Fatores que Influenciam a Taxa de Absorção Combinando Taxas de Absorção em uma Combinação O Papel do pH na Absorção do Corante Faixas de pH por Classe de Corante Controlando o pH Durante o Tingimento Princípios de Seleção Tricromática Escolhendo Amarelo, Vermelho e Azul Compatíveis Combinações Típicas de Corantes Ácidos Tricromáticos para Nylon Combinação Tricromática para Tons Claros Combinação Tricromática para Tons Escuros Propriedades de Migração e Acúmulo Evitando a Alteração de Tonalidade Diretrizes Práticas para Receitas Lista de Verificação para Testes em Laboratório Perguntas Frequentes O que causa tingimento irregular com corantes ácidos em nylon? Como o controle do pH afeta a reprodutibilidade? O que torna uma combinação tricromática confiável? O tingimento de nylon recompensa a precisão. Os corantes ácidos aderem bem às fibras de poliamida, mas a consistência da tonalidade depende de quão precisamente a taxa de aplicação, o pH e as combinações tricromáticas são controladas em conjunto. Uma pequena discrepância em qualquer variável pode resultar em uma tonalidade diferente do padrão, mesmo quando a receita parece correta no papel. Este artigo analisa os fatores práticos que mantêm as combinações de corantes ácidos compatíveis com o nylon. Entendendo a Taxa de Ataque: A taxa de ataque descreve a rapidez com que um corante se move do banho para a fibra. Em nylon, essa velocidade depende da estrutura do corante, da rampa de temperatura e do número de sítios de ligação do corante disponíveis no substrato. Um corante com alta taxa de absorção pode produzir cores irregulares se se esgotar antes que o banho penetre completamente no tecido, especialmente em malhas de trama fechada ou fios densos. Fatores que influenciam a taxa de fixação Três variáveis ​​têm o maior efeito na velocidade com que um determinado corante ácido se fixa no náilon: Tamanho e estrutura molecular: moléculas menores e mais móveis tendem a migrar e se nivelar mais facilmente, enquanto estruturas maiores ou mais lineares se fixam mais rapidamente, mas migram menos depois de fixadas. Concentração de eletrólitos: níveis mais altos de sal no banho retardam o ataque, aumentando a competição iônica na superfície da fibra, o que pode auxiliar no nivelamento, mas pode reduzir a exaustão total se não estiver equilibrado corretamente. Velocidade de aquecimento: uma rampa de aquecimento muito rápida dá ao corante pouco tempo para migrar antes da fixação, aumentando o risco de manchas ou caudas na peça. Comparação de taxas de aplicação em uma combinação: Ao combinar corantes para obter uma tonalidade, cada componente deve ter uma taxa de aplicação comparável. Se um corante em uma mistura tingir visivelmente mais rápido que os outros, ele dominará os estágios iniciais do tingimento e alterará a tonalidade à medida que o banho progride. Essa é uma das causas mais comuns de problemas de reprodutibilidade em tinturarias de náilon, especialmente quando as receitas são ajustadas sem verificar como a nova combinação se comporta como um sistema, em vez de como corantes individuais. O papel do pH na absorção de corantes: Corantes ácidos requerem um meio ácido para se ligarem eficazmente aos grupos amina da fibra de náilon. O pH faz mais do que definir o ambiente químico; ele também determina a velocidade de absorção do corante e o grau de correção possível após o início do tingimento. Faixas de pH por classe de corante: Diferentes classes de corantes ácidos são formuladas para apresentarem bom desempenho dentro de faixas de pH específicas. Trabalhar fora desse intervalo altera a velocidade de absorção e pode afetar as propriedades de resistência. Classe de corante | Faixa de pH típica | Comportamento de absorção | Corantes ácidos niveladores | pH 5 a 6 | Absorção mais lenta, boa migração, mais fáceis de corrigir | Corantes ácidos de moagem | pH 4.5 a 5.5 | Absorção moderada, menos tolerantes a tingimentos desnivelados | Corantes ácidos de complexo metálico | pH 4 a 5 | Absorção mais rápida, maior solidez, controle de processo mais rigoroso necessário | Essas faixas são referências iniciais. O desempenho real depende do tipo específico de corante, da proporção de banho e do tipo de máquina, portanto, a confirmação em laboratório do substrato pretendido continua sendo necessária antes da ampliação para produção em larga escala. Controlar o pH durante o tingimento: Manter o pH estável ao longo de todo o ciclo é tão importante quanto definir o ponto de partida correto. Um aumento do pH durante o tingimento retarda a absorção e pode deixar a tonalidade pálida ou irregular, enquanto uma queda acentuada no início pode fazer com que o corante se fixe muito rapidamente, impedindo uma migração adequada. Sistemas de tamponamento e adição controlada de ácido mantêm o banho dentro da faixa ideal do início ao fim. Agentes niveladores e auxiliares tamponantes formulados para controle de pH e aderência inicial ajudam a estabilizar a velocidade de absorção em diferentes construções de tecido e condições de máquina, particularmente em construções propensas a uma aderência inicial rápida. Princípios de Seleção Tricromática: A tintura tricromática utiliza corantes amarelo, vermelho e azul para criar uma ampla gama de tonalidades a partir de uma pequena paleta de cores. A compatibilidade entre esses três corantes determina o grau de previsibilidade das tonalidades resultantes, tanto em laboratório quanto em larga escala. Escolhendo cores compatíveis: amarelo, vermelho e azul. Um conjunto tricromático funcional deve apresentar taxas de sucesso semelhantes, sensibilidade ao pH similar e comportamento de migração comparável. Componentes incompatíveis podem causar variações de tonalidade entre as amostras de laboratório e os lotes de produção, mesmo quando a concentração total do corante está correta. Os corantes ácidos Skyacido, formulados especificamente para tingimento de poliamidas, oferecem uma ampla gama de cores com forte combinabilidade entre elas, o que permite combinar componentes amarelos, vermelhos e azuis como um conjunto coordenado, em vez de selecionar cada cor individualmente com base apenas na tonalidade. A tabela abaixo descreve o que verificar em cada componente primário ao construir um conjunto tricromático: Componente Taxa de absorção Verificação Sensibilidade ao pH Comportamento de migração Amarelo Comparar a curva de exaustão com as curvas do vermelho e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Vermelho Comparar a curva de exaustão com as curvas do amarelo e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Azul Comparar a curva de exaustão com as curvas do amarelo e do vermelho Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Realizar essa comparação durante o desenvolvimento da amostra em laboratório, em vez de após um lote em grande escala apresentar deriva de tonalidade, detecta discrepâncias enquanto elas ainda são baratas de corrigir. Combinações típicas de corantes ácidos tricromáticos para nylon. Na prática da tintura de nylon, as combinações tricromáticas são geralmente selecionadas de acordo com a intensidade da cor, a quantidade de pigmento necessária e a compatibilidade entre os corantes. Diferentes combinações podem ser necessárias para tons claros e tons escuros, a fim de manter o equilíbrio entre exaustão, migração e reprodutibilidade da tonalidade. Combinação tricromática para tons claros: Para tons claros e médios, são preferíveis corantes com bom desempenho de migração e comportamento de fixação moderado para obter excelente nivelamento e capacidade de correção de cor. Uma combinação típica de tons claros pode incluir: Exemplo de Posição Tricromática Corante Ácido Amarelo Skyacido Yellow 199 Vermelho Skyacido Red 337 Azul Skyacido Blue 324 Esta combinação proporciona boa compatibilidade e é

Explorar mais »
2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Informe-nos os requisitos do seu projeto, o país e a aplicação pretendida.

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

O tecido atoalhado de algodão tem capacidade de absorção de água comparável.

Problemas com amaciante de silicone: causas e soluções para amarelamento, manchas e perda de hidrofilicidade

Sumário Problemas de Amarelamento Causas Comuns Efeitos do Calor e da Cura Dicas de Prevenção Como Corrigir Manchas Amareladas e Depósitos Irregulares Causas das Manchas Estabilidade da Emulsão Técnicas de Prevenção Etapas de Solução de Problemas Alteração de Cor Após o Amaciamento Por que a Cor Acontece Compatibilidade de Corantes Minimizando a Variação de Cor Perda de Hidrofilicidade Por que a Absorção Diminui Equilibrando Maciez e Absorção Opções de Amaciante Hidrofílico Melhores Práticas de Aplicação Dosagem e Diluição Corretas Parâmetros de Enchimento e Secagem Testes de Controle de Qualidade Conclusão Perguntas Frequentes O que faz o amaciante de silicone amarelar o tecido? Como posso evitar manchas após o tratamento com amaciante? Por que a cor do tecido muda após ser amaciado? Como faço para restaurar a hidrofilicidade após o uso de amaciante de água? Os amaciantes de silicone estão entre os produtos químicos de acabamento mais utilizados nas fábricas têxteis, sendo valorizados pelo toque macio, caimento e durabilidade que conferem ao tecido. Mas também podem ser uma verdadeira fonte de dores de cabeça no chão de fábrica. O amarelamento em eletrodomésticos, manchas oleosas após o estofamento, alterações inesperadas de tonalidade e perda repentina da capacidade de absorção de água estão entre as queixas mais comuns apresentadas por acabadores, tintureiros e equipes de controle de qualidade em todo o mundo. Quase todos esses problemas têm origem em um pequeno número de causas principais: a química de silicone inadequada para o substrato, baixa estabilidade da emulsão, condições incorretas do banho ou parâmetros de cura que ultrapassam os limites da química. Uma vez compreendido o comportamento subjacente das fibras e dos polímeros, a maioria desses problemas pode ser evitada com uma melhor escolha de produto, um pequeno ajuste no processo ou um controle de qualidade mais rigoroso na fase de acolchoamento. Este artigo analisa cada problema individualmente, explicando suas causas e como preveni-los ou corrigi-los. Problemas com amarelamento: O amarelamento é uma das queixas mais comuns relacionadas a amaciantes de silicone, especialmente em tecidos brancos e em tons pastel, onde até mesmo uma leve alteração de cor é imediatamente visível. Causas comuns: A maioria dos casos de amarelamento está relacionada ao teor de amina no polímero de silicone. As siliconas modificadas com grupos amino proporcionam excelente maciez porque os grupos amino se ancoram fortemente à superfície da fibra, mas esses mesmos grupos são quimicamente reativos e propensos à oxidação. Algumas condições agravam o problema: Contaminação por ferro ou outros metais de transição na água do banho; Cloro residual proveniente do branqueamento; Matérias-primas de baixa qualidade ou inconsistentes no próprio amaciador; Efeitos do calor e da cura. O amarelamento geralmente só se torna visível depois que o tecido passa pela rama. A oxidação térmica de grupos amina livres durante a cura gera cromóforos, os compostos responsáveis ​​pela tonalidade amarela, e esse efeito torna-se mais pronunciado, pois o amarelamento pode ficar mais acentuado quando as temperaturas de cura excedem a faixa recomendada para o amaciante de silicone e o tecido específicos. Um segundo mecanismo, menos óbvio, é o desbotamento do gás, às vezes chamado de amarelamento por NOx, onde os óxidos de nitrogênio atmosféricos reagem com grupos amina durante o armazenamento ou transporte. Isso pode ocorrer sem qualquer exposição ao calor, razão pela qual o tecido às vezes amarela semanas depois de sair da linha de acabamento, muito tempo depois da fábrica já ter passado para o próximo pedido. Dicas de prevenção: Alguns ajustes podem ajudar muito a manter o tecido com cores vibrantes: Escolha um amaciante com menor teor de amina para tecidos claros e brancos. Mantenha a temperatura e o tempo de cura dentro da faixa recomendada pelo fabricante. Use água desmineralizada para reduzir a contaminação por íons metálicos. Adicione um antioxidante ou opte por um silicone em bloco em vez de um silicone amino puro para produtos que serão armazenados ou transportados por longas distâncias. Como corrigir o amarelamento do tecido: Depois que o amarelamento ocorre, as opções são limitadas. Em casos leves, pode-se, por vezes, obter melhores resultados com um tratamento à base de peróxido ou água sanitária diluída, embora isso acarrete algum risco para a resistência do tecido e deva sempre ser testado primeiro numa amostra. Na maioria dos casos, a solução mais confiável é a prevenção no próximo lote, em vez da correção posterior, razão pela qual a seleção do produto e o controle do processo são tão importantes desde o início. Causas e soluções recomendadas: Silicone com alto índice de amina: Trocar para um amaciante de silicone com baixo índice de amina ou em bloco. Temperatura de cura excessiva: Reduzir a temperatura da rama e o tempo de permanência conforme as orientações do fornecedor. Contaminação por íons metálicos: Usar água de processo desmineralizada ou amaciada. Desbotamento por gases relacionado ao armazenamento: Melhorar a ventilação, reduzir o tempo de armazenamento e adicionar proteção antioxidante. Para tecidos onde a resistência ao amarelamento é uma prioridade, o óleo de silicone macio e suave Sylic F3575 é um óleo de silicone autoemulsionante de alta concentração, com 64 a 66% de conteúdo sólido, formulado para baixo amarelamento, além de alta estabilidade e compatibilidade com o banho. É indicado para tecidos de algodão, poliéster e mistos que precisam manter a cor vibrante durante a cura, geralmente aplicado na proporção de 5 a 20 g/L no enchimento ou de 1 a 5% em relação ao peso do tecido. em tingimento por exaustão. Manchas e depósitos irregulares: Manchas com aparência oleosa ou áreas irregulares após a aplicação de amaciante são frustrantes porque geralmente só aparecem depois que o tecido seca, o que significa que o problema é descoberto tarde demais no processo. Causas de manchas: As manchas geralmente surgem devido à baixa estabilidade da emulsão. Quando as partículas de silicone no banho são muito grandes, ou a emulsão se rompe sob cisalhamento mecânico, agitação ou variações de temperatura, a fase oleosa se separa e se deposita de forma irregular na superfície do tecido, em vez de se espalhar uniformemente pelas fibras. Estabilidade da Emulsão Diversas condições do banho influenciam a estabilidade da emulsão durante o processo de impermeabilização: pH, que geralmente deve estar na faixa levemente ácida para emulsões de silicone catiônicas; dureza da água e teor de eletrólitos, que podem desestabilizar a emulsão em níveis mais altos; e a sequência de mistura, já que adicionar os produtos químicos ao banho na ordem errada pode causar coalescência prematura antes mesmo do tecido entrar no processo de impermeabilização. Técnicas de Prevenção A pré-diluição do amaciante antes de adicioná-lo ao banho, em vez de adicionar o concentrado diretamente, dá tempo para a emulsão se dispersar uniformemente e é a forma mais eficaz de evitar manchas. Além disso, manter uma temperatura constante no banho e controlar a dureza da água reduzem os riscos, e filtrar o banho periodicamente durante longos períodos de uso ajuda a detectar sinais precoces de degradação da emulsão antes que eles apareçam no tecido. Os óleos de silicone autoemulsionantes, que possuem grupos emulsionantes incorporados na estrutura do polímero, dispersam-se de maneira mais uniforme com simples agitação e são uma boa opção quando a formação de manchas é um problema recorrente. Etapas de resolução de problemas: Se aparecerem manchas, comece verificando se há manchas visíveis na banheira.

Explorar mais »
Aplicações de corantes solventes em plásticos, tintas e revestimentos.

Como escolher o corante solvente certo para plásticos, tintas e revestimentos?

Índice: O que são corantes solventes? Por que usar corantes solventes em vez de pigmentos? Fatores-chave para a seleção de corantes solventes: Solubilidade, Resistência ao calor, Resistência à luz, Resistência à migração. Seleção de corantes solventes por aplicação: Plásticos, Tintas de impressão, Revestimentos. Graus de corantes solventes recomendados. Perguntas frequentes: Corantes solventes e pigmentos podem ser combinados na mesma formulação? Quais solventes são adequados para tintas de rotogravura e flexografia? Como é testada a estabilidade térmica? O que causa a migração de corantes em embalagens? Este guia compara corantes solventes para plásticos, tintas de impressão e revestimentos quanto à solubilidade, resistência ao calor, resistência à luz e desempenho de migração, para que os formuladores possam selecionar o grau correto para um sistema de solvente específico, temperatura de processamento e aplicação final. O que são corantes solventes? Os corantes solventes são pigmentos que se dissolvem completamente no meio hospedeiro em nível molecular, conferindo aos plásticos, tintas de impressão e revestimentos sua transparência, brilho e tonalidade consistente característicos. A escolha de um corante solvente para plásticos, tintas de impressão ou revestimentos se resume a três questões práticas: ele se dissolve completamente no sistema de suporte, resiste à temperatura de processamento necessária e permanece no local após o envio do produto? Por que usar corantes solventes em vez de pigmentos? Os pigmentos formam suspensões de partículas que dispersam a luz, o que pode causar névoa e intensidade de cor irregular em partes transparentes. Os corantes solventes se dissolvem completamente no meio hospedeiro, produzindo cores nítidas e vibrantes mesmo em películas finas ou plásticos levemente coloridos. Para aplicações em que a transparência e a intensidade da cor são mais importantes do que a opacidade, como componentes plásticos transparentes, tintas para embalagens flexíveis ou vernizes para madeira, os corantes à base de solvente são geralmente a melhor opção. Fatores-chave para a seleção de corantes solventes: Quatro fatores geralmente determinam se um corante solvente terá o desempenho esperado em uma determinada aplicação: solubilidade no sistema transportador, resistência ao calor durante o processamento, resistência à luz sob exposição ao uso final e resistência à migração após o produto entrar em serviço. Solubilidade: Os corantes solventes só funcionam como esperado quando se dissolvem completamente no veículo que o formulador já está utilizando. A compatibilidade com a mistura específica de solventes determina tanto a intensidade da cor quanto a transparência do produto final. Cetonas e ésteres. Cetonas como MEK e acetona, juntamente com ésteres como acetato de etila e acetato de butila, são veículos comuns em tintas de impressão em rotogravura e flexografia. Os corantes solventes formulados para esses sistemas normalmente se dissolvem rapidamente e deixam resíduos mínimos, o que favorece uma densidade de impressão consistente. Hidrocarbonetos aromáticos. O tolueno e o xileno continuam sendo amplamente utilizados em revestimentos industriais e em alguns sistemas de tinta tradicionais. A solubilidade em hidrocarbonetos aromáticos pode variar mais entre as composições químicas dos corantes do que em sistemas de cetonas ou ésteres, portanto, cada grau de solubilidade precisa ser verificado em relação ao veículo específico, em vez de presumir compatibilidade com base na classe do solvente. Álcoois. O etanol e o isopropanol estão presentes em uma variedade de revestimentos e formulações com baixo teor de COVs (Compostos Orgânicos Voláteis). A solubilidade de corantes em solventes tende a ser mais limitada em sistemas alcoólicos, o que a torna uma das primeiras propriedades que vale a pena confirmar antes de atribuir uma classificação. Como a solubilidade varia de acordo com a composição química de cada corante, e não apenas com a classe do solvente, é importante verificar o perfil de solubilidade do corante em relação ao solvente específico utilizado antes de finalizar a formulação. Resistência ao calor: A temperatura de processamento é frequentemente o fator decisivo entre dois corantes solventes semelhantes. A estabilidade térmica depende muito da composição química do corante subjacente, e uma escolha incorreta pode levar à alteração da tonalidade, à formação de gases ou à redução da transparência durante o processamento por fusão ou a cura. Corantes de antraquinona. Muitos corantes solventes à base de antraquinona oferecem excelente estabilidade térmica e são comumente escolhidos para aplicações em plásticos de alta temperatura, como policarbonato e ABS, embora o limite térmico exato varie de acordo com a qualidade e deva ser confirmado para cada corante específico. Corantes azoicos. Os corantes solventes à base de azo normalmente têm um limite térmico inferior aos corantes do tipo antraquinona e, em geral, são adequados para processamento em temperaturas mais baixas, como o poliestireno. Elas costumam ser a opção mais econômica quando a aplicação não exige exposição prolongada ao calor. Propriedades Corantes antraquinônicos Corantes azoicos Teto térmico típico Geralmente mais alto, mas varia conforme a qualidade Geralmente mais baixo, mas varia conforme a qualidade Resistência à luz Geralmente superior Resistência aos raios UV Adequada para uso de curto prazo ou em ambientes internos Resinas comuns Policarbonato, ABS Poliestireno Custo relativo Maior Menor Resistência à luz A resistência à luz mede o quão bem uma cor resiste ao desbotamento sob exposição aos raios UV ou à luz prolongada. Os corantes antraquinônicos geralmente oferecem maior resistência à luz e são mais adequados para aplicações externas ou de exposição prolongada, enquanto os corantes azoicos são normalmente adequados para uso interno ou de curto prazo. Para revestimentos e plásticos que ficarão expostos ao ar livre por longos períodos, a resistência à luz deve ser considerada juntamente com a resistência ao calor, em vez de ser tratada como uma questão secundária. Resistência à migração: A migração torna-se uma preocupação sempre que um plástico, película ou revestimento colorido permanece em contato direto ou indireto com outro material ao longo do tempo. Um corante que migra pode manchar as camadas adjacentes, o conteúdo da embalagem ou as superfícies circundantes, afetando tanto a aparência quanto, em alguns casos, a conformidade com as normas regulamentares. Peso molecular e migração. Corantes solventes com maior peso molecular e menor solubilidade no meio de contato geralmente apresentam melhor resistência à migração. Isso é especialmente importante em filmes plásticos multicamadas ou estruturas de embalagens, onde a movimentação do corante entre as camadas pode se manifestar como descoloração ou manchas ao longo do tempo. Condições de teste. O comportamento da migração deve ser avaliado nas condições de temperatura e umidade às quais o produto final será efetivamente exposto. Os resultados medidos à temperatura ambiente não preveem de forma confiável o desempenho em ambientes de armazenamento ou transporte mais quentes, portanto, os testes em condições reais são essenciais antes que uma classificação seja finalizada. Para embalagens destinadas ao contato com alimentos, os testes de migração são normalmente comparados com estruturas estabelecidas, como o regulamento da UE sobre materiais plásticos destinados ao contato com alimentos. Os corantes geralmente não se enquadram na lista de substâncias específicas desse regulamento, mas ainda estão sujeitos aos seus requisitos gerais de segurança, portanto, isso continua sendo um ponto de referência útil ao definir limites de migração interna. Seleção do corante solvente por aplicação: Uma vez definidos os requisitos de solubilidade, calor, luz e migração, o corante solvente adequado também depende da aplicação específica em que será utilizado. Plásticos: No processamento de plásticos, as resinas comuns incluem poliestireno, ABS, acrílicos, policarbonato e PET. Os corantes à base de solvente proporcionam uma coloração transparente e uniforme que os pigmentos nem sempre conseguem igualar, especialmente em peças transparentes ou com tonalidades leves. Tintas de impressão para flexografia, rotogravura,

Explorar mais »
Amostras de náilon amarelo, vermelho e azul representando um conjunto de corantes ácidos tricromáticos compatíveis.

Seleção de corantes ácidos tricromáticos para tonalidades consistentes de nylon

Sumário Compreendendo a Taxa de Absorção Fatores que Influenciam a Taxa de Absorção Combinando Taxas de Absorção em uma Combinação O Papel do pH na Absorção do Corante Faixas de pH por Classe de Corante Controlando o pH Durante o Tingimento Princípios de Seleção Tricromática Escolhendo Amarelo, Vermelho e Azul Compatíveis Combinações Típicas de Corantes Ácidos Tricromáticos para Nylon Combinação Tricromática para Tons Claros Combinação Tricromática para Tons Escuros Propriedades de Migração e Acúmulo Evitando a Alteração de Tonalidade Diretrizes Práticas para Receitas Lista de Verificação para Testes em Laboratório Perguntas Frequentes O que causa tingimento irregular com corantes ácidos em nylon? Como o controle do pH afeta a reprodutibilidade? O que torna uma combinação tricromática confiável? O tingimento de nylon recompensa a precisão. Os corantes ácidos aderem bem às fibras de poliamida, mas a consistência da tonalidade depende de quão precisamente a taxa de aplicação, o pH e as combinações tricromáticas são controladas em conjunto. Uma pequena discrepância em qualquer variável pode resultar em uma tonalidade diferente do padrão, mesmo quando a receita parece correta no papel. Este artigo analisa os fatores práticos que mantêm as combinações de corantes ácidos compatíveis com o nylon. Entendendo a Taxa de Ataque: A taxa de ataque descreve a rapidez com que um corante se move do banho para a fibra. Em nylon, essa velocidade depende da estrutura do corante, da rampa de temperatura e do número de sítios de ligação do corante disponíveis no substrato. Um corante com alta taxa de absorção pode produzir cores irregulares se se esgotar antes que o banho penetre completamente no tecido, especialmente em malhas de trama fechada ou fios densos. Fatores que influenciam a taxa de fixação Três variáveis ​​têm o maior efeito na velocidade com que um determinado corante ácido se fixa no náilon: Tamanho e estrutura molecular: moléculas menores e mais móveis tendem a migrar e se nivelar mais facilmente, enquanto estruturas maiores ou mais lineares se fixam mais rapidamente, mas migram menos depois de fixadas. Concentração de eletrólitos: níveis mais altos de sal no banho retardam o ataque, aumentando a competição iônica na superfície da fibra, o que pode auxiliar no nivelamento, mas pode reduzir a exaustão total se não estiver equilibrado corretamente. Velocidade de aquecimento: uma rampa de aquecimento muito rápida dá ao corante pouco tempo para migrar antes da fixação, aumentando o risco de manchas ou caudas na peça. Comparação de taxas de aplicação em uma combinação: Ao combinar corantes para obter uma tonalidade, cada componente deve ter uma taxa de aplicação comparável. Se um corante em uma mistura tingir visivelmente mais rápido que os outros, ele dominará os estágios iniciais do tingimento e alterará a tonalidade à medida que o banho progride. Essa é uma das causas mais comuns de problemas de reprodutibilidade em tinturarias de náilon, especialmente quando as receitas são ajustadas sem verificar como a nova combinação se comporta como um sistema, em vez de como corantes individuais. O papel do pH na absorção de corantes: Corantes ácidos requerem um meio ácido para se ligarem eficazmente aos grupos amina da fibra de náilon. O pH faz mais do que definir o ambiente químico; ele também determina a velocidade de absorção do corante e o grau de correção possível após o início do tingimento. Faixas de pH por classe de corante: Diferentes classes de corantes ácidos são formuladas para apresentarem bom desempenho dentro de faixas de pH específicas. Trabalhar fora desse intervalo altera a velocidade de absorção e pode afetar as propriedades de resistência. Classe de corante | Faixa de pH típica | Comportamento de absorção | Corantes ácidos niveladores | pH 5 a 6 | Absorção mais lenta, boa migração, mais fáceis de corrigir | Corantes ácidos de moagem | pH 4.5 a 5.5 | Absorção moderada, menos tolerantes a tingimentos desnivelados | Corantes ácidos de complexo metálico | pH 4 a 5 | Absorção mais rápida, maior solidez, controle de processo mais rigoroso necessário | Essas faixas são referências iniciais. O desempenho real depende do tipo específico de corante, da proporção de banho e do tipo de máquina, portanto, a confirmação em laboratório do substrato pretendido continua sendo necessária antes da ampliação para produção em larga escala. Controlar o pH durante o tingimento: Manter o pH estável ao longo de todo o ciclo é tão importante quanto definir o ponto de partida correto. Um aumento do pH durante o tingimento retarda a absorção e pode deixar a tonalidade pálida ou irregular, enquanto uma queda acentuada no início pode fazer com que o corante se fixe muito rapidamente, impedindo uma migração adequada. Sistemas de tamponamento e adição controlada de ácido mantêm o banho dentro da faixa ideal do início ao fim. Agentes niveladores e auxiliares tamponantes formulados para controle de pH e aderência inicial ajudam a estabilizar a velocidade de absorção em diferentes construções de tecido e condições de máquina, particularmente em construções propensas a uma aderência inicial rápida. Princípios de Seleção Tricromática: A tintura tricromática utiliza corantes amarelo, vermelho e azul para criar uma ampla gama de tonalidades a partir de uma pequena paleta de cores. A compatibilidade entre esses três corantes determina o grau de previsibilidade das tonalidades resultantes, tanto em laboratório quanto em larga escala. Escolhendo cores compatíveis: amarelo, vermelho e azul. Um conjunto tricromático funcional deve apresentar taxas de sucesso semelhantes, sensibilidade ao pH similar e comportamento de migração comparável. Componentes incompatíveis podem causar variações de tonalidade entre as amostras de laboratório e os lotes de produção, mesmo quando a concentração total do corante está correta. Os corantes ácidos Skyacido, formulados especificamente para tingimento de poliamidas, oferecem uma ampla gama de cores com forte combinabilidade entre elas, o que permite combinar componentes amarelos, vermelhos e azuis como um conjunto coordenado, em vez de selecionar cada cor individualmente com base apenas na tonalidade. A tabela abaixo descreve o que verificar em cada componente primário ao construir um conjunto tricromático: Componente Taxa de absorção Verificação Sensibilidade ao pH Comportamento de migração Amarelo Comparar a curva de exaustão com as curvas do vermelho e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Vermelho Comparar a curva de exaustão com as curvas do amarelo e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Azul Comparar a curva de exaustão com as curvas do amarelo e do vermelho Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Realizar essa comparação durante o desenvolvimento da amostra em laboratório, em vez de após um lote em grande escala apresentar deriva de tonalidade, detecta discrepâncias enquanto elas ainda são baratas de corrigir. Combinações típicas de corantes ácidos tricromáticos para nylon. Na prática da tintura de nylon, as combinações tricromáticas são geralmente selecionadas de acordo com a intensidade da cor, a quantidade de pigmento necessária e a compatibilidade entre os corantes. Diferentes combinações podem ser necessárias para tons claros e tons escuros, a fim de manter o equilíbrio entre exaustão, migração e reprodutibilidade da tonalidade. Combinação tricromática para tons claros: Para tons claros e médios, são preferíveis corantes com bom desempenho de migração e comportamento de fixação moderado para obter excelente nivelamento e capacidade de correção de cor. Uma combinação típica de tons claros pode incluir: Exemplo de Posição Tricromática Corante Ácido Amarelo Skyacido Yellow 199 Vermelho Skyacido Red 337 Azul Skyacido Blue 324 Esta combinação proporciona boa compatibilidade e é

Explorar mais »
2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Por favor, informe os requisitos, o país e a aplicação.

Voltar ao Topo
E-mail WhatsApp

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.