...

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responder dentro de 24 horas

Como escolher o corante solvente certo para plásticos, tintas e revestimentos?

Este guia compara corantes solventes para plásticos, tintas de impressão e revestimentos quanto à solubilidade, resistência ao calor, resistência à luz e desempenho de migração, para que os formuladores possam selecionar o grau correto para um sistema de solvente específico, temperatura de processamento e aplicação final.

O que são corantes solventes?

Os corantes solventes são pigmentos que se dissolvem completamente no meio hospedeiro em nível molecular, conferindo aos plásticos, tintas de impressão e revestimentos sua transparência, brilho e tonalidade consistente característicos.

A escolha de um corante solvente para plásticos, tintas de impressão ou revestimentos se resume a três questões práticas: ele se dissolve completamente no sistema de suporte, resiste à temperatura de processamento necessária e permanece no local após o envio do produto?

Por que usar corantes solventes em vez de pigmentos?

Os pigmentos formam suspensões de partículas que dispersam a luz, o que pode causar opacidade e intensidade de cor irregular em peças transparentes. Os corantes à base de solvente dissolvem-se completamente no meio hospedeiro, produzindo cores nítidas e vibrantes mesmo em filmes finos ou plásticos levemente coloridos. Para aplicações em que a transparência e a intensidade da cor são mais importantes do que a opacidade, como componentes plásticos transparentes, tintas para embalagens flexíveis ou vernizes para madeira, os corantes à base de solvente são geralmente a melhor opção.

Fatores-chave para a seleção de corantes solventes

Quatro fatores geralmente determinam se um corante solvente terá o desempenho esperado em uma determinada aplicação: solubilidade no sistema transportador, resistência ao calor durante o processamento, resistência à luz sob exposição no uso final e resistência à migração após o produto entrar em serviço.

Teste de compatibilidade de solventes e corantes.

Solubilidade

Os corantes solventes só funcionam como esperado quando se dissolvem completamente no veículo já utilizado pelo formulador. A compatibilidade com a mistura de solventes específica determina tanto a intensidade da cor quanto a transparência do produto final.

Cetonas e Ésteres. Cetonas como MEK e acetona, juntamente com ésteres como acetato de etila e acetato de butila, são veículos comuns em tintas de impressão em rotogravura e flexografia. Os corantes solventes formulados para esses sistemas normalmente se dissolvem rapidamente e deixam resíduos mínimos, o que favorece uma densidade de impressão consistente.

Hidrocarbonetos aromáticos. O tolueno e o xileno continuam sendo amplamente utilizados em revestimentos industriais e em alguns sistemas de tinta tradicionais. A solubilidade em hidrocarbonetos aromáticos pode variar mais entre as composições químicas dos corantes do que em sistemas de cetonas ou ésteres, portanto, cada grau de solubilidade precisa ser verificado em relação ao veículo específico, em vez de presumir compatibilidade com base na classe do solvente.

Álcoois. O etanol e o isopropanol estão presentes em uma variedade de revestimentos e formulações com baixo teor de VOC (compostos orgânicos voláteis). A solubilidade do corante em solventes tende a ser mais limitada em sistemas alcoólicos, o que a torna uma das primeiras propriedades a serem confirmadas antes de se definir uma classificação.

Como a solubilidade varia de acordo com a composição química de cada corante, e não apenas com a classe do solvente, é importante verificar o perfil de solubilidade do corante em relação ao solvente específico utilizado antes de finalizar a formulação.

Comparação da estabilidade térmica de plásticos tingidos.

Resistência ao calor

A temperatura de processamento costuma ser o fator decisivo entre dois corantes solventes semelhantes. A estabilidade térmica depende muito da composição química do corante, e uma escolha inadequada pode levar à alteração da tonalidade, liberação de gases ou redução da transparência durante o processamento por fusão ou a cura.

Corantes de antraquinona. Muitos corantes à base de antraquinona oferecem excelente estabilidade térmica e são comumente escolhidos para aplicações em plásticos de alta temperatura, como policarbonato e ABS, embora o limite térmico exato varie de acordo com a qualidade e deva ser confirmado para cada corante específico.

Corantes azoicos. Os corantes azoicos à base de solventes geralmente têm um limite térmico inferior ao dos corantes antraquinônicos e são mais adequados para processamento em temperaturas mais baixas, como o poliestireno. Frequentemente, são a opção mais econômica quando a aplicação não exige exposição prolongada ao calor.

Propriedade Corantes de antraquinona Corantes Azo
Teto térmico típico Geralmente mais alto, mas varia conforme a série. Geralmente mais baixo, mas varia conforme a série.
Solidez à luz Geralmente, resistência superior aos raios UV. Adequado para uso de curto prazo ou em ambientes internos.
Resinas comuns Policarbonato, ABS Poliestireno
Custo relativo Mais elevado Abaixe

Solidez à luz

A resistência à luz mede a capacidade de uma cor resistir ao desbotamento sob exposição prolongada aos raios UV. Os corantes antraquinônicos geralmente oferecem resistência à luz superior e são mais adequados para aplicações externas ou de longa duração, enquanto os corantes azoicos são normalmente adequados para uso interno ou de curta duração. Para revestimentos e plásticos que ficarão expostos ao ar livre por longos períodos, a resistência à luz deve ser considerada juntamente com a resistência ao calor, em vez de ser tratada como um fator isolado.

Teste de resistência à luz do poliéster revestido.

Resistência à Migração

A migração torna-se uma preocupação sempre que um plástico, filme ou revestimento colorido permanece em contato direto ou indireto com outro material ao longo do tempo. Um corante que migra pode manchar as camadas adjacentes, o conteúdo da embalagem ou as superfícies circundantes, afetando tanto a aparência quanto, em alguns casos, a conformidade com as normas regulamentares.

Peso molecular e migração. Corantes solventes com maior peso molecular e menor solubilidade no meio de contato geralmente apresentam melhor resistência à migração. Isso é especialmente importante em filmes plásticos multicamadas ou estruturas de embalagem, onde o movimento do corante entre as camadas pode se manifestar como descoloração ou manchas ao longo do tempo.

Condições de teste. O comportamento de migração deve ser avaliado nas condições de temperatura e umidade às quais o produto final será efetivamente exposto. Resultados obtidos à temperatura ambiente não predizem com precisão o desempenho em ambientes de armazenamento ou transporte mais quentes; portanto, testes em condições reais são essenciais antes da definição da classificação final.

Para embalagens destinadas ao contato com alimentos, os testes de migração são normalmente comparados com estruturas estabelecidas, como o regulamento da UE sobre materiais plásticos destinados ao contato com alimentos. Os corantes geralmente não constam da lista de substâncias específicas desse regulamento, mas ainda estão sujeitos aos seus requisitos gerais de segurança, portanto, este continua sendo um ponto de referência útil ao definir limites de migração interna.

Teste de migração em polipropileno impresso.

Seleção de corantes solventes por aplicação

Uma vez definidos os requisitos de solubilidade, calor, luz e migração, o corante solvente adequado também depende da aplicação específica em que será utilizado.

Plásticos

No processamento de plásticos , as resinas comuns incluem poliestireno, ABS, acrílicos, policarbonato e PET. Os corantes à base de solvente proporcionam uma coloração transparente e uniforme que os pigmentos nem sempre conseguem igualar, especialmente em peças transparentes ou levemente coloridas.

Tintas de impressão

Para aplicações de tintas de impressão flexográfica, rotogravura e jato de tinta , os corantes solventes são normalmente selecionados por sua alta transparência e cores vibrantes e sem opacidade, o que é de extrema importância para trabalhos de impressão em filmes e embalagens flexíveis.

Revestimentos

Para vernizes de madeira, folhas de alumínio e revestimentos industriais ou automotivos , os corantes à base de solvente são escolhidos por sua cor brilhante e transparente, combinada com a resistência à luz e ao calor necessária para exposição prolongada ao ar livre.

O corante solvente Skysol abrange essa gama de aplicações com graus identificados pelo número do Índice de Cor (CI), incluindo Azul Solvente AP (CI 36), Azul Solvente GG (CI 78), Vermelho Solvente 2B (CI 24) e Amarelo Solvente RNB (CI 147), cada um adequado a uma combinação diferente de tonalidade, solubilidade e desempenho térmico. A escolha de um grau específico para um projeto ainda depende dos fatores de solubilidade, resistência ao calor, resistência à luz e migração abordados anteriormente.

Consideração Questão Chave
Solubilidade O corante se dissolve completamente no sistema de solvente alvo, sem deixar resíduos?
Resistência ao calor O corante consegue suportar a temperatura máxima de processamento ou cura?
Solidez à luz O produto final ficará sujeito à exposição prolongada aos raios UV ou ao ar livre?
Resistência à migração O corante poderia migrar para camadas, conteúdos ou superfícies adjacentes?
Custo A aplicação justifica o uso de um corante antraquinona de alto desempenho, ou um corante azoico é suficiente?

Nenhuma classe de produto Skysol apresenta o mesmo desempenho em todos os solventes, resinas e condições de exposição. Portanto, a escolha ideal depende de testes realizados sob as condições específicas de um projeto, e não da categoria geral do produto. Para obter ajuda na seleção de uma classe específica de Skysol por sistema de solvente, temperatura de processamento ou número CI, entre em contato com a equipe técnica.
Empresa do Grupo Skychem

Perguntas Frequentes

É possível combinar corantes solventes e pigmentos na mesma formulação?

Sim, muitas formulações de plásticos e revestimentos combinam os dois para equilibrar transparência e opacidade ou efeitos visuais específicos. O corante solvente normalmente confere a tonalidade e a transparência, enquanto o pigmento contribui com opacidade, poder de cobertura ou efeitos como acabamentos metálicos ou perolados. A compatibilidade entre os dois ainda deve ser verificada na resina ou sistema de suporte alvo antes de aumentar a produção.

Quais solventes são adequados para tintas de rotogravura e flexografia?

Os veículos mais comuns são cetonas, como MEK e acetona, e ésteres, como acetato de etila e acetato de butila. Como a solubilidade varia entre diferentes tipos de corantes, mesmo dentro da mesma classe de solventes, realizar um teste de compatibilidade em pequena escala com a mistura exata de veículos é a maneira mais confiável de confirmar o desempenho antes de aumentar a produção.

Como é testada a estabilidade térmica?

A estabilidade térmica é normalmente avaliada processando o corante na resina alvo na temperatura de processamento pretendida e verificando a ocorrência de alterações de cor, formação de gás ou perda de transparência após a moldagem ou cura. Alguns formuladores também realizam testes de envelhecimento acelerado, mantendo o material colorido em temperatura elevada por um período determinado, para detectar a degradação que pode não aparecer durante uma única passagem de processamento.

O que causa a migração de corantes em embalagens?

A migração ocorre quando um corante se desloca do material ao qual foi aplicado para uma camada, conteúdo ou superfície adjacente. Geralmente, é impulsionada por calor, umidade, tempo de contato prolongado ou pela presença de solventes e plastificantes no material adjacente. Corantes com maior massa molecular e menor solubilidade no meio de contato tendem a resistir melhor a esse movimento, razão pela qual os testes em condições reais de armazenamento e transporte são uma etapa importante antes da definição final de uma classificação.


Mais leitura:

  1. Corantes ácidos para náilon, lã e seda.
  2. Corantes diretos: classificação e exemplos
  3. Corantes catiônicos para poliéster modificado
  4. Corantes fluorescentes em têxteis
  5. Por que usar corantes dispersos para poliéster?

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

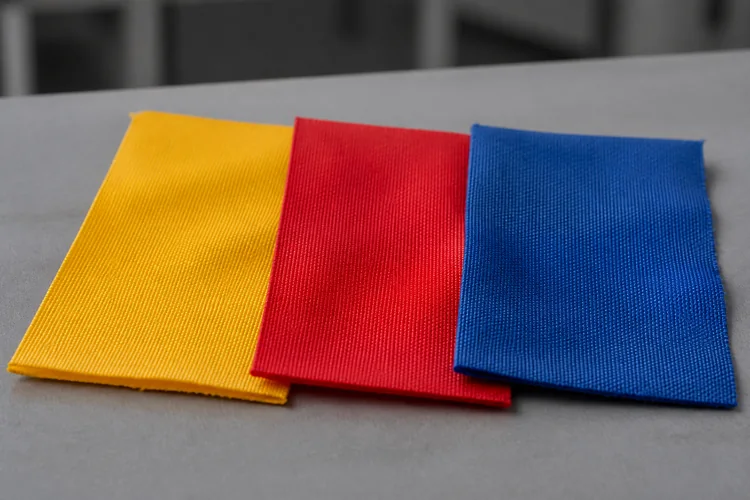
Amostras de náilon amarelo, vermelho e azul representando um conjunto de corantes ácidos tricromáticos compatíveis.

Seleção de corantes ácidos tricromáticos para tonalidades consistentes de nylon

Sumário Compreendendo a Taxa de Absorção Fatores que Influenciam a Taxa de Absorção Combinando Taxas de Absorção em uma Combinação O Papel do pH na Absorção do Corante Faixas de pH por Classe de Corante Controlando o pH Durante o Tingimento Princípios de Seleção Tricromática Escolhendo Amarelo, Vermelho e Azul Compatíveis Combinações Típicas de Corantes Ácidos Tricromáticos para Nylon Combinação Tricromática para Tons Claros Combinação Tricromática para Tons Escuros Propriedades de Migração e Acúmulo Evitando a Alteração de Tonalidade Diretrizes Práticas para Receitas Lista de Verificação para Testes em Laboratório Perguntas Frequentes O que causa tingimento irregular com corantes ácidos em nylon? Como o controle do pH afeta a reprodutibilidade? O que torna uma combinação tricromática confiável? O tingimento de nylon recompensa a precisão. Os corantes ácidos aderem bem às fibras de poliamida, mas a consistência da tonalidade depende de quão precisamente a taxa de aplicação, o pH e as combinações tricromáticas são controladas em conjunto. Uma pequena discrepância em qualquer variável pode resultar em uma tonalidade diferente do padrão, mesmo quando a receita parece correta no papel. Este artigo analisa os fatores práticos que mantêm as combinações de corantes ácidos compatíveis com o nylon. Entendendo a Taxa de Ataque: A taxa de ataque descreve a rapidez com que um corante se move do banho para a fibra. Em nylon, essa velocidade depende da estrutura do corante, da rampa de temperatura e do número de sítios de ligação do corante disponíveis no substrato. Um corante com alta taxa de absorção pode produzir cores irregulares se se esgotar antes que o banho penetre completamente no tecido, especialmente em malhas de trama fechada ou fios densos. Fatores que influenciam a taxa de fixação Três variáveis ​​têm o maior efeito na velocidade com que um determinado corante ácido se fixa no náilon: Tamanho e estrutura molecular: moléculas menores e mais móveis tendem a migrar e se nivelar mais facilmente, enquanto estruturas maiores ou mais lineares se fixam mais rapidamente, mas migram menos depois de fixadas. Concentração de eletrólitos: níveis mais altos de sal no banho retardam o ataque, aumentando a competição iônica na superfície da fibra, o que pode auxiliar no nivelamento, mas pode reduzir a exaustão total se não estiver equilibrado corretamente. Velocidade de aquecimento: uma rampa de aquecimento muito rápida dá ao corante pouco tempo para migrar antes da fixação, aumentando o risco de manchas ou caudas na peça. Comparação de taxas de aplicação em uma combinação: Ao combinar corantes para obter uma tonalidade, cada componente deve ter uma taxa de aplicação comparável. Se um corante em uma mistura tingir visivelmente mais rápido que os outros, ele dominará os estágios iniciais do tingimento e alterará a tonalidade à medida que o banho progride. Essa é uma das causas mais comuns de problemas de reprodutibilidade em tinturarias de náilon, especialmente quando as receitas são ajustadas sem verificar como a nova combinação se comporta como um sistema, em vez de como corantes individuais. O papel do pH na absorção de corantes: Corantes ácidos requerem um meio ácido para se ligarem eficazmente aos grupos amina da fibra de náilon. O pH faz mais do que definir o ambiente químico; ele também determina a velocidade de absorção do corante e o grau de correção possível após o início do tingimento. Faixas de pH por classe de corante: Diferentes classes de corantes ácidos são formuladas para apresentarem bom desempenho dentro de faixas de pH específicas. Trabalhar fora desse intervalo altera a velocidade de absorção e pode afetar as propriedades de resistência. Classe de corante | Faixa de pH típica | Comportamento de absorção | Corantes ácidos niveladores | pH 5 a 6 | Absorção mais lenta, boa migração, mais fáceis de corrigir | Corantes ácidos de moagem | pH 4.5 a 5.5 | Absorção moderada, menos tolerantes a tingimentos desnivelados | Corantes ácidos de complexo metálico | pH 4 a 5 | Absorção mais rápida, maior solidez, controle de processo mais rigoroso necessário | Essas faixas são referências iniciais. O desempenho real depende do tipo específico de corante, da proporção de banho e do tipo de máquina, portanto, a confirmação em laboratório do substrato pretendido continua sendo necessária antes da ampliação para produção em larga escala. Controlar o pH durante o tingimento: Manter o pH estável ao longo de todo o ciclo é tão importante quanto definir o ponto de partida correto. Um aumento do pH durante o tingimento retarda a absorção e pode deixar a tonalidade pálida ou irregular, enquanto uma queda acentuada no início pode fazer com que o corante se fixe muito rapidamente, impedindo uma migração adequada. Sistemas de tamponamento e adição controlada de ácido mantêm o banho dentro da faixa ideal do início ao fim. Agentes niveladores e auxiliares tamponantes formulados para controle de pH e aderência inicial ajudam a estabilizar a velocidade de absorção em diferentes construções de tecido e condições de máquina, particularmente em construções propensas a uma aderência inicial rápida. Princípios de Seleção Tricromática: A tintura tricromática utiliza corantes amarelo, vermelho e azul para criar uma ampla gama de tonalidades a partir de uma pequena paleta de cores. A compatibilidade entre esses três corantes determina o grau de previsibilidade das tonalidades resultantes, tanto em laboratório quanto em larga escala. Escolhendo cores compatíveis: amarelo, vermelho e azul. Um conjunto tricromático funcional deve apresentar taxas de sucesso semelhantes, sensibilidade ao pH similar e comportamento de migração comparável. Componentes incompatíveis podem causar variações de tonalidade entre as amostras de laboratório e os lotes de produção, mesmo quando a concentração total do corante está correta. Os corantes ácidos Skyacido, formulados especificamente para tingimento de poliamidas, oferecem uma ampla gama de cores com forte combinabilidade entre elas, o que permite combinar componentes amarelos, vermelhos e azuis como um conjunto coordenado, em vez de selecionar cada cor individualmente com base apenas na tonalidade. A tabela abaixo descreve o que verificar em cada componente primário ao construir um conjunto tricromático: Componente Taxa de absorção Verificação Sensibilidade ao pH Comportamento de migração Amarelo Comparar a curva de exaustão com as curvas do vermelho e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Vermelho Comparar a curva de exaustão com as curvas do amarelo e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Azul Comparar a curva de exaustão com as curvas do amarelo e do vermelho Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Realizar essa comparação durante o desenvolvimento da amostra em laboratório, em vez de após um lote em grande escala apresentar deriva de tonalidade, detecta discrepâncias enquanto elas ainda são baratas de corrigir. Combinações típicas de corantes ácidos tricromáticos para nylon. Na prática da tintura de nylon, as combinações tricromáticas são geralmente selecionadas de acordo com a intensidade da cor, a quantidade de pigmento necessária e a compatibilidade entre os corantes. Diferentes combinações podem ser necessárias para tons claros e tons escuros, a fim de manter o equilíbrio entre exaustão, migração e reprodutibilidade da tonalidade. Combinação tricromática para tons claros: Para tons claros e médios, são preferíveis corantes com bom desempenho de migração e comportamento de fixação moderado para obter excelente nivelamento e capacidade de correção de cor. Uma combinação típica de tons claros pode incluir: Exemplo de Posição Tricromática Corante Ácido Amarelo Skyacido Yellow 199 Vermelho Skyacido Red 337 Azul Skyacido Blue 324 Esta combinação proporciona boa compatibilidade e é

Explorar mais »
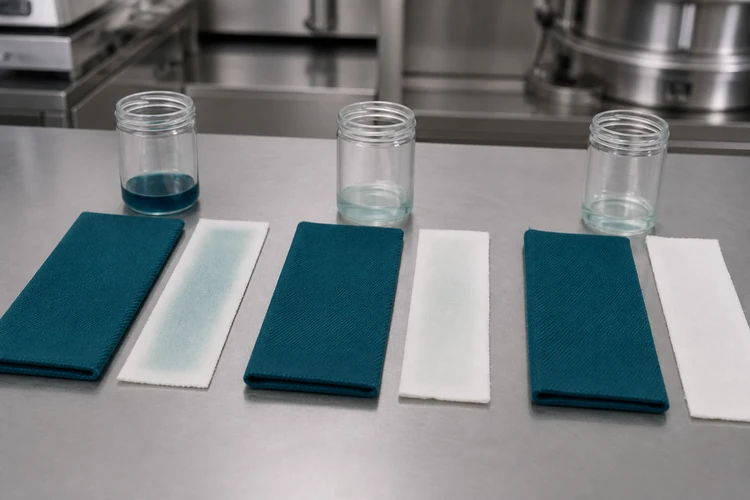
2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Limpeza por redução na tintura de poliéster: um guia completo

Índice O que é Desmatamento por Redução? Definição e Finalidade Papel na Tingimento por Dispersão Impacto na Solidez da Cor Reclamações Comuns de Qualidade Quando a Limpeza por Redução é Necessária Tons Escuros e Médios Receitas com Alta Concentração de Corante Misturas com Fibras Celulósicas Quando Pode Ser Dispensada Processo e Controle Receita e Parâmetros Típicos Controle de Temperatura e pH Evitando Redução Excessiva ou Insuficiente Enxágue e Neutralização Escolhendo os Agentes Redutores Corretos Hidrossulfito de Sódio Agentes Redutores Sem Enxofre Opções Sustentáveis ​​e de Baixa Temperatura Corantes com Alta Solidez à Lavagem para Reduzir a Carga de Limpeza Solução de Problemas Comuns Baixa Solidez à Lavagem Após a Limpeza Alteração de Cor ou Desbotamento Conclusão Perguntas Frequentes O Que Acontece se Você Dispensar a Limpeza? Limpeza com redução versus lavagem normal? É possível fazer isso em baixa temperatura? Hidrossulfito versus agentes isentos de enxofre? Um lote que parece perfeito na máquina ainda pode falhar em um teste de resistência à lavagem dias depois. Na maioria das vezes, a causa é o corante disperso não fixado que permanece na superfície da fibra, e a solução é a lavagem por redução. Este guia aborda quando essa etapa é necessária, a química por trás dela e como manter a consistência dos resultados, desde a análise em laboratório até a produção em larga escala. O que é desmatamento por redução? Definição e Finalidade: A limpeza de redução é um tratamento pós-tingimento que remove o corante disperso que não penetrou ou fixou nas fibras de poliéster. Durante o tingimento em alta temperatura, algumas moléculas de corante permanecem na superfície da fibra em vez de se difundirem na estrutura do polímero. Sem tratamento, esse corante residual se desprende e mancha durante a lavagem, diminuindo a solidez da cor. Um banho de redução remove a tinta superficial, deixando apenas a tinta que foi devidamente fixada no interior da fibra. Papel na tintura dispersa: A limpeza redutora ocorre no final do ciclo de tingimento disperso, após a etapa principal de tingimento e antes do enxágue final. É uma parte de um fluxo de trabalho mais amplo de tingimento de poliéster que também inclui pré-tratamento, tingimento e acabamento. A página de soluções para aplicação de tingimento de poliéster descreve como essas etapas se conectam, juntamente com os auxiliares recomendados para cada etapa. Impacto na solidez da cor: A solidez da cor à lavagem e ao atrito está entre as especificações que os compradores verificam com mais atenção antes de aceitar uma remessa. A tinta superficial que não foi removida fica pouco aderida e sai com facilidade, que é exatamente o que os testes padronizados, como os métodos de solidez à lavagem da AATCC, visam detectar. Uma etapa de redução e limpeza executada corretamente melhora esses resultados, removendo o corante que, de outra forma, causaria a falha do teste. Queixas comuns de qualidade: As fábricas que pulam ou não realizam a etapa de redução de cor tendem a apresentar um padrão recorrente de problemas: Desbotamento da cor em peças mais claras na mesma lavagem; Manchas nas embalagens ou aviamentos durante o transporte e armazenamento; Tons opacos ou turvos em comparação com a amostra de laboratório aprovada; Remessas rejeitadas após falha nos testes de solidez da cor no laboratório do comprador. Esses problemas são quase sempre atribuíveis a resíduos de corante disperso, e não a uma falha na própria fórmula do corante. Por isso, a etapa de redução de cor merece a mesma atenção que a etapa de tingimento que a precede. Quando é necessário clareamento por redução: Tons escuros e médios. Tons mais escuros e de profundidade média exigem concentrações de corante mais altas, o que naturalmente deixa mais corante não fixado na superfície da fibra. A gama de corantes dispersos Skycron abrange aplicações de tingimento e impressão em tons escuros, médios e vibrantes, e a combinação desses corantes com uma etapa de clareamento por redução adequada é prática padrão para alcançar uma solidez aceitável nessas maiores profundidades de cor. Receitas com alta concentração de corante: Qualquer receita com uma alta porcentagem total de corante em relação ao peso do tecido (% owf) se beneficia da lavagem por redução, não apenas os tons escuros. Como referência geral, as fábricas costumam agrupar a profundidade da tonalidade desta forma: Profundidade da Tonalidade Concentração Típica de Corante Redução Clareamento Claro Abaixo de 1% em relação ao peso Geralmente opcional Médio 1 a 3% owf Recomendado para ambientes escuros acima de 3% de owf Esses valores são um guia geral e não uma regra fixa, já que a classe de tingimento, a mistura de fibras e os objetivos de solidez da cor influenciam o limite. Combinações de múltiplos corantes usadas para obter tonalidades personalizadas precisas seguem essa mesma lógica, já que a combinação de várias classes de corantes pode deixar quantidades variáveis ​​de resíduos na superfície, mesmo em uma porcentagem total moderada. Misturas com fibras celulósicas: As misturas de poliéster-algodão e poliéster-viscose adicionam uma camada extra de risco. O corante disperso que não se fixou na porção de poliéster pode manchar a fibra celulósica, causando uma alteração indesejada na tonalidade do tecido. A redução de brilho protege o contraste ou a tonalidade sólida desejada em ambos os tipos de fibra. Quando pode ser dispensado: Tons muito claros com baixa concentração de corante às vezes não exigem um ciclo completo de redução e limpeza, principalmente quando são usados ​​corantes de alta exaustão e condições de tingimento bem controladas, e uma simples lavagem a quente pode ser suficiente. Ignorar essa etapa deve ser uma decisão deliberada, baseada na profundidade da tonalidade e nos requisitos de resistência da cor, e não um atalho para economizar tempo. Processo e Controle: Receita e Parâmetros Típicos. Um banho de redução alcalina padrão inclui um agente redutor, soda cáustica ou carbonato de sódio, e um agente umectante ou dispersante. Sistemas de desmineralização ácida sem enxofre, que operam em pH mais baixo, são cada vez mais utilizados como alternativa. Um ponto de partida geral seria o seguinte: Parâmetro Faixa típica Agente redutor 2 a 4 g/L Álcali (NaOH ou carbonato de sódio) 2 a 4 g/L Temperatura 70 a 80 °C Tempo 15 a 20 minutos Proporção de banho 1:8 a 1:15 Esses valores variam de acordo com a intensidade da cor, a classe de tingimento e a mistura de fibras, portanto, testes em laboratório devem confirmar a receita final antes da produção em larga escala. Controle de temperatura e pH: A temperatura e o pH são as duas variáveis ​​que mais afetam a eficiência da clarificação: Se for muito fria ou o processo for muito curto, resíduos de corante permanecem e a solidez da cor fica comprometida. Temperatura muito alta ou alcalina demais: a superfície ou o toque do poliéster podem ser afetados. A maioria das receitas convencionais visa um pH levemente alcalino entre 9 e 11. Os sistemas sem enxofre à base de ácido, por sua vez, funcionam em uma faixa de pH neutro a levemente ácido, dependendo do produto utilizado; portanto, o pH alvo deve sempre corresponder à composição química selecionada, em vez de seguir uma única regra fixa. Evitar a super-redução ou a sub-redução. A sub-redução deixa resíduos de corante na superfície, o que posteriormente se manifesta como baixa solidez da cor. As tiras de redução excessiva fixam o corante na fibra, causando perda de cor, opacidade ou uma coloração irregular.

Explorar mais »
Acabamentos repelentes à água C0 vs. C6

Acabamentos repelentes à água C0 vs. C6: qual é o mais adequado para os seus tecidos?

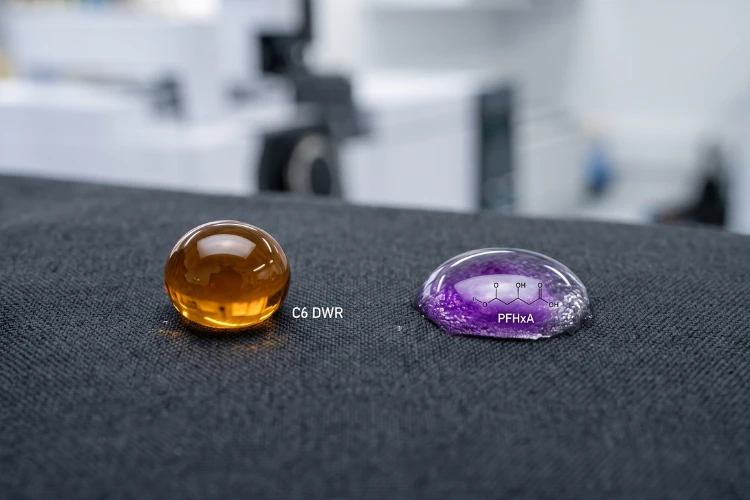
Sumário A Química por Trás dos Acabamentos C0 e C6 O que é o Acabamento DWR C6 O que é o Acabamento DWR C0 Principais Diferenças Estruturais Comparação de Desempenho Repelência à Água e Óleo Durabilidade e Resistência à Lavagem Respirabilidade e Toque Panorama Regulatório Global Restrições REACH e da UE Regulamentações Estaduais dos EUA Requisitos de Marcas e Varejistas Casos de Uso por Setor Roupas para Atividades ao Ar Livre e Esportes Roupas de Trabalho e Têxteis de Proteção Têxteis para o Lar e Estofados Escolhendo o Acabamento Certo Principais Fatores a Considerar Dicas de Teste e Certificação Conclusão Perguntas Frequentes Qual a diferença entre os acabamentos C0 e C6? O C6 DWR é proibido? O C0 tem o mesmo desempenho que o C6? Como escolher entre C0 e C6? Pergunte hoje a um fornecedor de tecidos sobre um acabamento repelente à água, e é bem provável que você receba duas respostas muito diferentes: C6 ou C0. Ambas afirmam manter o tecido seco. Apenas uma delas enfrenta atualmente pressão para ser eliminada gradualmente por parte de reguladores da UE, da Califórnia e de Nova Iorque, bem como por parte de grandes marcas de vestuário. Para os compradores que procuram tecidos repelentes à água atualmente, a escolha não se resume mais apenas ao desempenho. Trata-se de saber qual produto químico ainda será vendável no seu mercado-alvo daqui a dois anos. A química por trás do C0 e do C6 O que é o DWR C6? Os acabamentos repelentes à água duráveis ​​(DWR) C6 utilizam polímeros de fluorocarbono de cadeia curta, especificamente cadeias laterais fluoradas de seis carbonos, para revestir fibras individuais. Essa composição química reduz a energia superficial da fibra para aproximadamente 12 mJ/m², valor inferior à tensão superficial da maioria das águas e óleos. Como resultado, os acabamentos C6 oferecem repelência tanto à água quanto ao óleo, uma combinação que poucos sistemas sem flúor conseguem igualar completamente. A química C6 substituiu os acabamentos de fluorotelômero C8 mais antigos há mais de uma década. O C8 se degrada em PFOA, uma substância conhecida por ser persistente e bioacumulativa no meio ambiente. O composto C6 se degrada em ácido perfluorohexanoico (PFHxA), que possui uma meia-vida ambiental mais curta e menor potencial de bioacumulação. No entanto, o PFHxA não está isento de escrutínio regulatório, conforme abordado na seção de conformidade abaixo. Para compradores que buscam produtos C6, formulações como o impermeabilizante Skyguard C6-C8 combinam resistência à água e ao óleo com boa resistência à lavagem em fibras celulósicas e sintéticas, aplicadas em dosagens típicas de 10 a 40 g/L, e são produzidas sem PFOS, PFOA ou APEO. O que é DWR C0? C0 refere-se à química repelente à água sem flúor. Em vez de cadeias laterais de fluorocarbono, os acabamentos C0 utilizam dendrímeros, ceras ou polímeros à base de poliuretano para construir uma superfície de fibra hidrofóbica. Esses sistemas normalmente atingem uma energia superficial de 20 a 25 mJ/m², o que é suficiente para repelir a água de forma eficaz, mas geralmente não o bastante para proporcionar forte repelência ao óleo. A procura por acabamentos C0 está a crescer rapidamente porque não acarretam riscos de conformidade relacionados com PFAS, um fator que se torna cada vez mais importante à medida que o âmbito regulamentar se alarga. Linhas de produtos como a Skyguard Fluorine-free Waterproofer são aplicadas em concentrações de aproximadamente 10 a 80 g/L, dependendo da durabilidade desejada, não contêm APEO e são formuladas para tecidos onde a repelência a óleo não é um requisito funcional, incluindo a maioria das roupas de exterior, têxteis para o lar e aplicações na moda. Principais diferenças estruturais Atributo C6 (Fluorocarbono) C0 (Sem flúor) Energia superficial Aprox. Aproximadamente 12 mJ/m² 20 a 25 mJ/m² Repelência à água Excelente Boa a excelente Repelência a óleo Sim Limitada ou nenhuma Teor de PFAS Presente (à base de PFHxA) Nenhuma Temperatura típica de cura 150 a 160 °C 160 a 180 °C Comparação de desempenho Repelência à água e a óleo Os acabamentos C6 continuam sendo a referência sempre que a resistência a óleo, graxa ou manchas orgânicas for necessária juntamente com a repelência à água, como em roupas de trabalho expostas a óleos de máquinas ou aventais para contato com alimentos. Os acabamentos C0 reduziram significativamente a diferença em termos de repelência à água pura, com muitas formulações recentes alcançando resultados comparáveis ​​aos do C6 em testes padronizados de resistência à água. Em relação a manchas à base de óleo, no entanto, os acabamentos C0 ainda deixam a desejar. Durabilidade e resistência à lavagem: Ambas as composições químicas dependem da adsorção física quando aplicadas pela primeira vez ao tecido, e essa ligação enfraquece progressivamente com lavagens repetidas e exposição ao detergente. Um agente de reticulação prolonga a durabilidade da lavagem, ligando as cadeias de polímero DWR umas às outras e aos grupos reativos na superfície da fibra, convertendo um revestimento fracamente adsorvido em um revestimento quimicamente ancorado. O agente de reticulação Sylic, por exemplo, é dosado no mesmo banho em uma proporção de 10 a 30% da quantidade de repelente de água, não contém APEO, PFOA, PFOS ou formaldeído e é compatível com sistemas C6 e sem flúor, tornando-se um complemento prático quando um acabamento precisa suportar 20 ou mais ciclos de lavagem industriais ou domésticos. Respirabilidade e toque: Os acabamentos C0 e C6 revestem a superfície da fibra em vez de preencher os poros entre os fios, preservando, assim, a respirabilidade em níveis de aplicação adequados. Dois fatores costumam comprometer esse equilíbrio: a sobredosagem do acabamento, que pode bloquear parcialmente a porosidade entre os fios e enrijecer o tecido; e a concentração irregular do banho, que cria zonas localizadas com alta concentração ao longo da largura do tecido. Os acabamentos C0 às vezes exigem níveis de aplicação ligeiramente mais altos para igualar a repelência à água do C6, o que torna a precisão da dosagem e a uniformidade do banho especialmente importantes para manter um resultado macio e respirável. Panorama regulatório global: REACH e restrições da UE. A UE regulamenta os PFAS em têxteis ao abrigo do Anexo XVII do REACH. Uma restrição ao PFHxA, produto de degradação da química C6, entra em vigor na UE e no EEE a partir de 2026, e uma restrição mais abrangente, que engloba toda a família PFAS, está atualmente em avaliação pela Agência Europeia de Produtos Químicos. Compradores e marcas que buscam produtos para o mercado da UE devem tratar o C6 como uma substância química sob crescente pressão regulatória, e não como uma opção segura a longo prazo, e devem acompanhar as atualizações regulatórias da ECHA sobre PFAS para obter informações sobre o escopo e os prazos mais recentes. A regulamentação dos estados dos EUA não se limita à UE. Dois estados dos EUA já promulgaram restrições específicas para PFAS em têxteis e vestuário: a lei AB 1817 da Califórnia proíbe a fabricação, distribuição e venda de novos artigos têxteis que contenham PFAS adicionados intencionalmente acima de 100 ppm de flúor orgânico total a partir de 1º de janeiro de 2025, reduzindo para 50 ppm a partir de 1º de janeiro de 2027. A validade das roupas para atividades ao ar livre em condições de chuva intensa foi prorrogada até 1º de janeiro de 2028. Os requisitos completos estão definidos no texto oficial do projeto de lei. A Lei de Conservação Ambiental de Nova York, Seção 37-0121, proíbe a venda de roupas novas.

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Informe-nos os requisitos do seu projeto, o país e a aplicação pretendida.

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

Amostras de náilon amarelo, vermelho e azul representando um conjunto de corantes ácidos tricromáticos compatíveis.

Seleção de corantes ácidos tricromáticos para tonalidades consistentes de nylon

Sumário Compreendendo a Taxa de Absorção Fatores que Influenciam a Taxa de Absorção Combinando Taxas de Absorção em uma Combinação O Papel do pH na Absorção do Corante Faixas de pH por Classe de Corante Controlando o pH Durante o Tingimento Princípios de Seleção Tricromática Escolhendo Amarelo, Vermelho e Azul Compatíveis Combinações Típicas de Corantes Ácidos Tricromáticos para Nylon Combinação Tricromática para Tons Claros Combinação Tricromática para Tons Escuros Propriedades de Migração e Acúmulo Evitando a Alteração de Tonalidade Diretrizes Práticas para Receitas Lista de Verificação para Testes em Laboratório Perguntas Frequentes O que causa tingimento irregular com corantes ácidos em nylon? Como o controle do pH afeta a reprodutibilidade? O que torna uma combinação tricromática confiável? O tingimento de nylon recompensa a precisão. Os corantes ácidos aderem bem às fibras de poliamida, mas a consistência da tonalidade depende de quão precisamente a taxa de aplicação, o pH e as combinações tricromáticas são controladas em conjunto. Uma pequena discrepância em qualquer variável pode resultar em uma tonalidade diferente do padrão, mesmo quando a receita parece correta no papel. Este artigo analisa os fatores práticos que mantêm as combinações de corantes ácidos compatíveis com o nylon. Entendendo a Taxa de Ataque: A taxa de ataque descreve a rapidez com que um corante se move do banho para a fibra. Em nylon, essa velocidade depende da estrutura do corante, da rampa de temperatura e do número de sítios de ligação do corante disponíveis no substrato. Um corante com alta taxa de absorção pode produzir cores irregulares se se esgotar antes que o banho penetre completamente no tecido, especialmente em malhas de trama fechada ou fios densos. Fatores que influenciam a taxa de fixação Três variáveis ​​têm o maior efeito na velocidade com que um determinado corante ácido se fixa no náilon: Tamanho e estrutura molecular: moléculas menores e mais móveis tendem a migrar e se nivelar mais facilmente, enquanto estruturas maiores ou mais lineares se fixam mais rapidamente, mas migram menos depois de fixadas. Concentração de eletrólitos: níveis mais altos de sal no banho retardam o ataque, aumentando a competição iônica na superfície da fibra, o que pode auxiliar no nivelamento, mas pode reduzir a exaustão total se não estiver equilibrado corretamente. Velocidade de aquecimento: uma rampa de aquecimento muito rápida dá ao corante pouco tempo para migrar antes da fixação, aumentando o risco de manchas ou caudas na peça. Comparação de taxas de aplicação em uma combinação: Ao combinar corantes para obter uma tonalidade, cada componente deve ter uma taxa de aplicação comparável. Se um corante em uma mistura tingir visivelmente mais rápido que os outros, ele dominará os estágios iniciais do tingimento e alterará a tonalidade à medida que o banho progride. Essa é uma das causas mais comuns de problemas de reprodutibilidade em tinturarias de náilon, especialmente quando as receitas são ajustadas sem verificar como a nova combinação se comporta como um sistema, em vez de como corantes individuais. O papel do pH na absorção de corantes: Corantes ácidos requerem um meio ácido para se ligarem eficazmente aos grupos amina da fibra de náilon. O pH faz mais do que definir o ambiente químico; ele também determina a velocidade de absorção do corante e o grau de correção possível após o início do tingimento. Faixas de pH por classe de corante: Diferentes classes de corantes ácidos são formuladas para apresentarem bom desempenho dentro de faixas de pH específicas. Trabalhar fora desse intervalo altera a velocidade de absorção e pode afetar as propriedades de resistência. Classe de corante | Faixa de pH típica | Comportamento de absorção | Corantes ácidos niveladores | pH 5 a 6 | Absorção mais lenta, boa migração, mais fáceis de corrigir | Corantes ácidos de moagem | pH 4.5 a 5.5 | Absorção moderada, menos tolerantes a tingimentos desnivelados | Corantes ácidos de complexo metálico | pH 4 a 5 | Absorção mais rápida, maior solidez, controle de processo mais rigoroso necessário | Essas faixas são referências iniciais. O desempenho real depende do tipo específico de corante, da proporção de banho e do tipo de máquina, portanto, a confirmação em laboratório do substrato pretendido continua sendo necessária antes da ampliação para produção em larga escala. Controlar o pH durante o tingimento: Manter o pH estável ao longo de todo o ciclo é tão importante quanto definir o ponto de partida correto. Um aumento do pH durante o tingimento retarda a absorção e pode deixar a tonalidade pálida ou irregular, enquanto uma queda acentuada no início pode fazer com que o corante se fixe muito rapidamente, impedindo uma migração adequada. Sistemas de tamponamento e adição controlada de ácido mantêm o banho dentro da faixa ideal do início ao fim. Agentes niveladores e auxiliares tamponantes formulados para controle de pH e aderência inicial ajudam a estabilizar a velocidade de absorção em diferentes construções de tecido e condições de máquina, particularmente em construções propensas a uma aderência inicial rápida. Princípios de Seleção Tricromática: A tintura tricromática utiliza corantes amarelo, vermelho e azul para criar uma ampla gama de tonalidades a partir de uma pequena paleta de cores. A compatibilidade entre esses três corantes determina o grau de previsibilidade das tonalidades resultantes, tanto em laboratório quanto em larga escala. Escolhendo cores compatíveis: amarelo, vermelho e azul. Um conjunto tricromático funcional deve apresentar taxas de sucesso semelhantes, sensibilidade ao pH similar e comportamento de migração comparável. Componentes incompatíveis podem causar variações de tonalidade entre as amostras de laboratório e os lotes de produção, mesmo quando a concentração total do corante está correta. Os corantes ácidos Skyacido, formulados especificamente para tingimento de poliamidas, oferecem uma ampla gama de cores com forte combinabilidade entre elas, o que permite combinar componentes amarelos, vermelhos e azuis como um conjunto coordenado, em vez de selecionar cada cor individualmente com base apenas na tonalidade. A tabela abaixo descreve o que verificar em cada componente primário ao construir um conjunto tricromático: Componente Taxa de absorção Verificação Sensibilidade ao pH Comportamento de migração Amarelo Comparar a curva de exaustão com as curvas do vermelho e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Vermelho Comparar a curva de exaustão com as curvas do amarelo e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Azul Comparar a curva de exaustão com as curvas do amarelo e do vermelho Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Realizar essa comparação durante o desenvolvimento da amostra em laboratório, em vez de após um lote em grande escala apresentar deriva de tonalidade, detecta discrepâncias enquanto elas ainda são baratas de corrigir. Combinações típicas de corantes ácidos tricromáticos para nylon. Na prática da tintura de nylon, as combinações tricromáticas são geralmente selecionadas de acordo com a intensidade da cor, a quantidade de pigmento necessária e a compatibilidade entre os corantes. Diferentes combinações podem ser necessárias para tons claros e tons escuros, a fim de manter o equilíbrio entre exaustão, migração e reprodutibilidade da tonalidade. Combinação tricromática para tons claros: Para tons claros e médios, são preferíveis corantes com bom desempenho de migração e comportamento de fixação moderado para obter excelente nivelamento e capacidade de correção de cor. Uma combinação típica de tons claros pode incluir: Exemplo de Posição Tricromática Corante Ácido Amarelo Skyacido Yellow 199 Vermelho Skyacido Red 337 Azul Skyacido Blue 324 Esta combinação proporciona boa compatibilidade e é

Explorar mais »
2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Limpeza por redução na tintura de poliéster: um guia completo

Índice O que é Desmatamento por Redução? Definição e Finalidade Papel na Tingimento por Dispersão Impacto na Solidez da Cor Reclamações Comuns de Qualidade Quando a Limpeza por Redução é Necessária Tons Escuros e Médios Receitas com Alta Concentração de Corante Misturas com Fibras Celulósicas Quando Pode Ser Dispensada Processo e Controle Receita e Parâmetros Típicos Controle de Temperatura e pH Evitando Redução Excessiva ou Insuficiente Enxágue e Neutralização Escolhendo os Agentes Redutores Corretos Hidrossulfito de Sódio Agentes Redutores Sem Enxofre Opções Sustentáveis ​​e de Baixa Temperatura Corantes com Alta Solidez à Lavagem para Reduzir a Carga de Limpeza Solução de Problemas Comuns Baixa Solidez à Lavagem Após a Limpeza Alteração de Cor ou Desbotamento Conclusão Perguntas Frequentes O Que Acontece se Você Dispensar a Limpeza? Limpeza com redução versus lavagem normal? É possível fazer isso em baixa temperatura? Hidrossulfito versus agentes isentos de enxofre? Um lote que parece perfeito na máquina ainda pode falhar em um teste de resistência à lavagem dias depois. Na maioria das vezes, a causa é o corante disperso não fixado que permanece na superfície da fibra, e a solução é a lavagem por redução. Este guia aborda quando essa etapa é necessária, a química por trás dela e como manter a consistência dos resultados, desde a análise em laboratório até a produção em larga escala. O que é desmatamento por redução? Definição e Finalidade: A limpeza de redução é um tratamento pós-tingimento que remove o corante disperso que não penetrou ou fixou nas fibras de poliéster. Durante o tingimento em alta temperatura, algumas moléculas de corante permanecem na superfície da fibra em vez de se difundirem na estrutura do polímero. Sem tratamento, esse corante residual se desprende e mancha durante a lavagem, diminuindo a solidez da cor. Um banho de redução remove a tinta superficial, deixando apenas a tinta que foi devidamente fixada no interior da fibra. Papel na tintura dispersa: A limpeza redutora ocorre no final do ciclo de tingimento disperso, após a etapa principal de tingimento e antes do enxágue final. É uma parte de um fluxo de trabalho mais amplo de tingimento de poliéster que também inclui pré-tratamento, tingimento e acabamento. A página de soluções para aplicação de tingimento de poliéster descreve como essas etapas se conectam, juntamente com os auxiliares recomendados para cada etapa. Impacto na solidez da cor: A solidez da cor à lavagem e ao atrito está entre as especificações que os compradores verificam com mais atenção antes de aceitar uma remessa. A tinta superficial que não foi removida fica pouco aderida e sai com facilidade, que é exatamente o que os testes padronizados, como os métodos de solidez à lavagem da AATCC, visam detectar. Uma etapa de redução e limpeza executada corretamente melhora esses resultados, removendo o corante que, de outra forma, causaria a falha do teste. Queixas comuns de qualidade: As fábricas que pulam ou não realizam a etapa de redução de cor tendem a apresentar um padrão recorrente de problemas: Desbotamento da cor em peças mais claras na mesma lavagem; Manchas nas embalagens ou aviamentos durante o transporte e armazenamento; Tons opacos ou turvos em comparação com a amostra de laboratório aprovada; Remessas rejeitadas após falha nos testes de solidez da cor no laboratório do comprador. Esses problemas são quase sempre atribuíveis a resíduos de corante disperso, e não a uma falha na própria fórmula do corante. Por isso, a etapa de redução de cor merece a mesma atenção que a etapa de tingimento que a precede. Quando é necessário clareamento por redução: Tons escuros e médios. Tons mais escuros e de profundidade média exigem concentrações de corante mais altas, o que naturalmente deixa mais corante não fixado na superfície da fibra. A gama de corantes dispersos Skycron abrange aplicações de tingimento e impressão em tons escuros, médios e vibrantes, e a combinação desses corantes com uma etapa de clareamento por redução adequada é prática padrão para alcançar uma solidez aceitável nessas maiores profundidades de cor. Receitas com alta concentração de corante: Qualquer receita com uma alta porcentagem total de corante em relação ao peso do tecido (% owf) se beneficia da lavagem por redução, não apenas os tons escuros. Como referência geral, as fábricas costumam agrupar a profundidade da tonalidade desta forma: Profundidade da Tonalidade Concentração Típica de Corante Redução Clareamento Claro Abaixo de 1% em relação ao peso Geralmente opcional Médio 1 a 3% owf Recomendado para ambientes escuros acima de 3% de owf Esses valores são um guia geral e não uma regra fixa, já que a classe de tingimento, a mistura de fibras e os objetivos de solidez da cor influenciam o limite. Combinações de múltiplos corantes usadas para obter tonalidades personalizadas precisas seguem essa mesma lógica, já que a combinação de várias classes de corantes pode deixar quantidades variáveis ​​de resíduos na superfície, mesmo em uma porcentagem total moderada. Misturas com fibras celulósicas: As misturas de poliéster-algodão e poliéster-viscose adicionam uma camada extra de risco. O corante disperso que não se fixou na porção de poliéster pode manchar a fibra celulósica, causando uma alteração indesejada na tonalidade do tecido. A redução de brilho protege o contraste ou a tonalidade sólida desejada em ambos os tipos de fibra. Quando pode ser dispensado: Tons muito claros com baixa concentração de corante às vezes não exigem um ciclo completo de redução e limpeza, principalmente quando são usados ​​corantes de alta exaustão e condições de tingimento bem controladas, e uma simples lavagem a quente pode ser suficiente. Ignorar essa etapa deve ser uma decisão deliberada, baseada na profundidade da tonalidade e nos requisitos de resistência da cor, e não um atalho para economizar tempo. Processo e Controle: Receita e Parâmetros Típicos. Um banho de redução alcalina padrão inclui um agente redutor, soda cáustica ou carbonato de sódio, e um agente umectante ou dispersante. Sistemas de desmineralização ácida sem enxofre, que operam em pH mais baixo, são cada vez mais utilizados como alternativa. Um ponto de partida geral seria o seguinte: Parâmetro Faixa típica Agente redutor 2 a 4 g/L Álcali (NaOH ou carbonato de sódio) 2 a 4 g/L Temperatura 70 a 80 °C Tempo 15 a 20 minutos Proporção de banho 1:8 a 1:15 Esses valores variam de acordo com a intensidade da cor, a classe de tingimento e a mistura de fibras, portanto, testes em laboratório devem confirmar a receita final antes da produção em larga escala. Controle de temperatura e pH: A temperatura e o pH são as duas variáveis ​​que mais afetam a eficiência da clarificação: Se for muito fria ou o processo for muito curto, resíduos de corante permanecem e a solidez da cor fica comprometida. Temperatura muito alta ou alcalina demais: a superfície ou o toque do poliéster podem ser afetados. A maioria das receitas convencionais visa um pH levemente alcalino entre 9 e 11. Os sistemas sem enxofre à base de ácido, por sua vez, funcionam em uma faixa de pH neutro a levemente ácido, dependendo do produto utilizado; portanto, o pH alvo deve sempre corresponder à composição química selecionada, em vez de seguir uma única regra fixa. Evitar a super-redução ou a sub-redução. A sub-redução deixa resíduos de corante na superfície, o que posteriormente se manifesta como baixa solidez da cor. As tiras de redução excessiva fixam o corante na fibra, causando perda de cor, opacidade ou uma coloração irregular.

Explorar mais »
Acabamentos repelentes à água C0 vs. C6

Acabamentos repelentes à água C0 vs. C6: qual é o mais adequado para os seus tecidos?

Sumário A Química por Trás dos Acabamentos C0 e C6 O que é o Acabamento DWR C6 O que é o Acabamento DWR C0 Principais Diferenças Estruturais Comparação de Desempenho Repelência à Água e Óleo Durabilidade e Resistência à Lavagem Respirabilidade e Toque Panorama Regulatório Global Restrições REACH e da UE Regulamentações Estaduais dos EUA Requisitos de Marcas e Varejistas Casos de Uso por Setor Roupas para Atividades ao Ar Livre e Esportes Roupas de Trabalho e Têxteis de Proteção Têxteis para o Lar e Estofados Escolhendo o Acabamento Certo Principais Fatores a Considerar Dicas de Teste e Certificação Conclusão Perguntas Frequentes Qual a diferença entre os acabamentos C0 e C6? O C6 DWR é proibido? O C0 tem o mesmo desempenho que o C6? Como escolher entre C0 e C6? Pergunte hoje a um fornecedor de tecidos sobre um acabamento repelente à água, e é bem provável que você receba duas respostas muito diferentes: C6 ou C0. Ambas afirmam manter o tecido seco. Apenas uma delas enfrenta atualmente pressão para ser eliminada gradualmente por parte de reguladores da UE, da Califórnia e de Nova Iorque, bem como por parte de grandes marcas de vestuário. Para os compradores que procuram tecidos repelentes à água atualmente, a escolha não se resume mais apenas ao desempenho. Trata-se de saber qual produto químico ainda será vendável no seu mercado-alvo daqui a dois anos. A química por trás do C0 e do C6 O que é o DWR C6? Os acabamentos repelentes à água duráveis ​​(DWR) C6 utilizam polímeros de fluorocarbono de cadeia curta, especificamente cadeias laterais fluoradas de seis carbonos, para revestir fibras individuais. Essa composição química reduz a energia superficial da fibra para aproximadamente 12 mJ/m², valor inferior à tensão superficial da maioria das águas e óleos. Como resultado, os acabamentos C6 oferecem repelência tanto à água quanto ao óleo, uma combinação que poucos sistemas sem flúor conseguem igualar completamente. A química C6 substituiu os acabamentos de fluorotelômero C8 mais antigos há mais de uma década. O C8 se degrada em PFOA, uma substância conhecida por ser persistente e bioacumulativa no meio ambiente. O composto C6 se degrada em ácido perfluorohexanoico (PFHxA), que possui uma meia-vida ambiental mais curta e menor potencial de bioacumulação. No entanto, o PFHxA não está isento de escrutínio regulatório, conforme abordado na seção de conformidade abaixo. Para compradores que buscam produtos C6, formulações como o impermeabilizante Skyguard C6-C8 combinam resistência à água e ao óleo com boa resistência à lavagem em fibras celulósicas e sintéticas, aplicadas em dosagens típicas de 10 a 40 g/L, e são produzidas sem PFOS, PFOA ou APEO. O que é DWR C0? C0 refere-se à química repelente à água sem flúor. Em vez de cadeias laterais de fluorocarbono, os acabamentos C0 utilizam dendrímeros, ceras ou polímeros à base de poliuretano para construir uma superfície de fibra hidrofóbica. Esses sistemas normalmente atingem uma energia superficial de 20 a 25 mJ/m², o que é suficiente para repelir a água de forma eficaz, mas geralmente não o bastante para proporcionar forte repelência ao óleo. A procura por acabamentos C0 está a crescer rapidamente porque não acarretam riscos de conformidade relacionados com PFAS, um fator que se torna cada vez mais importante à medida que o âmbito regulamentar se alarga. Linhas de produtos como a Skyguard Fluorine-free Waterproofer são aplicadas em concentrações de aproximadamente 10 a 80 g/L, dependendo da durabilidade desejada, não contêm APEO e são formuladas para tecidos onde a repelência a óleo não é um requisito funcional, incluindo a maioria das roupas de exterior, têxteis para o lar e aplicações na moda. Principais diferenças estruturais Atributo C6 (Fluorocarbono) C0 (Sem flúor) Energia superficial Aprox. Aproximadamente 12 mJ/m² 20 a 25 mJ/m² Repelência à água Excelente Boa a excelente Repelência a óleo Sim Limitada ou nenhuma Teor de PFAS Presente (à base de PFHxA) Nenhuma Temperatura típica de cura 150 a 160 °C 160 a 180 °C Comparação de desempenho Repelência à água e a óleo Os acabamentos C6 continuam sendo a referência sempre que a resistência a óleo, graxa ou manchas orgânicas for necessária juntamente com a repelência à água, como em roupas de trabalho expostas a óleos de máquinas ou aventais para contato com alimentos. Os acabamentos C0 reduziram significativamente a diferença em termos de repelência à água pura, com muitas formulações recentes alcançando resultados comparáveis ​​aos do C6 em testes padronizados de resistência à água. Em relação a manchas à base de óleo, no entanto, os acabamentos C0 ainda deixam a desejar. Durabilidade e resistência à lavagem: Ambas as composições químicas dependem da adsorção física quando aplicadas pela primeira vez ao tecido, e essa ligação enfraquece progressivamente com lavagens repetidas e exposição ao detergente. Um agente de reticulação prolonga a durabilidade da lavagem, ligando as cadeias de polímero DWR umas às outras e aos grupos reativos na superfície da fibra, convertendo um revestimento fracamente adsorvido em um revestimento quimicamente ancorado. O agente de reticulação Sylic, por exemplo, é dosado no mesmo banho em uma proporção de 10 a 30% da quantidade de repelente de água, não contém APEO, PFOA, PFOS ou formaldeído e é compatível com sistemas C6 e sem flúor, tornando-se um complemento prático quando um acabamento precisa suportar 20 ou mais ciclos de lavagem industriais ou domésticos. Respirabilidade e toque: Os acabamentos C0 e C6 revestem a superfície da fibra em vez de preencher os poros entre os fios, preservando, assim, a respirabilidade em níveis de aplicação adequados. Dois fatores costumam comprometer esse equilíbrio: a sobredosagem do acabamento, que pode bloquear parcialmente a porosidade entre os fios e enrijecer o tecido; e a concentração irregular do banho, que cria zonas localizadas com alta concentração ao longo da largura do tecido. Os acabamentos C0 às vezes exigem níveis de aplicação ligeiramente mais altos para igualar a repelência à água do C6, o que torna a precisão da dosagem e a uniformidade do banho especialmente importantes para manter um resultado macio e respirável. Panorama regulatório global: REACH e restrições da UE. A UE regulamenta os PFAS em têxteis ao abrigo do Anexo XVII do REACH. Uma restrição ao PFHxA, produto de degradação da química C6, entra em vigor na UE e no EEE a partir de 2026, e uma restrição mais abrangente, que engloba toda a família PFAS, está atualmente em avaliação pela Agência Europeia de Produtos Químicos. Compradores e marcas que buscam produtos para o mercado da UE devem tratar o C6 como uma substância química sob crescente pressão regulatória, e não como uma opção segura a longo prazo, e devem acompanhar as atualizações regulatórias da ECHA sobre PFAS para obter informações sobre o escopo e os prazos mais recentes. A regulamentação dos estados dos EUA não se limita à UE. Dois estados dos EUA já promulgaram restrições específicas para PFAS em têxteis e vestuário: a lei AB 1817 da Califórnia proíbe a fabricação, distribuição e venda de novos artigos têxteis que contenham PFAS adicionados intencionalmente acima de 100 ppm de flúor orgânico total a partir de 1º de janeiro de 2025, reduzindo para 50 ppm a partir de 1º de janeiro de 2027. A validade das roupas para atividades ao ar livre em condições de chuva intensa foi prorrogada até 1º de janeiro de 2028. Os requisitos completos estão definidos no texto oficial do projeto de lei. A Lei de Conservação Ambiental de Nova York, Seção 37-0121, proíbe a venda de roupas novas.

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Por favor, informe os requisitos, o país e a aplicação.

Voltar ao Topo
E-mail WhatsApp

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.