...

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Menanggapi dalam waktu 24 jam

Zat Pengikat dalam Pewarnaan Tekstil: Apa Fungsinya, Kapan Digunakan, dan Bagaimana Cara Pemberian Dosisnya?

Zat pengikat (sequestering agents) merupakan bagian penting namun sering diabaikan dalam proses pengolahan basah tekstil. Jika digunakan dengan benar, zat pengikat melindungi larutan pewarna, meningkatkan konsistensi warna, dan membantu mencegah pengerjaan ulang yang mahal di seluruh proses pra-perlakuan, pewarnaan, dan penyelesaian.

Apa Itu Agen Pengikat?

Pengertian dan Fungsi

Zat pengikat adalah senyawa kimia yang mengikat ion logam dalam air proses dan menetralkan reaktivitasnya — menangkap ion yang tidak diinginkan seperti kalsium, magnesium, besi, dan tembaga sebelum mengganggu zat pewarna, zat pemutih, atau bahan pembantu lainnya.

Cara Kerja Chelation

Sebagian besar agen pengikat bekerja melalui khelasi: sebuah molekul dengan banyak situs pengikatan membungkus ion logam, membentuk kompleks yang stabil dan larut yang tetap inert dalam larutan. Ion yang terikat tidak lagi dapat menyebabkan pengendapan, mengganggu kelarutan pewarna, atau merusak permukaan serat.

Kekuatan pengikatan dinyatakan sebagai konstanta stabilitas, atau log K. Semakin tinggi nilainya, semakin kuat agen tersebut mengikat ion logam dalam kondisi proses yang menuntut.

Mengapa Ion Logam Menjadi Masalah dalam Proses Pewarnaan?

Kontaminan Ion Logam Umum dalam Air Proses

Sebagian besar pabrik tekstil mengambil air dari pasokan kota, sumur, sungai, atau sumber daur ulang, dan bahkan air yang telah diolah pun mengandung mineral terlarut. Ion-ion bermasalah yang paling umum adalah:

  • Kalsium dan magnesium: Penyebab utama kesadahan air. Mereka bereaksi dengan sabun, surfaktan, dan anion pewarna untuk membentuk endapan yang tidak larut.
  • BesiTerdapat dalam air sumur, pipa tua, dan sistem daur ulang. Bahkan dalam jumlah yang sangat kecil pun berbahaya, karena besi mengkatalisis penguraian hidrogen peroksida dan menyebabkan perubahan warna, terutama pada pewarnaan reaktif dan pewarnaan celup.
  • Tembaga dan mangan: Lebih jarang terjadi tetapi dapat menyebabkan penyimpangan warna yang signifikan, terutama pada warna pastel atau cerah.
  • Jejak logam beratSeng, nikel, dan kromium dapat muncul dalam air daur ulang atau air industri dan dapat mengganggu kimia pewarna.

Kesadahan air dinyatakan dalam ppm CaCO₃ atau derajat kesadahan Jerman (°dH). Sebagai referensi, 1 mmol/L ≈ 100 ppm CaCO₃ ≈ 5.6 °dH, konversi ini berguna saat membandingkan laporan laboratorium internasional atau standar Eropa. Bahkan air dengan kesadahan sedang pada 150 hingga 200 ppm CaCO₃ dapat menyebabkan masalah pewarnaan yang terlihat jika tidak ditangani.

Dampak pada Kualitas Pewarnaan

Pengaruh ion logam terhadap kualitas pewarnaan terbagi menjadi dua kategori berbeda, yang masing-masing beroperasi melalui mekanisme yang berbeda.

Ion kesadahan (kalsium dan magnesium) mengurangi kelarutan zat warna pada suhu tinggi dan bersaing dengan molekul zat warna di permukaan serat, menurunkan efisiensi penyerapan dan menyebabkan distribusi yang tidak merata. Ion-ion ini juga bereaksi dengan zat warna anionik dan surfaktan membentuk sabun dan endapan yang tidak larut yang dapat menempel pada permukaan kain dan mengganggu proses selanjutnya.

Logam transisi (besi dan tembaga) menyebabkan gangguan yang lebih spesifik secara kimiawi. Besi sangat agresif: dalam pemutihan hidrogen peroksida, besi mengkatalisis reaksi tipe Fenton yang mempercepat dekomposisi peroksida, menyebabkan keputihan yang tidak konsisten dan, dalam kasus yang parah, kerusakan serat. Selama pewarnaan, besi membentuk kompleks dengan molekul pewarna, menyebabkan perubahan warna atau endapan dalam larutan. Tembaga menghadirkan risiko serupa: dalam pewarnaan reaktif, tembaga melemahkan ikatan pewarna-serat dan mengurangi ketahanan luntur saat dicuci; dalam pewarnaan celup, tembaga dalam jumlah kecil memperlambat proses reduksi dan menyebabkan perkembangan pewarna yang tidak sempurna.

Jika tidak dikendalikan, kontaminasi ion logam akan mengakibatkan:

  • Pewarnaan tidak merataDistribusi pewarna yang tidak merata terlihat sebagai garis-garis, bercak, atau variasi warna.
  • Penyimpangan warnaWarna akhir tidak sesuai dengan warna target, terutama ketika besi atau tembaga membentuk kompleks dengan kromofor pewarna.
  • Ketahanan warna berkurangPewarna yang terikat lemah akan lebih mudah terlepas saat dicuci atau digosok.
  • Kerusakan kainDekomposisi peroksida yang dikatalisis oleh besi dapat menyebabkan pelunakan atau lubang pada serat selulosa selama proses pemutihan.
  • Tingkat pewarnaan ulang yang lebih tinggiProduksi di luar naungan dan hasil panen berkualitas rendah meningkatkan biaya dan konsumsi air.

Jenis-jenis Agen Pengikat

Zat pengikat yang digunakan dalam pengolahan tekstil bukanlah satu keluarga kimia tunggal. Zat-zat tersebut berbeda dalam kekuatan pengikatan, stabilitas pH, ketahanan suhu, dan profil lingkungan.

Agen Pengikat Berbasis Fosfonat

Agen berbasis fosfonat termasuk yang paling banyak digunakan dalam pemrosesan basah tekstil. Agen ini membentuk kompleks yang kuat dengan kalsium, magnesium, besi, dan logam berat di berbagai rentang pH dan pada suhu tinggi. Karakteristik utamanya meliputi stabilitas yang sangat baik dalam larutan alkali, keandalan pada suhu tinggi, efektivitas pada dosis rendah, dan penghambatan ambang batas yang baik — artinya agen ini mencegah pembentukan kerak bahkan pada dosis sub-stoikiometrik.

Salah satu kelemahan dari penggunaan fosfonat adalah mengandung fosfor, yang berkontribusi terhadap eutrofikasi dalam air limbah. Tekanan regulasi terhadap fosfor meningkat di beberapa wilayah, mendorong beberapa pabrik untuk beralih ke alternatif bebas fosfor.

Agen Pengikat Polikarboksilat

Agen polikarboksilat umumnya lebih ramah lingkungan daripada jenis fosfonat: agen ini lebih mudah terurai secara hayati dan tidak menambah fosfor ke air limbah. Kekuatan khelasinya untuk kalsium dan magnesium sebanding dengan jenis fosfonat pada tingkat kesadahan sedang, sedangkan kapasitasnya untuk besi dan tembaga umumnya lebih rendah.

Polikarboksilat berbobot molekul tinggi modern memiliki kemampuan pengikatan besi yang lebih baik dibandingkan dengan formulasi sebelumnya; namun, stabilitasnya pada suhu tinggi dan kondisi basa kuat tetap lebih rendah daripada agen berbasis fosfonat, yang merupakan pertimbangan penting saat memilih produk untuk bak pencucian atau pemutihan. Banyak juga yang memberikan aksi pendispersian di samping pengikatan, sehingga bermanfaat dalam formulasi tambahan gabungan.

Polikarboksilat adalah bahan aktif umum dalam produk bersertifikasi label ramah lingkungan dan semakin banyak ditentukan oleh pabrik yang berupaya memenuhi standar ZDHC MRSL atau sertifikasi OEKO-TEX.

Grup ZDHC Skychem

Sekilas tentang EDTA, DTPA, dan NTA

EDTA, DTPA, dan NTA termasuk dalam keluarga aminopolikarboksilat dan merupakan agen pengikat yang paling banyak dibahas secara teknis dalam kimia tekstil. Masing-masing berbeda dalam kekuatan khelasi, stabilitas, dan profil lingkungan:

Agen Kekuatan Kelasi Tahap Penggunaan Terbaik Biodegradabilitas Pertimbangan Utama
EDTA Medium Pewarnaan umum dan pra-perlakuan Rendah Perlambatan degradasi lingkungan
DTPA Terkuat Pewarnaan sensitif besi dan suhu tinggi Rendah Biaya satuan lebih tinggi
NTA Moderat Pra-perawatan dan pembersihan Tertinggi Diatur di beberapa pasar; sifat pengkelatnya dapat memobilisasi kembali logam berat yang terikat dalam sedimen atau lumpur, sehingga meningkatkan ketersediaan hayatinya di lingkungan. Kepatuhan terhadap peraturan setempat diperlukan sebelum digunakan. 

EDTA adalah pilihan umum yang paling banyak digunakan. DTPA menawarkan kontrol yang lebih kuat terhadap besi dan tembaga dan lebih disukai untuk warna yang sensitif atau proses suhu tinggi. NTA lebih ekonomis dan lebih mudah terurai secara hayati, tetapi tunduk pada pembatasan di beberapa wilayah karena sifat pengkelatnya dapat memobilisasi kembali logam berat yang terikat dalam sedimen atau lumpur pengolahan, sehingga meningkatkan ketersediaan hayati di lingkungan. Pabrik harus memverifikasi peraturan lokal yang berlaku sebelum memilih produk berbasis NTA.

Agen Pengikat Sylic® diformulasikan secara khusus untuk pemrosesan basah tekstil, dengan pilihan yang mencakup tahap pra-perlakuan, pewarnaan, dan pencucian. Setiap produk dikembangkan untuk bekerja secara andal di bawah kondisi pH, suhu, dan kimia yang khas dari operasi pewarnaan industri.

Salah satu contohnya adalah Sylic® P1500A, agen pendispersi dan pengikat dalam bentuk bubuk yang cocok untuk pra-perlakuan, pencucian dengan sabun, dan pencucian pasca-pewarnaan pada berbagai jenis kain. Produk ini membantu mencegah pengendapan selama pewarnaan dan penyelesaian akhir, dengan dosis yang direkomendasikan sebesar 0.5–1.5 g/L dalam proses kontinu dan 2.0–3.0 g/L dalam proses batch. Dalam proses kontinu di mana rasio cairan lebih rendah, batas atas kisaran dosis mungkin diperlukan ketika konsentrasi ion logam meningkat. Dalam proses batch, dosis optimal harus disesuaikan dengan rasio cairan aktual dan kesadahan air. Dosis spesifik dalam kedua kasus tersebut harus dikonfirmasi melalui pengujian kualitas air.

Kapan Menggunakan Agen Pengikat?

Tergantung pada kualitas air, jenis serat, dan kimia proses, zat pengikat mungkin diperlukan di beberapa titik di sepanjang jalur produksi.

Pra-Perawatan: Pembersihan dan Pemutihan

Selama proses pencucian, ion air sadah bereaksi dengan asam lemak dan surfaktan membentuk sabun kalsium atau magnesium yang mengendap di permukaan kain dan mengganggu penyerapan zat warna. Dalam pemutihan hidrogen peroksida, bahkan beberapa ppm zat besi bebas dapat mengkatalisis dekomposisi peroksida yang tidak terkontrol, menyebabkan keputihan yang tidak konsisten dan, dalam kasus yang parah, pelunakan serat. Zat pengikat bekerja bersama dengan penstabil peroksida untuk melindungi baik zat pemutih maupun serat.

Larutan pra-perlakuan biasanya bersifat basa pada suhu 60°C hingga 130°C, sehingga agen pengikat harus stabil dalam kondisi pH tinggi dan suhu tinggi. Jenis berbasis fosfonat dan polikarboksilat tertentu sangat cocok untuk digunakan di sini.

Bahan pembantu pra-perlakuan Sylic® mencakup agen pengikat yang dirancang untuk stabilitas dalam bak pencucian dan pemutihan bersuhu tinggi dan sangat basa, membantu pabrik mempertahankan keputihan dan integritas kain yang konsisten sejak langkah pemrosesan pertama.

Selama Proses Pewarnaan: Pewarna Reaktif, Dispersi, dan Pewarna Vat

Dalam pewarnaan reaktif kapas, kalsium dan magnesium mengurangi kelarutan zat warna pada suhu yang lebih tinggi, sementara besi mengubah corak warna dengan membentuk kompleks dengan kromofor zat warna. Zat pengikat (sequestering agent) harus ditambahkan sebelum zat warna untuk mengkondisikan air dan menjaga kestabilan larutan selama proses penyerapan dan fiksasi.

Dalam pewarnaan dispersi poliester pada suhu tinggi (120°C hingga 135°C), zat pengikat mencegah pengendapan kesadahan dan mempertahankan efektivitas dispersan. Penambahan dosis seringkali diperlukan ketika kesadahan air melebihi 150 ppm, bahkan ketika pengikat sudah ada dalam formulasi pewarna.

Dalam pewarnaan celup , besi dan tembaga mengganggu reaksi reduksi-oksidasi yang menghasilkan zat warna di dalam serat. Zat pengikat menjaga agar larutan reduksi tetap bersih dan konsisten.

Produk Pembantu Pewarnaan Sylic® mencakup larutan pengikat dan perata yang kompatibel dengan sistem pewarna reaktif, dispersi, vat, dan sistem pewarna lainnya, yang dirancang untuk mendukung penyerapan yang stabil, penetrasi pewarna yang merata, dan hasil warna yang dapat direproduksi di berbagai jenis serat.

Mencuci dan Menyelesaikan

Ion-ion air sadah selama proses pencucian dapat menyebabkan zat warna yang terlepas kembali menempel pada kain alih-alih terbilas, yang merupakan penyebab umum dari daya tahan gosok yang buruk bahkan ketika proses pewarnaan dan fiksasi sudah tepat. Penambahan sedikit zat pengikat (sequestering agent) dalam larutan pencucian, khususnya untuk pewarnaan reaktif dan pewarnaan vat, menjaga zat warna yang tidak terfiksasi tetap dalam suspensi dan mendorong pembilasan yang lebih bersih.

Manfaat zat pengikat pada tahap pencucian bervariasi tergantung kelas pewarna. Untuk pewarna reaktif, zat pengikat memberikan peran tambahan yang berguna dalam menjaga pewarna yang tidak terikat tetap terdispersi dan mencegah pengendapan ulang, tetapi tidak menggantikan bahan pembantu pencucian khusus yang diformulasikan untuk sistem reaktif. Untuk pewarna dispersi dan proses pewarnaan termosol, kontribusi zat pengikat selama pencucian umumnya terbatas dan mungkin tidak membenarkan penambahan secara rutin. Disarankan untuk mengevaluasi kebutuhan berdasarkan sistem pewarna spesifik dan kualitas air aktual sebelum menjadikannya langkah standar.

Pada tahap akhir seperti pelunakan atau pengolahan fungsional, zat pengikat kalsium atau magnesium jarang dibutuhkan tetapi tetap relevan ketika air sangat keras atau ketika larutan sensitif terhadap pengendapan kalsium atau magnesium.

Bagaimana Cara Memberikan Dosis Agen Pengikat?

Pemberian dosis yang kurang akan menyisakan ion logam sisa yang dapat menyebabkan masalah. Pemberian dosis yang berlebihan akan membuang produk dan terkadang dapat mengganggu kimia larutan. Menentukan dosis yang tepat bergantung pada kondisi spesifik setiap tahapan proses.

Faktor-faktor yang Mempengaruhi Dosis

  • Kekerasan airSemakin tinggi total kesadahan (ppm CaCO₃ atau °dH), semakin banyak zat pengikat yang dibutuhkan.
  • Kandungan besi dan logam beratZat besi membutuhkan kapasitas pengikatan yang lebih besar per ppm dibandingkan kalsium atau magnesium karena afinitasnya yang lebih kuat terhadap molekul pewarna dan permukaan serat.
  • Rasio minuman kerasRasio cairan yang lebih rendah akan memekatkan ion logam relatif terhadap volume air, sehingga memerlukan dosis yang proporsional lebih tinggi.
  • Tahap prosesLarutan pra-perawatan membutuhkan dosis yang lebih tinggi daripada larutan pewarnaan atau pencucian karena alkalinitas yang lebih kuat dan suhu yang lebih tinggi.
  • Jenis serat dan pewarnaSerat selulosa dan pewarna reaktif atau pewarna vat lebih sensitif terhadap interferensi ion logam dibandingkan dengan pewarna sintetis atau pewarna dispersi.
  • Spesifikasi ProdukKandungan aktif dan kapasitas khelasi bervariasi tergantung produk. Selalu rujuk ke lembar data teknis untuk panduan dosis.

Referensi Dosis: Berdasarkan Kesadahan Air dan Tahap Proses

Titik awal yang praktis adalah mencocokkan kapasitas khelasi agen yang dipilih dengan beban ion logam yang terukur dalam air proses:

  1. Ukur kesadahan air total (ppm CaCO₃) dan kandungan besi (ppm Fe) menggunakan alat uji atau analisis laboratorium.
  2. Periksa lembar data produk untuk nilai khelasi, yang biasanya dinyatakan sebagai mg CaCO₃ yang diikat per gram produk.
  3. Hitung dosis yang dibutuhkan untuk membentuk kompleks dengan kekerasan yang terukur, lalu tambahkan margin keamanan 20 hingga 30% untuk variabilitas dan kontributor logam tambahan.

Tabel di bawah ini memberikan kisaran dosis indikatif berdasarkan kesadahan air, dengan asumsi kadar besi sedang. Jika besi terlarut dalam air proses melebihi 1 ppm, tingkatkan dosis yang ditunjukkan sebesar 20 hingga 50%, terutama untuk tahap pewarnaan reaktif dan pemutihan hidrogen peroksida di mana bahkan konsentrasi besi yang rendah pun dapat secara signifikan memengaruhi konsistensi warna dan kinerja pemutihan.

Kekerasan air Rentang Dosis Indikatif
Lunak (0–100 ppm CaCO₃) 0.5–1.0 gram/liter
Sedang (100–250 ppm CaCO₃) 1.0–2.0 gram/liter
Keras (250–400 ppm CaCO₃) 2.0–3.0 gram/liter
Sangat Keras (>400 ppm CaCO₃) 3.0–5.0 g/L atau lebih

Kisaran tipikal berdasarkan tahapan proses adalah:

  • Pembersihan dan pemutihan: 1.0–3.0 g/L, ditambahkan sebelum atau bersamaan dengan alkali dan zat pemutih.
  • Mandi mewarnai: 0.5–1.5 g/L, ditambahkan sebelum pewarna untuk mengkondisikan air terlebih dahulu.
  • Membilas: 0.3–1.0 g/L, untuk mencegah pengendapan ulang pewarna dan memastikan pembilasan yang bersih.

Semua angka hanya sebagai panduan umum. Selalu verifikasi dengan lembar data produk dan lakukan uji coba rendaman sebelum mengubah dosis produksi massal.
Kesalahan Dosis Umum yang Harus Dihindari

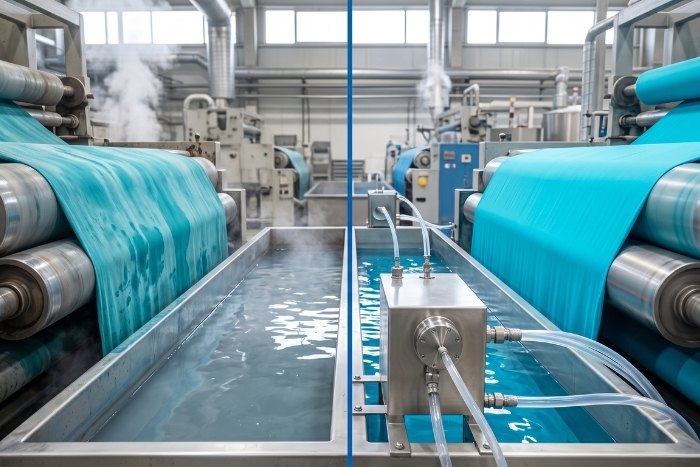
Menambahkan zat pengikat setelah pewarna : Zat pengikat harus selalu ditambahkan sebelum pewarna. Setelah ion logam bebas mulai bereaksi dengan molekul pewarna, kerusakan pada kualitas warna tidak dapat sepenuhnya dipulihkan.

Menerapkan dosis tetap tanpa memperhatikan kualitas air : Kesadahan air dapat berubah secara musiman, terutama di pabrik yang mengambil air dari sungai atau sumber yang sebagian didaur ulang. Pengujian rutin dan penyesuaian dosis mencegah kinerja yang kurang optimal dan pengeluaran bahan kimia yang tidak perlu.

Menghilangkan zat besi dari perhitungan dosis : Kit titrasi kesadahan standar mengukur kalsium dan magnesium tetapi tidak zat besi. Karena zat besi terlarut mengganggu pewarnaan pada konsentrasi yang jauh lebih rendah daripada kalsium, pengujian zat besi terpisah sangat penting ketika masalah konsistensi warna terus berlanjut.

Dengan asumsi satu produk dapat digunakan di semua tahapan : Beberapa zat pengikat hanya stabil dalam kondisi basa dan dapat kehilangan efektivitasnya dalam larutan pewarna netral atau sedikit asam. Selalu periksa kisaran stabilitas pH sebelum mengaplikasikan produk di beberapa tahapan.

Melewatkan proses sekuestrasi di daerah dengan air lunak : Variasi musiman, penumpukan kerak mesin, atau kontaminasi air daur ulang dapat memasukkan ion logam dalam jumlah yang cukup untuk memengaruhi hasil bahkan di daerah dengan air yang umumnya lunak. Dosis rendah yang konsisten memberikan penyangga yang andal.

Kesimpulan

Zat pengikat ion logam melindungi setiap tahap pemrosesan basah, mulai dari pembersihan hingga pewarnaan dan pencucian. Dengan mengendalikan interferensi ion logam, zat ini menstabilkan larutan pewarna, meningkatkan reproduksi warna, mengurangi tingkat pewarnaan ulang, dan melindungi kain selama pemutihan. Penggunaan yang efektif bergantung pada pemilihan jenis zat yang tepat, penambahan pada tahap yang tepat dan dalam urutan yang benar, serta dosis berdasarkan kualitas air yang sebenarnya.

Untuk mendapatkan panduan dalam memilih agen pengikat yang tepat untuk proses tertentu atau untuk meminta sampel, hubungi Skychem.

Pertanyaan Umum Demo Slot

Apakah zat pengikat dapat digunakan dengan semua kelas pewarna?

Ya. Agen pengikat (sequestering agent) kompatibel dengan semua kelas pewarna utama, termasuk pewarna reaktif, dispersi, vat, asam, dan langsung. Jenis produk dan waktu penambahan harus sesuai dengan kelas pewarna dan kondisi larutan. Misalnya, agen yang digunakan dalam pewarnaan reaktif alkali harus stabil pada pH tinggi, sedangkan agen yang digunakan dalam pewarnaan asam pada nilon harus tetap efektif pada nilai pH yang lebih rendah. Selalu verifikasi kompatibilitas produk dengan kelas pewarna target sebelum digunakan.

Apakah agen pengikat bebas fosfat sama efektifnya?

Untuk sebagian besar aplikasi standar, ya. Produk berbasis fosfonat dan polikarboksilat tanpa gugus fosfat telah meningkat secara signifikan dalam beberapa tahun terakhir dan dapat menyamai atau mendekati kinerja berbasis fosfat dalam proses pencucian, pemutihan, dan pewarnaan. Beberapa pilihan bebas fosfat mungkin memerlukan dosis yang sedikit lebih tinggi pada tingkat kesadahan yang sangat tinggi atau menunjukkan stabilitas yang berkurang pada suhu ekstrem. Pengujian dalam kondisi proses sebenarnya adalah cara paling andal untuk memastikan kinerja sebelum beralih.

Bagaimana cara saya menguji kesadahan air sebelum menambahkan bahan kimia?

Kit uji berbasis titrasi adalah pendekatan paling sederhana. Kit ini mudah didapatkan, murah, dan memberikan hasil dalam ppm CaCO₃ atau °dH dalam beberapa menit, sehingga cocok untuk pemantauan rutin di lantai pabrik. Untuk analisis yang lebih lengkap yang mencakup besi, mangan, dan logam jejak lainnya, pengujian laboratorium oleh layanan terakreditasi direkomendasikan, terutama ketika masalah pewarnaan yang terus-menerus menunjukkan kontaminasi di luar kesadahan standar.


Bacaan terkait:

  1. EDTA vs DTPA vs NTA dalam Pewarnaan Tekstil
  2. Pengaruh Perlakuan Awal terhadap Kualitas Kain
  3. Bahan Kimia yang Digunakan dalam Pewarnaan Tekstil

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

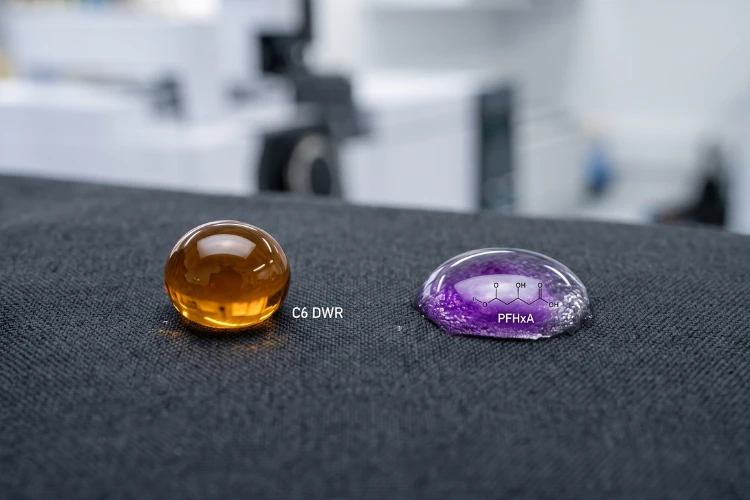
Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Sampaikan kepada kami persyaratan proyek Anda, negara, dan aplikasi yang dimaksud.

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Mohon sebutkan persyaratan, negara, dan cara pengajuannya.

Gulir ke Atas
Email WhatsApp

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam