...

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Menanggapi dalam waktu 24 jam

Bagaimana Memilih Mitra Pewarnaan Tekstil yang Berkelanjutan dan Hemat Energi?

Sebagian besar perusahaan pewarna sekarang menyebut diri mereka berkelanjutan. Namun, hanya sedikit yang mampu menghasilkan dokumentasi yang dapat dipertanggungjawabkan dalam audit pembeli atau tinjauan pengungkapan Lingkup 3. Kesenjangan antara klaim dan bukti inilah yang menyebabkan risiko merek menumpuk, seringkali tidak terlihat hingga temuan ketidaksesuaian mengungkapnya tepat pada saat yang salah.

Memilih mitra pewarnaan yang benar-benar berkelanjutan membutuhkan pendekatan terstruktur: mengetahui sertifikasi apa yang harus dicari, bagaimana memverifikasinya, dan bagaimana membedakan perubahan operasional nyata dari pembaruan pemasaran. Panduan ini mencakup ketiga hal tersebut.

Mengapa Keputusan Ini Melampaui Sekadar Teknologi Pewarnaan

Biaya Sebenarnya dari Pewarnaan yang Tidak Berkelanjutan

Pewarnaan tekstil konvensional bergantung pada volume air yang besar, pemrosesan suhu tinggi, dan bahan kimia sintetis yang menjadi berbahaya jika dibuang tanpa pengolahan yang tepat. Di wilayah manufaktur yang infrastruktur air limbahnya belum berkembang, praktik pewarnaan pemasok dapat membuat merek Anda terkena denda peraturan, kerusakan reputasi, dan audit pemasok yang gagal pada saat-saat kritis.

Selain tanggung jawab lingkungan, ada juga argumen biaya. Proses pewarnaan yang tidak berkelanjutan biasanya melibatkan dosis bahan kimia yang tidak efisien, penggunaan energi yang berlebihan, dan pengolahan limbah yang mahal. Mitra yang telah mengoptimalkan proses ini umumnya beroperasi dengan biaya operasional yang lebih rendah, yang dapat menghasilkan harga yang lebih stabil dari waktu ke waktu.

Tekanan Regulasi dan Pasar Mendorong Perubahan

Kesepakatan Hijau Uni Eropa dan Arahan Pelaporan Keberlanjutan Perusahaan mendorong merek fesyen untuk mendokumentasikan dan mengungkapkan emisi Cakupan 3, yang mencakup dampak lingkungan dari mitra manufaktur. Pembeli ritel besar di Eropa dan Amerika Utara kini secara rutin mewajibkan pemasok untuk mematuhi kerangka kerja zat terlarang seperti ZDHC MRSL. Jika mitra pewarnaan Anda tidak dapat memberikan dokumentasi yang sesuai dengan persyaratan ini, mereka bukanlah pilihan jangka panjang yang layak untuk pasar yang diatur.

Kain Pewarna Tekstil Berkelanjutan

Apa Arti Sebenarnya dari “Berkelanjutan” dalam Pewarnaan Tekstil?

Keberlanjutan dalam pewarnaan tekstil mencakup tiga dimensi lingkungan yang masing-masing perlu dievaluasi secara independen: pengelolaan air, efisiensi energi, dan kepatuhan terhadap standar kimia. Artikel ini berfokus pada ketiga dimensi tersebut. Penilaian pemasok yang lengkap juga harus mencakup kepatuhan sosial, meliputi standar ketenagakerjaan, kesehatan dan keselamatan pekerja, dan program audit pabrik seperti SEDEX atau SA8000, yang berada di luar cakupan panduan ini tetapi merupakan bagian yang sama pentingnya dari setiap proses kualifikasi pemasok yang bertanggung jawab.

Pengelolaan Air dan Air Limbah

Penggunaan air dalam pewarnaan konvensional dapat melebihi 100 liter per kilogram kain. Mitra berkelanjutan yang kredibel menunjukkan rasio larutan yang lebih rendah, sistem daur ulang air, dan instalasi pengolahan limbah yang memenuhi standar pembuangan lokal. Tanyakan secara spesifik tentang konsumsi air rata-rata per kilogram untuk berbagai jenis kain umum, dan apakah mereka menggunakan kembali larutan pewarna atau memulihkan panas dari air bilasan.

Konsumsi Energi dan Efisiensi Proses

Proses pewarnaan hemat energi dihasilkan dari kombinasi desain mesin, kimia proses, dan penjadwalan produksi. Mesin pewarnaan celup modern dengan profil pemanasan dan pendinginan yang dioptimalkan mengonsumsi energi per siklus secara signifikan lebih sedikit daripada peralatan lama. Mitra yang menjalankan proses pewarnaan suhu rendah untuk poliester dan campuran sintetis menawarkan penghematan karbon yang berarti tanpa mengorbankan kualitas warna. Sumber energi terbarukan perlu dipertimbangkan secara terpisah: fasilitas yang sebagian listriknya berasal dari tenaga surya atau angin mengurangi intensitas karbon rantai pasokan Scope 3 Anda dengan cara yang tidak dapat dilakukan hanya dengan efisiensi proses saja.

Keselamatan dan Kepatuhan Kimia

Pengelolaan bahan kimia seringkali merupakan dimensi yang paling kompleks untuk dievaluasi, dan yang paling sulit dideteksi adalah praktik greenwashing tanpa dokumentasi. Perbedaan mendasar terletak antara bahan kimia yang terdapat dalam produk jadi dan bahan kimia yang digunakan selama proses produksi. Kepatuhan MRSL membahas yang terakhir, yang menjadikannya standar yang lebih ketat dan lebih relevan ketika menilai bagaimana mitra benar-benar beroperasi di lantai pabrik. Untuk rincian lengkap tentang tingkat kepatuhan ZDHC dan cara menerapkannya saat meninjau input bahan kimia, lihat panduan bahan kimia tekstil ZDHC kami.
Sertifikasi yang Menandakan Komitmen Sejati

Sertifikasi menerjemahkan tiga dimensi lingkungan ke dalam klaim yang diverifikasi secara independen, sehingga menghilangkan kebutuhan untuk mempercayai begitu saja pernyataan pemasok. Empat kerangka kerja yang paling relevan untuk mengevaluasi mitra pewarnaan tekstil adalah sebagai berikut.

GOTS

Standar Tekstil Organik Global (GOTS) mencakup baik input serat organik maupun tahap pemrosesan, termasuk pewarnaan. Rumah pewarnaan bersertifikasi GOTS harus hanya menggunakan pewarna dan bahan pembantu yang disetujui, menjaga pengolahan air limbah yang berfungsi, dan lulus audit pihak ketiga tahunan. Untuk merek yang bekerja dengan kapas organik atau serat alami bersertifikat lainnya, sertifikasi GOTS pada tahap pewarnaan biasanya merupakan persyaratan yang tidak dapat dinegosiasikan.

Kesesuaian ZDHC MRSL

Kepatuhan ZDHC terdiri dari tiga tingkatan, dan tingkatan tersebut penting saat membandingkan pemasok. Tingkat 1 melibatkan deklarasi mandiri dasar. Tingkat 2 memerlukan pengujian pihak ketiga terhadap produk kimia individual. Tingkat 3 adalah tingkatan tertinggi, yang menuntut verifikasi sistem manajemen kimia secara menyeluruh di seluruh fasilitas. Saat mengevaluasi mitra pewarnaan, tanyakan tingkat kepatuhan mana yang mereka miliki dan mintalah dokumentasi terkait beserta tanggal penilaiannya. Pemasok yang mengklaim kepatuhan ZDHC tanpa dapat menentukan tingkat kepatuhan mereka atau memberikan dokumen pendukung bukanlah pemasok yang benar-benar patuh.

tanda biru

Standar Bluesign menilai produktivitas sumber daya secara simultan di bidang energi, air, bahan kimia, dan kesehatan kerja. Fasilitas yang disetujui Bluesign telah lulus evaluasi independen di keempat dimensi tersebut, menjadikannya salah satu kerangka kerja terlengkap yang tersedia untuk operasi pewarnaan dan penyelesaian kain.

OEKO-TEX

OEKO-TEX mengoperasikan dua program yang relevan dengan pewarnaan tekstil. Standard 100 mensertifikasi tekstil jadi terhadap daftar lengkap zat berbahaya, sementara MADE IN GREEN adalah label produk yang dapat dilacak yang menghubungkan klaim keberlanjutan yang ditujukan kepada konsumen kembali ke fasilitas produksi yang bersertifikasi. Merek yang menggunakan MADE IN GREEN dalam pemasaran mereka membutuhkan mitra pewarnaan mereka untuk menjadi bagian dari rantai produksi bersertifikasi tersebut.

Kriteria untuk Mengevaluasi Mitra yang Terpilih

Setelah sertifikasi dikonfirmasi, tahap selanjutnya adalah penilaian teknis dan operasional yang lebih mendalam. Ini mencakup sistem keberlanjutan pemasok dan kemampuan produksi inti mereka, karena mitra perlu berkinerja andal dalam skala besar sebelum kredensial keberlanjutan mereka menjadi bermakna.

Kemampuan Teknis dan Kompatibilitas Serat

Penilaian kesesuaian teknis harus dilakukan sebelum membahas secara mendalam dokumentasi keberlanjutan. Mitra yang tidak dapat memproses jenis serat inti Anda secara andal dalam volume yang dibutuhkan bukanlah kandidat yang layak, terlepas dari status sertifikasinya. Mintalah informasi kompatibilitas serat secara tertulis dan mintalah sampel uji laboratorium pada berbagai substrat yang paling relevan dengan rangkaian produk Anda. Kapas, poliester, nilon, viskosa, dan campuran umum masing-masing membutuhkan kimia dan konfigurasi mesin yang berbeda, dan ketidakkonsistenan dalam penanganan serat adalah salah satu sumber masalah kualitas yang paling umum saat melakukan ekspansi dengan mitra baru.

Rangkaian bahan pembantu pewarnaan Skychemi mendukung semua jenis serat utama, termasuk katun, poliester, nilon, viskosa, dan wol, dengan formulasi suhu rendah yang telah diverifikasi hingga ZDHC Level 3, tingkat kesesuaian tertinggi. Setiap produk didukung oleh laboratorium pengujian terakreditasi internal dan memegang sertifikasi GOTS dan OEKO-TEX Standard 100.

Konsistensi Warna dan Jaminan Kualitas

Akurasi warna dan reproduksibilitas antar batch sangat penting bagi merek dengan lini produk yang konsisten. Mintalah standar toleransi Delta E dari mitra dan data pencocokan warna dari produksi terbaru. Sistem kualitas yang berjalan dengan baik mencakup formulasi warna terkomputerisasi, pengukuran spektrofotometri pada beberapa tahap proses, dan tingkat pengerjaan ulang yang terdokumentasi. Mitra yang dapat berbagi data kualitas statistik, bukan hanya jaminan berdasarkan pengalaman pribadi, jauh lebih berharga dalam hubungan produksi jangka panjang.

Sistem Keberlanjutan dan Kemampuan Pelaporan

Kedalaman infrastruktur keberlanjutan pemasok seringkali baru terlihat jelas pada tahap ini. Tanyakan bagaimana data lingkungan dikelola secara internal: inventaris bahan kimia, hasil uji air limbah, catatan konsumsi energi dan air, serta jadwal perpanjangan sertifikasi. Mitra yang menggunakan sistem manajemen fasilitas digital jauh lebih siap untuk memenuhi persyaratan audit dan pelaporan yang terus berkembang daripada mereka yang mengandalkan catatan manual. Kemampuan untuk menghasilkan dokumentasi sesuai permintaan semakin menjadi harapan standar dari pembeli ritel dan tim ESG internal, bukan permintaan yang luar biasa.

Bendera Merah yang Harus Diwaspadai

Klaim yang Tidak Jelas atau Tidak Dapat Diverifikasi

Berhati-hatilah terhadap pemasok yang menyebut diri mereka "ramah lingkungan" atau "hijau" tanpa merujuk pada standar spesifik atau hasil yang terukur. Frasa seperti "kami peduli terhadap lingkungan" atau "kami menggunakan proses berkelanjutan" tidak memiliki bobot yang terukur. Mintalah data di balik klaim keberlanjutan apa pun sebelum melanjutkan evaluasi terhadap pemasok tersebut.

Keengganan untuk Membagikan Riwayat Audit

Pemasok yang hanya melakukan penilaian keberlanjutan internal tidak dapat dianggap terverifikasi secara independen. Jika pemasok tidak mampu atau tidak mau membagikan laporan audit pihak ketiga atau dokumen sertifikasi selama tahap evaluasi, anggap hal itu sebagai masalah substantif, bukan sekadar kekurangan administratif.

Dokumentasi yang Lemah pada Permintaan Pertama

Jika calon mitra kesulitan untuk menyediakan lembar data kimia, hasil uji limbah, atau catatan energi di awal evaluasi, kesulitan tersebut mencerminkan praktik manajemen data sehari-hari mereka. Apa yang membutuhkan waktu berminggu-minggu untuk dihasilkan selama proses penjualan tidak akan muncul dalam semalam dalam audit kepatuhan.

Pertanyaan yang Perlu Ditanyakan Sebelum Anda Berkomitmen

Pertanyaan-pertanyaan di bawah ini mencakup dua area penting. Gunakan pertanyaan-pertanyaan ini dalam pertemuan dengan pemasok sebagai daftar periksa yang konsisten untuk memastikan tidak ada area penting yang terlewatkan.

Tentang Proses dan Teknologi

  1. Berapakah rata-rata konsumsi air per kilogram kain untuk katun dan poliester?
  2. Apakah Anda menggunakan kembali larutan pewarna, dan apakah Anda memulihkan panas dari siklus pembilasan?
  3. Mesin pewarnaan apa saja yang ada di armada Anda, dan berapa rasio cairan yang biasanya digunakan?
  4. Bisakah Anda mendemonstrasikan pemrosesan suhu rendah untuk jenis serat sintetis, dan data kualitas apa yang mendukung hasil tersebut?
  5. Berapa persen dari energi yang digunakan fasilitas Anda saat ini berasal dari sumber terbarukan?

Tentang Kepatuhan dan Pelaporan

  1. Kerangka kepatuhan kimia mana yang Anda gunakan?
  2. Bisakah Anda menyediakan inventaris bahan kimia yang dirujuk silang dengan ZDHC MRSL?
  3. Sertifikasi apa saja yang saat ini Anda miliki, dan kapan terakhir kali sertifikasi tersebut diperbarui?
  4. Bagaimana Anda menanggapi ketika RSL pelanggan menandai suatu bahan kimia dalam daftar input Anda saat ini?
  5. Seberapa sering pengujian pembuangan air limbah dilakukan, dan dapatkah Anda membagikan hasil terbarunya?

Final Thoughts

Memilih mitra pewarnaan berkelanjutan memerlukan evaluasi di berbagai dimensi sekaligus, mulai dari status sertifikasi dan kepatuhan kimia hingga kemampuan produksi dan infrastruktur pelaporan. Bahan kimia yang digunakan oleh perusahaan pewarnaan menjadi pusat hampir setiap dimensi yang dibahas dalam panduan ini, mulai dari kepatuhan MRSL dan kualitas air limbah hingga efisiensi energi dan konsistensi warna.

Di Skychemi, kami menyediakan pewarna dan bahan pembantu tekstil yang diformulasikan untuk memenuhi persyaratan ZDHC MRSL dan dirancang untuk bekerja dalam proses pewarnaan suhu rendah dan cairan rendah. Baik Anda sedang mengkualifikasi mitra pewarnaan baru atau meninjau input kimia yang digunakan oleh mitra Anda saat ini, tim teknis kami dapat membantu Anda menilai kompatibilitas dan kepatuhan. Untuk melihat bagaimana pemasok bahan kimia mendekati keberlanjutan dalam praktik, baca ringkasan kami tentang Bagaimana Pemasok Bahan Kimia Tekstil Mendorong Keberlanjutan ? Atau jelajahi solusi tekstil kami untuk mengetahui bagaimana kami dapat mendukung tujuan pengadaan Anda secara langsung.

Pertanyaan Umum Demo Slot

Sertifikasi apa yang paling penting bagi mitra pewarnaan berkelanjutan?

Sertifikasi yang paling relevan bergantung pada jenis produk dan pasar sasaran Anda. GOTS sangat penting untuk merek yang menggunakan serat organik. Kepatuhan ZDHC MRSL sangat penting untuk merek yang memasok pengecer di Uni Eropa dan Amerika Utara dengan persyaratan RSL yang ketat. Bluesign mencakup cakupan operasional terluas di bidang energi, air, dan bahan kimia. Jika hanya satu kerangka kerja yang dapat diprioritaskan, kepatuhan ZDHC cenderung memiliki penerapan terluas di berbagai program kepatuhan pembeli.

Bagaimana cara saya memverifikasi bahwa klaim keberlanjutan dari mitra pewarnaan saya adalah asli?

Mintalah dokumen sertifikasi dengan tanggal penerbitan dan kedaluwarsa, lalu verifikasi melalui registri daring masing-masing badan sertifikasi. GOTS, Bluesign, dan OEKO-TEX semuanya memiliki basis data publik yang dapat dicari. Untuk kesesuaian ZDHC, proses verifikasi melibatkan pemeriksaan tingkat kesesuaian dan jenis dokumen tertentu. Bagi pemasok yang sama sekali tidak dapat memberikan dokumentasi pihak ketiga, verifikasi independen tidak dimungkinkan.

Apakah pewarnaan hemat energi sama dengan pewarnaan berkelanjutan?

Tidak. Pewarnaan hemat energi adalah salah satu komponen pewarnaan berkelanjutan, tetapi bukan gambaran lengkapnya. Suatu operasi pewarnaan dapat menggunakan proses hemat energi sambil tetap membuang air limbah yang tidak diolah atau bergantung pada input bahan kimia berbahaya. Keberlanjutan sejati dalam pewarnaan membutuhkan pengelolaan energi, air, input bahan kimia, dan pengolahan limbah sebagai sistem terintegrasi, bukan mengoptimalkan satu variabel secara terpisah.

Bagaimana saya harus mempertimbangkan persyaratan keberlanjutan dibandingkan dengan biaya dan waktu pengerjaan?

Pemasok dengan sistem keberlanjutan yang kuat cenderung memiliki tingkat limbah yang lebih rendah, siklus produksi yang lebih mudah diprediksi, dan konsistensi kualitas yang lebih baik, faktor-faktor yang dapat mengimbangi harga awal yang lebih tinggi. Saat mengevaluasi total biaya kepemilikan, pertimbangkan risiko kegagalan audit, tanggung jawab merek, dan potensi pembatasan akses pasar dari pengecer dengan persyaratan kepatuhan yang ketat. Mitra berkelanjutan yang bersertifikasi baik biasanya merupakan pilihan jangka panjang dengan risiko lebih rendah setelah faktor-faktor tersebut sepenuhnya diperhitungkan.

Apa saja yang harus saya cantumkan dalam klausul keberlanjutan dalam kontrak pemasok?

Minimalnya, kontrak harus menentukan sertifikasi apa yang wajib dipelihara oleh mitra, mendefinisikan dokumentasi apa yang harus mereka berikan dan sesuai jadwal, menetapkan hak untuk melakukan atau menugaskan audit pihak ketiga, dan menguraikan konsekuensi atas ketidaksesuaian. Menyertakan klausul yang mewajibkan pemasok untuk memberi tahu Anda tentang setiap perubahan pada input kimia atau proses yang memengaruhi status kepatuhan mereka juga disarankan.

Pertanyaan apa saja yang sebaiknya saya ajukan mengenai program kepatuhan sosial pemasok?

Tanyakan apakah fasilitas tersebut memiliki sertifikasi audit sosial pihak ketiga seperti SEDEX, SA8000, atau WRAP, dan mintalah ringkasan audit terbaru. Tanyakan tentang kebijakan fasilitas tersebut mengenai jam kerja, upah, kebebasan berserikat, dan kesehatan serta keselamatan. Jika pemasok tidak dapat memberikan dokumentasi audit sosial, sangat disarankan untuk melakukan penilaian independen sebelum menyelesaikan kemitraan.


Bacaan terkait:

  1. Bagaimana Memilih Bahan Kimia Tekstil yang Sesuai dengan ZDHC?
  2. Bagaimana Pemasok Bahan Kimia Tekstil Mendorong Keberlanjutan?

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

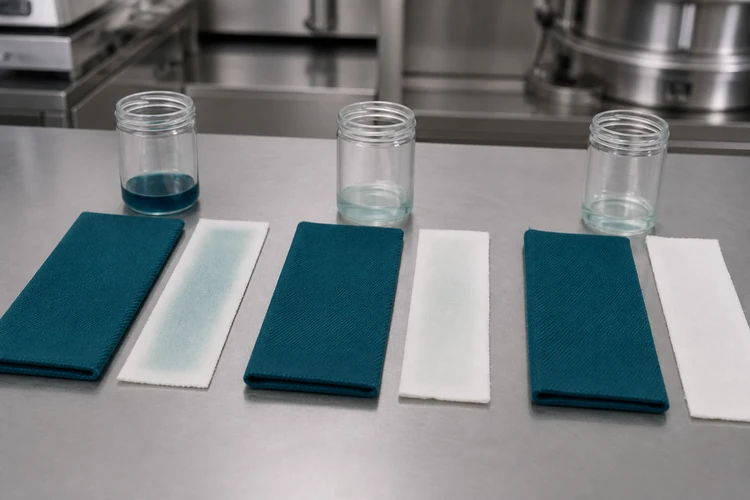
2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

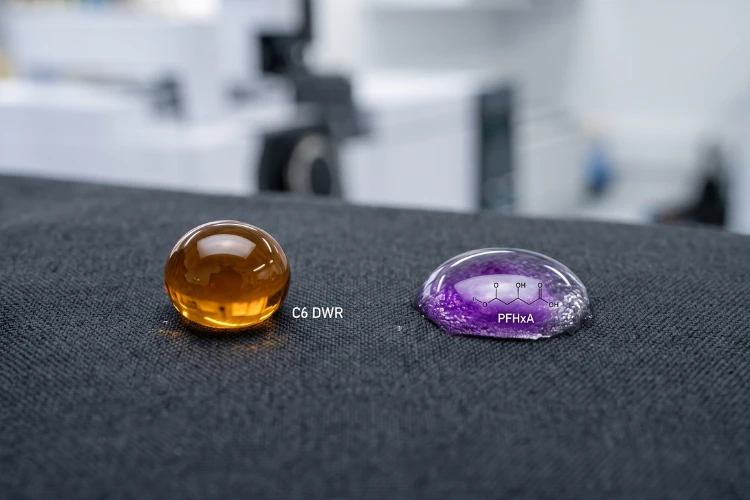
Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
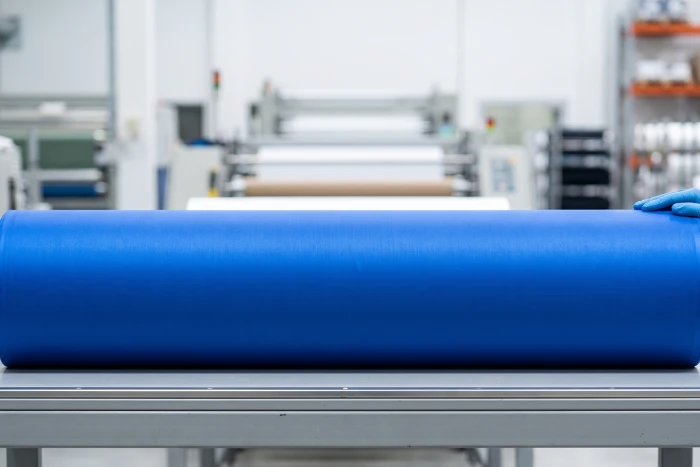
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Sampaikan kepada kami persyaratan proyek Anda, negara, dan aplikasi yang dimaksud.

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Mohon sebutkan persyaratan, negara, dan cara pengajuannya.

Gulir ke Atas
Email WhatsApp

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam