...

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Répondez dans les 24 heures

Problèmes liés aux assouplissants à base de silicone : causes et solutions du jaunissement, des taches et de la perte d’hydrophilie

Les adoucissants siliconés figurent parmi les produits de finition les plus utilisés dans l'industrie textile, appréciés pour le toucher doux, le drapé et la durabilité qu'ils confèrent aux tissus. Cependant, ils peuvent aussi être source de réels problèmes en production. Jaunissement du linge blanc, taches grasses après le rembourrage, variations de teinte inattendues et perte soudaine d'absorption d'eau comptent parmi les plaintes les plus fréquentes formulées par les finisseurs, les teinturiers et les équipes qualité du monde entier.

Presque tous ces problèmes trouvent leur origine dans un petit nombre de causes profondes : une chimie du silicone inadaptée au substrat, une émulsion instable, des conditions de bain incorrectes ou des paramètres de polymérisation poussés au-delà des limites de la chimie. Une fois le comportement sous-jacent de la fibre et du polymère compris, la plupart de ces problèmes peuvent être évités grâce à un meilleur choix de produit, un léger ajustement du procédé ou un contrôle qualité plus rigoureux lors de l’application du produit. Cet article examine chaque problème en détail, en expliquant ses causes et comment le prévenir ou le corriger.

Finition assouplissante à base de silicone sur textiles blancs.

Problèmes de jaunissement

Le jaunissement est l'un des problèmes les plus fréquemment signalés avec les adoucissants à base de silicone, en particulier sur les tissus blancs et pastel où même un léger changement de couleur est immédiatement visible.

Causes communes

Le jaunissement est généralement dû à la présence d'amines dans le polymère de silicone. Les silicones modifiées par des groupements amine offrent une excellente douceur car ces groupements s'ancrent fortement à la surface de la fibre, mais ces mêmes groupements sont chimiquement réactifs et sujets à l'oxydation. Certains facteurs aggravent le problème :

  • Contamination de l'eau du bain par du fer ou d'autres métaux de transition
  • Chlore résiduel issu du blanchiment
  • Matières premières de mauvaise qualité ou irrégulières dans l'adoucisseur lui-même

Effets de la chaleur et du durcissement

Le jaunissement n'apparaît souvent qu'après le passage du tissu dans l'essoreuse. L'oxydation thermique des groupes amines libres pendant la polymérisation génère des chromophores, les composés responsables de la teinte jaune, et cet effet s'accentue lorsque les températures de polymérisation dépassent la plage recommandée pour l'adoucissant silicone et le tissu utilisés.

Un second mécanisme, moins évident, est la décoloration par les gaz, parfois appelée jaunissement par les NOx, où les oxydes d'azote atmosphériques réagissent avec les groupements amine pendant le stockage ou le transport. Ce phénomène peut se produire sans aucune exposition à la chaleur, ce qui explique pourquoi les tissus jaunissent parfois des semaines après leur sortie de la chaîne de finition, longtemps après que l'usine soit passée à la commande suivante.

Conseils de prévention

Quelques ajustements suffisent pour préserver l'éclat des tissus :

  • Choisissez un adoucissant à faible teneur en amines pour les appareils électroménagers légers et blancs.
  • Maintenez la température et le temps de maintien du durcissement dans la plage recommandée par le fournisseur.
  • Utilisez de l'eau déminéralisée pour réduire la contamination par les ions métalliques.
  • Pour les produits destinés à être stockés ou expédiés sur de longues distances, ajoutez un antioxydant ou optez pour un silicone bloc plutôt qu'un silicone aminé pur.

Des échantillons de coton permettent de comparer le jaunissement après séchage.

Réparation de tissu jauni

Une fois le jaunissement installé, les solutions sont limitées. Dans les cas légers, un traitement au peroxyde ou à l'eau de Javel peut parfois améliorer la situation, mais cela comporte un risque pour la résistance du tissu et doit toujours être testé au préalable sur un échantillon. Le plus souvent, la solution la plus fiable consiste à prévenir le problème dès la prochaine production plutôt qu'à le corriger a posteriori. C'est pourquoi le choix du produit et la maîtrise du processus sont si importants en amont.

Causes Solution recommandée
silicone à indice d'amine élevé Optez pour un assouplissant à faible indice d'amine ou bloquez les silicones.
Température de durcissement excessive Réduisez la température et le temps de séjour de l'entonnoir conformément aux recommandations du fournisseur.
contamination par les ions métalliques Utilisez de l'eau de process déminéralisée ou adoucie
Déclin du gaz lié au stockage Améliorer la ventilation, réduire la durée de stockage, ajouter une protection antioxydante

Pour les textiles nécessitant une résistance au jaunissement optimale, l'huile de silicone Sylic F3575 Soft and Smooth est une huile auto-émulsifiante à haute concentration (64 à 66 % de matières solides), formulée pour un faible jaunissement, une grande stabilité au bain et une excellente compatibilité. Elle convient au coton, au polyester et aux mélanges textiles qui doivent conserver leur éclat après séchage. Elle est généralement appliquée à une concentration de 5 à 20 g/L en foulardage ou de 1 à 5 % en teinture par épuisement.

Taches et dépôts irréguliers

Les taches grasses ou les irrégularités après l'application d'adoucissant sont frustrantes car elles n'apparaissent souvent qu'une fois le tissu sec, ce qui signifie que le problème est découvert tardivement.

Une émulsion de silicone instable provoque des taches sur le polyester.

Causes des taches

Les taches sont généralement dues à une mauvaise stabilité de l'émulsion. Lorsque les particules de silicone dans le bain sont trop grosses, ou que l'émulsion se rompt sous l'effet du cisaillement mécanique, de l'agitation ou des variations de température, la phase huileuse se sépare et se dépose de manière irrégulière sur la surface du tissu au lieu de se répartir uniformément sur les fibres.

Stabilité de l'émulsion

Plusieurs paramètres du bain influencent la stabilité d'une émulsion lors d'un passage au tampon :

  • Le pH, qui doit généralement se situer dans la plage faiblement acide pour les émulsions de silicone cationiques
  • La dureté de l'eau et la teneur en électrolytes peuvent toutes deux déstabiliser l'émulsion à des concentrations plus élevées.
  • Respectez l'ordre de mélange, car l'ajout des produits chimiques au bain dans le mauvais ordre peut entraîner une coalescence prématurée avant même que le tissu n'entre dans le tampon.

Techniques de prévention

La prédilution de l'adoucissant avant son introduction dans le bain, plutôt que l'ajout direct du concentré, permet à l'émulsion de se disperser uniformément et constitue la protection la plus efficace contre les taches. Par ailleurs, le maintien d'une température de bain constante et le contrôle de la dureté de l'eau réduisent les risques, et la filtration périodique du bain lors des cycles longs permet de détecter les premiers signes de dégradation de l'émulsion avant qu'ils n'apparaissent sur le linge. Les huiles de silicone auto-émulsifiantes, qui contiennent des groupes émulsifiants intégrés dans leur structure polymère, se dispersent plus uniformément par simple agitation et représentent une bonne option lorsque les taches sont un problème récurrent.

Étapes de dépannage

Si des taches apparaissent, commencez par vérifier si le bain présente une séparation d'huile visible ou un changement d'aspect. Vérifier l'ordre de mélange, s'assurer du respect du taux de dilution et tester la dureté de l'eau sont des étapes de diagnostic rapides. Si le problème persiste sur plusieurs lots, cela indique généralement une inadéquation entre la composition chimique de l'adoucissant et les caractéristiques de l'eau ou du tissu ; dans ce cas, une reformulation du produit ou une assistance technique s'avère utile.

L'adoucissant silicone hydrophile à blocs Sylic F3230 (CY-4881) , un copolymère cationique à trois blocs contenant de 48 à 50 % de matières solides, est conçu pour éviter la formation de taches d'huile et de silicone tout en restant non collant sur le rouleau de foulardage. Résistant aux acides, aux alcalis et aux hautes températures, il constitue une solution idéale pour les usines confrontées à des problèmes récurrents de taches. Son dosage habituel est de 10 à 30 g/L en foulardage ou de 3 à 5 % en poids de fibre en teinture par épuisement.

Changement de teinte après adoucissement

Un changement de teinte après un traitement d'adoucissement, où le tissu teint paraît sensiblement plus clair, plus foncé ou prend une nuance différente de celle attendue, est l'un des problèmes les plus difficiles à diagnostiquer car il se situe à l'intersection de la chimie des teintures et de la chimie de finition.

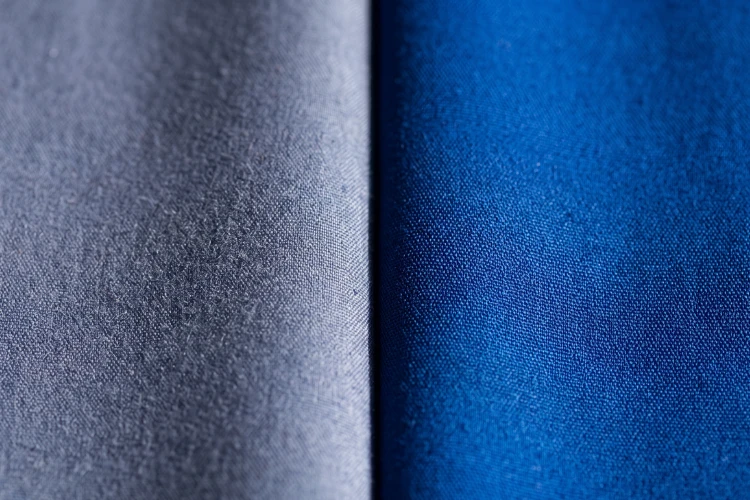
Des échantillons de coton bleu marine révèlent des variations de teinte.

Pourquoi la teinte change-t-elle ?

Le changement de teinte peut être d'ordre optique ou chimique. Les adoucissants à base de silicone enrobent physiquement la surface des fibres, ce qui modifie la réflexion de la lumière sur le tissu et peut rendre les couleurs plus ternes ou altérées, même en l'absence de décoloration. Dans d'autres cas, le changement est réel : certaines combinaisons d'adoucissant et de teinture sont incompatibles, et l'adoucissant peut interagir avec des molécules de teinture non fixées ou des produits chimiques auxiliaires encore présents dans le bain.

Compatibilité des colorants

Les adoucissants cationiques peuvent réagir avec les colorants anioniques, tels que les colorants réactifs ou directs, lorsque des résidus de colorant ou d'auxiliaire sont encore présents sur le tissu, provoquant parfois une modification localisée de la couleur, voire une précipitation dans le bain. Ce risque est accru si le tissu n'a pas été rincé abondamment après la teinture, ou si l'adoucissant est utilisé en même temps que d'autres produits de finition dans le même bain sans vérification préalable de compatibilité.

Minimiser les variations d'ombre

Une courte liste de vérifications avant la production en série permet de détecter la plupart des problèmes d'ombrage au plus tôt :

  • Effectuez un essai en laboratoire à petite échelle avant de vous engager dans une production à grande échelle.
  • Vérifiez que le tissu a été rincé jusqu'à un pH neutre et un faible niveau de teinture résiduelle avant de l'adoucir.
  • Faites correspondre l'ionicité de l'adoucissant à la classe de colorant utilisée.
  • Vérifiez la compatibilité lorsque l'adoucissant est utilisé avec d'autres produits auxiliaires de finition dans le même bain.

Les interactions entre produits chimiques sont une cause fréquente et souvent négligée des problèmes de teinte ; quelques minutes de tests en laboratoire au préalable sont donc presque toujours moins coûteuses que de retravailler un lot déjà prêt.

Perte d'hydrophilie

Les tissus qui sortent de la chaîne d'adoucissement sont doux au toucher mais n'absorbent plus bien l'eau font l'objet d'une plainte fréquente, notamment pour les serviettes, les vêtements de sport et autres textiles nécessitant une gestion de l'humidité.

Comparaison du pouvoir absorbant du coton éponge.

Pourquoi les gouttes absorbantes

Les adoucissants à base de silicone agissent en formant un film mince à la surface de la fibre. Ce film confère au tissu un toucher doux et lisse, mais il empêche également la fibre d'absorber l'humidité. Les huiles de silicone pures, sans modification hydrophile, ont généralement l'effet le plus marqué sur l'absorption, surtout à forte concentration.

Équilibre entre douceur et absorption

Dans la plupart des applications, l'objectif n'est pas d'éliminer le film de silicone, mais de le concevoir de manière à ce que l'eau puisse le traverser. On y parvient généralement grâce à la structure du polymère plutôt qu'en réduisant simplement le dosage, car une réduction excessive compromettrait la douceur recherchée initialement pour le tissu.

Options d'adoucisseurs hydrophiles

Les adoucissants à base de silicone en blocs associent des segments de polysiloxane à des segments de polyéther hydrophiles au sein d'une même chaîne polymère, résolvant ainsi ce compromis. Les segments de polyéther maintiennent des canaux permettant à l'humidité de circuler à travers la surface de la fibre, tandis que les segments de silicone assurent le toucher doux recherché par les professionnels du fini. Cette structure fait des silicones en blocs le choix de référence pour les serviettes, les vêtements de sport et tout textile nécessitant à la fois confort et absorption.

Type d'adoucisseur Douceur Hydrophilie Utilisation typique
Silicone aminé Très élevé Faible sauf modification Vêtements et textiles de maison où le toucher est la priorité
Bloc de silicone Haute Bon Serviettes, vêtements de sport, tissus évacuant l'humidité

L'huile de silicone séquencée Sylic F3410 (CY-4867) est composée d'un copolymère séquencé, avec une teneur en matières solides de 91 à 92 % et un caractère faiblement cationique à non ionique. Diluée à 25 % en émulsion, elle présente une bonne hydrophilie, un faible jaunissement et une stabilité remarquable sur une large gamme de pH de bain, ce qui en fait un choix idéal lorsque la rétention d'absorption est une exigence du projet.

Meilleures pratiques d'application

Au-delà du choix du produit, quelques principes fondamentaux du processus permettent de prévenir les quatre problèmes évoqués ci-dessus.

Dosage et dilution corrects

Il est plus important qu'il n'y paraît de respecter la posologie recommandée par le fournisseur plutôt que d'opter pour une concentration standard applicable à tous les types de tissus. Un surdosage augmente simultanément le risque de jaunissement, de taches et de perte d'hydrophilie, tandis qu'un sous-dosage ne permet pas d'obtenir le toucher souhaité.

Paramètres de rembourrage et de séchage

L'absorption d'humidité, la pression de pincement, la température de séchage et le temps de durcissement doivent être vérifiés en fonction de la fiche technique de l'adoucissant, et non en conservant les paramètres utilisés avec le produit précédent. Même un adoucissant bien formulé peut être moins performant si le profil de séchage et de durcissement ne correspond pas à son utilisation prévue.

Tests de contrôle qualité

Vérifier quelques points avant de passer à l'échelle supérieure permet d'éviter la plupart des problèmes abordés dans cet article :

  • Effectuez un essai à l'échelle du laboratoire avant la production en série.
  • Vérifier la stabilité du bain pendant la durée de fonctionnement prévue
  • Avant de lancer un lot, tester le tissu traité pour vérifier la teinte, le toucher et l'absorption.

L'adoucissant silicone Sylic F3500 (CY-463G) convient aux usines qui privilégient la stabilité globale du processus. Son pH de bain, compris entre 5.5 et 6.5, se situe dans la plage faiblement acide recommandée précédemment pour les émulsions cationiques stables. Il combine un faible moussage et un faible jaunissement tout au long du processus de foulardage.

La tenue des couleurs et les changements d'aspect tels que le jaunissement sont généralement évalués à l'aide de méthodes d'essai normalisées de l'industrie, telles que celles publiées par l'AATCC , auxquelles de nombreuses usines et acheteurs se réfèrent lorsqu'ils établissent des spécifications de qualité internes.

Conclusion

Le jaunissement, les taches, le changement de teinte et la perte d'hydrophilie ont tous des causes profondes identifiables, et dans presque tous les cas, la solution commence par l'adaptation de la chimie de l'adoucissant au tissu et à la méthode d'application plutôt que par un dépannage après coup :

  • Un indice d'amine plus faible ou des chimies de silicone bloquantes réduisent le risque de jaunissement
  • Des émulsions stables et une dilution correcte permettent d'éviter les taches.
  • Les essais en laboratoire avant la production en série permettent de se prémunir contre les surprises liées à la teinte.
  • Les silicones hydrophiles en bloc préservent l'absorption là où c'est le plus important.

Définir correctement le dosage, les paramètres de séchage et les conditions du bain dès le départ permet de résoudre la plupart des problèmes avant même qu'ils n'atteignent le stade du produit fini.

FAQ

Pourquoi l'adoucissant à base de silicone jaunit-il le tissu ?

Le jaunissement est généralement lié à la teneur en amines du polymère de silicone, qui peut s'oxyder sous l'effet de la chaleur lors du durcissement ou réagir avec les gaz atmosphériques pendant le stockage. Le choix d'un silicone à faible indice d'amines ou d'un assouplissant à base de silicone bloquant, ainsi que le contrôle de la température de durcissement, permettent de réduire considérablement ce risque.

Comment éviter l'apparition de boutons après un traitement adoucissant ?

Les taches sont généralement dues à une émulsion instable qui se désagrège dans le bain à cause de la dureté de l'eau, des variations de température ou d'un mauvais dosage. Un prédosage correct de l'adoucissant, le contrôle de la dureté de l'eau et l'utilisation d'un produit auto-émulsifiant contribuent à maintenir la stabilité de l'émulsion tout au long du cycle.

Pourquoi la teinte d'un tissu change-t-elle après avoir été adouci ?

Le changement de teinte peut être un effet visuel dû à la modification de la réflexion de la lumière par le film de silicone, ou une véritable interaction chimique entre l'adoucissant et les résidus de colorant ou d'auxiliaires encore présents sur le tissu. Réaliser un essai en laboratoire à petite échelle et s'assurer que le tissu a été rincé jusqu'à neutralité et faible teneur en colorant résiduel avant l'adoucissement permet d'éviter les mauvaises surprises.

Comment puis-je restaurer l'hydrophilie après l'utilisation d'un adoucissant ?

Une fois l'absorption fortement diminuée, il est difficile de la rétablir sans altérer la finition ; la prévention sur le prochain lot est donc la solution la plus pratique. L'utilisation d'un adoucissant hydrophile à base de silicone permet de conserver la douceur tout en préservant l'absorption d'humidité du tissu.


Plus de lecture:

  1. Types ioniques d'adoucissants textiles
  2. Dissoudre les flocons d'adoucissant dans l'eau froide

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

Applications des colorants à base de solvants dans les plastiques, les encres et les revêtements.

Comment choisir le bon colorant solvant pour les plastiques, les encres et les revêtements ?

Table des matières Que sont les colorants à solvant ? Pourquoi utiliser des colorants à base de solvants plutôt que des pigments ? Facteurs clés pour le choix des colorants solvants Solubilité Résistance à la chaleur Solidité à la lumière Résistance à la migration Choix des colorants solvants par application Plastiques Encres d'impression Revêtements Qualités de colorants solvants recommandées FAQ Peut-on combiner des colorants solvants et des pigments dans la même formulation ? Quels solvants conviennent aux encres de gravure et de flexographie ? Comment teste-t-on la stabilité thermique ? Qu’est-ce qui provoque la migration des colorants dans les emballages ? Ce guide compare les colorants pour solvants destinés aux plastiques, aux encres d'imprimerie et aux revêtements en fonction de leur solubilité, de leur résistance à la chaleur, de leur résistance à la lumière et de leurs performances de migration, afin que les formulateurs puissent choisir la qualité appropriée en fonction d'un système de solvants spécifique, d'une température de traitement et d'une application finale. Que sont les colorants à solvant ? Les colorants solvants sont des colorants qui se dissolvent complètement dans le milieu hôte au niveau moléculaire, conférant aux plastiques, aux encres d'imprimerie et aux revêtements leur transparence, leur brillance et leur teinte uniforme caractéristiques. Le choix d'un colorant solvant pour les plastiques, les encres d'imprimerie ou les revêtements se résume à trois questions pratiques : se dissout-il proprement dans le système porteur, résistera-t-il à la température de traitement requise et restera-t-il en place une fois le produit expédié ? Pourquoi utiliser des colorants à base de solvants plutôt que des pigments ? Les pigments forment des suspensions de particules qui diffusent la lumière, ce qui peut introduire un voile et une intensité de couleur inégale dans les parties transparentes. Les colorants à base de solvants se dissolvent entièrement dans le milieu hôte, produisant une couleur claire et éclatante même dans des films minces ou des plastiques légèrement teintés. Pour les applications où la transparence et l'intensité de la couleur importent plus que l'opacité, comme les composants en plastique transparent, les encres d'emballage souples ou les teintures pour bois, les colorants à base de solvants sont généralement plus adaptés. Facteurs clés pour le choix des colorants solvants Quatre facteurs déterminent le plus souvent si un colorant solvant fonctionne comme prévu dans une application donnée : la solubilité dans le système porteur, la résistance à la chaleur pendant le traitement, la résistance à la lumière lors de l’exposition finale et la résistance à la migration une fois le produit en service. Solubilité : Les colorants solvants ne fonctionnent comme prévu que lorsqu'ils se dissolvent complètement dans le support déjà utilisé par le formulateur. La compatibilité avec le mélange de solvants spécifique détermine à la fois l'intensité de la couleur et la clarté du produit fini. Cétones et esters. Les cétones telles que le MEK et l'acétone, ainsi que les esters tels que l'acétate d'éthyle et l'acétate de butyle, sont des supports courants dans les encres d'impression en héliogravure et en flexographie. Les colorants solvants formulés pour ces systèmes se dissolvent généralement rapidement et laissent un minimum de résidus, ce qui assure une densité d'impression constante. Hydrocarbures aromatiques. Le toluène et le xylène restent largement utilisés dans les revêtements industriels et certains systèmes d'encre anciens. La solubilité dans les hydrocarbures aromatiques peut varier davantage selon la chimie des colorants que dans les systèmes cétoniques ou esters ; il est donc nécessaire de vérifier la compatibilité de chaque grade avec le support spécifique plutôt que de supposer sa compatibilité par classe de solvant. Alcools. L'éthanol et l'isopropanol apparaissent dans une gamme de revêtements et de formulations à faible teneur en COV. La solubilité des colorants dans les solvants a tendance à être globalement plus limitée dans les systèmes alcooliques, ce qui en fait l'une des premières propriétés à vérifier avant de choisir une qualité. Étant donné que la solubilité varie selon la chimie de chaque colorant plutôt que selon la seule classe de solvant, il est important de vérifier le profil de solubilité d'un colorant par rapport au solvant porteur exact avant de finaliser une formulation. Résistance à la chaleur : La température de traitement est souvent le facteur décisif entre deux colorants solvants par ailleurs similaires. La stabilité thermique dépend fortement de la chimie du colorant sous-jacent, et un mauvais choix peut entraîner un changement de teinte, un dégagement gazeux ou une réduction de la clarté lors du traitement par fusion ou du durcissement. Colorants anthraquinoniques. De nombreux colorants solvants à base d'anthraquinone offrent une excellente stabilité thermique et sont couramment choisis pour les applications plastiques à haute température telles que le polycarbonate et l'ABS, bien que la limite thermique exacte varie selon la qualité et doive être confirmée pour chaque colorant spécifique. Colorants azoïques. Les colorants solvants à base d'azoïques ont généralement une limite thermique inférieure à celle des colorants anthraquinoniques et conviennent généralement aux procédés de traitement à basse température tels que le polystyrène. Elles constituent souvent l'option la plus rentable lorsque l'application ne nécessite pas une exposition prolongée à la chaleur. Propriétés Colorants anthraquinoniques Colorants azoïques Plafond thermique typique Généralement plus élevé, mais varie selon la qualité Généralement plus faible, mais varie selon la qualité Résistance à la lumière Généralement supérieure Résistance aux UV Adéquate pour une utilisation à court terme ou en intérieur Résines courantes Polycarbonate, ABS Polystyrène Coût relatif Plus élevé Plus faible Résistance à la lumière La résistance à la lumière mesure la capacité d'une couleur à résister à la décoloration sous l'effet des UV ou d'une exposition prolongée à la lumière. Les colorants anthraquinoniques offrent généralement une résistance à la lumière supérieure et sont mieux adaptés aux applications extérieures ou à une exposition de longue durée, tandis que les colorants azoïques sont généralement adéquats pour une utilisation à court terme ou en intérieur. Pour les revêtements et les plastiques destinés à une exposition prolongée aux intempéries, la résistance à la lumière doit être prise en compte au même titre que la résistance à la chaleur, plutôt que d'être considérée comme une simple considération secondaire. Résistance à la migration La migration devient un problème dès lors qu'un plastique coloré, un film ou un revêtement se trouve en contact direct ou indirect avec un autre matériau pendant une période prolongée. Une teinture qui migre peut se diffuser dans les couches adjacentes, le contenu de l'emballage ou les surfaces environnantes, affectant à la fois l'apparence et, dans certains cas, la conformité réglementaire. Poids moléculaire et migration. Les colorants solvants ayant un poids moléculaire plus élevé et une solubilité plus faible dans le milieu de contact présentent généralement une meilleure résistance à la migration. Cela est particulièrement important dans les films plastiques multicouches ou les structures d'emballage, où le déplacement de la teinture entre les couches peut se traduire par une décoloration ou des taches au fil du temps. Conditions de test. Le comportement migratoire doit être évalué dans les conditions de température et d'humidité auxquelles le produit fini sera réellement exposé. Les résultats mesurés à température ambiante ne permettent pas de prédire avec fiabilité les performances dans des environnements de stockage ou de transport plus chauds ; il est donc essentiel de réaliser des tests en conditions réelles avant de finaliser une évaluation. Pour les emballages destinés au contact alimentaire, les tests de migration sont généralement comparés à des cadres établis tels que le règlement de l'UE sur les matériaux plastiques destinés au contact alimentaire. Les colorants ne figurent généralement pas sur la liste spécifique des substances visées par ce règlement, mais ils restent soumis à ses exigences générales de sécurité ; celui-ci constitue donc un point de référence utile pour fixer les limites de migration interne. Sélection des colorants solvants en fonction de l'application Une fois les exigences de solubilité, de chaleur, de lumière et de migration définies, le choix du colorant solvant approprié dépend également de l'application spécifique dans laquelle il sera utilisé. Plastiques. Dans la transformation des plastiques, les résines courantes comprennent le polystyrène, l'ABS, les acryliques, le polycarbonate et le PET. Les colorants à base de solvants offrent une coloration transparente et uniforme que les pigments ne peuvent pas toujours égaler, notamment dans les parties transparentes ou légèrement teintées. Encres d'impression pour flexographie, héliogravure,

En savoir plus »
Échantillons de nylon jaune, rouge et bleu représentant un ensemble de teintures acides trichromatiques compatibles.

Sélection de colorants trichromatiques à base d'acide pour des teintes de nylon uniformes

Table des matières Comprendre les facteurs influençant le taux de prise Appariement des taux de prise dans une combinaison Le rôle du pH dans l'absorption du colorant Plages de pH par classe de colorant Contrôle du pH pendant la teinture Principes de sélection trichromatique Choisir le jaune, le rouge et le bleu compatibles Combinaisons typiques de colorants acides trichromatiques pour le nylon Combinaison trichromatique de teinte claire Combinaison trichromatique de teinte foncée Propriétés de migration et d'accumulation Éviter le changement de teinte Directives pratiques sur les recettes Liste de contrôle pour les essais en laboratoire FAQ Qu'est-ce qui provoque une teinture inégale avec des colorants acides sur le nylon ? Comment le contrôle du pH influence-t-il la reproductibilité ? Qu’est-ce qui rend une combinaison trichromatique fiable ? La teinture du nylon exige de la précision. Les colorants acides adhèrent bien aux fibres de polyamide, mais la constance de la teinte dépend de la précision avec laquelle le taux d'application, le pH et les combinaisons trichromatiques sont contrôlés. Un léger décalage dans une seule variable peut entraîner une légère déviation par rapport à la norme, même si la recette semble correcte sur le papier. Cet article détaille les facteurs pratiques qui assurent la compatibilité des combinaisons de teintures acides sur le nylon. Comprendre le taux de pénétration Le taux de pénétration décrit la rapidité avec laquelle un colorant passe du bain à la fibre. Sur le nylon, cette vitesse dépend de la structure du colorant, de la rampe de température et du nombre de sites de colorant disponibles sur le substrat. Une teinture à prise rapide peut produire une couleur irrégulière si elle s'épuise avant que le bain ne pénètre complètement dans le tissu, en particulier sur les tricots serrés ou les fils denses. Facteurs influençant le taux de fixation Trois variables ont le plus grand effet sur la vitesse à laquelle un colorant acide donné se fixe sur le nylon : la taille et la structure moléculaires : les molécules plus petites et plus mobiles ont tendance à migrer et à se niveler plus facilement, tandis que les structures plus grandes ou plus linéaires se fixent plus rapidement mais migrent moins une fois fixées. Concentration en électrolytes : des niveaux de sel plus élevés dans le bain ralentissent la prise en augmentant la compétition ionique à la surface de la fibre, ce qui peut aider à l’égalisation mais peut réduire l’épuisement total si l’équilibre n’est pas correct. Vitesse de montée en température : une montée en température trop rapide laisse peu de temps à la teinture pour migrer avant la fixation, ce qui augmente le risque de stries ou de traînées sur les produits. Correspondance des taux de réussite dans une combinaison Lors de la combinaison de colorants pour obtenir une nuance, chaque composant doit avoir un taux de réussite comparable. Si l'un des colorants d'un mélange agit sensiblement plus vite que les autres, il domine les premières étapes de la teinture et modifie la teinte au fur et à mesure que le bain progresse. Il s'agit là d'une des causes les plus fréquentes de problèmes de reproductibilité dans les teintureries de nylon, notamment lorsque les recettes sont modifiées sans vérifier comment la nouvelle combinaison se comporte en tant que système plutôt qu'en tant que teintures individuelles. Rôle du pH dans l'absorption des colorants Les colorants acides nécessitent un bain acide pour se lier efficacement aux groupes amine de la fibre de nylon. Le pH ne se contente pas de définir l'environnement chimique ; il détermine également la vitesse d'absorption du colorant et l'ampleur des corrections possibles une fois la teinture commencée. Plages de pH par classe de colorant Les différentes classes de colorants acides sont formulées pour fonctionner dans des plages de pH spécifiques. Travailler en dehors de cette fenêtre modifie la vitesse d'absorption et peut affecter les propriétés de solidité. Classe de colorant Plage de pH typique Comportement d'absorption Colorants acides d'égalisation pH 5 à 6 Fixation plus lente, bonne migration, correction plus facile Colorants acides de broyage pH 4.5 à 5.5 Fixation modérée, moins tolérant aux irrégularités de teinture Colorants acides à complexe métallique pH 4 à 5 Fixation plus rapide, meilleure solidité, contrôle du processus plus strict nécessaire Ces plages sont des références initiales. Les performances réelles dépendent de la qualité spécifique du colorant, du rapport de bain et du type de machine ; une confirmation en laboratoire sur le substrat prévu reste donc nécessaire avant toute production à grande échelle. Contrôle du pH pendant la teinture : Maintenir un pH stable tout au long du cycle est aussi important que de définir le point de départ correct. Un pH qui augmente pendant la teinture ralentit l'absorption et peut donner une teinte pâle ou irrégulière, tandis qu'une chute brutale en début de processus peut entraîner une absorption trop rapide du colorant pour une migration correcte. Des systèmes tampons et un ajout contrôlé d'acide permettent de maintenir le bain dans les limites acceptables du début à la fin. Les agents de nivellement et les auxiliaires tampons formulés pour le contrôle du pH et de l'adhérence aident à stabiliser la vitesse d'absorption sur différentes constructions de tissus et dans différentes conditions de machines, en particulier sur les constructions sujettes à une adhérence initiale rapide. Principes de sélection trichromatique La teinture trichromatique utilise une teinture jaune, rouge et bleue pour créer une large gamme de nuances à partir d'une petite palette de travail. La compatibilité entre ces trois colorants détermine la prévisibilité des teintes obtenues, aussi bien en laboratoire qu'à grande échelle. Choisir un ensemble trichromatique compatible jaune, rouge et bleu : un ensemble trichromatique fonctionnel doit présenter des taux de frappe similaires, une sensibilité au pH similaire et un comportement de migration comparable. Des composants non adaptés peuvent entraîner une variation de teinte entre les échantillons de laboratoire et les lots de production, même lorsque la concentration totale de colorant est correcte. Les colorants acides Skyacido, formulés spécifiquement pour la teinture du polyamide, offrent une large gamme de nuances avec une forte combinabilité entre elles, ce qui permet d'assortir les composants jaunes, rouges et bleus comme un ensemble coordonné plutôt que de sélectionner chaque couleur indépendamment en fonction de la seule nuance. Le tableau ci-dessous décrit les points à vérifier pour chaque composant primaire lors de la création d'un jeu trichromatique : Composant Taux de pénétration Vérifier Sensibilité au pH Comportement de migration Jaune Comparer la courbe d'épuisement avec le rouge et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Rouge Comparer la courbe d'épuisement avec le jaune et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Bleu Comparer la courbe d'épuisement avec le jaune et le rouge Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Effectuer cette comparaison pendant le développement par trempage en laboratoire, plutôt qu'après qu'un lot en vrac présente une dérive de teinte, permet de détecter les différences tant qu'il est encore peu coûteux de les corriger. Combinaisons typiques de colorants acides trichromatiques pour le nylon Dans la pratique de la teinture du nylon, les combinaisons trichromatiques sont généralement sélectionnées en fonction de la profondeur de la teinte, des exigences d'accumulation et de la compatibilité entre les colorants. Différentes combinaisons peuvent être nécessaires pour les teintes claires et les teintes foncées afin de maintenir un équilibre entre l'épuisement, la migration et la reproductibilité de la teinte. Combinaison trichromatique de teintes claires Pour les teintes claires et moyennes, les colorants présentant de bonnes performances de migration et un comportement d'attaque modéré sont préférés pour obtenir une excellente capacité d'égalisation et de correction de teinte. Une combinaison typique de teintes claires peut inclure : Exemple de position trichromatique : Jaune acide Skyacido Yellow 199, Rouge Skyacido Red 337, Bleu Skyacido Blue 324. Cette combinaison offre une bonne compatibilité et est

En savoir plus »
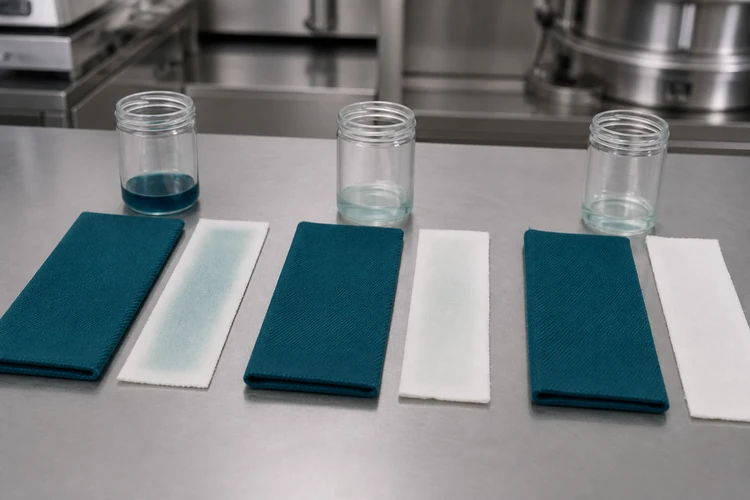
2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences de votre projet, le pays et l'application prévue.

sablonneux

Forte de plusieurs années d'expérience dans le domaine des colorants chimiques et des auxiliaires textiles, je m'engage à partager mes connaissances sur les dernières technologies, les innovations durables et les tendances du marché.

Articles récents

Applications des colorants à base de solvants dans les plastiques, les encres et les revêtements.

Comment choisir le bon colorant solvant pour les plastiques, les encres et les revêtements ?

Table des matières Que sont les colorants à solvant ? Pourquoi utiliser des colorants à base de solvants plutôt que des pigments ? Facteurs clés pour le choix des colorants solvants Solubilité Résistance à la chaleur Solidité à la lumière Résistance à la migration Choix des colorants solvants par application Plastiques Encres d'impression Revêtements Qualités de colorants solvants recommandées FAQ Peut-on combiner des colorants solvants et des pigments dans la même formulation ? Quels solvants conviennent aux encres de gravure et de flexographie ? Comment teste-t-on la stabilité thermique ? Qu’est-ce qui provoque la migration des colorants dans les emballages ? Ce guide compare les colorants pour solvants destinés aux plastiques, aux encres d'imprimerie et aux revêtements en fonction de leur solubilité, de leur résistance à la chaleur, de leur résistance à la lumière et de leurs performances de migration, afin que les formulateurs puissent choisir la qualité appropriée en fonction d'un système de solvants spécifique, d'une température de traitement et d'une application finale. Que sont les colorants à solvant ? Les colorants solvants sont des colorants qui se dissolvent complètement dans le milieu hôte au niveau moléculaire, conférant aux plastiques, aux encres d'imprimerie et aux revêtements leur transparence, leur brillance et leur teinte uniforme caractéristiques. Le choix d'un colorant solvant pour les plastiques, les encres d'imprimerie ou les revêtements se résume à trois questions pratiques : se dissout-il proprement dans le système porteur, résistera-t-il à la température de traitement requise et restera-t-il en place une fois le produit expédié ? Pourquoi utiliser des colorants à base de solvants plutôt que des pigments ? Les pigments forment des suspensions de particules qui diffusent la lumière, ce qui peut introduire un voile et une intensité de couleur inégale dans les parties transparentes. Les colorants à base de solvants se dissolvent entièrement dans le milieu hôte, produisant une couleur claire et éclatante même dans des films minces ou des plastiques légèrement teintés. Pour les applications où la transparence et l'intensité de la couleur importent plus que l'opacité, comme les composants en plastique transparent, les encres d'emballage souples ou les teintures pour bois, les colorants à base de solvants sont généralement plus adaptés. Facteurs clés pour le choix des colorants solvants Quatre facteurs déterminent le plus souvent si un colorant solvant fonctionne comme prévu dans une application donnée : la solubilité dans le système porteur, la résistance à la chaleur pendant le traitement, la résistance à la lumière lors de l’exposition finale et la résistance à la migration une fois le produit en service. Solubilité : Les colorants solvants ne fonctionnent comme prévu que lorsqu'ils se dissolvent complètement dans le support déjà utilisé par le formulateur. La compatibilité avec le mélange de solvants spécifique détermine à la fois l'intensité de la couleur et la clarté du produit fini. Cétones et esters. Les cétones telles que le MEK et l'acétone, ainsi que les esters tels que l'acétate d'éthyle et l'acétate de butyle, sont des supports courants dans les encres d'impression en héliogravure et en flexographie. Les colorants solvants formulés pour ces systèmes se dissolvent généralement rapidement et laissent un minimum de résidus, ce qui assure une densité d'impression constante. Hydrocarbures aromatiques. Le toluène et le xylène restent largement utilisés dans les revêtements industriels et certains systèmes d'encre anciens. La solubilité dans les hydrocarbures aromatiques peut varier davantage selon la chimie des colorants que dans les systèmes cétoniques ou esters ; il est donc nécessaire de vérifier la compatibilité de chaque grade avec le support spécifique plutôt que de supposer sa compatibilité par classe de solvant. Alcools. L'éthanol et l'isopropanol apparaissent dans une gamme de revêtements et de formulations à faible teneur en COV. La solubilité des colorants dans les solvants a tendance à être globalement plus limitée dans les systèmes alcooliques, ce qui en fait l'une des premières propriétés à vérifier avant de choisir une qualité. Étant donné que la solubilité varie selon la chimie de chaque colorant plutôt que selon la seule classe de solvant, il est important de vérifier le profil de solubilité d'un colorant par rapport au solvant porteur exact avant de finaliser une formulation. Résistance à la chaleur : La température de traitement est souvent le facteur décisif entre deux colorants solvants par ailleurs similaires. La stabilité thermique dépend fortement de la chimie du colorant sous-jacent, et un mauvais choix peut entraîner un changement de teinte, un dégagement gazeux ou une réduction de la clarté lors du traitement par fusion ou du durcissement. Colorants anthraquinoniques. De nombreux colorants solvants à base d'anthraquinone offrent une excellente stabilité thermique et sont couramment choisis pour les applications plastiques à haute température telles que le polycarbonate et l'ABS, bien que la limite thermique exacte varie selon la qualité et doive être confirmée pour chaque colorant spécifique. Colorants azoïques. Les colorants solvants à base d'azoïques ont généralement une limite thermique inférieure à celle des colorants anthraquinoniques et conviennent généralement aux procédés de traitement à basse température tels que le polystyrène. Elles constituent souvent l'option la plus rentable lorsque l'application ne nécessite pas une exposition prolongée à la chaleur. Propriétés Colorants anthraquinoniques Colorants azoïques Plafond thermique typique Généralement plus élevé, mais varie selon la qualité Généralement plus faible, mais varie selon la qualité Résistance à la lumière Généralement supérieure Résistance aux UV Adéquate pour une utilisation à court terme ou en intérieur Résines courantes Polycarbonate, ABS Polystyrène Coût relatif Plus élevé Plus faible Résistance à la lumière La résistance à la lumière mesure la capacité d'une couleur à résister à la décoloration sous l'effet des UV ou d'une exposition prolongée à la lumière. Les colorants anthraquinoniques offrent généralement une résistance à la lumière supérieure et sont mieux adaptés aux applications extérieures ou à une exposition de longue durée, tandis que les colorants azoïques sont généralement adéquats pour une utilisation à court terme ou en intérieur. Pour les revêtements et les plastiques destinés à une exposition prolongée aux intempéries, la résistance à la lumière doit être prise en compte au même titre que la résistance à la chaleur, plutôt que d'être considérée comme une simple considération secondaire. Résistance à la migration La migration devient un problème dès lors qu'un plastique coloré, un film ou un revêtement se trouve en contact direct ou indirect avec un autre matériau pendant une période prolongée. Une teinture qui migre peut se diffuser dans les couches adjacentes, le contenu de l'emballage ou les surfaces environnantes, affectant à la fois l'apparence et, dans certains cas, la conformité réglementaire. Poids moléculaire et migration. Les colorants solvants ayant un poids moléculaire plus élevé et une solubilité plus faible dans le milieu de contact présentent généralement une meilleure résistance à la migration. Cela est particulièrement important dans les films plastiques multicouches ou les structures d'emballage, où le déplacement de la teinture entre les couches peut se traduire par une décoloration ou des taches au fil du temps. Conditions de test. Le comportement migratoire doit être évalué dans les conditions de température et d'humidité auxquelles le produit fini sera réellement exposé. Les résultats mesurés à température ambiante ne permettent pas de prédire avec fiabilité les performances dans des environnements de stockage ou de transport plus chauds ; il est donc essentiel de réaliser des tests en conditions réelles avant de finaliser une évaluation. Pour les emballages destinés au contact alimentaire, les tests de migration sont généralement comparés à des cadres établis tels que le règlement de l'UE sur les matériaux plastiques destinés au contact alimentaire. Les colorants ne figurent généralement pas sur la liste spécifique des substances visées par ce règlement, mais ils restent soumis à ses exigences générales de sécurité ; celui-ci constitue donc un point de référence utile pour fixer les limites de migration interne. Sélection des colorants solvants en fonction de l'application Une fois les exigences de solubilité, de chaleur, de lumière et de migration définies, le choix du colorant solvant approprié dépend également de l'application spécifique dans laquelle il sera utilisé. Plastiques. Dans la transformation des plastiques, les résines courantes comprennent le polystyrène, l'ABS, les acryliques, le polycarbonate et le PET. Les colorants à base de solvants offrent une coloration transparente et uniforme que les pigments ne peuvent pas toujours égaler, notamment dans les parties transparentes ou légèrement teintées. Encres d'impression pour flexographie, héliogravure,

En savoir plus »
Échantillons de nylon jaune, rouge et bleu représentant un ensemble de teintures acides trichromatiques compatibles.

Sélection de colorants trichromatiques à base d'acide pour des teintes de nylon uniformes

Table des matières Comprendre les facteurs influençant le taux de prise Appariement des taux de prise dans une combinaison Le rôle du pH dans l'absorption du colorant Plages de pH par classe de colorant Contrôle du pH pendant la teinture Principes de sélection trichromatique Choisir le jaune, le rouge et le bleu compatibles Combinaisons typiques de colorants acides trichromatiques pour le nylon Combinaison trichromatique de teinte claire Combinaison trichromatique de teinte foncée Propriétés de migration et d'accumulation Éviter le changement de teinte Directives pratiques sur les recettes Liste de contrôle pour les essais en laboratoire FAQ Qu'est-ce qui provoque une teinture inégale avec des colorants acides sur le nylon ? Comment le contrôle du pH influence-t-il la reproductibilité ? Qu’est-ce qui rend une combinaison trichromatique fiable ? La teinture du nylon exige de la précision. Les colorants acides adhèrent bien aux fibres de polyamide, mais la constance de la teinte dépend de la précision avec laquelle le taux d'application, le pH et les combinaisons trichromatiques sont contrôlés. Un léger décalage dans une seule variable peut entraîner une légère déviation par rapport à la norme, même si la recette semble correcte sur le papier. Cet article détaille les facteurs pratiques qui assurent la compatibilité des combinaisons de teintures acides sur le nylon. Comprendre le taux de pénétration Le taux de pénétration décrit la rapidité avec laquelle un colorant passe du bain à la fibre. Sur le nylon, cette vitesse dépend de la structure du colorant, de la rampe de température et du nombre de sites de colorant disponibles sur le substrat. Une teinture à prise rapide peut produire une couleur irrégulière si elle s'épuise avant que le bain ne pénètre complètement dans le tissu, en particulier sur les tricots serrés ou les fils denses. Facteurs influençant le taux de fixation Trois variables ont le plus grand effet sur la vitesse à laquelle un colorant acide donné se fixe sur le nylon : la taille et la structure moléculaires : les molécules plus petites et plus mobiles ont tendance à migrer et à se niveler plus facilement, tandis que les structures plus grandes ou plus linéaires se fixent plus rapidement mais migrent moins une fois fixées. Concentration en électrolytes : des niveaux de sel plus élevés dans le bain ralentissent la prise en augmentant la compétition ionique à la surface de la fibre, ce qui peut aider à l’égalisation mais peut réduire l’épuisement total si l’équilibre n’est pas correct. Vitesse de montée en température : une montée en température trop rapide laisse peu de temps à la teinture pour migrer avant la fixation, ce qui augmente le risque de stries ou de traînées sur les produits. Correspondance des taux de réussite dans une combinaison Lors de la combinaison de colorants pour obtenir une nuance, chaque composant doit avoir un taux de réussite comparable. Si l'un des colorants d'un mélange agit sensiblement plus vite que les autres, il domine les premières étapes de la teinture et modifie la teinte au fur et à mesure que le bain progresse. Il s'agit là d'une des causes les plus fréquentes de problèmes de reproductibilité dans les teintureries de nylon, notamment lorsque les recettes sont modifiées sans vérifier comment la nouvelle combinaison se comporte en tant que système plutôt qu'en tant que teintures individuelles. Rôle du pH dans l'absorption des colorants Les colorants acides nécessitent un bain acide pour se lier efficacement aux groupes amine de la fibre de nylon. Le pH ne se contente pas de définir l'environnement chimique ; il détermine également la vitesse d'absorption du colorant et l'ampleur des corrections possibles une fois la teinture commencée. Plages de pH par classe de colorant Les différentes classes de colorants acides sont formulées pour fonctionner dans des plages de pH spécifiques. Travailler en dehors de cette fenêtre modifie la vitesse d'absorption et peut affecter les propriétés de solidité. Classe de colorant Plage de pH typique Comportement d'absorption Colorants acides d'égalisation pH 5 à 6 Fixation plus lente, bonne migration, correction plus facile Colorants acides de broyage pH 4.5 à 5.5 Fixation modérée, moins tolérant aux irrégularités de teinture Colorants acides à complexe métallique pH 4 à 5 Fixation plus rapide, meilleure solidité, contrôle du processus plus strict nécessaire Ces plages sont des références initiales. Les performances réelles dépendent de la qualité spécifique du colorant, du rapport de bain et du type de machine ; une confirmation en laboratoire sur le substrat prévu reste donc nécessaire avant toute production à grande échelle. Contrôle du pH pendant la teinture : Maintenir un pH stable tout au long du cycle est aussi important que de définir le point de départ correct. Un pH qui augmente pendant la teinture ralentit l'absorption et peut donner une teinte pâle ou irrégulière, tandis qu'une chute brutale en début de processus peut entraîner une absorption trop rapide du colorant pour une migration correcte. Des systèmes tampons et un ajout contrôlé d'acide permettent de maintenir le bain dans les limites acceptables du début à la fin. Les agents de nivellement et les auxiliaires tampons formulés pour le contrôle du pH et de l'adhérence aident à stabiliser la vitesse d'absorption sur différentes constructions de tissus et dans différentes conditions de machines, en particulier sur les constructions sujettes à une adhérence initiale rapide. Principes de sélection trichromatique La teinture trichromatique utilise une teinture jaune, rouge et bleue pour créer une large gamme de nuances à partir d'une petite palette de travail. La compatibilité entre ces trois colorants détermine la prévisibilité des teintes obtenues, aussi bien en laboratoire qu'à grande échelle. Choisir un ensemble trichromatique compatible jaune, rouge et bleu : un ensemble trichromatique fonctionnel doit présenter des taux de frappe similaires, une sensibilité au pH similaire et un comportement de migration comparable. Des composants non adaptés peuvent entraîner une variation de teinte entre les échantillons de laboratoire et les lots de production, même lorsque la concentration totale de colorant est correcte. Les colorants acides Skyacido, formulés spécifiquement pour la teinture du polyamide, offrent une large gamme de nuances avec une forte combinabilité entre elles, ce qui permet d'assortir les composants jaunes, rouges et bleus comme un ensemble coordonné plutôt que de sélectionner chaque couleur indépendamment en fonction de la seule nuance. Le tableau ci-dessous décrit les points à vérifier pour chaque composant primaire lors de la création d'un jeu trichromatique : Composant Taux de pénétration Vérifier Sensibilité au pH Comportement de migration Jaune Comparer la courbe d'épuisement avec le rouge et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Rouge Comparer la courbe d'épuisement avec le jaune et le bleu Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Bleu Comparer la courbe d'épuisement avec le jaune et le rouge Noter le point de basculement où l'absorption s'accélère Confirmer la redistribution à la température de maintien Effectuer cette comparaison pendant le développement par trempage en laboratoire, plutôt qu'après qu'un lot en vrac présente une dérive de teinte, permet de détecter les différences tant qu'il est encore peu coûteux de les corriger. Combinaisons typiques de colorants acides trichromatiques pour le nylon Dans la pratique de la teinture du nylon, les combinaisons trichromatiques sont généralement sélectionnées en fonction de la profondeur de la teinte, des exigences d'accumulation et de la compatibilité entre les colorants. Différentes combinaisons peuvent être nécessaires pour les teintes claires et les teintes foncées afin de maintenir un équilibre entre l'épuisement, la migration et la reproductibilité de la teinte. Combinaison trichromatique de teintes claires Pour les teintes claires et moyennes, les colorants présentant de bonnes performances de migration et un comportement d'attaque modéré sont préférés pour obtenir une excellente capacité d'égalisation et de correction de teinte. Une combinaison typique de teintes claires peut inclure : Exemple de position trichromatique : Jaune acide Skyacido Yellow 199, Rouge Skyacido Red 337, Bleu Skyacido Blue 324. Cette combinaison offre une bonne compatibilité et est

En savoir plus »
2. Le savonnage à basse température laisse une solution de lavage plus claire et moins de taches sur les bandes de coton blanc adjacentes.

Guide de savonnage des colorants réactifs : Meilleure tenue au lavage, moins de taches au dos

Table des matières Qu'est-ce que le savonnage des colorants réactifs ? Rôle dans l'étape de lavage Pourquoi les colorants non fixés et hydrolysés doivent être éliminés Comment le savonnage affecte la solidité au lavage ? Élimination des colorants hydrolysés de la surface de la fibre Lien entre le savonnage et les indices de solidité Qu'est-ce qui provoque le retour des taches ? Sources courantes de transfert de couleur sur les tissus et mélanges les plus à risque Paramètres clés du procédé pour un savonnage efficace Température et durée Rapport bain/liquide Dureté de l'eau et agents séquestrants Choix des agents de savonnage appropriés Agents de savonnage anioniques et non ioniques Adaptation des agents à la fibre et à la profondeur de la teinte Option d'agent de savonnage basse température : Sylic D2705 Principaux avantages Application recommandée Comparaison des performances Méthodes de savonnage Séquence de lavage à froid et à chaud Savonnage en un seul bain ou en plusieurs étapes Rôle des agents fixateurs après savonnage Meilleures pratiques pour des résultats de solidité au lavage constants FAQ Combien de temps doit durer le savonnage des colorants réactifs ? Est-il possible de réparer une tache au dos d'un véhicule une fois qu'elle est apparue ? L'eau dure a-t-elle une incidence sur les performances du savonnage ? L'application d'un fixateur séparé est-elle toujours nécessaire après le savonnage ? Le lavage réactif au savon est souvent considéré comme une étape rapide à la fin du cycle de teinture, mais il a un effet direct sur la résistance au lavage et sur les risques de taches au verso. Bien choisir la température, le moment et l'agent permet d'éviter les rejets coûteux et les commandes répétées qui grignotent les marges. Quel est le rôle du savonnage par colorant réactif dans l'étape de lavage ? Le savonnage a lieu après la fixation, une fois que le colorant réactif s'est lié à la fibre en milieu alcalin. Le tissu est lavé à une température proche de l'ébullition avec un détergent ou un agent savonneux spécial afin d'éliminer tout ce qui n'a jamais formé de liaison permanente avec la fibre. Omettre ou raccourcir cette étape laisse le lavage incomplet et le tissu présente un risque caché de non-résistance qui ne se manifestera que lors de tests ultérieurs ou, pire encore, après sa livraison au client. Pourquoi faut-il éliminer les colorants non fixés et hydrolysés ? Une partie des colorants réactifs s'hydrolyse toujours dans le bain de teinture au lieu de réagir avec la fibre. La teinture hydrolysée se dépose légèrement à la surface du tissu, maintenue uniquement par une faible attraction physique plutôt que par une liaison covalente. Si on la laisse en place, elle s'efface au contact du linge, déteint au lavage et se transfère sur les tissus plus clairs lors du même lavage. Le savonnage est une étape spécifiquement conçue pour éliminer ces résidus avant qu'ils ne posent un problème de tenue. Influence du savonnage sur la résistance au lavage La qualité du savonnage détermine en grande partie ce qui apparaît lors des tests de résistance au lavage. Un lot qui semble correct sur le nuancier peut néanmoins présenter une mauvaise tenue au lavage ou au frottement si cette étape a été réalisée à la hâte. Élimination des colorants hydrolysés de la surface des fibres Un savonnage efficace permet de maintenir les colorants détachés en suspension dans le bain de lavage au lieu de les laisser se redéposer sur le tissu. L'efficacité de ce processus dépend de l'agitation, du rapport liquide/eau et du pouvoir dispersant du détergent ou de l'agent savonneux utilisé. Lien entre le savonnage et les indices de solidité Les indices de solidité au lavage et au frottement, généralement évalués à l'aide des méthodes de test de solidité des couleurs AATCC, reflètent en grande partie la quantité de colorant non fixé restant après lavage. Un tissu peut réussir un test de teinte initial en laboratoire et échouer malgré tout au test de solidité des couleurs sur le lot en vrac si le savonnage a été trop bref ou effectué à une température trop basse. Qu’est-ce qui provoque les taches sur le dos ? Sources courantes de taches au verso Les taches au verso se produisent lorsque la teinture qui a été lavée du tissu teint se redépose sur des zones non teintes ou plus claires dans le même bain. Les causes les plus fréquentes sont les suivantes : bains de savonnage surchargés contenant plus de colorant hydrolysé que la solution ne peut en contenir ; rinçage insuffisant entre les étapes de savonnage et de finition ; agents de savonnage à faible pouvoir dispersant, qui permettent aux particules de colorant libres de se redéposer sur le tissu ; circulation inégale de la solution, créant des zones localisées de forte concentration de colorant. Tissus et mélanges les plus à risque : les teintes foncées et profondes génèrent la plus grande quantité de colorant hydrolysé et sont la source la plus fréquente de plaintes concernant les taches au dos. Les tissus mélangés, et toute charge qui mélange des composants teints et non teints, sont particulièrement vulnérables, car la teinture redéposée est beaucoup plus visible sur la partie claire du tissu. Paramètres clés du processus pour un savonnage efficace La plupart des causes de mauvaise tenue et de taches au dos sont liées au contrôle précis de ces trois paramètres. Température et durée : Le savonnage se déroule généralement à une température proche du point d’ébullition pendant cinq à quinze minutes, bien que la combinaison idéale dépende de l’intensité de la teinte et de la structure du tissu. Un bain trop froid ralentit l'élimination de la teinture, et un temps de trempage trop court laisse des résidus de teinture hydrolysée même à la température adéquate. Profondeur de la teinte Température de savonnage Durée typique Teintes claires à moyennes 90 à 95 °C 5 à 8 minutes Teintes foncées et profondes Proches de l'ébullition (98 à 100 °C) 10 à 15 minutes Teintes turquoise et difficiles Proches de l'ébullition, bains multiples 15 minutes ou plus par bain Cette plage de températures proches de l'ébullition s'applique aux agents savonneux conventionnels. Les agents de savonnage à basse température sont formulés pour fonctionner efficacement entre 60 et 80 °C, réduisant ainsi la consommation d'énergie sans renoncer aux performances de solidité (voir la section Sylic D2705 ci-dessous).  Rapport de dilution : Un rapport de dilution plus serré concentre le colorant hydrolysé dans un volume d'eau plus petit, ce qui augmente le risque de redéposition avant qu'il puisse être éliminé. Les usines utilisant des machines à jet ou à débordement avec des taux de liqueur inférieurs doivent compenser par des agents dispersants plus puissants ou un cycle de rinçage supplémentaire. Dureté de l'eau et agents séquestrants : Le calcium, le magnésium et le fer présents dans l'eau peuvent nuire à l'efficacité des agents savonneux et laisser un fini trouble ou irrégulier. Un agent séquestrant, tel que le Sylic P1501B, un dispersant chélateur anionique avec un pH de 2.5 à 4.0 dans une solution à 1 %, lie ces ions avant que le savonnage ne commence et permet à l'agent savonneux de fonctionner comme prévu. Choisir les bons agents savonneux : agents savonneux anioniques et non ioniques Les agents savonneux anioniques sont largement utilisés pour leur fort pouvoir dispersant, tandis que les agents non ioniques sont plus performants en eau dure et à basse température. Ces deux types sont disponibles dans une gamme d'auxiliaires de teinture formulés pour assurer la stabilité dans les bains alcalins et une faible production de mousse dans les machines à jet. Adaptation des agents aux fibres et à la profondeur de teinte Le coton et les autres fibres cellulosiques réagissent généralement bien aux agents de savonnage anioniques. Les mélanges contenant des fibres synthétiques peuvent nécessiter une option non ionique afin d'éviter de tacher le composant synthétique plus sensible. Les teintes plus foncées sont généralement appelées

En savoir plus »

Réduction du blanchiment en teinture du polyester : un guide complet

Table des matières Qu'est-ce que le déneigement par réduction ? Définition et objectif Rôle dans la teinture dispersée Impact sur la solidité des couleurs Problèmes de qualité courants Quand un blanchiment par réduction est nécessaire Teintes foncées et moyennes Recettes à forte concentration de colorant Mélanges avec des fibres cellulosiques Quand cette étape peut être omise Procédé et contrôle Recette et paramètres typiques Contrôle de la température et du pH Éviter la sur-réduction ou la sous-réduction Rinçage et neutralisation Choisir les bons agents réducteurs Hydrosulfite de sodium Agents réducteurs sans soufre Options basse température et durables Colorants à haute solidité au lavage pour réduire la charge de blanchiment Dépannage Problèmes courants Mauvaise solidité au lavage après blanchiment Changement de teinte ou ternissement Conclusion FAQ Que se passe-t-il si vous omettez cette étape ? Nettoyage en profondeur vs lavage normal ? Est-ce possible à basse température ? Hydrosulfite ou agents sans soufre ? Un lot qui paraît parfait à la machine peut tout de même échouer à un test de résistance au lavage quelques jours plus tard. Le plus souvent, la cause est la présence de colorant dispersé non fixé sur la surface de la fibre, et la solution consiste en un éclaircissement par réduction. Ce guide explique quand cette étape est nécessaire, la chimie qui la sous-tend et comment garantir des résultats constants, du test en laboratoire à la production en série. Qu'est-ce que le débroussaillage par réduction ? Définition et objectif Le dégraissage par réduction est un traitement post-teinture qui élimine le colorant dispersé qui n'a pas pénétré ou ne s'est pas fixé sur les fibres de polyester. Lors de la teinture à haute température, certaines molécules de colorant restent à la surface de la fibre au lieu de diffuser dans la structure du polymère. Sans traitement, cette teinture résiduelle s'estompe et déteint au lavage, ce qui diminue la tenue des couleurs. Un bain de réduction permet de décomposer et d'éliminer la teinture de surface, ne laissant que la teinture qui s'est correctement fixée à l'intérieur de la fibre. Rôle dans la teinture par dispersion : La réduction de l'éclaircissement a lieu à la fin du cycle de teinture par dispersion, après l'étape de teinture principale et avant le rinçage final. Il s'agit d'une étape d'un processus de teinture du polyester plus vaste qui comprend également le prétraitement, la teinture et la finition. La page consacrée aux solutions d'application de teinture du polyester décrit le lien entre ces étapes et indique les auxiliaires recommandés pour chacune d'elles. Impact sur la tenue des couleurs La tenue au lavage et au frottement figure parmi les spécifications que les acheteurs vérifient le plus attentivement avant d'accepter une livraison. Les colorants de surface qui n'ont pas été éliminés sont faiblement liés et se lavent facilement, ce que les tests normalisés tels que les méthodes de solidité au lavage de l'AATCC sont conçus pour détecter. Une étape de réduction et de clarification correctement exécutée améliore ces résultats en éliminant le colorant qui, autrement, entraînerait un échec du test. Problèmes de qualité courants Les usines qui négligent ou sous-effectuent le dégorgement par réduction ont tendance à constater des problèmes récurrents : décoloration sur les vêtements plus clairs lors du même lavage ; taches sur les emballages ou les garnitures pendant le transport et le stockage ; teintes ternes ou troubles par rapport à l’échantillon de laboratoire approuvé ; rejets d’expéditions suite à des tests de solidité non concluants effectués par le laboratoire de l’acheteur. Ces problèmes sont presque toujours imputables à des résidus de colorant dispersé plutôt qu’à un défaut de la recette de teinture elle-même, c’est pourquoi le dégorgement par réduction mérite la même attention que l’étape de teinture qu’il suit. Lorsque le blanchiment par réduction est nécessaire : Teintes foncées et moyennes Les teintes plus foncées et de profondeur moyenne nécessitent des concentrations de teinture plus élevées, ce qui laisse naturellement plus de teinture non fixée à la surface de la fibre. La gamme de colorants dispersés Skycron couvre les applications de teinture et d'impression dans les tons foncés, moyens et vifs, et l'association de ces colorants à une étape de clarification par réduction appropriée est une pratique courante pour atteindre une solidité acceptable à ces profondeurs plus importantes. Recettes à forte concentration de teinture Toute recette avec un pourcentage total de teinture élevé par rapport au poids du tissu (% owf) bénéficie d'un éclaircissement par réduction, et pas seulement les teintes foncées. En règle générale, les fabricants classent la profondeur de teinte comme suit : Profondeur de teinte : Réduction typique de la concentration de colorant : Clairsemé : Inférieur à 1 % owf Souvent optionnel Moyen 1 à 3 % owf Recommandé pour les matières grasses foncées (plus de 3 % owf) Ces chiffres sont donnés à titre indicatif plutôt que comme une règle fixe, car la classe de teinture, le mélange de fibres et les objectifs de solidité modifient tous le seuil. Les combinaisons de plusieurs colorants utilisées pour obtenir des teintes personnalisées précises relèvent de la même logique, car plusieurs classes de colorants combinées peuvent laisser des quantités variables de résidus en surface, même à un pourcentage total modéré. Les mélanges contenant des fibres cellulosiques, comme les mélanges polyester-coton et polyester-viscose, ajoutent une couche de risque supplémentaire. La teinture dispersée qui ne s'est pas fixée à la partie en polyester peut tacher la fibre cellulosique, provoquant un changement de teinte indésirable sur le tissu. Le traitement de réduction protège le contraste ou la teinte unie souhaités sur les deux types de fibres. Quand peut-on s'en passer ? Les teintes très claires à faible charge de teinture ne nécessitent parfois pas un cycle complet de réduction et de nettoyage, en particulier lorsque des teintures à épuisement élevé et des conditions de teinture bien contrôlées sont utilisées, et un simple lavage à chaud peut suffire. Le fait de sauter cette étape doit rester une décision délibérée, basée sur les exigences de profondeur et de tenue de la teinte, et non un raccourci pris pour gagner du temps. Procédé et contrôle Recette et paramètres typiques Un bain de clarification alcalin standard comprend un agent réducteur, de la soude caustique ou du carbonate de sodium, et un agent mouillant ou dispersant. Les systèmes de dépoussiérage acide sans soufre, qui fonctionnent à un pH plus bas, sont de plus en plus utilisés comme alternative. Voici un point de départ général : Paramètre Plage typique Agent réducteur 2 à 4 g/L Alcali (NaOH ou carbonate de sodium) 2 à 4 g/L Température 70 à 80 °C Durée 15 à 20 minutes Rapport bain 1:8 à 1:15 Ces valeurs varient selon l’intensité de la teinte, la classe de teinture et le mélange de fibres ; des essais en laboratoire doivent donc confirmer la recette finale avant une production à grande échelle. Contrôle de la température et du pH La température et le pH sont les deux variables qui affectent le plus l'efficacité du blanchiment : Trop froid ou trop bref : des résidus de colorant restent et la solidité des couleurs s'en trouve affectée. Trop chaud ou trop alcalin : la surface ou le toucher du polyester peuvent être affectés. La plupart des recettes classiques visent un pH légèrement alcalin compris entre 9 et 11. Les systèmes sans soufre à base d'acide fonctionnent quant à eux dans une gamme neutre à légèrement acide, selon le produit utilisé ; le pH cible doit donc toujours correspondre à la chimie choisie plutôt qu'à une règle fixe unique. Éviter la sur-réduction ou la sous-réduction Une sous-réduction laisse des traces de colorant en surface, ce qui se traduit plus tard par une mauvaise solidité. Les bandes de sur-réduction ont correctement fixé la teinture de la fibre, entraînant une perte de teinte, un ternissement ou un aspect irrégulier.

En savoir plus »

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures

Obtenez un devis pour votre projet

Veuillez nous indiquer les exigences, le pays et l'application.

Remonter en haut
Email WhatsApp

Contactez-nous pour les auxiliaires textiles et les colorants.

Contactez Skychem Group pour découvrir d'autres solutions chimiques. Si vous avez des questions ou souhaitez obtenir plus d'informations, n'hésitez pas à nous contacter.
Nous vous répondrons dans les 24 heures