...

برای دریافت راهکارهای شیمیایی بیشتر با گروه اسکای کم تماس بگیرید، در صورت داشتن هرگونه سوال یا نیاز به اطلاعات بیشتر، لطفا با ما تماس بگیرید.
ظرف 24 ساعت پاسخ دهید

عوامل جداسازی در رنگرزی منسوجات: چه کاری انجام می‌دهند، چه زمانی باید استفاده شوند و چگونه باید دوز مصرف شوند؟

عوامل جداکننده بخش مهمی از فرآیند مرطوب نساجی هستند که اغلب نادیده گرفته می‌شوند. اگر به درستی استفاده شوند، از حمام‌های رنگ محافظت می‌کنند، ثبات سایه را بهبود می‌بخشند و به جلوگیری از دوباره‌کاری‌های پرهزینه در مراحل پیش از رنگرزی، رنگرزی و تکمیل کمک می‌کنند.

عامل جداسازی چیست؟

تعریف و کارکرد

عامل جداسازی، ترکیبی شیمیایی است که به یون‌های فلزی موجود در آب فرآیندی متصل شده و واکنش‌پذیری آنها را خنثی می‌کند - یون‌های ناخواسته مانند کلسیم، منیزیم، آهن و مس را قبل از اینکه با رنگ‌ها، سفیدکننده‌ها یا سایر مواد کمکی تداخل کنند، به دام می‌اندازد.

چگونه کیلیت سازی کار می کند

بیشتر عوامل جداکننده از طریق کیلیت عمل می‌کنند: مولکولی با چندین جایگاه پیوند، دور یک یون فلزی می‌پیچد و یک کمپلکس پایدار و محلول تشکیل می‌دهد که در محلول بی‌اثر می‌ماند. یون‌های جذب‌شده دیگر نمی‌توانند باعث رسوب شوند، در حلالیت رنگ اختلال ایجاد کنند یا به سطوح الیاف آسیب برسانند.

قدرت اتصال به صورت ثابت پایداری یا log K بیان می‌شود. هرچه مقدار آن بالاتر باشد، عامل، یون فلزی را تحت شرایط فرآیندی دشوار، محکم‌تر نگه می‌دارد.

چرا یون‌های فلزی در رنگرزی مشکل‌ساز هستند؟

آلاینده‌های رایج یون فلزی در آب فرآوری شده

بیشتر کارخانه‌های نساجی آب را از منابع شهری، چاه‌ها، رودخانه‌ها یا منابع بازیافتی تأمین می‌کنند و حتی آب تصفیه‌شده نیز حاوی مواد معدنی محلول است. رایج‌ترین یون‌های مشکل‌ساز عبارتند از:

  • کلسیم و منیزیم: علت اصلی سختی آب. آنها با صابون‌ها، سورفکتانت‌ها و آنیون‌های رنگ واکنش می‌دهند و رسوبات نامحلول تشکیل می‌دهند.
  • اهن: در آب چاه، لوله‌های قدیمی و سیستم‌های بازیافت وجود دارد. حتی مقادیر ناچیز آن نیز مضر است، زیرا آهن تجزیه پراکسید هیدروژن را کاتالیز می‌کند و باعث تغییر سایه، به ویژه در رنگرزی واکنشی و خمشی می‌شود.
  • مس و منگنز: کمتر رایج است اما می‌تواند انحراف سایه قابل توجهی ایجاد کند، به خصوص در سایه‌های پاستلی یا روشن.
  • ردیابی فلزات سنگینروی، نیکل و کروم ممکن است در آب بازیافتی یا صنعتی ظاهر شوند و می‌توانند شیمی رنگ را مختل کنند.

سختی آب بر حسب ppm CaCO₃ یا درجه سختی آلمانی (°dH) بیان می‌شود. برای مرجع، ۱ میلی‌مول در لیتر ≈ ۱۰۰ ppm CaCO₃ ≈ ۵.۶ °dH است، تبدیلی که هنگام ارجاع متقابل به گزارش‌های آزمایشگاهی بین‌المللی یا استانداردهای اروپایی مفید است. حتی آب با سختی متوسط ​​با ۱۵۰ تا ۲۰۰ ppm CaCO₃ نیز در صورت عدم تصفیه می‌تواند مشکلات رنگرزی قابل مشاهده‌ای ایجاد کند.

تأثیر بر کیفیت رنگرزی

اثرات یون‌های فلزی بر کیفیت رنگرزی به دو دسته مجزا تقسیم می‌شود که هر کدام از طریق مکانیسم‌های مختلفی عمل می‌کنند.

یون‌های سختی (کلسیم و منیزیم) در دماهای بالا حلالیت رنگ را کاهش می‌دهند و با مولکول‌های رنگ در سطح الیاف رقابت می‌کنند، راندمان رمق‌کشی را کاهش می‌دهند و باعث توزیع ناهموار می‌شوند. آن‌ها همچنین با رنگ‌های آنیونی و سورفکتانت‌ها واکنش می‌دهند و صابون‌ها و رسوبات نامحلول تشکیل می‌دهند که می‌توانند روی سطح پارچه رسوب کنند و پردازش بیشتر را مختل کنند.

فلزات واسطه (آهن و مس) باعث اختلالات شیمیایی خاص‌تری می‌شوند. آهن به ویژه تهاجمی است: در سفید کردن با پراکسید هیدروژن، واکنش‌های نوع فنتون را کاتالیز می‌کند که تجزیه پراکسید را تسریع می‌کند و باعث سفیدی ناپایدار و در موارد شدید، آسیب به الیاف می‌شود. در طول رنگرزی، با مولکول‌های رنگ کمپلکس تشکیل می‌دهد و باعث تغییر سایه یا رسوب در حمام می‌شود. مس خطرات مشابهی را ایجاد می‌کند: در رنگرزی واکنشی، پیوند رنگ-الیاف را تضعیف می‌کند و ثبات شستشویی را کاهش می‌دهد. در رنگرزی خمی، مس ناچیز فرآیند احیا را کند می‌کند و منجر به توسعه ناقص رنگ می‌شود.

آلودگی یون فلزی کنترل نشده منجر به موارد زیر می‌شود:

  • رنگرزی غیر یکنواختتوزیع ناهموار رنگ که به صورت رگه‌ها، تکه‌ها یا تغییرات تُن قابل مشاهده است.
  • انحراف سایهرنگ نهایی با هدف مطابقت ندارد، به خصوص زمانی که آهن یا مس با کروموفورهای رنگ تشکیل کمپلکس می‌دهند.
  • کاهش ثبات رنگرنگ با پیوند ضعیف، هنگام شستشو یا مالش راحت‌تر آزاد می‌شود.
  • آسیب پارچهتجزیه پراکسید کاتالیز شده با آهن می‌تواند باعث نرم شدن یا سوراخ شدن الیاف سلولزی در حین سفید کردن شود.
  • نرخ رنگرزی مجدد بالاتربسته‌های خارج از سایه و خروجی‌های بی‌کیفیت، هم هزینه و هم مصرف آب را افزایش می‌دهند.

انواع عوامل جداسازی

عوامل جداسازی مورد استفاده در فرآوری نساجی، یک خانواده شیمیایی واحد نیستند. آنها از نظر قدرت کیلیت شدن، پایداری pH، مقاومت در برابر دما و مشخصات محیطی متفاوت هستند.

عوامل جداسازی مبتنی بر فسفونات

عوامل مبتنی بر فسفونات از جمله پرکاربردترین عوامل در فرآوری مرطوب منسوجات هستند. آنها کمپلکس‌های قوی با کلسیم، منیزیم، آهن و فلزات سنگین در طیف وسیعی از pH و در دماهای بالا تشکیل می‌دهند. ویژگی‌های کلیدی شامل پایداری عالی در حمام‌های قلیایی، قابلیت اطمینان در دماهای بالا، اثربخشی در دوزهای پایین و مهار آستانه خوب است - به این معنی که آنها حتی در دوزهای زیر استوکیومتری از تشکیل رسوب جلوگیری می‌کنند.

یکی از معایب این است که عوامل فسفونات حاوی فسفر هستند که به اوتریفیکاسیون در فاضلاب کمک می‌کند. فشار نظارتی بر فسفر در چندین منطقه در حال افزایش است و برخی از کارخانه‌ها را به سمت جایگزین‌های بدون فسفر سوق می‌دهد.

عوامل جداسازی پلی کربوکسیلات

عوامل پلی کربوکسیلات عموماً از نظر زیست‌محیطی نسبت به انواع فسفونات قابل قبول‌تر هستند: آنها زیست‌تخریب‌پذیرتر هستند و فسفر را به فاضلاب اضافه نمی‌کنند. قدرت کیلیت‌سازی آنها برای کلسیم و منیزیم در سطوح سختی متوسط ​​با انواع فسفونات قابل مقایسه است، در حالی که ظرفیت آنها برای آهن و مس عموماً کمتر است.

پلی‌کربوکسیلات‌های مدرن با وزن مولکولی بالا، در مقایسه با فرمولاسیون‌های قبلی، قابلیت جداسازی آهن را بهبود بخشیده‌اند؛ با این حال، پایداری آنها در دمای بالا و شرایط قلیایی قوی، همچنان کمتر از عوامل پایه فسفونات است، که این موضوع هنگام انتخاب محصول برای حمام‌های شستشو یا سفیدکننده، نکته مهمی است. بسیاری از آنها همچنین در کنار جداسازی، خاصیت پخش‌کنندگی نیز دارند که آنها را در فرمولاسیون‌های کمکی ترکیبی مفید می‌کند.

پلی‌کربوکسیلات‌ها یک ماده‌ی فعال رایج در محصولات دارای برچسب زیست‌محیطی هستند و به‌طور فزاینده‌ای توسط کارخانه‌هایی که برای انطباق با ZDHC MRSL یا گواهینامه OEKO-TEX تلاش می‌کنند، مشخص می‌شوند.

گروه اسکای کم ZDHC

EDTA، DTPA و NTA در یک نگاه

EDTA، DTPA و NTA متعلق به خانواده آمینوپلی کربوکسیلات هستند و از نظر فنی، بحث‌برانگیزترین عوامل جداسازی در شیمی نساجی محسوب می‌شوند. هر کدام از نظر قدرت کیلیت‌سازی، پایداری و مشخصات محیطی متفاوت هستند:

عامل قدرت کیلیت سازی بهترین مرحله استفاده تجزیه تجزیه پذیری ملاحظات کلیدی
EDTA متوسط رنگرزی عمومی و پیش تصفیه کم تخریب آهسته محیط زیست
دی تی پی ای قویترین رنگرزی حساس به آهن و دمای بالا کم هزینه واحد بالاتر
NTA در حد متوسط پیش تصفیه و شستشو برتر در برخی بازارها تحت نظارت است؛ خواص کیلیت‌سازی می‌تواند فلزات سنگین متصل به رسوب یا لجن را دوباره متحرک کند و فراهمی زیستی محیطی آنها را افزایش دهد. قبل از استفاده، رعایت مقررات محلی الزامی است. 

EDTA پرکاربردترین گزینه برای مصارف عمومی است. DTPA کنترل قوی‌تری بر آهن و مس ارائه می‌دهد و برای سایه‌های حساس یا فرآیندهای با دمای بالا ترجیح داده می‌شود. NTA اقتصادی‌تر است و راحت‌تر تجزیه بیولوژیکی می‌شود، اما در برخی مناطق با محدودیت‌هایی مواجه است زیرا خواص کیلیت‌ساز آن می‌تواند فلزات سنگینی را که در غیر این صورت در رسوب یا لجن تصفیه محدود شده‌اند، دوباره متحرک کند و فراهمی زیستی محیطی آنها را افزایش دهد. کارخانه‌ها باید قبل از انتخاب محصولات مبتنی بر NTA، مقررات محلی مربوطه را بررسی کنند.

عوامل جداکننده Sylic® به طور خاص برای پردازش مرطوب منسوجات فرموله شده‌اند و گزینه‌هایی برای مراحل پیش تصفیه، رنگرزی و شستشو دارند. هر محصول به گونه‌ای توسعه یافته است که تحت شرایط pH، دما و شیمیایی معمول در عملیات رنگرزی صنعتی، عملکرد قابل اعتمادی داشته باشد.

یک نمونه Sylic® P1500A است، یک عامل پراکنده‌کننده و جداکننده به شکل پودر که برای پیش‌عملیات، صابونی کردن و شستشوی پس از رنگرزی روی انواع پارچه مناسب است. این ماده به جلوگیری از رسوب در طول رنگرزی و تکمیل کمک می‌کند، با دوز توصیه‌شده 0.5 تا 1.5 گرم در لیتر در فرآیندهای پیوسته و 2.0 تا 3.0 گرم در لیتر در فرآیندهای ناپیوسته. در فرآیندهای پیوسته که نسبت مایع کمتر است، وقتی غلظت یون‌های فلزی بالا می‌رود، ممکن است حد بالای محدوده دوز تضمین شود. در فرآیندهای ناپیوسته، دوز بهینه باید با توجه به نسبت واقعی مایع و سختی آب تنظیم شود. دوز خاص در هر دو مورد باید از طریق آزمایش کیفیت آب تأیید شود.

چه زمانی از یک عامل جداسازی استفاده کنیم؟

بسته به کیفیت آب، نوع فیبر و شیمی فرآیند، ممکن است در نقاط مختلفی از خط تولید به عوامل جداسازی نیاز باشد.

پیش تصفیه: شستشو و سفید کردن

در طول شستشو، یون‌های آب سخت با اسیدهای چرب و سورفکتانت‌ها واکنش می‌دهند و صابون‌های کلسیم یا منیزیم تشکیل می‌دهند که روی سطح پارچه رسوب می‌کنند و جذب رنگ را مختل می‌کنند. در سفید کردن با پراکسید هیدروژن، حتی چند ppm آهن آزاد می‌تواند تجزیه کنترل نشده پراکسید را کاتالیز کند و منجر به سفیدی ناپایدار و در موارد شدید، نرم شدن الیاف شود. عوامل جداکننده در کنار تثبیت‌کننده‌های پراکسید برای محافظت از عامل سفیدکننده و الیاف عمل می‌کنند.

حمام‌های پیش‌تصفیه معمولاً در دمای ۶۰ تا ۱۳۰ درجه سانتیگراد قلیایی هستند، بنابراین عامل جداسازی باید در شرایط pH و دمای بالا پایدار باشد. انواع مبتنی بر فسفونات و پلی‌کربوکسیلات‌های خاص در اینجا بسیار مناسب هستند.

مواد کمکی پیش تصفیه Sylic® شامل عوامل جداسازی هستند که برای پایداری در حمام‌های شستشو و سفیدگری با قلیایی قوی و دمای بالا طراحی شده‌اند و به کارخانه‌ها کمک می‌کنند تا سفیدی ثابت و یکپارچگی پارچه را از همان مرحله اول پردازش حفظ کنند.

در طول رنگرزی: رنگ‌های راکتیو، دیسپرس و خمی

در رنگرزی واکنشی پنبه، کلسیم و منیزیم حلالیت رنگ را در دماهای بالاتر کاهش می‌دهند، در حالی که آهن با تشکیل کمپلکس با کروموفور رنگ، رنگ سایه را تغییر می‌دهد. عامل جداکننده باید قبل از رنگ اضافه شود تا آب را متعادل کند و حمام را در طول رمق‌کشی و تثبیت پایدار نگه دارد.

در رنگرزی دیسپرس پلی‌استر در دماهای بالا (120 تا 135 درجه سانتیگراد)، عوامل جداکننده از رسوب سختی جلوگیری کرده و اثربخشی پخش‌کننده را حفظ می‌کنند. اغلب زمانی که سختی آب از 150 ppm بیشتر شود، حتی زمانی که جداکننده داخلی در فرمولاسیون رنگ وجود داشته باشد، افزودن دوز اضافی ضروری است.

در رنگرزی خمی ، آهن و مس، واکنش شیمیایی احیا-اکسیداسیون را که باعث ایجاد رنگ در داخل الیاف می‌شود، مختل می‌کنند. یک عامل جداکننده، حمام احیا را تمیز و یکنواخت نگه می‌دارد.

مواد کمکی رنگرزی Sylic® شامل محلول‌های جداسازی و ترازکننده سازگار با سیستم‌های رنگرزی راکتیو، دیسپرس، خمره‌ای و سایر سیستم‌های رنگرزی هستند که برای پشتیبانی از رمق‌کشی پایدار، نفوذ یکنواخت رنگ و نتایج رنگ‌آمیزی تکرارپذیر در انواع مختلف الیاف طراحی شده‌اند.

شستشو و تکمیل

یون‌های آب سخت در حین شستشو می‌توانند باعث شوند که رنگ‌های شل شده به جای آبکشی، دوباره روی پارچه رسوب کنند، که این امر یکی از دلایل رایج ثبات سایشی ضعیف حتی در مواردی است که رنگرزی و تثبیت به خوبی انجام شده باشد. مقدار کمی از عامل جداکننده در حمام‌های شستشو، به ویژه برای رنگرزی واکنشی و خمشی، رنگ‌های تثبیت نشده را در حالت تعلیق نگه می‌دارد و باعث شستشوی تمیزتر می‌شود.

مزایای عوامل جداسازی در مرحله شستشو بر اساس کلاس رنگ متفاوت است. برای رنگ‌های واکنشی، آنها نقش مکمل مفیدی در پراکنده نگه داشتن رنگ تثبیت نشده و جلوگیری از رسوب مجدد ایفا می‌کنند، اما جایگزین مواد کمکی شستشوی اختصاصی فرموله شده برای سیستم‌های واکنشی نمی‌شوند. برای رنگ‌های دیسپرس و فرآیندهای رنگرزی ترموزول، سهم یک عامل جداسازی در طول شستشو عموماً محدود است و ممکن است افزودن معمول را توجیه نکند. توصیه می‌شود قبل از اینکه آن را به یک مرحله استاندارد تبدیل کنید، ضرورت آن را بر اساس سیستم رنگ خاص و کیفیت واقعی آب ارزیابی کنید.

در مراحل تکمیلی مانند نرم کردن یا عملیات عملکردی، عوامل جداسازی کمتر مورد نیاز هستند، اما در مواردی که آب بسیار سخت است یا وقتی حمام به رسوب کلسیم یا منیزیم حساس است، همچنان مورد استفاده قرار می‌گیرند.

چگونه عوامل جداسازی کننده را دوز کنیم؟

دوز کم، یون‌های فلزی باقیمانده را آزاد می‌کند تا مشکلاتی ایجاد کنند. دوز بیش از حد، محصول را هدر می‌دهد و گاهی اوقات می‌تواند با شیمی حمام تداخل ایجاد کند. تعیین دوز مناسب به شرایط خاص هر مرحله از فرآیند بستگی دارد.

عواملی که بر دوز مصرفی تأثیر می‌گذارند

  • سختی آبهرچه سختی کل (ppm CaCO₃ یا °dH) بیشتر باشد، به عامل جداسازی بیشتری نیاز است.
  • محتوای آهن و فلزات سنگینآهن به دلیل میل ترکیبی قوی‌ترش با مولکول‌های رنگ و سطوح الیاف، به ظرفیت جداسازی بیشتری در هر ppm نسبت به کلسیم یا منیزیم نیاز دارد.
  • نسبت مشروبنسبت مایع کمتر، یون‌های فلزی را نسبت به حجم آب غلیظ‌تر می‌کند و به همین نسبت به دوز بالاتری نیاز دارد.
  • مرحله فرآیندحمام‌های پیش تصفیه به دلیل قلیائیت قوی‌تر و دمای بالاتر، به دوزهای بالاتری نسبت به حمام‌های رنگرزی یا شستشو نیاز دارند.
  • نوع الیاف و رنگالیاف سلولزی و رنگ‌های راکتیو یا خمی نسبت به رنگ‌های مصنوعی یا دیسپرس، حساسیت بیشتری به تداخل یون‌های فلزی دارند.
  • مشخصات محصولمحتوای فعال و ظرفیت کیلیت‌سازی بر اساس محصول متفاوت است. برای راهنمایی در مورد دوز مصرفی، همیشه به برگه اطلاعات فنی مراجعه کنید.

مرجع مقدار مصرف: بر اساس سختی آب و مرحله فرآیند

یک نقطه شروع عملی، تطبیق ظرفیت کیلیت‌سازی عامل انتخاب‌شده با بار یون فلزی اندازه‌گیری‌شده در آب فرآیند است:

  1. سختی کل آب (ppm CaCO₃) و میزان آهن (ppm Fe) را با استفاده از کیت تست یا آنالیز آزمایشگاهی اندازه‌گیری کنید.
  2. برای اطلاع از مقدار کیلیت، که معمولاً به صورت میلی‌گرم CaCO₃ جدا شده در هر گرم محصول بیان می‌شود، به برگه اطلاعات محصول مراجعه کنید.
  3. دوز مورد نیاز برای محاسبه سختی اندازه‌گیری شده را محاسبه کنید، سپس یک حاشیه ایمنی 20 تا 30 درصدی برای تغییرپذیری و عوامل فلزی اضافی اضافه کنید.

جدول زیر محدوده‌های دوز مصرفی را بر اساس سختی آب، با فرض سطح متوسط ​​آهن، ارائه می‌دهد. هنگامی که آهن محلول در آب فرآیند از ۱ ppm بیشتر شود، دوز مصرفی مشخص شده را ۲۰ تا ۵۰ درصد افزایش دهید، به خصوص برای مراحل رنگرزی واکنشی و سفیدگری با پراکسید هیدروژن که حتی غلظت‌های پایین آهن نیز می‌توانند به طور قابل توجهی بر ثبات سایه و عملکرد سفیدگری تأثیر بگذارند.

سختی آب محدوده دوز شاخص
نرم (0-100 ppm CaCO₃) ۳.۷۵–۷.۵ گرم در لیتر
متوسط ​​(100-250 ppm CaCO₃) ۳.۷۵–۷.۵ گرم در لیتر
سخت (250-400 ppm CaCO₃) ۳.۷۵–۷.۵ گرم در لیتر
خیلی سخت (>400 ppm CaCO₃) ۳.۰ تا ۵.۰ گرم در لیتر یا بالاتر

محدوده‌های معمول بر اساس مرحله فرآیند عبارتند از:

  • جرم‌گیری و سفیدکاری۱.۰ تا ۳.۰ گرم در لیتر، قبل یا همراه با قلیا و عامل سفیدکننده اضافه شود.
  • حمام رنگرزی: 0.5 تا 1.5 گرم در لیتر، قبل از رنگرزی برای آماده‌سازی اولیه آب اضافه می‌شود.
  • شستشو: 0.3-1.0 گرم در لیتر، برای جلوگیری از رسوب مجدد رنگ و اطمینان از آبکشی تمیز.

همه ارقام فقط راهنمایی کلی هستند. همیشه قبل از تغییر دوزهای تولید انبوه، با برگه اطلاعات محصول مطابقت داشته باشید و آزمایش‌های حمام را انجام دهید.

اشتباهات رایج در دوز مصرفی که باید از آنها اجتناب کرد

افزودن عامل جداکننده پس از رنگرزی : این عامل همیشه باید قبل از رنگرزی اضافه شود. هنگامی که یون‌های فلزی آزاد شروع به واکنش با مولکول‌های رنگ می‌کنند، آسیب به کیفیت سایه را نمی‌توان به طور کامل جبران کرد.

اعمال دوز ثابت صرف نظر از کیفیت آب : سختی آب می‌تواند به صورت فصلی تغییر کند، به خصوص در کارخانه‌هایی که از رودخانه یا منابع نیمه بازیافتی استفاده می‌کنند. آزمایش منظم و تنظیم دوز، هم از عملکرد ضعیف و هم از مصرف غیرضروری مواد شیمیایی جلوگیری می‌کند.

حذف آهن از محاسبه دوز : کیت‌های استاندارد تیتراسیون سختی، کلسیم و منیزیم را اندازه‌گیری می‌کنند اما آهن را نه. از آنجایی که آهن محلول در غلظت‌های بسیار پایین‌تر از کلسیم در رنگرزی اختلال ایجاد می‌کند، آزمایش جداگانه آهن در صورت تداوم مشکلات ثبات رنگ ضروری است.

با فرض اینکه یک محصول در تمام مراحل کار می‌کند : برخی از عوامل جداسازی فقط در شرایط قلیایی پایدار هستند و ممکن است در حمام‌های رنگرزی خنثی یا کمی اسیدی، اثربخشی خود را از دست بدهند. همیشه قبل از استفاده از یک محصول در چندین مرحله، محدوده پایداری pH را بررسی کنید.

صرف نظر کردن از جداسازی در مناطق با آب نرم : تغییرات فصلی، رسوب دستگاه یا آلودگی آب بازیافتی می‌تواند یون‌های فلزی کافی را وارد کند تا حتی در مناطقی که عموماً آب نرم دارند، بر نتایج تأثیر بگذارد. یک دوز ثابت با سطح پایین، یک بافر قابل اعتماد فراهم می‌کند.

در خلاصه

عوامل جداکننده از هر مرحله از فرآیند مرطوب، از شستشو تا رنگرزی و شستشو محافظت می‌کنند. با کنترل تداخل یون‌های فلزی، آنها حمام‌های رنگ را تثبیت می‌کنند، قابلیت تکرارپذیری سایه را بهبود می‌بخشند، میزان رنگرزی مجدد را کاهش می‌دهند و از پارچه در طول سفید کردن محافظت می‌کنند. استفاده مؤثر به انتخاب نوع عامل مناسب، افزودن آن در مرحله مناسب و به ترتیب صحیح و دوز آن بر اساس کیفیت واقعی آب بستگی دارد.

برای دریافت راهنمایی در مورد انتخاب عامل جداسازی مناسب برای یک فرآیند خاص یا درخواست نمونه، با Skychem تماس بگیرید.

سوالات متداول

آیا می‌توان از عوامل جداکننده با همه کلاس‌های رنگ استفاده کرد؟

بله. عوامل جداسازی با تمام کلاس‌های اصلی رنگ، از جمله رنگ‌های راکتیو، دیسپرس، خمره‌ای، اسیدی و مستقیم سازگار هستند. نوع محصول و زمان افزودن باید با کلاس رنگ و شرایط حمام مطابقت داشته باشد. به عنوان مثال، عاملی که در رنگرزی واکنشی قلیایی استفاده می‌شود باید در pH بالا پایدار باشد، در حالی که عاملی که در رنگرزی اسیدی نایلون استفاده می‌شود باید در pH پایین‌تر نیز مؤثر باشد. همیشه قبل از استفاده، سازگاری محصول با کلاس رنگ مورد نظر را بررسی کنید.

آیا عوامل جداکننده بدون فسفات به همان اندازه مؤثر هستند؟

برای اکثر کاربردهای استاندارد، بله. محصولات مبتنی بر فسفونات و پلی کربوکسیلات بدون گروه‌های فسفات در سال‌های اخیر به طور قابل توجهی بهبود یافته‌اند و می‌توانند در شستشو، سفیدگری و رنگرزی با عملکرد مبتنی بر فسفات مطابقت داشته یا به آن نزدیک شوند. برخی از گزینه‌های بدون فسفات ممکن است در سطوح سختی بسیار بالا به دوزهای کمی بالاتر نیاز داشته باشند یا در دماهای شدید پایداری کمتری نشان دهند. آزمایش تحت شرایط فرآیند واقعی، مطمئن‌ترین راه برای تأیید عملکرد قبل از تغییر است.

چگونه قبل از تزریق، سختی آب را آزمایش کنم؟

کیت آزمایش مبتنی بر تیتراسیون ساده‌ترین روش است. این کیت به طور گسترده در دسترس و ارزان است و نتیجه را در واحد ppm CaCO₃ یا °dH در عرض چند دقیقه ارائه می‌دهد، که آن را برای نظارت معمول در کف کارخانه مناسب می‌کند. برای تجزیه و تحلیل کامل‌تر شامل آهن، منگنز و سایر فلزات کمیاب، آزمایش آزمایشگاهی توسط یک سرویس معتبر توصیه می‌شود، به ویژه هنگامی که مشکلات مداوم رنگرزی نشان دهنده آلودگی فراتر از سختی استاندارد باشد.


خواندن مرتبط:

  1. EDTA در مقابل DTPA در مقابل NTA در رنگرزی پارچه
  2. تأثیرات پیش تصفیه بر کیفیت پارچه
  3. مواد شیمیایی مورد استفاده در رنگرزی پارچه

شنی

با سال‌ها تجربه در زمینه رنگ‌های شیمیایی و مواد کمکی نساجی، من متعهد به اشتراک‌گذاری بینش‌هایم در مورد جدیدترین فناوری‌ها، نوآوری‌های پایدار و روندهای بازار هستم.

مقاله های اخیر

۲. صابونی کردن با دمای پایین، مایع شستشوی شفاف‌تری به جا می‌گذارد و لکه کمتری روی نوارهای پنبه‌ای سفید مجاور ایجاد می‌کند.

راهنمای صابونی کردن رنگ‌های واکنشی: ثبات شستشویی بهتر، لکه‌های برگشتی کمتر

فهرست مطالب نقش صابونی شدن رنگ راکتیو در مرحله شستشو چیست؟ چرا رنگ تثبیت نشده و هیدرولیز شده باید حذف شوند؟ صابونی شدن چگونه بر ثبات شستشویی تأثیر می‌گذارد؟ حذف رنگ هیدرولیز شده از سطح الیاف ارتباط بین صابونی شدن و رتبه‌بندی ثبات شستشو چه چیزی باعث ایجاد لکه پشتی می‌شود؟ منابع رایج پارچه‌ها و مخلوط‌های لکه‌دار که بیشتر در معرض خطر هستند پارامترهای کلیدی فرآیند برای صابون‌سازی مؤثر دما و زمان نسبت مایع سختی آب و عوامل جداکننده انتخاب عوامل صابون‌سازی مناسب عوامل صابون‌سازی آنیونی و غیریونی عوامل تطبیق‌دهنده با الیاف و عمق سایه گزینه عامل صابون‌سازی در دمای پایین: Sylic D2705 مزایای کلیدی مقایسه عملکرد کاربردی پیشنهادی روش‌های فرآیند صابون‌سازی توالی شستشوی سرد و شستشوی گرم صابون‌سازی یک حمامی در مقابل چند مرحله‌ای نقش عوامل تثبیت‌کننده پس از صابون‌سازی بهترین روش‌ها برای نتایج ثابت ثبات شستشو سوالات متداول صابون‌سازی رنگ واکنشی چقدر باید طول بکشد؟ آیا لکه‌های برگشتی را می‌توان بعد از وقوع، ترمیم کرد؟ آیا آب سخت بر عملکرد صابون سازی تأثیر می گذارد؟ آیا همیشه بعد از صابون زدن، به یک ماده تثبیت کننده جداگانه نیاز است؟ صابونی کردن رنگ‌های راکتیو اغلب به عنوان یک مرحله سریع در پایان چرخه رنگرزی در نظر گرفته می‌شود، اما تأثیر مستقیمی بر ثبات شستشو و نتایج رنگ‌آمیزی برگشتی دارد. انتخاب صحیح دما، زمان و عامل تولید، از رد سفارش‌های پرهزینه و سفارش‌های تکراری که به حاشیه سود لطمه می‌زنند، جلوگیری می‌کند. نقش صابونی شدن رنگ واکنشی در مرحله شستشو چیست؟ صابونی شدن پس از تثبیت، زمانی که رنگ واکنشی تحت شرایط قلیایی به الیاف متصل شده است، انجام می‌شود. پارچه در دمای جوش یا نزدیک به آن با یک ماده شوینده یا صابون مخصوص شسته می‌شود تا هر چیزی که هرگز پیوند دائمی با الیاف تشکیل نداده است، از بین برود. حذف یا کوتاه کردن این مرحله، شستشو را ناقص می‌کند و پارچه ریسک پنهانی از ثبات را به همراه دارد که تا آزمایش‌های بعدی یا بدتر از آن، پس از رسیدن به دست مشتری آشکار نمی‌شود. چرا رنگ تثبیت نشده و هیدرولیز شده باید حذف شوند؟ بخشی از رنگ واکنشی همیشه به جای واکنش با الیاف، در حمام رنگ هیدرولیز می‌شود. رنگ هیدرولیز شده به صورت آزاد روی سطح پارچه قرار می‌گیرد و تنها با نیروی جاذبه فیزیکی ضعیفی به جای پیوند کووالانسی نگه داشته می‌شود. اگر در جای خود باقی بماند، هنگام جابجایی ساییده می‌شود، هنگام شستشو لکه ایجاد می‌کند و در همان بار شستشو به پارچه‌های سبک‌تر منتقل می‌شود. صابون‌سازی مرحله‌ای است که به‌طور خاص برای حذف این باقیمانده قبل از اینکه به یک مشکل ثبات تبدیل شود، طراحی شده است. چگونگی تأثیر صابونی شدن بر ثبات شستشویی کیفیت صابونی شدن، بخش زیادی از آنچه بعداً در آزمایش ثبات شستشو ظاهر می‌شود را تعیین می‌کند. ممکن است دسته‌ای که روی کارت سایه درست به نظر می‌رسد، در صورت عجله در این مرحله، ثبات شستشو یا سایشی نداشته باشد. پاک کردن رنگ هیدرولیز شده از سطح الیاف صابونی کردن مؤثر، رنگ شل شده را به جای اینکه دوباره روی پارچه ته نشین شود، در مایع شستشو معلق نگه می‌دارد. اینکه این اتفاق چقدر کامل رخ می‌دهد، به میزان همزدن، نسبت مایع و قدرت پراکندگی ماده شوینده یا صابون‌ساز مورد استفاده بستگی دارد. ارتباط بین صابونی شدن و رتبه‌بندی‌های ثبات رتبه‌بندی‌های ثبات شستشو و سایش، که معمولاً با استفاده از روش‌های آزمون ثبات رنگ AATCC ارزیابی می‌شوند، تا حد زیادی نشان می‌دهند که چه مقدار رنگ تثبیت نشده پس از شستشو باقی می‌ماند. اگر صابونی شدن خیلی کوتاه یا در دمای خیلی پایین انجام شود، یک پارچه می‌تواند در آزمایش اولیه رنگ در غوطه‌وری آزمایشگاهی قبول شود و همچنان در آزمایش ثبات در دسته عمده رد شود. چه چیزی باعث ایجاد لکه پشتی می‌شود؟ منابع رایج لکه برگشتی لکه برگشتی زمانی اتفاق می‌افتد که رنگی که از پارچه رنگ‌شده شسته شده است، دوباره در همان حمام روی قسمت‌های رنگ‌نشده یا روشن‌تر رسوب کند. شایع‌ترین علل عبارتند از: حمام‌های صابون‌سازی بیش از حد که حاوی رنگ هیدرولیز شده بیشتری نسبت به ظرفیت مایع هستند. آبکشی ناکافی بین مراحل صابون‌سازی و پرداخت. عوامل صابون‌سازی با قدرت پراکندگی ضعیف، که به ذرات رنگ آزاد اجازه می‌دهند دوباره روی پارچه بنشینند. گردش ناهموار مایع، که باعث ایجاد مناطق موضعی با غلظت بالای رنگ می‌شود. پارچه‌ها و مخلوط‌هایی که بیشتر در معرض خطر هستند. سایه‌های تیره و پررنگ بیشترین میزان رنگ هیدرولیز شده را تولید می‌کنند و شایع‌ترین منبع شکایات مربوط به لکه‌های برگشتی هستند. پارچه‌های ترکیبی و هر باری که اجزای رنگ‌شده و رنگ‌نشده را با هم مخلوط می‌کند، به‌ویژه آسیب‌پذیر هستند، زیرا رنگ دوباره رسوب‌شده در قسمت روشن‌تر پارچه بسیار قابل مشاهده‌تر است. پارامترهای کلیدی فرآیند برای صابون‌سازی مؤثر اکثر علل ثبات ضعیف و لکه‌های برگشتی به میزان کنترل دقیق این سه پارامتر برمی‌گردد. دما و زمان صابونی کردن معمولاً در نقطه جوش یا نزدیک به آن به مدت پنج تا پانزده دقیقه انجام می‌شود، هرچند ترکیب ایده‌آل به عمق سایه و ساختار پارچه بستگی دارد. سرد کردن بیش از حد حمام، سرعت پاک شدن رنگ را کاهش می‌دهد و کم کردن زمان، حتی در دمای مناسب، رنگ هیدرولیز شده را باقی می‌گذارد. عمق سایه دمای صابونی شدن زمان معمول روشن تا متوسط ​​۹۰ تا ۹۵ درجه سانتیگراد ۵ تا ۸ دقیقه تیره و پررنگ نزدیک به جوش (۹۸ تا ۱۰۰ درجه سانتیگراد) ۱۰ تا ۱۵ دقیقه فیروزه‌ای و سایه‌های مشکل‌ساز نزدیک به جوش، چند حمامی ۱۵ دقیقه یا بیشتر برای هر حمام این محدوده نزدیک به جوش برای مواد صابونی معمولی کاربرد دارد. مواد صابونی کننده دمای پایین طوری فرموله شده‌اند که در دمای ۶۰ تا ۸۰ درجه سانتیگراد به طور مؤثر عمل کنند و بدون از دست دادن عملکرد ثبات، مصرف انرژی را کاهش دهند (به بخش Sylic D2705 در زیر مراجعه کنید).  نسبت مایع رقیق‌تر، رنگ هیدرولیز شده را در حجم کمتری از آب غلیظ می‌کند که این امر خطر رسوب مجدد آن را قبل از تخلیه افزایش می‌دهد. آسیاب‌هایی که با نسبت‌های مایع پایین‌تر، دستگاه‌های جت یا سرریز را به کار می‌اندازند، باید با عوامل پخش‌کننده قوی‌تر یا یک چرخه شستشوی اضافی، این کمبود را جبران کنند. سختی آب و عوامل جداکننده کلسیم، منیزیم و آهن موجود در آب، عملکرد عامل صابون‌ساز را مختل می‌کنند و می‌توانند سطحی کدر یا ناهموار ایجاد کنند. یک عامل جداکننده، مانند Sylic P1501B، یک پخش‌کننده کیلیت‌ساز آنیونی با pH 2.5 تا 4.0 در محلول 1٪، قبل از شروع صابون‌سازی، این یون‌ها را به هم متصل می‌کند و اجازه می‌دهد عامل صابون‌سازی طبق برنامه عمل کند. انتخاب عوامل صابونی مناسب عوامل صابونی آنیونی و غیر یونی عوامل صابونی آنیونی به دلیل خاصیت پخش کنندگی قوی خود به طور گسترده مورد استفاده قرار می‌گیرند، در حالی که انواع غیر یونی در آب سخت و در دماهای پایین‌تر عملکرد بهتری دارند. هر دو نوع در محدوده کمکی رنگرزی موجود هستند که برای پایداری در حمام‌های قلیایی و عملکرد کم کف در دستگاه‌های جت فرموله شده‌اند. عوامل تطبیق با الیاف و عمق سایه: پنبه و سایر الیاف سلولزی معمولاً به عوامل صابونی آنیونی به خوبی پاسخ می‌دهند. مخلوط‌های حاوی الیاف مصنوعی ممکن است به جای آن به یک گزینه غیر یونی نیاز داشته باشند تا از لکه شدن جزء مصنوعی حساس‌تر جلوگیری شود. سایه‌های عمیق‌تر معمولاً جذاب هستند

کاوش بیشتر »

راهنمای کامل شفاف‌سازی کاهشی در رنگرزی پلی‌استر

فهرست مطالب پاکسازی کاهش چیست؟ تعریف و هدف نقش در رنگرزی دیسپرس تأثیر بر ثبات رنگ شکایات رایج در مورد کیفیت هنگام نیاز به پاکسازی احیا سایه‌های تیره و متوسط ​​دستور العمل‌های غلظت بالای رنگ مخلوط با الیاف سلولزی چه زمانی می‌توان از آن صرف نظر کرد فرآیند و کنترل دستور العمل و پارامترهای معمول کنترل دما و pH جلوگیری از احیای بیش از حد یا کمتر از حد احیا شستشو و خنثی سازی انتخاب عوامل کاهنده مناسب هیدروسولفیت سدیم عوامل کاهنده بدون گوگرد گزینه‌های دمای پایین و پایدار ثبات شستشوی بالا رنگ‌ها برای کاهش بار پاکسازی عیب یابی مشکلات رایج ثبات شستشوی ضعیف پس از پاکسازی تغییر سایه یا کدر شدن نتیجه سوالات متداول اگر آن را نادیده بگیرید چه اتفاقی می‌افتد؟ شستشوی معمولی در مقابل شستشوی رقیق؟ آیا می‌توان آن را در دمای پایین انجام داد؟ هیدروسولفیت در مقابل عوامل بدون گوگرد؟ ممکن است لباسی که روی دستگاه بی‌نقص به نظر می‌رسد، چند روز بعد در تست ثبات شستشو رد شود. اغلب اوقات، علت، رنگ دیسپرس تثبیت نشده‌ای است که روی سطح الیاف باقی مانده است و راه حل آن، پاکسازی با روش احیا است. این راهنما مواردی که این مرحله ضروری است، شیمی پشت آن و نحوه حفظ نتایج ثابت از غوطه‌وری در آزمایشگاه تا تولید انبوه را پوشش می‌دهد. پاکسازی کاهشی چیست؟ تعریف و هدف: پاکسازی احیا، عملیاتی پس از رنگرزی است که رنگ دیسپرسی را که به الیاف پلی‌استر نفوذ نکرده یا روی آن تثبیت نشده است، از بین می‌برد. در طول رنگرزی با دمای بالا، برخی از مولکول‌های رنگ به جای نفوذ به ساختار پلیمر، روی سطح الیاف باقی می‌مانند. در صورت عدم رسیدگی، این رنگ باقیمانده در حین شستشو ساییده و پخش می‌شود و ثبات کلی رنگ را کاهش می‌دهد. حمام شفاف‌سازی کاهشی، رنگ سطحی را تجزیه و از بین می‌برد و تنها رنگی را که به درستی درون الیاف تثبیت شده است، باقی می‌گذارد. نقش در رنگرزی دیسپرس کاهش پاک‌سازی در پایان چرخه رنگرزی دیسپرس، پس از مرحله رنگرزی اصلی و قبل از شستشوی نهایی انجام می‌شود. این بخشی از یک گردش کار بزرگتر رنگرزی پلی‌استر است که شامل پیش‌عملیات، رنگرزی و تکمیل نیز می‌شود. صفحه راهکارهای کاربردی رنگرزی پلی‌استر، نحوه اتصال این مراحل را به همراه مواد کمکی توصیه‌شده برای هر مرحله، شرح می‌دهد. تأثیر بر ثبات رنگ ثبات شستشو و سایش از جمله مشخصاتی است که خریداران قبل از پذیرش محموله، با دقت بررسی می‌کنند. رنگ سطحی که پاک نشده باشد، پیوند سستی دارد و به راحتی شسته می‌شود، که دقیقاً همان چیزی است که آزمایش‌های استاندارد مانند روش‌های ثبات شستشوی AATCC برای تشخیص آن طراحی شده‌اند. یک مرحله پاکسازی کاهش که به درستی اجرا شود، با حذف رنگی که در غیر این صورت باعث شکست آزمایش می‌شد، این نتایج را بهبود می‌بخشد. شکایات رایج در مورد کیفیت کارخانه‌هایی که مرحله پاکسازی کاهشی را انجام نمی‌دهند یا آن را به طور ناقص انجام می‌دهند، معمولاً با الگوی تکرارشونده‌ای از مشکلات مواجه می‌شوند: پخش شدن رنگ روی لباس‌های روشن‌تر در همان بار شستشو لکه روی بسته‌بندی یا تزئینات در حین حمل و نقل و نگهداری سایه‌های کدر یا مبهم در مقایسه با غوطه‌وری آزمایشگاهی تأیید شده رد شدن محموله‌ها پس از عدم موفقیت در آزمایش ثبات در آزمایشگاه خریدار این مشکلات تقریباً همیشه به رنگ دیسپرس باقیمانده مربوط می‌شوند تا نقص در خود دستورالعمل رنگ، به همین دلیل است که مرحله پاکسازی کاهشی شایسته همان توجه مرحله رنگرزی است که پس از آن انجام می‌شود. چه زمانی به شفاف‌سازی کاهشی نیاز است؟ فام‌های تیره و متوسط ​​فام‌های تیره و متوسط ​​به غلظت رنگ بالاتری نیاز دارند که به طور طبیعی رنگ تثبیت نشده بیشتری روی سطح الیاف باقی می‌گذارد. طیف رنگ‌های دیسپرس Skycron هم کاربردهای رنگرزی و هم چاپ را در طیف‌های تیره، متوسط ​​و زنده پوشش می‌دهد و ترکیب این رنگ‌ها با یک مرحله شفاف‌سازی کاهشی مناسب، روشی استاندارد برای دستیابی به ثبات قابل قبول در این عمق‌های سنگین‌تر است. دستور پخت‌های با غلظت رنگ بالا هر دستور پختی که درصد کل رنگ در وزن پارچه (owf%) بالایی داشته باشد، نه تنها از سایه‌های تیره، بلکه از کاهش شفافیت نیز بهره‌مند می‌شود. به عنوان یک مرجع کلی، کارخانه‌ها معمولاً عمق سایه را به این صورت گروه‌بندی می‌کنند: عمق سایه، غلظت معمول رنگ، کاهش، شفافیت، نور، کمتر از ۱٪ owf اغلب اختیاری متوسط ​​۱ تا ۳٪ جریان آب تیره توصیه شده بالای ۳٪ افت فشار این ارقام یک راهنمای کلی هستند و نه یک قانون ثابت، زیرا کلاس رنگ، ترکیب الیاف و اهداف ثبات، همگی آستانه را تغییر می‌دهند. ترکیبات چند رنگ که برای سایه‌های سفارشی دقیق استفاده می‌شوند، در همین منطق قرار می‌گیرند، زیرا چندین کلاس رنگ با هم ترکیب می‌شوند و می‌توانند مقادیر مختلفی از باقی‌مانده سطحی را حتی با درصد کل متوسط ​​​​به جا بگذارند. مخلوط با الیاف سلولزی مخلوط‌های پلی‌استر-پنبه و پلی‌استر-ویسکوز لایه دیگری از خطر را اضافه می‌کنند. رنگ دیسپرسی که به قسمت پلی‌استر نچسبیده باشد، می‌تواند الیاف سلولزی را لکه‌دار کند و باعث تغییر رنگ ناخواسته در سراسر پارچه شود. پاکسازی کاهش، کنتراست یا سایه ثابت مورد نظر را در هر دو نوع فیبر محافظت می‌کند. چه زمانی می‌توان از آن صرف نظر کرد؟ رنگ‌های بسیار روشن با بار رنگ کم، گاهی اوقات نیازی به چرخه کامل پاکسازی احیا ندارند، به خصوص زمانی که از رنگ‌های با خلوص بالا و شرایط رنگرزی کنترل‌شده استفاده شود و یک شستشوی ساده با آب گرم می‌تواند کافی باشد. صرف نظر کردن از این مرحله همچنان باید یک تصمیم آگاهانه بر اساس عمق سایه و الزامات پایداری باشد، نه یک میانبر برای صرفه جویی در زمان. فرآیند و کنترل، دستورالعمل و پارامترهای معمول، یک حمام شفاف‌سازی قلیایی استاندارد شامل یک عامل کاهنده، سود سوزآور یا خاکستر سودا، و یک عامل مرطوب‌کننده یا پراکنده‌ساز است. سیستم‌های پاک‌کننده اسیدی بدون گوگرد که در pH پایین‌تری کار می‌کنند، به طور فزاینده‌ای به عنوان جایگزین مورد استفاده قرار می‌گیرند. یک نقطه شروع کلی به این شکل است: پارامتر محدوده معمول عامل کاهنده ۲ تا ۴ گرم در لیتر قلیا (NaOH یا خاکستر سودا) ۲ تا ۴ گرم در لیتر دما ۷۰ تا ۸۰ درجه سانتیگراد زمان ۱۵ تا ۲۰ دقیقه نسبت مایع ۱:۸ تا ۱:۱۵ این ارقام با توجه به عمق سایه، کلاس رنگ و ترکیب الیاف متفاوت است، بنابراین آزمایش‌های آزمایشگاهی باید قبل از مقیاس‌بندی به صورت عمده، دستور نهایی را تأیید کنند. کنترل دما و pH دما و pH دو متغیری هستند که بیشترین تأثیر را بر راندمان شفاف‌سازی دارند: خیلی سرد یا خیلی کوتاه: رنگ باقی مانده باقی می‌ماند و ثبات رنگ کاهش می‌یابد. خیلی داغ یا خیلی قلیایی: سطح پلی‌استر یا حس دست می‌تواند تحت تأثیر قرار گیرد. بیشتر دستور العمل های مرسوم، pH قلیایی ملایم بین ۹ تا ۱۱ را هدف قرار می دهند. سیستم‌های بدون گوگرد مبتنی بر اسید، بسته به محصول مورد استفاده، در محدوده خنثی تا کمی اسیدی کار می‌کنند، بنابراین pH هدف باید همیشه با شیمی انتخاب شده مطابقت داشته باشد، نه یک قانون ثابت. اجتناب از کاهش بیش از حد یا کاهش کمتر از حد کاهش کمتر از حد، رنگ سطحی را باقی می‌گذارد که بعداً به صورت ثبات ضعیف ظاهر می‌شود. کاهش بیش از حد، رنگ تثبیت‌شده‌ی مناسب را از روی الیاف پاک می‌کند و باعث از بین رفتن سایه، کدر شدن یا ناهمواری می‌شود.

کاوش بیشتر »
پرداخت‌های ضد آب C0 در مقابل C6

پرداخت‌های ضد آب C0 در مقابل C6: کدام یک برای پارچه شما مناسب است؟

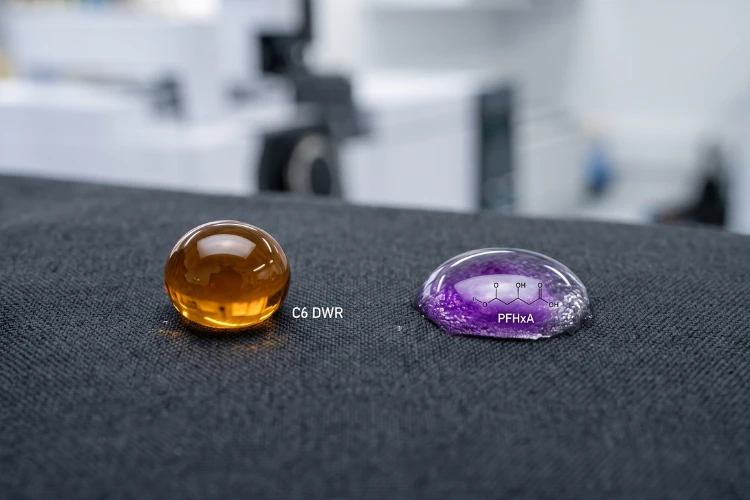
فهرست مطالب شیمی پشت C0 و C6 DWR چیست؟ C6 DWR چیست؟ تفاوت‌های ساختاری کلیدی مقایسه عملکرد دفع آب و روغن دوام و مقاومت در برابر شستشو قابلیت تنفس و حس دست چشم‌انداز نظارتی جهانی محدودیت‌های REACH و اتحادیه اروپا مقررات ایالتی ایالات متحده الزامات برند و خرده‌فروش موارد استفاده بر اساس صنعت لباس‌های ورزشی و فضای باز لباس کار و منسوجات محافظ منسوجات خانگی و روکش مبلمان انتخاب روکش مناسب عوامل کلیدی برای بررسی نکات آزمایش و صدور گواهینامه نتیجه‌گیری سوالات متداول تفاوت بین روکش‌های C0 و C6 چیست؟ آیا C6 DWR ممنوع شده است؟ آیا C0 به خوبی C6 عمل می‌کند؟ چگونه بین C0 و C6 یکی را انتخاب کنم؟ همین امروز از یک تامین‌کننده پارچه، روکش ضدآب بخواهید، و احتمال زیادی وجود دارد که دو پاسخ بسیار متفاوت دریافت کنید: C6 یا C0. هر دو ادعا می‌کنند که پارچه را خشک نگه می‌دارند. در حال حاضر تنها یکی از آنها با فشار حذف تدریجی از سوی نهادهای نظارتی در اتحادیه اروپا، کالیفرنیا و نیویورک و از سوی برندهای بزرگ پوشاک مواجه است. برای خریدارانی که در حال حاضر منسوجات دافع آب را تهیه می‌کنند، انتخاب دیگر فقط به عملکرد محدود نمی‌شود. این در مورد این است که کدام ترکیب شیمیایی دو سال بعد هنوز در بازار هدف شما قابل فروش خواهد بود. شیمی پشت C0 و C6 چیست؟ C6 DWR چیست؟ پوشش‌های دافع آب بادوام C6 (DWR) از پلیمرهای فلوروکربن با زنجیره کوتاه، به ویژه زنجیره‌های جانبی فلوئوردار شش کربنی، برای پوشش الیاف منفرد استفاده می‌کنند. این ترکیب شیمیایی انرژی سطحی الیاف را تقریباً به ۱۲ میلی‌ژول بر متر مربع کاهش می‌دهد که کمتر از کشش سطحی اکثر آب و روغن‌ها است. در نتیجه، پرداخت‌های C6 هم دفع آب و هم دفع روغن را ارائه می‌دهند، ترکیبی که کمتر سیستم بدون فلوئور می‌تواند کاملاً با آن برابری کند. شیمی C6 بیش از یک دهه پیش جایگزین پرداخت‌های قدیمی‌تر فلوئوروتلومر C8 شد. C8 به PFOA تجزیه می‌شود، ماده‌ای که به دلیل پایداری و تجمع زیستی در محیط شناخته شده است. در عوض، C6 به پرفلوروهگزانوئیک اسید (PFHxA) تجزیه می‌شود که نیمه عمر محیطی کوتاه‌تر و پتانسیل تجمع زیستی کمتری دارد. با این حال، PFHxA همانطور که در بخش انطباق زیر آمده است، از بررسی‌های نظارتی مبرا نیست. برای خریدارانی که محصولات C6 را تهیه می‌کنند، فرمولاسیون‌هایی مانند Skyguard C6-C8 Waterproofer مقاومت در برابر آب و روغن را با ثبات شستشوی خوب روی الیاف سلولزی و مصنوعی ترکیب می‌کند، که در دوزهای معمول 10 تا 40 گرم در لیتر اعمال می‌شود و بدون PFOS، PFOA یا APEO تولید می‌شود. C0 چیست؟ DWR C0 به شیمی دفع آب بدون فلوئور اشاره دارد. به جای زنجیره‌های جانبی فلوروکربن، پرداخت‌های C0 برای ساخت سطح الیاف آبگریز به پلیمرهای دندریمر، موم یا پلی اورتان متکی هستند. این سیستم‌ها معمولاً به انرژی سطحی ۲۰ تا ۲۵ میلی‌ژول بر متر مربع می‌رسند که برای دفع مؤثر آب کافی است اما عموماً برای ایجاد دفع قوی روغن کافی نیست. تقاضا برای پوشش‌های C0 به سرعت در حال افزایش است زیرا هیچ ریسک انطباقی مرتبط با PFAS ندارند، عاملی که هر ساله با گسترش دامنه نظارتی اهمیت بیشتری پیدا می‌کند. محصولاتی مانند سری محصولات ضد آب بدون فلوئور Skyguard بسته به دوام مورد نیاز، با غلظت تقریبی ۱۰ تا ۸۰ گرم در لیتر اعمال می‌شوند، حاوی APEO نیستند و برای پارچه‌هایی ساخته شده‌اند که دفع روغن در آنها یک الزام عملکردی نیست، از جمله اکثر لباس‌های بیرونی، منسوجات خانگی و کاربردهای مد. تفاوت‌های ساختاری کلیدی ویژگی C6 (فلوروکربن) C0 (بدون فلوئور) انرژی سطحی تقریباً. تقریباً ۱۲ میلی‌ژول بر متر مربع ۲۰ تا ۲۵ میلی‌ژول بر متر مربع دفع آب عالی خوب تا عالی دفع روغن بله محدود یا بدون PFAS وجود دارد (بر پایه PFHxA) خیر دمای خشک شدن معمول ۱۵۰ تا ۱۶۰ درجه سانتیگراد ۱۶۰ تا ۱۸۰ درجه سانتیگراد مقایسه عملکرد دفع آب و روغن پوشش‌های C6 در هر جایی که مقاومت در برابر روغن، گریس یا لکه‌های آلی در کنار دفع آب مورد نیاز باشد، مانند لباس‌های کار در معرض روغن‌های ماشین یا پیش‌بندهای در تماس با مواد غذایی، معیار هستند. پوشش‌های C0 بخش عمده‌ای از شکاف موجود در زمینه دفع آب خالص را پر کرده‌اند و بسیاری از فرمولاسیون‌های اخیر، تحت آزمایش‌های استاندارد مقاومت در برابر آب، به نتایجی قابل مقایسه با C6 دست یافته‌اند. با این حال، روی لکه‌های روغنی، پرداخت‌های C0 هنوز هم کافی نیستند. دوام و مقاومت در برابر شستشو هر دو ماده شیمیایی در ابتدا بر جذب فیزیکی روی پارچه متکی هستند و این پیوند با شستشوی مکرر و قرار گرفتن در معرض مواد شوینده به تدریج ضعیف می‌شود. یک عامل اتصال عرضی با اتصال زنجیره‌های پلیمری DWR به یکدیگر و به گروه‌های واکنش‌پذیر روی سطح الیاف، دوام شستشو را افزایش می‌دهد و یک پوشش جذب‌شده‌ی سست را به یک پوشش تثبیت‌شده‌ی شیمیایی تبدیل می‌کند. برای مثال، عامل پیوند عرضی Sylic در همان حمام با دوز ۱۰ تا ۳۰ درصد از مقدار دافع آب اضافه می‌شود، حاوی APEO، PFOA، PFOS یا فرمالدئید نیست و با سیستم‌های C6 و بدون فلوئور سازگار است، و این آن را به یک افزودنی کاربردی تبدیل می‌کند، زمانی که یک پوشش باید در برابر ۲۰ یا بیشتر چرخه شستشوی صنعتی یا خانگی مقاومت کند. قابلیت تنفس و حس راحتی دست: هر دو نوع پرداخت C0 و C6 به جای پر کردن فضاهای خالی بین نخ‌ها، سطح الیاف را می‌پوشانند، بنابراین قابلیت تنفس معمولاً در سطوح صحیح کاربرد حفظ می‌شود. دو عامل اغلب این تعادل را به خطر می‌اندازند: مصرف بیش از حد مواد تکمیل کننده، که می‌تواند تا حدی تخلخل بین نخ‌ها را مسدود کرده و باعث سفت شدن دست پارچه شود. غلظت ناهموار حمام، که باعث ایجاد نواحی موضعی با افزودنی بالا در عرض پارچه می‌شود. مواد تکمیل کننده C0 گاهی اوقات برای مطابقت با دفع آب C6 به سطوح اعمال کمی بالاتر نیاز دارند، که باعث می‌شود دقت در مصرف و یکنواختی حمام برای حفظ نتیجه‌ای نرم و قابل تنفس بسیار مهم باشد. چشم‌انداز نظارتی جهانی REACH و محدودیت‌های اتحادیه اروپا اتحادیه اروپا PFAS را در منسوجات تحت ضمیمه XVII REACH تنظیم می‌کند. محدودیتی بر PFHxA، محصول تخریب شیمیایی C6، از سال 2026 در اتحادیه اروپا و منطقه اقتصادی اروپا اعمال می‌شود و محدودیت گسترده‌تری که خانواده وسیع‌تر PFAS را پوشش می‌دهد، در حال حاضر توسط آژانس مواد شیمیایی اروپا در دست ارزیابی است. خریداران و برندهایی که برای بازار اتحادیه اروپا تأمین می‌کنند، باید C6 را به عنوان یک ماده شیمیایی تحت فشار فزاینده نظارتی به جای یک گزینه امن بلندمدت در نظر بگیرند و باید به‌روزرسانی‌های نظارتی PFAS سازمان غذا و داروی اروپا (ECHA) را برای آخرین دامنه و جدول زمانی زیر نظر داشته باشند. مقررات ایالتی ایالات متحده محدود به اتحادیه اروپا نیست. دو ایالت آمریکا پیش از این محدودیت‌هایی را در مورد PFAS مختص منسوجات و پوشاک وضع کرده‌اند: قانون ایالت کالیفرنیا، AB 1817، تولید، توزیع و فروش منسوجات جدید حاوی PFAS با غلظت بالاتر از 100 ppm فلوئور آلی کل را از اول ژانویه 2025 ممنوع می‌کند و از اول ژانویه 2027 به 50 ppm کاهش می‌دهد. لباس‌های فضای باز برای شرایط بسیار مرطوب تا اول ژانویه ۲۰۲۸ تمدید شده است. الزامات کامل در متن رسمی لایحه آمده است. قانون حفاظت از محیط زیست نیویورک § 37-0121 فروش لباس نو را ممنوع می‌کند.

کاوش بیشتر »
رول پارچه نایلونی آبی سلطنتی تکمیل شده.

عیوب رنگرزی نایلون: علل و رفع آنها

فهرست مطالب عیوب رایج رنگرزی نایلون سایه ناهموار و سرزندگی فهرست‌بندی و اثرات حلقه باریک، نوک‌تیز و یخ‌زدگی سه اهرم پشت هر عیب مشخصات pH نرخ گرمایش و منطقه ضربه انتخاب و مقدار مصرف کندکننده عیب‌یابی توسط Symptom راهکارهای Skychem برای رنگرزی نایلون سوالات متداول چه pH برای رنگرزی اسیدی نایلون بهترین است؟ چرا نایلون من به طور ناهموار رنگ می گیرد؟ چگونه کندکننده‌ها از رنگرزی ناهموار جلوگیری می‌کنند؟ نایلون را در چه دمایی باید رنگ کنم؟ نایلون سریع ضربه می زند. رنگ اسیدی در عرض چند دقیقه به گروه‌های آمینوی خود متصل می‌شود، بنابراین یک فرآیند کمی نامنظم می‌تواند قبل از اینکه فرصتی برای تراز شدن داشته باشد، سایه ناهمواری را ایجاد کند. رگه‌ها، ترک‌ها، برآمدگی‌ها و سطح لکه‌دار و لغزنده روی نایلون تقریباً همیشه به یکی از سه اهرم قابل کنترل برمی‌گردند: pH، دما یا سیستم کندکننده. این مقاله نحوه تشخیص هر نقص و چگونگی تنظیم آن در فرآیند را برای جلوگیری از تکرار آن پوشش می‌دهد. عیوب رایج رنگرزی نایلون نامگذاری صحیح یک عیب، اولین قدم برای رفع آن است. سه الگوی زیر بیشتر آنچه را که روی نایلون دیده می‌شود، پوشش می‌دهند و هر کدام به یک علت ریشه‌ای متفاوت اشاره دارند. سایه ناهموار و رنگ‌پریدگی رنگرزی ناهموار به دسته گسترده‌ای از رنگ‌ها تقسیم می‌شود: لکه‌های ریز، وصله‌ها یا سایه‌ای که به سادگی در سراسر پارچه یکدست نیست. اسکیترینگ (Skitteriness) شکل خاص‌تری از آن است، ظاهری لکه‌دار و دانه‌دار که در آن رشته‌های همسایه با سرعت‌های متفاوتی رنگ جذب می‌کنند. این واضح‌ترین نشانه است که رنگ سریع‌تر از آنکه الیاف بتوانند تراز شوند، نفوذ کرده است. اختلاف سایه از کناره تا مرکز یا از حاشیه تا وسط پارچه، اختلاف سایه در عرض پارچه است. بارها به صورت نوارهای افقی یا رگه‌هایی که با مسیرها یا پیک‌ها امتداد می‌یابند، ظاهر می‌شوند. چیزی که این دو را از اسکیترینگ متمایز می‌کند، الگوی آنهاست: لیست کردن و باره از یک جهت مشخص در عرض یا طول پیروی می‌کنند، در حالی که اسکیترینگ به صورت تصادفی پراکنده می‌شود. اثرات حلقه‌ای، تیپی و یخی رنگرزی حلقه‌ای و رنگرزی تیپی مرتبط اما دارای عیوب نفوذ متمایزی هستند و ارزش دارد که آنها را از هم متمایز کنیم. رنگرزی حلقه‌ای در سراسر سطح مقطع الیاف اتفاق می‌افتد: رنگ در غلاف بیرونی متمرکز می‌ماند و هرگز به طور کامل به هسته پخش نمی‌شود، بنابراین یک رشته بریده شده، حلقه‌ای رنگی در اطراف یک مرکز کم‌رنگ یا سفید نشان می‌دهد، حتی اگر سطح آن کاملاً رنگ شده به نظر برسد. در عوض، رنگرزی تیپی یک تفاوت طولی است، که در آن نوک یک فیلامنت یا الیاف کوتاه، رنگ بیشتر یا کمتری نسبت به بدنه الیاف جذب می‌کند، معمولاً به این دلیل که نوک الیاف سابقه حرارتی یا شرایط سطحی متفاوتی نسبت به بقیه الیاف دارد. جلوه‌های یخ‌زدگی به جای یک الگوی جهت‌دار، به صورت یک سطح کلی رنگ‌پریده و رنگ‌پریده ظاهر می‌شوند. هر سه مورد به یک مشکل اساسی اشاره دارند، رنگی که به طور کامل به الیاف نفوذ نکرده است، حتی زمانی که سایه از فاصله دور نزدیک به استاندارد به نظر می‌رسد. سه اهرم پشت هر نقصی اکثر نقص‌های سایه نایلونی به pH، دما یا سیستم کندکننده برمی‌گردد که به جای همکاری، علیه یکدیگر عمل می‌کنند. هر اهرم زیر، مکانیزم، حالت خرابی معمول و نحوه‌ی رفع آن را پوشش می‌دهد. مشخصات pH در یک حمام اسیدی، گروه‌های آمینو در انتهای زنجیره‌های پلیمری نایلون، پروتون دریافت کرده و بار مثبت پیدا می‌کنند، در حالی که گروه‌های سولفونات روی مولکول‌های رنگ اسیدی، بار منفی دارند. این دو جذب هم می‌شوند و به هم پیوند می‌خورند. pH تعیین می‌کند که چه تعداد از این جایگاه‌ها فعال هستند، رنگ با چه سرعتی به آنها می‌رسد و پس از رسیدن، چقدر محکم در جای خود باقی می‌ماند. رایج‌ترین خطای فرآیند، کاهش بیش از حد یا خیلی زود pH حمام است. اگر حمام قبل از اینکه کالاها به طور یکنواخت خیس شوند و در گردش باشند، اسیدی شود، رنگ به سرعت پخش می‌شود و رگه‌ها یا خطوطی ایجاد می‌کند که هیچ مقدار زمانی در دما نمی‌تواند آنها را اصلاح کند. pH که در طول چرخه خیلی بالا می‌رود یا تغییر می‌کند، مشکل متضادی دارد: فرسودگی ضعیف و عمق سایه که از یک سری به سری دیگر تغییر می‌کند. کلاس‌های مختلف رنگ‌های اسیدی، بازه‌های pH متفاوتی را می‌طلبند: رنگ‌های ترازکننده: تقریباً pH 5.5 تا 7.0، که به رنگ اجازه مهاجرت و خوداصلاحی می‌دهد. رنگ‌های فرزکاری (طبقه‌ای که از اصطلاحات رنگرزی پشم گرفته شده است، اما برای نایلون نیز به عنوان یک روش استاندارد عمل می‌کند): تقریباً pH 4.0 تا 5.0، برای سایه‌های عمیق‌تر و ثبات رطوبتی قوی‌تر، با تلورانس کمتر برای تغییرات فرآیند. این محدوده‌ها نقاط شروع هستند. آنها را با برگه اطلاعات فنی تامین‌کننده رنگ و آزمایش‌های غوطه‌وری در آزمایشگاه‌های داخلی مطابقت دهید و هرگز دستور پخت پشم را به جای دیگری منتقل نکنید، زیرا در این روش، طرح pH برای تراز کردن و آسیاب کردن رنگ‌ها در جهت مخالف اجرا می‌شود. همین احتیاط در مورد خود نایلون نیز صدق می‌کند: نایلون ۶ و نایلون ۶.۶ می‌توانند در شرایط pH و دمای یکسان، ضربه و ساختار متفاوتی داشته باشند، و تغییر بین زیرلایه‌ها یا تأمین‌کننده‌های رنگ بر اساس یک دستورالعمل تأیید نشده، یک منبع رایج و قابل اجتناب از رانش سایه است. هرگونه تغییر در نوع الیاف یا منبع رنگ را با یک آزمایش غوطه‌وری جدید و اجرای آزمایشی قبل از رسیدن به حجم انبوه، تأیید کنید. راه حل، یک منحنی pH تکرارپذیر است، نه یک مقدار هدف واحد. یک دهنده اسید با اثر آهسته که با افزایش دما، pH را به تدریج کاهش می‌دهد، به جای ناگهانی بودن، میزان اسید را کنترل شده نگه می‌دارد و حدس و گمان ناشی از تنظیم دستی دوز در نقطه اشتباه در چرخه را از بین می‌برد. نرخ گرمایش و دمای ناحیه ضربه، زمان و سرعت حرکت رنگ را تعیین می‌کند. روی نایلون، بیشترین جذب در یک پنجره باریک، معمولاً ۷۰ تا ۹۰ درجه سانتیگراد، اتفاق می‌افتد، جایی که ساختار الیاف باز می‌شود و رنگ به داخل هجوم می‌آورد. نایلون تعداد محدودی جایگاه رنگرزی دارد و رنگ اسیدی تقریباً به محض اینکه شرایط اجازه دهد، به آنها متصل می‌شود؛ عبور سریع از منطقه ضربه، رنگ را به طور ناهموار تثبیت می‌کند و هیچ شانسی برای تراز شدن بعدی وجود ندارد. ده تا پانزده دقیقه اول ضربه تا حد زیادی نتیجه کل دسته را تعیین می‌کند. نمودار بالا نشان می‌دهد که این روند در یک چرخه‌ی معمول چگونه پیش می‌رود: یک مرحله‌ی ترشوندگی و گردش مسطح، یک سطح شیب‌دار کنترل‌شده که با سرعت از منطقه‌ی برخورد ۷۰ تا ۹۰ درجه‌ی سانتی‌گراد عبور می‌کند، یک توقف نزدیک به نقطه‌ی جوش برای مهاجرت و تراز کردن، و یک خنک‌سازی کنترل‌شده. رفع مشکل قبل از ضربه شروع می‌شود: ابتدا خیس شدن کامل، یکنواخت و گردش خون پایدار را تأیید کنید. با سرعت کنترل‌شده‌ای، اغلب نزدیک به ۱ درجه سانتی‌گراد در دقیقه و با سرعتی کمتر از ۷۰ تا ۹۰ درجه سانتی‌گراد، دما را افزایش دهید.

کاوش بیشتر »

برای مواد کمکی نساجی و رنگ‌ها با ما تماس بگیرید

برای دریافت راهکارهای شیمیایی بیشتر با گروه اسکای کم تماس بگیرید، در صورت داشتن هرگونه سوال یا نیاز به اطلاعات بیشتر، لطفا با ما تماس بگیرید.
ما ظرف 24 ساعت پاسخ خواهیم داد

دریافت پیش فاکتور پروژه

الزامات پروژه، کشور و کاربرد مورد نظر خود را با ما در میان بگذارید.

شنی

با سال‌ها تجربه در زمینه رنگ‌های شیمیایی و مواد کمکی نساجی، من متعهد به اشتراک‌گذاری بینش‌هایم در مورد جدیدترین فناوری‌ها، نوآوری‌های پایدار و روندهای بازار هستم.

مقاله های اخیر

۲. صابونی کردن با دمای پایین، مایع شستشوی شفاف‌تری به جا می‌گذارد و لکه کمتری روی نوارهای پنبه‌ای سفید مجاور ایجاد می‌کند.

راهنمای صابونی کردن رنگ‌های واکنشی: ثبات شستشویی بهتر، لکه‌های برگشتی کمتر

فهرست مطالب نقش صابونی شدن رنگ راکتیو در مرحله شستشو چیست؟ چرا رنگ تثبیت نشده و هیدرولیز شده باید حذف شوند؟ صابونی شدن چگونه بر ثبات شستشویی تأثیر می‌گذارد؟ حذف رنگ هیدرولیز شده از سطح الیاف ارتباط بین صابونی شدن و رتبه‌بندی ثبات شستشو چه چیزی باعث ایجاد لکه پشتی می‌شود؟ منابع رایج پارچه‌ها و مخلوط‌های لکه‌دار که بیشتر در معرض خطر هستند پارامترهای کلیدی فرآیند برای صابون‌سازی مؤثر دما و زمان نسبت مایع سختی آب و عوامل جداکننده انتخاب عوامل صابون‌سازی مناسب عوامل صابون‌سازی آنیونی و غیریونی عوامل تطبیق‌دهنده با الیاف و عمق سایه گزینه عامل صابون‌سازی در دمای پایین: Sylic D2705 مزایای کلیدی مقایسه عملکرد کاربردی پیشنهادی روش‌های فرآیند صابون‌سازی توالی شستشوی سرد و شستشوی گرم صابون‌سازی یک حمامی در مقابل چند مرحله‌ای نقش عوامل تثبیت‌کننده پس از صابون‌سازی بهترین روش‌ها برای نتایج ثابت ثبات شستشو سوالات متداول صابون‌سازی رنگ واکنشی چقدر باید طول بکشد؟ آیا لکه‌های برگشتی را می‌توان بعد از وقوع، ترمیم کرد؟ آیا آب سخت بر عملکرد صابون سازی تأثیر می گذارد؟ آیا همیشه بعد از صابون زدن، به یک ماده تثبیت کننده جداگانه نیاز است؟ صابونی کردن رنگ‌های راکتیو اغلب به عنوان یک مرحله سریع در پایان چرخه رنگرزی در نظر گرفته می‌شود، اما تأثیر مستقیمی بر ثبات شستشو و نتایج رنگ‌آمیزی برگشتی دارد. انتخاب صحیح دما، زمان و عامل تولید، از رد سفارش‌های پرهزینه و سفارش‌های تکراری که به حاشیه سود لطمه می‌زنند، جلوگیری می‌کند. نقش صابونی شدن رنگ واکنشی در مرحله شستشو چیست؟ صابونی شدن پس از تثبیت، زمانی که رنگ واکنشی تحت شرایط قلیایی به الیاف متصل شده است، انجام می‌شود. پارچه در دمای جوش یا نزدیک به آن با یک ماده شوینده یا صابون مخصوص شسته می‌شود تا هر چیزی که هرگز پیوند دائمی با الیاف تشکیل نداده است، از بین برود. حذف یا کوتاه کردن این مرحله، شستشو را ناقص می‌کند و پارچه ریسک پنهانی از ثبات را به همراه دارد که تا آزمایش‌های بعدی یا بدتر از آن، پس از رسیدن به دست مشتری آشکار نمی‌شود. چرا رنگ تثبیت نشده و هیدرولیز شده باید حذف شوند؟ بخشی از رنگ واکنشی همیشه به جای واکنش با الیاف، در حمام رنگ هیدرولیز می‌شود. رنگ هیدرولیز شده به صورت آزاد روی سطح پارچه قرار می‌گیرد و تنها با نیروی جاذبه فیزیکی ضعیفی به جای پیوند کووالانسی نگه داشته می‌شود. اگر در جای خود باقی بماند، هنگام جابجایی ساییده می‌شود، هنگام شستشو لکه ایجاد می‌کند و در همان بار شستشو به پارچه‌های سبک‌تر منتقل می‌شود. صابون‌سازی مرحله‌ای است که به‌طور خاص برای حذف این باقیمانده قبل از اینکه به یک مشکل ثبات تبدیل شود، طراحی شده است. چگونگی تأثیر صابونی شدن بر ثبات شستشویی کیفیت صابونی شدن، بخش زیادی از آنچه بعداً در آزمایش ثبات شستشو ظاهر می‌شود را تعیین می‌کند. ممکن است دسته‌ای که روی کارت سایه درست به نظر می‌رسد، در صورت عجله در این مرحله، ثبات شستشو یا سایشی نداشته باشد. پاک کردن رنگ هیدرولیز شده از سطح الیاف صابونی کردن مؤثر، رنگ شل شده را به جای اینکه دوباره روی پارچه ته نشین شود، در مایع شستشو معلق نگه می‌دارد. اینکه این اتفاق چقدر کامل رخ می‌دهد، به میزان همزدن، نسبت مایع و قدرت پراکندگی ماده شوینده یا صابون‌ساز مورد استفاده بستگی دارد. ارتباط بین صابونی شدن و رتبه‌بندی‌های ثبات رتبه‌بندی‌های ثبات شستشو و سایش، که معمولاً با استفاده از روش‌های آزمون ثبات رنگ AATCC ارزیابی می‌شوند، تا حد زیادی نشان می‌دهند که چه مقدار رنگ تثبیت نشده پس از شستشو باقی می‌ماند. اگر صابونی شدن خیلی کوتاه یا در دمای خیلی پایین انجام شود، یک پارچه می‌تواند در آزمایش اولیه رنگ در غوطه‌وری آزمایشگاهی قبول شود و همچنان در آزمایش ثبات در دسته عمده رد شود. چه چیزی باعث ایجاد لکه پشتی می‌شود؟ منابع رایج لکه برگشتی لکه برگشتی زمانی اتفاق می‌افتد که رنگی که از پارچه رنگ‌شده شسته شده است، دوباره در همان حمام روی قسمت‌های رنگ‌نشده یا روشن‌تر رسوب کند. شایع‌ترین علل عبارتند از: حمام‌های صابون‌سازی بیش از حد که حاوی رنگ هیدرولیز شده بیشتری نسبت به ظرفیت مایع هستند. آبکشی ناکافی بین مراحل صابون‌سازی و پرداخت. عوامل صابون‌سازی با قدرت پراکندگی ضعیف، که به ذرات رنگ آزاد اجازه می‌دهند دوباره روی پارچه بنشینند. گردش ناهموار مایع، که باعث ایجاد مناطق موضعی با غلظت بالای رنگ می‌شود. پارچه‌ها و مخلوط‌هایی که بیشتر در معرض خطر هستند. سایه‌های تیره و پررنگ بیشترین میزان رنگ هیدرولیز شده را تولید می‌کنند و شایع‌ترین منبع شکایات مربوط به لکه‌های برگشتی هستند. پارچه‌های ترکیبی و هر باری که اجزای رنگ‌شده و رنگ‌نشده را با هم مخلوط می‌کند، به‌ویژه آسیب‌پذیر هستند، زیرا رنگ دوباره رسوب‌شده در قسمت روشن‌تر پارچه بسیار قابل مشاهده‌تر است. پارامترهای کلیدی فرآیند برای صابون‌سازی مؤثر اکثر علل ثبات ضعیف و لکه‌های برگشتی به میزان کنترل دقیق این سه پارامتر برمی‌گردد. دما و زمان صابونی کردن معمولاً در نقطه جوش یا نزدیک به آن به مدت پنج تا پانزده دقیقه انجام می‌شود، هرچند ترکیب ایده‌آل به عمق سایه و ساختار پارچه بستگی دارد. سرد کردن بیش از حد حمام، سرعت پاک شدن رنگ را کاهش می‌دهد و کم کردن زمان، حتی در دمای مناسب، رنگ هیدرولیز شده را باقی می‌گذارد. عمق سایه دمای صابونی شدن زمان معمول روشن تا متوسط ​​۹۰ تا ۹۵ درجه سانتیگراد ۵ تا ۸ دقیقه تیره و پررنگ نزدیک به جوش (۹۸ تا ۱۰۰ درجه سانتیگراد) ۱۰ تا ۱۵ دقیقه فیروزه‌ای و سایه‌های مشکل‌ساز نزدیک به جوش، چند حمامی ۱۵ دقیقه یا بیشتر برای هر حمام این محدوده نزدیک به جوش برای مواد صابونی معمولی کاربرد دارد. مواد صابونی کننده دمای پایین طوری فرموله شده‌اند که در دمای ۶۰ تا ۸۰ درجه سانتیگراد به طور مؤثر عمل کنند و بدون از دست دادن عملکرد ثبات، مصرف انرژی را کاهش دهند (به بخش Sylic D2705 در زیر مراجعه کنید).  نسبت مایع رقیق‌تر، رنگ هیدرولیز شده را در حجم کمتری از آب غلیظ می‌کند که این امر خطر رسوب مجدد آن را قبل از تخلیه افزایش می‌دهد. آسیاب‌هایی که با نسبت‌های مایع پایین‌تر، دستگاه‌های جت یا سرریز را به کار می‌اندازند، باید با عوامل پخش‌کننده قوی‌تر یا یک چرخه شستشوی اضافی، این کمبود را جبران کنند. سختی آب و عوامل جداکننده کلسیم، منیزیم و آهن موجود در آب، عملکرد عامل صابون‌ساز را مختل می‌کنند و می‌توانند سطحی کدر یا ناهموار ایجاد کنند. یک عامل جداکننده، مانند Sylic P1501B، یک پخش‌کننده کیلیت‌ساز آنیونی با pH 2.5 تا 4.0 در محلول 1٪، قبل از شروع صابون‌سازی، این یون‌ها را به هم متصل می‌کند و اجازه می‌دهد عامل صابون‌سازی طبق برنامه عمل کند. انتخاب عوامل صابونی مناسب عوامل صابونی آنیونی و غیر یونی عوامل صابونی آنیونی به دلیل خاصیت پخش کنندگی قوی خود به طور گسترده مورد استفاده قرار می‌گیرند، در حالی که انواع غیر یونی در آب سخت و در دماهای پایین‌تر عملکرد بهتری دارند. هر دو نوع در محدوده کمکی رنگرزی موجود هستند که برای پایداری در حمام‌های قلیایی و عملکرد کم کف در دستگاه‌های جت فرموله شده‌اند. عوامل تطبیق با الیاف و عمق سایه: پنبه و سایر الیاف سلولزی معمولاً به عوامل صابونی آنیونی به خوبی پاسخ می‌دهند. مخلوط‌های حاوی الیاف مصنوعی ممکن است به جای آن به یک گزینه غیر یونی نیاز داشته باشند تا از لکه شدن جزء مصنوعی حساس‌تر جلوگیری شود. سایه‌های عمیق‌تر معمولاً جذاب هستند

کاوش بیشتر »

راهنمای کامل شفاف‌سازی کاهشی در رنگرزی پلی‌استر

فهرست مطالب پاکسازی کاهش چیست؟ تعریف و هدف نقش در رنگرزی دیسپرس تأثیر بر ثبات رنگ شکایات رایج در مورد کیفیت هنگام نیاز به پاکسازی احیا سایه‌های تیره و متوسط ​​دستور العمل‌های غلظت بالای رنگ مخلوط با الیاف سلولزی چه زمانی می‌توان از آن صرف نظر کرد فرآیند و کنترل دستور العمل و پارامترهای معمول کنترل دما و pH جلوگیری از احیای بیش از حد یا کمتر از حد احیا شستشو و خنثی سازی انتخاب عوامل کاهنده مناسب هیدروسولفیت سدیم عوامل کاهنده بدون گوگرد گزینه‌های دمای پایین و پایدار ثبات شستشوی بالا رنگ‌ها برای کاهش بار پاکسازی عیب یابی مشکلات رایج ثبات شستشوی ضعیف پس از پاکسازی تغییر سایه یا کدر شدن نتیجه سوالات متداول اگر آن را نادیده بگیرید چه اتفاقی می‌افتد؟ شستشوی معمولی در مقابل شستشوی رقیق؟ آیا می‌توان آن را در دمای پایین انجام داد؟ هیدروسولفیت در مقابل عوامل بدون گوگرد؟ ممکن است لباسی که روی دستگاه بی‌نقص به نظر می‌رسد، چند روز بعد در تست ثبات شستشو رد شود. اغلب اوقات، علت، رنگ دیسپرس تثبیت نشده‌ای است که روی سطح الیاف باقی مانده است و راه حل آن، پاکسازی با روش احیا است. این راهنما مواردی که این مرحله ضروری است، شیمی پشت آن و نحوه حفظ نتایج ثابت از غوطه‌وری در آزمایشگاه تا تولید انبوه را پوشش می‌دهد. پاکسازی کاهشی چیست؟ تعریف و هدف: پاکسازی احیا، عملیاتی پس از رنگرزی است که رنگ دیسپرسی را که به الیاف پلی‌استر نفوذ نکرده یا روی آن تثبیت نشده است، از بین می‌برد. در طول رنگرزی با دمای بالا، برخی از مولکول‌های رنگ به جای نفوذ به ساختار پلیمر، روی سطح الیاف باقی می‌مانند. در صورت عدم رسیدگی، این رنگ باقیمانده در حین شستشو ساییده و پخش می‌شود و ثبات کلی رنگ را کاهش می‌دهد. حمام شفاف‌سازی کاهشی، رنگ سطحی را تجزیه و از بین می‌برد و تنها رنگی را که به درستی درون الیاف تثبیت شده است، باقی می‌گذارد. نقش در رنگرزی دیسپرس کاهش پاک‌سازی در پایان چرخه رنگرزی دیسپرس، پس از مرحله رنگرزی اصلی و قبل از شستشوی نهایی انجام می‌شود. این بخشی از یک گردش کار بزرگتر رنگرزی پلی‌استر است که شامل پیش‌عملیات، رنگرزی و تکمیل نیز می‌شود. صفحه راهکارهای کاربردی رنگرزی پلی‌استر، نحوه اتصال این مراحل را به همراه مواد کمکی توصیه‌شده برای هر مرحله، شرح می‌دهد. تأثیر بر ثبات رنگ ثبات شستشو و سایش از جمله مشخصاتی است که خریداران قبل از پذیرش محموله، با دقت بررسی می‌کنند. رنگ سطحی که پاک نشده باشد، پیوند سستی دارد و به راحتی شسته می‌شود، که دقیقاً همان چیزی است که آزمایش‌های استاندارد مانند روش‌های ثبات شستشوی AATCC برای تشخیص آن طراحی شده‌اند. یک مرحله پاکسازی کاهش که به درستی اجرا شود، با حذف رنگی که در غیر این صورت باعث شکست آزمایش می‌شد، این نتایج را بهبود می‌بخشد. شکایات رایج در مورد کیفیت کارخانه‌هایی که مرحله پاکسازی کاهشی را انجام نمی‌دهند یا آن را به طور ناقص انجام می‌دهند، معمولاً با الگوی تکرارشونده‌ای از مشکلات مواجه می‌شوند: پخش شدن رنگ روی لباس‌های روشن‌تر در همان بار شستشو لکه روی بسته‌بندی یا تزئینات در حین حمل و نقل و نگهداری سایه‌های کدر یا مبهم در مقایسه با غوطه‌وری آزمایشگاهی تأیید شده رد شدن محموله‌ها پس از عدم موفقیت در آزمایش ثبات در آزمایشگاه خریدار این مشکلات تقریباً همیشه به رنگ دیسپرس باقیمانده مربوط می‌شوند تا نقص در خود دستورالعمل رنگ، به همین دلیل است که مرحله پاکسازی کاهشی شایسته همان توجه مرحله رنگرزی است که پس از آن انجام می‌شود. چه زمانی به شفاف‌سازی کاهشی نیاز است؟ فام‌های تیره و متوسط ​​فام‌های تیره و متوسط ​​به غلظت رنگ بالاتری نیاز دارند که به طور طبیعی رنگ تثبیت نشده بیشتری روی سطح الیاف باقی می‌گذارد. طیف رنگ‌های دیسپرس Skycron هم کاربردهای رنگرزی و هم چاپ را در طیف‌های تیره، متوسط ​​و زنده پوشش می‌دهد و ترکیب این رنگ‌ها با یک مرحله شفاف‌سازی کاهشی مناسب، روشی استاندارد برای دستیابی به ثبات قابل قبول در این عمق‌های سنگین‌تر است. دستور پخت‌های با غلظت رنگ بالا هر دستور پختی که درصد کل رنگ در وزن پارچه (owf%) بالایی داشته باشد، نه تنها از سایه‌های تیره، بلکه از کاهش شفافیت نیز بهره‌مند می‌شود. به عنوان یک مرجع کلی، کارخانه‌ها معمولاً عمق سایه را به این صورت گروه‌بندی می‌کنند: عمق سایه، غلظت معمول رنگ، کاهش، شفافیت، نور، کمتر از ۱٪ owf اغلب اختیاری متوسط ​​۱ تا ۳٪ جریان آب تیره توصیه شده بالای ۳٪ افت فشار این ارقام یک راهنمای کلی هستند و نه یک قانون ثابت، زیرا کلاس رنگ، ترکیب الیاف و اهداف ثبات، همگی آستانه را تغییر می‌دهند. ترکیبات چند رنگ که برای سایه‌های سفارشی دقیق استفاده می‌شوند، در همین منطق قرار می‌گیرند، زیرا چندین کلاس رنگ با هم ترکیب می‌شوند و می‌توانند مقادیر مختلفی از باقی‌مانده سطحی را حتی با درصد کل متوسط ​​​​به جا بگذارند. مخلوط با الیاف سلولزی مخلوط‌های پلی‌استر-پنبه و پلی‌استر-ویسکوز لایه دیگری از خطر را اضافه می‌کنند. رنگ دیسپرسی که به قسمت پلی‌استر نچسبیده باشد، می‌تواند الیاف سلولزی را لکه‌دار کند و باعث تغییر رنگ ناخواسته در سراسر پارچه شود. پاکسازی کاهش، کنتراست یا سایه ثابت مورد نظر را در هر دو نوع فیبر محافظت می‌کند. چه زمانی می‌توان از آن صرف نظر کرد؟ رنگ‌های بسیار روشن با بار رنگ کم، گاهی اوقات نیازی به چرخه کامل پاکسازی احیا ندارند، به خصوص زمانی که از رنگ‌های با خلوص بالا و شرایط رنگرزی کنترل‌شده استفاده شود و یک شستشوی ساده با آب گرم می‌تواند کافی باشد. صرف نظر کردن از این مرحله همچنان باید یک تصمیم آگاهانه بر اساس عمق سایه و الزامات پایداری باشد، نه یک میانبر برای صرفه جویی در زمان. فرآیند و کنترل، دستورالعمل و پارامترهای معمول، یک حمام شفاف‌سازی قلیایی استاندارد شامل یک عامل کاهنده، سود سوزآور یا خاکستر سودا، و یک عامل مرطوب‌کننده یا پراکنده‌ساز است. سیستم‌های پاک‌کننده اسیدی بدون گوگرد که در pH پایین‌تری کار می‌کنند، به طور فزاینده‌ای به عنوان جایگزین مورد استفاده قرار می‌گیرند. یک نقطه شروع کلی به این شکل است: پارامتر محدوده معمول عامل کاهنده ۲ تا ۴ گرم در لیتر قلیا (NaOH یا خاکستر سودا) ۲ تا ۴ گرم در لیتر دما ۷۰ تا ۸۰ درجه سانتیگراد زمان ۱۵ تا ۲۰ دقیقه نسبت مایع ۱:۸ تا ۱:۱۵ این ارقام با توجه به عمق سایه، کلاس رنگ و ترکیب الیاف متفاوت است، بنابراین آزمایش‌های آزمایشگاهی باید قبل از مقیاس‌بندی به صورت عمده، دستور نهایی را تأیید کنند. کنترل دما و pH دما و pH دو متغیری هستند که بیشترین تأثیر را بر راندمان شفاف‌سازی دارند: خیلی سرد یا خیلی کوتاه: رنگ باقی مانده باقی می‌ماند و ثبات رنگ کاهش می‌یابد. خیلی داغ یا خیلی قلیایی: سطح پلی‌استر یا حس دست می‌تواند تحت تأثیر قرار گیرد. بیشتر دستور العمل های مرسوم، pH قلیایی ملایم بین ۹ تا ۱۱ را هدف قرار می دهند. سیستم‌های بدون گوگرد مبتنی بر اسید، بسته به محصول مورد استفاده، در محدوده خنثی تا کمی اسیدی کار می‌کنند، بنابراین pH هدف باید همیشه با شیمی انتخاب شده مطابقت داشته باشد، نه یک قانون ثابت. اجتناب از کاهش بیش از حد یا کاهش کمتر از حد کاهش کمتر از حد، رنگ سطحی را باقی می‌گذارد که بعداً به صورت ثبات ضعیف ظاهر می‌شود. کاهش بیش از حد، رنگ تثبیت‌شده‌ی مناسب را از روی الیاف پاک می‌کند و باعث از بین رفتن سایه، کدر شدن یا ناهمواری می‌شود.

کاوش بیشتر »
پرداخت‌های ضد آب C0 در مقابل C6

پرداخت‌های ضد آب C0 در مقابل C6: کدام یک برای پارچه شما مناسب است؟

فهرست مطالب شیمی پشت C0 و C6 DWR چیست؟ C6 DWR چیست؟ تفاوت‌های ساختاری کلیدی مقایسه عملکرد دفع آب و روغن دوام و مقاومت در برابر شستشو قابلیت تنفس و حس دست چشم‌انداز نظارتی جهانی محدودیت‌های REACH و اتحادیه اروپا مقررات ایالتی ایالات متحده الزامات برند و خرده‌فروش موارد استفاده بر اساس صنعت لباس‌های ورزشی و فضای باز لباس کار و منسوجات محافظ منسوجات خانگی و روکش مبلمان انتخاب روکش مناسب عوامل کلیدی برای بررسی نکات آزمایش و صدور گواهینامه نتیجه‌گیری سوالات متداول تفاوت بین روکش‌های C0 و C6 چیست؟ آیا C6 DWR ممنوع شده است؟ آیا C0 به خوبی C6 عمل می‌کند؟ چگونه بین C0 و C6 یکی را انتخاب کنم؟ همین امروز از یک تامین‌کننده پارچه، روکش ضدآب بخواهید، و احتمال زیادی وجود دارد که دو پاسخ بسیار متفاوت دریافت کنید: C6 یا C0. هر دو ادعا می‌کنند که پارچه را خشک نگه می‌دارند. در حال حاضر تنها یکی از آنها با فشار حذف تدریجی از سوی نهادهای نظارتی در اتحادیه اروپا، کالیفرنیا و نیویورک و از سوی برندهای بزرگ پوشاک مواجه است. برای خریدارانی که در حال حاضر منسوجات دافع آب را تهیه می‌کنند، انتخاب دیگر فقط به عملکرد محدود نمی‌شود. این در مورد این است که کدام ترکیب شیمیایی دو سال بعد هنوز در بازار هدف شما قابل فروش خواهد بود. شیمی پشت C0 و C6 چیست؟ C6 DWR چیست؟ پوشش‌های دافع آب بادوام C6 (DWR) از پلیمرهای فلوروکربن با زنجیره کوتاه، به ویژه زنجیره‌های جانبی فلوئوردار شش کربنی، برای پوشش الیاف منفرد استفاده می‌کنند. این ترکیب شیمیایی انرژی سطحی الیاف را تقریباً به ۱۲ میلی‌ژول بر متر مربع کاهش می‌دهد که کمتر از کشش سطحی اکثر آب و روغن‌ها است. در نتیجه، پرداخت‌های C6 هم دفع آب و هم دفع روغن را ارائه می‌دهند، ترکیبی که کمتر سیستم بدون فلوئور می‌تواند کاملاً با آن برابری کند. شیمی C6 بیش از یک دهه پیش جایگزین پرداخت‌های قدیمی‌تر فلوئوروتلومر C8 شد. C8 به PFOA تجزیه می‌شود، ماده‌ای که به دلیل پایداری و تجمع زیستی در محیط شناخته شده است. در عوض، C6 به پرفلوروهگزانوئیک اسید (PFHxA) تجزیه می‌شود که نیمه عمر محیطی کوتاه‌تر و پتانسیل تجمع زیستی کمتری دارد. با این حال، PFHxA همانطور که در بخش انطباق زیر آمده است، از بررسی‌های نظارتی مبرا نیست. برای خریدارانی که محصولات C6 را تهیه می‌کنند، فرمولاسیون‌هایی مانند Skyguard C6-C8 Waterproofer مقاومت در برابر آب و روغن را با ثبات شستشوی خوب روی الیاف سلولزی و مصنوعی ترکیب می‌کند، که در دوزهای معمول 10 تا 40 گرم در لیتر اعمال می‌شود و بدون PFOS، PFOA یا APEO تولید می‌شود. C0 چیست؟ DWR C0 به شیمی دفع آب بدون فلوئور اشاره دارد. به جای زنجیره‌های جانبی فلوروکربن، پرداخت‌های C0 برای ساخت سطح الیاف آبگریز به پلیمرهای دندریمر، موم یا پلی اورتان متکی هستند. این سیستم‌ها معمولاً به انرژی سطحی ۲۰ تا ۲۵ میلی‌ژول بر متر مربع می‌رسند که برای دفع مؤثر آب کافی است اما عموماً برای ایجاد دفع قوی روغن کافی نیست. تقاضا برای پوشش‌های C0 به سرعت در حال افزایش است زیرا هیچ ریسک انطباقی مرتبط با PFAS ندارند، عاملی که هر ساله با گسترش دامنه نظارتی اهمیت بیشتری پیدا می‌کند. محصولاتی مانند سری محصولات ضد آب بدون فلوئور Skyguard بسته به دوام مورد نیاز، با غلظت تقریبی ۱۰ تا ۸۰ گرم در لیتر اعمال می‌شوند، حاوی APEO نیستند و برای پارچه‌هایی ساخته شده‌اند که دفع روغن در آنها یک الزام عملکردی نیست، از جمله اکثر لباس‌های بیرونی، منسوجات خانگی و کاربردهای مد. تفاوت‌های ساختاری کلیدی ویژگی C6 (فلوروکربن) C0 (بدون فلوئور) انرژی سطحی تقریباً. تقریباً ۱۲ میلی‌ژول بر متر مربع ۲۰ تا ۲۵ میلی‌ژول بر متر مربع دفع آب عالی خوب تا عالی دفع روغن بله محدود یا بدون PFAS وجود دارد (بر پایه PFHxA) خیر دمای خشک شدن معمول ۱۵۰ تا ۱۶۰ درجه سانتیگراد ۱۶۰ تا ۱۸۰ درجه سانتیگراد مقایسه عملکرد دفع آب و روغن پوشش‌های C6 در هر جایی که مقاومت در برابر روغن، گریس یا لکه‌های آلی در کنار دفع آب مورد نیاز باشد، مانند لباس‌های کار در معرض روغن‌های ماشین یا پیش‌بندهای در تماس با مواد غذایی، معیار هستند. پوشش‌های C0 بخش عمده‌ای از شکاف موجود در زمینه دفع آب خالص را پر کرده‌اند و بسیاری از فرمولاسیون‌های اخیر، تحت آزمایش‌های استاندارد مقاومت در برابر آب، به نتایجی قابل مقایسه با C6 دست یافته‌اند. با این حال، روی لکه‌های روغنی، پرداخت‌های C0 هنوز هم کافی نیستند. دوام و مقاومت در برابر شستشو هر دو ماده شیمیایی در ابتدا بر جذب فیزیکی روی پارچه متکی هستند و این پیوند با شستشوی مکرر و قرار گرفتن در معرض مواد شوینده به تدریج ضعیف می‌شود. یک عامل اتصال عرضی با اتصال زنجیره‌های پلیمری DWR به یکدیگر و به گروه‌های واکنش‌پذیر روی سطح الیاف، دوام شستشو را افزایش می‌دهد و یک پوشش جذب‌شده‌ی سست را به یک پوشش تثبیت‌شده‌ی شیمیایی تبدیل می‌کند. برای مثال، عامل پیوند عرضی Sylic در همان حمام با دوز ۱۰ تا ۳۰ درصد از مقدار دافع آب اضافه می‌شود، حاوی APEO، PFOA، PFOS یا فرمالدئید نیست و با سیستم‌های C6 و بدون فلوئور سازگار است، و این آن را به یک افزودنی کاربردی تبدیل می‌کند، زمانی که یک پوشش باید در برابر ۲۰ یا بیشتر چرخه شستشوی صنعتی یا خانگی مقاومت کند. قابلیت تنفس و حس راحتی دست: هر دو نوع پرداخت C0 و C6 به جای پر کردن فضاهای خالی بین نخ‌ها، سطح الیاف را می‌پوشانند، بنابراین قابلیت تنفس معمولاً در سطوح صحیح کاربرد حفظ می‌شود. دو عامل اغلب این تعادل را به خطر می‌اندازند: مصرف بیش از حد مواد تکمیل کننده، که می‌تواند تا حدی تخلخل بین نخ‌ها را مسدود کرده و باعث سفت شدن دست پارچه شود. غلظت ناهموار حمام، که باعث ایجاد نواحی موضعی با افزودنی بالا در عرض پارچه می‌شود. مواد تکمیل کننده C0 گاهی اوقات برای مطابقت با دفع آب C6 به سطوح اعمال کمی بالاتر نیاز دارند، که باعث می‌شود دقت در مصرف و یکنواختی حمام برای حفظ نتیجه‌ای نرم و قابل تنفس بسیار مهم باشد. چشم‌انداز نظارتی جهانی REACH و محدودیت‌های اتحادیه اروپا اتحادیه اروپا PFAS را در منسوجات تحت ضمیمه XVII REACH تنظیم می‌کند. محدودیتی بر PFHxA، محصول تخریب شیمیایی C6، از سال 2026 در اتحادیه اروپا و منطقه اقتصادی اروپا اعمال می‌شود و محدودیت گسترده‌تری که خانواده وسیع‌تر PFAS را پوشش می‌دهد، در حال حاضر توسط آژانس مواد شیمیایی اروپا در دست ارزیابی است. خریداران و برندهایی که برای بازار اتحادیه اروپا تأمین می‌کنند، باید C6 را به عنوان یک ماده شیمیایی تحت فشار فزاینده نظارتی به جای یک گزینه امن بلندمدت در نظر بگیرند و باید به‌روزرسانی‌های نظارتی PFAS سازمان غذا و داروی اروپا (ECHA) را برای آخرین دامنه و جدول زمانی زیر نظر داشته باشند. مقررات ایالتی ایالات متحده محدود به اتحادیه اروپا نیست. دو ایالت آمریکا پیش از این محدودیت‌هایی را در مورد PFAS مختص منسوجات و پوشاک وضع کرده‌اند: قانون ایالت کالیفرنیا، AB 1817، تولید، توزیع و فروش منسوجات جدید حاوی PFAS با غلظت بالاتر از 100 ppm فلوئور آلی کل را از اول ژانویه 2025 ممنوع می‌کند و از اول ژانویه 2027 به 50 ppm کاهش می‌دهد. لباس‌های فضای باز برای شرایط بسیار مرطوب تا اول ژانویه ۲۰۲۸ تمدید شده است. الزامات کامل در متن رسمی لایحه آمده است. قانون حفاظت از محیط زیست نیویورک § 37-0121 فروش لباس نو را ممنوع می‌کند.

کاوش بیشتر »
رول پارچه نایلونی آبی سلطنتی تکمیل شده.

عیوب رنگرزی نایلون: علل و رفع آنها

فهرست مطالب عیوب رایج رنگرزی نایلون سایه ناهموار و سرزندگی فهرست‌بندی و اثرات حلقه باریک، نوک‌تیز و یخ‌زدگی سه اهرم پشت هر عیب مشخصات pH نرخ گرمایش و منطقه ضربه انتخاب و مقدار مصرف کندکننده عیب‌یابی توسط Symptom راهکارهای Skychem برای رنگرزی نایلون سوالات متداول چه pH برای رنگرزی اسیدی نایلون بهترین است؟ چرا نایلون من به طور ناهموار رنگ می گیرد؟ چگونه کندکننده‌ها از رنگرزی ناهموار جلوگیری می‌کنند؟ نایلون را در چه دمایی باید رنگ کنم؟ نایلون سریع ضربه می زند. رنگ اسیدی در عرض چند دقیقه به گروه‌های آمینوی خود متصل می‌شود، بنابراین یک فرآیند کمی نامنظم می‌تواند قبل از اینکه فرصتی برای تراز شدن داشته باشد، سایه ناهمواری را ایجاد کند. رگه‌ها، ترک‌ها، برآمدگی‌ها و سطح لکه‌دار و لغزنده روی نایلون تقریباً همیشه به یکی از سه اهرم قابل کنترل برمی‌گردند: pH، دما یا سیستم کندکننده. این مقاله نحوه تشخیص هر نقص و چگونگی تنظیم آن در فرآیند را برای جلوگیری از تکرار آن پوشش می‌دهد. عیوب رایج رنگرزی نایلون نامگذاری صحیح یک عیب، اولین قدم برای رفع آن است. سه الگوی زیر بیشتر آنچه را که روی نایلون دیده می‌شود، پوشش می‌دهند و هر کدام به یک علت ریشه‌ای متفاوت اشاره دارند. سایه ناهموار و رنگ‌پریدگی رنگرزی ناهموار به دسته گسترده‌ای از رنگ‌ها تقسیم می‌شود: لکه‌های ریز، وصله‌ها یا سایه‌ای که به سادگی در سراسر پارچه یکدست نیست. اسکیترینگ (Skitteriness) شکل خاص‌تری از آن است، ظاهری لکه‌دار و دانه‌دار که در آن رشته‌های همسایه با سرعت‌های متفاوتی رنگ جذب می‌کنند. این واضح‌ترین نشانه است که رنگ سریع‌تر از آنکه الیاف بتوانند تراز شوند، نفوذ کرده است. اختلاف سایه از کناره تا مرکز یا از حاشیه تا وسط پارچه، اختلاف سایه در عرض پارچه است. بارها به صورت نوارهای افقی یا رگه‌هایی که با مسیرها یا پیک‌ها امتداد می‌یابند، ظاهر می‌شوند. چیزی که این دو را از اسکیترینگ متمایز می‌کند، الگوی آنهاست: لیست کردن و باره از یک جهت مشخص در عرض یا طول پیروی می‌کنند، در حالی که اسکیترینگ به صورت تصادفی پراکنده می‌شود. اثرات حلقه‌ای، تیپی و یخی رنگرزی حلقه‌ای و رنگرزی تیپی مرتبط اما دارای عیوب نفوذ متمایزی هستند و ارزش دارد که آنها را از هم متمایز کنیم. رنگرزی حلقه‌ای در سراسر سطح مقطع الیاف اتفاق می‌افتد: رنگ در غلاف بیرونی متمرکز می‌ماند و هرگز به طور کامل به هسته پخش نمی‌شود، بنابراین یک رشته بریده شده، حلقه‌ای رنگی در اطراف یک مرکز کم‌رنگ یا سفید نشان می‌دهد، حتی اگر سطح آن کاملاً رنگ شده به نظر برسد. در عوض، رنگرزی تیپی یک تفاوت طولی است، که در آن نوک یک فیلامنت یا الیاف کوتاه، رنگ بیشتر یا کمتری نسبت به بدنه الیاف جذب می‌کند، معمولاً به این دلیل که نوک الیاف سابقه حرارتی یا شرایط سطحی متفاوتی نسبت به بقیه الیاف دارد. جلوه‌های یخ‌زدگی به جای یک الگوی جهت‌دار، به صورت یک سطح کلی رنگ‌پریده و رنگ‌پریده ظاهر می‌شوند. هر سه مورد به یک مشکل اساسی اشاره دارند، رنگی که به طور کامل به الیاف نفوذ نکرده است، حتی زمانی که سایه از فاصله دور نزدیک به استاندارد به نظر می‌رسد. سه اهرم پشت هر نقصی اکثر نقص‌های سایه نایلونی به pH، دما یا سیستم کندکننده برمی‌گردد که به جای همکاری، علیه یکدیگر عمل می‌کنند. هر اهرم زیر، مکانیزم، حالت خرابی معمول و نحوه‌ی رفع آن را پوشش می‌دهد. مشخصات pH در یک حمام اسیدی، گروه‌های آمینو در انتهای زنجیره‌های پلیمری نایلون، پروتون دریافت کرده و بار مثبت پیدا می‌کنند، در حالی که گروه‌های سولفونات روی مولکول‌های رنگ اسیدی، بار منفی دارند. این دو جذب هم می‌شوند و به هم پیوند می‌خورند. pH تعیین می‌کند که چه تعداد از این جایگاه‌ها فعال هستند، رنگ با چه سرعتی به آنها می‌رسد و پس از رسیدن، چقدر محکم در جای خود باقی می‌ماند. رایج‌ترین خطای فرآیند، کاهش بیش از حد یا خیلی زود pH حمام است. اگر حمام قبل از اینکه کالاها به طور یکنواخت خیس شوند و در گردش باشند، اسیدی شود، رنگ به سرعت پخش می‌شود و رگه‌ها یا خطوطی ایجاد می‌کند که هیچ مقدار زمانی در دما نمی‌تواند آنها را اصلاح کند. pH که در طول چرخه خیلی بالا می‌رود یا تغییر می‌کند، مشکل متضادی دارد: فرسودگی ضعیف و عمق سایه که از یک سری به سری دیگر تغییر می‌کند. کلاس‌های مختلف رنگ‌های اسیدی، بازه‌های pH متفاوتی را می‌طلبند: رنگ‌های ترازکننده: تقریباً pH 5.5 تا 7.0، که به رنگ اجازه مهاجرت و خوداصلاحی می‌دهد. رنگ‌های فرزکاری (طبقه‌ای که از اصطلاحات رنگرزی پشم گرفته شده است، اما برای نایلون نیز به عنوان یک روش استاندارد عمل می‌کند): تقریباً pH 4.0 تا 5.0، برای سایه‌های عمیق‌تر و ثبات رطوبتی قوی‌تر، با تلورانس کمتر برای تغییرات فرآیند. این محدوده‌ها نقاط شروع هستند. آنها را با برگه اطلاعات فنی تامین‌کننده رنگ و آزمایش‌های غوطه‌وری در آزمایشگاه‌های داخلی مطابقت دهید و هرگز دستور پخت پشم را به جای دیگری منتقل نکنید، زیرا در این روش، طرح pH برای تراز کردن و آسیاب کردن رنگ‌ها در جهت مخالف اجرا می‌شود. همین احتیاط در مورد خود نایلون نیز صدق می‌کند: نایلون ۶ و نایلون ۶.۶ می‌توانند در شرایط pH و دمای یکسان، ضربه و ساختار متفاوتی داشته باشند، و تغییر بین زیرلایه‌ها یا تأمین‌کننده‌های رنگ بر اساس یک دستورالعمل تأیید نشده، یک منبع رایج و قابل اجتناب از رانش سایه است. هرگونه تغییر در نوع الیاف یا منبع رنگ را با یک آزمایش غوطه‌وری جدید و اجرای آزمایشی قبل از رسیدن به حجم انبوه، تأیید کنید. راه حل، یک منحنی pH تکرارپذیر است، نه یک مقدار هدف واحد. یک دهنده اسید با اثر آهسته که با افزایش دما، pH را به تدریج کاهش می‌دهد، به جای ناگهانی بودن، میزان اسید را کنترل شده نگه می‌دارد و حدس و گمان ناشی از تنظیم دستی دوز در نقطه اشتباه در چرخه را از بین می‌برد. نرخ گرمایش و دمای ناحیه ضربه، زمان و سرعت حرکت رنگ را تعیین می‌کند. روی نایلون، بیشترین جذب در یک پنجره باریک، معمولاً ۷۰ تا ۹۰ درجه سانتیگراد، اتفاق می‌افتد، جایی که ساختار الیاف باز می‌شود و رنگ به داخل هجوم می‌آورد. نایلون تعداد محدودی جایگاه رنگرزی دارد و رنگ اسیدی تقریباً به محض اینکه شرایط اجازه دهد، به آنها متصل می‌شود؛ عبور سریع از منطقه ضربه، رنگ را به طور ناهموار تثبیت می‌کند و هیچ شانسی برای تراز شدن بعدی وجود ندارد. ده تا پانزده دقیقه اول ضربه تا حد زیادی نتیجه کل دسته را تعیین می‌کند. نمودار بالا نشان می‌دهد که این روند در یک چرخه‌ی معمول چگونه پیش می‌رود: یک مرحله‌ی ترشوندگی و گردش مسطح، یک سطح شیب‌دار کنترل‌شده که با سرعت از منطقه‌ی برخورد ۷۰ تا ۹۰ درجه‌ی سانتی‌گراد عبور می‌کند، یک توقف نزدیک به نقطه‌ی جوش برای مهاجرت و تراز کردن، و یک خنک‌سازی کنترل‌شده. رفع مشکل قبل از ضربه شروع می‌شود: ابتدا خیس شدن کامل، یکنواخت و گردش خون پایدار را تأیید کنید. با سرعت کنترل‌شده‌ای، اغلب نزدیک به ۱ درجه سانتی‌گراد در دقیقه و با سرعتی کمتر از ۷۰ تا ۹۰ درجه سانتی‌گراد، دما را افزایش دهید.

کاوش بیشتر »

برای مواد کمکی نساجی و رنگ‌ها با ما تماس بگیرید

برای دریافت راهکارهای شیمیایی بیشتر با گروه اسکای کم تماس بگیرید، در صورت داشتن هرگونه سوال یا نیاز به اطلاعات بیشتر، لطفا با ما تماس بگیرید.
ما ظرف 24 ساعت پاسخ خواهیم داد

دریافت پیش فاکتور پروژه

لطفا شرایط، کشور و نحوه درخواست را برای ما توضیح دهید.

رفته به بالا
پست الکترونیک واتساپ

برای مواد کمکی نساجی و رنگ‌ها با ما تماس بگیرید

برای دریافت راهکارهای شیمیایی بیشتر با گروه اسکای کم تماس بگیرید، در صورت داشتن هرگونه سوال یا نیاز به اطلاعات بیشتر، لطفا با ما تماس بگیرید.
ما ظرف 24 ساعت پاسخ خواهیم داد