رنگرزی با اگزوز و رنگرزی پیوسته با ترموزول هر دو میتوانند پلیاستر رنگرزی شده با رنگ دیسپرس خوب تولید کنند. اما آنها از نظر اقتصادی متفاوت عمل میکنند، برای پارچههای مختلف مناسب هستند و وقتی فرآیند با سفارش مطابقت نداشته باشد، به طرق مختلف شکست میخورند.
رنگرزی اگزوز با رنگهای دیسپرس
رنگرزی با بخار یک فرآیند دستهای است که در آن پارچه در حمام رنگ غوطهور میشود و رنگ به تدریج و با گذشت زمان از محلول به الیاف منتقل میشود. برای پلیاستر، این انتقال به دما و فشار بالا برای باز کردن ساختار الیاف و نفوذ مولکولهای رنگ بستگی دارد.
رنگرزی HT/HP در دمای ۱۳۰ درجه سانتیگراد
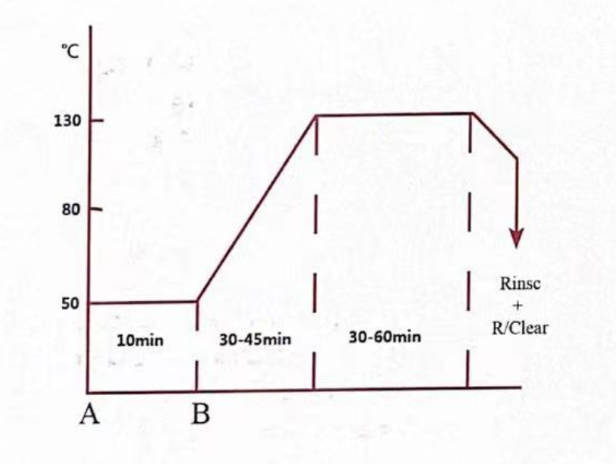
رنگرزی با دمای بالا و فشار بالا (HT/HP) روش استاندارد صنعتی برای رنگرزی پلیاستر است. پارچه در یک مخزن تحت فشار و مهر و موم شده فرآوری میشود که در آن دمای حمام رنگ تا ۱۳۰ درجه سانتیگراد افزایش مییابد. در این دما، زنجیرههای پلیمری پلیاستر شل و منبسط میشوند و فضای موقتی برای مولکولهای رنگ پراکنده ایجاد میکنند تا به عمق الیاف نفوذ کنند.
دما معمولاً به مدت 30 تا 60 دقیقه حفظ میشود تا نفوذ کامل رنگ تضمین شود، پس از آن حمام به تدریج خنک میشود. با بازگشت الیاف به حالت عادی، رنگ به صورت فیزیکی در داخل ساختار پلیمری قفل میشود. هنگامی که شرایط فرآیند به خوبی کنترل شود، رنگرزی HT/HP رنگرزی عالی، ثبات شستشویی قابل اعتماد و تولید سایه ثابت را ارائه میدهد.
رنگرزی با رنگ حامل
رنگرزی با حامل، جایگزینی برای زیرلایههایی است که نمیتوانند شرایط ۱۳۰ درجه سانتیگراد را تحمل کنند. عوامل حامل شیمیایی به حمام رنگ اضافه میشوند و به پلیاستر اجازه میدهند در فشار اتمسفر و دمای ۹۵ تا ۱۰۰ درجه سانتیگراد رنگ شود. این حاملها به طور موقت الیاف را متورم میکنند و انرژی فعالسازی مورد نیاز برای نفوذ رنگ را کاهش میدهند.
این بدهبستانها قابل توجه هستند:
- بسیاری از عوامل حامل، نگرانیهای مربوط به سلامت محیط زیست و شغل را افزایش میدهند.
- ثبات سابلیمیشن عموماً کمتر از ثبات رنگرزی HT/HP است.
- برخی از حاملها باعث ایجاد زردی یا بوی نامطبوع در پارچه نهایی میشوند.
به همین دلایل، رنگرزی با رنگ حامل معمولاً برای مخلوطهای حساس به حرارت، مانند ساختارهای پلیاستر/پشم یا پلیاستر/الاستان، که در آنها شرایط HT/HP به الیاف آسیب میرساند، استفاده میشود.

تجهیزات
رایجترین انواع ماشینآلات برای رنگرزی پلیاستر به روش تخلیه دود عبارتند از:
- ماشینهای رنگرزی جت و سرریز: پارچه را با سرعت کنترلشده از میان مایع عبور میدهند؛ دستگاههای سرریز با کشش کمتری کار میکنند و برای بافتهای ظریف و ساختارهای کششی مناسب هستند.
- ماشینهای رنگرزی با پرتو: پارچه یا نخ فرآوری شده که درون یک مخزن تحت فشار روی یک تیر سوراخدار پیچیده میشود؛ برای تیرهای تار و سازههایی که در آنها باید همزدن مکانیکی به حداقل برسد، ترجیح داده میشود.
- ماشینهای رنگرزی جیگر: پارچههای بافته شده را در عرض باز پردازش میکنند؛ معمولاً برای بافتههای سنگینتر که در آنها پردازش مسطح و با عرض باز ترجیح داده میشود، استفاده میشود.
پارامترهای فرآیند
| پارامتر | رنگرزی اگزوز | رنگرزی پیوسته (ترموسول) |
| دمای اوج/ثابت | ۱۳۰ درجه سانتیگراد (HT/HP)؛ ۹۵-۱۰۰ درجه سانتیگراد (حامل) | 180-220 ° C |
| pH | 4.5-5.5 | قابل اجرا نیست (فرآیند خشک) |
| زمان اوج مصرف / زمان توقف مصرف | 30-60 دقیقه | 30-90 ثانیه |
| نرخ گرمایش | ۱ تا ۲ درجه سانتیگراد در دقیقه | قابل اجرا نیست |
| نسبت مشروب | 1:5 تا 1:20 | قابل اجرا نیست |
| جمع آوری بالشتک | قابل اجرا نیست | 60-70٪ |
| دمای پیش از خشک شدن | قابل اجرا نیست | 100-120 ° C |
| دوز مهارکننده مهاجرت | قابل اجرا نیست | ۵ تا ۲۰ گرم در لیتر (بسته به نوع محصول) |
در رنگرزی با روش تخلیه، pH حمام رنگ با اسید استیک تنظیم میشود تا پایداری پراکندگی رنگ حفظ شود و از تجمع زودرس در حین حرارت دادن جلوگیری شود. سرعت حرارت دادن به ویژه برای یکنواختی رنگ بسیار مهم است: افزایش بیش از حد سریع دما میتواند باعث جذب ناهموار رنگ قبل از رسیدن حمام به تعادل شود.
در رنگرزی پیوسته، فشار یکنواخت پد در سراسر عرض پارچه یکی از مهمترین الزامات عملیاتی است. هرگونه تغییر جانبی در میزان جذب، شیب رنگی متناظری را در پارچه نهایی ایجاد میکند.
رنگهای دیسپرس Skycron® گریدهای E، SE و S را پوشش میدهند تا با پروفایلهای دمایی مختلف و الزامات ثبات در فرآیندهای HT/HP و خروج بخار حامل مطابقت داشته باشند. گریدها برای کاربردهای استاندارد پلیاستر، میکروفایبر و کاربردهای با ثبات نوری بالا، با ثبات سایه قوی و سازگاری در طیف وسیعی از رنگها در دسترس هستند.
رنگرزی پیوسته با رنگهای دیسپرس
رنگرزی پیوسته، پارچه را از میان مجموعهای از واحدهای فرآیندی به صورت متوالی و بدون وقفه عبور میدهد. به جای غوطهور کردن پارچه در یک حمام رنگ بزرگ، رنگ از طریق یک مرحله پدینگ با سرعت برداشت کنترلشده اعمال میشود و سپس با گرما تثبیت میشود. نتیجه، توان عملیاتی به طور قابل توجهی بالاتر از رنگرزی با روش تخلیه دود است و ثبات رنگ قوی در طول پارچههای طولانی وجود دارد.
فرآیند ترموسول
فرآیند ترموسول روش غالب رنگرزی پیوسته برای پلیاستر است و از یک توالی تعریفشده پیروی میکند:
- پارچه از میان یک دستگاه پدینگ عبور میکند، جایی که مایع رنگ آماده شده حاوی رنگ دیسپرس، عوامل دیسپرس کننده و مهارکنندههای مهاجرت را جذب میکند.
- پارچهی پدگذاری شده از یک واحد پیشخشککن عبور میکند تا رطوبت آن در دمای کنترلشده گرفته شود.
- سپس پارچه وارد محفظه ترموزول میشود، جایی که به مدت 30 تا 90 ثانیه تحت حرارت خشک با دمای 180 تا 220 درجه سانتیگراد قرار میگیرد.
در این دماها، مولکولهای رنگ دیسپرس از طریق انتشار حرارتی مستقیماً از سطح پارچه به الیاف پلیاستر تصعید میشوند. از آنجا که تثبیت بدون آب مایع رخ میدهد، مکانیسم آن اساساً با رنگرزی با روش تخلیه بخار متفاوت است. برای مخلوطهای پلیاستر-پنبه که هر دو جزء الیاف در یک پاس رنگرزی میشوند، پد-استیم یک جایگزین است. با این حال، برای پلیاستر خالص، ترموسول تثبیت رنگ دیسپرس را به طور قابل توجهی بهتر انجام میدهد و همچنان روش استاندارد است.
تجهیزات
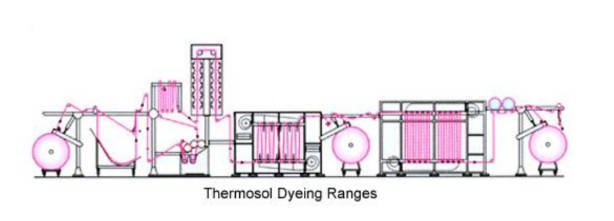
یک محدوده رنگرزی استاندارد ترموزول شامل واحدهای زیر به ترتیب است:
- منگل پدینگ: مایع رنگ را با برداشت کنترلشده در سراسر عرض پارچه اعمال میکند
- بخش پیش خشک کردن: رطوبت را با استفاده از مادون قرمز یا هوای گرم از بین میبرد و در عین حال مهاجرت رنگ را محدود میکند
- محفظه ترموزول: برای تثبیت رنگ، حرارت خشک را در دمای دقیق اعمال میکند
- محدوده شستشوی چند حمامه: کاهش، پاکسازی، خنثیسازی و شستشو را انجام میدهد
- خشک کن و وایندر نهایی: قبل از اینکه پارچه برای مرحله بعدی پیچیده شود، فرآیند را تکمیل میکند
اگزوز در مقابل مداوم
هر دو فرآیند میتوانند پلیاستر رنگرزی شده با دیسپرس با کیفیت بالا تولید کنند، اما برای محیطهای تولید مختلف بهینه شدهاند.
مکانیسم تثبیت و دما
این دو فرآیند، رنگ را از طریق مکانیسمهای اساساً متفاوتی تثبیت میکنند. رنگرزی با روش تخلیه دود (Exhaust dyeing) بر انتشار در یک سیستم مایع متکی است که توسط گرادیان غلظت و انرژی حرارتی تحت گرما و فشار هدایت میشود. رنگرزی با روش ترموزول (Thermosol dyeing) بر تصعید با حرارت خشک متکی است و در مرحله تثبیت، آبی دخیل نیست. این تمایز پیامدهای عملی دارد:
- رنگرزی با روش تخلیه دود (Exhaust dyeing) نسبت به شیمی حمام رنگ، کیفیت آب و گردش مایع رنگزا حساستر است.
- رنگرزی ترموزول به یکنواختی دما در عرض محفظه، کشش پارچه و کنترل مهاجرت در حین خشک شدن حساستر است.
سرعت تولید و حداقل حجم
رنگرزی با روش تخلیه دود به صورت دستهای انجام میشود. هر چرخه شامل گرمایش، رنگرزی در دمای اوج، خنکسازی و پاکسازی کاهشی است که معمولاً از بارگیری تا تخلیه چندین ساعت طول میکشد. رنگرزی پیوسته میتواند چندین هزار متر در ساعت را در حالت پایدار پردازش کند، اما نیاز به تنظیماتی با یارد دارد که نمیتوان آن را به عنوان کالای با کیفیت درجه یک فروخت، و این امر آن را برای سفارشهای کوتاه مدت غیرعملی میکند.
ثبات رنگ
رنگرزی با روش تخلیه دود، ثبات رنگ بسیار خوبی را در یک بسته رنگ ارائه میدهد؛ چالش اصلی، تغییرات بین بستههای رنگ است که از طریق کنترل دقیق دستورالعمل و وزن دقیق رنگ، مدیریت میشود. در رنگرزی پیوسته، ثبات رنگ در عرض و طول در یک چرخه تولید پایدار بسیار بالا است و نقاط خطر اصلی در ابتدا و انتهای هر چرخه تولید قرار دارند.
| عامل | رنگرزی اگزوز | رنگرزی پیوسته (ترموسول) |
| مکانیسم تثبیت | انتشار در آب تحت گرما و فشار | تصعید حرارتی در گرمای خشک |
| دمای تثبیت | 130 ° C | 180-220 ° C |
| سرعت تولید | دسته به دسته | توان عملیاتی بالا |
| حجم سفارش مناسب | دستههای کوچک تا متوسط | مسافتهای طولانی و بزرگ |
| قوام رنگ | عالی در یک دسته | عالی در مسافتهای طولانی |
| مصرف آب | زیاد | کم |
| مصرف انرژی | در حد متوسط | زیاد |
| انعطافپذیری سایه | زیاد | کم |
| انواع پارچه مناسب | بافتنی، کشسان، سازههای پیچیده | بافتهای تخت، سازههای پایدار |
پاکسازی کاهش
چرا رنگهای دیسپرس به آن نیاز دارند؟
پس از رنگرزی پلیاستر با رنگهای دیسپرس، بخشی از رنگ به جای اینکه به طور کامل در داخل پلیمر پخش شود، روی سطح الیاف باقی میماند. این رنگ سطحی چسبندگی ضعیفی دارد و به موارد زیر کمک میکند:
- ثبات شستشویی ضعیف
- لکه شدن پارچههای مجاور هنگام شستشو
- کاهش ثبات سایشی
- مشکلات تصعید زمانی که پارچه در معرض گرما در حین پرس، تثبیت حرارتی یا استفاده نهایی قرار میگیرد
پاکسازی احیا یک عملیات شیمیایی پس از رنگرزی است که با تجزیه شیمیایی این رنگ سطحی، آن را از بین میبرد. این یک مرحله استاندارد و ضروری برای پلیاستر رنگرزی شده با دیسپرس متوسط تا تیره در هر دو فرآیند تخلیه و پیوسته است. حذف آن معمولاً منجر به کاهش ثبات رنگ میشود که پس از خروج پارچه از رنگرزی، رفع آن دشوار است.
تفاوتهای فرآیند در اگزوز و مداوم
در رنگرزی با روش تخلیه دود، عملیات شفافسازی در حمام جداگانهای پس از چرخه اصلی رنگرزی و خنکسازی انجام میشود. پارچه با یک عامل کاهنده در دمای تقریبی ۷۰ تا ۸۰ درجه سانتیگراد در محیطی با pH کنترلشده عملآوری میشود و پس از آن کاملاً آبکشی میشود. این فرآیند در همان دستگاه رنگرزی انجام میشود و حمام بین رنگرزی و شفافسازی تخلیه و دوباره پر میشود.
در رنگرزی پیوسته، عملیات شفافسازی کاهشی در محدوده شستشو که پس از واحد تثبیت ترموسول انجام میشود، ادغام میشود. پارچه به عنوان بخشی از همان توالی تولید بدون وقفه، از حمامهای شفافسازی کاهشی در دما و زمان توقف کنترلشده عبور میکند.
عامل پاککننده کاهنده سایلیک D2740 برای پاک کردن پلیاستر و مخلوطهای پلیاستر با خاصیت کاهش اسید فرموله شده است. این محصول برای رنگهای متوسط و روشن بدون نیاز به تخلیه و پر کردن کامل حمام مؤثر است و با ساختارهای حاوی اسپندکس سازگار است، در حالی که عوامل مبتنی بر هیدروسولفیت سدیم معمولی میتوانند باعث زرد شدن یا آسیب به الیاف شوند.
کمکیهای کلیدی
هر دو روش رنگرزی به روش رمقکشی و رنگرزی دیسپرس پیوسته به یک برنامه شیمیایی پشتیبان متکی هستند که رفتار رنگ را تثبیت میکند، یکنواختی را افزایش میدهد و از عملکرد ثبات نهایی محافظت میکند. انتخاب ماده کمکی مناسب برای هر عملکرد و هر نوع فرآیند به اندازه انتخاب خود رنگ مهم است.
عوامل پخش کننده و تراز کننده
در رنگرزی به روش رمقکشی، عوامل پخشکننده، ذرات رنگ را در دمای بالا به طور یکنواخت در سراسر حمام رنگ توزیع میکنند و از تجمع آنها که منجر به ایجاد لکه یا جذب ناهموار رنگ میشود، جلوگیری میکنند. عوامل ترازکننده، سرعت اولیه جذب رنگ را کاهش داده و مهاجرت رنگ را در سطح پارچه بهبود میبخشند و به حمام رنگ اجازه میدهند قبل از تکمیل رمقکشی، به تعادل برسد.
در رنگرزی ترموزول، عوامل پراکندهساز، مایع پد را در طول تولید طولانی تثبیت میکنند و از رسوب رنگ روی غلتکهای منگل یا درون حمام پد جلوگیری میکنند. پراکندگی ناهماهنگ رنگ در حمام پد مستقیماً بر یکنواختی سایه در طول پارچه تأثیر میگذارد.
مواد کمکی رنگرزی Sylic® برای PES شامل محصولاتی هستند که به طور خاص برای رنگرزی پلیاستر توسعه یافتهاند و عملکردهای یکنواختسازی، پراکندگی و کاهش دما را برای هر دو فرآیند اگزوز و ترموسول پوشش میدهند.
مهارکنندههای مهاجرت
مهارکنندههای مهاجرت مختص فرآیند ترموسول پیوسته هستند. در طول مرحله پیش از خشک شدن، تبخیر آب یک جریان مویرگی ایجاد میکند که رنگ محلول را به سمت سطح پارچه حمل میکند، پدیدهای که به عنوان مهاجرت رنگ شناخته میشود. اگر این پدیده کنترل نشود، منجر به توزیع ناهموار رنگ در سطح مقطع الیاف، کاهش ثبات شستشویی و غلظت بالاتر رنگ سطحی میشود.
مهارکنندههای مهاجرت به مایع پد اضافه میشوند تا ویسکوزیته آن را افزایش داده و تحرک رنگ را در حین خشک شدن محدود کنند. انواع رایج شامل آلژینات سدیم و غلیظکنندههای پلیمری مصنوعی هستند. مقدار مصرف باید با دقت متعادل شود: ویسکوزیته بیش از حد میتواند نفوذ رنگ را به داخل الیاف کاهش داده و مشکلات پردازشی را در محدوده شستشوی پاییندست ایجاد کند.
ماموران تسویه کاهش قیمت
برای فامهای تیره، شفافسازی کاهشی برای دستیابی به سطوح ثبات شستشویی مورد نیاز طبق استانداردهای اصلی آزمایش نساجی، از جمله ISO 105-C06 برای ثبات رنگ در برابر شستشوی خانگی و تجاری، بسیار مهم است. انتخاب شیمی شفافسازی کاهشی باید عمق فام، ترکیب الیاف و وجود الاستان را در نظر بگیرد. عوامل فرموله شده با هدف خاص برای ساختارهای پلیاستر کششی ترجیح داده میشوند، در حالی که عوامل کاهنده معمولی ممکن است بر یکپارچگی یا ظاهر الیاف تأثیر بگذارند.
خلاصه
رنگرزی با روش تخلیه دود برای دستههای کوچک، برنامههای رنگآمیزی انعطافپذیر و پلیاستر کشباف یا کشسان مناسب است. رنگرزی مداوم ترموسول، کارایی و ثبات را برای پلیاستر بافتهشده با حجم زیاد ارائه میدهد. تطبیق فرآیند با نیازهای تولید، با پشتیبانی از برنامه کمکی و پس از عملیات مناسب، باعث کاهش دوبارهکاری و بهبود نتایج ثبات میشود. برای توصیههای محصول یا پشتیبانی فرآیند، با گروه اسکایکم تماس بگیرید.
سوالات متداول
تفاوت اصلی بین رنگرزی با روش تخلیه دود و رنگرزی با روش دیسپرس مداوم چیست؟
تفاوت اصلی در نحوهی تثبیت است. رنگرزی با روش تخلیهی بخار، پارچه را در حمام رنگ گرم غوطهور میکند که در آن رنگ به مرور زمان در الیاف پخش میشود. پدهای رنگرزی ترموزول مداوم، رنگ را روی سطح پارچه رنگ میکنند و آن را از طریق حرارت خشک در دمای ۱۸۰ تا ۲۲۰ درجه سانتیگراد تثبیت میکنند. این دو فرآیند برای حجم سفارش، انواع پارچه و ساختارهای تولید مختلف مناسب هستند.
کدام فرآیند برای تولید در حجم کم یا برای نمونهبرداری در حجم بالا بهتر است؟
رنگرزی با روش تخلیه دود برای تیراژ کم مناسبتر است. ساختار دستهای آن امکان تغییر مکرر سایه با حداقل ضایعات انتقال را فراهم میکند و آن را برای تولید نمونه، سفارشهای کوتاه مدت و برنامههای چند رنگبندی مناسب میسازد. رنگرزی پیوسته هر بار که سایه تغییر میکند، به یارد قابل توجهی برای راهاندازی نیاز دارد که آن را از نظر اقتصادی برای تولید با حجم کم نامناسب میکند.
آیا همیشه برای پلیاستر رنگرزی شده با دیسپرس، عملیات پاکسازی احیا لازم است؟
این یک روش استاندارد برای رنگهای متوسط تا تیره است و نباید از آن صرف نظر کرد. رنگ سطحی که پس از تثبیت باقی میماند، مستقیماً ثبات شستشو، ثبات سایشی و مقاومت تصعید را کاهش میدهد. برای رنگهای بسیار روشن، ممکن است نیاز کمتر باشد، اما خطر از بین رفتن ثبات معمولاً از هزینه مرحله اضافی بیشتر است.
آیا میتوان پلیاستر بافتنی را با استفاده از ترموسول به صورت پیوسته رنگ کرد؟
رنگرزی ترموزول برای بافتهای مسطح و پایدار طراحی شده است که میتوانند از میان یک لایه نازک عبور کرده و تحت کشش ثابت در محدوده خشک شدن قرار گیرند. پلیاستر کشباف، به ویژه پارچههای کشی، به دلیل اعوجاج پارچه و حساسیت به کشش، برای این فرآیند مناسب نیستند. رنگرزی با روش تخلیه در دستگاههای جت یا سرریز همچنان روش استاندارد برای پلیاستر کشباف است.
خواندن بیشتر: