...

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Antworte innerhalb von 24 Stunden

Warum wasserabweisende Beschichtungen nach dem Waschen versagen (und wie man das Problem beheben kann)?

Eine wasserabweisende Ausrüstung kann direkt nach der Herstellung makellos aussehen und dennoch nach wenigen Waschgängen enttäuschen. Für Hersteller, Marken und Käufer liegt der Ursprung von Reklamationen, Rücksendungen und Nachbestellungen genau in dieser Diskrepanz zwischen Laborergebnissen und tatsächlicher Haltbarkeit.

Dieser Leitfaden erklärt, warum die Abweisungswirkung nach dem Waschen nachlässt, was die Ursachen für diesen Rückgang sind, wie man dies testen kann und was getan werden kann, um die Leistungsfähigkeit entlang der gesamten Lieferkette wiederherzustellen und zu schützen.

Wie Wasserabweisung funktioniert

Wasserabweisend vs. Wasserdicht

Diese beiden Begriffe werden oft synonym verwendet, beschreiben aber unterschiedliche Dinge:

  • Abstoßung Es handelt sich um einen Oberflächeneffekt. Die Stoffoberfläche weist eine geringe Oberflächenenergie auf, sodass Wasser abperlt und abrollt, anstatt sich auszubreiten und einzusickern.
  • Abdichtung Es handelt sich um einen Barriereeffekt. Eine Membran oder Beschichtung verhindert physikalisch das Durchdringen von Wasser; genau das misst die hydrostatische Druckhöhe.

Eine dauerhaft wasserabweisende (DWR) Imprägnierung sorgt für Wasserabweisung, bildet aber keine vollständige Barriere. Viele Hochleistungsmaterialien kombinieren beides: Eine Membran bildet die Barriere, während die DWR-Imprägnierung verhindert, dass sich die Außenseite mit Wasser vollsaugt und sich schwer anfühlt. Dieser Unterschied ist in der Praxis wichtig, denn die Beschwerde über eine „durchdringende“ Jacke bezieht sich oft eher auf den Verlust der Oberflächenabweisung als auf eine defekte Membran.
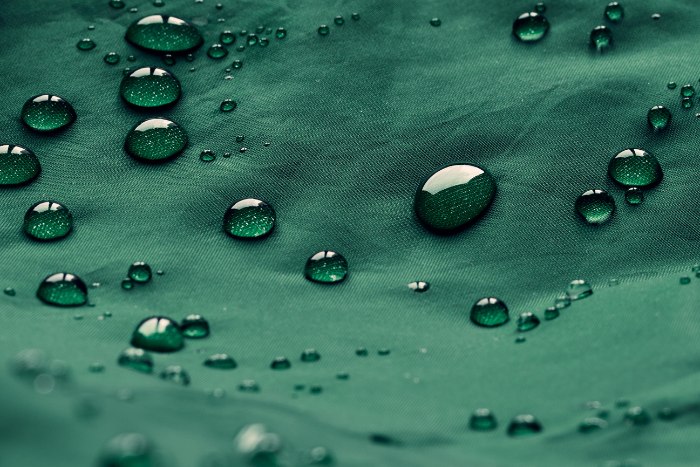
Wasserabweisende Oberfläche

Wie DWR die Arbeit abschließt

Eine wasserabweisende Ausrüstung senkt die Oberflächenenergie der Faser, sodass Wasser sie nicht so leicht benetzt. Die aktiven Moleküle richten ihre wasserabweisenden Enden nach außen aus und bilden so eine mikroskopisch raue, energiearme Schicht, die das Abperlen von Wasser fördert. Die gewählte chemische Zusammensetzung bestimmt die Leistungsfähigkeit und Waschbeständigkeit. Den zugrundeliegenden Mechanismus und sein Verhalten unter Produktionsbedingungen erfahren Sie unter „ Wie wird Wasserabweisung bei Textilien erreicht?“.

Die gebräuchlichsten Repellentien unterscheiden sich darin, wovor sie schützen und wie gut sie das Waschen überstehen.

Chemie Wasserabweisung Öl- und Fleckenabweisung Waschbeständigkeit Typische Verwendung
Fluorkohlenstoff (C6) Hoch Hoch Hoch Funktions- und Bekleidungsbekleidung
Fluorfrei (C0) Hoch Begrenzt Moderat bis hoch Umweltfreundliche Bekleidung und Heimtextilien
Silikon Hoch Keine Präsentation Moderat Weiche Mode, Regenschirme
Paraffin oder Wachs Moderat Keine Präsentation Niedrig Kostengünstiger, grundlegender Schutz

Warum die wasserabweisende Wirkung nach dem Waschen nachlässt

Die abweisende Wirkung versagt selten aus nur einem Grund. Meist wirken mehrere Mechanismen zusammen, und Waschen beschleunigt sie alle gleichzeitig.

Oberflächenkontamination

Körperöle, Hautpflegerückstände, Staub und Speisereste setzen sich beim Tragen auf der Stoffoberfläche ab. Diese Verunreinigungen sind hydrophil und bilden daher benetzbare Stellen, die Wasser in die Oberfläche ziehen. Die Ausrüstung kann chemisch noch intakt sein, dennoch scheint die wasserabweisende Wirkung nachgelassen zu haben, einfach weil die Oberfläche nicht mehr sauber ist.

Tensidrückstand

Waschmittel sind so konzipiert, dass sie die Wasserverteilung fördern – genau das Gegenteil dessen, was eine wasserabweisende Ausrüstung benötigt. Wird nicht vollständig ausgespült, bleiben Tensidmoleküle zurück und verbinden das Wasser mit den Fasern. Häufige Ursachen hierfür sind aggressive Waschmittel und solche mit optischen Aufhellern.

Mechanischer Abrieb

Durch Trommelbewegungen, Reibung zwischen den Stoffen und Bewegung wird die Beschichtung an den erhabenen Stellen der Fasern abgetragen. Mikrofasern sowie gebürstete oder angeraute Stoffe sind besonders anfällig, da sie eine größere Oberfläche für Abrieb bieten.

Molekulare Reorientierung

Dieser Mechanismus überrascht viele. Selbst wenn die Ausrüstung noch vorhanden ist, können sich die energiearmen Molekülenden bei Nässe oder Druck des Stoffes ungeordnet ausrichten und nach innen klappen, wodurch die Oberfläche vorübergehend ihre wasserabweisenden Eigenschaften verliert. Die Hitze beim Trocknen oder Pressen richtet die Moleküle neu aus und stellt einen Großteil des Abperleffekts wieder her. Deshalb erwacht ein Stoff, der scheinbar „tot“ ist, im Trockner oft wieder zum Leben.

Abwaschen

Durch das Einwirken von Firnis aufgebrachte Ausrüstungen haften zunächst hauptsächlich durch physikalische Adsorption. Ohne einen Vernetzungsschritt lösen sie sich daher unter der Waschbewegung und der Einwirkung von Waschmitteln nach und nach ab. Geringe Zusätze, unvollständige Aushärtung und schwache Verankerung verschlimmern diesen Effekt und führen dazu, dass mit jedem Waschgang messbare Mengen der Ausrüstung abgetragen werden.

Die Tabelle unten ordnet jeder Ursache den Vorgängen im Gewebe und der häufigsten Abhilfemaßnahme zu.

Verursachen Was geschieht auf dem Stoff? Häufige Lösung
Oberflächenverunreinigung Böden erzeugen benetzbare Stellen Reinigen oder waschen Sie die Wäsche erneut mit einem rückstandsfreien Waschmittel.
Tensidrückstand Waschmittel verbinden Wasser mit Fasern Spülen verbessern, Waschmittel wechseln
Mechanischer Abrieb Abgenutzte Faserspitzen Neu auftragen, einen schonenderen Pflegezyklus verwenden
Molekulare Reorientierung Hydrophobe Schwänze klappen nach innen Reaktivierung durch Hitze (Trommeln, Pressen, Aushärten)
Abwaschen Lose adsorbierte Beschichtung entfernt Korrekte Addition und Aushärtung, Vernetzungsmittel hinzufügen.

Wasserabweisende Beschichtungen

Faktoren, die die Haltbarkeit verringern

Die Saat für ein Scheitern des Waschvorgangs wird oft schon lange vor dem ersten Waschgang gelegt, nämlich während der Endbehandlung und sogar schon bei der Vorbehandlung.

Anwendungs- und Aushärtungsfehler

Die Aushärtungstemperatur und -dauer bestimmen, wie gut die Ausrüstung mit der Faser haftet. Die Aushärtungsanforderungen variieren je nach chemischer Zusammensetzung. C6-Qualitäten benötigen typischerweise etwa 150 bis 160 °C, fluorfreie Qualitäten oft 160 bis 180 °C. Eine unzureichende Aushärtung führt zu einer mangelhaften Haftung der Ausrüstung und ist eine der häufigsten Ursachen für schwache Waschbeständigkeit, sowohl vor als auch nach dem Waschen. Eine zu lange Aushärtung hingegen kann die chemische Zusammensetzung oder das Gewebe schädigen. Ungleichmäßiges Auftragen von Futtermitteln, falsche Materialzugabe und ungleichmäßige Bandgeschwindigkeit erzeugen Schwachstellen, die zu vorzeitigem Versagen führen.

Stoff- und Fasereffekte

Faserart und -konstruktion bestimmen den Schwierigkeitsgrad. Baumwolle und andere Zellulosefasern sowie Mikrofasern weisen große, unregelmäßige Oberflächen auf, die sich schwerer gleichmäßig beschichten lassen. Glatte Synthetikfasern wie Polyester sind leichter zu veredeln und behalten ihre wasserabweisende Wirkung in der Regel länger. Dicht gewebte, glatte Fasern sind im Allgemeinen leistungsfähiger als offene oder angeraute Strukturen.

Wasserhärte und pH-Wert

Hartes Wasser führt Kalzium- und Magnesiumionen ein, die die Versiegelungsemulsion destabilisieren und die Fixierung beeinträchtigen können. Ein pH-Wert des Bades außerhalb des empfohlenen Bereichs verringert die Vernetzung und Haftung der Versiegelung. Beide Faktoren mindern die Waschbeständigkeit, selbst wenn die übrige Rezeptur korrekt ist.

Konflikte entschärfen

Weichmacher und Imprägniermittel konkurrieren oft um dieselbe Faseroberfläche. Hydrophile Weichmacher können den Abperleffekt vollständig zerstören, und einige kationische oder silikonbasierte Weichmacher verhindern die Haftung des Imprägniermittels. Wenn sowohl ein weicher Griff als auch eine hohe Imprägnierung gewünscht sind, müssen die beiden Ausrüstungsmittel auf Kompatibilität geprüft und sorgfältig dosiert werden.

Test der Abstoßungswirkung

Zuverlässige Tests sind das, was eine sichere Lieferung von einem reinen Glücksspiel unterscheidet. Drei Methoden decken die meisten B2B-Anforderungen ab, und jede beantwortet eine andere Frage.

Sprühtest AATCC 22

Der Sprühtest ist eine schnelle und kostengünstige Methode zur Bestimmung der Oberflächenabweisung. Dabei wird Wasser auf eine fixierte Probe gesprüht, und das Benetzungsmuster wird anhand einer Standardtabelle bewertet, wobei 100 für keine Benetzung steht. Er eignet sich ideal für die schnelle Qualitätskontrolle, zeigt aber lediglich an, dass ein Stoff durchgefallen ist, ohne die Ursache zu nennen. Die offizielle Methode ist AATCC TM22.

Hydrostatischer Drucktest

Wenn es auf Wasserdichtigkeit unter Druck ankommt, wird beim hydrostatischen Drucktest der Druck stetig erhöht, bis Wasser eindringt. Dieses Verfahren dient der Bestimmung der Wasserdichtigkeit und wird häufig für Outdoor- und Funktionstextilien eingesetzt. Die europäische Referenzmethode ist ISO 811.

Waschzyklen

Die wahre Wirksamkeit einer DWR-Imprägnierung zeigt sich nach dem Waschen. Ein standardisiertes Waschverfahren wie ISO 6330 unterzieht Proben einer festgelegten Anzahl von Waschzyklen, woraufhin der Sprühtest wiederholt wird. Die Angabe der Leistung nach 5, 10 oder 20 Wäschen zeigt, wie die wasserabweisende Wirkung nachlässt, und nicht, wie sie vor dem ersten Tragen aussieht.

Test Was es misst Ergebnisformat Am besten geeignet für
Sprühtest Oberflächenabweisung Bewertung von 0 bis 100 Schnelle Qualitätskontrolle
Hydrostatischer Druck Widerstand gegen Wasserdruck mm Wassersäule Barriere- und Außenleistung
Waschbeständigkeit Abweisung nach dem Waschen Bewertung pro Zyklus Validierung der Haltbarkeit unter realen Bedingungen

Waschzyklen

Wiederherstellung der verlorenen Abschreckung

Der Verlust der wasserabweisenden Wirkung ist nicht immer dauerhaft. Die richtige Vorgehensweise zur Wiederherstellung hängt davon ab, ob die Imprägnierung noch auf dem Stoff vorhanden ist.

Wärmereaktivierung

Ist die Beschichtung intakt, aber nicht mehr optimal, lässt sich das Problem am einfachsten durch Hitze beheben. Ein kurzer Trocknergang, ein Bügeleisen oder eine kurze Einwirkzeit stellen den Abperleffekt wieder her, indem die Beschichtung neu ausgerichtet wird. Oftmals verbessert sich die Beschichtung auch nach normalem Gebrauch und Waschen nahezu kostenlos. Es lohnt sich, dies auszuprobieren, bevor man die Beschichtung für unbrauchbar hält.

Wiederbewerbung

Wenn die Ausrüstung abgerieben oder ausgewaschen ist, reicht Hitze allein nicht aus, und der Stoff muss neu ausgerüstet werden. Für einen Schutz, der auch nach mehrmaligem Waschen erhalten bleibt, ist die Kombination eines Imprägniermittels mit einem Vernetzungsmittel entscheidend. Dadurch wird eine physikalisch adsorbierte Beschichtung in einen chemisch verankerten Film umgewandelt.

Für eine fluorfreie, stark wasserabweisende Ausrüstung von Chemiefasern, Baumwolle und deren Mischungen ist Sylic FU5355 eine milchig-weiße, schwach kationische Emulsion (Feststoffgehalt 31.0 bis 34.0 %, pH-Wert 3.0 bis 5.0), die eine ausgezeichnete Anti-Siphonage- und wasserabweisende Leistung bietet und den AATCC-35-Regentest besteht.

Es ist frei von PFOA und PFOS und hat eine empfohlene Dosierung von 30 bis 60 g/l. Die Kombination mit dem kationischen Vernetzungsmittel Sylic FU5235 (Feststoffgehalt 23.0 bis 26.0 %, pH-Wert 4.0 bis 6.0 in einer 1%igen wässrigen Lösung, empfohlene Dosierung 5 bis 20 g/l, etwa ein Viertel der Dosierung des wasserabweisenden Mittels) soll die anfängliche wasserabweisende Bewertung um etwa eine halbe Stufe erhöhen und die Anzahl der Wäschen, die die Ausrüstung übersteht, verlängern. Gleichzeitig werden die Beständigkeit gegen chemische Reinigung und die Vergilbungsbeständigkeit verbessert.

Die wasser- und ölabweisenden Ausrüstungen der SkyChem Group vereinen diese Eigenschaften zu einem perfekt abgestimmten System. Sie kombinieren C6- und fluorfreie Imprägniermittel mit kompatiblen Vernetzungsmitteln, die die Waschbeständigkeit sowohl von Zellulose- als auch von Kunstfasern gewährleisten und gleichzeitig den ursprünglichen Griff und die Atmungsaktivität erhalten. Die fluorfreien Varianten sind frei von PFOA, PFOS und APEO und erfüllen strenge Umweltauflagen, ohne dabei an Abweisungseffekt einzubüßen.

Wann erneut aufbereiten?

Ein einfacher Entscheidungspfad erhält die Objektivität der Wahl:

  1. Versuchen Sie zunächst eine Reaktivierung durch Erhitzen. Wenn das Abperlen wieder auftritt, ist die Oberfläche intakt und die Ursache war eine veränderte Ausrichtung oder leichte Verschmutzung.
  2. Wenn kein Wasser abperlt, ist die Beschichtung erschöpft und es sollte erneut ein wasserabweisendes Mittel aufgetragen werden, idealerweise mit einem Vernetzungsmittel für längere Haltbarkeit.
  3. Weist der Stoff darüber hinaus Abriebschäden oder Verunreinigungen auf, die sich durch Reinigung nicht entfernen lassen, ist eine vollständige Nachbearbeitung anstelle einer Ausbesserung erforderlich.

Verhindern von Waschfehlern

Vorbeugen ist günstiger als Reparieren, und die meisten Probleme mit der Haltbarkeit lassen sich auf wenige kontrollierbare Schritte zurückführen.

Steuerung &

Geringfügige Abweichungen der Oberflächenparameter sind der häufigste Grund dafür, dass eine im Labor bestandene Oberflächenprüfung in der Serienproduktion fehlschlägt. Halten Sie diese Parameter daher streng unter Kontrolle.

  • Add-on-Ebene
  • Aushärtungstemperatur und Einwirkzeit
  • pH-Wert des Bades
  • Wasserqualität und Wasserhärte
  • Gleichmäßige Liniengeschwindigkeit über die gesamte Stoffbreite

Stoffvorbereitung

Imprägniermittel benötigen einen sauberen, rückstandsfreien Untergrund. Verbliebene Tenside, Schlichtemittel oder Scheuermittelreste beeinträchtigen die Haftung der Beschichtung. Eine gründliche Vorbehandlung ist ein oft übersehener, aber entscheidender Faktor für die Waschbeständigkeit.

Kontrollen vor dem Versand

Die Überprüfung am Ende der Lieferkette schützt sowohl Lieferanten als auch Kunden:

  • Testen Sie nach dem Waschen, nicht nur vorher.
  • Bewahren Sie eine bewährte Kontrollprobe auf, um Abweichungen frühzeitig zu erkennen.
  • Die Leistung der Dokumente wird über die vereinbarten Waschzyklen hinweg dokumentiert.

Das wasser- und ölabweisende System von SkyGuard wurde für diese realen Bedingungen in der Textilindustrie entwickelt und unterstützt die Applikation mittels Tauchpad, Spray, Schaum und Textilien. Es zeichnet sich durch ein stabiles Badverhalten, eine gleichmäßige Aufnahme und eine vorhersehbare Aushärtung aus, sodass die im Labor erzielten Ergebnisse auch in der Serienproduktion erhalten bleiben und wiederholtes Waschen überstehen.

Warum quellenabweisende Oberflächen von SkyChem Group

Die Lösung von Problemen mit der Waschbeständigkeit hängt selten von einem einzelnen Produkt ab. Vielmehr kommt es auf die richtige Chemie, die korrekte Anwendung und einen Lieferanten an, der Rezepturen unter realen Produktionsbedingungen optimieren kann. Genau hier setzt die SkyChem Group an.

Erfahrung und Komplettversorgung

Die SkyChem Group ist seit 1999 im Bereich Textilchemikalien tätig und beliefert seit 2009 globale Märkte. Heute operiert sie mit sechs spezialisierten Marken im Bereich Textilfarbstoffe und -hilfsmittel . Da ein Konzern sowohl Farbstoffe als auch Hilfsstoffe anbietet, können Repellentien, Vernetzungsmittel, Weichmacher und Vorbehandlungsmittel von Anfang an auf Kompatibilität geprüft werden. Dadurch werden viele der Konflikte vermieden, die die Waschbeständigkeit beeinträchtigen können.

Ein komplettes Repellent-Set

Die SkyGuard-Produktlinie kombiniert C6- und fluorfreie Repellentien mit Sylic-Vernetzungsmitteln zu einem System , beispielsweise das fluorfreie Repellent Sylic FU5355 mit dem Vernetzungsmittel Sylic FU5235 . Diese Kombination bietet eine starke Wasser- und Ölabweisung, die auch nach mehrmaligem Waschen auf Zellulose- und Kunstfasern erhalten bleibt, und bewahrt Griff und Atmungsaktivität des Gewebes. Fluorfreie Varianten sind frei von PFOA, PFOS und APEO. Ausgewählte Varianten wurden Regentests unterzogen und eignen sich daher für Outdoor-Ausrüstung, Sportbekleidung, Arbeitskleidung, Heimtextilien und Denim.

Technischer Support und Unterstützung bei der Einhaltung von Vorschriften

Neben der reinen Produktlieferung bietet die SkyChem Group Formulierungsentwicklung, umfassende Anwendungslösungen, Unterstützung im lokalen Markt und technischen Kundendienst sowie Export- und Compliance-Unterstützung für Käufer in regulierten Märkten. Kostenlose Muster und Rezepturhinweise sind auf Anfrage erhältlich, sodass ein Produkt vor der Serienproduktion anhand eines definierten Waschzyklus-Ziels validiert werden kann.

Zusammenfassend

Der nachlassende Wasserabweisungseffekt nach dem Waschen lässt sich, sobald seine Ursachen erforscht sind, meist leicht erklären. Oberflächenverschmutzungen, Tensidrückstände, Abrieb, molekulare Umorientierung und lose Verklebungen der Ausrüstung spielen dabei eine Rolle, und die meisten dieser Prozesse beginnen während der Ausrüstung und nicht erst während der Benutzung.

Sorgfältige Prozesskontrolle, saubere Stoffvorbereitung und die Validierung durch Waschzyklustests gewährleisten eine Ausrüstung, die auch lange nach dem ersten Tragen wasserabweisend wirkt. Lässt die Abweisung nach, kann sie durch Wärmereaktivierung vorübergehend wiederhergestellt werden, während eine erneute Anwendung mit einem Vernetzungsmittel den dauerhaften Schutz wiederherstellt.
Häufig gestellte Fragen

Wie viele Wäschen sollte eine Oberflächenbehandlung überstehen?

Das hängt von der chemischen Zusammensetzung und dem Verwendungszweck ab. Eine fachgerecht aufgetragene C6-Ausrüstung auf Funktionsgewebe behält ihre wasserabweisende Wirkung auch nach 20 oder mehr Wäschen im Haushalt bei, während eine einfache Paraffin-Ausrüstung bereits nach wenigen Wäschen verblassen kann. Legen Sie in der Qualitätsvereinbarung eine Waschzahl und eine Mindestanforderung an die Wasserbeständigkeit fest.

Lässt sich die verlorene Abwehrwirkung vollständig wiederherstellen?

Oft ja, sofern die Lackierung noch vorhanden ist. Durch Hitzereaktivierung lässt sich ein Großteil des ursprünglichen Abperleffekts wiederherstellen. Ist die Lackierung jedoch abgerieben oder abgewaschen, ist für eine vollständige Restaurierung eine erneute Lackierung erforderlich, die nicht allein durch Hitze behandelt werden kann.

Sind fluorfreie Lacke weniger haltbar?

Nicht unbedingt in Bezug auf die Waschbeständigkeit. Moderne fluorfreie Qualitäten, insbesondere in Kombination mit einem Vernetzungsmittel, behalten ihre Wasserabweisung auch nach mehrmaligem Waschen. Sylic FU5355 beispielsweise besteht den AATCC-35-Regentest allein, und in Kombination mit dem Vernetzungsmittel Sylic FU5235 werden seine Waschbeständigkeit und Wasserabweisung weiter verbessert.

Der eigentliche Kompromiss liegt in der Öl- und Fleckenbeständigkeit, da fluorfreie Materialien eine höhere Oberflächenenergie aufweisen, die Wasser abweist, Öl jedoch in der Regel nicht. Angesichts des zunehmenden Regulierungsdrucks durch Initiativen wie die PFAS-Beschränkungsmaßnahmen der ECHA akzeptieren viele Käufer diesen Kompromiss.

Beeinträchtigt Weichmacher die Wasserabweisung?

Das kann vorkommen. Hydrophile Enthärtungsmittel lassen Wasser abperlen und beeinträchtigen so direkt den Abperleffekt. Wenn ein weicher Griff wichtig ist, sollten Enthärtungsmittel und Imprägniermittel als kompatibles System verwendet und der Abperleffekt vor der großflächigen Anwendung an einer Testfläche überprüft werden, anstatt das Enthärtungsmittel erst nachträglich hinzuzufügen.

Warum ist die Wasserabweisung auf einer Rolle ungleichmäßig?

Ungleichmäßige Wasserabweisung deutet in der Regel auf eine ungleichmäßige Anwendung oder Aushärtung hin, beispielsweise durch ungleichmäßige Polsterung, schwankende Temperaturen oder variable Zugabe von Zusatzstoffen. Auch die Wasserhärte und eine lückenhafte Gewebevorbereitung können zu Schwachstellen führen, die im Vergleich zum Rest der Rolle niedrigere Werte aufweisen.


Empfohlene Lektüre:

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

Vergleich der Wasseraufnahmefähigkeit von Frottee.

Probleme mit Silikonweichspülern: Ursachen und Lösungen für Vergilbung, Flecken und Verlust der Hydrophilie

Inhaltsverzeichnis Vergilbungsprobleme Häufige Ursachen Hitze- und Aushärtungseffekte Tipps zur Vorbeugung Vergilbte Flecken und ungleichmäßige Ablagerungen auf Textilien beseitigen Ursachen von Flecken Emulsionsstabilität Vorbeugende Maßnahmen Schritte zur Fehlerbehebung Farbveränderung nach dem Weichspülen Warum Farbveränderungen auftreten Farbstoffverträglichkeit Farbabweichungen minimieren Verlust der Hydrophilie Warum die Saugfähigkeit abnimmt Ausgewogenheit von Weichheit und Saugfähigkeit Optionen für hydrophile Weichspüler Bewährte Anwendungsmethoden Richtige Dosierung und Verdünnung Parameter für Polsterung und Trocknung Qualitätskontrolle Fazit FAQs Warum vergilbt Silikonweichspüler Textilien? Wie kann ich Flecken nach der Weichspülbehandlung vermeiden? Warum verändert sich die Farbe von Stoffen nach dem Weichspülen? Wie kann ich die Wasseraufnahmefähigkeit nach der Verwendung von Wasserenthärter wiederherstellen? Silikonweichmacher zählen zu den am häufigsten verwendeten Ausrüstungschemikalien in Textilfabriken und werden wegen des weichen Griffs, des schönen Falls und der Haltbarkeit, die sie dem Stoff verleihen, geschätzt. Sie können aber auch eine Quelle echter Kopfschmerzen in der Produktion sein. Vergilbung bei weißen Textilien, ölige Flecken nach dem Färben, unerwartete Farbveränderungen und ein plötzlicher Verlust der Wasseraufnahmefähigkeit gehören zu den häufigsten Beanstandungen, die von Veredlern, Färbern und Qualitätssicherungsteams weltweit vorgebracht werden. Nahezu jedes dieser Probleme lässt sich auf wenige Grundursachen zurückführen: die falsche Silikonchemie für das Substrat, mangelnde Emulsionsstabilität, falsche Badbedingungen oder Aushärtungsparameter, die die Grenzen der Chemie überschreiten. Sobald das zugrundeliegende Verhalten von Fasern und Polymeren verstanden ist, lassen sich die meisten dieser Probleme durch eine bessere Produktauswahl, eine kleine Prozessanpassung oder eine strengere Qualitätskontrolle in der Polsterungsphase vermeiden. Dieser Artikel geht nacheinander auf jedes Problem ein und erklärt dessen Ursachen sowie Möglichkeiten zur Vorbeugung oder Behebung. Vergilbungsprobleme Vergilbung ist eine der am häufigsten gemeldeten Beschwerden bei Silikonweichspülern, insbesondere bei weißen und pastellfarbenen Stoffen, wo selbst eine geringfügige Farbveränderung sofort sichtbar ist. Häufige Ursachen Die Vergilbung lässt sich meist auf den Amingehalt im Silikonpolymer zurückführen. Aminomodifizierte Silikone bieten eine ausgezeichnete Weichheit, da die Aminogruppen stark an der Faseroberfläche verankert sind; allerdings sind diese Gruppen chemisch reaktiv und anfällig für Oxidation. Einige Faktoren verschlimmern das Problem: Verunreinigungen durch Eisen oder andere Übergangsmetalle im Badewasser, Restchlor aus der Bleicherei, minderwertige oder uneinheitliche Rohstoffe im Weichspüler selbst, Hitze- und Aushärtungseffekte. Die Vergilbung wird oft erst sichtbar, nachdem der Stoff durch den Spannrahmen gelaufen ist. Bei der thermischen Oxidation freier Aminogruppen während der Aushärtung entstehen Chromophore, die für den Gelbstich verantwortlich sind. Dieser Effekt verstärkt sich, wenn die Aushärtungstemperaturen den für den jeweiligen Silikonweichmacher und das jeweilige Gewebe empfohlenen Bereich überschreiten. Ein zweiter, weniger offensichtlicher Mechanismus ist das Gasverblassen, manchmal auch NOx-Vergilbung genannt, bei dem atmosphärische Stickoxide während der Lagerung oder des Transports mit Amingruppen reagieren. Dies kann auch ohne jegliche Hitzeeinwirkung geschehen, weshalb Stoffe manchmal noch Wochen nach Verlassen der Fertigungslinie vergilben, lange nachdem die Weberei bereits mit dem nächsten Auftrag begonnen hat. Vorbeugungstipps: Schon wenige Anpassungen tragen wesentlich dazu bei, die Leuchtkraft von Textilien zu erhalten: Verwenden Sie für helle und weiße Textilien einen Weichspüler mit niedrigerem Aminwert. Halten Sie die Aushärtungstemperatur und Einwirkzeit innerhalb der vom Hersteller empfohlenen Grenzen. Verwenden Sie demineralisiertes Wasser, um die Belastung mit Metallionen zu reduzieren. Fügen Sie ein Antioxidans hinzu oder verwenden Sie für Textilien, die gelagert oder über lange Strecken transportiert werden, ein Blocksilikon anstelle eines reinen Aminosilikons. Vergilbte Textilien reparieren: Ist die Vergilbung erst einmal eingetreten, sind die Möglichkeiten begrenzt. Leichte Fälle lassen sich manchmal durch eine Behandlung mit Peroxid oder reduzierendem Bleichmittel verbessern, allerdings birgt dies ein gewisses Risiko für die Festigkeit des Gewebes und sollte daher immer zuerst an einer Probe getestet werden. In den meisten Fällen ist die zuverlässigere Lösung die Vorbeugung bei der nächsten Charge anstatt die nachträgliche Korrektur. Deshalb sind die Produktauswahl und die Prozesskontrolle im Vorfeld so wichtig. Ursache Empfohlene Lösung Silikon mit hohem Aminwert Wechsel zu einem Silikonweichmacher mit niedrigem Aminwert oder Blocksilikonweichmacher Zu hohe Aushärtungstemperatur Reduzierung der Spannrahmentemperatur und Verweilzeit gemäß Herstellerangaben Metallionenverunreinigung Verwendung von demineralisiertem oder enthärtetem Prozesswasser Lagerungsbedingtes Ausbleichen durch Gase Verbesserung der Belüftung, Reduzierung der Lagerzeit, Hinzufügen von Antioxidantienschutz Für Textilien, bei denen Vergilbungsbeständigkeit Priorität hat, ist Sylic F3575 Soft and Smooth Silikonöl ein hochkonzentriertes, selbstemulgierendes Silikonöl mit einem Feststoffgehalt von 64 bis 66 Prozent, das für geringe Vergilbung sowie hohe Badstabilität und Kompatibilität formuliert wurde. Es eignet sich für Baumwolle, Polyester und Mischgewebe, die während des Aushärtungsprozesses ihre Leuchtkraft behalten sollen, und wird typischerweise in einer Konzentration von 5 bis 20 g/l in Polsterungen oder 1 bis 5 Prozent des Faseranteils (bezogen auf das Gewebe) angewendet. beim Ausziehfärben. Flecken und ungleichmäßige Ablagerungen Ölig aussehende Flecken oder ungleichmäßige Stellen nach dem Auftragen von Weichspüler sind ärgerlich, da sie oft erst nach dem Trocknen des Stoffes auftreten, was bedeutet, dass das Problem erst spät im Prozess entdeckt wird. Ursachen von Flecken Flecken entstehen in der Regel durch eine mangelhafte Emulsionsstabilität. Sind die Silikonpartikel im Bad zu groß oder bricht die Emulsion unter mechanischer Scherung, Rühren oder Temperaturschwankungen, trennt sich die Ölphase ab und lagert sich ungleichmäßig auf der Stoffoberfläche ab, anstatt sich gleichmäßig über die Fasern zu verteilen. Emulsionsstabilität Verschiedene Badbedingungen beeinflussen die Stabilität einer Emulsion während eines Padding-Durchgangs: pH-Wert, der bei kationischen Silikonemulsionen im Allgemeinen im schwach sauren Bereich liegen sollte; Wasserhärte und Elektrolytgehalt, die beide die Emulsion bei höheren Konzentrationen destabilisieren können; Mischreihenfolge, da die Zugabe von Chemikalien zum Bad in der falschen Reihenfolge zu vorzeitiger Koaleszenz führen kann, noch bevor das Gewebe in das Pad gelangt. Vorbeugende Maßnahmen Das Vorverdünnen des Weichspülers vor dem Bad, anstatt das Konzentrat direkt hinzuzufügen, gibt der Emulsion Zeit, sich gleichmäßig zu verteilen und ist die wirksamste Maßnahme gegen Fleckenbildung. Darüber hinaus verringern sowohl die Aufrechterhaltung einer konstanten Badtemperatur als auch die Kontrolle der Wasserhärte das Risiko, und das regelmäßige Filtern des Bades während langer Waschgänge hilft, frühe Anzeichen einer Emulsionszersetzung zu erkennen, bevor sie sich auf dem Stoff zeigen. Selbstemulgierende Silikonöle, die eingebaute Emulgatorgruppen in der Polymerstruktur tragen, dispergieren sich durch einfaches Rühren gleichmäßiger und sind eine gute Option, wenn Fleckenbildung ein wiederkehrendes Problem darstellt. Schritte zur Fehlerbehebung: Falls Flecken auftreten, überprüfen Sie zunächst die Badewanne auf sichtbare Verschmutzungen.

Mehr entdecken »
Anwendungen von Lösungsmittelfarbstoffen in Kunststoffen, Tinten und Beschichtungen.

Wie wählt man den richtigen Lösungsmittelfarbstoff für Kunststoffe, Druckfarben und Beschichtungen aus?

Inhaltsverzeichnis Was sind Lösungsmittelfarbstoffe? Warum Lösungsmittelfarbstoffe anstelle von Pigmenten verwenden? Wichtige Faktoren für die Auswahl von Lösemittelfarbstoffen Löslichkeit Hitzebeständigkeit Lichtechtheit Migrationsbeständigkeit Auswahl von Lösemittelfarbstoffen nach Anwendung Kunststoffe Druckfarben Beschichtungen Empfohlene Lösemittelfarbstoffqualitäten FAQs Können Lösemittelfarbstoffe und Pigmente in derselben Formulierung kombiniert werden? Welche Lösungsmittel eignen sich für Tiefdruck- und Flexodruckfarben? Wie wird die thermische Stabilität geprüft? Was verursacht Farbstoffmigration in Verpackungen? Dieser Leitfaden vergleicht Lösemittelfarbstoffe für Kunststoffe, Druckfarben und Beschichtungen hinsichtlich Löslichkeit, Hitzebeständigkeit, Lichtechtheit und Migrationsverhalten, damit Formulierer den richtigen Farbstoff für ein bestimmtes Lösemittelsystem, eine bestimmte Verarbeitungstemperatur und eine bestimmte Endanwendung auswählen können. Was sind Lösungsmittelfarbstoffe? Lösungsmittelfarbstoffe sind Farbmittel, die sich auf molekularer Ebene vollständig im Wirtsmedium auflösen und Kunststoffen, Druckfarben und Beschichtungen ihre charakteristische Transparenz, Leuchtkraft und gleichmäßige Farbgebung verleihen. Die Wahl eines Lösungsmittelfarbstoffs für Kunststoffe, Druckfarben oder Beschichtungen hängt von drei praktischen Fragen ab: Löst er sich sauber im Trägersystem auf? Hält er der erforderlichen Verarbeitungstemperatur stand? Und bleibt er nach dem Versand des Produkts an Ort und Stelle? Warum Lösungsmittelfarbstoffe anstelle von Pigmenten verwenden? Pigmente bilden Partikelsuspensionen, die das Licht streuen, was zu Trübungen und ungleichmäßiger Farbstärke in transparenten Teilen führen kann. Lösungsmittelfarbstoffe lösen sich vollständig im Trägermedium auf und erzeugen selbst in dünnen Filmen oder leicht getönten Kunststoffen klare, leuchtende Farben. Für Anwendungen, bei denen Transparenz und Farbintensität wichtiger sind als Deckkraft, wie z. B. bei durchsichtigen Kunststoffkomponenten, flexiblen Verpackungsfarben oder Holzbeizen, sind Lösungsmittelfarbstoffe in der Regel besser geeignet. Wichtige Faktoren für die Auswahl von Lösemittelfarbstoffen Vier Faktoren bestimmen am häufigsten, ob ein Lösemittelfarbstoff in einer bestimmten Anwendung die erwartete Leistung erbringt: Löslichkeit im Trägersystem, Hitzebeständigkeit während der Verarbeitung, Lichtechtheit bei der Endanwendung und Migrationsbeständigkeit, sobald das Produkt im Einsatz ist. Löslichkeit Lösungsmittelfarbstoffe entfalten ihre Wirkung nur dann wie gewünscht, wenn sie sich vollständig in dem Trägerstoff auflösen, den der Formulierer bereits verwendet. Die Kompatibilität mit der jeweiligen Lösungsmittelmischung bestimmt sowohl die Farbstärke als auch die Klarheit des Endprodukts. Ketone und Ester. Ketone wie MEK und Aceton sowie Ester wie Ethylacetat und Butylacetat sind gängige Trägerstoffe in Tief- und Flexodruckfarben. Für diese Systeme entwickelte Lösungsmittelfarbstoffe lösen sich typischerweise schnell auf und hinterlassen nur minimale Rückstände, was eine gleichmäßige Druckdichte ermöglicht. Aromatische Kohlenwasserstoffe. Toluol und Xylol werden nach wie vor häufig in industriellen Beschichtungen und einigen älteren Druckfarbensystemen verwendet. Die Löslichkeit in aromatischen Kohlenwasserstoffen kann zwischen verschiedenen Farbstoffchemien stärker variieren als in Keton- oder Estersystemen. Daher muss jede Sorte anhand des jeweiligen Trägers überprüft werden, anstatt die Kompatibilität anhand der Lösungsmittelklasse anzunehmen. Alkohole. Ethanol und Isopropanol finden sich in einer Reihe von Beschichtungen und VOC-armen Formulierungen wieder. Die Löslichkeit von Farbstoffen in Lösungsmitteln ist in Alkoholsystemen generell eingeschränkter, weshalb sie zu den ersten Eigenschaften gehört, die vor der endgültigen Festlegung einer Note überprüft werden sollten. Da die Löslichkeit eher von der chemischen Zusammensetzung des jeweiligen Farbstoffs als von der Lösungsmittelklasse abhängt, ist es ratsam, das Löslichkeitsprofil des Farbstoffs im jeweiligen Trägerlösungsmittel zu überprüfen, bevor eine endgültige Formulierung festgelegt wird. Die Verarbeitungstemperatur ist oft der entscheidende Faktor bei der Unterscheidung zweier ansonsten ähnlicher Lösungsmittelfarbstoffe. Die thermische Stabilität hängt stark von der zugrunde liegenden Farbstoffchemie ab; eine falsche Wahl kann zu Farbtonverschiebungen, Gasbildung oder verminderter Transparenz während der Schmelzverarbeitung oder Aushärtung führen. Anthrachinonfarbstoffe. Viele auf Anthrachinon basierende Lösungsmittelfarbstoffe bieten eine ausgezeichnete thermische Stabilität und werden häufig für Hochtemperaturanwendungen von Kunststoffen wie Polycarbonat und ABS ausgewählt, obwohl die genaue thermische Obergrenze je nach Sorte variiert und für jeden spezifischen Farbstoff bestätigt werden sollte. Azofarbstoffe. Azo-basierte Lösungsmittelfarbstoffe haben typischerweise eine niedrigere thermische Obergrenze als Anthrachinon-Farbstoffe und eignen sich im Allgemeinen für die Verarbeitung bei niedrigeren Temperaturen, wie z. B. bei Polystyrol. Sie sind oft die kostengünstigere Option, wenn die Anwendung keine längere Wärmeeinwirkung erfordert. Eigenschaften Anthrachinonfarbstoffe Azofarbstoffe Typische Wärmedämmung Im Allgemeinen höher, variiert jedoch je nach Qualität Im Allgemeinen niedriger, variiert jedoch je nach Qualität Lichtechtheit Im Allgemeinen überlegen UV-Beständigkeit Ausreichend für kurzfristige oder Innenanwendungen Gängige Harze Polycarbonat, ABS Polystyrol Relative Kosten Höher Niedriger Lichtechtheit Die Lichtechtheit misst, wie gut eine Farbe dem Ausbleichen unter UV- oder längerer Lichteinwirkung widersteht. Anthrachinonfarbstoffe bieten im Allgemeinen eine überlegene Lichtechtheit und eignen sich besser für Anwendungen im Freien oder bei längerer Belichtung, während Azofarbstoffe typischerweise für den kurzfristigen Einsatz oder in Innenräumen ausreichend sind. Bei Beschichtungen und Kunststoffen, die einer längeren Außenbeanspruchung ausgesetzt sein werden, sollte die Lichtechtheit zusammen mit der Hitzebeständigkeit berücksichtigt werden, anstatt sie als separate nachträgliche Überlegung zu behandeln. Migrationsbeständigkeit Migration wird dann zum Problem, wenn ein farbiger Kunststoff, eine Folie oder eine Beschichtung über einen längeren Zeitraum in direkten oder indirekten Kontakt mit einem anderen Material kommt. Ein Farbstoff, der wandert, kann in angrenzende Schichten, Verpackungsinhalte oder umliegende Oberflächen ausbluten und dadurch sowohl das Aussehen als auch in einigen Fällen die Einhaltung gesetzlicher Vorschriften beeinträchtigen. Molekulargewicht und Migration. Lösungsmittelfarbstoffe mit höherem Molekulargewicht und geringerer Löslichkeit im Kontaktmedium weisen im Allgemeinen eine bessere Migrationsbeständigkeit auf. Dies ist besonders wichtig bei mehrschichtigen Kunststofffolien oder Verpackungsstrukturen, wo eine Farbstoffwanderung zwischen den Schichten mit der Zeit zu Verfärbungen oder Fleckenbildung führen kann. Testbedingungen. Das Migrationsverhalten sollte unter den Temperatur- und Feuchtigkeitsbedingungen beurteilt werden, denen das fertige Produkt tatsächlich ausgesetzt sein wird. Ergebnisse, die bei Raumtemperatur gemessen wurden, lassen keine zuverlässigen Rückschlüsse auf die Leistung in wärmeren Lager- oder Transportumgebungen zu. Daher sind Tests unter realen Bedingungen unerlässlich, bevor eine endgültige Bewertung erfolgt. Bei Verpackungen, die für den Kontakt mit Lebensmitteln bestimmt sind, werden Migrationsprüfungen typischerweise anhand etablierter Rahmenbedingungen wie der EU-Verordnung über Kunststoffmaterialien für den Lebensmittelkontakt durchgeführt. Farbstoffe fallen im Allgemeinen nicht unter die spezifische Stoffliste dieser Verordnung, unterliegen aber dennoch ihren allgemeinen Sicherheitsanforderungen. Daher bleibt dies ein nützlicher Bezugspunkt bei der Festlegung interner Migrationsgrenzwerte. Auswahl des Lösungsmittelfarbstoffs nach Anwendungsbereich Sobald die Anforderungen an Löslichkeit, Wärmebeständigkeit, Lichtbeständigkeit und Migration definiert sind, hängt der richtige Lösungsmittelfarbstoff auch von der spezifischen Anwendung ab, in der er eingesetzt werden soll. Kunststoffe In der Kunststoffverarbeitung werden häufig folgende Harze verwendet: Polystyrol, ABS, Acrylharze, Polycarbonat und PET. Lösungsmittelfarbstoffe liefern eine transparente, gleichmäßige Färbung, die mit Pigmenten nicht immer erreicht werden kann, insbesondere bei klaren oder leicht getönten Teilen. Druckfarben für Flexodruck, Tiefdruck,

Mehr entdecken »
Gelbe, rote und blaue Nylonproben, die einen kompatiblen trichromatischen Säurefarbstoffsatz darstellen.

Auswahl trichromatischer Säurefarbstoffe für gleichmäßige Nylon-Farbtöne

Inhaltsverzeichnis Verständnis der Anfärbegeschwindigkeit Einflussfaktoren auf die Anfärbegeschwindigkeit Angleichung der Anfärbegeschwindigkeiten in einer Kombination Die Rolle des pH-Werts bei der Farbstoffaufnahme pH-Bereiche nach Farbstoffklasse pH-Wert-Kontrolle während des Färbens Trichromatische Auswahlprinzipien Auswahl kompatibler Gelb-, Rot- und Blautöne Typische trichromatische Säurefarbstoffkombinationen für Nylon Trichromatische Kombination für helle Farbtöne Trichromatische Kombination für dunkle Farbtöne Migrations- und Aufbaueigenschaften Vermeidung von Farbverschiebungen Praktische Rezeptrichtlinien Checkliste für Laborversuche Häufig gestellte Fragen Was verursacht ungleichmäßiges Färben von Nylon mit Säurefarbstoffen? Wie beeinflusst die pH-Wert-Kontrolle die Reproduzierbarkeit? Was macht eine dreifarbige Kombination zuverlässig? Beim Färben von Nylon kommt es auf Präzision an. Säurefarbstoffe verbinden sich gut mit Polyamidfasern, die Farbkonsistenz hängt jedoch davon ab, wie genau Auftreffgeschwindigkeit, pH-Wert und trichromatische Kombinationen aufeinander abgestimmt sind. Schon eine kleine Abweichung bei einer einzigen Variable kann zu einer geringfügigen Abweichung vom Standard führen, selbst wenn das Rezept auf dem Papier korrekt aussieht. Dieser Artikel erläutert die praktischen Faktoren, die die Kompatibilität von Säurefarbstoffkombinationen auf Nylon gewährleisten. Die Anhaftungsrate verstehen: Die Anhaftungsrate beschreibt, wie schnell ein Farbstoff vom Bad auf die Faser gelangt. Bei Nylon hängt diese Geschwindigkeit von der Farbstoffstruktur, dem Temperaturanstieg und der Anzahl der verfügbaren Farbstoffstellen auf dem Substrat ab. Ein Farbstoff mit hoher Einwirkzeit kann zu ungleichmäßiger Färbung führen, wenn er erschöpft ist, bevor das Färbebad vollständig in das Material eingedrungen ist, insbesondere bei dicht gestrickten Textilien oder dichten Garnen. Faktoren, die die Anhaftungsrate beeinflussen Drei Variablen haben den größten Einfluss darauf, wie schnell ein bestimmter Säurefarbstoff auf Nylon aufgenommen wird: Molekülgröße und -struktur: Kleinere, beweglichere Moleküle neigen dazu, leichter zu wandern und sich zu nivellieren, während größere oder linearere Strukturen schneller anhaften, aber nach der Fixierung weniger wandern. Elektrolytkonzentration: Höhere Salzkonzentrationen im Bad verlangsamen den Faseransatz durch verstärkte Ionenkonkurrenz an der Faseroberfläche, was zwar die Einebnung fördern kann, aber bei falscher Balance die Gesamtausschöpfung verringern kann. Geschwindigkeit des Temperaturanstiegs: Ein zu schneller Anstieg gibt dem Farbstoff wenig Zeit, vor der Fixierung zu wandern, wodurch das Risiko von Streifenbildung oder Auslaufen auf dem Produkt steigt. Angleichung der Deckkraft in einer Kombination Beim Kombinieren von Farbstoffen für einen Farbton sollten alle Komponenten eine vergleichbare Deckkraft aufweisen. Wenn ein Farbstoff in einer Mischung deutlich schneller wirkt als die anderen, dominiert er die frühen Stadien des Färbens und verändert den Farbton im weiteren Verlauf des Färbebads. Dies ist eine der häufigsten Ursachen für Reproduzierbarkeitsprobleme in Nylonfärbereien, insbesondere wenn Rezepturen angepasst werden, ohne zu prüfen, wie sich die neue Kombination als System und nicht als einzelne Farbstoffe verhält. Die Rolle des pH-Werts bei der Farbstoffaufnahme: Saure Farbstoffe benötigen ein saures Bad, um effektiv mit den Aminogruppen auf Nylonfasern zu binden. Der pH-Wert bestimmt nicht nur das chemische Milieu, sondern auch, wie schnell die Farbstoffaufnahme erfolgt und wie viel Korrektur nach Beginn des Färbeprozesses noch möglich ist. pH-Bereiche nach Farbstoffklasse Verschiedene Säurefarbstoffklassen werden so formuliert, dass sie in spezifischen pH-Bereichen funktionieren. Arbeiten außerhalb dieses Zeitfensters verändern die Aufnahmegeschwindigkeit und können die Beständigkeit beeinträchtigen. Farbstoffklasse Typischer pH-Bereich Aufnahmeverhalten Egalisierfarbstoffe pH 5 bis 6 Langsamere Farbaufnahme, gute Migration, leichter zu korrigieren Mahlfarbstoffe pH 4.5 bis 5.5 Mittlere Farbaufnahme, weniger tolerant gegenüber ungleichmäßiger Färbung Metallkomplexfarbstoffe pH 4 bis 5 Schnellere Farbaufnahme, stärkere Echtheit, strengere Prozesskontrolle erforderlich Diese Bereiche dienen als Ausgangspunkt. Die tatsächliche Leistung hängt von der spezifischen Farbstoffqualität, dem Flottenverhältnis und dem Maschinentyp ab, daher ist eine Bestätigung im Labor auf dem vorgesehenen Substrat vor der Skalierung auf große Mengen weiterhin notwendig. pH-Wert-Kontrolle beim Färben Die Aufrechterhaltung eines konstanten pH-Werts während des gesamten Färbeprozesses ist genauso wichtig wie die Festlegung des richtigen Ausgangswerts. Ein während des Färbens ansteigender pH-Wert verlangsamt die Farbstoffaufnahme und kann zu einem blassen oder ungleichmäßigen Farbton führen, während ein starker Abfall zu Beginn dazu führen kann, dass der Farbstoff zu schnell einwirkt und nicht richtig wandern kann. Puffersysteme und kontrollierte Säurezugabe halten das Bad vom Anfang bis zum Ende im zulässigen Bereich. Egalisiermittel und Pufferhilfsmittel, die zur pH-Wert- und Anhaftungskontrolle formuliert sind, tragen dazu bei, die Aufnahmegeschwindigkeit bei unterschiedlichen Gewebekonstruktionen und Maschinenbedingungen zu stabilisieren, insbesondere bei Konstruktionen, die zu einer schnellen anfänglichen Anhaftung neigen. Prinzipien der trichromatischen Farbauswahl Die trichromatische Färbung verwendet einen gelben, roten und blauen Farbstoff, um aus einer kleinen Arbeitspalette eine breite Palette von Farbtönen zu erzeugen. Die Kompatibilität dieser drei Farbstoffe bestimmt, wie vorhersagbar die resultierenden Farbtöne sowohl im Labor als auch in großen Mengen sind. Auswahl kompatibler Gelb-, Rot- und Blaufarben: Ein praktikables trichromatisches Set sollte ähnliche Trefferraten, eine ähnliche pH-Empfindlichkeit und ein vergleichbares Migrationsverhalten aufweisen. Nicht aufeinander abgestimmte Komponenten können zu Farbabweichungen zwischen Labortests und Produktionschargen führen, selbst wenn die Gesamtfarbstoffkonzentration korrekt ist. Die speziell für das Färben von Polyamiden entwickelten Skyacido-Säurefarbstoffe bieten eine breite Farbpalette mit starker Kombinierbarkeit der Farbtöne. Dies ermöglicht es, gelbe, rote und blaue Komponenten als aufeinander abgestimmtes Set auszuwählen, anstatt jede Farbe unabhängig voneinander nur anhand des Farbtons zu bestimmen. Die folgende Tabelle beschreibt, was bei der Erstellung eines trichromatischen Farbsatzes für jede Primärfarbe zu überprüfen ist: Komponente Aufnahmerate pH-Empfindlichkeit Migrationsverhalten Gelb Erschöpfungskurve mit Rot und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Rot Erschöpfungskurve mit Gelb und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Blau Erschöpfungskurve mit Gelb und Rot vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Dieser Vergleich während der Entwicklung der Labortauchlösung, anstatt erst nach dem Auftreten von Farbabweichungen bei einer größeren Charge, ermöglicht es, Abweichungen frühzeitig zu erkennen und kostengünstig zu korrigieren. Typische trichromatische Säurefarbstoffkombinationen für Nylon In der Praxis werden trichromatische Kombinationen beim Färben von Nylon üblicherweise nach Farbtiefe, Aufbaubedarf und Kompatibilität zwischen den Farbstoffen ausgewählt. Für helle und dunkle Farbtöne können unterschiedliche Farbkombinationen erforderlich sein, um eine ausgewogene Erschöpfung, Migration und Farbreproduzierbarkeit zu gewährleisten. Dreifarbige Farbkombination für helle Farbtöne Für helle und mittlere Farbtöne werden Farbstoffe mit guter Migrationsfähigkeit und moderatem Anfärbeverhalten bevorzugt, um eine ausgezeichnete Egalisierungs- und Farbkorrekturfähigkeit zu erzielen. Eine typische helle Farbkombination könnte Folgendes umfassen: Trichromatische Position Beispiel Säurefarbstoff Gelb Skyacido Yellow 199 Rot Skyacido Red 337 Blau Skyacido Blue 324 Diese Kombination bietet eine gute Kompatibilität und ist

Mehr entdecken »
2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Teilen Sie uns Ihre Projektanforderungen, das Land und den vorgesehenen Anwendungsbereich mit.

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

Vergleich der Wasseraufnahmefähigkeit von Frottee.

Probleme mit Silikonweichspülern: Ursachen und Lösungen für Vergilbung, Flecken und Verlust der Hydrophilie

Inhaltsverzeichnis Vergilbungsprobleme Häufige Ursachen Hitze- und Aushärtungseffekte Tipps zur Vorbeugung Vergilbte Flecken und ungleichmäßige Ablagerungen auf Textilien beseitigen Ursachen von Flecken Emulsionsstabilität Vorbeugende Maßnahmen Schritte zur Fehlerbehebung Farbveränderung nach dem Weichspülen Warum Farbveränderungen auftreten Farbstoffverträglichkeit Farbabweichungen minimieren Verlust der Hydrophilie Warum die Saugfähigkeit abnimmt Ausgewogenheit von Weichheit und Saugfähigkeit Optionen für hydrophile Weichspüler Bewährte Anwendungsmethoden Richtige Dosierung und Verdünnung Parameter für Polsterung und Trocknung Qualitätskontrolle Fazit FAQs Warum vergilbt Silikonweichspüler Textilien? Wie kann ich Flecken nach der Weichspülbehandlung vermeiden? Warum verändert sich die Farbe von Stoffen nach dem Weichspülen? Wie kann ich die Wasseraufnahmefähigkeit nach der Verwendung von Wasserenthärter wiederherstellen? Silikonweichmacher zählen zu den am häufigsten verwendeten Ausrüstungschemikalien in Textilfabriken und werden wegen des weichen Griffs, des schönen Falls und der Haltbarkeit, die sie dem Stoff verleihen, geschätzt. Sie können aber auch eine Quelle echter Kopfschmerzen in der Produktion sein. Vergilbung bei weißen Textilien, ölige Flecken nach dem Färben, unerwartete Farbveränderungen und ein plötzlicher Verlust der Wasseraufnahmefähigkeit gehören zu den häufigsten Beanstandungen, die von Veredlern, Färbern und Qualitätssicherungsteams weltweit vorgebracht werden. Nahezu jedes dieser Probleme lässt sich auf wenige Grundursachen zurückführen: die falsche Silikonchemie für das Substrat, mangelnde Emulsionsstabilität, falsche Badbedingungen oder Aushärtungsparameter, die die Grenzen der Chemie überschreiten. Sobald das zugrundeliegende Verhalten von Fasern und Polymeren verstanden ist, lassen sich die meisten dieser Probleme durch eine bessere Produktauswahl, eine kleine Prozessanpassung oder eine strengere Qualitätskontrolle in der Polsterungsphase vermeiden. Dieser Artikel geht nacheinander auf jedes Problem ein und erklärt dessen Ursachen sowie Möglichkeiten zur Vorbeugung oder Behebung. Vergilbungsprobleme Vergilbung ist eine der am häufigsten gemeldeten Beschwerden bei Silikonweichspülern, insbesondere bei weißen und pastellfarbenen Stoffen, wo selbst eine geringfügige Farbveränderung sofort sichtbar ist. Häufige Ursachen Die Vergilbung lässt sich meist auf den Amingehalt im Silikonpolymer zurückführen. Aminomodifizierte Silikone bieten eine ausgezeichnete Weichheit, da die Aminogruppen stark an der Faseroberfläche verankert sind; allerdings sind diese Gruppen chemisch reaktiv und anfällig für Oxidation. Einige Faktoren verschlimmern das Problem: Verunreinigungen durch Eisen oder andere Übergangsmetalle im Badewasser, Restchlor aus der Bleicherei, minderwertige oder uneinheitliche Rohstoffe im Weichspüler selbst, Hitze- und Aushärtungseffekte. Die Vergilbung wird oft erst sichtbar, nachdem der Stoff durch den Spannrahmen gelaufen ist. Bei der thermischen Oxidation freier Aminogruppen während der Aushärtung entstehen Chromophore, die für den Gelbstich verantwortlich sind. Dieser Effekt verstärkt sich, wenn die Aushärtungstemperaturen den für den jeweiligen Silikonweichmacher und das jeweilige Gewebe empfohlenen Bereich überschreiten. Ein zweiter, weniger offensichtlicher Mechanismus ist das Gasverblassen, manchmal auch NOx-Vergilbung genannt, bei dem atmosphärische Stickoxide während der Lagerung oder des Transports mit Amingruppen reagieren. Dies kann auch ohne jegliche Hitzeeinwirkung geschehen, weshalb Stoffe manchmal noch Wochen nach Verlassen der Fertigungslinie vergilben, lange nachdem die Weberei bereits mit dem nächsten Auftrag begonnen hat. Vorbeugungstipps: Schon wenige Anpassungen tragen wesentlich dazu bei, die Leuchtkraft von Textilien zu erhalten: Verwenden Sie für helle und weiße Textilien einen Weichspüler mit niedrigerem Aminwert. Halten Sie die Aushärtungstemperatur und Einwirkzeit innerhalb der vom Hersteller empfohlenen Grenzen. Verwenden Sie demineralisiertes Wasser, um die Belastung mit Metallionen zu reduzieren. Fügen Sie ein Antioxidans hinzu oder verwenden Sie für Textilien, die gelagert oder über lange Strecken transportiert werden, ein Blocksilikon anstelle eines reinen Aminosilikons. Vergilbte Textilien reparieren: Ist die Vergilbung erst einmal eingetreten, sind die Möglichkeiten begrenzt. Leichte Fälle lassen sich manchmal durch eine Behandlung mit Peroxid oder reduzierendem Bleichmittel verbessern, allerdings birgt dies ein gewisses Risiko für die Festigkeit des Gewebes und sollte daher immer zuerst an einer Probe getestet werden. In den meisten Fällen ist die zuverlässigere Lösung die Vorbeugung bei der nächsten Charge anstatt die nachträgliche Korrektur. Deshalb sind die Produktauswahl und die Prozesskontrolle im Vorfeld so wichtig. Ursache Empfohlene Lösung Silikon mit hohem Aminwert Wechsel zu einem Silikonweichmacher mit niedrigem Aminwert oder Blocksilikonweichmacher Zu hohe Aushärtungstemperatur Reduzierung der Spannrahmentemperatur und Verweilzeit gemäß Herstellerangaben Metallionenverunreinigung Verwendung von demineralisiertem oder enthärtetem Prozesswasser Lagerungsbedingtes Ausbleichen durch Gase Verbesserung der Belüftung, Reduzierung der Lagerzeit, Hinzufügen von Antioxidantienschutz Für Textilien, bei denen Vergilbungsbeständigkeit Priorität hat, ist Sylic F3575 Soft and Smooth Silikonöl ein hochkonzentriertes, selbstemulgierendes Silikonöl mit einem Feststoffgehalt von 64 bis 66 Prozent, das für geringe Vergilbung sowie hohe Badstabilität und Kompatibilität formuliert wurde. Es eignet sich für Baumwolle, Polyester und Mischgewebe, die während des Aushärtungsprozesses ihre Leuchtkraft behalten sollen, und wird typischerweise in einer Konzentration von 5 bis 20 g/l in Polsterungen oder 1 bis 5 Prozent des Faseranteils (bezogen auf das Gewebe) angewendet. beim Ausziehfärben. Flecken und ungleichmäßige Ablagerungen Ölig aussehende Flecken oder ungleichmäßige Stellen nach dem Auftragen von Weichspüler sind ärgerlich, da sie oft erst nach dem Trocknen des Stoffes auftreten, was bedeutet, dass das Problem erst spät im Prozess entdeckt wird. Ursachen von Flecken Flecken entstehen in der Regel durch eine mangelhafte Emulsionsstabilität. Sind die Silikonpartikel im Bad zu groß oder bricht die Emulsion unter mechanischer Scherung, Rühren oder Temperaturschwankungen, trennt sich die Ölphase ab und lagert sich ungleichmäßig auf der Stoffoberfläche ab, anstatt sich gleichmäßig über die Fasern zu verteilen. Emulsionsstabilität Verschiedene Badbedingungen beeinflussen die Stabilität einer Emulsion während eines Padding-Durchgangs: pH-Wert, der bei kationischen Silikonemulsionen im Allgemeinen im schwach sauren Bereich liegen sollte; Wasserhärte und Elektrolytgehalt, die beide die Emulsion bei höheren Konzentrationen destabilisieren können; Mischreihenfolge, da die Zugabe von Chemikalien zum Bad in der falschen Reihenfolge zu vorzeitiger Koaleszenz führen kann, noch bevor das Gewebe in das Pad gelangt. Vorbeugende Maßnahmen Das Vorverdünnen des Weichspülers vor dem Bad, anstatt das Konzentrat direkt hinzuzufügen, gibt der Emulsion Zeit, sich gleichmäßig zu verteilen und ist die wirksamste Maßnahme gegen Fleckenbildung. Darüber hinaus verringern sowohl die Aufrechterhaltung einer konstanten Badtemperatur als auch die Kontrolle der Wasserhärte das Risiko, und das regelmäßige Filtern des Bades während langer Waschgänge hilft, frühe Anzeichen einer Emulsionszersetzung zu erkennen, bevor sie sich auf dem Stoff zeigen. Selbstemulgierende Silikonöle, die eingebaute Emulgatorgruppen in der Polymerstruktur tragen, dispergieren sich durch einfaches Rühren gleichmäßiger und sind eine gute Option, wenn Fleckenbildung ein wiederkehrendes Problem darstellt. Schritte zur Fehlerbehebung: Falls Flecken auftreten, überprüfen Sie zunächst die Badewanne auf sichtbare Verschmutzungen.

Mehr entdecken »
Anwendungen von Lösungsmittelfarbstoffen in Kunststoffen, Tinten und Beschichtungen.

Wie wählt man den richtigen Lösungsmittelfarbstoff für Kunststoffe, Druckfarben und Beschichtungen aus?

Inhaltsverzeichnis Was sind Lösungsmittelfarbstoffe? Warum Lösungsmittelfarbstoffe anstelle von Pigmenten verwenden? Wichtige Faktoren für die Auswahl von Lösemittelfarbstoffen Löslichkeit Hitzebeständigkeit Lichtechtheit Migrationsbeständigkeit Auswahl von Lösemittelfarbstoffen nach Anwendung Kunststoffe Druckfarben Beschichtungen Empfohlene Lösemittelfarbstoffqualitäten FAQs Können Lösemittelfarbstoffe und Pigmente in derselben Formulierung kombiniert werden? Welche Lösungsmittel eignen sich für Tiefdruck- und Flexodruckfarben? Wie wird die thermische Stabilität geprüft? Was verursacht Farbstoffmigration in Verpackungen? Dieser Leitfaden vergleicht Lösemittelfarbstoffe für Kunststoffe, Druckfarben und Beschichtungen hinsichtlich Löslichkeit, Hitzebeständigkeit, Lichtechtheit und Migrationsverhalten, damit Formulierer den richtigen Farbstoff für ein bestimmtes Lösemittelsystem, eine bestimmte Verarbeitungstemperatur und eine bestimmte Endanwendung auswählen können. Was sind Lösungsmittelfarbstoffe? Lösungsmittelfarbstoffe sind Farbmittel, die sich auf molekularer Ebene vollständig im Wirtsmedium auflösen und Kunststoffen, Druckfarben und Beschichtungen ihre charakteristische Transparenz, Leuchtkraft und gleichmäßige Farbgebung verleihen. Die Wahl eines Lösungsmittelfarbstoffs für Kunststoffe, Druckfarben oder Beschichtungen hängt von drei praktischen Fragen ab: Löst er sich sauber im Trägersystem auf? Hält er der erforderlichen Verarbeitungstemperatur stand? Und bleibt er nach dem Versand des Produkts an Ort und Stelle? Warum Lösungsmittelfarbstoffe anstelle von Pigmenten verwenden? Pigmente bilden Partikelsuspensionen, die das Licht streuen, was zu Trübungen und ungleichmäßiger Farbstärke in transparenten Teilen führen kann. Lösungsmittelfarbstoffe lösen sich vollständig im Trägermedium auf und erzeugen selbst in dünnen Filmen oder leicht getönten Kunststoffen klare, leuchtende Farben. Für Anwendungen, bei denen Transparenz und Farbintensität wichtiger sind als Deckkraft, wie z. B. bei durchsichtigen Kunststoffkomponenten, flexiblen Verpackungsfarben oder Holzbeizen, sind Lösungsmittelfarbstoffe in der Regel besser geeignet. Wichtige Faktoren für die Auswahl von Lösemittelfarbstoffen Vier Faktoren bestimmen am häufigsten, ob ein Lösemittelfarbstoff in einer bestimmten Anwendung die erwartete Leistung erbringt: Löslichkeit im Trägersystem, Hitzebeständigkeit während der Verarbeitung, Lichtechtheit bei der Endanwendung und Migrationsbeständigkeit, sobald das Produkt im Einsatz ist. Löslichkeit Lösungsmittelfarbstoffe entfalten ihre Wirkung nur dann wie gewünscht, wenn sie sich vollständig in dem Trägerstoff auflösen, den der Formulierer bereits verwendet. Die Kompatibilität mit der jeweiligen Lösungsmittelmischung bestimmt sowohl die Farbstärke als auch die Klarheit des Endprodukts. Ketone und Ester. Ketone wie MEK und Aceton sowie Ester wie Ethylacetat und Butylacetat sind gängige Trägerstoffe in Tief- und Flexodruckfarben. Für diese Systeme entwickelte Lösungsmittelfarbstoffe lösen sich typischerweise schnell auf und hinterlassen nur minimale Rückstände, was eine gleichmäßige Druckdichte ermöglicht. Aromatische Kohlenwasserstoffe. Toluol und Xylol werden nach wie vor häufig in industriellen Beschichtungen und einigen älteren Druckfarbensystemen verwendet. Die Löslichkeit in aromatischen Kohlenwasserstoffen kann zwischen verschiedenen Farbstoffchemien stärker variieren als in Keton- oder Estersystemen. Daher muss jede Sorte anhand des jeweiligen Trägers überprüft werden, anstatt die Kompatibilität anhand der Lösungsmittelklasse anzunehmen. Alkohole. Ethanol und Isopropanol finden sich in einer Reihe von Beschichtungen und VOC-armen Formulierungen wieder. Die Löslichkeit von Farbstoffen in Lösungsmitteln ist in Alkoholsystemen generell eingeschränkter, weshalb sie zu den ersten Eigenschaften gehört, die vor der endgültigen Festlegung einer Note überprüft werden sollten. Da die Löslichkeit eher von der chemischen Zusammensetzung des jeweiligen Farbstoffs als von der Lösungsmittelklasse abhängt, ist es ratsam, das Löslichkeitsprofil des Farbstoffs im jeweiligen Trägerlösungsmittel zu überprüfen, bevor eine endgültige Formulierung festgelegt wird. Die Verarbeitungstemperatur ist oft der entscheidende Faktor bei der Unterscheidung zweier ansonsten ähnlicher Lösungsmittelfarbstoffe. Die thermische Stabilität hängt stark von der zugrunde liegenden Farbstoffchemie ab; eine falsche Wahl kann zu Farbtonverschiebungen, Gasbildung oder verminderter Transparenz während der Schmelzverarbeitung oder Aushärtung führen. Anthrachinonfarbstoffe. Viele auf Anthrachinon basierende Lösungsmittelfarbstoffe bieten eine ausgezeichnete thermische Stabilität und werden häufig für Hochtemperaturanwendungen von Kunststoffen wie Polycarbonat und ABS ausgewählt, obwohl die genaue thermische Obergrenze je nach Sorte variiert und für jeden spezifischen Farbstoff bestätigt werden sollte. Azofarbstoffe. Azo-basierte Lösungsmittelfarbstoffe haben typischerweise eine niedrigere thermische Obergrenze als Anthrachinon-Farbstoffe und eignen sich im Allgemeinen für die Verarbeitung bei niedrigeren Temperaturen, wie z. B. bei Polystyrol. Sie sind oft die kostengünstigere Option, wenn die Anwendung keine längere Wärmeeinwirkung erfordert. Eigenschaften Anthrachinonfarbstoffe Azofarbstoffe Typische Wärmedämmung Im Allgemeinen höher, variiert jedoch je nach Qualität Im Allgemeinen niedriger, variiert jedoch je nach Qualität Lichtechtheit Im Allgemeinen überlegen UV-Beständigkeit Ausreichend für kurzfristige oder Innenanwendungen Gängige Harze Polycarbonat, ABS Polystyrol Relative Kosten Höher Niedriger Lichtechtheit Die Lichtechtheit misst, wie gut eine Farbe dem Ausbleichen unter UV- oder längerer Lichteinwirkung widersteht. Anthrachinonfarbstoffe bieten im Allgemeinen eine überlegene Lichtechtheit und eignen sich besser für Anwendungen im Freien oder bei längerer Belichtung, während Azofarbstoffe typischerweise für den kurzfristigen Einsatz oder in Innenräumen ausreichend sind. Bei Beschichtungen und Kunststoffen, die einer längeren Außenbeanspruchung ausgesetzt sein werden, sollte die Lichtechtheit zusammen mit der Hitzebeständigkeit berücksichtigt werden, anstatt sie als separate nachträgliche Überlegung zu behandeln. Migrationsbeständigkeit Migration wird dann zum Problem, wenn ein farbiger Kunststoff, eine Folie oder eine Beschichtung über einen längeren Zeitraum in direkten oder indirekten Kontakt mit einem anderen Material kommt. Ein Farbstoff, der wandert, kann in angrenzende Schichten, Verpackungsinhalte oder umliegende Oberflächen ausbluten und dadurch sowohl das Aussehen als auch in einigen Fällen die Einhaltung gesetzlicher Vorschriften beeinträchtigen. Molekulargewicht und Migration. Lösungsmittelfarbstoffe mit höherem Molekulargewicht und geringerer Löslichkeit im Kontaktmedium weisen im Allgemeinen eine bessere Migrationsbeständigkeit auf. Dies ist besonders wichtig bei mehrschichtigen Kunststofffolien oder Verpackungsstrukturen, wo eine Farbstoffwanderung zwischen den Schichten mit der Zeit zu Verfärbungen oder Fleckenbildung führen kann. Testbedingungen. Das Migrationsverhalten sollte unter den Temperatur- und Feuchtigkeitsbedingungen beurteilt werden, denen das fertige Produkt tatsächlich ausgesetzt sein wird. Ergebnisse, die bei Raumtemperatur gemessen wurden, lassen keine zuverlässigen Rückschlüsse auf die Leistung in wärmeren Lager- oder Transportumgebungen zu. Daher sind Tests unter realen Bedingungen unerlässlich, bevor eine endgültige Bewertung erfolgt. Bei Verpackungen, die für den Kontakt mit Lebensmitteln bestimmt sind, werden Migrationsprüfungen typischerweise anhand etablierter Rahmenbedingungen wie der EU-Verordnung über Kunststoffmaterialien für den Lebensmittelkontakt durchgeführt. Farbstoffe fallen im Allgemeinen nicht unter die spezifische Stoffliste dieser Verordnung, unterliegen aber dennoch ihren allgemeinen Sicherheitsanforderungen. Daher bleibt dies ein nützlicher Bezugspunkt bei der Festlegung interner Migrationsgrenzwerte. Auswahl des Lösungsmittelfarbstoffs nach Anwendungsbereich Sobald die Anforderungen an Löslichkeit, Wärmebeständigkeit, Lichtbeständigkeit und Migration definiert sind, hängt der richtige Lösungsmittelfarbstoff auch von der spezifischen Anwendung ab, in der er eingesetzt werden soll. Kunststoffe In der Kunststoffverarbeitung werden häufig folgende Harze verwendet: Polystyrol, ABS, Acrylharze, Polycarbonat und PET. Lösungsmittelfarbstoffe liefern eine transparente, gleichmäßige Färbung, die mit Pigmenten nicht immer erreicht werden kann, insbesondere bei klaren oder leicht getönten Teilen. Druckfarben für Flexodruck, Tiefdruck,

Mehr entdecken »
Gelbe, rote und blaue Nylonproben, die einen kompatiblen trichromatischen Säurefarbstoffsatz darstellen.

Auswahl trichromatischer Säurefarbstoffe für gleichmäßige Nylon-Farbtöne

Inhaltsverzeichnis Verständnis der Anfärbegeschwindigkeit Einflussfaktoren auf die Anfärbegeschwindigkeit Angleichung der Anfärbegeschwindigkeiten in einer Kombination Die Rolle des pH-Werts bei der Farbstoffaufnahme pH-Bereiche nach Farbstoffklasse pH-Wert-Kontrolle während des Färbens Trichromatische Auswahlprinzipien Auswahl kompatibler Gelb-, Rot- und Blautöne Typische trichromatische Säurefarbstoffkombinationen für Nylon Trichromatische Kombination für helle Farbtöne Trichromatische Kombination für dunkle Farbtöne Migrations- und Aufbaueigenschaften Vermeidung von Farbverschiebungen Praktische Rezeptrichtlinien Checkliste für Laborversuche Häufig gestellte Fragen Was verursacht ungleichmäßiges Färben von Nylon mit Säurefarbstoffen? Wie beeinflusst die pH-Wert-Kontrolle die Reproduzierbarkeit? Was macht eine dreifarbige Kombination zuverlässig? Beim Färben von Nylon kommt es auf Präzision an. Säurefarbstoffe verbinden sich gut mit Polyamidfasern, die Farbkonsistenz hängt jedoch davon ab, wie genau Auftreffgeschwindigkeit, pH-Wert und trichromatische Kombinationen aufeinander abgestimmt sind. Schon eine kleine Abweichung bei einer einzigen Variable kann zu einer geringfügigen Abweichung vom Standard führen, selbst wenn das Rezept auf dem Papier korrekt aussieht. Dieser Artikel erläutert die praktischen Faktoren, die die Kompatibilität von Säurefarbstoffkombinationen auf Nylon gewährleisten. Die Anhaftungsrate verstehen: Die Anhaftungsrate beschreibt, wie schnell ein Farbstoff vom Bad auf die Faser gelangt. Bei Nylon hängt diese Geschwindigkeit von der Farbstoffstruktur, dem Temperaturanstieg und der Anzahl der verfügbaren Farbstoffstellen auf dem Substrat ab. Ein Farbstoff mit hoher Einwirkzeit kann zu ungleichmäßiger Färbung führen, wenn er erschöpft ist, bevor das Färbebad vollständig in das Material eingedrungen ist, insbesondere bei dicht gestrickten Textilien oder dichten Garnen. Faktoren, die die Anhaftungsrate beeinflussen Drei Variablen haben den größten Einfluss darauf, wie schnell ein bestimmter Säurefarbstoff auf Nylon aufgenommen wird: Molekülgröße und -struktur: Kleinere, beweglichere Moleküle neigen dazu, leichter zu wandern und sich zu nivellieren, während größere oder linearere Strukturen schneller anhaften, aber nach der Fixierung weniger wandern. Elektrolytkonzentration: Höhere Salzkonzentrationen im Bad verlangsamen den Faseransatz durch verstärkte Ionenkonkurrenz an der Faseroberfläche, was zwar die Einebnung fördern kann, aber bei falscher Balance die Gesamtausschöpfung verringern kann. Geschwindigkeit des Temperaturanstiegs: Ein zu schneller Anstieg gibt dem Farbstoff wenig Zeit, vor der Fixierung zu wandern, wodurch das Risiko von Streifenbildung oder Auslaufen auf dem Produkt steigt. Angleichung der Deckkraft in einer Kombination Beim Kombinieren von Farbstoffen für einen Farbton sollten alle Komponenten eine vergleichbare Deckkraft aufweisen. Wenn ein Farbstoff in einer Mischung deutlich schneller wirkt als die anderen, dominiert er die frühen Stadien des Färbens und verändert den Farbton im weiteren Verlauf des Färbebads. Dies ist eine der häufigsten Ursachen für Reproduzierbarkeitsprobleme in Nylonfärbereien, insbesondere wenn Rezepturen angepasst werden, ohne zu prüfen, wie sich die neue Kombination als System und nicht als einzelne Farbstoffe verhält. Die Rolle des pH-Werts bei der Farbstoffaufnahme: Saure Farbstoffe benötigen ein saures Bad, um effektiv mit den Aminogruppen auf Nylonfasern zu binden. Der pH-Wert bestimmt nicht nur das chemische Milieu, sondern auch, wie schnell die Farbstoffaufnahme erfolgt und wie viel Korrektur nach Beginn des Färbeprozesses noch möglich ist. pH-Bereiche nach Farbstoffklasse Verschiedene Säurefarbstoffklassen werden so formuliert, dass sie in spezifischen pH-Bereichen funktionieren. Arbeiten außerhalb dieses Zeitfensters verändern die Aufnahmegeschwindigkeit und können die Beständigkeit beeinträchtigen. Farbstoffklasse Typischer pH-Bereich Aufnahmeverhalten Egalisierfarbstoffe pH 5 bis 6 Langsamere Farbaufnahme, gute Migration, leichter zu korrigieren Mahlfarbstoffe pH 4.5 bis 5.5 Mittlere Farbaufnahme, weniger tolerant gegenüber ungleichmäßiger Färbung Metallkomplexfarbstoffe pH 4 bis 5 Schnellere Farbaufnahme, stärkere Echtheit, strengere Prozesskontrolle erforderlich Diese Bereiche dienen als Ausgangspunkt. Die tatsächliche Leistung hängt von der spezifischen Farbstoffqualität, dem Flottenverhältnis und dem Maschinentyp ab, daher ist eine Bestätigung im Labor auf dem vorgesehenen Substrat vor der Skalierung auf große Mengen weiterhin notwendig. pH-Wert-Kontrolle beim Färben Die Aufrechterhaltung eines konstanten pH-Werts während des gesamten Färbeprozesses ist genauso wichtig wie die Festlegung des richtigen Ausgangswerts. Ein während des Färbens ansteigender pH-Wert verlangsamt die Farbstoffaufnahme und kann zu einem blassen oder ungleichmäßigen Farbton führen, während ein starker Abfall zu Beginn dazu führen kann, dass der Farbstoff zu schnell einwirkt und nicht richtig wandern kann. Puffersysteme und kontrollierte Säurezugabe halten das Bad vom Anfang bis zum Ende im zulässigen Bereich. Egalisiermittel und Pufferhilfsmittel, die zur pH-Wert- und Anhaftungskontrolle formuliert sind, tragen dazu bei, die Aufnahmegeschwindigkeit bei unterschiedlichen Gewebekonstruktionen und Maschinenbedingungen zu stabilisieren, insbesondere bei Konstruktionen, die zu einer schnellen anfänglichen Anhaftung neigen. Prinzipien der trichromatischen Farbauswahl Die trichromatische Färbung verwendet einen gelben, roten und blauen Farbstoff, um aus einer kleinen Arbeitspalette eine breite Palette von Farbtönen zu erzeugen. Die Kompatibilität dieser drei Farbstoffe bestimmt, wie vorhersagbar die resultierenden Farbtöne sowohl im Labor als auch in großen Mengen sind. Auswahl kompatibler Gelb-, Rot- und Blaufarben: Ein praktikables trichromatisches Set sollte ähnliche Trefferraten, eine ähnliche pH-Empfindlichkeit und ein vergleichbares Migrationsverhalten aufweisen. Nicht aufeinander abgestimmte Komponenten können zu Farbabweichungen zwischen Labortests und Produktionschargen führen, selbst wenn die Gesamtfarbstoffkonzentration korrekt ist. Die speziell für das Färben von Polyamiden entwickelten Skyacido-Säurefarbstoffe bieten eine breite Farbpalette mit starker Kombinierbarkeit der Farbtöne. Dies ermöglicht es, gelbe, rote und blaue Komponenten als aufeinander abgestimmtes Set auszuwählen, anstatt jede Farbe unabhängig voneinander nur anhand des Farbtons zu bestimmen. Die folgende Tabelle beschreibt, was bei der Erstellung eines trichromatischen Farbsatzes für jede Primärfarbe zu überprüfen ist: Komponente Aufnahmerate pH-Empfindlichkeit Migrationsverhalten Gelb Erschöpfungskurve mit Rot und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Rot Erschöpfungskurve mit Gelb und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Blau Erschöpfungskurve mit Gelb und Rot vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Dieser Vergleich während der Entwicklung der Labortauchlösung, anstatt erst nach dem Auftreten von Farbabweichungen bei einer größeren Charge, ermöglicht es, Abweichungen frühzeitig zu erkennen und kostengünstig zu korrigieren. Typische trichromatische Säurefarbstoffkombinationen für Nylon In der Praxis werden trichromatische Kombinationen beim Färben von Nylon üblicherweise nach Farbtiefe, Aufbaubedarf und Kompatibilität zwischen den Farbstoffen ausgewählt. Für helle und dunkle Farbtöne können unterschiedliche Farbkombinationen erforderlich sein, um eine ausgewogene Erschöpfung, Migration und Farbreproduzierbarkeit zu gewährleisten. Dreifarbige Farbkombination für helle Farbtöne Für helle und mittlere Farbtöne werden Farbstoffe mit guter Migrationsfähigkeit und moderatem Anfärbeverhalten bevorzugt, um eine ausgezeichnete Egalisierungs- und Farbkorrekturfähigkeit zu erzielen. Eine typische helle Farbkombination könnte Folgendes umfassen: Trichromatische Position Beispiel Säurefarbstoff Gelb Skyacido Yellow 199 Rot Skyacido Red 337 Blau Skyacido Blue 324 Diese Kombination bietet eine gute Kompatibilität und ist

Mehr entdecken »
2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Bitte teilen Sie uns die Anforderungen, das Land und den Anwendungsbereich mit.

Nach oben scrollen
E-Mail WhatsApp

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.