...

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Antworte innerhalb von 24 Stunden

Farbfixierer für Textilien: Arten, Wirkungsweise und Anwendungsrichtlinien

Reklamationen bezüglich der Farbechtheit zählen zu den häufigsten Qualitätsmängeln in der Textilproduktion. Die Wahl des richtigen Fixiermittels und dessen korrekte Anwendung sind eine der direktesten Möglichkeiten für Textilfabriken, diese Reklamationen zu reduzieren, bevor die Stoffe das Werk verlassen.

Was ist ein Farbfixativ?

Ein Farbfixiermittel ist ein chemischer Zusatzstoff, der auf gefärbte oder bedruckte Textilien aufgetragen wird, um die Verbindung zwischen Farbstoff und Faser zu verbessern und so den Farbverlust beim Waschen, Reiben und durch die im Gebrauch auftretenden Bedingungen zu reduzieren. Fixiermittel fügen keine Farbe hinzu. Ihre Aufgabe ist es, die bereits vorhandene Farbe zu stabilisieren, indem sie deren Einbettung in die Gewebestruktur verstärken.

Fixiermittel werden am häufigsten bei Reaktivfarbstoffen auf Baumwolle, Direktfarbstoffen und bestimmten Säurefarbstoffsystemen auf Proteinfasern eingesetzt. Die Wahl des spezifischen Fixiermittels hängt von der Farbstoffklasse, dem Fasertyp und den vom Endprodukt geforderten Echtheitseigenschaften ab.

Fixativ vs. Farbstofffixierung

Diese beiden Begriffe werden leicht verwechselt, beschreiben aber unterschiedliche Dinge. Farbstofffixierung bezeichnet den Grad, in dem sich ein Farbstoff während des Färbeprozesses chemisch an die Faser bindet. Ein Reaktivfarbstoff, der sich vollständig über eine kovalente Bindung an die Baumwollzellulose gebunden hat, weist eine hohe Farbstofffixierung auf. Ein Farbfixiermittel ist eine separate chemische Behandlung, die nach dem Färben angewendet wird, um die Farbechtheit durch Verstärkung oder Ergänzung dieser Bindung weiter zu verbessern.

Eine gute Farbfixierung beim Färben reduziert den Bedarf an Fixiermitteln. Selbst das beste Fixiermittel kann eine schlecht fixierte Färbung nicht vollständig retten. Beide wirken zusammen und sind wichtig.

Wie Farbfixierer funktionieren

Ionenwechselwirkung und Farbstoff-Faser-Bindung

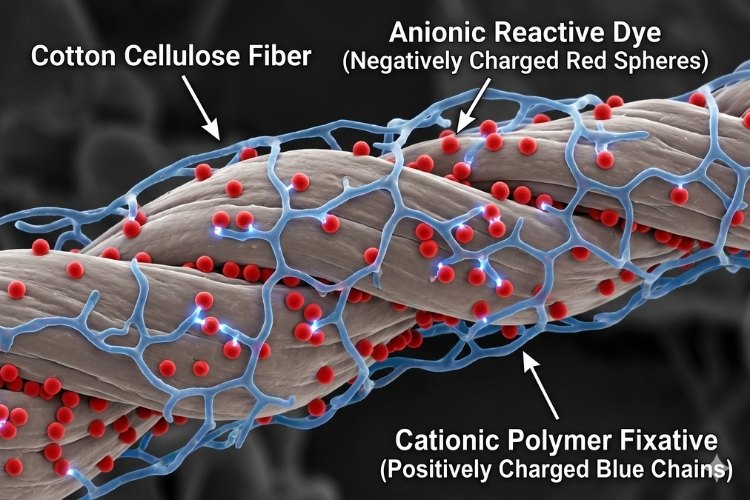
Kationische Fixiermittel, die am häufigsten für Reaktiv- und Direktfarbstoffe verwendet werden, wirken primär durch elektrostatische Anziehung. Reaktivfarbstoffe tragen anionische (negativ geladene) Gruppen. Kationische Fixiermittel besitzen positiv geladene Gruppen, die diese anionischen Stellen anziehen und binden. Dadurch werden nicht fixierte Farbstoffmoleküle an der Faseroberfläche verankert und ihre Migration ins Waschwasser reduziert. Dieser Mechanismus ist bewährt und zuverlässig, weshalb kationische Fixiermittel nach wie vor der Industriestandard für reaktiv gefärbte Baumwolle sind.

Vernetzung und Filmbildung

Manche Fixiermittel wirken durch Vernetzung zwischen Farbstoffmolekülen und Fasern oder zwischen den Fixiermittelmolekülen selbst. Dadurch entsteht ein Netzwerk, das die Farbe physikalisch fixiert. Andere bilden einen dünnen Film auf der Faseroberfläche, der das Eindringen des Farbstoffs in die Waschflotte verlangsamt. Vernetzungsverfahren verbessern in der Regel die Wasch- und Reibechtheit deutlich, erfordern jedoch eine sorgfältige Kontrolle der Anwendungsbedingungen, um negative Auswirkungen auf Griff und Farbton zu vermeiden.
Farbfixierer für Textilien

Arten von Farbfixiermitteln

Kationische Fixiermittel für Reaktiv- und Direktfarbstoffe

Kationische Fixiermittel sind die am häufigsten verwendeten Fixiermittel beim Färben von Baumwolle. Sie sind besonders wirksam bei Reaktiv- und Direktfarbstoffen, da hier nicht fixierte Farbstoffreste auf der Faseroberfläche nach dem Waschen die Hauptursache für mangelnde Wasch- und Reibechtheit sind. Bei der Bewertung dieser Produkte sind folgende Kriterien entscheidend:

  • Verbesserung der Waschechtheit bei der angestrebten Farbtiefe
  • Reibechtheit, sowohl trocken als auch nass
  • Grad der Farbverschiebung bei der vorgesehenen Dosierung

Das Fixiermittel Sylic D2801 ist ein kationisches und nichtionisches Fixiermittel in flüssiger Form, das für das Reaktivfärben und Bedrucken von Baumwoll- und Zellulosegeweben entwickelt wurde. Es eignet sich für Anwendungen mit hohen Anforderungen an die Farbechtheit, einschließlich exportorientierter Produktionen gemäß Kundenspezifikation.

Reaktive Fixiermittel mit Vernetzungschemie

Reaktive Vernetzungsfixierer bilden chemische Bindungen sowohl mit dem Farbstoff als auch mit der Faser oder zwischen benachbarten Polymerketten. Dadurch entsteht ein Netzwerk, das die Farbstoffmobilität deutlich reduziert. Diese Wirkstoffklasse erzielt im Allgemeinen eine stärkere Verbesserung der Waschechtheit als rein ionische Systeme und ist daher die bevorzugte Wahl für leistungskritische Anwendungen wie Arbeitskleidung, Heimtextilien und Textilien, die wiederholt industriell gewaschen werden.

Der Nachteil liegt in der Prozesssensibilität. Vernetzende Fixiermittel sind stärker von präzisen Temperatur-, pH- und Trocknungsbedingungen abhängig. Abweichungen von den empfohlenen Parametern können zu unvollständiger Vernetzung führen, was die Leistung beeinträchtigt, oder zu übermäßiger Vernetzung, die die Haptik versteifen oder den Farbton verändern kann.

Formaldehydfreie Fixiermittel

Herkömmliche Vernetzungsfixiermittel basierten häufig auf Formaldehyd-freisetzenden Verfahren. Formaldehyd ist heute durch mehrere wichtige Konformitätsrahmen, darunter die ZDHC Manufacturing Restricted Substances List (MRSL) und der OEKO-TEX Standard 100 , beschränkt, und Käuferspezifikationen fordern routinemäßig formaldehydfreie Oberflächenbehandlungen.

Formaldehydfreie Fixiermittel verwenden alternative Vernetzungsmittel, typischerweise auf Basis von Polycarbonsäurechemie oder modifizierten reaktiven Systemen, um vergleichbare Leistung ohne die damit verbundenen regulatorischen und sicherheitstechnischen Bedenken zu erzielen. Die Angabe allein bestätigt die Konformität nicht. Käufer sollten Folgendes anfordern:

  • Waschechtheitsprüfungsdaten für die gleiche Farbstoff- und Faserkombination, die in der Produktion verwendet wurde
  • Dokumentation, die den Formaldehydgehalt innerhalb oder unterhalb der geltenden gesetzlichen Grenzwerte bestätigt

Sylic E643 ist ein formaldehydfreies, kationisches Fixiermittel, das speziell für Baumwolle entwickelt wurde. Seine niedrigviskose Flüssigkeit löst sich bei allen Temperaturen leicht auf, auch im Winter, wenn hochviskose Alternativen schwer zu handhaben sind. Es eignet sich für Reaktiv-, Schwefel- und Direktfarbstoffe und hat nach der Behandlung nur minimale Auswirkungen auf den Farbton. Damit wird eines der häufigsten Probleme herkömmlicher kationischer Fixiermittel bei leuchtenden oder empfindlichen Farben gelöst. Für Anfragen zu Sylic E643 wenden Sie sich bitte an die Skychem Group.

Spezialfixiermittel für schwierige Farbtöne

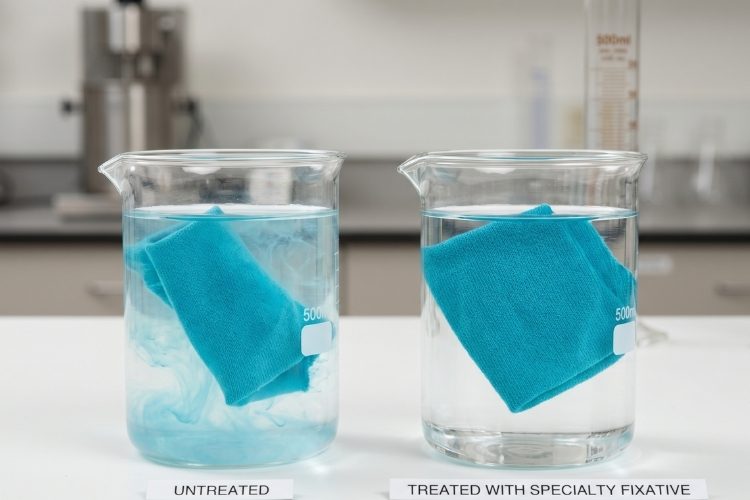
Bestimmte Farbstoff- und Farbkombinationen lassen sich schwieriger fixieren als andere. Türkisfarbene Reaktivfarbstoffe sind bekannt für ihre Resistenz gegenüber herkömmlichen kationischen Fixiermitteln. Die große Molekülstruktur von Türkisfarbstoffen schränkt die Wirksamkeit ionischer Fixiermittel ein, und Standarddosierungen reichen oft nicht aus, um die geforderte Lichtechtheit zu erreichen.

Spezielle Fixiermittel, die für diese Farbtöne entwickelt wurden, nutzen eine modifizierte chemische Zusammensetzung, um die Strukturmerkmale des Farbstoffs besser zu berücksichtigen. Das Fixiermittel Sylic D2826 Türkisblau ist für Reaktiv-, Direkt- und Schwefelfarbstoffsysteme mit besonderem Fokus auf Türkistöne formuliert und eignet sich auch für andere schwer zu fixierende Farben, bei denen Standardprodukte nicht ausreichen.
Substrat- und Farbstoffklassenkompatibilität

Baumwolle und Zellulosefasern

Baumwolle ist das wichtigste Substrat für Farbfixiermittel, was vor allem auf den weltweiten Umfang der Reaktivfärbung zurückzuführen ist. Der anionische Charakter der Reaktivfarbstoffe auf Baumwolle bewirkt, dass sie auf die Behandlung mit kationischen Fixiermitteln reagieren, und die relativ offene Faserstruktur ermöglicht es den Fixiermolekülen, effektiv einzudringen und zu interagieren.

Viskose, Lyocell und andere Zellulosefasern folgen ähnlichen Prinzipien, jedoch unterscheiden sich ihre Oberflächeneigenschaften so stark, dass die Dosierung des Fixiermittels und die Anwendungsbedingungen gegebenenfalls angepasst werden müssen. Insbesondere Modal und Lyocell können sich bei gleicher Fixiermittelkonzentration anders verhalten als herkömmliche Baumwolle. Daher ist eine Validierung im Labor vor der Produktionsausweitung ratsam.

Nylon- und Proteinfasern

Wolle und Nylon werden üblicherweise mit Säurefarbstoffen oder Metallkomplexfarbstoffen gefärbt. Die Verwendung von Fixiermitteln ist bei diesen Fasern weniger verbreitet als bei Baumwolle, aber in bestimmten Fällen angebracht, wenn die Waschechtheit über das hinaus verbessert werden muss, was der Färbeprozess allein erreicht.

Die chemische Zusammensetzung unterscheidet sich von der bei Baumwollanwendungen. Fixiermittel für Protein- und Polyamidfasern basieren häufig auf synthetischen Tanninen, Syntanen oder reaktiven Vernetzungssystemen anstatt auf herkömmlichen kationischen Polyaminprodukten, die bei diesen Substraten zu Farbveränderungen oder Oberflächenbeeinträchtigungen führen können.

Warum Fixiermittel nicht universell einsetzbar sind

Die folgende Tabelle fasst zusammen, wie die Fixativart mit gängigen Farbstoff- und Faserkombinationen übereinstimmt.

Faser Farbstoffklasse Empfohlener Fixativtyp
Baumwolle / Zellulose Reaktivfarbstoffe Kationische, formaldehydfreie Vernetzung
Baumwolle / Zellulose Direkte Farbstoffe Kationisch
Baumwolle / Zellulose Türkis reaktiv Spezielle kationische (türkisspezifische)
Kunststoffbälle Saure Farbstoffe Syntan, reaktive Vernetzung
Wolle / Seide Säure, Metallkomplex Syntan, Tieftemperaturreaktiv

Farbfixierer für Textilien

Anwendungsparameter

Dosierung nach Schattentiefe

Die Dosierung des Fixiermittels ist nicht bei allen Färbungen gleich. Dunklere Farbtöne enthalten mehr Farbstoff und mehr nicht fixierte Rückstände, weshalb sie in der Regel höhere Fixiermittelkonzentrationen benötigen, um das gleiche Echtheitsergebnis wie hellere Farbtöne zu erzielen. Eine Unterdosierung bei dunklen Farbtönen ist einer der häufigsten Gründe, warum die Fixierbehandlung nicht die gewünschten Ergebnisse liefert.

Die folgende Tabelle enthält Referenzdosierungsbereiche für Auspuff- und Polsteranwendungen am Beispiel von Sylic E643. Die genauen Dosierungen variieren je nach Produkt und sollten vor Produktionsbeginn durch Laborversuche bestätigt werden.

Farbtiefe Ausziehfärbung (owf) Polsterung (g/L)
Leicht 1.0% 10
Medium 2.0% 20
Dunkel 3.0% 30

Prozessbedingungen: Ausziehfärbung bei 40–50 °C für 20–30 min bei einem Flottenverhältnis von 1:10; Färben durch einmaliges Eintauchen und einmaliges Walzen, gefolgt von Trocknen bei 130 °C.

Temperatur, pH-Wert und Badverhältnis

Die meisten kationischen Fixiermittel werden bei Temperaturen zwischen 40 °C und 60 °C angewendet. Höhere Temperaturen können zwar die Fixiermittelaufnahme beschleunigen, erhöhen aber auch das Risiko von Farbveränderungen, insbesondere bei empfindlichen Farben. Der pH-Wert während der Fixierung ist typischerweise leicht sauer bis neutral, da alkalische Bedingungen die ionische Wechselwirkung zwischen Fixiermittel und Farbstoff beeinträchtigen können.

Als Referenzwert wird typischerweise ein kationisches, formaldehydfreies Fixiermittel wie Sylic E643 bei 40–50 °C für 20–30 Minuten im Flottenverhältnis 1:10 für das Ausziehfärben oder bei 10–30 g/L in einem Eintauch-Einwalzen-Paddelverfahren mit anschließender Trocknung bei 130 °C angewendet.

Flüssige vs. pulverförmige Fixiermittel

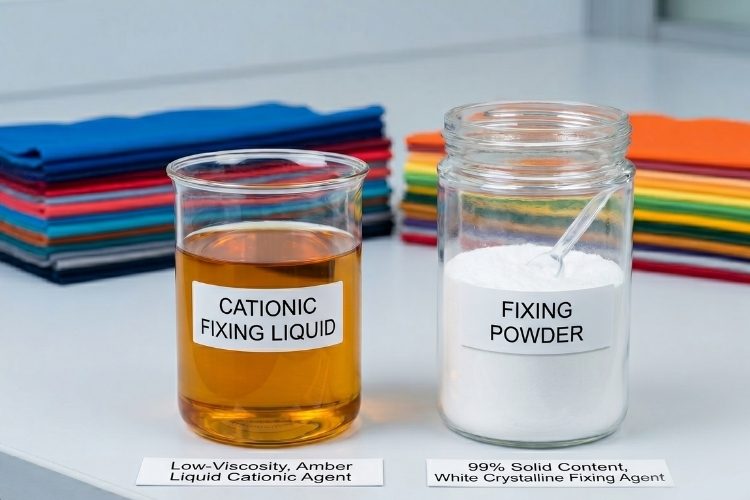
Kationische Fixiermittel sind sowohl in flüssiger als auch in pulverförmiger Form erhältlich. Jede Darreichungsform bietet je nach Produktionsumgebung praktische Vorteile.

Flüssige Fixiermittel wie Sylic D2801 lösen sich sofort auf und sind ohne Vorbereitung gebrauchsfertig. Dadurch eignen sie sich ideal für Anwendungen, bei denen eine schnelle Badvorbereitung und eine gleichbleibende Dosiergenauigkeit im Vordergrund stehen. Pulverförmige Fixiermittel wie Sylic D2811 Fixierpulver bieten einen Feststoffgehalt von 99 %, was das Verpackungsvolumen und das Versandgewicht reduziert und sie besonders dann bevorzugt, wenn Lagerplatz oder Transportkosten eine Rolle spielen.

Die Leistung beider Formate ist bei korrekter Anwendung vergleichbar. Die Wahl hängt in der Regel davon ab, wie eine Anlage die chemische Aufbereitung handhabt und welche Lager- und Logistikbeschränkungen bestehen.

Einseifen vor dem Fixieren

Das Einseifen vor der Fixierung ist unerlässlich. Nicht fixierte, hydrolysierte Farbstoffmoleküle auf der Faseroberfläche konkurrieren mit den korrekt gebundenen Farbstoffmolekülen um die Fixierungsstellen, wodurch die Wirksamkeit der Behandlung verringert und das Risiko von Oberflächenrückständen auf dem Gewebe erhöht wird. Die korrekte Vorgehensweise ist:

  1. Farbstoff
  2. STÜCKSEIFE
  3. Spülen
  4. Fixieren

Das Auslassen oder Verkürzen des Seifenvorgangs, um Zeit zu sparen, führt oft zu einer geringeren Endechtheit, als sie ohne jegliche Fixierbehandlung erreicht worden wäre.

Leistungsabwägungen, die man kennen sollte

Gewinn an Waschechtheit vs. Risiko von Farbveränderungen

Fixiermittel verbessern die Waschechtheit, können aber auch die Farbwahrnehmung verändern, insbesondere bei höheren Dosierungen oder empfindlichen Farben. Der zugrundeliegende Mechanismus ist primär die Veränderung der Oberflächenladung und der optischen Umgebung des Farbstoffmoleküls. Selbst eine moderate Behandlung mit kationischen Fixiermitteln kann eine leichte Farbvertiefung oder -abschwächung bewirken, die unter Umständen nicht den Farbspezifikationen des Produkts entspricht.

Eine Laborvalidierung vor Produktionsbeginn löst dieses Problem. Tests mit der vorgesehenen Dosierung gegen den Zielfarbton bestätigen die Verbesserung der Farbechtheit und stellen gleichzeitig sicher, dass jegliche Farbtonveränderung innerhalb der Toleranz liegt. Dieser Schritt ist besonders wichtig bei leuchtenden oder modischen Farben.

Einige formaldehydfreie Fixiermittel wurden speziell entwickelt, um diesen Effekt zu minimieren. Sylic E643 beispielsweise sorgt nach der Behandlung für geringe Farbveränderungen und ist daher eine praktische Option, wenn Farbstabilität bei leuchtenden oder modischen Farben Priorität hat. Kontaktieren Sie uns hier, um mehr zu erfahren.

Angaben zur Formaldehydfreiheit und tatsächliche Leistung

Der Wechsel zu formaldehydfreien Fixiermitteln wurde maßgeblich durch gesetzliche Vorgaben vorangetrieben. Moderne Alternativen erzielen jedoch hervorragende Farbechtheitsergebnisse ohne die Leistungseinbußen, die bei der Markteinführung dieser Produkte Anlass zur Sorge gaben. Ein formaldehydfreies Etikett allein garantiert weder die Einhaltung der Vorschriften noch die Leistung. Käufer sollten daher neben Dokumenten, die den Formaldehydgehalt innerhalb der geltenden gesetzlichen Grenzwerte bestätigen, auch Waschechtheitsprüfungsdaten anfordern.

Türkis und Reaktivschwarz: Gehäuse mit höherer Nachfrage

Türkisfarbene Reaktivfarbstoffe und bestimmte tiefe Reaktivschwarztöne stellen die größten Herausforderungen dar, wenn es darum geht, mit herkömmlichen Fixiermitteln die geforderten Echtheitswerte zu erreichen. Türkisfarbene Farbstoffe besitzen eine große, sperrige Molekülstruktur, die die ionische Wechselwirkung mit herkömmlichen kationischen Fixiermitteln einschränkt. Reaktivschwarz ist ein tiefer Farbton, bei dem selbst geringe Mengen an nicht fixiertem Restfarbstoff in Waschtests deutlich sichtbar sind.

Beide Anwendungsfälle profitieren von speziell entwickelten Produkten. Das Fixiermittel Sylic D2826 Türkisblau wurde speziell für diese anspruchsvollen Anwendungsfälle entwickelt und deckt Reaktiv-, Direkt- und Schwefelfarbstoffsysteme ab, bei denen herkömmliche Fixierverfahren keine zufriedenstellenden Ergebnisse liefern.
Fazit

Die Wahl des richtigen Fixiermittels erfordert mehr als nur die Zugabe eines Standardprodukts am Ende des Färbeprozesses. Farbstoffklasse, Fasertyp, Farbtiefe und Konformitätsanforderungen bestimmen, welches Produkt und welche Parameter tatsächlich zum gewünschten Ergebnis führen. Die Fixiermittel der Sylic-Serie von Skychem Group deckt das gesamte Spektrum dieser Anforderungen ab – von der Standard-Kationenbehandlung bis hin zu Speziallösungen für schwierige Farbtöne. Kontaktieren Sie Skychem Group, um Ihre spezifische Anwendung zu besprechen und ein Muster oder ein Angebot anzufordern.


Weitere Lesungen:

  1. Auswirkungen der Vorbehandlung auf die Stoffqualität und Farbechtheit
  2. Delta E 2000: Häufige Fehlerquellen bei der Textilfarbmessung

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

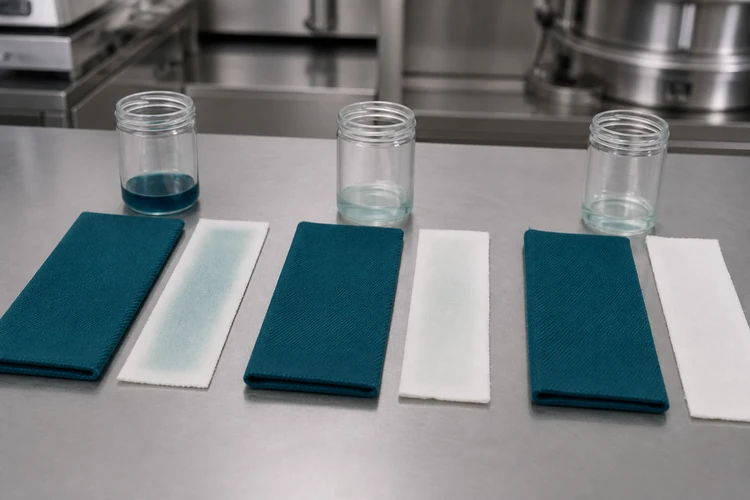
2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Reduktionsreinigung beim Färben von Polyester: Ein vollständiger Leitfaden

Inhaltsverzeichnis Was ist Reduktionsrodung? Definition und Zweck Rolle beim Dispersionsfärben Einfluss auf die Farbechtheit Häufige Qualitätsmängel Wann ist eine Reduktionsreinigung erforderlich? Dunkle und mittlere Farbtöne Rezepturen mit hoher Farbstoffkonzentration Mischungen mit Zellulosefasern Wann kann auf die Reduktionsreinigung verzichtet werden? Prozess und Kontrolle Typische Rezeptur und Parameter Temperatur- und pH-Wert-Kontrolle Vermeidung von Über- oder Unterreduktion Spülen und Neutralisieren Auswahl der richtigen Reduktionsmittel Natriumhydrosulfit Schwefelfreie Reduktionsmittel Niedrigtemperatur- und nachhaltige Optionen Farbstoffe mit hoher Waschechtheit zur Reduzierung der Reinigungslast Fehlerbehebung Häufige Probleme Schlechte Waschechtheit nach der Reinigung Farbtonveränderung oder Mattierung Fazit FAQs Was passiert, wenn man die Reduktionsreinigung überspringt? Reduzierendes Waschen vs. normales Waschen? Ist das auch bei niedriger Temperatur möglich? Hydrosulfit vs. schwefelfreie Mittel? Eine Charge, die in der Maschine perfekt aussieht, kann Tage später dennoch einen Waschechtheitstest nicht bestehen. In den meisten Fällen liegt die Ursache in nicht fixiertem Dispersionsfarbstoff, der auf der Faseroberfläche zurückgeblieben ist, und die Fixierung erfolgt durch Reduktionsklärung. Dieser Leitfaden behandelt, wann der jeweilige Schritt notwendig ist, die zugrunde liegende Chemie und wie man von der Laboranalyse bis zur Massenproduktion konsistente Ergebnisse erzielt. Was ist Reduktionsrodung? Definition und Zweck Die Reduktionsklärung ist eine Nachfärbebehandlung, bei der Dispersionsfarbstoffe entfernt werden, die nicht in die Polyesterfasern eingedrungen oder an ihnen fixiert wurden. Beim Färben bei hohen Temperaturen bleiben einige Farbstoffmoleküle auf der Faseroberfläche zurück, anstatt in die Polymerstruktur zu diffundieren. Unbehandelt reibt sich dieser Restfarbstoff beim Waschen ab und blutet aus, wodurch die Farbechtheit insgesamt abnimmt. Ein Reduktionsbad löst den Oberflächenfarbstoff auf und entfernt ihn, sodass nur der Farbstoff zurückbleibt, der sich im Inneren der Faser festgesetzt hat. Rolle bei der Dispersionsfärbung: Die Reduktionsklärung erfolgt am Ende des Dispersionsfärbezyklus, nach dem Hauptfärbeprozess und vor dem abschließenden Spülen. Es handelt sich um einen Teil eines umfassenderen Färbeprozesses für Polyester, der auch Vorbehandlung, Färben und Veredelung umfasst. Auf der Seite „Anwendungslösungen für das Färben von Polyester“ wird erläutert, wie diese Schritte zusammenhängen, und es werden für jeden Schritt empfohlene Hilfsmittel genannt. Auswirkungen auf die Farbechtheit Wasch- und Reibechtheit gehören zu den Spezifikationen, die Käufer vor der Annahme einer Lieferung am genauesten prüfen. Oberflächenfarbstoffe, die nicht entfernt wurden, sind nur schwach gebunden und lassen sich leicht auswaschen. Genau das sollen standardisierte Tests wie die Waschechtheitsprüfungen der AATCC erkennen. Ein fachgerecht durchgeführter Reduktionsreinigungsschritt verbessert diese Ergebnisse, indem er den Farbstoff entfernt, der andernfalls zu einem Fehlschlag des Tests führen würde. Häufige Qualitätsmängel: Webereien, die die Reduktionsreinigung auslassen oder nur unzureichend durchführen, weisen häufig ein wiederkehrendes Problemmuster auf: Abfärben auf hellere Kleidungsstücke in derselben Waschladung, Verfärbungen auf Verpackungen oder Besätzen während Transport und Lagerung, matte oder trübe Farbtöne im Vergleich zum freigegebenen Laborfärbemittel, zurückgewiesene Lieferungen nach fehlgeschlagener Echtheitsprüfung im Labor des Käufers. Diese Probleme lassen sich fast immer auf Restfarbstoffe aus Dispersionsfarbstoffen zurückführen und nicht auf einen Fehler in der Farbstoffrezeptur selbst. Deshalb verdient die Reduktionsreinigung die gleiche Aufmerksamkeit wie der darauf folgende Färbeprozess. Wenn eine Reduktionsaufhellung erforderlich ist Dunkle und mittlere Farbtöne Dunklere und mittlere Farbtöne erfordern höhere Farbstoffkonzentrationen, wodurch naturgemäß mehr unfixierter Farbstoff auf der Faseroberfläche verbleibt. Das Skycron-Dispersionsfarbstoffsortiment deckt sowohl Färbe- als auch Druckanwendungen in dunklen, mittleren und leuchtenden Farbtönen ab, und die Kombination dieser Farbstoffe mit einem geeigneten Reduktions- und Aufhellungsschritt ist Standardpraxis, um bei diesen größeren Farbtiefen eine akzeptable Echtheit zu erzielen. Rezepturen mit hoher Farbstoffkonzentration Jede Rezeptur mit einem hohen Gesamtfarbstoffanteil bezogen auf das Stoffgewicht (% owf) profitiert von einer Reduktionsaufhellung, und zwar nicht nur dunkle Farbtöne. Als allgemeine Orientierungshilfe gruppieren Textilfabriken die Farbtiefe üblicherweise wie folgt: Farbtiefe Typische Farbstoffkonzentration Reduzierung Aufhellung Unter 1 % owf Oft optional Medium 1 bis 3 % owf Empfohlene dunkle Farbe: Über 3 % owf Diese Angaben dienen lediglich als allgemeine Richtlinie und stellen keine feste Regel dar, da Farbstoffklasse, Fasermischung und Echtheitsziele den Schwellenwert verändern. Auch Mehrfarbstoffkombinationen, die für präzise individuelle Farbtöne verwendet werden, unterliegen dieser Logik, da die Kombination mehrerer Farbstoffklassen selbst bei einem moderaten Gesamtprozentsatz unterschiedliche Mengen an Oberflächenrückständen hinterlassen kann. Mischungen mit Zellulosefasern: Polyester-Baumwoll- und Polyester-Viskose-Mischungen bergen ein zusätzliches Risiko. Dispersionsfarbstoffe, die sich nicht an den Polyesteranteil anhaften, können die Zellulosefasern verfärben und so eine unerwünschte Farbverschiebung im gesamten Gewebe verursachen. Durch die Reduzierung der Lichtdurchlässigkeit wird der beabsichtigte Kontrast bzw. die einheitliche Farbgebung über beide Fasertypen hinweg erhalten. Wann kann darauf verzichtet werden? Sehr helle Farbtöne mit geringer Farbstoffbeladung benötigen manchmal keinen vollständigen Reduktions- und Klärungszyklus, insbesondere bei Verwendung von Farbstoffen mit hoher Ausziehkraft und gut kontrollierten Färbebedingungen. In diesem Fall kann ein einfacher Heißwaschgang ausreichen. Das Auslassen dieses Arbeitsschritts sollte dennoch eine bewusste Entscheidung sein, die auf den Anforderungen an Farbtiefe und Lichtechtheit basiert, und keine Abkürzung, die aus Zeitgründen genommen wird. Prozess und Kontrolle Typische Rezeptur und Parameter Ein Standard-Alkalireduktionsbad enthält ein Reduktionsmittel, Natronlauge oder Soda und ein Netz- oder Dispergiermittel. Schwefelfreie Säureklärsysteme, die bei einem niedrigeren pH-Wert arbeiten, werden zunehmend als Alternative eingesetzt. Ein allgemeiner Ausgangspunkt sieht folgendermaßen aus: Parameter Typischer Bereich Reduktionsmittel 2 bis 4 g/L Alkali (NaOH oder Soda) 2 bis 4 g/L Temperatur 70 bis 80 °C Zeit 15 bis 20 Minuten Flottenverhältnis 1:8 bis 1:15 Diese Werte variieren je nach Farbtiefe, Farbstoffklasse und Fasermischung, daher sollten Laborversuche die endgültige Rezeptur bestätigen, bevor die Produktion auf größere Mengen hochskaliert wird. Kontrolle von Temperatur und pH-Wert Temperatur und pH-Wert sind die beiden Variablen, die die Aufhellungseffizienz am stärksten beeinflussen: Zu kühl oder zu kurz: Es bleiben Farbstoffreste zurück, und die Farbechtheit leidet. Zu hohe Temperaturen oder zu alkalische Bedingungen können die Oberfläche oder die Haptik des Polyesters beeinträchtigen. Die meisten herkömmlichen Rezepte zielen auf einen leicht alkalischen pH-Wert zwischen 9 und 11 ab. Säurebasierte schwefelfreie Systeme hingegen arbeiten je nach verwendetem Produkt in einem neutralen bis leicht sauren Bereich, sodass der pH-Zielwert immer der gewählten Chemie entsprechen sollte und nicht einer einzigen festen Regel. Über- oder Unterreduktion vermeiden: Eine Unterreduktion hinterlässt Farbstoffreste an der Oberfläche, die sich später als schlechte Lichtechtheit bemerkbar machen. Eine zu starke Reduktion entfernt den ordnungsgemäß fixierten Farbstoff aus der Faser, was zu Farbverlust, Mattheit oder ungleichmäßigem Farbergebnis führt.

Mehr entdecken »
C0 vs. C6 wasserabweisende Oberflächen

C0- vs. C6-Wasserabweisende Ausrüstung: Welche passt zu Ihren Textilien?

Inhaltsverzeichnis Die Chemie hinter C0 und C6 Was ist C6 DWR? Was ist C0 DWR? Wichtigste strukturelle Unterschiede Leistungsvergleich Wasser- und Ölabweisung Haltbarkeit und Waschbeständigkeit Atmungsaktivität und Griff Globale regulatorische Rahmenbedingungen REACH und EU-Beschränkungen Vorschriften der US-Bundesstaaten Anforderungen von Marken und Einzelhändlern Anwendungsfälle nach Branche Outdoor und Sportbekleidung Arbeitskleidung und Schutztextilien Heimtextilien und Polstermöbel Die richtige Ausrüstung auswählen Wichtige Faktoren zu berücksichtigen Test- und Zertifizierungstipps Fazit FAQs Was ist der Unterschied zwischen C0- und C6-Ausrüstungen? Ist C6 DWR verboten? Ist C0 genauso leistungsfähig wie C6? Wie wähle ich zwischen C0 und C6? Fragt man heute einen Stofflieferanten nach einer wasserabweisenden Ausrüstung, erhält man mit hoher Wahrscheinlichkeit zwei sehr unterschiedliche Antworten: C6 oder C0. Beide Produkte versprechen, Textilien trocken zu halten. Nur eine Marke steht derzeit unter dem Druck von Regulierungsbehörden in der EU, Kalifornien und New York sowie von großen Bekleidungsmarken, ihre Produkte schrittweise abzuschaffen. Für Käufer, die derzeit wasserabweisende Textilien beschaffen, geht es bei der Auswahl nicht mehr nur um die Leistung. Es geht darum, welche chemischen Produkte in zwei Jahren auf Ihrem Zielmarkt noch verkaufsfähig sein werden. Die Chemie hinter C0 und C6 Was ist C6 DWR? C6 Durable Water Repellent (DWR)-Ausrüstungen verwenden kurzkettige Fluorkohlenstoffpolymere, insbesondere fluorierte Seitenketten mit sechs Kohlenstoffatomen, um einzelne Fasern zu beschichten. Durch diese chemische Reaktion wird die Oberflächenenergie der Faser auf etwa 12 mJ/m² gesenkt, was unterhalb der Oberflächenspannung der meisten Wasser- und Öle liegt. Das Ergebnis sind C6-Oberflächen, die sowohl wasser- als auch ölabweisend sind – eine Kombination, die nur wenige fluorfreie Systeme vollständig erreichen können. Die C6-Chemie hat die älteren C8-Fluortelomer-Beschichtungen vor über einem Jahrzehnt abgelöst. C8 wird zu PFOA abgebaut, einer Substanz, die dafür bekannt ist, in der Umwelt persistent und bioakkumulativ zu sein. C6 wird stattdessen zu Perfluorhexansäure (PFHxA) abgebaut, die eine kürzere Halbwertszeit in der Umwelt und ein geringeres Bioakkumulationspotenzial aufweist. Allerdings unterliegt PFHxA nicht der behördlichen Kontrolle, wie im Abschnitt „Compliance“ weiter unten erläutert wird. Für Käufer, die C6-Produkte beziehen, kombinieren Formulierungen wie der Skyguard C6-C8 Waterproofer Wasser- und Ölbeständigkeit mit guter Waschechtheit auf Zellulose- und Kunstfasern, werden in typischen Dosierungen von 10 bis 40 g/L angewendet und ohne PFOS, PFOA oder APEO hergestellt. Was ist C0 DWR? C0 bezieht sich auf fluorfreie wasserabweisende Chemie. Anstelle von Fluorkohlenstoff-Seitenketten setzen C0-Ausrüstungen auf Dendrimer-, Wachs- oder Polyurethan-basierte Polymere, um eine hydrophobe Faseroberfläche zu erzeugen. Diese Systeme erreichen typischerweise eine Oberflächenenergie von 20 bis 25 mJ/m², was ausreicht, um Wasser effektiv abzuweisen, aber im Allgemeinen nicht ausreicht, um eine starke Ölabweisung zu gewährleisten. Die Nachfrage nach CO-Beschichtungen wächst rasant, da diese kein PFAS-bezogenes Compliance-Risiko bergen – ein Faktor, der mit der Ausweitung des regulatorischen Rahmens von Jahr zu Jahr an Bedeutung gewinnt. Produktreihen wie die fluorfreie Imprägniermittellinie Skyguard werden je nach gewünschter Haltbarkeit mit etwa 10 bis 80 g/L angewendet, enthalten kein APEO und sind für Textilien konzipiert, bei denen Ölabweisung keine funktionelle Anforderung darstellt, darunter die meisten Oberbekleidungsstücke, Heimtextilien und Modeartikel. Wichtigste strukturelle Unterschiede Attribut C6 (Fluorkohlenstoff) C0 (Fluorfrei) Oberflächenenergie ca. 12 mJ/m² ca. 20 bis 25 mJ/m² Wasserabweisung Ausgezeichnet Gut bis ausgezeichnet Ölabweisung Ja Gering oder kein PFAS-Gehalt Vorhanden (PFHxA-basiert) Keine Typische Aushärtungstemperatur 150 bis 160 °C 160 bis 180 °C Leistungsvergleich Wasser- und Ölabweisung C6-Ausrüstungen bleiben der Maßstab, wo immer neben Wasserabweisung auch Beständigkeit gegen Öl, Fett oder organische Flecken erforderlich ist, wie z. B. bei Arbeitskleidung, die Maschinenölen ausgesetzt ist, oder Schürzen mit Lebensmittelkontakt. C0-Ausrüstungen haben den größten Teil der Lücke in Bezug auf reine Wasserabweisung geschlossen, wobei viele neuere Formulierungen bei standardisierten Wasserbeständigkeitstests Ergebnisse erzielen, die mit C6 vergleichbar sind. Bei ölhaltigen Flecken weisen C0-Lackierungen jedoch noch immer Schwächen auf. Haltbarkeit und Waschbeständigkeit Beide chemischen Verfahren beruhen bei der ersten Anwendung auf physikalischer Adsorption am Stoff, wobei diese Bindung mit wiederholtem Waschen und dem Kontakt mit Waschmitteln zunehmend schwächer wird. Ein Vernetzungsmittel verlängert die Waschbeständigkeit, indem es DWR-Polymerketten untereinander und mit reaktiven Gruppen auf der Faseroberfläche verbindet und so eine lose adsorbierte Beschichtung in eine chemisch verankerte umwandelt. Das Sylic-Vernetzungsmittel wird beispielsweise im selben Bad mit 10 bis 30 Prozent der Menge des wasserabweisenden Mittels dosiert, enthält kein APEO, PFOA, PFOS oder Formaldehyd und ist sowohl mit C6- als auch mit fluorfreien Systemen kompatibel, was es zu einer praktischen Ergänzung macht, wenn eine Beschichtung 20 oder mehr industrielle oder Haushaltswaschzyklen überstehen muss. Atmungsaktivität und Griffigkeit Sowohl die C0- als auch die C6-Ausrüstung beschichten die Faseroberfläche, anstatt die Porenräume zwischen den Garnen zu füllen, sodass die Atmungsaktivität bei korrekter Applikation im Allgemeinen erhalten bleibt. Zwei Faktoren beeinträchtigen dieses Gleichgewicht am häufigsten: Eine Überdosierung des Ausrüstungsmittels, die die Porosität zwischen den Garnen teilweise blockieren und den Griff des Gewebes versteifen kann; und eine ungleichmäßige Badkonzentration, die lokal begrenzte Bereiche mit hohem Zusatz über die gesamte Stoffbreite erzeugt. C0-Ausrüstungen erfordern manchmal etwas höhere Auftragsmengen, um die Wasserabweisung von C6 zu erreichen, weshalb Dosierungsgenauigkeit und Badgleichmäßigkeit besonders wichtig sind, um ein weiches, atmungsaktives Ergebnis zu erzielen. Globale Regulierungslandschaft REACH und EU-Beschränkungen Die EU reguliert PFAS in Textilien im Rahmen von REACH Anhang XVII. Ab 2026 gelten in der EU und im EWR Beschränkungen für PFHxA, ein Abbauprodukt der C6-Chemie. Eine weitergehende Beschränkung, die die gesamte PFAS-Familie umfasst, wird derzeit von der Europäischen Chemikalienagentur geprüft. Käufer und Marken, die für den EU-Markt einkaufen, sollten C6 als eine Chemikalie unter zunehmendem regulatorischem Druck und nicht als langfristig sichere Option betrachten und die regulatorischen Aktualisierungen der ECHA zu PFAS hinsichtlich des aktuellen Anwendungsbereichs und der Zeitpläne im Auge behalten. Die Regulierung durch die US-Bundesstaaten beschränkt sich nicht auf die EU. Zwei US-Bundesstaaten haben bereits PFAS-Beschränkungen speziell für Textilien und Bekleidung erlassen: Kalifornien AB 1817 verbietet die Herstellung, den Vertrieb und den Verkauf neuer Textilartikel, die absichtlich hinzugefügte PFAS in einer Menge von über 100 ppm organischem Fluor enthalten, ab dem 1. Januar 2025, wobei der Grenzwert ab dem 1. Januar 2027 auf 50 ppm sinkt. Die Schutzbestimmungen für Outdoor-Bekleidung bei extrem nassen Bedingungen wurden bis zum 1. Januar 2028 verlängert. Die vollständigen Anforderungen sind im offiziellen Gesetzestext aufgeführt. Das New Yorker Umweltschutzgesetz § 37-0121 verbietet den Verkauf neuer Bekleidung

Mehr entdecken »
Fertige Rolle aus königsblauem Nylonstoff.

Färbefehler bei Nylon: Ursachen und Verfahren zur Behebung

Inhaltsverzeichnis Häufige Färbefehler bei Nylon Ungleichmäßiger Farbton und Schlierenbildung Listing- und Barre-Ring-, Tippy- und Frosting-Effekte Die drei Hebel hinter jedem Fehler pH-Profil Aufheizrate und Anfärbezone Auswahl und Dosierung des Verzögerers Fehlersuche nach Symptomen Skychem-Lösungen für die Nylonfärbung FAQs Welcher pH-Wert ist am besten für die Säurefärbung von Nylon geeignet? Warum färbt sich mein Nylon ungleichmäßig? Wie verhindern Verzögerer ungleichmäßiges Färben? Bei welcher Temperatur sollte ich Nylon färben? Nylon schlägt schnell zu. Säurefarbstoffe binden sich innerhalb von Minuten an ihre Aminogruppen, sodass bereits ein geringfügig ungenaues Verfahren zu einem ungleichmäßigen Farbton führen kann, bevor dieser sich überhaupt ausgleichen kann. Streifen, Neigungen, Streifen und eine gesprenkelte, unruhige Oberfläche auf Nylon lassen sich fast immer auf einen der drei steuerbaren Faktoren zurückführen: pH-Wert, Temperatur oder das Verzögerungssystem. Dieser Artikel beschreibt, wie man die einzelnen Fehler erkennt und welche Anpassungen im Prozess nötig sind, um ein erneutes Auftreten zu verhindern. Häufige Färbefehler bei Nylon: Die korrekte Benennung eines Fehlers ist der erste Schritt zu dessen Behebung. Die drei unten aufgeführten Muster decken den größten Teil dessen ab, was auf Nylon vorkommt, und jedes weist auf eine andere Ursache hin. Ungleichmäßige Farbgebung und Flüchtigkeit Ungleichmäßige Färbung ist die Oberkategorie: Flecken, Tupfen oder ein Farbton, der einfach nicht über den gesamten Stoff hinweg einheitlich ist. Eine spezifischere Form davon ist das sogenannte „Fitteriness“, ein gesprenkeltes, körniges Aussehen, bei dem benachbarte Filamente den Farbstoff unterschiedlich schnell aufnehmen. Das ist das deutlichste Zeichen dafür, dass der Farbstoff schneller einwirkte, als die Faser sich ausgleichen konnte. Listing und Barre Listing ist ein Farbunterschied zwischen der Stoffbreite und der Stoffmitte bzw. zwischen Webkante und Stoffmitte. Barre erscheint als horizontale Balken oder Streifen, die mit den Kursen oder Picks verlaufen. Was diese beiden von der Zerstreuung unterscheidet, ist das Muster: Listung und Barre folgen einer definierten Richtung in Breiten- oder Längenrichtung, während die Zerstreuung zufällig erfolgt. Ring-, Tippy- und Frosty-Effekte Ringfärbung und Tippy-Färbung sind verwandte, aber unterschiedliche Durchdringungsfehler, und es lohnt sich, sie zu unterscheiden. Bei der Ringfärbung erfolgt die Färbung quer zum Faserquerschnitt: Der Farbstoff bleibt in der äußeren Hülle konzentriert und diffundiert nie vollständig bis zum Kern, sodass ein geschnittenes Filament einen farbigen Ring um einen hellen oder weißen Kern aufweist, obwohl die Oberfläche vollständig gefärbt aussieht. Bei der sogenannten Tippy-Färbung handelt es sich um einen Unterschied in Längsrichtung, bei dem die Spitze einer Filament- oder Stapelfaser mehr oder weniger Farbstoff aufnimmt als der Faserkörper, in der Regel weil die Spitze eine andere Wärmegeschichte oder einen anderen Oberflächenzustand aufweist als der Rest der Faser. Frostige Effekte zeigen sich eher als eine insgesamt blasse, verwaschene Oberfläche denn als ein gerichtetes Muster. Alle drei Fälle deuten auf dasselbe zugrundeliegende Problem hin: Der Farbstoff ist nicht vollständig in die Faser eingedrungen, auch wenn der Farbton aus der Ferne dem Standard nahekommt. Die drei Hebel hinter jedem Defekt Die meisten Defekte bei Nylon-Rollos lassen sich auf pH-Wert, Temperatur oder das Verzögerungssystem zurückführen, die gegeneinander statt zusammenwirken. Jeder der folgenden Hebel beschreibt den Mechanismus, die typische Fehlerursache und die Lösung. pH-Profil In einem sauren Bad nehmen die Aminogruppen an den Enden der Nylon-Polymerketten ein Proton auf und werden positiv geladen, während die Sulfonatgruppen an den Säurefarbstoffmolekülen eine negative Ladung tragen. Die beiden ziehen sich an und knüpfen eine Bindung. Der pH-Wert bestimmt, wie viele dieser Stellen aktiv sind, wie schnell der Farbstoff sie erreicht und wie fest er sich dort festsetzt. Der häufigste Verfahrensfehler besteht darin, den pH-Wert des Bades zu stark oder zu früh abzusenken. Wenn das Bad sauer wird, bevor die Ware gleichmäßig benetzt ist und zirkuliert, färbt sich das Bad schlagartig und es entstehen Streifen oder Stellen, die sich auch durch langes Einwirken der Temperatur nicht mehr korrigieren lassen. Ein zu hoher pH-Wert oder ein pH-Wert, der im Laufe des Zyklus schwankt, führt zum gegenteiligen Problem: schwache Erschöpfung und eine von Charge zu Charge schwankende Schattentiefe. Unterschiedliche Säurefarbstoffklassen erfordern unterschiedliche pH-Bereiche: Egalisierfarbstoffe: etwa pH 5.5 bis 7.0, damit der Farbstoff wandern und sich selbst korrigieren kann. Walzfarbstoffe (eine Klassifizierung, die aus der Wollfärbeterminologie übernommen wurde, aber auch für Nylon Standard ist): etwa pH 4.0 bis 5.0 für tiefere Farbtöne und stärkere Nassechtheit, mit geringerer Toleranz gegenüber Prozessschwankungen. Diese Bereiche sind Ausgangspunkte. Überprüfen Sie die Ergebnisse anhand des technischen Datenblatts des Farbstofflieferanten und anhand von Teststreifen aus dem eigenen Labor. Übertragen Sie niemals ein Rezept von der Wollfärberei, da dort das pH-Schema für die Egalisierung und das Vermahlen von Farbstoffen in die entgegengesetzte Richtung verläuft. Die gleiche Vorsicht ist auch bei Nylon selbst geboten: Nylon 6 und Nylon 6,6 können unter identischen pH- und Temperaturbedingungen unterschiedlich aushärten und sich unterschiedlich aufbauen, und der Wechsel zwischen Substraten oder Farbstofflieferanten bei einer nicht verifizierten Rezeptur ist eine häufige, vermeidbare Ursache für Farbabweichungen. Bevor das Produkt in die Massenproduktion geht, muss jede Änderung der Faserart oder der Farbstoffquelle durch eine frische Laborprobe und einen Pilotlauf bestätigt werden. Die Lösung besteht in einer reproduzierbaren pH-Kurve anstelle eines einzelnen Zielwerts. Ein langsam wirkender Säuredonator, der den pH-Wert mit steigender Temperatur allmählich senkt, sorgt für eine kontrollierte und nicht plötzliche Wirkung und macht so das Rätselraten bei der manuellen Dosierung zum falschen Zeitpunkt im Zyklus überflüssig. Die Aufheizrate und die Temperatur der Auftreffzone bestimmen, wann und wie schnell sich der Farbstoff bewegt. Bei Nylon findet die größte Aufnahme in einem engen Temperaturfenster statt, typischerweise zwischen 70 und 90 °C, wo sich die Faserstruktur öffnet und der Farbstoff eindringt. Nylon verfügt über eine begrenzte Anzahl von Farbstoffstellen, und Säurefarbstoffe binden sich fast sofort an diese, sobald die Bedingungen dies zulassen; ein zu schnelles Durchfahren der Auftreffzone führt zu einer ungleichmäßigen Fixierung des Farbstoffs, ohne dass eine anschließende Glättung möglich ist. Die ersten zehn bis fünfzehn Minuten des Streiks bestimmen weitgehend den Ausgang der gesamten Streikwelle. Das obige Diagramm zeigt, wie sich dies in einem typischen Zyklus auswirkt: eine flache Benetzungs- und Zirkulationsphase, ein kontrollierter Anstieg, der sich in der 70 bis 90°C-Auftreffzone verlangsamt, ein Verweilen nahe dem Siedepunkt zur Migration und Nivellierung und eine kontrollierte Abkühlung. Die Vorbereitungen beginnen schon vor dem eigentlichen Streik: Zuerst muss eine vollständige, gleichmäßige Benetzung und eine stetige Zirkulation sichergestellt werden. Die Temperatur wird kontrolliert erhöht, oft mit einer Geschwindigkeit von etwa 1 °C pro Minute und im Bereich von 70 bis 90 °C noch langsamer.

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Teilen Sie uns Ihre Projektanforderungen, das Land und den vorgesehenen Anwendungsbereich mit.

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Reduktionsreinigung beim Färben von Polyester: Ein vollständiger Leitfaden

Inhaltsverzeichnis Was ist Reduktionsrodung? Definition und Zweck Rolle beim Dispersionsfärben Einfluss auf die Farbechtheit Häufige Qualitätsmängel Wann ist eine Reduktionsreinigung erforderlich? Dunkle und mittlere Farbtöne Rezepturen mit hoher Farbstoffkonzentration Mischungen mit Zellulosefasern Wann kann auf die Reduktionsreinigung verzichtet werden? Prozess und Kontrolle Typische Rezeptur und Parameter Temperatur- und pH-Wert-Kontrolle Vermeidung von Über- oder Unterreduktion Spülen und Neutralisieren Auswahl der richtigen Reduktionsmittel Natriumhydrosulfit Schwefelfreie Reduktionsmittel Niedrigtemperatur- und nachhaltige Optionen Farbstoffe mit hoher Waschechtheit zur Reduzierung der Reinigungslast Fehlerbehebung Häufige Probleme Schlechte Waschechtheit nach der Reinigung Farbtonveränderung oder Mattierung Fazit FAQs Was passiert, wenn man die Reduktionsreinigung überspringt? Reduzierendes Waschen vs. normales Waschen? Ist das auch bei niedriger Temperatur möglich? Hydrosulfit vs. schwefelfreie Mittel? Eine Charge, die in der Maschine perfekt aussieht, kann Tage später dennoch einen Waschechtheitstest nicht bestehen. In den meisten Fällen liegt die Ursache in nicht fixiertem Dispersionsfarbstoff, der auf der Faseroberfläche zurückgeblieben ist, und die Fixierung erfolgt durch Reduktionsklärung. Dieser Leitfaden behandelt, wann der jeweilige Schritt notwendig ist, die zugrunde liegende Chemie und wie man von der Laboranalyse bis zur Massenproduktion konsistente Ergebnisse erzielt. Was ist Reduktionsrodung? Definition und Zweck Die Reduktionsklärung ist eine Nachfärbebehandlung, bei der Dispersionsfarbstoffe entfernt werden, die nicht in die Polyesterfasern eingedrungen oder an ihnen fixiert wurden. Beim Färben bei hohen Temperaturen bleiben einige Farbstoffmoleküle auf der Faseroberfläche zurück, anstatt in die Polymerstruktur zu diffundieren. Unbehandelt reibt sich dieser Restfarbstoff beim Waschen ab und blutet aus, wodurch die Farbechtheit insgesamt abnimmt. Ein Reduktionsbad löst den Oberflächenfarbstoff auf und entfernt ihn, sodass nur der Farbstoff zurückbleibt, der sich im Inneren der Faser festgesetzt hat. Rolle bei der Dispersionsfärbung: Die Reduktionsklärung erfolgt am Ende des Dispersionsfärbezyklus, nach dem Hauptfärbeprozess und vor dem abschließenden Spülen. Es handelt sich um einen Teil eines umfassenderen Färbeprozesses für Polyester, der auch Vorbehandlung, Färben und Veredelung umfasst. Auf der Seite „Anwendungslösungen für das Färben von Polyester“ wird erläutert, wie diese Schritte zusammenhängen, und es werden für jeden Schritt empfohlene Hilfsmittel genannt. Auswirkungen auf die Farbechtheit Wasch- und Reibechtheit gehören zu den Spezifikationen, die Käufer vor der Annahme einer Lieferung am genauesten prüfen. Oberflächenfarbstoffe, die nicht entfernt wurden, sind nur schwach gebunden und lassen sich leicht auswaschen. Genau das sollen standardisierte Tests wie die Waschechtheitsprüfungen der AATCC erkennen. Ein fachgerecht durchgeführter Reduktionsreinigungsschritt verbessert diese Ergebnisse, indem er den Farbstoff entfernt, der andernfalls zu einem Fehlschlag des Tests führen würde. Häufige Qualitätsmängel: Webereien, die die Reduktionsreinigung auslassen oder nur unzureichend durchführen, weisen häufig ein wiederkehrendes Problemmuster auf: Abfärben auf hellere Kleidungsstücke in derselben Waschladung, Verfärbungen auf Verpackungen oder Besätzen während Transport und Lagerung, matte oder trübe Farbtöne im Vergleich zum freigegebenen Laborfärbemittel, zurückgewiesene Lieferungen nach fehlgeschlagener Echtheitsprüfung im Labor des Käufers. Diese Probleme lassen sich fast immer auf Restfarbstoffe aus Dispersionsfarbstoffen zurückführen und nicht auf einen Fehler in der Farbstoffrezeptur selbst. Deshalb verdient die Reduktionsreinigung die gleiche Aufmerksamkeit wie der darauf folgende Färbeprozess. Wenn eine Reduktionsaufhellung erforderlich ist Dunkle und mittlere Farbtöne Dunklere und mittlere Farbtöne erfordern höhere Farbstoffkonzentrationen, wodurch naturgemäß mehr unfixierter Farbstoff auf der Faseroberfläche verbleibt. Das Skycron-Dispersionsfarbstoffsortiment deckt sowohl Färbe- als auch Druckanwendungen in dunklen, mittleren und leuchtenden Farbtönen ab, und die Kombination dieser Farbstoffe mit einem geeigneten Reduktions- und Aufhellungsschritt ist Standardpraxis, um bei diesen größeren Farbtiefen eine akzeptable Echtheit zu erzielen. Rezepturen mit hoher Farbstoffkonzentration Jede Rezeptur mit einem hohen Gesamtfarbstoffanteil bezogen auf das Stoffgewicht (% owf) profitiert von einer Reduktionsaufhellung, und zwar nicht nur dunkle Farbtöne. Als allgemeine Orientierungshilfe gruppieren Textilfabriken die Farbtiefe üblicherweise wie folgt: Farbtiefe Typische Farbstoffkonzentration Reduzierung Aufhellung Unter 1 % owf Oft optional Medium 1 bis 3 % owf Empfohlene dunkle Farbe: Über 3 % owf Diese Angaben dienen lediglich als allgemeine Richtlinie und stellen keine feste Regel dar, da Farbstoffklasse, Fasermischung und Echtheitsziele den Schwellenwert verändern. Auch Mehrfarbstoffkombinationen, die für präzise individuelle Farbtöne verwendet werden, unterliegen dieser Logik, da die Kombination mehrerer Farbstoffklassen selbst bei einem moderaten Gesamtprozentsatz unterschiedliche Mengen an Oberflächenrückständen hinterlassen kann. Mischungen mit Zellulosefasern: Polyester-Baumwoll- und Polyester-Viskose-Mischungen bergen ein zusätzliches Risiko. Dispersionsfarbstoffe, die sich nicht an den Polyesteranteil anhaften, können die Zellulosefasern verfärben und so eine unerwünschte Farbverschiebung im gesamten Gewebe verursachen. Durch die Reduzierung der Lichtdurchlässigkeit wird der beabsichtigte Kontrast bzw. die einheitliche Farbgebung über beide Fasertypen hinweg erhalten. Wann kann darauf verzichtet werden? Sehr helle Farbtöne mit geringer Farbstoffbeladung benötigen manchmal keinen vollständigen Reduktions- und Klärungszyklus, insbesondere bei Verwendung von Farbstoffen mit hoher Ausziehkraft und gut kontrollierten Färbebedingungen. In diesem Fall kann ein einfacher Heißwaschgang ausreichen. Das Auslassen dieses Arbeitsschritts sollte dennoch eine bewusste Entscheidung sein, die auf den Anforderungen an Farbtiefe und Lichtechtheit basiert, und keine Abkürzung, die aus Zeitgründen genommen wird. Prozess und Kontrolle Typische Rezeptur und Parameter Ein Standard-Alkalireduktionsbad enthält ein Reduktionsmittel, Natronlauge oder Soda und ein Netz- oder Dispergiermittel. Schwefelfreie Säureklärsysteme, die bei einem niedrigeren pH-Wert arbeiten, werden zunehmend als Alternative eingesetzt. Ein allgemeiner Ausgangspunkt sieht folgendermaßen aus: Parameter Typischer Bereich Reduktionsmittel 2 bis 4 g/L Alkali (NaOH oder Soda) 2 bis 4 g/L Temperatur 70 bis 80 °C Zeit 15 bis 20 Minuten Flottenverhältnis 1:8 bis 1:15 Diese Werte variieren je nach Farbtiefe, Farbstoffklasse und Fasermischung, daher sollten Laborversuche die endgültige Rezeptur bestätigen, bevor die Produktion auf größere Mengen hochskaliert wird. Kontrolle von Temperatur und pH-Wert Temperatur und pH-Wert sind die beiden Variablen, die die Aufhellungseffizienz am stärksten beeinflussen: Zu kühl oder zu kurz: Es bleiben Farbstoffreste zurück, und die Farbechtheit leidet. Zu hohe Temperaturen oder zu alkalische Bedingungen können die Oberfläche oder die Haptik des Polyesters beeinträchtigen. Die meisten herkömmlichen Rezepte zielen auf einen leicht alkalischen pH-Wert zwischen 9 und 11 ab. Säurebasierte schwefelfreie Systeme hingegen arbeiten je nach verwendetem Produkt in einem neutralen bis leicht sauren Bereich, sodass der pH-Zielwert immer der gewählten Chemie entsprechen sollte und nicht einer einzigen festen Regel. Über- oder Unterreduktion vermeiden: Eine Unterreduktion hinterlässt Farbstoffreste an der Oberfläche, die sich später als schlechte Lichtechtheit bemerkbar machen. Eine zu starke Reduktion entfernt den ordnungsgemäß fixierten Farbstoff aus der Faser, was zu Farbverlust, Mattheit oder ungleichmäßigem Farbergebnis führt.

Mehr entdecken »
C0 vs. C6 wasserabweisende Oberflächen

C0- vs. C6-Wasserabweisende Ausrüstung: Welche passt zu Ihren Textilien?

Inhaltsverzeichnis Die Chemie hinter C0 und C6 Was ist C6 DWR? Was ist C0 DWR? Wichtigste strukturelle Unterschiede Leistungsvergleich Wasser- und Ölabweisung Haltbarkeit und Waschbeständigkeit Atmungsaktivität und Griff Globale regulatorische Rahmenbedingungen REACH und EU-Beschränkungen Vorschriften der US-Bundesstaaten Anforderungen von Marken und Einzelhändlern Anwendungsfälle nach Branche Outdoor und Sportbekleidung Arbeitskleidung und Schutztextilien Heimtextilien und Polstermöbel Die richtige Ausrüstung auswählen Wichtige Faktoren zu berücksichtigen Test- und Zertifizierungstipps Fazit FAQs Was ist der Unterschied zwischen C0- und C6-Ausrüstungen? Ist C6 DWR verboten? Ist C0 genauso leistungsfähig wie C6? Wie wähle ich zwischen C0 und C6? Fragt man heute einen Stofflieferanten nach einer wasserabweisenden Ausrüstung, erhält man mit hoher Wahrscheinlichkeit zwei sehr unterschiedliche Antworten: C6 oder C0. Beide Produkte versprechen, Textilien trocken zu halten. Nur eine Marke steht derzeit unter dem Druck von Regulierungsbehörden in der EU, Kalifornien und New York sowie von großen Bekleidungsmarken, ihre Produkte schrittweise abzuschaffen. Für Käufer, die derzeit wasserabweisende Textilien beschaffen, geht es bei der Auswahl nicht mehr nur um die Leistung. Es geht darum, welche chemischen Produkte in zwei Jahren auf Ihrem Zielmarkt noch verkaufsfähig sein werden. Die Chemie hinter C0 und C6 Was ist C6 DWR? C6 Durable Water Repellent (DWR)-Ausrüstungen verwenden kurzkettige Fluorkohlenstoffpolymere, insbesondere fluorierte Seitenketten mit sechs Kohlenstoffatomen, um einzelne Fasern zu beschichten. Durch diese chemische Reaktion wird die Oberflächenenergie der Faser auf etwa 12 mJ/m² gesenkt, was unterhalb der Oberflächenspannung der meisten Wasser- und Öle liegt. Das Ergebnis sind C6-Oberflächen, die sowohl wasser- als auch ölabweisend sind – eine Kombination, die nur wenige fluorfreie Systeme vollständig erreichen können. Die C6-Chemie hat die älteren C8-Fluortelomer-Beschichtungen vor über einem Jahrzehnt abgelöst. C8 wird zu PFOA abgebaut, einer Substanz, die dafür bekannt ist, in der Umwelt persistent und bioakkumulativ zu sein. C6 wird stattdessen zu Perfluorhexansäure (PFHxA) abgebaut, die eine kürzere Halbwertszeit in der Umwelt und ein geringeres Bioakkumulationspotenzial aufweist. Allerdings unterliegt PFHxA nicht der behördlichen Kontrolle, wie im Abschnitt „Compliance“ weiter unten erläutert wird. Für Käufer, die C6-Produkte beziehen, kombinieren Formulierungen wie der Skyguard C6-C8 Waterproofer Wasser- und Ölbeständigkeit mit guter Waschechtheit auf Zellulose- und Kunstfasern, werden in typischen Dosierungen von 10 bis 40 g/L angewendet und ohne PFOS, PFOA oder APEO hergestellt. Was ist C0 DWR? C0 bezieht sich auf fluorfreie wasserabweisende Chemie. Anstelle von Fluorkohlenstoff-Seitenketten setzen C0-Ausrüstungen auf Dendrimer-, Wachs- oder Polyurethan-basierte Polymere, um eine hydrophobe Faseroberfläche zu erzeugen. Diese Systeme erreichen typischerweise eine Oberflächenenergie von 20 bis 25 mJ/m², was ausreicht, um Wasser effektiv abzuweisen, aber im Allgemeinen nicht ausreicht, um eine starke Ölabweisung zu gewährleisten. Die Nachfrage nach CO-Beschichtungen wächst rasant, da diese kein PFAS-bezogenes Compliance-Risiko bergen – ein Faktor, der mit der Ausweitung des regulatorischen Rahmens von Jahr zu Jahr an Bedeutung gewinnt. Produktreihen wie die fluorfreie Imprägniermittellinie Skyguard werden je nach gewünschter Haltbarkeit mit etwa 10 bis 80 g/L angewendet, enthalten kein APEO und sind für Textilien konzipiert, bei denen Ölabweisung keine funktionelle Anforderung darstellt, darunter die meisten Oberbekleidungsstücke, Heimtextilien und Modeartikel. Wichtigste strukturelle Unterschiede Attribut C6 (Fluorkohlenstoff) C0 (Fluorfrei) Oberflächenenergie ca. 12 mJ/m² ca. 20 bis 25 mJ/m² Wasserabweisung Ausgezeichnet Gut bis ausgezeichnet Ölabweisung Ja Gering oder kein PFAS-Gehalt Vorhanden (PFHxA-basiert) Keine Typische Aushärtungstemperatur 150 bis 160 °C 160 bis 180 °C Leistungsvergleich Wasser- und Ölabweisung C6-Ausrüstungen bleiben der Maßstab, wo immer neben Wasserabweisung auch Beständigkeit gegen Öl, Fett oder organische Flecken erforderlich ist, wie z. B. bei Arbeitskleidung, die Maschinenölen ausgesetzt ist, oder Schürzen mit Lebensmittelkontakt. C0-Ausrüstungen haben den größten Teil der Lücke in Bezug auf reine Wasserabweisung geschlossen, wobei viele neuere Formulierungen bei standardisierten Wasserbeständigkeitstests Ergebnisse erzielen, die mit C6 vergleichbar sind. Bei ölhaltigen Flecken weisen C0-Lackierungen jedoch noch immer Schwächen auf. Haltbarkeit und Waschbeständigkeit Beide chemischen Verfahren beruhen bei der ersten Anwendung auf physikalischer Adsorption am Stoff, wobei diese Bindung mit wiederholtem Waschen und dem Kontakt mit Waschmitteln zunehmend schwächer wird. Ein Vernetzungsmittel verlängert die Waschbeständigkeit, indem es DWR-Polymerketten untereinander und mit reaktiven Gruppen auf der Faseroberfläche verbindet und so eine lose adsorbierte Beschichtung in eine chemisch verankerte umwandelt. Das Sylic-Vernetzungsmittel wird beispielsweise im selben Bad mit 10 bis 30 Prozent der Menge des wasserabweisenden Mittels dosiert, enthält kein APEO, PFOA, PFOS oder Formaldehyd und ist sowohl mit C6- als auch mit fluorfreien Systemen kompatibel, was es zu einer praktischen Ergänzung macht, wenn eine Beschichtung 20 oder mehr industrielle oder Haushaltswaschzyklen überstehen muss. Atmungsaktivität und Griffigkeit Sowohl die C0- als auch die C6-Ausrüstung beschichten die Faseroberfläche, anstatt die Porenräume zwischen den Garnen zu füllen, sodass die Atmungsaktivität bei korrekter Applikation im Allgemeinen erhalten bleibt. Zwei Faktoren beeinträchtigen dieses Gleichgewicht am häufigsten: Eine Überdosierung des Ausrüstungsmittels, die die Porosität zwischen den Garnen teilweise blockieren und den Griff des Gewebes versteifen kann; und eine ungleichmäßige Badkonzentration, die lokal begrenzte Bereiche mit hohem Zusatz über die gesamte Stoffbreite erzeugt. C0-Ausrüstungen erfordern manchmal etwas höhere Auftragsmengen, um die Wasserabweisung von C6 zu erreichen, weshalb Dosierungsgenauigkeit und Badgleichmäßigkeit besonders wichtig sind, um ein weiches, atmungsaktives Ergebnis zu erzielen. Globale Regulierungslandschaft REACH und EU-Beschränkungen Die EU reguliert PFAS in Textilien im Rahmen von REACH Anhang XVII. Ab 2026 gelten in der EU und im EWR Beschränkungen für PFHxA, ein Abbauprodukt der C6-Chemie. Eine weitergehende Beschränkung, die die gesamte PFAS-Familie umfasst, wird derzeit von der Europäischen Chemikalienagentur geprüft. Käufer und Marken, die für den EU-Markt einkaufen, sollten C6 als eine Chemikalie unter zunehmendem regulatorischem Druck und nicht als langfristig sichere Option betrachten und die regulatorischen Aktualisierungen der ECHA zu PFAS hinsichtlich des aktuellen Anwendungsbereichs und der Zeitpläne im Auge behalten. Die Regulierung durch die US-Bundesstaaten beschränkt sich nicht auf die EU. Zwei US-Bundesstaaten haben bereits PFAS-Beschränkungen speziell für Textilien und Bekleidung erlassen: Kalifornien AB 1817 verbietet die Herstellung, den Vertrieb und den Verkauf neuer Textilartikel, die absichtlich hinzugefügte PFAS in einer Menge von über 100 ppm organischem Fluor enthalten, ab dem 1. Januar 2025, wobei der Grenzwert ab dem 1. Januar 2027 auf 50 ppm sinkt. Die Schutzbestimmungen für Outdoor-Bekleidung bei extrem nassen Bedingungen wurden bis zum 1. Januar 2028 verlängert. Die vollständigen Anforderungen sind im offiziellen Gesetzestext aufgeführt. Das New Yorker Umweltschutzgesetz § 37-0121 verbietet den Verkauf neuer Bekleidung

Mehr entdecken »
Fertige Rolle aus königsblauem Nylonstoff.

Färbefehler bei Nylon: Ursachen und Verfahren zur Behebung

Inhaltsverzeichnis Häufige Färbefehler bei Nylon Ungleichmäßiger Farbton und Schlierenbildung Listing- und Barre-Ring-, Tippy- und Frosting-Effekte Die drei Hebel hinter jedem Fehler pH-Profil Aufheizrate und Anfärbezone Auswahl und Dosierung des Verzögerers Fehlersuche nach Symptomen Skychem-Lösungen für die Nylonfärbung FAQs Welcher pH-Wert ist am besten für die Säurefärbung von Nylon geeignet? Warum färbt sich mein Nylon ungleichmäßig? Wie verhindern Verzögerer ungleichmäßiges Färben? Bei welcher Temperatur sollte ich Nylon färben? Nylon schlägt schnell zu. Säurefarbstoffe binden sich innerhalb von Minuten an ihre Aminogruppen, sodass bereits ein geringfügig ungenaues Verfahren zu einem ungleichmäßigen Farbton führen kann, bevor dieser sich überhaupt ausgleichen kann. Streifen, Neigungen, Streifen und eine gesprenkelte, unruhige Oberfläche auf Nylon lassen sich fast immer auf einen der drei steuerbaren Faktoren zurückführen: pH-Wert, Temperatur oder das Verzögerungssystem. Dieser Artikel beschreibt, wie man die einzelnen Fehler erkennt und welche Anpassungen im Prozess nötig sind, um ein erneutes Auftreten zu verhindern. Häufige Färbefehler bei Nylon: Die korrekte Benennung eines Fehlers ist der erste Schritt zu dessen Behebung. Die drei unten aufgeführten Muster decken den größten Teil dessen ab, was auf Nylon vorkommt, und jedes weist auf eine andere Ursache hin. Ungleichmäßige Farbgebung und Flüchtigkeit Ungleichmäßige Färbung ist die Oberkategorie: Flecken, Tupfen oder ein Farbton, der einfach nicht über den gesamten Stoff hinweg einheitlich ist. Eine spezifischere Form davon ist das sogenannte „Fitteriness“, ein gesprenkeltes, körniges Aussehen, bei dem benachbarte Filamente den Farbstoff unterschiedlich schnell aufnehmen. Das ist das deutlichste Zeichen dafür, dass der Farbstoff schneller einwirkte, als die Faser sich ausgleichen konnte. Listing und Barre Listing ist ein Farbunterschied zwischen der Stoffbreite und der Stoffmitte bzw. zwischen Webkante und Stoffmitte. Barre erscheint als horizontale Balken oder Streifen, die mit den Kursen oder Picks verlaufen. Was diese beiden von der Zerstreuung unterscheidet, ist das Muster: Listung und Barre folgen einer definierten Richtung in Breiten- oder Längenrichtung, während die Zerstreuung zufällig erfolgt. Ring-, Tippy- und Frosty-Effekte Ringfärbung und Tippy-Färbung sind verwandte, aber unterschiedliche Durchdringungsfehler, und es lohnt sich, sie zu unterscheiden. Bei der Ringfärbung erfolgt die Färbung quer zum Faserquerschnitt: Der Farbstoff bleibt in der äußeren Hülle konzentriert und diffundiert nie vollständig bis zum Kern, sodass ein geschnittenes Filament einen farbigen Ring um einen hellen oder weißen Kern aufweist, obwohl die Oberfläche vollständig gefärbt aussieht. Bei der sogenannten Tippy-Färbung handelt es sich um einen Unterschied in Längsrichtung, bei dem die Spitze einer Filament- oder Stapelfaser mehr oder weniger Farbstoff aufnimmt als der Faserkörper, in der Regel weil die Spitze eine andere Wärmegeschichte oder einen anderen Oberflächenzustand aufweist als der Rest der Faser. Frostige Effekte zeigen sich eher als eine insgesamt blasse, verwaschene Oberfläche denn als ein gerichtetes Muster. Alle drei Fälle deuten auf dasselbe zugrundeliegende Problem hin: Der Farbstoff ist nicht vollständig in die Faser eingedrungen, auch wenn der Farbton aus der Ferne dem Standard nahekommt. Die drei Hebel hinter jedem Defekt Die meisten Defekte bei Nylon-Rollos lassen sich auf pH-Wert, Temperatur oder das Verzögerungssystem zurückführen, die gegeneinander statt zusammenwirken. Jeder der folgenden Hebel beschreibt den Mechanismus, die typische Fehlerursache und die Lösung. pH-Profil In einem sauren Bad nehmen die Aminogruppen an den Enden der Nylon-Polymerketten ein Proton auf und werden positiv geladen, während die Sulfonatgruppen an den Säurefarbstoffmolekülen eine negative Ladung tragen. Die beiden ziehen sich an und knüpfen eine Bindung. Der pH-Wert bestimmt, wie viele dieser Stellen aktiv sind, wie schnell der Farbstoff sie erreicht und wie fest er sich dort festsetzt. Der häufigste Verfahrensfehler besteht darin, den pH-Wert des Bades zu stark oder zu früh abzusenken. Wenn das Bad sauer wird, bevor die Ware gleichmäßig benetzt ist und zirkuliert, färbt sich das Bad schlagartig und es entstehen Streifen oder Stellen, die sich auch durch langes Einwirken der Temperatur nicht mehr korrigieren lassen. Ein zu hoher pH-Wert oder ein pH-Wert, der im Laufe des Zyklus schwankt, führt zum gegenteiligen Problem: schwache Erschöpfung und eine von Charge zu Charge schwankende Schattentiefe. Unterschiedliche Säurefarbstoffklassen erfordern unterschiedliche pH-Bereiche: Egalisierfarbstoffe: etwa pH 5.5 bis 7.0, damit der Farbstoff wandern und sich selbst korrigieren kann. Walzfarbstoffe (eine Klassifizierung, die aus der Wollfärbeterminologie übernommen wurde, aber auch für Nylon Standard ist): etwa pH 4.0 bis 5.0 für tiefere Farbtöne und stärkere Nassechtheit, mit geringerer Toleranz gegenüber Prozessschwankungen. Diese Bereiche sind Ausgangspunkte. Überprüfen Sie die Ergebnisse anhand des technischen Datenblatts des Farbstofflieferanten und anhand von Teststreifen aus dem eigenen Labor. Übertragen Sie niemals ein Rezept von der Wollfärberei, da dort das pH-Schema für die Egalisierung und das Vermahlen von Farbstoffen in die entgegengesetzte Richtung verläuft. Die gleiche Vorsicht ist auch bei Nylon selbst geboten: Nylon 6 und Nylon 6,6 können unter identischen pH- und Temperaturbedingungen unterschiedlich aushärten und sich unterschiedlich aufbauen, und der Wechsel zwischen Substraten oder Farbstofflieferanten bei einer nicht verifizierten Rezeptur ist eine häufige, vermeidbare Ursache für Farbabweichungen. Bevor das Produkt in die Massenproduktion geht, muss jede Änderung der Faserart oder der Farbstoffquelle durch eine frische Laborprobe und einen Pilotlauf bestätigt werden. Die Lösung besteht in einer reproduzierbaren pH-Kurve anstelle eines einzelnen Zielwerts. Ein langsam wirkender Säuredonator, der den pH-Wert mit steigender Temperatur allmählich senkt, sorgt für eine kontrollierte und nicht plötzliche Wirkung und macht so das Rätselraten bei der manuellen Dosierung zum falschen Zeitpunkt im Zyklus überflüssig. Die Aufheizrate und die Temperatur der Auftreffzone bestimmen, wann und wie schnell sich der Farbstoff bewegt. Bei Nylon findet die größte Aufnahme in einem engen Temperaturfenster statt, typischerweise zwischen 70 und 90 °C, wo sich die Faserstruktur öffnet und der Farbstoff eindringt. Nylon verfügt über eine begrenzte Anzahl von Farbstoffstellen, und Säurefarbstoffe binden sich fast sofort an diese, sobald die Bedingungen dies zulassen; ein zu schnelles Durchfahren der Auftreffzone führt zu einer ungleichmäßigen Fixierung des Farbstoffs, ohne dass eine anschließende Glättung möglich ist. Die ersten zehn bis fünfzehn Minuten des Streiks bestimmen weitgehend den Ausgang der gesamten Streikwelle. Das obige Diagramm zeigt, wie sich dies in einem typischen Zyklus auswirkt: eine flache Benetzungs- und Zirkulationsphase, ein kontrollierter Anstieg, der sich in der 70 bis 90°C-Auftreffzone verlangsamt, ein Verweilen nahe dem Siedepunkt zur Migration und Nivellierung und eine kontrollierte Abkühlung. Die Vorbereitungen beginnen schon vor dem eigentlichen Streik: Zuerst muss eine vollständige, gleichmäßige Benetzung und eine stetige Zirkulation sichergestellt werden. Die Temperatur wird kontrolliert erhöht, oft mit einer Geschwindigkeit von etwa 1 °C pro Minute und im Bereich von 70 bis 90 °C noch langsamer.

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Bitte teilen Sie uns die Anforderungen, das Land und den Anwendungsbereich mit.

Nach oben scrollen
E-Mail WhatsApp

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.