...

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Antworte innerhalb von 24 Stunden

Optische Aufheller in der Textilveredelung: FWA-Typen und Anwendungen

Optische Aufheller lassen Textilien sauberer, strahlender und weniger gelblich erscheinen, indem sie unsichtbares ultraviolettes Licht in sichtbares blaues Licht umwandeln. In der Textilveredelung werden sie häufig eingesetzt, um den Weißgrad von Baumwolle, Polyester, Mischgeweben und Spezialfasern zu verbessern.

Was sind optische Aufheller?

Optische Aufheller, auch bekannt als OBAs, FWAs oder fluoreszierende Aufheller, sind fluoreszierende Verbindungen, die die wahrgenommene Weiße von Textilien verbessern. Sie bleichen weder Fasern noch entfernen sie natürliche Farbstoffe. Stattdessen verändern sie die Art und Weise, wie Licht reflektiert und vom menschlichen Auge wahrgenommen wird.

Bei der Textilverarbeitung werden FWAs nach Fasertyp, Anwendungsmethode, gewünschtem Farbton, Prozessbedingungen und Kompatibilität mit Farbstoffen oder Ausrüstungshilfsmitteln ausgewählt.

Definition und Klassifizierung

Optische Aufheller werden häufig nach ihrer chemischen Struktur und ihrer Faseranwendung klassifiziert. Zu den gängigsten Textilkategorien gehören Stilbenderivate für Zellulosefasern, Benzoxazolderivate für Polyester und synthetische Fasern sowie Spezialaufheller für Proteinfasern oder Mischgewebe.

FWA-Kategorie Gängige Faserverwendung Typische Eigenschaften
Stilbenbasierte FWAs Baumwolle, Viskose, Leinen, Zellulosemischungen Starke Aufhellungswirkung, gute Zelluloseaffinität, geeignet für Auszieh- und Polsterverfahren
Benzoxazolbasierte FWAs Polyester und synthetische Fasern Gute Leistung auf hydrophoben Fasern, geeignet für Hochtemperaturanwendungen
Cumarinbasierte FWAs Wolle, Seide, Nylon, Spezialmischungen Geeignet für ausgewählte Farbkorrekturen und empfindliche Fasersysteme
Mehrzweck-FWAs Mischgewebe Entwickelt, um einen gleichmäßigen Weißgrad bei gemischten Faserzusammensetzungen zu gewährleisten.

OBAs vs. Aufhellungsmethoden

Optische Aufheller unterscheiden sich von Bleichmitteln. Bleichmittel entfernen natürliche Pigmente, Öle, Samenschalenreste und andere Farbstoffe aus dem Substrat. Optische Aufheller verbessern den Weißgrad, indem sie Fluoreszenz hinzufügen, die verbleibende Gelbtöne ausgleicht.

Ein gut gebleichter Stoff kann dennoch matt oder stumpf wirken, wenn ihm die optische Leuchtkraft fehlt. Gleichzeitig kann die Zugabe von zu viel Fluoreszenzfarbstoff zu einem schlecht vorbereiteten Stoff ungleichmäßige Fluoreszenz, einen Blaustich oder Farbunterschiede verursachen.

Eine erfolgreiche Zahnaufhellung erfordert in der Regel drei Schritte:

  • Wirksames Scheuern zur Entfernung von Ölen, Wachsen und Verunreinigungen
  • Kontrolliertes Bleichen zur Reduzierung des natürlichen Gelbstichs
  • Sorgfältige Auswahl der FWA zur Verbesserung der endgültigen Helligkeit

Textilhersteller, die flexible Aufhellungslösungen suchen, können die fluoreszierenden Aufhellungsmittel der Skywhite®-Serie in Betracht ziehen . Diese Produktreihe eignet sich für Baumwolle, Polyester, Acryl, Nylon und verwandte Anwendungen. Sie zeichnet sich durch OEKO-TEX®-zertifizierte Produkte, gleichmäßige Helligkeit, starke Aufhellungswirkung und Kompatibilität mit modernen Textilverfahren, einschließlich Abluft- und Dampfreinigung, aus.

Wie FWAs die Weiße verbessern

UV-Absorption und blaue Emission

Lichtabsorbierende Materialien absorbieren ultraviolettes Licht und emittieren es als sichtbares blaues oder blauviolettes Licht. Diese blaue Emission verstärkt das von der Textiloberfläche reflektierte Licht und lässt den Stoff heller und weißer erscheinen.

Der Effekt ist am stärksten unter UV-haltigem Licht, wie beispielsweise Tageslicht oder bestimmten Leuchtstofflampen. Bei UV-armem Licht kann der Aufhellungseffekt schwächer ausfallen, daher sollte die visuelle Beurteilung unter kontrollierten Lichtverhältnissen erfolgen.

Gelbstichkompensation

Viele Textilfasern weisen von Natur aus einen leichten Gelb- oder Cremeton auf. Baumwolle kann Spuren natürlicher Verunreinigungen enthalten, Polyester kann sich bei der Wärmebehandlung vergilben, und Wolle oder Seide haben oft wärmere natürliche Untertöne.

FWAs gleichen dies durch das Hinzufügen eines kontrollierten blauen optischen Effekts aus. Da Blau Gelb optisch ausgleicht, erscheint das Substrat neutraler und heller.

Die Dosierung ist entscheidend. Eine zu geringe FWA-Konzentration kann den Stoff stumpf oder warm wirken lassen, während eine zu hohe FWA-Konzentration zu einem zu blauen Farbton, Fluoreszenzlöschung, schlechter Farbanpassung oder verminderter Farbechtheit führen kann.

Glasfaseranwendungen und FWA-Auswahl

Baumwolle und Zellulosefasern

Baumwolle, Viskose, Modal, Leinen und andere Zellulosefasern benötigen in der Regel optische Aufheller mit hoher Zelluloseaffinität und guter Egalisierungsleistung. Diese Aufheller können durch Ausziehfärben, Färben oder kombinierte Ausrüstungsverfahren aufgebracht werden.

Bei Baumwolle hat die Qualität der Vorbereitung einen direkten Einfluss auf die Bleichleistung. Unzureichendes Auskochen, ungleichmäßiges Bleichen oder Rückstände von Prozesschemikalien können die Helligkeit vor der Anwendung von FWA verringern.

Für Baumwollstrickwaren, Handtücher, Hemdenstoffe und andere Zellulosefasern erzielen Skywhite OBA BYB und OBA BY3B brillante, bläulich-weiße Ergebnisse. Beide Sorten basieren auf anionischer Stilbenchemie und zeichnen sich durch hohe Badausziehfähigkeit, ausgezeichnete Waschechtheit, gute Wasserlöslichkeit sowie Stabilität gegenüber Alkalien, Peroxiden und Elektrolyten aus. Dadurch eignen sie sich für die Auszieh- und kontinuierliche Baumwollveredelung.

Polyester und synthetische Fasern

Polyester und viele synthetische Fasern benötigen optische Aufheller mit anderem Löslichkeits-, Diffusions- und Wärmeverhalten als Baumwollaufheller. Polyesteraufheller werden typischerweise bei erhöhten Temperaturen angewendet, da die kompakte Faserstruktur Wärme benötigt, um das Eindringen und die Fixierung zu gewährleisten.

Ein geeigneter Polyester-Fluoreszenzfarbstoff sollte eine starke Fluoreszenz aufweisen, ohne beim Trocknen, Fixieren oder der Textilverarbeitung Probleme zu verursachen. Er sollte außerdem mit Dispergiermitteln, Egalisiermitteln, Trägerstoffen und anderen Polyesterhilfsmitteln kompatibel bleiben.

Für Polyester-, Triacetat- und Mischgewebe bieten Skywhite OBA TH-180 , OBA CPS und OBA SFN einen kräftigen, bläulich-weißen Effekt mit hoher Fluoreszenzstärke. Diese Qualitäten zeichnen sich durch gute Hochtemperatur- und Lichtechtheit, Beständigkeit gegenüber hartem Wasser, Peroxid, Säuren und Laugen sowie flexible Einsatzmöglichkeiten in Hochtemperatur-, Niedertemperatur- und kontinuierlichen Ausrüstungsverfahren aus.

Proteinfasern und -mischungen

Proteinfasern wie Wolle und Seide erfordern eine sorgfältige Behandlung, da sie empfindlich auf pH-Wert, Temperatur, Oxidation und mechanische Belastung reagieren. Die Wahl der geeigneten Imprägniermittel für diese Fasern sollte darauf abzielen, aggressive Bedingungen zu vermeiden, die Griffigkeit, Festigkeit oder Oberflächenbeschaffenheit beeinträchtigen könnten.

Für Nylon-Anwendungen bietet Skywhite OBA NFW eine geeignete Aufhellungslösung für empfindliche proteinnahe Fasersysteme. Für Acrylfasern wird üblicherweise OBA BAC-L empfohlen, da es unter den typischen Bedingungen der Acrylveredelung eine kontrollierte Helligkeit gewährleistet.

Mischgewebe erfordern zusätzliche Tests. Ein Baumwoll-Polyester-Gemisch benötigt beispielsweise ein System, das beide Faserkomponenten gleichmäßig aufhellt. Nimmt eine Komponente mehr FWA auf als die andere, kann der Stoff nach dem Waschen ungleichmäßige Weißfärbung, Zweifarbigkeit oder Farbschwankungen aufweisen.

Anwendungsmethoden

Ausziehfärbung

Die Abgasapplikation wird häufig bei der Chargenverarbeitung eingesetzt. Das Gewebe wird in einer Flotte behandelt, die das optische Aufhellungsmittel und ausgewählte Hilfsstoffe enthält. Unter kontrollierter Temperatur, Zeit, pH-Wert und Luftzirkulation wird das optische Aufhellungsmittel vom Bad auf die Faser übertragen.

Dieses Verfahren eignet sich für viele Strickwaren, Garne, Handtücher und farblich durchgefärbte Textilien. Unzureichende Luftzirkulation oder Überbeanspruchung können Streifen, Fadenbildung oder ungleichmäßige Weißfärbung verursachen, daher ist eine gleichmäßige Stoffbewegung unerlässlich.

Polsterung und Trocknung

Die Wattierung wird häufig für die kontinuierliche oder halbkontinuierliche Ausrüstung eingesetzt. Das Gewebe durchläuft eine FWA-Lösung und anschließend Quetschwalzen zur Kontrolle der Nassaufnahme. Danach wird es getrocknet und gegebenenfalls wärmebehandelt.

Die wichtigsten Kontrollpunkte sind die Stabilität des Polsterbades, der Walzendruck, die Nassaufnahme und die Trocknungsbedingungen.

Kombinierte Aufhellungsbäder

Flüssige Wasserzusätze (FWAs) werden häufig zusammen mit Weichmachern, Harzen, Netzmitteln oder anderen Hilfsmitteln für die Oberflächenbehandlung eingesetzt, um die Produktionseffizienz zu steigern. Kombinierte Bäder können gut funktionieren, die Kompatibilität muss jedoch vor der Serienproduktion geprüft werden.

Kationische Weichmacher, hohe Elektrolytkonzentrationen, Silikonemulsionen, Harze und bestimmte Fixiermittel können die Leistung von FWA beeinträchtigen oder Ausfällungen verursachen. Pilotversuche unter realen Prozessbedingungen tragen zur Reduzierung des Produktionsrisikos bei.

Faktoren, die die Leistung beeinflussen

pH-Wert, Wasserhärte und Temperatur

Der pH-Wert beeinflusst die Leistung von optischen Aufhellern direkt, insbesondere bei anionischen Stilbenen, die auf Baumwolle eingesetzt werden. Die meisten erzielen die besten Ergebnisse im pH-Bereich von 7 bis 9. Bei niedrigem pH-Wert nimmt die Helligkeit ab, und einige optische Aufheller zersetzen sich oder verlieren unter stark alkalischen Bedingungen an Substanz.

Hartes Wasser, das Calcium- und Magnesiumionen enthält, kann mit anionischen FWAs unlösliche Komplexe bilden und deren Wirksamkeit verringern. Bei einer Wasserhärte über 100 ppm sollte dem Bad ein Komplexbildner zugesetzt werden. Die Temperatur beeinflusst sowohl die Absorptionsrate der Fasern als auch die thermische Stabilität, was insbesondere bei FWAs auf Polyesterbasis während der Hochtemperaturverarbeitung von Bedeutung ist.

Hilfskompatibilität

Hilfsstoffe können die Leistung von FWA je nach ihrer chemischen Zusammensetzung verbessern oder verschlechtern. Netzmittel können das Eindringen verbessern, Dispergiermittel das Bad stabilisieren und Weichmacher das Hautgefühl verbessern. Unverträgliche Hilfsstoffe können jedoch die Fluoreszenz unterdrücken, Fleckenbildung verursachen oder den Weißgrad verringern.

Die Kompatibilität sollte mit der tatsächlichen Produktionsrezeptur überprüft werden, einschließlich Farbstoffen, Peroxidstabilisatoren, Neutralisationsmitteln, Enzymen, Harzen, Weichmachern, Silikonemulsionen, Antistatika und Fixiermitteln.

Substratvorbereitung

Keine FWA kann eine mangelhafte Vorbehandlung vollständig korrigieren. Restöle, Wachse, Strickschmierstoffe, Spinnöle, Samenschalenfragmente und ungleichmäßiges Bleichen können den Weißgrad beeinträchtigen.

Ein ordnungsgemäß vorbereiteter Untergrund sollte sauber, saugfähig und gleichmäßig sein. Baumwolle erfordert in der Regel ein gründliches Waschen und Bleichen, während Polyester gegebenenfalls eine sorgfältige Entfernung von Spinnpräparationen, Oligomeren und Verarbeitungsrückständen erfordert.

Leistungstests und Fehlerbehebung

Weißgrad und Fluoreszenz

Der Weißgrad wird mithilfe eines Spektralphotometers unter Einbeziehung des UV-Anteils gemessen. Der CIE-Weißgradindex (CIE WI), definiert nach ISO 105-J02, ist der am weitesten verbreitete Standard im Textilbereich. Je nach Kundenspezifikation werden auch die Indizes nach Berger und Stensby verwendet.

Da FWAs auf UV-Licht reagieren, muss der UV-Anteil des Messgeräts und des Betrachtungslichts kontrolliert werden. Proben sollten unter relevanten Lichtquellen wie Tageslicht, Ladenbeleuchtung und Inspektionsraumbeleuchtung verglichen werden, um Metamerie und Farbunterschiede zu minimieren.

Lichtechtheit und Vergilbung

Mit Fluoreszenzfarbstoffen behandelte Textilien sollten auf Waschechtheit, Lichtechtheit, Hitzebeständigkeit und Vergilbung bei Lagerung geprüft werden. Einige Fluoreszenzfarbstoffe können nach wiederholtem Waschen, Einwirkung hoher Temperaturen oder längerer Lichteinwirkung ihre Fluoreszenz verlieren.

Vergilbung kann folgende Ursachen haben:

  • Übermäßige Trocknungstemperatur
  • Weichmacheroxidation
  • Restalkali oder Peroxid
  • Stickoxidbelastung
  • Vergilbung durch Phenolverbindungen von Verpackungsmaterialien
  • Kontaminiertes Prozesswasser
  • Unzureichendes Spülen oder Neutralisieren

Eine Erhöhung der FWA-Dosierung sollte nicht die erste Korrekturmaßnahme sein, es sei denn, Tests bestätigen, dass die Helligkeit tatsächlich unzureichend ist.

Ungleichmäßige Aufhellung und Farbtonabweichungen

Aufgabenstellung: Wahrscheinliche Ursache Praktische Korrektur
Fleckenartige Weiße Ungleichmäßige Vorbehandlung, mangelhafte Benetzung, Gewebeverunreinigung Waschleistung verbessern, Saugfähigkeit prüfen, Maschinen reinigen
bläulicher Farbstich Übermäßige FWA-Dosierung oder ungeeignete Farbrichtung Reduzieren Sie die Dosierung, passen Sie den Farbton an und wählen Sie einen wärmeren Aufheller.
Geringe Helligkeit Mangelhafte Substratvorbereitung, schwache UV-Empfindlichkeit, inkompatible Hilfsstoffe Bleichwirkung verbessern, Badverträglichkeit prüfen, pH-Wert optimieren
Streifen oder Seilspuren Schlechte Flüssigkeitszirkulation oder Stoffbewegung Maschinenauslastung anpassen, Zirkulation verbessern, Prozesszeit kontrollieren
Vergilbung nach dem Lackieren Hitzeschäden, Probleme mit dem Weichspüler, Chemikalienrückstände, Verpackungseffekte Niedrigere Trocknungstemperatur, Hilfsstoffe überprüfen, Spülung und Neutralisation verbessern

Compliance und Nachhaltigkeit

Eingeschränkte Substanzen

FWAs und Ausrüstungshilfsmittel sollten anhand der Anforderungen an beschränkte Stoffe des Zielmarktes und des Endkunden bewertet werden. Gängige Referenzsysteme sind beispielsweise OEKO-TEX STANDARD 100 , ZDHC MRSL und REACH.

Eine praktische Compliance-Prüfung sollte Folgendes umfassen:

  • Überprüfung des Sicherheitsdatenblatts
  • Screening auf eingeschränkte Substanzen
  • Kundenspezifische RSL- und MRSL-Anforderungen
  • Restliches chemisches Risiko nach der Verarbeitung
  • Dokumentation für Audits und Käufergenehmigung

Umweltzeichen und Abwasserbelange

Die Nachhaltigkeitsbewertung sollte sowohl die Produktchemie als auch die Prozesseffizienz umfassen. Ein geeignetes Flüssigwaschmittel sollte den erforderlichen Weißgrad durch kontrollierte Dosierung, stabile Anwendung und minimalen Nachbearbeitungsaufwand gewährleisten.

Das Abwasser- und Chemikalienmanagement kann anhand von Referenzen wie den ZDHC-Abwasserrichtlinien und den bluesign-Standards und -Kriterien bewertet werden . Diese Rahmenwerke unterstützen Textilhersteller bei der Bewertung sichererer Chemikalien, verantwortungsvoller Produktionsverfahren und der Umweltleistung.

Informationen zur Lieferantenqualifizierung, Auditvorbereitung und Überprüfung der verantwortungsvollen Beschaffung finden Sie in den Zertifikaten und Nachhaltigkeitsinformationen der Skychem Group.

Zusammenfassend

Optische Aufheller verbessern den Weißgrad von Textilien, indem sie UV-Licht in sichtbares blaues Fluoreszenzlicht umwandeln. Der Erfolg der Anwendung hängt von der Faserart, der Qualität der Vorbehandlung, den Prozessbedingungen, der Dosierung des optischen Aufhellers und der Kompatibilität mit Hilfsstoffen ab.

Für Produktauswahl, technische Beratung oder kommerzielle Bewertung wenden Sie sich bitte an das Team der Skychem Group, um ein Angebot zu erhalten und die am besten geeignete FWA für die angestrebte Textilanwendung zu besprechen.

Häufig gestellte Fragen

Worin besteht der Unterschied zwischen einem OBA und einem Bleichmittel?

Ein Bleichmittel entfernt natürliche oder prozessbedingte Farbstoffe aus der Faser. Ein optischer Aufheller (OBA) verbessert die wahrgenommene Weiße durch Fluoreszenz. Bleichen verbessert die Grundweißheit, während ein OBA die endgültige optische Helligkeit erhöht.

Können FWAs mit Reaktivfarbstoffen verwendet werden?

Ja. Fluoreszierende Farbstoffe (FWAs) können in ausgewählten Verfahren mit Reaktivfarbstoffen eingesetzt werden, insbesondere für helle Farbtöne oder Weißgrundeffekte. Die Kompatibilität muss geprüft werden, da Elektrolyte, Alkalien, Farbstoffton, Hilfsstoffe und die Prozessreihenfolge die Fluoreszenz und Farbkonsistenz beeinflussen können.

Wie kann ich eine Vergilbung nach der FWA-Behandlung verhindern?

Vergilbung lässt sich durch saubere Vorbehandlung, gründliches Spülen, kontrollierte Neutralisation, geeignete Trocknungstemperatur und kompatible Enthärtungsmittel verhindern. Prüfen Sie außerdem Verpackungsmaterialien, Prozesswasserqualität und Chemikalienrückstände.

Das könnte Sie auch interessieren: Fluoreszierende Farbstoffe in Textilien

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Reduktionsreinigung beim Färben von Polyester: Ein vollständiger Leitfaden

Inhaltsverzeichnis Was ist Reduktionsrodung? Definition und Zweck Rolle beim Dispersionsfärben Einfluss auf die Farbechtheit Häufige Qualitätsmängel Wann ist eine Reduktionsreinigung erforderlich? Dunkle und mittlere Farbtöne Rezepturen mit hoher Farbstoffkonzentration Mischungen mit Zellulosefasern Wann kann auf die Reduktionsreinigung verzichtet werden? Prozess und Kontrolle Typische Rezeptur und Parameter Temperatur- und pH-Wert-Kontrolle Vermeidung von Über- oder Unterreduktion Spülen und Neutralisieren Auswahl der richtigen Reduktionsmittel Natriumhydrosulfit Schwefelfreie Reduktionsmittel Niedrigtemperatur- und nachhaltige Optionen Farbstoffe mit hoher Waschechtheit zur Reduzierung der Reinigungslast Fehlerbehebung Häufige Probleme Schlechte Waschechtheit nach der Reinigung Farbtonveränderung oder Mattierung Fazit FAQs Was passiert, wenn man die Reduktionsreinigung überspringt? Reduzierendes Waschen vs. normales Waschen? Ist das auch bei niedriger Temperatur möglich? Hydrosulfit vs. schwefelfreie Mittel? Eine Charge, die in der Maschine perfekt aussieht, kann Tage später dennoch einen Waschechtheitstest nicht bestehen. In den meisten Fällen liegt die Ursache in nicht fixiertem Dispersionsfarbstoff, der auf der Faseroberfläche zurückgeblieben ist, und die Fixierung erfolgt durch Reduktionsklärung. Dieser Leitfaden behandelt, wann der jeweilige Schritt notwendig ist, die zugrunde liegende Chemie und wie man von der Laboranalyse bis zur Massenproduktion konsistente Ergebnisse erzielt. Was ist Reduktionsrodung? Definition und Zweck Die Reduktionsklärung ist eine Nachfärbebehandlung, bei der Dispersionsfarbstoffe entfernt werden, die nicht in die Polyesterfasern eingedrungen oder an ihnen fixiert wurden. Beim Färben bei hohen Temperaturen bleiben einige Farbstoffmoleküle auf der Faseroberfläche zurück, anstatt in die Polymerstruktur zu diffundieren. Unbehandelt reibt sich dieser Restfarbstoff beim Waschen ab und blutet aus, wodurch die Farbechtheit insgesamt abnimmt. Ein Reduktionsbad löst den Oberflächenfarbstoff auf und entfernt ihn, sodass nur der Farbstoff zurückbleibt, der sich im Inneren der Faser festgesetzt hat. Rolle bei der Dispersionsfärbung: Die Reduktionsklärung erfolgt am Ende des Dispersionsfärbezyklus, nach dem Hauptfärbeprozess und vor dem abschließenden Spülen. Es handelt sich um einen Teil eines umfassenderen Färbeprozesses für Polyester, der auch Vorbehandlung, Färben und Veredelung umfasst. Auf der Seite „Anwendungslösungen für das Färben von Polyester“ wird erläutert, wie diese Schritte zusammenhängen, und es werden für jeden Schritt empfohlene Hilfsmittel genannt. Auswirkungen auf die Farbechtheit Wasch- und Reibechtheit gehören zu den Spezifikationen, die Käufer vor der Annahme einer Lieferung am genauesten prüfen. Oberflächenfarbstoffe, die nicht entfernt wurden, sind nur schwach gebunden und lassen sich leicht auswaschen. Genau das sollen standardisierte Tests wie die Waschechtheitsprüfungen der AATCC erkennen. Ein fachgerecht durchgeführter Reduktionsreinigungsschritt verbessert diese Ergebnisse, indem er den Farbstoff entfernt, der andernfalls zu einem Fehlschlag des Tests führen würde. Häufige Qualitätsmängel: Webereien, die die Reduktionsreinigung auslassen oder nur unzureichend durchführen, weisen häufig ein wiederkehrendes Problemmuster auf: Abfärben auf hellere Kleidungsstücke in derselben Waschladung, Verfärbungen auf Verpackungen oder Besätzen während Transport und Lagerung, matte oder trübe Farbtöne im Vergleich zum freigegebenen Laborfärbemittel, zurückgewiesene Lieferungen nach fehlgeschlagener Echtheitsprüfung im Labor des Käufers. Diese Probleme lassen sich fast immer auf Restfarbstoffe aus Dispersionsfarbstoffen zurückführen und nicht auf einen Fehler in der Farbstoffrezeptur selbst. Deshalb verdient die Reduktionsreinigung die gleiche Aufmerksamkeit wie der darauf folgende Färbeprozess. Wenn eine Reduktionsaufhellung erforderlich ist Dunkle und mittlere Farbtöne Dunklere und mittlere Farbtöne erfordern höhere Farbstoffkonzentrationen, wodurch naturgemäß mehr unfixierter Farbstoff auf der Faseroberfläche verbleibt. Das Skycron-Dispersionsfarbstoffsortiment deckt sowohl Färbe- als auch Druckanwendungen in dunklen, mittleren und leuchtenden Farbtönen ab, und die Kombination dieser Farbstoffe mit einem geeigneten Reduktions- und Aufhellungsschritt ist Standardpraxis, um bei diesen größeren Farbtiefen eine akzeptable Echtheit zu erzielen. Rezepturen mit hoher Farbstoffkonzentration Jede Rezeptur mit einem hohen Gesamtfarbstoffanteil bezogen auf das Stoffgewicht (% owf) profitiert von einer Reduktionsaufhellung, und zwar nicht nur dunkle Farbtöne. Als allgemeine Orientierungshilfe gruppieren Textilfabriken die Farbtiefe üblicherweise wie folgt: Farbtiefe Typische Farbstoffkonzentration Reduzierung Aufhellung Unter 1 % owf Oft optional Medium 1 bis 3 % owf Empfohlene dunkle Farbe: Über 3 % owf Diese Angaben dienen lediglich als allgemeine Richtlinie und stellen keine feste Regel dar, da Farbstoffklasse, Fasermischung und Echtheitsziele den Schwellenwert verändern. Auch Mehrfarbstoffkombinationen, die für präzise individuelle Farbtöne verwendet werden, unterliegen dieser Logik, da die Kombination mehrerer Farbstoffklassen selbst bei einem moderaten Gesamtprozentsatz unterschiedliche Mengen an Oberflächenrückständen hinterlassen kann. Mischungen mit Zellulosefasern: Polyester-Baumwoll- und Polyester-Viskose-Mischungen bergen ein zusätzliches Risiko. Dispersionsfarbstoffe, die sich nicht an den Polyesteranteil anhaften, können die Zellulosefasern verfärben und so eine unerwünschte Farbverschiebung im gesamten Gewebe verursachen. Durch die Reduzierung der Lichtdurchlässigkeit wird der beabsichtigte Kontrast bzw. die einheitliche Farbgebung über beide Fasertypen hinweg erhalten. Wann kann darauf verzichtet werden? Sehr helle Farbtöne mit geringer Farbstoffbeladung benötigen manchmal keinen vollständigen Reduktions- und Klärungszyklus, insbesondere bei Verwendung von Farbstoffen mit hoher Ausziehkraft und gut kontrollierten Färbebedingungen. In diesem Fall kann ein einfacher Heißwaschgang ausreichen. Das Auslassen dieses Arbeitsschritts sollte dennoch eine bewusste Entscheidung sein, die auf den Anforderungen an Farbtiefe und Lichtechtheit basiert, und keine Abkürzung, die aus Zeitgründen genommen wird. Prozess und Kontrolle Typische Rezeptur und Parameter Ein Standard-Alkalireduktionsbad enthält ein Reduktionsmittel, Natronlauge oder Soda und ein Netz- oder Dispergiermittel. Schwefelfreie Säureklärsysteme, die bei einem niedrigeren pH-Wert arbeiten, werden zunehmend als Alternative eingesetzt. Ein allgemeiner Ausgangspunkt sieht folgendermaßen aus: Parameter Typischer Bereich Reduktionsmittel 2 bis 4 g/L Alkali (NaOH oder Soda) 2 bis 4 g/L Temperatur 70 bis 80 °C Zeit 15 bis 20 Minuten Flottenverhältnis 1:8 bis 1:15 Diese Werte variieren je nach Farbtiefe, Farbstoffklasse und Fasermischung, daher sollten Laborversuche die endgültige Rezeptur bestätigen, bevor die Produktion auf größere Mengen hochskaliert wird. Kontrolle von Temperatur und pH-Wert Temperatur und pH-Wert sind die beiden Variablen, die die Aufhellungseffizienz am stärksten beeinflussen: Zu kühl oder zu kurz: Es bleiben Farbstoffreste zurück, und die Farbechtheit leidet. Zu hohe Temperaturen oder zu alkalische Bedingungen können die Oberfläche oder die Haptik des Polyesters beeinträchtigen. Die meisten herkömmlichen Rezepte zielen auf einen leicht alkalischen pH-Wert zwischen 9 und 11 ab. Säurebasierte schwefelfreie Systeme hingegen arbeiten je nach verwendetem Produkt in einem neutralen bis leicht sauren Bereich, sodass der pH-Zielwert immer der gewählten Chemie entsprechen sollte und nicht einer einzigen festen Regel. Über- oder Unterreduktion vermeiden: Eine Unterreduktion hinterlässt Farbstoffreste an der Oberfläche, die sich später als schlechte Lichtechtheit bemerkbar machen. Eine zu starke Reduktion entfernt den ordnungsgemäß fixierten Farbstoff aus der Faser, was zu Farbverlust, Mattheit oder ungleichmäßigem Farbergebnis führt.

Mehr entdecken »
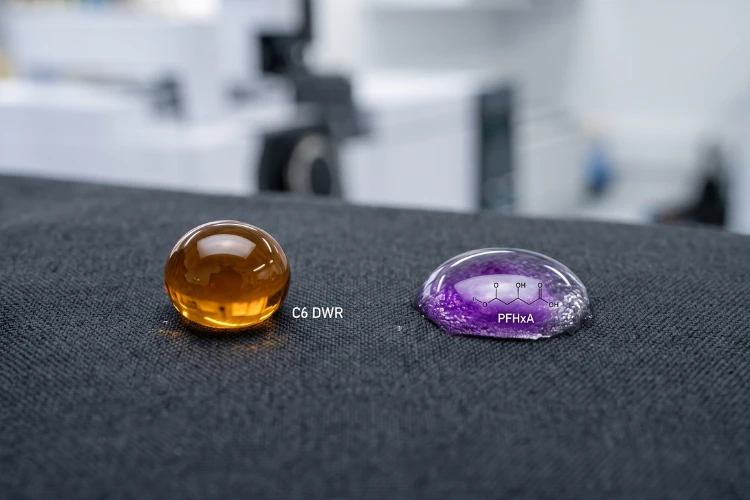
C0 vs. C6 wasserabweisende Oberflächen

C0- vs. C6-Wasserabweisende Ausrüstung: Welche passt zu Ihren Textilien?

Inhaltsverzeichnis Die Chemie hinter C0 und C6 Was ist C6 DWR? Was ist C0 DWR? Wichtigste strukturelle Unterschiede Leistungsvergleich Wasser- und Ölabweisung Haltbarkeit und Waschbeständigkeit Atmungsaktivität und Griff Globale regulatorische Rahmenbedingungen REACH und EU-Beschränkungen Vorschriften der US-Bundesstaaten Anforderungen von Marken und Einzelhändlern Anwendungsfälle nach Branche Outdoor und Sportbekleidung Arbeitskleidung und Schutztextilien Heimtextilien und Polstermöbel Die richtige Ausrüstung auswählen Wichtige Faktoren zu berücksichtigen Test- und Zertifizierungstipps Fazit FAQs Was ist der Unterschied zwischen C0- und C6-Ausrüstungen? Ist C6 DWR verboten? Ist C0 genauso leistungsfähig wie C6? Wie wähle ich zwischen C0 und C6? Fragt man heute einen Stofflieferanten nach einer wasserabweisenden Ausrüstung, erhält man mit hoher Wahrscheinlichkeit zwei sehr unterschiedliche Antworten: C6 oder C0. Beide Produkte versprechen, Textilien trocken zu halten. Nur eine Marke steht derzeit unter dem Druck von Regulierungsbehörden in der EU, Kalifornien und New York sowie von großen Bekleidungsmarken, ihre Produkte schrittweise abzuschaffen. Für Käufer, die derzeit wasserabweisende Textilien beschaffen, geht es bei der Auswahl nicht mehr nur um die Leistung. Es geht darum, welche chemischen Produkte in zwei Jahren auf Ihrem Zielmarkt noch verkaufsfähig sein werden. Die Chemie hinter C0 und C6 Was ist C6 DWR? C6 Durable Water Repellent (DWR)-Ausrüstungen verwenden kurzkettige Fluorkohlenstoffpolymere, insbesondere fluorierte Seitenketten mit sechs Kohlenstoffatomen, um einzelne Fasern zu beschichten. Durch diese chemische Reaktion wird die Oberflächenenergie der Faser auf etwa 12 mJ/m² gesenkt, was unterhalb der Oberflächenspannung der meisten Wasser- und Öle liegt. Das Ergebnis sind C6-Oberflächen, die sowohl wasser- als auch ölabweisend sind – eine Kombination, die nur wenige fluorfreie Systeme vollständig erreichen können. Die C6-Chemie hat die älteren C8-Fluortelomer-Beschichtungen vor über einem Jahrzehnt abgelöst. C8 wird zu PFOA abgebaut, einer Substanz, die dafür bekannt ist, in der Umwelt persistent und bioakkumulativ zu sein. C6 wird stattdessen zu Perfluorhexansäure (PFHxA) abgebaut, die eine kürzere Halbwertszeit in der Umwelt und ein geringeres Bioakkumulationspotenzial aufweist. Allerdings unterliegt PFHxA nicht der behördlichen Kontrolle, wie im Abschnitt „Compliance“ weiter unten erläutert wird. Für Käufer, die C6-Produkte beziehen, kombinieren Formulierungen wie der Skyguard C6-C8 Waterproofer Wasser- und Ölbeständigkeit mit guter Waschechtheit auf Zellulose- und Kunstfasern, werden in typischen Dosierungen von 10 bis 40 g/L angewendet und ohne PFOS, PFOA oder APEO hergestellt. Was ist C0 DWR? C0 bezieht sich auf fluorfreie wasserabweisende Chemie. Anstelle von Fluorkohlenstoff-Seitenketten setzen C0-Ausrüstungen auf Dendrimer-, Wachs- oder Polyurethan-basierte Polymere, um eine hydrophobe Faseroberfläche zu erzeugen. Diese Systeme erreichen typischerweise eine Oberflächenenergie von 20 bis 25 mJ/m², was ausreicht, um Wasser effektiv abzuweisen, aber im Allgemeinen nicht ausreicht, um eine starke Ölabweisung zu gewährleisten. Die Nachfrage nach CO-Beschichtungen wächst rasant, da diese kein PFAS-bezogenes Compliance-Risiko bergen – ein Faktor, der mit der Ausweitung des regulatorischen Rahmens von Jahr zu Jahr an Bedeutung gewinnt. Produktreihen wie die fluorfreie Imprägniermittellinie Skyguard werden je nach gewünschter Haltbarkeit mit etwa 10 bis 80 g/L angewendet, enthalten kein APEO und sind für Textilien konzipiert, bei denen Ölabweisung keine funktionelle Anforderung darstellt, darunter die meisten Oberbekleidungsstücke, Heimtextilien und Modeartikel. Wichtigste strukturelle Unterschiede Attribut C6 (Fluorkohlenstoff) C0 (Fluorfrei) Oberflächenenergie ca. 12 mJ/m² ca. 20 bis 25 mJ/m² Wasserabweisung Ausgezeichnet Gut bis ausgezeichnet Ölabweisung Ja Gering oder kein PFAS-Gehalt Vorhanden (PFHxA-basiert) Keine Typische Aushärtungstemperatur 150 bis 160 °C 160 bis 180 °C Leistungsvergleich Wasser- und Ölabweisung C6-Ausrüstungen bleiben der Maßstab, wo immer neben Wasserabweisung auch Beständigkeit gegen Öl, Fett oder organische Flecken erforderlich ist, wie z. B. bei Arbeitskleidung, die Maschinenölen ausgesetzt ist, oder Schürzen mit Lebensmittelkontakt. C0-Ausrüstungen haben den größten Teil der Lücke in Bezug auf reine Wasserabweisung geschlossen, wobei viele neuere Formulierungen bei standardisierten Wasserbeständigkeitstests Ergebnisse erzielen, die mit C6 vergleichbar sind. Bei ölhaltigen Flecken weisen C0-Lackierungen jedoch noch immer Schwächen auf. Haltbarkeit und Waschbeständigkeit Beide chemischen Verfahren beruhen bei der ersten Anwendung auf physikalischer Adsorption am Stoff, wobei diese Bindung mit wiederholtem Waschen und dem Kontakt mit Waschmitteln zunehmend schwächer wird. Ein Vernetzungsmittel verlängert die Waschbeständigkeit, indem es DWR-Polymerketten untereinander und mit reaktiven Gruppen auf der Faseroberfläche verbindet und so eine lose adsorbierte Beschichtung in eine chemisch verankerte umwandelt. Das Sylic-Vernetzungsmittel wird beispielsweise im selben Bad mit 10 bis 30 Prozent der Menge des wasserabweisenden Mittels dosiert, enthält kein APEO, PFOA, PFOS oder Formaldehyd und ist sowohl mit C6- als auch mit fluorfreien Systemen kompatibel, was es zu einer praktischen Ergänzung macht, wenn eine Beschichtung 20 oder mehr industrielle oder Haushaltswaschzyklen überstehen muss. Atmungsaktivität und Griffigkeit Sowohl die C0- als auch die C6-Ausrüstung beschichten die Faseroberfläche, anstatt die Porenräume zwischen den Garnen zu füllen, sodass die Atmungsaktivität bei korrekter Applikation im Allgemeinen erhalten bleibt. Zwei Faktoren beeinträchtigen dieses Gleichgewicht am häufigsten: Eine Überdosierung des Ausrüstungsmittels, die die Porosität zwischen den Garnen teilweise blockieren und den Griff des Gewebes versteifen kann; und eine ungleichmäßige Badkonzentration, die lokal begrenzte Bereiche mit hohem Zusatz über die gesamte Stoffbreite erzeugt. C0-Ausrüstungen erfordern manchmal etwas höhere Auftragsmengen, um die Wasserabweisung von C6 zu erreichen, weshalb Dosierungsgenauigkeit und Badgleichmäßigkeit besonders wichtig sind, um ein weiches, atmungsaktives Ergebnis zu erzielen. Globale Regulierungslandschaft REACH und EU-Beschränkungen Die EU reguliert PFAS in Textilien im Rahmen von REACH Anhang XVII. Ab 2026 gelten in der EU und im EWR Beschränkungen für PFHxA, ein Abbauprodukt der C6-Chemie. Eine weitergehende Beschränkung, die die gesamte PFAS-Familie umfasst, wird derzeit von der Europäischen Chemikalienagentur geprüft. Käufer und Marken, die für den EU-Markt einkaufen, sollten C6 als eine Chemikalie unter zunehmendem regulatorischem Druck und nicht als langfristig sichere Option betrachten und die regulatorischen Aktualisierungen der ECHA zu PFAS hinsichtlich des aktuellen Anwendungsbereichs und der Zeitpläne im Auge behalten. Die Regulierung durch die US-Bundesstaaten beschränkt sich nicht auf die EU. Zwei US-Bundesstaaten haben bereits PFAS-Beschränkungen speziell für Textilien und Bekleidung erlassen: Kalifornien AB 1817 verbietet die Herstellung, den Vertrieb und den Verkauf neuer Textilartikel, die absichtlich hinzugefügte PFAS in einer Menge von über 100 ppm organischem Fluor enthalten, ab dem 1. Januar 2025, wobei der Grenzwert ab dem 1. Januar 2027 auf 50 ppm sinkt. Die Schutzbestimmungen für Outdoor-Bekleidung bei extrem nassen Bedingungen wurden bis zum 1. Januar 2028 verlängert. Die vollständigen Anforderungen sind im offiziellen Gesetzestext aufgeführt. Das New Yorker Umweltschutzgesetz § 37-0121 verbietet den Verkauf neuer Bekleidung

Mehr entdecken »
Fertige Rolle aus königsblauem Nylonstoff.

Färbefehler bei Nylon: Ursachen und Verfahren zur Behebung

Inhaltsverzeichnis Häufige Färbefehler bei Nylon Ungleichmäßiger Farbton und Schlierenbildung Listing- und Barre-Ring-, Tippy- und Frosting-Effekte Die drei Hebel hinter jedem Fehler pH-Profil Aufheizrate und Anfärbezone Auswahl und Dosierung des Verzögerers Fehlersuche nach Symptomen Skychem-Lösungen für die Nylonfärbung FAQs Welcher pH-Wert ist am besten für die Säurefärbung von Nylon geeignet? Warum färbt sich mein Nylon ungleichmäßig? Wie verhindern Verzögerer ungleichmäßiges Färben? Bei welcher Temperatur sollte ich Nylon färben? Nylon schlägt schnell zu. Säurefarbstoffe binden sich innerhalb von Minuten an ihre Aminogruppen, sodass bereits ein geringfügig ungenaues Verfahren zu einem ungleichmäßigen Farbton führen kann, bevor dieser sich überhaupt ausgleichen kann. Streifen, Neigungen, Streifen und eine gesprenkelte, unruhige Oberfläche auf Nylon lassen sich fast immer auf einen der drei steuerbaren Faktoren zurückführen: pH-Wert, Temperatur oder das Verzögerungssystem. Dieser Artikel beschreibt, wie man die einzelnen Fehler erkennt und welche Anpassungen im Prozess nötig sind, um ein erneutes Auftreten zu verhindern. Häufige Färbefehler bei Nylon: Die korrekte Benennung eines Fehlers ist der erste Schritt zu dessen Behebung. Die drei unten aufgeführten Muster decken den größten Teil dessen ab, was auf Nylon vorkommt, und jedes weist auf eine andere Ursache hin. Ungleichmäßige Farbgebung und Flüchtigkeit Ungleichmäßige Färbung ist die Oberkategorie: Flecken, Tupfen oder ein Farbton, der einfach nicht über den gesamten Stoff hinweg einheitlich ist. Eine spezifischere Form davon ist das sogenannte „Fitteriness“, ein gesprenkeltes, körniges Aussehen, bei dem benachbarte Filamente den Farbstoff unterschiedlich schnell aufnehmen. Das ist das deutlichste Zeichen dafür, dass der Farbstoff schneller einwirkte, als die Faser sich ausgleichen konnte. Listing und Barre Listing ist ein Farbunterschied zwischen der Stoffbreite und der Stoffmitte bzw. zwischen Webkante und Stoffmitte. Barre erscheint als horizontale Balken oder Streifen, die mit den Kursen oder Picks verlaufen. Was diese beiden von der Zerstreuung unterscheidet, ist das Muster: Listung und Barre folgen einer definierten Richtung in Breiten- oder Längenrichtung, während die Zerstreuung zufällig erfolgt. Ring-, Tippy- und Frosty-Effekte Ringfärbung und Tippy-Färbung sind verwandte, aber unterschiedliche Durchdringungsfehler, und es lohnt sich, sie zu unterscheiden. Bei der Ringfärbung erfolgt die Färbung quer zum Faserquerschnitt: Der Farbstoff bleibt in der äußeren Hülle konzentriert und diffundiert nie vollständig bis zum Kern, sodass ein geschnittenes Filament einen farbigen Ring um einen hellen oder weißen Kern aufweist, obwohl die Oberfläche vollständig gefärbt aussieht. Bei der sogenannten Tippy-Färbung handelt es sich um einen Unterschied in Längsrichtung, bei dem die Spitze einer Filament- oder Stapelfaser mehr oder weniger Farbstoff aufnimmt als der Faserkörper, in der Regel weil die Spitze eine andere Wärmegeschichte oder einen anderen Oberflächenzustand aufweist als der Rest der Faser. Frostige Effekte zeigen sich eher als eine insgesamt blasse, verwaschene Oberfläche denn als ein gerichtetes Muster. Alle drei Fälle deuten auf dasselbe zugrundeliegende Problem hin: Der Farbstoff ist nicht vollständig in die Faser eingedrungen, auch wenn der Farbton aus der Ferne dem Standard nahekommt. Die drei Hebel hinter jedem Defekt Die meisten Defekte bei Nylon-Rollos lassen sich auf pH-Wert, Temperatur oder das Verzögerungssystem zurückführen, die gegeneinander statt zusammenwirken. Jeder der folgenden Hebel beschreibt den Mechanismus, die typische Fehlerursache und die Lösung. pH-Profil In einem sauren Bad nehmen die Aminogruppen an den Enden der Nylon-Polymerketten ein Proton auf und werden positiv geladen, während die Sulfonatgruppen an den Säurefarbstoffmolekülen eine negative Ladung tragen. Die beiden ziehen sich an und knüpfen eine Bindung. Der pH-Wert bestimmt, wie viele dieser Stellen aktiv sind, wie schnell der Farbstoff sie erreicht und wie fest er sich dort festsetzt. Der häufigste Verfahrensfehler besteht darin, den pH-Wert des Bades zu stark oder zu früh abzusenken. Wenn das Bad sauer wird, bevor die Ware gleichmäßig benetzt ist und zirkuliert, färbt sich das Bad schlagartig und es entstehen Streifen oder Stellen, die sich auch durch langes Einwirken der Temperatur nicht mehr korrigieren lassen. Ein zu hoher pH-Wert oder ein pH-Wert, der im Laufe des Zyklus schwankt, führt zum gegenteiligen Problem: schwache Erschöpfung und eine von Charge zu Charge schwankende Schattentiefe. Unterschiedliche Säurefarbstoffklassen erfordern unterschiedliche pH-Bereiche: Egalisierfarbstoffe: etwa pH 5.5 bis 7.0, damit der Farbstoff wandern und sich selbst korrigieren kann. Walzfarbstoffe (eine Klassifizierung, die aus der Wollfärbeterminologie übernommen wurde, aber auch für Nylon Standard ist): etwa pH 4.0 bis 5.0 für tiefere Farbtöne und stärkere Nassechtheit, mit geringerer Toleranz gegenüber Prozessschwankungen. Diese Bereiche sind Ausgangspunkte. Überprüfen Sie die Ergebnisse anhand des technischen Datenblatts des Farbstofflieferanten und anhand von Teststreifen aus dem eigenen Labor. Übertragen Sie niemals ein Rezept von der Wollfärberei, da dort das pH-Schema für die Egalisierung und das Vermahlen von Farbstoffen in die entgegengesetzte Richtung verläuft. Die gleiche Vorsicht ist auch bei Nylon selbst geboten: Nylon 6 und Nylon 6,6 können unter identischen pH- und Temperaturbedingungen unterschiedlich aushärten und sich unterschiedlich aufbauen, und der Wechsel zwischen Substraten oder Farbstofflieferanten bei einer nicht verifizierten Rezeptur ist eine häufige, vermeidbare Ursache für Farbabweichungen. Bevor das Produkt in die Massenproduktion geht, muss jede Änderung der Faserart oder der Farbstoffquelle durch eine frische Laborprobe und einen Pilotlauf bestätigt werden. Die Lösung besteht in einer reproduzierbaren pH-Kurve anstelle eines einzelnen Zielwerts. Ein langsam wirkender Säuredonator, der den pH-Wert mit steigender Temperatur allmählich senkt, sorgt für eine kontrollierte und nicht plötzliche Wirkung und macht so das Rätselraten bei der manuellen Dosierung zum falschen Zeitpunkt im Zyklus überflüssig. Die Aufheizrate und die Temperatur der Auftreffzone bestimmen, wann und wie schnell sich der Farbstoff bewegt. Bei Nylon findet die größte Aufnahme in einem engen Temperaturfenster statt, typischerweise zwischen 70 und 90 °C, wo sich die Faserstruktur öffnet und der Farbstoff eindringt. Nylon verfügt über eine begrenzte Anzahl von Farbstoffstellen, und Säurefarbstoffe binden sich fast sofort an diese, sobald die Bedingungen dies zulassen; ein zu schnelles Durchfahren der Auftreffzone führt zu einer ungleichmäßigen Fixierung des Farbstoffs, ohne dass eine anschließende Glättung möglich ist. Die ersten zehn bis fünfzehn Minuten des Streiks bestimmen weitgehend den Ausgang der gesamten Streikwelle. Das obige Diagramm zeigt, wie sich dies in einem typischen Zyklus auswirkt: eine flache Benetzungs- und Zirkulationsphase, ein kontrollierter Anstieg, der sich in der 70 bis 90°C-Auftreffzone verlangsamt, ein Verweilen nahe dem Siedepunkt zur Migration und Nivellierung und eine kontrollierte Abkühlung. Die Vorbereitungen beginnen schon vor dem eigentlichen Streik: Zuerst muss eine vollständige, gleichmäßige Benetzung und eine stetige Zirkulation sichergestellt werden. Die Temperatur wird kontrolliert erhöht, oft mit einer Geschwindigkeit von etwa 1 °C pro Minute und im Bereich von 70 bis 90 °C noch langsamer.

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Teilen Sie uns Ihre Projektanforderungen, das Land und den vorgesehenen Anwendungsbereich mit.

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Reduktionsreinigung beim Färben von Polyester: Ein vollständiger Leitfaden

Inhaltsverzeichnis Was ist Reduktionsrodung? Definition und Zweck Rolle beim Dispersionsfärben Einfluss auf die Farbechtheit Häufige Qualitätsmängel Wann ist eine Reduktionsreinigung erforderlich? Dunkle und mittlere Farbtöne Rezepturen mit hoher Farbstoffkonzentration Mischungen mit Zellulosefasern Wann kann auf die Reduktionsreinigung verzichtet werden? Prozess und Kontrolle Typische Rezeptur und Parameter Temperatur- und pH-Wert-Kontrolle Vermeidung von Über- oder Unterreduktion Spülen und Neutralisieren Auswahl der richtigen Reduktionsmittel Natriumhydrosulfit Schwefelfreie Reduktionsmittel Niedrigtemperatur- und nachhaltige Optionen Farbstoffe mit hoher Waschechtheit zur Reduzierung der Reinigungslast Fehlerbehebung Häufige Probleme Schlechte Waschechtheit nach der Reinigung Farbtonveränderung oder Mattierung Fazit FAQs Was passiert, wenn man die Reduktionsreinigung überspringt? Reduzierendes Waschen vs. normales Waschen? Ist das auch bei niedriger Temperatur möglich? Hydrosulfit vs. schwefelfreie Mittel? Eine Charge, die in der Maschine perfekt aussieht, kann Tage später dennoch einen Waschechtheitstest nicht bestehen. In den meisten Fällen liegt die Ursache in nicht fixiertem Dispersionsfarbstoff, der auf der Faseroberfläche zurückgeblieben ist, und die Fixierung erfolgt durch Reduktionsklärung. Dieser Leitfaden behandelt, wann der jeweilige Schritt notwendig ist, die zugrunde liegende Chemie und wie man von der Laboranalyse bis zur Massenproduktion konsistente Ergebnisse erzielt. Was ist Reduktionsrodung? Definition und Zweck Die Reduktionsklärung ist eine Nachfärbebehandlung, bei der Dispersionsfarbstoffe entfernt werden, die nicht in die Polyesterfasern eingedrungen oder an ihnen fixiert wurden. Beim Färben bei hohen Temperaturen bleiben einige Farbstoffmoleküle auf der Faseroberfläche zurück, anstatt in die Polymerstruktur zu diffundieren. Unbehandelt reibt sich dieser Restfarbstoff beim Waschen ab und blutet aus, wodurch die Farbechtheit insgesamt abnimmt. Ein Reduktionsbad löst den Oberflächenfarbstoff auf und entfernt ihn, sodass nur der Farbstoff zurückbleibt, der sich im Inneren der Faser festgesetzt hat. Rolle bei der Dispersionsfärbung: Die Reduktionsklärung erfolgt am Ende des Dispersionsfärbezyklus, nach dem Hauptfärbeprozess und vor dem abschließenden Spülen. Es handelt sich um einen Teil eines umfassenderen Färbeprozesses für Polyester, der auch Vorbehandlung, Färben und Veredelung umfasst. Auf der Seite „Anwendungslösungen für das Färben von Polyester“ wird erläutert, wie diese Schritte zusammenhängen, und es werden für jeden Schritt empfohlene Hilfsmittel genannt. Auswirkungen auf die Farbechtheit Wasch- und Reibechtheit gehören zu den Spezifikationen, die Käufer vor der Annahme einer Lieferung am genauesten prüfen. Oberflächenfarbstoffe, die nicht entfernt wurden, sind nur schwach gebunden und lassen sich leicht auswaschen. Genau das sollen standardisierte Tests wie die Waschechtheitsprüfungen der AATCC erkennen. Ein fachgerecht durchgeführter Reduktionsreinigungsschritt verbessert diese Ergebnisse, indem er den Farbstoff entfernt, der andernfalls zu einem Fehlschlag des Tests führen würde. Häufige Qualitätsmängel: Webereien, die die Reduktionsreinigung auslassen oder nur unzureichend durchführen, weisen häufig ein wiederkehrendes Problemmuster auf: Abfärben auf hellere Kleidungsstücke in derselben Waschladung, Verfärbungen auf Verpackungen oder Besätzen während Transport und Lagerung, matte oder trübe Farbtöne im Vergleich zum freigegebenen Laborfärbemittel, zurückgewiesene Lieferungen nach fehlgeschlagener Echtheitsprüfung im Labor des Käufers. Diese Probleme lassen sich fast immer auf Restfarbstoffe aus Dispersionsfarbstoffen zurückführen und nicht auf einen Fehler in der Farbstoffrezeptur selbst. Deshalb verdient die Reduktionsreinigung die gleiche Aufmerksamkeit wie der darauf folgende Färbeprozess. Wenn eine Reduktionsaufhellung erforderlich ist Dunkle und mittlere Farbtöne Dunklere und mittlere Farbtöne erfordern höhere Farbstoffkonzentrationen, wodurch naturgemäß mehr unfixierter Farbstoff auf der Faseroberfläche verbleibt. Das Skycron-Dispersionsfarbstoffsortiment deckt sowohl Färbe- als auch Druckanwendungen in dunklen, mittleren und leuchtenden Farbtönen ab, und die Kombination dieser Farbstoffe mit einem geeigneten Reduktions- und Aufhellungsschritt ist Standardpraxis, um bei diesen größeren Farbtiefen eine akzeptable Echtheit zu erzielen. Rezepturen mit hoher Farbstoffkonzentration Jede Rezeptur mit einem hohen Gesamtfarbstoffanteil bezogen auf das Stoffgewicht (% owf) profitiert von einer Reduktionsaufhellung, und zwar nicht nur dunkle Farbtöne. Als allgemeine Orientierungshilfe gruppieren Textilfabriken die Farbtiefe üblicherweise wie folgt: Farbtiefe Typische Farbstoffkonzentration Reduzierung Aufhellung Unter 1 % owf Oft optional Medium 1 bis 3 % owf Empfohlene dunkle Farbe: Über 3 % owf Diese Angaben dienen lediglich als allgemeine Richtlinie und stellen keine feste Regel dar, da Farbstoffklasse, Fasermischung und Echtheitsziele den Schwellenwert verändern. Auch Mehrfarbstoffkombinationen, die für präzise individuelle Farbtöne verwendet werden, unterliegen dieser Logik, da die Kombination mehrerer Farbstoffklassen selbst bei einem moderaten Gesamtprozentsatz unterschiedliche Mengen an Oberflächenrückständen hinterlassen kann. Mischungen mit Zellulosefasern: Polyester-Baumwoll- und Polyester-Viskose-Mischungen bergen ein zusätzliches Risiko. Dispersionsfarbstoffe, die sich nicht an den Polyesteranteil anhaften, können die Zellulosefasern verfärben und so eine unerwünschte Farbverschiebung im gesamten Gewebe verursachen. Durch die Reduzierung der Lichtdurchlässigkeit wird der beabsichtigte Kontrast bzw. die einheitliche Farbgebung über beide Fasertypen hinweg erhalten. Wann kann darauf verzichtet werden? Sehr helle Farbtöne mit geringer Farbstoffbeladung benötigen manchmal keinen vollständigen Reduktions- und Klärungszyklus, insbesondere bei Verwendung von Farbstoffen mit hoher Ausziehkraft und gut kontrollierten Färbebedingungen. In diesem Fall kann ein einfacher Heißwaschgang ausreichen. Das Auslassen dieses Arbeitsschritts sollte dennoch eine bewusste Entscheidung sein, die auf den Anforderungen an Farbtiefe und Lichtechtheit basiert, und keine Abkürzung, die aus Zeitgründen genommen wird. Prozess und Kontrolle Typische Rezeptur und Parameter Ein Standard-Alkalireduktionsbad enthält ein Reduktionsmittel, Natronlauge oder Soda und ein Netz- oder Dispergiermittel. Schwefelfreie Säureklärsysteme, die bei einem niedrigeren pH-Wert arbeiten, werden zunehmend als Alternative eingesetzt. Ein allgemeiner Ausgangspunkt sieht folgendermaßen aus: Parameter Typischer Bereich Reduktionsmittel 2 bis 4 g/L Alkali (NaOH oder Soda) 2 bis 4 g/L Temperatur 70 bis 80 °C Zeit 15 bis 20 Minuten Flottenverhältnis 1:8 bis 1:15 Diese Werte variieren je nach Farbtiefe, Farbstoffklasse und Fasermischung, daher sollten Laborversuche die endgültige Rezeptur bestätigen, bevor die Produktion auf größere Mengen hochskaliert wird. Kontrolle von Temperatur und pH-Wert Temperatur und pH-Wert sind die beiden Variablen, die die Aufhellungseffizienz am stärksten beeinflussen: Zu kühl oder zu kurz: Es bleiben Farbstoffreste zurück, und die Farbechtheit leidet. Zu hohe Temperaturen oder zu alkalische Bedingungen können die Oberfläche oder die Haptik des Polyesters beeinträchtigen. Die meisten herkömmlichen Rezepte zielen auf einen leicht alkalischen pH-Wert zwischen 9 und 11 ab. Säurebasierte schwefelfreie Systeme hingegen arbeiten je nach verwendetem Produkt in einem neutralen bis leicht sauren Bereich, sodass der pH-Zielwert immer der gewählten Chemie entsprechen sollte und nicht einer einzigen festen Regel. Über- oder Unterreduktion vermeiden: Eine Unterreduktion hinterlässt Farbstoffreste an der Oberfläche, die sich später als schlechte Lichtechtheit bemerkbar machen. Eine zu starke Reduktion entfernt den ordnungsgemäß fixierten Farbstoff aus der Faser, was zu Farbverlust, Mattheit oder ungleichmäßigem Farbergebnis führt.

Mehr entdecken »
C0 vs. C6 wasserabweisende Oberflächen

C0- vs. C6-Wasserabweisende Ausrüstung: Welche passt zu Ihren Textilien?

Inhaltsverzeichnis Die Chemie hinter C0 und C6 Was ist C6 DWR? Was ist C0 DWR? Wichtigste strukturelle Unterschiede Leistungsvergleich Wasser- und Ölabweisung Haltbarkeit und Waschbeständigkeit Atmungsaktivität und Griff Globale regulatorische Rahmenbedingungen REACH und EU-Beschränkungen Vorschriften der US-Bundesstaaten Anforderungen von Marken und Einzelhändlern Anwendungsfälle nach Branche Outdoor und Sportbekleidung Arbeitskleidung und Schutztextilien Heimtextilien und Polstermöbel Die richtige Ausrüstung auswählen Wichtige Faktoren zu berücksichtigen Test- und Zertifizierungstipps Fazit FAQs Was ist der Unterschied zwischen C0- und C6-Ausrüstungen? Ist C6 DWR verboten? Ist C0 genauso leistungsfähig wie C6? Wie wähle ich zwischen C0 und C6? Fragt man heute einen Stofflieferanten nach einer wasserabweisenden Ausrüstung, erhält man mit hoher Wahrscheinlichkeit zwei sehr unterschiedliche Antworten: C6 oder C0. Beide Produkte versprechen, Textilien trocken zu halten. Nur eine Marke steht derzeit unter dem Druck von Regulierungsbehörden in der EU, Kalifornien und New York sowie von großen Bekleidungsmarken, ihre Produkte schrittweise abzuschaffen. Für Käufer, die derzeit wasserabweisende Textilien beschaffen, geht es bei der Auswahl nicht mehr nur um die Leistung. Es geht darum, welche chemischen Produkte in zwei Jahren auf Ihrem Zielmarkt noch verkaufsfähig sein werden. Die Chemie hinter C0 und C6 Was ist C6 DWR? C6 Durable Water Repellent (DWR)-Ausrüstungen verwenden kurzkettige Fluorkohlenstoffpolymere, insbesondere fluorierte Seitenketten mit sechs Kohlenstoffatomen, um einzelne Fasern zu beschichten. Durch diese chemische Reaktion wird die Oberflächenenergie der Faser auf etwa 12 mJ/m² gesenkt, was unterhalb der Oberflächenspannung der meisten Wasser- und Öle liegt. Das Ergebnis sind C6-Oberflächen, die sowohl wasser- als auch ölabweisend sind – eine Kombination, die nur wenige fluorfreie Systeme vollständig erreichen können. Die C6-Chemie hat die älteren C8-Fluortelomer-Beschichtungen vor über einem Jahrzehnt abgelöst. C8 wird zu PFOA abgebaut, einer Substanz, die dafür bekannt ist, in der Umwelt persistent und bioakkumulativ zu sein. C6 wird stattdessen zu Perfluorhexansäure (PFHxA) abgebaut, die eine kürzere Halbwertszeit in der Umwelt und ein geringeres Bioakkumulationspotenzial aufweist. Allerdings unterliegt PFHxA nicht der behördlichen Kontrolle, wie im Abschnitt „Compliance“ weiter unten erläutert wird. Für Käufer, die C6-Produkte beziehen, kombinieren Formulierungen wie der Skyguard C6-C8 Waterproofer Wasser- und Ölbeständigkeit mit guter Waschechtheit auf Zellulose- und Kunstfasern, werden in typischen Dosierungen von 10 bis 40 g/L angewendet und ohne PFOS, PFOA oder APEO hergestellt. Was ist C0 DWR? C0 bezieht sich auf fluorfreie wasserabweisende Chemie. Anstelle von Fluorkohlenstoff-Seitenketten setzen C0-Ausrüstungen auf Dendrimer-, Wachs- oder Polyurethan-basierte Polymere, um eine hydrophobe Faseroberfläche zu erzeugen. Diese Systeme erreichen typischerweise eine Oberflächenenergie von 20 bis 25 mJ/m², was ausreicht, um Wasser effektiv abzuweisen, aber im Allgemeinen nicht ausreicht, um eine starke Ölabweisung zu gewährleisten. Die Nachfrage nach CO-Beschichtungen wächst rasant, da diese kein PFAS-bezogenes Compliance-Risiko bergen – ein Faktor, der mit der Ausweitung des regulatorischen Rahmens von Jahr zu Jahr an Bedeutung gewinnt. Produktreihen wie die fluorfreie Imprägniermittellinie Skyguard werden je nach gewünschter Haltbarkeit mit etwa 10 bis 80 g/L angewendet, enthalten kein APEO und sind für Textilien konzipiert, bei denen Ölabweisung keine funktionelle Anforderung darstellt, darunter die meisten Oberbekleidungsstücke, Heimtextilien und Modeartikel. Wichtigste strukturelle Unterschiede Attribut C6 (Fluorkohlenstoff) C0 (Fluorfrei) Oberflächenenergie ca. 12 mJ/m² ca. 20 bis 25 mJ/m² Wasserabweisung Ausgezeichnet Gut bis ausgezeichnet Ölabweisung Ja Gering oder kein PFAS-Gehalt Vorhanden (PFHxA-basiert) Keine Typische Aushärtungstemperatur 150 bis 160 °C 160 bis 180 °C Leistungsvergleich Wasser- und Ölabweisung C6-Ausrüstungen bleiben der Maßstab, wo immer neben Wasserabweisung auch Beständigkeit gegen Öl, Fett oder organische Flecken erforderlich ist, wie z. B. bei Arbeitskleidung, die Maschinenölen ausgesetzt ist, oder Schürzen mit Lebensmittelkontakt. C0-Ausrüstungen haben den größten Teil der Lücke in Bezug auf reine Wasserabweisung geschlossen, wobei viele neuere Formulierungen bei standardisierten Wasserbeständigkeitstests Ergebnisse erzielen, die mit C6 vergleichbar sind. Bei ölhaltigen Flecken weisen C0-Lackierungen jedoch noch immer Schwächen auf. Haltbarkeit und Waschbeständigkeit Beide chemischen Verfahren beruhen bei der ersten Anwendung auf physikalischer Adsorption am Stoff, wobei diese Bindung mit wiederholtem Waschen und dem Kontakt mit Waschmitteln zunehmend schwächer wird. Ein Vernetzungsmittel verlängert die Waschbeständigkeit, indem es DWR-Polymerketten untereinander und mit reaktiven Gruppen auf der Faseroberfläche verbindet und so eine lose adsorbierte Beschichtung in eine chemisch verankerte umwandelt. Das Sylic-Vernetzungsmittel wird beispielsweise im selben Bad mit 10 bis 30 Prozent der Menge des wasserabweisenden Mittels dosiert, enthält kein APEO, PFOA, PFOS oder Formaldehyd und ist sowohl mit C6- als auch mit fluorfreien Systemen kompatibel, was es zu einer praktischen Ergänzung macht, wenn eine Beschichtung 20 oder mehr industrielle oder Haushaltswaschzyklen überstehen muss. Atmungsaktivität und Griffigkeit Sowohl die C0- als auch die C6-Ausrüstung beschichten die Faseroberfläche, anstatt die Porenräume zwischen den Garnen zu füllen, sodass die Atmungsaktivität bei korrekter Applikation im Allgemeinen erhalten bleibt. Zwei Faktoren beeinträchtigen dieses Gleichgewicht am häufigsten: Eine Überdosierung des Ausrüstungsmittels, die die Porosität zwischen den Garnen teilweise blockieren und den Griff des Gewebes versteifen kann; und eine ungleichmäßige Badkonzentration, die lokal begrenzte Bereiche mit hohem Zusatz über die gesamte Stoffbreite erzeugt. C0-Ausrüstungen erfordern manchmal etwas höhere Auftragsmengen, um die Wasserabweisung von C6 zu erreichen, weshalb Dosierungsgenauigkeit und Badgleichmäßigkeit besonders wichtig sind, um ein weiches, atmungsaktives Ergebnis zu erzielen. Globale Regulierungslandschaft REACH und EU-Beschränkungen Die EU reguliert PFAS in Textilien im Rahmen von REACH Anhang XVII. Ab 2026 gelten in der EU und im EWR Beschränkungen für PFHxA, ein Abbauprodukt der C6-Chemie. Eine weitergehende Beschränkung, die die gesamte PFAS-Familie umfasst, wird derzeit von der Europäischen Chemikalienagentur geprüft. Käufer und Marken, die für den EU-Markt einkaufen, sollten C6 als eine Chemikalie unter zunehmendem regulatorischem Druck und nicht als langfristig sichere Option betrachten und die regulatorischen Aktualisierungen der ECHA zu PFAS hinsichtlich des aktuellen Anwendungsbereichs und der Zeitpläne im Auge behalten. Die Regulierung durch die US-Bundesstaaten beschränkt sich nicht auf die EU. Zwei US-Bundesstaaten haben bereits PFAS-Beschränkungen speziell für Textilien und Bekleidung erlassen: Kalifornien AB 1817 verbietet die Herstellung, den Vertrieb und den Verkauf neuer Textilartikel, die absichtlich hinzugefügte PFAS in einer Menge von über 100 ppm organischem Fluor enthalten, ab dem 1. Januar 2025, wobei der Grenzwert ab dem 1. Januar 2027 auf 50 ppm sinkt. Die Schutzbestimmungen für Outdoor-Bekleidung bei extrem nassen Bedingungen wurden bis zum 1. Januar 2028 verlängert. Die vollständigen Anforderungen sind im offiziellen Gesetzestext aufgeführt. Das New Yorker Umweltschutzgesetz § 37-0121 verbietet den Verkauf neuer Bekleidung

Mehr entdecken »
Fertige Rolle aus königsblauem Nylonstoff.

Färbefehler bei Nylon: Ursachen und Verfahren zur Behebung

Inhaltsverzeichnis Häufige Färbefehler bei Nylon Ungleichmäßiger Farbton und Schlierenbildung Listing- und Barre-Ring-, Tippy- und Frosting-Effekte Die drei Hebel hinter jedem Fehler pH-Profil Aufheizrate und Anfärbezone Auswahl und Dosierung des Verzögerers Fehlersuche nach Symptomen Skychem-Lösungen für die Nylonfärbung FAQs Welcher pH-Wert ist am besten für die Säurefärbung von Nylon geeignet? Warum färbt sich mein Nylon ungleichmäßig? Wie verhindern Verzögerer ungleichmäßiges Färben? Bei welcher Temperatur sollte ich Nylon färben? Nylon schlägt schnell zu. Säurefarbstoffe binden sich innerhalb von Minuten an ihre Aminogruppen, sodass bereits ein geringfügig ungenaues Verfahren zu einem ungleichmäßigen Farbton führen kann, bevor dieser sich überhaupt ausgleichen kann. Streifen, Neigungen, Streifen und eine gesprenkelte, unruhige Oberfläche auf Nylon lassen sich fast immer auf einen der drei steuerbaren Faktoren zurückführen: pH-Wert, Temperatur oder das Verzögerungssystem. Dieser Artikel beschreibt, wie man die einzelnen Fehler erkennt und welche Anpassungen im Prozess nötig sind, um ein erneutes Auftreten zu verhindern. Häufige Färbefehler bei Nylon: Die korrekte Benennung eines Fehlers ist der erste Schritt zu dessen Behebung. Die drei unten aufgeführten Muster decken den größten Teil dessen ab, was auf Nylon vorkommt, und jedes weist auf eine andere Ursache hin. Ungleichmäßige Farbgebung und Flüchtigkeit Ungleichmäßige Färbung ist die Oberkategorie: Flecken, Tupfen oder ein Farbton, der einfach nicht über den gesamten Stoff hinweg einheitlich ist. Eine spezifischere Form davon ist das sogenannte „Fitteriness“, ein gesprenkeltes, körniges Aussehen, bei dem benachbarte Filamente den Farbstoff unterschiedlich schnell aufnehmen. Das ist das deutlichste Zeichen dafür, dass der Farbstoff schneller einwirkte, als die Faser sich ausgleichen konnte. Listing und Barre Listing ist ein Farbunterschied zwischen der Stoffbreite und der Stoffmitte bzw. zwischen Webkante und Stoffmitte. Barre erscheint als horizontale Balken oder Streifen, die mit den Kursen oder Picks verlaufen. Was diese beiden von der Zerstreuung unterscheidet, ist das Muster: Listung und Barre folgen einer definierten Richtung in Breiten- oder Längenrichtung, während die Zerstreuung zufällig erfolgt. Ring-, Tippy- und Frosty-Effekte Ringfärbung und Tippy-Färbung sind verwandte, aber unterschiedliche Durchdringungsfehler, und es lohnt sich, sie zu unterscheiden. Bei der Ringfärbung erfolgt die Färbung quer zum Faserquerschnitt: Der Farbstoff bleibt in der äußeren Hülle konzentriert und diffundiert nie vollständig bis zum Kern, sodass ein geschnittenes Filament einen farbigen Ring um einen hellen oder weißen Kern aufweist, obwohl die Oberfläche vollständig gefärbt aussieht. Bei der sogenannten Tippy-Färbung handelt es sich um einen Unterschied in Längsrichtung, bei dem die Spitze einer Filament- oder Stapelfaser mehr oder weniger Farbstoff aufnimmt als der Faserkörper, in der Regel weil die Spitze eine andere Wärmegeschichte oder einen anderen Oberflächenzustand aufweist als der Rest der Faser. Frostige Effekte zeigen sich eher als eine insgesamt blasse, verwaschene Oberfläche denn als ein gerichtetes Muster. Alle drei Fälle deuten auf dasselbe zugrundeliegende Problem hin: Der Farbstoff ist nicht vollständig in die Faser eingedrungen, auch wenn der Farbton aus der Ferne dem Standard nahekommt. Die drei Hebel hinter jedem Defekt Die meisten Defekte bei Nylon-Rollos lassen sich auf pH-Wert, Temperatur oder das Verzögerungssystem zurückführen, die gegeneinander statt zusammenwirken. Jeder der folgenden Hebel beschreibt den Mechanismus, die typische Fehlerursache und die Lösung. pH-Profil In einem sauren Bad nehmen die Aminogruppen an den Enden der Nylon-Polymerketten ein Proton auf und werden positiv geladen, während die Sulfonatgruppen an den Säurefarbstoffmolekülen eine negative Ladung tragen. Die beiden ziehen sich an und knüpfen eine Bindung. Der pH-Wert bestimmt, wie viele dieser Stellen aktiv sind, wie schnell der Farbstoff sie erreicht und wie fest er sich dort festsetzt. Der häufigste Verfahrensfehler besteht darin, den pH-Wert des Bades zu stark oder zu früh abzusenken. Wenn das Bad sauer wird, bevor die Ware gleichmäßig benetzt ist und zirkuliert, färbt sich das Bad schlagartig und es entstehen Streifen oder Stellen, die sich auch durch langes Einwirken der Temperatur nicht mehr korrigieren lassen. Ein zu hoher pH-Wert oder ein pH-Wert, der im Laufe des Zyklus schwankt, führt zum gegenteiligen Problem: schwache Erschöpfung und eine von Charge zu Charge schwankende Schattentiefe. Unterschiedliche Säurefarbstoffklassen erfordern unterschiedliche pH-Bereiche: Egalisierfarbstoffe: etwa pH 5.5 bis 7.0, damit der Farbstoff wandern und sich selbst korrigieren kann. Walzfarbstoffe (eine Klassifizierung, die aus der Wollfärbeterminologie übernommen wurde, aber auch für Nylon Standard ist): etwa pH 4.0 bis 5.0 für tiefere Farbtöne und stärkere Nassechtheit, mit geringerer Toleranz gegenüber Prozessschwankungen. Diese Bereiche sind Ausgangspunkte. Überprüfen Sie die Ergebnisse anhand des technischen Datenblatts des Farbstofflieferanten und anhand von Teststreifen aus dem eigenen Labor. Übertragen Sie niemals ein Rezept von der Wollfärberei, da dort das pH-Schema für die Egalisierung und das Vermahlen von Farbstoffen in die entgegengesetzte Richtung verläuft. Die gleiche Vorsicht ist auch bei Nylon selbst geboten: Nylon 6 und Nylon 6,6 können unter identischen pH- und Temperaturbedingungen unterschiedlich aushärten und sich unterschiedlich aufbauen, und der Wechsel zwischen Substraten oder Farbstofflieferanten bei einer nicht verifizierten Rezeptur ist eine häufige, vermeidbare Ursache für Farbabweichungen. Bevor das Produkt in die Massenproduktion geht, muss jede Änderung der Faserart oder der Farbstoffquelle durch eine frische Laborprobe und einen Pilotlauf bestätigt werden. Die Lösung besteht in einer reproduzierbaren pH-Kurve anstelle eines einzelnen Zielwerts. Ein langsam wirkender Säuredonator, der den pH-Wert mit steigender Temperatur allmählich senkt, sorgt für eine kontrollierte und nicht plötzliche Wirkung und macht so das Rätselraten bei der manuellen Dosierung zum falschen Zeitpunkt im Zyklus überflüssig. Die Aufheizrate und die Temperatur der Auftreffzone bestimmen, wann und wie schnell sich der Farbstoff bewegt. Bei Nylon findet die größte Aufnahme in einem engen Temperaturfenster statt, typischerweise zwischen 70 und 90 °C, wo sich die Faserstruktur öffnet und der Farbstoff eindringt. Nylon verfügt über eine begrenzte Anzahl von Farbstoffstellen, und Säurefarbstoffe binden sich fast sofort an diese, sobald die Bedingungen dies zulassen; ein zu schnelles Durchfahren der Auftreffzone führt zu einer ungleichmäßigen Fixierung des Farbstoffs, ohne dass eine anschließende Glättung möglich ist. Die ersten zehn bis fünfzehn Minuten des Streiks bestimmen weitgehend den Ausgang der gesamten Streikwelle. Das obige Diagramm zeigt, wie sich dies in einem typischen Zyklus auswirkt: eine flache Benetzungs- und Zirkulationsphase, ein kontrollierter Anstieg, der sich in der 70 bis 90°C-Auftreffzone verlangsamt, ein Verweilen nahe dem Siedepunkt zur Migration und Nivellierung und eine kontrollierte Abkühlung. Die Vorbereitungen beginnen schon vor dem eigentlichen Streik: Zuerst muss eine vollständige, gleichmäßige Benetzung und eine stetige Zirkulation sichergestellt werden. Die Temperatur wird kontrolliert erhöht, oft mit einer Geschwindigkeit von etwa 1 °C pro Minute und im Bereich von 70 bis 90 °C noch langsamer.

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Bitte teilen Sie uns die Anforderungen, das Land und den Anwendungsbereich mit.

Nach oben scrollen
E-Mail WhatsApp

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.