...

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
24 ঘন্টার মধ্যে উত্তর দিন

রিঅ্যাক্টিভ ডাইং-এ সোডা অ্যাশ বনাম সোডা অ্যাশের বিকল্প

ক্ষারের নির্বাচন নিঃশব্দে রিঅ্যাক্টিভ ডাইংয়ের ফলাফলকে প্রভাবিত করতে পারে। এটি রঙের স্থিরতা, শেডের সামঞ্জস্য, ধুয়ে যাওয়া এবং মোট প্রক্রিয়াকরণ খরচকে প্রভাবিত করে। এই নিবন্ধে রিঅ্যাক্টিভ ডাইংয়ে সোডা অ্যাশ এবং সোডা অ্যাশের বিকল্পের তুলনা করা হয়েছে এবং তারপর দেখানো হয়েছে যে মিলের বাস্তব পরিস্থিতিতে কোনটি সবচেয়ে উপযুক্ত।

সোডা অ্যাশ বনাম সোডা অ্যাশের বিকল্প

রিঅ্যাক্টিভ ডাইং-এ সোডা অ্যাশের ভূমিকা কী?

এটি কেন ব্যবহার করা হয়?

রিঅ্যাক্টিভ ডাইং-এ সোডা অ্যাশ একটি আদর্শ ক্ষার, কারণ এটি ডাই-ফাইবার বিক্রিয়ার জন্য প্রয়োজনীয় ক্ষারীয় অবস্থা তৈরি করে। পিএইচ (pH) প্রয়োজনীয় পরিসরে পৌঁছালে, রিঅ্যাক্টিভ ডাইগুলো সেলুলোজের সাথে আরও কার্যকরভাবে বন্ধন তৈরি করতে পারে। একারণেই সোডা অ্যাশ ফিক্সেশন পারফরম্যান্স এবং চূড়ান্ত রঙের পরিমাণের সাথে ঘনিষ্ঠভাবে জড়িত।

যে ব্যাপার.

ক্ষারের মাত্রা সঠিকভাবে নিয়ন্ত্রণ করা না গেলে, রঞ্জন প্রক্রিয়া তার স্বাভাবিক গতিপথ থেকে বিচ্যুত হতে পারে। রঙের সংস্থাপন কমে যেতে পারে, রঙের আভা বদলে যেতে পারে এবং ধুয়ে যাওয়ার পরিমাণ প্রত্যাশার চেয়ে বেশি হতে পারে। বাস্তবে, সোডা অ্যাশ কেবল মিশ্রণের একটি স্বল্পমূল্যের রাসায়নিক নয়, বরং এটি নিয়ন্ত্রণ ব্যবস্থারই একটি অংশ।

এটি সবচেয়ে বেশি ব্যবহৃত হয় তুলা রঞ্জনে, তবে অন্যান্য সেলুলোসিক তন্তুর রিঅ্যাক্টিভ ডাইংয়েও এর ব্যবহার দেখা যায়, যেখানে মিলগুলো প্রচলিত প্রক্রিয়া, পরিচিত ডোজ প্রয়োগের অভ্যাস এবং প্রতিষ্ঠিত রেসিপির ওপর নির্ভর করে।

সোডা অ্যাশ বিকল্প কী?

মৌলিক সংজ্ঞা

সোডা অ্যাশের বিকল্প হলো একটি বিকল্প ক্ষার বা বিশেষ প্রস্তুতকৃত সহায়ক পদার্থ, যা রিঅ্যাক্টিভ ডাইং-এ ফিক্সিং বেস হিসেবে কাজ করার জন্য তৈরি করা হয়। এটি সবসময় সোডা অ্যাশের হুবহু রাসায়নিক সমতুল্য হয় না। অনেক ক্ষেত্রে, এটি একটি মিশ্রিত বা বাফারযুক্ত সিস্টেম, যা প্রক্রিয়াটির বিভিন্ন অংশ, যেমন পিএইচ নিয়ন্ত্রণ, দ্রবণ, ধৌতকরণ দক্ষতা বা ডোজ দক্ষতার উন্নতি সাধনের জন্য তৈরি করা হয়।

সেই পার্থক্যটি গুরুত্বপূর্ণ।

সাধারণত কার্যকারিতার কারণেই বিকল্প বেছে নেওয়া হয়, শুধু একটি উপাদানের জায়গায় অন্য একটি উপাদান বসানোর জন্য নয়।

মিলগুলো কেন এটি ব্যবহার করে?

যখন মিলগুলো কম ডোজ, দ্রুত দ্রবণ, পরিষ্কার বাথ বা কঠিন শেডের উপর মসৃণ অপারেশন চায়, তখন তারা প্রায়শই সোডা অ্যাশের বিকল্প বিবেচনা করে। কেউ কেউ ধোয়ার চাপ কমাতে এবং উৎপাদনে পরিচ্ছন্নতা উন্নত করতেও এটি ব্যবহার করে।

স্কাইকেম গ্রুপ রিঅ্যাক্টিভ ডাইয়ের ফিক্সিং বেস হিসেবে সোডার বিকল্প সাইলিক ডি২২০০ সরবরাহ করে। এটি কস্টিক অ্যালকালি, সোডা অ্যাশ, ট্রাইসোডিয়াম ফসফেট এবং সংশ্লিষ্ট মিশ্রণগুলোর পরিবর্তে ব্যবহার করা যায়। আমাদের প্রোডাক্ট পেজে আরও উল্লেখ করা হয়েছে যে, এর ডোজ সোডা অ্যাশের মাত্র এক-অষ্টমাংশ থেকে এক-দশমাংশ, সাথে রয়েছে আরও শক্তিশালী পিএইচ নিয়ন্ত্রণ এবং অবশিষ্ট অ্যালকালি সহজে ধুয়ে ফেলার সুবিধা।

সোডা অ্যাশ বিকল্প বনাম সোডা অ্যাশ

মাত্রা এবং দ্রবণীয়তা

মিলগুলো যে প্রথম পার্থক্যগুলো লক্ষ্য করে, তার মধ্যে একটি হলো ডোজ। প্রচলিত সোডা অ্যাশ পরিচিত এবং সহজে পাওয়া যায়, কিন্তু এর প্রয়োজনীয় পরিমাণ সাধারণত একটি ফর্মুলেটেড বিকল্পের চেয়ে অনেক বেশি হয়। একটি ভালো বিকল্প অনেক কম পরিমাণে প্রয়োগেই কাঙ্ক্ষিত ফল দিতে পারে, যা এর ব্যবহার সহজ করে এবং বাথ-এ রাসায়নিকের পরিমাণ কমিয়ে আনে।

এর ফলে দৈনন্দিন কার্যক্রমে পরিবর্তন আসে।

স্কাইকেম গ্রুপের সাইলিক ডি২২০০ সোডা বিকল্পটি স্বল্প মাত্রায় ব্যবহারের জন্য তৈরি করা হয়েছে, যেখানে সোডা অ্যাশের প্রস্তাবিত মাত্রা মাত্র ১/৮ থেকে ১/১০ ভাগ। এটি মিলগুলোকে রাসায়নিকের ব্যবহার কমাতে সাহায্য করার পাশাপাশি এর প্রস্তুতি ও পরিচালনাকে সহজ করে তোলে।

দ্রবণীয়তা উৎপাদনের গতিকেও প্রভাবিত করে। সোডা অ্যাশ সাধারণত ভালোভাবে কাজ করে, কিন্তু এর বিকল্প পণ্যগুলো প্রায়শই এমনভাবে তৈরি করা হয় যাতে সেগুলো দ্রুত দ্রবীভূত হয় এবং দ্রবণে আরও সুষমভাবে মিশে যায়। এটি রেসিপি প্রস্তুত করাকে সহজ করে তুলতে পারে, বিশেষ করে যখন উৎপাদনের চাপ কম থাকে এবং কর্মীদের একটি পরিচ্ছন্ন ও দ্রুত সেটআপের প্রয়োজন হয়।

পিএইচ নিয়ন্ত্রণ এবং স্থিতিশীলতা

এখান থেকেই আসল তুলনা শুরু হয়। সোডা অ্যাশ কার্যকরভাবে ক্ষারীয়তা বাড়াতে পারে, কিন্তু একটি প্রস্তুতকৃত বিকল্প দ্রবণের pH আরও স্থিরভাবে নিয়ন্ত্রণ করতে পারে। pH-এর উন্নত নিয়ন্ত্রণের অর্থ হলো প্রায়শই রঞ্জনের গতির উপর আরও ভালো নিয়ন্ত্রণ, রঙের আরও স্থিতিশীল গঠন এবং বিভিন্ন ব্যাচের মধ্যে অপ্রত্যাশিত ফলাফলের সম্ভাবনা কম থাকা।

স্কাইকেম গ্রুপের সাইলিক ডি২২০০ হলো একটি বাফার অ্যাক্টিভ বেস কমপ্লেক্স যা শক্তিশালী পিএইচ নিয়ন্ত্রণ করে। বাস্তবে, এটি রঙের সুষম রঞ্জন নিশ্চিত করতে এবং রঞ্জনের গতি নিয়ন্ত্রণে সহায়তা করে। এটি এমন সব শেডের ক্ষেত্রেও কার্যকর হতে পারে যেখানে দাগ লাগার ঝুঁকি নিবিড়ভাবে নিয়ন্ত্রণ করা প্রয়োজন।

স্থিরকরণ এবং রঙের ফলন

উভয় বিকল্পই ফিক্সেশন সমর্থন করে, কিন্তু উৎপাদনের ক্ষেত্রে এদের আচরণ সবসময় একই রকম হয় না। রিঅ্যাক্টিভ ডাইং-এ সোডা অ্যাশের একটি দীর্ঘ ইতিহাস রয়েছে এবং এটি এখনও অনেক প্রচলিত রেসিপিতে ভালোভাবে কাজ করে। তবে, একটি বিকল্প নির্দিষ্ট কিছু সিস্টেমে আরও পরিষ্কার ফিক্সেশন প্রদান করতে পারে, কারণ এর ক্ষারীয়তার মাত্রা কেবল শক্তিশালী হওয়ার পরিবর্তে আরও বেশি নিয়ন্ত্রিত থাকে।

এর মানে এই নয় যে একটি বিকল্প সবসময়ই অন্যটির চেয়ে ভালো। রেসিপির নকশা, ডাইয়ের গঠন, কাপড়ের ধরন, লিকার রেশিও, মেশিনের ধরন এবং শেডের গভীরতা—এই সবকিছুই ফলাফলের ওপর প্রভাব ফেলে। সুতির কাপড়ে একটি হালকা শেড একরকম কথা বলতে পারে। আবার একটি গাঢ়, সংবেদনশীল ফিরোজা বা সবুজ রঙ অন্যরকম কথা বলতে পারে।

মূল কথাটা এটাই।

সঠিক উত্তর খুব কমই তাত্ত্বিক হয়। এটি প্রক্রিয়া-নির্ভর।

ধৌতকরণ, বর্জ্য জল এবং খরচ

এই অংশটিকে প্রায়শই অবমূল্যায়ন করা হয়। অনেক ক্রেতা প্রতি কিলোগ্রামের দাম তুলনা করে সেখানেই থেমে যান। এটা খুবই অগভীর একটি ধারণা।

কম দামের ক্ষারও ব্যয়বহুল হয়ে উঠতে পারে যখন এটি ধোয়ার চাপ বাড়ায়, বেশি পরিমাণে অবশিষ্ট ক্ষারীয় ভাব রেখে যায়, বা অতিরিক্ত পুনঃকাজের প্রয়োজন তৈরি করে। বেশি একক মূল্যের একটি বিকল্পও মোট রঞ্জন খরচ কমাতে পারে, যদি এর পরিমাণ কম হয়, ধুয়ে ফেলা সহজ হয় এবং প্রক্রিয়া নিয়ন্ত্রণ আরও স্থিতিশীল থাকে।

স্কাইকেম গ্রুপে, আমরা সাইলিক ডি২২০০-কে সোডার একটি বিকল্প হিসেবে উপস্থাপন করি, যা সহজে ধুয়ে ফেলা যায় এবং উপযুক্ত পরিস্থিতিতে দুটি ধোয়ার ধাপ বাঁচাতে সাহায্য করতে পারে। আমাদের পণ্যের তথ্যে এর কম বাথ ভিসকোসিটি এবং বিভিন্ন ডাইং সরঞ্জামের জন্য উপযুক্ততার কথাও উল্লেখ করা হয়েছে, যার মধ্যে চিজ ইয়ার্নের লো-বাথ ডাইংও অন্তর্ভুক্ত। এই বিষয়গুলো গুরুত্বপূর্ণ, কারণ এগুলো শুধু উপকরণের দামকেই নয়, বরং কার্যপ্রক্রিয়াকেও প্রভাবিত করে।

রসায়নের পরিভাষায় হারিয়ে যাওয়ার আগে, ব্যবহারিক পার্থক্যগুলো পাশাপাশি দেখলে সুবিধা হয়।

স্কাইকেম গ্রুপ এমন মিলগুলোর জন্য সোডার বিকল্প সমাধান সরবরাহ করে, যারা শুধু রাসায়নিক কাঁচামালের দামের চেয়েও বেশি কিছু তুলনা করতে চায়। স্কাইকেম গ্রুপের প্রকাশিত পণ্যের বিবরণে স্বল্প মাত্রা, শক্তিশালী পিএইচ নিয়ন্ত্রণ, অবশিষ্ট ক্ষার সহজে ধুয়ে ফেলার সুবিধা এবং বিভিন্ন ডাইং সেটআপে রিঅ্যাক্টিভ ডাই ফিক্সেশনের জন্য এর উপযুক্ততার মতো বৈশিষ্ট্যগুলো তুলে ধরা হয়েছে, যা সম্পূর্ণ প্রক্রিয়ার কার্যকারিতা মূল্যায়নের ক্ষেত্রে এটিকে একটি কার্যকর নির্দেশক হিসেবে প্রতিষ্ঠা করে।

গুণক সোডা অ্যাশ সোডা অ্যাশের বিকল্প
মৌলিক ভূমিকা প্রতিক্রিয়াশীল রঞ্জক স্থিরীকরণের জন্য ঐতিহ্যবাহী ক্ষার প্রতিক্রিয়াশীল রঞ্জনের জন্য বিকল্প ফিক্সিং-বেস সিস্টেম
ডোজ সাধারণত উচ্চতর প্রায়ই কম
দ্রবণ মানসম্মত, কার্যকর প্রায়শই দ্রুততর এবং সহজতর
pH আচরণ কার্যকর কিন্তু কম সুনির্দিষ্ট প্রায়শই আরও নিয়ন্ত্রিত বা বাফারযুক্ত
ছায়ার স্থিতিশীলতা রেসিপি নিয়ন্ত্রণের উপর ব্যাপকভাবে নির্ভর করে সংবেদনশীল শেডগুলির সামঞ্জস্য উন্নত করতে পারে
ধুয়ে ফেলা আরও ধোয়ার প্রয়োজন হতে পারে অবশিষ্ট ক্ষারের পরিমাণ কমাতে পারে
ব্যয় মূল্যায়ন অনেক ক্ষেত্রে ইউনিট মূল্য কম মোট প্রক্রিয়া ব্যয়ের ভিত্তিতে বিচার করা শ্রেয়।


কখন সোডা অ্যাশ একটি উত্তম বিকল্প?

অনেক মিলেই সোডা অ্যাশ এখনও উত্তম বিকল্প। এ কথাটা স্পষ্টভাবে বলা উচিত।

যখন রেসিপিগুলো আগে থেকেই এটিকে কেন্দ্র করে অপ্টিমাইজ করা থাকে, অপারেটররা এর আচরণ সম্পর্কে ভালোভাবে জানেন এবং উৎপাদনের অগ্রাধিকার কঠোর কাঁচামাল নিয়ন্ত্রণসহ প্রচলিত প্রক্রিয়াকরণের উপর কেন্দ্রীভূত থাকে, তখন এটি একটি যুক্তিযুক্ত বিকল্প। এটি তখনো একটি যুক্তিসঙ্গত বিকল্প, যখন ডাইহাউস প্রক্রিয়া পুনর্গঠনের চেয়ে পরিচিতি, স্থিতিশীল উৎস এবং কম সরাসরি রাসায়নিক খরচকে বেশি গুরুত্ব দেয়।

সাধারণ কাজের জন্য এটি এখনও কাজ করে।

যেসব কারখানায় সুপ্রতিষ্ঠিত পদ্ধতি অনুসরণ করে গতানুগতিক সুতির শেড তৈরি করা হয়, সেখানে রাসায়নিক পরিবর্তন হয়তো ততটা লাভজনক নাও হতে পারে, যা এই পরিবর্তনের যৌক্তিকতা প্রমাণ করে। সেসব ক্ষেত্রে, সরলতারই মূল্য রয়েছে।

কখন সোডা অ্যাশ বিকল্পটি শ্রেয়তর পছন্দ?

যখন লক্ষ্য শুধু কাপড় রং করা নয়, বরং প্রক্রিয়াটিকে আরও দক্ষতার সাথে চালানো হয়, তখন সোডা অ্যাশের বিকল্প আরও আকর্ষণীয় হয়ে ওঠে। যখন মিলগুলো গাঢ় শেড, কঠিন শেডের পুনরুৎপাদনযোগ্যতা, উচ্চ-উৎপাদনশীল কার্যক্রম বা কঠোরতর উপযোগিতার লক্ষ্যমাত্রা নিয়ে কাজ করে, তখন কম ডোজ, সহজ ব্যবহার, উন্নত pH নিয়ন্ত্রণ, পরিচ্ছন্নতর বাথ এবং কম ওয়াশ-অফ লোড আরও অর্থবহ হয়ে ওঠে।

এটি সেইসব মিলের জন্যও উপযুক্ত, যারা সক্রিয়ভাবে উৎপাদন অপ্টিমাইজ করছে।

যখন কাগজের সর্বনিম্ন উপকরণের দামের চেয়ে প্রক্রিয়ার স্থিতিশীলতা, পরিচালনগত পরিচ্ছন্নতা এবং সামগ্রিক রঞ্জন কার্যকারিতা বেশি গুরুত্বপূর্ণ হয়, তখন একটি বিকল্পই অধিকতর উপযুক্ত হতে পারে।

বাস্তবে এদের তুলনা কীভাবে করা যায়?

কী মূল্যায়ন করতে হবে?

তত্ত্ব উপকারী, কিন্তু পাশাপাশি রেখে মূল্যায়ন তুলনাকে সিদ্ধান্তে পরিণত করে। একটি কারখানার উচিত শুধু পণ্যের ব্রোশার নয়, বরং কর্মক্ষমতা নির্ধারণকারী প্রকৃত চলকগুলো খতিয়ে দেখা।

মূল্যায়ন বিন্দু কেন
ফাইবার টাইপ তুলা, ভিসকোজ এবং মিশ্রণ ভিন্নভাবে প্রতিক্রিয়া করতে পারে।
ডাই সিস্টেম ক্ষারীয় মাধ্যমে বিভিন্ন রিঅ্যাক্টিভ ডাই ভিন্নভাবে আচরণ করে।
ছায়ার গভীরতা হালকা, মাঝারি এবং গাঢ় শেডগুলো ভিন্ন সংবেদনশীলতা দেখাতে পারে।
যন্ত্রের প্রকার জেট, উইঞ্চ, প্যাকেজ এবং লো-লিকার সিস্টেমগুলো একই রকম আচরণ করে না।
রেসিপি ডিজাইন লবণের মাত্রা, তাপমাত্রা, সময় এবং লিকার রেশিও ফলাফলকে প্রভাবিত করে।
ধুয়ে ফেলার প্রয়োজনীয়তা স্থিরীকরণের পর প্রয়োজনীয় পরিচ্ছন্নতা মোট খরচকে প্রভাবিত করে।

কিভাবে পরীক্ষা করবেন?

সবচেয়ে সুস্পষ্ট পদ্ধতি হলো একই শেড, সাবস্ট্রেট এবং মেশিনের শর্তাধীনে ল্যাব বা পাইলট পরীক্ষায় পাশাপাশি তুলনা করা। ফিক্সেশন, রঙের ফলন, সমতা, ধুয়ে ফেলার কার্যকারিতা এবং প্রতি কিলোগ্রাম কাপড়ের মোট খরচ পরিমাপ করুন। তারপর দেখুন আসলে কী পরিবর্তন হয়েছে। বাথটি কি পরিচালনা করা সহজ হয়েছিল? ধোয়ার পরিমাণ কি কমেছিল? বারবার চালানোর ফলে শেডের পুনরুৎপাদন কি উন্নত হয়েছিল? এই উত্তরগুলোই গুরুত্বপূর্ণ।

স্কাইকেম গ্রুপ সেইসব মিলকেও রিঅ্যাক্টিভ ডাই সরবরাহ করে , যারা শুধুমাত্র ফিক্সিং বেস নয়, বরং সম্পূর্ণ রিঅ্যাক্টিভ ডাইং প্রক্রিয়াটি মূল্যায়ন করতে চায়। আমাদের পোর্টফোলিওতে রয়েছে প্রচলিত ডাইংয়ের জন্য জেনারেল সিরিজ, ভিসকোজ, তোয়ালে এবং মার্সারাইজড কটনের মতো অ্যাপ্লিকেশনের জন্য KE ও TE সিরিজ, এবং ইমার্সন ডাইং, প্যাড ডাইং ও কোল্ড প্যাড ব্যাচ প্রক্রিয়ার জন্য RGB সিরিজ। আমাদের “গ্রিন কেমিস্ট্রি, বেটার ফিউচার” নীতির মাধ্যমে আমরা গ্রাহকদের আরও পরিচ্ছন্ন ও কার্যকর টেক্সটাইল ডাইং কার্যক্রম গড়ে তুলতে সাহায্য করার জন্য সতর্ক কাঁচামাল নির্বাচন, প্রক্রিয়া অপ্টিমাইজেশন এবং প্রযুক্তিগত সহায়তার উপর মনোযোগ দিই।

টেক্সটাইল রাসায়নিক সরবরাহকারী

উপসংহার

রিঅ্যাক্টিভ ডাইং-এ সোডা অ্যাশ এবং সোডা অ্যাশের বিকল্প উভয়ই ভালো কাজ করতে পারে, কিন্তু এগুলোর প্রক্রিয়াকরণ পদ্ধতি এক নয়। প্রচলিত ও ব্যয়-সচেতন উৎপাদনের জন্য সোডা অ্যাশ একটি নির্ভরযোগ্য বিকল্প। যখন মিলগুলো কম ডোজ, পরিচ্ছন্ন প্রক্রিয়াকরণ, স্থিতিশীল পিএইচ নিয়ন্ত্রণ এবং সহজে ধুয়ে ফেলার সুবিধা চায়, তখন সোডা অ্যাশের বিকল্প আরও ভালো বিকল্প হতে পারে।

শুরুতে যেমন উল্লেখ করা হয়েছে, ক্ষারের পছন্দ রঙের স্থিরতা, রঙের সামঞ্জস্য, ধুয়ে যাওয়ার প্রবণতা এবং মোট প্রক্রিয়াকরণ খরচকে প্রভাবিত করতে পারে। এই কারণেই সেরা পছন্দটি প্রক্রিয়াকরণের প্রয়োজনীয়তা এবং সামগ্রিক রঞ্জন ক্ষমতার উপর নির্ভর করে। আপনার প্রক্রিয়া নিয়ে আলোচনা করতে অথবা মূল্য উদ্ধৃতি বা নমুনার জন্য অনুরোধ করতে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন ।


প্রস্তাবিত পঠন:

  1. সমতাকরণ এজেন্টদের ভূমিকা
  2. বস্ত্রশিল্পে ওয়েটিং এজেন্ট বলতে কী বোঝায়?
  3. EDTA বনাম DTPA বনাম NTA
  4. কাপড়ের গুণমান এবং রঙের স্থায়িত্বের উপর প্রাক-প্রক্রিয়াকরণের প্রভাব

বেলে

রাসায়নিক রঞ্জক এবং বস্ত্র সহায়ক সামগ্রী বিষয়ে বহু বছরের অভিজ্ঞতার সুবাদে, আমি সর্বশেষ প্রযুক্তি, টেকসই উদ্ভাবন এবং বাজারের গতিপ্রকৃতি সম্পর্কে অন্তর্দৃষ্টি ভাগ করে নিতে প্রতিশ্রুতিবদ্ধ।

সাম্প্রতিক লেখাসমূহ

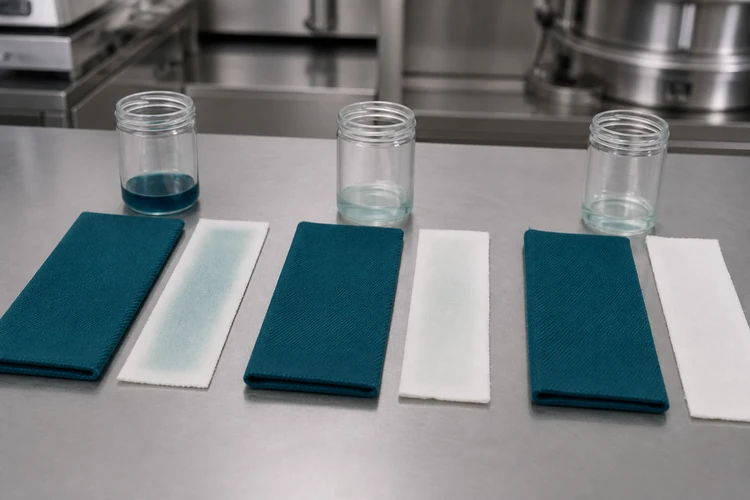
২. কম তাপমাত্রায় সাবান ব্যবহার করলে ধোয়ার তরল বেশি স্বচ্ছ হয় এবং পাশের সাদা সুতির স্ট্রিপে দাগ কম পড়ে।

রিঅ্যাক্টিভ ডাই সাবান দিয়ে পরিষ্কার করার নির্দেশিকা: ধোয়ার পর স্থায়িত্ব বাড়ে, পেছনে দাগ কম পড়ে

সূচিপত্র রিঅ্যাক্টিভ ডাই সোপিং কী ওয়াশ-অফ পর্যায়ে এর ভূমিকা কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে সোপিং কীভাবে ওয়াশ ফাস্টনেসকে প্রভাবিত করে ফাইবারের পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ সোপিং এবং ফাস্টনেস রেটিং-এর মধ্যে সংযোগ ব্যাক-স্টেইনিং-এর কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ এবং সবচেয়ে ঝুঁকিপূর্ণ মিশ্রণসমূহ কার্যকর সোপিং-এর জন্য মূল প্রক্রিয়া প্যারামিটারসমূহ তাপমাত্রা এবং সময় লিকার অনুপাত জলের কঠোরতা এবং সিকোয়েস্টারিং এজেন্ট সঠিক সোপিং এজেন্ট নির্বাচন অ্যানায়নিক এবং নন-আয়নিক সোপিং এজেন্ট ফাইবার এবং শেডের গভীরতার সাথে এজেন্টের সামঞ্জস্য নিম্ন-তাপমাত্রার সোপিং এজেন্টের বিকল্প: সাইলিক ডি২৭০৫ মূল সুবিধাসমূহ প্রস্তাবিত প্রয়োগ কার্যকারিতার তুলনা সোপিং প্রক্রিয়া পদ্ধতিসমূহ ঠান্ডা ধোয়া এবং গরম ধোয়ার ক্রম এক-ধাপ বনাম বহু-ধাপ সোপিং সোপিং-এর পরে ফিক্সিং এজেন্টের ভূমিকা ধারাবাহিক ওয়াশ ফাস্টনেস ফলাফলের জন্য সর্বোত্তম অনুশীলনসমূহ প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী রিঅ্যাক্টিভ ডাই সোপিং করতে কতক্ষণ সময় লাগা উচিত? পিঠে দাগ লাগার পর কি তা ঠিক করা যায়? খর জল কি সাবান তৈরির কার্যকারিতাকে প্রভাবিত করে? সাবান ব্যবহারের পর কি সবসময় আলাদা ফিক্সিং এজেন্ট প্রয়োজন হয়? রিঅ্যাক্টিভ ডাই সোপিংকে প্রায়শই ডাইং চক্রের শেষের একটি দ্রুত পদক্ষেপ হিসেবে গণ্য করা হয়, কিন্তু ধোয়ার পর রঙের স্থায়িত্ব এবং পুনরায় দাগ লাগার ফলাফলের উপর এর সরাসরি প্রভাব রয়েছে। সঠিক তাপমাত্রা, সময় এবং এজেন্ট নির্বাচন নিশ্চিত করা গেলে ব্যয়বহুল বাতিল পণ্য এবং পুনরাবৃত্তিমূলক অর্ডার প্রতিরোধ করা যায়, যা লাভের পরিমাণ কমিয়ে দেয়। ওয়াশ-অফ পর্যায়ে রিঅ্যাক্টিভ ডাই সোপিং-এর ভূমিকা কী? ফিক্সেশনের পরে সোপিং প্রক্রিয়াটি সম্পন্ন হয়, যখন ক্ষারীয় পরিবেশে রিঅ্যাক্টিভ ডাই ফাইবারের সাথে সংযুক্ত হয়ে যায়। কাপড়ের তন্তুর সাথে স্থায়ীভাবে বন্ধন তৈরি না হওয়া সবকিছু দূর করার জন্য, এটিকে ডিটারজেন্ট বা বিশেষ সাবান জাতীয় পদার্থ দিয়ে ফুটন্ত বা প্রায় ফুটন্ত তাপমাত্রায় ধোয়া হয়। এই ধাপটি বাদ দিলে বা সংক্ষিপ্ত করলে ধোয়ার পর রঙ পুরোপুরি ওঠে না, এবং কাপড়ের স্থায়িত্ব নিয়ে একটি লুকানো ঝুঁকি থেকে যায় যা পরবর্তী পরীক্ষার আগে বা, আরও খারাপভাবে, গ্রাহকের কাছে পৌঁছানোর পরেই কেবল প্রকাশ পাবে। কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে: রিঅ্যাক্টিভ ডাইয়ের একটি অংশ ফাইবারের সাথে বিক্রিয়া না করে ডাইবাথে সবসময় হাইড্রোলাইজড হয়ে যায়। হাইড্রোলাইজড ডাই কাপড়ের পৃষ্ঠে আলগাভাবে বসে থাকে এবং সমযোজী বন্ধনের পরিবর্তে কেবল দুর্বল ভৌত আকর্ষণের মাধ্যমে আবদ্ধ থাকে। লাগিয়ে রাখলে, নাড়াচাড়ার সময় এটি উঠে যায়, ধোয়ার সময় রং ছড়ায় এবং একই সাথে ধোয়ার সময় হালকা রঙের কাপড়ে লেগে যায়। সাবান মাখানোর ধাপটি বিশেষভাবে এই অবশিষ্টাংশকে অপসারণ করার জন্য করা হয়, যাতে এটি স্থায়িত্বের সমস্যা তৈরি করতে না পারে। সাবান ব্যবহারের মান কীভাবে ধোয়ার স্থায়িত্বকে প্রভাবিত করে: সাবান ব্যবহারের গুণমানই নির্ধারণ করে যে পরবর্তীতে স্থায়িত্ব পরীক্ষায় কী কী বিষয় প্রকাশ পাবে। শেড কার্ডে সঠিক দেখালেও, এই ধাপে তাড়াহুড়ো করা হলে কোনো ব্যাচের কাপড়ের স্থায়িত্ব ধোয়া বা ঘষার পরীক্ষায় উত্তীর্ণ হতে ব্যর্থ হতে পারে। তন্তুর পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ: কার্যকরভাবে সাবান মাখলে আলগা হয়ে যাওয়া ডাই কাপড়ের উপর পুনরায় জমা হওয়ার পরিবর্তে ধোয়ার তরলে ভাসমান থাকে। এই প্রক্রিয়াটি কতটা নিখুঁতভাবে সম্পন্ন হবে তা নির্ভর করে আলোড়ন, তরল অনুপাত এবং ব্যবহৃত ডিটারজেন্ট বা সাবানজাতীয় উপাদানের বিচ্ছুরণ ক্ষমতার উপর। সাবান ব্যবহার এবং রঙের স্থায়িত্ব মূল্যায়নের মধ্যে সম্পর্ক: ধোয়া ও ঘষার স্থায়িত্ব মূল্যায়ন, যা সাধারণত AATCC রঙ স্থায়িত্ব পরীক্ষা পদ্ধতি ব্যবহার করে মূল্যায়ন করা হয়, তা মূলত ধুয়ে ফেলার পর কী পরিমাণ অসংযোজিত রঞ্জক অবশিষ্ট থাকে তা প্রতিফলিত করে। সাবান দিয়ে মোছার প্রক্রিয়াটি খুব অল্প সময়ের জন্য বা খুব কম তাপমাত্রায় করা হলে, কোনো কাপড় ল্যাবে প্রাথমিক রঙের পরীক্ষায় উত্তীর্ণ হওয়ার পরেও সামগ্রিক ব্যাচের স্থায়িত্ব পরীক্ষায় অকৃতকার্য হতে পারে। পিঠে দাগ পড়ার কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ: ব্যাক-স্টেইনিং ঘটে যখন রঞ্জিত কাপড় থেকে ধুয়ে যাওয়া রঞ্জক একই দ্রবণে থাকা অরঞ্জিত বা হালকা রঙের অংশে পুনরায় জমা হয়। সবচেয়ে সাধারণ কারণগুলোর মধ্যে রয়েছে: অতিরিক্ত পরিমাণে সোপিং বাথ ব্যবহার করা, যেখানে লিকুইডের ধারণক্ষমতার চেয়ে বেশি হাইড্রোলাইজড ডাই থাকে; সোপিং এবং ফিনিশিং ধাপের মধ্যে অপর্যাপ্ত ধোয়াধুয়ি; দুর্বল বিচ্ছুরণ ক্ষমতাসম্পন্ন সোপিং এজেন্ট, যা ডাইয়ের মুক্ত কণাগুলোকে কাপড়ের উপর পুনরায় জমা হতে দেয়; লিকুইডের অসম সঞ্চালন, যা নির্দিষ্ট স্থানে উচ্চ ডাই ঘনত্বের সৃষ্টি করে। সবচেয়ে ঝুঁকিপূর্ণ কাপড় এবং মিশ্রণ: গভীর এবং গাঢ় শেডগুলোতে সবচেয়ে বেশি পরিমাণে হাইড্রোলাইজড ডাই তৈরি হয় এবং এগুলোই কাপড়ে দাগ লাগার অভিযোগের সবচেয়ে সাধারণ উৎস। মিশ্র কাপড়, এবং যে কোনো কাপড় যাতে রঞ্জিত ও অরঞ্জিত উপাদান মেশানো থাকে, তা বিশেষভাবে ঝুঁকিপূর্ণ, কারণ পুনরায় জমা হওয়া রঞ্জক কাপড়ের হালকা অংশে অনেক বেশি দৃশ্যমান হয়। কার্যকরী সাবান তৈরির জন্য মূল প্রক্রিয়াগত মাপকাঠি। সাবানের স্থায়িত্ব কমে যাওয়া এবং পুনরায় দাগ পড়ার বেশিরভাগ কারণই এই তিনটি মাপকাঠি কতটা কঠোরভাবে নিয়ন্ত্রণ করা হয়, তার উপর নির্ভরশীল। তাপমাত্রা ও সময়: সাবান তৈরির প্রক্রিয়াটি সাধারণত পাঁচ থেকে পনেরো মিনিট ধরে ফুটন্ত তাপমাত্রায় বা তার কাছাকাছি তাপমাত্রায় চলে, যদিও এর আদর্শ সমন্বয় নির্ভর করে কাপড়ের রঙের গভীরতা এবং বুননের ওপর। খুব কম তাপমাত্রায় ডাই দ্রবণ তৈরি করলে ডাই অপসারণের গতি কমে যায়, এবং সময় কমিয়ে দিলে সঠিক তাপমাত্রাতেও হাইড্রোলাইজড ডাই থেকে যায়। রঙের গভীরতা সাবান তৈরির তাপমাত্রা সাধারণ সময় হালকা থেকে মাঝারি ৯০ থেকে ৯৫°সে ৫ থেকে ৮ মিনিট গাঢ় ও কালো প্রায় ফুটন্ত (৯৮ থেকে ১০০°সে) ১০ থেকে ১৫ মিনিট ফিরোজা এবং সমস্যাযুক্ত রঙ প্রায় ফুটন্ত, একাধিকবার ব্যবহার্য প্রতিবার ব্যবহারে ১৫ মিনিট বা তার বেশি এই প্রায়-ফুটন্ত তাপমাত্রার পরিসরটি প্রচলিত সাবান তৈরির উপকরণের ক্ষেত্রে প্রযোজ্য। এর পরিবর্তে, নিম্ন-তাপমাত্রার সাবান তৈরির উপাদানগুলো ৬০ থেকে ৮০° সেলসিয়াস তাপমাত্রায় কার্যকরভাবে কাজ করার জন্য তৈরি করা হয়, যা স্থায়িত্বের কার্যকারিতা বজায় রেখেই শক্তির ব্যবহার কমায় (নিচের Sylic D2705 অংশটি দেখুন)।  লিকার রেশিও (Liquor Ratio): একটি কঠোর লিকার রেশিও কম আয়তনের জলে হাইড্রোলাইজড ডাইকে ঘনীভূত করে, যা ফ্লাশ করে বের করে দেওয়ার আগে পুনরায় জমা হওয়ার ঝুঁকি বাড়িয়ে দেয়। যেসব মিল কম লিকার রেশিওতে জেট বা ওভারফ্লো মেশিন চালায়, তাদের উচিত আরও শক্তিশালী ডিসপার্সিং এজেন্ট ব্যবহার করে অথবা একটি অতিরিক্ত রিন্স সাইকেল যোগ করে এর ক্ষতিপূরণ করা। জলের খরতা এবং শোষণকারী উপাদান: সরবরাহকৃত জলে থাকা ক্যালসিয়াম, ম্যাগনেসিয়াম এবং আয়রন সাবান তৈরির উপাদানের কার্যকারিতায় বাধা দেয় এবং সাবানের উপরিভাগ ঘোলাটে বা অমসৃণ করে তুলতে পারে। একটি সিকোয়েস্টারিং এজেন্ট, যেমন সাইলিক পি১৫০১বি (Sylic P1501B), যা ১% দ্রবণে ২.৫ থেকে ৪.০ পিএইচ (pH) যুক্ত একটি অ্যানায়নিক কিলেটিং ডিসপারসেন্ট, সাবান তৈরি শুরু হওয়ার আগে এই আয়নগুলোকে আবদ্ধ করে এবং সোপিং এজেন্টকে তার উদ্দেশ্য অনুযায়ী কাজ করতে দেয়। সঠিক সাবান তৈরির উপাদান নির্বাচন: অ্যানায়নিক এবং নন-আয়নিক সাবান তৈরির উপাদান। অ্যানায়নিক সাবান তৈরির উপাদানগুলো তাদের শক্তিশালী বিচ্ছুরণ ক্ষমতার জন্য ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে নন-আয়নিক প্রকারগুলো খর জলে এবং নিম্ন তাপমাত্রায় ভালো কাজ করে। উভয় প্রকারই এমন একটি রঞ্জন সহায়ক পরিসরের অন্তর্ভুক্ত, যা ক্ষারীয় দ্রবণে স্থিতিশীলতা এবং জেট মেশিনে কম ফেনা তৈরির জন্য বিশেষভাবে প্রস্তুত করা হয়েছে। ফাইবার এবং শেডের গভীরতার সাথে এজেন্ট মেলানো: তুলা এবং অন্যান্য সেলুলোসিক ফাইবার সাধারণত অ্যানায়নিক সোপিং এজেন্টের প্রতি ভালোভাবে সাড়া দেয়। কৃত্রিম তন্তুযুক্ত মিশ্রণের ক্ষেত্রে, অধিক সংবেদনশীল কৃত্রিম উপাদানটিতে দাগ পড়া এড়ানোর জন্য, এর পরিবর্তে একটি নন-আয়নিক বিকল্পের প্রয়োজন হতে পারে। গভীর শেডগুলি সাধারণত ডাকে

আরও অন্বেষণ করুন »

পলিয়েস্টার ডাইং-এ রিডাকশন ক্লিয়ারিং: একটি সম্পূর্ণ নির্দেশিকা

সূচিপত্র রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য ডিসপার্স ডাইং-এ ভূমিকা রঙের স্থায়িত্বের উপর প্রভাব সাধারণ গুণগত অভিযোগ কখন রিডাকশন ক্লিয়ারিং প্রয়োজন গাঢ় এবং মাঝারি শেড উচ্চ ডাই ঘনত্বের রেসিপি সেলুলোসিক ফাইবারের সাথে মিশ্রণ কখন এটি বাদ দেওয়া যেতে পারে প্রক্রিয়া এবং নিয়ন্ত্রণ সাধারণ রেসিপি এবং প্যারামিটার তাপমাত্রা এবং pH নিয়ন্ত্রণ অতিরিক্ত বা অপর্যাপ্ত রিডাকশন এড়ানো ধৌতকরণ এবং নিউট্রালাইজেশন সঠিক রিডিউসিং এজেন্ট নির্বাচন সোডিয়াম হাইড্রোসালফাইট সালফার-মুক্ত রিডিউসিং এজেন্ট নিম্ন-তাপমাত্রা এবং টেকসই বিকল্প উচ্চ ওয়াশ ফাস্টনেস কমানোর জন্য ডাই ক্লিয়ারিং লোড সমস্যা সমাধান সাধারণ সমস্যা ক্লিয়ারিং-এর পরে দুর্বল ওয়াশ ফাস্টনেস শেড পরিবর্তন বা অনুজ্জ্বলতা উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী এটি বাদ দিলে কী হয়? রিডাকশন ক্লিয়ারিং বনাম সাধারণ ওয়াশিং? এটা কি কম তাপমাত্রায় করা সম্ভব? হাইড্রোসালফাইট বনাম সালফার-মুক্ত এজেন্ট? মেশিনে নিখুঁত দেখালেও, ধোয়ার পর কাপড়ের স্থায়িত্ব পরীক্ষায় তা ব্যর্থ হতে পারে। বেশিরভাগ ক্ষেত্রেই এর কারণ হলো ফাইবারের পৃষ্ঠে লেগে থাকা অসংযোজিত ডিসপার্স ডাই, এবং এর সমাধান হলো রিডাকশন ক্লিয়ারিং। এই নির্দেশিকায় আলোচনা করা হয়েছে কখন এই ধাপটি প্রয়োজনীয়, এর পেছনের রসায়ন এবং ল্যাব ডিপ থেকে শুরু করে বাল্ক প্রোডাকশন পর্যন্ত ফলাফল কীভাবে সামঞ্জস্যপূর্ণ রাখা যায়। রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য: রিডাকশন ক্লিয়ারিং হলো রঞ্জন-পরবর্তী একটি প্রক্রিয়াকরণ পদ্ধতি, যার মাধ্যমে পলিয়েস্টার তন্তুতে প্রবেশ না করা বা সংযুক্ত না হওয়া ডিসপার্স ডাই অপসারণ করা হয়। উচ্চ তাপমাত্রায় রঞ্জন প্রক্রিয়ার সময়, কিছু রঞ্জক অণু পলিমার কাঠামোর মধ্যে প্রবেশ না করে তন্তুর পৃষ্ঠেই থেকে যায়। চিকিৎসা না করা হলে, এই অবশিষ্ট রঞ্জক ধোয়ার সময় ঘষে উঠে যায় এবং ছড়িয়ে পড়ে, যা রঙের স্থায়িত্ব কমিয়ে দেয়। একটি রিডাকশন ক্লিয়ারিং বাথ উপরিভাগের রঞ্জক ভেঙে দেয় ও সরিয়ে ফেলে, কেবল সেই রঞ্জকটিই রেখে যায় যা তন্তুর অভ্যন্তরে সঠিকভাবে আবদ্ধ হয়েছে। ডিসপার্স ডাইং-এ রিডাকশন ক্লিয়ারিং-এর ভূমিকা এই প্রক্রিয়ার একেবারে শেষে, মূল ডাইং পর্বের পরে এবং চূড়ান্ত ধোয়ার আগে সম্পন্ন হয়। এটি পলিয়েস্টার রঞ্জন প্রক্রিয়ার একটি অংশ, যার মধ্যে প্রাক-প্রক্রিয়াকরণ, রঞ্জন এবং ফিনিশিংও অন্তর্ভুক্ত। পলিয়েস্টার ডাইং অ্যাপ্লিকেশন সলিউশনস পেজটিতে এই পর্যায়গুলো কীভাবে একে অপরের সাথে সংযুক্ত, তার রূপরেখা এবং প্রতিটি ধাপের জন্য প্রস্তাবিত সহায়ক উপকরণগুলোর উল্লেখ করা হয়েছে। রঙের স্থায়িত্বের উপর প্রভাব: কোনো চালান গ্রহণ করার আগে ক্রেতারা যে সমস্ত স্পেসিফিকেশন সবচেয়ে ভালোভাবে যাচাই করেন, তার মধ্যে ধোয়া ও ঘষার স্থায়িত্ব অন্যতম। যে পৃষ্ঠতলের রঞ্জক পরিষ্কার করা হয়নি, তা আলগাভাবে আবদ্ধ থাকে এবং সহজেই ধুয়ে যায়, আর AATCC-এর ধৌতকরণ স্থায়িত্ব পদ্ধতির মতো প্রমিত পরীক্ষাগুলো ঠিক এই বিষয়টি শনাক্ত করার জন্যই তৈরি করা হয়েছে। সঠিকভাবে সম্পাদিত রিডাকশন ক্লিয়ারিং ধাপটি সেই রঞ্জক পদার্থকে অপসারণ করে ফলাফলকে উন্নত করে, যা অন্যথায় পরীক্ষাটি ব্যর্থ হওয়ার কারণ হতো। সাধারণ গুণগত অভিযোগসমূহ: যে মিলগুলো রিডাকশন ক্লিয়ারিং ধাপটি বাদ দেয় বা যথাযথভাবে সম্পন্ন করে না, তাদের মধ্যে কিছু পুনরাবৃত্তিমূলক সমস্যা দেখা যায়: একই ওয়াশ লোডে হালকা রঙের পোশাকে রঙ ছড়িয়ে পড়া; পরিবহন ও সংরক্ষণের সময় প্যাকেজিং বা ট্রিমসে দাগ লাগা; অনুমোদিত ল্যাব ডিপের তুলনায় অনুজ্জ্বল বা ঘোলাটে শেড; ক্রেতার ল্যাবে ফাস্টনেস পরীক্ষায় ব্যর্থ হওয়ার পর চালান বাতিল হওয়া। এই সমস্যাগুলো প্রায় সবসময়ই ডাই রেসিপির কোনো ত্রুটির কারণে নয়, বরং অবশিষ্ট ডিসপার্স ডাইয়ের কারণে হয়ে থাকে। একারণেই ডাইং ধাপের মতোই রিডাকশন ক্লিয়ারিং ধাপটিও সমান মনোযোগের দাবি রাখে। যখন রিডাকশন ক্লিয়ারিং প্রয়োজন হয়: গাঢ় এবং মাঝারি গভীরতার শেডগুলির জন্য উচ্চতর ডাই ঘনত্বের প্রয়োজন হয়, যার ফলে স্বাভাবিকভাবেই ফাইবারের পৃষ্ঠে আরও বেশি অসংযোজিত ডাই থেকে যায়। স্কাইক্রন ডিসপার্স ডাই রেঞ্জটি গাঢ়, মাঝারি এবং উজ্জ্বল শেডসহ ডাইং ও প্রিন্টিং উভয় ক্ষেত্রেই ব্যবহৃত হয়, এবং এই অধিক গভীরতায় গ্রহণযোগ্য ফাস্টনেস অর্জনের জন্য এই ডাইগুলোর সাথে একটি যথাযথ রিডাকশন ক্লিয়ারিং ধাপ ব্যবহার করা একটি প্রচলিত পদ্ধতি। উচ্চ রঞ্জক ঘনত্বের রেসিপি: কাপড়ের ওজনের অনুপাতে মোট রঞ্জকের উচ্চ শতাংশ (% owf) যুক্ত যেকোনো রেসিপিতে রিডাকশন ক্লিয়ারিং পদ্ধতি কার্যকর, শুধু গাঢ় রঙের ক্ষেত্রেই নয়। সাধারণত, মিলগুলো শেডের গভীরতাকে এইভাবে ভাগ করে: শেডের গভীরতা, সাধারণ ডাই ঘনত্ব, হ্রাস, ক্লিয়ারিং, আলো ১% owf-এর নিচে প্রায়শই ঐচ্ছিক মাঝারি ১ ​​থেকে ৩% ওডব্লিউএফ সুপারিশকৃত ডার্ক ৩% এর উপরে ওডব্লিউএফ এই সংখ্যাগুলো কোনো নির্দিষ্ট নিয়ম নয়, বরং একটি সাধারণ নির্দেশিকা মাত্র, কারণ ডাই ক্লাস, ফাইবার ব্লেন্ড এবং ফাস্টনেস টার্গেট—এই সবকিছুর কারণে থ্রেশহোল্ড পরিবর্তিত হয়। সুনির্দিষ্ট কাস্টম শেডের জন্য ব্যবহৃত একাধিক রঙের মিশ্রণের ক্ষেত্রেও একই যুক্তি প্রযোজ্য, কারণ বিভিন্ন শ্রেণীর রঙ একত্রিত হলে, এমনকি মাঝারি মোট শতাংশেও পৃষ্ঠতলে বিভিন্ন পরিমাণে অবশিষ্টাংশ থেকে যেতে পারে। সেলুলোজিক ফাইবারের সাথে মিশ্রণ, পলিয়েস্টার-কটন এবং পলিয়েস্টার-ভিসকোজ মিশ্রণ ঝুঁকির আরেকটি স্তর যোগ করে। পলিয়েস্টার অংশে সংযুক্ত না হওয়া ডিসপার্স ডাই সেলুলোজিক ফাইবারে দাগ ফেলতে পারে, যার ফলে কাপড়ের সর্বত্র রঙের অনাকাঙ্ক্ষিত পরিবর্তন ঘটে। রিডাকশন ক্লিয়ারিং উভয় ধরণের ফাইবার জুড়ে উদ্দিষ্ট বৈসাদৃশ্য বা নিরেট আভা রক্ষা করে। কখন এটি বাদ দেওয়া যায়: খুব হালকা শেড এবং কম ডাই লোডিংয়ের ক্ষেত্রে কখনও কখনও সম্পূর্ণ রিডাকশন ক্লিয়ারিং সাইকেলের প্রয়োজন হয় না, বিশেষ করে যখন হাই-এক্সহশন ডাই এবং সু-নিয়ন্ত্রিত ডাইং কন্ডিশন ব্যবহার করা হয়, এবং সেক্ষেত্রে শুধু গরম জলে ধোয়াই যথেষ্ট হতে পারে। এই ধাপটি বাদ দেওয়াটা শেডের গভীরতা এবং স্থায়িত্বের প্রয়োজনীয়তার ওপর ভিত্তি করে নেওয়া একটি সচেতন সিদ্ধান্ত হওয়া উচিত, সময় বাঁচানোর জন্য নেওয়া কোনো শর্টকাট নয়। প্রক্রিয়া এবং নিয়ন্ত্রণ: সাধারণ প্রণালী ও মাপসমূহ। একটি আদর্শ ক্ষারীয় বিজারণ ক্লিয়ারিং বাথে একটি বিজারক পদার্থ (কস্টিক সোডা বা সোডা অ্যাশ) এবং একটি সিক্তকারী বা বিচ্ছুরণকারী পদার্থ থাকে। বিকল্প হিসেবে সালফার-মুক্ত অ্যাসিড-পরিষ্কারক সিস্টেমের ব্যবহার ক্রমশ বাড়ছে, যেগুলো কম পিএইচ-এ কাজ করে। একটি সাধারণ সূচনা তালিকাটি দেখতে এইরকম: প্যারামিটার সাধারণ পরিসর বিজারক পদার্থ ২ থেকে ৪ গ্রাম/লিটার ক্ষার (NaOH বা সোডা অ্যাশ) ২ থেকে ৪ গ্রাম/লিটার তাপমাত্রা ৭০ থেকে ৮০° সেলসিয়াস সময় ১৫ থেকে ২০ মিনিট লিকার অনুপাত ১:৮ থেকে ১:১৫ এই পরিমাণগুলো শেডের গভীরতা, ডাই ক্লাস এবং ফাইবার ব্লেন্ড অনুসারে পরিবর্তিত হয়, তাই বৃহৎ পরিসরে উৎপাদনের আগে ল্যাবে পরীক্ষা করে চূড়ান্ত রেসিপিটি নিশ্চিত করা উচিত। তাপমাত্রা এবং pH নিয়ন্ত্রণ: তাপমাত্রা এবং pH হলো এমন দুটি চলক যা ক্লিয়ারিং দক্ষতাকে সবচেয়ে বেশি প্রভাবিত করে: তাপমাত্রা খুব কম হলে বা সময়কাল খুব কম হলে, অবশিষ্ট রঞ্জক থেকে যায় এবং স্থায়িত্ব কমে যায়। অতিরিক্ত গরম বা অতিরিক্ত ক্ষারীয় হলে পলিয়েস্টারের পৃষ্ঠতল বা স্পর্শের অনুভূতি প্রভাবিত হতে পারে। বেশিরভাগ প্রচলিত রেসিপিতে ৯ থেকে ১১-এর মধ্যে একটি মৃদু ক্ষারীয় pH লক্ষ্য করা হয়। অ্যাসিড-ভিত্তিক সালফার-মুক্ত সিস্টেমগুলো ব্যবহৃত পণ্যের উপর নির্ভর করে নিরপেক্ষ থেকে মৃদু অম্লীয় পরিসরে কাজ করে, তাই pH-এর লক্ষ্যমাত্রা কোনো একটি নির্দিষ্ট নিয়মের পরিবর্তে সর্বদা নির্বাচিত রসায়নের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। অতিরিক্ত বা অপর্যাপ্ত হ্রাস পরিহার করুন। অপর্যাপ্ত হ্রাসের ফলে পৃষ্ঠে রঞ্জক থেকে যায়, যা পরবর্তীতে দুর্বল স্থায়িত্ব হিসাবে প্রকাশ পায়। অতিরিক্ত ডাইং ফাইবার থেকে সঠিকভাবে বসে না যাওয়া ডাই তুলে ফেলে, যার ফলে রঙের আভা কমে যায়, রঙ অনুজ্জ্বল হয়ে পড়ে বা অসম দেখায়।

আরও অন্বেষণ করুন »
C0 বনাম C6 জলরোধী ফিনিশ

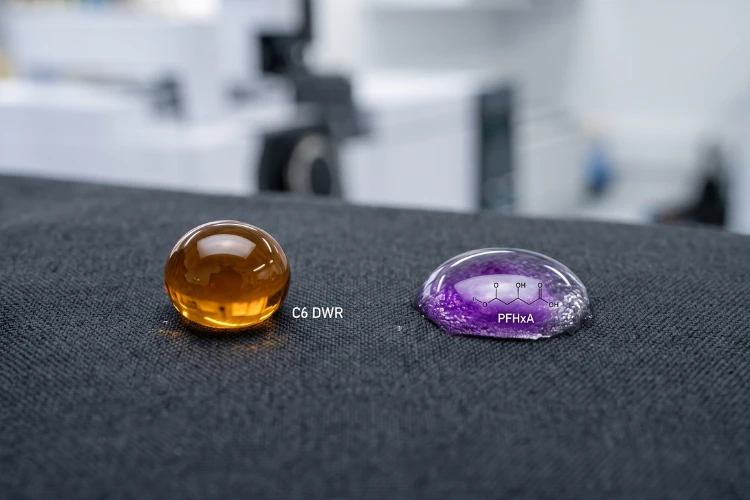
C0 বনাম C6 জলরোধী ফিনিশ: আপনার টেক্সটাইলের জন্য কোনটি বেশি উপযুক্ত?

সূচিপত্র C0 এবং C6 এর পেছনের রসায়ন C6 DWR কী C0 DWR কী মূল কাঠামোগত পার্থক্য কর্মক্ষমতার তুলনা জল এবং তেল প্রতিরোধ ক্ষমতা স্থায়িত্ব এবং ধোয়ার প্রতিরোধ ক্ষমতা শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শের অনুভূতি বৈশ্বিক নিয়ন্ত্রক পরিস্থিতি REACH এবং EU বিধিনিষেধ মার্কিন যুক্তরাষ্ট্রের রাজ্য বিধিমালা ব্র্যান্ড এবং খুচরা বিক্রেতার প্রয়োজনীয়তা শিল্প অনুযায়ী ব্যবহারের ক্ষেত্র আউটডোর এবং ক্রীড়া পোশাক কর্মপোশাক এবং সুরক্ষামূলক টেক্সটাইল গৃহস্থালির টেক্সটাইল এবং গৃহসজ্জা সঠিক ফিনিশ নির্বাচন বিবেচ্য মূল বিষয়সমূহ পরীক্ষা এবং সার্টিফিকেশন টিপস উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী C0 এবং C6 ফিনিশের মধ্যে পার্থক্য কী? C6 DWR কি নিষিদ্ধ? C0 কি C6-এর মতো ভালো কাজ করে? আমি C0 এবং C6 এর মধ্যে কীভাবে একটি বেছে নেব? আজ কোনো কাপড় সরবরাহকারীকে জলরোধী প্রলেপের কথা জিজ্ঞাসা করলে, খুব সম্ভবত আপনি দুটি সম্পূর্ণ ভিন্ন উত্তর পাবেন: সি৬, অথবা সি০। উভয়ই কাপড় শুকনো রাখার দাবি করে। বর্তমানে শুধুমাত্র একটি পণ্যই ইইউ, ক্যালিফোর্নিয়া ও নিউইয়র্কের নিয়ন্ত্রক সংস্থা এবং প্রধান পোশাক ব্র্যান্ডগুলোর পক্ষ থেকে বন্ধ করে দেওয়ার চাপের সম্মুখীন হচ্ছে। বর্তমানে যারা জলরোধী বস্ত্র খুঁজছেন, তাদের জন্য পছন্দের বিষয়টি আর শুধু কার্যকারিতার মধ্যে সীমাবদ্ধ নেই। বিষয়টি হলো, কোন রাসায়নিক উপাদানগুলো আজ থেকে দুই বছর পরেও আপনার লক্ষ্য বাজারে বিক্রয়যোগ্য থাকবে। C0 এবং C6 এর পেছনের রসায়ন। C6 DWR কী? C6 ডিউরেবল ওয়াটার রিপেলেন্ট (DWR) ফিনিশ প্রতিটি ফাইবারকে আবৃত করার জন্য শর্ট-চেইন ফ্লুরোকার্বন পলিমার, বিশেষত ছয়-কার্বনযুক্ত ফ্লুরিনেটেড সাইড চেইন ব্যবহার করে। এই রাসায়নিক প্রক্রিয়া তন্তুর পৃষ্ঠশক্তিকে প্রায় ১২ মিলিজুল/বর্গমিটারে নামিয়ে আনে, যা অধিকাংশ পানি ও তেলের পৃষ্ঠটানের চেয়ে কম। ফলস্বরূপ, C6 ফিনিশ জল এবং তেল উভয়কেই প্রতিরোধ করে, এমন একটি সমন্বয় যা খুব কম ফ্লোরিন-মুক্ত সিস্টেমই পুরোপুরি মেলাতে পারে। এক দশকেরও বেশি সময় আগে C6 রসায়ন পুরোনো C8 ফ্লুরোটেলোমার ফিনিশকে প্রতিস্থাপন করেছে। C8 ভেঙে PFOA-তে পরিণত হয়, যা পরিবেশে দীর্ঘস্থায়ী এবং জৈব-সঞ্চয়ী একটি পদার্থ হিসেবে পরিচিত। এর পরিবর্তে C6 ভেঙে পারফ্লুরোহেক্সানোয়িক অ্যাসিড (PFHxA)-এ পরিণত হয়, যার পরিবেশগত অর্ধায়ু কম এবং জৈব-সঞ্চয়নের সম্ভাবনাও হ্রাস পায়। তবে, PFHxA নিয়ন্ত্রক নজরদারি থেকে মুক্ত নয়, যেমনটি নীচের কমপ্লায়েন্স বিভাগে আলোচনা করা হয়েছে। যেসব ক্রেতা C6 পণ্য সংগ্রহ করেন, তাদের জন্য Skyguard C6-C8 Waterproofer-এর মতো ফর্মুলেশনগুলো সেলুলোজ এবং সিন্থেটিক উভয় ফাইবারের ক্ষেত্রেই জল ও তেল প্রতিরোধের পাশাপাশি ভালো ওয়াশ ফাস্টনেস প্রদান করে। এগুলো সাধারণত ১০ থেকে ৪০ গ্রাম/লিটার ডোজে প্রয়োগ করা হয় এবং PFOS, PFOA বা APEO ছাড়াই উৎপাদিত হয়। C0 DWR কী? C0 বলতে ফ্লোরিন-মুক্ত জলরোধী রসায়নকে বোঝায়। ফ্লুরোকার্বন সাইড চেইনের পরিবর্তে, C0 ফিনিশগুলো একটি হাইড্রোফোবিক ফাইবার পৃষ্ঠ তৈরি করতে ডেনড্রাইমার, মোম বা পলিউরেথেন-ভিত্তিক পলিমারের উপর নির্ভর করে। এই সিস্টেমগুলি সাধারণত ২০ থেকে ২৫ মিলিজুল/বর্গমিটার পৃষ্ঠশক্তিতে পৌঁছায়, যা জলকে কার্যকরভাবে বিকর্ষণ করার জন্য যথেষ্ট হলেও সাধারণত শক্তিশালী তেল বিকর্ষণ ক্ষমতা প্রদানের জন্য যথেষ্ট নয়। C0 ফিনিশের চাহিদা দ্রুত বাড়ছে কারণ এতে PFAS-সম্পর্কিত কোনো পরিপালন ঝুঁকি নেই, যা নিয়ন্ত্রক পরিধি প্রসারিত হওয়ার সাথে সাথে প্রতি বছর আরও গুরুত্বপূর্ণ হয়ে উঠছে। স্কাইগার্ড ফ্লুরিন-ফ্রি ওয়াটারপ্রুফার লাইনের মতো পণ্যগুলো প্রয়োজনীয় স্থায়িত্বের উপর নির্ভর করে প্রায় ১০ থেকে ৮০ গ্রাম/লিটার হারে প্রয়োগ করা হয়, এতে কোনো APEO থাকে না এবং এটি এমন সব কাপড়ের জন্য তৈরি যেখানে তেল-প্রতিরোধক ক্ষমতা একটি কার্যকরী প্রয়োজন নয়; যার মধ্যে রয়েছে বেশিরভাগ বাইরের পোশাক, গৃহস্থালির বস্ত্র এবং ফ্যাশনের ব্যবহার। মূল কাঠামোগত পার্থক্য বৈশিষ্ট্য C6 (ফ্লুরোকার্বন) C0 (ফ্লুরিন-মুক্ত) পৃষ্ঠ শক্তি আনুমানিক প্রায় ১২ মিলি জুল/বর্গমিটার। ২০ থেকে ২৫ mJ/m² জলরোধী ক্ষমতা চমৎকার ভালো থেকে চমৎকার তেলরোধী ক্ষমতা হ্যাঁ সীমিত বা নেই PFAS উপাদান উপস্থিত (PFHxA-ভিত্তিক) নেই সাধারণ কিউরিং তাপমাত্রা ১৫০ থেকে ১৬০°C ১৬০ থেকে ১৮০°C কার্যকারিতার তুলনা জল এবং তেলরোধী ক্ষমতা যেখানে জলরোধী ক্ষমতার পাশাপাশি তেল, গ্রিজ বা জৈব দাগ প্রতিরোধের প্রয়োজন হয়, যেমন মেশিনের তেলে উন্মুক্ত কাজের পোশাক বা খাদ্য-সংলগ্ন অ্যাপ্রন, সেখানে C6 ফিনিশগুলি মানদণ্ড হিসাবে বিবেচিত হয়। বিশুদ্ধ জলরোধী ক্ষমতার ক্ষেত্রে C0 ফিনিশগুলো বেশিরভাগ ব্যবধান কমিয়ে এনেছে, এবং সাম্প্রতিক অনেক ফর্মুলেশন প্রমিত জলরোধী পরীক্ষায় C6-এর সমতুল্য ফলাফল অর্জন করেছে। তবে, তেল-ভিত্তিক দাগের ক্ষেত্রে C0 ফিনিশ এখনও যথেষ্ট কার্যকর নয়। স্থায়িত্ব এবং ধৌত প্রতিরোধ ক্ষমতা: উভয় রাসায়নিকই কাপড়ে প্রথম প্রয়োগের সময় ভৌত অধিশোষণের উপর নির্ভর করে, এবং বারবার ধৌতকরণ ও ডিটারজেন্টের সংস্পর্শে এই বন্ধন ক্রমশ দুর্বল হয়ে পড়ে। একটি ক্রসলিংকিং এজেন্ট DWR পলিমার চেইনগুলোকে একে অপরের সাথে এবং ফাইবারের পৃষ্ঠের সক্রিয় গ্রুপগুলোর সাথে আবদ্ধ করার মাধ্যমে ধৌতকরণ স্থায়িত্ব বাড়ায়, যা একটি শিথিলভাবে শোষিত আবরণকে রাসায়নিকভাবে নোঙর করা আবরণে রূপান্তরিত করে। উদাহরণস্বরূপ, সাইলিক ক্রস-লিঙ্কিং এজেন্ট একই দ্রবণে জলরোধী উপাদানের ১০ থেকে ৩০ শতাংশ পরিমাণে প্রয়োগ করা হয়, এতে কোনো APEO, PFOA, PFOS বা ফর্মালডিহাইড থাকে না এবং এটি C6 ও ফ্লোরিন-মুক্ত উভয় সিস্টেমের সাথেই সামঞ্জস্যপূর্ণ। ফলে, যখন কোনো ফিনিশকে ২০ বা তার বেশি শিল্প বা ঘরোয়া ধোলাই চক্র সহ্য করতে হয়, তখন এটি একটি কার্যকরী সংযোজন হিসেবে কাজ করে। শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শানুভূতি: C0 এবং C6 উভয় ফিনিশই সুতার মধ্যকার ফাঁকা স্থান পূরণ না করে তন্তুর উপরিভাগে প্রলেপ দেয়, তাই সঠিক মাত্রায় প্রয়োগ করলে এর শ্বাসপ্রশ্বাসযোগ্যতা সাধারণত অক্ষুণ্ণ থাকে। দুটি কারণ প্রায়শই এই ভারসাম্যকে নষ্ট করে: ফিনিশের অতিরিক্ত প্রয়োগ, যা সুতার মধ্যকার ছিদ্রপথ আংশিকভাবে বন্ধ করে দিতে পারে এবং কাপড়ের বুনন শক্ত করে তোলে; এবং বাথের ঘনত্বের অসমতা, যা কাপড়ের প্রস্থ জুড়ে নির্দিষ্ট কিছু স্থানে অতিরিক্ত ফিনিশের উপস্থিতি তৈরি করে। C0 ফিনিশকে C6-এর জলরোধী ক্ষমতার সমতুল্য করতে কখনও কখনও সামান্য বেশি পরিমাণে প্রয়োগের প্রয়োজন হয়, যা একটি নরম ও শ্বাসপ্রশ্বাসযোগ্য ফলাফল বজায় রাখার জন্য প্রয়োগের সঠিকতা এবং বাথের সমরূপতাকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে। বৈশ্বিক নিয়ন্ত্রক প্রেক্ষাপট: REACH এবং ইইউ বিধিনিষেধ। ইইউ, REACH Annex XVII-এর অধীনে টেক্সটাইলে PFAS নিয়ন্ত্রণ করে। C6 রসায়নের অবক্ষয়জাত পদার্থ PFHxA-এর উপর একটি নিষেধাজ্ঞা ২০২৬ সাল থেকে ইইউ এবং ইইএ-তে কার্যকর হচ্ছে, এবং বৃহত্তর PFAS পরিবারকে অন্তর্ভুক্ত করে একটি ব্যাপকতর নিষেধাজ্ঞা বর্তমানে ইউরোপীয় রাসায়নিক সংস্থা কর্তৃক মূল্যায়ন করা হচ্ছে। ইইউ বাজারের জন্য পণ্য সংগ্রহকারী ক্রেতা এবং ব্র্যান্ডগুলোর উচিত C6-কে একটি দীর্ঘমেয়াদী নিরাপদ বিকল্প হিসেবে না দেখে, বরং ক্রমবর্ধমান নিয়ন্ত্রক চাপের অধীনে থাকা একটি রাসায়নিক হিসেবে বিবেচনা করা এবং এর সর্বশেষ পরিধি ও সময়সীমার জন্য ECHA-এর PFAS সংক্রান্ত নিয়ন্ত্রক আপডেটগুলো পর্যবেক্ষণ করা। মার্কিন অঙ্গরাজ্যের প্রবিধান শুধু ইইউ-এর মধ্যেই সীমাবদ্ধ নয়। মার্কিন যুক্তরাষ্ট্রের দুটি রাজ্য ইতোমধ্যে বস্ত্র ও পোশাকের জন্য নির্দিষ্ট PFAS বিধিনিষেধ কার্যকর করেছে: ক্যালিফোর্নিয়ার AB 1817 আইন অনুযায়ী, ১ জানুয়ারী, ২০২৫ থেকে ইচ্ছাকৃতভাবে যোগ করা ১০০ পিপিএম মোট জৈব ফ্লোরিনের বেশি PFAS যুক্ত নতুন বস্ত্র সামগ্রীর উৎপাদন, বিতরণ এবং বিক্রয় নিষিদ্ধ করা হয়েছে, যা ১ জানুয়ারী, ২০২৭ থেকে কমে ৫০ পিপিএম হবে। প্রচণ্ড বর্ষার জন্য বহিরাঙ্গনের পোশাকের মেয়াদ ১ জানুয়ারী, ২০২৮ পর্যন্ত বাড়ানো হয়েছে। সম্পূর্ণ প্রয়োজনীয়তাগুলো বিলের আনুষ্ঠানিক পাঠে উল্লেখ করা হয়েছে। নিউ ইয়র্ক পরিবেশ সংরক্ষণ আইন § ৩৭-০১২১ নতুন পোশাক বিক্রয় নিষিদ্ধ করে।

আরও অন্বেষণ করুন »
রাজকীয় নীল নাইলন কাপড়ের রোল তৈরি হয়ে গেছে।

নাইলন রঞ্জনের ত্রুটি: কারণ এবং প্রক্রিয়াগত সমাধান

সূচিপত্র নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ অসম শেড এবং স্কিটারিনেস লিস্টিং এবং ব্যারে রিং, টিপি, এবং ফ্রস্টি এফেক্ট প্রতিটি ত্রুটির পেছনের তিনটি চালিকাশক্তি পিএইচ প্রোফাইল হিটিং রেট এবং স্ট্রাইক জোন রিটার্ডার নির্বাচন এবং ডোজ লক্ষণ অনুযায়ী সমস্যা সমাধান নাইলন ডাইং-এর জন্য স্কাইকেম সলিউশন প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী নাইলন অ্যাসিড ডাইং-এর জন্য কোন পিএইচ সবচেয়ে ভালো? আমার নাইলনের রঙ অসমানভাবে হয় কেন? রিটার্ডার কীভাবে অসম রঞ্জন প্রতিরোধ করে? নাইলন কত তাপমাত্রায় রং করা উচিত? নাইলন দ্রুত আঘাত হানে। অ্যাসিড ডাই মিনিটের মধ্যেই এর অ্যামিনো গ্রুপের সাথে বন্ধন তৈরি করে, তাই সামান্য ত্রুটিপূর্ণ প্রক্রিয়ার কারণে রঙটি সমান হওয়ার আগেই একটি অসম শেড স্থায়ী হয়ে যেতে পারে। নাইলনের উপর দাগ, হেলে পড়া, ব্যারে এবং ছোপ ছোপ ও অমসৃণ পৃষ্ঠের মতো সমস্যাগুলো প্রায় সবসময়ই তিনটি নিয়ন্ত্রণযোগ্য উপাদানের কোনো একটির কারণে হয়ে থাকে: পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেম। এই নিবন্ধে আলোচনা করা হয়েছে কীভাবে প্রতিটি ত্রুটি শনাক্ত করতে হয় এবং এর পুনরাবৃত্তি রোধ করার জন্য প্রক্রিয়ায় কী কী পরিবর্তন আনতে হবে। নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ। কোনো ত্রুটি সঠিকভাবে চিহ্নিত করাই তা সমাধানের প্রথম ধাপ। নিচের তিনটি প্যাটার্ন নাইলনে যা যা দেখা যায় তার বেশিরভাগই অন্তর্ভুক্ত করে, এবং প্রতিটিই একটি ভিন্ন মূল কারণ নির্দেশ করে। অসম রঙ এবং অমসৃণতা হলো একটি ব্যাপক বিভাগ: কাপড়ের সর্বত্র রঙের ছোপ, দাগ বা সামঞ্জস্যহীনতা। স্কিটারিনেস হলো এরই একটি আরও সুনির্দিষ্ট রূপ, যা একটি ছোপ ছোপ ও দানাদার চেহারা তৈরি করে, যেখানে পাশাপাশি থাকা ফিলামেন্টগুলো ভিন্ন ভিন্ন হারে রঞ্জক শোষণ করে। এটাই সবচেয়ে স্পষ্ট লক্ষণ যে, তন্তু স্থিতিশীল হওয়ার আগেই রঞ্জকটি দ্রুত বসে গিয়েছিল। লিস্টিং এবং ব্যারে লিস্টিং হলো কাপড়ের প্রস্থ বরাবর এক পাশ থেকে কেন্দ্র অথবা সেলভেজ থেকে মাঝখান পর্যন্ত রঙের তারতম্য। ব্যারে কোর্স বা পিকের সাথে চলমান অনুভূমিক বার বা রেখা হিসাবে প্রদর্শিত হয়। স্কিটারিনেস থেকে এই দুটিকে যা আলাদা করে তা হলো এর বিন্যাস: লিস্টিং এবং ব্যারে একটি নির্দিষ্ট প্রস্থ বা দৈর্ঘ্য বরাবর দিক অনুসরণ করে, অপরদিকে স্কিটারিনেস এলোমেলোভাবে ছড়িয়ে পড়ে। রিং, টিপি এবং ফ্রস্টি এফেক্টস: রিং ডাইং এবং টিপি ডাইং হলো সম্পর্কিত কিন্তু স্বতন্ত্র পেনিট্রেশন ফল্ট, এবং এদের মধ্যে পার্থক্য নিরূপণ করা জরুরি। রিং ডাইং তন্তুর প্রস্থচ্ছেদ বরাবর ঘটে: রঞ্জক বাইরের আবরণে ঘনীভূত থাকে এবং কখনও পুরোপুরি মজ্জায় ছড়িয়ে পড়ে না, তাই কাটা তন্তুর ফ্যাকাশে বা সাদা কেন্দ্রের চারপাশে একটি রঙিন বলয় দেখা যায়, যদিও এর উপরিভাগ সম্পূর্ণ রঞ্জিত বলে মনে হয়। টিপি ডাইং হলো দৈর্ঘ্যের দিক থেকে এক ধরনের পার্থক্য, যেখানে কোনো ফিলামেন্ট বা স্টেপল ফাইবারের অগ্রভাগ তার মূল অংশের চেয়ে বেশি বা কম রঞ্জক শোষণ করে। এর কারণ সাধারণত এই যে, অগ্রভাগের তাপীয় ইতিহাস বা পৃষ্ঠতলের অবস্থা ফাইবারের বাকি অংশের চেয়ে ভিন্ন হয়। তুষারময় প্রভাব কোনো নির্দিষ্ট নকশার পরিবর্তে সামগ্রিকভাবে একটি ফ্যাকাশে ও বিবর্ণ পৃষ্ঠতল হিসেবে প্রকাশ পায়। তিনটি ক্ষেত্রেই মূল সমস্যাটি একই, আর তা হলো রঞ্জক পদার্থ তন্তুর মধ্যে পুরোপুরি প্রবেশ করেনি, যদিও দূর থেকে রঙটি প্রায় মানসম্মত মনে হয়। প্রতিটি ত্রুটির পেছনের তিনটি কারণ: নাইলনের বেশিরভাগ শেডিং ত্রুটি মূলত পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেমের একসঙ্গে কাজ না করে একে অপরের বিরুদ্ধে কাজ করার ফলেই ঘটে থাকে। নীচের প্রতিটি লিভারে এর কার্যপ্রণালী, সাধারণ বিকল হওয়ার ধরণ এবং সমাধান সম্পর্কে আলোচনা করা হয়েছে। pH প্রোফাইল: একটি অম্লীয় দ্রবণে, নাইলনের পলিমার শৃঙ্খলের প্রান্তে থাকা অ্যামিনো গ্রুপগুলি একটি প্রোটন গ্রহণ করে ধনাত্মক চার্জযুক্ত হয়ে ওঠে, অন্যদিকে অ্যাসিড ডাই অণুতে থাকা সালফোনেট গ্রুপগুলি ঋণাত্মক চার্জ বহন করে। তারা দুজন একে অপরের প্রতি আকৃষ্ট হয় এবং তাদের মধ্যে বন্ধন গড়ে ওঠে। pH নির্ধারণ করে এই স্থানগুলোর মধ্যে কতগুলো সক্রিয় থাকবে, রঞ্জক পদার্থটি কত দ্রুত সেখানে পৌঁছাবে এবং পৌঁছানোর পর কতটা দৃঢ়ভাবে লেগে থাকবে। সবচেয়ে সাধারণ প্রক্রিয়াগত ত্রুটি হলো দ্রবণের pH খুব বেশি বা খুব তাড়াতাড়ি কমিয়ে ফেলা। পণ্যগুলি সমানভাবে ভেজানো এবং সঞ্চালনের আগেই যদি দ্রবণটি অম্লীয় হয়ে যায়, তবে রঞ্জক তাড়াহুড়ো করে বসে যায় এবং দাগ বা অমসৃণতা তৈরি করে, যা নির্দিষ্ট তাপমাত্রায় রাখলেও ঠিক করা যায় না। চক্র চলাকালীন পিএইচ খুব বেশি হয়ে গেলে বা এর তারতম্য ঘটলে বিপরীত সমস্যা দেখা দেয়: আর্দ্রতা শোষণ দুর্বল হয় এবং ছায়ার গভীরতা এক ব্যাচ থেকে অন্য ব্যাচে পরিবর্তিত হয়। বিভিন্ন শ্রেণীর অ্যাসিড ডাইয়ের জন্য ভিন্ন ভিন্ন pH পরিসীমা প্রয়োজন হয়: লেভেলিং ডাই: মোটামুটি pH ৫.৫ থেকে ৭.০, যা ডাইকে স্থানান্তরিত হতে এবং নিজে থেকে সংশোধন হওয়ার সুযোগ দেয়। মিলিং ডাই (উল ডাইংয়ের পরিভাষা থেকে নেওয়া একটি শ্রেণিবিভাগ, তবে নাইলনের ক্ষেত্রেও এটি একটি প্রচলিত পদ্ধতি): মোটামুটি pH ৪.০ থেকে ৫.০, যা আরও গভীর শেড এবং শক্তিশালী ওয়েট ফাস্টনেস প্রদান করে, এবং এতে প্রসেসের তারতম্যের সুযোগ কম থাকে। এই পরিসীমাগুলো হলো প্রাথমিক ধারণা মাত্র। ডাই সরবরাহকারীর টেকনিক্যাল ডেটা শিট এবং নিজস্ব ল্যাবে পরীক্ষার ফলাফলের সাথে মিলিয়ে এগুলো নিশ্চিত করুন, এবং কখনোই উলের রেসিপি হুবহু ব্যবহার করবেন না, কারণ সেখানে ডাই লেভেলিং ও মিলিংয়ের জন্য পিএইচ (pH) স্কিমটি বিপরীত দিকে কাজ করে। নাইলনের ক্ষেত্রেও একই সতর্কতা প্রযোজ্য: একই pH এবং তাপমাত্রার পরিস্থিতিতে নাইলন ৬ এবং নাইলন ৬,৬ ভিন্নভাবে রঙ ধারণ করতে পারে ও গঠিত হতে পারে, এবং যাচাইবিহীন রেসিপি অনুযায়ী সাবস্ট্রেট বা ডাই সরবরাহকারী পরিবর্তন করা হলো রঙের তারতম্যের একটি সাধারণ ও পরিহারযোগ্য কারণ। বাল্ক পর্যায়ে পাঠানোর আগে, ফাইবারের ধরন বা ডাইয়ের উৎসের যেকোনো পরিবর্তন নতুন করে ল্যাবে ডুবিয়ে ও পরীক্ষামূলকভাবে চালিয়ে নিশ্চিত করুন। এর সমাধান হলো একটি একক লক্ষ্যমাত্রার পরিবর্তে একটি পুনরাবৃত্তিযোগ্য pH বক্ররেখা। একটি ধীর-কার্যকরী অ্যাসিড ডোনার যা তাপমাত্রা বাড়ার সাথে সাথে ধীরে ধীরে pH কমায়, তা স্ট্রাইককে আকস্মিক না করে নিয়ন্ত্রিত রাখে এবং চক্রের ভুল সময়ে ম্যানুয়ালি ডোজ দেওয়ার অনিশ্চয়তা দূর করে। উত্তাপের হার এবং স্ট্রাইক জোন তাপমাত্রা নির্ধারণ করে যে রঞ্জকটি কখন এবং কত দ্রুত সরবে। নাইলনের ক্ষেত্রে, বেশিরভাগ শোষণ একটি নির্দিষ্ট তাপমাত্রার পরিসরে ঘটে, সাধারণত ৭০ থেকে ৯০ ডিগ্রি সেলসিয়াস তাপমাত্রায়, যেখানে তন্তুর গঠন খুলে যায় এবং রঞ্জক দ্রুত প্রবেশ করে। নাইলনে ডাই করার স্থান সীমিত, এবং পরিস্থিতি অনুকূল হওয়ামাত্রই অ্যাসিড ডাই প্রায় সঙ্গে সঙ্গেই সেগুলোর সাথে বন্ধন তৈরি করে; স্ট্রাইক জোনের মধ্যে দিয়ে খুব দ্রুত ডাই প্রয়োগ করলে তা অসমভাবে বসে যায় এবং পরে তা সমান হওয়ার কোনো সুযোগ পায় না। ধর্মঘটের প্রথম দশ থেকে পনেরো মিনিটই মূলত পুরো ব্যাচের ফলাফল নির্ধারণ করে দেয়। উপরের ডায়াগ্রামটি দেখায় যে একটি সাধারণ চক্র জুড়ে এই প্রক্রিয়াটি কীভাবে সম্পন্ন হয়: একটি সমতল সিক্তকরণ ও সঞ্চালন পর্যায়, একটি নিয়ন্ত্রিত ক্রমবৃদ্ধি যা ৭০ থেকে ৯০° সেলসিয়াস স্ট্রাইক জোনের মধ্য দিয়ে ধীর হয়ে আসে, স্থানান্তর ও সমতাকরণের জন্য স্ফুটনার কাছাকাছি একটি স্থিতাবস্থা, এবং একটি নিয়ন্ত্রিত শীতলীকরণ। আঘাত হানার আগেই প্রস্তুতি শুরু হয়: প্রথমে সম্পূর্ণ ও সমানভাবে ভেজানো এবং নিয়মিত রক্ত ​​সঞ্চালন নিশ্চিত করুন। একটি নিয়ন্ত্রিত হারে তাপমাত্রা বৃদ্ধি করুন, যা প্রায়শই প্রতি মিনিটে ১°C-এর কাছাকাছি থাকে এবং ৭০ থেকে ৯০°C পর্যন্ত পৌঁছানোর সময় আরও ধীর গতিতে চলে।

আরও অন্বেষণ করুন »

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।

প্রকল্পের মূল্য উদ্ধৃতি নিন

আপনার প্রকল্পের প্রয়োজনীয়তা, দেশ এবং উদ্দিষ্ট প্রয়োগ সম্পর্কে আমাদের জানান।

বেলে

রাসায়নিক রঞ্জক এবং বস্ত্র সহায়ক সামগ্রী বিষয়ে বহু বছরের অভিজ্ঞতার সুবাদে, আমি সর্বশেষ প্রযুক্তি, টেকসই উদ্ভাবন এবং বাজারের গতিপ্রকৃতি সম্পর্কে অন্তর্দৃষ্টি ভাগ করে নিতে প্রতিশ্রুতিবদ্ধ।

সাম্প্রতিক লেখাসমূহ

২. কম তাপমাত্রায় সাবান ব্যবহার করলে ধোয়ার তরল বেশি স্বচ্ছ হয় এবং পাশের সাদা সুতির স্ট্রিপে দাগ কম পড়ে।

রিঅ্যাক্টিভ ডাই সাবান দিয়ে পরিষ্কার করার নির্দেশিকা: ধোয়ার পর স্থায়িত্ব বাড়ে, পেছনে দাগ কম পড়ে

সূচিপত্র রিঅ্যাক্টিভ ডাই সোপিং কী ওয়াশ-অফ পর্যায়ে এর ভূমিকা কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে সোপিং কীভাবে ওয়াশ ফাস্টনেসকে প্রভাবিত করে ফাইবারের পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ সোপিং এবং ফাস্টনেস রেটিং-এর মধ্যে সংযোগ ব্যাক-স্টেইনিং-এর কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ এবং সবচেয়ে ঝুঁকিপূর্ণ মিশ্রণসমূহ কার্যকর সোপিং-এর জন্য মূল প্রক্রিয়া প্যারামিটারসমূহ তাপমাত্রা এবং সময় লিকার অনুপাত জলের কঠোরতা এবং সিকোয়েস্টারিং এজেন্ট সঠিক সোপিং এজেন্ট নির্বাচন অ্যানায়নিক এবং নন-আয়নিক সোপিং এজেন্ট ফাইবার এবং শেডের গভীরতার সাথে এজেন্টের সামঞ্জস্য নিম্ন-তাপমাত্রার সোপিং এজেন্টের বিকল্প: সাইলিক ডি২৭০৫ মূল সুবিধাসমূহ প্রস্তাবিত প্রয়োগ কার্যকারিতার তুলনা সোপিং প্রক্রিয়া পদ্ধতিসমূহ ঠান্ডা ধোয়া এবং গরম ধোয়ার ক্রম এক-ধাপ বনাম বহু-ধাপ সোপিং সোপিং-এর পরে ফিক্সিং এজেন্টের ভূমিকা ধারাবাহিক ওয়াশ ফাস্টনেস ফলাফলের জন্য সর্বোত্তম অনুশীলনসমূহ প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী রিঅ্যাক্টিভ ডাই সোপিং করতে কতক্ষণ সময় লাগা উচিত? পিঠে দাগ লাগার পর কি তা ঠিক করা যায়? খর জল কি সাবান তৈরির কার্যকারিতাকে প্রভাবিত করে? সাবান ব্যবহারের পর কি সবসময় আলাদা ফিক্সিং এজেন্ট প্রয়োজন হয়? রিঅ্যাক্টিভ ডাই সোপিংকে প্রায়শই ডাইং চক্রের শেষের একটি দ্রুত পদক্ষেপ হিসেবে গণ্য করা হয়, কিন্তু ধোয়ার পর রঙের স্থায়িত্ব এবং পুনরায় দাগ লাগার ফলাফলের উপর এর সরাসরি প্রভাব রয়েছে। সঠিক তাপমাত্রা, সময় এবং এজেন্ট নির্বাচন নিশ্চিত করা গেলে ব্যয়বহুল বাতিল পণ্য এবং পুনরাবৃত্তিমূলক অর্ডার প্রতিরোধ করা যায়, যা লাভের পরিমাণ কমিয়ে দেয়। ওয়াশ-অফ পর্যায়ে রিঅ্যাক্টিভ ডাই সোপিং-এর ভূমিকা কী? ফিক্সেশনের পরে সোপিং প্রক্রিয়াটি সম্পন্ন হয়, যখন ক্ষারীয় পরিবেশে রিঅ্যাক্টিভ ডাই ফাইবারের সাথে সংযুক্ত হয়ে যায়। কাপড়ের তন্তুর সাথে স্থায়ীভাবে বন্ধন তৈরি না হওয়া সবকিছু দূর করার জন্য, এটিকে ডিটারজেন্ট বা বিশেষ সাবান জাতীয় পদার্থ দিয়ে ফুটন্ত বা প্রায় ফুটন্ত তাপমাত্রায় ধোয়া হয়। এই ধাপটি বাদ দিলে বা সংক্ষিপ্ত করলে ধোয়ার পর রঙ পুরোপুরি ওঠে না, এবং কাপড়ের স্থায়িত্ব নিয়ে একটি লুকানো ঝুঁকি থেকে যায় যা পরবর্তী পরীক্ষার আগে বা, আরও খারাপভাবে, গ্রাহকের কাছে পৌঁছানোর পরেই কেবল প্রকাশ পাবে। কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে: রিঅ্যাক্টিভ ডাইয়ের একটি অংশ ফাইবারের সাথে বিক্রিয়া না করে ডাইবাথে সবসময় হাইড্রোলাইজড হয়ে যায়। হাইড্রোলাইজড ডাই কাপড়ের পৃষ্ঠে আলগাভাবে বসে থাকে এবং সমযোজী বন্ধনের পরিবর্তে কেবল দুর্বল ভৌত আকর্ষণের মাধ্যমে আবদ্ধ থাকে। লাগিয়ে রাখলে, নাড়াচাড়ার সময় এটি উঠে যায়, ধোয়ার সময় রং ছড়ায় এবং একই সাথে ধোয়ার সময় হালকা রঙের কাপড়ে লেগে যায়। সাবান মাখানোর ধাপটি বিশেষভাবে এই অবশিষ্টাংশকে অপসারণ করার জন্য করা হয়, যাতে এটি স্থায়িত্বের সমস্যা তৈরি করতে না পারে। সাবান ব্যবহারের মান কীভাবে ধোয়ার স্থায়িত্বকে প্রভাবিত করে: সাবান ব্যবহারের গুণমানই নির্ধারণ করে যে পরবর্তীতে স্থায়িত্ব পরীক্ষায় কী কী বিষয় প্রকাশ পাবে। শেড কার্ডে সঠিক দেখালেও, এই ধাপে তাড়াহুড়ো করা হলে কোনো ব্যাচের কাপড়ের স্থায়িত্ব ধোয়া বা ঘষার পরীক্ষায় উত্তীর্ণ হতে ব্যর্থ হতে পারে। তন্তুর পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ: কার্যকরভাবে সাবান মাখলে আলগা হয়ে যাওয়া ডাই কাপড়ের উপর পুনরায় জমা হওয়ার পরিবর্তে ধোয়ার তরলে ভাসমান থাকে। এই প্রক্রিয়াটি কতটা নিখুঁতভাবে সম্পন্ন হবে তা নির্ভর করে আলোড়ন, তরল অনুপাত এবং ব্যবহৃত ডিটারজেন্ট বা সাবানজাতীয় উপাদানের বিচ্ছুরণ ক্ষমতার উপর। সাবান ব্যবহার এবং রঙের স্থায়িত্ব মূল্যায়নের মধ্যে সম্পর্ক: ধোয়া ও ঘষার স্থায়িত্ব মূল্যায়ন, যা সাধারণত AATCC রঙ স্থায়িত্ব পরীক্ষা পদ্ধতি ব্যবহার করে মূল্যায়ন করা হয়, তা মূলত ধুয়ে ফেলার পর কী পরিমাণ অসংযোজিত রঞ্জক অবশিষ্ট থাকে তা প্রতিফলিত করে। সাবান দিয়ে মোছার প্রক্রিয়াটি খুব অল্প সময়ের জন্য বা খুব কম তাপমাত্রায় করা হলে, কোনো কাপড় ল্যাবে প্রাথমিক রঙের পরীক্ষায় উত্তীর্ণ হওয়ার পরেও সামগ্রিক ব্যাচের স্থায়িত্ব পরীক্ষায় অকৃতকার্য হতে পারে। পিঠে দাগ পড়ার কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ: ব্যাক-স্টেইনিং ঘটে যখন রঞ্জিত কাপড় থেকে ধুয়ে যাওয়া রঞ্জক একই দ্রবণে থাকা অরঞ্জিত বা হালকা রঙের অংশে পুনরায় জমা হয়। সবচেয়ে সাধারণ কারণগুলোর মধ্যে রয়েছে: অতিরিক্ত পরিমাণে সোপিং বাথ ব্যবহার করা, যেখানে লিকুইডের ধারণক্ষমতার চেয়ে বেশি হাইড্রোলাইজড ডাই থাকে; সোপিং এবং ফিনিশিং ধাপের মধ্যে অপর্যাপ্ত ধোয়াধুয়ি; দুর্বল বিচ্ছুরণ ক্ষমতাসম্পন্ন সোপিং এজেন্ট, যা ডাইয়ের মুক্ত কণাগুলোকে কাপড়ের উপর পুনরায় জমা হতে দেয়; লিকুইডের অসম সঞ্চালন, যা নির্দিষ্ট স্থানে উচ্চ ডাই ঘনত্বের সৃষ্টি করে। সবচেয়ে ঝুঁকিপূর্ণ কাপড় এবং মিশ্রণ: গভীর এবং গাঢ় শেডগুলোতে সবচেয়ে বেশি পরিমাণে হাইড্রোলাইজড ডাই তৈরি হয় এবং এগুলোই কাপড়ে দাগ লাগার অভিযোগের সবচেয়ে সাধারণ উৎস। মিশ্র কাপড়, এবং যে কোনো কাপড় যাতে রঞ্জিত ও অরঞ্জিত উপাদান মেশানো থাকে, তা বিশেষভাবে ঝুঁকিপূর্ণ, কারণ পুনরায় জমা হওয়া রঞ্জক কাপড়ের হালকা অংশে অনেক বেশি দৃশ্যমান হয়। কার্যকরী সাবান তৈরির জন্য মূল প্রক্রিয়াগত মাপকাঠি। সাবানের স্থায়িত্ব কমে যাওয়া এবং পুনরায় দাগ পড়ার বেশিরভাগ কারণই এই তিনটি মাপকাঠি কতটা কঠোরভাবে নিয়ন্ত্রণ করা হয়, তার উপর নির্ভরশীল। তাপমাত্রা ও সময়: সাবান তৈরির প্রক্রিয়াটি সাধারণত পাঁচ থেকে পনেরো মিনিট ধরে ফুটন্ত তাপমাত্রায় বা তার কাছাকাছি তাপমাত্রায় চলে, যদিও এর আদর্শ সমন্বয় নির্ভর করে কাপড়ের রঙের গভীরতা এবং বুননের ওপর। খুব কম তাপমাত্রায় ডাই দ্রবণ তৈরি করলে ডাই অপসারণের গতি কমে যায়, এবং সময় কমিয়ে দিলে সঠিক তাপমাত্রাতেও হাইড্রোলাইজড ডাই থেকে যায়। রঙের গভীরতা সাবান তৈরির তাপমাত্রা সাধারণ সময় হালকা থেকে মাঝারি ৯০ থেকে ৯৫°সে ৫ থেকে ৮ মিনিট গাঢ় ও কালো প্রায় ফুটন্ত (৯৮ থেকে ১০০°সে) ১০ থেকে ১৫ মিনিট ফিরোজা এবং সমস্যাযুক্ত রঙ প্রায় ফুটন্ত, একাধিকবার ব্যবহার্য প্রতিবার ব্যবহারে ১৫ মিনিট বা তার বেশি এই প্রায়-ফুটন্ত তাপমাত্রার পরিসরটি প্রচলিত সাবান তৈরির উপকরণের ক্ষেত্রে প্রযোজ্য। এর পরিবর্তে, নিম্ন-তাপমাত্রার সাবান তৈরির উপাদানগুলো ৬০ থেকে ৮০° সেলসিয়াস তাপমাত্রায় কার্যকরভাবে কাজ করার জন্য তৈরি করা হয়, যা স্থায়িত্বের কার্যকারিতা বজায় রেখেই শক্তির ব্যবহার কমায় (নিচের Sylic D2705 অংশটি দেখুন)।  লিকার রেশিও (Liquor Ratio): একটি কঠোর লিকার রেশিও কম আয়তনের জলে হাইড্রোলাইজড ডাইকে ঘনীভূত করে, যা ফ্লাশ করে বের করে দেওয়ার আগে পুনরায় জমা হওয়ার ঝুঁকি বাড়িয়ে দেয়। যেসব মিল কম লিকার রেশিওতে জেট বা ওভারফ্লো মেশিন চালায়, তাদের উচিত আরও শক্তিশালী ডিসপার্সিং এজেন্ট ব্যবহার করে অথবা একটি অতিরিক্ত রিন্স সাইকেল যোগ করে এর ক্ষতিপূরণ করা। জলের খরতা এবং শোষণকারী উপাদান: সরবরাহকৃত জলে থাকা ক্যালসিয়াম, ম্যাগনেসিয়াম এবং আয়রন সাবান তৈরির উপাদানের কার্যকারিতায় বাধা দেয় এবং সাবানের উপরিভাগ ঘোলাটে বা অমসৃণ করে তুলতে পারে। একটি সিকোয়েস্টারিং এজেন্ট, যেমন সাইলিক পি১৫০১বি (Sylic P1501B), যা ১% দ্রবণে ২.৫ থেকে ৪.০ পিএইচ (pH) যুক্ত একটি অ্যানায়নিক কিলেটিং ডিসপারসেন্ট, সাবান তৈরি শুরু হওয়ার আগে এই আয়নগুলোকে আবদ্ধ করে এবং সোপিং এজেন্টকে তার উদ্দেশ্য অনুযায়ী কাজ করতে দেয়। সঠিক সাবান তৈরির উপাদান নির্বাচন: অ্যানায়নিক এবং নন-আয়নিক সাবান তৈরির উপাদান। অ্যানায়নিক সাবান তৈরির উপাদানগুলো তাদের শক্তিশালী বিচ্ছুরণ ক্ষমতার জন্য ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে নন-আয়নিক প্রকারগুলো খর জলে এবং নিম্ন তাপমাত্রায় ভালো কাজ করে। উভয় প্রকারই এমন একটি রঞ্জন সহায়ক পরিসরের অন্তর্ভুক্ত, যা ক্ষারীয় দ্রবণে স্থিতিশীলতা এবং জেট মেশিনে কম ফেনা তৈরির জন্য বিশেষভাবে প্রস্তুত করা হয়েছে। ফাইবার এবং শেডের গভীরতার সাথে এজেন্ট মেলানো: তুলা এবং অন্যান্য সেলুলোসিক ফাইবার সাধারণত অ্যানায়নিক সোপিং এজেন্টের প্রতি ভালোভাবে সাড়া দেয়। কৃত্রিম তন্তুযুক্ত মিশ্রণের ক্ষেত্রে, অধিক সংবেদনশীল কৃত্রিম উপাদানটিতে দাগ পড়া এড়ানোর জন্য, এর পরিবর্তে একটি নন-আয়নিক বিকল্পের প্রয়োজন হতে পারে। গভীর শেডগুলি সাধারণত ডাকে

আরও অন্বেষণ করুন »

পলিয়েস্টার ডাইং-এ রিডাকশন ক্লিয়ারিং: একটি সম্পূর্ণ নির্দেশিকা

সূচিপত্র রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য ডিসপার্স ডাইং-এ ভূমিকা রঙের স্থায়িত্বের উপর প্রভাব সাধারণ গুণগত অভিযোগ কখন রিডাকশন ক্লিয়ারিং প্রয়োজন গাঢ় এবং মাঝারি শেড উচ্চ ডাই ঘনত্বের রেসিপি সেলুলোসিক ফাইবারের সাথে মিশ্রণ কখন এটি বাদ দেওয়া যেতে পারে প্রক্রিয়া এবং নিয়ন্ত্রণ সাধারণ রেসিপি এবং প্যারামিটার তাপমাত্রা এবং pH নিয়ন্ত্রণ অতিরিক্ত বা অপর্যাপ্ত রিডাকশন এড়ানো ধৌতকরণ এবং নিউট্রালাইজেশন সঠিক রিডিউসিং এজেন্ট নির্বাচন সোডিয়াম হাইড্রোসালফাইট সালফার-মুক্ত রিডিউসিং এজেন্ট নিম্ন-তাপমাত্রা এবং টেকসই বিকল্প উচ্চ ওয়াশ ফাস্টনেস কমানোর জন্য ডাই ক্লিয়ারিং লোড সমস্যা সমাধান সাধারণ সমস্যা ক্লিয়ারিং-এর পরে দুর্বল ওয়াশ ফাস্টনেস শেড পরিবর্তন বা অনুজ্জ্বলতা উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী এটি বাদ দিলে কী হয়? রিডাকশন ক্লিয়ারিং বনাম সাধারণ ওয়াশিং? এটা কি কম তাপমাত্রায় করা সম্ভব? হাইড্রোসালফাইট বনাম সালফার-মুক্ত এজেন্ট? মেশিনে নিখুঁত দেখালেও, ধোয়ার পর কাপড়ের স্থায়িত্ব পরীক্ষায় তা ব্যর্থ হতে পারে। বেশিরভাগ ক্ষেত্রেই এর কারণ হলো ফাইবারের পৃষ্ঠে লেগে থাকা অসংযোজিত ডিসপার্স ডাই, এবং এর সমাধান হলো রিডাকশন ক্লিয়ারিং। এই নির্দেশিকায় আলোচনা করা হয়েছে কখন এই ধাপটি প্রয়োজনীয়, এর পেছনের রসায়ন এবং ল্যাব ডিপ থেকে শুরু করে বাল্ক প্রোডাকশন পর্যন্ত ফলাফল কীভাবে সামঞ্জস্যপূর্ণ রাখা যায়। রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য: রিডাকশন ক্লিয়ারিং হলো রঞ্জন-পরবর্তী একটি প্রক্রিয়াকরণ পদ্ধতি, যার মাধ্যমে পলিয়েস্টার তন্তুতে প্রবেশ না করা বা সংযুক্ত না হওয়া ডিসপার্স ডাই অপসারণ করা হয়। উচ্চ তাপমাত্রায় রঞ্জন প্রক্রিয়ার সময়, কিছু রঞ্জক অণু পলিমার কাঠামোর মধ্যে প্রবেশ না করে তন্তুর পৃষ্ঠেই থেকে যায়। চিকিৎসা না করা হলে, এই অবশিষ্ট রঞ্জক ধোয়ার সময় ঘষে উঠে যায় এবং ছড়িয়ে পড়ে, যা রঙের স্থায়িত্ব কমিয়ে দেয়। একটি রিডাকশন ক্লিয়ারিং বাথ উপরিভাগের রঞ্জক ভেঙে দেয় ও সরিয়ে ফেলে, কেবল সেই রঞ্জকটিই রেখে যায় যা তন্তুর অভ্যন্তরে সঠিকভাবে আবদ্ধ হয়েছে। ডিসপার্স ডাইং-এ রিডাকশন ক্লিয়ারিং-এর ভূমিকা এই প্রক্রিয়ার একেবারে শেষে, মূল ডাইং পর্বের পরে এবং চূড়ান্ত ধোয়ার আগে সম্পন্ন হয়। এটি পলিয়েস্টার রঞ্জন প্রক্রিয়ার একটি অংশ, যার মধ্যে প্রাক-প্রক্রিয়াকরণ, রঞ্জন এবং ফিনিশিংও অন্তর্ভুক্ত। পলিয়েস্টার ডাইং অ্যাপ্লিকেশন সলিউশনস পেজটিতে এই পর্যায়গুলো কীভাবে একে অপরের সাথে সংযুক্ত, তার রূপরেখা এবং প্রতিটি ধাপের জন্য প্রস্তাবিত সহায়ক উপকরণগুলোর উল্লেখ করা হয়েছে। রঙের স্থায়িত্বের উপর প্রভাব: কোনো চালান গ্রহণ করার আগে ক্রেতারা যে সমস্ত স্পেসিফিকেশন সবচেয়ে ভালোভাবে যাচাই করেন, তার মধ্যে ধোয়া ও ঘষার স্থায়িত্ব অন্যতম। যে পৃষ্ঠতলের রঞ্জক পরিষ্কার করা হয়নি, তা আলগাভাবে আবদ্ধ থাকে এবং সহজেই ধুয়ে যায়, আর AATCC-এর ধৌতকরণ স্থায়িত্ব পদ্ধতির মতো প্রমিত পরীক্ষাগুলো ঠিক এই বিষয়টি শনাক্ত করার জন্যই তৈরি করা হয়েছে। সঠিকভাবে সম্পাদিত রিডাকশন ক্লিয়ারিং ধাপটি সেই রঞ্জক পদার্থকে অপসারণ করে ফলাফলকে উন্নত করে, যা অন্যথায় পরীক্ষাটি ব্যর্থ হওয়ার কারণ হতো। সাধারণ গুণগত অভিযোগসমূহ: যে মিলগুলো রিডাকশন ক্লিয়ারিং ধাপটি বাদ দেয় বা যথাযথভাবে সম্পন্ন করে না, তাদের মধ্যে কিছু পুনরাবৃত্তিমূলক সমস্যা দেখা যায়: একই ওয়াশ লোডে হালকা রঙের পোশাকে রঙ ছড়িয়ে পড়া; পরিবহন ও সংরক্ষণের সময় প্যাকেজিং বা ট্রিমসে দাগ লাগা; অনুমোদিত ল্যাব ডিপের তুলনায় অনুজ্জ্বল বা ঘোলাটে শেড; ক্রেতার ল্যাবে ফাস্টনেস পরীক্ষায় ব্যর্থ হওয়ার পর চালান বাতিল হওয়া। এই সমস্যাগুলো প্রায় সবসময়ই ডাই রেসিপির কোনো ত্রুটির কারণে নয়, বরং অবশিষ্ট ডিসপার্স ডাইয়ের কারণে হয়ে থাকে। একারণেই ডাইং ধাপের মতোই রিডাকশন ক্লিয়ারিং ধাপটিও সমান মনোযোগের দাবি রাখে। যখন রিডাকশন ক্লিয়ারিং প্রয়োজন হয়: গাঢ় এবং মাঝারি গভীরতার শেডগুলির জন্য উচ্চতর ডাই ঘনত্বের প্রয়োজন হয়, যার ফলে স্বাভাবিকভাবেই ফাইবারের পৃষ্ঠে আরও বেশি অসংযোজিত ডাই থেকে যায়। স্কাইক্রন ডিসপার্স ডাই রেঞ্জটি গাঢ়, মাঝারি এবং উজ্জ্বল শেডসহ ডাইং ও প্রিন্টিং উভয় ক্ষেত্রেই ব্যবহৃত হয়, এবং এই অধিক গভীরতায় গ্রহণযোগ্য ফাস্টনেস অর্জনের জন্য এই ডাইগুলোর সাথে একটি যথাযথ রিডাকশন ক্লিয়ারিং ধাপ ব্যবহার করা একটি প্রচলিত পদ্ধতি। উচ্চ রঞ্জক ঘনত্বের রেসিপি: কাপড়ের ওজনের অনুপাতে মোট রঞ্জকের উচ্চ শতাংশ (% owf) যুক্ত যেকোনো রেসিপিতে রিডাকশন ক্লিয়ারিং পদ্ধতি কার্যকর, শুধু গাঢ় রঙের ক্ষেত্রেই নয়। সাধারণত, মিলগুলো শেডের গভীরতাকে এইভাবে ভাগ করে: শেডের গভীরতা, সাধারণ ডাই ঘনত্ব, হ্রাস, ক্লিয়ারিং, আলো ১% owf-এর নিচে প্রায়শই ঐচ্ছিক মাঝারি ১ ​​থেকে ৩% ওডব্লিউএফ সুপারিশকৃত ডার্ক ৩% এর উপরে ওডব্লিউএফ এই সংখ্যাগুলো কোনো নির্দিষ্ট নিয়ম নয়, বরং একটি সাধারণ নির্দেশিকা মাত্র, কারণ ডাই ক্লাস, ফাইবার ব্লেন্ড এবং ফাস্টনেস টার্গেট—এই সবকিছুর কারণে থ্রেশহোল্ড পরিবর্তিত হয়। সুনির্দিষ্ট কাস্টম শেডের জন্য ব্যবহৃত একাধিক রঙের মিশ্রণের ক্ষেত্রেও একই যুক্তি প্রযোজ্য, কারণ বিভিন্ন শ্রেণীর রঙ একত্রিত হলে, এমনকি মাঝারি মোট শতাংশেও পৃষ্ঠতলে বিভিন্ন পরিমাণে অবশিষ্টাংশ থেকে যেতে পারে। সেলুলোজিক ফাইবারের সাথে মিশ্রণ, পলিয়েস্টার-কটন এবং পলিয়েস্টার-ভিসকোজ মিশ্রণ ঝুঁকির আরেকটি স্তর যোগ করে। পলিয়েস্টার অংশে সংযুক্ত না হওয়া ডিসপার্স ডাই সেলুলোজিক ফাইবারে দাগ ফেলতে পারে, যার ফলে কাপড়ের সর্বত্র রঙের অনাকাঙ্ক্ষিত পরিবর্তন ঘটে। রিডাকশন ক্লিয়ারিং উভয় ধরণের ফাইবার জুড়ে উদ্দিষ্ট বৈসাদৃশ্য বা নিরেট আভা রক্ষা করে। কখন এটি বাদ দেওয়া যায়: খুব হালকা শেড এবং কম ডাই লোডিংয়ের ক্ষেত্রে কখনও কখনও সম্পূর্ণ রিডাকশন ক্লিয়ারিং সাইকেলের প্রয়োজন হয় না, বিশেষ করে যখন হাই-এক্সহশন ডাই এবং সু-নিয়ন্ত্রিত ডাইং কন্ডিশন ব্যবহার করা হয়, এবং সেক্ষেত্রে শুধু গরম জলে ধোয়াই যথেষ্ট হতে পারে। এই ধাপটি বাদ দেওয়াটা শেডের গভীরতা এবং স্থায়িত্বের প্রয়োজনীয়তার ওপর ভিত্তি করে নেওয়া একটি সচেতন সিদ্ধান্ত হওয়া উচিত, সময় বাঁচানোর জন্য নেওয়া কোনো শর্টকাট নয়। প্রক্রিয়া এবং নিয়ন্ত্রণ: সাধারণ প্রণালী ও মাপসমূহ। একটি আদর্শ ক্ষারীয় বিজারণ ক্লিয়ারিং বাথে একটি বিজারক পদার্থ (কস্টিক সোডা বা সোডা অ্যাশ) এবং একটি সিক্তকারী বা বিচ্ছুরণকারী পদার্থ থাকে। বিকল্প হিসেবে সালফার-মুক্ত অ্যাসিড-পরিষ্কারক সিস্টেমের ব্যবহার ক্রমশ বাড়ছে, যেগুলো কম পিএইচ-এ কাজ করে। একটি সাধারণ সূচনা তালিকাটি দেখতে এইরকম: প্যারামিটার সাধারণ পরিসর বিজারক পদার্থ ২ থেকে ৪ গ্রাম/লিটার ক্ষার (NaOH বা সোডা অ্যাশ) ২ থেকে ৪ গ্রাম/লিটার তাপমাত্রা ৭০ থেকে ৮০° সেলসিয়াস সময় ১৫ থেকে ২০ মিনিট লিকার অনুপাত ১:৮ থেকে ১:১৫ এই পরিমাণগুলো শেডের গভীরতা, ডাই ক্লাস এবং ফাইবার ব্লেন্ড অনুসারে পরিবর্তিত হয়, তাই বৃহৎ পরিসরে উৎপাদনের আগে ল্যাবে পরীক্ষা করে চূড়ান্ত রেসিপিটি নিশ্চিত করা উচিত। তাপমাত্রা এবং pH নিয়ন্ত্রণ: তাপমাত্রা এবং pH হলো এমন দুটি চলক যা ক্লিয়ারিং দক্ষতাকে সবচেয়ে বেশি প্রভাবিত করে: তাপমাত্রা খুব কম হলে বা সময়কাল খুব কম হলে, অবশিষ্ট রঞ্জক থেকে যায় এবং স্থায়িত্ব কমে যায়। অতিরিক্ত গরম বা অতিরিক্ত ক্ষারীয় হলে পলিয়েস্টারের পৃষ্ঠতল বা স্পর্শের অনুভূতি প্রভাবিত হতে পারে। বেশিরভাগ প্রচলিত রেসিপিতে ৯ থেকে ১১-এর মধ্যে একটি মৃদু ক্ষারীয় pH লক্ষ্য করা হয়। অ্যাসিড-ভিত্তিক সালফার-মুক্ত সিস্টেমগুলো ব্যবহৃত পণ্যের উপর নির্ভর করে নিরপেক্ষ থেকে মৃদু অম্লীয় পরিসরে কাজ করে, তাই pH-এর লক্ষ্যমাত্রা কোনো একটি নির্দিষ্ট নিয়মের পরিবর্তে সর্বদা নির্বাচিত রসায়নের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। অতিরিক্ত বা অপর্যাপ্ত হ্রাস পরিহার করুন। অপর্যাপ্ত হ্রাসের ফলে পৃষ্ঠে রঞ্জক থেকে যায়, যা পরবর্তীতে দুর্বল স্থায়িত্ব হিসাবে প্রকাশ পায়। অতিরিক্ত ডাইং ফাইবার থেকে সঠিকভাবে বসে না যাওয়া ডাই তুলে ফেলে, যার ফলে রঙের আভা কমে যায়, রঙ অনুজ্জ্বল হয়ে পড়ে বা অসম দেখায়।

আরও অন্বেষণ করুন »
C0 বনাম C6 জলরোধী ফিনিশ

C0 বনাম C6 জলরোধী ফিনিশ: আপনার টেক্সটাইলের জন্য কোনটি বেশি উপযুক্ত?

সূচিপত্র C0 এবং C6 এর পেছনের রসায়ন C6 DWR কী C0 DWR কী মূল কাঠামোগত পার্থক্য কর্মক্ষমতার তুলনা জল এবং তেল প্রতিরোধ ক্ষমতা স্থায়িত্ব এবং ধোয়ার প্রতিরোধ ক্ষমতা শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শের অনুভূতি বৈশ্বিক নিয়ন্ত্রক পরিস্থিতি REACH এবং EU বিধিনিষেধ মার্কিন যুক্তরাষ্ট্রের রাজ্য বিধিমালা ব্র্যান্ড এবং খুচরা বিক্রেতার প্রয়োজনীয়তা শিল্প অনুযায়ী ব্যবহারের ক্ষেত্র আউটডোর এবং ক্রীড়া পোশাক কর্মপোশাক এবং সুরক্ষামূলক টেক্সটাইল গৃহস্থালির টেক্সটাইল এবং গৃহসজ্জা সঠিক ফিনিশ নির্বাচন বিবেচ্য মূল বিষয়সমূহ পরীক্ষা এবং সার্টিফিকেশন টিপস উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী C0 এবং C6 ফিনিশের মধ্যে পার্থক্য কী? C6 DWR কি নিষিদ্ধ? C0 কি C6-এর মতো ভালো কাজ করে? আমি C0 এবং C6 এর মধ্যে কীভাবে একটি বেছে নেব? আজ কোনো কাপড় সরবরাহকারীকে জলরোধী প্রলেপের কথা জিজ্ঞাসা করলে, খুব সম্ভবত আপনি দুটি সম্পূর্ণ ভিন্ন উত্তর পাবেন: সি৬, অথবা সি০। উভয়ই কাপড় শুকনো রাখার দাবি করে। বর্তমানে শুধুমাত্র একটি পণ্যই ইইউ, ক্যালিফোর্নিয়া ও নিউইয়র্কের নিয়ন্ত্রক সংস্থা এবং প্রধান পোশাক ব্র্যান্ডগুলোর পক্ষ থেকে বন্ধ করে দেওয়ার চাপের সম্মুখীন হচ্ছে। বর্তমানে যারা জলরোধী বস্ত্র খুঁজছেন, তাদের জন্য পছন্দের বিষয়টি আর শুধু কার্যকারিতার মধ্যে সীমাবদ্ধ নেই। বিষয়টি হলো, কোন রাসায়নিক উপাদানগুলো আজ থেকে দুই বছর পরেও আপনার লক্ষ্য বাজারে বিক্রয়যোগ্য থাকবে। C0 এবং C6 এর পেছনের রসায়ন। C6 DWR কী? C6 ডিউরেবল ওয়াটার রিপেলেন্ট (DWR) ফিনিশ প্রতিটি ফাইবারকে আবৃত করার জন্য শর্ট-চেইন ফ্লুরোকার্বন পলিমার, বিশেষত ছয়-কার্বনযুক্ত ফ্লুরিনেটেড সাইড চেইন ব্যবহার করে। এই রাসায়নিক প্রক্রিয়া তন্তুর পৃষ্ঠশক্তিকে প্রায় ১২ মিলিজুল/বর্গমিটারে নামিয়ে আনে, যা অধিকাংশ পানি ও তেলের পৃষ্ঠটানের চেয়ে কম। ফলস্বরূপ, C6 ফিনিশ জল এবং তেল উভয়কেই প্রতিরোধ করে, এমন একটি সমন্বয় যা খুব কম ফ্লোরিন-মুক্ত সিস্টেমই পুরোপুরি মেলাতে পারে। এক দশকেরও বেশি সময় আগে C6 রসায়ন পুরোনো C8 ফ্লুরোটেলোমার ফিনিশকে প্রতিস্থাপন করেছে। C8 ভেঙে PFOA-তে পরিণত হয়, যা পরিবেশে দীর্ঘস্থায়ী এবং জৈব-সঞ্চয়ী একটি পদার্থ হিসেবে পরিচিত। এর পরিবর্তে C6 ভেঙে পারফ্লুরোহেক্সানোয়িক অ্যাসিড (PFHxA)-এ পরিণত হয়, যার পরিবেশগত অর্ধায়ু কম এবং জৈব-সঞ্চয়নের সম্ভাবনাও হ্রাস পায়। তবে, PFHxA নিয়ন্ত্রক নজরদারি থেকে মুক্ত নয়, যেমনটি নীচের কমপ্লায়েন্স বিভাগে আলোচনা করা হয়েছে। যেসব ক্রেতা C6 পণ্য সংগ্রহ করেন, তাদের জন্য Skyguard C6-C8 Waterproofer-এর মতো ফর্মুলেশনগুলো সেলুলোজ এবং সিন্থেটিক উভয় ফাইবারের ক্ষেত্রেই জল ও তেল প্রতিরোধের পাশাপাশি ভালো ওয়াশ ফাস্টনেস প্রদান করে। এগুলো সাধারণত ১০ থেকে ৪০ গ্রাম/লিটার ডোজে প্রয়োগ করা হয় এবং PFOS, PFOA বা APEO ছাড়াই উৎপাদিত হয়। C0 DWR কী? C0 বলতে ফ্লোরিন-মুক্ত জলরোধী রসায়নকে বোঝায়। ফ্লুরোকার্বন সাইড চেইনের পরিবর্তে, C0 ফিনিশগুলো একটি হাইড্রোফোবিক ফাইবার পৃষ্ঠ তৈরি করতে ডেনড্রাইমার, মোম বা পলিউরেথেন-ভিত্তিক পলিমারের উপর নির্ভর করে। এই সিস্টেমগুলি সাধারণত ২০ থেকে ২৫ মিলিজুল/বর্গমিটার পৃষ্ঠশক্তিতে পৌঁছায়, যা জলকে কার্যকরভাবে বিকর্ষণ করার জন্য যথেষ্ট হলেও সাধারণত শক্তিশালী তেল বিকর্ষণ ক্ষমতা প্রদানের জন্য যথেষ্ট নয়। C0 ফিনিশের চাহিদা দ্রুত বাড়ছে কারণ এতে PFAS-সম্পর্কিত কোনো পরিপালন ঝুঁকি নেই, যা নিয়ন্ত্রক পরিধি প্রসারিত হওয়ার সাথে সাথে প্রতি বছর আরও গুরুত্বপূর্ণ হয়ে উঠছে। স্কাইগার্ড ফ্লুরিন-ফ্রি ওয়াটারপ্রুফার লাইনের মতো পণ্যগুলো প্রয়োজনীয় স্থায়িত্বের উপর নির্ভর করে প্রায় ১০ থেকে ৮০ গ্রাম/লিটার হারে প্রয়োগ করা হয়, এতে কোনো APEO থাকে না এবং এটি এমন সব কাপড়ের জন্য তৈরি যেখানে তেল-প্রতিরোধক ক্ষমতা একটি কার্যকরী প্রয়োজন নয়; যার মধ্যে রয়েছে বেশিরভাগ বাইরের পোশাক, গৃহস্থালির বস্ত্র এবং ফ্যাশনের ব্যবহার। মূল কাঠামোগত পার্থক্য বৈশিষ্ট্য C6 (ফ্লুরোকার্বন) C0 (ফ্লুরিন-মুক্ত) পৃষ্ঠ শক্তি আনুমানিক প্রায় ১২ মিলি জুল/বর্গমিটার। ২০ থেকে ২৫ mJ/m² জলরোধী ক্ষমতা চমৎকার ভালো থেকে চমৎকার তেলরোধী ক্ষমতা হ্যাঁ সীমিত বা নেই PFAS উপাদান উপস্থিত (PFHxA-ভিত্তিক) নেই সাধারণ কিউরিং তাপমাত্রা ১৫০ থেকে ১৬০°C ১৬০ থেকে ১৮০°C কার্যকারিতার তুলনা জল এবং তেলরোধী ক্ষমতা যেখানে জলরোধী ক্ষমতার পাশাপাশি তেল, গ্রিজ বা জৈব দাগ প্রতিরোধের প্রয়োজন হয়, যেমন মেশিনের তেলে উন্মুক্ত কাজের পোশাক বা খাদ্য-সংলগ্ন অ্যাপ্রন, সেখানে C6 ফিনিশগুলি মানদণ্ড হিসাবে বিবেচিত হয়। বিশুদ্ধ জলরোধী ক্ষমতার ক্ষেত্রে C0 ফিনিশগুলো বেশিরভাগ ব্যবধান কমিয়ে এনেছে, এবং সাম্প্রতিক অনেক ফর্মুলেশন প্রমিত জলরোধী পরীক্ষায় C6-এর সমতুল্য ফলাফল অর্জন করেছে। তবে, তেল-ভিত্তিক দাগের ক্ষেত্রে C0 ফিনিশ এখনও যথেষ্ট কার্যকর নয়। স্থায়িত্ব এবং ধৌত প্রতিরোধ ক্ষমতা: উভয় রাসায়নিকই কাপড়ে প্রথম প্রয়োগের সময় ভৌত অধিশোষণের উপর নির্ভর করে, এবং বারবার ধৌতকরণ ও ডিটারজেন্টের সংস্পর্শে এই বন্ধন ক্রমশ দুর্বল হয়ে পড়ে। একটি ক্রসলিংকিং এজেন্ট DWR পলিমার চেইনগুলোকে একে অপরের সাথে এবং ফাইবারের পৃষ্ঠের সক্রিয় গ্রুপগুলোর সাথে আবদ্ধ করার মাধ্যমে ধৌতকরণ স্থায়িত্ব বাড়ায়, যা একটি শিথিলভাবে শোষিত আবরণকে রাসায়নিকভাবে নোঙর করা আবরণে রূপান্তরিত করে। উদাহরণস্বরূপ, সাইলিক ক্রস-লিঙ্কিং এজেন্ট একই দ্রবণে জলরোধী উপাদানের ১০ থেকে ৩০ শতাংশ পরিমাণে প্রয়োগ করা হয়, এতে কোনো APEO, PFOA, PFOS বা ফর্মালডিহাইড থাকে না এবং এটি C6 ও ফ্লোরিন-মুক্ত উভয় সিস্টেমের সাথেই সামঞ্জস্যপূর্ণ। ফলে, যখন কোনো ফিনিশকে ২০ বা তার বেশি শিল্প বা ঘরোয়া ধোলাই চক্র সহ্য করতে হয়, তখন এটি একটি কার্যকরী সংযোজন হিসেবে কাজ করে। শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শানুভূতি: C0 এবং C6 উভয় ফিনিশই সুতার মধ্যকার ফাঁকা স্থান পূরণ না করে তন্তুর উপরিভাগে প্রলেপ দেয়, তাই সঠিক মাত্রায় প্রয়োগ করলে এর শ্বাসপ্রশ্বাসযোগ্যতা সাধারণত অক্ষুণ্ণ থাকে। দুটি কারণ প্রায়শই এই ভারসাম্যকে নষ্ট করে: ফিনিশের অতিরিক্ত প্রয়োগ, যা সুতার মধ্যকার ছিদ্রপথ আংশিকভাবে বন্ধ করে দিতে পারে এবং কাপড়ের বুনন শক্ত করে তোলে; এবং বাথের ঘনত্বের অসমতা, যা কাপড়ের প্রস্থ জুড়ে নির্দিষ্ট কিছু স্থানে অতিরিক্ত ফিনিশের উপস্থিতি তৈরি করে। C0 ফিনিশকে C6-এর জলরোধী ক্ষমতার সমতুল্য করতে কখনও কখনও সামান্য বেশি পরিমাণে প্রয়োগের প্রয়োজন হয়, যা একটি নরম ও শ্বাসপ্রশ্বাসযোগ্য ফলাফল বজায় রাখার জন্য প্রয়োগের সঠিকতা এবং বাথের সমরূপতাকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে। বৈশ্বিক নিয়ন্ত্রক প্রেক্ষাপট: REACH এবং ইইউ বিধিনিষেধ। ইইউ, REACH Annex XVII-এর অধীনে টেক্সটাইলে PFAS নিয়ন্ত্রণ করে। C6 রসায়নের অবক্ষয়জাত পদার্থ PFHxA-এর উপর একটি নিষেধাজ্ঞা ২০২৬ সাল থেকে ইইউ এবং ইইএ-তে কার্যকর হচ্ছে, এবং বৃহত্তর PFAS পরিবারকে অন্তর্ভুক্ত করে একটি ব্যাপকতর নিষেধাজ্ঞা বর্তমানে ইউরোপীয় রাসায়নিক সংস্থা কর্তৃক মূল্যায়ন করা হচ্ছে। ইইউ বাজারের জন্য পণ্য সংগ্রহকারী ক্রেতা এবং ব্র্যান্ডগুলোর উচিত C6-কে একটি দীর্ঘমেয়াদী নিরাপদ বিকল্প হিসেবে না দেখে, বরং ক্রমবর্ধমান নিয়ন্ত্রক চাপের অধীনে থাকা একটি রাসায়নিক হিসেবে বিবেচনা করা এবং এর সর্বশেষ পরিধি ও সময়সীমার জন্য ECHA-এর PFAS সংক্রান্ত নিয়ন্ত্রক আপডেটগুলো পর্যবেক্ষণ করা। মার্কিন অঙ্গরাজ্যের প্রবিধান শুধু ইইউ-এর মধ্যেই সীমাবদ্ধ নয়। মার্কিন যুক্তরাষ্ট্রের দুটি রাজ্য ইতোমধ্যে বস্ত্র ও পোশাকের জন্য নির্দিষ্ট PFAS বিধিনিষেধ কার্যকর করেছে: ক্যালিফোর্নিয়ার AB 1817 আইন অনুযায়ী, ১ জানুয়ারী, ২০২৫ থেকে ইচ্ছাকৃতভাবে যোগ করা ১০০ পিপিএম মোট জৈব ফ্লোরিনের বেশি PFAS যুক্ত নতুন বস্ত্র সামগ্রীর উৎপাদন, বিতরণ এবং বিক্রয় নিষিদ্ধ করা হয়েছে, যা ১ জানুয়ারী, ২০২৭ থেকে কমে ৫০ পিপিএম হবে। প্রচণ্ড বর্ষার জন্য বহিরাঙ্গনের পোশাকের মেয়াদ ১ জানুয়ারী, ২০২৮ পর্যন্ত বাড়ানো হয়েছে। সম্পূর্ণ প্রয়োজনীয়তাগুলো বিলের আনুষ্ঠানিক পাঠে উল্লেখ করা হয়েছে। নিউ ইয়র্ক পরিবেশ সংরক্ষণ আইন § ৩৭-০১২১ নতুন পোশাক বিক্রয় নিষিদ্ধ করে।

আরও অন্বেষণ করুন »
রাজকীয় নীল নাইলন কাপড়ের রোল তৈরি হয়ে গেছে।

নাইলন রঞ্জনের ত্রুটি: কারণ এবং প্রক্রিয়াগত সমাধান

সূচিপত্র নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ অসম শেড এবং স্কিটারিনেস লিস্টিং এবং ব্যারে রিং, টিপি, এবং ফ্রস্টি এফেক্ট প্রতিটি ত্রুটির পেছনের তিনটি চালিকাশক্তি পিএইচ প্রোফাইল হিটিং রেট এবং স্ট্রাইক জোন রিটার্ডার নির্বাচন এবং ডোজ লক্ষণ অনুযায়ী সমস্যা সমাধান নাইলন ডাইং-এর জন্য স্কাইকেম সলিউশন প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী নাইলন অ্যাসিড ডাইং-এর জন্য কোন পিএইচ সবচেয়ে ভালো? আমার নাইলনের রঙ অসমানভাবে হয় কেন? রিটার্ডার কীভাবে অসম রঞ্জন প্রতিরোধ করে? নাইলন কত তাপমাত্রায় রং করা উচিত? নাইলন দ্রুত আঘাত হানে। অ্যাসিড ডাই মিনিটের মধ্যেই এর অ্যামিনো গ্রুপের সাথে বন্ধন তৈরি করে, তাই সামান্য ত্রুটিপূর্ণ প্রক্রিয়ার কারণে রঙটি সমান হওয়ার আগেই একটি অসম শেড স্থায়ী হয়ে যেতে পারে। নাইলনের উপর দাগ, হেলে পড়া, ব্যারে এবং ছোপ ছোপ ও অমসৃণ পৃষ্ঠের মতো সমস্যাগুলো প্রায় সবসময়ই তিনটি নিয়ন্ত্রণযোগ্য উপাদানের কোনো একটির কারণে হয়ে থাকে: পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেম। এই নিবন্ধে আলোচনা করা হয়েছে কীভাবে প্রতিটি ত্রুটি শনাক্ত করতে হয় এবং এর পুনরাবৃত্তি রোধ করার জন্য প্রক্রিয়ায় কী কী পরিবর্তন আনতে হবে। নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ। কোনো ত্রুটি সঠিকভাবে চিহ্নিত করাই তা সমাধানের প্রথম ধাপ। নিচের তিনটি প্যাটার্ন নাইলনে যা যা দেখা যায় তার বেশিরভাগই অন্তর্ভুক্ত করে, এবং প্রতিটিই একটি ভিন্ন মূল কারণ নির্দেশ করে। অসম রঙ এবং অমসৃণতা হলো একটি ব্যাপক বিভাগ: কাপড়ের সর্বত্র রঙের ছোপ, দাগ বা সামঞ্জস্যহীনতা। স্কিটারিনেস হলো এরই একটি আরও সুনির্দিষ্ট রূপ, যা একটি ছোপ ছোপ ও দানাদার চেহারা তৈরি করে, যেখানে পাশাপাশি থাকা ফিলামেন্টগুলো ভিন্ন ভিন্ন হারে রঞ্জক শোষণ করে। এটাই সবচেয়ে স্পষ্ট লক্ষণ যে, তন্তু স্থিতিশীল হওয়ার আগেই রঞ্জকটি দ্রুত বসে গিয়েছিল। লিস্টিং এবং ব্যারে লিস্টিং হলো কাপড়ের প্রস্থ বরাবর এক পাশ থেকে কেন্দ্র অথবা সেলভেজ থেকে মাঝখান পর্যন্ত রঙের তারতম্য। ব্যারে কোর্স বা পিকের সাথে চলমান অনুভূমিক বার বা রেখা হিসাবে প্রদর্শিত হয়। স্কিটারিনেস থেকে এই দুটিকে যা আলাদা করে তা হলো এর বিন্যাস: লিস্টিং এবং ব্যারে একটি নির্দিষ্ট প্রস্থ বা দৈর্ঘ্য বরাবর দিক অনুসরণ করে, অপরদিকে স্কিটারিনেস এলোমেলোভাবে ছড়িয়ে পড়ে। রিং, টিপি এবং ফ্রস্টি এফেক্টস: রিং ডাইং এবং টিপি ডাইং হলো সম্পর্কিত কিন্তু স্বতন্ত্র পেনিট্রেশন ফল্ট, এবং এদের মধ্যে পার্থক্য নিরূপণ করা জরুরি। রিং ডাইং তন্তুর প্রস্থচ্ছেদ বরাবর ঘটে: রঞ্জক বাইরের আবরণে ঘনীভূত থাকে এবং কখনও পুরোপুরি মজ্জায় ছড়িয়ে পড়ে না, তাই কাটা তন্তুর ফ্যাকাশে বা সাদা কেন্দ্রের চারপাশে একটি রঙিন বলয় দেখা যায়, যদিও এর উপরিভাগ সম্পূর্ণ রঞ্জিত বলে মনে হয়। টিপি ডাইং হলো দৈর্ঘ্যের দিক থেকে এক ধরনের পার্থক্য, যেখানে কোনো ফিলামেন্ট বা স্টেপল ফাইবারের অগ্রভাগ তার মূল অংশের চেয়ে বেশি বা কম রঞ্জক শোষণ করে। এর কারণ সাধারণত এই যে, অগ্রভাগের তাপীয় ইতিহাস বা পৃষ্ঠতলের অবস্থা ফাইবারের বাকি অংশের চেয়ে ভিন্ন হয়। তুষারময় প্রভাব কোনো নির্দিষ্ট নকশার পরিবর্তে সামগ্রিকভাবে একটি ফ্যাকাশে ও বিবর্ণ পৃষ্ঠতল হিসেবে প্রকাশ পায়। তিনটি ক্ষেত্রেই মূল সমস্যাটি একই, আর তা হলো রঞ্জক পদার্থ তন্তুর মধ্যে পুরোপুরি প্রবেশ করেনি, যদিও দূর থেকে রঙটি প্রায় মানসম্মত মনে হয়। প্রতিটি ত্রুটির পেছনের তিনটি কারণ: নাইলনের বেশিরভাগ শেডিং ত্রুটি মূলত পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেমের একসঙ্গে কাজ না করে একে অপরের বিরুদ্ধে কাজ করার ফলেই ঘটে থাকে। নীচের প্রতিটি লিভারে এর কার্যপ্রণালী, সাধারণ বিকল হওয়ার ধরণ এবং সমাধান সম্পর্কে আলোচনা করা হয়েছে। pH প্রোফাইল: একটি অম্লীয় দ্রবণে, নাইলনের পলিমার শৃঙ্খলের প্রান্তে থাকা অ্যামিনো গ্রুপগুলি একটি প্রোটন গ্রহণ করে ধনাত্মক চার্জযুক্ত হয়ে ওঠে, অন্যদিকে অ্যাসিড ডাই অণুতে থাকা সালফোনেট গ্রুপগুলি ঋণাত্মক চার্জ বহন করে। তারা দুজন একে অপরের প্রতি আকৃষ্ট হয় এবং তাদের মধ্যে বন্ধন গড়ে ওঠে। pH নির্ধারণ করে এই স্থানগুলোর মধ্যে কতগুলো সক্রিয় থাকবে, রঞ্জক পদার্থটি কত দ্রুত সেখানে পৌঁছাবে এবং পৌঁছানোর পর কতটা দৃঢ়ভাবে লেগে থাকবে। সবচেয়ে সাধারণ প্রক্রিয়াগত ত্রুটি হলো দ্রবণের pH খুব বেশি বা খুব তাড়াতাড়ি কমিয়ে ফেলা। পণ্যগুলি সমানভাবে ভেজানো এবং সঞ্চালনের আগেই যদি দ্রবণটি অম্লীয় হয়ে যায়, তবে রঞ্জক তাড়াহুড়ো করে বসে যায় এবং দাগ বা অমসৃণতা তৈরি করে, যা নির্দিষ্ট তাপমাত্রায় রাখলেও ঠিক করা যায় না। চক্র চলাকালীন পিএইচ খুব বেশি হয়ে গেলে বা এর তারতম্য ঘটলে বিপরীত সমস্যা দেখা দেয়: আর্দ্রতা শোষণ দুর্বল হয় এবং ছায়ার গভীরতা এক ব্যাচ থেকে অন্য ব্যাচে পরিবর্তিত হয়। বিভিন্ন শ্রেণীর অ্যাসিড ডাইয়ের জন্য ভিন্ন ভিন্ন pH পরিসীমা প্রয়োজন হয়: লেভেলিং ডাই: মোটামুটি pH ৫.৫ থেকে ৭.০, যা ডাইকে স্থানান্তরিত হতে এবং নিজে থেকে সংশোধন হওয়ার সুযোগ দেয়। মিলিং ডাই (উল ডাইংয়ের পরিভাষা থেকে নেওয়া একটি শ্রেণিবিভাগ, তবে নাইলনের ক্ষেত্রেও এটি একটি প্রচলিত পদ্ধতি): মোটামুটি pH ৪.০ থেকে ৫.০, যা আরও গভীর শেড এবং শক্তিশালী ওয়েট ফাস্টনেস প্রদান করে, এবং এতে প্রসেসের তারতম্যের সুযোগ কম থাকে। এই পরিসীমাগুলো হলো প্রাথমিক ধারণা মাত্র। ডাই সরবরাহকারীর টেকনিক্যাল ডেটা শিট এবং নিজস্ব ল্যাবে পরীক্ষার ফলাফলের সাথে মিলিয়ে এগুলো নিশ্চিত করুন, এবং কখনোই উলের রেসিপি হুবহু ব্যবহার করবেন না, কারণ সেখানে ডাই লেভেলিং ও মিলিংয়ের জন্য পিএইচ (pH) স্কিমটি বিপরীত দিকে কাজ করে। নাইলনের ক্ষেত্রেও একই সতর্কতা প্রযোজ্য: একই pH এবং তাপমাত্রার পরিস্থিতিতে নাইলন ৬ এবং নাইলন ৬,৬ ভিন্নভাবে রঙ ধারণ করতে পারে ও গঠিত হতে পারে, এবং যাচাইবিহীন রেসিপি অনুযায়ী সাবস্ট্রেট বা ডাই সরবরাহকারী পরিবর্তন করা হলো রঙের তারতম্যের একটি সাধারণ ও পরিহারযোগ্য কারণ। বাল্ক পর্যায়ে পাঠানোর আগে, ফাইবারের ধরন বা ডাইয়ের উৎসের যেকোনো পরিবর্তন নতুন করে ল্যাবে ডুবিয়ে ও পরীক্ষামূলকভাবে চালিয়ে নিশ্চিত করুন। এর সমাধান হলো একটি একক লক্ষ্যমাত্রার পরিবর্তে একটি পুনরাবৃত্তিযোগ্য pH বক্ররেখা। একটি ধীর-কার্যকরী অ্যাসিড ডোনার যা তাপমাত্রা বাড়ার সাথে সাথে ধীরে ধীরে pH কমায়, তা স্ট্রাইককে আকস্মিক না করে নিয়ন্ত্রিত রাখে এবং চক্রের ভুল সময়ে ম্যানুয়ালি ডোজ দেওয়ার অনিশ্চয়তা দূর করে। উত্তাপের হার এবং স্ট্রাইক জোন তাপমাত্রা নির্ধারণ করে যে রঞ্জকটি কখন এবং কত দ্রুত সরবে। নাইলনের ক্ষেত্রে, বেশিরভাগ শোষণ একটি নির্দিষ্ট তাপমাত্রার পরিসরে ঘটে, সাধারণত ৭০ থেকে ৯০ ডিগ্রি সেলসিয়াস তাপমাত্রায়, যেখানে তন্তুর গঠন খুলে যায় এবং রঞ্জক দ্রুত প্রবেশ করে। নাইলনে ডাই করার স্থান সীমিত, এবং পরিস্থিতি অনুকূল হওয়ামাত্রই অ্যাসিড ডাই প্রায় সঙ্গে সঙ্গেই সেগুলোর সাথে বন্ধন তৈরি করে; স্ট্রাইক জোনের মধ্যে দিয়ে খুব দ্রুত ডাই প্রয়োগ করলে তা অসমভাবে বসে যায় এবং পরে তা সমান হওয়ার কোনো সুযোগ পায় না। ধর্মঘটের প্রথম দশ থেকে পনেরো মিনিটই মূলত পুরো ব্যাচের ফলাফল নির্ধারণ করে দেয়। উপরের ডায়াগ্রামটি দেখায় যে একটি সাধারণ চক্র জুড়ে এই প্রক্রিয়াটি কীভাবে সম্পন্ন হয়: একটি সমতল সিক্তকরণ ও সঞ্চালন পর্যায়, একটি নিয়ন্ত্রিত ক্রমবৃদ্ধি যা ৭০ থেকে ৯০° সেলসিয়াস স্ট্রাইক জোনের মধ্য দিয়ে ধীর হয়ে আসে, স্থানান্তর ও সমতাকরণের জন্য স্ফুটনার কাছাকাছি একটি স্থিতাবস্থা, এবং একটি নিয়ন্ত্রিত শীতলীকরণ। আঘাত হানার আগেই প্রস্তুতি শুরু হয়: প্রথমে সম্পূর্ণ ও সমানভাবে ভেজানো এবং নিয়মিত রক্ত ​​সঞ্চালন নিশ্চিত করুন। একটি নিয়ন্ত্রিত হারে তাপমাত্রা বৃদ্ধি করুন, যা প্রায়শই প্রতি মিনিটে ১°C-এর কাছাকাছি থাকে এবং ৭০ থেকে ৯০°C পর্যন্ত পৌঁছানোর সময় আরও ধীর গতিতে চলে।

আরও অন্বেষণ করুন »

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।

প্রকল্পের মূল্য উদ্ধৃতি নিন

অনুগ্রহ করে প্রয়োজনীয়তা, দেশ এবং আবেদন প্রক্রিয়া সম্পর্কে আমাদের জানান।

উপরে যান
ই-মেইল WhatsApp

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।