...

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
24 ঘন্টার মধ্যে উত্তর দিন

বস্ত্রের রঙের স্থায়িত্ব বোঝা: প্রকারভেদ, পরীক্ষা এবং মূল বিষয়সমূহ

সুচিপত্র

বস্ত্রশিল্পে, রঙকে শুধু কারখানার আলোতে দেখতে ভালো লাগলেই হবে না, বরং বাস্তব ব্যবহারেও টিকে থাকতে হবে। একটি কাপড় মেশিনে উজ্জ্বল ও মসৃণ দেখালেও, ধোয়ার পর তা বিবর্ণ হয়ে যেতে পারে, পাশের কাপড়ে রঙ ছড়িয়ে পড়তে পারে, অথবা সূর্যের আলো, ঘাম, তাপ বা ক্লোরিনযুক্ত জলের সংস্পর্শে এলে এর গভীরতা কমে যেতে পারে। এখানেই রঙের স্থায়িত্বের গুরুত্ব। এটি রঞ্জনের গুণমান এবং চূড়ান্ত ব্যবহারের কার্যকারিতার অন্যতম সুস্পষ্ট সূচক।

টেক্সটাইলে রঙের স্থায়িত্ব

বস্ত্রের ক্ষেত্রে রঙের স্থায়িত্ব বলতে কী বোঝায়?

ব্যবহার ও যত্নের সময় উদ্ভূত বিভিন্ন পরিস্থিতির সংস্পর্শে এলে বস্ত্রের রঙ পরিবর্তন বা স্থানান্তরিত হওয়ার প্রতিরোধ ক্ষমতাকেই রঙের স্থায়িত্ব বলে। কারখানার পরিভাষায়, এটি বর্ণনা করে যে একটি রঞ্জিত বা মুদ্রিত বস্ত্র কতটা ভালোভাবে তার আসল আভা ধরে রাখে এবং ধোয়া, ঘষা, ঘাম, জল, আলো, তাপ বা রাসায়নিক পদার্থের সংস্পর্শে এলে তা থেকে অন্য উপাদানে কতটা কম রঙ স্থানান্তরিত হয়। শুনতে সহজ মনে হলেও, আসলে তা নয়।

রঙের স্থায়িত্ব বনাম শেডের চেহারা বনাম রঞ্জক স্থিরকরণ বনাম স্থায়িত্বের কার্যকারিতা

এই তিনটি ধারণা সম্পর্কিত হলেও, এগুলো এক নয়। এগুলোকে গুলিয়ে ফেললে প্রায়শই পণ্য উন্নয়ন এবং মান নিয়ন্ত্রণে ভুল সিদ্ধান্ত নেওয়া হয়। একটি কাপড় দেখতে নিখুঁত হলেও ভেজা অবস্থায় ঘষার পরীক্ষায় ব্যর্থ হতে পারে। একটি রঞ্জন প্রক্রিয়া ভালোভাবে রঙ ধরে রাখতে পারলেও আলোর স্থায়িত্বের ক্ষেত্রে খারাপ ফল করতে পারে, কারণ রঞ্জক শ্রেণীর নিজস্ব সীমাবদ্ধতা রয়েছে। এই পার্থক্যটি গুরুত্বপূর্ণ।

শব্দ এর মানে কি এটা আপনাকে কি বলে
ছায়ার চেহারা কাপড়ের উপর রঙের দৃশ্যমান ফলাফল, যার মধ্যে রয়েছে গভীরতা, টোন, উজ্জ্বলতা এবং সমতা। মূল্যায়নের সময় কাপড়টি দেখতে সঠিক মনে হচ্ছে কিনা
রঞ্জক স্থিরীকরণ রঞ্জক পদার্থটি তন্তুর সাথে রাসায়নিকভাবে বা ভৌতভাবে কতটা আবদ্ধ হয় অসংযোজিত রঞ্জক পৃষ্ঠতলে থেকে যাবে নাকি পরে ধুয়ে যাবে
দ্রুততার কর্মক্ষমতা নির্দিষ্ট পরীক্ষার শর্তাধীনে কাপড়ের রঙ পরিবর্তন বা দাগ লাগার প্রতিরোধ ক্ষমতা রঞ্জিত বস্ত্রটি প্রকৃত ব্যবহারে ভালো ফল দেবে কিনা

বস্ত্রের ক্ষেত্রে রঙের স্থায়িত্ব গুরুত্বপূর্ণ

রঙের স্থায়িত্ব এমন কিছু প্রভাব ফেলে যা ল্যাবরেটরি রিপোর্টের তথ্যের ঊর্ধ্বে। পণ্যের রঙের স্থায়িত্ব নির্ধারণ করে গ্রাহকরা সেটিকে কীভাবে দেখবে, এবং একই সাথে এটি পণ্য ফেরতের হার ও উদ্দিষ্ট উদ্দেশ্যে এর কার্যকারিতাকেও প্রভাবিত করে। একটি টি-শার্ট যা বাড়িতে কয়েকবার ধোয়ার পরেই বিবর্ণ হয়ে যায়, তা ক্রেতাদের হতাশ করে। সূর্যের আলোতে কাপড়ের রঙ বদলে যায়, তাই গ্রাহকরা এই সমস্যাটির কথা জানান। ঘামের কারণে দাগ লেগে যাওয়া খেলাধুলার পোশাক দ্রুত একটি সমস্যা হয়ে দাঁড়ায়।

এটি নিয়মকানুন প্রতিপালন এবং প্রযুক্তিগত যোগাযোগের ক্ষেত্রেও গুরুত্বপূর্ণ। ক্রেতারা প্রায়শই ন্যূনতম স্থায়িত্বের মান নির্দিষ্ট করে দেন, এবং একটি কাপড় সেই প্রয়োজনীয়তাগুলো পূরণ করছে কিনা তা যাচাই করার জন্য মিলগুলোর পুনরাবৃত্তিযোগ্য পদ্ধতির প্রয়োজন হয়। রপ্তানি ব্যবসায় ধারাবাহিকতা অত্যন্ত গুরুত্বপূর্ণ। ISO এবং AATCC-এর মতো সংস্থাগুলোর মানগুলো সেই কাঠামো প্রদান করে, যা ব্যবহার করে পরীক্ষাগারগুলো নিয়ন্ত্রিত পরিস্থিতিতে এই বৈশিষ্ট্যগুলো মূল্যায়ন করে।

রঙের স্থায়িত্বের প্রধান প্রকারভেদ

দৃঢ়তার ধরণ এটি কী মূল্যায়ন করে সাধারণ টেক্সটাইল অ্যাপ্লিকেশন সাধারণ ঝুঁকি
ধোয়ার দৃঢ়তা ধোয়ার সময় রঙের পরিবর্তন এবং দাগ লাগার প্রতিরোধ ক্ষমতা পোশাক, বিছানার চাদর, তোয়ালে বিবর্ণ হওয়া, দাগ পড়া
ঘষার দৃঢ়তা ঘর্ষণের কারণে রঙের স্থানান্তর গাঢ় শেড, ডেনিম, ওয়ার্কওয়্যার শুকনো বা ভেজা ক্রকিং
ঘাম দ্রুততা ঘামের মতো পরিস্থিতিতে রঙের স্থায়িত্ব খেলাধুলার পোশাক, অন্তর্বাস, ইউনিফর্ম রঙের পরিবর্তন, দাগ
হালকা ভরবেগ আলোর সংস্পর্শে বিবর্ণ হওয়ার প্রতিরোধ ক্ষমতা পর্দা, গৃহসজ্জার সামগ্রী, বহিরাঙ্গনের বস্ত্র ইউভি বিবর্ণতা
জল এবং সমুদ্রের জলের দুর্গমতা ভেজা সংস্পর্শে বা নিমজ্জনে রঙের স্থায়িত্ব সাঁতারের পোশাক, সামুদ্রিক বস্ত্র দাগ, ছায়া হ্রাস
তাপ এবং ঊর্ধ্বপাতন স্থায়িত্ব তাপজনিত রঙ পরিবর্তন বা রঞ্জক স্থানান্তরের প্রতিরোধ পলিয়েস্টার টেক্সটাইল, তাপ-সেট কাপড় অভিবাসন, দূষণ
ক্লোরিনযুক্ত জল এবং বিবর্ণতা স্থায়িত্ব ক্লোরিন বা ব্লিচিং এজেন্টের প্রতিরোধ ক্ষমতা সাঁতারের পোশাক, স্বাস্থ্যসেবা বস্ত্র বিবর্ণতা, রঙের পরিবর্তন

ধোয়ার জন্য রঙের দৃঢ়তা

ধোয়ার সময় কাপড়ের রঙ পরিবর্তন বা দাগ লাগার প্রতিরোধ ক্ষমতা পরিমাপ করে। রঙ বিবর্ণ হওয়া এবং পাশের কাপড়ে রঙ লেগে যাওয়া—উভয়ই বিবেচনা করা হয়। ধোয়ার পর রঙের স্থায়িত্ব কম হওয়ার কারণ প্রায়শই হয় রঙের অপর্যাপ্ত সংস্থাপন, অপর্যাপ্ত সাবান ব্যবহার, অথবা তন্তুর উপর অতিরিক্ত পরিমাণে অসংযোজিত রঙ থেকে যাওয়া। এই বৈশিষ্ট্যটি সাধারণ ধোয়ার পরিস্থিতিতে কাপড়ের কার্যকারিতা মূল্যায়ন করে।

দৃষ্টান্তমূলক উদাহরণ: কঠিনীকরণ এজেন্টের প্রয়োগ

একটি দৃঢ়করণ (ফিক্সিং) এজেন্ট দিয়ে প্রক্রিয়াজাত করা কাপড়ের উপর করা ব্যবহারিক পরীক্ষায় ধোয়ার পর রঙের স্থায়িত্বের সুস্পষ্ট উন্নতি দেখা গেছে। স্কাইকেম গ্রুপের অধীনস্থ টেক্সটাইল সহায়ক ব্র্যান্ড সাইলিক -এর একটি প্রতিবেদন অনুসারে, ফিক্সিং এজেন্টের বিভিন্ন ঘনত্বে (১০ গ্রাম/লিটার এবং ৩০ গ্রাম/লিটার) একাধিক ফাইবার (অ্যাসিটেট, কটন, নাইলন, পলি, অ্যাক্রিলিক, উল) মূল্যায়ন করা হয়েছিল। ফলাফল থেকে দেখা যায় যে, বেশিরভাগ ফাইবারই স্ট্যান্ডার্ড মাল্টিফাইবার পরীক্ষায় ৪-৫ গ্রেড অর্জন করেছে , যার মধ্যে অ্যাসিটেট, কটন এবং উল সর্বোচ্চ স্থায়িত্ব দেখিয়েছে। পরীক্ষাগুলো স্ট্যান্ডার্ড পদ্ধতি অনুসরণ করে করা হয়েছিল, যার মধ্যে ছিল ডুবানো, গড়ানো, ১৩০℃ তাপমাত্রায় ৯০ সেকেন্ডের জন্য তাপ দেওয়া এবং আর্দ্রতা ফিরিয়ে আনা।

তন্তু গ্রেড (৩০ গ্রাম/লিটার ফিক্সিং এজেন্ট) গ্রেড (৩০ গ্রাম/লিটার ফিক্সিং এজেন্ট)
সির্কাম্লদ্বারা জারিত করা 4-5 4-5
কার্পাস 4-5 4-5
নাইলন 4-5 4-5
পলি 3-4 3-4
এক্রাইলিক 4-5 4-5
উল 4-5 4-5

এই উদাহরণটি দেখায় যে কীভাবে দৃঢ়করণ উপাদান ধৌতকরণ স্থায়িত্বকে উল্লেখযোগ্যভাবে উন্নত করতে পারে, বিশেষত সেইসব তন্তুর ক্ষেত্রে যেগুলিতে পৃষ্ঠতলে রঞ্জক স্থানান্তরের প্রবণতা থাকে বা রঞ্জক ভালোভাবে আবদ্ধ হয় না।

ঘষার জন্য রঙের দৃঢ়তা

একে ক্রকিংও বলা হয়, এবং এটি বিশেষভাবে ঘর্ষণের কারণে সৃষ্ট রঙের স্থানান্তর পরিমাপ করে। শুকনো এবং ভেজা উভয় প্রকার ঘর্ষণই পরীক্ষা করা হয়, তবে ভেজা ঘর্ষণের মূল্যায়নটি সাধারণত বেশি কঠিন হয়, বিশেষ করে গাঢ় রঙের কাপড় এবং যে কাপড়ের উপরিভাগে রং লাগানো থাকে সেগুলোর ক্ষেত্রে। ঘর্ষণের ফলে রঙের স্থায়িত্ব কম হলে তা প্রায়শই কাপড়ের উপরিভাগে রং জমা হওয়া বা অসম্পূর্ণভাবে রং লেগে যাওয়াকে নির্দেশ করে, যা এমন সব সমস্যা তুলে ধরে যা পুরোপুরি ধোয়া ছাড়াও দেখা দিতে পারে।

ঘামে রঙের দৃঢ়তা

ঘামের বিরুদ্ধে রঙের স্থায়িত্ব নির্ধারণ করে যে, অম্লীয় পদার্থ বা মানুষের ঘামের মতো পদার্থের সংস্পর্শে এলে রঞ্জক পদার্থগুলো কেমন কাজ করবে। খেলাধুলার পোশাক, অন্তর্বাস, ইউনিফর্ম এবং গ্রীষ্মকালীন পোশাকের জন্য এই বৈশিষ্ট্যটি প্রয়োজন, কারণ এগুলো সরাসরি ত্বকের সংস্পর্শে থাকে। রঞ্জক-তন্তু সংমিশ্রণ ব্যবস্থাগুলো এই পদ্ধতিতে সফলভাবে কাজ করে, যেখানে অন্যগুলো ব্যর্থ হয়।

আলোর সংস্পর্শে রঙের স্থায়িত্ব

আলোক স্থায়িত্বের মাধ্যমে মূল্যায়ন করা হয় যে, জেনন আর্ক টেস্টিং-সহ কৃত্রিম দিবালোক অনুকরণের সাহায্যে আলোর সংস্পর্শে এলে উপকরণগুলো তাদের রঙ কতটা ভালোভাবে ধরে রাখে। পর্দা, বহিরাঙ্গনের বস্ত্র, গাড়ির অভ্যন্তর এবং গৃহসজ্জার সামগ্রীর জন্য এই বৈশিষ্ট্যটি অপরিহার্য। কিছু উজ্জ্বল রঙ প্রথমে চিত্তাকর্ষক মনে হলেও, প্রত্যাশার চেয়ে অনেক দ্রুত বিবর্ণ হয়ে যায়।
জল এবং সমুদ্রের জলে রঙের স্থায়িত্ব

জলরোধী স্থায়িত্ব পরীক্ষা করে দেখা হয় যে জলে ডোবানো বা ভেজা সংস্পর্শে রঙের পরিবর্তন বা দাগ লাগে কিনা। সাঁতারের পোশাক, সামুদ্রিক ব্যবহার এবং উপকূলীয় পরিবেশে ব্যবহৃত বস্ত্রের ক্ষেত্রে সামুদ্রিক জলের স্থায়িত্ব বেশি গুরুত্বপূর্ণ। কখনও কখনও সমস্যাটি খুব বেশি রঙ ফ্যাকাশে হয়ে যাওয়া নয়, বরং পাশের কাপড়ে দাগ লেগে যাওয়া।

তাপ ও ​​ঊর্ধ্বপাতনের প্রতি রঙের স্থায়িত্ব

তাপ স্থায়িত্ব বলতে ইস্ত্রি, চাপ দেওয়া বা তাপীয় প্রক্রিয়াকরণের সময় রঙের পরিবর্তন প্রতিরোধের ক্ষমতাকে বোঝায়। পলিয়েস্টার এবং ডিসপার্স ডাই সিস্টেমের ক্ষেত্রে সাবলিমেশন স্থায়িত্ব বিশেষভাবে গুরুত্বপূর্ণ, যেখানে উচ্চ তাপমাত্রা ডাইয়ের স্থানান্তর বা গ্যাসীয় দশায় স্থানান্তর ঘটাতে পারে, যার ফলে রঙের আভা কমে যাওয়া, দূষণ বা দাগ সৃষ্টি হতে পারে।

ক্লোরিনযুক্ত পানি এবং ব্লিচিং-এর প্রতি রঙের স্থায়িত্ব

এটি ক্লোরিনযুক্ত পানি বা ব্লিচিং এজেন্টের বিরুদ্ধে প্রতিরোধ ক্ষমতা পরিমাপ করে। সাঁতারের পোশাক, হোটেল ও স্বাস্থ্যসেবা খাতের টেক্সটাইল এবং ক্লোরিন-ভিত্তিক ডিটারজেন্ট বা পুলের পানির সংস্পর্শে আসা পণ্যের ক্ষেত্রে এটি গুরুত্বপূর্ণ। কিছু শেড এবং ডাই সিস্টেম ক্রেতাদের প্রত্যাশার চেয়ে অনেক বেশি ঝুঁকিপূর্ণ হতে পারে।

রঙের স্থায়িত্ব কীভাবে পরীক্ষা করা হয়?

সাধারণ পরীক্ষার পদ্ধতি

টেক্সটাইল ল্যাবগুলো সাধারণত নির্দিষ্ট ব্যবহারের পরিস্থিতি অনুকরণকারী প্রমিত পদ্ধতির মাধ্যমে রঙের স্থায়িত্ব মূল্যায়ন করে। ধোলাইয়ের জন্য, মিলগুলো প্রায়শই উল্লেখ করে আইএসও 105-C06 or AATCC TM61 সম্পর্কেঘষার জন্য, সাধারণ উল্লেখগুলোর মধ্যে রয়েছে আইএসও ১০৫-এক্স১২ এবং AATCC TM8 সম্পর্কেঘাম প্রায়শই এর মাধ্যমে মূল্যায়ন করা হয় আইএসও 105-E04 or AATCC TM15 সম্পর্কে, যেখানে আলোক সহনশীলতা সাধারণত অনুসরণ করে আইএসও 105-B02 বা প্রাসঙ্গিক AATCC আলোকস্থায়িত্ব পদ্ধতিবিভিন্ন ব্র্যান্ড এবং বাজার একটি নির্দিষ্ট সিস্টেম ব্যবহার করার পরামর্শ দিতে পারে, তাই ল্যাবগুলোকে প্রতিটি প্রয়োজনীয়তা সাবধানে পড়তে হবে।

রেটিং স্কেল কীভাবে কাজ করে?

অধিকাংশ স্থায়িত্ব মূল্যায়নে দুটি বিষয় দেখা হয়: পরীক্ষার নমুনার রঙের পরিবর্তন এবং সংলগ্ন কাপড়ে দাগ লাগা। মূল্যায়নটি সাধারণত গ্রে স্কেল তুলনার উপর ভিত্তি করে করা হয়, যেখানে উচ্চতর গ্রেড উন্নততর কার্যকারিতা নির্দেশ করে। ক্রেতার স্পেসিফিকেশন, কাপড়ের শ্রেণী, শেডের গভীরতা এবং চূড়ান্ত ব্যবহারের সাপেক্ষে ফলাফল ব্যাখ্যা করা হয়।

মূল পরীক্ষার শর্তাবলী

শুধুমাত্র পদ্ধতির নামই পুরোটা বলে দেয় না। তাপমাত্রা, সময়, ডিটারজেন্টের গঠন, লিকার রেশিও, যান্ত্রিক ক্রিয়া, পিএইচ, শুকানোর অবস্থা এবং পাশাপাশি থাকা মাল্টিফাইবার কাপড়ের ব্যবহার—এই সবকিছুই ফলাফলকে প্রভাবিত করতে পারে। এমনকি প্রক্রিয়ার একটি ছোট পরিবর্তনও গ্রেড বদলে দিতে পারে। ফাস্টনেস পরীক্ষার জন্য প্রমিত পদ্ধতি এবং নিয়মতান্ত্রিক ল্যাব অনুশীলন উভয়ই প্রয়োজন।

প্রক্রিয়া রসায়ন সম্পর্কে একটি বিস্তৃত বোঝাপড়াও সহায়ক। স্কাইকেম গ্রুপ তার টেক্সটাইল রাসায়নিক সমাধান নিয়ে কাজ করে , যা বিভিন্ন উৎপাদন খাতে টেক্সটাইল ডাই এবং সহায়ক পণ্য সরবরাহ করে। কোম্পানিটি প্রায় তিন দশক ধরে রাসায়নিক শিল্পে কাজ করছে এবং ৭০টিরও বেশি আন্তর্জাতিক বাজারে গ্রাহকদের সেবা প্রদান করছে। এটি টেক্সটাইল ডাইং, প্রিন্টিং, ফিনিশিং এবং বিশেষ রাসায়নিকের চাহিদা মেটাতে ছয়টি প্রধান ব্র্যান্ড এবং উৎপাদন কেন্দ্র পরিচালনা করে। যখন মিলগুলোকে প্রতিটি পর্যায়কে একটি স্বাধীন প্রক্রিয়া হিসাবে পরিচালনা না করে, তাদের ডাই নির্বাচনকে প্রসেস কন্ট্রোল সিস্টেম এবং ফিনিশিং কেমিস্ট্রির সাথে মেলানোর প্রয়োজন হয়, তখন তাদের বিস্তৃত পরিসরের পরিষেবাগুলো সহায়ক হয়ে ওঠে।

বস্ত্রের রঙের স্থায়িত্বকে কী কী বিষয় প্রভাবিত করে

ফাইবার টাইপ

তন্তুর রসায়নই ভিত্তি স্থাপন করে। তুলা, পলিয়েস্টার, নাইলন, উল, ভিসকোস এবং এদের মিশ্রণ একই উপায়ে রঞ্জক শোষণ বা ধরে রাখে না। যে রঞ্জন পদ্ধতি পলিয়েস্টারে ভালোভাবে কাজ করে, তা তুলার জন্য অনুপযুক্ত হতে পারে।

ডাই ক্লাস নির্বাচন

রঙের স্থায়িত্বের কার্যকারিতার ক্ষেত্রে সঠিক শ্রেণীর রঞ্জক নির্বাচন করা সবচেয়ে গুরুত্বপূর্ণ বিষয়গুলোর মধ্যে একটি। রিঅ্যাক্টিভ ডাই, ডিসপার্স ডাই, অ্যাসিড ডাই, ভ্যাট ডাই, সালফার ডাই, ডিরেক্ট ডাই এবং ক্যাটায়নিক ডাই—এগুলোর প্রত্যেকটিরই স্বতন্ত্র আকর্ষণ, প্রয়োগ আচরণ, সংস্থাপন প্রক্রিয়া এবং স্থায়িত্বের বৈশিষ্ট্য রয়েছে। এই ভুল সমন্বয়ের প্রভাব পরবর্তীতে প্রকাশ পায়।

যেসব মিল বিভিন্ন ধরনের ফাইবার ও চূড়ান্ত ব্যবহার নিয়ে কাজ করে, তাদের জন্য টেক্সটাইল কালার সলিউশনের একটি বিস্তৃত সম্ভার আরও সুনির্দিষ্ট পণ্য নির্বাচনে সহায়তা করতে পারে। স্কাইকেম গ্রুপ টেক্সটাইল অ্যাপ্লিকেশনের জন্য রিঅ্যাক্টিভ, ডিসপার্স, অ্যাসিড, ভ্যাট, ডাইরেক্ট, ক্যাটায়নিক, মেটাল কমপ্লেক্স, ফ্লুরোসেন্ট হোয়াইটেনিং এবং অন্যান্য কালার সিস্টেম উপস্থাপন করে, যা শেডের লক্ষ্যমাত্রা, সাবস্ট্রেটের ধরন এবং ফাস্টনেসের প্রত্যাশা একসাথে মূল্যায়ন করার ক্ষেত্রে উপযোগী।

রঞ্জন এবং স্থিরকরণ প্রক্রিয়া

অপারেটররা যথাযথ প্রক্রিয়া নিয়ন্ত্রণ বজায় রাখতে ব্যর্থ হলে সঠিক শ্রেণীর রঞ্জক তার সর্বোত্তম কার্যকারিতা দেখাতে পারে না। এর নিয়ামকগুলোর মধ্যে রয়েছে এক্সহশন ও ফিক্সেশন তাপমাত্রা, পিএইচ প্রোফাইল, ইলেক্ট্রোলাইটের মাত্রা, রিডাকশন ক্লিয়ারিং, ডওয়েল টাইম এবং ফিক্সেশন টাইম। কম ফিক্সেশনের ফলে ওয়েট ফাস্টনেস সমস্যা এবং ব্যাক স্টেইনিং-এর মতো সমস্যা দেখা দেয়।

ধোয়া এবং সাবান দেওয়ার শর্তাবলী

রঙের স্থায়িত্ব নিয়ন্ত্রণের একটি অংশ হলো পরবর্তী পরিচর্যা। অপর্যাপ্ত সাবান ব্যবহার বা ধোয়ার ফলে রঞ্জক হাইড্রোলাইজড বা অসংযোজিত থেকে যায়, বিশেষ করে সেলুলোসিকের উপর রিঅ্যাক্টিভ ডাইংয়ের ক্ষেত্রে। ধোয়া বা ঘষার পরীক্ষার সময় অবশিষ্ট রঙ দেখা যেতে পারে।

ফিনিশিং রাসায়নিক এবং সহায়ক উপকরণ

ফিনিশিং কেমিস্ট্রি রঙের স্থায়িত্ব বাড়াতে বা কমাতে পারে। সোপিং এজেন্ট, ফিক্সিং এজেন্ট, ডিসপার্সিং এজেন্ট, চিলেটিং এজেন্ট, পিএইচ রেগুলেটর এবং সফটনার—এগুলো সবই ফলাফলের ওপর প্রভাব ফেলে। সঠিক নির্বাচন রঞ্জনকে স্থিতিশীল করে এবং দাগ লাগার ঝুঁকি কমায়।

এই পর্যায়ে টেক্সটাইল সহায়ক সমাধানগুলির একটি সুনির্দিষ্ট পরিসর বিশেষভাবে প্রাসঙ্গিক, কারণ রঙের স্থায়িত্বের সমস্যাগুলি প্রায়শই কেবল রঞ্জকের মধ্যেই নয়, বরং প্রক্রিয়া রসায়নের মধ্যেও নিহিত থাকে। স্কাইকেম গ্রুপের সহায়ক পোর্টফোলিওতে প্রি-ট্রিটমেন্ট, ডাইং, প্রিন্টিং, ফাংশনাল ফিনিশিং এবং সফটনিং ফিনিশিং পণ্য অন্তর্ভুক্ত রয়েছে, যা একটি সংযুক্ত কর্মপ্রবাহের মধ্যে ফিক্সেশন, ওয়াশ-অফ দক্ষতা, প্রক্রিয়া স্থিতিশীলতা এবং চূড়ান্ত কাপড়ের কার্যকারিতা উন্নত করতে চাওয়া মিলগুলির ব্যবহারিক চাহিদা পূরণ করে।

উপসংহার

টেক্সটাইলে রঙের স্থায়িত্ব শুধু পরীক্ষাগারের কোনো বিষয় নয়। এটি একটি ব্যবহারিক কার্যকারিতার মানদণ্ড যা দেখায় যে রঙ বাস্তব ব্যবহার সহ্য করতে পারে কি না। একটি কাপড় মেশিনে দেখতে ঠিকঠাক মনে হলেও ধোয়াধুয়ি, ঘষা, সূর্যের আলো, ঘাম, তাপ বা ক্লোরিনযুক্ত জলের সংস্পর্শে এসে নষ্ট হয়ে যেতে পারে। এই কারণেই ডাই নির্বাচন, ফাইবারের সামঞ্জস্য, ফিক্সেশন, আফটারট্রিটমেন্ট এবং ফিনিশিং কেমিস্ট্রির মতো বিষয়গুলোতে শুরু থেকেই রঙের স্থায়িত্ব বিবেচনা করা আবশ্যক। যে সমস্ত প্রোজেক্টের জন্য সঠিক ডাই এবং সহায়ক উপাদানের সংমিশ্রণ প্রয়োজন, সেগুলোর মূল্য বা নমুনার জন্য আপনি স্কাইকেম গ্রুপের সাথে যোগাযোগ করতে পারেন।


প্রস্তাবিত পঠন:

  1. রঙের পার্থক্যের সূত্র এবং ΔE
  2. ডেল্টা ই ২০০০: বস্ত্রের রঙ পরিমাপে সাধারণ ত্রুটির উৎসসমূহ
  3. কাপড়ের গুণমান এবং রঙের স্থায়িত্বের উপর প্রাক-প্রক্রিয়াকরণের প্রভাব

বেলে

রাসায়নিক রঞ্জক এবং বস্ত্র সহায়ক সামগ্রী বিষয়ে বহু বছরের অভিজ্ঞতার সুবাদে, আমি সর্বশেষ প্রযুক্তি, টেকসই উদ্ভাবন এবং বাজারের গতিপ্রকৃতি সম্পর্কে অন্তর্দৃষ্টি ভাগ করে নিতে প্রতিশ্রুতিবদ্ধ।

সাম্প্রতিক লেখাসমূহ

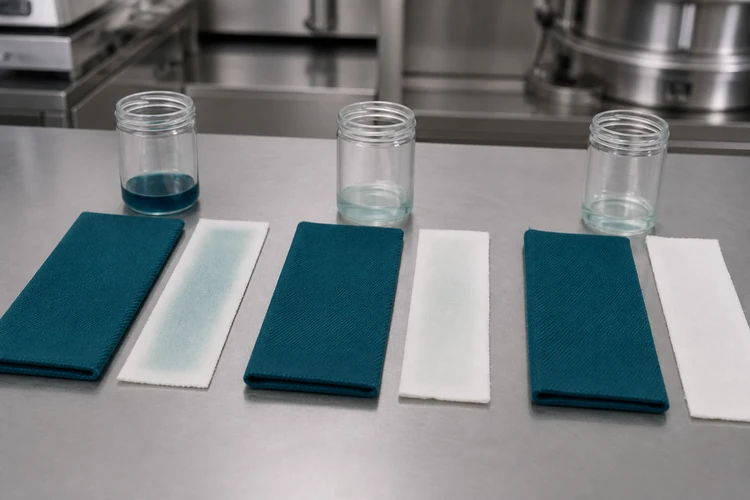
২. কম তাপমাত্রায় সাবান ব্যবহার করলে ধোয়ার তরল বেশি স্বচ্ছ হয় এবং পাশের সাদা সুতির স্ট্রিপে দাগ কম পড়ে।

রিঅ্যাক্টিভ ডাই সাবান দিয়ে পরিষ্কার করার নির্দেশিকা: ধোয়ার পর স্থায়িত্ব বাড়ে, পেছনে দাগ কম পড়ে

সূচিপত্র রিঅ্যাক্টিভ ডাই সোপিং কী ওয়াশ-অফ পর্যায়ে এর ভূমিকা কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে সোপিং কীভাবে ওয়াশ ফাস্টনেসকে প্রভাবিত করে ফাইবারের পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ সোপিং এবং ফাস্টনেস রেটিং-এর মধ্যে সংযোগ ব্যাক-স্টেইনিং-এর কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ এবং সবচেয়ে ঝুঁকিপূর্ণ মিশ্রণসমূহ কার্যকর সোপিং-এর জন্য মূল প্রক্রিয়া প্যারামিটারসমূহ তাপমাত্রা এবং সময় লিকার অনুপাত জলের কঠোরতা এবং সিকোয়েস্টারিং এজেন্ট সঠিক সোপিং এজেন্ট নির্বাচন অ্যানায়নিক এবং নন-আয়নিক সোপিং এজেন্ট ফাইবার এবং শেডের গভীরতার সাথে এজেন্টের সামঞ্জস্য নিম্ন-তাপমাত্রার সোপিং এজেন্টের বিকল্প: সাইলিক ডি২৭০৫ মূল সুবিধাসমূহ প্রস্তাবিত প্রয়োগ কার্যকারিতার তুলনা সোপিং প্রক্রিয়া পদ্ধতিসমূহ ঠান্ডা ধোয়া এবং গরম ধোয়ার ক্রম এক-ধাপ বনাম বহু-ধাপ সোপিং সোপিং-এর পরে ফিক্সিং এজেন্টের ভূমিকা ধারাবাহিক ওয়াশ ফাস্টনেস ফলাফলের জন্য সর্বোত্তম অনুশীলনসমূহ প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী রিঅ্যাক্টিভ ডাই সোপিং করতে কতক্ষণ সময় লাগা উচিত? পিঠে দাগ লাগার পর কি তা ঠিক করা যায়? খর জল কি সাবান তৈরির কার্যকারিতাকে প্রভাবিত করে? সাবান ব্যবহারের পর কি সবসময় আলাদা ফিক্সিং এজেন্ট প্রয়োজন হয়? রিঅ্যাক্টিভ ডাই সোপিংকে প্রায়শই ডাইং চক্রের শেষের একটি দ্রুত পদক্ষেপ হিসেবে গণ্য করা হয়, কিন্তু ধোয়ার পর রঙের স্থায়িত্ব এবং পুনরায় দাগ লাগার ফলাফলের উপর এর সরাসরি প্রভাব রয়েছে। সঠিক তাপমাত্রা, সময় এবং এজেন্ট নির্বাচন নিশ্চিত করা গেলে ব্যয়বহুল বাতিল পণ্য এবং পুনরাবৃত্তিমূলক অর্ডার প্রতিরোধ করা যায়, যা লাভের পরিমাণ কমিয়ে দেয়। ওয়াশ-অফ পর্যায়ে রিঅ্যাক্টিভ ডাই সোপিং-এর ভূমিকা কী? ফিক্সেশনের পরে সোপিং প্রক্রিয়াটি সম্পন্ন হয়, যখন ক্ষারীয় পরিবেশে রিঅ্যাক্টিভ ডাই ফাইবারের সাথে সংযুক্ত হয়ে যায়। কাপড়ের তন্তুর সাথে স্থায়ীভাবে বন্ধন তৈরি না হওয়া সবকিছু দূর করার জন্য, এটিকে ডিটারজেন্ট বা বিশেষ সাবান জাতীয় পদার্থ দিয়ে ফুটন্ত বা প্রায় ফুটন্ত তাপমাত্রায় ধোয়া হয়। এই ধাপটি বাদ দিলে বা সংক্ষিপ্ত করলে ধোয়ার পর রঙ পুরোপুরি ওঠে না, এবং কাপড়ের স্থায়িত্ব নিয়ে একটি লুকানো ঝুঁকি থেকে যায় যা পরবর্তী পরীক্ষার আগে বা, আরও খারাপভাবে, গ্রাহকের কাছে পৌঁছানোর পরেই কেবল প্রকাশ পাবে। কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে: রিঅ্যাক্টিভ ডাইয়ের একটি অংশ ফাইবারের সাথে বিক্রিয়া না করে ডাইবাথে সবসময় হাইড্রোলাইজড হয়ে যায়। হাইড্রোলাইজড ডাই কাপড়ের পৃষ্ঠে আলগাভাবে বসে থাকে এবং সমযোজী বন্ধনের পরিবর্তে কেবল দুর্বল ভৌত আকর্ষণের মাধ্যমে আবদ্ধ থাকে। লাগিয়ে রাখলে, নাড়াচাড়ার সময় এটি উঠে যায়, ধোয়ার সময় রং ছড়ায় এবং একই সাথে ধোয়ার সময় হালকা রঙের কাপড়ে লেগে যায়। সাবান মাখানোর ধাপটি বিশেষভাবে এই অবশিষ্টাংশকে অপসারণ করার জন্য করা হয়, যাতে এটি স্থায়িত্বের সমস্যা তৈরি করতে না পারে। সাবান ব্যবহারের মান কীভাবে ধোয়ার স্থায়িত্বকে প্রভাবিত করে: সাবান ব্যবহারের গুণমানই নির্ধারণ করে যে পরবর্তীতে স্থায়িত্ব পরীক্ষায় কী কী বিষয় প্রকাশ পাবে। শেড কার্ডে সঠিক দেখালেও, এই ধাপে তাড়াহুড়ো করা হলে কোনো ব্যাচের কাপড়ের স্থায়িত্ব ধোয়া বা ঘষার পরীক্ষায় উত্তীর্ণ হতে ব্যর্থ হতে পারে। তন্তুর পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ: কার্যকরভাবে সাবান মাখলে আলগা হয়ে যাওয়া ডাই কাপড়ের উপর পুনরায় জমা হওয়ার পরিবর্তে ধোয়ার তরলে ভাসমান থাকে। এই প্রক্রিয়াটি কতটা নিখুঁতভাবে সম্পন্ন হবে তা নির্ভর করে আলোড়ন, তরল অনুপাত এবং ব্যবহৃত ডিটারজেন্ট বা সাবানজাতীয় উপাদানের বিচ্ছুরণ ক্ষমতার উপর। সাবান ব্যবহার এবং রঙের স্থায়িত্ব মূল্যায়নের মধ্যে সম্পর্ক: ধোয়া ও ঘষার স্থায়িত্ব মূল্যায়ন, যা সাধারণত AATCC রঙ স্থায়িত্ব পরীক্ষা পদ্ধতি ব্যবহার করে মূল্যায়ন করা হয়, তা মূলত ধুয়ে ফেলার পর কী পরিমাণ অসংযোজিত রঞ্জক অবশিষ্ট থাকে তা প্রতিফলিত করে। সাবান দিয়ে মোছার প্রক্রিয়াটি খুব অল্প সময়ের জন্য বা খুব কম তাপমাত্রায় করা হলে, কোনো কাপড় ল্যাবে প্রাথমিক রঙের পরীক্ষায় উত্তীর্ণ হওয়ার পরেও সামগ্রিক ব্যাচের স্থায়িত্ব পরীক্ষায় অকৃতকার্য হতে পারে। পিঠে দাগ পড়ার কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ: ব্যাক-স্টেইনিং ঘটে যখন রঞ্জিত কাপড় থেকে ধুয়ে যাওয়া রঞ্জক একই দ্রবণে থাকা অরঞ্জিত বা হালকা রঙের অংশে পুনরায় জমা হয়। সবচেয়ে সাধারণ কারণগুলোর মধ্যে রয়েছে: অতিরিক্ত পরিমাণে সোপিং বাথ ব্যবহার করা, যেখানে লিকুইডের ধারণক্ষমতার চেয়ে বেশি হাইড্রোলাইজড ডাই থাকে; সোপিং এবং ফিনিশিং ধাপের মধ্যে অপর্যাপ্ত ধোয়াধুয়ি; দুর্বল বিচ্ছুরণ ক্ষমতাসম্পন্ন সোপিং এজেন্ট, যা ডাইয়ের মুক্ত কণাগুলোকে কাপড়ের উপর পুনরায় জমা হতে দেয়; লিকুইডের অসম সঞ্চালন, যা নির্দিষ্ট স্থানে উচ্চ ডাই ঘনত্বের সৃষ্টি করে। সবচেয়ে ঝুঁকিপূর্ণ কাপড় এবং মিশ্রণ: গভীর এবং গাঢ় শেডগুলোতে সবচেয়ে বেশি পরিমাণে হাইড্রোলাইজড ডাই তৈরি হয় এবং এগুলোই কাপড়ে দাগ লাগার অভিযোগের সবচেয়ে সাধারণ উৎস। মিশ্র কাপড়, এবং যে কোনো কাপড় যাতে রঞ্জিত ও অরঞ্জিত উপাদান মেশানো থাকে, তা বিশেষভাবে ঝুঁকিপূর্ণ, কারণ পুনরায় জমা হওয়া রঞ্জক কাপড়ের হালকা অংশে অনেক বেশি দৃশ্যমান হয়। কার্যকরী সাবান তৈরির জন্য মূল প্রক্রিয়াগত মাপকাঠি। সাবানের স্থায়িত্ব কমে যাওয়া এবং পুনরায় দাগ পড়ার বেশিরভাগ কারণই এই তিনটি মাপকাঠি কতটা কঠোরভাবে নিয়ন্ত্রণ করা হয়, তার উপর নির্ভরশীল। তাপমাত্রা ও সময়: সাবান তৈরির প্রক্রিয়াটি সাধারণত পাঁচ থেকে পনেরো মিনিট ধরে ফুটন্ত তাপমাত্রায় বা তার কাছাকাছি তাপমাত্রায় চলে, যদিও এর আদর্শ সমন্বয় নির্ভর করে কাপড়ের রঙের গভীরতা এবং বুননের ওপর। খুব কম তাপমাত্রায় ডাই দ্রবণ তৈরি করলে ডাই অপসারণের গতি কমে যায়, এবং সময় কমিয়ে দিলে সঠিক তাপমাত্রাতেও হাইড্রোলাইজড ডাই থেকে যায়। রঙের গভীরতা সাবান তৈরির তাপমাত্রা সাধারণ সময় হালকা থেকে মাঝারি ৯০ থেকে ৯৫°সে ৫ থেকে ৮ মিনিট গাঢ় ও কালো প্রায় ফুটন্ত (৯৮ থেকে ১০০°সে) ১০ থেকে ১৫ মিনিট ফিরোজা এবং সমস্যাযুক্ত রঙ প্রায় ফুটন্ত, একাধিকবার ব্যবহার্য প্রতিবার ব্যবহারে ১৫ মিনিট বা তার বেশি এই প্রায়-ফুটন্ত তাপমাত্রার পরিসরটি প্রচলিত সাবান তৈরির উপকরণের ক্ষেত্রে প্রযোজ্য। এর পরিবর্তে, নিম্ন-তাপমাত্রার সাবান তৈরির উপাদানগুলো ৬০ থেকে ৮০° সেলসিয়াস তাপমাত্রায় কার্যকরভাবে কাজ করার জন্য তৈরি করা হয়, যা স্থায়িত্বের কার্যকারিতা বজায় রেখেই শক্তির ব্যবহার কমায় (নিচের Sylic D2705 অংশটি দেখুন)।  লিকার রেশিও (Liquor Ratio): একটি কঠোর লিকার রেশিও কম আয়তনের জলে হাইড্রোলাইজড ডাইকে ঘনীভূত করে, যা ফ্লাশ করে বের করে দেওয়ার আগে পুনরায় জমা হওয়ার ঝুঁকি বাড়িয়ে দেয়। যেসব মিল কম লিকার রেশিওতে জেট বা ওভারফ্লো মেশিন চালায়, তাদের উচিত আরও শক্তিশালী ডিসপার্সিং এজেন্ট ব্যবহার করে অথবা একটি অতিরিক্ত রিন্স সাইকেল যোগ করে এর ক্ষতিপূরণ করা। জলের খরতা এবং শোষণকারী উপাদান: সরবরাহকৃত জলে থাকা ক্যালসিয়াম, ম্যাগনেসিয়াম এবং আয়রন সাবান তৈরির উপাদানের কার্যকারিতায় বাধা দেয় এবং সাবানের উপরিভাগ ঘোলাটে বা অমসৃণ করে তুলতে পারে। একটি সিকোয়েস্টারিং এজেন্ট, যেমন সাইলিক পি১৫০১বি (Sylic P1501B), যা ১% দ্রবণে ২.৫ থেকে ৪.০ পিএইচ (pH) যুক্ত একটি অ্যানায়নিক কিলেটিং ডিসপারসেন্ট, সাবান তৈরি শুরু হওয়ার আগে এই আয়নগুলোকে আবদ্ধ করে এবং সোপিং এজেন্টকে তার উদ্দেশ্য অনুযায়ী কাজ করতে দেয়। সঠিক সাবান তৈরির উপাদান নির্বাচন: অ্যানায়নিক এবং নন-আয়নিক সাবান তৈরির উপাদান। অ্যানায়নিক সাবান তৈরির উপাদানগুলো তাদের শক্তিশালী বিচ্ছুরণ ক্ষমতার জন্য ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে নন-আয়নিক প্রকারগুলো খর জলে এবং নিম্ন তাপমাত্রায় ভালো কাজ করে। উভয় প্রকারই এমন একটি রঞ্জন সহায়ক পরিসরের অন্তর্ভুক্ত, যা ক্ষারীয় দ্রবণে স্থিতিশীলতা এবং জেট মেশিনে কম ফেনা তৈরির জন্য বিশেষভাবে প্রস্তুত করা হয়েছে। ফাইবার এবং শেডের গভীরতার সাথে এজেন্ট মেলানো: তুলা এবং অন্যান্য সেলুলোসিক ফাইবার সাধারণত অ্যানায়নিক সোপিং এজেন্টের প্রতি ভালোভাবে সাড়া দেয়। কৃত্রিম তন্তুযুক্ত মিশ্রণের ক্ষেত্রে, অধিক সংবেদনশীল কৃত্রিম উপাদানটিতে দাগ পড়া এড়ানোর জন্য, এর পরিবর্তে একটি নন-আয়নিক বিকল্পের প্রয়োজন হতে পারে। গভীর শেডগুলি সাধারণত ডাকে

আরও অন্বেষণ করুন »

পলিয়েস্টার ডাইং-এ রিডাকশন ক্লিয়ারিং: একটি সম্পূর্ণ নির্দেশিকা

সূচিপত্র রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য ডিসপার্স ডাইং-এ ভূমিকা রঙের স্থায়িত্বের উপর প্রভাব সাধারণ গুণগত অভিযোগ কখন রিডাকশন ক্লিয়ারিং প্রয়োজন গাঢ় এবং মাঝারি শেড উচ্চ ডাই ঘনত্বের রেসিপি সেলুলোসিক ফাইবারের সাথে মিশ্রণ কখন এটি বাদ দেওয়া যেতে পারে প্রক্রিয়া এবং নিয়ন্ত্রণ সাধারণ রেসিপি এবং প্যারামিটার তাপমাত্রা এবং pH নিয়ন্ত্রণ অতিরিক্ত বা অপর্যাপ্ত রিডাকশন এড়ানো ধৌতকরণ এবং নিউট্রালাইজেশন সঠিক রিডিউসিং এজেন্ট নির্বাচন সোডিয়াম হাইড্রোসালফাইট সালফার-মুক্ত রিডিউসিং এজেন্ট নিম্ন-তাপমাত্রা এবং টেকসই বিকল্প উচ্চ ওয়াশ ফাস্টনেস কমানোর জন্য ডাই ক্লিয়ারিং লোড সমস্যা সমাধান সাধারণ সমস্যা ক্লিয়ারিং-এর পরে দুর্বল ওয়াশ ফাস্টনেস শেড পরিবর্তন বা অনুজ্জ্বলতা উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী এটি বাদ দিলে কী হয়? রিডাকশন ক্লিয়ারিং বনাম সাধারণ ওয়াশিং? এটা কি কম তাপমাত্রায় করা সম্ভব? হাইড্রোসালফাইট বনাম সালফার-মুক্ত এজেন্ট? মেশিনে নিখুঁত দেখালেও, ধোয়ার পর কাপড়ের স্থায়িত্ব পরীক্ষায় তা ব্যর্থ হতে পারে। বেশিরভাগ ক্ষেত্রেই এর কারণ হলো ফাইবারের পৃষ্ঠে লেগে থাকা অসংযোজিত ডিসপার্স ডাই, এবং এর সমাধান হলো রিডাকশন ক্লিয়ারিং। এই নির্দেশিকায় আলোচনা করা হয়েছে কখন এই ধাপটি প্রয়োজনীয়, এর পেছনের রসায়ন এবং ল্যাব ডিপ থেকে শুরু করে বাল্ক প্রোডাকশন পর্যন্ত ফলাফল কীভাবে সামঞ্জস্যপূর্ণ রাখা যায়। রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য: রিডাকশন ক্লিয়ারিং হলো রঞ্জন-পরবর্তী একটি প্রক্রিয়াকরণ পদ্ধতি, যার মাধ্যমে পলিয়েস্টার তন্তুতে প্রবেশ না করা বা সংযুক্ত না হওয়া ডিসপার্স ডাই অপসারণ করা হয়। উচ্চ তাপমাত্রায় রঞ্জন প্রক্রিয়ার সময়, কিছু রঞ্জক অণু পলিমার কাঠামোর মধ্যে প্রবেশ না করে তন্তুর পৃষ্ঠেই থেকে যায়। চিকিৎসা না করা হলে, এই অবশিষ্ট রঞ্জক ধোয়ার সময় ঘষে উঠে যায় এবং ছড়িয়ে পড়ে, যা রঙের স্থায়িত্ব কমিয়ে দেয়। একটি রিডাকশন ক্লিয়ারিং বাথ উপরিভাগের রঞ্জক ভেঙে দেয় ও সরিয়ে ফেলে, কেবল সেই রঞ্জকটিই রেখে যায় যা তন্তুর অভ্যন্তরে সঠিকভাবে আবদ্ধ হয়েছে। ডিসপার্স ডাইং-এ রিডাকশন ক্লিয়ারিং-এর ভূমিকা এই প্রক্রিয়ার একেবারে শেষে, মূল ডাইং পর্বের পরে এবং চূড়ান্ত ধোয়ার আগে সম্পন্ন হয়। এটি পলিয়েস্টার রঞ্জন প্রক্রিয়ার একটি অংশ, যার মধ্যে প্রাক-প্রক্রিয়াকরণ, রঞ্জন এবং ফিনিশিংও অন্তর্ভুক্ত। পলিয়েস্টার ডাইং অ্যাপ্লিকেশন সলিউশনস পেজটিতে এই পর্যায়গুলো কীভাবে একে অপরের সাথে সংযুক্ত, তার রূপরেখা এবং প্রতিটি ধাপের জন্য প্রস্তাবিত সহায়ক উপকরণগুলোর উল্লেখ করা হয়েছে। রঙের স্থায়িত্বের উপর প্রভাব: কোনো চালান গ্রহণ করার আগে ক্রেতারা যে সমস্ত স্পেসিফিকেশন সবচেয়ে ভালোভাবে যাচাই করেন, তার মধ্যে ধোয়া ও ঘষার স্থায়িত্ব অন্যতম। যে পৃষ্ঠতলের রঞ্জক পরিষ্কার করা হয়নি, তা আলগাভাবে আবদ্ধ থাকে এবং সহজেই ধুয়ে যায়, আর AATCC-এর ধৌতকরণ স্থায়িত্ব পদ্ধতির মতো প্রমিত পরীক্ষাগুলো ঠিক এই বিষয়টি শনাক্ত করার জন্যই তৈরি করা হয়েছে। সঠিকভাবে সম্পাদিত রিডাকশন ক্লিয়ারিং ধাপটি সেই রঞ্জক পদার্থকে অপসারণ করে ফলাফলকে উন্নত করে, যা অন্যথায় পরীক্ষাটি ব্যর্থ হওয়ার কারণ হতো। সাধারণ গুণগত অভিযোগসমূহ: যে মিলগুলো রিডাকশন ক্লিয়ারিং ধাপটি বাদ দেয় বা যথাযথভাবে সম্পন্ন করে না, তাদের মধ্যে কিছু পুনরাবৃত্তিমূলক সমস্যা দেখা যায়: একই ওয়াশ লোডে হালকা রঙের পোশাকে রঙ ছড়িয়ে পড়া; পরিবহন ও সংরক্ষণের সময় প্যাকেজিং বা ট্রিমসে দাগ লাগা; অনুমোদিত ল্যাব ডিপের তুলনায় অনুজ্জ্বল বা ঘোলাটে শেড; ক্রেতার ল্যাবে ফাস্টনেস পরীক্ষায় ব্যর্থ হওয়ার পর চালান বাতিল হওয়া। এই সমস্যাগুলো প্রায় সবসময়ই ডাই রেসিপির কোনো ত্রুটির কারণে নয়, বরং অবশিষ্ট ডিসপার্স ডাইয়ের কারণে হয়ে থাকে। একারণেই ডাইং ধাপের মতোই রিডাকশন ক্লিয়ারিং ধাপটিও সমান মনোযোগের দাবি রাখে। যখন রিডাকশন ক্লিয়ারিং প্রয়োজন হয়: গাঢ় এবং মাঝারি গভীরতার শেডগুলির জন্য উচ্চতর ডাই ঘনত্বের প্রয়োজন হয়, যার ফলে স্বাভাবিকভাবেই ফাইবারের পৃষ্ঠে আরও বেশি অসংযোজিত ডাই থেকে যায়। স্কাইক্রন ডিসপার্স ডাই রেঞ্জটি গাঢ়, মাঝারি এবং উজ্জ্বল শেডসহ ডাইং ও প্রিন্টিং উভয় ক্ষেত্রেই ব্যবহৃত হয়, এবং এই অধিক গভীরতায় গ্রহণযোগ্য ফাস্টনেস অর্জনের জন্য এই ডাইগুলোর সাথে একটি যথাযথ রিডাকশন ক্লিয়ারিং ধাপ ব্যবহার করা একটি প্রচলিত পদ্ধতি। উচ্চ রঞ্জক ঘনত্বের রেসিপি: কাপড়ের ওজনের অনুপাতে মোট রঞ্জকের উচ্চ শতাংশ (% owf) যুক্ত যেকোনো রেসিপিতে রিডাকশন ক্লিয়ারিং পদ্ধতি কার্যকর, শুধু গাঢ় রঙের ক্ষেত্রেই নয়। সাধারণত, মিলগুলো শেডের গভীরতাকে এইভাবে ভাগ করে: শেডের গভীরতা, সাধারণ ডাই ঘনত্ব, হ্রাস, ক্লিয়ারিং, আলো ১% owf-এর নিচে প্রায়শই ঐচ্ছিক মাঝারি ১ ​​থেকে ৩% ওডব্লিউএফ সুপারিশকৃত ডার্ক ৩% এর উপরে ওডব্লিউএফ এই সংখ্যাগুলো কোনো নির্দিষ্ট নিয়ম নয়, বরং একটি সাধারণ নির্দেশিকা মাত্র, কারণ ডাই ক্লাস, ফাইবার ব্লেন্ড এবং ফাস্টনেস টার্গেট—এই সবকিছুর কারণে থ্রেশহোল্ড পরিবর্তিত হয়। সুনির্দিষ্ট কাস্টম শেডের জন্য ব্যবহৃত একাধিক রঙের মিশ্রণের ক্ষেত্রেও একই যুক্তি প্রযোজ্য, কারণ বিভিন্ন শ্রেণীর রঙ একত্রিত হলে, এমনকি মাঝারি মোট শতাংশেও পৃষ্ঠতলে বিভিন্ন পরিমাণে অবশিষ্টাংশ থেকে যেতে পারে। সেলুলোজিক ফাইবারের সাথে মিশ্রণ, পলিয়েস্টার-কটন এবং পলিয়েস্টার-ভিসকোজ মিশ্রণ ঝুঁকির আরেকটি স্তর যোগ করে। পলিয়েস্টার অংশে সংযুক্ত না হওয়া ডিসপার্স ডাই সেলুলোজিক ফাইবারে দাগ ফেলতে পারে, যার ফলে কাপড়ের সর্বত্র রঙের অনাকাঙ্ক্ষিত পরিবর্তন ঘটে। রিডাকশন ক্লিয়ারিং উভয় ধরণের ফাইবার জুড়ে উদ্দিষ্ট বৈসাদৃশ্য বা নিরেট আভা রক্ষা করে। কখন এটি বাদ দেওয়া যায়: খুব হালকা শেড এবং কম ডাই লোডিংয়ের ক্ষেত্রে কখনও কখনও সম্পূর্ণ রিডাকশন ক্লিয়ারিং সাইকেলের প্রয়োজন হয় না, বিশেষ করে যখন হাই-এক্সহশন ডাই এবং সু-নিয়ন্ত্রিত ডাইং কন্ডিশন ব্যবহার করা হয়, এবং সেক্ষেত্রে শুধু গরম জলে ধোয়াই যথেষ্ট হতে পারে। এই ধাপটি বাদ দেওয়াটা শেডের গভীরতা এবং স্থায়িত্বের প্রয়োজনীয়তার ওপর ভিত্তি করে নেওয়া একটি সচেতন সিদ্ধান্ত হওয়া উচিত, সময় বাঁচানোর জন্য নেওয়া কোনো শর্টকাট নয়। প্রক্রিয়া এবং নিয়ন্ত্রণ: সাধারণ প্রণালী ও মাপসমূহ। একটি আদর্শ ক্ষারীয় বিজারণ ক্লিয়ারিং বাথে একটি বিজারক পদার্থ (কস্টিক সোডা বা সোডা অ্যাশ) এবং একটি সিক্তকারী বা বিচ্ছুরণকারী পদার্থ থাকে। বিকল্প হিসেবে সালফার-মুক্ত অ্যাসিড-পরিষ্কারক সিস্টেমের ব্যবহার ক্রমশ বাড়ছে, যেগুলো কম পিএইচ-এ কাজ করে। একটি সাধারণ সূচনা তালিকাটি দেখতে এইরকম: প্যারামিটার সাধারণ পরিসর বিজারক পদার্থ ২ থেকে ৪ গ্রাম/লিটার ক্ষার (NaOH বা সোডা অ্যাশ) ২ থেকে ৪ গ্রাম/লিটার তাপমাত্রা ৭০ থেকে ৮০° সেলসিয়াস সময় ১৫ থেকে ২০ মিনিট লিকার অনুপাত ১:৮ থেকে ১:১৫ এই পরিমাণগুলো শেডের গভীরতা, ডাই ক্লাস এবং ফাইবার ব্লেন্ড অনুসারে পরিবর্তিত হয়, তাই বৃহৎ পরিসরে উৎপাদনের আগে ল্যাবে পরীক্ষা করে চূড়ান্ত রেসিপিটি নিশ্চিত করা উচিত। তাপমাত্রা এবং pH নিয়ন্ত্রণ: তাপমাত্রা এবং pH হলো এমন দুটি চলক যা ক্লিয়ারিং দক্ষতাকে সবচেয়ে বেশি প্রভাবিত করে: তাপমাত্রা খুব কম হলে বা সময়কাল খুব কম হলে, অবশিষ্ট রঞ্জক থেকে যায় এবং স্থায়িত্ব কমে যায়। অতিরিক্ত গরম বা অতিরিক্ত ক্ষারীয় হলে পলিয়েস্টারের পৃষ্ঠতল বা স্পর্শের অনুভূতি প্রভাবিত হতে পারে। বেশিরভাগ প্রচলিত রেসিপিতে ৯ থেকে ১১-এর মধ্যে একটি মৃদু ক্ষারীয় pH লক্ষ্য করা হয়। অ্যাসিড-ভিত্তিক সালফার-মুক্ত সিস্টেমগুলো ব্যবহৃত পণ্যের উপর নির্ভর করে নিরপেক্ষ থেকে মৃদু অম্লীয় পরিসরে কাজ করে, তাই pH-এর লক্ষ্যমাত্রা কোনো একটি নির্দিষ্ট নিয়মের পরিবর্তে সর্বদা নির্বাচিত রসায়নের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। অতিরিক্ত বা অপর্যাপ্ত হ্রাস পরিহার করুন। অপর্যাপ্ত হ্রাসের ফলে পৃষ্ঠে রঞ্জক থেকে যায়, যা পরবর্তীতে দুর্বল স্থায়িত্ব হিসাবে প্রকাশ পায়। অতিরিক্ত ডাইং ফাইবার থেকে সঠিকভাবে বসে না যাওয়া ডাই তুলে ফেলে, যার ফলে রঙের আভা কমে যায়, রঙ অনুজ্জ্বল হয়ে পড়ে বা অসম দেখায়।

আরও অন্বেষণ করুন »
C0 বনাম C6 জলরোধী ফিনিশ

C0 বনাম C6 জলরোধী ফিনিশ: আপনার টেক্সটাইলের জন্য কোনটি বেশি উপযুক্ত?

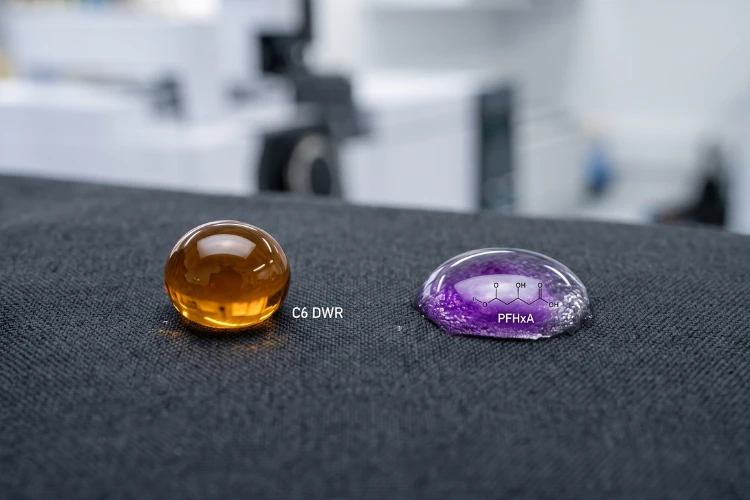
সূচিপত্র C0 এবং C6 এর পেছনের রসায়ন C6 DWR কী C0 DWR কী মূল কাঠামোগত পার্থক্য কর্মক্ষমতার তুলনা জল এবং তেল প্রতিরোধ ক্ষমতা স্থায়িত্ব এবং ধোয়ার প্রতিরোধ ক্ষমতা শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শের অনুভূতি বৈশ্বিক নিয়ন্ত্রক পরিস্থিতি REACH এবং EU বিধিনিষেধ মার্কিন যুক্তরাষ্ট্রের রাজ্য বিধিমালা ব্র্যান্ড এবং খুচরা বিক্রেতার প্রয়োজনীয়তা শিল্প অনুযায়ী ব্যবহারের ক্ষেত্র আউটডোর এবং ক্রীড়া পোশাক কর্মপোশাক এবং সুরক্ষামূলক টেক্সটাইল গৃহস্থালির টেক্সটাইল এবং গৃহসজ্জা সঠিক ফিনিশ নির্বাচন বিবেচ্য মূল বিষয়সমূহ পরীক্ষা এবং সার্টিফিকেশন টিপস উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী C0 এবং C6 ফিনিশের মধ্যে পার্থক্য কী? C6 DWR কি নিষিদ্ধ? C0 কি C6-এর মতো ভালো কাজ করে? আমি C0 এবং C6 এর মধ্যে কীভাবে একটি বেছে নেব? আজ কোনো কাপড় সরবরাহকারীকে জলরোধী প্রলেপের কথা জিজ্ঞাসা করলে, খুব সম্ভবত আপনি দুটি সম্পূর্ণ ভিন্ন উত্তর পাবেন: সি৬, অথবা সি০। উভয়ই কাপড় শুকনো রাখার দাবি করে। বর্তমানে শুধুমাত্র একটি পণ্যই ইইউ, ক্যালিফোর্নিয়া ও নিউইয়র্কের নিয়ন্ত্রক সংস্থা এবং প্রধান পোশাক ব্র্যান্ডগুলোর পক্ষ থেকে বন্ধ করে দেওয়ার চাপের সম্মুখীন হচ্ছে। বর্তমানে যারা জলরোধী বস্ত্র খুঁজছেন, তাদের জন্য পছন্দের বিষয়টি আর শুধু কার্যকারিতার মধ্যে সীমাবদ্ধ নেই। বিষয়টি হলো, কোন রাসায়নিক উপাদানগুলো আজ থেকে দুই বছর পরেও আপনার লক্ষ্য বাজারে বিক্রয়যোগ্য থাকবে। C0 এবং C6 এর পেছনের রসায়ন। C6 DWR কী? C6 ডিউরেবল ওয়াটার রিপেলেন্ট (DWR) ফিনিশ প্রতিটি ফাইবারকে আবৃত করার জন্য শর্ট-চেইন ফ্লুরোকার্বন পলিমার, বিশেষত ছয়-কার্বনযুক্ত ফ্লুরিনেটেড সাইড চেইন ব্যবহার করে। এই রাসায়নিক প্রক্রিয়া তন্তুর পৃষ্ঠশক্তিকে প্রায় ১২ মিলিজুল/বর্গমিটারে নামিয়ে আনে, যা অধিকাংশ পানি ও তেলের পৃষ্ঠটানের চেয়ে কম। ফলস্বরূপ, C6 ফিনিশ জল এবং তেল উভয়কেই প্রতিরোধ করে, এমন একটি সমন্বয় যা খুব কম ফ্লোরিন-মুক্ত সিস্টেমই পুরোপুরি মেলাতে পারে। এক দশকেরও বেশি সময় আগে C6 রসায়ন পুরোনো C8 ফ্লুরোটেলোমার ফিনিশকে প্রতিস্থাপন করেছে। C8 ভেঙে PFOA-তে পরিণত হয়, যা পরিবেশে দীর্ঘস্থায়ী এবং জৈব-সঞ্চয়ী একটি পদার্থ হিসেবে পরিচিত। এর পরিবর্তে C6 ভেঙে পারফ্লুরোহেক্সানোয়িক অ্যাসিড (PFHxA)-এ পরিণত হয়, যার পরিবেশগত অর্ধায়ু কম এবং জৈব-সঞ্চয়নের সম্ভাবনাও হ্রাস পায়। তবে, PFHxA নিয়ন্ত্রক নজরদারি থেকে মুক্ত নয়, যেমনটি নীচের কমপ্লায়েন্স বিভাগে আলোচনা করা হয়েছে। যেসব ক্রেতা C6 পণ্য সংগ্রহ করেন, তাদের জন্য Skyguard C6-C8 Waterproofer-এর মতো ফর্মুলেশনগুলো সেলুলোজ এবং সিন্থেটিক উভয় ফাইবারের ক্ষেত্রেই জল ও তেল প্রতিরোধের পাশাপাশি ভালো ওয়াশ ফাস্টনেস প্রদান করে। এগুলো সাধারণত ১০ থেকে ৪০ গ্রাম/লিটার ডোজে প্রয়োগ করা হয় এবং PFOS, PFOA বা APEO ছাড়াই উৎপাদিত হয়। C0 DWR কী? C0 বলতে ফ্লোরিন-মুক্ত জলরোধী রসায়নকে বোঝায়। ফ্লুরোকার্বন সাইড চেইনের পরিবর্তে, C0 ফিনিশগুলো একটি হাইড্রোফোবিক ফাইবার পৃষ্ঠ তৈরি করতে ডেনড্রাইমার, মোম বা পলিউরেথেন-ভিত্তিক পলিমারের উপর নির্ভর করে। এই সিস্টেমগুলি সাধারণত ২০ থেকে ২৫ মিলিজুল/বর্গমিটার পৃষ্ঠশক্তিতে পৌঁছায়, যা জলকে কার্যকরভাবে বিকর্ষণ করার জন্য যথেষ্ট হলেও সাধারণত শক্তিশালী তেল বিকর্ষণ ক্ষমতা প্রদানের জন্য যথেষ্ট নয়। C0 ফিনিশের চাহিদা দ্রুত বাড়ছে কারণ এতে PFAS-সম্পর্কিত কোনো পরিপালন ঝুঁকি নেই, যা নিয়ন্ত্রক পরিধি প্রসারিত হওয়ার সাথে সাথে প্রতি বছর আরও গুরুত্বপূর্ণ হয়ে উঠছে। স্কাইগার্ড ফ্লুরিন-ফ্রি ওয়াটারপ্রুফার লাইনের মতো পণ্যগুলো প্রয়োজনীয় স্থায়িত্বের উপর নির্ভর করে প্রায় ১০ থেকে ৮০ গ্রাম/লিটার হারে প্রয়োগ করা হয়, এতে কোনো APEO থাকে না এবং এটি এমন সব কাপড়ের জন্য তৈরি যেখানে তেল-প্রতিরোধক ক্ষমতা একটি কার্যকরী প্রয়োজন নয়; যার মধ্যে রয়েছে বেশিরভাগ বাইরের পোশাক, গৃহস্থালির বস্ত্র এবং ফ্যাশনের ব্যবহার। মূল কাঠামোগত পার্থক্য বৈশিষ্ট্য C6 (ফ্লুরোকার্বন) C0 (ফ্লুরিন-মুক্ত) পৃষ্ঠ শক্তি আনুমানিক প্রায় ১২ মিলি জুল/বর্গমিটার। ২০ থেকে ২৫ mJ/m² জলরোধী ক্ষমতা চমৎকার ভালো থেকে চমৎকার তেলরোধী ক্ষমতা হ্যাঁ সীমিত বা নেই PFAS উপাদান উপস্থিত (PFHxA-ভিত্তিক) নেই সাধারণ কিউরিং তাপমাত্রা ১৫০ থেকে ১৬০°C ১৬০ থেকে ১৮০°C কার্যকারিতার তুলনা জল এবং তেলরোধী ক্ষমতা যেখানে জলরোধী ক্ষমতার পাশাপাশি তেল, গ্রিজ বা জৈব দাগ প্রতিরোধের প্রয়োজন হয়, যেমন মেশিনের তেলে উন্মুক্ত কাজের পোশাক বা খাদ্য-সংলগ্ন অ্যাপ্রন, সেখানে C6 ফিনিশগুলি মানদণ্ড হিসাবে বিবেচিত হয়। বিশুদ্ধ জলরোধী ক্ষমতার ক্ষেত্রে C0 ফিনিশগুলো বেশিরভাগ ব্যবধান কমিয়ে এনেছে, এবং সাম্প্রতিক অনেক ফর্মুলেশন প্রমিত জলরোধী পরীক্ষায় C6-এর সমতুল্য ফলাফল অর্জন করেছে। তবে, তেল-ভিত্তিক দাগের ক্ষেত্রে C0 ফিনিশ এখনও যথেষ্ট কার্যকর নয়। স্থায়িত্ব এবং ধৌত প্রতিরোধ ক্ষমতা: উভয় রাসায়নিকই কাপড়ে প্রথম প্রয়োগের সময় ভৌত অধিশোষণের উপর নির্ভর করে, এবং বারবার ধৌতকরণ ও ডিটারজেন্টের সংস্পর্শে এই বন্ধন ক্রমশ দুর্বল হয়ে পড়ে। একটি ক্রসলিংকিং এজেন্ট DWR পলিমার চেইনগুলোকে একে অপরের সাথে এবং ফাইবারের পৃষ্ঠের সক্রিয় গ্রুপগুলোর সাথে আবদ্ধ করার মাধ্যমে ধৌতকরণ স্থায়িত্ব বাড়ায়, যা একটি শিথিলভাবে শোষিত আবরণকে রাসায়নিকভাবে নোঙর করা আবরণে রূপান্তরিত করে। উদাহরণস্বরূপ, সাইলিক ক্রস-লিঙ্কিং এজেন্ট একই দ্রবণে জলরোধী উপাদানের ১০ থেকে ৩০ শতাংশ পরিমাণে প্রয়োগ করা হয়, এতে কোনো APEO, PFOA, PFOS বা ফর্মালডিহাইড থাকে না এবং এটি C6 ও ফ্লোরিন-মুক্ত উভয় সিস্টেমের সাথেই সামঞ্জস্যপূর্ণ। ফলে, যখন কোনো ফিনিশকে ২০ বা তার বেশি শিল্প বা ঘরোয়া ধোলাই চক্র সহ্য করতে হয়, তখন এটি একটি কার্যকরী সংযোজন হিসেবে কাজ করে। শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শানুভূতি: C0 এবং C6 উভয় ফিনিশই সুতার মধ্যকার ফাঁকা স্থান পূরণ না করে তন্তুর উপরিভাগে প্রলেপ দেয়, তাই সঠিক মাত্রায় প্রয়োগ করলে এর শ্বাসপ্রশ্বাসযোগ্যতা সাধারণত অক্ষুণ্ণ থাকে। দুটি কারণ প্রায়শই এই ভারসাম্যকে নষ্ট করে: ফিনিশের অতিরিক্ত প্রয়োগ, যা সুতার মধ্যকার ছিদ্রপথ আংশিকভাবে বন্ধ করে দিতে পারে এবং কাপড়ের বুনন শক্ত করে তোলে; এবং বাথের ঘনত্বের অসমতা, যা কাপড়ের প্রস্থ জুড়ে নির্দিষ্ট কিছু স্থানে অতিরিক্ত ফিনিশের উপস্থিতি তৈরি করে। C0 ফিনিশকে C6-এর জলরোধী ক্ষমতার সমতুল্য করতে কখনও কখনও সামান্য বেশি পরিমাণে প্রয়োগের প্রয়োজন হয়, যা একটি নরম ও শ্বাসপ্রশ্বাসযোগ্য ফলাফল বজায় রাখার জন্য প্রয়োগের সঠিকতা এবং বাথের সমরূপতাকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে। বৈশ্বিক নিয়ন্ত্রক প্রেক্ষাপট: REACH এবং ইইউ বিধিনিষেধ। ইইউ, REACH Annex XVII-এর অধীনে টেক্সটাইলে PFAS নিয়ন্ত্রণ করে। C6 রসায়নের অবক্ষয়জাত পদার্থ PFHxA-এর উপর একটি নিষেধাজ্ঞা ২০২৬ সাল থেকে ইইউ এবং ইইএ-তে কার্যকর হচ্ছে, এবং বৃহত্তর PFAS পরিবারকে অন্তর্ভুক্ত করে একটি ব্যাপকতর নিষেধাজ্ঞা বর্তমানে ইউরোপীয় রাসায়নিক সংস্থা কর্তৃক মূল্যায়ন করা হচ্ছে। ইইউ বাজারের জন্য পণ্য সংগ্রহকারী ক্রেতা এবং ব্র্যান্ডগুলোর উচিত C6-কে একটি দীর্ঘমেয়াদী নিরাপদ বিকল্প হিসেবে না দেখে, বরং ক্রমবর্ধমান নিয়ন্ত্রক চাপের অধীনে থাকা একটি রাসায়নিক হিসেবে বিবেচনা করা এবং এর সর্বশেষ পরিধি ও সময়সীমার জন্য ECHA-এর PFAS সংক্রান্ত নিয়ন্ত্রক আপডেটগুলো পর্যবেক্ষণ করা। মার্কিন অঙ্গরাজ্যের প্রবিধান শুধু ইইউ-এর মধ্যেই সীমাবদ্ধ নয়। মার্কিন যুক্তরাষ্ট্রের দুটি রাজ্য ইতোমধ্যে বস্ত্র ও পোশাকের জন্য নির্দিষ্ট PFAS বিধিনিষেধ কার্যকর করেছে: ক্যালিফোর্নিয়ার AB 1817 আইন অনুযায়ী, ১ জানুয়ারী, ২০২৫ থেকে ইচ্ছাকৃতভাবে যোগ করা ১০০ পিপিএম মোট জৈব ফ্লোরিনের বেশি PFAS যুক্ত নতুন বস্ত্র সামগ্রীর উৎপাদন, বিতরণ এবং বিক্রয় নিষিদ্ধ করা হয়েছে, যা ১ জানুয়ারী, ২০২৭ থেকে কমে ৫০ পিপিএম হবে। প্রচণ্ড বর্ষার জন্য বহিরাঙ্গনের পোশাকের মেয়াদ ১ জানুয়ারী, ২০২৮ পর্যন্ত বাড়ানো হয়েছে। সম্পূর্ণ প্রয়োজনীয়তাগুলো বিলের আনুষ্ঠানিক পাঠে উল্লেখ করা হয়েছে। নিউ ইয়র্ক পরিবেশ সংরক্ষণ আইন § ৩৭-০১২১ নতুন পোশাক বিক্রয় নিষিদ্ধ করে।

আরও অন্বেষণ করুন »
রাজকীয় নীল নাইলন কাপড়ের রোল তৈরি হয়ে গেছে।

নাইলন রঞ্জনের ত্রুটি: কারণ এবং প্রক্রিয়াগত সমাধান

সূচিপত্র নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ অসম শেড এবং স্কিটারিনেস লিস্টিং এবং ব্যারে রিং, টিপি, এবং ফ্রস্টি এফেক্ট প্রতিটি ত্রুটির পেছনের তিনটি চালিকাশক্তি পিএইচ প্রোফাইল হিটিং রেট এবং স্ট্রাইক জোন রিটার্ডার নির্বাচন এবং ডোজ লক্ষণ অনুযায়ী সমস্যা সমাধান নাইলন ডাইং-এর জন্য স্কাইকেম সলিউশন প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী নাইলন অ্যাসিড ডাইং-এর জন্য কোন পিএইচ সবচেয়ে ভালো? আমার নাইলনের রঙ অসমানভাবে হয় কেন? রিটার্ডার কীভাবে অসম রঞ্জন প্রতিরোধ করে? নাইলন কত তাপমাত্রায় রং করা উচিত? নাইলন দ্রুত আঘাত হানে। অ্যাসিড ডাই মিনিটের মধ্যেই এর অ্যামিনো গ্রুপের সাথে বন্ধন তৈরি করে, তাই সামান্য ত্রুটিপূর্ণ প্রক্রিয়ার কারণে রঙটি সমান হওয়ার আগেই একটি অসম শেড স্থায়ী হয়ে যেতে পারে। নাইলনের উপর দাগ, হেলে পড়া, ব্যারে এবং ছোপ ছোপ ও অমসৃণ পৃষ্ঠের মতো সমস্যাগুলো প্রায় সবসময়ই তিনটি নিয়ন্ত্রণযোগ্য উপাদানের কোনো একটির কারণে হয়ে থাকে: পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেম। এই নিবন্ধে আলোচনা করা হয়েছে কীভাবে প্রতিটি ত্রুটি শনাক্ত করতে হয় এবং এর পুনরাবৃত্তি রোধ করার জন্য প্রক্রিয়ায় কী কী পরিবর্তন আনতে হবে। নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ। কোনো ত্রুটি সঠিকভাবে চিহ্নিত করাই তা সমাধানের প্রথম ধাপ। নিচের তিনটি প্যাটার্ন নাইলনে যা যা দেখা যায় তার বেশিরভাগই অন্তর্ভুক্ত করে, এবং প্রতিটিই একটি ভিন্ন মূল কারণ নির্দেশ করে। অসম রঙ এবং অমসৃণতা হলো একটি ব্যাপক বিভাগ: কাপড়ের সর্বত্র রঙের ছোপ, দাগ বা সামঞ্জস্যহীনতা। স্কিটারিনেস হলো এরই একটি আরও সুনির্দিষ্ট রূপ, যা একটি ছোপ ছোপ ও দানাদার চেহারা তৈরি করে, যেখানে পাশাপাশি থাকা ফিলামেন্টগুলো ভিন্ন ভিন্ন হারে রঞ্জক শোষণ করে। এটাই সবচেয়ে স্পষ্ট লক্ষণ যে, তন্তু স্থিতিশীল হওয়ার আগেই রঞ্জকটি দ্রুত বসে গিয়েছিল। লিস্টিং এবং ব্যারে লিস্টিং হলো কাপড়ের প্রস্থ বরাবর এক পাশ থেকে কেন্দ্র অথবা সেলভেজ থেকে মাঝখান পর্যন্ত রঙের তারতম্য। ব্যারে কোর্স বা পিকের সাথে চলমান অনুভূমিক বার বা রেখা হিসাবে প্রদর্শিত হয়। স্কিটারিনেস থেকে এই দুটিকে যা আলাদা করে তা হলো এর বিন্যাস: লিস্টিং এবং ব্যারে একটি নির্দিষ্ট প্রস্থ বা দৈর্ঘ্য বরাবর দিক অনুসরণ করে, অপরদিকে স্কিটারিনেস এলোমেলোভাবে ছড়িয়ে পড়ে। রিং, টিপি এবং ফ্রস্টি এফেক্টস: রিং ডাইং এবং টিপি ডাইং হলো সম্পর্কিত কিন্তু স্বতন্ত্র পেনিট্রেশন ফল্ট, এবং এদের মধ্যে পার্থক্য নিরূপণ করা জরুরি। রিং ডাইং তন্তুর প্রস্থচ্ছেদ বরাবর ঘটে: রঞ্জক বাইরের আবরণে ঘনীভূত থাকে এবং কখনও পুরোপুরি মজ্জায় ছড়িয়ে পড়ে না, তাই কাটা তন্তুর ফ্যাকাশে বা সাদা কেন্দ্রের চারপাশে একটি রঙিন বলয় দেখা যায়, যদিও এর উপরিভাগ সম্পূর্ণ রঞ্জিত বলে মনে হয়। টিপি ডাইং হলো দৈর্ঘ্যের দিক থেকে এক ধরনের পার্থক্য, যেখানে কোনো ফিলামেন্ট বা স্টেপল ফাইবারের অগ্রভাগ তার মূল অংশের চেয়ে বেশি বা কম রঞ্জক শোষণ করে। এর কারণ সাধারণত এই যে, অগ্রভাগের তাপীয় ইতিহাস বা পৃষ্ঠতলের অবস্থা ফাইবারের বাকি অংশের চেয়ে ভিন্ন হয়। তুষারময় প্রভাব কোনো নির্দিষ্ট নকশার পরিবর্তে সামগ্রিকভাবে একটি ফ্যাকাশে ও বিবর্ণ পৃষ্ঠতল হিসেবে প্রকাশ পায়। তিনটি ক্ষেত্রেই মূল সমস্যাটি একই, আর তা হলো রঞ্জক পদার্থ তন্তুর মধ্যে পুরোপুরি প্রবেশ করেনি, যদিও দূর থেকে রঙটি প্রায় মানসম্মত মনে হয়। প্রতিটি ত্রুটির পেছনের তিনটি কারণ: নাইলনের বেশিরভাগ শেডিং ত্রুটি মূলত পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেমের একসঙ্গে কাজ না করে একে অপরের বিরুদ্ধে কাজ করার ফলেই ঘটে থাকে। নীচের প্রতিটি লিভারে এর কার্যপ্রণালী, সাধারণ বিকল হওয়ার ধরণ এবং সমাধান সম্পর্কে আলোচনা করা হয়েছে। pH প্রোফাইল: একটি অম্লীয় দ্রবণে, নাইলনের পলিমার শৃঙ্খলের প্রান্তে থাকা অ্যামিনো গ্রুপগুলি একটি প্রোটন গ্রহণ করে ধনাত্মক চার্জযুক্ত হয়ে ওঠে, অন্যদিকে অ্যাসিড ডাই অণুতে থাকা সালফোনেট গ্রুপগুলি ঋণাত্মক চার্জ বহন করে। তারা দুজন একে অপরের প্রতি আকৃষ্ট হয় এবং তাদের মধ্যে বন্ধন গড়ে ওঠে। pH নির্ধারণ করে এই স্থানগুলোর মধ্যে কতগুলো সক্রিয় থাকবে, রঞ্জক পদার্থটি কত দ্রুত সেখানে পৌঁছাবে এবং পৌঁছানোর পর কতটা দৃঢ়ভাবে লেগে থাকবে। সবচেয়ে সাধারণ প্রক্রিয়াগত ত্রুটি হলো দ্রবণের pH খুব বেশি বা খুব তাড়াতাড়ি কমিয়ে ফেলা। পণ্যগুলি সমানভাবে ভেজানো এবং সঞ্চালনের আগেই যদি দ্রবণটি অম্লীয় হয়ে যায়, তবে রঞ্জক তাড়াহুড়ো করে বসে যায় এবং দাগ বা অমসৃণতা তৈরি করে, যা নির্দিষ্ট তাপমাত্রায় রাখলেও ঠিক করা যায় না। চক্র চলাকালীন পিএইচ খুব বেশি হয়ে গেলে বা এর তারতম্য ঘটলে বিপরীত সমস্যা দেখা দেয়: আর্দ্রতা শোষণ দুর্বল হয় এবং ছায়ার গভীরতা এক ব্যাচ থেকে অন্য ব্যাচে পরিবর্তিত হয়। বিভিন্ন শ্রেণীর অ্যাসিড ডাইয়ের জন্য ভিন্ন ভিন্ন pH পরিসীমা প্রয়োজন হয়: লেভেলিং ডাই: মোটামুটি pH ৫.৫ থেকে ৭.০, যা ডাইকে স্থানান্তরিত হতে এবং নিজে থেকে সংশোধন হওয়ার সুযোগ দেয়। মিলিং ডাই (উল ডাইংয়ের পরিভাষা থেকে নেওয়া একটি শ্রেণিবিভাগ, তবে নাইলনের ক্ষেত্রেও এটি একটি প্রচলিত পদ্ধতি): মোটামুটি pH ৪.০ থেকে ৫.০, যা আরও গভীর শেড এবং শক্তিশালী ওয়েট ফাস্টনেস প্রদান করে, এবং এতে প্রসেসের তারতম্যের সুযোগ কম থাকে। এই পরিসীমাগুলো হলো প্রাথমিক ধারণা মাত্র। ডাই সরবরাহকারীর টেকনিক্যাল ডেটা শিট এবং নিজস্ব ল্যাবে পরীক্ষার ফলাফলের সাথে মিলিয়ে এগুলো নিশ্চিত করুন, এবং কখনোই উলের রেসিপি হুবহু ব্যবহার করবেন না, কারণ সেখানে ডাই লেভেলিং ও মিলিংয়ের জন্য পিএইচ (pH) স্কিমটি বিপরীত দিকে কাজ করে। নাইলনের ক্ষেত্রেও একই সতর্কতা প্রযোজ্য: একই pH এবং তাপমাত্রার পরিস্থিতিতে নাইলন ৬ এবং নাইলন ৬,৬ ভিন্নভাবে রঙ ধারণ করতে পারে ও গঠিত হতে পারে, এবং যাচাইবিহীন রেসিপি অনুযায়ী সাবস্ট্রেট বা ডাই সরবরাহকারী পরিবর্তন করা হলো রঙের তারতম্যের একটি সাধারণ ও পরিহারযোগ্য কারণ। বাল্ক পর্যায়ে পাঠানোর আগে, ফাইবারের ধরন বা ডাইয়ের উৎসের যেকোনো পরিবর্তন নতুন করে ল্যাবে ডুবিয়ে ও পরীক্ষামূলকভাবে চালিয়ে নিশ্চিত করুন। এর সমাধান হলো একটি একক লক্ষ্যমাত্রার পরিবর্তে একটি পুনরাবৃত্তিযোগ্য pH বক্ররেখা। একটি ধীর-কার্যকরী অ্যাসিড ডোনার যা তাপমাত্রা বাড়ার সাথে সাথে ধীরে ধীরে pH কমায়, তা স্ট্রাইককে আকস্মিক না করে নিয়ন্ত্রিত রাখে এবং চক্রের ভুল সময়ে ম্যানুয়ালি ডোজ দেওয়ার অনিশ্চয়তা দূর করে। উত্তাপের হার এবং স্ট্রাইক জোন তাপমাত্রা নির্ধারণ করে যে রঞ্জকটি কখন এবং কত দ্রুত সরবে। নাইলনের ক্ষেত্রে, বেশিরভাগ শোষণ একটি নির্দিষ্ট তাপমাত্রার পরিসরে ঘটে, সাধারণত ৭০ থেকে ৯০ ডিগ্রি সেলসিয়াস তাপমাত্রায়, যেখানে তন্তুর গঠন খুলে যায় এবং রঞ্জক দ্রুত প্রবেশ করে। নাইলনে ডাই করার স্থান সীমিত, এবং পরিস্থিতি অনুকূল হওয়ামাত্রই অ্যাসিড ডাই প্রায় সঙ্গে সঙ্গেই সেগুলোর সাথে বন্ধন তৈরি করে; স্ট্রাইক জোনের মধ্যে দিয়ে খুব দ্রুত ডাই প্রয়োগ করলে তা অসমভাবে বসে যায় এবং পরে তা সমান হওয়ার কোনো সুযোগ পায় না। ধর্মঘটের প্রথম দশ থেকে পনেরো মিনিটই মূলত পুরো ব্যাচের ফলাফল নির্ধারণ করে দেয়। উপরের ডায়াগ্রামটি দেখায় যে একটি সাধারণ চক্র জুড়ে এই প্রক্রিয়াটি কীভাবে সম্পন্ন হয়: একটি সমতল সিক্তকরণ ও সঞ্চালন পর্যায়, একটি নিয়ন্ত্রিত ক্রমবৃদ্ধি যা ৭০ থেকে ৯০° সেলসিয়াস স্ট্রাইক জোনের মধ্য দিয়ে ধীর হয়ে আসে, স্থানান্তর ও সমতাকরণের জন্য স্ফুটনার কাছাকাছি একটি স্থিতাবস্থা, এবং একটি নিয়ন্ত্রিত শীতলীকরণ। আঘাত হানার আগেই প্রস্তুতি শুরু হয়: প্রথমে সম্পূর্ণ ও সমানভাবে ভেজানো এবং নিয়মিত রক্ত ​​সঞ্চালন নিশ্চিত করুন। একটি নিয়ন্ত্রিত হারে তাপমাত্রা বৃদ্ধি করুন, যা প্রায়শই প্রতি মিনিটে ১°C-এর কাছাকাছি থাকে এবং ৭০ থেকে ৯০°C পর্যন্ত পৌঁছানোর সময় আরও ধীর গতিতে চলে।

আরও অন্বেষণ করুন »

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।

প্রকল্পের মূল্য উদ্ধৃতি নিন

আপনার প্রকল্পের প্রয়োজনীয়তা, দেশ এবং উদ্দিষ্ট প্রয়োগ সম্পর্কে আমাদের জানান।

বেলে

রাসায়নিক রঞ্জক এবং বস্ত্র সহায়ক সামগ্রী বিষয়ে বহু বছরের অভিজ্ঞতার সুবাদে, আমি সর্বশেষ প্রযুক্তি, টেকসই উদ্ভাবন এবং বাজারের গতিপ্রকৃতি সম্পর্কে অন্তর্দৃষ্টি ভাগ করে নিতে প্রতিশ্রুতিবদ্ধ।

সাম্প্রতিক লেখাসমূহ

২. কম তাপমাত্রায় সাবান ব্যবহার করলে ধোয়ার তরল বেশি স্বচ্ছ হয় এবং পাশের সাদা সুতির স্ট্রিপে দাগ কম পড়ে।

রিঅ্যাক্টিভ ডাই সাবান দিয়ে পরিষ্কার করার নির্দেশিকা: ধোয়ার পর স্থায়িত্ব বাড়ে, পেছনে দাগ কম পড়ে

সূচিপত্র রিঅ্যাক্টিভ ডাই সোপিং কী ওয়াশ-অফ পর্যায়ে এর ভূমিকা কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে সোপিং কীভাবে ওয়াশ ফাস্টনেসকে প্রভাবিত করে ফাইবারের পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ সোপিং এবং ফাস্টনেস রেটিং-এর মধ্যে সংযোগ ব্যাক-স্টেইনিং-এর কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ এবং সবচেয়ে ঝুঁকিপূর্ণ মিশ্রণসমূহ কার্যকর সোপিং-এর জন্য মূল প্রক্রিয়া প্যারামিটারসমূহ তাপমাত্রা এবং সময় লিকার অনুপাত জলের কঠোরতা এবং সিকোয়েস্টারিং এজেন্ট সঠিক সোপিং এজেন্ট নির্বাচন অ্যানায়নিক এবং নন-আয়নিক সোপিং এজেন্ট ফাইবার এবং শেডের গভীরতার সাথে এজেন্টের সামঞ্জস্য নিম্ন-তাপমাত্রার সোপিং এজেন্টের বিকল্প: সাইলিক ডি২৭০৫ মূল সুবিধাসমূহ প্রস্তাবিত প্রয়োগ কার্যকারিতার তুলনা সোপিং প্রক্রিয়া পদ্ধতিসমূহ ঠান্ডা ধোয়া এবং গরম ধোয়ার ক্রম এক-ধাপ বনাম বহু-ধাপ সোপিং সোপিং-এর পরে ফিক্সিং এজেন্টের ভূমিকা ধারাবাহিক ওয়াশ ফাস্টনেস ফলাফলের জন্য সর্বোত্তম অনুশীলনসমূহ প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী রিঅ্যাক্টিভ ডাই সোপিং করতে কতক্ষণ সময় লাগা উচিত? পিঠে দাগ লাগার পর কি তা ঠিক করা যায়? খর জল কি সাবান তৈরির কার্যকারিতাকে প্রভাবিত করে? সাবান ব্যবহারের পর কি সবসময় আলাদা ফিক্সিং এজেন্ট প্রয়োজন হয়? রিঅ্যাক্টিভ ডাই সোপিংকে প্রায়শই ডাইং চক্রের শেষের একটি দ্রুত পদক্ষেপ হিসেবে গণ্য করা হয়, কিন্তু ধোয়ার পর রঙের স্থায়িত্ব এবং পুনরায় দাগ লাগার ফলাফলের উপর এর সরাসরি প্রভাব রয়েছে। সঠিক তাপমাত্রা, সময় এবং এজেন্ট নির্বাচন নিশ্চিত করা গেলে ব্যয়বহুল বাতিল পণ্য এবং পুনরাবৃত্তিমূলক অর্ডার প্রতিরোধ করা যায়, যা লাভের পরিমাণ কমিয়ে দেয়। ওয়াশ-অফ পর্যায়ে রিঅ্যাক্টিভ ডাই সোপিং-এর ভূমিকা কী? ফিক্সেশনের পরে সোপিং প্রক্রিয়াটি সম্পন্ন হয়, যখন ক্ষারীয় পরিবেশে রিঅ্যাক্টিভ ডাই ফাইবারের সাথে সংযুক্ত হয়ে যায়। কাপড়ের তন্তুর সাথে স্থায়ীভাবে বন্ধন তৈরি না হওয়া সবকিছু দূর করার জন্য, এটিকে ডিটারজেন্ট বা বিশেষ সাবান জাতীয় পদার্থ দিয়ে ফুটন্ত বা প্রায় ফুটন্ত তাপমাত্রায় ধোয়া হয়। এই ধাপটি বাদ দিলে বা সংক্ষিপ্ত করলে ধোয়ার পর রঙ পুরোপুরি ওঠে না, এবং কাপড়ের স্থায়িত্ব নিয়ে একটি লুকানো ঝুঁকি থেকে যায় যা পরবর্তী পরীক্ষার আগে বা, আরও খারাপভাবে, গ্রাহকের কাছে পৌঁছানোর পরেই কেবল প্রকাশ পাবে। কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে: রিঅ্যাক্টিভ ডাইয়ের একটি অংশ ফাইবারের সাথে বিক্রিয়া না করে ডাইবাথে সবসময় হাইড্রোলাইজড হয়ে যায়। হাইড্রোলাইজড ডাই কাপড়ের পৃষ্ঠে আলগাভাবে বসে থাকে এবং সমযোজী বন্ধনের পরিবর্তে কেবল দুর্বল ভৌত আকর্ষণের মাধ্যমে আবদ্ধ থাকে। লাগিয়ে রাখলে, নাড়াচাড়ার সময় এটি উঠে যায়, ধোয়ার সময় রং ছড়ায় এবং একই সাথে ধোয়ার সময় হালকা রঙের কাপড়ে লেগে যায়। সাবান মাখানোর ধাপটি বিশেষভাবে এই অবশিষ্টাংশকে অপসারণ করার জন্য করা হয়, যাতে এটি স্থায়িত্বের সমস্যা তৈরি করতে না পারে। সাবান ব্যবহারের মান কীভাবে ধোয়ার স্থায়িত্বকে প্রভাবিত করে: সাবান ব্যবহারের গুণমানই নির্ধারণ করে যে পরবর্তীতে স্থায়িত্ব পরীক্ষায় কী কী বিষয় প্রকাশ পাবে। শেড কার্ডে সঠিক দেখালেও, এই ধাপে তাড়াহুড়ো করা হলে কোনো ব্যাচের কাপড়ের স্থায়িত্ব ধোয়া বা ঘষার পরীক্ষায় উত্তীর্ণ হতে ব্যর্থ হতে পারে। তন্তুর পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ: কার্যকরভাবে সাবান মাখলে আলগা হয়ে যাওয়া ডাই কাপড়ের উপর পুনরায় জমা হওয়ার পরিবর্তে ধোয়ার তরলে ভাসমান থাকে। এই প্রক্রিয়াটি কতটা নিখুঁতভাবে সম্পন্ন হবে তা নির্ভর করে আলোড়ন, তরল অনুপাত এবং ব্যবহৃত ডিটারজেন্ট বা সাবানজাতীয় উপাদানের বিচ্ছুরণ ক্ষমতার উপর। সাবান ব্যবহার এবং রঙের স্থায়িত্ব মূল্যায়নের মধ্যে সম্পর্ক: ধোয়া ও ঘষার স্থায়িত্ব মূল্যায়ন, যা সাধারণত AATCC রঙ স্থায়িত্ব পরীক্ষা পদ্ধতি ব্যবহার করে মূল্যায়ন করা হয়, তা মূলত ধুয়ে ফেলার পর কী পরিমাণ অসংযোজিত রঞ্জক অবশিষ্ট থাকে তা প্রতিফলিত করে। সাবান দিয়ে মোছার প্রক্রিয়াটি খুব অল্প সময়ের জন্য বা খুব কম তাপমাত্রায় করা হলে, কোনো কাপড় ল্যাবে প্রাথমিক রঙের পরীক্ষায় উত্তীর্ণ হওয়ার পরেও সামগ্রিক ব্যাচের স্থায়িত্ব পরীক্ষায় অকৃতকার্য হতে পারে। পিঠে দাগ পড়ার কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ: ব্যাক-স্টেইনিং ঘটে যখন রঞ্জিত কাপড় থেকে ধুয়ে যাওয়া রঞ্জক একই দ্রবণে থাকা অরঞ্জিত বা হালকা রঙের অংশে পুনরায় জমা হয়। সবচেয়ে সাধারণ কারণগুলোর মধ্যে রয়েছে: অতিরিক্ত পরিমাণে সোপিং বাথ ব্যবহার করা, যেখানে লিকুইডের ধারণক্ষমতার চেয়ে বেশি হাইড্রোলাইজড ডাই থাকে; সোপিং এবং ফিনিশিং ধাপের মধ্যে অপর্যাপ্ত ধোয়াধুয়ি; দুর্বল বিচ্ছুরণ ক্ষমতাসম্পন্ন সোপিং এজেন্ট, যা ডাইয়ের মুক্ত কণাগুলোকে কাপড়ের উপর পুনরায় জমা হতে দেয়; লিকুইডের অসম সঞ্চালন, যা নির্দিষ্ট স্থানে উচ্চ ডাই ঘনত্বের সৃষ্টি করে। সবচেয়ে ঝুঁকিপূর্ণ কাপড় এবং মিশ্রণ: গভীর এবং গাঢ় শেডগুলোতে সবচেয়ে বেশি পরিমাণে হাইড্রোলাইজড ডাই তৈরি হয় এবং এগুলোই কাপড়ে দাগ লাগার অভিযোগের সবচেয়ে সাধারণ উৎস। মিশ্র কাপড়, এবং যে কোনো কাপড় যাতে রঞ্জিত ও অরঞ্জিত উপাদান মেশানো থাকে, তা বিশেষভাবে ঝুঁকিপূর্ণ, কারণ পুনরায় জমা হওয়া রঞ্জক কাপড়ের হালকা অংশে অনেক বেশি দৃশ্যমান হয়। কার্যকরী সাবান তৈরির জন্য মূল প্রক্রিয়াগত মাপকাঠি। সাবানের স্থায়িত্ব কমে যাওয়া এবং পুনরায় দাগ পড়ার বেশিরভাগ কারণই এই তিনটি মাপকাঠি কতটা কঠোরভাবে নিয়ন্ত্রণ করা হয়, তার উপর নির্ভরশীল। তাপমাত্রা ও সময়: সাবান তৈরির প্রক্রিয়াটি সাধারণত পাঁচ থেকে পনেরো মিনিট ধরে ফুটন্ত তাপমাত্রায় বা তার কাছাকাছি তাপমাত্রায় চলে, যদিও এর আদর্শ সমন্বয় নির্ভর করে কাপড়ের রঙের গভীরতা এবং বুননের ওপর। খুব কম তাপমাত্রায় ডাই দ্রবণ তৈরি করলে ডাই অপসারণের গতি কমে যায়, এবং সময় কমিয়ে দিলে সঠিক তাপমাত্রাতেও হাইড্রোলাইজড ডাই থেকে যায়। রঙের গভীরতা সাবান তৈরির তাপমাত্রা সাধারণ সময় হালকা থেকে মাঝারি ৯০ থেকে ৯৫°সে ৫ থেকে ৮ মিনিট গাঢ় ও কালো প্রায় ফুটন্ত (৯৮ থেকে ১০০°সে) ১০ থেকে ১৫ মিনিট ফিরোজা এবং সমস্যাযুক্ত রঙ প্রায় ফুটন্ত, একাধিকবার ব্যবহার্য প্রতিবার ব্যবহারে ১৫ মিনিট বা তার বেশি এই প্রায়-ফুটন্ত তাপমাত্রার পরিসরটি প্রচলিত সাবান তৈরির উপকরণের ক্ষেত্রে প্রযোজ্য। এর পরিবর্তে, নিম্ন-তাপমাত্রার সাবান তৈরির উপাদানগুলো ৬০ থেকে ৮০° সেলসিয়াস তাপমাত্রায় কার্যকরভাবে কাজ করার জন্য তৈরি করা হয়, যা স্থায়িত্বের কার্যকারিতা বজায় রেখেই শক্তির ব্যবহার কমায় (নিচের Sylic D2705 অংশটি দেখুন)।  লিকার রেশিও (Liquor Ratio): একটি কঠোর লিকার রেশিও কম আয়তনের জলে হাইড্রোলাইজড ডাইকে ঘনীভূত করে, যা ফ্লাশ করে বের করে দেওয়ার আগে পুনরায় জমা হওয়ার ঝুঁকি বাড়িয়ে দেয়। যেসব মিল কম লিকার রেশিওতে জেট বা ওভারফ্লো মেশিন চালায়, তাদের উচিত আরও শক্তিশালী ডিসপার্সিং এজেন্ট ব্যবহার করে অথবা একটি অতিরিক্ত রিন্স সাইকেল যোগ করে এর ক্ষতিপূরণ করা। জলের খরতা এবং শোষণকারী উপাদান: সরবরাহকৃত জলে থাকা ক্যালসিয়াম, ম্যাগনেসিয়াম এবং আয়রন সাবান তৈরির উপাদানের কার্যকারিতায় বাধা দেয় এবং সাবানের উপরিভাগ ঘোলাটে বা অমসৃণ করে তুলতে পারে। একটি সিকোয়েস্টারিং এজেন্ট, যেমন সাইলিক পি১৫০১বি (Sylic P1501B), যা ১% দ্রবণে ২.৫ থেকে ৪.০ পিএইচ (pH) যুক্ত একটি অ্যানায়নিক কিলেটিং ডিসপারসেন্ট, সাবান তৈরি শুরু হওয়ার আগে এই আয়নগুলোকে আবদ্ধ করে এবং সোপিং এজেন্টকে তার উদ্দেশ্য অনুযায়ী কাজ করতে দেয়। সঠিক সাবান তৈরির উপাদান নির্বাচন: অ্যানায়নিক এবং নন-আয়নিক সাবান তৈরির উপাদান। অ্যানায়নিক সাবান তৈরির উপাদানগুলো তাদের শক্তিশালী বিচ্ছুরণ ক্ষমতার জন্য ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে নন-আয়নিক প্রকারগুলো খর জলে এবং নিম্ন তাপমাত্রায় ভালো কাজ করে। উভয় প্রকারই এমন একটি রঞ্জন সহায়ক পরিসরের অন্তর্ভুক্ত, যা ক্ষারীয় দ্রবণে স্থিতিশীলতা এবং জেট মেশিনে কম ফেনা তৈরির জন্য বিশেষভাবে প্রস্তুত করা হয়েছে। ফাইবার এবং শেডের গভীরতার সাথে এজেন্ট মেলানো: তুলা এবং অন্যান্য সেলুলোসিক ফাইবার সাধারণত অ্যানায়নিক সোপিং এজেন্টের প্রতি ভালোভাবে সাড়া দেয়। কৃত্রিম তন্তুযুক্ত মিশ্রণের ক্ষেত্রে, অধিক সংবেদনশীল কৃত্রিম উপাদানটিতে দাগ পড়া এড়ানোর জন্য, এর পরিবর্তে একটি নন-আয়নিক বিকল্পের প্রয়োজন হতে পারে। গভীর শেডগুলি সাধারণত ডাকে

আরও অন্বেষণ করুন »

পলিয়েস্টার ডাইং-এ রিডাকশন ক্লিয়ারিং: একটি সম্পূর্ণ নির্দেশিকা

সূচিপত্র রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য ডিসপার্স ডাইং-এ ভূমিকা রঙের স্থায়িত্বের উপর প্রভাব সাধারণ গুণগত অভিযোগ কখন রিডাকশন ক্লিয়ারিং প্রয়োজন গাঢ় এবং মাঝারি শেড উচ্চ ডাই ঘনত্বের রেসিপি সেলুলোসিক ফাইবারের সাথে মিশ্রণ কখন এটি বাদ দেওয়া যেতে পারে প্রক্রিয়া এবং নিয়ন্ত্রণ সাধারণ রেসিপি এবং প্যারামিটার তাপমাত্রা এবং pH নিয়ন্ত্রণ অতিরিক্ত বা অপর্যাপ্ত রিডাকশন এড়ানো ধৌতকরণ এবং নিউট্রালাইজেশন সঠিক রিডিউসিং এজেন্ট নির্বাচন সোডিয়াম হাইড্রোসালফাইট সালফার-মুক্ত রিডিউসিং এজেন্ট নিম্ন-তাপমাত্রা এবং টেকসই বিকল্প উচ্চ ওয়াশ ফাস্টনেস কমানোর জন্য ডাই ক্লিয়ারিং লোড সমস্যা সমাধান সাধারণ সমস্যা ক্লিয়ারিং-এর পরে দুর্বল ওয়াশ ফাস্টনেস শেড পরিবর্তন বা অনুজ্জ্বলতা উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী এটি বাদ দিলে কী হয়? রিডাকশন ক্লিয়ারিং বনাম সাধারণ ওয়াশিং? এটা কি কম তাপমাত্রায় করা সম্ভব? হাইড্রোসালফাইট বনাম সালফার-মুক্ত এজেন্ট? মেশিনে নিখুঁত দেখালেও, ধোয়ার পর কাপড়ের স্থায়িত্ব পরীক্ষায় তা ব্যর্থ হতে পারে। বেশিরভাগ ক্ষেত্রেই এর কারণ হলো ফাইবারের পৃষ্ঠে লেগে থাকা অসংযোজিত ডিসপার্স ডাই, এবং এর সমাধান হলো রিডাকশন ক্লিয়ারিং। এই নির্দেশিকায় আলোচনা করা হয়েছে কখন এই ধাপটি প্রয়োজনীয়, এর পেছনের রসায়ন এবং ল্যাব ডিপ থেকে শুরু করে বাল্ক প্রোডাকশন পর্যন্ত ফলাফল কীভাবে সামঞ্জস্যপূর্ণ রাখা যায়। রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য: রিডাকশন ক্লিয়ারিং হলো রঞ্জন-পরবর্তী একটি প্রক্রিয়াকরণ পদ্ধতি, যার মাধ্যমে পলিয়েস্টার তন্তুতে প্রবেশ না করা বা সংযুক্ত না হওয়া ডিসপার্স ডাই অপসারণ করা হয়। উচ্চ তাপমাত্রায় রঞ্জন প্রক্রিয়ার সময়, কিছু রঞ্জক অণু পলিমার কাঠামোর মধ্যে প্রবেশ না করে তন্তুর পৃষ্ঠেই থেকে যায়। চিকিৎসা না করা হলে, এই অবশিষ্ট রঞ্জক ধোয়ার সময় ঘষে উঠে যায় এবং ছড়িয়ে পড়ে, যা রঙের স্থায়িত্ব কমিয়ে দেয়। একটি রিডাকশন ক্লিয়ারিং বাথ উপরিভাগের রঞ্জক ভেঙে দেয় ও সরিয়ে ফেলে, কেবল সেই রঞ্জকটিই রেখে যায় যা তন্তুর অভ্যন্তরে সঠিকভাবে আবদ্ধ হয়েছে। ডিসপার্স ডাইং-এ রিডাকশন ক্লিয়ারিং-এর ভূমিকা এই প্রক্রিয়ার একেবারে শেষে, মূল ডাইং পর্বের পরে এবং চূড়ান্ত ধোয়ার আগে সম্পন্ন হয়। এটি পলিয়েস্টার রঞ্জন প্রক্রিয়ার একটি অংশ, যার মধ্যে প্রাক-প্রক্রিয়াকরণ, রঞ্জন এবং ফিনিশিংও অন্তর্ভুক্ত। পলিয়েস্টার ডাইং অ্যাপ্লিকেশন সলিউশনস পেজটিতে এই পর্যায়গুলো কীভাবে একে অপরের সাথে সংযুক্ত, তার রূপরেখা এবং প্রতিটি ধাপের জন্য প্রস্তাবিত সহায়ক উপকরণগুলোর উল্লেখ করা হয়েছে। রঙের স্থায়িত্বের উপর প্রভাব: কোনো চালান গ্রহণ করার আগে ক্রেতারা যে সমস্ত স্পেসিফিকেশন সবচেয়ে ভালোভাবে যাচাই করেন, তার মধ্যে ধোয়া ও ঘষার স্থায়িত্ব অন্যতম। যে পৃষ্ঠতলের রঞ্জক পরিষ্কার করা হয়নি, তা আলগাভাবে আবদ্ধ থাকে এবং সহজেই ধুয়ে যায়, আর AATCC-এর ধৌতকরণ স্থায়িত্ব পদ্ধতির মতো প্রমিত পরীক্ষাগুলো ঠিক এই বিষয়টি শনাক্ত করার জন্যই তৈরি করা হয়েছে। সঠিকভাবে সম্পাদিত রিডাকশন ক্লিয়ারিং ধাপটি সেই রঞ্জক পদার্থকে অপসারণ করে ফলাফলকে উন্নত করে, যা অন্যথায় পরীক্ষাটি ব্যর্থ হওয়ার কারণ হতো। সাধারণ গুণগত অভিযোগসমূহ: যে মিলগুলো রিডাকশন ক্লিয়ারিং ধাপটি বাদ দেয় বা যথাযথভাবে সম্পন্ন করে না, তাদের মধ্যে কিছু পুনরাবৃত্তিমূলক সমস্যা দেখা যায়: একই ওয়াশ লোডে হালকা রঙের পোশাকে রঙ ছড়িয়ে পড়া; পরিবহন ও সংরক্ষণের সময় প্যাকেজিং বা ট্রিমসে দাগ লাগা; অনুমোদিত ল্যাব ডিপের তুলনায় অনুজ্জ্বল বা ঘোলাটে শেড; ক্রেতার ল্যাবে ফাস্টনেস পরীক্ষায় ব্যর্থ হওয়ার পর চালান বাতিল হওয়া। এই সমস্যাগুলো প্রায় সবসময়ই ডাই রেসিপির কোনো ত্রুটির কারণে নয়, বরং অবশিষ্ট ডিসপার্স ডাইয়ের কারণে হয়ে থাকে। একারণেই ডাইং ধাপের মতোই রিডাকশন ক্লিয়ারিং ধাপটিও সমান মনোযোগের দাবি রাখে। যখন রিডাকশন ক্লিয়ারিং প্রয়োজন হয়: গাঢ় এবং মাঝারি গভীরতার শেডগুলির জন্য উচ্চতর ডাই ঘনত্বের প্রয়োজন হয়, যার ফলে স্বাভাবিকভাবেই ফাইবারের পৃষ্ঠে আরও বেশি অসংযোজিত ডাই থেকে যায়। স্কাইক্রন ডিসপার্স ডাই রেঞ্জটি গাঢ়, মাঝারি এবং উজ্জ্বল শেডসহ ডাইং ও প্রিন্টিং উভয় ক্ষেত্রেই ব্যবহৃত হয়, এবং এই অধিক গভীরতায় গ্রহণযোগ্য ফাস্টনেস অর্জনের জন্য এই ডাইগুলোর সাথে একটি যথাযথ রিডাকশন ক্লিয়ারিং ধাপ ব্যবহার করা একটি প্রচলিত পদ্ধতি। উচ্চ রঞ্জক ঘনত্বের রেসিপি: কাপড়ের ওজনের অনুপাতে মোট রঞ্জকের উচ্চ শতাংশ (% owf) যুক্ত যেকোনো রেসিপিতে রিডাকশন ক্লিয়ারিং পদ্ধতি কার্যকর, শুধু গাঢ় রঙের ক্ষেত্রেই নয়। সাধারণত, মিলগুলো শেডের গভীরতাকে এইভাবে ভাগ করে: শেডের গভীরতা, সাধারণ ডাই ঘনত্ব, হ্রাস, ক্লিয়ারিং, আলো ১% owf-এর নিচে প্রায়শই ঐচ্ছিক মাঝারি ১ ​​থেকে ৩% ওডব্লিউএফ সুপারিশকৃত ডার্ক ৩% এর উপরে ওডব্লিউএফ এই সংখ্যাগুলো কোনো নির্দিষ্ট নিয়ম নয়, বরং একটি সাধারণ নির্দেশিকা মাত্র, কারণ ডাই ক্লাস, ফাইবার ব্লেন্ড এবং ফাস্টনেস টার্গেট—এই সবকিছুর কারণে থ্রেশহোল্ড পরিবর্তিত হয়। সুনির্দিষ্ট কাস্টম শেডের জন্য ব্যবহৃত একাধিক রঙের মিশ্রণের ক্ষেত্রেও একই যুক্তি প্রযোজ্য, কারণ বিভিন্ন শ্রেণীর রঙ একত্রিত হলে, এমনকি মাঝারি মোট শতাংশেও পৃষ্ঠতলে বিভিন্ন পরিমাণে অবশিষ্টাংশ থেকে যেতে পারে। সেলুলোজিক ফাইবারের সাথে মিশ্রণ, পলিয়েস্টার-কটন এবং পলিয়েস্টার-ভিসকোজ মিশ্রণ ঝুঁকির আরেকটি স্তর যোগ করে। পলিয়েস্টার অংশে সংযুক্ত না হওয়া ডিসপার্স ডাই সেলুলোজিক ফাইবারে দাগ ফেলতে পারে, যার ফলে কাপড়ের সর্বত্র রঙের অনাকাঙ্ক্ষিত পরিবর্তন ঘটে। রিডাকশন ক্লিয়ারিং উভয় ধরণের ফাইবার জুড়ে উদ্দিষ্ট বৈসাদৃশ্য বা নিরেট আভা রক্ষা করে। কখন এটি বাদ দেওয়া যায়: খুব হালকা শেড এবং কম ডাই লোডিংয়ের ক্ষেত্রে কখনও কখনও সম্পূর্ণ রিডাকশন ক্লিয়ারিং সাইকেলের প্রয়োজন হয় না, বিশেষ করে যখন হাই-এক্সহশন ডাই এবং সু-নিয়ন্ত্রিত ডাইং কন্ডিশন ব্যবহার করা হয়, এবং সেক্ষেত্রে শুধু গরম জলে ধোয়াই যথেষ্ট হতে পারে। এই ধাপটি বাদ দেওয়াটা শেডের গভীরতা এবং স্থায়িত্বের প্রয়োজনীয়তার ওপর ভিত্তি করে নেওয়া একটি সচেতন সিদ্ধান্ত হওয়া উচিত, সময় বাঁচানোর জন্য নেওয়া কোনো শর্টকাট নয়। প্রক্রিয়া এবং নিয়ন্ত্রণ: সাধারণ প্রণালী ও মাপসমূহ। একটি আদর্শ ক্ষারীয় বিজারণ ক্লিয়ারিং বাথে একটি বিজারক পদার্থ (কস্টিক সোডা বা সোডা অ্যাশ) এবং একটি সিক্তকারী বা বিচ্ছুরণকারী পদার্থ থাকে। বিকল্প হিসেবে সালফার-মুক্ত অ্যাসিড-পরিষ্কারক সিস্টেমের ব্যবহার ক্রমশ বাড়ছে, যেগুলো কম পিএইচ-এ কাজ করে। একটি সাধারণ সূচনা তালিকাটি দেখতে এইরকম: প্যারামিটার সাধারণ পরিসর বিজারক পদার্থ ২ থেকে ৪ গ্রাম/লিটার ক্ষার (NaOH বা সোডা অ্যাশ) ২ থেকে ৪ গ্রাম/লিটার তাপমাত্রা ৭০ থেকে ৮০° সেলসিয়াস সময় ১৫ থেকে ২০ মিনিট লিকার অনুপাত ১:৮ থেকে ১:১৫ এই পরিমাণগুলো শেডের গভীরতা, ডাই ক্লাস এবং ফাইবার ব্লেন্ড অনুসারে পরিবর্তিত হয়, তাই বৃহৎ পরিসরে উৎপাদনের আগে ল্যাবে পরীক্ষা করে চূড়ান্ত রেসিপিটি নিশ্চিত করা উচিত। তাপমাত্রা এবং pH নিয়ন্ত্রণ: তাপমাত্রা এবং pH হলো এমন দুটি চলক যা ক্লিয়ারিং দক্ষতাকে সবচেয়ে বেশি প্রভাবিত করে: তাপমাত্রা খুব কম হলে বা সময়কাল খুব কম হলে, অবশিষ্ট রঞ্জক থেকে যায় এবং স্থায়িত্ব কমে যায়। অতিরিক্ত গরম বা অতিরিক্ত ক্ষারীয় হলে পলিয়েস্টারের পৃষ্ঠতল বা স্পর্শের অনুভূতি প্রভাবিত হতে পারে। বেশিরভাগ প্রচলিত রেসিপিতে ৯ থেকে ১১-এর মধ্যে একটি মৃদু ক্ষারীয় pH লক্ষ্য করা হয়। অ্যাসিড-ভিত্তিক সালফার-মুক্ত সিস্টেমগুলো ব্যবহৃত পণ্যের উপর নির্ভর করে নিরপেক্ষ থেকে মৃদু অম্লীয় পরিসরে কাজ করে, তাই pH-এর লক্ষ্যমাত্রা কোনো একটি নির্দিষ্ট নিয়মের পরিবর্তে সর্বদা নির্বাচিত রসায়নের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। অতিরিক্ত বা অপর্যাপ্ত হ্রাস পরিহার করুন। অপর্যাপ্ত হ্রাসের ফলে পৃষ্ঠে রঞ্জক থেকে যায়, যা পরবর্তীতে দুর্বল স্থায়িত্ব হিসাবে প্রকাশ পায়। অতিরিক্ত ডাইং ফাইবার থেকে সঠিকভাবে বসে না যাওয়া ডাই তুলে ফেলে, যার ফলে রঙের আভা কমে যায়, রঙ অনুজ্জ্বল হয়ে পড়ে বা অসম দেখায়।

আরও অন্বেষণ করুন »
C0 বনাম C6 জলরোধী ফিনিশ

C0 বনাম C6 জলরোধী ফিনিশ: আপনার টেক্সটাইলের জন্য কোনটি বেশি উপযুক্ত?

সূচিপত্র C0 এবং C6 এর পেছনের রসায়ন C6 DWR কী C0 DWR কী মূল কাঠামোগত পার্থক্য কর্মক্ষমতার তুলনা জল এবং তেল প্রতিরোধ ক্ষমতা স্থায়িত্ব এবং ধোয়ার প্রতিরোধ ক্ষমতা শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শের অনুভূতি বৈশ্বিক নিয়ন্ত্রক পরিস্থিতি REACH এবং EU বিধিনিষেধ মার্কিন যুক্তরাষ্ট্রের রাজ্য বিধিমালা ব্র্যান্ড এবং খুচরা বিক্রেতার প্রয়োজনীয়তা শিল্প অনুযায়ী ব্যবহারের ক্ষেত্র আউটডোর এবং ক্রীড়া পোশাক কর্মপোশাক এবং সুরক্ষামূলক টেক্সটাইল গৃহস্থালির টেক্সটাইল এবং গৃহসজ্জা সঠিক ফিনিশ নির্বাচন বিবেচ্য মূল বিষয়সমূহ পরীক্ষা এবং সার্টিফিকেশন টিপস উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী C0 এবং C6 ফিনিশের মধ্যে পার্থক্য কী? C6 DWR কি নিষিদ্ধ? C0 কি C6-এর মতো ভালো কাজ করে? আমি C0 এবং C6 এর মধ্যে কীভাবে একটি বেছে নেব? আজ কোনো কাপড় সরবরাহকারীকে জলরোধী প্রলেপের কথা জিজ্ঞাসা করলে, খুব সম্ভবত আপনি দুটি সম্পূর্ণ ভিন্ন উত্তর পাবেন: সি৬, অথবা সি০। উভয়ই কাপড় শুকনো রাখার দাবি করে। বর্তমানে শুধুমাত্র একটি পণ্যই ইইউ, ক্যালিফোর্নিয়া ও নিউইয়র্কের নিয়ন্ত্রক সংস্থা এবং প্রধান পোশাক ব্র্যান্ডগুলোর পক্ষ থেকে বন্ধ করে দেওয়ার চাপের সম্মুখীন হচ্ছে। বর্তমানে যারা জলরোধী বস্ত্র খুঁজছেন, তাদের জন্য পছন্দের বিষয়টি আর শুধু কার্যকারিতার মধ্যে সীমাবদ্ধ নেই। বিষয়টি হলো, কোন রাসায়নিক উপাদানগুলো আজ থেকে দুই বছর পরেও আপনার লক্ষ্য বাজারে বিক্রয়যোগ্য থাকবে। C0 এবং C6 এর পেছনের রসায়ন। C6 DWR কী? C6 ডিউরেবল ওয়াটার রিপেলেন্ট (DWR) ফিনিশ প্রতিটি ফাইবারকে আবৃত করার জন্য শর্ট-চেইন ফ্লুরোকার্বন পলিমার, বিশেষত ছয়-কার্বনযুক্ত ফ্লুরিনেটেড সাইড চেইন ব্যবহার করে। এই রাসায়নিক প্রক্রিয়া তন্তুর পৃষ্ঠশক্তিকে প্রায় ১২ মিলিজুল/বর্গমিটারে নামিয়ে আনে, যা অধিকাংশ পানি ও তেলের পৃষ্ঠটানের চেয়ে কম। ফলস্বরূপ, C6 ফিনিশ জল এবং তেল উভয়কেই প্রতিরোধ করে, এমন একটি সমন্বয় যা খুব কম ফ্লোরিন-মুক্ত সিস্টেমই পুরোপুরি মেলাতে পারে। এক দশকেরও বেশি সময় আগে C6 রসায়ন পুরোনো C8 ফ্লুরোটেলোমার ফিনিশকে প্রতিস্থাপন করেছে। C8 ভেঙে PFOA-তে পরিণত হয়, যা পরিবেশে দীর্ঘস্থায়ী এবং জৈব-সঞ্চয়ী একটি পদার্থ হিসেবে পরিচিত। এর পরিবর্তে C6 ভেঙে পারফ্লুরোহেক্সানোয়িক অ্যাসিড (PFHxA)-এ পরিণত হয়, যার পরিবেশগত অর্ধায়ু কম এবং জৈব-সঞ্চয়নের সম্ভাবনাও হ্রাস পায়। তবে, PFHxA নিয়ন্ত্রক নজরদারি থেকে মুক্ত নয়, যেমনটি নীচের কমপ্লায়েন্স বিভাগে আলোচনা করা হয়েছে। যেসব ক্রেতা C6 পণ্য সংগ্রহ করেন, তাদের জন্য Skyguard C6-C8 Waterproofer-এর মতো ফর্মুলেশনগুলো সেলুলোজ এবং সিন্থেটিক উভয় ফাইবারের ক্ষেত্রেই জল ও তেল প্রতিরোধের পাশাপাশি ভালো ওয়াশ ফাস্টনেস প্রদান করে। এগুলো সাধারণত ১০ থেকে ৪০ গ্রাম/লিটার ডোজে প্রয়োগ করা হয় এবং PFOS, PFOA বা APEO ছাড়াই উৎপাদিত হয়। C0 DWR কী? C0 বলতে ফ্লোরিন-মুক্ত জলরোধী রসায়নকে বোঝায়। ফ্লুরোকার্বন সাইড চেইনের পরিবর্তে, C0 ফিনিশগুলো একটি হাইড্রোফোবিক ফাইবার পৃষ্ঠ তৈরি করতে ডেনড্রাইমার, মোম বা পলিউরেথেন-ভিত্তিক পলিমারের উপর নির্ভর করে। এই সিস্টেমগুলি সাধারণত ২০ থেকে ২৫ মিলিজুল/বর্গমিটার পৃষ্ঠশক্তিতে পৌঁছায়, যা জলকে কার্যকরভাবে বিকর্ষণ করার জন্য যথেষ্ট হলেও সাধারণত শক্তিশালী তেল বিকর্ষণ ক্ষমতা প্রদানের জন্য যথেষ্ট নয়। C0 ফিনিশের চাহিদা দ্রুত বাড়ছে কারণ এতে PFAS-সম্পর্কিত কোনো পরিপালন ঝুঁকি নেই, যা নিয়ন্ত্রক পরিধি প্রসারিত হওয়ার সাথে সাথে প্রতি বছর আরও গুরুত্বপূর্ণ হয়ে উঠছে। স্কাইগার্ড ফ্লুরিন-ফ্রি ওয়াটারপ্রুফার লাইনের মতো পণ্যগুলো প্রয়োজনীয় স্থায়িত্বের উপর নির্ভর করে প্রায় ১০ থেকে ৮০ গ্রাম/লিটার হারে প্রয়োগ করা হয়, এতে কোনো APEO থাকে না এবং এটি এমন সব কাপড়ের জন্য তৈরি যেখানে তেল-প্রতিরোধক ক্ষমতা একটি কার্যকরী প্রয়োজন নয়; যার মধ্যে রয়েছে বেশিরভাগ বাইরের পোশাক, গৃহস্থালির বস্ত্র এবং ফ্যাশনের ব্যবহার। মূল কাঠামোগত পার্থক্য বৈশিষ্ট্য C6 (ফ্লুরোকার্বন) C0 (ফ্লুরিন-মুক্ত) পৃষ্ঠ শক্তি আনুমানিক প্রায় ১২ মিলি জুল/বর্গমিটার। ২০ থেকে ২৫ mJ/m² জলরোধী ক্ষমতা চমৎকার ভালো থেকে চমৎকার তেলরোধী ক্ষমতা হ্যাঁ সীমিত বা নেই PFAS উপাদান উপস্থিত (PFHxA-ভিত্তিক) নেই সাধারণ কিউরিং তাপমাত্রা ১৫০ থেকে ১৬০°C ১৬০ থেকে ১৮০°C কার্যকারিতার তুলনা জল এবং তেলরোধী ক্ষমতা যেখানে জলরোধী ক্ষমতার পাশাপাশি তেল, গ্রিজ বা জৈব দাগ প্রতিরোধের প্রয়োজন হয়, যেমন মেশিনের তেলে উন্মুক্ত কাজের পোশাক বা খাদ্য-সংলগ্ন অ্যাপ্রন, সেখানে C6 ফিনিশগুলি মানদণ্ড হিসাবে বিবেচিত হয়। বিশুদ্ধ জলরোধী ক্ষমতার ক্ষেত্রে C0 ফিনিশগুলো বেশিরভাগ ব্যবধান কমিয়ে এনেছে, এবং সাম্প্রতিক অনেক ফর্মুলেশন প্রমিত জলরোধী পরীক্ষায় C6-এর সমতুল্য ফলাফল অর্জন করেছে। তবে, তেল-ভিত্তিক দাগের ক্ষেত্রে C0 ফিনিশ এখনও যথেষ্ট কার্যকর নয়। স্থায়িত্ব এবং ধৌত প্রতিরোধ ক্ষমতা: উভয় রাসায়নিকই কাপড়ে প্রথম প্রয়োগের সময় ভৌত অধিশোষণের উপর নির্ভর করে, এবং বারবার ধৌতকরণ ও ডিটারজেন্টের সংস্পর্শে এই বন্ধন ক্রমশ দুর্বল হয়ে পড়ে। একটি ক্রসলিংকিং এজেন্ট DWR পলিমার চেইনগুলোকে একে অপরের সাথে এবং ফাইবারের পৃষ্ঠের সক্রিয় গ্রুপগুলোর সাথে আবদ্ধ করার মাধ্যমে ধৌতকরণ স্থায়িত্ব বাড়ায়, যা একটি শিথিলভাবে শোষিত আবরণকে রাসায়নিকভাবে নোঙর করা আবরণে রূপান্তরিত করে। উদাহরণস্বরূপ, সাইলিক ক্রস-লিঙ্কিং এজেন্ট একই দ্রবণে জলরোধী উপাদানের ১০ থেকে ৩০ শতাংশ পরিমাণে প্রয়োগ করা হয়, এতে কোনো APEO, PFOA, PFOS বা ফর্মালডিহাইড থাকে না এবং এটি C6 ও ফ্লোরিন-মুক্ত উভয় সিস্টেমের সাথেই সামঞ্জস্যপূর্ণ। ফলে, যখন কোনো ফিনিশকে ২০ বা তার বেশি শিল্প বা ঘরোয়া ধোলাই চক্র সহ্য করতে হয়, তখন এটি একটি কার্যকরী সংযোজন হিসেবে কাজ করে। শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শানুভূতি: C0 এবং C6 উভয় ফিনিশই সুতার মধ্যকার ফাঁকা স্থান পূরণ না করে তন্তুর উপরিভাগে প্রলেপ দেয়, তাই সঠিক মাত্রায় প্রয়োগ করলে এর শ্বাসপ্রশ্বাসযোগ্যতা সাধারণত অক্ষুণ্ণ থাকে। দুটি কারণ প্রায়শই এই ভারসাম্যকে নষ্ট করে: ফিনিশের অতিরিক্ত প্রয়োগ, যা সুতার মধ্যকার ছিদ্রপথ আংশিকভাবে বন্ধ করে দিতে পারে এবং কাপড়ের বুনন শক্ত করে তোলে; এবং বাথের ঘনত্বের অসমতা, যা কাপড়ের প্রস্থ জুড়ে নির্দিষ্ট কিছু স্থানে অতিরিক্ত ফিনিশের উপস্থিতি তৈরি করে। C0 ফিনিশকে C6-এর জলরোধী ক্ষমতার সমতুল্য করতে কখনও কখনও সামান্য বেশি পরিমাণে প্রয়োগের প্রয়োজন হয়, যা একটি নরম ও শ্বাসপ্রশ্বাসযোগ্য ফলাফল বজায় রাখার জন্য প্রয়োগের সঠিকতা এবং বাথের সমরূপতাকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে। বৈশ্বিক নিয়ন্ত্রক প্রেক্ষাপট: REACH এবং ইইউ বিধিনিষেধ। ইইউ, REACH Annex XVII-এর অধীনে টেক্সটাইলে PFAS নিয়ন্ত্রণ করে। C6 রসায়নের অবক্ষয়জাত পদার্থ PFHxA-এর উপর একটি নিষেধাজ্ঞা ২০২৬ সাল থেকে ইইউ এবং ইইএ-তে কার্যকর হচ্ছে, এবং বৃহত্তর PFAS পরিবারকে অন্তর্ভুক্ত করে একটি ব্যাপকতর নিষেধাজ্ঞা বর্তমানে ইউরোপীয় রাসায়নিক সংস্থা কর্তৃক মূল্যায়ন করা হচ্ছে। ইইউ বাজারের জন্য পণ্য সংগ্রহকারী ক্রেতা এবং ব্র্যান্ডগুলোর উচিত C6-কে একটি দীর্ঘমেয়াদী নিরাপদ বিকল্প হিসেবে না দেখে, বরং ক্রমবর্ধমান নিয়ন্ত্রক চাপের অধীনে থাকা একটি রাসায়নিক হিসেবে বিবেচনা করা এবং এর সর্বশেষ পরিধি ও সময়সীমার জন্য ECHA-এর PFAS সংক্রান্ত নিয়ন্ত্রক আপডেটগুলো পর্যবেক্ষণ করা। মার্কিন অঙ্গরাজ্যের প্রবিধান শুধু ইইউ-এর মধ্যেই সীমাবদ্ধ নয়। মার্কিন যুক্তরাষ্ট্রের দুটি রাজ্য ইতোমধ্যে বস্ত্র ও পোশাকের জন্য নির্দিষ্ট PFAS বিধিনিষেধ কার্যকর করেছে: ক্যালিফোর্নিয়ার AB 1817 আইন অনুযায়ী, ১ জানুয়ারী, ২০২৫ থেকে ইচ্ছাকৃতভাবে যোগ করা ১০০ পিপিএম মোট জৈব ফ্লোরিনের বেশি PFAS যুক্ত নতুন বস্ত্র সামগ্রীর উৎপাদন, বিতরণ এবং বিক্রয় নিষিদ্ধ করা হয়েছে, যা ১ জানুয়ারী, ২০২৭ থেকে কমে ৫০ পিপিএম হবে। প্রচণ্ড বর্ষার জন্য বহিরাঙ্গনের পোশাকের মেয়াদ ১ জানুয়ারী, ২০২৮ পর্যন্ত বাড়ানো হয়েছে। সম্পূর্ণ প্রয়োজনীয়তাগুলো বিলের আনুষ্ঠানিক পাঠে উল্লেখ করা হয়েছে। নিউ ইয়র্ক পরিবেশ সংরক্ষণ আইন § ৩৭-০১২১ নতুন পোশাক বিক্রয় নিষিদ্ধ করে।

আরও অন্বেষণ করুন »
রাজকীয় নীল নাইলন কাপড়ের রোল তৈরি হয়ে গেছে।

নাইলন রঞ্জনের ত্রুটি: কারণ এবং প্রক্রিয়াগত সমাধান

সূচিপত্র নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ অসম শেড এবং স্কিটারিনেস লিস্টিং এবং ব্যারে রিং, টিপি, এবং ফ্রস্টি এফেক্ট প্রতিটি ত্রুটির পেছনের তিনটি চালিকাশক্তি পিএইচ প্রোফাইল হিটিং রেট এবং স্ট্রাইক জোন রিটার্ডার নির্বাচন এবং ডোজ লক্ষণ অনুযায়ী সমস্যা সমাধান নাইলন ডাইং-এর জন্য স্কাইকেম সলিউশন প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী নাইলন অ্যাসিড ডাইং-এর জন্য কোন পিএইচ সবচেয়ে ভালো? আমার নাইলনের রঙ অসমানভাবে হয় কেন? রিটার্ডার কীভাবে অসম রঞ্জন প্রতিরোধ করে? নাইলন কত তাপমাত্রায় রং করা উচিত? নাইলন দ্রুত আঘাত হানে। অ্যাসিড ডাই মিনিটের মধ্যেই এর অ্যামিনো গ্রুপের সাথে বন্ধন তৈরি করে, তাই সামান্য ত্রুটিপূর্ণ প্রক্রিয়ার কারণে রঙটি সমান হওয়ার আগেই একটি অসম শেড স্থায়ী হয়ে যেতে পারে। নাইলনের উপর দাগ, হেলে পড়া, ব্যারে এবং ছোপ ছোপ ও অমসৃণ পৃষ্ঠের মতো সমস্যাগুলো প্রায় সবসময়ই তিনটি নিয়ন্ত্রণযোগ্য উপাদানের কোনো একটির কারণে হয়ে থাকে: পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেম। এই নিবন্ধে আলোচনা করা হয়েছে কীভাবে প্রতিটি ত্রুটি শনাক্ত করতে হয় এবং এর পুনরাবৃত্তি রোধ করার জন্য প্রক্রিয়ায় কী কী পরিবর্তন আনতে হবে। নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ। কোনো ত্রুটি সঠিকভাবে চিহ্নিত করাই তা সমাধানের প্রথম ধাপ। নিচের তিনটি প্যাটার্ন নাইলনে যা যা দেখা যায় তার বেশিরভাগই অন্তর্ভুক্ত করে, এবং প্রতিটিই একটি ভিন্ন মূল কারণ নির্দেশ করে। অসম রঙ এবং অমসৃণতা হলো একটি ব্যাপক বিভাগ: কাপড়ের সর্বত্র রঙের ছোপ, দাগ বা সামঞ্জস্যহীনতা। স্কিটারিনেস হলো এরই একটি আরও সুনির্দিষ্ট রূপ, যা একটি ছোপ ছোপ ও দানাদার চেহারা তৈরি করে, যেখানে পাশাপাশি থাকা ফিলামেন্টগুলো ভিন্ন ভিন্ন হারে রঞ্জক শোষণ করে। এটাই সবচেয়ে স্পষ্ট লক্ষণ যে, তন্তু স্থিতিশীল হওয়ার আগেই রঞ্জকটি দ্রুত বসে গিয়েছিল। লিস্টিং এবং ব্যারে লিস্টিং হলো কাপড়ের প্রস্থ বরাবর এক পাশ থেকে কেন্দ্র অথবা সেলভেজ থেকে মাঝখান পর্যন্ত রঙের তারতম্য। ব্যারে কোর্স বা পিকের সাথে চলমান অনুভূমিক বার বা রেখা হিসাবে প্রদর্শিত হয়। স্কিটারিনেস থেকে এই দুটিকে যা আলাদা করে তা হলো এর বিন্যাস: লিস্টিং এবং ব্যারে একটি নির্দিষ্ট প্রস্থ বা দৈর্ঘ্য বরাবর দিক অনুসরণ করে, অপরদিকে স্কিটারিনেস এলোমেলোভাবে ছড়িয়ে পড়ে। রিং, টিপি এবং ফ্রস্টি এফেক্টস: রিং ডাইং এবং টিপি ডাইং হলো সম্পর্কিত কিন্তু স্বতন্ত্র পেনিট্রেশন ফল্ট, এবং এদের মধ্যে পার্থক্য নিরূপণ করা জরুরি। রিং ডাইং তন্তুর প্রস্থচ্ছেদ বরাবর ঘটে: রঞ্জক বাইরের আবরণে ঘনীভূত থাকে এবং কখনও পুরোপুরি মজ্জায় ছড়িয়ে পড়ে না, তাই কাটা তন্তুর ফ্যাকাশে বা সাদা কেন্দ্রের চারপাশে একটি রঙিন বলয় দেখা যায়, যদিও এর উপরিভাগ সম্পূর্ণ রঞ্জিত বলে মনে হয়। টিপি ডাইং হলো দৈর্ঘ্যের দিক থেকে এক ধরনের পার্থক্য, যেখানে কোনো ফিলামেন্ট বা স্টেপল ফাইবারের অগ্রভাগ তার মূল অংশের চেয়ে বেশি বা কম রঞ্জক শোষণ করে। এর কারণ সাধারণত এই যে, অগ্রভাগের তাপীয় ইতিহাস বা পৃষ্ঠতলের অবস্থা ফাইবারের বাকি অংশের চেয়ে ভিন্ন হয়। তুষারময় প্রভাব কোনো নির্দিষ্ট নকশার পরিবর্তে সামগ্রিকভাবে একটি ফ্যাকাশে ও বিবর্ণ পৃষ্ঠতল হিসেবে প্রকাশ পায়। তিনটি ক্ষেত্রেই মূল সমস্যাটি একই, আর তা হলো রঞ্জক পদার্থ তন্তুর মধ্যে পুরোপুরি প্রবেশ করেনি, যদিও দূর থেকে রঙটি প্রায় মানসম্মত মনে হয়। প্রতিটি ত্রুটির পেছনের তিনটি কারণ: নাইলনের বেশিরভাগ শেডিং ত্রুটি মূলত পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেমের একসঙ্গে কাজ না করে একে অপরের বিরুদ্ধে কাজ করার ফলেই ঘটে থাকে। নীচের প্রতিটি লিভারে এর কার্যপ্রণালী, সাধারণ বিকল হওয়ার ধরণ এবং সমাধান সম্পর্কে আলোচনা করা হয়েছে। pH প্রোফাইল: একটি অম্লীয় দ্রবণে, নাইলনের পলিমার শৃঙ্খলের প্রান্তে থাকা অ্যামিনো গ্রুপগুলি একটি প্রোটন গ্রহণ করে ধনাত্মক চার্জযুক্ত হয়ে ওঠে, অন্যদিকে অ্যাসিড ডাই অণুতে থাকা সালফোনেট গ্রুপগুলি ঋণাত্মক চার্জ বহন করে। তারা দুজন একে অপরের প্রতি আকৃষ্ট হয় এবং তাদের মধ্যে বন্ধন গড়ে ওঠে। pH নির্ধারণ করে এই স্থানগুলোর মধ্যে কতগুলো সক্রিয় থাকবে, রঞ্জক পদার্থটি কত দ্রুত সেখানে পৌঁছাবে এবং পৌঁছানোর পর কতটা দৃঢ়ভাবে লেগে থাকবে। সবচেয়ে সাধারণ প্রক্রিয়াগত ত্রুটি হলো দ্রবণের pH খুব বেশি বা খুব তাড়াতাড়ি কমিয়ে ফেলা। পণ্যগুলি সমানভাবে ভেজানো এবং সঞ্চালনের আগেই যদি দ্রবণটি অম্লীয় হয়ে যায়, তবে রঞ্জক তাড়াহুড়ো করে বসে যায় এবং দাগ বা অমসৃণতা তৈরি করে, যা নির্দিষ্ট তাপমাত্রায় রাখলেও ঠিক করা যায় না। চক্র চলাকালীন পিএইচ খুব বেশি হয়ে গেলে বা এর তারতম্য ঘটলে বিপরীত সমস্যা দেখা দেয়: আর্দ্রতা শোষণ দুর্বল হয় এবং ছায়ার গভীরতা এক ব্যাচ থেকে অন্য ব্যাচে পরিবর্তিত হয়। বিভিন্ন শ্রেণীর অ্যাসিড ডাইয়ের জন্য ভিন্ন ভিন্ন pH পরিসীমা প্রয়োজন হয়: লেভেলিং ডাই: মোটামুটি pH ৫.৫ থেকে ৭.০, যা ডাইকে স্থানান্তরিত হতে এবং নিজে থেকে সংশোধন হওয়ার সুযোগ দেয়। মিলিং ডাই (উল ডাইংয়ের পরিভাষা থেকে নেওয়া একটি শ্রেণিবিভাগ, তবে নাইলনের ক্ষেত্রেও এটি একটি প্রচলিত পদ্ধতি): মোটামুটি pH ৪.০ থেকে ৫.০, যা আরও গভীর শেড এবং শক্তিশালী ওয়েট ফাস্টনেস প্রদান করে, এবং এতে প্রসেসের তারতম্যের সুযোগ কম থাকে। এই পরিসীমাগুলো হলো প্রাথমিক ধারণা মাত্র। ডাই সরবরাহকারীর টেকনিক্যাল ডেটা শিট এবং নিজস্ব ল্যাবে পরীক্ষার ফলাফলের সাথে মিলিয়ে এগুলো নিশ্চিত করুন, এবং কখনোই উলের রেসিপি হুবহু ব্যবহার করবেন না, কারণ সেখানে ডাই লেভেলিং ও মিলিংয়ের জন্য পিএইচ (pH) স্কিমটি বিপরীত দিকে কাজ করে। নাইলনের ক্ষেত্রেও একই সতর্কতা প্রযোজ্য: একই pH এবং তাপমাত্রার পরিস্থিতিতে নাইলন ৬ এবং নাইলন ৬,৬ ভিন্নভাবে রঙ ধারণ করতে পারে ও গঠিত হতে পারে, এবং যাচাইবিহীন রেসিপি অনুযায়ী সাবস্ট্রেট বা ডাই সরবরাহকারী পরিবর্তন করা হলো রঙের তারতম্যের একটি সাধারণ ও পরিহারযোগ্য কারণ। বাল্ক পর্যায়ে পাঠানোর আগে, ফাইবারের ধরন বা ডাইয়ের উৎসের যেকোনো পরিবর্তন নতুন করে ল্যাবে ডুবিয়ে ও পরীক্ষামূলকভাবে চালিয়ে নিশ্চিত করুন। এর সমাধান হলো একটি একক লক্ষ্যমাত্রার পরিবর্তে একটি পুনরাবৃত্তিযোগ্য pH বক্ররেখা। একটি ধীর-কার্যকরী অ্যাসিড ডোনার যা তাপমাত্রা বাড়ার সাথে সাথে ধীরে ধীরে pH কমায়, তা স্ট্রাইককে আকস্মিক না করে নিয়ন্ত্রিত রাখে এবং চক্রের ভুল সময়ে ম্যানুয়ালি ডোজ দেওয়ার অনিশ্চয়তা দূর করে। উত্তাপের হার এবং স্ট্রাইক জোন তাপমাত্রা নির্ধারণ করে যে রঞ্জকটি কখন এবং কত দ্রুত সরবে। নাইলনের ক্ষেত্রে, বেশিরভাগ শোষণ একটি নির্দিষ্ট তাপমাত্রার পরিসরে ঘটে, সাধারণত ৭০ থেকে ৯০ ডিগ্রি সেলসিয়াস তাপমাত্রায়, যেখানে তন্তুর গঠন খুলে যায় এবং রঞ্জক দ্রুত প্রবেশ করে। নাইলনে ডাই করার স্থান সীমিত, এবং পরিস্থিতি অনুকূল হওয়ামাত্রই অ্যাসিড ডাই প্রায় সঙ্গে সঙ্গেই সেগুলোর সাথে বন্ধন তৈরি করে; স্ট্রাইক জোনের মধ্যে দিয়ে খুব দ্রুত ডাই প্রয়োগ করলে তা অসমভাবে বসে যায় এবং পরে তা সমান হওয়ার কোনো সুযোগ পায় না। ধর্মঘটের প্রথম দশ থেকে পনেরো মিনিটই মূলত পুরো ব্যাচের ফলাফল নির্ধারণ করে দেয়। উপরের ডায়াগ্রামটি দেখায় যে একটি সাধারণ চক্র জুড়ে এই প্রক্রিয়াটি কীভাবে সম্পন্ন হয়: একটি সমতল সিক্তকরণ ও সঞ্চালন পর্যায়, একটি নিয়ন্ত্রিত ক্রমবৃদ্ধি যা ৭০ থেকে ৯০° সেলসিয়াস স্ট্রাইক জোনের মধ্য দিয়ে ধীর হয়ে আসে, স্থানান্তর ও সমতাকরণের জন্য স্ফুটনার কাছাকাছি একটি স্থিতাবস্থা, এবং একটি নিয়ন্ত্রিত শীতলীকরণ। আঘাত হানার আগেই প্রস্তুতি শুরু হয়: প্রথমে সম্পূর্ণ ও সমানভাবে ভেজানো এবং নিয়মিত রক্ত ​​সঞ্চালন নিশ্চিত করুন। একটি নিয়ন্ত্রিত হারে তাপমাত্রা বৃদ্ধি করুন, যা প্রায়শই প্রতি মিনিটে ১°C-এর কাছাকাছি থাকে এবং ৭০ থেকে ৯০°C পর্যন্ত পৌঁছানোর সময় আরও ধীর গতিতে চলে।

আরও অন্বেষণ করুন »

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।

প্রকল্পের মূল্য উদ্ধৃতি নিন

অনুগ্রহ করে প্রয়োজনীয়তা, দেশ এবং আবেদন প্রক্রিয়া সম্পর্কে আমাদের জানান।

উপরে যান
ই-মেইল WhatsApp

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।