Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt verin

Silikon Yumuşatıcı Problemleri: Sararma, Lekeler ve Hidrofilite Kaybının Nedenleri ve Çözümleri

Silikon yumuşatıcılar, tekstil fabrikalarında en yaygın kullanılan terbiye kimyasalları arasında yer alır ve kumaşa kazandırdıkları pürüzsüz doku, dökümlülük ve dayanıklılık nedeniyle değerlidir. Ancak üretim hattında gerçek baş ağrılarına da neden olabilirler. Beyaz eşyalarda sararma, dolgu işleminden sonra oluşan yağlı lekeler, beklenmedik renk değişimleri ve ani su emme kaybı, dünya çapında terbiyeciler, boyacılar ve kalite ekipleri tarafından dile getirilen en yaygın şikayetler arasındadır.

Bu sorunların neredeyse tamamı, az sayıda temel nedene dayanmaktadır: alt tabaka için yanlış silikon kimyası, zayıf emülsiyon stabilitesi, yanlış banyo koşulları veya kimyanın sınırlarını aşan kürleme parametreleri. Temel lif ve polimer davranışı anlaşıldığında, bu sorunların çoğu daha iyi bir ürün seçimi, küçük bir işlem ayarlaması veya dolgu aşamasında daha sıkı kalite kontrolü ile önlenebilir. Bu makale, her bir sorunu sırayla ele alarak, nedenlerini ve nasıl önleneceğini veya düzeltileceğini açıklamaktadır.

Beyaz tekstil ürünlerinde silikon yumuşatıcı apre uygulaması.

Sararma Sorunları

Silikon bazlı yumuşatıcılarla ilgili en sık bildirilen şikayetlerden biri sararmadır, özellikle de hafif bir renk değişiminin bile hemen fark edildiği beyaz ve pastel renkli kumaşlarda bu durum daha belirgindir.

Yaygın sebepler

Sararmanın çoğu silikon polimerindeki amin içeriğinden kaynaklanır. Amino modifiye silikonlar, amin gruplarının lif yüzeyine güçlü bir şekilde bağlanması nedeniyle mükemmel yumuşaklık sağlar, ancak aynı gruplar kimyasal olarak reaktiftir ve oksidasyona yatkındır. Birkaç koşul sorunu daha da kötüleştirir:

  • Banyo suyundaki demir veya diğer geçiş metallerinden kaynaklanan kirlenme
  • Ağartma işleminden kalan artık klor
  • Yumuşatıcıda kullanılan ham maddelerin düşük kaliteli veya tutarsız olması.

Isı ve Kürleme Etkileri

Kumaşın sararması genellikle ancak gerdirme işleminden geçtikten sonra görünür hale gelir. Kürleme sırasında serbest amin gruplarının termal oksidasyonu, sarı renkten sorumlu bileşikler olan kromoforları oluşturur ve bu etki, kürleme sıcaklıkları belirli silikon yumuşatıcı ve kumaş için önerilen aralığı aştığında daha belirgin hale gelir.

İkinci ve daha az belirgin bir mekanizma ise gaz solmasıdır; bazen NOx sararması olarak da adlandırılan bu durumda, atmosferik azot oksitler depolama veya taşıma sırasında amin gruplarıyla reaksiyona girer. Bu, herhangi bir ısıya maruz kalmadan da gerçekleşebilir; bu nedenle kumaş, üretim hattından çıktıktan haftalar sonra, fabrika bir sonraki siparişe geçtikten çok sonra bile sararabilir.

Önleme İpuçları

Kumaşın parlaklığını korumak için yapılacak birkaç küçük ayarlama oldukça işe yarar:

  • Hafif ve beyaz eşyalar için daha düşük amin değerine sahip bir yumuşatıcı seçin.
  • Kürleme sıcaklığını ve bekleme süresini tedarikçinin önerdiği aralıkta tutun.
  • Metal iyon kirliliğini azaltmak için demineralize su kullanın.
  • Uzun mesafelerde depolanacak veya gönderilecek ürünler için antioksidan ekleyin veya saf amino silikon yerine blok silikon kullanın.

Pamuk örnekleri, kürleme sonrası sararma açısından karşılaştırılmıştır.

Sararmış Kumaşın Onarımı

Sararma meydana geldikten sonra seçenekler sınırlıdır. Hafif vakalar bazen peroksit veya indirgeyici ağartıcı işlemiyle iyileştirilebilir, ancak bu kumaş mukavemeti açısından bazı riskler taşır ve her zaman önce bir numune üzerinde test edilmelidir. Çoğu durumda, daha güvenilir çözüm, olaydan sonra düzeltmek yerine bir sonraki partide önlem almaktır; bu nedenle ürün seçimi ve süreç kontrolü önceden çok önemlidir.

Sebeb olmak Önerilen Düzeltme
Yüksek amin değerli silikon Düşük amin değerine sahip veya silikonu bloke eden bir yumuşatıcıya geçin.
Aşırı kürleme sıcaklığı Stener sıcaklığını ve bekleme süresini tedarikçinin talimatlarına göre azaltın.
Metal iyon kirliliği Demineralize veya yumuşatılmış proses suyu kullanın.
Depolama ile ilgili gaz solması Havalandırmayı iyileştirin, depolama süresini kısaltın, antioksidan koruma ekleyin.

Sararma direncinin öncelikli olduğu kumaşlar için Sylic F3575 Yumuşak ve Pürüzsüz Silikon Yağı, %64 ila %66 katı madde içeriğine sahip, yüksek konsantrasyonlu, kendiliğinden emülsifiye olan bir silikon yağıdır. Düşük sararma, yüksek banyo stabilitesi ve uyumluluğu için formüle edilmiştir. Kürleme boyunca parlaklığını koruması gereken pamuk, polyester ve karışım kumaşlar için uygundur; genellikle dolgu malzemesinde 5 ila 20 g/L veya egzoz boyamasında %1 ila %5 oranında uygulanır.

Lekeler ve Düzensiz Birikimler

Yumuşatıcı uygulamasından sonra oluşan yağlı görünümlü lekeler veya düzensiz yamalar can sıkıcıdır çünkü genellikle kumaş kuruduktan sonra ortaya çıkarlar, bu da sorunun sürecin geç bir aşamasında fark edilmesi anlamına gelir.

Dengesiz silikon emülsiyonu polyesterde lekelenmeye neden olur.

Lekelerin Nedenleri

Lekeler genellikle emülsiyon stabilitesinin zayıf olmasından kaynaklanır. Banyodaki silikon parçacıkları çok büyük olduğunda veya emülsiyon mekanik kesme, çalkalama veya sıcaklık değişimleri altında bozulduğunda, yağ fazı ayrılır ve lifler boyunca eşit şekilde yayılmak yerine kumaş yüzeyine düzensiz bir şekilde birikir.

Emülsiyon Kararlılığı

Bir emülsiyonun kalıplama işlemi boyunca ne kadar stabil kalacağını etkileyen çeşitli banyo koşulları vardır:

  • Katyonik silikon emülsiyonları için pH değeri genellikle zayıf asidik aralıkta olmalıdır.
  • Su sertliği ve elektrolit içeriği, her ikisi de yüksek seviyelerde emülsiyonu dengesizleştirebilir.
  • Karıştırma sırası önemlidir, çünkü kimyasalların banyoya yanlış sırayla eklenmesi, kumaş pedin içine girmeden önce erken birleşmeye neden olabilir.

Önleme Teknikleri

Yumuşatıcıyı banyoya girmeden önce önceden seyreltmek, konsantreyi doğrudan eklemek yerine, emülsiyonun eşit şekilde dağılması için zaman tanır ve lekelenmeye karşı en etkili önlemdir. Bunun ötesinde, banyo sıcaklığını sabit tutmak ve su sertliğini kontrol etmek riski azaltır ve uzun süreli kullanımlarda banyoyu periyodik olarak filtrelemek, emülsiyon bozulmasının erken belirtilerini kumaşta görünmeden önce yakalamaya yardımcı olur. Polimer yapısında yerleşik emülgatör grupları taşıyan kendiliğinden emülsifiye olan silikon yağları, basit karıştırma ile daha eşit şekilde dağılır ve lekelenmenin tekrarlayan bir sorun olduğu durumlarda iyi bir seçenektir.

Sorun Giderme Adımları

Lekeler oluşursa, öncelikle banyoda gözle görülür yağ ayrışması veya görünüm değişikliği olup olmadığını kontrol edin. Karıştırma sırasını gözden geçirmek, doğru seyreltme oranının kullanıldığını doğrulamak ve su sertliğini test etmek hızlı teşhis adımlarıdır. Sorun birden fazla partide devam ederse, genellikle yumuşatıcı kimyası ile yerel su veya kumaş koşulları arasında bir uyumsuzluğa işaret eder; bu durumda ürünün yeniden formüle edilmesi veya teknik destek faydalı olur.

Sylic F3230 Hidrofilik Blok Silikon Yumuşatıcı (CY-4881) , %48 ila %50 katı içeriğe sahip katyonik üç bileşenli bir blok kopolimer olup, dolgu silindirinde yapışkanlık bırakmadan yağ ve silikon lekelerinin oluşmasını önlemek için tasarlanmıştır. Ayrıca asit, alkali ve yüksek sıcaklığa karşı dirençlidir, bu da onu tekrarlayan lekelenme sorunlarıyla uğraşan fabrikalar için sağlam bir seçenek haline getirir; genellikle dolgu malzemesinde 10 ila 30 g/L veya egzoz boyamasında %3 ila %5 oranında kullanılır.

Yumuşatma Sonrası Renk Değişimi

Yumuşatma işleminden sonra ortaya çıkan renk değişimi, yani boyalı kumaşın gözle görülür şekilde daha açık, daha koyu görünmesi veya beklenenden farklı bir alt ton alması, boya kimyası ve terbiye kimyasının kesiştiği noktada yer aldığı için teşhis edilmesi en zor sorunlardan biridir.

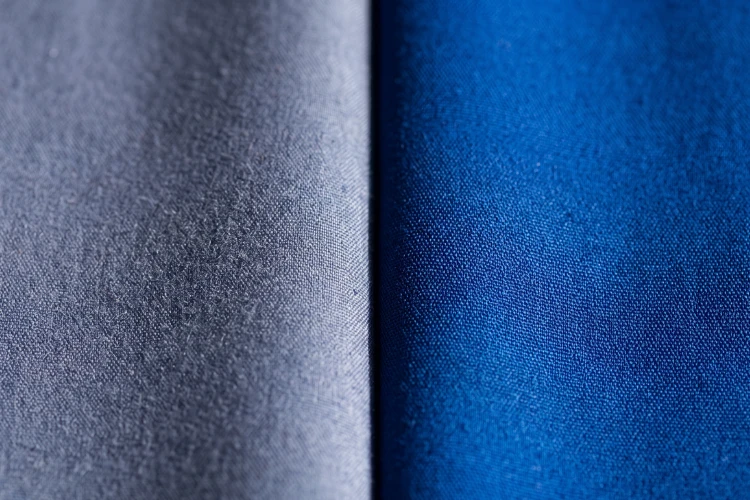
Lacivert pamuklu kumaş örnekleri, renk tonu farklılıklarını ortaya koyuyor.

Renk Değişiminin Nedenleri

Renk değişimi optik bir etki veya gerçek bir kimyasal etki olabilir. Silikon yumuşatıcılar, elyaf yüzeyini fiziksel olarak kaplar; bu da ışığın kumaştan yansıma şeklini değiştirir ve gerçek bir boya kaybı olmasa bile renklerin daha soluk veya kaymış görünmesine neden olabilir. Diğer durumlarda ise değişim gerçektir: bazı yumuşatıcı ve boya kombinasyonları tam olarak uyumlu değildir ve yumuşatıcı, boya banyosunda hala mevcut olan sabitlenmemiş boya molekülleri veya yardımcı kimyasallarla etkileşime girebilir.

Boya Uyumluluğu

Katyonik yumuşatıcılar, kumaş üzerinde kalıntı boya veya yardımcı madde bulunduğunda reaktif veya direkt boyalar gibi anyonik boyalarla reaksiyona girebilir ve bazen bölgesel renk değişimine veya hatta banyoda çökelmeye neden olabilir. Bu risk, kumaş boyamadan sonra iyice durulanmadığında veya yumuşatıcı, önceden uyumluluk kontrolü yapılmadan aynı banyoda diğer terbiye kimyasallarıyla birleştirildiğinde artar.

Renk Tonu Değişimini En Aza İndirme

Seri üretime başlamadan önce yapılacak kısa bir kontrol listesi, gölge sorunlarının çoğunu erken aşamada tespit etmeye yardımcı olur:

  • Tam ölçekli üretime geçmeden önce küçük bir laboratuvar denemesi yapın.
  • Yumuşatma işlemine başlamadan önce kumaşın nötr pH değerine ve düşük boya kalıntısı seviyesine kadar durulandığından emin olun.
  • Yumuşatıcının iyonikliğini kullanılan boya sınıfıyla eşleştirin.
  • Yumuşatıcıyı aynı banyoda diğer son işlem yardımcı maddeleriyle birleştirdiğinizde uyumluluğu mutlaka doğrulayın.

Kimyasallar arasındaki etkileşimler, renk tonuyla ilgili şikayetlerin yaygın ve genellikle gözden kaçan bir nedenidir; bu nedenle, önceden birkaç dakikalık laboratuvar testi yapmak, bitmiş bir partiyi yeniden işlemekten neredeyse her zaman daha ucuzdur.

Hidrofilikliğin Kaybı

Yumuşatma işleminden sonra pürüzsüz bir his veren ancak suyu iyi emmeyen kumaşlar, özellikle havlular, spor giyim ve diğer nem yönetimi gerektiren tekstil ürünleri için yaygın bir şikayettir.

Pamuklu havlu kumaşın su emiciliği karşılaştırılmıştır.

Emicilik Neden Düşer?

Silikon yumuşatıcılar, lif yüzeyinin etrafında ince bir film oluşturarak etki gösterir. Bu film, yumuşak ve pürüzsüz bir dokunuş hissi yaratır, ancak aynı zamanda lifin nemi emme ve uzaklaştırma özelliğini de engeller. Hidrofilik modifikasyon içermeyen saf silikon yağları, özellikle daha yüksek uygulama konsantrasyonlarında, emicilik üzerinde en belirgin etkiye sahip olma eğilimindedir.

Yumuşaklık ve Emicilik Arasında Denge Kurmak

Çoğu uygulamada amaç silikon filmi tamamen ortadan kaldırmak değil, suyun hala geçebileceği şekilde tasarlamaktır. Bu genellikle dozajı azaltmak yerine polimer yapısı aracılığıyla sağlanır, çünkü dozajı çok fazla azaltmak, kumaşın başlangıçta elde edilme amacı olan yumuşaklığı ortadan kaldırır.

Hidrofilik Yumuşatıcı Seçenekleri

Blok silikon yumuşatıcılar, aynı polimer zincirinde polisiloksan segmentlerini hidrofilik polieter segmentleriyle birleştirerek bu denge sorununu doğrudan çözüyor. Polieter segmentleri, nemin lif yüzeyinden geçmesi için kanallar sağlarken, silikon segmentleri de terbiyecilerin beklediği yumuşak dokunuş hissini sunuyor. Bu yapı, blok silikonları havlular, spor giyim ve hem konforun hem de emiciliğin korunması gereken her türlü kumaş için standart tercih haline getiriyor.

Yumuşatıcı Tipi Yumuşaklık hidrofiliklik Tipik Kullanım
Amino silikon Çok yüksek Değiştirilmediği sürece düşük seviyede. Dokunun öncelikli olduğu giyim ve ev tekstili ürünleri.
Blok silikon Yüksek İyi Havlular, spor giyim, nem emici kumaşlar

Sylic F3410 Blok Silikon Yağı (CY-4867) , %91 ila %92 katı madde içeriğine ve zayıf katyonik ila iyonik olmayan karaktere sahip bu blok kopolimer yapısı üzerine inşa edilmiştir. %25'lik bir emülsiyona seyreltildiğinde, düşük sararma ve çeşitli banyo pH seviyelerinde istikrarlı performans ile birlikte iyi bir hidrofilite sunarak, emiciliğin korunmasının bir proje gereksinimi olduğu durumlarda uygun bir seçim haline gelir.

Uygulama için En İyi Uygulamalar

Ürün seçiminin ötesinde, birkaç temel süreç ilkesi yukarıda ele alınan dört sorunun da önlenmesine yardımcı olur.

Doğru Dozaj ve Seyreltme

Tedarikçinin önerdiği dozaj aralığını takip etmek, tüm kumaş türlerinde standart bir konsantrasyon kullanmaktan daha önemlidir. Aşırı dozaj, sararma, lekelenme ve su tutma özelliğinin kaybı riskini artırırken, yetersiz dozaj ise istenen dokunma hissini sağlamaz.

Dolgu ve Kurutma Parametreleri

Islak emme, sıkıştırma basıncı, kuruma sıcaklığı ve kürlenme süresi gibi parametrelerin tümü, yumuşatıcının teknik veri sayfasındaki ayarlarla karşılaştırılmalı ve önceki ürün için kullanılan ayarlarla bırakılmamalıdır. İyi formüle edilmiş bir yumuşatıcı bile, kuruma ve kürlenme profili tasarlandığı amaca uymuyorsa düşük performans gösterebilir.

Kalite Kontrol Testi

Ölçek büyütmeden önce birkaç şeyi doğrulamak, bu makalede ele alınan sorunların çoğunu önlemeye yardımcı olur:

  • Seri üretime geçmeden önce laboratuvar ölçeğinde bir deneme yapın.
  • Beklenen çalışma süresi boyunca banyo stabilitesini kontrol edin.
  • Üretim partisi başlamadan önce, işlem görmüş kumaşın rengi, dokusu ve emiciliği test edilmelidir.

Sylic F3500 Silikon Yumuşatıcı (CY-463G), genel proses stabilitesine öncelik veren fabrikalar için uygundur. 5.5 ila 6.5 ​​arasındaki banyo pH değeri, daha önce stabil katyonik emülsiyonlar için önerilen zayıf asidik aralıkta yer alır ve düşük köpürme ile düşük sararma özelliklerini birleştirir.

Renk haslığı ve sararma gibi görünüm değişiklikleri, genellikle AATCC tarafından yayınlananlar gibi birçok fabrika ve alıcının dahili kalite spesifikasyonlarını belirlerken referans aldığı standartlaştırılmış endüstri test yöntemleri kullanılarak değerlendirilir .

Sonuç

Sararma, lekeler, renk değişimi ve su tutmama özelliğinin kaybı gibi sorunların hepsinin belirlenebilir temel nedenleri vardır ve neredeyse her durumda çözüm, sorun oluştuktan sonra sorun gidermeye çalışmak yerine, yumuşatıcı kimyasını kumaşa ve uygulama yöntemine uygun hale getirmekle başlar:

  • Düşük amin değeri veya blok silikon kimyası, sararma riskini azaltır.
  • Stabil emülsiyonlar ve doğru seyreltme, lekelenmeyi önler.
  • Seri üretime geçmeden önce yapılan laboratuvar denemeleri, renk tonuyla ilgili beklenmedik sorunlara karşı koruma sağlar.
  • Hidrofilik blok silikonlar, emiciliğin en çok ihtiyaç duyulduğu yerlerde emiciliği korur.

Dozajı, kürleme parametrelerini ve banyo koşullarını en başından doğru ayarlamak, şikayetlerin büyük çoğunluğunu nihai ürün aşamasına ulaşmadan önce çözer.

SSS

Silikon bazlı yumuşatıcıların kumaşı sarartmasına ne sebep olur?

Sararma genellikle silikon polimerindeki amin içeriğiyle ilişkilidir; bu amin, kürleme sırasında ısı altında oksitlenebilir veya depolama sırasında atmosferik gazlarla reaksiyona girebilir. Düşük amin değerine sahip veya blok silikon yumuşatıcı seçmek ve kürleme sıcaklığını kontrol etmek, riski önemli ölçüde azaltır.

Yumuşatıcı uygulamasından sonra lekelerin oluşmasını nasıl önleyebilirim?

Lekeler en sık olarak, sert su, sıcaklık değişimleri veya yanlış karıştırma sırası nedeniyle banyoda kararsız bir emülsiyonun parçalanmasından kaynaklanır. Yumuşatıcıyı doğru şekilde önceden seyreltmek, su sertliğini kontrol etmek ve kendiliğinden emülsiyonlaşan bir ürün kullanmak, emülsiyonun tüm işlem boyunca kararlı kalmasına yardımcı olur.

Kumaş yumuşatıldıktan sonra neden renk değiştirir?

Renk değişimi, silikon filmin ışık yansımasını değiştirmesinden kaynaklanan görsel bir etki olabileceği gibi, yumuşatıcı ile kumaşta hala mevcut olan artık boya veya yardımcı maddeler arasında gerçek bir kimyasal etkileşimden de kaynaklanabilir. Yumuşatma işleminden önce kumaşın nötr, düşük artık boya durumuna kadar durulandığını doğrulamak için küçük bir laboratuvar denemesi yapmak, sürprizlerden kaçınmaya yardımcı olur.

Yumuşatıcı kullandıktan sonra su tutma özelliğini nasıl geri kazandırabilirim?

Emicilik önemli ölçüde azaldığında, kumaşın yüzeyini yıpratmadan eski haline getirmek zordur; bu nedenle bir sonraki partide önlem almak daha pratik bir yoldur. Hidrofilik blok silikon yumuşatıcıya geçmek, kumaşın nem emiciliğini korurken yumuşaklığı da muhafaza eder.


Daha fazla okuma:

  1. İyonik Tekstil Yumuşatıcı Çeşitleri
  2. Yumuşatıcı pulunu soğuk suda eritin.

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

Solvent bazlı boyaların plastik, mürekkep ve kaplamalardaki uygulamaları.

Plastikler, mürekkepler ve kaplamalar için doğru solvent bazlı boya nasıl seçilir?

İçindekiler Solvent Boyalar Nelerdir? Pigmentler Yerine Solvent Bazlı Boyalar Neden Kullanılır? Solvent Boya Seçiminde Temel Faktörler: Çözünürlük, Isı Direnci, Işık Haslığı, Göç Direnci. Uygulamaya Göre Solvent Boya Seçimi: Plastikler, Baskı Mürekkepleri, Kaplamalar. Önerilen Solvent Boya Sınıfları. Sıkça Sorulan Sorular: Solvent boyalar ve pigmentler aynı formülasyonda birleştirilebilir mi? Gravür ve flekso baskı mürekkepleri için hangi çözücüler uygundur? Termal kararlılık nasıl test edilir? Ambalajlarda boya göçüne ne sebep olur? Bu kılavuz, formülasyon uzmanlarının belirli bir solvent sistemine, işlem sıcaklığına ve son kullanım uygulamasına uygun doğru kaliteyi seçebilmeleri için plastikler, baskı mürekkepleri ve kaplamalar için solvent bazlı boyaları çözünürlük, ısı direnci, ışık haslığı ve göç performansı açısından karşılaştırmaktadır. Solvent Boyalar Nelerdir? Çözücü boyalar, moleküler düzeyde ana ortamda tamamen çözünen renklendiricilerdir ve plastiklere, baskı mürekkeplerine ve kaplamalara karakteristik şeffaflık, parlaklık ve tutarlı renk tonu kazandırırlar. Plastikler, baskı mürekkepleri veya kaplamalar için solvent bazlı boya seçimi üç pratik soruya dayanır: taşıyıcı sistemde temiz bir şekilde çözünür mü, gerekli işlem sıcaklığında dayanır mı ve ürün sevk edildikten sonra yerinde kalır mı? Pigmentler Yerine Solvent Bazlı Boyalar Neden Kullanılır? Pigmentler, ışığı dağıtan parçacık süspansiyonları oluşturur; bu da şeffaf kısımlarda bulanıklığa ve renk yoğunluğunda eşitsizliğe yol açabilir. Çözücü bazlı boyalar, bulundukları ortamda tamamen çözünerek ince filmlerde veya hafif renkli plastiklerde bile net ve canlı renkler üretir. Şeffaflık ve renk yoğunluğunun opaklıktan daha önemli olduğu uygulamalar için, örneğin şeffaf plastik bileşenler, esnek ambalaj mürekkepleri veya ahşap boyaları gibi, solvent bazlı boyalar genellikle daha uygun bir seçimdir. Solvent Boya Seçiminde Temel Faktörler Bir solvent boya türünün belirli bir uygulamada beklendiği gibi performans gösterip göstermeyeceğini belirleyen en sık görülen dört faktör şunlardır: taşıyıcı sistemde çözünürlük, işlem sırasında ısıya dayanıklılık, son kullanımda ışık haslığı ve ürün hizmete girdikten sonra migrasyona karşı direnç. Çözünürlük: Solvent bazlı boyalar, ancak formülatörün halihazırda kullandığı taşıyıcı maddede tamamen çözündüklerinde istenen performansı gösterirler. Kullanılan çözücü karışımıyla uyumluluk, nihai üründeki renk yoğunluğunu ve berraklığını belirler. Ketonlar ve Esterler. MEK ve aseton gibi ketonlar, etil asetat ve bütil asetat gibi esterlerle birlikte, gravür ve flekso baskı mürekkeplerinde yaygın olarak kullanılan taşıyıcı maddelerdir. Bu sistemler için formüle edilmiş solvent bazlı boyalar genellikle hızlı çözünür ve minimum kalıntı bırakır, bu da tutarlı baskı yoğunluğunu destekler. Aromatik Hidrokarbonlar. Toluene ve ksilen, endüstriyel kaplamalarda ve bazı eski mürekkep sistemlerinde yaygın olarak kullanılmaya devam etmektedir. Aromatik hidrokarbonlardaki çözünürlük, keton veya ester sistemlerine kıyasla boya kimyaları arasında daha fazla değişiklik gösterebilir; bu nedenle her bir kalite, çözücü sınıfına göre uyumlu olduğu varsayılmak yerine, belirli taşıyıcıya karşı kontrol edilmelidir. Alkoller. Etanol ve izopropanol, çeşitli kaplamalarda ve düşük VOC içeren formülasyonlarda yer almaktadır. Alkol bazlı sistemlerde çözücü boyaların çözünürlüğü genel olarak daha sınırlıdır; bu nedenle, bir not belirlemeden önce teyit edilmesi gereken ilk özelliklerden biridir. Çözünürlük, yalnızca çözücü sınıfına değil, her bir boya kimyasına göre değiştiğinden, bir formülasyonu kesinleştirmeden önce boyanın çözünürlük profilini tam olarak kullanılan taşıyıcı çözücüye karşı doğrulamak önemlidir. Isı direnci: İşlem sıcaklığı, aksi takdirde benzer olan iki solvent bazlı boya arasında genellikle belirleyici faktördür. Termal kararlılık büyük ölçüde temel boya kimyasına bağlıdır ve yanlış seçim, erime işlemi veya kürleme sırasında renk kaymasına, gaz oluşumuna veya berraklığın azalmasına yol açabilir. Antrakinon Boyaları. Birçok antrakinon bazlı solvent boyası mükemmel termal kararlılık sunar ve genellikle polikarbonat ve ABS gibi yüksek sıcaklık gerektiren plastik uygulamaları için tercih edilir; ancak kesin termal tavan, kaliteye göre değişir ve her bir boya için ayrı ayrı doğrulanmalıdır. Azo Boyaları. Azo bazlı çözücü boyalar, antrakinon türlerine göre genellikle daha düşük bir termal tavan değerine sahiptir ve genellikle polistiren gibi düşük sıcaklıkta işlemeye uygundur. Uygulamanın uzun süreli ısıya maruz kalmasını gerektirmediği durumlarda genellikle daha uygun maliyetli bir seçenektirler. Özellikler Antrakinon Boyalar Azo Boyalar Tipik ısı tavanı Genellikle daha yüksek, ancak kaliteye göre değişir Genellikle daha düşük, ancak kaliteye göre değişir Işık haslığı Genellikle üstün UV direnci Kısa süreli veya iç mekan kullanımı için yeterli Yaygın reçineler Polikarbonat, ABS Polistiren Göreceli maliyet Daha yüksek Daha düşük Işık Haslığı Işık haslığı, bir rengin UV veya uzun süreli ışık maruziyetine karşı ne kadar iyi solmaya direndiğini ölçer. Antrakinon boyaları genellikle üstün ışık haslığı sunar ve dış mekan veya uzun süreli maruz kalma uygulamaları için daha uygundur, azo boyaları ise genellikle kısa süreli veya iç mekan kullanımı için yeterlidir. Dış mekanlarda uzun süre kullanılacak kaplamalar ve plastikler için, ışık haslığı ayrı bir husus olarak değil, ısı direnciyle birlikte değerlendirilmesi gereken önemli bir özelliktir. Göç Direnci: Renkli bir plastik, film veya kaplama, zaman içinde başka bir malzemeyle doğrudan veya dolaylı temas halinde kaldığında göç endişe kaynağı haline gelir. Boyanın yayılması, bitişik katmanlara, ambalaj içeriğine veya çevredeki yüzeylere bulaşarak hem görünümü hem de bazı durumlarda yasal uyumluluğu etkileyebilir. Moleküler Ağırlık ve Göç. Molekül ağırlığı daha yüksek ve temas ettikleri ortamda çözünürlüğü daha düşük olan çözücü bazlı boyalar genellikle daha iyi göç direnci gösterirler. Bu durum, özellikle çok katmanlı plastik filmlerde veya ambalaj yapılarında önem taşır; çünkü katmanlar arasındaki boya hareketi zamanla renk bozulmasına veya lekelenmeye yol açabilir. Test Koşulları. Göç davranışı, nihai ürünün gerçekte maruz kalacağı sıcaklık ve nem koşulları altında değerlendirilmelidir. Oda sıcaklığında ölçülen sonuçlar, daha sıcak depolama veya taşıma ortamlarındaki performansı güvenilir bir şekilde tahmin etmez; bu nedenle, bir notun kesinleştirilmesinden önce gerçek dünya koşullarında test yapılması şarttır. Gıda ile temas edecek ambalajlar için göç testleri genellikle, gıda ile temas için tasarlanmış plastik malzemelere ilişkin AB yönetmeliği gibi yerleşik çerçevelere göre değerlendirilir. Renklendiriciler genellikle bu yönetmeliğin özel madde listesinin dışında kalır, ancak yine de genel güvenlik gerekliliklerine tabidirler; bu nedenle, iç göç limitlerini belirlerken bu, yararlı bir referans noktası olmaya devam etmektedir. Çözünürlük, ısı, ışık ve göç gereksinimleri belirlendikten sonra, doğru çözücü boya, kullanılacağı özel uygulamaya da bağlıdır. Plastik işleme sektöründe yaygın olarak kullanılan reçineler arasında polistiren, ABS, akrilik, polikarbonat ve PET bulunur. Solvent bazlı boyalar, özellikle şeffaf veya hafif renkli kısımlarda, pigmentlerin her zaman sağlayamadığı şeffaf ve homojen bir renklendirme sunar. Fleksografik, gravür baskı için baskı mürekkepleri,

Daha Fazlasını Keşfedin »
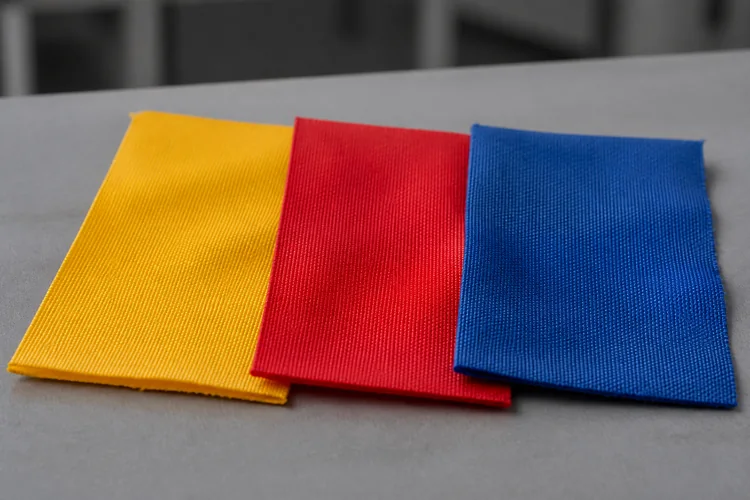
Birbiriyle uyumlu üç renkli asit boyası setini temsil eden sarı, kırmızı ve mavi naylon kumaş örnekleri.

Naylon Kumaşlarda Tutarlı Renk Tonları İçin Trikromatik Asit Boya Seçimi

İçindekiler Boyama Hızını Anlamak Boyama Hızını Etkileyen Faktörler Bir Kombinasyonda Boyama Hızlarının Eşleştirilmesi Boya Emiliminde pH'ın Rolü Boya Sınıfına Göre pH Aralıkları Boyama Sırasında pH Kontrolü Üç Renkli Boya Seçim Prensipleri Uyumlu Sarı, Kırmızı, Mavi Seçimi Naylon İçin Tipik Üç Renkli Asit Boya Kombinasyonları Açık Ton Üç Renkli Kombinasyon Koyu Ton Üç Renkli Kombinasyon Göç ve Birikme Özellikleri Ton Kaymasını Önleme Pratik Tarif Kılavuzları Laboratuvar Deneme Kontrol Listesi SSS Naylonda asit boyalarla düzensiz boyamaya ne sebep olur? pH kontrolü tekrarlanabilirliği nasıl etkiler? Üç renkli bir kombinasyonu güvenilir kılan nedir? Naylon boyama, hassasiyet gerektirir. Asit boyalar poliamid liflerle iyi bağlanır, ancak renk tutarlılığı, uygulama hızı, pH ve üç renkli kombinasyonların ne kadar yakından kontrol edildiğine bağlıdır. Herhangi bir değişkendeki küçük bir uyumsuzluk, tarif kağıt üzerinde doğru görünse bile, standarttan bir ton sapmaya neden olabilir. Bu makale, asit boya kombinasyonlarının naylon üzerinde uyumlu kalmasını sağlayan pratik faktörleri ayrıntılı olarak ele almaktadır. Boyanın liflere ne kadar hızlı geçtiğini anlamak: Boyanın liflere geçme hızı, boya banyosundan liflere ne kadar hızlı geçtiğini açıklar. Naylon üzerinde bu hız, boya yapısına, sıcaklık artışına ve alt tabaka üzerindeki mevcut boya bölgelerinin sayısına bağlıdır. Çabuk nüfuz eden bir boya, özellikle sık dokulu örme kumaşlarda veya yoğun ipliklerde, boya banyosu kumaşa tamamen nüfuz etmeden önce tükenirse, düzensiz renk oluşumuna neden olabilir. Boyanın naylona ne kadar hızlı tutunduğunu etkileyen üç değişken vardır: Moleküler boyut ve yapı: Daha küçük, daha hareketli moleküller daha kolay göç eder ve düzleşir, daha büyük veya daha doğrusal yapılar ise daha hızlı tutunur ancak sabitlendikten sonra daha az göç eder. Elektrolit konsantrasyonu: Banyodaki daha yüksek tuz seviyeleri, lif yüzeyinde iyonik rekabeti artırarak liflerin sertleşmesini yavaşlatır; bu durum düzleşmeye yardımcı olabilir ancak doğru şekilde dengelenmezse toplam tükenmeyi azaltabilir. Sıcaklık artış hızı: Çok hızlı ısınan bir sıcaklık artışı, boyanın sabitlemeden önce yayılması için çok az zaman tanır ve bu da ürünlerde çizgi veya kuyruk oluşma riskini artırır. Renk kombinasyonunda boyaların yapışma hızlarının eşleştirilmesi: Bir renk tonu elde etmek için boyaları birleştirirken, her bileşenin birbirine benzer yapışma hızına sahip olması gerekir. Karışımdaki boyalardan biri diğerlerinden belirgin şekilde daha hızlı etki ediyorsa, boyama işleminin ilk aşamalarına hakim olur ve banyo ilerledikçe rengi değiştirir. Bu, özellikle reçeteler yeni kombinasyonun tek tek boyalar olarak değil de bir sistem olarak nasıl davrandığı kontrol edilmeden ayarlandığında, naylon boyahanelerinde tekrarlanabilirlik sorunlarının en yaygın nedenlerinden biridir. Boyanın emiliminde pH'ın rolü: Asit boyalar, naylon lif üzerindeki amin gruplarıyla etkili bir şekilde bağlanabilmek için asidik bir banyoya ihtiyaç duyar. pH, kimyasal ortamı belirlemekten daha fazlasını yapar; boyanın ne kadar hızlı emildiğini ve boyama başladıktan sonra ne kadar düzeltme yapılabileceğini de belirler. Boya Sınıflarına Göre pH Aralığı Farklı asit boya sınıfları, belirli pH aralıklarında performans gösterecek şekilde formüle edilmiştir. Bu zaman aralığının dışında çalışmak, emilim hızını değiştirir ve renk haslığı özelliklerini etkileyebilir. Boya Sınıfı Tipik pH Aralığı Emilim Davranışı Düzleştirici asit boyalar pH 5 ila 6 Daha yavaş başlangıç, iyi göç, düzeltilmesi daha kolay Öğütücü asit boyalar pH 4.5 ila 5.5 Orta derecede başlangıç, düzensiz boyamada daha az toleranslı Metal kompleks asit boyalar pH 4 ila 5 Daha hızlı başlangıç, daha güçlü haslık, daha sıkı proses kontrolü gerekli Bu aralıklar başlangıç ​​referanslarıdır. Gerçek performans, kullanılan boya türüne, sıvı oranına ve makine tipine bağlıdır; bu nedenle, seri üretime geçmeden önce hedeflenen alt tabaka üzerinde laboratuvar onayı alınması gereklidir. Boyama sırasında pH'ı kontrol etmek: İşlem döngüsü boyunca pH'ı sabit tutmak, doğru başlangıç ​​noktasını belirlemek kadar önemlidir. Boyama sırasında pH değerinin yükselmesi, boyanın emilimini yavaşlatır ve rengin soluk veya düzensiz olmasına neden olabilir; öte yandan, pH değerindeki ani bir erken düşüş, boyanın doğru şekilde nüfuz etmesi için çok hızlı bir şekilde boyanın işlemesine yol açabilir. Tamponlama sistemleri ve kontrollü asit ilavesi, banyoyu baştan sona doğru aralıkta tutar. pH ve yapışma kontrolü için formüle edilmiş dengeleme maddeleri ve tamponlama yardımcıları, özellikle hızlı ilk yapışmaya eğilimli yapılarda, farklı kumaş yapıları ve makine koşullarında yapışma hızını dengelemeye yardımcı olur. Üç Renkli Boyama Prensipleri: Üç renkli boyama, küçük bir çalışma paletinden geniş bir renk yelpazesi oluşturmak için sarı, kırmızı ve mavi boya kullanır. Bu üç boyanın uyumluluğu, hem laboratuvarda hem de toplu üretimde elde edilecek renk tonlarının ne kadar tahmin edilebilir olacağını belirler. Uyumlu Sarı, Kırmızı, Mavi Seçimi: Kullanılabilir bir üç renkli set, benzer vuruş hızlarına, benzer pH duyarlılığına ve karşılaştırılabilir göç davranışına sahip olmalıdır. Toplam boya konsantrasyonu doğru olsa bile, uyumsuz bileşenler laboratuvar örnekleri ile üretim partileri arasında renk tonu farklılıklarına neden olabilir. Özellikle poliamid boyama için formüle edilmiş Skyacido Asit Boyaları, geniş bir renk yelpazesi ve güçlü renk tonu uyumluluğu sunarak, sarı, kırmızı ve mavi bileşenlerini tek tek renk tonuna göre seçmek yerine, koordineli bir set olarak eşleştirmeyi destekler. Aşağıdaki tablo, üç renkli bir set oluştururken her bir ana renk için nelerin kontrol edilmesi gerektiğini özetlemektedir: Bileşen Vuruş Oranı Kontrolü pH Hassasiyeti Göç Davranışı Sarı Tükenme eğrisini kırmızı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Kırmızı Tükenme eğrisini sarı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Mavi Tükenme eğrisini sarı ve kırmızı ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Bu karşılaştırmayı, toplu bir parti renk kayması gösterdikten sonra değil, laboratuvar daldırma geliştirme sırasında yapmak, uyumsuzlukları düzeltilmesi hala ucuzken yakalar. Naylon Boyamada Tipik Üç Renkli Asit Boya Kombinasyonları: Pratik naylon boyamada, üç renkli kombinasyonlar genellikle renk derinliği, katman oluşturma gereksinimi ve boyalar arasındaki uyumluluğa göre seçilir. Dengeli emilim, renk geçişi ve renk tonu tekrarlanabilirliğini sağlamak için açık ve koyu tonlar için farklı kombinasyonlar gerekebilir. Açık Tonlu Üç Renkli Kombinasyon: Açık ve orta tonlar için, mükemmel tesviye ve renk düzeltme yeteneği elde etmek amacıyla, iyi göç performansı ve orta düzeyde tutunma davranışı gösteren boyalar tercih edilir. Tipik bir açık renk kombinasyonu şunları içerebilir: Üç renkli pozisyon örneği Asit Boya Sarı Skyacido Yellow 199 Kırmızı Skyacido Red 337 Mavi Skyacido Blue 324 Bu kombinasyon iyi bir uyumluluk sağlar ve

Daha Fazlasını Keşfedin »
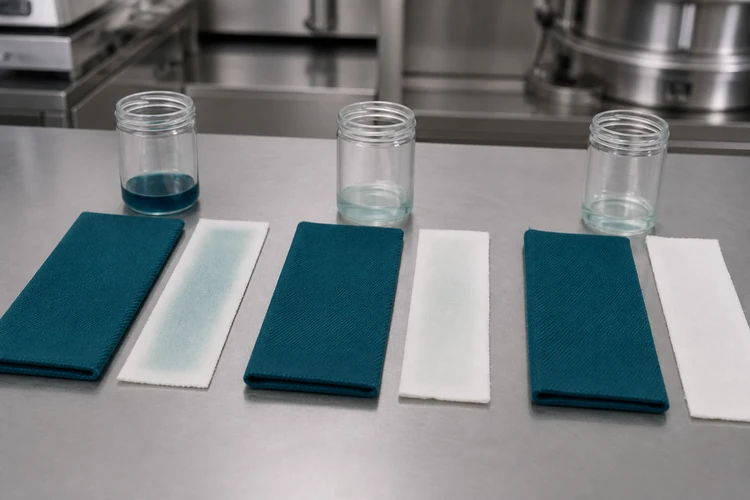
2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen proje gereksinimlerinizi, ülkenizi ve kullanım amacınızı bize bildirin.

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

Solvent bazlı boyaların plastik, mürekkep ve kaplamalardaki uygulamaları.

Plastikler, mürekkepler ve kaplamalar için doğru solvent bazlı boya nasıl seçilir?

İçindekiler Solvent Boyalar Nelerdir? Pigmentler Yerine Solvent Bazlı Boyalar Neden Kullanılır? Solvent Boya Seçiminde Temel Faktörler: Çözünürlük, Isı Direnci, Işık Haslığı, Göç Direnci. Uygulamaya Göre Solvent Boya Seçimi: Plastikler, Baskı Mürekkepleri, Kaplamalar. Önerilen Solvent Boya Sınıfları. Sıkça Sorulan Sorular: Solvent boyalar ve pigmentler aynı formülasyonda birleştirilebilir mi? Gravür ve flekso baskı mürekkepleri için hangi çözücüler uygundur? Termal kararlılık nasıl test edilir? Ambalajlarda boya göçüne ne sebep olur? Bu kılavuz, formülasyon uzmanlarının belirli bir solvent sistemine, işlem sıcaklığına ve son kullanım uygulamasına uygun doğru kaliteyi seçebilmeleri için plastikler, baskı mürekkepleri ve kaplamalar için solvent bazlı boyaları çözünürlük, ısı direnci, ışık haslığı ve göç performansı açısından karşılaştırmaktadır. Solvent Boyalar Nelerdir? Çözücü boyalar, moleküler düzeyde ana ortamda tamamen çözünen renklendiricilerdir ve plastiklere, baskı mürekkeplerine ve kaplamalara karakteristik şeffaflık, parlaklık ve tutarlı renk tonu kazandırırlar. Plastikler, baskı mürekkepleri veya kaplamalar için solvent bazlı boya seçimi üç pratik soruya dayanır: taşıyıcı sistemde temiz bir şekilde çözünür mü, gerekli işlem sıcaklığında dayanır mı ve ürün sevk edildikten sonra yerinde kalır mı? Pigmentler Yerine Solvent Bazlı Boyalar Neden Kullanılır? Pigmentler, ışığı dağıtan parçacık süspansiyonları oluşturur; bu da şeffaf kısımlarda bulanıklığa ve renk yoğunluğunda eşitsizliğe yol açabilir. Çözücü bazlı boyalar, bulundukları ortamda tamamen çözünerek ince filmlerde veya hafif renkli plastiklerde bile net ve canlı renkler üretir. Şeffaflık ve renk yoğunluğunun opaklıktan daha önemli olduğu uygulamalar için, örneğin şeffaf plastik bileşenler, esnek ambalaj mürekkepleri veya ahşap boyaları gibi, solvent bazlı boyalar genellikle daha uygun bir seçimdir. Solvent Boya Seçiminde Temel Faktörler Bir solvent boya türünün belirli bir uygulamada beklendiği gibi performans gösterip göstermeyeceğini belirleyen en sık görülen dört faktör şunlardır: taşıyıcı sistemde çözünürlük, işlem sırasında ısıya dayanıklılık, son kullanımda ışık haslığı ve ürün hizmete girdikten sonra migrasyona karşı direnç. Çözünürlük: Solvent bazlı boyalar, ancak formülatörün halihazırda kullandığı taşıyıcı maddede tamamen çözündüklerinde istenen performansı gösterirler. Kullanılan çözücü karışımıyla uyumluluk, nihai üründeki renk yoğunluğunu ve berraklığını belirler. Ketonlar ve Esterler. MEK ve aseton gibi ketonlar, etil asetat ve bütil asetat gibi esterlerle birlikte, gravür ve flekso baskı mürekkeplerinde yaygın olarak kullanılan taşıyıcı maddelerdir. Bu sistemler için formüle edilmiş solvent bazlı boyalar genellikle hızlı çözünür ve minimum kalıntı bırakır, bu da tutarlı baskı yoğunluğunu destekler. Aromatik Hidrokarbonlar. Toluene ve ksilen, endüstriyel kaplamalarda ve bazı eski mürekkep sistemlerinde yaygın olarak kullanılmaya devam etmektedir. Aromatik hidrokarbonlardaki çözünürlük, keton veya ester sistemlerine kıyasla boya kimyaları arasında daha fazla değişiklik gösterebilir; bu nedenle her bir kalite, çözücü sınıfına göre uyumlu olduğu varsayılmak yerine, belirli taşıyıcıya karşı kontrol edilmelidir. Alkoller. Etanol ve izopropanol, çeşitli kaplamalarda ve düşük VOC içeren formülasyonlarda yer almaktadır. Alkol bazlı sistemlerde çözücü boyaların çözünürlüğü genel olarak daha sınırlıdır; bu nedenle, bir not belirlemeden önce teyit edilmesi gereken ilk özelliklerden biridir. Çözünürlük, yalnızca çözücü sınıfına değil, her bir boya kimyasına göre değiştiğinden, bir formülasyonu kesinleştirmeden önce boyanın çözünürlük profilini tam olarak kullanılan taşıyıcı çözücüye karşı doğrulamak önemlidir. Isı direnci: İşlem sıcaklığı, aksi takdirde benzer olan iki solvent bazlı boya arasında genellikle belirleyici faktördür. Termal kararlılık büyük ölçüde temel boya kimyasına bağlıdır ve yanlış seçim, erime işlemi veya kürleme sırasında renk kaymasına, gaz oluşumuna veya berraklığın azalmasına yol açabilir. Antrakinon Boyaları. Birçok antrakinon bazlı solvent boyası mükemmel termal kararlılık sunar ve genellikle polikarbonat ve ABS gibi yüksek sıcaklık gerektiren plastik uygulamaları için tercih edilir; ancak kesin termal tavan, kaliteye göre değişir ve her bir boya için ayrı ayrı doğrulanmalıdır. Azo Boyaları. Azo bazlı çözücü boyalar, antrakinon türlerine göre genellikle daha düşük bir termal tavan değerine sahiptir ve genellikle polistiren gibi düşük sıcaklıkta işlemeye uygundur. Uygulamanın uzun süreli ısıya maruz kalmasını gerektirmediği durumlarda genellikle daha uygun maliyetli bir seçenektirler. Özellikler Antrakinon Boyalar Azo Boyalar Tipik ısı tavanı Genellikle daha yüksek, ancak kaliteye göre değişir Genellikle daha düşük, ancak kaliteye göre değişir Işık haslığı Genellikle üstün UV direnci Kısa süreli veya iç mekan kullanımı için yeterli Yaygın reçineler Polikarbonat, ABS Polistiren Göreceli maliyet Daha yüksek Daha düşük Işık Haslığı Işık haslığı, bir rengin UV veya uzun süreli ışık maruziyetine karşı ne kadar iyi solmaya direndiğini ölçer. Antrakinon boyaları genellikle üstün ışık haslığı sunar ve dış mekan veya uzun süreli maruz kalma uygulamaları için daha uygundur, azo boyaları ise genellikle kısa süreli veya iç mekan kullanımı için yeterlidir. Dış mekanlarda uzun süre kullanılacak kaplamalar ve plastikler için, ışık haslığı ayrı bir husus olarak değil, ısı direnciyle birlikte değerlendirilmesi gereken önemli bir özelliktir. Göç Direnci: Renkli bir plastik, film veya kaplama, zaman içinde başka bir malzemeyle doğrudan veya dolaylı temas halinde kaldığında göç endişe kaynağı haline gelir. Boyanın yayılması, bitişik katmanlara, ambalaj içeriğine veya çevredeki yüzeylere bulaşarak hem görünümü hem de bazı durumlarda yasal uyumluluğu etkileyebilir. Moleküler Ağırlık ve Göç. Molekül ağırlığı daha yüksek ve temas ettikleri ortamda çözünürlüğü daha düşük olan çözücü bazlı boyalar genellikle daha iyi göç direnci gösterirler. Bu durum, özellikle çok katmanlı plastik filmlerde veya ambalaj yapılarında önem taşır; çünkü katmanlar arasındaki boya hareketi zamanla renk bozulmasına veya lekelenmeye yol açabilir. Test Koşulları. Göç davranışı, nihai ürünün gerçekte maruz kalacağı sıcaklık ve nem koşulları altında değerlendirilmelidir. Oda sıcaklığında ölçülen sonuçlar, daha sıcak depolama veya taşıma ortamlarındaki performansı güvenilir bir şekilde tahmin etmez; bu nedenle, bir notun kesinleştirilmesinden önce gerçek dünya koşullarında test yapılması şarttır. Gıda ile temas edecek ambalajlar için göç testleri genellikle, gıda ile temas için tasarlanmış plastik malzemelere ilişkin AB yönetmeliği gibi yerleşik çerçevelere göre değerlendirilir. Renklendiriciler genellikle bu yönetmeliğin özel madde listesinin dışında kalır, ancak yine de genel güvenlik gerekliliklerine tabidirler; bu nedenle, iç göç limitlerini belirlerken bu, yararlı bir referans noktası olmaya devam etmektedir. Çözünürlük, ısı, ışık ve göç gereksinimleri belirlendikten sonra, doğru çözücü boya, kullanılacağı özel uygulamaya da bağlıdır. Plastik işleme sektöründe yaygın olarak kullanılan reçineler arasında polistiren, ABS, akrilik, polikarbonat ve PET bulunur. Solvent bazlı boyalar, özellikle şeffaf veya hafif renkli kısımlarda, pigmentlerin her zaman sağlayamadığı şeffaf ve homojen bir renklendirme sunar. Fleksografik, gravür baskı için baskı mürekkepleri,

Daha Fazlasını Keşfedin »
Birbiriyle uyumlu üç renkli asit boyası setini temsil eden sarı, kırmızı ve mavi naylon kumaş örnekleri.

Naylon Kumaşlarda Tutarlı Renk Tonları İçin Trikromatik Asit Boya Seçimi

İçindekiler Boyama Hızını Anlamak Boyama Hızını Etkileyen Faktörler Bir Kombinasyonda Boyama Hızlarının Eşleştirilmesi Boya Emiliminde pH'ın Rolü Boya Sınıfına Göre pH Aralıkları Boyama Sırasında pH Kontrolü Üç Renkli Boya Seçim Prensipleri Uyumlu Sarı, Kırmızı, Mavi Seçimi Naylon İçin Tipik Üç Renkli Asit Boya Kombinasyonları Açık Ton Üç Renkli Kombinasyon Koyu Ton Üç Renkli Kombinasyon Göç ve Birikme Özellikleri Ton Kaymasını Önleme Pratik Tarif Kılavuzları Laboratuvar Deneme Kontrol Listesi SSS Naylonda asit boyalarla düzensiz boyamaya ne sebep olur? pH kontrolü tekrarlanabilirliği nasıl etkiler? Üç renkli bir kombinasyonu güvenilir kılan nedir? Naylon boyama, hassasiyet gerektirir. Asit boyalar poliamid liflerle iyi bağlanır, ancak renk tutarlılığı, uygulama hızı, pH ve üç renkli kombinasyonların ne kadar yakından kontrol edildiğine bağlıdır. Herhangi bir değişkendeki küçük bir uyumsuzluk, tarif kağıt üzerinde doğru görünse bile, standarttan bir ton sapmaya neden olabilir. Bu makale, asit boya kombinasyonlarının naylon üzerinde uyumlu kalmasını sağlayan pratik faktörleri ayrıntılı olarak ele almaktadır. Boyanın liflere ne kadar hızlı geçtiğini anlamak: Boyanın liflere geçme hızı, boya banyosundan liflere ne kadar hızlı geçtiğini açıklar. Naylon üzerinde bu hız, boya yapısına, sıcaklık artışına ve alt tabaka üzerindeki mevcut boya bölgelerinin sayısına bağlıdır. Çabuk nüfuz eden bir boya, özellikle sık dokulu örme kumaşlarda veya yoğun ipliklerde, boya banyosu kumaşa tamamen nüfuz etmeden önce tükenirse, düzensiz renk oluşumuna neden olabilir. Boyanın naylona ne kadar hızlı tutunduğunu etkileyen üç değişken vardır: Moleküler boyut ve yapı: Daha küçük, daha hareketli moleküller daha kolay göç eder ve düzleşir, daha büyük veya daha doğrusal yapılar ise daha hızlı tutunur ancak sabitlendikten sonra daha az göç eder. Elektrolit konsantrasyonu: Banyodaki daha yüksek tuz seviyeleri, lif yüzeyinde iyonik rekabeti artırarak liflerin sertleşmesini yavaşlatır; bu durum düzleşmeye yardımcı olabilir ancak doğru şekilde dengelenmezse toplam tükenmeyi azaltabilir. Sıcaklık artış hızı: Çok hızlı ısınan bir sıcaklık artışı, boyanın sabitlemeden önce yayılması için çok az zaman tanır ve bu da ürünlerde çizgi veya kuyruk oluşma riskini artırır. Renk kombinasyonunda boyaların yapışma hızlarının eşleştirilmesi: Bir renk tonu elde etmek için boyaları birleştirirken, her bileşenin birbirine benzer yapışma hızına sahip olması gerekir. Karışımdaki boyalardan biri diğerlerinden belirgin şekilde daha hızlı etki ediyorsa, boyama işleminin ilk aşamalarına hakim olur ve banyo ilerledikçe rengi değiştirir. Bu, özellikle reçeteler yeni kombinasyonun tek tek boyalar olarak değil de bir sistem olarak nasıl davrandığı kontrol edilmeden ayarlandığında, naylon boyahanelerinde tekrarlanabilirlik sorunlarının en yaygın nedenlerinden biridir. Boyanın emiliminde pH'ın rolü: Asit boyalar, naylon lif üzerindeki amin gruplarıyla etkili bir şekilde bağlanabilmek için asidik bir banyoya ihtiyaç duyar. pH, kimyasal ortamı belirlemekten daha fazlasını yapar; boyanın ne kadar hızlı emildiğini ve boyama başladıktan sonra ne kadar düzeltme yapılabileceğini de belirler. Boya Sınıflarına Göre pH Aralığı Farklı asit boya sınıfları, belirli pH aralıklarında performans gösterecek şekilde formüle edilmiştir. Bu zaman aralığının dışında çalışmak, emilim hızını değiştirir ve renk haslığı özelliklerini etkileyebilir. Boya Sınıfı Tipik pH Aralığı Emilim Davranışı Düzleştirici asit boyalar pH 5 ila 6 Daha yavaş başlangıç, iyi göç, düzeltilmesi daha kolay Öğütücü asit boyalar pH 4.5 ila 5.5 Orta derecede başlangıç, düzensiz boyamada daha az toleranslı Metal kompleks asit boyalar pH 4 ila 5 Daha hızlı başlangıç, daha güçlü haslık, daha sıkı proses kontrolü gerekli Bu aralıklar başlangıç ​​referanslarıdır. Gerçek performans, kullanılan boya türüne, sıvı oranına ve makine tipine bağlıdır; bu nedenle, seri üretime geçmeden önce hedeflenen alt tabaka üzerinde laboratuvar onayı alınması gereklidir. Boyama sırasında pH'ı kontrol etmek: İşlem döngüsü boyunca pH'ı sabit tutmak, doğru başlangıç ​​noktasını belirlemek kadar önemlidir. Boyama sırasında pH değerinin yükselmesi, boyanın emilimini yavaşlatır ve rengin soluk veya düzensiz olmasına neden olabilir; öte yandan, pH değerindeki ani bir erken düşüş, boyanın doğru şekilde nüfuz etmesi için çok hızlı bir şekilde boyanın işlemesine yol açabilir. Tamponlama sistemleri ve kontrollü asit ilavesi, banyoyu baştan sona doğru aralıkta tutar. pH ve yapışma kontrolü için formüle edilmiş dengeleme maddeleri ve tamponlama yardımcıları, özellikle hızlı ilk yapışmaya eğilimli yapılarda, farklı kumaş yapıları ve makine koşullarında yapışma hızını dengelemeye yardımcı olur. Üç Renkli Boyama Prensipleri: Üç renkli boyama, küçük bir çalışma paletinden geniş bir renk yelpazesi oluşturmak için sarı, kırmızı ve mavi boya kullanır. Bu üç boyanın uyumluluğu, hem laboratuvarda hem de toplu üretimde elde edilecek renk tonlarının ne kadar tahmin edilebilir olacağını belirler. Uyumlu Sarı, Kırmızı, Mavi Seçimi: Kullanılabilir bir üç renkli set, benzer vuruş hızlarına, benzer pH duyarlılığına ve karşılaştırılabilir göç davranışına sahip olmalıdır. Toplam boya konsantrasyonu doğru olsa bile, uyumsuz bileşenler laboratuvar örnekleri ile üretim partileri arasında renk tonu farklılıklarına neden olabilir. Özellikle poliamid boyama için formüle edilmiş Skyacido Asit Boyaları, geniş bir renk yelpazesi ve güçlü renk tonu uyumluluğu sunarak, sarı, kırmızı ve mavi bileşenlerini tek tek renk tonuna göre seçmek yerine, koordineli bir set olarak eşleştirmeyi destekler. Aşağıdaki tablo, üç renkli bir set oluştururken her bir ana renk için nelerin kontrol edilmesi gerektiğini özetlemektedir: Bileşen Vuruş Oranı Kontrolü pH Hassasiyeti Göç Davranışı Sarı Tükenme eğrisini kırmızı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Kırmızı Tükenme eğrisini sarı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Mavi Tükenme eğrisini sarı ve kırmızı ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Bu karşılaştırmayı, toplu bir parti renk kayması gösterdikten sonra değil, laboratuvar daldırma geliştirme sırasında yapmak, uyumsuzlukları düzeltilmesi hala ucuzken yakalar. Naylon Boyamada Tipik Üç Renkli Asit Boya Kombinasyonları: Pratik naylon boyamada, üç renkli kombinasyonlar genellikle renk derinliği, katman oluşturma gereksinimi ve boyalar arasındaki uyumluluğa göre seçilir. Dengeli emilim, renk geçişi ve renk tonu tekrarlanabilirliğini sağlamak için açık ve koyu tonlar için farklı kombinasyonlar gerekebilir. Açık Tonlu Üç Renkli Kombinasyon: Açık ve orta tonlar için, mükemmel tesviye ve renk düzeltme yeteneği elde etmek amacıyla, iyi göç performansı ve orta düzeyde tutunma davranışı gösteren boyalar tercih edilir. Tipik bir açık renk kombinasyonu şunları içerebilir: Üç renkli pozisyon örneği Asit Boya Sarı Skyacido Yellow 199 Kırmızı Skyacido Red 337 Mavi Skyacido Blue 324 Bu kombinasyon iyi bir uyumluluk sağlar ve

Daha Fazlasını Keşfedin »
2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen gereksinimleri, ülkeyi ve başvuruyu bize bildirin.

En gidin
E-posta WhatsApp

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz