Egzoz boyama ve sürekli termosol boyama yöntemlerinin her ikisi de iyi boyanmış dispers boyalı polyester üretebilir. Ancak farklı ekonomik prensiplerle çalışırlar, farklı kumaşlara uygundurlar ve işlem siparişe uygun olmadığında farklı şekillerde başarısız olurlar.
Dispers Boyalarla Egzoz Boyama
Egzoz boyama, kumaşın bir boya banyosuna daldırıldığı ve boyanın zamanla yavaş yavaş sıvıdan liflere geçtiği bir parti işlemidir. Polyester için bu transfer, lif yapısını açmak ve boya moleküllerinin nüfuz etmesine izin vermek için yüksek sıcaklık ve basınca bağlıdır.
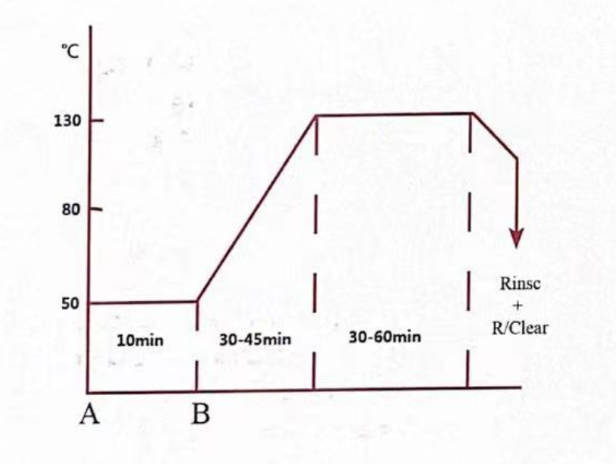
130°C'de HT/HP Boyama
Yüksek sıcaklık, yüksek basınç (HT/HP) boyama, polyester için endüstri standardı olan bir boyama yöntemidir. Kumaş, boya banyosu sıcaklığının 130°C'ye çıkarıldığı, kapalı ve basınçlı bir kapta işlenir. Bu sıcaklıkta, polyester polimer zincirleri gevşer ve genişler, böylece dispers boya moleküllerinin lifin iç kısmına derinlemesine yayılması için geçici bir alan oluşur.
Boyanın liflere tam olarak nüfuz etmesini sağlamak için sıcaklık genellikle 30 ila 60 dakika boyunca sabit tutulur, ardından banyo kademeli olarak soğutulur. Lif normal haline dönerken, boya polimer yapısının içine fiziksel olarak hapsolur. İşlem koşulları iyi kontrol edildiğinde, HT/HP boyama mükemmel renk oluşumu, güvenilir yıkama haslığı ve tutarlı renk tonu üretimi sağlar.
Taşıyıcı Boyama
Taşıyıcı boyama, 130°C koşullarına dayanamayan alt tabakalar için bir alternatiftir. Boya banyosuna kimyasal taşıyıcı maddeler eklenerek polyesterin atmosferik basınçta ve 95 ila 100°C sıcaklıklarda boyanması sağlanır. Bu taşıyıcılar lifi geçici olarak şişirir ve boyanın nüfuz etmesi için gereken aktivasyon enerjisini azaltır.
Karşılıklı dezavantajlar dikkat çekicidir:
- Birçok taşıyıcı acentesi çevresel ve iş sağlığı sorunlarını gündeme getiriyor.
- Süblimasyon haslığı genellikle HT/HP boyama yönteminin sağladığı haslıktan daha düşüktür.
- Bazı taşıyıcı maddeler, bitmiş kumaşta kalıcı sararma veya kokuya neden olur.
Bu nedenlerden dolayı, taşıyıcı boyama genellikle polyester/yün veya polyester/elastane yapılar gibi ısıya duyarlı karışımlar için kullanılır; bu tür karışımlarda yüksek sıcaklık/yüksek ısı koşulları elyafa zarar verir.

Ekipman
Polyester boyama işleminde en yaygın kullanılan makine tipleri şunlardır:
- Jet ve taşmalı boyama makineleri: Kumaşı kontrollü bir hızda sıvının içinden geçirir; taşma makineleri daha düşük gerilimde çalışır ve hassas örgüler ve esnek yapılar için oldukça uygundur.
- Işınlı boyama makineleri: Basınçlı bir kap içinde delikli bir kirişe sarılmış kumaş veya ipliğin işlenmesi; çözgü kirişleri ve mekanik karıştırmanın en aza indirilmesi gereken yapılar için tercih edilir.
- Jigger boyama makineleri: Açık genişlikte dokuma kumaşların işlenmesi; genellikle düz, açık genişlikte işlemenin tercih edildiği daha ağır dokuma kumaşlarda kullanılır.
İşlem parametreleri
| Parametre | Egzoz Boyama | Sürekli Boyama (Thermosol) |
| Tepe/sabitleme sıcaklığı | 130°C (HT/HP); 95–100°C (taşıyıcı) | 180-220 ° C |
| pH | 4.5-5.5 | Uygulanamaz (kuru işlem) |
| Zirve zamanı / bekleme süresi | 30 – 60 dakika | 30-90 saniye |
| Isıtma hızı | Dakikada 1–2°C | Uygulanamaz |
| Likör oranı | 1: 5 için 1: 20 | Uygulanamaz |
| Dolgu alımı | Uygulanamaz | 60-70% |
| Ön kurutma sıcaklığı | Uygulanamaz | 100-120 ° C |
| Göç inhibitörü dozu | Uygulanamaz | 5–20 g/L (ürüne bağlı) |
Egzoz boyama yönteminde, boya banyosunun pH'ı, boya dağılımının stabilitesini korumak ve ısıtma sırasında erken agregasyonu önlemek için asetik asit ile ayarlanır. Isıtma hızı, düzgünlük açısından özellikle kritiktir: çok hızlı bir sıcaklık artışı, banyo dengeye ulaşmadan önce düzensiz boya emilimine neden olabilir.
Sürekli boyama işleminde, kumaşın tüm genişliği boyunca tutarlı bir baskı basıncı, en kritik operasyonel gereksinimlerden biridir. Baskı basıncındaki herhangi bir yanal değişim, bitmiş kumaşta karşılık gelen bir renk tonu gradyanına neden olur.
Skycron® dispers boyaları, HT/HP ve taşıyıcı egzoz proseslerinde farklı sıcaklık profillerine ve haslık gereksinimlerine uyacak şekilde E tipi, SE tipi ve S tipi kaliteleri kapsar. Standart polyester, mikrofiber ve yüksek ışık haslığı gerektiren uygulamalar için mevcut kaliteler, geniş bir renk yelpazesinde güçlü ton tutarlılığı ve uyumluluk sunar.
Dispers Boyalarla Sürekli Boyama
Sürekli boyama, kumaşı kesintisiz bir sıra halinde bir dizi işlem ünitesinden geçirir. Kumaşı büyük bir boya banyosuna daldırmak yerine, boya kontrollü bir emme hızıyla bir pedleme aşamasından geçirilerek uygulanır ve ardından ısı ile sabitlenir. Sonuç, uzun kumaş serilerinde güçlü renk tutarlılığı ile birlikte, tükenme boyamasına göre önemli ölçüde daha yüksek verimliliktir.
Termosol İşlemi
Termosol işlemi, polyester için baskın sürekli boyama yöntemidir ve belirli bir sırayı takip eder:
- Kumaş, dağıtıcı boya, dağıtıcı maddeler ve göç önleyiciler içeren hazırlanmış bir boya çözeltisini emdiği bir presleme makinesinden geçer.
- Dolgulu kumaş, kontrollü bir sıcaklıkta nemi gidermek için ön kurutma ünitesinden geçirilir.
- Kumaş daha sonra bir termosol odasına girer ve burada 180-220°C sıcaklıkta 30 ila 90 saniye boyunca kuru ısı uygulanır.
Bu sıcaklıklarda, dispers boya molekülleri termal difüzyon yoluyla kumaş yüzeyinden doğrudan polyester lifine süblimleşir. Sabitleme sıvı su olmadan gerçekleştiği için, mekanizma temel olarak tükenme boyama yönteminden farklıdır. Her iki lif bileşeninin de tek geçişte boyandığı polyester-pamuk karışımları için, ped-buhar yöntemi bir alternatiftir; ancak saf polyester için Thermosol, dispers boyanın sabitlenmesinde önemli ölçüde daha iyi sonuçlar verir ve standart yaklaşım olarak kalır.
Ekipman
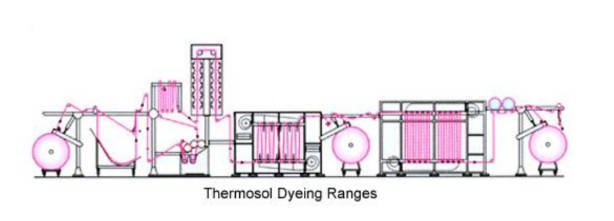
Standart bir Thermosol boyama serisi, sırasıyla aşağıdaki ünitelerden oluşmaktadır:
- Dolgu makinesi: Boya sıvısını kumaşın tüm genişliği boyunca kontrollü bir şekilde uygular.
- Ön kurutma bölümü: Kızılötesi veya sıcak hava kullanarak nemi giderirken boya geçişini de sınırlandırır.
- Termosol haznesi: Boya sabitleme için hassas sıcaklıkta kuru ısı uygular.
- Çok amaçlı banyo yıkama serisi: İndirgeme, temizleme, nötralizasyon ve durulama işlemlerini gerçekleştirir.
- Son kurutucu ve sarıcı: Kumaşın bir sonraki aşama için sarılmasından önce işlemi tamamlar.
Egzoz vs. Sürekli
Her iki işlem de yüksek kaliteli dispers boyalı polyester üretebilir, ancak farklı üretim ortamları için optimize edilmişlerdir.
Sabitleme Mekanizması ve Sıcaklık
İki işlem, boyayı temelde farklı mekanizmalarla sabitler. Egzoz boyama, ısı ve basınç altında konsantrasyon gradyanı ve termal enerji tarafından yönlendirilen sıvı bir sistem içindeki difüzyona dayanır. Termosol boyama ise, sabitleme adımında suyun kullanılmadığı kuru ısı süblimasyonuna dayanır. Bu ayrımın pratik sonuçları vardır:
- Egzoz boyama yöntemi, boya banyosu kimyasına, su kalitesine ve sıvı dolaşımına daha duyarlıdır.
- Termosol boyama, oda genişliği boyunca sıcaklık homojenliğine, kumaş gerilimine ve kurutma sırasında migrasyon kontrolüne daha duyarlıdır.
Üretim Hızı ve Minimum Hacim
Egzoz boyama işlemi partiler halinde yapılır. Her döngü ısıtma, en yüksek sıcaklıkta boyama, soğutma ve indirgeme temizleme işlemlerini içerir ve yüklemeden boşaltmaya kadar genellikle birkaç saat sürer. Sürekli boyama, sabit durumda saatte birkaç bin metre işleyebilir, ancak birinci kalite ürün olarak satılamayan kurulum miktarı gerektirdiğinden, kısa siparişler için pratik değildir.
Renk Tutarlılığı
Tükenme boyama yöntemi, tek bir parti içinde mükemmel bir tutarlılık sağlar; asıl zorluk, dikkatli reçete kontrolü ve doğru boya tartımı ile yönetilen partiden partiye varyasyondur. Sürekli boyamada, sabit durumlu bir çalışma sırasında genişlik ve uzunluk boyunca renk tonu tutarlılığı çok yüksektir ve ana risk noktaları her üretim çalışmasının başlangıç ve bitiş noktalarındadır.
| faktör | Egzoz Boyama | Sürekli Boyama (Thermosol) |
| Sabitleme mekanizması | Isı ve basınç altında suda difüzyon | Kuru ısıda termal süblimasyon |
| Sabitleme sıcaklığı | 130 ° C | 180-220 ° C |
| Üretim hızı | Parti parti | Yüksek verim |
| Uygun sipariş hacmi | Küçük ila orta ölçekli partiler | Büyük, uzun koşular |
| Renk tutarlılığı | Parti içinde mükemmel | Uzun mesafelerde mükemmel performans |
| Su tüketimi | Yüksek | Düşük |
| Enerji tüketimi | ılımlı | Yüksek |
| Gölge esnekliği | Yüksek | Düşük |
| Uygun kumaş türleri | Örgü, esnek, karmaşık yapılar | Düz dokumalar, sağlam yapılar |
İndirgeme Temizleme
Dağıtıcı Boyaların Buna İhtiyacı Neden Var?
Polyester, dispers boyalarla boyandıktan sonra, boyanın bir kısmı polimerin içine tamamen yayılmak yerine lif yüzeyinde kalır. Bu yüzey boyasının yapışma özelliği zayıftır ve şunlara katkıda bulunur:
- Zayıf yıkama dayanıklılığı
- Çamaşır yıkama sırasında bitişik kumaşların lekelenmesi
- Sürtünme dayanıklılığı azalmıştır.
- Kumaşın presleme, ısı sabitleme veya son kullanım sırasında ısıya maruz kalması durumunda süblimasyon sorunları ortaya çıkabilir.
İndirgeme temizleme, yüzey boyasını kimyasal olarak parçalayarak uzaklaştıran kimyasal bir son işlemdir. Hem egzoz hem de sürekli işlemlerde orta ila koyu dispers boyalı polyester için standart ve gerekli bir adımdır. Bu işlemin atlanması, kumaş boyahaneden çıktıktan sonra giderilmesi zor olan haslık sorunlarına yol açar.
Egzoz ve Sürekli İşlemlerdeki Proses Farklılıkları
Egzoz boyama yönteminde, indirgeme temizleme işlemi ana boyama ve soğutma döngüsünden sonra ayrı bir banyoda gerçekleştirilir. Kumaş, kontrollü bir pH ortamında yaklaşık 70 ila 80°C'de bir indirgeyici madde ile işlem görür ve ardından iyice durulanır. İşlem aynı boyama makinesinde gerçekleşir ve banyo, boyama ve temizleme işlemleri arasında boşaltılıp yeniden doldurulur.
Sürekli boyama işleminde, indirgeme temizleme işlemi, termosol sabitleme ünitesini takip eden yıkama aşamasına entegre edilmiştir. Kumaş, aynı kesintisiz üretim dizisinin bir parçası olarak, kontrollü sıcaklık ve bekleme süresinde indirgeme temizleme banyolarından geçer.
Sylic D2740 İndirgeyici Temizlik Maddesi, polyester ve polyester karışımlarının asit indirgeme yöntemiyle temizlenmesi için formüle edilmiştir. Tam bir banyo boşaltımı ve yeniden doldurma gerektirmeden orta ve açık tonlarda etkilidir ve geleneksel sodyum hidrosülfit bazlı maddelerin sararmaya veya lif hasarına neden olabileceği spandeks içeren yapılarla uyumludur.
Ana Yardımcılar
Hem egzoz hem de sürekli dispers boyama, boyanın davranışını stabilize eden, düzgünlüğü destekleyen ve nihai haslık performansını koruyan bir destekleyici kimyasal programa dayanır. Her işlev ve her işlem türü için doğru yardımcı maddeyi seçmek, boya seçiminin kendisi kadar önemlidir.
Dağıtıcı ve Düzleştirici Maddeler
Egzoz boyamada, dağıtıcı maddeler boya parçacıklarının yüksek sıcaklıkta banyo boyunca eşit şekilde dağılmasını sağlayarak, lekelenmeye veya düzensiz renk emilimine yol açan kümelenmeyi önler. Düzleştirici maddeler, boya emiliminin başlangıç hızını yavaşlatır ve kumaş yüzeyinde boya göçünü iyileştirerek, egzoz tamamlanmadan önce banyonun dengeye ulaşmasını sağlar.
Termosol boyamada, dağıtıcı maddeler uzun üretim süreçlerinde ped sıvısını stabilize eder ve boyanın merdanelerde veya ped banyosunda çökelmesini önler. Ped banyosundaki tutarsız boya dağılımı, kumaş uzunluğu boyunca renk tonu homojenliğini doğrudan etkiler.
Sylic® PES Boyama Yardımcı Maddeleri, polyester boyama için özel olarak geliştirilmiş, hem egzoz hem de termosol işlemleri için yüksek sıcaklıkta düzleştirme, dağıtma ve indirgeme temizleme işlevlerini kapsayan ürünleri içerir.
Göç Engelleyicileri
Göç inhibitörleri, sürekli Termosol işlemine özgüdür. Ön kurutma aşamasında, su buharlaşması, çözünmüş boyayı kumaş yüzeyine doğru taşıyan bir kılcal akış oluşturur; bu olaya boya göçü denir. Kontrol edilmezse, bu durum lif kesiti boyunca düzensiz boya dağılımına, yıkama haslığının azalmasına ve yüzey boyasının daha yüksek konsantrasyonuna yol açar.
Boya göçünü engelleyiciler, kurutma sırasında viskoziteyi artırmak ve boyanın hareketliliğini kısıtlamak için ped sıvısına eklenir. Yaygın türleri arasında sodyum aljinat ve sentetik polimer kıvamlaştırıcılar bulunur. Dozaj dikkatlice dengelenmelidir: aşırı viskozite, boyanın liflere nüfuzunu azaltabilir ve sonraki yıkama aşamasında işleme sorunları yaratabilir.
İndirgeme Temizleme Ajanları
Koyu renk tonları için, ISO 105-C06 dahil olmak üzere , ev ve ticari yıkamaya karşı renk haslığı gibi önemli tekstil test standartlarının gerektirdiği yıkama haslığı seviyelerine ulaşmak için indirgeme işlemi kritik öneme sahiptir. İndirgeme kimyasalı seçimi, renk tonu derinliğini, elyaf bileşimini ve elastan varlığını dikkate almalıdır. Geleneksel indirgeyici maddelerin elyaf bütünlüğünü veya görünümünü etkileyebileceği streç polyester yapılar için özel olarak formüle edilmiş maddeler tercih edilir.
ÖZET
Egzoz boyama, küçük partiler, esnek renk tonu programları ve örme veya streç polyester için uygundur. Sürekli termosol boyama, büyük hacimli dokuma polyester için verimlilik ve tutarlılık sağlar. Üretim gereksinimlerine uygun bir süreç, doğru yardımcı ve son işlem programıyla desteklenerek, yeniden işleme ihtiyacını azaltır ve haslık sonuçlarını iyileştirir. Ürün önerileri veya süreç desteği için Skychem Group ile iletişime geçin.
SSS
Egzoz boyama ve sürekli dispers boyama arasındaki temel fark nedir?
Temel fark, sabitleme yöntemindedir. Egzoz boyama yönteminde kumaş, ısıtılmış bir boya banyosuna daldırılır ve boya zamanla liflere nüfuz eder. Sürekli termosol boyama yönteminde ise boya kumaş yüzeyine emdirilir ve 180-220°C'de kuru ısı ile sabitlenir. Bu iki işlem, farklı sipariş hacimlerine, kumaş türlerine ve üretim yapılarına uygundur.
Küçük üretim partileri veya numune partileri için hangi işlem daha iyidir?
Tükenme boyama yöntemi, küçük partiler için daha uygundur. Parti yapısı, minimum geçiş atığıyla sık renk değişimine olanak tanır; bu da onu numune üretimi, kısa siparişler ve çok renkli programlar için pratik hale getirir. Sürekli boyama yöntemi, her renk değişiminde önemli miktarda kurulum ipliği gerektirir; bu da onu düşük hacimli üretim için ekonomik olarak uygunsuz hale getirir.
Dispersiyon boyalı polyester için indirgeme temizleme işlemi her zaman gerekli midir?
Orta ve koyu tonlar için standart bir uygulamadır ve atlanmamalıdır. Sabitleme işleminden sonra kalan yüzey boyası, yıkama haslığını, sürtünme haslığını ve süblimasyon direncini doğrudan azaltır. Çok açık tonlar için ihtiyaç daha düşük olabilir, ancak haslık kaybı riski genellikle ek adımın maliyetinden daha ağır basar.
Örme polyester, Thermosol sürekli boya püskürtme sisteminde boyanabilir mi?
Termosol boyama, düz, stabil dokuma yapılar için tasarlanmıştır ve bu yapılar, sabit bir gerilim altında bir presleme makinesinden ve kurutma aralığından geçebilir. Örme polyester, özellikle streç kumaşlar, kumaş deformasyonu ve gerilim hassasiyeti nedeniyle bu işleme pek uygun değildir. Örme polyester için standart yaklaşım, jet veya taşma makinelerinde egzoz boyama yöntemidir.
Daha fazla okuma: