...

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Antworte innerhalb von 24 Stunden

Dispersionsfarbstoffauszug vs. kontinuierliches Färben: Ein Prozessleitfaden für Polyester

Sowohl das Ausziehfärbeverfahren als auch das kontinuierliche Thermosolfärbeverfahren können gut gefärbtes, dispers gefärbtes Polyester erzeugen. Sie unterscheiden sich jedoch in ihrer Wirtschaftlichkeit, eignen sich für unterschiedliche Stoffe und weisen unterschiedliche Fehlerquellen auf, wenn der Prozess nicht auf den Auftrag abgestimmt ist.

Ausziehfärbung mit Dispersionsfarbstoffen

Das Ausziehfärbeverfahren ist ein Chargenverfahren, bei dem der Stoff in ein Färbebad getaucht wird und der Farbstoff mit der Zeit allmählich aus der Färbeflotte in die Faser übergeht. Bei Polyester ist dieser Übergang von erhöhter Temperatur und erhöhtem Druck abhängig, um die Faserstruktur zu öffnen und das Eindringen der Farbstoffmoleküle zu ermöglichen.

HT/HP-Färben bei 130 °C

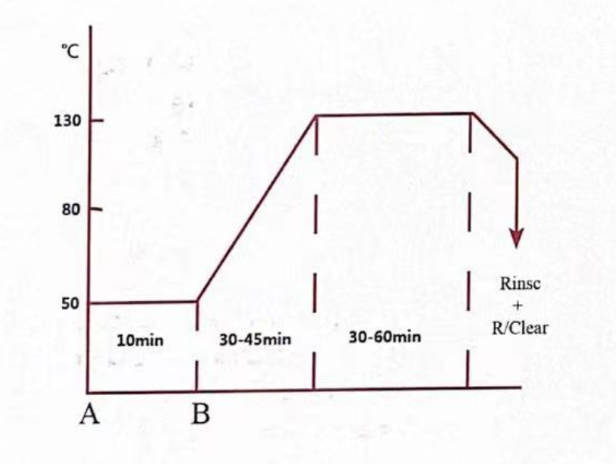
Das Hochtemperatur-Hochdruck-Färben (HT/HP) ist das branchenübliche Ausziehverfahren für Polyester. Das Gewebe wird in einem geschlossenen Druckbehälter behandelt, in dem die Temperatur des Färbebads auf 130 °C erhöht wird. Bei dieser Temperatur entspannen und dehnen sich die Polyester-Polymerketten aus, wodurch vorübergehend Raum für die Dispersionsfarbstoffmoleküle entsteht, die tief in das Faserinnere diffundieren können.

Die Temperatur wird üblicherweise 30 bis 60 Minuten gehalten, um ein vollständiges Eindringen des Farbstoffs zu gewährleisten. Anschließend kühlt das Bad allmählich ab. Während die Faser in ihren Normalzustand zurückkehrt, wird der Farbstoff physikalisch in der Polymerstruktur eingeschlossen. Bei optimaler Prozesskontrolle liefert die HT/HP-Färbung eine hervorragende Farbtiefe, zuverlässige Waschechtheit und gleichmäßige Farbwiedergabe.
Trägerfärbung

Die Trägerfärbung ist eine Alternative für Substrate, die Temperaturen von 130 °C nicht vertragen. Chemische Trägerstoffe werden dem Färbebad zugesetzt, wodurch Polyester bei Atmosphärendruck und Temperaturen von 95 bis 100 °C gefärbt werden kann. Diese Trägerstoffe lassen die Faser vorübergehend quellen und reduzieren die für das Eindringen des Farbstoffs benötigte Aktivierungsenergie.

Die Kompromisse sind bemerkenswert:

  • Viele Vertreter der Transportunternehmen äußern Bedenken hinsichtlich Umwelt- und Arbeitsschutz.
  • Die Sublimationsechtheit ist im Allgemeinen geringer als die, die mit HT/HP-Färbung erreicht wird.
  • Manche Trägerstoffe verursachen eine verbleibende Vergilbung oder Geruchsbildung im fertigen Stoff.

Aus diesen Gründen wird die Trägerfärbung typischerweise für hitzeempfindliche Mischungen wie Polyester/Wolle oder Polyester/Elastan verwendet, bei denen hohe Temperaturen die Faser beschädigen würden.

Equipment

Die gebräuchlichsten Maschinentypen für das Polyester-Ausziehfärben sind:

  • Jet- und Überlauffärbemaschinen: Der Stoff wird mit kontrollierter Geschwindigkeit durch die Flotte gezogen; Überlaufmaschinen arbeiten mit geringerer Spannung und eignen sich gut für empfindliche Strickwaren und Stretchkonstruktionen.
  • Balkenfärbemaschinen: Prozessgewebe oder Garn, das in einem Druckbehälter auf einen perforierten Kettbaum gewickelt wird; bevorzugt für Kettbäume und Konstruktionen, bei denen eine mechanische Bewegung minimiert werden muss.
  • Jigger-Färbemaschinen: Verarbeitung von Geweben in offener Breite; wird häufig für schwerere Gewebe verwendet, bei denen eine flache Verarbeitung in offener Breite bevorzugt wird.

Prozessparameter

Parameter Ausziehfärbung Kontinuierliches Färben (Thermosol)
Spitzen-/Fixierungstemperatur 130 °C (HT/HP); 95–100 °C (Träger) 180-220 ° C
pH 4.5-5.5 Nicht anwendbar (Trockenverfahren)
Zeit im Spitzenbereich / Verweilzeit 30 – 60 Minuten 30 – 90 Sekunden
Erwärmungsrate 1–2 °C pro Minute Unzutreffend
Alkoholverhältnis 1:5 bis 1:20 Uhr statt. Unzutreffend
Polsteraufnahme Unzutreffend 60-70%
Vortrocknungstemperatur Unzutreffend 100-120 ° C
Dosierung des Migrationsinhibitors Unzutreffend 5–20 g/L (produktabhängig)

Beim Ausziehfärben wird der pH-Wert des Färbebads mit Essigsäure eingestellt, um die Stabilität der Farbstoffdispersion zu gewährleisten und ein vorzeitiges Verklumpen während des Erhitzens zu verhindern. Die Aufheizgeschwindigkeit ist besonders wichtig für die Gleichmäßigkeit: Ein zu schneller Temperaturanstieg kann zu einer ungleichmäßigen Farbstoffaufnahme führen, bevor das Bad das Gleichgewicht erreicht.

Beim kontinuierlichen Färben ist ein gleichmäßiger Anpressdruck über die gesamte Stoffbreite eine der wichtigsten Voraussetzungen für einen reibungslosen Ablauf. Jede seitliche Abweichung in der Farbaufnahme führt zu einem entsprechenden Farbverlauf im fertigen Stoff.

Die Skycron® -Dispersionsfarbstoffe decken die Typen E, SE und S ab und eignen sich für unterschiedliche Temperaturprofile und Echtheitsanforderungen bei Hochtemperatur-/Hochdruck- und Trägerausziehverfahren. Die Farbstoffe sind für Standard-Polyester, Mikrofasern und Anwendungen mit hohen Anforderungen an die Lichtechtheit erhältlich und zeichnen sich durch hohe Farbkonsistenz und Kompatibilität über ein breites Farbspektrum aus.

Kontinuierliches Färben mit Dispersionsfarbstoffen

Beim kontinuierlichen Färben durchläuft der Stoff eine Reihe von Prozessstufen in ununterbrochener Abfolge. Anstatt den Stoff in ein großes Färbebad zu tauchen, wird der Farbstoff in einem Vorfärbeschritt mit kontrollierter Aufnahmerate aufgetragen und anschließend durch Hitze fixiert. Das Ergebnis ist ein deutlich höherer Durchsatz als beim Ausziehfärben, bei gleichzeitig hoher Farbkonsistenz auch über lange Stoffbahnen.

Thermosolverfahren

Das Thermosol-Verfahren ist das dominierende kontinuierliche Färbeverfahren für Polyester und folgt einer festgelegten Abfolge:

  1. Der Stoff durchläuft eine Wäschermaschine, wo er eine vorbereitete Farblösung aufnimmt, die Dispersionsfarbstoff, Dispergiermittel und Migrationsinhibitoren enthält.
  2. Der gepolsterte Stoff durchläuft eine Vortrocknungseinheit, um bei kontrollierter Temperatur die Feuchtigkeit zu entfernen.
  3. Anschließend gelangt das Gewebe in eine Thermosolkammer, wo es 30 bis 90 Sekunden lang trockener Hitze bei 180–220 °C ausgesetzt wird.
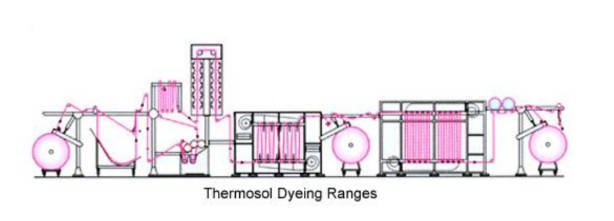


Bei diesen Temperaturen sublimieren die Farbstoffmoleküle durch thermische Diffusion von der Stoffoberfläche direkt in die Polyesterfaser. Da die Fixierung ohne flüssiges Wasser erfolgt, unterscheidet sich der Mechanismus grundlegend vom Ausziehfärbeverfahren. Für Polyester-Baumwoll-Mischgewebe, bei denen beide Faserkomponenten in einem Arbeitsgang gefärbt werden, stellt das Pad-Steam-Verfahren eine Alternative dar; für reines Polyester erzielt Thermosol jedoch eine deutlich bessere Fixierung der Dispersionsfarbstoffe und bleibt das Standardverfahren.

Equipment

Eine Standard-Thermosol-Färbeanlage besteht aus folgenden Einheiten in dieser Reihenfolge:

  • Polsterungsfehler: trägt die Farbstofflösung kontrolliert über die gesamte Stoffbreite auf.
  • Vortrocknungsabschnitt: Entfernt Feuchtigkeit mittels Infrarot oder Heißluft und begrenzt gleichzeitig die Farbstoffmigration
  • Thermosolkammer: wendet trockene Hitze bei präziser Temperatur zur Farbstofffixierung an
  • Waschgeräte für mehrere Bäder: führt Reduktionsreinigung, Neutralisation und Spülung durch
  • Endtrockner und Aufwickler: schließt den Vorgang ab, bevor der Stoff für den nächsten Schritt aufgewickelt wird.

Abgas vs. Kontinuierlich

Beide Verfahren können qualitativ hochwertige, dispers gefärbte Polyester herstellen, sind aber für unterschiedliche Produktionsumgebungen optimiert.

Fixierungsmechanismus und Temperatur

Die beiden Verfahren fixieren Farbstoffe durch grundlegend unterschiedliche Mechanismen. Die Ausziehfärbung beruht auf Diffusion in einem flüssigen System, angetrieben durch Konzentrationsgradienten und thermische Energie unter Hitze und Druck. Die Thermosolfärbung hingegen basiert auf Trockensublimation, wobei im Fixierungsschritt kein Wasser beteiligt ist. Diese Unterscheidung hat praktische Konsequenzen:

  • Das Ausziehfärbeverfahren reagiert empfindlicher auf die Zusammensetzung des Färbebads, die Wasserqualität und die Flottenzirkulation.
  • Die Thermosolfärbung reagiert empfindlicher auf die Temperaturgleichmäßigkeit über die Kammerbreite, die Stoffspannung und die Migrationskontrolle während des Trocknungsprozesses.

Produktionsgeschwindigkeit und Mindestvolumen

Das Ausziehfärbeverfahren arbeitet chargenweise. Jeder Zyklus umfasst Erhitzen, Färben bei maximaler Temperatur, Abkühlen und Reduktionsreinigung und dauert in der Regel mehrere Stunden vom Beladen bis zum Entladen. Das kontinuierliche Färben kann im Dauerbetrieb mehrere tausend Meter Stoff pro Stunde verarbeiten, erfordert jedoch Rüstgut, das nicht als Ware erster Qualität verkauft werden kann, was es für Kleinaufträge unpraktisch macht.

Farbkonsistenz

Das Ausziehfärbeverfahren erzielt eine ausgezeichnete Farbkonsistenz innerhalb eines einzelnen Färbevorgangs; die größte Herausforderung liegt in den Schwankungen zwischen den einzelnen Färbevorgängen, die durch sorgfältige Rezepturkontrolle und präzises Abwiegen der Farbstoffe minimiert werden. Beim kontinuierlichen Färben ist die Farbkonsistenz über Breite und Länge innerhalb eines stationären Färbeprozesses sehr hoch, wobei die größten Risikopunkte zu Beginn und am Ende jedes Produktionslaufs auftreten.

Faktor Ausziehfärbung Kontinuierliches Färben (Thermosol)
Fixierungsmechanismus Diffusion in Wasser unter Hitze und Druck Thermische Sublimation in trockener Hitze
Fixierungstemperatur 130°C 180-220 ° C
Produktionsgeschwindigkeit Charge für Charge hoher Durchsatz
Geeignetes Bestellvolumen Kleine bis mittlere Chargen Große, lange Läufe
Farbkonsistenz Hervorragend innerhalb einer Charge Hervorragend geeignet für lange Läufe
Wasserverbrauch Hoch Niedrig
Energieverbrauch Moderat Hoch
Flexibilität der Beschattung Hoch Niedrig
Geeignete Stoffarten Strickwaren, Stretch, komplexe Konstruktionen Flachgewebe, stabile Konstruktionen

Reduzierung Rodung

Warum Dispersionsfarbstoffe es benötigen

Nach dem Färben von Polyester mit Dispersionsfarbstoffen verbleibt ein Teil des Farbstoffs auf der Faseroberfläche, anstatt vollständig in das Innere des Polymers einzudringen. Dieser Oberflächenfarbstoff haftet nur schwach und trägt zu Folgendem bei:

  • Schlechte Waschechtheit
  • Verfärbung angrenzender Textilien beim Waschen
  • Verminderte Reibechtheit
  • Probleme bei der Sublimation, wenn der Stoff beim Pressen, Fixieren oder bei der Endverwendung Hitze ausgesetzt wird.

Die Reduktionswäsche ist eine chemische Nachbehandlung, die den Oberflächenfarbstoff durch chemische Spaltung entfernt. Sie ist ein standardmäßiger und notwendiger Schritt für mittel- bis dunkelgrau dispers gefärbtes Polyester, sowohl im Auszieh- als auch im kontinuierlichen Färbeverfahren. Wird dieser Schritt ausgelassen, führt dies in der Regel zu Farbechtheitsproblemen, die nach Verlassen der Färberei nur schwer zu beheben sind.

Prozessunterschiede bei Abgas- und kontinuierlicher

Beim Ausziehfärbeverfahren erfolgt die Reduktionswäsche in einem separaten Bad nach dem Hauptfärbe- und Kühlzyklus. Das Gewebe wird in einem pH-kontrollierten Milieu bei etwa 70 bis 80 °C mit einem Reduktionsmittel behandelt und anschließend gründlich gespült. Der Prozess findet in derselben Färbemaschine statt, wobei das Bad zwischen Färben und Wäschen entleert und neu befüllt wird.

Beim kontinuierlichen Färben ist die Reduktionsreinigung in den Waschgang nach der Thermosol-Fixiereinheit integriert. Das Gewebe durchläuft Reduktionsreinigungsbäder mit kontrollierter Temperatur und Verweilzeit im Rahmen desselben ununterbrochenen Produktionsablaufs.

Das reduzierende Reinigungsmittel Sylic D2740 wurde speziell für die säurereduzierende Reinigung von Polyester und Polyestergemischen entwickelt. Es eignet sich für mittlere und helle Farbtöne, ohne dass ein vollständiges Ablassen und Neubefüllen des Waschbads erforderlich ist, und ist mit spandexhaltigen Textilien kompatibel, bei denen herkömmliche Reinigungsmittel auf Natriumhydrosulfitbasis Vergilbung oder Faserschäden verursachen können.

Wichtige Hilfsfunktionen

Sowohl das Auszieh- als auch das kontinuierliche Dispersionsfärbeverfahren benötigen ein unterstützendes chemisches Programm, das das Farbstoffverhalten stabilisiert, die Egalität verbessert und die endgültige Farbechtheit sichert. Die Auswahl des richtigen Hilfsstoffs für jede Funktion und jeden Prozesstyp ist genauso wichtig wie die Farbstoffauswahl selbst.

Dispergier- und Nivellierungsmittel

Beim Ausziehfärben sorgen Dispergiermittel dafür, dass die Farbstoffpartikel bei hoher Temperatur gleichmäßig im Färbebad verteilt bleiben und so eine Verklumpung und damit verbundene Fleckenbildung oder ungleichmäßige Farbaufnahme verhindert wird. Egalisiermittel verlangsamen die anfängliche Farbstoffaufnahme und verbessern die Farbstoffwanderung über die Stoffoberfläche, wodurch sich das Färbebad vor Abschluss des Ausziehprozesses ausgleichen kann.

Beim Thermosolfärben stabilisieren Dispergiermittel die Färbeflotte über lange Produktionsläufe und verhindern Farbstoffausfällungen an den Mangelwalzen oder im Färbebad. Eine ungleichmäßige Farbstoffverteilung im Färbebad beeinträchtigt die Farbtongleichmäßigkeit entlang der Stofflänge.

Die Sylic® Färbehilfsmittel für PES umfassen Produkte, die speziell für das Färben von Polyester entwickelt wurden und Funktionen wie Hochtemperatur-Nivellierung, Dispergierung und Reduktionsreinigung für Auszieh- und Thermosol-Verfahren abdecken.

Migrationsinhibitoren

Migrationsinhibitoren sind spezifisch für das kontinuierliche Thermosol-Verfahren. Während der Vortrocknungsphase erzeugt die Wasserverdunstung eine Kapillarströmung, die gelösten Farbstoff zur Textiloberfläche transportiert – ein Phänomen, das als Farbstoffmigration bekannt ist. Wird diese Migration nicht kontrolliert, führt sie zu einer ungleichmäßigen Farbstoffverteilung im Faserquerschnitt, verminderter Waschechtheit und einer höheren Farbstoffkonzentration an der Oberfläche.

Migrationsinhibitoren werden der Färbeflotte zugesetzt, um deren Viskosität zu erhöhen und die Farbstoffmobilität während des Trocknens einzuschränken. Gängige Inhibitoren sind Natriumalginat und synthetische Polymerverdicker. Die Dosierung muss sorgfältig abgestimmt sein: Eine zu hohe Viskosität kann das Eindringen des Farbstoffs in die Faser verringern und zu Verarbeitungsproblemen im nachfolgenden Waschprozess führen.

Reduktionsmittel

Bei dunklen Farbtönen ist die Reduktionsreinigung entscheidend, um die von wichtigen Textilprüfnormen geforderten Waschechtheitswerte zu erreichen, darunter ISO 105-C06 für Farbechtheit bei Haushalts- und Gewerbewäsche. Die Auswahl der Reduktionsreinigungschemikalien sollte Farbtiefe, Faserzusammensetzung und Elastananteil berücksichtigen. Speziell entwickelte Reinigungsmittel sind für Stretch-Polyester-Konstruktionen vorzuziehen, da herkömmliche Reduktionsmittel die Faserintegrität oder das Erscheinungsbild beeinträchtigen können.

Zusammenfassung

Das Ausziehfärbeverfahren eignet sich für Kleinserien, flexible Farbprogramme und gestricktes oder dehnbares Polyester. Das kontinuierliche Thermosolfärbeverfahren bietet Effizienz und Konsistenz für großvolumige gewebte Polyestergewebe. Die Abstimmung des Verfahrens auf die Produktionsanforderungen, unterstützt durch das richtige Hilfs- und Nachbehandlungsprogramm, reduziert Nacharbeit und verbessert die Farbechtheit. Für Produktempfehlungen oder Prozessunterstützung wenden Sie sich bitte an die Skychem Group.
Skychem Group Company

Häufig gestellte Fragen

Worin besteht der Hauptunterschied zwischen Auszieh- und kontinuierlicher Dispersionsfärbung?

Der Hauptunterschied liegt in der Fixierung. Beim Ausziehfärbeverfahren wird der Stoff in ein erhitztes Färbebad getaucht, wo der Farbstoff mit der Zeit in die Fasern diffundiert. Beim kontinuierlichen Thermosol-Färbeverfahren wird der Farbstoff auf die Stoffoberfläche aufgetragen und durch trockene Hitze bei 180–220 °C fixiert. Die beiden Verfahren eignen sich für unterschiedliche Auftragsmengen, Stoffarten und Produktionsstrukturen.

Welches Verfahren eignet sich besser für kleine Produktionsserien oder Musterlose?

Das Ausziehfärbeverfahren eignet sich besser für Kleinserien. Durch die Chargenstruktur sind häufige Farbwechsel mit minimalem Übergangsabfall möglich, was es praktisch für die Musterproduktion, Kleinaufträge und Mehrfarbenprogramme macht. Das kontinuierliche Färben erfordert bei jedem Farbwechsel einen erheblichen Rüstaufwand, wodurch es für die Kleinserienfertigung wirtschaftlich ungeeignet ist.

Ist eine Reduktionsreinigung bei dispersionsgefärbtem Polyester immer erforderlich?

Bei mittleren bis dunklen Farbtönen ist dies Standardverfahren und sollte nicht ausgelassen werden. Farbreste auf der Oberfläche, die nach der Fixierung zurückbleiben, beeinträchtigen direkt die Waschechtheit, Reibechtheit und Sublimationsbeständigkeit. Bei sehr hellen Farbtönen ist der Bedarf möglicherweise geringer, jedoch überwiegt das Risiko von Farbverlusten in der Regel die Kosten des zusätzlichen Arbeitsschritts.

Lässt sich gestricktes Polyester auf einem Thermosol-Durchlauffärbesystem färben?

Das Thermosol-Färbeverfahren eignet sich für flache, formstabile Gewebe, die unter gleichmäßiger Spannung durch eine Mangel und einen Trocknungsraum laufen können. Gestricktes Polyester, insbesondere Stretchgewebe, ist aufgrund der Verformungsanfälligkeit und Spannungsempfindlichkeit für dieses Verfahren weniger geeignet. Das Ausziehfärben in Düsen- oder Überlaufmaschinen ist nach wie vor das Standardverfahren für gestricktes Polyester.


Mehr lesen:

  1. Anleitung zum Färben von Polyestergewebe
  2. Hochtemperaturfärbung für Polyester-Baumwoll-Mischgewebe
  3. Dispersionsfarbstoffe vs. Reaktivfarbstoffe

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

Anwendungen von Lösungsmittelfarbstoffen in Kunststoffen, Tinten und Beschichtungen.

Wie wählt man den richtigen Lösungsmittelfarbstoff für Kunststoffe, Druckfarben und Beschichtungen aus?

Inhaltsverzeichnis Was sind Lösungsmittelfarbstoffe? Warum Lösungsmittelfarbstoffe anstelle von Pigmenten verwenden? Wichtige Faktoren für die Auswahl von Lösemittelfarbstoffen Löslichkeit Hitzebeständigkeit Lichtechtheit Migrationsbeständigkeit Auswahl von Lösemittelfarbstoffen nach Anwendung Kunststoffe Druckfarben Beschichtungen Empfohlene Lösemittelfarbstoffqualitäten FAQs Können Lösemittelfarbstoffe und Pigmente in derselben Formulierung kombiniert werden? Welche Lösungsmittel eignen sich für Tiefdruck- und Flexodruckfarben? Wie wird die thermische Stabilität geprüft? Was verursacht Farbstoffmigration in Verpackungen? Dieser Leitfaden vergleicht Lösemittelfarbstoffe für Kunststoffe, Druckfarben und Beschichtungen hinsichtlich Löslichkeit, Hitzebeständigkeit, Lichtechtheit und Migrationsverhalten, damit Formulierer den richtigen Farbstoff für ein bestimmtes Lösemittelsystem, eine bestimmte Verarbeitungstemperatur und eine bestimmte Endanwendung auswählen können. Was sind Lösungsmittelfarbstoffe? Lösungsmittelfarbstoffe sind Farbmittel, die sich auf molekularer Ebene vollständig im Wirtsmedium auflösen und Kunststoffen, Druckfarben und Beschichtungen ihre charakteristische Transparenz, Leuchtkraft und gleichmäßige Farbgebung verleihen. Die Wahl eines Lösungsmittelfarbstoffs für Kunststoffe, Druckfarben oder Beschichtungen hängt von drei praktischen Fragen ab: Löst er sich sauber im Trägersystem auf? Hält er der erforderlichen Verarbeitungstemperatur stand? Und bleibt er nach dem Versand des Produkts an Ort und Stelle? Warum Lösungsmittelfarbstoffe anstelle von Pigmenten verwenden? Pigmente bilden Partikelsuspensionen, die das Licht streuen, was zu Trübungen und ungleichmäßiger Farbstärke in transparenten Teilen führen kann. Lösungsmittelfarbstoffe lösen sich vollständig im Trägermedium auf und erzeugen selbst in dünnen Filmen oder leicht getönten Kunststoffen klare, leuchtende Farben. Für Anwendungen, bei denen Transparenz und Farbintensität wichtiger sind als Deckkraft, wie z. B. bei durchsichtigen Kunststoffkomponenten, flexiblen Verpackungsfarben oder Holzbeizen, sind Lösungsmittelfarbstoffe in der Regel besser geeignet. Wichtige Faktoren für die Auswahl von Lösemittelfarbstoffen Vier Faktoren bestimmen am häufigsten, ob ein Lösemittelfarbstoff in einer bestimmten Anwendung die erwartete Leistung erbringt: Löslichkeit im Trägersystem, Hitzebeständigkeit während der Verarbeitung, Lichtechtheit bei der Endanwendung und Migrationsbeständigkeit, sobald das Produkt im Einsatz ist. Löslichkeit Lösungsmittelfarbstoffe entfalten ihre Wirkung nur dann wie gewünscht, wenn sie sich vollständig in dem Trägerstoff auflösen, den der Formulierer bereits verwendet. Die Kompatibilität mit der jeweiligen Lösungsmittelmischung bestimmt sowohl die Farbstärke als auch die Klarheit des Endprodukts. Ketone und Ester. Ketone wie MEK und Aceton sowie Ester wie Ethylacetat und Butylacetat sind gängige Trägerstoffe in Tief- und Flexodruckfarben. Für diese Systeme entwickelte Lösungsmittelfarbstoffe lösen sich typischerweise schnell auf und hinterlassen nur minimale Rückstände, was eine gleichmäßige Druckdichte ermöglicht. Aromatische Kohlenwasserstoffe. Toluol und Xylol werden nach wie vor häufig in industriellen Beschichtungen und einigen älteren Druckfarbensystemen verwendet. Die Löslichkeit in aromatischen Kohlenwasserstoffen kann zwischen verschiedenen Farbstoffchemien stärker variieren als in Keton- oder Estersystemen. Daher muss jede Sorte anhand des jeweiligen Trägers überprüft werden, anstatt die Kompatibilität anhand der Lösungsmittelklasse anzunehmen. Alkohole. Ethanol und Isopropanol finden sich in einer Reihe von Beschichtungen und VOC-armen Formulierungen wieder. Die Löslichkeit von Farbstoffen in Lösungsmitteln ist in Alkoholsystemen generell eingeschränkter, weshalb sie zu den ersten Eigenschaften gehört, die vor der endgültigen Festlegung einer Note überprüft werden sollten. Da die Löslichkeit eher von der chemischen Zusammensetzung des jeweiligen Farbstoffs als von der Lösungsmittelklasse abhängt, ist es ratsam, das Löslichkeitsprofil des Farbstoffs im jeweiligen Trägerlösungsmittel zu überprüfen, bevor eine endgültige Formulierung festgelegt wird. Die Verarbeitungstemperatur ist oft der entscheidende Faktor bei der Unterscheidung zweier ansonsten ähnlicher Lösungsmittelfarbstoffe. Die thermische Stabilität hängt stark von der zugrunde liegenden Farbstoffchemie ab; eine falsche Wahl kann zu Farbtonverschiebungen, Gasbildung oder verminderter Transparenz während der Schmelzverarbeitung oder Aushärtung führen. Anthrachinonfarbstoffe. Viele auf Anthrachinon basierende Lösungsmittelfarbstoffe bieten eine ausgezeichnete thermische Stabilität und werden häufig für Hochtemperaturanwendungen von Kunststoffen wie Polycarbonat und ABS ausgewählt, obwohl die genaue thermische Obergrenze je nach Sorte variiert und für jeden spezifischen Farbstoff bestätigt werden sollte. Azofarbstoffe. Azo-basierte Lösungsmittelfarbstoffe haben typischerweise eine niedrigere thermische Obergrenze als Anthrachinon-Farbstoffe und eignen sich im Allgemeinen für die Verarbeitung bei niedrigeren Temperaturen, wie z. B. bei Polystyrol. Sie sind oft die kostengünstigere Option, wenn die Anwendung keine längere Wärmeeinwirkung erfordert. Eigenschaften Anthrachinonfarbstoffe Azofarbstoffe Typische Wärmedämmung Im Allgemeinen höher, variiert jedoch je nach Qualität Im Allgemeinen niedriger, variiert jedoch je nach Qualität Lichtechtheit Im Allgemeinen überlegen UV-Beständigkeit Ausreichend für kurzfristige oder Innenanwendungen Gängige Harze Polycarbonat, ABS Polystyrol Relative Kosten Höher Niedriger Lichtechtheit Die Lichtechtheit misst, wie gut eine Farbe dem Ausbleichen unter UV- oder längerer Lichteinwirkung widersteht. Anthrachinonfarbstoffe bieten im Allgemeinen eine überlegene Lichtechtheit und eignen sich besser für Anwendungen im Freien oder bei längerer Belichtung, während Azofarbstoffe typischerweise für den kurzfristigen Einsatz oder in Innenräumen ausreichend sind. Bei Beschichtungen und Kunststoffen, die einer längeren Außenbeanspruchung ausgesetzt sein werden, sollte die Lichtechtheit zusammen mit der Hitzebeständigkeit berücksichtigt werden, anstatt sie als separate nachträgliche Überlegung zu behandeln. Migrationsbeständigkeit Migration wird dann zum Problem, wenn ein farbiger Kunststoff, eine Folie oder eine Beschichtung über einen längeren Zeitraum in direkten oder indirekten Kontakt mit einem anderen Material kommt. Ein Farbstoff, der wandert, kann in angrenzende Schichten, Verpackungsinhalte oder umliegende Oberflächen ausbluten und dadurch sowohl das Aussehen als auch in einigen Fällen die Einhaltung gesetzlicher Vorschriften beeinträchtigen. Molekulargewicht und Migration. Lösungsmittelfarbstoffe mit höherem Molekulargewicht und geringerer Löslichkeit im Kontaktmedium weisen im Allgemeinen eine bessere Migrationsbeständigkeit auf. Dies ist besonders wichtig bei mehrschichtigen Kunststofffolien oder Verpackungsstrukturen, wo eine Farbstoffwanderung zwischen den Schichten mit der Zeit zu Verfärbungen oder Fleckenbildung führen kann. Testbedingungen. Das Migrationsverhalten sollte unter den Temperatur- und Feuchtigkeitsbedingungen beurteilt werden, denen das fertige Produkt tatsächlich ausgesetzt sein wird. Ergebnisse, die bei Raumtemperatur gemessen wurden, lassen keine zuverlässigen Rückschlüsse auf die Leistung in wärmeren Lager- oder Transportumgebungen zu. Daher sind Tests unter realen Bedingungen unerlässlich, bevor eine endgültige Bewertung erfolgt. Bei Verpackungen, die für den Kontakt mit Lebensmitteln bestimmt sind, werden Migrationsprüfungen typischerweise anhand etablierter Rahmenbedingungen wie der EU-Verordnung über Kunststoffmaterialien für den Lebensmittelkontakt durchgeführt. Farbstoffe fallen im Allgemeinen nicht unter die spezifische Stoffliste dieser Verordnung, unterliegen aber dennoch ihren allgemeinen Sicherheitsanforderungen. Daher bleibt dies ein nützlicher Bezugspunkt bei der Festlegung interner Migrationsgrenzwerte. Auswahl des Lösungsmittelfarbstoffs nach Anwendungsbereich Sobald die Anforderungen an Löslichkeit, Wärmebeständigkeit, Lichtbeständigkeit und Migration definiert sind, hängt der richtige Lösungsmittelfarbstoff auch von der spezifischen Anwendung ab, in der er eingesetzt werden soll. Kunststoffe In der Kunststoffverarbeitung werden häufig folgende Harze verwendet: Polystyrol, ABS, Acrylharze, Polycarbonat und PET. Lösungsmittelfarbstoffe liefern eine transparente, gleichmäßige Färbung, die mit Pigmenten nicht immer erreicht werden kann, insbesondere bei klaren oder leicht getönten Teilen. Druckfarben für Flexodruck, Tiefdruck,

Mehr entdecken »
Gelbe, rote und blaue Nylonproben, die einen kompatiblen trichromatischen Säurefarbstoffsatz darstellen.

Auswahl trichromatischer Säurefarbstoffe für gleichmäßige Nylon-Farbtöne

Inhaltsverzeichnis Verständnis der Anfärbegeschwindigkeit Einflussfaktoren auf die Anfärbegeschwindigkeit Angleichung der Anfärbegeschwindigkeiten in einer Kombination Die Rolle des pH-Werts bei der Farbstoffaufnahme pH-Bereiche nach Farbstoffklasse pH-Wert-Kontrolle während des Färbens Trichromatische Auswahlprinzipien Auswahl kompatibler Gelb-, Rot- und Blautöne Typische trichromatische Säurefarbstoffkombinationen für Nylon Trichromatische Kombination für helle Farbtöne Trichromatische Kombination für dunkle Farbtöne Migrations- und Aufbaueigenschaften Vermeidung von Farbverschiebungen Praktische Rezeptrichtlinien Checkliste für Laborversuche Häufig gestellte Fragen Was verursacht ungleichmäßiges Färben von Nylon mit Säurefarbstoffen? Wie beeinflusst die pH-Wert-Kontrolle die Reproduzierbarkeit? Was macht eine dreifarbige Kombination zuverlässig? Beim Färben von Nylon kommt es auf Präzision an. Säurefarbstoffe verbinden sich gut mit Polyamidfasern, die Farbkonsistenz hängt jedoch davon ab, wie genau Auftreffgeschwindigkeit, pH-Wert und trichromatische Kombinationen aufeinander abgestimmt sind. Schon eine kleine Abweichung bei einer einzigen Variable kann zu einer geringfügigen Abweichung vom Standard führen, selbst wenn das Rezept auf dem Papier korrekt aussieht. Dieser Artikel erläutert die praktischen Faktoren, die die Kompatibilität von Säurefarbstoffkombinationen auf Nylon gewährleisten. Die Anhaftungsrate verstehen: Die Anhaftungsrate beschreibt, wie schnell ein Farbstoff vom Bad auf die Faser gelangt. Bei Nylon hängt diese Geschwindigkeit von der Farbstoffstruktur, dem Temperaturanstieg und der Anzahl der verfügbaren Farbstoffstellen auf dem Substrat ab. Ein Farbstoff mit hoher Einwirkzeit kann zu ungleichmäßiger Färbung führen, wenn er erschöpft ist, bevor das Färbebad vollständig in das Material eingedrungen ist, insbesondere bei dicht gestrickten Textilien oder dichten Garnen. Faktoren, die die Anhaftungsrate beeinflussen Drei Variablen haben den größten Einfluss darauf, wie schnell ein bestimmter Säurefarbstoff auf Nylon aufgenommen wird: Molekülgröße und -struktur: Kleinere, beweglichere Moleküle neigen dazu, leichter zu wandern und sich zu nivellieren, während größere oder linearere Strukturen schneller anhaften, aber nach der Fixierung weniger wandern. Elektrolytkonzentration: Höhere Salzkonzentrationen im Bad verlangsamen den Faseransatz durch verstärkte Ionenkonkurrenz an der Faseroberfläche, was zwar die Einebnung fördern kann, aber bei falscher Balance die Gesamtausschöpfung verringern kann. Geschwindigkeit des Temperaturanstiegs: Ein zu schneller Anstieg gibt dem Farbstoff wenig Zeit, vor der Fixierung zu wandern, wodurch das Risiko von Streifenbildung oder Auslaufen auf dem Produkt steigt. Angleichung der Deckkraft in einer Kombination Beim Kombinieren von Farbstoffen für einen Farbton sollten alle Komponenten eine vergleichbare Deckkraft aufweisen. Wenn ein Farbstoff in einer Mischung deutlich schneller wirkt als die anderen, dominiert er die frühen Stadien des Färbens und verändert den Farbton im weiteren Verlauf des Färbebads. Dies ist eine der häufigsten Ursachen für Reproduzierbarkeitsprobleme in Nylonfärbereien, insbesondere wenn Rezepturen angepasst werden, ohne zu prüfen, wie sich die neue Kombination als System und nicht als einzelne Farbstoffe verhält. Die Rolle des pH-Werts bei der Farbstoffaufnahme: Saure Farbstoffe benötigen ein saures Bad, um effektiv mit den Aminogruppen auf Nylonfasern zu binden. Der pH-Wert bestimmt nicht nur das chemische Milieu, sondern auch, wie schnell die Farbstoffaufnahme erfolgt und wie viel Korrektur nach Beginn des Färbeprozesses noch möglich ist. pH-Bereiche nach Farbstoffklasse Verschiedene Säurefarbstoffklassen werden so formuliert, dass sie in spezifischen pH-Bereichen funktionieren. Arbeiten außerhalb dieses Zeitfensters verändern die Aufnahmegeschwindigkeit und können die Beständigkeit beeinträchtigen. Farbstoffklasse Typischer pH-Bereich Aufnahmeverhalten Egalisierfarbstoffe pH 5 bis 6 Langsamere Farbaufnahme, gute Migration, leichter zu korrigieren Mahlfarbstoffe pH 4.5 bis 5.5 Mittlere Farbaufnahme, weniger tolerant gegenüber ungleichmäßiger Färbung Metallkomplexfarbstoffe pH 4 bis 5 Schnellere Farbaufnahme, stärkere Echtheit, strengere Prozesskontrolle erforderlich Diese Bereiche dienen als Ausgangspunkt. Die tatsächliche Leistung hängt von der spezifischen Farbstoffqualität, dem Flottenverhältnis und dem Maschinentyp ab, daher ist eine Bestätigung im Labor auf dem vorgesehenen Substrat vor der Skalierung auf große Mengen weiterhin notwendig. pH-Wert-Kontrolle beim Färben Die Aufrechterhaltung eines konstanten pH-Werts während des gesamten Färbeprozesses ist genauso wichtig wie die Festlegung des richtigen Ausgangswerts. Ein während des Färbens ansteigender pH-Wert verlangsamt die Farbstoffaufnahme und kann zu einem blassen oder ungleichmäßigen Farbton führen, während ein starker Abfall zu Beginn dazu führen kann, dass der Farbstoff zu schnell einwirkt und nicht richtig wandern kann. Puffersysteme und kontrollierte Säurezugabe halten das Bad vom Anfang bis zum Ende im zulässigen Bereich. Egalisiermittel und Pufferhilfsmittel, die zur pH-Wert- und Anhaftungskontrolle formuliert sind, tragen dazu bei, die Aufnahmegeschwindigkeit bei unterschiedlichen Gewebekonstruktionen und Maschinenbedingungen zu stabilisieren, insbesondere bei Konstruktionen, die zu einer schnellen anfänglichen Anhaftung neigen. Prinzipien der trichromatischen Farbauswahl Die trichromatische Färbung verwendet einen gelben, roten und blauen Farbstoff, um aus einer kleinen Arbeitspalette eine breite Palette von Farbtönen zu erzeugen. Die Kompatibilität dieser drei Farbstoffe bestimmt, wie vorhersagbar die resultierenden Farbtöne sowohl im Labor als auch in großen Mengen sind. Auswahl kompatibler Gelb-, Rot- und Blaufarben: Ein praktikables trichromatisches Set sollte ähnliche Trefferraten, eine ähnliche pH-Empfindlichkeit und ein vergleichbares Migrationsverhalten aufweisen. Nicht aufeinander abgestimmte Komponenten können zu Farbabweichungen zwischen Labortests und Produktionschargen führen, selbst wenn die Gesamtfarbstoffkonzentration korrekt ist. Die speziell für das Färben von Polyamiden entwickelten Skyacido-Säurefarbstoffe bieten eine breite Farbpalette mit starker Kombinierbarkeit der Farbtöne. Dies ermöglicht es, gelbe, rote und blaue Komponenten als aufeinander abgestimmtes Set auszuwählen, anstatt jede Farbe unabhängig voneinander nur anhand des Farbtons zu bestimmen. Die folgende Tabelle beschreibt, was bei der Erstellung eines trichromatischen Farbsatzes für jede Primärfarbe zu überprüfen ist: Komponente Aufnahmerate pH-Empfindlichkeit Migrationsverhalten Gelb Erschöpfungskurve mit Rot und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Rot Erschöpfungskurve mit Gelb und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Blau Erschöpfungskurve mit Gelb und Rot vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Dieser Vergleich während der Entwicklung der Labortauchlösung, anstatt erst nach dem Auftreten von Farbabweichungen bei einer größeren Charge, ermöglicht es, Abweichungen frühzeitig zu erkennen und kostengünstig zu korrigieren. Typische trichromatische Säurefarbstoffkombinationen für Nylon In der Praxis werden trichromatische Kombinationen beim Färben von Nylon üblicherweise nach Farbtiefe, Aufbaubedarf und Kompatibilität zwischen den Farbstoffen ausgewählt. Für helle und dunkle Farbtöne können unterschiedliche Farbkombinationen erforderlich sein, um eine ausgewogene Erschöpfung, Migration und Farbreproduzierbarkeit zu gewährleisten. Dreifarbige Farbkombination für helle Farbtöne Für helle und mittlere Farbtöne werden Farbstoffe mit guter Migrationsfähigkeit und moderatem Anfärbeverhalten bevorzugt, um eine ausgezeichnete Egalisierungs- und Farbkorrekturfähigkeit zu erzielen. Eine typische helle Farbkombination könnte Folgendes umfassen: Trichromatische Position Beispiel Säurefarbstoff Gelb Skyacido Yellow 199 Rot Skyacido Red 337 Blau Skyacido Blue 324 Diese Kombination bietet eine gute Kompatibilität und ist

Mehr entdecken »
2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Reduktionsreinigung beim Färben von Polyester: Ein vollständiger Leitfaden

Inhaltsverzeichnis Was ist Reduktionsrodung? Definition und Zweck Rolle beim Dispersionsfärben Einfluss auf die Farbechtheit Häufige Qualitätsmängel Wann ist eine Reduktionsreinigung erforderlich? Dunkle und mittlere Farbtöne Rezepturen mit hoher Farbstoffkonzentration Mischungen mit Zellulosefasern Wann kann auf die Reduktionsreinigung verzichtet werden? Prozess und Kontrolle Typische Rezeptur und Parameter Temperatur- und pH-Wert-Kontrolle Vermeidung von Über- oder Unterreduktion Spülen und Neutralisieren Auswahl der richtigen Reduktionsmittel Natriumhydrosulfit Schwefelfreie Reduktionsmittel Niedrigtemperatur- und nachhaltige Optionen Farbstoffe mit hoher Waschechtheit zur Reduzierung der Reinigungslast Fehlerbehebung Häufige Probleme Schlechte Waschechtheit nach der Reinigung Farbtonveränderung oder Mattierung Fazit FAQs Was passiert, wenn man die Reduktionsreinigung überspringt? Reduzierendes Waschen vs. normales Waschen? Ist das auch bei niedriger Temperatur möglich? Hydrosulfit vs. schwefelfreie Mittel? Eine Charge, die in der Maschine perfekt aussieht, kann Tage später dennoch einen Waschechtheitstest nicht bestehen. In den meisten Fällen liegt die Ursache in nicht fixiertem Dispersionsfarbstoff, der auf der Faseroberfläche zurückgeblieben ist, und die Fixierung erfolgt durch Reduktionsklärung. Dieser Leitfaden behandelt, wann der jeweilige Schritt notwendig ist, die zugrunde liegende Chemie und wie man von der Laboranalyse bis zur Massenproduktion konsistente Ergebnisse erzielt. Was ist Reduktionsrodung? Definition und Zweck Die Reduktionsklärung ist eine Nachfärbebehandlung, bei der Dispersionsfarbstoffe entfernt werden, die nicht in die Polyesterfasern eingedrungen oder an ihnen fixiert wurden. Beim Färben bei hohen Temperaturen bleiben einige Farbstoffmoleküle auf der Faseroberfläche zurück, anstatt in die Polymerstruktur zu diffundieren. Unbehandelt reibt sich dieser Restfarbstoff beim Waschen ab und blutet aus, wodurch die Farbechtheit insgesamt abnimmt. Ein Reduktionsbad löst den Oberflächenfarbstoff auf und entfernt ihn, sodass nur der Farbstoff zurückbleibt, der sich im Inneren der Faser festgesetzt hat. Rolle bei der Dispersionsfärbung: Die Reduktionsklärung erfolgt am Ende des Dispersionsfärbezyklus, nach dem Hauptfärbeprozess und vor dem abschließenden Spülen. Es handelt sich um einen Teil eines umfassenderen Färbeprozesses für Polyester, der auch Vorbehandlung, Färben und Veredelung umfasst. Auf der Seite „Anwendungslösungen für das Färben von Polyester“ wird erläutert, wie diese Schritte zusammenhängen, und es werden für jeden Schritt empfohlene Hilfsmittel genannt. Auswirkungen auf die Farbechtheit Wasch- und Reibechtheit gehören zu den Spezifikationen, die Käufer vor der Annahme einer Lieferung am genauesten prüfen. Oberflächenfarbstoffe, die nicht entfernt wurden, sind nur schwach gebunden und lassen sich leicht auswaschen. Genau das sollen standardisierte Tests wie die Waschechtheitsprüfungen der AATCC erkennen. Ein fachgerecht durchgeführter Reduktionsreinigungsschritt verbessert diese Ergebnisse, indem er den Farbstoff entfernt, der andernfalls zu einem Fehlschlag des Tests führen würde. Häufige Qualitätsmängel: Webereien, die die Reduktionsreinigung auslassen oder nur unzureichend durchführen, weisen häufig ein wiederkehrendes Problemmuster auf: Abfärben auf hellere Kleidungsstücke in derselben Waschladung, Verfärbungen auf Verpackungen oder Besätzen während Transport und Lagerung, matte oder trübe Farbtöne im Vergleich zum freigegebenen Laborfärbemittel, zurückgewiesene Lieferungen nach fehlgeschlagener Echtheitsprüfung im Labor des Käufers. Diese Probleme lassen sich fast immer auf Restfarbstoffe aus Dispersionsfarbstoffen zurückführen und nicht auf einen Fehler in der Farbstoffrezeptur selbst. Deshalb verdient die Reduktionsreinigung die gleiche Aufmerksamkeit wie der darauf folgende Färbeprozess. Wenn eine Reduktionsaufhellung erforderlich ist Dunkle und mittlere Farbtöne Dunklere und mittlere Farbtöne erfordern höhere Farbstoffkonzentrationen, wodurch naturgemäß mehr unfixierter Farbstoff auf der Faseroberfläche verbleibt. Das Skycron-Dispersionsfarbstoffsortiment deckt sowohl Färbe- als auch Druckanwendungen in dunklen, mittleren und leuchtenden Farbtönen ab, und die Kombination dieser Farbstoffe mit einem geeigneten Reduktions- und Aufhellungsschritt ist Standardpraxis, um bei diesen größeren Farbtiefen eine akzeptable Echtheit zu erzielen. Rezepturen mit hoher Farbstoffkonzentration Jede Rezeptur mit einem hohen Gesamtfarbstoffanteil bezogen auf das Stoffgewicht (% owf) profitiert von einer Reduktionsaufhellung, und zwar nicht nur dunkle Farbtöne. Als allgemeine Orientierungshilfe gruppieren Textilfabriken die Farbtiefe üblicherweise wie folgt: Farbtiefe Typische Farbstoffkonzentration Reduzierung Aufhellung Unter 1 % owf Oft optional Medium 1 bis 3 % owf Empfohlene dunkle Farbe: Über 3 % owf Diese Angaben dienen lediglich als allgemeine Richtlinie und stellen keine feste Regel dar, da Farbstoffklasse, Fasermischung und Echtheitsziele den Schwellenwert verändern. Auch Mehrfarbstoffkombinationen, die für präzise individuelle Farbtöne verwendet werden, unterliegen dieser Logik, da die Kombination mehrerer Farbstoffklassen selbst bei einem moderaten Gesamtprozentsatz unterschiedliche Mengen an Oberflächenrückständen hinterlassen kann. Mischungen mit Zellulosefasern: Polyester-Baumwoll- und Polyester-Viskose-Mischungen bergen ein zusätzliches Risiko. Dispersionsfarbstoffe, die sich nicht an den Polyesteranteil anhaften, können die Zellulosefasern verfärben und so eine unerwünschte Farbverschiebung im gesamten Gewebe verursachen. Durch die Reduzierung der Lichtdurchlässigkeit wird der beabsichtigte Kontrast bzw. die einheitliche Farbgebung über beide Fasertypen hinweg erhalten. Wann kann darauf verzichtet werden? Sehr helle Farbtöne mit geringer Farbstoffbeladung benötigen manchmal keinen vollständigen Reduktions- und Klärungszyklus, insbesondere bei Verwendung von Farbstoffen mit hoher Ausziehkraft und gut kontrollierten Färbebedingungen. In diesem Fall kann ein einfacher Heißwaschgang ausreichen. Das Auslassen dieses Arbeitsschritts sollte dennoch eine bewusste Entscheidung sein, die auf den Anforderungen an Farbtiefe und Lichtechtheit basiert, und keine Abkürzung, die aus Zeitgründen genommen wird. Prozess und Kontrolle Typische Rezeptur und Parameter Ein Standard-Alkalireduktionsbad enthält ein Reduktionsmittel, Natronlauge oder Soda und ein Netz- oder Dispergiermittel. Schwefelfreie Säureklärsysteme, die bei einem niedrigeren pH-Wert arbeiten, werden zunehmend als Alternative eingesetzt. Ein allgemeiner Ausgangspunkt sieht folgendermaßen aus: Parameter Typischer Bereich Reduktionsmittel 2 bis 4 g/L Alkali (NaOH oder Soda) 2 bis 4 g/L Temperatur 70 bis 80 °C Zeit 15 bis 20 Minuten Flottenverhältnis 1:8 bis 1:15 Diese Werte variieren je nach Farbtiefe, Farbstoffklasse und Fasermischung, daher sollten Laborversuche die endgültige Rezeptur bestätigen, bevor die Produktion auf größere Mengen hochskaliert wird. Kontrolle von Temperatur und pH-Wert Temperatur und pH-Wert sind die beiden Variablen, die die Aufhellungseffizienz am stärksten beeinflussen: Zu kühl oder zu kurz: Es bleiben Farbstoffreste zurück, und die Farbechtheit leidet. Zu hohe Temperaturen oder zu alkalische Bedingungen können die Oberfläche oder die Haptik des Polyesters beeinträchtigen. Die meisten herkömmlichen Rezepte zielen auf einen leicht alkalischen pH-Wert zwischen 9 und 11 ab. Säurebasierte schwefelfreie Systeme hingegen arbeiten je nach verwendetem Produkt in einem neutralen bis leicht sauren Bereich, sodass der pH-Zielwert immer der gewählten Chemie entsprechen sollte und nicht einer einzigen festen Regel. Über- oder Unterreduktion vermeiden: Eine Unterreduktion hinterlässt Farbstoffreste an der Oberfläche, die sich später als schlechte Lichtechtheit bemerkbar machen. Eine zu starke Reduktion entfernt den ordnungsgemäß fixierten Farbstoff aus der Faser, was zu Farbverlust, Mattheit oder ungleichmäßigem Farbergebnis führt.

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Teilen Sie uns Ihre Projektanforderungen, das Land und den vorgesehenen Anwendungsbereich mit.

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

Anwendungen von Lösungsmittelfarbstoffen in Kunststoffen, Tinten und Beschichtungen.

Wie wählt man den richtigen Lösungsmittelfarbstoff für Kunststoffe, Druckfarben und Beschichtungen aus?

Inhaltsverzeichnis Was sind Lösungsmittelfarbstoffe? Warum Lösungsmittelfarbstoffe anstelle von Pigmenten verwenden? Wichtige Faktoren für die Auswahl von Lösemittelfarbstoffen Löslichkeit Hitzebeständigkeit Lichtechtheit Migrationsbeständigkeit Auswahl von Lösemittelfarbstoffen nach Anwendung Kunststoffe Druckfarben Beschichtungen Empfohlene Lösemittelfarbstoffqualitäten FAQs Können Lösemittelfarbstoffe und Pigmente in derselben Formulierung kombiniert werden? Welche Lösungsmittel eignen sich für Tiefdruck- und Flexodruckfarben? Wie wird die thermische Stabilität geprüft? Was verursacht Farbstoffmigration in Verpackungen? Dieser Leitfaden vergleicht Lösemittelfarbstoffe für Kunststoffe, Druckfarben und Beschichtungen hinsichtlich Löslichkeit, Hitzebeständigkeit, Lichtechtheit und Migrationsverhalten, damit Formulierer den richtigen Farbstoff für ein bestimmtes Lösemittelsystem, eine bestimmte Verarbeitungstemperatur und eine bestimmte Endanwendung auswählen können. Was sind Lösungsmittelfarbstoffe? Lösungsmittelfarbstoffe sind Farbmittel, die sich auf molekularer Ebene vollständig im Wirtsmedium auflösen und Kunststoffen, Druckfarben und Beschichtungen ihre charakteristische Transparenz, Leuchtkraft und gleichmäßige Farbgebung verleihen. Die Wahl eines Lösungsmittelfarbstoffs für Kunststoffe, Druckfarben oder Beschichtungen hängt von drei praktischen Fragen ab: Löst er sich sauber im Trägersystem auf? Hält er der erforderlichen Verarbeitungstemperatur stand? Und bleibt er nach dem Versand des Produkts an Ort und Stelle? Warum Lösungsmittelfarbstoffe anstelle von Pigmenten verwenden? Pigmente bilden Partikelsuspensionen, die das Licht streuen, was zu Trübungen und ungleichmäßiger Farbstärke in transparenten Teilen führen kann. Lösungsmittelfarbstoffe lösen sich vollständig im Trägermedium auf und erzeugen selbst in dünnen Filmen oder leicht getönten Kunststoffen klare, leuchtende Farben. Für Anwendungen, bei denen Transparenz und Farbintensität wichtiger sind als Deckkraft, wie z. B. bei durchsichtigen Kunststoffkomponenten, flexiblen Verpackungsfarben oder Holzbeizen, sind Lösungsmittelfarbstoffe in der Regel besser geeignet. Wichtige Faktoren für die Auswahl von Lösemittelfarbstoffen Vier Faktoren bestimmen am häufigsten, ob ein Lösemittelfarbstoff in einer bestimmten Anwendung die erwartete Leistung erbringt: Löslichkeit im Trägersystem, Hitzebeständigkeit während der Verarbeitung, Lichtechtheit bei der Endanwendung und Migrationsbeständigkeit, sobald das Produkt im Einsatz ist. Löslichkeit Lösungsmittelfarbstoffe entfalten ihre Wirkung nur dann wie gewünscht, wenn sie sich vollständig in dem Trägerstoff auflösen, den der Formulierer bereits verwendet. Die Kompatibilität mit der jeweiligen Lösungsmittelmischung bestimmt sowohl die Farbstärke als auch die Klarheit des Endprodukts. Ketone und Ester. Ketone wie MEK und Aceton sowie Ester wie Ethylacetat und Butylacetat sind gängige Trägerstoffe in Tief- und Flexodruckfarben. Für diese Systeme entwickelte Lösungsmittelfarbstoffe lösen sich typischerweise schnell auf und hinterlassen nur minimale Rückstände, was eine gleichmäßige Druckdichte ermöglicht. Aromatische Kohlenwasserstoffe. Toluol und Xylol werden nach wie vor häufig in industriellen Beschichtungen und einigen älteren Druckfarbensystemen verwendet. Die Löslichkeit in aromatischen Kohlenwasserstoffen kann zwischen verschiedenen Farbstoffchemien stärker variieren als in Keton- oder Estersystemen. Daher muss jede Sorte anhand des jeweiligen Trägers überprüft werden, anstatt die Kompatibilität anhand der Lösungsmittelklasse anzunehmen. Alkohole. Ethanol und Isopropanol finden sich in einer Reihe von Beschichtungen und VOC-armen Formulierungen wieder. Die Löslichkeit von Farbstoffen in Lösungsmitteln ist in Alkoholsystemen generell eingeschränkter, weshalb sie zu den ersten Eigenschaften gehört, die vor der endgültigen Festlegung einer Note überprüft werden sollten. Da die Löslichkeit eher von der chemischen Zusammensetzung des jeweiligen Farbstoffs als von der Lösungsmittelklasse abhängt, ist es ratsam, das Löslichkeitsprofil des Farbstoffs im jeweiligen Trägerlösungsmittel zu überprüfen, bevor eine endgültige Formulierung festgelegt wird. Die Verarbeitungstemperatur ist oft der entscheidende Faktor bei der Unterscheidung zweier ansonsten ähnlicher Lösungsmittelfarbstoffe. Die thermische Stabilität hängt stark von der zugrunde liegenden Farbstoffchemie ab; eine falsche Wahl kann zu Farbtonverschiebungen, Gasbildung oder verminderter Transparenz während der Schmelzverarbeitung oder Aushärtung führen. Anthrachinonfarbstoffe. Viele auf Anthrachinon basierende Lösungsmittelfarbstoffe bieten eine ausgezeichnete thermische Stabilität und werden häufig für Hochtemperaturanwendungen von Kunststoffen wie Polycarbonat und ABS ausgewählt, obwohl die genaue thermische Obergrenze je nach Sorte variiert und für jeden spezifischen Farbstoff bestätigt werden sollte. Azofarbstoffe. Azo-basierte Lösungsmittelfarbstoffe haben typischerweise eine niedrigere thermische Obergrenze als Anthrachinon-Farbstoffe und eignen sich im Allgemeinen für die Verarbeitung bei niedrigeren Temperaturen, wie z. B. bei Polystyrol. Sie sind oft die kostengünstigere Option, wenn die Anwendung keine längere Wärmeeinwirkung erfordert. Eigenschaften Anthrachinonfarbstoffe Azofarbstoffe Typische Wärmedämmung Im Allgemeinen höher, variiert jedoch je nach Qualität Im Allgemeinen niedriger, variiert jedoch je nach Qualität Lichtechtheit Im Allgemeinen überlegen UV-Beständigkeit Ausreichend für kurzfristige oder Innenanwendungen Gängige Harze Polycarbonat, ABS Polystyrol Relative Kosten Höher Niedriger Lichtechtheit Die Lichtechtheit misst, wie gut eine Farbe dem Ausbleichen unter UV- oder längerer Lichteinwirkung widersteht. Anthrachinonfarbstoffe bieten im Allgemeinen eine überlegene Lichtechtheit und eignen sich besser für Anwendungen im Freien oder bei längerer Belichtung, während Azofarbstoffe typischerweise für den kurzfristigen Einsatz oder in Innenräumen ausreichend sind. Bei Beschichtungen und Kunststoffen, die einer längeren Außenbeanspruchung ausgesetzt sein werden, sollte die Lichtechtheit zusammen mit der Hitzebeständigkeit berücksichtigt werden, anstatt sie als separate nachträgliche Überlegung zu behandeln. Migrationsbeständigkeit Migration wird dann zum Problem, wenn ein farbiger Kunststoff, eine Folie oder eine Beschichtung über einen längeren Zeitraum in direkten oder indirekten Kontakt mit einem anderen Material kommt. Ein Farbstoff, der wandert, kann in angrenzende Schichten, Verpackungsinhalte oder umliegende Oberflächen ausbluten und dadurch sowohl das Aussehen als auch in einigen Fällen die Einhaltung gesetzlicher Vorschriften beeinträchtigen. Molekulargewicht und Migration. Lösungsmittelfarbstoffe mit höherem Molekulargewicht und geringerer Löslichkeit im Kontaktmedium weisen im Allgemeinen eine bessere Migrationsbeständigkeit auf. Dies ist besonders wichtig bei mehrschichtigen Kunststofffolien oder Verpackungsstrukturen, wo eine Farbstoffwanderung zwischen den Schichten mit der Zeit zu Verfärbungen oder Fleckenbildung führen kann. Testbedingungen. Das Migrationsverhalten sollte unter den Temperatur- und Feuchtigkeitsbedingungen beurteilt werden, denen das fertige Produkt tatsächlich ausgesetzt sein wird. Ergebnisse, die bei Raumtemperatur gemessen wurden, lassen keine zuverlässigen Rückschlüsse auf die Leistung in wärmeren Lager- oder Transportumgebungen zu. Daher sind Tests unter realen Bedingungen unerlässlich, bevor eine endgültige Bewertung erfolgt. Bei Verpackungen, die für den Kontakt mit Lebensmitteln bestimmt sind, werden Migrationsprüfungen typischerweise anhand etablierter Rahmenbedingungen wie der EU-Verordnung über Kunststoffmaterialien für den Lebensmittelkontakt durchgeführt. Farbstoffe fallen im Allgemeinen nicht unter die spezifische Stoffliste dieser Verordnung, unterliegen aber dennoch ihren allgemeinen Sicherheitsanforderungen. Daher bleibt dies ein nützlicher Bezugspunkt bei der Festlegung interner Migrationsgrenzwerte. Auswahl des Lösungsmittelfarbstoffs nach Anwendungsbereich Sobald die Anforderungen an Löslichkeit, Wärmebeständigkeit, Lichtbeständigkeit und Migration definiert sind, hängt der richtige Lösungsmittelfarbstoff auch von der spezifischen Anwendung ab, in der er eingesetzt werden soll. Kunststoffe In der Kunststoffverarbeitung werden häufig folgende Harze verwendet: Polystyrol, ABS, Acrylharze, Polycarbonat und PET. Lösungsmittelfarbstoffe liefern eine transparente, gleichmäßige Färbung, die mit Pigmenten nicht immer erreicht werden kann, insbesondere bei klaren oder leicht getönten Teilen. Druckfarben für Flexodruck, Tiefdruck,

Mehr entdecken »
Gelbe, rote und blaue Nylonproben, die einen kompatiblen trichromatischen Säurefarbstoffsatz darstellen.

Auswahl trichromatischer Säurefarbstoffe für gleichmäßige Nylon-Farbtöne

Inhaltsverzeichnis Verständnis der Anfärbegeschwindigkeit Einflussfaktoren auf die Anfärbegeschwindigkeit Angleichung der Anfärbegeschwindigkeiten in einer Kombination Die Rolle des pH-Werts bei der Farbstoffaufnahme pH-Bereiche nach Farbstoffklasse pH-Wert-Kontrolle während des Färbens Trichromatische Auswahlprinzipien Auswahl kompatibler Gelb-, Rot- und Blautöne Typische trichromatische Säurefarbstoffkombinationen für Nylon Trichromatische Kombination für helle Farbtöne Trichromatische Kombination für dunkle Farbtöne Migrations- und Aufbaueigenschaften Vermeidung von Farbverschiebungen Praktische Rezeptrichtlinien Checkliste für Laborversuche Häufig gestellte Fragen Was verursacht ungleichmäßiges Färben von Nylon mit Säurefarbstoffen? Wie beeinflusst die pH-Wert-Kontrolle die Reproduzierbarkeit? Was macht eine dreifarbige Kombination zuverlässig? Beim Färben von Nylon kommt es auf Präzision an. Säurefarbstoffe verbinden sich gut mit Polyamidfasern, die Farbkonsistenz hängt jedoch davon ab, wie genau Auftreffgeschwindigkeit, pH-Wert und trichromatische Kombinationen aufeinander abgestimmt sind. Schon eine kleine Abweichung bei einer einzigen Variable kann zu einer geringfügigen Abweichung vom Standard führen, selbst wenn das Rezept auf dem Papier korrekt aussieht. Dieser Artikel erläutert die praktischen Faktoren, die die Kompatibilität von Säurefarbstoffkombinationen auf Nylon gewährleisten. Die Anhaftungsrate verstehen: Die Anhaftungsrate beschreibt, wie schnell ein Farbstoff vom Bad auf die Faser gelangt. Bei Nylon hängt diese Geschwindigkeit von der Farbstoffstruktur, dem Temperaturanstieg und der Anzahl der verfügbaren Farbstoffstellen auf dem Substrat ab. Ein Farbstoff mit hoher Einwirkzeit kann zu ungleichmäßiger Färbung führen, wenn er erschöpft ist, bevor das Färbebad vollständig in das Material eingedrungen ist, insbesondere bei dicht gestrickten Textilien oder dichten Garnen. Faktoren, die die Anhaftungsrate beeinflussen Drei Variablen haben den größten Einfluss darauf, wie schnell ein bestimmter Säurefarbstoff auf Nylon aufgenommen wird: Molekülgröße und -struktur: Kleinere, beweglichere Moleküle neigen dazu, leichter zu wandern und sich zu nivellieren, während größere oder linearere Strukturen schneller anhaften, aber nach der Fixierung weniger wandern. Elektrolytkonzentration: Höhere Salzkonzentrationen im Bad verlangsamen den Faseransatz durch verstärkte Ionenkonkurrenz an der Faseroberfläche, was zwar die Einebnung fördern kann, aber bei falscher Balance die Gesamtausschöpfung verringern kann. Geschwindigkeit des Temperaturanstiegs: Ein zu schneller Anstieg gibt dem Farbstoff wenig Zeit, vor der Fixierung zu wandern, wodurch das Risiko von Streifenbildung oder Auslaufen auf dem Produkt steigt. Angleichung der Deckkraft in einer Kombination Beim Kombinieren von Farbstoffen für einen Farbton sollten alle Komponenten eine vergleichbare Deckkraft aufweisen. Wenn ein Farbstoff in einer Mischung deutlich schneller wirkt als die anderen, dominiert er die frühen Stadien des Färbens und verändert den Farbton im weiteren Verlauf des Färbebads. Dies ist eine der häufigsten Ursachen für Reproduzierbarkeitsprobleme in Nylonfärbereien, insbesondere wenn Rezepturen angepasst werden, ohne zu prüfen, wie sich die neue Kombination als System und nicht als einzelne Farbstoffe verhält. Die Rolle des pH-Werts bei der Farbstoffaufnahme: Saure Farbstoffe benötigen ein saures Bad, um effektiv mit den Aminogruppen auf Nylonfasern zu binden. Der pH-Wert bestimmt nicht nur das chemische Milieu, sondern auch, wie schnell die Farbstoffaufnahme erfolgt und wie viel Korrektur nach Beginn des Färbeprozesses noch möglich ist. pH-Bereiche nach Farbstoffklasse Verschiedene Säurefarbstoffklassen werden so formuliert, dass sie in spezifischen pH-Bereichen funktionieren. Arbeiten außerhalb dieses Zeitfensters verändern die Aufnahmegeschwindigkeit und können die Beständigkeit beeinträchtigen. Farbstoffklasse Typischer pH-Bereich Aufnahmeverhalten Egalisierfarbstoffe pH 5 bis 6 Langsamere Farbaufnahme, gute Migration, leichter zu korrigieren Mahlfarbstoffe pH 4.5 bis 5.5 Mittlere Farbaufnahme, weniger tolerant gegenüber ungleichmäßiger Färbung Metallkomplexfarbstoffe pH 4 bis 5 Schnellere Farbaufnahme, stärkere Echtheit, strengere Prozesskontrolle erforderlich Diese Bereiche dienen als Ausgangspunkt. Die tatsächliche Leistung hängt von der spezifischen Farbstoffqualität, dem Flottenverhältnis und dem Maschinentyp ab, daher ist eine Bestätigung im Labor auf dem vorgesehenen Substrat vor der Skalierung auf große Mengen weiterhin notwendig. pH-Wert-Kontrolle beim Färben Die Aufrechterhaltung eines konstanten pH-Werts während des gesamten Färbeprozesses ist genauso wichtig wie die Festlegung des richtigen Ausgangswerts. Ein während des Färbens ansteigender pH-Wert verlangsamt die Farbstoffaufnahme und kann zu einem blassen oder ungleichmäßigen Farbton führen, während ein starker Abfall zu Beginn dazu führen kann, dass der Farbstoff zu schnell einwirkt und nicht richtig wandern kann. Puffersysteme und kontrollierte Säurezugabe halten das Bad vom Anfang bis zum Ende im zulässigen Bereich. Egalisiermittel und Pufferhilfsmittel, die zur pH-Wert- und Anhaftungskontrolle formuliert sind, tragen dazu bei, die Aufnahmegeschwindigkeit bei unterschiedlichen Gewebekonstruktionen und Maschinenbedingungen zu stabilisieren, insbesondere bei Konstruktionen, die zu einer schnellen anfänglichen Anhaftung neigen. Prinzipien der trichromatischen Farbauswahl Die trichromatische Färbung verwendet einen gelben, roten und blauen Farbstoff, um aus einer kleinen Arbeitspalette eine breite Palette von Farbtönen zu erzeugen. Die Kompatibilität dieser drei Farbstoffe bestimmt, wie vorhersagbar die resultierenden Farbtöne sowohl im Labor als auch in großen Mengen sind. Auswahl kompatibler Gelb-, Rot- und Blaufarben: Ein praktikables trichromatisches Set sollte ähnliche Trefferraten, eine ähnliche pH-Empfindlichkeit und ein vergleichbares Migrationsverhalten aufweisen. Nicht aufeinander abgestimmte Komponenten können zu Farbabweichungen zwischen Labortests und Produktionschargen führen, selbst wenn die Gesamtfarbstoffkonzentration korrekt ist. Die speziell für das Färben von Polyamiden entwickelten Skyacido-Säurefarbstoffe bieten eine breite Farbpalette mit starker Kombinierbarkeit der Farbtöne. Dies ermöglicht es, gelbe, rote und blaue Komponenten als aufeinander abgestimmtes Set auszuwählen, anstatt jede Farbe unabhängig voneinander nur anhand des Farbtons zu bestimmen. Die folgende Tabelle beschreibt, was bei der Erstellung eines trichromatischen Farbsatzes für jede Primärfarbe zu überprüfen ist: Komponente Aufnahmerate pH-Empfindlichkeit Migrationsverhalten Gelb Erschöpfungskurve mit Rot und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Rot Erschöpfungskurve mit Gelb und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Blau Erschöpfungskurve mit Gelb und Rot vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Dieser Vergleich während der Entwicklung der Labortauchlösung, anstatt erst nach dem Auftreten von Farbabweichungen bei einer größeren Charge, ermöglicht es, Abweichungen frühzeitig zu erkennen und kostengünstig zu korrigieren. Typische trichromatische Säurefarbstoffkombinationen für Nylon In der Praxis werden trichromatische Kombinationen beim Färben von Nylon üblicherweise nach Farbtiefe, Aufbaubedarf und Kompatibilität zwischen den Farbstoffen ausgewählt. Für helle und dunkle Farbtöne können unterschiedliche Farbkombinationen erforderlich sein, um eine ausgewogene Erschöpfung, Migration und Farbreproduzierbarkeit zu gewährleisten. Dreifarbige Farbkombination für helle Farbtöne Für helle und mittlere Farbtöne werden Farbstoffe mit guter Migrationsfähigkeit und moderatem Anfärbeverhalten bevorzugt, um eine ausgezeichnete Egalisierungs- und Farbkorrekturfähigkeit zu erzielen. Eine typische helle Farbkombination könnte Folgendes umfassen: Trichromatische Position Beispiel Säurefarbstoff Gelb Skyacido Yellow 199 Rot Skyacido Red 337 Blau Skyacido Blue 324 Diese Kombination bietet eine gute Kompatibilität und ist

Mehr entdecken »
2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Reduktionsreinigung beim Färben von Polyester: Ein vollständiger Leitfaden

Inhaltsverzeichnis Was ist Reduktionsrodung? Definition und Zweck Rolle beim Dispersionsfärben Einfluss auf die Farbechtheit Häufige Qualitätsmängel Wann ist eine Reduktionsreinigung erforderlich? Dunkle und mittlere Farbtöne Rezepturen mit hoher Farbstoffkonzentration Mischungen mit Zellulosefasern Wann kann auf die Reduktionsreinigung verzichtet werden? Prozess und Kontrolle Typische Rezeptur und Parameter Temperatur- und pH-Wert-Kontrolle Vermeidung von Über- oder Unterreduktion Spülen und Neutralisieren Auswahl der richtigen Reduktionsmittel Natriumhydrosulfit Schwefelfreie Reduktionsmittel Niedrigtemperatur- und nachhaltige Optionen Farbstoffe mit hoher Waschechtheit zur Reduzierung der Reinigungslast Fehlerbehebung Häufige Probleme Schlechte Waschechtheit nach der Reinigung Farbtonveränderung oder Mattierung Fazit FAQs Was passiert, wenn man die Reduktionsreinigung überspringt? Reduzierendes Waschen vs. normales Waschen? Ist das auch bei niedriger Temperatur möglich? Hydrosulfit vs. schwefelfreie Mittel? Eine Charge, die in der Maschine perfekt aussieht, kann Tage später dennoch einen Waschechtheitstest nicht bestehen. In den meisten Fällen liegt die Ursache in nicht fixiertem Dispersionsfarbstoff, der auf der Faseroberfläche zurückgeblieben ist, und die Fixierung erfolgt durch Reduktionsklärung. Dieser Leitfaden behandelt, wann der jeweilige Schritt notwendig ist, die zugrunde liegende Chemie und wie man von der Laboranalyse bis zur Massenproduktion konsistente Ergebnisse erzielt. Was ist Reduktionsrodung? Definition und Zweck Die Reduktionsklärung ist eine Nachfärbebehandlung, bei der Dispersionsfarbstoffe entfernt werden, die nicht in die Polyesterfasern eingedrungen oder an ihnen fixiert wurden. Beim Färben bei hohen Temperaturen bleiben einige Farbstoffmoleküle auf der Faseroberfläche zurück, anstatt in die Polymerstruktur zu diffundieren. Unbehandelt reibt sich dieser Restfarbstoff beim Waschen ab und blutet aus, wodurch die Farbechtheit insgesamt abnimmt. Ein Reduktionsbad löst den Oberflächenfarbstoff auf und entfernt ihn, sodass nur der Farbstoff zurückbleibt, der sich im Inneren der Faser festgesetzt hat. Rolle bei der Dispersionsfärbung: Die Reduktionsklärung erfolgt am Ende des Dispersionsfärbezyklus, nach dem Hauptfärbeprozess und vor dem abschließenden Spülen. Es handelt sich um einen Teil eines umfassenderen Färbeprozesses für Polyester, der auch Vorbehandlung, Färben und Veredelung umfasst. Auf der Seite „Anwendungslösungen für das Färben von Polyester“ wird erläutert, wie diese Schritte zusammenhängen, und es werden für jeden Schritt empfohlene Hilfsmittel genannt. Auswirkungen auf die Farbechtheit Wasch- und Reibechtheit gehören zu den Spezifikationen, die Käufer vor der Annahme einer Lieferung am genauesten prüfen. Oberflächenfarbstoffe, die nicht entfernt wurden, sind nur schwach gebunden und lassen sich leicht auswaschen. Genau das sollen standardisierte Tests wie die Waschechtheitsprüfungen der AATCC erkennen. Ein fachgerecht durchgeführter Reduktionsreinigungsschritt verbessert diese Ergebnisse, indem er den Farbstoff entfernt, der andernfalls zu einem Fehlschlag des Tests führen würde. Häufige Qualitätsmängel: Webereien, die die Reduktionsreinigung auslassen oder nur unzureichend durchführen, weisen häufig ein wiederkehrendes Problemmuster auf: Abfärben auf hellere Kleidungsstücke in derselben Waschladung, Verfärbungen auf Verpackungen oder Besätzen während Transport und Lagerung, matte oder trübe Farbtöne im Vergleich zum freigegebenen Laborfärbemittel, zurückgewiesene Lieferungen nach fehlgeschlagener Echtheitsprüfung im Labor des Käufers. Diese Probleme lassen sich fast immer auf Restfarbstoffe aus Dispersionsfarbstoffen zurückführen und nicht auf einen Fehler in der Farbstoffrezeptur selbst. Deshalb verdient die Reduktionsreinigung die gleiche Aufmerksamkeit wie der darauf folgende Färbeprozess. Wenn eine Reduktionsaufhellung erforderlich ist Dunkle und mittlere Farbtöne Dunklere und mittlere Farbtöne erfordern höhere Farbstoffkonzentrationen, wodurch naturgemäß mehr unfixierter Farbstoff auf der Faseroberfläche verbleibt. Das Skycron-Dispersionsfarbstoffsortiment deckt sowohl Färbe- als auch Druckanwendungen in dunklen, mittleren und leuchtenden Farbtönen ab, und die Kombination dieser Farbstoffe mit einem geeigneten Reduktions- und Aufhellungsschritt ist Standardpraxis, um bei diesen größeren Farbtiefen eine akzeptable Echtheit zu erzielen. Rezepturen mit hoher Farbstoffkonzentration Jede Rezeptur mit einem hohen Gesamtfarbstoffanteil bezogen auf das Stoffgewicht (% owf) profitiert von einer Reduktionsaufhellung, und zwar nicht nur dunkle Farbtöne. Als allgemeine Orientierungshilfe gruppieren Textilfabriken die Farbtiefe üblicherweise wie folgt: Farbtiefe Typische Farbstoffkonzentration Reduzierung Aufhellung Unter 1 % owf Oft optional Medium 1 bis 3 % owf Empfohlene dunkle Farbe: Über 3 % owf Diese Angaben dienen lediglich als allgemeine Richtlinie und stellen keine feste Regel dar, da Farbstoffklasse, Fasermischung und Echtheitsziele den Schwellenwert verändern. Auch Mehrfarbstoffkombinationen, die für präzise individuelle Farbtöne verwendet werden, unterliegen dieser Logik, da die Kombination mehrerer Farbstoffklassen selbst bei einem moderaten Gesamtprozentsatz unterschiedliche Mengen an Oberflächenrückständen hinterlassen kann. Mischungen mit Zellulosefasern: Polyester-Baumwoll- und Polyester-Viskose-Mischungen bergen ein zusätzliches Risiko. Dispersionsfarbstoffe, die sich nicht an den Polyesteranteil anhaften, können die Zellulosefasern verfärben und so eine unerwünschte Farbverschiebung im gesamten Gewebe verursachen. Durch die Reduzierung der Lichtdurchlässigkeit wird der beabsichtigte Kontrast bzw. die einheitliche Farbgebung über beide Fasertypen hinweg erhalten. Wann kann darauf verzichtet werden? Sehr helle Farbtöne mit geringer Farbstoffbeladung benötigen manchmal keinen vollständigen Reduktions- und Klärungszyklus, insbesondere bei Verwendung von Farbstoffen mit hoher Ausziehkraft und gut kontrollierten Färbebedingungen. In diesem Fall kann ein einfacher Heißwaschgang ausreichen. Das Auslassen dieses Arbeitsschritts sollte dennoch eine bewusste Entscheidung sein, die auf den Anforderungen an Farbtiefe und Lichtechtheit basiert, und keine Abkürzung, die aus Zeitgründen genommen wird. Prozess und Kontrolle Typische Rezeptur und Parameter Ein Standard-Alkalireduktionsbad enthält ein Reduktionsmittel, Natronlauge oder Soda und ein Netz- oder Dispergiermittel. Schwefelfreie Säureklärsysteme, die bei einem niedrigeren pH-Wert arbeiten, werden zunehmend als Alternative eingesetzt. Ein allgemeiner Ausgangspunkt sieht folgendermaßen aus: Parameter Typischer Bereich Reduktionsmittel 2 bis 4 g/L Alkali (NaOH oder Soda) 2 bis 4 g/L Temperatur 70 bis 80 °C Zeit 15 bis 20 Minuten Flottenverhältnis 1:8 bis 1:15 Diese Werte variieren je nach Farbtiefe, Farbstoffklasse und Fasermischung, daher sollten Laborversuche die endgültige Rezeptur bestätigen, bevor die Produktion auf größere Mengen hochskaliert wird. Kontrolle von Temperatur und pH-Wert Temperatur und pH-Wert sind die beiden Variablen, die die Aufhellungseffizienz am stärksten beeinflussen: Zu kühl oder zu kurz: Es bleiben Farbstoffreste zurück, und die Farbechtheit leidet. Zu hohe Temperaturen oder zu alkalische Bedingungen können die Oberfläche oder die Haptik des Polyesters beeinträchtigen. Die meisten herkömmlichen Rezepte zielen auf einen leicht alkalischen pH-Wert zwischen 9 und 11 ab. Säurebasierte schwefelfreie Systeme hingegen arbeiten je nach verwendetem Produkt in einem neutralen bis leicht sauren Bereich, sodass der pH-Zielwert immer der gewählten Chemie entsprechen sollte und nicht einer einzigen festen Regel. Über- oder Unterreduktion vermeiden: Eine Unterreduktion hinterlässt Farbstoffreste an der Oberfläche, die sich später als schlechte Lichtechtheit bemerkbar machen. Eine zu starke Reduktion entfernt den ordnungsgemäß fixierten Farbstoff aus der Faser, was zu Farbverlust, Mattheit oder ungleichmäßigem Farbergebnis führt.

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Bitte teilen Sie uns die Anforderungen, das Land und den Anwendungsbereich mit.

Nach oben scrollen
E-Mail WhatsApp

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.