...

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
24 ঘন্টার মধ্যে উত্তর দিন

ঠান্ডা জলে সফটনার ফ্লেক গুলে নিন: সরাসরি পদ্ধতি (কোনো দলা বা দাগ থাকবে না)

সুচিপত্র

ঠান্ডা বা সাধারণ তাপমাত্রার পানিতে সফটনার ফ্লেক মেশানো একটি নির্ভরযোগ্য পদ্ধতি, যদি আপনি এটি যোগ করার ক্রম, নাড়ানো এবং ঘনত্ব নিয়ন্ত্রণ করেন। বেশিরভাগ সমস্যা শুরু হয় খুব দ্রুত ফ্লেক ঢেলে দেওয়া বা খুব পাতলা করে মেশানোর কারণে। এই আদর্শ কার্যপ্রণালী (SOP) আপনাকে একটি স্থিতিশীল স্টক দ্রবণ তৈরি করতে সাহায্য করে, যা পরিষ্কারভাবে প্রয়োগ করা যায় এবং হাতে ধরলে একই রকম অনুভূতি দেয়।

টেক্সটাইল সফটনার ফ্লেক

প্রস্তুতির চেকলিস্ট

ট্যাঙ্ক এবং আলোড়ন সেটআপ

লক্ষ্য: কোনো ফ্লেক পানিতে পড়ার আগে শক্তিশালী সঞ্চালন নিশ্চিত করা।

  • ট্যাঙ্কের অবস্থা
    • যখনই সম্ভব, সফটনার স্টকের জন্য একটি পরিষ্কার মিক্সিং ট্যাঙ্ক ব্যবহার করুন।
    • পুরানো ইমালশন, তৈলাক্ত আস্তরণ এবং আঁশ সরিয়ে ফেলুন। এই অবশিষ্টাংশ প্রায়শই ফিশ আই এবং তলদেশের পলিকে সক্রিয় করে তোলে।
    • ভালোভাবে ধুয়ে সম্পূর্ণভাবে জল ঝরিয়ে নিন। ধোয়ার পর অবশিষ্ট জল দিয়ে কাজ শুরু করবেন না।
  • আন্দোলনকারীর প্রস্তুতি
    • নিশ্চিত করুন যে অ্যাজিটেটরটি মসৃণভাবে চালু হয় এবং একটি স্থিতিশীল গতিতে চলে।
    • নিশ্চিত করুন যে ইম্পেলারটি ডুবে আছে এবং এমনভাবে স্থাপন করা হয়েছে যাতে এটি কেবল ট্যাঙ্কের কেন্দ্রভাগ নয়, বরং পুরো ট্যাঙ্ক জুড়েই তরল টানতে পারে।
    • ট্যাঙ্কের কোণায় এবং উপরিভাগের কাছাকাছি নড়াচড়া পর্যবেক্ষণ করে ডেড জোন আছে কিনা তা পরীক্ষা করুন।
  • মৌলিক প্রক্রিয়া নিয়ন্ত্রণ
    • শুরুতে পানির তাপমাত্রা রেকর্ড করুন। ঠান্ডা পানি দ্রবীভূত হওয়ার সময়কে নাটকীয়ভাবে পরিবর্তন করে দেয়।
    • আপনার লাইনটি স্পটের প্রতি সংবেদনশীল হলে, স্থানান্তরের জন্য একটি ফিল্টার মেশ (ঐচ্ছিক) প্রস্তুত করুন।

জলের গুণমানের মৌলিক বিষয়গুলি

লক্ষ্য: পানির তারতম্যের কারণে সৃষ্ট অস্থিতিশীলতার ঝুঁকি হ্রাস করা।

  • পরিষ্কার জল ব্যবহার করুন কম ঘোলাটে ভাব সহ। ভাসমান কঠিন পদার্থ আংশিকভাবে ভেজা ফ্লেককে আটকে ফেলতে পারে এবং পরে ছোট ছোট কণার মতো দেখা যেতে পারে।
  • যদি খর জল সাধারণ হয়, ডিফল্ট হিসেবে কম ঘনত্বের স্টক এবং বেশি সময় ধরে মেশানোর পদ্ধতি ব্যবহার করুন।
  • দূষণ এড়িয়ে চলুন দ্রবীভূত করার সময় ট্যাঙ্কে ধুলো, আঁশের কণা, গুঁড়ো বা অন্যান্য ফিনিশিং রাসায়নিক প্রবেশ করা থেকে।

স্টক সলিউশন সেটআপ

৫% বনাম ১০% সুপারিশ

ঠান্ডা জলে প্রক্রিয়াকরণের জন্য ৫% স্টক সলিউশনই হলো সবচেয়ে নিরাপদ ডিফল্ট।
এটি দ্রুত দ্রবীভূত হয়, সামান্য ঝাঁকুনি সহ্য করতে পারে এবং দলা পাকানোর ঝুঁকি কমায়।

১০% স্টক দ্রবণ কাজ করতে পারে, তবে শুধুমাত্র যখন:

  • আলোড়ন প্রবল এবং ধারাবাহিক,
  • তাপমাত্রা খুব কম নয়,
  • অপারেটররা কোনো সংক্ষিপ্ত পথ অবলম্বন না করে ধীরগতিতে যোগফল অনুসরণ করে।
  • আপনি একাধিক ব্যাচ জুড়ে স্থিতিশীলতা প্রমাণ করেছেন।

কখন কম শক্তি ব্যবহার করবেন

নিম্নলিখিতগুলির মধ্যে কোনোটি প্রযোজ্য হলে ৫% বা তার কম ব্যবহার করুন :

  • শীতকালে বা গাছের স্বাভাবিক অবস্থার চেয়ে কম ঠান্ডা জল
  • মিক্সিং ট্যাঙ্কটি ছোট, লম্বা, অথবা এর সঞ্চালন দুর্বল বলে পরিচিত।
  • অপারেটররা নতুন, অথবা শিফটভেদে তারতম্য বেশি।
  • ব্যবহারের আগে মজুদ দীর্ঘ সময় ধরে রাখতে হবে।
  • আপনার বারবার তলানি বা দাগের অভিযোগ রয়েছে।

ওয়ার্কিং বাথে পাতলা করুন

  • সর্বদা স্টককে পাতলা করুন ভালো বায়ু সঞ্চালনের অধীনে কার্যকরী স্নানাগার.
  • উচ্চ-প্রবাহ অঞ্চলে (পুনঃসঞ্চালন প্রত্যাবর্তন বা শক্তিশালী আলোড়ন পথের কাছাকাছি) ধীরে ধীরে ডোজ প্রয়োগ করুন।
  • কোনো শান্ত কোণে বা কাপড়ের পথের কাছাকাছি ঢালা এড়িয়ে চলুন, কারণ সেখানে অতিরিক্ত প্রয়োগ কাপড়ে দাগ ফেলতে পারে।

ঠান্ডা জলে দ্রবীভূত করার ধাপগুলি

প্রথমে জল ভরুন

  1. ট্যাঙ্কটি ভর্তি করুন ঠান্ডা বা পরিবেষ্টিত জল পরিকল্পিত ব্যাচ ভলিউম অনুযায়ী
  2. ছিটকে পড়া রোধ করতে এবং বাতাস মিশে যাওয়া এড়াতে মাথার উপরে পর্যাপ্ত জায়গা রাখুন।
  3. পানির তাপমাত্রা নিশ্চিত করুন এবং ব্যাচ রেকর্ডে তা লিপিবদ্ধ করুন।

মেশানো শুরু করুন

  1. আন্দোলন শুরু করুন ফ্লেক যোগ করার আগে.
  2. ট্যাঙ্কের সর্বত্র সঞ্চালন নিশ্চিত করতে ১ থেকে ৩ মিনিট ধরে মেশান।
  3. নিশ্চিত করুন যে পৃষ্ঠের নড়াচড়া সুষম, এবং এটি কেবল কেন্দ্রে ঘুরছে না।

ধীরে ধীরে ফ্লেক যোগ করুন

  1. সফটনার ফ্লেক যোগ করুন ধীরে ধীরে এবং সমানভাবে.
  2. একবারে স্তূপ করে না ফেলে, চলাচল এলাকা জুড়ে ছিটিয়ে দিন।
  3. যোগ করার হার স্থির রাখুন। দ্রুত পরিমাণ কমিয়ে ফেলাই ফিশ আইজ হওয়ার প্রধান কারণ।

পরিচালনাকারীর পরামর্শ: যদি দেখেন যে ফ্লেক্সগুলো উপরিভাগে স্তূপ হয়ে বা দলা পাকিয়ে যাচ্ছে, তাহলে অবিলম্বে গতি কমিয়ে দিন এবং কাজ চালিয়ে যাওয়ার আগে সেগুলোকে ভিজে যেতে দিন।

মদ পরিষ্কার করতে মেশান

  1. দ্রবণটি দেখতে উজ্জ্বল না হওয়া পর্যন্ত ক্রমাগত মেশাতে থাকুন। অভিন্ন এবং মসৃণ.
  2. ঠান্ডা জলে মেশানোর সাধারণ সময় পরিস্থিতিভেদে ভিন্ন হয়। নিম্নলিখিত বিষয়গুলির জন্য পরিকল্পনা করুন:
    • 20 থেকে 40 মিনিট সাধারণ পারিপার্শ্বিক পরিস্থিতিতে ৫% মজুদের জন্য
    • 40 থেকে 60 মিনিট ঠান্ডা ঋতুতে বা দুর্বল আলোড়নে
  3. যদি মিশ্রণে তখনও ভাসমান কণা বা ঘোলাটে ভাব দেখা যায়, তবে মেশানোর সময় বাড়িয়ে দিন এবং পরবর্তী ঘনত্ব কমিয়ে দিন।

প্রয়োজনে ফিল্টার করুন

নিম্নলিখিত ক্ষেত্রে পরিস্রাবণ ঐচ্ছিক, তবে দৃঢ়ভাবে সুপারিশ করা হয়:

  • আপনি হালকা রঙের কাপড় চালাচ্ছেন,
  • গাছটিতে বারবার দাগের সমস্যা দেখা দেয়,
  • ট্যাঙ্কের সঞ্চালন শক্তিশালী নয়,
  • আপনি লম্বা নলের মাধ্যমে স্টক স্থানান্তর করেন।

স্থানান্তরের সময় একটি সাধারণ ফিল্টার জাল ব্যবহার করে ছোট, অদ্রবীভূত কণাগুলোকে ওয়ার্কিং বাথে পৌঁছানোর আগেই অপসারণ করা যায়।

ব্যবহারের আগে স্ট্যান্ড পরীক্ষা করে নিন

  1. একটি বিকার থেকে নমুনা নিন।
  2. এর মানে দাঁড়াক 15 থেকে 30 মিনিট ঘরের স্বাভাবিক অবস্থায়।
  3. পাসের মানদণ্ড:
    • তলদেশে কোনো দৃশ্যমান পলি নেই,
    • কোন ভাসমান তৈলাক্ত স্তর নেই,
    • কোন দশা বিভাজন রেখা নেই,
    • ঘোরানোর পর কোনো দানাদার কণা দেখা যায় না।

যদি এটি ব্যর্থ হয়, তবে এটিকে সরাসরি উৎপাদনে দেবেন না। প্রথমে সমস্যা সমাধানের পদক্ষেপগুলো ব্যবহার করুন।

সমালোচনামূলক মিশ্রণ নিয়ম

শুধুমাত্র জলে ফ্লেক

সর্বদা যোগ করুন জলে ফ্লেককখনো পানি দিয়ে ফ্লেক বানাবেন না।
ফ্লেকের মধ্যে জল ঢাললে একটি জেলের মতো আবরণ তৈরি হয়, যা এর ভেতরের শুকনো শাঁসকে আটকে রাখে। এই শাঁস পরে দলা পাকিয়ে আলগা হয়ে যায় এবং দাগ সৃষ্টি করে।

থেমে থেমে মেশানোর প্রয়োজন নেই

যোগ করা শুরু থেকে মিশ্রণটি সম্পূর্ণরূপে দ্রবীভূত না হওয়া পর্যন্ত একটানা নাড়ানো চালিয়ে যান। থেমে থেমে মেশানোর ফলে স্তরযুক্ত ঘনত্বের অঞ্চল তৈরি হয়, যা কিছুক্ষণ রেখে দিলে মাছের চোখের মতো দাগ এবং অস্থিতিশীল তলানিতে পরিণত হয়।

স্থানীয় মাত্রাধিক্য এড়িয়ে চলুন

  • স্থবির কোণগুলিতে ফ্লেক যোগ করবেন না।
  • রক্ত সঞ্চালন দুর্বল হলে একবারে সমস্ত উপাদান যোগ করবেন না।
  • শীতকালে অতিরিক্ত মনোযোগ দেওয়া থেকে বিরত থাকুন। মনোযোগের আকস্মিক পরিবর্তনই পিণ্ড তৈরির সবচেয়ে দ্রুততম উপায়।

ব্যবহারিক নির্দেশিকা হিসেবে, আপনার অন-সাইট পদ্ধতিকে ঠান্ডা জলে এর স্থিতিশীল দ্রবীভূত হওয়ার আচরণের সাথে সামঞ্জস্যপূর্ণ করতে নন-আয়নিক সফটনার ফ্লেক পর্যালোচনা করুন । প্রশিক্ষণরত দলগুলোকে ফ্লেক ফেলে দেওয়া এড়াতে, ট্যাংকের ডেড জোন শনাক্ত করতে এবং প্রকৃত আলোড়নের অধীনে “সম্পূর্ণ দ্রবীভূত” দেখতে কেমন হয় তা নিশ্চিত করতে এটি বিশেষভাবে উপযোগী। এটি নন-আয়নিক সফটনার ফ্লেকের ধারাবাহিক ব্যবহারেও সহায়তা করে, যা সাধারণত দেখতে সাদা থেকে সামান্য হলুদ রঙের হয় এবং এর পাতলা দ্রবণের pH সাধারণত একটি মৃদু অম্লীয় পরিসরে নিয়ন্ত্রণ করা হয়, যা স্থিতিশীল ফিনিশিং পারফরম্যান্স নিশ্চিত করে।

স্কাইকেম গ্রুপ টেক্সটাইল সফটনিং এবং ফিনিশিং-এর জন্য রাসায়নিক সমাধান সরবরাহ করে , এবং সাইলিক হলো এর অন্যতম প্রধান ব্র্যান্ড যা টেক্সটাইল সহায়ক সমাধানের উপর দৃষ্টি নিবদ্ধ করে। এর মধ্যে রয়েছে সফটনার ফ্লেক্স, যা কটন, পলিয়েস্টার, ব্লেন্ড, তোয়ালে, বিছানার চাদর, পোশাক এবং ডেনিম ফিনিশিং-এ ব্যবহৃত হয়। সাইলিক আপনার এসওপি (SOP)-কে শিফট-টু-শিফট মানসম্মত করতে সাহায্য করতে পারে, কারণ এটি অপারেটরের কাজকে প্রত্যাশিত ফলাফলের সাথে সংযুক্ত করে, যেমন—সাধারণ ব্যবহারের ক্ষেত্রে হলুদ হয়ে যাওয়ার ঝুঁকি ছাড়াই মসৃণভাবে ভেজানো, স্থিতিশীলভাবে ছড়িয়ে পড়া এবং স্পর্শে একই রকম অনুভূতি। এটি নতুন অপারেটরদের প্রশিক্ষণ দেওয়ার সময়, মিশ্রণের মান নিরীক্ষা করার সময়, বা বারবার দাগ, তলানি বা ছোপের অভিযোগের সমাধান করার সময় ঠান্ডা জলে দ্রবীভূত হওয়ার আচরণকে আরও নির্ভরযোগ্য করে তোলে।

সমস্যা সমাধান

পিণ্ড / পলি / দাগ

নিচে একটি দ্রুত রোগনির্ণয় নির্দেশিকা দেওয়া হলো যা আপনি কারখানায় ব্যবহার করতে পারেন।

১) স্টকে পিণ্ড বা মাছের চোখ

  • সম্ভাব্য কারণগুলি
    • ফ্লেক খুব দ্রুত যোগ করা হয়েছে
    • রক্ত সঞ্চালন স্থিতিশীল হওয়ার আগে ফ্লেক যোগ করা হয়েছিল।
    • ঠান্ডা জল এবং আলোড়নের জন্য মজুদের ঘনত্ব খুব বেশি
    • ট্যাঙ্কের দূষণ বা অবশিষ্টাংশ
  • ক্রিয়াগুলি ঠিক করুন
    • সমরূপ না হওয়া পর্যন্ত মেশাতে থাকুন এবং সময় বাড়াতে থাকুন।
    • যদি দলা থেকে যায়, তাহলে পরবর্তী ব্যাচে ঘনত্ব কমিয়ে দিন।
    • যোগ করার পদ্ধতি উন্নত করুন। সবচেয়ে শক্তিশালী সঞ্চালন এলাকায় ধীরে ধীরে ছিটিয়ে দিন।
    • ইম্পেলারের গভীরতা নিশ্চিত করুন এবং ডেড জোন দূর করুন।

২) বিশ্রামের পর তলদেশের পলি

  • সম্ভাব্য কারণগুলি
    • কম সময় ধরে মেশানোর কারণে অসম্পূর্ণ দ্রবণ
    • জলের কঠোরতার তারতম্য
    • অবশেষ বা কঠিন পদার্থ অধঃক্ষেপণ কেন্দ্রক হিসেবে কাজ করে
  • ক্রিয়াগুলি ঠিক করুন
    • আরও দীর্ঘ সময় ধরে পুনঃসঞ্চালন করুন এবং স্থিতিশীলতা পুনরায় পরীক্ষা করুন।
    • তলানি বাহিত হওয়া রোধ করতে স্থানান্তরের সময় ছেঁকে নিন।
    • ট্যাঙ্কটি পরিষ্কার করুন এবং যদি আবার তলানি পড়ে, তবে কম ঘনত্বের দ্রবণ ব্যবহার করে পুনরায় তৈরি করুন।

৩) পৃষ্ঠতলে ভাসমান স্তর বা পৃথকীকরণ

  • সম্ভাব্য কারণগুলি
    • ফ্লেক্সের অসম্পূর্ণ হাইড্রেশন
    • নিম্ন তাপমাত্রায় অতিরিক্ত ঘনত্ব
    • দুর্বল আলোড়নের ফলে উপরিভাগের অঞ্চলগুলো অমিশ্রিত থেকে যায়।
  • ক্রিয়াগুলি ঠিক করুন
    • মেশানোর সময় বাড়ান এবং পৃষ্ঠতলের সম্পূর্ণ আবর্তন নিশ্চিত করুন।
    • শীতকালে মনোযোগ কমিয়ে দিন।
    • পৃষ্ঠতলের অতিরিক্ত চাপ এড়াতে ফ্লেক্সগুলো ধীরে ধীরে প্রয়োগ করুন।

৪) প্রয়োগের পর কাপড়ে দাগ

  • সম্ভাব্য কারণগুলি
    • ওয়ার্কিং বাথে প্রবেশকারী অদ্রবীভূত কণা
    • ডোজ দেওয়ার সময় স্থানীয় মাত্রাতিরিক্ত ডোজ
    • সংযোজনের সময় কার্যকরী স্নানের দুর্বল সঞ্চালন
  • ক্রিয়াগুলি ঠিক করুন
    • বিশেষ সংবেদনশীল অর্ডারগুলোর জন্য স্ট্যান্ডার্ড হিসেবে ফিল্টারেশন যুক্ত করুন।
    • উচ্চ-প্রবাহ অঞ্চলে ধীরে ধীরে স্টক প্রয়োগ করুন।
    • ডোজ দেওয়ার আগে এবং দেওয়ার সময় ওয়ার্কিং বাথটি যেন সচল থাকে, তা নিশ্চিত করুন।
    • কাপড়ের পথের কাছাকাছি হাতে করে ঢালা থেকে বিরত থাকুন।

সংরক্ষণ: ধরে রাখুন এবং সঞ্চালন করুন

স্থিতিশীল ধারণ গতকালের ভালো মজুদকে আজকের ত্রুটিপূর্ণ পণ্যে পরিণত হওয়া থেকে রক্ষা করে।

  • নিয়ন্ত্রিত ধারণ সময়ের মধ্যে স্টক ব্যবহার করুন আপনার উদ্ভিদ বিষয়ক অভিজ্ঞতা এবং পারিপার্শ্বিক তাপমাত্রার উপর ভিত্তি করে।
  • মৃদু রক্ত ​​সঞ্চালন বজায় রাখুন যদি মজুত রাখতেই হয়। এতে থিতিয়ে পড়া এবং দশা পৃথকীকরণ হ্রাস পায়।
  • ঢাকনা বন্ধ রাখুন দূষণ এবং জলীয় বাষ্পীভবনের কারণে ঘনত্বের বিচ্যুতি এড়াতে
  • ফ্লেক সঠিকভাবে সংরক্ষণ করুন
    • আর্দ্রতা শোষণ এবং জমাট বাঁধা রোধ করতে ব্যাগগুলি মুখবন্ধ করে রাখুন।
    • স্টিম লাইন, অধিক আর্দ্রতাযুক্ত স্থান বা ভেজা মেঝের কাছে সংরক্ষণ করা থেকে বিরত থাকুন।
    • দ্রবীভূত করার আগে জমে থাকা উপাদান ভেঙে দিন। জোর করে ট্যাঙ্কে বড় বড় দলা ফেলবেন না।

উপসংহার

সঠিক ক্রম অনুসরণ করলে এবং ঘনত্ব নিয়ন্ত্রণ করলে ঠান্ডা জলে দ্রবীভূত পদার্থ স্থিতিশীল থাকে। প্রথমে জল ভরুন, নাড়ানো শুরু করুন, ধীরে ধীরে ফ্লেক যোগ করুন এবং একীভূত না হওয়া পর্যন্ত মেশান। প্রয়োজনে ফিল্টার ব্যবহার করুন এবং উৎপাদনের জন্য ডোজ দেওয়ার আগে অল্প সময়ের জন্য রেখে দিয়ে স্থিতিশীলতা নিশ্চিত করুন।
আপনি যদি আপনার ট্যাঙ্কের আকার, অ্যাজিটেটরের ধরন, জলের কঠোরতা এবং কাঙ্ক্ষিত স্পর্শানুভূতি অনুযায়ী আরও স্থিতিশীল একটি সেটআপ চান, তাহলে এর মাধ্যমে যোগাযোগ করুন। স্কাইকেমির সাথে যোগাযোগ করুনআপনার জলের তাপমাত্রার পরিসীমা, মজুদের ঘনত্ব এবং কোনো ত্রুটির ছবি শেয়ার করলে তা টেকনিক্যাল টিমকে সবচেয়ে নির্ভরযোগ্য মিশ্রণের প্যারামিটার এবং ডোজ দেওয়ার পদ্ধতি সুপারিশ করতে সাহায্য করে।

টেক্সটাইল রাসায়নিক সরবরাহকারী

বিবরণ

সফটনার ফ্লেক কি গরম না করে ঠান্ডা জলে দ্রবীভূত করা যায়?

হ্যাঁ। ভেজানো এবং ছড়িয়ে দেওয়া সঠিকভাবে নিয়ন্ত্রণ করতে পারলে ঠান্ডা জলে দ্রবীভূত করার পদ্ধতি কাজ করে। এর মূল নিয়ন্ত্রকগুলো হলো ধীরে ধীরে মেশানো, ক্রমাগত নাড়ানো এবং পরিমিত ঘনত্ব। শীতকালে মেশানোর সময় বাড়িয়ে দিন এবং উৎপাদনে দেওয়ার আগে গাছের অবস্থা পরীক্ষা করে এর স্থিতিশীলতা যাচাই করে নিন।

আমি কি ৫% নাকি ১০% স্টক দ্রবণ প্রস্তুত করব?

বেশিরভাগ ঠান্ডা জলের কাজের জন্য ৫% দিয়ে শুরু করুন, কারণ এটি সহজে দ্রবীভূত হয় এবং দলা পাকানোর ঝুঁকি কমায়। আপনার প্ল্যান্টে বারবার ব্যাচে, বিশেষ করে ঠান্ডা তাপমাত্রায়, স্থিতিশীল ফলাফল প্রমাণিত হওয়ার পরেই কেবল ১০% ব্যবহার করুন। এর চেয়ে বেশি ঘনত্বের জন্য জোরালো আলোড়ন এবং সংযোজনের উপর কঠোর নিয়ন্ত্রণ প্রয়োজন।

দ্রবীভূত করার সময় কেন দলা পাকিয়ে যায় এবং আমি কীভাবে তা প্রতিরোধ করতে পারি?

যখন ফ্লেক্সগুলো উচ্চ ঘনত্বের কোনো পাত্রে জলের সংস্পর্শে আসে এবং এর উপর একটি জেলের মতো আবরণ তৈরি হয় যা শুকনো উপাদানকে ভিতরে আটকে ফেলে, তখন দলা তৈরি হয়। এটি প্রতিরোধ করতে, চলমান জলে ফ্লেক্স যোগ করুন, ধীরে ধীরে ছিটিয়ে দিন এবং অবিরাম নাড়াচাড়া বজায় রাখুন। যদি ক্রমাগত দলা দেখা দিতে থাকে, তবে স্টকের ঘনত্ব কমিয়ে দিন এবং মেশানোর সময় বাড়িয়ে দিন।

অদ্রবীভূত সফটনারের কারণে সৃষ্ট দাগ কীভাবে প্রতিরোধ করা যায়?

স্থানান্তরের সময় ফিল্টার ব্যবহার করুন, ডোজ দেওয়ার আগে সম্পূর্ণ দ্রবীভূত হওয়া নিশ্চিত করুন এবং একটি শক্তিশালী সঞ্চালনশীল ওয়ার্কিং বাথে স্টক যোগ করুন। স্থানীয়ভাবে অতিরিক্ত ডোজ দেওয়ার ফলেও দাগ পড়তে পারে, তাই কোনো শান্ত কোণে বা ফ্যাব্রিক পথের কাছে ঢালার পরিবর্তে, উচ্চ-প্রবাহযুক্ত অঞ্চলে ধীরে ধীরে ডোজ দিন।

খর জল কি দ্রবণ এবং দ্রবণের স্থিতিশীলতাকে প্রভাবিত করে?

হ্যাঁ, হতে পারে। খর জল ঘোলাটে ভাব, তলানি এবং অস্থিতিশীলতার ঝুঁকি বাড়াতে পারে, বিশেষ করে উচ্চ ঘনত্ব এবং কম তাপমাত্রায়। যখন জলের খরতা অসঙ্গত থাকে, তখন কম ঘনত্বের দ্রবণ এবং বেশিক্ষণ ধরে মেশানোই বেশি নিরাপদ, এবং কাপড়ে কণা পৌঁছানো রোধ করার জন্য পরিস্রাবণ আরও বেশি মূল্যবান হয়ে ওঠে।

নন-আয়নিক সফটনার ফ্লেক কি অন্যান্য ফিনিশিং এজেন্টের সাথে মেশানো যায়?

প্রায়শই এটি সম্ভব, তবে এর সামঞ্জস্যতা নির্ভর করে রাসায়নিক গঠন, সংযোজনের ক্রম এবং মিশ্রণের অবস্থার উপর। প্রথমে একটি ছোট জারে পরীক্ষা করে নিন এবং কিছুক্ষণ রেখে দেওয়ার পর ঘোলাটে ভাব, পৃথকীকরণ বা তলানি লক্ষ্য করুন। যদি স্থিতিশীল থাকে, তবে বড় আকারে উৎপাদনের আগে কাপড়ের একটি ছোট টুকরোতে তা নিশ্চিত করুন এবং কোনো নির্দিষ্ট স্থানে বিক্রিয়া এড়াতে সর্বদা ভালো বায়ু সঞ্চালনের মাধ্যমে মিশ্রণটি যোগ করুন।


প্রস্তাবিত পঠন:

  1. ডিসপার্স ডাইয়ের জন্য লেভেলিং এজেন্ট কীভাবে নির্বাচন করবেন?
  2. EDTA বনাম DTPA বনাম NTA
  3. বস্ত্রশিল্পে ওয়েটিং এজেন্ট বলতে কী বোঝায়?
  4. কীভাবে ক্যাটায়নিক ফ্যাব্রিক ডাই করবেন?

বেলে

রাসায়নিক রঞ্জক এবং বস্ত্র সহায়ক সামগ্রী বিষয়ে বহু বছরের অভিজ্ঞতার সুবাদে, আমি সর্বশেষ প্রযুক্তি, টেকসই উদ্ভাবন এবং বাজারের গতিপ্রকৃতি সম্পর্কে অন্তর্দৃষ্টি ভাগ করে নিতে প্রতিশ্রুতিবদ্ধ।

সাম্প্রতিক লেখাসমূহ

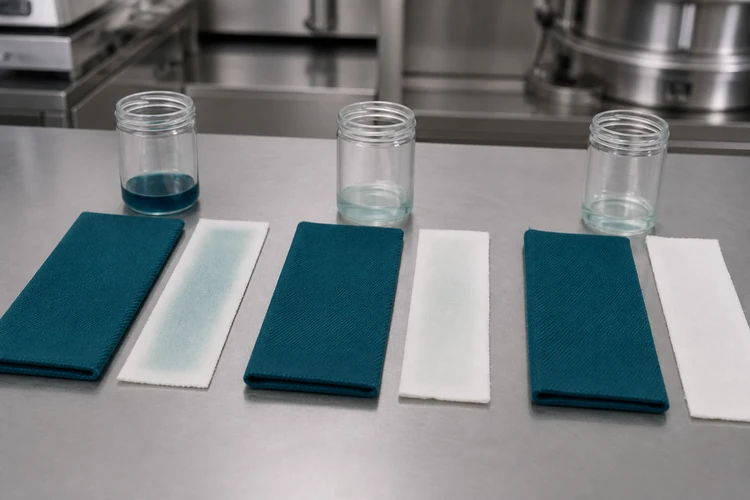
২. কম তাপমাত্রায় সাবান ব্যবহার করলে ধোয়ার তরল বেশি স্বচ্ছ হয় এবং পাশের সাদা সুতির স্ট্রিপে দাগ কম পড়ে।

রিঅ্যাক্টিভ ডাই সাবান দিয়ে পরিষ্কার করার নির্দেশিকা: ধোয়ার পর স্থায়িত্ব বাড়ে, পেছনে দাগ কম পড়ে

সূচিপত্র রিঅ্যাক্টিভ ডাই সোপিং কী ওয়াশ-অফ পর্যায়ে এর ভূমিকা কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে সোপিং কীভাবে ওয়াশ ফাস্টনেসকে প্রভাবিত করে ফাইবারের পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ সোপিং এবং ফাস্টনেস রেটিং-এর মধ্যে সংযোগ ব্যাক-স্টেইনিং-এর কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ এবং সবচেয়ে ঝুঁকিপূর্ণ মিশ্রণসমূহ কার্যকর সোপিং-এর জন্য মূল প্রক্রিয়া প্যারামিটারসমূহ তাপমাত্রা এবং সময় লিকার অনুপাত জলের কঠোরতা এবং সিকোয়েস্টারিং এজেন্ট সঠিক সোপিং এজেন্ট নির্বাচন অ্যানায়নিক এবং নন-আয়নিক সোপিং এজেন্ট ফাইবার এবং শেডের গভীরতার সাথে এজেন্টের সামঞ্জস্য নিম্ন-তাপমাত্রার সোপিং এজেন্টের বিকল্প: সাইলিক ডি২৭০৫ মূল সুবিধাসমূহ প্রস্তাবিত প্রয়োগ কার্যকারিতার তুলনা সোপিং প্রক্রিয়া পদ্ধতিসমূহ ঠান্ডা ধোয়া এবং গরম ধোয়ার ক্রম এক-ধাপ বনাম বহু-ধাপ সোপিং সোপিং-এর পরে ফিক্সিং এজেন্টের ভূমিকা ধারাবাহিক ওয়াশ ফাস্টনেস ফলাফলের জন্য সর্বোত্তম অনুশীলনসমূহ প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী রিঅ্যাক্টিভ ডাই সোপিং করতে কতক্ষণ সময় লাগা উচিত? পিঠে দাগ লাগার পর কি তা ঠিক করা যায়? খর জল কি সাবান তৈরির কার্যকারিতাকে প্রভাবিত করে? সাবান ব্যবহারের পর কি সবসময় আলাদা ফিক্সিং এজেন্ট প্রয়োজন হয়? রিঅ্যাক্টিভ ডাই সোপিংকে প্রায়শই ডাইং চক্রের শেষের একটি দ্রুত পদক্ষেপ হিসেবে গণ্য করা হয়, কিন্তু ধোয়ার পর রঙের স্থায়িত্ব এবং পুনরায় দাগ লাগার ফলাফলের উপর এর সরাসরি প্রভাব রয়েছে। সঠিক তাপমাত্রা, সময় এবং এজেন্ট নির্বাচন নিশ্চিত করা গেলে ব্যয়বহুল বাতিল পণ্য এবং পুনরাবৃত্তিমূলক অর্ডার প্রতিরোধ করা যায়, যা লাভের পরিমাণ কমিয়ে দেয়। ওয়াশ-অফ পর্যায়ে রিঅ্যাক্টিভ ডাই সোপিং-এর ভূমিকা কী? ফিক্সেশনের পরে সোপিং প্রক্রিয়াটি সম্পন্ন হয়, যখন ক্ষারীয় পরিবেশে রিঅ্যাক্টিভ ডাই ফাইবারের সাথে সংযুক্ত হয়ে যায়। কাপড়ের তন্তুর সাথে স্থায়ীভাবে বন্ধন তৈরি না হওয়া সবকিছু দূর করার জন্য, এটিকে ডিটারজেন্ট বা বিশেষ সাবান জাতীয় পদার্থ দিয়ে ফুটন্ত বা প্রায় ফুটন্ত তাপমাত্রায় ধোয়া হয়। এই ধাপটি বাদ দিলে বা সংক্ষিপ্ত করলে ধোয়ার পর রঙ পুরোপুরি ওঠে না, এবং কাপড়ের স্থায়িত্ব নিয়ে একটি লুকানো ঝুঁকি থেকে যায় যা পরবর্তী পরীক্ষার আগে বা, আরও খারাপভাবে, গ্রাহকের কাছে পৌঁছানোর পরেই কেবল প্রকাশ পাবে। কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে: রিঅ্যাক্টিভ ডাইয়ের একটি অংশ ফাইবারের সাথে বিক্রিয়া না করে ডাইবাথে সবসময় হাইড্রোলাইজড হয়ে যায়। হাইড্রোলাইজড ডাই কাপড়ের পৃষ্ঠে আলগাভাবে বসে থাকে এবং সমযোজী বন্ধনের পরিবর্তে কেবল দুর্বল ভৌত আকর্ষণের মাধ্যমে আবদ্ধ থাকে। লাগিয়ে রাখলে, নাড়াচাড়ার সময় এটি উঠে যায়, ধোয়ার সময় রং ছড়ায় এবং একই সাথে ধোয়ার সময় হালকা রঙের কাপড়ে লেগে যায়। সাবান মাখানোর ধাপটি বিশেষভাবে এই অবশিষ্টাংশকে অপসারণ করার জন্য করা হয়, যাতে এটি স্থায়িত্বের সমস্যা তৈরি করতে না পারে। সাবান ব্যবহারের মান কীভাবে ধোয়ার স্থায়িত্বকে প্রভাবিত করে: সাবান ব্যবহারের গুণমানই নির্ধারণ করে যে পরবর্তীতে স্থায়িত্ব পরীক্ষায় কী কী বিষয় প্রকাশ পাবে। শেড কার্ডে সঠিক দেখালেও, এই ধাপে তাড়াহুড়ো করা হলে কোনো ব্যাচের কাপড়ের স্থায়িত্ব ধোয়া বা ঘষার পরীক্ষায় উত্তীর্ণ হতে ব্যর্থ হতে পারে। তন্তুর পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ: কার্যকরভাবে সাবান মাখলে আলগা হয়ে যাওয়া ডাই কাপড়ের উপর পুনরায় জমা হওয়ার পরিবর্তে ধোয়ার তরলে ভাসমান থাকে। এই প্রক্রিয়াটি কতটা নিখুঁতভাবে সম্পন্ন হবে তা নির্ভর করে আলোড়ন, তরল অনুপাত এবং ব্যবহৃত ডিটারজেন্ট বা সাবানজাতীয় উপাদানের বিচ্ছুরণ ক্ষমতার উপর। সাবান ব্যবহার এবং রঙের স্থায়িত্ব মূল্যায়নের মধ্যে সম্পর্ক: ধোয়া ও ঘষার স্থায়িত্ব মূল্যায়ন, যা সাধারণত AATCC রঙ স্থায়িত্ব পরীক্ষা পদ্ধতি ব্যবহার করে মূল্যায়ন করা হয়, তা মূলত ধুয়ে ফেলার পর কী পরিমাণ অসংযোজিত রঞ্জক অবশিষ্ট থাকে তা প্রতিফলিত করে। সাবান দিয়ে মোছার প্রক্রিয়াটি খুব অল্প সময়ের জন্য বা খুব কম তাপমাত্রায় করা হলে, কোনো কাপড় ল্যাবে প্রাথমিক রঙের পরীক্ষায় উত্তীর্ণ হওয়ার পরেও সামগ্রিক ব্যাচের স্থায়িত্ব পরীক্ষায় অকৃতকার্য হতে পারে। পিঠে দাগ পড়ার কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ: ব্যাক-স্টেইনিং ঘটে যখন রঞ্জিত কাপড় থেকে ধুয়ে যাওয়া রঞ্জক একই দ্রবণে থাকা অরঞ্জিত বা হালকা রঙের অংশে পুনরায় জমা হয়। সবচেয়ে সাধারণ কারণগুলোর মধ্যে রয়েছে: অতিরিক্ত পরিমাণে সোপিং বাথ ব্যবহার করা, যেখানে লিকুইডের ধারণক্ষমতার চেয়ে বেশি হাইড্রোলাইজড ডাই থাকে; সোপিং এবং ফিনিশিং ধাপের মধ্যে অপর্যাপ্ত ধোয়াধুয়ি; দুর্বল বিচ্ছুরণ ক্ষমতাসম্পন্ন সোপিং এজেন্ট, যা ডাইয়ের মুক্ত কণাগুলোকে কাপড়ের উপর পুনরায় জমা হতে দেয়; লিকুইডের অসম সঞ্চালন, যা নির্দিষ্ট স্থানে উচ্চ ডাই ঘনত্বের সৃষ্টি করে। সবচেয়ে ঝুঁকিপূর্ণ কাপড় এবং মিশ্রণ: গভীর এবং গাঢ় শেডগুলোতে সবচেয়ে বেশি পরিমাণে হাইড্রোলাইজড ডাই তৈরি হয় এবং এগুলোই কাপড়ে দাগ লাগার অভিযোগের সবচেয়ে সাধারণ উৎস। মিশ্র কাপড়, এবং যে কোনো কাপড় যাতে রঞ্জিত ও অরঞ্জিত উপাদান মেশানো থাকে, তা বিশেষভাবে ঝুঁকিপূর্ণ, কারণ পুনরায় জমা হওয়া রঞ্জক কাপড়ের হালকা অংশে অনেক বেশি দৃশ্যমান হয়। কার্যকরী সাবান তৈরির জন্য মূল প্রক্রিয়াগত মাপকাঠি। সাবানের স্থায়িত্ব কমে যাওয়া এবং পুনরায় দাগ পড়ার বেশিরভাগ কারণই এই তিনটি মাপকাঠি কতটা কঠোরভাবে নিয়ন্ত্রণ করা হয়, তার উপর নির্ভরশীল। তাপমাত্রা ও সময়: সাবান তৈরির প্রক্রিয়াটি সাধারণত পাঁচ থেকে পনেরো মিনিট ধরে ফুটন্ত তাপমাত্রায় বা তার কাছাকাছি তাপমাত্রায় চলে, যদিও এর আদর্শ সমন্বয় নির্ভর করে কাপড়ের রঙের গভীরতা এবং বুননের ওপর। খুব কম তাপমাত্রায় ডাই দ্রবণ তৈরি করলে ডাই অপসারণের গতি কমে যায়, এবং সময় কমিয়ে দিলে সঠিক তাপমাত্রাতেও হাইড্রোলাইজড ডাই থেকে যায়। রঙের গভীরতা সাবান তৈরির তাপমাত্রা সাধারণ সময় হালকা থেকে মাঝারি ৯০ থেকে ৯৫°সে ৫ থেকে ৮ মিনিট গাঢ় ও কালো প্রায় ফুটন্ত (৯৮ থেকে ১০০°সে) ১০ থেকে ১৫ মিনিট ফিরোজা এবং সমস্যাযুক্ত রঙ প্রায় ফুটন্ত, একাধিকবার ব্যবহার্য প্রতিবার ব্যবহারে ১৫ মিনিট বা তার বেশি এই প্রায়-ফুটন্ত তাপমাত্রার পরিসরটি প্রচলিত সাবান তৈরির উপকরণের ক্ষেত্রে প্রযোজ্য। এর পরিবর্তে, নিম্ন-তাপমাত্রার সাবান তৈরির উপাদানগুলো ৬০ থেকে ৮০° সেলসিয়াস তাপমাত্রায় কার্যকরভাবে কাজ করার জন্য তৈরি করা হয়, যা স্থায়িত্বের কার্যকারিতা বজায় রেখেই শক্তির ব্যবহার কমায় (নিচের Sylic D2705 অংশটি দেখুন)।  লিকার রেশিও (Liquor Ratio): একটি কঠোর লিকার রেশিও কম আয়তনের জলে হাইড্রোলাইজড ডাইকে ঘনীভূত করে, যা ফ্লাশ করে বের করে দেওয়ার আগে পুনরায় জমা হওয়ার ঝুঁকি বাড়িয়ে দেয়। যেসব মিল কম লিকার রেশিওতে জেট বা ওভারফ্লো মেশিন চালায়, তাদের উচিত আরও শক্তিশালী ডিসপার্সিং এজেন্ট ব্যবহার করে অথবা একটি অতিরিক্ত রিন্স সাইকেল যোগ করে এর ক্ষতিপূরণ করা। জলের খরতা এবং শোষণকারী উপাদান: সরবরাহকৃত জলে থাকা ক্যালসিয়াম, ম্যাগনেসিয়াম এবং আয়রন সাবান তৈরির উপাদানের কার্যকারিতায় বাধা দেয় এবং সাবানের উপরিভাগ ঘোলাটে বা অমসৃণ করে তুলতে পারে। একটি সিকোয়েস্টারিং এজেন্ট, যেমন সাইলিক পি১৫০১বি (Sylic P1501B), যা ১% দ্রবণে ২.৫ থেকে ৪.০ পিএইচ (pH) যুক্ত একটি অ্যানায়নিক কিলেটিং ডিসপারসেন্ট, সাবান তৈরি শুরু হওয়ার আগে এই আয়নগুলোকে আবদ্ধ করে এবং সোপিং এজেন্টকে তার উদ্দেশ্য অনুযায়ী কাজ করতে দেয়। সঠিক সাবান তৈরির উপাদান নির্বাচন: অ্যানায়নিক এবং নন-আয়নিক সাবান তৈরির উপাদান। অ্যানায়নিক সাবান তৈরির উপাদানগুলো তাদের শক্তিশালী বিচ্ছুরণ ক্ষমতার জন্য ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে নন-আয়নিক প্রকারগুলো খর জলে এবং নিম্ন তাপমাত্রায় ভালো কাজ করে। উভয় প্রকারই এমন একটি রঞ্জন সহায়ক পরিসরের অন্তর্ভুক্ত, যা ক্ষারীয় দ্রবণে স্থিতিশীলতা এবং জেট মেশিনে কম ফেনা তৈরির জন্য বিশেষভাবে প্রস্তুত করা হয়েছে। ফাইবার এবং শেডের গভীরতার সাথে এজেন্ট মেলানো: তুলা এবং অন্যান্য সেলুলোসিক ফাইবার সাধারণত অ্যানায়নিক সোপিং এজেন্টের প্রতি ভালোভাবে সাড়া দেয়। কৃত্রিম তন্তুযুক্ত মিশ্রণের ক্ষেত্রে, অধিক সংবেদনশীল কৃত্রিম উপাদানটিতে দাগ পড়া এড়ানোর জন্য, এর পরিবর্তে একটি নন-আয়নিক বিকল্পের প্রয়োজন হতে পারে। গভীর শেডগুলি সাধারণত ডাকে

আরও অন্বেষণ করুন »

পলিয়েস্টার ডাইং-এ রিডাকশন ক্লিয়ারিং: একটি সম্পূর্ণ নির্দেশিকা

সূচিপত্র রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য ডিসপার্স ডাইং-এ ভূমিকা রঙের স্থায়িত্বের উপর প্রভাব সাধারণ গুণগত অভিযোগ কখন রিডাকশন ক্লিয়ারিং প্রয়োজন গাঢ় এবং মাঝারি শেড উচ্চ ডাই ঘনত্বের রেসিপি সেলুলোসিক ফাইবারের সাথে মিশ্রণ কখন এটি বাদ দেওয়া যেতে পারে প্রক্রিয়া এবং নিয়ন্ত্রণ সাধারণ রেসিপি এবং প্যারামিটার তাপমাত্রা এবং pH নিয়ন্ত্রণ অতিরিক্ত বা অপর্যাপ্ত রিডাকশন এড়ানো ধৌতকরণ এবং নিউট্রালাইজেশন সঠিক রিডিউসিং এজেন্ট নির্বাচন সোডিয়াম হাইড্রোসালফাইট সালফার-মুক্ত রিডিউসিং এজেন্ট নিম্ন-তাপমাত্রা এবং টেকসই বিকল্প উচ্চ ওয়াশ ফাস্টনেস কমানোর জন্য ডাই ক্লিয়ারিং লোড সমস্যা সমাধান সাধারণ সমস্যা ক্লিয়ারিং-এর পরে দুর্বল ওয়াশ ফাস্টনেস শেড পরিবর্তন বা অনুজ্জ্বলতা উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী এটি বাদ দিলে কী হয়? রিডাকশন ক্লিয়ারিং বনাম সাধারণ ওয়াশিং? এটা কি কম তাপমাত্রায় করা সম্ভব? হাইড্রোসালফাইট বনাম সালফার-মুক্ত এজেন্ট? মেশিনে নিখুঁত দেখালেও, ধোয়ার পর কাপড়ের স্থায়িত্ব পরীক্ষায় তা ব্যর্থ হতে পারে। বেশিরভাগ ক্ষেত্রেই এর কারণ হলো ফাইবারের পৃষ্ঠে লেগে থাকা অসংযোজিত ডিসপার্স ডাই, এবং এর সমাধান হলো রিডাকশন ক্লিয়ারিং। এই নির্দেশিকায় আলোচনা করা হয়েছে কখন এই ধাপটি প্রয়োজনীয়, এর পেছনের রসায়ন এবং ল্যাব ডিপ থেকে শুরু করে বাল্ক প্রোডাকশন পর্যন্ত ফলাফল কীভাবে সামঞ্জস্যপূর্ণ রাখা যায়। রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য: রিডাকশন ক্লিয়ারিং হলো রঞ্জন-পরবর্তী একটি প্রক্রিয়াকরণ পদ্ধতি, যার মাধ্যমে পলিয়েস্টার তন্তুতে প্রবেশ না করা বা সংযুক্ত না হওয়া ডিসপার্স ডাই অপসারণ করা হয়। উচ্চ তাপমাত্রায় রঞ্জন প্রক্রিয়ার সময়, কিছু রঞ্জক অণু পলিমার কাঠামোর মধ্যে প্রবেশ না করে তন্তুর পৃষ্ঠেই থেকে যায়। চিকিৎসা না করা হলে, এই অবশিষ্ট রঞ্জক ধোয়ার সময় ঘষে উঠে যায় এবং ছড়িয়ে পড়ে, যা রঙের স্থায়িত্ব কমিয়ে দেয়। একটি রিডাকশন ক্লিয়ারিং বাথ উপরিভাগের রঞ্জক ভেঙে দেয় ও সরিয়ে ফেলে, কেবল সেই রঞ্জকটিই রেখে যায় যা তন্তুর অভ্যন্তরে সঠিকভাবে আবদ্ধ হয়েছে। ডিসপার্স ডাইং-এ রিডাকশন ক্লিয়ারিং-এর ভূমিকা এই প্রক্রিয়ার একেবারে শেষে, মূল ডাইং পর্বের পরে এবং চূড়ান্ত ধোয়ার আগে সম্পন্ন হয়। এটি পলিয়েস্টার রঞ্জন প্রক্রিয়ার একটি অংশ, যার মধ্যে প্রাক-প্রক্রিয়াকরণ, রঞ্জন এবং ফিনিশিংও অন্তর্ভুক্ত। পলিয়েস্টার ডাইং অ্যাপ্লিকেশন সলিউশনস পেজটিতে এই পর্যায়গুলো কীভাবে একে অপরের সাথে সংযুক্ত, তার রূপরেখা এবং প্রতিটি ধাপের জন্য প্রস্তাবিত সহায়ক উপকরণগুলোর উল্লেখ করা হয়েছে। রঙের স্থায়িত্বের উপর প্রভাব: কোনো চালান গ্রহণ করার আগে ক্রেতারা যে সমস্ত স্পেসিফিকেশন সবচেয়ে ভালোভাবে যাচাই করেন, তার মধ্যে ধোয়া ও ঘষার স্থায়িত্ব অন্যতম। যে পৃষ্ঠতলের রঞ্জক পরিষ্কার করা হয়নি, তা আলগাভাবে আবদ্ধ থাকে এবং সহজেই ধুয়ে যায়, আর AATCC-এর ধৌতকরণ স্থায়িত্ব পদ্ধতির মতো প্রমিত পরীক্ষাগুলো ঠিক এই বিষয়টি শনাক্ত করার জন্যই তৈরি করা হয়েছে। সঠিকভাবে সম্পাদিত রিডাকশন ক্লিয়ারিং ধাপটি সেই রঞ্জক পদার্থকে অপসারণ করে ফলাফলকে উন্নত করে, যা অন্যথায় পরীক্ষাটি ব্যর্থ হওয়ার কারণ হতো। সাধারণ গুণগত অভিযোগসমূহ: যে মিলগুলো রিডাকশন ক্লিয়ারিং ধাপটি বাদ দেয় বা যথাযথভাবে সম্পন্ন করে না, তাদের মধ্যে কিছু পুনরাবৃত্তিমূলক সমস্যা দেখা যায়: একই ওয়াশ লোডে হালকা রঙের পোশাকে রঙ ছড়িয়ে পড়া; পরিবহন ও সংরক্ষণের সময় প্যাকেজিং বা ট্রিমসে দাগ লাগা; অনুমোদিত ল্যাব ডিপের তুলনায় অনুজ্জ্বল বা ঘোলাটে শেড; ক্রেতার ল্যাবে ফাস্টনেস পরীক্ষায় ব্যর্থ হওয়ার পর চালান বাতিল হওয়া। এই সমস্যাগুলো প্রায় সবসময়ই ডাই রেসিপির কোনো ত্রুটির কারণে নয়, বরং অবশিষ্ট ডিসপার্স ডাইয়ের কারণে হয়ে থাকে। একারণেই ডাইং ধাপের মতোই রিডাকশন ক্লিয়ারিং ধাপটিও সমান মনোযোগের দাবি রাখে। যখন রিডাকশন ক্লিয়ারিং প্রয়োজন হয়: গাঢ় এবং মাঝারি গভীরতার শেডগুলির জন্য উচ্চতর ডাই ঘনত্বের প্রয়োজন হয়, যার ফলে স্বাভাবিকভাবেই ফাইবারের পৃষ্ঠে আরও বেশি অসংযোজিত ডাই থেকে যায়। স্কাইক্রন ডিসপার্স ডাই রেঞ্জটি গাঢ়, মাঝারি এবং উজ্জ্বল শেডসহ ডাইং ও প্রিন্টিং উভয় ক্ষেত্রেই ব্যবহৃত হয়, এবং এই অধিক গভীরতায় গ্রহণযোগ্য ফাস্টনেস অর্জনের জন্য এই ডাইগুলোর সাথে একটি যথাযথ রিডাকশন ক্লিয়ারিং ধাপ ব্যবহার করা একটি প্রচলিত পদ্ধতি। উচ্চ রঞ্জক ঘনত্বের রেসিপি: কাপড়ের ওজনের অনুপাতে মোট রঞ্জকের উচ্চ শতাংশ (% owf) যুক্ত যেকোনো রেসিপিতে রিডাকশন ক্লিয়ারিং পদ্ধতি কার্যকর, শুধু গাঢ় রঙের ক্ষেত্রেই নয়। সাধারণত, মিলগুলো শেডের গভীরতাকে এইভাবে ভাগ করে: শেডের গভীরতা, সাধারণ ডাই ঘনত্ব, হ্রাস, ক্লিয়ারিং, আলো ১% owf-এর নিচে প্রায়শই ঐচ্ছিক মাঝারি ১ ​​থেকে ৩% ওডব্লিউএফ সুপারিশকৃত ডার্ক ৩% এর উপরে ওডব্লিউএফ এই সংখ্যাগুলো কোনো নির্দিষ্ট নিয়ম নয়, বরং একটি সাধারণ নির্দেশিকা মাত্র, কারণ ডাই ক্লাস, ফাইবার ব্লেন্ড এবং ফাস্টনেস টার্গেট—এই সবকিছুর কারণে থ্রেশহোল্ড পরিবর্তিত হয়। সুনির্দিষ্ট কাস্টম শেডের জন্য ব্যবহৃত একাধিক রঙের মিশ্রণের ক্ষেত্রেও একই যুক্তি প্রযোজ্য, কারণ বিভিন্ন শ্রেণীর রঙ একত্রিত হলে, এমনকি মাঝারি মোট শতাংশেও পৃষ্ঠতলে বিভিন্ন পরিমাণে অবশিষ্টাংশ থেকে যেতে পারে। সেলুলোজিক ফাইবারের সাথে মিশ্রণ, পলিয়েস্টার-কটন এবং পলিয়েস্টার-ভিসকোজ মিশ্রণ ঝুঁকির আরেকটি স্তর যোগ করে। পলিয়েস্টার অংশে সংযুক্ত না হওয়া ডিসপার্স ডাই সেলুলোজিক ফাইবারে দাগ ফেলতে পারে, যার ফলে কাপড়ের সর্বত্র রঙের অনাকাঙ্ক্ষিত পরিবর্তন ঘটে। রিডাকশন ক্লিয়ারিং উভয় ধরণের ফাইবার জুড়ে উদ্দিষ্ট বৈসাদৃশ্য বা নিরেট আভা রক্ষা করে। কখন এটি বাদ দেওয়া যায়: খুব হালকা শেড এবং কম ডাই লোডিংয়ের ক্ষেত্রে কখনও কখনও সম্পূর্ণ রিডাকশন ক্লিয়ারিং সাইকেলের প্রয়োজন হয় না, বিশেষ করে যখন হাই-এক্সহশন ডাই এবং সু-নিয়ন্ত্রিত ডাইং কন্ডিশন ব্যবহার করা হয়, এবং সেক্ষেত্রে শুধু গরম জলে ধোয়াই যথেষ্ট হতে পারে। এই ধাপটি বাদ দেওয়াটা শেডের গভীরতা এবং স্থায়িত্বের প্রয়োজনীয়তার ওপর ভিত্তি করে নেওয়া একটি সচেতন সিদ্ধান্ত হওয়া উচিত, সময় বাঁচানোর জন্য নেওয়া কোনো শর্টকাট নয়। প্রক্রিয়া এবং নিয়ন্ত্রণ: সাধারণ প্রণালী ও মাপসমূহ। একটি আদর্শ ক্ষারীয় বিজারণ ক্লিয়ারিং বাথে একটি বিজারক পদার্থ (কস্টিক সোডা বা সোডা অ্যাশ) এবং একটি সিক্তকারী বা বিচ্ছুরণকারী পদার্থ থাকে। বিকল্প হিসেবে সালফার-মুক্ত অ্যাসিড-পরিষ্কারক সিস্টেমের ব্যবহার ক্রমশ বাড়ছে, যেগুলো কম পিএইচ-এ কাজ করে। একটি সাধারণ সূচনা তালিকাটি দেখতে এইরকম: প্যারামিটার সাধারণ পরিসর বিজারক পদার্থ ২ থেকে ৪ গ্রাম/লিটার ক্ষার (NaOH বা সোডা অ্যাশ) ২ থেকে ৪ গ্রাম/লিটার তাপমাত্রা ৭০ থেকে ৮০° সেলসিয়াস সময় ১৫ থেকে ২০ মিনিট লিকার অনুপাত ১:৮ থেকে ১:১৫ এই পরিমাণগুলো শেডের গভীরতা, ডাই ক্লাস এবং ফাইবার ব্লেন্ড অনুসারে পরিবর্তিত হয়, তাই বৃহৎ পরিসরে উৎপাদনের আগে ল্যাবে পরীক্ষা করে চূড়ান্ত রেসিপিটি নিশ্চিত করা উচিত। তাপমাত্রা এবং pH নিয়ন্ত্রণ: তাপমাত্রা এবং pH হলো এমন দুটি চলক যা ক্লিয়ারিং দক্ষতাকে সবচেয়ে বেশি প্রভাবিত করে: তাপমাত্রা খুব কম হলে বা সময়কাল খুব কম হলে, অবশিষ্ট রঞ্জক থেকে যায় এবং স্থায়িত্ব কমে যায়। অতিরিক্ত গরম বা অতিরিক্ত ক্ষারীয় হলে পলিয়েস্টারের পৃষ্ঠতল বা স্পর্শের অনুভূতি প্রভাবিত হতে পারে। বেশিরভাগ প্রচলিত রেসিপিতে ৯ থেকে ১১-এর মধ্যে একটি মৃদু ক্ষারীয় pH লক্ষ্য করা হয়। অ্যাসিড-ভিত্তিক সালফার-মুক্ত সিস্টেমগুলো ব্যবহৃত পণ্যের উপর নির্ভর করে নিরপেক্ষ থেকে মৃদু অম্লীয় পরিসরে কাজ করে, তাই pH-এর লক্ষ্যমাত্রা কোনো একটি নির্দিষ্ট নিয়মের পরিবর্তে সর্বদা নির্বাচিত রসায়নের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। অতিরিক্ত বা অপর্যাপ্ত হ্রাস পরিহার করুন। অপর্যাপ্ত হ্রাসের ফলে পৃষ্ঠে রঞ্জক থেকে যায়, যা পরবর্তীতে দুর্বল স্থায়িত্ব হিসাবে প্রকাশ পায়। অতিরিক্ত ডাইং ফাইবার থেকে সঠিকভাবে বসে না যাওয়া ডাই তুলে ফেলে, যার ফলে রঙের আভা কমে যায়, রঙ অনুজ্জ্বল হয়ে পড়ে বা অসম দেখায়।

আরও অন্বেষণ করুন »
C0 বনাম C6 জলরোধী ফিনিশ

C0 বনাম C6 জলরোধী ফিনিশ: আপনার টেক্সটাইলের জন্য কোনটি বেশি উপযুক্ত?

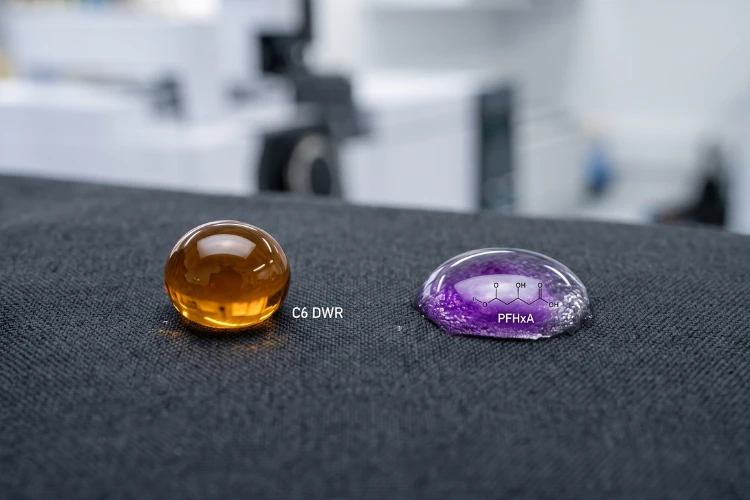
সূচিপত্র C0 এবং C6 এর পেছনের রসায়ন C6 DWR কী C0 DWR কী মূল কাঠামোগত পার্থক্য কর্মক্ষমতার তুলনা জল এবং তেল প্রতিরোধ ক্ষমতা স্থায়িত্ব এবং ধোয়ার প্রতিরোধ ক্ষমতা শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শের অনুভূতি বৈশ্বিক নিয়ন্ত্রক পরিস্থিতি REACH এবং EU বিধিনিষেধ মার্কিন যুক্তরাষ্ট্রের রাজ্য বিধিমালা ব্র্যান্ড এবং খুচরা বিক্রেতার প্রয়োজনীয়তা শিল্প অনুযায়ী ব্যবহারের ক্ষেত্র আউটডোর এবং ক্রীড়া পোশাক কর্মপোশাক এবং সুরক্ষামূলক টেক্সটাইল গৃহস্থালির টেক্সটাইল এবং গৃহসজ্জা সঠিক ফিনিশ নির্বাচন বিবেচ্য মূল বিষয়সমূহ পরীক্ষা এবং সার্টিফিকেশন টিপস উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী C0 এবং C6 ফিনিশের মধ্যে পার্থক্য কী? C6 DWR কি নিষিদ্ধ? C0 কি C6-এর মতো ভালো কাজ করে? আমি C0 এবং C6 এর মধ্যে কীভাবে একটি বেছে নেব? আজ কোনো কাপড় সরবরাহকারীকে জলরোধী প্রলেপের কথা জিজ্ঞাসা করলে, খুব সম্ভবত আপনি দুটি সম্পূর্ণ ভিন্ন উত্তর পাবেন: সি৬, অথবা সি০। উভয়ই কাপড় শুকনো রাখার দাবি করে। বর্তমানে শুধুমাত্র একটি পণ্যই ইইউ, ক্যালিফোর্নিয়া ও নিউইয়র্কের নিয়ন্ত্রক সংস্থা এবং প্রধান পোশাক ব্র্যান্ডগুলোর পক্ষ থেকে বন্ধ করে দেওয়ার চাপের সম্মুখীন হচ্ছে। বর্তমানে যারা জলরোধী বস্ত্র খুঁজছেন, তাদের জন্য পছন্দের বিষয়টি আর শুধু কার্যকারিতার মধ্যে সীমাবদ্ধ নেই। বিষয়টি হলো, কোন রাসায়নিক উপাদানগুলো আজ থেকে দুই বছর পরেও আপনার লক্ষ্য বাজারে বিক্রয়যোগ্য থাকবে। C0 এবং C6 এর পেছনের রসায়ন। C6 DWR কী? C6 ডিউরেবল ওয়াটার রিপেলেন্ট (DWR) ফিনিশ প্রতিটি ফাইবারকে আবৃত করার জন্য শর্ট-চেইন ফ্লুরোকার্বন পলিমার, বিশেষত ছয়-কার্বনযুক্ত ফ্লুরিনেটেড সাইড চেইন ব্যবহার করে। এই রাসায়নিক প্রক্রিয়া তন্তুর পৃষ্ঠশক্তিকে প্রায় ১২ মিলিজুল/বর্গমিটারে নামিয়ে আনে, যা অধিকাংশ পানি ও তেলের পৃষ্ঠটানের চেয়ে কম। ফলস্বরূপ, C6 ফিনিশ জল এবং তেল উভয়কেই প্রতিরোধ করে, এমন একটি সমন্বয় যা খুব কম ফ্লোরিন-মুক্ত সিস্টেমই পুরোপুরি মেলাতে পারে। এক দশকেরও বেশি সময় আগে C6 রসায়ন পুরোনো C8 ফ্লুরোটেলোমার ফিনিশকে প্রতিস্থাপন করেছে। C8 ভেঙে PFOA-তে পরিণত হয়, যা পরিবেশে দীর্ঘস্থায়ী এবং জৈব-সঞ্চয়ী একটি পদার্থ হিসেবে পরিচিত। এর পরিবর্তে C6 ভেঙে পারফ্লুরোহেক্সানোয়িক অ্যাসিড (PFHxA)-এ পরিণত হয়, যার পরিবেশগত অর্ধায়ু কম এবং জৈব-সঞ্চয়নের সম্ভাবনাও হ্রাস পায়। তবে, PFHxA নিয়ন্ত্রক নজরদারি থেকে মুক্ত নয়, যেমনটি নীচের কমপ্লায়েন্স বিভাগে আলোচনা করা হয়েছে। যেসব ক্রেতা C6 পণ্য সংগ্রহ করেন, তাদের জন্য Skyguard C6-C8 Waterproofer-এর মতো ফর্মুলেশনগুলো সেলুলোজ এবং সিন্থেটিক উভয় ফাইবারের ক্ষেত্রেই জল ও তেল প্রতিরোধের পাশাপাশি ভালো ওয়াশ ফাস্টনেস প্রদান করে। এগুলো সাধারণত ১০ থেকে ৪০ গ্রাম/লিটার ডোজে প্রয়োগ করা হয় এবং PFOS, PFOA বা APEO ছাড়াই উৎপাদিত হয়। C0 DWR কী? C0 বলতে ফ্লোরিন-মুক্ত জলরোধী রসায়নকে বোঝায়। ফ্লুরোকার্বন সাইড চেইনের পরিবর্তে, C0 ফিনিশগুলো একটি হাইড্রোফোবিক ফাইবার পৃষ্ঠ তৈরি করতে ডেনড্রাইমার, মোম বা পলিউরেথেন-ভিত্তিক পলিমারের উপর নির্ভর করে। এই সিস্টেমগুলি সাধারণত ২০ থেকে ২৫ মিলিজুল/বর্গমিটার পৃষ্ঠশক্তিতে পৌঁছায়, যা জলকে কার্যকরভাবে বিকর্ষণ করার জন্য যথেষ্ট হলেও সাধারণত শক্তিশালী তেল বিকর্ষণ ক্ষমতা প্রদানের জন্য যথেষ্ট নয়। C0 ফিনিশের চাহিদা দ্রুত বাড়ছে কারণ এতে PFAS-সম্পর্কিত কোনো পরিপালন ঝুঁকি নেই, যা নিয়ন্ত্রক পরিধি প্রসারিত হওয়ার সাথে সাথে প্রতি বছর আরও গুরুত্বপূর্ণ হয়ে উঠছে। স্কাইগার্ড ফ্লুরিন-ফ্রি ওয়াটারপ্রুফার লাইনের মতো পণ্যগুলো প্রয়োজনীয় স্থায়িত্বের উপর নির্ভর করে প্রায় ১০ থেকে ৮০ গ্রাম/লিটার হারে প্রয়োগ করা হয়, এতে কোনো APEO থাকে না এবং এটি এমন সব কাপড়ের জন্য তৈরি যেখানে তেল-প্রতিরোধক ক্ষমতা একটি কার্যকরী প্রয়োজন নয়; যার মধ্যে রয়েছে বেশিরভাগ বাইরের পোশাক, গৃহস্থালির বস্ত্র এবং ফ্যাশনের ব্যবহার। মূল কাঠামোগত পার্থক্য বৈশিষ্ট্য C6 (ফ্লুরোকার্বন) C0 (ফ্লুরিন-মুক্ত) পৃষ্ঠ শক্তি আনুমানিক প্রায় ১২ মিলি জুল/বর্গমিটার। ২০ থেকে ২৫ mJ/m² জলরোধী ক্ষমতা চমৎকার ভালো থেকে চমৎকার তেলরোধী ক্ষমতা হ্যাঁ সীমিত বা নেই PFAS উপাদান উপস্থিত (PFHxA-ভিত্তিক) নেই সাধারণ কিউরিং তাপমাত্রা ১৫০ থেকে ১৬০°C ১৬০ থেকে ১৮০°C কার্যকারিতার তুলনা জল এবং তেলরোধী ক্ষমতা যেখানে জলরোধী ক্ষমতার পাশাপাশি তেল, গ্রিজ বা জৈব দাগ প্রতিরোধের প্রয়োজন হয়, যেমন মেশিনের তেলে উন্মুক্ত কাজের পোশাক বা খাদ্য-সংলগ্ন অ্যাপ্রন, সেখানে C6 ফিনিশগুলি মানদণ্ড হিসাবে বিবেচিত হয়। বিশুদ্ধ জলরোধী ক্ষমতার ক্ষেত্রে C0 ফিনিশগুলো বেশিরভাগ ব্যবধান কমিয়ে এনেছে, এবং সাম্প্রতিক অনেক ফর্মুলেশন প্রমিত জলরোধী পরীক্ষায় C6-এর সমতুল্য ফলাফল অর্জন করেছে। তবে, তেল-ভিত্তিক দাগের ক্ষেত্রে C0 ফিনিশ এখনও যথেষ্ট কার্যকর নয়। স্থায়িত্ব এবং ধৌত প্রতিরোধ ক্ষমতা: উভয় রাসায়নিকই কাপড়ে প্রথম প্রয়োগের সময় ভৌত অধিশোষণের উপর নির্ভর করে, এবং বারবার ধৌতকরণ ও ডিটারজেন্টের সংস্পর্শে এই বন্ধন ক্রমশ দুর্বল হয়ে পড়ে। একটি ক্রসলিংকিং এজেন্ট DWR পলিমার চেইনগুলোকে একে অপরের সাথে এবং ফাইবারের পৃষ্ঠের সক্রিয় গ্রুপগুলোর সাথে আবদ্ধ করার মাধ্যমে ধৌতকরণ স্থায়িত্ব বাড়ায়, যা একটি শিথিলভাবে শোষিত আবরণকে রাসায়নিকভাবে নোঙর করা আবরণে রূপান্তরিত করে। উদাহরণস্বরূপ, সাইলিক ক্রস-লিঙ্কিং এজেন্ট একই দ্রবণে জলরোধী উপাদানের ১০ থেকে ৩০ শতাংশ পরিমাণে প্রয়োগ করা হয়, এতে কোনো APEO, PFOA, PFOS বা ফর্মালডিহাইড থাকে না এবং এটি C6 ও ফ্লোরিন-মুক্ত উভয় সিস্টেমের সাথেই সামঞ্জস্যপূর্ণ। ফলে, যখন কোনো ফিনিশকে ২০ বা তার বেশি শিল্প বা ঘরোয়া ধোলাই চক্র সহ্য করতে হয়, তখন এটি একটি কার্যকরী সংযোজন হিসেবে কাজ করে। শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শানুভূতি: C0 এবং C6 উভয় ফিনিশই সুতার মধ্যকার ফাঁকা স্থান পূরণ না করে তন্তুর উপরিভাগে প্রলেপ দেয়, তাই সঠিক মাত্রায় প্রয়োগ করলে এর শ্বাসপ্রশ্বাসযোগ্যতা সাধারণত অক্ষুণ্ণ থাকে। দুটি কারণ প্রায়শই এই ভারসাম্যকে নষ্ট করে: ফিনিশের অতিরিক্ত প্রয়োগ, যা সুতার মধ্যকার ছিদ্রপথ আংশিকভাবে বন্ধ করে দিতে পারে এবং কাপড়ের বুনন শক্ত করে তোলে; এবং বাথের ঘনত্বের অসমতা, যা কাপড়ের প্রস্থ জুড়ে নির্দিষ্ট কিছু স্থানে অতিরিক্ত ফিনিশের উপস্থিতি তৈরি করে। C0 ফিনিশকে C6-এর জলরোধী ক্ষমতার সমতুল্য করতে কখনও কখনও সামান্য বেশি পরিমাণে প্রয়োগের প্রয়োজন হয়, যা একটি নরম ও শ্বাসপ্রশ্বাসযোগ্য ফলাফল বজায় রাখার জন্য প্রয়োগের সঠিকতা এবং বাথের সমরূপতাকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে। বৈশ্বিক নিয়ন্ত্রক প্রেক্ষাপট: REACH এবং ইইউ বিধিনিষেধ। ইইউ, REACH Annex XVII-এর অধীনে টেক্সটাইলে PFAS নিয়ন্ত্রণ করে। C6 রসায়নের অবক্ষয়জাত পদার্থ PFHxA-এর উপর একটি নিষেধাজ্ঞা ২০২৬ সাল থেকে ইইউ এবং ইইএ-তে কার্যকর হচ্ছে, এবং বৃহত্তর PFAS পরিবারকে অন্তর্ভুক্ত করে একটি ব্যাপকতর নিষেধাজ্ঞা বর্তমানে ইউরোপীয় রাসায়নিক সংস্থা কর্তৃক মূল্যায়ন করা হচ্ছে। ইইউ বাজারের জন্য পণ্য সংগ্রহকারী ক্রেতা এবং ব্র্যান্ডগুলোর উচিত C6-কে একটি দীর্ঘমেয়াদী নিরাপদ বিকল্প হিসেবে না দেখে, বরং ক্রমবর্ধমান নিয়ন্ত্রক চাপের অধীনে থাকা একটি রাসায়নিক হিসেবে বিবেচনা করা এবং এর সর্বশেষ পরিধি ও সময়সীমার জন্য ECHA-এর PFAS সংক্রান্ত নিয়ন্ত্রক আপডেটগুলো পর্যবেক্ষণ করা। মার্কিন অঙ্গরাজ্যের প্রবিধান শুধু ইইউ-এর মধ্যেই সীমাবদ্ধ নয়। মার্কিন যুক্তরাষ্ট্রের দুটি রাজ্য ইতোমধ্যে বস্ত্র ও পোশাকের জন্য নির্দিষ্ট PFAS বিধিনিষেধ কার্যকর করেছে: ক্যালিফোর্নিয়ার AB 1817 আইন অনুযায়ী, ১ জানুয়ারী, ২০২৫ থেকে ইচ্ছাকৃতভাবে যোগ করা ১০০ পিপিএম মোট জৈব ফ্লোরিনের বেশি PFAS যুক্ত নতুন বস্ত্র সামগ্রীর উৎপাদন, বিতরণ এবং বিক্রয় নিষিদ্ধ করা হয়েছে, যা ১ জানুয়ারী, ২০২৭ থেকে কমে ৫০ পিপিএম হবে। প্রচণ্ড বর্ষার জন্য বহিরাঙ্গনের পোশাকের মেয়াদ ১ জানুয়ারী, ২০২৮ পর্যন্ত বাড়ানো হয়েছে। সম্পূর্ণ প্রয়োজনীয়তাগুলো বিলের আনুষ্ঠানিক পাঠে উল্লেখ করা হয়েছে। নিউ ইয়র্ক পরিবেশ সংরক্ষণ আইন § ৩৭-০১২১ নতুন পোশাক বিক্রয় নিষিদ্ধ করে।

আরও অন্বেষণ করুন »
রাজকীয় নীল নাইলন কাপড়ের রোল তৈরি হয়ে গেছে।

নাইলন রঞ্জনের ত্রুটি: কারণ এবং প্রক্রিয়াগত সমাধান

সূচিপত্র নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ অসম শেড এবং স্কিটারিনেস লিস্টিং এবং ব্যারে রিং, টিপি, এবং ফ্রস্টি এফেক্ট প্রতিটি ত্রুটির পেছনের তিনটি চালিকাশক্তি পিএইচ প্রোফাইল হিটিং রেট এবং স্ট্রাইক জোন রিটার্ডার নির্বাচন এবং ডোজ লক্ষণ অনুযায়ী সমস্যা সমাধান নাইলন ডাইং-এর জন্য স্কাইকেম সলিউশন প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী নাইলন অ্যাসিড ডাইং-এর জন্য কোন পিএইচ সবচেয়ে ভালো? আমার নাইলনের রঙ অসমানভাবে হয় কেন? রিটার্ডার কীভাবে অসম রঞ্জন প্রতিরোধ করে? নাইলন কত তাপমাত্রায় রং করা উচিত? নাইলন দ্রুত আঘাত হানে। অ্যাসিড ডাই মিনিটের মধ্যেই এর অ্যামিনো গ্রুপের সাথে বন্ধন তৈরি করে, তাই সামান্য ত্রুটিপূর্ণ প্রক্রিয়ার কারণে রঙটি সমান হওয়ার আগেই একটি অসম শেড স্থায়ী হয়ে যেতে পারে। নাইলনের উপর দাগ, হেলে পড়া, ব্যারে এবং ছোপ ছোপ ও অমসৃণ পৃষ্ঠের মতো সমস্যাগুলো প্রায় সবসময়ই তিনটি নিয়ন্ত্রণযোগ্য উপাদানের কোনো একটির কারণে হয়ে থাকে: পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেম। এই নিবন্ধে আলোচনা করা হয়েছে কীভাবে প্রতিটি ত্রুটি শনাক্ত করতে হয় এবং এর পুনরাবৃত্তি রোধ করার জন্য প্রক্রিয়ায় কী কী পরিবর্তন আনতে হবে। নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ। কোনো ত্রুটি সঠিকভাবে চিহ্নিত করাই তা সমাধানের প্রথম ধাপ। নিচের তিনটি প্যাটার্ন নাইলনে যা যা দেখা যায় তার বেশিরভাগই অন্তর্ভুক্ত করে, এবং প্রতিটিই একটি ভিন্ন মূল কারণ নির্দেশ করে। অসম রঙ এবং অমসৃণতা হলো একটি ব্যাপক বিভাগ: কাপড়ের সর্বত্র রঙের ছোপ, দাগ বা সামঞ্জস্যহীনতা। স্কিটারিনেস হলো এরই একটি আরও সুনির্দিষ্ট রূপ, যা একটি ছোপ ছোপ ও দানাদার চেহারা তৈরি করে, যেখানে পাশাপাশি থাকা ফিলামেন্টগুলো ভিন্ন ভিন্ন হারে রঞ্জক শোষণ করে। এটাই সবচেয়ে স্পষ্ট লক্ষণ যে, তন্তু স্থিতিশীল হওয়ার আগেই রঞ্জকটি দ্রুত বসে গিয়েছিল। লিস্টিং এবং ব্যারে লিস্টিং হলো কাপড়ের প্রস্থ বরাবর এক পাশ থেকে কেন্দ্র অথবা সেলভেজ থেকে মাঝখান পর্যন্ত রঙের তারতম্য। ব্যারে কোর্স বা পিকের সাথে চলমান অনুভূমিক বার বা রেখা হিসাবে প্রদর্শিত হয়। স্কিটারিনেস থেকে এই দুটিকে যা আলাদা করে তা হলো এর বিন্যাস: লিস্টিং এবং ব্যারে একটি নির্দিষ্ট প্রস্থ বা দৈর্ঘ্য বরাবর দিক অনুসরণ করে, অপরদিকে স্কিটারিনেস এলোমেলোভাবে ছড়িয়ে পড়ে। রিং, টিপি এবং ফ্রস্টি এফেক্টস: রিং ডাইং এবং টিপি ডাইং হলো সম্পর্কিত কিন্তু স্বতন্ত্র পেনিট্রেশন ফল্ট, এবং এদের মধ্যে পার্থক্য নিরূপণ করা জরুরি। রিং ডাইং তন্তুর প্রস্থচ্ছেদ বরাবর ঘটে: রঞ্জক বাইরের আবরণে ঘনীভূত থাকে এবং কখনও পুরোপুরি মজ্জায় ছড়িয়ে পড়ে না, তাই কাটা তন্তুর ফ্যাকাশে বা সাদা কেন্দ্রের চারপাশে একটি রঙিন বলয় দেখা যায়, যদিও এর উপরিভাগ সম্পূর্ণ রঞ্জিত বলে মনে হয়। টিপি ডাইং হলো দৈর্ঘ্যের দিক থেকে এক ধরনের পার্থক্য, যেখানে কোনো ফিলামেন্ট বা স্টেপল ফাইবারের অগ্রভাগ তার মূল অংশের চেয়ে বেশি বা কম রঞ্জক শোষণ করে। এর কারণ সাধারণত এই যে, অগ্রভাগের তাপীয় ইতিহাস বা পৃষ্ঠতলের অবস্থা ফাইবারের বাকি অংশের চেয়ে ভিন্ন হয়। তুষারময় প্রভাব কোনো নির্দিষ্ট নকশার পরিবর্তে সামগ্রিকভাবে একটি ফ্যাকাশে ও বিবর্ণ পৃষ্ঠতল হিসেবে প্রকাশ পায়। তিনটি ক্ষেত্রেই মূল সমস্যাটি একই, আর তা হলো রঞ্জক পদার্থ তন্তুর মধ্যে পুরোপুরি প্রবেশ করেনি, যদিও দূর থেকে রঙটি প্রায় মানসম্মত মনে হয়। প্রতিটি ত্রুটির পেছনের তিনটি কারণ: নাইলনের বেশিরভাগ শেডিং ত্রুটি মূলত পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেমের একসঙ্গে কাজ না করে একে অপরের বিরুদ্ধে কাজ করার ফলেই ঘটে থাকে। নীচের প্রতিটি লিভারে এর কার্যপ্রণালী, সাধারণ বিকল হওয়ার ধরণ এবং সমাধান সম্পর্কে আলোচনা করা হয়েছে। pH প্রোফাইল: একটি অম্লীয় দ্রবণে, নাইলনের পলিমার শৃঙ্খলের প্রান্তে থাকা অ্যামিনো গ্রুপগুলি একটি প্রোটন গ্রহণ করে ধনাত্মক চার্জযুক্ত হয়ে ওঠে, অন্যদিকে অ্যাসিড ডাই অণুতে থাকা সালফোনেট গ্রুপগুলি ঋণাত্মক চার্জ বহন করে। তারা দুজন একে অপরের প্রতি আকৃষ্ট হয় এবং তাদের মধ্যে বন্ধন গড়ে ওঠে। pH নির্ধারণ করে এই স্থানগুলোর মধ্যে কতগুলো সক্রিয় থাকবে, রঞ্জক পদার্থটি কত দ্রুত সেখানে পৌঁছাবে এবং পৌঁছানোর পর কতটা দৃঢ়ভাবে লেগে থাকবে। সবচেয়ে সাধারণ প্রক্রিয়াগত ত্রুটি হলো দ্রবণের pH খুব বেশি বা খুব তাড়াতাড়ি কমিয়ে ফেলা। পণ্যগুলি সমানভাবে ভেজানো এবং সঞ্চালনের আগেই যদি দ্রবণটি অম্লীয় হয়ে যায়, তবে রঞ্জক তাড়াহুড়ো করে বসে যায় এবং দাগ বা অমসৃণতা তৈরি করে, যা নির্দিষ্ট তাপমাত্রায় রাখলেও ঠিক করা যায় না। চক্র চলাকালীন পিএইচ খুব বেশি হয়ে গেলে বা এর তারতম্য ঘটলে বিপরীত সমস্যা দেখা দেয়: আর্দ্রতা শোষণ দুর্বল হয় এবং ছায়ার গভীরতা এক ব্যাচ থেকে অন্য ব্যাচে পরিবর্তিত হয়। বিভিন্ন শ্রেণীর অ্যাসিড ডাইয়ের জন্য ভিন্ন ভিন্ন pH পরিসীমা প্রয়োজন হয়: লেভেলিং ডাই: মোটামুটি pH ৫.৫ থেকে ৭.০, যা ডাইকে স্থানান্তরিত হতে এবং নিজে থেকে সংশোধন হওয়ার সুযোগ দেয়। মিলিং ডাই (উল ডাইংয়ের পরিভাষা থেকে নেওয়া একটি শ্রেণিবিভাগ, তবে নাইলনের ক্ষেত্রেও এটি একটি প্রচলিত পদ্ধতি): মোটামুটি pH ৪.০ থেকে ৫.০, যা আরও গভীর শেড এবং শক্তিশালী ওয়েট ফাস্টনেস প্রদান করে, এবং এতে প্রসেসের তারতম্যের সুযোগ কম থাকে। এই পরিসীমাগুলো হলো প্রাথমিক ধারণা মাত্র। ডাই সরবরাহকারীর টেকনিক্যাল ডেটা শিট এবং নিজস্ব ল্যাবে পরীক্ষার ফলাফলের সাথে মিলিয়ে এগুলো নিশ্চিত করুন, এবং কখনোই উলের রেসিপি হুবহু ব্যবহার করবেন না, কারণ সেখানে ডাই লেভেলিং ও মিলিংয়ের জন্য পিএইচ (pH) স্কিমটি বিপরীত দিকে কাজ করে। নাইলনের ক্ষেত্রেও একই সতর্কতা প্রযোজ্য: একই pH এবং তাপমাত্রার পরিস্থিতিতে নাইলন ৬ এবং নাইলন ৬,৬ ভিন্নভাবে রঙ ধারণ করতে পারে ও গঠিত হতে পারে, এবং যাচাইবিহীন রেসিপি অনুযায়ী সাবস্ট্রেট বা ডাই সরবরাহকারী পরিবর্তন করা হলো রঙের তারতম্যের একটি সাধারণ ও পরিহারযোগ্য কারণ। বাল্ক পর্যায়ে পাঠানোর আগে, ফাইবারের ধরন বা ডাইয়ের উৎসের যেকোনো পরিবর্তন নতুন করে ল্যাবে ডুবিয়ে ও পরীক্ষামূলকভাবে চালিয়ে নিশ্চিত করুন। এর সমাধান হলো একটি একক লক্ষ্যমাত্রার পরিবর্তে একটি পুনরাবৃত্তিযোগ্য pH বক্ররেখা। একটি ধীর-কার্যকরী অ্যাসিড ডোনার যা তাপমাত্রা বাড়ার সাথে সাথে ধীরে ধীরে pH কমায়, তা স্ট্রাইককে আকস্মিক না করে নিয়ন্ত্রিত রাখে এবং চক্রের ভুল সময়ে ম্যানুয়ালি ডোজ দেওয়ার অনিশ্চয়তা দূর করে। উত্তাপের হার এবং স্ট্রাইক জোন তাপমাত্রা নির্ধারণ করে যে রঞ্জকটি কখন এবং কত দ্রুত সরবে। নাইলনের ক্ষেত্রে, বেশিরভাগ শোষণ একটি নির্দিষ্ট তাপমাত্রার পরিসরে ঘটে, সাধারণত ৭০ থেকে ৯০ ডিগ্রি সেলসিয়াস তাপমাত্রায়, যেখানে তন্তুর গঠন খুলে যায় এবং রঞ্জক দ্রুত প্রবেশ করে। নাইলনে ডাই করার স্থান সীমিত, এবং পরিস্থিতি অনুকূল হওয়ামাত্রই অ্যাসিড ডাই প্রায় সঙ্গে সঙ্গেই সেগুলোর সাথে বন্ধন তৈরি করে; স্ট্রাইক জোনের মধ্যে দিয়ে খুব দ্রুত ডাই প্রয়োগ করলে তা অসমভাবে বসে যায় এবং পরে তা সমান হওয়ার কোনো সুযোগ পায় না। ধর্মঘটের প্রথম দশ থেকে পনেরো মিনিটই মূলত পুরো ব্যাচের ফলাফল নির্ধারণ করে দেয়। উপরের ডায়াগ্রামটি দেখায় যে একটি সাধারণ চক্র জুড়ে এই প্রক্রিয়াটি কীভাবে সম্পন্ন হয়: একটি সমতল সিক্তকরণ ও সঞ্চালন পর্যায়, একটি নিয়ন্ত্রিত ক্রমবৃদ্ধি যা ৭০ থেকে ৯০° সেলসিয়াস স্ট্রাইক জোনের মধ্য দিয়ে ধীর হয়ে আসে, স্থানান্তর ও সমতাকরণের জন্য স্ফুটনার কাছাকাছি একটি স্থিতাবস্থা, এবং একটি নিয়ন্ত্রিত শীতলীকরণ। আঘাত হানার আগেই প্রস্তুতি শুরু হয়: প্রথমে সম্পূর্ণ ও সমানভাবে ভেজানো এবং নিয়মিত রক্ত ​​সঞ্চালন নিশ্চিত করুন। একটি নিয়ন্ত্রিত হারে তাপমাত্রা বৃদ্ধি করুন, যা প্রায়শই প্রতি মিনিটে ১°C-এর কাছাকাছি থাকে এবং ৭০ থেকে ৯০°C পর্যন্ত পৌঁছানোর সময় আরও ধীর গতিতে চলে।

আরও অন্বেষণ করুন »

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।

প্রকল্পের মূল্য উদ্ধৃতি নিন

আপনার প্রকল্পের প্রয়োজনীয়তা, দেশ এবং উদ্দিষ্ট প্রয়োগ সম্পর্কে আমাদের জানান।

বেলে

রাসায়নিক রঞ্জক এবং বস্ত্র সহায়ক সামগ্রী বিষয়ে বহু বছরের অভিজ্ঞতার সুবাদে, আমি সর্বশেষ প্রযুক্তি, টেকসই উদ্ভাবন এবং বাজারের গতিপ্রকৃতি সম্পর্কে অন্তর্দৃষ্টি ভাগ করে নিতে প্রতিশ্রুতিবদ্ধ।

সাম্প্রতিক লেখাসমূহ

২. কম তাপমাত্রায় সাবান ব্যবহার করলে ধোয়ার তরল বেশি স্বচ্ছ হয় এবং পাশের সাদা সুতির স্ট্রিপে দাগ কম পড়ে।

রিঅ্যাক্টিভ ডাই সাবান দিয়ে পরিষ্কার করার নির্দেশিকা: ধোয়ার পর স্থায়িত্ব বাড়ে, পেছনে দাগ কম পড়ে

সূচিপত্র রিঅ্যাক্টিভ ডাই সোপিং কী ওয়াশ-অফ পর্যায়ে এর ভূমিকা কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে সোপিং কীভাবে ওয়াশ ফাস্টনেসকে প্রভাবিত করে ফাইবারের পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ সোপিং এবং ফাস্টনেস রেটিং-এর মধ্যে সংযোগ ব্যাক-স্টেইনিং-এর কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ এবং সবচেয়ে ঝুঁকিপূর্ণ মিশ্রণসমূহ কার্যকর সোপিং-এর জন্য মূল প্রক্রিয়া প্যারামিটারসমূহ তাপমাত্রা এবং সময় লিকার অনুপাত জলের কঠোরতা এবং সিকোয়েস্টারিং এজেন্ট সঠিক সোপিং এজেন্ট নির্বাচন অ্যানায়নিক এবং নন-আয়নিক সোপিং এজেন্ট ফাইবার এবং শেডের গভীরতার সাথে এজেন্টের সামঞ্জস্য নিম্ন-তাপমাত্রার সোপিং এজেন্টের বিকল্প: সাইলিক ডি২৭০৫ মূল সুবিধাসমূহ প্রস্তাবিত প্রয়োগ কার্যকারিতার তুলনা সোপিং প্রক্রিয়া পদ্ধতিসমূহ ঠান্ডা ধোয়া এবং গরম ধোয়ার ক্রম এক-ধাপ বনাম বহু-ধাপ সোপিং সোপিং-এর পরে ফিক্সিং এজেন্টের ভূমিকা ধারাবাহিক ওয়াশ ফাস্টনেস ফলাফলের জন্য সর্বোত্তম অনুশীলনসমূহ প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী রিঅ্যাক্টিভ ডাই সোপিং করতে কতক্ষণ সময় লাগা উচিত? পিঠে দাগ লাগার পর কি তা ঠিক করা যায়? খর জল কি সাবান তৈরির কার্যকারিতাকে প্রভাবিত করে? সাবান ব্যবহারের পর কি সবসময় আলাদা ফিক্সিং এজেন্ট প্রয়োজন হয়? রিঅ্যাক্টিভ ডাই সোপিংকে প্রায়শই ডাইং চক্রের শেষের একটি দ্রুত পদক্ষেপ হিসেবে গণ্য করা হয়, কিন্তু ধোয়ার পর রঙের স্থায়িত্ব এবং পুনরায় দাগ লাগার ফলাফলের উপর এর সরাসরি প্রভাব রয়েছে। সঠিক তাপমাত্রা, সময় এবং এজেন্ট নির্বাচন নিশ্চিত করা গেলে ব্যয়বহুল বাতিল পণ্য এবং পুনরাবৃত্তিমূলক অর্ডার প্রতিরোধ করা যায়, যা লাভের পরিমাণ কমিয়ে দেয়। ওয়াশ-অফ পর্যায়ে রিঅ্যাক্টিভ ডাই সোপিং-এর ভূমিকা কী? ফিক্সেশনের পরে সোপিং প্রক্রিয়াটি সম্পন্ন হয়, যখন ক্ষারীয় পরিবেশে রিঅ্যাক্টিভ ডাই ফাইবারের সাথে সংযুক্ত হয়ে যায়। কাপড়ের তন্তুর সাথে স্থায়ীভাবে বন্ধন তৈরি না হওয়া সবকিছু দূর করার জন্য, এটিকে ডিটারজেন্ট বা বিশেষ সাবান জাতীয় পদার্থ দিয়ে ফুটন্ত বা প্রায় ফুটন্ত তাপমাত্রায় ধোয়া হয়। এই ধাপটি বাদ দিলে বা সংক্ষিপ্ত করলে ধোয়ার পর রঙ পুরোপুরি ওঠে না, এবং কাপড়ের স্থায়িত্ব নিয়ে একটি লুকানো ঝুঁকি থেকে যায় যা পরবর্তী পরীক্ষার আগে বা, আরও খারাপভাবে, গ্রাহকের কাছে পৌঁছানোর পরেই কেবল প্রকাশ পাবে। কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে: রিঅ্যাক্টিভ ডাইয়ের একটি অংশ ফাইবারের সাথে বিক্রিয়া না করে ডাইবাথে সবসময় হাইড্রোলাইজড হয়ে যায়। হাইড্রোলাইজড ডাই কাপড়ের পৃষ্ঠে আলগাভাবে বসে থাকে এবং সমযোজী বন্ধনের পরিবর্তে কেবল দুর্বল ভৌত আকর্ষণের মাধ্যমে আবদ্ধ থাকে। লাগিয়ে রাখলে, নাড়াচাড়ার সময় এটি উঠে যায়, ধোয়ার সময় রং ছড়ায় এবং একই সাথে ধোয়ার সময় হালকা রঙের কাপড়ে লেগে যায়। সাবান মাখানোর ধাপটি বিশেষভাবে এই অবশিষ্টাংশকে অপসারণ করার জন্য করা হয়, যাতে এটি স্থায়িত্বের সমস্যা তৈরি করতে না পারে। সাবান ব্যবহারের মান কীভাবে ধোয়ার স্থায়িত্বকে প্রভাবিত করে: সাবান ব্যবহারের গুণমানই নির্ধারণ করে যে পরবর্তীতে স্থায়িত্ব পরীক্ষায় কী কী বিষয় প্রকাশ পাবে। শেড কার্ডে সঠিক দেখালেও, এই ধাপে তাড়াহুড়ো করা হলে কোনো ব্যাচের কাপড়ের স্থায়িত্ব ধোয়া বা ঘষার পরীক্ষায় উত্তীর্ণ হতে ব্যর্থ হতে পারে। তন্তুর পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ: কার্যকরভাবে সাবান মাখলে আলগা হয়ে যাওয়া ডাই কাপড়ের উপর পুনরায় জমা হওয়ার পরিবর্তে ধোয়ার তরলে ভাসমান থাকে। এই প্রক্রিয়াটি কতটা নিখুঁতভাবে সম্পন্ন হবে তা নির্ভর করে আলোড়ন, তরল অনুপাত এবং ব্যবহৃত ডিটারজেন্ট বা সাবানজাতীয় উপাদানের বিচ্ছুরণ ক্ষমতার উপর। সাবান ব্যবহার এবং রঙের স্থায়িত্ব মূল্যায়নের মধ্যে সম্পর্ক: ধোয়া ও ঘষার স্থায়িত্ব মূল্যায়ন, যা সাধারণত AATCC রঙ স্থায়িত্ব পরীক্ষা পদ্ধতি ব্যবহার করে মূল্যায়ন করা হয়, তা মূলত ধুয়ে ফেলার পর কী পরিমাণ অসংযোজিত রঞ্জক অবশিষ্ট থাকে তা প্রতিফলিত করে। সাবান দিয়ে মোছার প্রক্রিয়াটি খুব অল্প সময়ের জন্য বা খুব কম তাপমাত্রায় করা হলে, কোনো কাপড় ল্যাবে প্রাথমিক রঙের পরীক্ষায় উত্তীর্ণ হওয়ার পরেও সামগ্রিক ব্যাচের স্থায়িত্ব পরীক্ষায় অকৃতকার্য হতে পারে। পিঠে দাগ পড়ার কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ: ব্যাক-স্টেইনিং ঘটে যখন রঞ্জিত কাপড় থেকে ধুয়ে যাওয়া রঞ্জক একই দ্রবণে থাকা অরঞ্জিত বা হালকা রঙের অংশে পুনরায় জমা হয়। সবচেয়ে সাধারণ কারণগুলোর মধ্যে রয়েছে: অতিরিক্ত পরিমাণে সোপিং বাথ ব্যবহার করা, যেখানে লিকুইডের ধারণক্ষমতার চেয়ে বেশি হাইড্রোলাইজড ডাই থাকে; সোপিং এবং ফিনিশিং ধাপের মধ্যে অপর্যাপ্ত ধোয়াধুয়ি; দুর্বল বিচ্ছুরণ ক্ষমতাসম্পন্ন সোপিং এজেন্ট, যা ডাইয়ের মুক্ত কণাগুলোকে কাপড়ের উপর পুনরায় জমা হতে দেয়; লিকুইডের অসম সঞ্চালন, যা নির্দিষ্ট স্থানে উচ্চ ডাই ঘনত্বের সৃষ্টি করে। সবচেয়ে ঝুঁকিপূর্ণ কাপড় এবং মিশ্রণ: গভীর এবং গাঢ় শেডগুলোতে সবচেয়ে বেশি পরিমাণে হাইড্রোলাইজড ডাই তৈরি হয় এবং এগুলোই কাপড়ে দাগ লাগার অভিযোগের সবচেয়ে সাধারণ উৎস। মিশ্র কাপড়, এবং যে কোনো কাপড় যাতে রঞ্জিত ও অরঞ্জিত উপাদান মেশানো থাকে, তা বিশেষভাবে ঝুঁকিপূর্ণ, কারণ পুনরায় জমা হওয়া রঞ্জক কাপড়ের হালকা অংশে অনেক বেশি দৃশ্যমান হয়। কার্যকরী সাবান তৈরির জন্য মূল প্রক্রিয়াগত মাপকাঠি। সাবানের স্থায়িত্ব কমে যাওয়া এবং পুনরায় দাগ পড়ার বেশিরভাগ কারণই এই তিনটি মাপকাঠি কতটা কঠোরভাবে নিয়ন্ত্রণ করা হয়, তার উপর নির্ভরশীল। তাপমাত্রা ও সময়: সাবান তৈরির প্রক্রিয়াটি সাধারণত পাঁচ থেকে পনেরো মিনিট ধরে ফুটন্ত তাপমাত্রায় বা তার কাছাকাছি তাপমাত্রায় চলে, যদিও এর আদর্শ সমন্বয় নির্ভর করে কাপড়ের রঙের গভীরতা এবং বুননের ওপর। খুব কম তাপমাত্রায় ডাই দ্রবণ তৈরি করলে ডাই অপসারণের গতি কমে যায়, এবং সময় কমিয়ে দিলে সঠিক তাপমাত্রাতেও হাইড্রোলাইজড ডাই থেকে যায়। রঙের গভীরতা সাবান তৈরির তাপমাত্রা সাধারণ সময় হালকা থেকে মাঝারি ৯০ থেকে ৯৫°সে ৫ থেকে ৮ মিনিট গাঢ় ও কালো প্রায় ফুটন্ত (৯৮ থেকে ১০০°সে) ১০ থেকে ১৫ মিনিট ফিরোজা এবং সমস্যাযুক্ত রঙ প্রায় ফুটন্ত, একাধিকবার ব্যবহার্য প্রতিবার ব্যবহারে ১৫ মিনিট বা তার বেশি এই প্রায়-ফুটন্ত তাপমাত্রার পরিসরটি প্রচলিত সাবান তৈরির উপকরণের ক্ষেত্রে প্রযোজ্য। এর পরিবর্তে, নিম্ন-তাপমাত্রার সাবান তৈরির উপাদানগুলো ৬০ থেকে ৮০° সেলসিয়াস তাপমাত্রায় কার্যকরভাবে কাজ করার জন্য তৈরি করা হয়, যা স্থায়িত্বের কার্যকারিতা বজায় রেখেই শক্তির ব্যবহার কমায় (নিচের Sylic D2705 অংশটি দেখুন)।  লিকার রেশিও (Liquor Ratio): একটি কঠোর লিকার রেশিও কম আয়তনের জলে হাইড্রোলাইজড ডাইকে ঘনীভূত করে, যা ফ্লাশ করে বের করে দেওয়ার আগে পুনরায় জমা হওয়ার ঝুঁকি বাড়িয়ে দেয়। যেসব মিল কম লিকার রেশিওতে জেট বা ওভারফ্লো মেশিন চালায়, তাদের উচিত আরও শক্তিশালী ডিসপার্সিং এজেন্ট ব্যবহার করে অথবা একটি অতিরিক্ত রিন্স সাইকেল যোগ করে এর ক্ষতিপূরণ করা। জলের খরতা এবং শোষণকারী উপাদান: সরবরাহকৃত জলে থাকা ক্যালসিয়াম, ম্যাগনেসিয়াম এবং আয়রন সাবান তৈরির উপাদানের কার্যকারিতায় বাধা দেয় এবং সাবানের উপরিভাগ ঘোলাটে বা অমসৃণ করে তুলতে পারে। একটি সিকোয়েস্টারিং এজেন্ট, যেমন সাইলিক পি১৫০১বি (Sylic P1501B), যা ১% দ্রবণে ২.৫ থেকে ৪.০ পিএইচ (pH) যুক্ত একটি অ্যানায়নিক কিলেটিং ডিসপারসেন্ট, সাবান তৈরি শুরু হওয়ার আগে এই আয়নগুলোকে আবদ্ধ করে এবং সোপিং এজেন্টকে তার উদ্দেশ্য অনুযায়ী কাজ করতে দেয়। সঠিক সাবান তৈরির উপাদান নির্বাচন: অ্যানায়নিক এবং নন-আয়নিক সাবান তৈরির উপাদান। অ্যানায়নিক সাবান তৈরির উপাদানগুলো তাদের শক্তিশালী বিচ্ছুরণ ক্ষমতার জন্য ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে নন-আয়নিক প্রকারগুলো খর জলে এবং নিম্ন তাপমাত্রায় ভালো কাজ করে। উভয় প্রকারই এমন একটি রঞ্জন সহায়ক পরিসরের অন্তর্ভুক্ত, যা ক্ষারীয় দ্রবণে স্থিতিশীলতা এবং জেট মেশিনে কম ফেনা তৈরির জন্য বিশেষভাবে প্রস্তুত করা হয়েছে। ফাইবার এবং শেডের গভীরতার সাথে এজেন্ট মেলানো: তুলা এবং অন্যান্য সেলুলোসিক ফাইবার সাধারণত অ্যানায়নিক সোপিং এজেন্টের প্রতি ভালোভাবে সাড়া দেয়। কৃত্রিম তন্তুযুক্ত মিশ্রণের ক্ষেত্রে, অধিক সংবেদনশীল কৃত্রিম উপাদানটিতে দাগ পড়া এড়ানোর জন্য, এর পরিবর্তে একটি নন-আয়নিক বিকল্পের প্রয়োজন হতে পারে। গভীর শেডগুলি সাধারণত ডাকে

আরও অন্বেষণ করুন »

পলিয়েস্টার ডাইং-এ রিডাকশন ক্লিয়ারিং: একটি সম্পূর্ণ নির্দেশিকা

সূচিপত্র রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য ডিসপার্স ডাইং-এ ভূমিকা রঙের স্থায়িত্বের উপর প্রভাব সাধারণ গুণগত অভিযোগ কখন রিডাকশন ক্লিয়ারিং প্রয়োজন গাঢ় এবং মাঝারি শেড উচ্চ ডাই ঘনত্বের রেসিপি সেলুলোসিক ফাইবারের সাথে মিশ্রণ কখন এটি বাদ দেওয়া যেতে পারে প্রক্রিয়া এবং নিয়ন্ত্রণ সাধারণ রেসিপি এবং প্যারামিটার তাপমাত্রা এবং pH নিয়ন্ত্রণ অতিরিক্ত বা অপর্যাপ্ত রিডাকশন এড়ানো ধৌতকরণ এবং নিউট্রালাইজেশন সঠিক রিডিউসিং এজেন্ট নির্বাচন সোডিয়াম হাইড্রোসালফাইট সালফার-মুক্ত রিডিউসিং এজেন্ট নিম্ন-তাপমাত্রা এবং টেকসই বিকল্প উচ্চ ওয়াশ ফাস্টনেস কমানোর জন্য ডাই ক্লিয়ারিং লোড সমস্যা সমাধান সাধারণ সমস্যা ক্লিয়ারিং-এর পরে দুর্বল ওয়াশ ফাস্টনেস শেড পরিবর্তন বা অনুজ্জ্বলতা উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী এটি বাদ দিলে কী হয়? রিডাকশন ক্লিয়ারিং বনাম সাধারণ ওয়াশিং? এটা কি কম তাপমাত্রায় করা সম্ভব? হাইড্রোসালফাইট বনাম সালফার-মুক্ত এজেন্ট? মেশিনে নিখুঁত দেখালেও, ধোয়ার পর কাপড়ের স্থায়িত্ব পরীক্ষায় তা ব্যর্থ হতে পারে। বেশিরভাগ ক্ষেত্রেই এর কারণ হলো ফাইবারের পৃষ্ঠে লেগে থাকা অসংযোজিত ডিসপার্স ডাই, এবং এর সমাধান হলো রিডাকশন ক্লিয়ারিং। এই নির্দেশিকায় আলোচনা করা হয়েছে কখন এই ধাপটি প্রয়োজনীয়, এর পেছনের রসায়ন এবং ল্যাব ডিপ থেকে শুরু করে বাল্ক প্রোডাকশন পর্যন্ত ফলাফল কীভাবে সামঞ্জস্যপূর্ণ রাখা যায়। রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য: রিডাকশন ক্লিয়ারিং হলো রঞ্জন-পরবর্তী একটি প্রক্রিয়াকরণ পদ্ধতি, যার মাধ্যমে পলিয়েস্টার তন্তুতে প্রবেশ না করা বা সংযুক্ত না হওয়া ডিসপার্স ডাই অপসারণ করা হয়। উচ্চ তাপমাত্রায় রঞ্জন প্রক্রিয়ার সময়, কিছু রঞ্জক অণু পলিমার কাঠামোর মধ্যে প্রবেশ না করে তন্তুর পৃষ্ঠেই থেকে যায়। চিকিৎসা না করা হলে, এই অবশিষ্ট রঞ্জক ধোয়ার সময় ঘষে উঠে যায় এবং ছড়িয়ে পড়ে, যা রঙের স্থায়িত্ব কমিয়ে দেয়। একটি রিডাকশন ক্লিয়ারিং বাথ উপরিভাগের রঞ্জক ভেঙে দেয় ও সরিয়ে ফেলে, কেবল সেই রঞ্জকটিই রেখে যায় যা তন্তুর অভ্যন্তরে সঠিকভাবে আবদ্ধ হয়েছে। ডিসপার্স ডাইং-এ রিডাকশন ক্লিয়ারিং-এর ভূমিকা এই প্রক্রিয়ার একেবারে শেষে, মূল ডাইং পর্বের পরে এবং চূড়ান্ত ধোয়ার আগে সম্পন্ন হয়। এটি পলিয়েস্টার রঞ্জন প্রক্রিয়ার একটি অংশ, যার মধ্যে প্রাক-প্রক্রিয়াকরণ, রঞ্জন এবং ফিনিশিংও অন্তর্ভুক্ত। পলিয়েস্টার ডাইং অ্যাপ্লিকেশন সলিউশনস পেজটিতে এই পর্যায়গুলো কীভাবে একে অপরের সাথে সংযুক্ত, তার রূপরেখা এবং প্রতিটি ধাপের জন্য প্রস্তাবিত সহায়ক উপকরণগুলোর উল্লেখ করা হয়েছে। রঙের স্থায়িত্বের উপর প্রভাব: কোনো চালান গ্রহণ করার আগে ক্রেতারা যে সমস্ত স্পেসিফিকেশন সবচেয়ে ভালোভাবে যাচাই করেন, তার মধ্যে ধোয়া ও ঘষার স্থায়িত্ব অন্যতম। যে পৃষ্ঠতলের রঞ্জক পরিষ্কার করা হয়নি, তা আলগাভাবে আবদ্ধ থাকে এবং সহজেই ধুয়ে যায়, আর AATCC-এর ধৌতকরণ স্থায়িত্ব পদ্ধতির মতো প্রমিত পরীক্ষাগুলো ঠিক এই বিষয়টি শনাক্ত করার জন্যই তৈরি করা হয়েছে। সঠিকভাবে সম্পাদিত রিডাকশন ক্লিয়ারিং ধাপটি সেই রঞ্জক পদার্থকে অপসারণ করে ফলাফলকে উন্নত করে, যা অন্যথায় পরীক্ষাটি ব্যর্থ হওয়ার কারণ হতো। সাধারণ গুণগত অভিযোগসমূহ: যে মিলগুলো রিডাকশন ক্লিয়ারিং ধাপটি বাদ দেয় বা যথাযথভাবে সম্পন্ন করে না, তাদের মধ্যে কিছু পুনরাবৃত্তিমূলক সমস্যা দেখা যায়: একই ওয়াশ লোডে হালকা রঙের পোশাকে রঙ ছড়িয়ে পড়া; পরিবহন ও সংরক্ষণের সময় প্যাকেজিং বা ট্রিমসে দাগ লাগা; অনুমোদিত ল্যাব ডিপের তুলনায় অনুজ্জ্বল বা ঘোলাটে শেড; ক্রেতার ল্যাবে ফাস্টনেস পরীক্ষায় ব্যর্থ হওয়ার পর চালান বাতিল হওয়া। এই সমস্যাগুলো প্রায় সবসময়ই ডাই রেসিপির কোনো ত্রুটির কারণে নয়, বরং অবশিষ্ট ডিসপার্স ডাইয়ের কারণে হয়ে থাকে। একারণেই ডাইং ধাপের মতোই রিডাকশন ক্লিয়ারিং ধাপটিও সমান মনোযোগের দাবি রাখে। যখন রিডাকশন ক্লিয়ারিং প্রয়োজন হয়: গাঢ় এবং মাঝারি গভীরতার শেডগুলির জন্য উচ্চতর ডাই ঘনত্বের প্রয়োজন হয়, যার ফলে স্বাভাবিকভাবেই ফাইবারের পৃষ্ঠে আরও বেশি অসংযোজিত ডাই থেকে যায়। স্কাইক্রন ডিসপার্স ডাই রেঞ্জটি গাঢ়, মাঝারি এবং উজ্জ্বল শেডসহ ডাইং ও প্রিন্টিং উভয় ক্ষেত্রেই ব্যবহৃত হয়, এবং এই অধিক গভীরতায় গ্রহণযোগ্য ফাস্টনেস অর্জনের জন্য এই ডাইগুলোর সাথে একটি যথাযথ রিডাকশন ক্লিয়ারিং ধাপ ব্যবহার করা একটি প্রচলিত পদ্ধতি। উচ্চ রঞ্জক ঘনত্বের রেসিপি: কাপড়ের ওজনের অনুপাতে মোট রঞ্জকের উচ্চ শতাংশ (% owf) যুক্ত যেকোনো রেসিপিতে রিডাকশন ক্লিয়ারিং পদ্ধতি কার্যকর, শুধু গাঢ় রঙের ক্ষেত্রেই নয়। সাধারণত, মিলগুলো শেডের গভীরতাকে এইভাবে ভাগ করে: শেডের গভীরতা, সাধারণ ডাই ঘনত্ব, হ্রাস, ক্লিয়ারিং, আলো ১% owf-এর নিচে প্রায়শই ঐচ্ছিক মাঝারি ১ ​​থেকে ৩% ওডব্লিউএফ সুপারিশকৃত ডার্ক ৩% এর উপরে ওডব্লিউএফ এই সংখ্যাগুলো কোনো নির্দিষ্ট নিয়ম নয়, বরং একটি সাধারণ নির্দেশিকা মাত্র, কারণ ডাই ক্লাস, ফাইবার ব্লেন্ড এবং ফাস্টনেস টার্গেট—এই সবকিছুর কারণে থ্রেশহোল্ড পরিবর্তিত হয়। সুনির্দিষ্ট কাস্টম শেডের জন্য ব্যবহৃত একাধিক রঙের মিশ্রণের ক্ষেত্রেও একই যুক্তি প্রযোজ্য, কারণ বিভিন্ন শ্রেণীর রঙ একত্রিত হলে, এমনকি মাঝারি মোট শতাংশেও পৃষ্ঠতলে বিভিন্ন পরিমাণে অবশিষ্টাংশ থেকে যেতে পারে। সেলুলোজিক ফাইবারের সাথে মিশ্রণ, পলিয়েস্টার-কটন এবং পলিয়েস্টার-ভিসকোজ মিশ্রণ ঝুঁকির আরেকটি স্তর যোগ করে। পলিয়েস্টার অংশে সংযুক্ত না হওয়া ডিসপার্স ডাই সেলুলোজিক ফাইবারে দাগ ফেলতে পারে, যার ফলে কাপড়ের সর্বত্র রঙের অনাকাঙ্ক্ষিত পরিবর্তন ঘটে। রিডাকশন ক্লিয়ারিং উভয় ধরণের ফাইবার জুড়ে উদ্দিষ্ট বৈসাদৃশ্য বা নিরেট আভা রক্ষা করে। কখন এটি বাদ দেওয়া যায়: খুব হালকা শেড এবং কম ডাই লোডিংয়ের ক্ষেত্রে কখনও কখনও সম্পূর্ণ রিডাকশন ক্লিয়ারিং সাইকেলের প্রয়োজন হয় না, বিশেষ করে যখন হাই-এক্সহশন ডাই এবং সু-নিয়ন্ত্রিত ডাইং কন্ডিশন ব্যবহার করা হয়, এবং সেক্ষেত্রে শুধু গরম জলে ধোয়াই যথেষ্ট হতে পারে। এই ধাপটি বাদ দেওয়াটা শেডের গভীরতা এবং স্থায়িত্বের প্রয়োজনীয়তার ওপর ভিত্তি করে নেওয়া একটি সচেতন সিদ্ধান্ত হওয়া উচিত, সময় বাঁচানোর জন্য নেওয়া কোনো শর্টকাট নয়। প্রক্রিয়া এবং নিয়ন্ত্রণ: সাধারণ প্রণালী ও মাপসমূহ। একটি আদর্শ ক্ষারীয় বিজারণ ক্লিয়ারিং বাথে একটি বিজারক পদার্থ (কস্টিক সোডা বা সোডা অ্যাশ) এবং একটি সিক্তকারী বা বিচ্ছুরণকারী পদার্থ থাকে। বিকল্প হিসেবে সালফার-মুক্ত অ্যাসিড-পরিষ্কারক সিস্টেমের ব্যবহার ক্রমশ বাড়ছে, যেগুলো কম পিএইচ-এ কাজ করে। একটি সাধারণ সূচনা তালিকাটি দেখতে এইরকম: প্যারামিটার সাধারণ পরিসর বিজারক পদার্থ ২ থেকে ৪ গ্রাম/লিটার ক্ষার (NaOH বা সোডা অ্যাশ) ২ থেকে ৪ গ্রাম/লিটার তাপমাত্রা ৭০ থেকে ৮০° সেলসিয়াস সময় ১৫ থেকে ২০ মিনিট লিকার অনুপাত ১:৮ থেকে ১:১৫ এই পরিমাণগুলো শেডের গভীরতা, ডাই ক্লাস এবং ফাইবার ব্লেন্ড অনুসারে পরিবর্তিত হয়, তাই বৃহৎ পরিসরে উৎপাদনের আগে ল্যাবে পরীক্ষা করে চূড়ান্ত রেসিপিটি নিশ্চিত করা উচিত। তাপমাত্রা এবং pH নিয়ন্ত্রণ: তাপমাত্রা এবং pH হলো এমন দুটি চলক যা ক্লিয়ারিং দক্ষতাকে সবচেয়ে বেশি প্রভাবিত করে: তাপমাত্রা খুব কম হলে বা সময়কাল খুব কম হলে, অবশিষ্ট রঞ্জক থেকে যায় এবং স্থায়িত্ব কমে যায়। অতিরিক্ত গরম বা অতিরিক্ত ক্ষারীয় হলে পলিয়েস্টারের পৃষ্ঠতল বা স্পর্শের অনুভূতি প্রভাবিত হতে পারে। বেশিরভাগ প্রচলিত রেসিপিতে ৯ থেকে ১১-এর মধ্যে একটি মৃদু ক্ষারীয় pH লক্ষ্য করা হয়। অ্যাসিড-ভিত্তিক সালফার-মুক্ত সিস্টেমগুলো ব্যবহৃত পণ্যের উপর নির্ভর করে নিরপেক্ষ থেকে মৃদু অম্লীয় পরিসরে কাজ করে, তাই pH-এর লক্ষ্যমাত্রা কোনো একটি নির্দিষ্ট নিয়মের পরিবর্তে সর্বদা নির্বাচিত রসায়নের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। অতিরিক্ত বা অপর্যাপ্ত হ্রাস পরিহার করুন। অপর্যাপ্ত হ্রাসের ফলে পৃষ্ঠে রঞ্জক থেকে যায়, যা পরবর্তীতে দুর্বল স্থায়িত্ব হিসাবে প্রকাশ পায়। অতিরিক্ত ডাইং ফাইবার থেকে সঠিকভাবে বসে না যাওয়া ডাই তুলে ফেলে, যার ফলে রঙের আভা কমে যায়, রঙ অনুজ্জ্বল হয়ে পড়ে বা অসম দেখায়।

আরও অন্বেষণ করুন »
C0 বনাম C6 জলরোধী ফিনিশ

C0 বনাম C6 জলরোধী ফিনিশ: আপনার টেক্সটাইলের জন্য কোনটি বেশি উপযুক্ত?

সূচিপত্র C0 এবং C6 এর পেছনের রসায়ন C6 DWR কী C0 DWR কী মূল কাঠামোগত পার্থক্য কর্মক্ষমতার তুলনা জল এবং তেল প্রতিরোধ ক্ষমতা স্থায়িত্ব এবং ধোয়ার প্রতিরোধ ক্ষমতা শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শের অনুভূতি বৈশ্বিক নিয়ন্ত্রক পরিস্থিতি REACH এবং EU বিধিনিষেধ মার্কিন যুক্তরাষ্ট্রের রাজ্য বিধিমালা ব্র্যান্ড এবং খুচরা বিক্রেতার প্রয়োজনীয়তা শিল্প অনুযায়ী ব্যবহারের ক্ষেত্র আউটডোর এবং ক্রীড়া পোশাক কর্মপোশাক এবং সুরক্ষামূলক টেক্সটাইল গৃহস্থালির টেক্সটাইল এবং গৃহসজ্জা সঠিক ফিনিশ নির্বাচন বিবেচ্য মূল বিষয়সমূহ পরীক্ষা এবং সার্টিফিকেশন টিপস উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী C0 এবং C6 ফিনিশের মধ্যে পার্থক্য কী? C6 DWR কি নিষিদ্ধ? C0 কি C6-এর মতো ভালো কাজ করে? আমি C0 এবং C6 এর মধ্যে কীভাবে একটি বেছে নেব? আজ কোনো কাপড় সরবরাহকারীকে জলরোধী প্রলেপের কথা জিজ্ঞাসা করলে, খুব সম্ভবত আপনি দুটি সম্পূর্ণ ভিন্ন উত্তর পাবেন: সি৬, অথবা সি০। উভয়ই কাপড় শুকনো রাখার দাবি করে। বর্তমানে শুধুমাত্র একটি পণ্যই ইইউ, ক্যালিফোর্নিয়া ও নিউইয়র্কের নিয়ন্ত্রক সংস্থা এবং প্রধান পোশাক ব্র্যান্ডগুলোর পক্ষ থেকে বন্ধ করে দেওয়ার চাপের সম্মুখীন হচ্ছে। বর্তমানে যারা জলরোধী বস্ত্র খুঁজছেন, তাদের জন্য পছন্দের বিষয়টি আর শুধু কার্যকারিতার মধ্যে সীমাবদ্ধ নেই। বিষয়টি হলো, কোন রাসায়নিক উপাদানগুলো আজ থেকে দুই বছর পরেও আপনার লক্ষ্য বাজারে বিক্রয়যোগ্য থাকবে। C0 এবং C6 এর পেছনের রসায়ন। C6 DWR কী? C6 ডিউরেবল ওয়াটার রিপেলেন্ট (DWR) ফিনিশ প্রতিটি ফাইবারকে আবৃত করার জন্য শর্ট-চেইন ফ্লুরোকার্বন পলিমার, বিশেষত ছয়-কার্বনযুক্ত ফ্লুরিনেটেড সাইড চেইন ব্যবহার করে। এই রাসায়নিক প্রক্রিয়া তন্তুর পৃষ্ঠশক্তিকে প্রায় ১২ মিলিজুল/বর্গমিটারে নামিয়ে আনে, যা অধিকাংশ পানি ও তেলের পৃষ্ঠটানের চেয়ে কম। ফলস্বরূপ, C6 ফিনিশ জল এবং তেল উভয়কেই প্রতিরোধ করে, এমন একটি সমন্বয় যা খুব কম ফ্লোরিন-মুক্ত সিস্টেমই পুরোপুরি মেলাতে পারে। এক দশকেরও বেশি সময় আগে C6 রসায়ন পুরোনো C8 ফ্লুরোটেলোমার ফিনিশকে প্রতিস্থাপন করেছে। C8 ভেঙে PFOA-তে পরিণত হয়, যা পরিবেশে দীর্ঘস্থায়ী এবং জৈব-সঞ্চয়ী একটি পদার্থ হিসেবে পরিচিত। এর পরিবর্তে C6 ভেঙে পারফ্লুরোহেক্সানোয়িক অ্যাসিড (PFHxA)-এ পরিণত হয়, যার পরিবেশগত অর্ধায়ু কম এবং জৈব-সঞ্চয়নের সম্ভাবনাও হ্রাস পায়। তবে, PFHxA নিয়ন্ত্রক নজরদারি থেকে মুক্ত নয়, যেমনটি নীচের কমপ্লায়েন্স বিভাগে আলোচনা করা হয়েছে। যেসব ক্রেতা C6 পণ্য সংগ্রহ করেন, তাদের জন্য Skyguard C6-C8 Waterproofer-এর মতো ফর্মুলেশনগুলো সেলুলোজ এবং সিন্থেটিক উভয় ফাইবারের ক্ষেত্রেই জল ও তেল প্রতিরোধের পাশাপাশি ভালো ওয়াশ ফাস্টনেস প্রদান করে। এগুলো সাধারণত ১০ থেকে ৪০ গ্রাম/লিটার ডোজে প্রয়োগ করা হয় এবং PFOS, PFOA বা APEO ছাড়াই উৎপাদিত হয়। C0 DWR কী? C0 বলতে ফ্লোরিন-মুক্ত জলরোধী রসায়নকে বোঝায়। ফ্লুরোকার্বন সাইড চেইনের পরিবর্তে, C0 ফিনিশগুলো একটি হাইড্রোফোবিক ফাইবার পৃষ্ঠ তৈরি করতে ডেনড্রাইমার, মোম বা পলিউরেথেন-ভিত্তিক পলিমারের উপর নির্ভর করে। এই সিস্টেমগুলি সাধারণত ২০ থেকে ২৫ মিলিজুল/বর্গমিটার পৃষ্ঠশক্তিতে পৌঁছায়, যা জলকে কার্যকরভাবে বিকর্ষণ করার জন্য যথেষ্ট হলেও সাধারণত শক্তিশালী তেল বিকর্ষণ ক্ষমতা প্রদানের জন্য যথেষ্ট নয়। C0 ফিনিশের চাহিদা দ্রুত বাড়ছে কারণ এতে PFAS-সম্পর্কিত কোনো পরিপালন ঝুঁকি নেই, যা নিয়ন্ত্রক পরিধি প্রসারিত হওয়ার সাথে সাথে প্রতি বছর আরও গুরুত্বপূর্ণ হয়ে উঠছে। স্কাইগার্ড ফ্লুরিন-ফ্রি ওয়াটারপ্রুফার লাইনের মতো পণ্যগুলো প্রয়োজনীয় স্থায়িত্বের উপর নির্ভর করে প্রায় ১০ থেকে ৮০ গ্রাম/লিটার হারে প্রয়োগ করা হয়, এতে কোনো APEO থাকে না এবং এটি এমন সব কাপড়ের জন্য তৈরি যেখানে তেল-প্রতিরোধক ক্ষমতা একটি কার্যকরী প্রয়োজন নয়; যার মধ্যে রয়েছে বেশিরভাগ বাইরের পোশাক, গৃহস্থালির বস্ত্র এবং ফ্যাশনের ব্যবহার। মূল কাঠামোগত পার্থক্য বৈশিষ্ট্য C6 (ফ্লুরোকার্বন) C0 (ফ্লুরিন-মুক্ত) পৃষ্ঠ শক্তি আনুমানিক প্রায় ১২ মিলি জুল/বর্গমিটার। ২০ থেকে ২৫ mJ/m² জলরোধী ক্ষমতা চমৎকার ভালো থেকে চমৎকার তেলরোধী ক্ষমতা হ্যাঁ সীমিত বা নেই PFAS উপাদান উপস্থিত (PFHxA-ভিত্তিক) নেই সাধারণ কিউরিং তাপমাত্রা ১৫০ থেকে ১৬০°C ১৬০ থেকে ১৮০°C কার্যকারিতার তুলনা জল এবং তেলরোধী ক্ষমতা যেখানে জলরোধী ক্ষমতার পাশাপাশি তেল, গ্রিজ বা জৈব দাগ প্রতিরোধের প্রয়োজন হয়, যেমন মেশিনের তেলে উন্মুক্ত কাজের পোশাক বা খাদ্য-সংলগ্ন অ্যাপ্রন, সেখানে C6 ফিনিশগুলি মানদণ্ড হিসাবে বিবেচিত হয়। বিশুদ্ধ জলরোধী ক্ষমতার ক্ষেত্রে C0 ফিনিশগুলো বেশিরভাগ ব্যবধান কমিয়ে এনেছে, এবং সাম্প্রতিক অনেক ফর্মুলেশন প্রমিত জলরোধী পরীক্ষায় C6-এর সমতুল্য ফলাফল অর্জন করেছে। তবে, তেল-ভিত্তিক দাগের ক্ষেত্রে C0 ফিনিশ এখনও যথেষ্ট কার্যকর নয়। স্থায়িত্ব এবং ধৌত প্রতিরোধ ক্ষমতা: উভয় রাসায়নিকই কাপড়ে প্রথম প্রয়োগের সময় ভৌত অধিশোষণের উপর নির্ভর করে, এবং বারবার ধৌতকরণ ও ডিটারজেন্টের সংস্পর্শে এই বন্ধন ক্রমশ দুর্বল হয়ে পড়ে। একটি ক্রসলিংকিং এজেন্ট DWR পলিমার চেইনগুলোকে একে অপরের সাথে এবং ফাইবারের পৃষ্ঠের সক্রিয় গ্রুপগুলোর সাথে আবদ্ধ করার মাধ্যমে ধৌতকরণ স্থায়িত্ব বাড়ায়, যা একটি শিথিলভাবে শোষিত আবরণকে রাসায়নিকভাবে নোঙর করা আবরণে রূপান্তরিত করে। উদাহরণস্বরূপ, সাইলিক ক্রস-লিঙ্কিং এজেন্ট একই দ্রবণে জলরোধী উপাদানের ১০ থেকে ৩০ শতাংশ পরিমাণে প্রয়োগ করা হয়, এতে কোনো APEO, PFOA, PFOS বা ফর্মালডিহাইড থাকে না এবং এটি C6 ও ফ্লোরিন-মুক্ত উভয় সিস্টেমের সাথেই সামঞ্জস্যপূর্ণ। ফলে, যখন কোনো ফিনিশকে ২০ বা তার বেশি শিল্প বা ঘরোয়া ধোলাই চক্র সহ্য করতে হয়, তখন এটি একটি কার্যকরী সংযোজন হিসেবে কাজ করে। শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শানুভূতি: C0 এবং C6 উভয় ফিনিশই সুতার মধ্যকার ফাঁকা স্থান পূরণ না করে তন্তুর উপরিভাগে প্রলেপ দেয়, তাই সঠিক মাত্রায় প্রয়োগ করলে এর শ্বাসপ্রশ্বাসযোগ্যতা সাধারণত অক্ষুণ্ণ থাকে। দুটি কারণ প্রায়শই এই ভারসাম্যকে নষ্ট করে: ফিনিশের অতিরিক্ত প্রয়োগ, যা সুতার মধ্যকার ছিদ্রপথ আংশিকভাবে বন্ধ করে দিতে পারে এবং কাপড়ের বুনন শক্ত করে তোলে; এবং বাথের ঘনত্বের অসমতা, যা কাপড়ের প্রস্থ জুড়ে নির্দিষ্ট কিছু স্থানে অতিরিক্ত ফিনিশের উপস্থিতি তৈরি করে। C0 ফিনিশকে C6-এর জলরোধী ক্ষমতার সমতুল্য করতে কখনও কখনও সামান্য বেশি পরিমাণে প্রয়োগের প্রয়োজন হয়, যা একটি নরম ও শ্বাসপ্রশ্বাসযোগ্য ফলাফল বজায় রাখার জন্য প্রয়োগের সঠিকতা এবং বাথের সমরূপতাকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে। বৈশ্বিক নিয়ন্ত্রক প্রেক্ষাপট: REACH এবং ইইউ বিধিনিষেধ। ইইউ, REACH Annex XVII-এর অধীনে টেক্সটাইলে PFAS নিয়ন্ত্রণ করে। C6 রসায়নের অবক্ষয়জাত পদার্থ PFHxA-এর উপর একটি নিষেধাজ্ঞা ২০২৬ সাল থেকে ইইউ এবং ইইএ-তে কার্যকর হচ্ছে, এবং বৃহত্তর PFAS পরিবারকে অন্তর্ভুক্ত করে একটি ব্যাপকতর নিষেধাজ্ঞা বর্তমানে ইউরোপীয় রাসায়নিক সংস্থা কর্তৃক মূল্যায়ন করা হচ্ছে। ইইউ বাজারের জন্য পণ্য সংগ্রহকারী ক্রেতা এবং ব্র্যান্ডগুলোর উচিত C6-কে একটি দীর্ঘমেয়াদী নিরাপদ বিকল্প হিসেবে না দেখে, বরং ক্রমবর্ধমান নিয়ন্ত্রক চাপের অধীনে থাকা একটি রাসায়নিক হিসেবে বিবেচনা করা এবং এর সর্বশেষ পরিধি ও সময়সীমার জন্য ECHA-এর PFAS সংক্রান্ত নিয়ন্ত্রক আপডেটগুলো পর্যবেক্ষণ করা। মার্কিন অঙ্গরাজ্যের প্রবিধান শুধু ইইউ-এর মধ্যেই সীমাবদ্ধ নয়। মার্কিন যুক্তরাষ্ট্রের দুটি রাজ্য ইতোমধ্যে বস্ত্র ও পোশাকের জন্য নির্দিষ্ট PFAS বিধিনিষেধ কার্যকর করেছে: ক্যালিফোর্নিয়ার AB 1817 আইন অনুযায়ী, ১ জানুয়ারী, ২০২৫ থেকে ইচ্ছাকৃতভাবে যোগ করা ১০০ পিপিএম মোট জৈব ফ্লোরিনের বেশি PFAS যুক্ত নতুন বস্ত্র সামগ্রীর উৎপাদন, বিতরণ এবং বিক্রয় নিষিদ্ধ করা হয়েছে, যা ১ জানুয়ারী, ২০২৭ থেকে কমে ৫০ পিপিএম হবে। প্রচণ্ড বর্ষার জন্য বহিরাঙ্গনের পোশাকের মেয়াদ ১ জানুয়ারী, ২০২৮ পর্যন্ত বাড়ানো হয়েছে। সম্পূর্ণ প্রয়োজনীয়তাগুলো বিলের আনুষ্ঠানিক পাঠে উল্লেখ করা হয়েছে। নিউ ইয়র্ক পরিবেশ সংরক্ষণ আইন § ৩৭-০১২১ নতুন পোশাক বিক্রয় নিষিদ্ধ করে।

আরও অন্বেষণ করুন »
রাজকীয় নীল নাইলন কাপড়ের রোল তৈরি হয়ে গেছে।

নাইলন রঞ্জনের ত্রুটি: কারণ এবং প্রক্রিয়াগত সমাধান

সূচিপত্র নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ অসম শেড এবং স্কিটারিনেস লিস্টিং এবং ব্যারে রিং, টিপি, এবং ফ্রস্টি এফেক্ট প্রতিটি ত্রুটির পেছনের তিনটি চালিকাশক্তি পিএইচ প্রোফাইল হিটিং রেট এবং স্ট্রাইক জোন রিটার্ডার নির্বাচন এবং ডোজ লক্ষণ অনুযায়ী সমস্যা সমাধান নাইলন ডাইং-এর জন্য স্কাইকেম সলিউশন প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী নাইলন অ্যাসিড ডাইং-এর জন্য কোন পিএইচ সবচেয়ে ভালো? আমার নাইলনের রঙ অসমানভাবে হয় কেন? রিটার্ডার কীভাবে অসম রঞ্জন প্রতিরোধ করে? নাইলন কত তাপমাত্রায় রং করা উচিত? নাইলন দ্রুত আঘাত হানে। অ্যাসিড ডাই মিনিটের মধ্যেই এর অ্যামিনো গ্রুপের সাথে বন্ধন তৈরি করে, তাই সামান্য ত্রুটিপূর্ণ প্রক্রিয়ার কারণে রঙটি সমান হওয়ার আগেই একটি অসম শেড স্থায়ী হয়ে যেতে পারে। নাইলনের উপর দাগ, হেলে পড়া, ব্যারে এবং ছোপ ছোপ ও অমসৃণ পৃষ্ঠের মতো সমস্যাগুলো প্রায় সবসময়ই তিনটি নিয়ন্ত্রণযোগ্য উপাদানের কোনো একটির কারণে হয়ে থাকে: পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেম। এই নিবন্ধে আলোচনা করা হয়েছে কীভাবে প্রতিটি ত্রুটি শনাক্ত করতে হয় এবং এর পুনরাবৃত্তি রোধ করার জন্য প্রক্রিয়ায় কী কী পরিবর্তন আনতে হবে। নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ। কোনো ত্রুটি সঠিকভাবে চিহ্নিত করাই তা সমাধানের প্রথম ধাপ। নিচের তিনটি প্যাটার্ন নাইলনে যা যা দেখা যায় তার বেশিরভাগই অন্তর্ভুক্ত করে, এবং প্রতিটিই একটি ভিন্ন মূল কারণ নির্দেশ করে। অসম রঙ এবং অমসৃণতা হলো একটি ব্যাপক বিভাগ: কাপড়ের সর্বত্র রঙের ছোপ, দাগ বা সামঞ্জস্যহীনতা। স্কিটারিনেস হলো এরই একটি আরও সুনির্দিষ্ট রূপ, যা একটি ছোপ ছোপ ও দানাদার চেহারা তৈরি করে, যেখানে পাশাপাশি থাকা ফিলামেন্টগুলো ভিন্ন ভিন্ন হারে রঞ্জক শোষণ করে। এটাই সবচেয়ে স্পষ্ট লক্ষণ যে, তন্তু স্থিতিশীল হওয়ার আগেই রঞ্জকটি দ্রুত বসে গিয়েছিল। লিস্টিং এবং ব্যারে লিস্টিং হলো কাপড়ের প্রস্থ বরাবর এক পাশ থেকে কেন্দ্র অথবা সেলভেজ থেকে মাঝখান পর্যন্ত রঙের তারতম্য। ব্যারে কোর্স বা পিকের সাথে চলমান অনুভূমিক বার বা রেখা হিসাবে প্রদর্শিত হয়। স্কিটারিনেস থেকে এই দুটিকে যা আলাদা করে তা হলো এর বিন্যাস: লিস্টিং এবং ব্যারে একটি নির্দিষ্ট প্রস্থ বা দৈর্ঘ্য বরাবর দিক অনুসরণ করে, অপরদিকে স্কিটারিনেস এলোমেলোভাবে ছড়িয়ে পড়ে। রিং, টিপি এবং ফ্রস্টি এফেক্টস: রিং ডাইং এবং টিপি ডাইং হলো সম্পর্কিত কিন্তু স্বতন্ত্র পেনিট্রেশন ফল্ট, এবং এদের মধ্যে পার্থক্য নিরূপণ করা জরুরি। রিং ডাইং তন্তুর প্রস্থচ্ছেদ বরাবর ঘটে: রঞ্জক বাইরের আবরণে ঘনীভূত থাকে এবং কখনও পুরোপুরি মজ্জায় ছড়িয়ে পড়ে না, তাই কাটা তন্তুর ফ্যাকাশে বা সাদা কেন্দ্রের চারপাশে একটি রঙিন বলয় দেখা যায়, যদিও এর উপরিভাগ সম্পূর্ণ রঞ্জিত বলে মনে হয়। টিপি ডাইং হলো দৈর্ঘ্যের দিক থেকে এক ধরনের পার্থক্য, যেখানে কোনো ফিলামেন্ট বা স্টেপল ফাইবারের অগ্রভাগ তার মূল অংশের চেয়ে বেশি বা কম রঞ্জক শোষণ করে। এর কারণ সাধারণত এই যে, অগ্রভাগের তাপীয় ইতিহাস বা পৃষ্ঠতলের অবস্থা ফাইবারের বাকি অংশের চেয়ে ভিন্ন হয়। তুষারময় প্রভাব কোনো নির্দিষ্ট নকশার পরিবর্তে সামগ্রিকভাবে একটি ফ্যাকাশে ও বিবর্ণ পৃষ্ঠতল হিসেবে প্রকাশ পায়। তিনটি ক্ষেত্রেই মূল সমস্যাটি একই, আর তা হলো রঞ্জক পদার্থ তন্তুর মধ্যে পুরোপুরি প্রবেশ করেনি, যদিও দূর থেকে রঙটি প্রায় মানসম্মত মনে হয়। প্রতিটি ত্রুটির পেছনের তিনটি কারণ: নাইলনের বেশিরভাগ শেডিং ত্রুটি মূলত পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেমের একসঙ্গে কাজ না করে একে অপরের বিরুদ্ধে কাজ করার ফলেই ঘটে থাকে। নীচের প্রতিটি লিভারে এর কার্যপ্রণালী, সাধারণ বিকল হওয়ার ধরণ এবং সমাধান সম্পর্কে আলোচনা করা হয়েছে। pH প্রোফাইল: একটি অম্লীয় দ্রবণে, নাইলনের পলিমার শৃঙ্খলের প্রান্তে থাকা অ্যামিনো গ্রুপগুলি একটি প্রোটন গ্রহণ করে ধনাত্মক চার্জযুক্ত হয়ে ওঠে, অন্যদিকে অ্যাসিড ডাই অণুতে থাকা সালফোনেট গ্রুপগুলি ঋণাত্মক চার্জ বহন করে। তারা দুজন একে অপরের প্রতি আকৃষ্ট হয় এবং তাদের মধ্যে বন্ধন গড়ে ওঠে। pH নির্ধারণ করে এই স্থানগুলোর মধ্যে কতগুলো সক্রিয় থাকবে, রঞ্জক পদার্থটি কত দ্রুত সেখানে পৌঁছাবে এবং পৌঁছানোর পর কতটা দৃঢ়ভাবে লেগে থাকবে। সবচেয়ে সাধারণ প্রক্রিয়াগত ত্রুটি হলো দ্রবণের pH খুব বেশি বা খুব তাড়াতাড়ি কমিয়ে ফেলা। পণ্যগুলি সমানভাবে ভেজানো এবং সঞ্চালনের আগেই যদি দ্রবণটি অম্লীয় হয়ে যায়, তবে রঞ্জক তাড়াহুড়ো করে বসে যায় এবং দাগ বা অমসৃণতা তৈরি করে, যা নির্দিষ্ট তাপমাত্রায় রাখলেও ঠিক করা যায় না। চক্র চলাকালীন পিএইচ খুব বেশি হয়ে গেলে বা এর তারতম্য ঘটলে বিপরীত সমস্যা দেখা দেয়: আর্দ্রতা শোষণ দুর্বল হয় এবং ছায়ার গভীরতা এক ব্যাচ থেকে অন্য ব্যাচে পরিবর্তিত হয়। বিভিন্ন শ্রেণীর অ্যাসিড ডাইয়ের জন্য ভিন্ন ভিন্ন pH পরিসীমা প্রয়োজন হয়: লেভেলিং ডাই: মোটামুটি pH ৫.৫ থেকে ৭.০, যা ডাইকে স্থানান্তরিত হতে এবং নিজে থেকে সংশোধন হওয়ার সুযোগ দেয়। মিলিং ডাই (উল ডাইংয়ের পরিভাষা থেকে নেওয়া একটি শ্রেণিবিভাগ, তবে নাইলনের ক্ষেত্রেও এটি একটি প্রচলিত পদ্ধতি): মোটামুটি pH ৪.০ থেকে ৫.০, যা আরও গভীর শেড এবং শক্তিশালী ওয়েট ফাস্টনেস প্রদান করে, এবং এতে প্রসেসের তারতম্যের সুযোগ কম থাকে। এই পরিসীমাগুলো হলো প্রাথমিক ধারণা মাত্র। ডাই সরবরাহকারীর টেকনিক্যাল ডেটা শিট এবং নিজস্ব ল্যাবে পরীক্ষার ফলাফলের সাথে মিলিয়ে এগুলো নিশ্চিত করুন, এবং কখনোই উলের রেসিপি হুবহু ব্যবহার করবেন না, কারণ সেখানে ডাই লেভেলিং ও মিলিংয়ের জন্য পিএইচ (pH) স্কিমটি বিপরীত দিকে কাজ করে। নাইলনের ক্ষেত্রেও একই সতর্কতা প্রযোজ্য: একই pH এবং তাপমাত্রার পরিস্থিতিতে নাইলন ৬ এবং নাইলন ৬,৬ ভিন্নভাবে রঙ ধারণ করতে পারে ও গঠিত হতে পারে, এবং যাচাইবিহীন রেসিপি অনুযায়ী সাবস্ট্রেট বা ডাই সরবরাহকারী পরিবর্তন করা হলো রঙের তারতম্যের একটি সাধারণ ও পরিহারযোগ্য কারণ। বাল্ক পর্যায়ে পাঠানোর আগে, ফাইবারের ধরন বা ডাইয়ের উৎসের যেকোনো পরিবর্তন নতুন করে ল্যাবে ডুবিয়ে ও পরীক্ষামূলকভাবে চালিয়ে নিশ্চিত করুন। এর সমাধান হলো একটি একক লক্ষ্যমাত্রার পরিবর্তে একটি পুনরাবৃত্তিযোগ্য pH বক্ররেখা। একটি ধীর-কার্যকরী অ্যাসিড ডোনার যা তাপমাত্রা বাড়ার সাথে সাথে ধীরে ধীরে pH কমায়, তা স্ট্রাইককে আকস্মিক না করে নিয়ন্ত্রিত রাখে এবং চক্রের ভুল সময়ে ম্যানুয়ালি ডোজ দেওয়ার অনিশ্চয়তা দূর করে। উত্তাপের হার এবং স্ট্রাইক জোন তাপমাত্রা নির্ধারণ করে যে রঞ্জকটি কখন এবং কত দ্রুত সরবে। নাইলনের ক্ষেত্রে, বেশিরভাগ শোষণ একটি নির্দিষ্ট তাপমাত্রার পরিসরে ঘটে, সাধারণত ৭০ থেকে ৯০ ডিগ্রি সেলসিয়াস তাপমাত্রায়, যেখানে তন্তুর গঠন খুলে যায় এবং রঞ্জক দ্রুত প্রবেশ করে। নাইলনে ডাই করার স্থান সীমিত, এবং পরিস্থিতি অনুকূল হওয়ামাত্রই অ্যাসিড ডাই প্রায় সঙ্গে সঙ্গেই সেগুলোর সাথে বন্ধন তৈরি করে; স্ট্রাইক জোনের মধ্যে দিয়ে খুব দ্রুত ডাই প্রয়োগ করলে তা অসমভাবে বসে যায় এবং পরে তা সমান হওয়ার কোনো সুযোগ পায় না। ধর্মঘটের প্রথম দশ থেকে পনেরো মিনিটই মূলত পুরো ব্যাচের ফলাফল নির্ধারণ করে দেয়। উপরের ডায়াগ্রামটি দেখায় যে একটি সাধারণ চক্র জুড়ে এই প্রক্রিয়াটি কীভাবে সম্পন্ন হয়: একটি সমতল সিক্তকরণ ও সঞ্চালন পর্যায়, একটি নিয়ন্ত্রিত ক্রমবৃদ্ধি যা ৭০ থেকে ৯০° সেলসিয়াস স্ট্রাইক জোনের মধ্য দিয়ে ধীর হয়ে আসে, স্থানান্তর ও সমতাকরণের জন্য স্ফুটনার কাছাকাছি একটি স্থিতাবস্থা, এবং একটি নিয়ন্ত্রিত শীতলীকরণ। আঘাত হানার আগেই প্রস্তুতি শুরু হয়: প্রথমে সম্পূর্ণ ও সমানভাবে ভেজানো এবং নিয়মিত রক্ত ​​সঞ্চালন নিশ্চিত করুন। একটি নিয়ন্ত্রিত হারে তাপমাত্রা বৃদ্ধি করুন, যা প্রায়শই প্রতি মিনিটে ১°C-এর কাছাকাছি থাকে এবং ৭০ থেকে ৯০°C পর্যন্ত পৌঁছানোর সময় আরও ধীর গতিতে চলে।

আরও অন্বেষণ করুন »

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।

প্রকল্পের মূল্য উদ্ধৃতি নিন

অনুগ্রহ করে প্রয়োজনীয়তা, দেশ এবং আবেদন প্রক্রিয়া সম্পর্কে আমাদের জানান।

উপরে যান
ই-মেইল WhatsApp

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।