...

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
在24小時內回复

紡織品整理中的光學增白劑:螢光增白劑的類型和應用

光學增白劑透過將不可見的紫外線轉化為可見的藍光,使紡織品看起來更潔淨、更亮澤、更少泛黃。在紡織品後整理中,它們被廣泛用於提高棉、聚酯纖維、混紡織品和特殊纖維的白色。

什麼是光學增白劑?

光學增白劑,也稱為 OBA、FWA 或螢光增白劑,是一類用於增強紡織品白度的螢光化合物。它們不會漂白纖維或去除天然色素,而是改變光線的反射方式,影響人眼對光線的感知。

在紡織加工中,FWA 的選擇取決於纖維類型、應用方法、所需色調、製程條件以及與染料或整理助劑的兼容性。

定義與分類

纖維增白劑通常按化學結構和纖維應用進行分類。最常見的紡織品類別包括用於纖維素纖維的芪類衍生物、用於聚酯和合成纖維的苯並噁唑衍生物,以及用於蛋白質纖維或混紡織物的特殊增白劑。

FWA類別 常用纖維用途 典型特徵
基於芪類的FWA 棉、黏膠纖維、亞麻、纖維素混紡 增白效果好,纖維素親和力強,適用於浸軋工藝
基於苯並噁唑的螢光誘發劑 聚酯纖維和合成纖維 對疏水纖維性能良好,適用於高溫應用
香豆素螢光增白劑 羊毛、絲綢、尼龍、特殊混紡面料 適用於特定色調校正和精細纖維系統
多用途 FWA 混紡面料 旨在平衡混合纖維成分的白度

光學增白劑與美白方法

光學增白劑與漂白劑不同。漂白劑會去除基材中的天然色素、油脂、種皮殘留物和其他著色物質。而光學增白劑則透過增加螢光來補償殘留的黃色調,從而提高視覺白度。

即使漂白得當,如果織物缺乏光學亮度,仍然會顯得平淡無光。同時,如果對處理不當的織物添加過多的螢光增白劑,可能會導致螢光不均勻、泛藍或色調不一致。

正確的牙齒美白通常取決於三個步驟:

  • 有效擦洗去除油脂、蠟質和雜質
  • 控制漂白以減少天然黃色調
  • 精心選擇FWA以增強最終亮度

尋求靈活增白解決方案的紡織品生產商可以了解 Skywhite®螢光增白劑,該系列產品適用於棉、聚酯、腈綸、尼龍及相關應用。此系列產品主打 OEKO-TEX® 認證、均勻增白、強效增白以及與現代紡織工藝(包括排氣和軋蒸工藝)的兼容性。

FWA如何提升白人身份

紫外線吸收和藍光發射

螢光增白劑吸收紫外線並將其重新發射為可見的藍色或藍紫色光。這種藍色光與紡織品表面反射的光線混合,使織物看起來更亮更白。

在含有紫外線能量的照明條件下,例如日光或某些螢光燈下,這種效果最為顯著。在紫外線含量較低的照明條件下,美白效果可能較弱,因此應在受控的照明條件下進行視覺評估。

黃調補償

許多紡織纖維天然帶有淡淡的黃色或米白色調。棉花可能殘留微量的天然雜質,而聚酯纖維在熱處理過程中可能會泛黃,而羊毛或絲綢通常具有更溫暖的天然底色。

FWA(螢光增白劑)透過添加可控的藍色光學效果來彌補這一點。由於藍色在視覺上可以中和黃色,因此基材看起來更中性明亮。

劑量控制至關重要。螢光增白劑用量不足可能導致織物暗淡或偏暖,而螢光增白劑用量過大則可能導致過藍色調、螢光猝滅、色差或色牢度降低。

纖維應用與FWA選擇

棉花和纖維素纖維

棉、黏膠纖維、莫代爾纖維、亞麻和其他纖維素纖維通常需要具有強纖維素親和力和良好勻染性能的增白劑。這些增白劑可透過浸染、軋染或組合後整理製程施用。

對於棉織物而言,預處理品質直接影響增白效果。精煉不充分、漂白不均勻或殘留的製程化學品都會降低漂白前織物的白度。

對於棉針織物、毛巾、襯衫布料和其他纖維素織物,Skywhite OBA BYB 和OBA BY3B可呈現亮麗的藍白色效果。這兩個牌號都是基於陰離子芪類化學,具有高浴液浸漬率、優異的耐洗牢度、良好的水溶性以及對鹼、過氧化物和電解質的穩定性,因此適用於浸漬整理和連續整理棉織物。

聚酯纖維和合成纖維

聚酯纖維和許多合成纖維所需的螢光增白劑與棉用增白劑在溶解性、擴散性和熱性能方面均有所不同。聚酯增白劑通常在高溫下使用,因為其緊密的纖維結構需要熱量才能促進其滲透和固色。

適當的聚酯螢光增白劑應具備強螢光性能,且在乾燥、熱定型或服裝加工過程中不會產生問題。此外,它還應與分散劑、勻染劑、載體和其他聚酯助劑保持相容性。

對於聚酯纖維、三醋酸纖維和混紡織品,Skywhite OBA TH-180、OBA CPS 和 OBA SFN 可提供強烈的藍白色效果和高螢光強度。這些等級的產品具有良好的耐高溫和耐光牢度,耐硬水、過氧化物、酸和鹼,並可靈活用於高溫、低溫或連續整理製程。

蛋白質纖維和混合物

羊毛和絲綢等蛋白質纖維需要精心處理,因為它們對pH值、溫度、氧化和機械應力都非常敏感。選擇適用於這些纖維的洗滌劑時,應避免使用可能影響手感、強度或表面外觀的苛刻條件。

對於尼龍應用,Skywhite OBA NFW 為對蛋白質敏感的纖維系統提供了合適的增白解決方案。對於腈綸纖維,通常建議使用 OBA BAC-L,它能在腈綸整理的典型條件下提供可控的亮度。

混紡織物需要額外的測試。例如,棉滌混紡織物可能需要一種能夠均勻增白兩種纖維成分的系統。如果其中一種成分比另一種吸收更多的漂白劑,則織物在洗滌後可能會出現白度不均、雙色效應或色澤不穩定等問題。

申請方法

浸染

浸漬法通常用於批量處理。織物在含有螢光增白劑和選定助劑的浸漬液中進行處理。在可控制的溫度、時間、pH值和循環條件下,增白劑從浸漬液轉移到纖維上。

這種方法適用於多種針織物、紗線、毛巾和批量染色製品。循環不良或負荷過重會導致條紋、繩狀痕跡或白度不均,因此保持織物運動的一致性至關重要。

填充和乾燥

軋染廣泛應用於連續或半連續整理製程。織物先經過浸漬液,再透過壓輥控制吸濕量。之後進行乾燥,必要時進行熱處理。

主要控制點為浸軋浴穩定性、輥壓、濕料吸收和乾燥條件。

組合式美白浴

精梳助劑通常與柔軟劑、樹脂、潤濕劑或其他整理助劑一起使用,以提高生產效率。混合浴可以取得良好的效果,但必須在大量生產前確認其相容性。

陽離子軟化劑、高電解質濃度、矽油乳液、樹脂和某些固色劑可能會降低FWA的性能或導致沉澱。在實際製程條件下進行中試有助於降低生產風險。

影響性能的因素

pH值、水硬度和溫度

pH值直接影響螢光增白劑的性能,特別是用於棉織物的陰離子芪類螢光增白劑。大多數螢光增白劑在pH值7至9的範圍內表現最佳。低pH值會導致白度下降,某些螢光增白劑在強鹼性條件下會發生降解或失去親和力。

硬水中的鈣鎂離子會與陰離子型螢光增白劑形成不溶性錯合物,降低其效能。當水硬度超過100 ppm時,應在洗滌液中添加螯合劑。溫度會影響纖維的吸收速率和熱穩定性,這對於高溫加工過程中聚酯級螢光增白劑尤其重要。

輔助相容性

助劑的化學性質決定了它們對螢光漂白性能的影響。潤濕劑可以提高滲透性,分散劑可以穩定浴液,柔軟劑可以改善手感。然而,不相容的助劑會抑制螢光、導致斑點或降低白度。

應檢查其與實際生產配方的兼容性,包括染料、過氧化物穩定劑、中和劑、酵素、樹脂、柔軟劑、矽油乳液、抗靜電劑和定型劑。

基板準備

任何漂白劑都無法完全彌補預處理不當的問題。殘留的油脂、蠟質、針織潤滑劑、紡紗油、種皮碎片、漂白不均等都會降低白度。

經過適當處理的基材應清潔、吸水性強且質地均勻。棉織物通常需要有效的精煉和漂白,而聚酯織物可能需要徹底去除紡絲整理劑、低聚物和加工殘留物。

性能測試和故障排除

白度和螢光

白度評估採用分光光度計,測量中包含紫外線成分。 CIE白度指數(CIE WI) 是根據 ISO 105-J02 標準定義的,是紡織品領域最廣泛引用的標準。根據買方的具體要求,也會使用 Berger 指數和 Stensby 指數。

由於螢光增白劑對紫外光敏感,因此必須控制測量儀器和觀察光源的紫外光含量。樣品應在相關光源下(例如日光、商店照明和檢驗室照明)進行比較,以減少同色異譜和色差爭議。

牢度和泛黃

經螢光染料處理的紡織品應進行耐洗牢度、耐光牢度、耐熱性和儲存泛黃度測試。某些螢光染料在反覆洗滌、高溫處理或長時間光照後可能會失去螢光性。

泛黃可能是以下原因造成的:

  • 乾燥溫度過高
  • 軟化器氧化
  • 殘留鹼或過氧化物
  • 氮氧化物暴露
  • 包裝材料引起的酚類黃變
  • 受污染的製程用水
  • 沖洗或中和不徹底

除非測試證實亮度確實不足,否則不應先考慮增加 FWA 劑量。

美白不均勻和色調差異

問題 可能的原因 實際修正
斑駁的白色 預處理不均勻、潤濕不良、織物污染 改善洗滌效果,檢查吸水性,清潔機器
偏藍的色調 FWA用量過大或遮蔭方向不當 減少用量,調整色調,選擇較暖的增白劑
低亮度 底物製備不良、紫外線響應弱、助劑不相容 改善漂白效果,檢查浴液相容性,優化pH值
條紋或繩索痕跡 酒液循環不良或織物移動不良 調整機器負荷,改善循環,控制加工時間
完成後泛黃 熱損傷、軟化劑問題、殘留化學物質、包裝效應 降低乾燥溫度,檢查助劑,改良沖洗和中和工藝

合規性和可持續性

限用物質

應根據目標市場和最終客戶的限制物質要求評估防腐劑和整理助劑。常用的參考體系包括OEKO-TEX STANDARD 100ZDHC MRSLREACH

實際合規性審查應包括:

  • 安全資料表驗證
  • 限制性物質篩檢
  • 客戶RSL和MRSL要求
  • 加工後的殘留化學物質風險
  • 審計及買方審批所需文件

生態標章和廢水處理的考慮

永續性評估應涵蓋產品化學性質和製程效率。適當的螢光增白劑應在劑量可控、應用穩定、重複加工量少的情況下,滿足所需的白度要求。

廢水和化學品管理可參考ZDHC 廢水指南bluesign 標準及準則等參考資料進行評估。這些框架有助於紡織品生產商評估更安全的化學品使用、負責任的生產方式和環境績效。

有關供應商資格、審核準備和負責任採購審查,請參閱 Skychem Group 的證書永續發展資訊。

綜上所述

光學增白劑透過將紫外光轉化為可見的藍色螢光來提高紡織品的白度。其成功應用取決於纖維類型、預處理品質、製程條件、增白劑用量以及助劑的相容性。

如需產品選擇、技術指導或商業評估,請聯絡 Skychem Group 團隊以取得報價,並討論最適合目標紡織品應用的 FWA。

常見問題

螢光增白劑和漂白水有什麼差別?

漂白劑可去除纖維中天然或加工過程中產生的色素。光學增白劑(OBA)可透過增加螢光來提高織物的白度。漂白改善了織物的基色,而光學增白劑則增強了最終的光學亮度。

FWAs 可以與活性染料一起使用嗎?

是的。螢光增白劑可以與活性染料在某些製程中搭配使用,尤其適用於淺色調或白底效果。必須進行相容性測試,因為電解質、鹼、染料色調、助劑和製程順序都會影響螢光和色調的一致性。

如何防止FWA處理後出現泛黃現象?

為防止泛黃,應採用乾淨的預處理方法、適當的沖洗、可控制的中和、適當的乾燥溫度以及相容的軟化劑。此外,還應檢查包裝材料、製程用水水質和殘留化學物質。

您可能也喜歡:紡織品中的螢光染料

憑藉多年在化學染料和紡織助劑方面的經驗,我致力於分享有關最新技術、永續創新和市場趨勢的見解。

最近的分享

2. 低溫皂洗可使洗滌液更清澈,並減少鄰近白色棉布的染色。

活性染料皂洗指南:更佳的耐洗牢度,較少的反染

目錄 什麼是活性染料皂洗 在洗滌階段的作用 為什麼必須去除未固著和水解的染料 皂洗如何影響耐洗牢度 從纖維表面去除水解染料 皂洗與牢度等級之間的聯繫 什麼原因導致回漬? 易發生反染的織物和混紡織物常見來源 有效皂洗的關鍵製程參數 溫度和時間 液比 水硬度和螯合劑 選擇合適的皂洗劑 陰離子和非離子皂洗劑 根據纖維和色深選擇合適的皂洗劑 低溫皂洗劑選項:Sylic D2705 主要冷卻利洗方法 優點皂洗後固色劑的作用 獲得一致耐洗牢度的最佳實踐 常見問題 活性染料皂洗需要多長時間? 背面染色可以修復嗎? 硬水會影響肥皂的清潔效果嗎? 肥皂洗後是否一定要使用單獨的定型劑? 活性染料皂洗通常被視為染色週期末尾的一個快速步驟,但它對耐洗牢度和回染效果有直接影響。 正確選擇溫度、時間和代理商可以防止代價高昂的拒收和重複訂單,從而避免利潤損失。 活性染料皂洗在洗滌階段的作用是什麼?皂洗是在固色之後進行的,此時活性染料已在鹼性條件下與纖維結合。 將織物在沸水或接近沸水的溫度下,用洗滌劑或專用肥皂劑清洗,以去除所有未與纖維形成永久結合的物質。 跳過或縮短此步驟會導致洗滌不徹底,織物會存在隱藏的色牢度風險,這種風險可能要到以後的測試中才會顯現,更糟的是,可能要等到產品到達客戶手中後才會顯現。 為什麼必須去除未固色和水解的染料?一部分活性染料總是在染浴中水解,而不是與纖維反應。 水解染料鬆散地附著在織物表面,僅靠微弱的物理吸引力而非共價鍵固定。 如果留在原地,它會在處理過程中脫落,在洗滌過程中褪色,並轉移到同一批次洗滌的較淺色織物上。 肥皂清洗這一步驟專門用於去除這種殘留物,防止其造成牢度問題。 皂化如何影響耐洗牢度 皂化的品質很大程度上決定了耐洗牢度測試的結果。 即使在色卡上看起來是正確的,如果這一步驟倉促完成,一批產品仍然可能出現耐洗或耐摩擦牢度問題。 去除纖維表面的水解染料 有效的皂洗可使鬆動的染料懸浮在洗滌液中,而不是讓其重新沉澱到織物上。 這種現象的徹底程度取決於攪拌、液比以及所用洗滌劑或皂劑的分散能力。 皂洗與色牢度等級之間的關聯 耐洗和耐摩擦色牢度等級(最常用的是 AATCC 色牢度測試方法)主要反映了洗掉後殘留的未固色染料量。 如果皂洗時間過短或溫度過低,即使織物在實驗室浸漬試驗中通過了初步的顏色檢查,但在大量生產的色牢度測試中仍然可能不合格。 什麼原因會導致背部染色? 常見的回​​染原因 回染是指從染色織物上洗掉的染料重新沉積到同一染缸中未染色或顏色較淺的區域。 最常見的原因包括:皂浴過載,水解染料含量超過皂液容量;皂洗和整理步驟之間漂洗不充分;皂洗劑分散能力弱,導致遊離染料顆粒重新沉積在織物上;皂液循環不均勻,造成局部染料濃度過高。最容易發生這種情況的織物和混紡織物:深色和暗色調的織物產生的水解染料含量最高,也是造成織物背面染色投訴的最常見原因。 混紡織物,以及任何混合了染色和未染色成分的織物,都特別容易受到影響,因為重新沉積的染料在織物較淺的部分更容易被看到。 有效皂洗的關鍵製程參數 大多數導致牢度差和回漬的原因都可追溯到這三個參數的控製程度。 溫度和時間 皂洗通常在沸點或接近沸點的溫度下進行 5 到 15 分鐘,但理想的組合取決於色調深度和織物結構。 浴液溫度過低會減慢染料去除速度,而縮短時間即使在正確的溫度下也會導致水解染料殘留。 色調深度 皂化溫度 典型時間 淺色至中等 90 至 95°C 5 至 8 分鐘 深色 接近沸騰 (98 至 100°C) 10 至 15 分鐘 藍綠色和難洗色調 接近沸騰,多皂浴 每次 15 分鐘或更長時間接近沸騰的範圍適用於傳統的皂浴化劑。 低溫皂化劑的配方使其在 60 至 80°C 的溫度下有效運作,從而降低能源消耗,同時又不影響牢度性能(參見下文 Sylic D2705 部分)。  液比更嚴格,會使水解染料在較小體積的水中濃度更高,這會增加染料在被沖洗掉之前重新沉積的風險。 使用噴射式或溢流式研磨機且液比較低的研磨機應使用更強的分散劑或增加沖洗循環來彌補。 水的硬度和螯合劑 供水中的鈣、鎂和鐵會幹擾皂化劑的性能,並可能留下霧狀或不均勻的表面。 螯合劑,例如 Sylic P1501B(一種陰離子螯合分散劑,在 1% 的溶液中 pH 值為 2.5 至 4.0),在皂化開始之前結合這些離子,使皂化劑能夠按預期發揮作用。 選擇合適的皂化劑 陰離子皂化劑和非離子皂化劑 陰離子皂化劑因其強大的分散作用而被廣泛使用,而非離子皂化劑在硬水和較低溫度下表現較好。 這兩種類型均屬於染色助劑系列,其配方旨在提高在鹼性染浴中的穩定性,並降低噴射式染色機的泡沫性能。 根據纖維和色調深度選擇合適的洗滌劑 棉花和其他纖維素纖維通常對陰離子洗滌劑反應良好。 含有合成纖維的混合物可能需要使用非離子型清潔劑,以避免污染更敏感的合成成分。 較深的色調通常稱為

探索更多 »

聚酯染色還原清理:完整指南

目錄 什麼是減排清算? 定義與目的 在分散染色中的作用 對色牢度的影響 常見品質問題 何時需要還原清洗 深色和中等色調 高染料濃度配方 與纖維素纖維混紡 何時可以省略還原清洗 工藝和控制 典型配方和參數 控制溫度和pH值 避免過度還原或還原不足 漂洗和中和 選擇適當的還原劑 還原劑 還原方法清洗後耐洗牢度差 色差或暗淡 結論 常見問題 如果省略還原清洗會發生什麼事? 減量清洗與普通洗滌哪個比較好? 低溫下可以完成嗎? 亞硫酸氫鹽與無硫試劑相比如何? 一群在機器上看起來完美的衣物,幾天後在洗滌牢度測試中仍然可能不合格。 這種情況多半是由於纖維表面殘留未固定的分散染料造成的,而解決方法是進行還原清除。 本指南涵蓋了何時需要進行此步驟、背後的化學原理,以及如何保持從實驗室浸樣到大量生產的結果一致。 什麼是減排清算? 定義與目的 還原清洗是一種染色後處理,用於去除未滲透或未固定在聚酯纖維上的分散染料。 在高溫染色過程中,有些染料分子會留在纖維表面,而不是擴散到聚合物結構中。 如果不加以處理,這種殘留染料會在洗滌過程中脫落和滲色,降低整體色牢度。 還原清洗浴會分解並去除表面染料,只留下已正確固定在纖維內部的染料。 分散染色還原清除在分散染色週期的末端進行,在主染色階段之後、最終沖洗前。 它是更大的聚酯染色工作流程的一部分,該流程還包括預處理、染色和整理。 聚酯染色應用解決方案頁面概述了這些階段是如何銜接的,以及每個步驟推薦的助劑。 對色牢度的影響 耐洗和耐摩擦牢度是買家在收貨前最仔細檢查的規格之一。 未被清除的表面染料結合鬆散,容易被洗掉,而這正是 AATCC 等標準化測試的耐洗牢度測試方法旨在檢測的內容。 正確執行還原清除步驟可以去除染料,從而改善測試結果,否則染料會導致測試失敗。 常見的品質抱怨:如果紡織廠跳過或未充分進行還原清洗,往往會遇到以下反覆出現的問題:同一批次洗滌時,顏色滲到較淺的衣物上;運輸和儲存過程中,包裝或輔料沾染污漬;與實驗室批准的色樣相比,顏色暗淡或模糊;買方實驗室的色度測試不合格後,貨物被拒收。這些問題幾乎總是由於殘留的分散染料造成的,而不是染料配方本身的缺陷,因此還原清洗應該像其後的染色階段一樣受到重視。 當需要還原清洗時,深色和中等色調較深和中等深度的色調需要更高的染料濃度,這自然會在纖維表面留下更多未固定的染料。 Skycron 分散染料系列涵蓋了深色、中色和鮮豔色的染色和印花應用,將這些染料與適當的還原清除步驟相結合是達到這些較深色調可接受的牢度的標準做法。 高染料濃度配方 任何染料總濃度百分比(% owf)較高的配方,不僅限於深色,都可從還原清洗中受益。 一般而言,紡織廠通常會以以下方式對色深進行分類:色深 典型染料濃度 減薄 清色 低於 1% owf 通常可選,中等用量為 1% 至 3% owf 建議使用深色,含水量高於 3%(owf)。 需要注意的是,這些數字只是一個大致的指導原則,而不是一個固定的規則,因為染料類別、纖維混合物和牢度目標都會改變閾值。 用於精確定制色調的多染料組合也遵循相同的邏輯,因為即使總百分比適中,幾種染料類別的組合也會留下不同數量的表面殘留物。 與纖維素纖維混紡的聚酯棉和聚酯粘膠混紡增加了另一層風險。 未附著在聚酯纖維上的分散染料會沾染纖維素纖維,導致織物出現不必要的色調變化。 減薄清除功能可保護兩種纖維類型之間預期的對比或純色效果。 何時可以省略:染料用量低的淺色調有時不需要完整的還原清洗循環,尤其是在使用高上染率染料和良好控制的染色條件時,簡單的熱水洗滌就足​​夠了。 跳過這一步驟仍然是根據色深和耐光性要求而做出的深思熟慮的決定,而不是為了節省時間而採取的捷徑。 製程與防治 典型配方與參數 標準鹼性還原清洗浴包括還原劑、苛性鈉或純鹼,以及潤濕劑或分散劑。 低 pH 值的無硫酸性清除系統正日益成為一種替代方案。 一般的起始配方如下:參數 典型範圍 還原劑 2 至 4 克/升 鹼(氫氧化鈉或純鹼) 2 至 4 克/升 溫度 70 至 80°C 時間 15 至 20 分鐘 液比 1:8 至 1:15 這些數值會因色調深度、染料類別和纖維混合物的不同配方而有所變化,因此在配方中應已確認。 控制溫度和 pH 值 溫度和 pH 值是影響清洗效率的兩個最主要變數:溫度過低或時間過短:會殘留染料,導致色牢度下降。 溫度過高或鹼性過強:會影響聚酯纖維的表面或手感。 大多數傳統配方的目標是使 pH 值呈現弱鹼性,介於 9 到 11 之間。 酸性無硫系統則在中性至弱酸性範圍內工作,具體取決於所用產品,因此 pH 目標應始終與所選化學成分相匹配,而不是遵循單一的固定規則。 避免過度還原或還原不足。還原不足會導致表面染料殘留,這會導致後續出現色牢度差的問題。 過度還原會使染料從纖維中牢固脫落,導致褪色、暗淡或色澤不均勻。

探索更多 »
C0 與 C6 防水塗層

C0 與 C6 防水整理劑:哪一種比較適合您的紡織品?

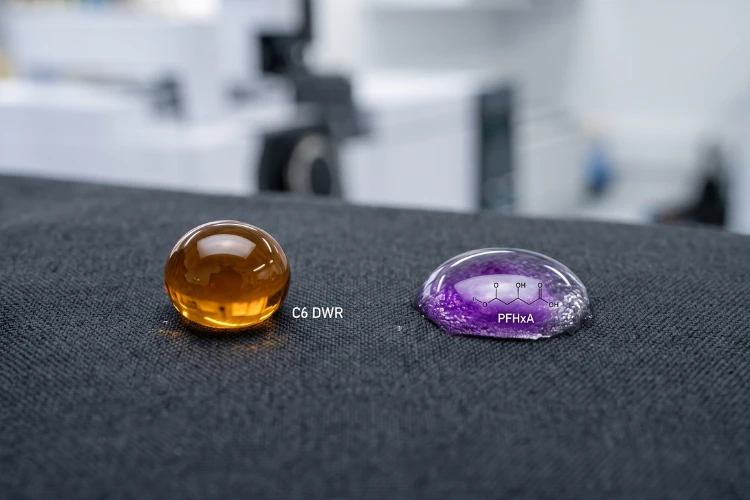
目錄 C0 和 C6 背後的化學原理 C6 DWR 是什麼 C0 DWR 主要結構差異 性能比較 防水防油 耐久性和耐洗性 透氣性和手感 全球監管環境 REACH 和歐盟限制 美國州法規 品牌和零售商要求 行業應用案例 戶外和運動服裝 工作服和防護織品 認證材料解決方案C6 表面處理製程有什麼差別? C6 DWR被禁用了嗎? C0 的性能與 C6 一樣好嗎? 我該如何在C0和C6之間做選擇? 今天,如果你向布料供應商詢問防水處理劑,很可能會得到兩個截然不同的答案:C6 或 C0。 兩者都聲稱能保持織物乾爽。 目前只有一款產品面臨來自歐盟、加州和紐約州監管機構以及主要服裝品牌的逐步淘汰壓力。 對於目前採購防水紡織品的買家來說,選擇不再只是性能問題。 這關係到兩年後你的目標市場中哪些化學產品仍有市場。 C0 和 C6 背後的化學原理 什麼是 C6 DWR C6 持久防水 (DWR) 塗層使用短鏈氟碳聚合物,特別是六碳氟化側鏈,來塗覆單一纖維。 這種化學反應將纖維的表面能降低到大約 12 mJ/m²,低於大多數水和油的表面張力。 因此,C6 塗層兼具防水和防油性能,這種組合是很少有不含氟的塗層系統能夠完全匹敵的。 十多年前,C6 化學取代了較老的 C8 氟調聚物表面處理。 C8 會降解成 PFOA,PFOA 是一種以在環境中持久性和生物累積性而聞名的物質。 C6 會降解為全氟己酸 (PFHxA),其環境半衰期較短,生物累積潛力較低。 然而,PFHxA 並非不受監管審查,如下文合規部分所述。 對於採購 C6 產品的買家來說,Skyguard C6-C8 防水劑等配方兼具防水防油性能和良好的耐洗牢度,適用於纖維素和合成纖維,典型用量為 10 至 40 克/公升,且不含 PFOS、PFOA 或 APEO。 什麼是 C0 DWR? C0 指的是不含氟的防水劑化學成分。 C0 塗層不使用氟碳側鏈,而是依靠樹枝狀聚合物、蠟或聚氨酯基聚合物來建構疏水性纖維表面。 這些系統通常能達到 20 至 25 mJ/m² 的表面能,足以有效排斥水,但通常不足以提供強大的拒油性。 由於 C0 塗料不存在 PFAS 相關的合規風險,因此對 C0 塗料的需求正在迅速增長。隨著監管範圍的擴大,此因素的重要性逐年增加。 Skyguard 無氟防水劑系列產品根據所需的耐久性,用量約為 10 至 80 克/公升,不含 APEO,專為對防油性沒有功能性要求的織物而設計,包括大多數外套、家用紡織品和時尚應用。 關鍵結構差異屬性 C6(氟碳化合物) C0(無氟化合物) 表面能約 約 12 mJ/m² 20 至 25 mJ/m² 防水性 優異 良好至優異 防油性 是 有限或無 PFAS 含量 存在(基於 PFHxA) 無 典型固化溫度 150 至 160°C 160 至 180°C 性能比較 防水和防油性 C6塗層在需要防水、防油、防油脂或防有機污漬的場合仍然是標桿,例如接觸機械油的工作服或食品接觸圍裙。 C0 塗層在純粹的防水性方面已經縮小了大部分差距,許多最新的配方在標準化的防水性測試中取得了與 C6 塗層相當的結果。 然而,對於油性著色劑,C0 塗層仍然不夠理想。 耐久性和耐洗性:這兩種化學物質最初應用於織物時都依賴物理吸附,但隨著反覆洗滌和接觸洗滌劑,這種結合會逐漸減弱。 交聯劑透過將 DWR 聚合物鏈相互結合並與纖維表面的反應基團結合,從而延長耐洗性,將鬆散吸附的塗層轉化為化學錨定的塗層。 例如,Sylic交聯劑的用量為防水劑用量的10%至30%,與C6和無氟體系相容,因此當塗層需要經受20次或更多次工業或家庭洗滌循環時,它是一種實用的添加劑。 透氣性和手感 C0 和 C6 整理劑都是在纖維表面塗覆,而不是填充紗線之間的孔隙,因此在正確的應用水平下,透氣性通常得以保持。 兩個因素最常破壞這種平衡:一是整理劑用量過大,會部分堵塞紗線間的孔隙,使織物手感變硬;二是浴液濃度不均勻,會在織物寬度方向上形成局部高添加區。 C0 整理劑有時需要稍高的用量才能達到 C6 的防水效果,因此,用量準確度和浴液均勻性對於保持柔軟透氣的效果尤其重要。 全球監管環境 REACH 和歐盟限制 歐盟根據 REACH 附件 XVII 對紡織品中的 PFAS 進行監管。 歐盟和歐洲經濟區從 2026 年起對 C6 化學降解產物 PFHxA 實施限制,而歐洲化學品管理局目前正在評估涵蓋更廣泛的 PFAS 家族的更廣泛限制。 為歐盟市場採購的買家和品牌商應將 C6 視為一種面臨越來越大監管壓力的化學物質,而不是長期的安全選擇,並應密切關注 ECHA 的 PFAS 監管更新,以了解最新的範圍和時間表。 美國州法規的適用範圍並不限於歐盟。 美國已有兩個州頒布了針對紡織品和服裝的 PFAS 限制:加州 AB 1817 法案禁止生產、分銷和銷售含有故意添加的 PFAS 且總有機氟含量超過 100 ppm 的新紡織品,該禁令自 2025 年 1 月 1 日起生效,並自 2027 年 1 月 199 ppm。 用於應對嚴重潮濕環境的戶外服裝的禁令延期至 2028 年 1 月 1 日。 全部要求均在正式法案文本中列明。 紐約州環境保護法第37-0121條禁止販售新服裝。

探索更多 »
成品皇家藍尼龍布捲。

尼龍染色缺陷:原因及製程改進

目錄 常見尼龍染色缺陷 色差和起毛 列紋和條紋 環紋、翹邊和霜狀效應 每種缺陷背後的三個關鍵因素 pH曲線 加熱速率和著染區 緩乾劑的選擇和用量 按症狀進行故障排除 Skychem尼龍染色解決方案 常見問題解答 尼龍酸性染色的最佳pH值是多少? 為什麼我的尼龍布料染色不均勻? 緩染劑如何防止染色不均勻? 尼龍染色應該在什麼溫度下進行? 尼龍衝擊力強。 酸性染料會在幾分鐘內與氨基結合,因此,稍微偏差的染色過程就會在顏色有機會變均勻之前,就鎖定不均勻的色調。 尼龍上的條紋、傾斜、橫紋和斑駁、易滑的表面幾乎總是可以追溯到三個可控因素之一:pH值、溫度或緩凝系統。 本文介紹如何識別每種缺陷,以及在流程中需要進行哪些調整以防止缺陷再次發生。 常見的尼龍染色缺陷 正確命名缺陷是解決問題的第一步。 以下三種模式涵蓋了尼龍上出現的大部分情況,每種都指向不同的根本原因。 色差和染色不均勻 染色不均勻是一個大類問題:出現色塊、斑點,或織物上的色差不一致。 抖動是一種更具體的形式,表現為斑點狀、顆粒狀的外觀,這是由於相鄰的絲狀物吸收染料的速度不同所造成的。 這是染料滲透速度超過纖維平整速度的最明顯跡象。 色差和條紋色差是指布料寬度方向上從一邊到中心或從布邊到中間的色差。 Barre 表現為與路線或路線相關的水平條紋或線條。 這兩種情況與跳躍性的差異在於模式:傾斜和橫桿遵循確定的寬度或長度方向,而跳躍性則隨機散佈。 環狀、尖端狀和霜狀效應 環狀染色和尖端狀染色是相關但不同的滲透缺陷,值得將它們區分開來。 環染發生在纖維的橫截面上:染料集中在外層,永遠不會完全擴散到纖維芯,因此,即使表面看起來完全染色,切開的纖維也會在淺色或白色的中心周圍顯示一個彩色的環。 尖端染色則是一種長度上的差異,即纖維或短纖維的尖端比纖維主體吸收的染料更多或更少,這通常是因為尖端的熱處理歷史或表面狀況與纖維的其他部分不同。 霜凍效果表現為整體蒼白、褪色的表面,而不是有方向性的圖案。 這三者都指向同一個根本問題:染料沒有完全滲透到纖維中,即使從遠處看顏色接近標準色。 尼龍布料色差背後的三大因素 大多數尼龍布料色差都是由於 pH 值、溫度或緩乾劑系統相互抵消而不是協同作用造成的。 以下每個控制桿都涵蓋了其機制、典型故障模式和修復方法。 pH 曲線 在酸性溶液中,尼龍聚合物鏈末端的氨基獲得質子並帶正電荷,而酸性染料分子上的磺酸基團則帶負電荷。 兩人互相吸引,感情深厚。 pH 值決定了這些位點中有多少是活躍的,染料到達這些位點的速度有多快,以及染料到達這些位點後附著的強度。 最常見的製程錯誤是降低浴液 pH 值過低或過快。 如果染浴在織物均勻潤濕並循環之前就變酸,染料就會迅速上色,形成條紋或條狀痕跡,無論在溫度下停留多久都無法糾正。 pH 值過高或在生長週期中漂移會導致相反的問題:吸水率低,且不同批次的遮光深度不一致。 不同的酸性染料類別需要不同的 pH 值範圍:勻染染料:pH 值大致為 5.5 至 7.0,以便染料有遷移和自我校正的空間;研磨染料(一種從羊毛染色術語沿用的分類,但也是尼龍的標準做法):pH 值大致為 4.0 至 5.0,可獲得更深的色調和更強的濕牢度,但對製程較低的製程的偏差較低。這些範圍就是起點。 對照染料供應商的技術資料表和內部實驗室的浸染結果進行確認,切勿將羊毛的配方直接套用過來,因為羊毛的勻染和研磨染料的 pH 值變化方向相反。 同樣的注意事項也適用於尼龍本身:尼龍 6 和尼龍 6,6 在相同的 pH 值和溫度條件下可能會出現不同的色差,在未經驗證的配方上更換基材或染料供應商是造成色差的常見且可避免的原因。 在大量生產之前,務必透過新的實驗室浸漬和試生產來確認纖維類型或染料來源的任何變化。 解決方法是建立可重複的 pH 值曲線,而不是設定單一的目標值。 緩釋酸供體隨著溫度升高逐漸降低 pH 值,使酸度變化可控而不是突然變化,從而避免了在循環中錯誤時間手動添加酸的猜測。 加熱速率和作用區溫度決定了染料何時移動以及移動的速度。 在尼龍上,大部分染料的吸收發生在一個狹窄的溫度範圍內,通常為 70 至 90°C,在這個溫度下,纖維結構打開,染料湧入。 尼龍的染色位點數量有限,酸性染料一旦條件允許就會立即與其結合;快速掃過染色區會導致染料固定不均勻,之後沒有機會使其均勻化。 罷工開始後的前十到十五分鐘很大程度上決定了整個批次的罷工結果。 上圖顯示了這個過程在一個典型循環中是如何進行的:平穩的潤濕和循環階段,在 70 至 90°C 的衝擊區內緩慢升溫,在接近沸騰時保持一段時間以進行遷移和平衡,以及受控冷卻。 修復工作從罷工前開始:先確認充分、均勻的潤濕和穩定的循環。 以可控速率升溫,通常接近每分鐘 1°C,在 70 至 90°C 範圍內升溫速度較慢。

探索更多 »

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。

取得專案報價

請告訴我們您的專案需求、國家/地區和預期用途。

憑藉多年在化學染料和紡織助劑方面的經驗,我致力於分享有關最新技術、永續創新和市場趨勢的見解。

最近的分享

2. 低溫皂洗可使洗滌液更清澈,並減少鄰近白色棉布的染色。

活性染料皂洗指南:更佳的耐洗牢度,較少的反染

目錄 什麼是活性染料皂洗 在洗滌階段的作用 為什麼必須去除未固著和水解的染料 皂洗如何影響耐洗牢度 從纖維表面去除水解染料 皂洗與牢度等級之間的聯繫 什麼原因導致回漬? 易發生反染的織物和混紡織物常見來源 有效皂洗的關鍵製程參數 溫度和時間 液比 水硬度和螯合劑 選擇合適的皂洗劑 陰離子和非離子皂洗劑 根據纖維和色深選擇合適的皂洗劑 低溫皂洗劑選項:Sylic D2705 主要冷卻利洗方法 優點皂洗後固色劑的作用 獲得一致耐洗牢度的最佳實踐 常見問題 活性染料皂洗需要多長時間? 背面染色可以修復嗎? 硬水會影響肥皂的清潔效果嗎? 肥皂洗後是否一定要使用單獨的定型劑? 活性染料皂洗通常被視為染色週期末尾的一個快速步驟,但它對耐洗牢度和回染效果有直接影響。 正確選擇溫度、時間和代理商可以防止代價高昂的拒收和重複訂單,從而避免利潤損失。 活性染料皂洗在洗滌階段的作用是什麼?皂洗是在固色之後進行的,此時活性染料已在鹼性條件下與纖維結合。 將織物在沸水或接近沸水的溫度下,用洗滌劑或專用肥皂劑清洗,以去除所有未與纖維形成永久結合的物質。 跳過或縮短此步驟會導致洗滌不徹底,織物會存在隱藏的色牢度風險,這種風險可能要到以後的測試中才會顯現,更糟的是,可能要等到產品到達客戶手中後才會顯現。 為什麼必須去除未固色和水解的染料?一部分活性染料總是在染浴中水解,而不是與纖維反應。 水解染料鬆散地附著在織物表面,僅靠微弱的物理吸引力而非共價鍵固定。 如果留在原地,它會在處理過程中脫落,在洗滌過程中褪色,並轉移到同一批次洗滌的較淺色織物上。 肥皂清洗這一步驟專門用於去除這種殘留物,防止其造成牢度問題。 皂化如何影響耐洗牢度 皂化的品質很大程度上決定了耐洗牢度測試的結果。 即使在色卡上看起來是正確的,如果這一步驟倉促完成,一批產品仍然可能出現耐洗或耐摩擦牢度問題。 去除纖維表面的水解染料 有效的皂洗可使鬆動的染料懸浮在洗滌液中,而不是讓其重新沉澱到織物上。 這種現象的徹底程度取決於攪拌、液比以及所用洗滌劑或皂劑的分散能力。 皂洗與色牢度等級之間的關聯 耐洗和耐摩擦色牢度等級(最常用的是 AATCC 色牢度測試方法)主要反映了洗掉後殘留的未固色染料量。 如果皂洗時間過短或溫度過低,即使織物在實驗室浸漬試驗中通過了初步的顏色檢查,但在大量生產的色牢度測試中仍然可能不合格。 什麼原因會導致背部染色? 常見的回​​染原因 回染是指從染色織物上洗掉的染料重新沉積到同一染缸中未染色或顏色較淺的區域。 最常見的原因包括:皂浴過載,水解染料含量超過皂液容量;皂洗和整理步驟之間漂洗不充分;皂洗劑分散能力弱,導致遊離染料顆粒重新沉積在織物上;皂液循環不均勻,造成局部染料濃度過高。最容易發生這種情況的織物和混紡織物:深色和暗色調的織物產生的水解染料含量最高,也是造成織物背面染色投訴的最常見原因。 混紡織物,以及任何混合了染色和未染色成分的織物,都特別容易受到影響,因為重新沉積的染料在織物較淺的部分更容易被看到。 有效皂洗的關鍵製程參數 大多數導致牢度差和回漬的原因都可追溯到這三個參數的控製程度。 溫度和時間 皂洗通常在沸點或接近沸點的溫度下進行 5 到 15 分鐘,但理想的組合取決於色調深度和織物結構。 浴液溫度過低會減慢染料去除速度,而縮短時間即使在正確的溫度下也會導致水解染料殘留。 色調深度 皂化溫度 典型時間 淺色至中等 90 至 95°C 5 至 8 分鐘 深色 接近沸騰 (98 至 100°C) 10 至 15 分鐘 藍綠色和難洗色調 接近沸騰,多皂浴 每次 15 分鐘或更長時間接近沸騰的範圍適用於傳統的皂浴化劑。 低溫皂化劑的配方使其在 60 至 80°C 的溫度下有效運作,從而降低能源消耗,同時又不影響牢度性能(參見下文 Sylic D2705 部分)。  液比更嚴格,會使水解染料在較小體積的水中濃度更高,這會增加染料在被沖洗掉之前重新沉積的風險。 使用噴射式或溢流式研磨機且液比較低的研磨機應使用更強的分散劑或增加沖洗循環來彌補。 水的硬度和螯合劑 供水中的鈣、鎂和鐵會幹擾皂化劑的性能,並可能留下霧狀或不均勻的表面。 螯合劑,例如 Sylic P1501B(一種陰離子螯合分散劑,在 1% 的溶液中 pH 值為 2.5 至 4.0),在皂化開始之前結合這些離子,使皂化劑能夠按預期發揮作用。 選擇合適的皂化劑 陰離子皂化劑和非離子皂化劑 陰離子皂化劑因其強大的分散作用而被廣泛使用,而非離子皂化劑在硬水和較低溫度下表現較好。 這兩種類型均屬於染色助劑系列,其配方旨在提高在鹼性染浴中的穩定性,並降低噴射式染色機的泡沫性能。 根據纖維和色調深度選擇合適的洗滌劑 棉花和其他纖維素纖維通常對陰離子洗滌劑反應良好。 含有合成纖維的混合物可能需要使用非離子型清潔劑,以避免污染更敏感的合成成分。 較深的色調通常稱為

探索更多 »

聚酯染色還原清理:完整指南

目錄 什麼是減排清算? 定義與目的 在分散染色中的作用 對色牢度的影響 常見品質問題 何時需要還原清洗 深色和中等色調 高染料濃度配方 與纖維素纖維混紡 何時可以省略還原清洗 工藝和控制 典型配方和參數 控制溫度和pH值 避免過度還原或還原不足 漂洗和中和 選擇適當的還原劑 還原劑 還原方法清洗後耐洗牢度差 色差或暗淡 結論 常見問題 如果省略還原清洗會發生什麼事? 減量清洗與普通洗滌哪個比較好? 低溫下可以完成嗎? 亞硫酸氫鹽與無硫試劑相比如何? 一群在機器上看起來完美的衣物,幾天後在洗滌牢度測試中仍然可能不合格。 這種情況多半是由於纖維表面殘留未固定的分散染料造成的,而解決方法是進行還原清除。 本指南涵蓋了何時需要進行此步驟、背後的化學原理,以及如何保持從實驗室浸樣到大量生產的結果一致。 什麼是減排清算? 定義與目的 還原清洗是一種染色後處理,用於去除未滲透或未固定在聚酯纖維上的分散染料。 在高溫染色過程中,有些染料分子會留在纖維表面,而不是擴散到聚合物結構中。 如果不加以處理,這種殘留染料會在洗滌過程中脫落和滲色,降低整體色牢度。 還原清洗浴會分解並去除表面染料,只留下已正確固定在纖維內部的染料。 分散染色還原清除在分散染色週期的末端進行,在主染色階段之後、最終沖洗前。 它是更大的聚酯染色工作流程的一部分,該流程還包括預處理、染色和整理。 聚酯染色應用解決方案頁面概述了這些階段是如何銜接的,以及每個步驟推薦的助劑。 對色牢度的影響 耐洗和耐摩擦牢度是買家在收貨前最仔細檢查的規格之一。 未被清除的表面染料結合鬆散,容易被洗掉,而這正是 AATCC 等標準化測試的耐洗牢度測試方法旨在檢測的內容。 正確執行還原清除步驟可以去除染料,從而改善測試結果,否則染料會導致測試失敗。 常見的品質抱怨:如果紡織廠跳過或未充分進行還原清洗,往往會遇到以下反覆出現的問題:同一批次洗滌時,顏色滲到較淺的衣物上;運輸和儲存過程中,包裝或輔料沾染污漬;與實驗室批准的色樣相比,顏色暗淡或模糊;買方實驗室的色度測試不合格後,貨物被拒收。這些問題幾乎總是由於殘留的分散染料造成的,而不是染料配方本身的缺陷,因此還原清洗應該像其後的染色階段一樣受到重視。 當需要還原清洗時,深色和中等色調較深和中等深度的色調需要更高的染料濃度,這自然會在纖維表面留下更多未固定的染料。 Skycron 分散染料系列涵蓋了深色、中色和鮮豔色的染色和印花應用,將這些染料與適當的還原清除步驟相結合是達到這些較深色調可接受的牢度的標準做法。 高染料濃度配方 任何染料總濃度百分比(% owf)較高的配方,不僅限於深色,都可從還原清洗中受益。 一般而言,紡織廠通常會以以下方式對色深進行分類:色深 典型染料濃度 減薄 清色 低於 1% owf 通常可選,中等用量為 1% 至 3% owf 建議使用深色,含水量高於 3%(owf)。 需要注意的是,這些數字只是一個大致的指導原則,而不是一個固定的規則,因為染料類別、纖維混合物和牢度目標都會改變閾值。 用於精確定制色調的多染料組合也遵循相同的邏輯,因為即使總百分比適中,幾種染料類別的組合也會留下不同數量的表面殘留物。 與纖維素纖維混紡的聚酯棉和聚酯粘膠混紡增加了另一層風險。 未附著在聚酯纖維上的分散染料會沾染纖維素纖維,導致織物出現不必要的色調變化。 減薄清除功能可保護兩種纖維類型之間預期的對比或純色效果。 何時可以省略:染料用量低的淺色調有時不需要完整的還原清洗循環,尤其是在使用高上染率染料和良好控制的染色條件時,簡單的熱水洗滌就足​​夠了。 跳過這一步驟仍然是根據色深和耐光性要求而做出的深思熟慮的決定,而不是為了節省時間而採取的捷徑。 製程與防治 典型配方與參數 標準鹼性還原清洗浴包括還原劑、苛性鈉或純鹼,以及潤濕劑或分散劑。 低 pH 值的無硫酸性清除系統正日益成為一種替代方案。 一般的起始配方如下:參數 典型範圍 還原劑 2 至 4 克/升 鹼(氫氧化鈉或純鹼) 2 至 4 克/升 溫度 70 至 80°C 時間 15 至 20 分鐘 液比 1:8 至 1:15 這些數值會因色調深度、染料類別和纖維混合物的不同配方而有所變化,因此在配方中應已確認。 控制溫度和 pH 值 溫度和 pH 值是影響清洗效率的兩個最主要變數:溫度過低或時間過短:會殘留染料,導致色牢度下降。 溫度過高或鹼性過強:會影響聚酯纖維的表面或手感。 大多數傳統配方的目標是使 pH 值呈現弱鹼性,介於 9 到 11 之間。 酸性無硫系統則在中性至弱酸性範圍內工作,具體取決於所用產品,因此 pH 目標應始終與所選化學成分相匹配,而不是遵循單一的固定規則。 避免過度還原或還原不足。還原不足會導致表面染料殘留,這會導致後續出現色牢度差的問題。 過度還原會使染料從纖維中牢固脫落,導致褪色、暗淡或色澤不均勻。

探索更多 »
C0 與 C6 防水塗層

C0 與 C6 防水整理劑:哪一種比較適合您的紡織品?

目錄 C0 和 C6 背後的化學原理 C6 DWR 是什麼 C0 DWR 主要結構差異 性能比較 防水防油 耐久性和耐洗性 透氣性和手感 全球監管環境 REACH 和歐盟限制 美國州法規 品牌和零售商要求 行業應用案例 戶外和運動服裝 工作服和防護織品 認證材料解決方案C6 表面處理製程有什麼差別? C6 DWR被禁用了嗎? C0 的性能與 C6 一樣好嗎? 我該如何在C0和C6之間做選擇? 今天,如果你向布料供應商詢問防水處理劑,很可能會得到兩個截然不同的答案:C6 或 C0。 兩者都聲稱能保持織物乾爽。 目前只有一款產品面臨來自歐盟、加州和紐約州監管機構以及主要服裝品牌的逐步淘汰壓力。 對於目前採購防水紡織品的買家來說,選擇不再只是性能問題。 這關係到兩年後你的目標市場中哪些化學產品仍有市場。 C0 和 C6 背後的化學原理 什麼是 C6 DWR C6 持久防水 (DWR) 塗層使用短鏈氟碳聚合物,特別是六碳氟化側鏈,來塗覆單一纖維。 這種化學反應將纖維的表面能降低到大約 12 mJ/m²,低於大多數水和油的表面張力。 因此,C6 塗層兼具防水和防油性能,這種組合是很少有不含氟的塗層系統能夠完全匹敵的。 十多年前,C6 化學取代了較老的 C8 氟調聚物表面處理。 C8 會降解成 PFOA,PFOA 是一種以在環境中持久性和生物累積性而聞名的物質。 C6 會降解為全氟己酸 (PFHxA),其環境半衰期較短,生物累積潛力較低。 然而,PFHxA 並非不受監管審查,如下文合規部分所述。 對於採購 C6 產品的買家來說,Skyguard C6-C8 防水劑等配方兼具防水防油性能和良好的耐洗牢度,適用於纖維素和合成纖維,典型用量為 10 至 40 克/公升,且不含 PFOS、PFOA 或 APEO。 什麼是 C0 DWR? C0 指的是不含氟的防水劑化學成分。 C0 塗層不使用氟碳側鏈,而是依靠樹枝狀聚合物、蠟或聚氨酯基聚合物來建構疏水性纖維表面。 這些系統通常能達到 20 至 25 mJ/m² 的表面能,足以有效排斥水,但通常不足以提供強大的拒油性。 由於 C0 塗料不存在 PFAS 相關的合規風險,因此對 C0 塗料的需求正在迅速增長。隨著監管範圍的擴大,此因素的重要性逐年增加。 Skyguard 無氟防水劑系列產品根據所需的耐久性,用量約為 10 至 80 克/公升,不含 APEO,專為對防油性沒有功能性要求的織物而設計,包括大多數外套、家用紡織品和時尚應用。 關鍵結構差異屬性 C6(氟碳化合物) C0(無氟化合物) 表面能約 約 12 mJ/m² 20 至 25 mJ/m² 防水性 優異 良好至優異 防油性 是 有限或無 PFAS 含量 存在(基於 PFHxA) 無 典型固化溫度 150 至 160°C 160 至 180°C 性能比較 防水和防油性 C6塗層在需要防水、防油、防油脂或防有機污漬的場合仍然是標桿,例如接觸機械油的工作服或食品接觸圍裙。 C0 塗層在純粹的防水性方面已經縮小了大部分差距,許多最新的配方在標準化的防水性測試中取得了與 C6 塗層相當的結果。 然而,對於油性著色劑,C0 塗層仍然不夠理想。 耐久性和耐洗性:這兩種化學物質最初應用於織物時都依賴物理吸附,但隨著反覆洗滌和接觸洗滌劑,這種結合會逐漸減弱。 交聯劑透過將 DWR 聚合物鏈相互結合並與纖維表面的反應基團結合,從而延長耐洗性,將鬆散吸附的塗層轉化為化學錨定的塗層。 例如,Sylic交聯劑的用量為防水劑用量的10%至30%,與C6和無氟體系相容,因此當塗層需要經受20次或更多次工業或家庭洗滌循環時,它是一種實用的添加劑。 透氣性和手感 C0 和 C6 整理劑都是在纖維表面塗覆,而不是填充紗線之間的孔隙,因此在正確的應用水平下,透氣性通常得以保持。 兩個因素最常破壞這種平衡:一是整理劑用量過大,會部分堵塞紗線間的孔隙,使織物手感變硬;二是浴液濃度不均勻,會在織物寬度方向上形成局部高添加區。 C0 整理劑有時需要稍高的用量才能達到 C6 的防水效果,因此,用量準確度和浴液均勻性對於保持柔軟透氣的效果尤其重要。 全球監管環境 REACH 和歐盟限制 歐盟根據 REACH 附件 XVII 對紡織品中的 PFAS 進行監管。 歐盟和歐洲經濟區從 2026 年起對 C6 化學降解產物 PFHxA 實施限制,而歐洲化學品管理局目前正在評估涵蓋更廣泛的 PFAS 家族的更廣泛限制。 為歐盟市場採購的買家和品牌商應將 C6 視為一種面臨越來越大監管壓力的化學物質,而不是長期的安全選擇,並應密切關注 ECHA 的 PFAS 監管更新,以了解最新的範圍和時間表。 美國州法規的適用範圍並不限於歐盟。 美國已有兩個州頒布了針對紡織品和服裝的 PFAS 限制:加州 AB 1817 法案禁止生產、分銷和銷售含有故意添加的 PFAS 且總有機氟含量超過 100 ppm 的新紡織品,該禁令自 2025 年 1 月 1 日起生效,並自 2027 年 1 月 199 ppm。 用於應對嚴重潮濕環境的戶外服裝的禁令延期至 2028 年 1 月 1 日。 全部要求均在正式法案文本中列明。 紐約州環境保護法第37-0121條禁止販售新服裝。

探索更多 »
成品皇家藍尼龍布捲。

尼龍染色缺陷:原因及製程改進

目錄 常見尼龍染色缺陷 色差和起毛 列紋和條紋 環紋、翹邊和霜狀效應 每種缺陷背後的三個關鍵因素 pH曲線 加熱速率和著染區 緩乾劑的選擇和用量 按症狀進行故障排除 Skychem尼龍染色解決方案 常見問題解答 尼龍酸性染色的最佳pH值是多少? 為什麼我的尼龍布料染色不均勻? 緩染劑如何防止染色不均勻? 尼龍染色應該在什麼溫度下進行? 尼龍衝擊力強。 酸性染料會在幾分鐘內與氨基結合,因此,稍微偏差的染色過程就會在顏色有機會變均勻之前,就鎖定不均勻的色調。 尼龍上的條紋、傾斜、橫紋和斑駁、易滑的表面幾乎總是可以追溯到三個可控因素之一:pH值、溫度或緩凝系統。 本文介紹如何識別每種缺陷,以及在流程中需要進行哪些調整以防止缺陷再次發生。 常見的尼龍染色缺陷 正確命名缺陷是解決問題的第一步。 以下三種模式涵蓋了尼龍上出現的大部分情況,每種都指向不同的根本原因。 色差和染色不均勻 染色不均勻是一個大類問題:出現色塊、斑點,或織物上的色差不一致。 抖動是一種更具體的形式,表現為斑點狀、顆粒狀的外觀,這是由於相鄰的絲狀物吸收染料的速度不同所造成的。 這是染料滲透速度超過纖維平整速度的最明顯跡象。 色差和條紋色差是指布料寬度方向上從一邊到中心或從布邊到中間的色差。 Barre 表現為與路線或路線相關的水平條紋或線條。 這兩種情況與跳躍性的差異在於模式:傾斜和橫桿遵循確定的寬度或長度方向,而跳躍性則隨機散佈。 環狀、尖端狀和霜狀效應 環狀染色和尖端狀染色是相關但不同的滲透缺陷,值得將它們區分開來。 環染發生在纖維的橫截面上:染料集中在外層,永遠不會完全擴散到纖維芯,因此,即使表面看起來完全染色,切開的纖維也會在淺色或白色的中心周圍顯示一個彩色的環。 尖端染色則是一種長度上的差異,即纖維或短纖維的尖端比纖維主體吸收的染料更多或更少,這通常是因為尖端的熱處理歷史或表面狀況與纖維的其他部分不同。 霜凍效果表現為整體蒼白、褪色的表面,而不是有方向性的圖案。 這三者都指向同一個根本問題:染料沒有完全滲透到纖維中,即使從遠處看顏色接近標準色。 尼龍布料色差背後的三大因素 大多數尼龍布料色差都是由於 pH 值、溫度或緩乾劑系統相互抵消而不是協同作用造成的。 以下每個控制桿都涵蓋了其機制、典型故障模式和修復方法。 pH 曲線 在酸性溶液中,尼龍聚合物鏈末端的氨基獲得質子並帶正電荷,而酸性染料分子上的磺酸基團則帶負電荷。 兩人互相吸引,感情深厚。 pH 值決定了這些位點中有多少是活躍的,染料到達這些位點的速度有多快,以及染料到達這些位點後附著的強度。 最常見的製程錯誤是降低浴液 pH 值過低或過快。 如果染浴在織物均勻潤濕並循環之前就變酸,染料就會迅速上色,形成條紋或條狀痕跡,無論在溫度下停留多久都無法糾正。 pH 值過高或在生長週期中漂移會導致相反的問題:吸水率低,且不同批次的遮光深度不一致。 不同的酸性染料類別需要不同的 pH 值範圍:勻染染料:pH 值大致為 5.5 至 7.0,以便染料有遷移和自我校正的空間;研磨染料(一種從羊毛染色術語沿用的分類,但也是尼龍的標準做法):pH 值大致為 4.0 至 5.0,可獲得更深的色調和更強的濕牢度,但對製程較低的製程的偏差較低。這些範圍就是起點。 對照染料供應商的技術資料表和內部實驗室的浸染結果進行確認,切勿將羊毛的配方直接套用過來,因為羊毛的勻染和研磨染料的 pH 值變化方向相反。 同樣的注意事項也適用於尼龍本身:尼龍 6 和尼龍 6,6 在相同的 pH 值和溫度條件下可能會出現不同的色差,在未經驗證的配方上更換基材或染料供應商是造成色差的常見且可避免的原因。 在大量生產之前,務必透過新的實驗室浸漬和試生產來確認纖維類型或染料來源的任何變化。 解決方法是建立可重複的 pH 值曲線,而不是設定單一的目標值。 緩釋酸供體隨著溫度升高逐漸降低 pH 值,使酸度變化可控而不是突然變化,從而避免了在循環中錯誤時間手動添加酸的猜測。 加熱速率和作用區溫度決定了染料何時移動以及移動的速度。 在尼龍上,大部分染料的吸收發生在一個狹窄的溫度範圍內,通常為 70 至 90°C,在這個溫度下,纖維結構打開,染料湧入。 尼龍的染色位點數量有限,酸性染料一旦條件允許就會立即與其結合;快速掃過染色區會導致染料固定不均勻,之後沒有機會使其均勻化。 罷工開始後的前十到十五分鐘很大程度上決定了整個批次的罷工結果。 上圖顯示了這個過程在一個典型循環中是如何進行的:平穩的潤濕和循環階段,在 70 至 90°C 的衝擊區內緩慢升溫,在接近沸騰時保持一段時間以進行遷移和平衡,以及受控冷卻。 修復工作從罷工前開始:先確認充分、均勻的潤濕和穩定的循環。 以可控速率升溫,通常接近每分鐘 1°C,在 70 至 90°C 範圍內升溫速度較慢。

探索更多 »

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。

取得專案報價

請告知我們具體要求、國家和應用場景。

回到頁首
邮箱 Whatsapp

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。