浸染法和連續熱溶膠染色法都能產生染色效果良好的分散染料聚酯纖維。但它們的經濟效益不同,適用於不同的布料,當工藝與訂單不匹配時,失效的方式也各不相同。
分散染料的浸染
浸染法是一種分批染色工藝,將織物浸入染浴中,染料隨時間逐漸從染液轉移到纖維中。對於聚酯纖維而言,這種轉移依賴高溫高壓來打開纖維結構,使染料分子能夠滲透。
130℃高溫高壓染色
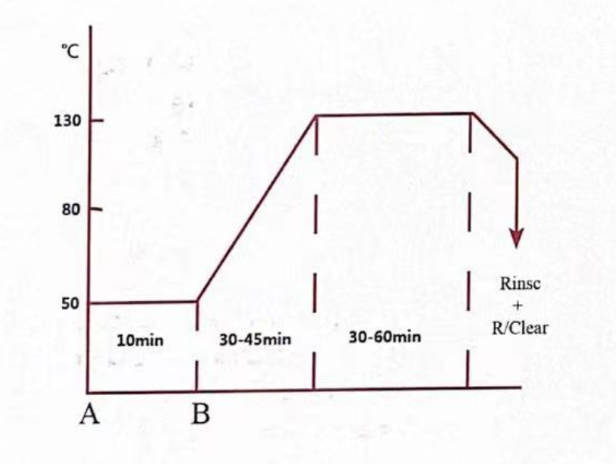
高溫高壓(HT/HP)染色是聚酯織物行業標準的浸染方法。將織物在密封的加壓容器中處理,染浴溫度升至130℃。在此溫度下,聚酯聚合物鏈鬆弛並伸展,為分散染料分子擴散到纖維內部創造臨時空間。
為確保染料充分滲透,通常需將溫度維持30至60分鐘,之後染浴逐漸冷卻。隨著纖維恢復到正常狀態,染料被物理性地鎖在聚合物結構內部。當製程條件控制良好時,高溫高壓染色可實現優異的顯色效果、可靠的耐洗牢度和一致的色澤再現。
載體染色
對於無法耐受130°C高溫條件的基材,載體染色是可行的替代方案。在染浴中添加化學載體,即可在常壓和95至100°C的溫度下對聚酯纖維進行染色。這些載體能夠暫時使纖維溶脹,進而降低染料滲透所需的活化能。
這些權衡取捨顯而易見:
- 許多保險公司代理人提出環境和職業健康的問題。
- 昇華染色牢度通常低於高溫高壓染色。
- 某些載體會導致成品織物殘留泛黃或異味。
由於這些原因,載體染色通常用於對熱敏感的混紡織物,例如聚酯/羊毛或聚酯/氨綸混紡織織物,因為高溫高壓條件會損壞纖維。

設備
聚酯浸染最常用的機器類型有:
- 噴射式和溢流式染色機: 以可控的速度使織物在洗滌液中循環;溢流式機器的張力較低,非常適合精細針織物和彈性結構。
- 橫樑染色機: 將織物或紗線纏繞在壓力容器內的穿孔樑上加工;適用於經軸和需要盡量減少機械攪拌的結構。
- 卷染機: 以開幅方式加工梭織織物;通常用於較重的梭織織物,因為平鋪、開幅加工是首選。
工藝參數
| 參數 | 浸染 | 連續染色(熱溶膠) |
| 峰值/固定溫度 | 130°C(高溫高壓);95–100°C(載體) | 180-220℃下 |
| pH | 4.5-5.5 | 不適用(乾法工藝) |
| 峰值停留時間/停留時間 | 30-60分鐘 | 30–90秒 |
| 加熱速度 | 每分鐘升高 1–2°C | 不適用 |
| 液量比 | 1:5到1:20 | 不適用 |
| 填充物拾取 | 不適用 | 60-70% |
| 預乾燥溫度 | 不適用 | 100-120℃下 |
| 遷移抑制劑劑量 | 不適用 | 5–20 克/公升(取決於產品) |
在浸染過程中,需用乙酸調節染浴的pH值,以維持染料分散體的穩定性,並防止加熱過程中染料過早聚集。加熱速率對勻染效果至關重要:升溫過快會導致染浴在達到平衡前染料吸收不均勻。
在連續染色製程中,保持織物幅寬上均勻的軋染壓力是最關鍵的操作要求之一。任何橫向的捲染壓力變化都會在成品織物上產生相應的色差。
Skycron®分散染料涵蓋E型、SE型和S型三種等級,可滿足高溫高壓(HT/HP)和載體排氣製程中不同的溫度曲線和牢度要求。這些等級適用於標準聚酯、超細纖維和高耐光牢度應用,具有極佳的色澤一致性和廣泛的色域相容性。
分散染料連續染色
連續染色過程使織物依序不間斷地通過一系列工序單元。與將織物浸入大型染浴中不同,此工藝透過軋染步驟以可控的上染速率將染料施加到織物上,然後透過加熱固色。其生產效率遠高於浸染工藝,且在長幅織物上也能保持良好的顏色一致性。
熱溶膠工藝
熱熔染色製程是聚酯染色的主要連續染色方法,其遵循一定的步驟:
- 織物通過軋棉機,吸收含有分散染料、分散劑和遷移抑制劑的配製染液。
- 填充織物通過預乾燥裝置,在可控溫度下去除水分。
- 然後,將織物送入熱溶膠室,在那裡施加 180–220°C 的乾熱 30 至 90 秒。
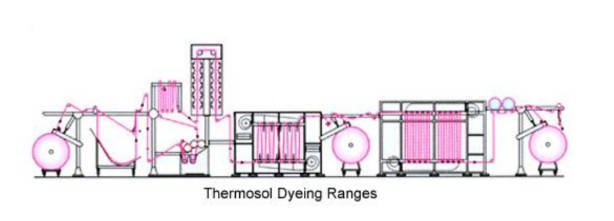
在這些溫度下,分散染料分子透過熱擴散從織物表面直接昇華到聚酯纖維中。由於固色過程無需液態水,其機制與浸染法截然不同。對於滌棉混紡織物,兩種纖維成分在一次染色過程中即可完成染色,軋蒸法是一種可行的替代方案;然而,對於純滌綸織物,熱固法(Thermosol)能顯著提高分散染料的固色效果,並且仍然是標準方法。
設備
標準的 Thermosol 染色生產線由以下單元依序組成:
- 填充物粉碎機: 將染液以可控制的吸取速度均勻塗抹於織物的整個幅寬上。
- 預乾燥部分: 利用紅外線或熱風去除水分,同時限制染料遷移
- 熱溶膠室: 採用精確溫度的乾熱進行染料固定
- 多功能洗衣系列: 進行還原、清除、中和和沖洗
- 最終烘乾機和捲繞機: 在織物捲繞到下一階段之前,完成此過程。
排氣與連續
兩種製程都能生產高品質的分散染色聚酯纖維,但它們針對不同的生產環境進行了最佳化。
固定機制和溫度
這兩種工藝的固色機制截然不同。浸染法依賴液體體系內的擴散,這種擴散由濃度梯度和熱能驅動,並在高溫高壓下進行。熱熔染色法則依賴乾熱昇華,固色過程中不涉及水。這種區別具有實際意義:
- 浸染法對染浴化學性質、水質和染液循環較為敏感。
- 熱熔染色對腔室寬度上的溫度均勻性、織物張力以及乾燥過程中的遷移控制更為敏感。
生產速度和最小產量
連續染色採用分批式操作。每個循環包括加熱、高溫染色、冷卻和還原清色,從裝載到卸料通常需要幾個小時。連續染色在穩定狀態下每小時可處理數千米布料,但需要預先準備的布料,這些布料無法作為一級品出售,因此不適用於小批量訂單。
顏色一致性
連續染色製程在單批次內可實現極佳的色差一致性;主要挑戰在於批次間的色差,這需要透過嚴格的配方控制和精確的染料稱量來控制。在連續染色製程中,穩定運行期間,幅寬和長度方向的色差一致性非常高,主要風險點出現在每次生產運行的開始和結束階段。
| 因子 | 浸染 | 連續染色(熱溶膠) |
| 固定機制 | 水中熱壓擴散 | 乾熱中的熱昇華 |
| 固定溫度 | 130°C | 180-220℃下 |
| 生產速度 | 逐批 | 高吞吐量 |
| 訂單量 | 小到中等批量 | 大、長距離 |
| 顏色一致性 | 同批次中表現優異 | 長距離表現優異 |
| 耗水量 | 高 | 低 |
| 能耗 | 中度 | 高 |
| 遮陽靈活性 | 高 | 低 |
| 適用的布料類型 | 針織布料、彈性布料、複雜結構 | 平織織物,結構穩定 |
減排清算
為什麼分散染料需要它
聚酯纖維分散染料染色後,部分染料會殘留在纖維表面,無法完全擴散到聚合物內部。這些殘留在纖維表面的染料附著力較弱,會導致以下問題:
- 耐洗牢度差
- 洗滌過程中鄰近織物沾染污漬
- 摩擦牢度降低
- 織物在熨燙、熱定型或最終使用過程中加熱時會出現昇華問題。
還原脫色是一種化學後處理工藝,透過化學方法分解表面染料來去除染料。對於中深色分散染料聚酯織物,無論是在浸染製程或連續染色製程中,還原脫色都是標準且必要的步驟。省略此步驟通常會導致色牢度問題,而一旦織物離開染廠,這些問題就很難解決。
排氣和連續工藝的差異
在浸染過程中,還原清洗是在主染色和冷卻循環之後,作為單獨的浴槽進行的。織物在受控的pH環境下,於約70至80℃的溫度下用還原劑處理,隨後進行徹底沖洗。過程在同一台染色機中完成,染色和清洗之間浴槽會進行排空和重新註水。
在連續染色製程中,還原清洗工序與熱固劑固色單元之後的洗滌工序結合。織物在受控的溫度和停留時間下依序通過還原清洗槽,這是同一連續生產流程的一部分。
Sylic D2740 還原清潔劑專為聚酯纖維及聚酯混紡織物配製,可有效還原酸性環境。它適用於中等和淺色面料,無需完全排空浴缸並重新註水,且與含氨綸的織物兼容,而傳統的亞硫酸氫鈉類清潔劑可能會導致此類織物泛黃或纖維損傷。
主要輔助設備
無論是浸染或連續分散染色,都需要一套輔助化學體系來穩定染料性能、提高勻染性並確保最終的色牢度。為每種功能和每種工藝類型選擇合適的助劑與選擇染料本身同樣重要。
分散劑和整平劑
在浸染過程中,分散劑使染料顆粒在高溫下均勻分佈於染浴中,防止聚集導致斑點或顏色吸收不均。勻染劑則減緩染料的初始吸收速度,並改善染料在織物表面的遷移,使染浴在浸染完成前達到平衡。
在熱熔染色製程中,分散劑能夠穩定軋染液,防止染料在軋輥上或軋染浴中沉澱。軋染浴中染料分散不均會直接影響織物長度方向上的色澤均勻性。
Sylic® PES 染色助劑包括專為聚酯染色而開發的產品,涵蓋高溫勻染、分散和還原清除功能,適用於浸染和熱溶膠製程。
遷移抑制劑
遷移抑制劑是連續式熱固製程特有的。在預乾燥階段,水分蒸發會產生毛細流動,將溶解的染料輸送到織物表面,這種現象稱為染料遷移。如果不加以控制,會導致染料在纖維橫截面上的分佈不均勻,耐洗牢度降低,以及表面染料濃度升高。
在浸軋液中添加遷移抑制劑可以提高其黏度,從而限制乾燥過程中染料的遷移。常用的遷移抑制劑包括海藻酸鈉和合成聚合物增稠劑。添加量必須精確控制:黏度過高會降低染料對纖維的滲透性,並在後續洗滌工序中造成加工問題。
減量清算代理
對於深色織物,還原清洗對於達到主要紡織品測試標準(包括ISO 105-C06家用和商用洗滌色牢度標準)所要求的耐洗牢度至關重要。還原性清潔劑的選擇應考慮色深、纖維成分以及氨綸的存在。對於彈性聚酯織物,專用配方的還原劑更為理想,因為傳統的還原劑可能會影響纖維的完整性或外觀。
摘要
浸染適用於小批量生產、靈活的色調方案以及針織或彈性聚酯纖維布料。連續熱熔染色則能為大批量梭織聚酯布料提供高效且穩定的染色效果。根據生產需求選擇合適的工藝,並輔以恰當的助劑和後處理方案,可減少返工並提高色牢度。如需產品推薦或製程支持,請聯絡 Skychem Group。
常見問題
浸染和連續分散染色的主要差異是什麼?
兩者的核心差異在於固色方式。浸染法是將織物浸入加熱的染浴中,染料會隨著時間的推移擴散到纖維內部。而連續熱固染機則是將染料塗覆到織物表面,並透過180–220°C的乾熱進行固色。這兩種工藝適用於不同的訂單量、織物類型和生產結構。
哪種製程較適合小批量生產或樣品批量生產?
連續染色更適合小批量生產。其批次式結構允許頻繁換色,最大限度地減少過渡損耗,因此適用於樣品生產、小批量訂單和多色方案項目。連續染色每次換色都需要大量的布料,因此在經濟上不適合小批量生產。
分散染色聚酯纖維是否總是需要還原清洗?
對於中深色系,固色是標準作業流程,不可省略。固色後殘留的表面染料會直接降低耐洗牢度、耐摩擦牢度和抗昇華牢度。對於極淺色系,固色的必要性可能較低,但牢度失效的風險通常大於額外步驟的成本。
針織聚酯纖維布料可以在熱熔連續染色機上染色嗎?
熱熔染色適用於平整、穩定的織物結構,這些織物能夠在恆定張力下通過軋輥和烘乾機。針織滌綸,尤其是彈性織物,由於其易變形且對張力敏感,並不適合採用這種工藝。對於針織滌綸,噴射式或溢流式染色機的浸染仍然是標準的染色方法。
更多閱讀: