...

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
在24小時內回复

缸染製程指南:連續染色與浸染對比

一個多世紀以來,還原染料一直是全球紡織品染色的主要驅動力,並且它將繼續發揮作用。當紡織廠需要能夠承受多次洗滌而不褪色的顏色時,還原染料仍然是行業標竿。但是,決定下游所有工序的關鍵在於:採用連續染色還是浸染?兩者都能提供還原染料聞名遐邇的卓越色牢度,但為您的生產選擇合適的工藝並非簡單的比較就能解決。

什麼是缸染?

還原染料的工作原理

還原染料是一種不溶於水的顏料。它們在自然狀態下無法與纖維結合,這正是其化學性質如此引人入勝的原因。

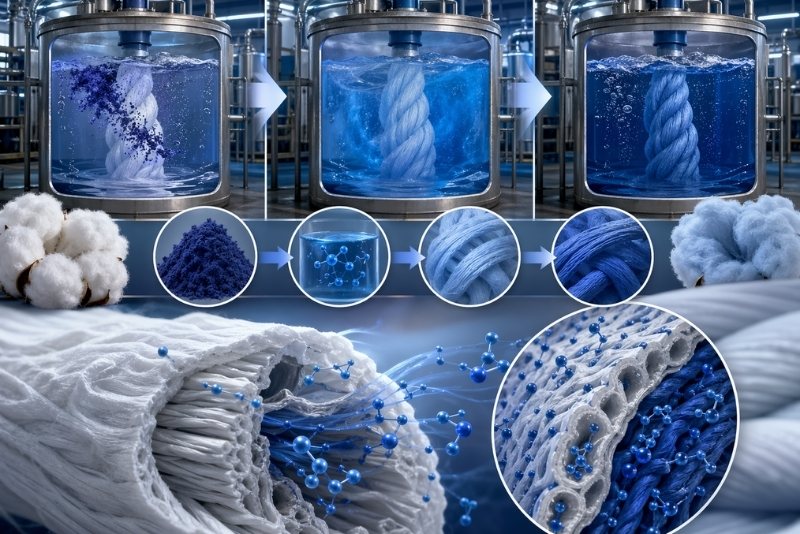
該工藝分為三個階段。首先,還原劑(通常是連二亞硫酸鈉,也稱為二硫代亞硫酸鈉)將不溶性染料轉化為水溶性隱色體。纖維(幾乎總是纖維素類纖維,如棉、麻或粘膠纖維)隨後從染浴中吸收這種隱色體。吸收完成後,透過控制氧化作用,將染料還原回不溶性形式,從而永久固定顏色。

它很優雅,而且效果非常好。

關鍵屬性

與其他大多數染料類型相比,還原染料最顯著的特徵在於其優異的性能。它們始終能達到極高的耐洗牢度等級,通常在ISO 105-C06標準中獲得 4-5 級。耐光牢度同樣出色,因此還原染料織物非常適合用於工作服、戶外紡織品、軍服以及任何需要長時間暴露於紫外線的用途。此外,其耐摩擦、耐汗漬和耐氯水性能也十分優異。正因如此,對於對耐用性要求極高的纖維素纖維染色而言,還原染料始終是黃金標準。

Skythrene® 還原染料

對於工業染廠而言,染料的選擇不僅取決於色調,還取決於批次間的一致性、製程穩定性以及在間歇式和連續式系統中可靠運作的能力。

Skychem集團的Skythrene®還原染料系列專為工業纖維素染色而開發,支援浸染和連續還原染色製程。此系列染料色域廣泛,注重生產一致性,是需要在各種操作條件下獲得可靠還原染料性能的紡織廠的理想選擇。
廢氣缸染色

流程步驟詳解

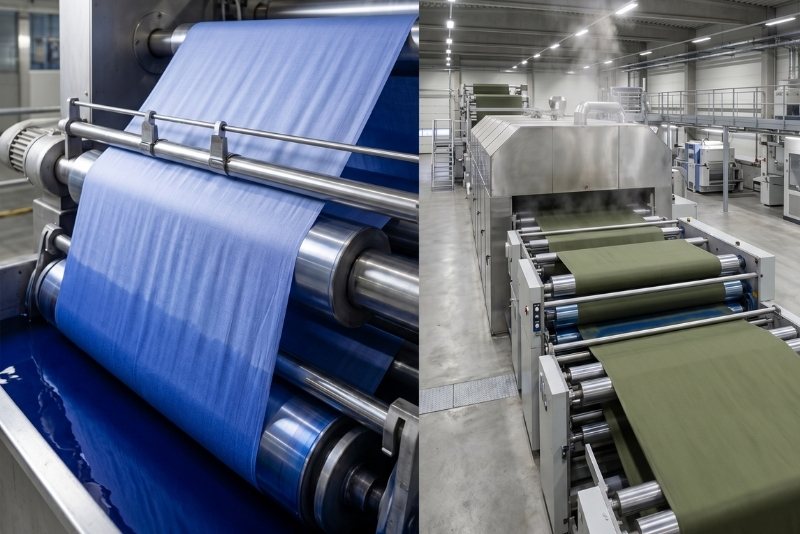
浸染(有時也稱為間歇染色)的原理是將織物浸入染浴中,染浴中,還原劑(通常為連二亞硫酸鈉)和鹼(通常為氫氧化鈉)的共同作用使還原染料以可溶性隱色體的形式存在。織物在染浴中移動或攪拌,隨著染液逐漸滲入織物,染料被織物慢慢吸收。

當達到預期的染色深度後,將染缸中的水排幹,織物依序經過氧化、皂洗和沖洗三個步驟。時間是關鍵因素。這個過程需要耐心。

使用的設備

有多種類型的機器支援浸染工藝,每種機器都適用於不同的織物結構和生產需求:

  • 沙丁魚 這種過程在織物受張力的情況下,使其在浸入染浴中的兩個輥筒之間來回移動時進行染色。它能為緊密編織的織物帶來極佳的平整度,是襯衫和褲裝布料染色的主要設備。
  • 絞車(絞車機) 將織物以繩狀形式放入浴槽中,使其非常適合針織物、輕質梭織物以及需要輕柔處理的結構。
  • 噴射染色機 利用液壓驅動織物高速循環通過染液,從而實現更快、更均勻的染料滲透。這種方法對較厚的梭織織物和混紡織物尤其有效。

工藝參數

浸染法染色中,浴比通常在1:5到1:20之間,具體數值取決於機器類型和織物結構。較高的浴比會降低染料濃度,並可能延長處理時間。大多數標準還原染料在50–60°C下染色效果最佳,但有些特殊染料可以耐受或需要稍高的溫度。包括還原、染色、氧化和皂洗在內的總週期時間,通常每批為90至180分鐘。

最佳應用和布料類型

連續染色非常適合小批量生產。批次間換色只需幾分鐘,因此是時尚面料、樣品製作、小眾訂單和特殊產品的首選。針織物、毛巾布和無法承受連續染色機械張力的鬆散織物也是連續染色過程的理想選擇。

連續式缸染

流程步驟詳解

在連續染色過程中,織物不停歇地通過一系列染色區。將織物先浸入濃縮染液,然後立即進入蒸煮單元,在此單元中還原和固色同時進行。蒸煮後,織物依序經過氧化浴和皂洗浴,最後捲繞到最終的捲筒上。

由於整個過程持續進行,吞吐量遠高於任何批次方法。速度是其決定性優勢,毋庸置疑。

使用的設備

連續式還原染色主要有兩種系統:

軋染蒸汽機是大型連續生產的主力設備。織物先經過軋染機,以可控制的浸染率進行染液處理,然後進入蒸汽機,在還原氣氛下完成化學反應。現代軋染蒸汽機的運行速度可達每分鐘 40 至 80 米,是超大批量生產的理想選擇。

浸軋式系統提供了更方便的選擇。浸軋後,織物被捲繞到軸上,並在封閉的A型架內緩慢旋轉數小時(通常為4-24小時),使反應在室溫下完成。該系統的初始投資遠低於全套浸軋蒸汽系統,對於希望在不進行重大設備投資的情況下提高產量的中等產量企業而言,該系統是一個理想的選擇。

工藝參數

連續軋染液中的染料濃度通常高於排染浴,因為染料與纖維的接觸時間要短得多。軋染壓力和軋輥擠壓率(通常為 65%~80%)直接決定染料的吸收,並且必須在整個織物幅寬上保持一致。任何偏差都會導致織物中心到邊緣的色差,而這種色差幾乎無法在後續工序中修正。蒸煮時間通常為 30 秒至 2 分鐘,取決於染料種類和織物克重。為了確保長幅織物色差的一致性,這些參數的精確控制至關重要。

最佳應用和布料類型

連續染色製程尤其適用於中高批量梭織布料的生產。襯衫、褲裝布料、工作服和牛仔布都是典型的應用案例。此工藝最適用於平整、穩定的結構,能夠承受高速機械張力。它不太適合針織布料或容易在受力下起皺的結構。

連續式染色與抽吸式染色

選擇這兩種方法不僅僅是一個技術問題,更是一個關乎生產計劃、資金分配、訂單策略和永續發展目標的商業決策。以下是它們在關鍵因素上的比較:

因子 抽染(批量)染色 連續染色
生產速度 每批次耗時90-180分鐘 40–80 米/分鐘
色調一致性 批次內效能優異;可能有批次差異。 當參數穩定時,長期表現優異。
耗水量 每公斤布料價格較高 每公斤布料價格更低
化學品消耗 更高;每批次使用新鮮化學品 更低;整體效率更高
能源效率 中度 規模高
訂單彈性 高;快速變色 低;色調變化需要大量設置
最小起訂量 低 高
資本投資 降低 更高

連續式染色與間歇式染色

生產速度和產量

連續染色在此方面更勝一籌。一台每分鐘運轉 60 公尺的軋染機,每班可處理數萬公尺織物。而抽染一次只能處理一批,即使經過優化,週期時間也很少低於 90 分鐘。對於相同織物結構和色調的大批量訂單,連續染色無疑是速度更快、更有效率的選擇。

顏色一致性和可重複性

兩種方法都能取得優異的效果,但路徑不同。浸染法能保證單批次織物色調一致,但要實現批次間精準的色差匹配,需要精細的配方管理和製程控制。連續染色法一旦設定妥當,就能確保數公里織物的色差一致。風險在於啟動階段和色差轉換階段,此時不合格織物可能會在系統穩定前累積。

水和化學品消耗

間歇染色每公斤織物需要消耗大量的水和化學物質。每批織物都需要新的染浴,染色後的殘留染液很少能完全重複使用。連續染色則以極低的染浴量,將染料均勻地塗覆在織物上,形成一層薄而可控的膜。對於遵循諸如ZDHC製造限制物質清單(MRSL)等框架的紡織廠而言,從源頭減少化學品用量已成為日益重要的營運重點,而連續染色更有利於實現這一目標。

能源效率

在多個排污批次中反覆加熱大量水會消耗大量能源。連續軋蒸設備同樣耗能,但一旦設備全速運轉,每公尺加工的能耗就會大幅下降。軋蒸批次系統完全省略了蒸煮裝置,使其成為所討論的連續染色方案中最節能的選擇,尤其適用於電力成本高昂地區的工廠。

訂單靈活性和最低訂購量

連續染色本身就具有很高的靈活性。批間的色調變化只需幾分鐘,最小起訂量甚至可以低至一個批次。這使其成為客製化訂單、樣品生產和小批量特殊加工的理想選擇。連續染色則恰恰相反。設定軋染機以進行新的色調調整需要準備染液、機器預處理以及使用初始織物,而這些初始織物往往會被降級。只有當生產週期夠長,能夠攤提這些設定成本時,連續染色才具有經濟意義。

資本投資和啟動成本

連續染色製程的資本門檻很高。一套完整的軋軋蒸汽設備,包括軋軋機、蒸汽機和洗滌裝置,需要大量的機械投資。相較之下,排污設備(捲染機、捲筒機和噴射機)價格相對低廉,即使是規模較小的染廠也能負擔得起。對於正在評估新增產能的染廠而言,這一差距往往決定了他們首先應該朝哪個方向發展。
紡織助劑在還原染色中的作用

無論採用哪一種染色工藝,紡織助劑都是染缸中默默無聞的英雄。它們影響著從織物準備到最終後處理的每一個階段,其選擇直接決定著色澤質量、均勻度和色牢度。

還原劑和染浴

連二亞硫酸鈉(又稱二硫代亞硫酸鈉)是還原染中最常用的還原劑。它能將不溶性還原染料轉化為水溶性隱色體,使纖維能夠吸收染料。保持染浴中適當的還原電位至關重要。還原劑用量過少會導致染料無法完全還原;用量過多則會加速染料分解並造成化學品浪費。在連續生產系統中,要使軋染液在長時間生產過程中保持化學穩定性,會增加生產的複雜性,需要精確的助劑添加和嚴密的製程監控。

潤濕和滲透助劑

緊密編織的纖維素織物難以快速滲透染料。潤濕劑可以降低染液的表面張力,幫助染料快速均勻地滲透到織物結構中。尤其是在連續染色製程中,在浸軋步驟的短暫接觸時間內實現快速均勻的潤濕至關重要。

這裡一個實用的選擇是潤濕劑Sylic P1400 (CY-119C),這對於需要更快的染液滲透和更均勻的連續軋染工藝的軋廠來說尤其適用。

產品主要特點:

  • 外觀:無色或淡黃色透明液體
  • 固含量:49.0-51.0%
  • pH值(1%水溶液):5.0-7.0
  • 離子特性:陰離子/非離子型
  • 主要優點:在預處理、染色和後整理過程中具有優異的快速潤濕和滲透性能。
  • 製程優勢:優異的耐高溫性能,最高可達220°C
  • 適用範圍:天然纖維、化纖、混紡纖維、乳酪紗線和絞紗

建議用量:

  • 間歇性補液:0.5-2 克/公升
  • 連續填充量:2-6 克/公升

用於去除水硬度的螯合劑

硬水中的鈣離子和鎂離子會幹擾還原染料的化學反應。它們會導致染料沉澱、染色不均和色牢度下降。螯合劑可以防止這些金屬離子造成問題。對於使用中高硬度水的紡織廠來說,螯合劑是不可或缺的,而非可有可無的。

這裡推薦使用分散螯合矽酸 P1500A,它有助於改善水質,並減少染色和整理過程中與沉積物相關的風險。

產品主要特點:

  • 外觀:白色粉末
  • pH值(1%水溶液):2.0-4.0
  • 離子特性:陰離子/非離子型
  • 主要用途:改善洗滌、皂洗和漂白防污過程中的水質
  • 額外好處:有助於防止染色和整理過程中出現沉澱。
  • 也適用於:聚酯織物的預處理、增白、精煉和鹼度降低

建議用量:

  • 連續製程:0.5-1.5 克/公升
  • 批次處理:2.0-3.0 克/公升

後處理用氧化劑和皂化劑

固色後,必須透過氧化和皂洗去除殘留的表面染料。氧化劑,例如過硼酸鈉或過氧化氫,會將纖維表面殘留的隱色染料還原成不溶性形式。然後,使用界面活性劑型皂洗劑進行熱皂洗,去除這些未固色的表面染料,從而顯著提高耐洗牢度和耐摩擦牢度。

對於皂化階段,無泡皂粉 Sylic D2713 (F572) 是一個合適的推薦,特別適用於希望實現低泡沫操作和更好地控制回漬的工廠。

產品主要特點:

  • 外觀:米色顆粒狀粉末
  • pH值(0.1%水溶液):6.0-8.0
  • 離子特性:陰離子
  • 主要優點:術後護理過程中不產生泡沫
  • 適用於:聚酯纖維、棉/毛混紡、腈綸及混紡織物
  • 特殊功效:對去除陽離子染料尤其有效
  • 其他優點:具有優異的清潔、防沉澱和分散能力,有助於防止染料回染並提高色牢度。

建議用量:1.0-3.0 克/公升

為了節省時間而跳過或縮短皂化步驟是常見的生產錯誤,這會導致現場出現耐久性問題。

在每個階段選擇合適的助劑需要技術知識和可靠的產品。在實際的還原染色配方中,這三種產品可以應對三種常見的製程風險:

  • Sylic P1400 (CY-119C)有助於提高快速潤濕和滲透性,尤其是在連續墊敷的情況下。
  • Sylic P1500A有助於控制水硬度並減少與沉積物相關的穩定性問題
  • Sylic D2713 (F572):有助於提高皂洗後效率,最大限度地減少回漬,並提高最終牢度。

無論你是優化大量生產製程或擴大連續軋蒸生產線,選擇合適的助劑都能更容易建構更穩定、更有效率的還原染配方。
結語

在運作良好的紡織生產中,連續式染色和浸染各有其用武之地。浸染的優點在於靈活性、易操作性和較低的起訂量,而連續式染色則能實現規模化生產,並兼具高產量、高效率和高一致性。最終選擇哪種染色方式取決於您的訂單類型、布料種類和生產規模。

要確保製程正確,也意味著要採購優質的還原染料及其配套助劑,包括潤濕劑、螯合劑以及高效能的後皂化產品。對於希望優化還原染色性能的紡織廠而言,天科集團能夠提供還原染料以及實現更穩定製程所需的配套助劑。


推薦閱讀:

  1. 解析分散染料和活性染料的區別
  2. 顏料染料與還原​​染料
  3. 紡織品中的螢光染料
  4. 尼龍、羊毛和絲綢酸性染料原理詳解

沙

憑藉多年在化學染料和紡織助劑方面的經驗,我致力於分享有關最新技術、永續創新和市場趨勢的見解。

最近的分享

黃色、紅色和藍色尼龍色塊代表相容的三色酸性染料組。

三色酸染料選擇,以獲得一致的尼龍色調

目錄 了解染色率 影響染色率的因素 組合中染色率的匹配 pH值在染料吸收中的作用 不同染料類別的pH值範圍 染色過程中pH值的控制 三色選擇原則 選擇相容的黃、紅、藍 尼龍的典型三色酸性染料組合 深色三色酸性染料組合 均勻染色龍 遷移和累積特性 實驗特性 使用酸性測量特性研究不使用實驗室染色? pH控制如何影響實驗的可重複性? 三色組合可靠度的關鍵是什麼? 尼龍染色講究精準度。 酸性染料與聚醯胺纖維結合良好,但色調一致性取決於染色速率、pH值和三色組合的精確控制。 即使配方在紙上看起來正確,任何一個變數的微小偏差都可能導致成品與標準色號出現偏差。 本文分析了使酸性染料組合在尼龍上保持相容性的實際因素。 了解上染率 上染率描述的是染料從染浴轉移到纖維的速度。 在尼龍上,這種速度取決於染料結構、溫度變化以及基材上可用的染料位點數量。 如果染料在染浴完全滲透到織物之前就耗盡,則快速著色的染料可能會產生顏色不均勻的情況,尤其是在結構緊密的針織物或高密度紗線上。 影響上色速度的因素有三個變數對給定酸性染料在尼龍上的上色速度影響最大:分子大小和結構:較小、流動性較強的分子更容易遷移和流平,而較大或更線​​性的結構上色速度更快,但一旦固定後遷移較少。 電解質濃度:浴液中較高的鹽含量會透過增加纖維表面的離子競爭來減緩衝擊,這有助於平衡,但如果平衡不當,可能會降低完全疲勞。 升溫速度:升溫速度過快會導致染料在固定前沒有足夠的時間遷移,增加產品出現條紋或拖尾的風險。 混合染料時,每種成分的顯色率應該相近。 如果混合染料中的一種染料顯色速度明顯快於其他染料,那麼它在染色初期會佔據主導地位,並隨著染浴的進行而改變顏色。 這是尼龍染廠出現可重複性問題的最常見原因之一,尤其是在調整配方時,沒有檢查新組合作為一個系統(而不是作為單一染料)的表現。 pH 值在染料吸收中的作用 酸性染料需要酸性浴才能與尼龍纖維上的胺基有效結合。 pH值不僅決定了化學環境,還決定了染料吸收的速度以及染色開始後可以進行多少校正。 按染料類別劃分的 pH 範圍 不同類別的酸性染料是配製在特定的 pH 值範圍內發揮作用的。 超出這個時間範圍進行加工會改變吸收速度,並可能影響牢度特性。 染料類別 典型 pH 值範圍 吸收特性 勻染酸性染料 pH 5 至 6 上色較慢,遷移性好,易於校正 研磨酸性染料 pH 4.5 至 5.5 上色中等,對不勻染的容忍度較低 金屬絡合酸性染料 pH 4 至 5 上色較快,色牢度更高,需要更嚴格的工藝範圍是參考值。 實際性能取決於特定的染料等級、浴比和機器類型,因此在大規模生產之前,仍需對目標基材進行實驗室確認。 染色過程中控制 pH 值 在整個染色過程中保持 pH 值穩定與設定正確的起始點同樣重要。 染色過程中 pH 值上升會減慢吸收速度,並可能導致顏色蒼白或不均勻,而 pH 值過早急劇下降則可能導致染料上色過快,從而影響其正常遷移。 緩衝系統和控制酸的添加使浴液從頭到尾保持在適當的範圍內。 配製 pH 值和起毛控制的勻染劑和緩衝助劑有助於穩定不同織物結構和機器條件下的吸水速度,特別適用於容易出現快速起毛的結構。 三色選擇原則 三色染色使用黃色、紅色和藍色染料,從少量工作調色板中構建出廣泛的色調。 這三種染料之間的兼容性決定了最終色調的可預測性,無論是在實驗室還是在大量生產中。 選擇合適的黃、紅、藍三色螢光染料:一個可行的三色螢光染料組合應該具有相似的螢光強度、相似的 pH 值敏感性和可比較的遷移行為。 即使總染料濃度正確,不匹配的成分也會導致實驗室色樣和生產批次之間的色差。 Skyacido 酸性染料專為聚醯胺染色而配製,具有廣泛的色域和強大的色間組合能力,支援將黃色、紅色和藍色成分作為一個協調的整體進行匹配,而不是僅根據色調單獨選擇每種顏色。 下表概述了構建三色染色體系時,每種原色需要檢查的內容: 成分 顯色率 檢查 pH 值 敏感性 遷移行為 黃色 將耗盡曲線與紅色和藍色進行比較 注意吸收加速的偏移點 確認在保持溫度下的重新分佈 紅色 將耗盡曲線與黃色和藍色進行比較 注意吸收加速的偏移點 確認在保持溫度下的重新分佈 紅色 將耗盡曲線與黃色和藍色進行比較 注意吸收加速的偏移點 確認在保持溫度下的重新分佈 紅色 將耗盡曲線與黃色和藍色。在實驗室色樣開發過程中進行此比較,而不是在批量生產出現色調漂移後進行,可以在校正成本仍然較低時發現不匹配之處。 尼龍的典型三色酸性染料組合 在實際的尼龍染色中,通常根據色調深度、累積要求和染料之間的相容性來選擇三色組合。 淺色和深色可能需要不同的組合,以保持平衡的損耗、遷移和遮蔭複製性。 淺色三色組合 對於淺色和中等色調,最好選擇遷移性能好、附著力適中的染料,以達到優異的流平性和色調校正能力。 典型的淺色組合可能包括:三色位置範例酸性染料黃色 Skyacido Yellow 199 紅色 Skyacido Red 337 藍色 Skyacido Blue 324 此組合具有良好的兼容性,並且

探索更多 »
2. 低溫皂洗可使洗滌液更清澈,並減少鄰近白色棉布的染色。

活性染料皂洗指南:更佳的耐洗牢度,較少的反染

目錄 什麼是活性染料皂洗 在洗滌階段的作用 為什麼必須去除未固著和水解的染料 皂洗如何影響耐洗牢度 從纖維表面去除水解染料 皂洗與牢度等級之間的聯繫 什麼原因導致回漬? 易發生反染的織物和混紡織物常見來源 有效皂洗的關鍵製程參數 溫度和時間 液比 水硬度和螯合劑 選擇合適的皂洗劑 陰離子和非離子皂洗劑 根據纖維和色深選擇合適的皂洗劑 低溫皂洗劑選項:Sylic D2705 主要冷卻利洗方法 優點皂洗後固色劑的作用 獲得一致耐洗牢度的最佳實踐 常見問題 活性染料皂洗需要多長時間? 背面染色可以修復嗎? 硬水會影響肥皂的清潔效果嗎? 肥皂洗後是否一定要使用單獨的定型劑? 活性染料皂洗通常被視為染色週期末尾的一個快速步驟,但它對耐洗牢度和回染效果有直接影響。 正確選擇溫度、時間和代理商可以防止代價高昂的拒收和重複訂單,從而避免利潤損失。 活性染料皂洗在洗滌階段的作用是什麼?皂洗是在固色之後進行的,此時活性染料已在鹼性條件下與纖維結合。 將織物在沸水或接近沸水的溫度下,用洗滌劑或專用肥皂劑清洗,以去除所有未與纖維形成永久結合的物質。 跳過或縮短此步驟會導致洗滌不徹底,織物會存在隱藏的色牢度風險,這種風險可能要到以後的測試中才會顯現,更糟的是,可能要等到產品到達客戶手中後才會顯現。 為什麼必須去除未固色和水解的染料?一部分活性染料總是在染浴中水解,而不是與纖維反應。 水解染料鬆散地附著在織物表面,僅靠微弱的物理吸引力而非共價鍵固定。 如果留在原地,它會在處理過程中脫落,在洗滌過程中褪色,並轉移到同一批次洗滌的較淺色織物上。 肥皂清洗這一步驟專門用於去除這種殘留物,防止其造成牢度問題。 皂化如何影響耐洗牢度 皂化的品質很大程度上決定了耐洗牢度測試的結果。 即使在色卡上看起來是正確的,如果這一步驟倉促完成,一批產品仍然可能出現耐洗或耐摩擦牢度問題。 去除纖維表面的水解染料 有效的皂洗可使鬆動的染料懸浮在洗滌液中,而不是讓其重新沉澱到織物上。 這種現象的徹底程度取決於攪拌、液比以及所用洗滌劑或皂劑的分散能力。 皂洗與色牢度等級之間的關聯 耐洗和耐摩擦色牢度等級(最常用的是 AATCC 色牢度測試方法)主要反映了洗掉後殘留的未固色染料量。 如果皂洗時間過短或溫度過低,即使織物在實驗室浸漬試驗中通過了初步的顏色檢查,但在大量生產的色牢度測試中仍然可能不合格。 什麼原因會導致背部染色? 常見的回​​染原因 回染是指從染色織物上洗掉的染料重新沉積到同一染缸中未染色或顏色較淺的區域。 最常見的原因包括:皂浴過載,水解染料含量超過皂液容量;皂洗和整理步驟之間漂洗不充分;皂洗劑分散能力弱,導致遊離染料顆粒重新沉積在織物上;皂液循環不均勻,造成局部染料濃度過高。最容易發生這種情況的織物和混紡織物:深色和暗色調的織物產生的水解染料含量最高,也是造成織物背面染色投訴的最常見原因。 混紡織物,以及任何混合了染色和未染色成分的織物,都特別容易受到影響,因為重新沉積的染料在織物較淺的部分更容易被看到。 有效皂洗的關鍵製程參數 大多數導致牢度差和回漬的原因都可追溯到這三個參數的控製程度。 溫度和時間 皂洗通常在沸點或接近沸點的溫度下進行 5 到 15 分鐘,但理想的組合取決於色調深度和織物結構。 浴液溫度過低會減慢染料去除速度,而縮短時間即使在正確的溫度下也會導致水解染料殘留。 色調深度 皂化溫度 典型時間 淺色至中等 90 至 95°C 5 至 8 分鐘 深色 接近沸騰 (98 至 100°C) 10 至 15 分鐘 藍綠色和難洗色調 接近沸騰,多皂浴 每次 15 分鐘或更長時間接近沸騰的範圍適用於傳統的皂浴化劑。 低溫皂化劑的配方使其在 60 至 80°C 的溫度下有效運作,從而降低能源消耗,同時又不影響牢度性能(參見下文 Sylic D2705 部分)。  液比更嚴格,會使水解染料在較小體積的水中濃度更高,這會增加染料在被沖洗掉之前重新沉積的風險。 使用噴射式或溢流式研磨機且液比較低的研磨機應使用更強的分散劑或增加沖洗循環來彌補。 水的硬度和螯合劑 供水中的鈣、鎂和鐵會幹擾皂化劑的性能,並可能留下霧狀或不均勻的表面。 螯合劑,例如 Sylic P1501B(一種陰離子螯合分散劑,在 1% 的溶液中 pH 值為 2.5 至 4.0),在皂化開始之前結合這些離子,使皂化劑能夠按預期發揮作用。 選擇合適的皂化劑 陰離子皂化劑和非離子皂化劑 陰離子皂化劑因其強大的分散作用而被廣泛使用,而非離子皂化劑在硬水和較低溫度下表現較好。 這兩種類型均屬於染色助劑系列,其配方旨在提高在鹼性染浴中的穩定性,並降低噴射式染色機的泡沫性能。 根據纖維和色調深度選擇合適的洗滌劑 棉花和其他纖維素纖維通常對陰離子洗滌劑反應良好。 含有合成纖維的混合物可能需要使用非離子型清潔劑,以避免污染更敏感的合成成分。 較深的色調通常稱為

探索更多 »

聚酯染色還原清理:完整指南

目錄 什麼是減排清算? 定義與目的 在分散染色中的作用 對色牢度的影響 常見品質問題 何時需要還原清洗 深色和中等色調 高染料濃度配方 與纖維素纖維混紡 何時可以省略還原清洗 工藝和控制 典型配方和參數 控制溫度和pH值 避免過度還原或還原不足 漂洗和中和 選擇適當的還原劑 還原劑 還原方法清洗後耐洗牢度差 色差或暗淡 結論 常見問題 如果省略還原清洗會發生什麼事? 減量清洗與普通洗滌哪個比較好? 低溫下可以完成嗎? 亞硫酸氫鹽與無硫試劑相比如何? 一群在機器上看起來完美的衣物,幾天後在洗滌牢度測試中仍然可能不合格。 這種情況多半是由於纖維表面殘留未固定的分散染料造成的,而解決方法是進行還原清除。 本指南涵蓋了何時需要進行此步驟、背後的化學原理,以及如何保持從實驗室浸樣到大量生產的結果一致。 什麼是減排清算? 定義與目的 還原清洗是一種染色後處理,用於去除未滲透或未固定在聚酯纖維上的分散染料。 在高溫染色過程中,有些染料分子會留在纖維表面,而不是擴散到聚合物結構中。 如果不加以處理,這種殘留染料會在洗滌過程中脫落和滲色,降低整體色牢度。 還原清洗浴會分解並去除表面染料,只留下已正確固定在纖維內部的染料。 分散染色還原清除在分散染色週期的末端進行,在主染色階段之後、最終沖洗前。 它是更大的聚酯染色工作流程的一部分,該流程還包括預處理、染色和整理。 聚酯染色應用解決方案頁面概述了這些階段是如何銜接的,以及每個步驟推薦的助劑。 對色牢度的影響 耐洗和耐摩擦牢度是買家在收貨前最仔細檢查的規格之一。 未被清除的表面染料結合鬆散,容易被洗掉,而這正是 AATCC 等標準化測試的耐洗牢度測試方法旨在檢測的內容。 正確執行還原清除步驟可以去除染料,從而改善測試結果,否則染料會導致測試失敗。 常見的品質抱怨:如果紡織廠跳過或未充分進行還原清洗,往往會遇到以下反覆出現的問題:同一批次洗滌時,顏色滲到較淺的衣物上;運輸和儲存過程中,包裝或輔料沾染污漬;與實驗室批准的色樣相比,顏色暗淡或模糊;買方實驗室的色度測試不合格後,貨物被拒收。這些問題幾乎總是由於殘留的分散染料造成的,而不是染料配方本身的缺陷,因此還原清洗應該像其後的染色階段一樣受到重視。 當需要還原清洗時,深色和中等色調較深和中等深度的色調需要更高的染料濃度,這自然會在纖維表面留下更多未固定的染料。 Skycron 分散染料系列涵蓋了深色、中色和鮮豔色的染色和印花應用,將這些染料與適當的還原清除步驟相結合是達到這些較深色調可接受的牢度的標準做法。 高染料濃度配方 任何染料總濃度百分比(% owf)較高的配方,不僅限於深色,都可從還原清洗中受益。 一般而言,紡織廠通常會以以下方式對色深進行分類:色深 典型染料濃度 減薄 清色 低於 1% owf 通常可選,中等用量為 1% 至 3% owf 建議使用深色,含水量高於 3%(owf)。 需要注意的是,這些數字只是一個大致的指導原則,而不是一個固定的規則,因為染料類別、纖維混合物和牢度目標都會改變閾值。 用於精確定制色調的多染料組合也遵循相同的邏輯,因為即使總百分比適中,幾種染料類別的組合也會留下不同數量的表面殘留物。 與纖維素纖維混紡的聚酯棉和聚酯粘膠混紡增加了另一層風險。 未附著在聚酯纖維上的分散染料會沾染纖維素纖維,導致織物出現不必要的色調變化。 減薄清除功能可保護兩種纖維類型之間預期的對比或純色效果。 何時可以省略:染料用量低的淺色調有時不需要完整的還原清洗循環,尤其是在使用高上染率染料和良好控制的染色條件時,簡單的熱水洗滌就足​​夠了。 跳過這一步驟仍然是根據色深和耐光性要求而做出的深思熟慮的決定,而不是為了節省時間而採取的捷徑。 製程與防治 典型配方與參數 標準鹼性還原清洗浴包括還原劑、苛性鈉或純鹼,以及潤濕劑或分散劑。 低 pH 值的無硫酸性清除系統正日益成為一種替代方案。 一般的起始配方如下:參數 典型範圍 還原劑 2 至 4 克/升 鹼(氫氧化鈉或純鹼) 2 至 4 克/升 溫度 70 至 80°C 時間 15 至 20 分鐘 液比 1:8 至 1:15 這些數值會因色調深度、染料類別和纖維混合物的不同配方而有所變化,因此在配方中應已確認。 控制溫度和 pH 值 溫度和 pH 值是影響清洗效率的兩個最主要變數:溫度過低或時間過短:會殘留染料,導致色牢度下降。 溫度過高或鹼性過強:會影響聚酯纖維的表面或手感。 大多數傳統配方的目標是使 pH 值呈現弱鹼性,介於 9 到 11 之間。 酸性無硫系統則在中性至弱酸性範圍內工作,具體取決於所用產品,因此 pH 目標應始終與所選化學成分相匹配,而不是遵循單一的固定規則。 避免過度還原或還原不足。還原不足會導致表面染料殘留,這會導致後續出現色牢度差的問題。 過度還原會使染料從纖維中牢固脫落,導致褪色、暗淡或色澤不均勻。

探索更多 »
C0 與 C6 防水塗層

C0 與 C6 防水整理劑:哪一種比較適合您的紡織品?

目錄 C0 和 C6 背後的化學原理 C6 DWR 是什麼 C0 DWR 主要結構差異 性能比較 防水防油 耐久性和耐洗性 透氣性和手感 全球監管環境 REACH 和歐盟限制 美國州法規 品牌和零售商要求 行業應用案例 戶外和運動服裝 工作服和防護織品 認證材料解決方案C6 表面處理製程有什麼差別? C6 DWR被禁用了嗎? C0 的性能與 C6 一樣好嗎? 我該如何在C0和C6之間做選擇? 今天,如果你向布料供應商詢問防水處理劑,很可能會得到兩個截然不同的答案:C6 或 C0。 兩者都聲稱能保持織物乾爽。 目前只有一款產品面臨來自歐盟、加州和紐約州監管機構以及主要服裝品牌的逐步淘汰壓力。 對於目前採購防水紡織品的買家來說,選擇不再只是性能問題。 這關係到兩年後你的目標市場中哪些化學產品仍有市場。 C0 和 C6 背後的化學原理 什麼是 C6 DWR C6 持久防水 (DWR) 塗層使用短鏈氟碳聚合物,特別是六碳氟化側鏈,來塗覆單一纖維。 這種化學反應將纖維的表面能降低到大約 12 mJ/m²,低於大多數水和油的表面張力。 因此,C6 塗層兼具防水和防油性能,這種組合是很少有不含氟的塗層系統能夠完全匹敵的。 十多年前,C6 化學取代了較老的 C8 氟調聚物表面處理。 C8 會降解成 PFOA,PFOA 是一種以在環境中持久性和生物累積性而聞名的物質。 C6 會降解為全氟己酸 (PFHxA),其環境半衰期較短,生物累積潛力較低。 然而,PFHxA 並非不受監管審查,如下文合規部分所述。 對於採購 C6 產品的買家來說,Skyguard C6-C8 防水劑等配方兼具防水防油性能和良好的耐洗牢度,適用於纖維素和合成纖維,典型用量為 10 至 40 克/公升,且不含 PFOS、PFOA 或 APEO。 什麼是 C0 DWR? C0 指的是不含氟的防水劑化學成分。 C0 塗層不使用氟碳側鏈,而是依靠樹枝狀聚合物、蠟或聚氨酯基聚合物來建構疏水性纖維表面。 這些系統通常能達到 20 至 25 mJ/m² 的表面能,足以有效排斥水,但通常不足以提供強大的拒油性。 由於 C0 塗料不存在 PFAS 相關的合規風險,因此對 C0 塗料的需求正在迅速增長。隨著監管範圍的擴大,此因素的重要性逐年增加。 Skyguard 無氟防水劑系列產品根據所需的耐久性,用量約為 10 至 80 克/公升,不含 APEO,專為對防油性沒有功能性要求的織物而設計,包括大多數外套、家用紡織品和時尚應用。 關鍵結構差異屬性 C6(氟碳化合物) C0(無氟化合物) 表面能約 約 12 mJ/m² 20 至 25 mJ/m² 防水性 優異 良好至優異 防油性 是 有限或無 PFAS 含量 存在(基於 PFHxA) 無 典型固化溫度 150 至 160°C 160 至 180°C 性能比較 防水和防油性 C6塗層在需要防水、防油、防油脂或防有機污漬的場合仍然是標桿,例如接觸機械油的工作服或食品接觸圍裙。 C0 塗層在純粹的防水性方面已經縮小了大部分差距,許多最新的配方在標準化的防水性測試中取得了與 C6 塗層相當的結果。 然而,對於油性著色劑,C0 塗層仍然不夠理想。 耐久性和耐洗性:這兩種化學物質最初應用於織物時都依賴物理吸附,但隨著反覆洗滌和接觸洗滌劑,這種結合會逐漸減弱。 交聯劑透過將 DWR 聚合物鏈相互結合並與纖維表面的反應基團結合,從而延長耐洗性,將鬆散吸附的塗層轉化為化學錨定的塗層。 例如,Sylic交聯劑的用量為防水劑用量的10%至30%,與C6和無氟體系相容,因此當塗層需要經受20次或更多次工業或家庭洗滌循環時,它是一種實用的添加劑。 透氣性和手感 C0 和 C6 整理劑都是在纖維表面塗覆,而不是填充紗線之間的孔隙,因此在正確的應用水平下,透氣性通常得以保持。 兩個因素最常破壞這種平衡:一是整理劑用量過大,會部分堵塞紗線間的孔隙,使織物手感變硬;二是浴液濃度不均勻,會在織物寬度方向上形成局部高添加區。 C0 整理劑有時需要稍高的用量才能達到 C6 的防水效果,因此,用量準確度和浴液均勻性對於保持柔軟透氣的效果尤其重要。 全球監管環境 REACH 和歐盟限制 歐盟根據 REACH 附件 XVII 對紡織品中的 PFAS 進行監管。 歐盟和歐洲經濟區從 2026 年起對 C6 化學降解產物 PFHxA 實施限制,而歐洲化學品管理局目前正在評估涵蓋更廣泛的 PFAS 家族的更廣泛限制。 為歐盟市場採購的買家和品牌商應將 C6 視為一種面臨越來越大監管壓力的化學物質,而不是長期的安全選擇,並應密切關注 ECHA 的 PFAS 監管更新,以了解最新的範圍和時間表。 美國州法規的適用範圍並不限於歐盟。 美國已有兩個州頒布了針對紡織品和服裝的 PFAS 限制:加州 AB 1817 法案禁止生產、分銷和銷售含有故意添加的 PFAS 且總有機氟含量超過 100 ppm 的新紡織品,該禁令自 2025 年 1 月 1 日起生效,並自 2027 年 1 月 199 ppm。 用於應對嚴重潮濕環境的戶外服裝的禁令延期至 2028 年 1 月 1 日。 全部要求均在正式法案文本中列明。 紐約州環境保護法第37-0121條禁止販售新服裝。

探索更多 »

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。

取得專案報價

請告訴我們您的專案需求、國家/地區和預期用途。

沙

憑藉多年在化學染料和紡織助劑方面的經驗,我致力於分享有關最新技術、永續創新和市場趨勢的見解。

最近的分享

黃色、紅色和藍色尼龍色塊代表相容的三色酸性染料組。

三色酸染料選擇,以獲得一致的尼龍色調

目錄 了解染色率 影響染色率的因素 組合中染色率的匹配 pH值在染料吸收中的作用 不同染料類別的pH值範圍 染色過程中pH值的控制 三色選擇原則 選擇相容的黃、紅、藍 尼龍的典型三色酸性染料組合 深色三色酸性染料組合 均勻染色龍 遷移和累積特性 實驗特性 使用酸性測量特性研究不使用實驗室染色? pH控制如何影響實驗的可重複性? 三色組合可靠度的關鍵是什麼? 尼龍染色講究精準度。 酸性染料與聚醯胺纖維結合良好,但色調一致性取決於染色速率、pH值和三色組合的精確控制。 即使配方在紙上看起來正確,任何一個變數的微小偏差都可能導致成品與標準色號出現偏差。 本文分析了使酸性染料組合在尼龍上保持相容性的實際因素。 了解上染率 上染率描述的是染料從染浴轉移到纖維的速度。 在尼龍上,這種速度取決於染料結構、溫度變化以及基材上可用的染料位點數量。 如果染料在染浴完全滲透到織物之前就耗盡,則快速著色的染料可能會產生顏色不均勻的情況,尤其是在結構緊密的針織物或高密度紗線上。 影響上色速度的因素有三個變數對給定酸性染料在尼龍上的上色速度影響最大:分子大小和結構:較小、流動性較強的分子更容易遷移和流平,而較大或更線​​性的結構上色速度更快,但一旦固定後遷移較少。 電解質濃度:浴液中較高的鹽含量會透過增加纖維表面的離子競爭來減緩衝擊,這有助於平衡,但如果平衡不當,可能會降低完全疲勞。 升溫速度:升溫速度過快會導致染料在固定前沒有足夠的時間遷移,增加產品出現條紋或拖尾的風險。 混合染料時,每種成分的顯色率應該相近。 如果混合染料中的一種染料顯色速度明顯快於其他染料,那麼它在染色初期會佔據主導地位,並隨著染浴的進行而改變顏色。 這是尼龍染廠出現可重複性問題的最常見原因之一,尤其是在調整配方時,沒有檢查新組合作為一個系統(而不是作為單一染料)的表現。 pH 值在染料吸收中的作用 酸性染料需要酸性浴才能與尼龍纖維上的胺基有效結合。 pH值不僅決定了化學環境,還決定了染料吸收的速度以及染色開始後可以進行多少校正。 按染料類別劃分的 pH 範圍 不同類別的酸性染料是配製在特定的 pH 值範圍內發揮作用的。 超出這個時間範圍進行加工會改變吸收速度,並可能影響牢度特性。 染料類別 典型 pH 值範圍 吸收特性 勻染酸性染料 pH 5 至 6 上色較慢,遷移性好,易於校正 研磨酸性染料 pH 4.5 至 5.5 上色中等,對不勻染的容忍度較低 金屬絡合酸性染料 pH 4 至 5 上色較快,色牢度更高,需要更嚴格的工藝範圍是參考值。 實際性能取決於特定的染料等級、浴比和機器類型,因此在大規模生產之前,仍需對目標基材進行實驗室確認。 染色過程中控制 pH 值 在整個染色過程中保持 pH 值穩定與設定正確的起始點同樣重要。 染色過程中 pH 值上升會減慢吸收速度,並可能導致顏色蒼白或不均勻,而 pH 值過早急劇下降則可能導致染料上色過快,從而影響其正常遷移。 緩衝系統和控制酸的添加使浴液從頭到尾保持在適當的範圍內。 配製 pH 值和起毛控制的勻染劑和緩衝助劑有助於穩定不同織物結構和機器條件下的吸水速度,特別適用於容易出現快速起毛的結構。 三色選擇原則 三色染色使用黃色、紅色和藍色染料,從少量工作調色板中構建出廣泛的色調。 這三種染料之間的兼容性決定了最終色調的可預測性,無論是在實驗室還是在大量生產中。 選擇合適的黃、紅、藍三色螢光染料:一個可行的三色螢光染料組合應該具有相似的螢光強度、相似的 pH 值敏感性和可比較的遷移行為。 即使總染料濃度正確,不匹配的成分也會導致實驗室色樣和生產批次之間的色差。 Skyacido 酸性染料專為聚醯胺染色而配製,具有廣泛的色域和強大的色間組合能力,支援將黃色、紅色和藍色成分作為一個協調的整體進行匹配,而不是僅根據色調單獨選擇每種顏色。 下表概述了構建三色染色體系時,每種原色需要檢查的內容: 成分 顯色率 檢查 pH 值 敏感性 遷移行為 黃色 將耗盡曲線與紅色和藍色進行比較 注意吸收加速的偏移點 確認在保持溫度下的重新分佈 紅色 將耗盡曲線與黃色和藍色進行比較 注意吸收加速的偏移點 確認在保持溫度下的重新分佈 紅色 將耗盡曲線與黃色和藍色進行比較 注意吸收加速的偏移點 確認在保持溫度下的重新分佈 紅色 將耗盡曲線與黃色和藍色。在實驗室色樣開發過程中進行此比較,而不是在批量生產出現色調漂移後進行,可以在校正成本仍然較低時發現不匹配之處。 尼龍的典型三色酸性染料組合 在實際的尼龍染色中,通常根據色調深度、累積要求和染料之間的相容性來選擇三色組合。 淺色和深色可能需要不同的組合,以保持平衡的損耗、遷移和遮蔭複製性。 淺色三色組合 對於淺色和中等色調,最好選擇遷移性能好、附著力適中的染料,以達到優異的流平性和色調校正能力。 典型的淺色組合可能包括:三色位置範例酸性染料黃色 Skyacido Yellow 199 紅色 Skyacido Red 337 藍色 Skyacido Blue 324 此組合具有良好的兼容性,並且

探索更多 »
2. 低溫皂洗可使洗滌液更清澈,並減少鄰近白色棉布的染色。

活性染料皂洗指南:更佳的耐洗牢度,較少的反染

目錄 什麼是活性染料皂洗 在洗滌階段的作用 為什麼必須去除未固著和水解的染料 皂洗如何影響耐洗牢度 從纖維表面去除水解染料 皂洗與牢度等級之間的聯繫 什麼原因導致回漬? 易發生反染的織物和混紡織物常見來源 有效皂洗的關鍵製程參數 溫度和時間 液比 水硬度和螯合劑 選擇合適的皂洗劑 陰離子和非離子皂洗劑 根據纖維和色深選擇合適的皂洗劑 低溫皂洗劑選項:Sylic D2705 主要冷卻利洗方法 優點皂洗後固色劑的作用 獲得一致耐洗牢度的最佳實踐 常見問題 活性染料皂洗需要多長時間? 背面染色可以修復嗎? 硬水會影響肥皂的清潔效果嗎? 肥皂洗後是否一定要使用單獨的定型劑? 活性染料皂洗通常被視為染色週期末尾的一個快速步驟,但它對耐洗牢度和回染效果有直接影響。 正確選擇溫度、時間和代理商可以防止代價高昂的拒收和重複訂單,從而避免利潤損失。 活性染料皂洗在洗滌階段的作用是什麼?皂洗是在固色之後進行的,此時活性染料已在鹼性條件下與纖維結合。 將織物在沸水或接近沸水的溫度下,用洗滌劑或專用肥皂劑清洗,以去除所有未與纖維形成永久結合的物質。 跳過或縮短此步驟會導致洗滌不徹底,織物會存在隱藏的色牢度風險,這種風險可能要到以後的測試中才會顯現,更糟的是,可能要等到產品到達客戶手中後才會顯現。 為什麼必須去除未固色和水解的染料?一部分活性染料總是在染浴中水解,而不是與纖維反應。 水解染料鬆散地附著在織物表面,僅靠微弱的物理吸引力而非共價鍵固定。 如果留在原地,它會在處理過程中脫落,在洗滌過程中褪色,並轉移到同一批次洗滌的較淺色織物上。 肥皂清洗這一步驟專門用於去除這種殘留物,防止其造成牢度問題。 皂化如何影響耐洗牢度 皂化的品質很大程度上決定了耐洗牢度測試的結果。 即使在色卡上看起來是正確的,如果這一步驟倉促完成,一批產品仍然可能出現耐洗或耐摩擦牢度問題。 去除纖維表面的水解染料 有效的皂洗可使鬆動的染料懸浮在洗滌液中,而不是讓其重新沉澱到織物上。 這種現象的徹底程度取決於攪拌、液比以及所用洗滌劑或皂劑的分散能力。 皂洗與色牢度等級之間的關聯 耐洗和耐摩擦色牢度等級(最常用的是 AATCC 色牢度測試方法)主要反映了洗掉後殘留的未固色染料量。 如果皂洗時間過短或溫度過低,即使織物在實驗室浸漬試驗中通過了初步的顏色檢查,但在大量生產的色牢度測試中仍然可能不合格。 什麼原因會導致背部染色? 常見的回​​染原因 回染是指從染色織物上洗掉的染料重新沉積到同一染缸中未染色或顏色較淺的區域。 最常見的原因包括:皂浴過載,水解染料含量超過皂液容量;皂洗和整理步驟之間漂洗不充分;皂洗劑分散能力弱,導致遊離染料顆粒重新沉積在織物上;皂液循環不均勻,造成局部染料濃度過高。最容易發生這種情況的織物和混紡織物:深色和暗色調的織物產生的水解染料含量最高,也是造成織物背面染色投訴的最常見原因。 混紡織物,以及任何混合了染色和未染色成分的織物,都特別容易受到影響,因為重新沉積的染料在織物較淺的部分更容易被看到。 有效皂洗的關鍵製程參數 大多數導致牢度差和回漬的原因都可追溯到這三個參數的控製程度。 溫度和時間 皂洗通常在沸點或接近沸點的溫度下進行 5 到 15 分鐘,但理想的組合取決於色調深度和織物結構。 浴液溫度過低會減慢染料去除速度,而縮短時間即使在正確的溫度下也會導致水解染料殘留。 色調深度 皂化溫度 典型時間 淺色至中等 90 至 95°C 5 至 8 分鐘 深色 接近沸騰 (98 至 100°C) 10 至 15 分鐘 藍綠色和難洗色調 接近沸騰,多皂浴 每次 15 分鐘或更長時間接近沸騰的範圍適用於傳統的皂浴化劑。 低溫皂化劑的配方使其在 60 至 80°C 的溫度下有效運作,從而降低能源消耗,同時又不影響牢度性能(參見下文 Sylic D2705 部分)。  液比更嚴格,會使水解染料在較小體積的水中濃度更高,這會增加染料在被沖洗掉之前重新沉積的風險。 使用噴射式或溢流式研磨機且液比較低的研磨機應使用更強的分散劑或增加沖洗循環來彌補。 水的硬度和螯合劑 供水中的鈣、鎂和鐵會幹擾皂化劑的性能,並可能留下霧狀或不均勻的表面。 螯合劑,例如 Sylic P1501B(一種陰離子螯合分散劑,在 1% 的溶液中 pH 值為 2.5 至 4.0),在皂化開始之前結合這些離子,使皂化劑能夠按預期發揮作用。 選擇合適的皂化劑 陰離子皂化劑和非離子皂化劑 陰離子皂化劑因其強大的分散作用而被廣泛使用,而非離子皂化劑在硬水和較低溫度下表現較好。 這兩種類型均屬於染色助劑系列,其配方旨在提高在鹼性染浴中的穩定性,並降低噴射式染色機的泡沫性能。 根據纖維和色調深度選擇合適的洗滌劑 棉花和其他纖維素纖維通常對陰離子洗滌劑反應良好。 含有合成纖維的混合物可能需要使用非離子型清潔劑,以避免污染更敏感的合成成分。 較深的色調通常稱為

探索更多 »

聚酯染色還原清理:完整指南

目錄 什麼是減排清算? 定義與目的 在分散染色中的作用 對色牢度的影響 常見品質問題 何時需要還原清洗 深色和中等色調 高染料濃度配方 與纖維素纖維混紡 何時可以省略還原清洗 工藝和控制 典型配方和參數 控制溫度和pH值 避免過度還原或還原不足 漂洗和中和 選擇適當的還原劑 還原劑 還原方法清洗後耐洗牢度差 色差或暗淡 結論 常見問題 如果省略還原清洗會發生什麼事? 減量清洗與普通洗滌哪個比較好? 低溫下可以完成嗎? 亞硫酸氫鹽與無硫試劑相比如何? 一群在機器上看起來完美的衣物,幾天後在洗滌牢度測試中仍然可能不合格。 這種情況多半是由於纖維表面殘留未固定的分散染料造成的,而解決方法是進行還原清除。 本指南涵蓋了何時需要進行此步驟、背後的化學原理,以及如何保持從實驗室浸樣到大量生產的結果一致。 什麼是減排清算? 定義與目的 還原清洗是一種染色後處理,用於去除未滲透或未固定在聚酯纖維上的分散染料。 在高溫染色過程中,有些染料分子會留在纖維表面,而不是擴散到聚合物結構中。 如果不加以處理,這種殘留染料會在洗滌過程中脫落和滲色,降低整體色牢度。 還原清洗浴會分解並去除表面染料,只留下已正確固定在纖維內部的染料。 分散染色還原清除在分散染色週期的末端進行,在主染色階段之後、最終沖洗前。 它是更大的聚酯染色工作流程的一部分,該流程還包括預處理、染色和整理。 聚酯染色應用解決方案頁面概述了這些階段是如何銜接的,以及每個步驟推薦的助劑。 對色牢度的影響 耐洗和耐摩擦牢度是買家在收貨前最仔細檢查的規格之一。 未被清除的表面染料結合鬆散,容易被洗掉,而這正是 AATCC 等標準化測試的耐洗牢度測試方法旨在檢測的內容。 正確執行還原清除步驟可以去除染料,從而改善測試結果,否則染料會導致測試失敗。 常見的品質抱怨:如果紡織廠跳過或未充分進行還原清洗,往往會遇到以下反覆出現的問題:同一批次洗滌時,顏色滲到較淺的衣物上;運輸和儲存過程中,包裝或輔料沾染污漬;與實驗室批准的色樣相比,顏色暗淡或模糊;買方實驗室的色度測試不合格後,貨物被拒收。這些問題幾乎總是由於殘留的分散染料造成的,而不是染料配方本身的缺陷,因此還原清洗應該像其後的染色階段一樣受到重視。 當需要還原清洗時,深色和中等色調較深和中等深度的色調需要更高的染料濃度,這自然會在纖維表面留下更多未固定的染料。 Skycron 分散染料系列涵蓋了深色、中色和鮮豔色的染色和印花應用,將這些染料與適當的還原清除步驟相結合是達到這些較深色調可接受的牢度的標準做法。 高染料濃度配方 任何染料總濃度百分比(% owf)較高的配方,不僅限於深色,都可從還原清洗中受益。 一般而言,紡織廠通常會以以下方式對色深進行分類:色深 典型染料濃度 減薄 清色 低於 1% owf 通常可選,中等用量為 1% 至 3% owf 建議使用深色,含水量高於 3%(owf)。 需要注意的是,這些數字只是一個大致的指導原則,而不是一個固定的規則,因為染料類別、纖維混合物和牢度目標都會改變閾值。 用於精確定制色調的多染料組合也遵循相同的邏輯,因為即使總百分比適中,幾種染料類別的組合也會留下不同數量的表面殘留物。 與纖維素纖維混紡的聚酯棉和聚酯粘膠混紡增加了另一層風險。 未附著在聚酯纖維上的分散染料會沾染纖維素纖維,導致織物出現不必要的色調變化。 減薄清除功能可保護兩種纖維類型之間預期的對比或純色效果。 何時可以省略:染料用量低的淺色調有時不需要完整的還原清洗循環,尤其是在使用高上染率染料和良好控制的染色條件時,簡單的熱水洗滌就足​​夠了。 跳過這一步驟仍然是根據色深和耐光性要求而做出的深思熟慮的決定,而不是為了節省時間而採取的捷徑。 製程與防治 典型配方與參數 標準鹼性還原清洗浴包括還原劑、苛性鈉或純鹼,以及潤濕劑或分散劑。 低 pH 值的無硫酸性清除系統正日益成為一種替代方案。 一般的起始配方如下:參數 典型範圍 還原劑 2 至 4 克/升 鹼(氫氧化鈉或純鹼) 2 至 4 克/升 溫度 70 至 80°C 時間 15 至 20 分鐘 液比 1:8 至 1:15 這些數值會因色調深度、染料類別和纖維混合物的不同配方而有所變化,因此在配方中應已確認。 控制溫度和 pH 值 溫度和 pH 值是影響清洗效率的兩個最主要變數:溫度過低或時間過短:會殘留染料,導致色牢度下降。 溫度過高或鹼性過強:會影響聚酯纖維的表面或手感。 大多數傳統配方的目標是使 pH 值呈現弱鹼性,介於 9 到 11 之間。 酸性無硫系統則在中性至弱酸性範圍內工作,具體取決於所用產品,因此 pH 目標應始終與所選化學成分相匹配,而不是遵循單一的固定規則。 避免過度還原或還原不足。還原不足會導致表面染料殘留,這會導致後續出現色牢度差的問題。 過度還原會使染料從纖維中牢固脫落,導致褪色、暗淡或色澤不均勻。

探索更多 »
C0 與 C6 防水塗層

C0 與 C6 防水整理劑:哪一種比較適合您的紡織品?

目錄 C0 和 C6 背後的化學原理 C6 DWR 是什麼 C0 DWR 主要結構差異 性能比較 防水防油 耐久性和耐洗性 透氣性和手感 全球監管環境 REACH 和歐盟限制 美國州法規 品牌和零售商要求 行業應用案例 戶外和運動服裝 工作服和防護織品 認證材料解決方案C6 表面處理製程有什麼差別? C6 DWR被禁用了嗎? C0 的性能與 C6 一樣好嗎? 我該如何在C0和C6之間做選擇? 今天,如果你向布料供應商詢問防水處理劑,很可能會得到兩個截然不同的答案:C6 或 C0。 兩者都聲稱能保持織物乾爽。 目前只有一款產品面臨來自歐盟、加州和紐約州監管機構以及主要服裝品牌的逐步淘汰壓力。 對於目前採購防水紡織品的買家來說,選擇不再只是性能問題。 這關係到兩年後你的目標市場中哪些化學產品仍有市場。 C0 和 C6 背後的化學原理 什麼是 C6 DWR C6 持久防水 (DWR) 塗層使用短鏈氟碳聚合物,特別是六碳氟化側鏈,來塗覆單一纖維。 這種化學反應將纖維的表面能降低到大約 12 mJ/m²,低於大多數水和油的表面張力。 因此,C6 塗層兼具防水和防油性能,這種組合是很少有不含氟的塗層系統能夠完全匹敵的。 十多年前,C6 化學取代了較老的 C8 氟調聚物表面處理。 C8 會降解成 PFOA,PFOA 是一種以在環境中持久性和生物累積性而聞名的物質。 C6 會降解為全氟己酸 (PFHxA),其環境半衰期較短,生物累積潛力較低。 然而,PFHxA 並非不受監管審查,如下文合規部分所述。 對於採購 C6 產品的買家來說,Skyguard C6-C8 防水劑等配方兼具防水防油性能和良好的耐洗牢度,適用於纖維素和合成纖維,典型用量為 10 至 40 克/公升,且不含 PFOS、PFOA 或 APEO。 什麼是 C0 DWR? C0 指的是不含氟的防水劑化學成分。 C0 塗層不使用氟碳側鏈,而是依靠樹枝狀聚合物、蠟或聚氨酯基聚合物來建構疏水性纖維表面。 這些系統通常能達到 20 至 25 mJ/m² 的表面能,足以有效排斥水,但通常不足以提供強大的拒油性。 由於 C0 塗料不存在 PFAS 相關的合規風險,因此對 C0 塗料的需求正在迅速增長。隨著監管範圍的擴大,此因素的重要性逐年增加。 Skyguard 無氟防水劑系列產品根據所需的耐久性,用量約為 10 至 80 克/公升,不含 APEO,專為對防油性沒有功能性要求的織物而設計,包括大多數外套、家用紡織品和時尚應用。 關鍵結構差異屬性 C6(氟碳化合物) C0(無氟化合物) 表面能約 約 12 mJ/m² 20 至 25 mJ/m² 防水性 優異 良好至優異 防油性 是 有限或無 PFAS 含量 存在(基於 PFHxA) 無 典型固化溫度 150 至 160°C 160 至 180°C 性能比較 防水和防油性 C6塗層在需要防水、防油、防油脂或防有機污漬的場合仍然是標桿,例如接觸機械油的工作服或食品接觸圍裙。 C0 塗層在純粹的防水性方面已經縮小了大部分差距,許多最新的配方在標準化的防水性測試中取得了與 C6 塗層相當的結果。 然而,對於油性著色劑,C0 塗層仍然不夠理想。 耐久性和耐洗性:這兩種化學物質最初應用於織物時都依賴物理吸附,但隨著反覆洗滌和接觸洗滌劑,這種結合會逐漸減弱。 交聯劑透過將 DWR 聚合物鏈相互結合並與纖維表面的反應基團結合,從而延長耐洗性,將鬆散吸附的塗層轉化為化學錨定的塗層。 例如,Sylic交聯劑的用量為防水劑用量的10%至30%,與C6和無氟體系相容,因此當塗層需要經受20次或更多次工業或家庭洗滌循環時,它是一種實用的添加劑。 透氣性和手感 C0 和 C6 整理劑都是在纖維表面塗覆,而不是填充紗線之間的孔隙,因此在正確的應用水平下,透氣性通常得以保持。 兩個因素最常破壞這種平衡:一是整理劑用量過大,會部分堵塞紗線間的孔隙,使織物手感變硬;二是浴液濃度不均勻,會在織物寬度方向上形成局部高添加區。 C0 整理劑有時需要稍高的用量才能達到 C6 的防水效果,因此,用量準確度和浴液均勻性對於保持柔軟透氣的效果尤其重要。 全球監管環境 REACH 和歐盟限制 歐盟根據 REACH 附件 XVII 對紡織品中的 PFAS 進行監管。 歐盟和歐洲經濟區從 2026 年起對 C6 化學降解產物 PFHxA 實施限制,而歐洲化學品管理局目前正在評估涵蓋更廣泛的 PFAS 家族的更廣泛限制。 為歐盟市場採購的買家和品牌商應將 C6 視為一種面臨越來越大監管壓力的化學物質,而不是長期的安全選擇,並應密切關注 ECHA 的 PFAS 監管更新,以了解最新的範圍和時間表。 美國州法規的適用範圍並不限於歐盟。 美國已有兩個州頒布了針對紡織品和服裝的 PFAS 限制:加州 AB 1817 法案禁止生產、分銷和銷售含有故意添加的 PFAS 且總有機氟含量超過 100 ppm 的新紡織品,該禁令自 2025 年 1 月 1 日起生效,並自 2027 年 1 月 199 ppm。 用於應對嚴重潮濕環境的戶外服裝的禁令延期至 2028 年 1 月 1 日。 全部要求均在正式法案文本中列明。 紐約州環境保護法第37-0121條禁止販售新服裝。

探索更多 »

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。

取得專案報價

請告知我們具體要求、國家和應用場景。

回到頁首
邮箱 Whatsapp

聯絡我們,了解紡織助劑和染料的相關資訊

如需更多化學解決方案,請聯絡 Skychem Group。如有任何疑問或需要更多信息,請聯繫我們。
我們將在24小時內回覆。