...

Liên hệ với Skychem Group để biết thêm các giải pháp hóa chất. Nếu bạn có thắc mắc hoặc cần thêm thông tin, vui lòng liên hệ với chúng tôi.
Trả lời trong vòng 24 giờ

Các chất phụ trợ trong in dệt: So sánh chất làm đặc, chất kết dính và chất cố định

In ấn vải dệt không chỉ phụ thuộc vào màu sắc. Chất làm đặc, chất kết dính và chất cố định đều đóng vai trò riêng biệt trong việc quyết định độ sắc nét của bản in, độ lên màu và độ bền khi giặt. Hướng dẫn này sẽ phân tích cách thức hoạt động của từng chất phụ trợ và cách lựa chọn sự kết hợp phù hợp cho quy trình của bạn.

Các chất phụ trợ trong in ấn dệt may là gì?

Vai trò trong quy trình in ấn

Các chất phụ trợ in dệt là các hóa chất chuyên dụng hỗ trợ từng giai đoạn của quá trình in ấn. Bản thân chúng không chứa màu, nhưng chúng điều chỉnh cách thức thuốc nhuộm hoặc chất màu được bôi, liên kết và cố định vào vải.

Trong quy trình sản xuất tiêu chuẩn:

  • chất làm đặc Nó được trộn vào hỗn hợp in để đạt được độ nhớt và độ chảy phù hợp trước khi hỗn hợp in đến lưới in hoặc con lăn.
  • chất kết dính Chất này được thêm vào trong các hệ thống in pigment để tạo độ bám dính giữa các hạt pigment và bề mặt sợi.
  • nhìn chằm chằm Hoặc bước cố định được thực hiện sau bước in để khóa thuốc nhuộm vào sợi vải và thiết lập độ bền màu cuối cùng.

Mỗi thành phần phụ trợ thực hiện một chức năng cụ thể ở một giai đoạn cụ thể. Việc lựa chọn sai ở bất kỳ khâu nào cũng có thể ảnh hưởng đến toàn bộ lô hàng, bất kể các thành phần khác được lựa chọn tốt đến đâu. Đối với các nhà quản lý sản xuất và đội ngũ thu mua, việc lựa chọn thành phần phụ trợ quyết định trực tiếp liệu sản phẩm đầu ra có đáp ứng được yêu cầu của người mua hay cần phải làm lại tốn kém.

Phụ trợ in dệt

Chất làm đặc

Chất làm đặc hoạt động như thế nào trong mực in?

Chất làm đặc kiểm soát độ nhớt và đặc tính lưu biến của mực in để mực có thể truyền đều qua lưới in hoặc con lăn mà không bị lem, lan rộng hoặc khô không đều trên bề mặt vải. Nó tạo thành một ma trận có cấu trúc giúp giữ thuốc nhuộm hoặc sắc tố lơ lửng và giải phóng chúng dưới áp lực cơ học khi tiếp xúc với chất nền.

Sau quá trình in và cố định, chất làm đặc phải được giặt sạch hoàn toàn trong quá trình xử lý sau in. Chất làm đặc còn sót lại trên vải thành phẩm sẽ làm giảm độ sáng màu, làm cứng vải và gây ra sự khác biệt về sắc độ giữa các lần sản xuất lặp lại.

Chất làm đặc tự nhiên so với chất làm đặc tổng hợp

Natri alginat là lựa chọn tự nhiên được sử dụng rộng rãi nhất cho in ấn bằng thuốc nhuộm phản ứng, mang lại khả năng tương thích thuốc nhuộm đáng tin cậy, độ nét đường viền sắc sảo và khả năng rửa sạch sau khi cố định. Nhược điểm của nó là giá cả biến động và độ nhớt khác nhau giữa các lô sản phẩm, đòi hỏi phải quản lý hỗn hợp cẩn thận. Các chất làm đặc acrylic tổng hợp khắc phục được cả hai hạn chế này với độ nhớt ổn định, yêu cầu liều lượng thấp hơn và khả năng chịu đựng chất điện giải tốt hơn.

Chất làm đặc phản ứng Sylic PR4200 có thể được sử dụng riêng lẻ hoặc pha trộn với natri alginat tùy thuộc vào yêu cầu quy trình và mục tiêu chi phí. Đối với hệ thống thuốc nhuộm sắc tố và thuốc nhuộm phân tán, natri alginat thường không phù hợp và các chất làm đặc tổng hợp được sản xuất chuyên dụng cho các loại thuốc nhuộm này là lựa chọn tiêu chuẩn trong ngành.

Lựa chọn chất làm đặc theo kiểu in

Chất làm đặc phù hợp phụ thuộc vào hệ thống thuốc nhuộm, loại vải và phương pháp in ấn đang sử dụng:

Hệ thống nhuộm vải Loại chất làm đặc được khuyến nghị Ví dụ
Phản ứng Vải contton Acrylic tổng hợp hoặc natri alginat Sylic PR4200
Phân tán Polyester, sợi tổng hợp Chất làm đặc phân tán tổng hợp Sylic PR4213
Thuốc màu Tất cả các loại vải Chất làm đặc sắc tố tổng hợp Sylic PR4220A / Sylic PR4223

Ngoài hệ thống thuốc nhuộm, phương pháp in cũng ảnh hưởng đến việc lựa chọn chất làm đặc. In dệt kỹ thuật số yêu cầu công thức xử lý sơ bộ có độ nhớt thấp thay vì chất làm đặc dạng bột nhão thông thường. In lụa phẳng và in lụa quay đều tạo ra các điều kiện cắt khác nhau lên bột nhão, điều này ảnh hưởng đến hiệu quả của chất làm đặc dưới tốc độ và áp suất sản xuất.

Các sự cố và cách khắc phục thường gặp khi sử dụng ứng dụng

Hầu hết các vấn đề liên quan đến chất làm đặc trong sản xuất đều có thể bắt nguồn từ một số ít nguyên nhân chính:

  • Hiện tượng lem mực ở mép in Thông thường, điều này cho thấy độ nhớt của hỗn hợp quá thấp, do sử dụng chất làm đặc không đúng liều lượng hoặc do chất làm đặc không tương thích với hàm lượng chất điện giải trong hỗn hợp phản ứng. Việc tăng nồng độ chất làm đặc và xác nhận khả năng chịu đựng chất điện giải với nhà cung cấp thường giải quyết được vấn đề này.
  • Màn hình bị tắc Trong in lụa phẳng hoặc in lụa quay, hiện tượng này thường xảy ra do chất làm đặc khô quá nhanh trên bề mặt lưới. Việc lựa chọn công thức có khả năng giữ ẩm tốt hơn và giảm tốc độ in trong các lần in kéo dài sẽ giúp giảm thời gian ngừng hoạt động.
  • Màu sắc không đồng nhất giữa các lần chạy thử. Vấn đề thường bắt nguồn từ khâu chuẩn bị hỗn hợp hơn là chất làm đặc. Việc chuẩn hóa tỷ lệ pha trộn, kiểm soát chất lượng nước và ghi lại độ pH của hỗn hợp ở mỗi bước chuẩn bị sẽ góp phần đáng kể vào việc ổn định sản lượng.
  • Sự rửa trôi kém Sau khi cố định, chất làm đặc sẽ để lại cặn trên vải thành phẩm. Điều này thường xảy ra hơn với các chất làm đặc tự nhiên ở nồng độ cao và có thể được khắc phục bằng cách điều chỉnh nhiệt độ giặt, tỷ lệ dung dịch giặt hoặc liều lượng chất làm đặc trong hỗn hợp.

Chất kết dính

Chất kết dính giúp giữ màu nhuộm trên vải như thế nào?

In kỹ thuật in pigment khác với in phản ứng hoặc in phân tán ở một điểm cơ bản: hạt pigment không có ái lực hóa học với sợi vải. Nó nằm trên bề mặt và hoàn toàn dựa vào chất kết dính để giữ cố định.

Chất kết dính là một nhũ tương polyme, khi được xử lý nhiệt (thường từ 140 đến 160°C), sẽ tạo thành một lớp màng dẻo bao quanh các hạt sắc tố và liên kết chúng với chất nền vải. Độ bền và độ dẻo của lớp màng đó quyết định độ bền màu khi giặt, độ bền màu khi cọ xát và cảm giác khi chạm vào vải thành phẩm.

Các loại chất kết dính: Acrylic, Polyurethane và các loại khác

Chất kết dính acrylic là loại được sử dụng rộng rãi nhất trong in ấn bằng mực pigment. Chúng mang lại phạm vi hoạt động rộng, khả năng lên màu tốt, độ bền cao và tương thích với hầu hết các hệ thống mực in. Công thức pha chế đa dạng, từ loại mềm mại phù hợp với quần áo đến loại cứng hơn, bền hơn được thiết kế cho túi xách và hàng dệt gia dụng.

Chất kết dính polyurethane mang lại độ đàn hồi và khả năng chống mài mòn vượt trội, khiến chúng trở thành lựa chọn tốt hơn cho các loại vải co giãn và quần áo bảo hộ lao động, nơi độ bền cơ học được ưu tiên hơn độ mềm mại. Các biến thể polyurethane tự liên kết chéo giúp cải thiện độ bền màu khi giặt mà không cần thêm chất liên kết chéo riêng biệt, giúp đơn giản hóa công thức pha chế dạng hồ.

Có nhiều loại chất kết dính chuyên dụng cho các ứng dụng cụ thể, bao gồm in chuyển nhiệt, in kỹ thuật số trực tiếp lên vải và in nhung. Trong mỗi trường hợp, việc lựa chọn phụ thuộc vào chất nền, phương pháp in và yêu cầu về hiệu suất sử dụng cuối cùng.

Đối với vải cotton và vải pha cotton-polyester, Sylic PR4100 mang lại màu sắc tươi sáng, cảm giác mềm mại, độ bền màu cao khi giặt và chống mài mòn, bao gồm cả việc đáp ứng các yêu cầu xử lý vải trẻ em. Sylic PR4102A nhắm đến vải cotton nguyên chất và rayon với hiệu ứng in phản ứng mô phỏng, ưu tiên cảm giác mềm mại và độ bền màu ổn định ở liều lượng thấp hơn.

Cảm giác mềm mại so với độ bền cao

Việc lựa chọn chất kết dính hầu như luôn liên quan đến sự đánh đổi giữa cảm giác khi chạm vào và độ bền cơ học. Màng chất kết dính mềm hơn sẽ tạo cảm giác thoải mái hơn khi tiếp xúc với da nhưng thường kém bền hơn khi giặt, trong khi công thức có độ bền cao có thể làm cứng vải theo những cách không thể chấp nhận được trong hầu hết các thị trường may mặc. Các phương pháp tiêu chuẩn để giải quyết vấn đề này là pha trộn chất kết dính mềm với một lượng chất liên kết ngang được kiểm soát, lựa chọn chất kết dính tự liên kết ngang phù hợp với trọng lượng vải, hoặc điều chỉnh nhiệt độ và thời gian xử lý để tinh chỉnh cấu trúc màng cuối cùng. Đối với quần áo cao cấp và quần áo trẻ em, độ mềm mại là yêu cầu hàng đầu. Đối với quần áo bảo hộ lao động, túi xách hoặc hàng dệt công nghiệp, độ bền được ưu tiên.

Thợ sửa chữa

Dung dịch cố định hình ảnh cho in phản ứng, in phân tán và in sắc tố.

Quá trình cố định màu là bước quyết định tỷ lệ thuốc nhuộm được sử dụng sẽ liên kết vĩnh viễn với sợi vải thay vì bị rửa trôi trong quá trình xử lý sau đó. Tối ưu hóa quá trình này sẽ cải thiện ba kết quả cùng một lúc: độ lên màu cao hơn, độ bền màu tốt hơn và lượng thuốc nhuộm trong nước thải thấp hơn. Cơ chế này khác nhau đáng kể giữa ba hệ thống in chính:

Kỹ thuật in phản ứng trên vải cotton và lanh dựa trên quá trình hấp hoặc xử lý bằng dung dịch kiềm, thường là natri cacbonat hoặc natri hydroxit. Chính các điều kiện của quá trình này thúc đẩy sự hình thành liên kết cộng hóa trị giữa thuốc nhuộm và sợi vải. Đôi khi, các chất phụ trợ cố định được thêm vào dung dịch xử lý sau in để cải thiện hiệu quả cố định màu đối với các gam màu đậm hoặc khi yêu cầu độ bền màu cao khi giặt.

Phương pháp in phân tán trên polyester đạt được sự cố định bằng cách xử lý nhiệt khô ở nhiệt độ 180 đến 210°C, giúp thuốc nhuộm thấm sâu vào sợi vải và giữ chặt vị trí. Có thể thêm các chất cố định hóa học vào hỗn hợp in để cải thiện khả năng chống lem màu và độ bền màu, đặc biệt là trên các loại vải nhạy cảm với nhiệt.

In kỹ thuật in pigment, không có phản ứng hóa học giữa thuốc nhuộm và sợi vải. Quá trình cố định màu là việc xử lý nhiệt lớp màng chất kết dính. Chất liên kết ngang được thêm vào công thức bột nhão giúp tăng cường độ bền của màng đã xử lý và kéo dài độ bền giặt. Các chất cố định màu cation cũng được sử dụng như các phương pháp xử lý sau trong một số hệ thống nhuộm để cải thiện độ bền ướt, đặc biệt đối với các loại vải dành cho thị trường có yêu cầu khắt khe về độ bền ma sát.

Tiêu chuẩn về độ bền màu khi giặt và độ bền màu khi cọ xát

Các yêu cầu về độ bền màu trong hợp đồng dệt may thương mại thường được xác định bởi bộ tiêu chuẩn thử nghiệm ISO 105. Hai tiêu chuẩn được nhắc đến thường xuyên nhất trong các thông số kỹ thuật của người mua là:

  • ISO 105-C06 để kiểm tra độ bền màu khi giặt nhanh
  • ISO 105-X12 để kiểm tra độ bền màu khi cọ xát khô và ướt.

Thang điểm xám được đánh giá từ 1 (rất kém) đến 5 (xuất sắc). Hầu hết người mua hàng may mặc yêu cầu tối thiểu cấp độ 3 đến 4 về độ bền giặt và cấp độ 3 về độ bền ma sát khi ướt. Vải hiệu năng cao và quần áo bảo hộ lao động thường yêu cầu cấp độ 4 trở lên ở tất cả các hạng mục.

Các yếu tố cần xem xét khi tuân thủ quy định Eco và ZDHC

Tuân thủ các tiêu chuẩn bền vững ngày càng trở thành điều kiện bắt buộc khi lựa chọn nhà cung cấp chứ không phải là tùy chọn. Danh sách các chất bị hạn chế trong sản xuất của ZDHC (MRSL) định nghĩa các hóa chất bị cấm trong sản xuất dệt may và được các thương hiệu toàn cầu lớn tham khảo như một phần yêu cầu đánh giá nhà cung cấp của họ. Các chất cố định và chất phụ trợ cần được kiểm tra dựa trên danh sách ZDHC MRSL để xác nhận chúng không chứa các chất bị hạn chế, bao gồm các hợp chất giải phóng formaldehyde, các thành phần gốc kim loại nặng hoặc các amin thơm bị hạn chế.

Chứng nhận OEKO-TEX STANDARD 100 cung cấp thêm sự xác minh của bên thứ ba cho các thương hiệu kinh doanh trong các lĩnh vực nhạy cảm như quần áo trẻ em, chăn ga gối đệm và quần áo tiếp xúc trực tiếp với da. Các chất phụ gia có hàm lượng formaldehyde thấp và không chứa formaldehyde hiện là tiêu chuẩn trong các chuỗi cung ứng tuân thủ tiêu chuẩn này.

Chất làm đặc so với chất kết dính so với chất cố định

Chức năng, giai đoạn ứng dụng và khả năng tương thích

Ba loại thiết bị phụ trợ này hoạt động ở các giai đoạn sản xuất khác nhau và phục vụ các chức năng khác nhau về cơ bản:

Phụ trợ Chức năng chính Giai đoạn nộp đơn Hệ thống nhuộm Chỉ số hiệu suất chính
Chất làm đặc Kiểm soát độ nhớt và tính lưu biến của hỗn hợp sệt. Chuẩn bị hồ in Phản ứng, phân tán, sắc tố Độ ổn định của bột giấy, độ sắc nét của đường viền, khả năng rửa sạch tuyệt vời.
Người buộc Giúp liên kết chất tạo màu với bề mặt vải. Trộn vào bột in màu. Thuốc màu Độ bền màu khi giặt, cảm giác khi chạm vào, độ bền của màng phim
Người cố định Tối đa hóa sự liên kết giữa thuốc nhuộm và sợi vải Xử lý sau in bằng hơi nước, sấy khô hoặc các phương pháp xử lý khác. Phản ứng, phân tán, sắc tố Độ bền màu khi giặt, độ bền màu khi cọ xát ướt

Lựa chọn sự kết hợp phù hợp

Các chất phụ trợ cần thiết phụ thuộc vào hệ thống in bạn đang sử dụng. Trong in mực pigment, cả ba loại chất này hoạt động cùng nhau: chất làm đặc kiểm soát lượng mực, chất kết dính tạo độ bám dính, và quá trình đóng rắn hoàn thiện màng phim. Trong in mực reactive, chất làm đặc chi phối lượng mực và quá trình cố định dựa vào hơi nước và hóa chất kiềm, chỉ thêm chất cố định khi cần độ bền màu cao. Trong in mực disperse, chất làm đặc là biến số quan trọng và quá trình cố định hoàn toàn dựa vào nhiệt.

Một lỗi thường gặp là lựa chọn ba chất phụ trợ này một cách độc lập với nhau. Việc kiểm tra tính tương thích giữa chất làm đặc và chất kết dính, cũng như giữa toàn bộ hệ thống hồ dán và loại thuốc nhuộm, luôn phải được thực hiện trước khi tiến hành sản xuất hàng loạt.

Khả năng tương thích phụ trợ với thuốc nhuộm dệt

Tính chất ion là một vấn đề thực tiễn cần quan tâm trong công thức. Hầu hết các chất làm đặc và chất kết dính tổng hợp được sử dụng trong thương mại đều là anionic, do đó chúng tương thích với các thuốc nhuộm anionic phản ứng, phân tán và axit. Thuốc nhuộm cationic được sử dụng trên sợi acrylic yêu cầu các chất phụ trợ tương thích với cationic hoặc không ion. Việc đưa chất cố định cationic vào hệ thống bột nhão anionic mà không kiểm tra tính tương thích trước đó có thể gây đông tụ và làm mất ổn định bột nhão.

Luôn yêu cầu dữ liệu về đặc tính ion và thông tin tương thích đầy đủ cho từng chất phụ trợ trước khi pha chế hệ thống mực in mới. Đây là tài liệu tiêu chuẩn mà bất kỳ nhà cung cấp uy tín nào cũng phải cung cấp được.

Tập đoàn Skychem hỗ trợ hoạt động in ấn như thế nào?

Dòng sản phẩm phụ trợ in ấn Sylic® của Skychem đáp ứng các yêu cầu cốt lõi trên tất cả các hệ thống thuốc nhuộm và loại vải chính, với chất làm đặc được thiết kế riêng cho in phản ứng, in phân tán và in sắc tố, cùng các tùy chọn chất kết dính cho các trường hợp in sắc tố phổ biến nhất trên vải cotton, hỗn hợp cotton-polyester và rayon.

Phòng thí nghiệm nội bộ hỗ trợ việc đối chiếu mẫu và phát triển công thức, và các kỹ thuật viên giàu kinh nghiệm cung cấp hỗ trợ tại chỗ ở các thị trường toàn cầu trọng điểm mỗi năm. Đơn hàng được vận chuyển trong vòng 20 ngày kể từ khi xác nhận, với đầy đủ các thủ tục xuất khẩu và tuân thủ được xử lý bởi một nhóm có hơn hai thập kỷ kinh nghiệm thương mại quốc tế. Hồ sơ chứng nhận và tuân thủ có sẵn tại skychemi.com/certificates.
Công ty Tập đoàn Skychem

Kết luận

Chất làm đặc, chất kết dính và chất cố định đều đóng vai trò riêng biệt và không thể thay thế cho nhau trong in ấn dệt may. Việc lựa chọn chất phụ trợ phù hợp với hệ thống thuốc nhuộm, loại vải và yêu cầu sử dụng cuối cùng sẽ trực tiếp cải thiện chất lượng in, độ bền màu và hiệu quả sản xuất. Hiểu rõ chức năng của từng chất và cách chúng tương tác với nhau là bước khởi đầu của quá trình lựa chọn.

Câu Hỏi Thường Gặp

Các chất phụ trợ in dệt có tương thích với in kỹ thuật số không?

Không phải tất cả các chất phụ trợ thông thường đều có thể áp dụng trực tiếp vào các ứng dụng kỹ thuật số. Trong in ấn dệt kỹ thuật số dựa trên công nghệ phun mực, chất làm đặc được sử dụng trong quá trình xử lý sơ bộ để kiểm soát sự lan rộng của mực chứ không phải trong hỗn hợp in. Chất kết dính cho in kỹ thuật số trực tiếp lên vải bằng mực pigment được pha chế đặc biệt để có độ nhớt thấp và tương thích với đầu in. Luôn luôn xác nhận với nhà cung cấp xem sản phẩm có được chỉ định cho các ứng dụng kỹ thuật số hay không trước khi sử dụng trong sản xuất.

Làm thế nào để chọn chất làm đặc phù hợp cho in ấn phản ứng?

Natri alginat là một chất nền vững chắc cho kỹ thuật in phản ứng tiêu chuẩn trên vải cotton, nhưng các chất làm đặc acrylic tổng hợp mang lại sự nhất quán tốt hơn giữa các lô sản phẩm, liều lượng thấp hơn và khả năng chịu đựng điện giải tốt hơn.

Các nhà cung cấp phụ trợ dệt may cần có những chứng nhận nào?

Ít nhất, hãy tìm kiếm những điều sau:

  • Tài liệu chứng nhận tuân thủ ZDHC MRSL xác nhận không có chất cấm nào hiện diện
  • Chứng nhận OEKO-TEX STANDARD 100 Dành cho các chất phụ trợ được sử dụng trong các loại sản phẩm nhạy cảm.
  • Chứng nhận ISO 9001 như bằng chứng về tính nhất quán trong sản xuất và kiểm soát quy trình

Đối với người mua hàng cung cấp vào thị trường EU, việc tuân thủ các quy định REACH cũng là một yêu cầu cơ bản.


Các bài đọc thêm:

  1. Chức năng và các loại hóa chất phụ trợ trong ngành dệt may
  2. Hóa chất dệt may - Kiến thức cơ bản
  3. Làm thế nào để lựa chọn hóa chất dệt may tuân thủ ZDHC?

Sandy

Với nhiều năm kinh nghiệm trong lĩnh vực thuốc nhuộm hóa học và phụ gia dệt may, tôi luôn tận tâm chia sẻ những hiểu biết sâu sắc về công nghệ mới nhất, những đổi mới bền vững và xu hướng thị trường.

Bài viết gần đây

2. Giặt ở nhiệt độ thấp giúp nước giặt trong hơn và ít gây vết bẩn trên các mảnh vải cotton trắng liền kề.

Hướng dẫn giặt tẩy thuốc nhuộm hoạt tính bằng xà phòng: Độ bền màu tốt hơn, ít bị ố ngược.

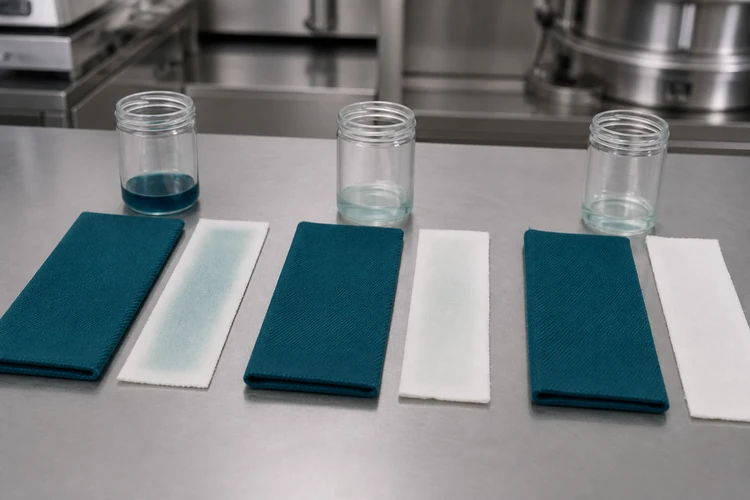
Mục lục Thuốc nhuộm phản ứng là gì? Vai trò của xà phòng trong giai đoạn giặt tẩy Tại sao cần loại bỏ thuốc nhuộm không cố định và bị thủy phân Xà phòng ảnh hưởng đến độ bền màu như thế nào Loại bỏ thuốc nhuộm bị thủy phân khỏi bề mặt sợi Mối liên hệ giữa xà phòng và độ bền màu Nguyên nhân gây ra hiện tượng ố ngược? Các nguyên nhân phổ biến gây ố màu ngược trên vải và hỗn hợp vải có nguy cơ cao nhất Các thông số quy trình chính để giặt tẩy hiệu quả Nhiệt độ và thời gian Tỷ lệ dung dịch Độ cứng của nước và chất tạo phức Lựa chọn chất giặt tẩy phù hợp Chất giặt tẩy anion và không ion Lựa chọn chất giặt tẩy phù hợp với sợi vải và độ đậm màu Lựa chọn chất giặt tẩy ở nhiệt độ thấp: Sylic D2705 Lợi ích chính Ứng dụng được khuyến nghị So sánh hiệu suất Các phương pháp giặt tẩy Trình tự giặt lạnh và giặt nóng Giặt một bước so với giặt nhiều bước Vai trò của chất cố định màu Sau khi giặt tẩy Các thực hành tốt nhất để có kết quả độ bền màu nhất quán Câu hỏi thường gặp Giặt tẩy thuốc nhuộm hoạt tính nên mất bao lâu? Hiện tượng ố màu ngược có thể khắc phục được sau khi đã xảy ra không? Nước cứng có ảnh hưởng đến hiệu quả tạo bọt xà phòng không? Sau khi giặt bằng xà phòng, liệu có luôn cần dùng thêm chất cố định màu riêng biệt không? Giặt bằng xà phòng đối với thuốc nhuộm hoạt tính thường được coi là một bước nhanh chóng ở cuối chu trình nhuộm, nhưng nó có ảnh hưởng trực tiếp đến độ bền màu khi giặt và hiện tượng ố màu ngược. Việc lựa chọn đúng nhiệt độ, thời gian và nhân công sẽ giúp tránh được những sản phẩm lỗi và đơn đặt hàng lặp lại tốn kém, làm giảm lợi nhuận. Vai trò của xà phòng trong quá trình giặt tẩy thuốc nhuộm hoạt tính là gì? Xà phòng được sử dụng sau khi thuốc nhuộm hoạt tính đã liên kết với sợi vải trong điều kiện kiềm. Vải được giặt ở nhiệt độ gần nhiệt độ sôi với chất tẩy rửa hoặc chất tạo bọt chuyên dụng để loại bỏ mọi thứ không tạo liên kết bền vững với sợi vải. Bỏ qua hoặc rút ngắn bước này sẽ khiến quá trình giặt tẩy không hoàn toàn, và vải sẽ tiềm ẩn nguy cơ không bền màu mà chỉ được phát hiện khi kiểm tra sau này hoặc tệ hơn là sau khi sản phẩm đến tay khách hàng. Tại sao thuốc nhuộm chưa cố định và bị thủy phân phải được loại bỏ? Một phần thuốc nhuộm hoạt tính luôn bị thủy phân trong dung dịch nhuộm thay vì phản ứng với sợi vải. Thuốc nhuộm bị thủy phân bám lỏng lẻo trên bề mặt vải, chỉ được giữ bởi lực hút vật lý yếu chứ không phải liên kết cộng hóa trị. Nếu để nguyên tại chỗ, nó sẽ bị lem trong quá trình cầm nắm, phai màu khi giặt và bám vào các loại vải sáng màu hơn trong cùng một mẻ giặt. Rửa bằng xà phòng là bước được thiết kế đặc biệt để loại bỏ cặn bẩn này trước khi nó gây ra vấn đề về độ bền màu. Ảnh hưởng của việc sử dụng xà phòng lên độ bền màu khi giặt: Chất lượng của việc sử dụng xà phòng quyết định phần lớn những gì thể hiện rõ trong các thử nghiệm độ bền màu sau này. Một lô hàng trông có vẻ đúng màu trên bảng màu vẫn có thể không bền màu khi giặt hoặc cọ xát nếu bước này bị vội vàng. Loại bỏ thuốc nhuộm bị thủy phân khỏi bề mặt sợi vải: Việc sử dụng xà phòng hiệu quả giúp giữ cho thuốc nhuộm đã bị phân hủy lơ lửng trong nước giặt thay vì lắng đọng trở lại trên vải. Mức độ hòa tan hoàn toàn phụ thuộc vào sự khuấy trộn, tỷ lệ dung dịch và khả năng phân tán của chất tẩy rửa hoặc chất tạo xà phòng được sử dụng. Mối liên hệ giữa việc giặt tẩy và độ bền màu: Độ bền màu khi giặt và chà xát, thường được đánh giá bằng các phương pháp thử nghiệm độ bền màu của AATCC, chủ yếu phản ánh lượng thuốc nhuộm chưa bám dính còn lại sau khi giặt. Một loại vải có thể vượt qua bài kiểm tra màu sắc ban đầu trong phòng thí nghiệm nhưng vẫn không đạt yêu cầu trong bài kiểm tra độ bền màu trên lô hàng lớn nếu quá trình giặt tẩy diễn ra quá ngắn hoặc ở nhiệt độ quá thấp. Nguyên nhân nào gây ra hiện tượng ố vàng mặt sau? Nguyên nhân phổ biến gây ố màu ngược: Hiện tượng ố màu ngược xảy ra khi thuốc nhuộm đã bị giặt sạch khỏi vải nhuộm lại bám vào các vùng vải chưa nhuộm hoặc có màu nhạt hơn trong cùng một mẻ giặt. Các nguyên nhân phổ biến nhất bao gồm: Bể giặt quá tải, chứa lượng thuốc nhuộm đã thủy phân nhiều hơn khả năng chứa của dung dịch; Xả không đủ giữa các bước giặt và hoàn thiện; Chất tẩy rửa có khả năng phân tán yếu, khiến các hạt thuốc nhuộm tự do lắng đọng trở lại trên vải; Lưu thông dung dịch không đều, tạo ra các vùng cục bộ có nồng độ thuốc nhuộm cao. Các loại vải và hỗn hợp có nguy cơ cao nhất: Các màu đậm và tối tạo ra lượng thuốc nhuộm đã thủy phân cao nhất và là nguồn gốc thường gặp nhất của hiện tượng ố ngược. Các loại vải pha trộn, và bất kỳ loại vải nào có lẫn các thành phần đã nhuộm và chưa nhuộm, đều đặc biệt dễ bị ảnh hưởng, vì thuốc nhuộm bám lại sẽ dễ nhìn thấy hơn trên phần vải sáng màu. Các thông số quy trình quan trọng để giặt tẩy hiệu quả: Hầu hết các nguyên nhân gây ra độ bền màu kém và hiện tượng ố màu ngược đều bắt nguồn từ việc kiểm soát ba thông số này chặt chẽ đến mức nào. Nhiệt độ và thời gian: Giặt bằng xà phòng thường được thực hiện ở nhiệt độ sôi hoặc gần sôi trong khoảng năm đến mười lăm phút, mặc dù sự kết hợp lý tưởng phụ thuộc vào độ đậm nhạt của màu sắc và cấu trúc vải. Nếu nước quá nguội sẽ làm chậm quá trình loại bỏ thuốc nhuộm, còn nếu rút ngắn thời gian ngâm thì thuốc nhuộm vẫn còn sót lại sau khi ngâm ở nhiệt độ thích hợp. Độ đậm màu Nhiệt độ giặt Thời gian giặt thông thường Màu nhạt đến trung bình 90 đến 95°C 5 đến 8 phút Màu đậm và tối Gần sôi (98 đến 100°C) 10 đến 15 phút Màu ngọc lam và các màu khó giặt Gần sôi, giặt nhiều lần 15 phút trở lên mỗi lần giặt Khoảng nhiệt độ gần sôi này áp dụng cho các chất tẩy rửa thông thường. Các chất tẩy rửa ở nhiệt độ thấp được pha chế để hoạt động hiệu quả ở nhiệt độ từ 60 đến 80°C, giúp giảm tiêu thụ năng lượng mà vẫn đảm bảo độ bền màu (xem phần Sylic D2705 bên dưới).  Tỷ lệ dung môi: Tỷ lệ dung môi càng thấp thì nồng độ thuốc nhuộm bị thủy phân càng cao trong một lượng nước nhỏ hơn, điều này làm tăng nguy cơ thuốc nhuộm bám trở lại trước khi được rửa sạch. Các nhà máy sử dụng máy phun hoặc máy tràn với tỷ lệ dung dịch thấp hơn nên bù lại bằng cách sử dụng chất phân tán mạnh hơn hoặc thêm chu kỳ rửa. Độ cứng của nước và các chất tạo phức: Canxi, magiê và sắt trong nguồn nước có thể cản trở hoạt động của chất tẩy rửa và gây ra hiện tượng mờ hoặc không đều màu. Chất tạo phức, chẳng hạn như Sylic P1501B, một chất phân tán tạo phức anion có độ pH từ 2.5 đến 4.0 trong dung dịch 1%, sẽ liên kết các ion này trước khi quá trình tạo xà phòng bắt đầu và cho phép chất tạo xà phòng hoạt động như mong muốn. Lựa chọn chất tẩy rửa phù hợp: Chất tẩy rửa anion và không ion. Chất tẩy rửa anion được sử dụng rộng rãi nhờ khả năng phân tán mạnh, trong khi các loại không ion hoạt động tốt hơn trong nước cứng và ở nhiệt độ thấp hơn. Cả hai loại đều có sẵn trong dòng sản phẩm phụ trợ nhuộm được pha chế để đảm bảo độ ổn định trong dung dịch kiềm và khả năng tạo bọt thấp trong máy nhuộm phun. Lựa chọn chất tẩy rửa phù hợp với chất liệu sợi và độ đậm màu. Bông và các loại sợi xenluloza khác thường phản ứng tốt với các chất tẩy rửa anion. Các hỗn hợp có chứa sợi tổng hợp có thể cần đến lựa chọn không ion để tránh làm ố thành phần tổng hợp nhạy cảm hơn. Những gam màu đậm hơn thường được gọi là

Khám phá thêm »

Phương pháp khử màu trong nhuộm polyester: Hướng dẫn đầy đủ

Mục lục Khử cặn là gì? Định nghĩa và Mục đích Vai trò trong Nhuộm Phân tán Tác động đến Độ bền màu Các Khiếu nại Chất lượng Thường gặp Khi nào cần Tẩy Màu tối và trung bình Công thức có nồng độ thuốc nhuộm cao Pha trộn với Sợi xenluloza Khi nào có thể bỏ qua Quy trình và Kiểm soát Công thức và Thông số điển hình Kiểm soát Nhiệt độ và pH Tránh tẩy quá mức hoặc tẩy chưa đủ Xả và Trung hòa Lựa chọn Chất khử phù hợp Natri hydrosunfit Chất khử không chứa lưu huỳnh Các lựa chọn nhiệt độ thấp và bền vững Thuốc nhuộm có độ bền giặt cao để giảm khối lượng tẩy Khắc phục sự cố Các vấn đề thường gặp Độ bền giặt kém sau khi tẩy Thay đổi màu sắc hoặc xỉn màu Kết luận Câu hỏi thường gặp Điều gì xảy ra nếu bạn bỏ qua bước này? Phương pháp làm sạch giảm mụn so với phương pháp rửa mặt thông thường? Có thể thực hiện ở nhiệt độ thấp không? Chất tẩy rửa hydrosulfite so với chất tẩy rửa không chứa lưu huỳnh? Một lô hàng trông hoàn hảo trên máy vẫn có thể không đạt yêu cầu về độ bền màu khi giặt vài ngày sau đó. Thông thường, nguyên nhân là do thuốc nhuộm phân tán chưa được cố định còn sót lại trên bề mặt sợi, và cách khắc phục là sử dụng phương pháp làm sạch bằng khử. Hướng dẫn này đề cập đến thời điểm cần thực hiện bước này, cơ chế hóa học đằng sau nó và cách duy trì kết quả nhất quán từ thí nghiệm nhúng mẫu trong phòng thí nghiệm đến sản xuất hàng loạt. Thanh lý giảm giá là gì? Định nghĩa và Mục đích: Xử lý làm sạch bằng phương pháp khử là một quy trình xử lý sau nhuộm nhằm loại bỏ thuốc nhuộm phân tán chưa thấm hoặc bám vào sợi polyester. Trong quá trình nhuộm ở nhiệt độ cao, một số phân tử thuốc nhuộm vẫn bám trên bề mặt sợi thay vì khuếch tán vào cấu trúc polymer. Nếu không được xử lý, thuốc nhuộm còn sót lại này sẽ bị lem và phai màu trong quá trình giặt, làm giảm độ bền màu tổng thể. Dung dịch tẩy khử sẽ phân hủy và loại bỏ thuốc nhuộm trên bề mặt, chỉ giữ lại thuốc nhuộm đã bám chắc vào bên trong sợi vải. Vai trò trong quá trình nhuộm phân tán: Việc làm sạch diễn ra vào cuối chu trình nhuộm phân tán, sau giai đoạn nhuộm chính và trước khi xả cuối cùng. Đây là một phần của quy trình nhuộm polyester tổng thể, bao gồm cả các công đoạn tiền xử lý, nhuộm và hoàn thiện. Trang giải pháp ứng dụng nhuộm polyester mô tả cách các giai đoạn này kết nối với nhau, cùng với các chất phụ trợ được khuyến nghị cho mỗi bước. Ảnh hưởng đến độ bền màu: Độ bền khi giặt và chà xát là một trong những thông số kỹ thuật mà người mua kiểm tra kỹ lưỡng nhất trước khi chấp nhận lô hàng. Thuốc nhuộm bề mặt chưa được loại bỏ sẽ liên kết lỏng lẻo và dễ dàng bị giặt trôi, đây chính xác là điều mà các bài kiểm tra tiêu chuẩn như phương pháp kiểm tra độ bền màu khi giặt của AATCC được thiết kế để phát hiện. Bước làm sạch bằng phương pháp khử được thực hiện đúng cách sẽ cải thiện kết quả bằng cách loại bỏ chất nhuộm, nếu không sẽ dẫn đến kết quả thử nghiệm không đạt. Các khiếu nại thường gặp về chất lượng: Các nhà máy bỏ qua hoặc thực hiện công đoạn khử màu không đầy đủ thường gặp phải các vấn đề lặp đi lặp lại: Màu bị lem sang quần áo sáng màu hơn trong cùng một lần giặt; Vết bẩn trên bao bì hoặc phụ kiện trong quá trình vận chuyển và bảo quản; Màu sắc xỉn hoặc mờ so với mẫu thử nghiệm được phê duyệt; Lô hàng bị từ chối sau khi không đạt yêu cầu kiểm tra độ bền màu tại phòng thí nghiệm của người mua. Những vấn đề này hầu như luôn bắt nguồn từ thuốc nhuộm phân tán còn sót lại chứ không phải do lỗi trong công thức thuốc nhuộm, đó là lý do tại sao công đoạn khử màu cần được chú trọng như giai đoạn nhuộm tiếp theo. Khi cần làm sạch bằng cách giảm lượng thuốc nhuộm: Đối với các gam màu tối và trung bình, các gam màu tối và trung bình cần nồng độ thuốc nhuộm cao hơn, điều này đương nhiên sẽ để lại nhiều thuốc nhuộm chưa bám trên bề mặt sợi vải. Dòng thuốc nhuộm phân tán Skycron bao gồm cả ứng dụng nhuộm và in ấn trên các sắc độ tối, trung bình và rực rỡ, và việc kết hợp các loại thuốc nhuộm này với bước làm sạch khử thích hợp là quy trình tiêu chuẩn để đạt được độ bền màu chấp nhận được ở các độ đậm màu cao hơn này. Công thức nhuộm nồng độ cao: Bất kỳ công thức nào có tỷ lệ thuốc nhuộm tổng thể cao trên trọng lượng vải (% owf) đều được hưởng lợi từ việc tẩy màu bằng phương pháp khử, không chỉ riêng các màu tối. Nhìn chung, các nhà máy thường phân loại độ đậm màu như sau: Độ đậm màu Nồng độ thuốc nhuộm điển hình Giảm độ sáng Dưới 1% owf Thường là tùy chọn, mức trung bình từ 1 đến 3% owf Khuyến nghị độ đậm trên 3% owf Những con số này chỉ mang tính chất hướng dẫn chung chứ không phải là quy tắc cố định, vì loại thuốc nhuộm, hỗn hợp sợi và mục tiêu độ bền màu đều làm thay đổi ngưỡng. Việc kết hợp nhiều loại thuốc nhuộm để tạo ra các sắc thái tùy chỉnh chính xác cũng tuân theo logic tương tự, vì sự kết hợp của nhiều loại thuốc nhuộm có thể để lại lượng cặn trên bề mặt khác nhau ngay cả ở tỷ lệ tổng thể vừa phải. Các loại vải pha trộn với sợi xenluloza, chẳng hạn như hỗn hợp polyester-cotton và polyester-viscose, làm tăng thêm một lớp rủi ro. Thuốc nhuộm phân tán chưa bám chắc vào phần polyester có thể làm ố sợi xenluloza, gây ra sự thay đổi màu sắc không mong muốn trên toàn bộ vải. Việc xử lý giảm độ tương phản giúp bảo vệ độ tương phản hoặc sắc độ đồng nhất như mong muốn trên cả hai loại sợi. Khi nào có thể bỏ qua bước này: Những gam màu rất nhạt với hàm lượng thuốc nhuộm thấp đôi khi không cần chu trình tẩy khử hoàn toàn, đặc biệt khi sử dụng thuốc nhuộm có độ hấp thụ cao và điều kiện nhuộm được kiểm soát tốt, và chỉ cần giặt nước nóng đơn giản là đủ. Việc bỏ qua bước này vẫn phải là một quyết định có chủ đích dựa trên độ đậm nhạt và yêu cầu về độ bền màu, chứ không phải là một lối tắt để tiết kiệm thời gian. Quy trình và Kiểm soát Công thức và Thông số điển hình Dung dịch làm sạch bằng phương pháp khử kiềm tiêu chuẩn bao gồm chất khử, xút ăn da hoặc natri cacbonat, và chất làm ướt hoặc chất phân tán. Các hệ thống làm sạch axit không chứa lưu huỳnh, hoạt động ở độ pH thấp hơn, đang ngày càng được sử dụng như một giải pháp thay thế. Thông số ban đầu thường như sau: Thông số Phạm vi điển hình Chất khử 2 đến 4 g/L Kiềm (NaOH hoặc soda ash) 2 đến 4 g/L Nhiệt độ 70 đến 80°C Thời gian 15 đến 20 phút Tỷ lệ dung dịch 1:8 đến 1:15 Các con số này có thể thay đổi tùy thuộc vào độ đậm màu, loại thuốc nhuộm và hỗn hợp sợi, vì vậy cần tiến hành thử nghiệm trong phòng thí nghiệm để xác nhận công thức cuối cùng trước khi sản xuất hàng loạt. Kiểm soát nhiệt độ và độ pH: Nhiệt độ và độ pH là hai biến số ảnh hưởng nhiều nhất đến hiệu quả làm sạch: Quá lạnh hoặc quá ngắn: thuốc nhuộm còn sót lại, và độ bền màu bị ảnh hưởng. Nhiệt độ quá cao hoặc độ kiềm quá cao: bề mặt hoặc cảm giác khi chạm vào chất liệu polyester có thể bị ảnh hưởng. Hầu hết các công thức nấu ăn thông thường đều hướng đến độ pH kiềm nhẹ, từ 9 đến 11. Ngược lại, các hệ thống gốc axit không chứa lưu huỳnh hoạt động trong phạm vi trung tính đến hơi axit, tùy thuộc vào sản phẩm được sử dụng, vì vậy độ pH mục tiêu luôn phải phù hợp với thành phần hóa học được chọn chứ không phải một quy tắc cố định duy nhất. Tránh khử quá mức hoặc khử chưa đủ. Khử chưa đủ sẽ để lại thuốc nhuộm trên bề mặt, điều này sẽ thể hiện rõ sau này qua độ bền màu kém. Việc khử quá mức sẽ làm mất đi thuốc nhuộm đã được cố định đúng cách trên sợi vải, gây ra hiện tượng phai màu, xỉn màu hoặc màu sắc không đều.

Khám phá thêm »
So sánh lớp phủ chống thấm nước C0 và C6

Lớp phủ chống thấm C0 so với C6: Loại nào phù hợp với vải của bạn?

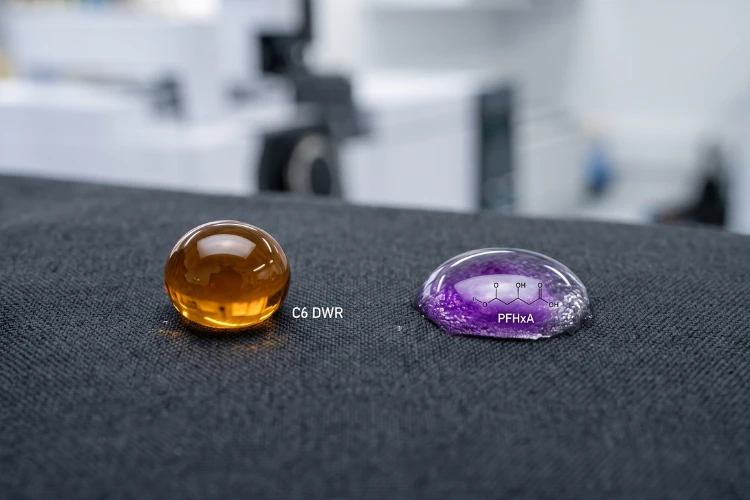
Mục lục Hóa học đằng sau C0 và C6 Lớp phủ chống thấm C6 (DWR) là gì Lớp phủ chống thấm C0 (DWR) là gì Những điểm khác biệt chính về cấu trúc So sánh hiệu năng Khả năng chống nước và dầu Độ bền và khả năng chống giặt Khả năng thoáng khí và cảm giác khi chạm vào Khung pháp lý toàn cầu Hạn chế của REACH và EU Quy định của các tiểu bang Hoa Kỳ Yêu cầu của thương hiệu và nhà bán lẻ Các trường hợp sử dụng theo ngành Trang phục ngoài trời và thể thao Quần áo lao động và vải bảo hộ Vải gia dụng và đồ nội thất Lựa chọn lớp phủ phù hợp Các yếu tố chính cần xem xét Mẹo kiểm tra và chứng nhận Kết luận Câu hỏi thường gặp Sự khác biệt giữa lớp phủ C0 và C6 là gì? C6 DWR có bị cấm không? C0 có hiệu suất tương đương với C6 không? Tôi nên chọn giữa C0 và C6 như thế nào? Nếu bạn hỏi nhà cung cấp vải về lớp phủ chống thấm nước hiện nay, rất có thể bạn sẽ nhận được hai câu trả lời rất khác nhau: C6 hoặc C0. Cả hai đều tuyên bố giữ cho vải luôn khô ráo. Hiện chỉ có một loại đang phải đối mặt với áp lực loại bỏ dần từ các cơ quan quản lý ở EU, California và New York, cũng như từ các thương hiệu may mặc lớn. Đối với người mua đang tìm kiếm các loại vải chống thấm nước hiện nay, sự lựa chọn không còn chỉ dựa trên hiệu năng nữa. Vấn đề là loại hóa chất nào vẫn sẽ bán được ở thị trường mục tiêu của bạn sau hai năm nữa. Hóa học đằng sau C0 và C6: C6 DWR là gì? Lớp phủ chống thấm nước bền bỉ (DWR) C6 sử dụng các polyme fluorocarbon mạch ngắn, cụ thể là các chuỗi bên flo hóa sáu carbon, để phủ lên từng sợi vải. Quá trình hóa học này làm giảm năng lượng bề mặt của sợi xuống khoảng 12 mJ/m², thấp hơn sức căng bề mặt của hầu hết nước và dầu. Do đó, lớp phủ C6 mang lại khả năng chống thấm nước và dầu, một sự kết hợp mà ít hệ thống không chứa flo nào có thể sánh kịp. Công nghệ hóa học C6 đã thay thế các lớp phủ fluorotelomer C8 cũ hơn hơn một thập kỷ trước. C8 phân hủy thành PFOA, một chất được biết đến là bền vững và tích lũy sinh học trong môi trường. C6 bị phân hủy thành axit perfluorohexanoic (PFHxA), chất này có thời gian bán hủy trong môi trường ngắn hơn và khả năng tích lũy sinh học thấp hơn. Tuy nhiên, PFHxA không tránh khỏi sự giám sát của các cơ quan quản lý, như đã đề cập trong phần tuân thủ bên dưới. Đối với người mua tìm kiếm các sản phẩm C6, các công thức như chất chống thấm Skyguard C6-C8 kết hợp khả năng chống nước và dầu với độ bền giặt tốt trên cả sợi cellulose và sợi tổng hợp, được sử dụng ở liều lượng thông thường từ 10 đến 40 g/L, và được sản xuất mà không chứa PFOS, PFOA hoặc APEO. C0 DWR là gì? C0 đề cập đến công thức hóa học chống thấm nước không chứa flo. Thay vì các chuỗi nhánh fluorocarbon, lớp phủ C0 dựa vào các polyme gốc dendrimer, sáp hoặc polyurethane để tạo ra bề mặt sợi kỵ nước. Các hệ thống này thường đạt năng lượng bề mặt từ 20 đến 25 mJ/m², đủ để đẩy nước hiệu quả nhưng nhìn chung không đủ để chống dầu mạnh. Nhu cầu về các lớp phủ CO0 đang tăng nhanh vì chúng không tiềm ẩn rủi ro tuân thủ các quy định liên quan đến PFAS, một yếu tố ngày càng quan trọng hơn khi phạm vi quy định ngày càng mở rộng. Các dòng sản phẩm như Skyguard Fluorine-free Waterproofer được sử dụng với nồng độ khoảng 10 đến 80 g/L tùy thuộc vào độ bền cần thiết, không chứa APEO và được thiết kế cho các loại vải mà khả năng chống dầu không phải là yêu cầu chức năng, bao gồm hầu hết các loại áo khoác ngoài, hàng dệt gia dụng và các ứng dụng thời trang. Sự khác biệt cấu trúc chính Thuộc tính C6 (Fluorocarbon) C0 (Không chứa flo) Năng lượng bề mặt Xấp xỉ. Xấp xỉ 12 mJ/m² Độ bền nhiệt: 20 đến 25 mJ/m² Khả năng chống thấm nước: Xuất sắc, Tốt đến xuất sắc Khả năng chống thấm dầu: Có, Hạn chế hoặc không có Hàm lượng PFAS: Có (dựa trên PFHxA): Không có Nhiệt độ đóng rắn điển hình: 150 đến 160°C 160 đến 180°C So sánh hiệu suất Khả năng chống thấm nước và dầu Lớp phủ C6 vẫn là tiêu chuẩn ở bất cứ nơi nào cần khả năng chống dầu, mỡ hoặc vết bẩn hữu cơ cùng với khả năng chống thấm nước, chẳng hạn như quần áo bảo hộ lao động tiếp xúc với dầu máy hoặc tạp dề tiếp xúc với thực phẩm. Các lớp phủ C0 đã thu hẹp hầu hết khoảng cách về khả năng chống thấm nước thuần túy, với nhiều công thức gần đây đạt được kết quả tương đương với C6 trong các thử nghiệm khả năng chống thấm nước tiêu chuẩn. Tuy nhiên, đối với các vết bẩn gốc dầu, lớp phủ C0 vẫn chưa đáp ứng được yêu cầu. Độ bền và khả năng chống giặt: Cả hai loại hóa chất đều dựa trên sự hấp phụ vật lý khi mới được thoa lên vải, và liên kết này sẽ yếu dần theo thời gian giặt giũ và tiếp xúc với chất tẩy rửa. Chất liên kết ngang giúp kéo dài độ bền giặt bằng cách liên kết các chuỗi polymer DWR với nhau và với các nhóm phản ứng trên bề mặt sợi, chuyển đổi lớp phủ hấp phụ lỏng lẻo thành lớp phủ liên kết hóa học chắc chắn hơn. Ví dụ, chất liên kết ngang Sylic được pha vào cùng một bể với tỷ lệ từ 10 đến 30 phần trăm so với lượng chất chống thấm nước, không chứa APEO, PFOA, PFOS hoặc formaldehyde, và tương thích với cả hệ thống C6 và hệ thống không chứa flo, khiến nó trở thành một chất bổ sung thiết thực khi lớp hoàn thiện cần chịu được 20 chu kỳ giặt rửa công nghiệp hoặc gia đình trở lên. Khả năng thoáng khí và cảm giác khi chạm vào: Cả hai loại lớp phủ C0 và C6 đều phủ lên bề mặt sợi thay vì lấp đầy các khoảng trống giữa các sợi, do đó khả năng thoáng khí thường được duy trì ở mức độ ứng dụng phù hợp. Hai yếu tố thường làm mất cân bằng này là: Sử dụng quá nhiều chất hoàn thiện, có thể làm tắc nghẽn một phần độ xốp giữa các sợi và làm cứng vải; Nồng độ dung dịch không đồng đều, tạo ra các vùng có nồng độ cao cục bộ trên chiều rộng vải. Các chất hoàn thiện C0 đôi khi yêu cầu lượng sử dụng cao hơn một chút để đạt được khả năng chống thấm nước tương đương với C6, do đó độ chính xác trong định lượng và độ đồng nhất của dung dịch đặc biệt quan trọng để duy trì kết quả mềm mại và thoáng khí. Khung pháp lý toàn cầu: REACH và các hạn chế của EU. EU quản lý PFAS trong hàng dệt may theo Phụ lục XVII của REACH. Một quy định hạn chế đối với PFHxA, sản phẩm phân hủy của phản ứng hóa học C6, sẽ có hiệu lực tại EU và EEA từ năm 2026, và một quy định hạn chế rộng hơn bao gồm toàn bộ nhóm PFAS hiện đang được Cơ quan Hóa chất Châu Âu đánh giá. Các nhà mua hàng và thương hiệu tìm nguồn cung ứng cho thị trường EU nên coi C6 là một chất hóa học đang chịu áp lực pháp lý ngày càng tăng chứ không phải là một lựa chọn an toàn lâu dài, và nên theo dõi các cập nhật quy định về PFAS của ECHA để biết phạm vi và thời hạn mới nhất. Các quy định của tiểu bang Hoa Kỳ không chỉ giới hạn trong phạm vi EU. Hai tiểu bang của Hoa Kỳ đã ban hành các quy định hạn chế PFAS cụ thể đối với hàng dệt và quần áo: Luật AB 1817 của California cấm sản xuất, phân phối và bán các mặt hàng dệt mới có chứa PFAS được thêm vào một cách cố ý với hàm lượng flo hữu cơ tổng cộng trên 100 ppm kể từ ngày 1 tháng 1 năm 2025, và giảm xuống còn 50 ppm từ ngày 1 tháng 1 năm 2027. Thời hạn sử dụng quần áo ngoài trời cho điều kiện thời tiết ẩm ướt khắc nghiệt được gia hạn đến ngày 1 tháng 1 năm 2028. Các yêu cầu đầy đủ được nêu rõ trong văn bản dự luật chính thức. Luật Bảo vệ Môi trường New York § 37-0121 cấm bán quần áo mới

Khám phá thêm »
Cuộn vải nylon màu xanh hoàng gia đã hoàn thiện.

Các lỗi trong quá trình nhuộm nylon: Nguyên nhân và cách khắc phục

Mục lục Các lỗi thường gặp khi nhuộm nylon Màu sắc không đều và hiện tượng loang màu Hiện tượng lắng đọng và loang màu Vòng, hiện tượng loang màu và hiện tượng mờ Ba yếu tố ảnh hưởng đến mọi lỗi Hồ sơ pH Tốc độ gia nhiệt và vùng tác động Lựa chọn và liều lượng chất làm chậm quá trình nhuộm Khắc phục sự cố theo triệu chứng Giải pháp của Skychem cho việc nhuộm nylon Câu hỏi thường gặp Độ pH nào là tốt nhất cho việc nhuộm nylon bằng axit? Tại sao vải nylon của tôi lại bị nhuộm không đều màu? Chất làm chậm quá trình nhuộm giúp ngăn ngừa hiện tượng nhuộm không đều như thế nào? Tôi nên nhuộm nylon ở nhiệt độ bao nhiêu? Nylon tác động nhanh chóng. Thuốc nhuộm axit liên kết với các nhóm amino của nó trong vòng vài phút, vì vậy một quy trình hơi sai sót có thể khiến màu sắc không đều trước khi nó có cơ hội lên màu đều. Các vệt, mảng, vạch và bề mặt lốm đốm, không đều trên nylon hầu như luôn bắt nguồn từ một trong ba yếu tố có thể kiểm soát được: độ pH, nhiệt độ hoặc hệ thống chất làm chậm quá trình in. Bài viết này đề cập đến cách nhận biết từng lỗi và những điều cần điều chỉnh trong quy trình để ngăn ngừa lỗi tái diễn. Các lỗi thường gặp khi nhuộm nylon: Xác định đúng tên lỗi là bước đầu tiên để khắc phục nó. Ba kiểu vết ố dưới đây bao gồm hầu hết các hiện tượng thường thấy trên chất liệu nylon, và mỗi kiểu chỉ ra một nguyên nhân gốc rễ khác nhau. Màu sắc không đều và loang lổ: Nhuộm không đều là một loại lỗi phổ biến: các mảng màu, vết loang hoặc màu sắc không đồng nhất trên toàn bộ bề mặt vải. Hiện tượng "lơ lửng" là một dạng cụ thể hơn của nó, thể hiện ở sự xuất hiện lốm đốm, lấm tấm, trong đó các sợi liền kề hấp thụ thuốc nhuộm với tốc độ khác nhau. Đây là dấu hiệu rõ ràng nhất cho thấy thuốc nhuộm ngấm nhanh hơn tốc độ sợi vải tự cân bằng. Listing và Barre Listing là sự khác biệt về sắc độ từ mép ngoài đến tâm hoặc từ mép vải đến giữa theo chiều rộng của vải. Barre xuất hiện dưới dạng các vạch hoặc đường ngang chạy dọc theo hướng đường đi hoặc đường cong. Điểm khác biệt giữa hai kiểu vận động này và kiểu vận động lộn xộn là quy luật: kiểu vận động liệt kê và kiểu vận động thanh ngang tuân theo một hướng xác định theo chiều ngang hoặc chiều dọc, trong khi kiểu vận động lộn xộn phân tán một cách ngẫu nhiên. Hiệu ứng vòng, điểm và sương giá: Nhuộm vòng và nhuộm điểm là những lỗi thẩm thấu có liên quan nhưng khác biệt, và việc phân biệt chúng là rất quan trọng. Hiện tượng nhuộm vòng xảy ra trên mặt cắt ngang của sợi: thuốc nhuộm tập trung ở lớp vỏ ngoài và không bao giờ khuếch tán hoàn toàn vào lõi, vì vậy khi cắt sợi sẽ thấy một vòng màu xung quanh phần trung tâm nhạt hoặc trắng mặc dù bề mặt trông như đã được nhuộm hoàn toàn. Hiện tượng nhuộm đầu sợi là sự khác biệt theo chiều dài, trong đó phần đầu của sợi filament hoặc sợi xơ ngắn hấp thụ nhiều hoặc ít thuốc nhuộm hơn so với phần thân sợi, thường là do phần đầu có lịch sử nhiệt hoặc điều kiện bề mặt khác với phần còn lại của sợi. Hiệu ứng sương giá thể hiện dưới dạng bề mặt tổng thể nhạt nhòa, mờ ảo hơn là một hoa văn theo hướng cụ thể. Cả ba trường hợp đều chỉ ra cùng một vấn đề cơ bản: thuốc nhuộm chưa thấm hoàn toàn vào sợi vải, ngay cả khi màu sắc nhìn từ xa có vẻ gần giống với màu chuẩn. Ba yếu tố chính gây ra mọi lỗi ở màng nylon: Hầu hết các lỗi ở màng nylon đều do độ pH, nhiệt độ hoặc hệ thống chất làm chậm phản ứng gây ra, chúng hoạt động ngược chiều nhau thay vì phối hợp nhịp nhàng. Mỗi mục bên dưới mô tả cơ chế hoạt động, kiểu hỏng hóc thường gặp và cách khắc phục. Đặc điểm pH: Trong dung dịch axit, các nhóm amino ở đầu chuỗi polymer của nylon thu nhận một proton và trở nên tích điện dương, trong khi các nhóm sulfonate trên các phân tử thuốc nhuộm axit mang điện tích âm. Hai người thu hút và gắn bó với nhau. Độ pH quyết định số lượng các vị trí hoạt động, tốc độ thuốc nhuộm tiếp cận chúng và độ bám dính sau khi tiếp cận. Lỗi thường gặp nhất trong quy trình là hạ độ pH của dung dịch quá thấp hoặc quá sớm. Nếu dung dịch nhuộm chuyển sang dạng axit trước khi vật phẩm được làm ướt đều và lưu thông, thuốc nhuộm sẽ phản ứng nhanh và tạo ra các vệt hoặc vạch màu mà không thể khắc phục được bằng cách giữ ở nhiệt độ thích hợp trong bao lâu. Độ pH quá cao hoặc dao động trong suốt chu kỳ sẽ gây ra vấn đề ngược lại: khả năng hấp thụ chất dinh dưỡng yếu và độ đậm nhạt không đồng đều giữa các mẻ sản xuất. Các loại thuốc nhuộm axit khác nhau yêu cầu phạm vi pH khác nhau: Thuốc nhuộm san bằng: pH khoảng 5.5 đến 7.0, cho phép thuốc nhuộm di chuyển và tự điều chỉnh. Thuốc nhuộm pha trộn (một phân loại được kế thừa từ thuật ngữ nhuộm len, nhưng cũng là thông lệ tiêu chuẩn cho nylon): pH khoảng 4.0 đến 5.0, cho màu sắc đậm hơn và độ bền màu ướt cao hơn, với khả năng chịu đựng sự thay đổi trong quá trình ít hơn. Các phạm vi này chỉ là điểm khởi đầu. Hãy đối chiếu chúng với bảng dữ liệu kỹ thuật của nhà cung cấp thuốc nhuộm và các mẫu thử nghiệm trong phòng thí nghiệm nội bộ, và tuyệt đối không sử dụng công thức nhuộm từ len, vì hệ số pH để cân bằng và xử lý thuốc nhuộm ở len lại ngược chiều. Sự thận trọng tương tự cũng áp dụng đối với chính sợi nylon: nylon 6 và nylon 6,6 có thể lên màu và tạo màu khác nhau trong điều kiện pH và nhiệt độ giống nhau, và việc thay đổi chất nền hoặc nhà cung cấp thuốc nhuộm theo công thức chưa được kiểm chứng là một nguyên nhân phổ biến, có thể tránh được gây ra sự thay đổi màu sắc. Hãy xác nhận bất kỳ thay đổi nào về loại sợi hoặc nguồn thuốc nhuộm bằng cách thử nghiệm lại trong phòng thí nghiệm và chạy thử nghiệm trước khi sản xuất hàng loạt. Giải pháp là sử dụng đường cong pH có thể lặp lại thay vì một giá trị mục tiêu duy nhất. Chất cung cấp axit tác dụng chậm, làm giảm độ pH dần dần khi nhiệt độ tăng, giúp kiểm soát quá trình kích thích thay vì diễn ra đột ngột, loại bỏ việc phải đoán mò khi định lượng thủ công ở những thời điểm không thích hợp trong chu kỳ. Tốc độ gia nhiệt và nhiệt độ vùng tác động quyết định thời điểm và tốc độ di chuyển của thuốc nhuộm. Trên chất liệu nylon, phần lớn quá trình hấp thụ diễn ra trong một khoảng nhiệt độ hẹp, thường từ 70 đến 90°C, tại đó cấu trúc sợi mở ra và thuốc nhuộm dễ dàng thấm vào. Vải nylon có số lượng vị trí nhuộm hạn chế, và thuốc nhuộm axit liên kết với chúng gần như ngay khi điều kiện cho phép; việc tăng tốc quá nhanh qua vùng nhuộm sẽ làm thuốc nhuộm bám không đều, và không có cơ hội để phân bố đều sau đó. Mười đến mười lăm phút đầu tiên của quá trình đình công phần lớn quyết định kết quả của toàn bộ mẻ sản xuất. Sơ đồ trên cho thấy quá trình này diễn ra như thế nào trong một chu trình điển hình: giai đoạn làm ướt và tuần hoàn ổn định, giai đoạn tăng nhiệt có kiểm soát chậm dần qua vùng nhiệt độ từ 70 đến 90°C, giai đoạn giữ nhiệt gần sôi để chất lỏng di chuyển và dàn đều, và giai đoạn làm nguội có kiểm soát. Việc khắc phục bắt đầu trước khi xảy ra sự cố: trước tiên hãy đảm bảo làm ướt hoàn toàn, đều và lưu thông ổn định. Tăng nhiệt độ ở tốc độ được kiểm soát, thường khoảng 1°C mỗi phút và chậm hơn nữa trong khoảng từ 70 đến 90°C.

Khám phá thêm »

Liên hệ với chúng tôi để biết thêm về phụ gia dệt và thuốc nhuộm

Liên hệ với Skychem Group để biết thêm các giải pháp hóa chất. Nếu bạn có thắc mắc hoặc cần thêm thông tin, vui lòng liên hệ với chúng tôi.
Chúng tôi sẽ trả lời trong vòng 24 giờ

Nhận báo giá dự án

Hãy cho chúng tôi biết yêu cầu dự án, quốc gia và ứng dụng dự định của dự án.

Sandy

Với nhiều năm kinh nghiệm trong lĩnh vực thuốc nhuộm hóa học và phụ gia dệt may, tôi luôn tận tâm chia sẻ những hiểu biết sâu sắc về công nghệ mới nhất, những đổi mới bền vững và xu hướng thị trường.

Bài viết gần đây

2. Giặt ở nhiệt độ thấp giúp nước giặt trong hơn và ít gây vết bẩn trên các mảnh vải cotton trắng liền kề.

Hướng dẫn giặt tẩy thuốc nhuộm hoạt tính bằng xà phòng: Độ bền màu tốt hơn, ít bị ố ngược.

Mục lục Thuốc nhuộm phản ứng là gì? Vai trò của xà phòng trong giai đoạn giặt tẩy Tại sao cần loại bỏ thuốc nhuộm không cố định và bị thủy phân Xà phòng ảnh hưởng đến độ bền màu như thế nào Loại bỏ thuốc nhuộm bị thủy phân khỏi bề mặt sợi Mối liên hệ giữa xà phòng và độ bền màu Nguyên nhân gây ra hiện tượng ố ngược? Các nguyên nhân phổ biến gây ố màu ngược trên vải và hỗn hợp vải có nguy cơ cao nhất Các thông số quy trình chính để giặt tẩy hiệu quả Nhiệt độ và thời gian Tỷ lệ dung dịch Độ cứng của nước và chất tạo phức Lựa chọn chất giặt tẩy phù hợp Chất giặt tẩy anion và không ion Lựa chọn chất giặt tẩy phù hợp với sợi vải và độ đậm màu Lựa chọn chất giặt tẩy ở nhiệt độ thấp: Sylic D2705 Lợi ích chính Ứng dụng được khuyến nghị So sánh hiệu suất Các phương pháp giặt tẩy Trình tự giặt lạnh và giặt nóng Giặt một bước so với giặt nhiều bước Vai trò của chất cố định màu Sau khi giặt tẩy Các thực hành tốt nhất để có kết quả độ bền màu nhất quán Câu hỏi thường gặp Giặt tẩy thuốc nhuộm hoạt tính nên mất bao lâu? Hiện tượng ố màu ngược có thể khắc phục được sau khi đã xảy ra không? Nước cứng có ảnh hưởng đến hiệu quả tạo bọt xà phòng không? Sau khi giặt bằng xà phòng, liệu có luôn cần dùng thêm chất cố định màu riêng biệt không? Giặt bằng xà phòng đối với thuốc nhuộm hoạt tính thường được coi là một bước nhanh chóng ở cuối chu trình nhuộm, nhưng nó có ảnh hưởng trực tiếp đến độ bền màu khi giặt và hiện tượng ố màu ngược. Việc lựa chọn đúng nhiệt độ, thời gian và nhân công sẽ giúp tránh được những sản phẩm lỗi và đơn đặt hàng lặp lại tốn kém, làm giảm lợi nhuận. Vai trò của xà phòng trong quá trình giặt tẩy thuốc nhuộm hoạt tính là gì? Xà phòng được sử dụng sau khi thuốc nhuộm hoạt tính đã liên kết với sợi vải trong điều kiện kiềm. Vải được giặt ở nhiệt độ gần nhiệt độ sôi với chất tẩy rửa hoặc chất tạo bọt chuyên dụng để loại bỏ mọi thứ không tạo liên kết bền vững với sợi vải. Bỏ qua hoặc rút ngắn bước này sẽ khiến quá trình giặt tẩy không hoàn toàn, và vải sẽ tiềm ẩn nguy cơ không bền màu mà chỉ được phát hiện khi kiểm tra sau này hoặc tệ hơn là sau khi sản phẩm đến tay khách hàng. Tại sao thuốc nhuộm chưa cố định và bị thủy phân phải được loại bỏ? Một phần thuốc nhuộm hoạt tính luôn bị thủy phân trong dung dịch nhuộm thay vì phản ứng với sợi vải. Thuốc nhuộm bị thủy phân bám lỏng lẻo trên bề mặt vải, chỉ được giữ bởi lực hút vật lý yếu chứ không phải liên kết cộng hóa trị. Nếu để nguyên tại chỗ, nó sẽ bị lem trong quá trình cầm nắm, phai màu khi giặt và bám vào các loại vải sáng màu hơn trong cùng một mẻ giặt. Rửa bằng xà phòng là bước được thiết kế đặc biệt để loại bỏ cặn bẩn này trước khi nó gây ra vấn đề về độ bền màu. Ảnh hưởng của việc sử dụng xà phòng lên độ bền màu khi giặt: Chất lượng của việc sử dụng xà phòng quyết định phần lớn những gì thể hiện rõ trong các thử nghiệm độ bền màu sau này. Một lô hàng trông có vẻ đúng màu trên bảng màu vẫn có thể không bền màu khi giặt hoặc cọ xát nếu bước này bị vội vàng. Loại bỏ thuốc nhuộm bị thủy phân khỏi bề mặt sợi vải: Việc sử dụng xà phòng hiệu quả giúp giữ cho thuốc nhuộm đã bị phân hủy lơ lửng trong nước giặt thay vì lắng đọng trở lại trên vải. Mức độ hòa tan hoàn toàn phụ thuộc vào sự khuấy trộn, tỷ lệ dung dịch và khả năng phân tán của chất tẩy rửa hoặc chất tạo xà phòng được sử dụng. Mối liên hệ giữa việc giặt tẩy và độ bền màu: Độ bền màu khi giặt và chà xát, thường được đánh giá bằng các phương pháp thử nghiệm độ bền màu của AATCC, chủ yếu phản ánh lượng thuốc nhuộm chưa bám dính còn lại sau khi giặt. Một loại vải có thể vượt qua bài kiểm tra màu sắc ban đầu trong phòng thí nghiệm nhưng vẫn không đạt yêu cầu trong bài kiểm tra độ bền màu trên lô hàng lớn nếu quá trình giặt tẩy diễn ra quá ngắn hoặc ở nhiệt độ quá thấp. Nguyên nhân nào gây ra hiện tượng ố vàng mặt sau? Nguyên nhân phổ biến gây ố màu ngược: Hiện tượng ố màu ngược xảy ra khi thuốc nhuộm đã bị giặt sạch khỏi vải nhuộm lại bám vào các vùng vải chưa nhuộm hoặc có màu nhạt hơn trong cùng một mẻ giặt. Các nguyên nhân phổ biến nhất bao gồm: Bể giặt quá tải, chứa lượng thuốc nhuộm đã thủy phân nhiều hơn khả năng chứa của dung dịch; Xả không đủ giữa các bước giặt và hoàn thiện; Chất tẩy rửa có khả năng phân tán yếu, khiến các hạt thuốc nhuộm tự do lắng đọng trở lại trên vải; Lưu thông dung dịch không đều, tạo ra các vùng cục bộ có nồng độ thuốc nhuộm cao. Các loại vải và hỗn hợp có nguy cơ cao nhất: Các màu đậm và tối tạo ra lượng thuốc nhuộm đã thủy phân cao nhất và là nguồn gốc thường gặp nhất của hiện tượng ố ngược. Các loại vải pha trộn, và bất kỳ loại vải nào có lẫn các thành phần đã nhuộm và chưa nhuộm, đều đặc biệt dễ bị ảnh hưởng, vì thuốc nhuộm bám lại sẽ dễ nhìn thấy hơn trên phần vải sáng màu. Các thông số quy trình quan trọng để giặt tẩy hiệu quả: Hầu hết các nguyên nhân gây ra độ bền màu kém và hiện tượng ố màu ngược đều bắt nguồn từ việc kiểm soát ba thông số này chặt chẽ đến mức nào. Nhiệt độ và thời gian: Giặt bằng xà phòng thường được thực hiện ở nhiệt độ sôi hoặc gần sôi trong khoảng năm đến mười lăm phút, mặc dù sự kết hợp lý tưởng phụ thuộc vào độ đậm nhạt của màu sắc và cấu trúc vải. Nếu nước quá nguội sẽ làm chậm quá trình loại bỏ thuốc nhuộm, còn nếu rút ngắn thời gian ngâm thì thuốc nhuộm vẫn còn sót lại sau khi ngâm ở nhiệt độ thích hợp. Độ đậm màu Nhiệt độ giặt Thời gian giặt thông thường Màu nhạt đến trung bình 90 đến 95°C 5 đến 8 phút Màu đậm và tối Gần sôi (98 đến 100°C) 10 đến 15 phút Màu ngọc lam và các màu khó giặt Gần sôi, giặt nhiều lần 15 phút trở lên mỗi lần giặt Khoảng nhiệt độ gần sôi này áp dụng cho các chất tẩy rửa thông thường. Các chất tẩy rửa ở nhiệt độ thấp được pha chế để hoạt động hiệu quả ở nhiệt độ từ 60 đến 80°C, giúp giảm tiêu thụ năng lượng mà vẫn đảm bảo độ bền màu (xem phần Sylic D2705 bên dưới).  Tỷ lệ dung môi: Tỷ lệ dung môi càng thấp thì nồng độ thuốc nhuộm bị thủy phân càng cao trong một lượng nước nhỏ hơn, điều này làm tăng nguy cơ thuốc nhuộm bám trở lại trước khi được rửa sạch. Các nhà máy sử dụng máy phun hoặc máy tràn với tỷ lệ dung dịch thấp hơn nên bù lại bằng cách sử dụng chất phân tán mạnh hơn hoặc thêm chu kỳ rửa. Độ cứng của nước và các chất tạo phức: Canxi, magiê và sắt trong nguồn nước có thể cản trở hoạt động của chất tẩy rửa và gây ra hiện tượng mờ hoặc không đều màu. Chất tạo phức, chẳng hạn như Sylic P1501B, một chất phân tán tạo phức anion có độ pH từ 2.5 đến 4.0 trong dung dịch 1%, sẽ liên kết các ion này trước khi quá trình tạo xà phòng bắt đầu và cho phép chất tạo xà phòng hoạt động như mong muốn. Lựa chọn chất tẩy rửa phù hợp: Chất tẩy rửa anion và không ion. Chất tẩy rửa anion được sử dụng rộng rãi nhờ khả năng phân tán mạnh, trong khi các loại không ion hoạt động tốt hơn trong nước cứng và ở nhiệt độ thấp hơn. Cả hai loại đều có sẵn trong dòng sản phẩm phụ trợ nhuộm được pha chế để đảm bảo độ ổn định trong dung dịch kiềm và khả năng tạo bọt thấp trong máy nhuộm phun. Lựa chọn chất tẩy rửa phù hợp với chất liệu sợi và độ đậm màu. Bông và các loại sợi xenluloza khác thường phản ứng tốt với các chất tẩy rửa anion. Các hỗn hợp có chứa sợi tổng hợp có thể cần đến lựa chọn không ion để tránh làm ố thành phần tổng hợp nhạy cảm hơn. Những gam màu đậm hơn thường được gọi là

Khám phá thêm »

Phương pháp khử màu trong nhuộm polyester: Hướng dẫn đầy đủ

Mục lục Khử cặn là gì? Định nghĩa và Mục đích Vai trò trong Nhuộm Phân tán Tác động đến Độ bền màu Các Khiếu nại Chất lượng Thường gặp Khi nào cần Tẩy Màu tối và trung bình Công thức có nồng độ thuốc nhuộm cao Pha trộn với Sợi xenluloza Khi nào có thể bỏ qua Quy trình và Kiểm soát Công thức và Thông số điển hình Kiểm soát Nhiệt độ và pH Tránh tẩy quá mức hoặc tẩy chưa đủ Xả và Trung hòa Lựa chọn Chất khử phù hợp Natri hydrosunfit Chất khử không chứa lưu huỳnh Các lựa chọn nhiệt độ thấp và bền vững Thuốc nhuộm có độ bền giặt cao để giảm khối lượng tẩy Khắc phục sự cố Các vấn đề thường gặp Độ bền giặt kém sau khi tẩy Thay đổi màu sắc hoặc xỉn màu Kết luận Câu hỏi thường gặp Điều gì xảy ra nếu bạn bỏ qua bước này? Phương pháp làm sạch giảm mụn so với phương pháp rửa mặt thông thường? Có thể thực hiện ở nhiệt độ thấp không? Chất tẩy rửa hydrosulfite so với chất tẩy rửa không chứa lưu huỳnh? Một lô hàng trông hoàn hảo trên máy vẫn có thể không đạt yêu cầu về độ bền màu khi giặt vài ngày sau đó. Thông thường, nguyên nhân là do thuốc nhuộm phân tán chưa được cố định còn sót lại trên bề mặt sợi, và cách khắc phục là sử dụng phương pháp làm sạch bằng khử. Hướng dẫn này đề cập đến thời điểm cần thực hiện bước này, cơ chế hóa học đằng sau nó và cách duy trì kết quả nhất quán từ thí nghiệm nhúng mẫu trong phòng thí nghiệm đến sản xuất hàng loạt. Thanh lý giảm giá là gì? Định nghĩa và Mục đích: Xử lý làm sạch bằng phương pháp khử là một quy trình xử lý sau nhuộm nhằm loại bỏ thuốc nhuộm phân tán chưa thấm hoặc bám vào sợi polyester. Trong quá trình nhuộm ở nhiệt độ cao, một số phân tử thuốc nhuộm vẫn bám trên bề mặt sợi thay vì khuếch tán vào cấu trúc polymer. Nếu không được xử lý, thuốc nhuộm còn sót lại này sẽ bị lem và phai màu trong quá trình giặt, làm giảm độ bền màu tổng thể. Dung dịch tẩy khử sẽ phân hủy và loại bỏ thuốc nhuộm trên bề mặt, chỉ giữ lại thuốc nhuộm đã bám chắc vào bên trong sợi vải. Vai trò trong quá trình nhuộm phân tán: Việc làm sạch diễn ra vào cuối chu trình nhuộm phân tán, sau giai đoạn nhuộm chính và trước khi xả cuối cùng. Đây là một phần của quy trình nhuộm polyester tổng thể, bao gồm cả các công đoạn tiền xử lý, nhuộm và hoàn thiện. Trang giải pháp ứng dụng nhuộm polyester mô tả cách các giai đoạn này kết nối với nhau, cùng với các chất phụ trợ được khuyến nghị cho mỗi bước. Ảnh hưởng đến độ bền màu: Độ bền khi giặt và chà xát là một trong những thông số kỹ thuật mà người mua kiểm tra kỹ lưỡng nhất trước khi chấp nhận lô hàng. Thuốc nhuộm bề mặt chưa được loại bỏ sẽ liên kết lỏng lẻo và dễ dàng bị giặt trôi, đây chính xác là điều mà các bài kiểm tra tiêu chuẩn như phương pháp kiểm tra độ bền màu khi giặt của AATCC được thiết kế để phát hiện. Bước làm sạch bằng phương pháp khử được thực hiện đúng cách sẽ cải thiện kết quả bằng cách loại bỏ chất nhuộm, nếu không sẽ dẫn đến kết quả thử nghiệm không đạt. Các khiếu nại thường gặp về chất lượng: Các nhà máy bỏ qua hoặc thực hiện công đoạn khử màu không đầy đủ thường gặp phải các vấn đề lặp đi lặp lại: Màu bị lem sang quần áo sáng màu hơn trong cùng một lần giặt; Vết bẩn trên bao bì hoặc phụ kiện trong quá trình vận chuyển và bảo quản; Màu sắc xỉn hoặc mờ so với mẫu thử nghiệm được phê duyệt; Lô hàng bị từ chối sau khi không đạt yêu cầu kiểm tra độ bền màu tại phòng thí nghiệm của người mua. Những vấn đề này hầu như luôn bắt nguồn từ thuốc nhuộm phân tán còn sót lại chứ không phải do lỗi trong công thức thuốc nhuộm, đó là lý do tại sao công đoạn khử màu cần được chú trọng như giai đoạn nhuộm tiếp theo. Khi cần làm sạch bằng cách giảm lượng thuốc nhuộm: Đối với các gam màu tối và trung bình, các gam màu tối và trung bình cần nồng độ thuốc nhuộm cao hơn, điều này đương nhiên sẽ để lại nhiều thuốc nhuộm chưa bám trên bề mặt sợi vải. Dòng thuốc nhuộm phân tán Skycron bao gồm cả ứng dụng nhuộm và in ấn trên các sắc độ tối, trung bình và rực rỡ, và việc kết hợp các loại thuốc nhuộm này với bước làm sạch khử thích hợp là quy trình tiêu chuẩn để đạt được độ bền màu chấp nhận được ở các độ đậm màu cao hơn này. Công thức nhuộm nồng độ cao: Bất kỳ công thức nào có tỷ lệ thuốc nhuộm tổng thể cao trên trọng lượng vải (% owf) đều được hưởng lợi từ việc tẩy màu bằng phương pháp khử, không chỉ riêng các màu tối. Nhìn chung, các nhà máy thường phân loại độ đậm màu như sau: Độ đậm màu Nồng độ thuốc nhuộm điển hình Giảm độ sáng Dưới 1% owf Thường là tùy chọn, mức trung bình từ 1 đến 3% owf Khuyến nghị độ đậm trên 3% owf Những con số này chỉ mang tính chất hướng dẫn chung chứ không phải là quy tắc cố định, vì loại thuốc nhuộm, hỗn hợp sợi và mục tiêu độ bền màu đều làm thay đổi ngưỡng. Việc kết hợp nhiều loại thuốc nhuộm để tạo ra các sắc thái tùy chỉnh chính xác cũng tuân theo logic tương tự, vì sự kết hợp của nhiều loại thuốc nhuộm có thể để lại lượng cặn trên bề mặt khác nhau ngay cả ở tỷ lệ tổng thể vừa phải. Các loại vải pha trộn với sợi xenluloza, chẳng hạn như hỗn hợp polyester-cotton và polyester-viscose, làm tăng thêm một lớp rủi ro. Thuốc nhuộm phân tán chưa bám chắc vào phần polyester có thể làm ố sợi xenluloza, gây ra sự thay đổi màu sắc không mong muốn trên toàn bộ vải. Việc xử lý giảm độ tương phản giúp bảo vệ độ tương phản hoặc sắc độ đồng nhất như mong muốn trên cả hai loại sợi. Khi nào có thể bỏ qua bước này: Những gam màu rất nhạt với hàm lượng thuốc nhuộm thấp đôi khi không cần chu trình tẩy khử hoàn toàn, đặc biệt khi sử dụng thuốc nhuộm có độ hấp thụ cao và điều kiện nhuộm được kiểm soát tốt, và chỉ cần giặt nước nóng đơn giản là đủ. Việc bỏ qua bước này vẫn phải là một quyết định có chủ đích dựa trên độ đậm nhạt và yêu cầu về độ bền màu, chứ không phải là một lối tắt để tiết kiệm thời gian. Quy trình và Kiểm soát Công thức và Thông số điển hình Dung dịch làm sạch bằng phương pháp khử kiềm tiêu chuẩn bao gồm chất khử, xút ăn da hoặc natri cacbonat, và chất làm ướt hoặc chất phân tán. Các hệ thống làm sạch axit không chứa lưu huỳnh, hoạt động ở độ pH thấp hơn, đang ngày càng được sử dụng như một giải pháp thay thế. Thông số ban đầu thường như sau: Thông số Phạm vi điển hình Chất khử 2 đến 4 g/L Kiềm (NaOH hoặc soda ash) 2 đến 4 g/L Nhiệt độ 70 đến 80°C Thời gian 15 đến 20 phút Tỷ lệ dung dịch 1:8 đến 1:15 Các con số này có thể thay đổi tùy thuộc vào độ đậm màu, loại thuốc nhuộm và hỗn hợp sợi, vì vậy cần tiến hành thử nghiệm trong phòng thí nghiệm để xác nhận công thức cuối cùng trước khi sản xuất hàng loạt. Kiểm soát nhiệt độ và độ pH: Nhiệt độ và độ pH là hai biến số ảnh hưởng nhiều nhất đến hiệu quả làm sạch: Quá lạnh hoặc quá ngắn: thuốc nhuộm còn sót lại, và độ bền màu bị ảnh hưởng. Nhiệt độ quá cao hoặc độ kiềm quá cao: bề mặt hoặc cảm giác khi chạm vào chất liệu polyester có thể bị ảnh hưởng. Hầu hết các công thức nấu ăn thông thường đều hướng đến độ pH kiềm nhẹ, từ 9 đến 11. Ngược lại, các hệ thống gốc axit không chứa lưu huỳnh hoạt động trong phạm vi trung tính đến hơi axit, tùy thuộc vào sản phẩm được sử dụng, vì vậy độ pH mục tiêu luôn phải phù hợp với thành phần hóa học được chọn chứ không phải một quy tắc cố định duy nhất. Tránh khử quá mức hoặc khử chưa đủ. Khử chưa đủ sẽ để lại thuốc nhuộm trên bề mặt, điều này sẽ thể hiện rõ sau này qua độ bền màu kém. Việc khử quá mức sẽ làm mất đi thuốc nhuộm đã được cố định đúng cách trên sợi vải, gây ra hiện tượng phai màu, xỉn màu hoặc màu sắc không đều.

Khám phá thêm »
So sánh lớp phủ chống thấm nước C0 và C6

Lớp phủ chống thấm C0 so với C6: Loại nào phù hợp với vải của bạn?

Mục lục Hóa học đằng sau C0 và C6 Lớp phủ chống thấm C6 (DWR) là gì Lớp phủ chống thấm C0 (DWR) là gì Những điểm khác biệt chính về cấu trúc So sánh hiệu năng Khả năng chống nước và dầu Độ bền và khả năng chống giặt Khả năng thoáng khí và cảm giác khi chạm vào Khung pháp lý toàn cầu Hạn chế của REACH và EU Quy định của các tiểu bang Hoa Kỳ Yêu cầu của thương hiệu và nhà bán lẻ Các trường hợp sử dụng theo ngành Trang phục ngoài trời và thể thao Quần áo lao động và vải bảo hộ Vải gia dụng và đồ nội thất Lựa chọn lớp phủ phù hợp Các yếu tố chính cần xem xét Mẹo kiểm tra và chứng nhận Kết luận Câu hỏi thường gặp Sự khác biệt giữa lớp phủ C0 và C6 là gì? C6 DWR có bị cấm không? C0 có hiệu suất tương đương với C6 không? Tôi nên chọn giữa C0 và C6 như thế nào? Nếu bạn hỏi nhà cung cấp vải về lớp phủ chống thấm nước hiện nay, rất có thể bạn sẽ nhận được hai câu trả lời rất khác nhau: C6 hoặc C0. Cả hai đều tuyên bố giữ cho vải luôn khô ráo. Hiện chỉ có một loại đang phải đối mặt với áp lực loại bỏ dần từ các cơ quan quản lý ở EU, California và New York, cũng như từ các thương hiệu may mặc lớn. Đối với người mua đang tìm kiếm các loại vải chống thấm nước hiện nay, sự lựa chọn không còn chỉ dựa trên hiệu năng nữa. Vấn đề là loại hóa chất nào vẫn sẽ bán được ở thị trường mục tiêu của bạn sau hai năm nữa. Hóa học đằng sau C0 và C6: C6 DWR là gì? Lớp phủ chống thấm nước bền bỉ (DWR) C6 sử dụng các polyme fluorocarbon mạch ngắn, cụ thể là các chuỗi bên flo hóa sáu carbon, để phủ lên từng sợi vải. Quá trình hóa học này làm giảm năng lượng bề mặt của sợi xuống khoảng 12 mJ/m², thấp hơn sức căng bề mặt của hầu hết nước và dầu. Do đó, lớp phủ C6 mang lại khả năng chống thấm nước và dầu, một sự kết hợp mà ít hệ thống không chứa flo nào có thể sánh kịp. Công nghệ hóa học C6 đã thay thế các lớp phủ fluorotelomer C8 cũ hơn hơn một thập kỷ trước. C8 phân hủy thành PFOA, một chất được biết đến là bền vững và tích lũy sinh học trong môi trường. C6 bị phân hủy thành axit perfluorohexanoic (PFHxA), chất này có thời gian bán hủy trong môi trường ngắn hơn và khả năng tích lũy sinh học thấp hơn. Tuy nhiên, PFHxA không tránh khỏi sự giám sát của các cơ quan quản lý, như đã đề cập trong phần tuân thủ bên dưới. Đối với người mua tìm kiếm các sản phẩm C6, các công thức như chất chống thấm Skyguard C6-C8 kết hợp khả năng chống nước và dầu với độ bền giặt tốt trên cả sợi cellulose và sợi tổng hợp, được sử dụng ở liều lượng thông thường từ 10 đến 40 g/L, và được sản xuất mà không chứa PFOS, PFOA hoặc APEO. C0 DWR là gì? C0 đề cập đến công thức hóa học chống thấm nước không chứa flo. Thay vì các chuỗi nhánh fluorocarbon, lớp phủ C0 dựa vào các polyme gốc dendrimer, sáp hoặc polyurethane để tạo ra bề mặt sợi kỵ nước. Các hệ thống này thường đạt năng lượng bề mặt từ 20 đến 25 mJ/m², đủ để đẩy nước hiệu quả nhưng nhìn chung không đủ để chống dầu mạnh. Nhu cầu về các lớp phủ CO0 đang tăng nhanh vì chúng không tiềm ẩn rủi ro tuân thủ các quy định liên quan đến PFAS, một yếu tố ngày càng quan trọng hơn khi phạm vi quy định ngày càng mở rộng. Các dòng sản phẩm như Skyguard Fluorine-free Waterproofer được sử dụng với nồng độ khoảng 10 đến 80 g/L tùy thuộc vào độ bền cần thiết, không chứa APEO và được thiết kế cho các loại vải mà khả năng chống dầu không phải là yêu cầu chức năng, bao gồm hầu hết các loại áo khoác ngoài, hàng dệt gia dụng và các ứng dụng thời trang. Sự khác biệt cấu trúc chính Thuộc tính C6 (Fluorocarbon) C0 (Không chứa flo) Năng lượng bề mặt Xấp xỉ. Xấp xỉ 12 mJ/m² Độ bền nhiệt: 20 đến 25 mJ/m² Khả năng chống thấm nước: Xuất sắc, Tốt đến xuất sắc Khả năng chống thấm dầu: Có, Hạn chế hoặc không có Hàm lượng PFAS: Có (dựa trên PFHxA): Không có Nhiệt độ đóng rắn điển hình: 150 đến 160°C 160 đến 180°C So sánh hiệu suất Khả năng chống thấm nước và dầu Lớp phủ C6 vẫn là tiêu chuẩn ở bất cứ nơi nào cần khả năng chống dầu, mỡ hoặc vết bẩn hữu cơ cùng với khả năng chống thấm nước, chẳng hạn như quần áo bảo hộ lao động tiếp xúc với dầu máy hoặc tạp dề tiếp xúc với thực phẩm. Các lớp phủ C0 đã thu hẹp hầu hết khoảng cách về khả năng chống thấm nước thuần túy, với nhiều công thức gần đây đạt được kết quả tương đương với C6 trong các thử nghiệm khả năng chống thấm nước tiêu chuẩn. Tuy nhiên, đối với các vết bẩn gốc dầu, lớp phủ C0 vẫn chưa đáp ứng được yêu cầu. Độ bền và khả năng chống giặt: Cả hai loại hóa chất đều dựa trên sự hấp phụ vật lý khi mới được thoa lên vải, và liên kết này sẽ yếu dần theo thời gian giặt giũ và tiếp xúc với chất tẩy rửa. Chất liên kết ngang giúp kéo dài độ bền giặt bằng cách liên kết các chuỗi polymer DWR với nhau và với các nhóm phản ứng trên bề mặt sợi, chuyển đổi lớp phủ hấp phụ lỏng lẻo thành lớp phủ liên kết hóa học chắc chắn hơn. Ví dụ, chất liên kết ngang Sylic được pha vào cùng một bể với tỷ lệ từ 10 đến 30 phần trăm so với lượng chất chống thấm nước, không chứa APEO, PFOA, PFOS hoặc formaldehyde, và tương thích với cả hệ thống C6 và hệ thống không chứa flo, khiến nó trở thành một chất bổ sung thiết thực khi lớp hoàn thiện cần chịu được 20 chu kỳ giặt rửa công nghiệp hoặc gia đình trở lên. Khả năng thoáng khí và cảm giác khi chạm vào: Cả hai loại lớp phủ C0 và C6 đều phủ lên bề mặt sợi thay vì lấp đầy các khoảng trống giữa các sợi, do đó khả năng thoáng khí thường được duy trì ở mức độ ứng dụng phù hợp. Hai yếu tố thường làm mất cân bằng này là: Sử dụng quá nhiều chất hoàn thiện, có thể làm tắc nghẽn một phần độ xốp giữa các sợi và làm cứng vải; Nồng độ dung dịch không đồng đều, tạo ra các vùng có nồng độ cao cục bộ trên chiều rộng vải. Các chất hoàn thiện C0 đôi khi yêu cầu lượng sử dụng cao hơn một chút để đạt được khả năng chống thấm nước tương đương với C6, do đó độ chính xác trong định lượng và độ đồng nhất của dung dịch đặc biệt quan trọng để duy trì kết quả mềm mại và thoáng khí. Khung pháp lý toàn cầu: REACH và các hạn chế của EU. EU quản lý PFAS trong hàng dệt may theo Phụ lục XVII của REACH. Một quy định hạn chế đối với PFHxA, sản phẩm phân hủy của phản ứng hóa học C6, sẽ có hiệu lực tại EU và EEA từ năm 2026, và một quy định hạn chế rộng hơn bao gồm toàn bộ nhóm PFAS hiện đang được Cơ quan Hóa chất Châu Âu đánh giá. Các nhà mua hàng và thương hiệu tìm nguồn cung ứng cho thị trường EU nên coi C6 là một chất hóa học đang chịu áp lực pháp lý ngày càng tăng chứ không phải là một lựa chọn an toàn lâu dài, và nên theo dõi các cập nhật quy định về PFAS của ECHA để biết phạm vi và thời hạn mới nhất. Các quy định của tiểu bang Hoa Kỳ không chỉ giới hạn trong phạm vi EU. Hai tiểu bang của Hoa Kỳ đã ban hành các quy định hạn chế PFAS cụ thể đối với hàng dệt và quần áo: Luật AB 1817 của California cấm sản xuất, phân phối và bán các mặt hàng dệt mới có chứa PFAS được thêm vào một cách cố ý với hàm lượng flo hữu cơ tổng cộng trên 100 ppm kể từ ngày 1 tháng 1 năm 2025, và giảm xuống còn 50 ppm từ ngày 1 tháng 1 năm 2027. Thời hạn sử dụng quần áo ngoài trời cho điều kiện thời tiết ẩm ướt khắc nghiệt được gia hạn đến ngày 1 tháng 1 năm 2028. Các yêu cầu đầy đủ được nêu rõ trong văn bản dự luật chính thức. Luật Bảo vệ Môi trường New York § 37-0121 cấm bán quần áo mới

Khám phá thêm »
Cuộn vải nylon màu xanh hoàng gia đã hoàn thiện.

Các lỗi trong quá trình nhuộm nylon: Nguyên nhân và cách khắc phục

Mục lục Các lỗi thường gặp khi nhuộm nylon Màu sắc không đều và hiện tượng loang màu Hiện tượng lắng đọng và loang màu Vòng, hiện tượng loang màu và hiện tượng mờ Ba yếu tố ảnh hưởng đến mọi lỗi Hồ sơ pH Tốc độ gia nhiệt và vùng tác động Lựa chọn và liều lượng chất làm chậm quá trình nhuộm Khắc phục sự cố theo triệu chứng Giải pháp của Skychem cho việc nhuộm nylon Câu hỏi thường gặp Độ pH nào là tốt nhất cho việc nhuộm nylon bằng axit? Tại sao vải nylon của tôi lại bị nhuộm không đều màu? Chất làm chậm quá trình nhuộm giúp ngăn ngừa hiện tượng nhuộm không đều như thế nào? Tôi nên nhuộm nylon ở nhiệt độ bao nhiêu? Nylon tác động nhanh chóng. Thuốc nhuộm axit liên kết với các nhóm amino của nó trong vòng vài phút, vì vậy một quy trình hơi sai sót có thể khiến màu sắc không đều trước khi nó có cơ hội lên màu đều. Các vệt, mảng, vạch và bề mặt lốm đốm, không đều trên nylon hầu như luôn bắt nguồn từ một trong ba yếu tố có thể kiểm soát được: độ pH, nhiệt độ hoặc hệ thống chất làm chậm quá trình in. Bài viết này đề cập đến cách nhận biết từng lỗi và những điều cần điều chỉnh trong quy trình để ngăn ngừa lỗi tái diễn. Các lỗi thường gặp khi nhuộm nylon: Xác định đúng tên lỗi là bước đầu tiên để khắc phục nó. Ba kiểu vết ố dưới đây bao gồm hầu hết các hiện tượng thường thấy trên chất liệu nylon, và mỗi kiểu chỉ ra một nguyên nhân gốc rễ khác nhau. Màu sắc không đều và loang lổ: Nhuộm không đều là một loại lỗi phổ biến: các mảng màu, vết loang hoặc màu sắc không đồng nhất trên toàn bộ bề mặt vải. Hiện tượng "lơ lửng" là một dạng cụ thể hơn của nó, thể hiện ở sự xuất hiện lốm đốm, lấm tấm, trong đó các sợi liền kề hấp thụ thuốc nhuộm với tốc độ khác nhau. Đây là dấu hiệu rõ ràng nhất cho thấy thuốc nhuộm ngấm nhanh hơn tốc độ sợi vải tự cân bằng. Listing và Barre Listing là sự khác biệt về sắc độ từ mép ngoài đến tâm hoặc từ mép vải đến giữa theo chiều rộng của vải. Barre xuất hiện dưới dạng các vạch hoặc đường ngang chạy dọc theo hướng đường đi hoặc đường cong. Điểm khác biệt giữa hai kiểu vận động này và kiểu vận động lộn xộn là quy luật: kiểu vận động liệt kê và kiểu vận động thanh ngang tuân theo một hướng xác định theo chiều ngang hoặc chiều dọc, trong khi kiểu vận động lộn xộn phân tán một cách ngẫu nhiên. Hiệu ứng vòng, điểm và sương giá: Nhuộm vòng và nhuộm điểm là những lỗi thẩm thấu có liên quan nhưng khác biệt, và việc phân biệt chúng là rất quan trọng. Hiện tượng nhuộm vòng xảy ra trên mặt cắt ngang của sợi: thuốc nhuộm tập trung ở lớp vỏ ngoài và không bao giờ khuếch tán hoàn toàn vào lõi, vì vậy khi cắt sợi sẽ thấy một vòng màu xung quanh phần trung tâm nhạt hoặc trắng mặc dù bề mặt trông như đã được nhuộm hoàn toàn. Hiện tượng nhuộm đầu sợi là sự khác biệt theo chiều dài, trong đó phần đầu của sợi filament hoặc sợi xơ ngắn hấp thụ nhiều hoặc ít thuốc nhuộm hơn so với phần thân sợi, thường là do phần đầu có lịch sử nhiệt hoặc điều kiện bề mặt khác với phần còn lại của sợi. Hiệu ứng sương giá thể hiện dưới dạng bề mặt tổng thể nhạt nhòa, mờ ảo hơn là một hoa văn theo hướng cụ thể. Cả ba trường hợp đều chỉ ra cùng một vấn đề cơ bản: thuốc nhuộm chưa thấm hoàn toàn vào sợi vải, ngay cả khi màu sắc nhìn từ xa có vẻ gần giống với màu chuẩn. Ba yếu tố chính gây ra mọi lỗi ở màng nylon: Hầu hết các lỗi ở màng nylon đều do độ pH, nhiệt độ hoặc hệ thống chất làm chậm phản ứng gây ra, chúng hoạt động ngược chiều nhau thay vì phối hợp nhịp nhàng. Mỗi mục bên dưới mô tả cơ chế hoạt động, kiểu hỏng hóc thường gặp và cách khắc phục. Đặc điểm pH: Trong dung dịch axit, các nhóm amino ở đầu chuỗi polymer của nylon thu nhận một proton và trở nên tích điện dương, trong khi các nhóm sulfonate trên các phân tử thuốc nhuộm axit mang điện tích âm. Hai người thu hút và gắn bó với nhau. Độ pH quyết định số lượng các vị trí hoạt động, tốc độ thuốc nhuộm tiếp cận chúng và độ bám dính sau khi tiếp cận. Lỗi thường gặp nhất trong quy trình là hạ độ pH của dung dịch quá thấp hoặc quá sớm. Nếu dung dịch nhuộm chuyển sang dạng axit trước khi vật phẩm được làm ướt đều và lưu thông, thuốc nhuộm sẽ phản ứng nhanh và tạo ra các vệt hoặc vạch màu mà không thể khắc phục được bằng cách giữ ở nhiệt độ thích hợp trong bao lâu. Độ pH quá cao hoặc dao động trong suốt chu kỳ sẽ gây ra vấn đề ngược lại: khả năng hấp thụ chất dinh dưỡng yếu và độ đậm nhạt không đồng đều giữa các mẻ sản xuất. Các loại thuốc nhuộm axit khác nhau yêu cầu phạm vi pH khác nhau: Thuốc nhuộm san bằng: pH khoảng 5.5 đến 7.0, cho phép thuốc nhuộm di chuyển và tự điều chỉnh. Thuốc nhuộm pha trộn (một phân loại được kế thừa từ thuật ngữ nhuộm len, nhưng cũng là thông lệ tiêu chuẩn cho nylon): pH khoảng 4.0 đến 5.0, cho màu sắc đậm hơn và độ bền màu ướt cao hơn, với khả năng chịu đựng sự thay đổi trong quá trình ít hơn. Các phạm vi này chỉ là điểm khởi đầu. Hãy đối chiếu chúng với bảng dữ liệu kỹ thuật của nhà cung cấp thuốc nhuộm và các mẫu thử nghiệm trong phòng thí nghiệm nội bộ, và tuyệt đối không sử dụng công thức nhuộm từ len, vì hệ số pH để cân bằng và xử lý thuốc nhuộm ở len lại ngược chiều. Sự thận trọng tương tự cũng áp dụng đối với chính sợi nylon: nylon 6 và nylon 6,6 có thể lên màu và tạo màu khác nhau trong điều kiện pH và nhiệt độ giống nhau, và việc thay đổi chất nền hoặc nhà cung cấp thuốc nhuộm theo công thức chưa được kiểm chứng là một nguyên nhân phổ biến, có thể tránh được gây ra sự thay đổi màu sắc. Hãy xác nhận bất kỳ thay đổi nào về loại sợi hoặc nguồn thuốc nhuộm bằng cách thử nghiệm lại trong phòng thí nghiệm và chạy thử nghiệm trước khi sản xuất hàng loạt. Giải pháp là sử dụng đường cong pH có thể lặp lại thay vì một giá trị mục tiêu duy nhất. Chất cung cấp axit tác dụng chậm, làm giảm độ pH dần dần khi nhiệt độ tăng, giúp kiểm soát quá trình kích thích thay vì diễn ra đột ngột, loại bỏ việc phải đoán mò khi định lượng thủ công ở những thời điểm không thích hợp trong chu kỳ. Tốc độ gia nhiệt và nhiệt độ vùng tác động quyết định thời điểm và tốc độ di chuyển của thuốc nhuộm. Trên chất liệu nylon, phần lớn quá trình hấp thụ diễn ra trong một khoảng nhiệt độ hẹp, thường từ 70 đến 90°C, tại đó cấu trúc sợi mở ra và thuốc nhuộm dễ dàng thấm vào. Vải nylon có số lượng vị trí nhuộm hạn chế, và thuốc nhuộm axit liên kết với chúng gần như ngay khi điều kiện cho phép; việc tăng tốc quá nhanh qua vùng nhuộm sẽ làm thuốc nhuộm bám không đều, và không có cơ hội để phân bố đều sau đó. Mười đến mười lăm phút đầu tiên của quá trình đình công phần lớn quyết định kết quả của toàn bộ mẻ sản xuất. Sơ đồ trên cho thấy quá trình này diễn ra như thế nào trong một chu trình điển hình: giai đoạn làm ướt và tuần hoàn ổn định, giai đoạn tăng nhiệt có kiểm soát chậm dần qua vùng nhiệt độ từ 70 đến 90°C, giai đoạn giữ nhiệt gần sôi để chất lỏng di chuyển và dàn đều, và giai đoạn làm nguội có kiểm soát. Việc khắc phục bắt đầu trước khi xảy ra sự cố: trước tiên hãy đảm bảo làm ướt hoàn toàn, đều và lưu thông ổn định. Tăng nhiệt độ ở tốc độ được kiểm soát, thường khoảng 1°C mỗi phút và chậm hơn nữa trong khoảng từ 70 đến 90°C.

Khám phá thêm »

Liên hệ với chúng tôi để biết thêm về phụ gia dệt và thuốc nhuộm

Liên hệ với Skychem Group để biết thêm các giải pháp hóa chất. Nếu bạn có thắc mắc hoặc cần thêm thông tin, vui lòng liên hệ với chúng tôi.
Chúng tôi sẽ trả lời trong vòng 24 giờ

Nhận báo giá dự án

Vui lòng cho chúng tôi biết các yêu cầu, quốc gia và ứng dụng cụ thể.

Di chuyển về đầu trang
Email WhatsApp

Liên hệ với chúng tôi để biết thêm về phụ gia dệt và thuốc nhuộm

Liên hệ với Skychem Group để biết thêm các giải pháp hóa chất. Nếu bạn có thắc mắc hoặc cần thêm thông tin, vui lòng liên hệ với chúng tôi.
Chúng tôi sẽ trả lời trong vòng 24 giờ