Kendi ID’n ile mağazalarını oluştur

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt verin

Naylon 6.6 Tekstil Kalite Kontrolü: Başlıca Test Maddeleri ve Endüstri Standartları

Naylon 6.6, spor giyim, dış giyim, çorap ve endüstriyel tekstillerde kullanılan yüksek performanslı sentetik bir elyaftır. Alıcı beklentilerini karşılamak, fiziksel dayanıklılık, kimyasal uyumluluk ve fonksiyonel performans genelinde tutarlı kalite kontrolü gerektirir; bunların tümü, işleme sırasında kullanılan kimyasallar ve yardımcı maddelerden doğrudan etkilenir.

Başlıca Fiziksel ve Mekanik Testler

Naylon 6.6, dayanıklılığı ve esnekliği nedeniyle değerlidir, ancak bu özelliklerin kumaş tedarik zincirine ulaşmadan önce yapılandırılmış testlerle doğrulanması gerekir.

Çekme Dayanımı ve Uzama

Çekme dayanımı, bir kumaşın kopmadan önce ne kadar kuvvete dayanabileceğini ölçerken, uzama ise kopmadan önce ne kadar uzayabileceğini gösterir. Naylon 6.6 için, her iki değer de özellikle spor giyim ve güvenlik ekipmanları gibi yüksek gerilimli uygulamalarda yapısal bütünlüğün kritik göstergeleridir. Testler genellikle ISO 13934-1 veya ASTM D5034 standartlarına göre yapılır ve sonuçlar Newton ve yüzde uzama olarak ifade edilir.

Aşınma direnci

Aşınma direnci, bir kumaşın zaman içinde tekrarlanan yüzey sürtünmesine ne kadar iyi dayandığını belirler. Naylon 6.6 genellikle bu alanda iyi performans gösterir, ancak işleme koşulları ve apre işlemleri sonucu önemli ölçüde etkileyebilir. En yaygın iki test yöntemi, ISO ve Avrupa pazar spesifikasyonlarında yaygın olarak referans alınan Martindale ve ABD tedarik zincirlerinde ve ASTM tabanlı gereksinimlerde daha yaygın olan Wyzenbeek'tir.

Boncuklanma Direnci

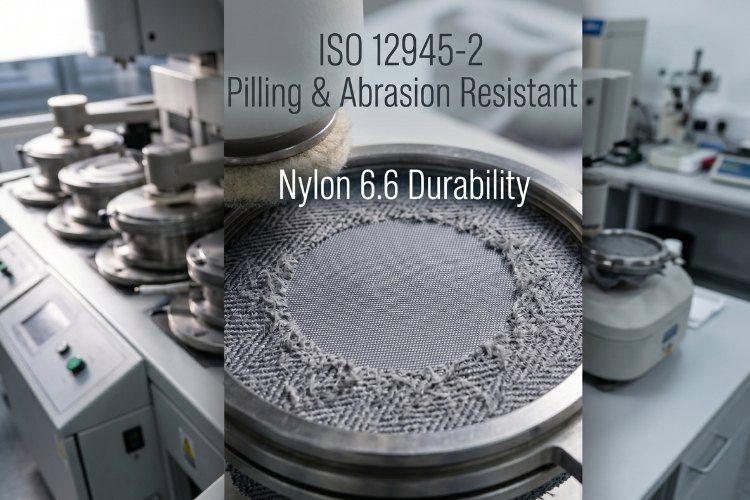
Kumaş yüzeyinde gevşek liflerin birbirine dolanarak küçük topçuklar oluşturması sonucu tüylenme meydana gelir. Naylon 6.6, doğal liflere göre tüylenmeye daha az eğilimli olsa da, mekanik aşınma veya yanlış terbiye işlemleriyle risk artar. Tüylenme direnci, ISO 12945-2 gibi standartlara göre 1 ile 5 arasında bir ölçekte derecelendirilir; 5 tüylenme olmadığını gösterir.
Yıkama Sonrası Boyutsal Stabilite

Yıkama sonrası çekme veya deformasyon, özellikle giyim uygulamalarında pratik bir kalite sorunudur. Boyutsal stabilite testi, bir kumaşın belirli koşullar altında yıkandıktan sonra uzunluk ve genişliğinde ne kadar değiştiğini ölçer. Kabul edilebilir çekme eşikleri kullanım amacına göre değişmekle birlikte, çoğu alıcı maksimum %3 ila %5'lik bir değer belirtir.

Kimyasal ve Bileşim Testi

Küresel alıcıların uyumluluk gereksinimlerini sıkılaştırmasıyla birlikte, bir kumaşın kimyasal profilini anlamak giderek daha önemli hale geliyor. Bu alandaki testler hem elyaf bileşimini hem de işleme sırasında ortaya çıkan kısıtlanmış maddelerin varlığını kapsar.

Elyaf Tanımlama ve Karışım Doğrulama

Naylon 6.6, elastan, polyester veya pamuk gibi diğer liflerle karıştırıldığında, doğru lif tanımlaması, nihai ürünün belirtilen bileşimine uygun olmasını sağlar. Yöntemler arasında mikroskopi, çözünürlük testi ve yakın kızılötesi (NIR) spektroskopisi yer alır. Karışım doğrulaması ayrıca doğru etiketlemeyi destekler ve tedarik zincirinin ilerleyen aşamalarında uyumluluk anlaşmazlıklarının önlenmesine yardımcı olur.

Kısıtlı Madde Taraması (ZDHC MRSL)

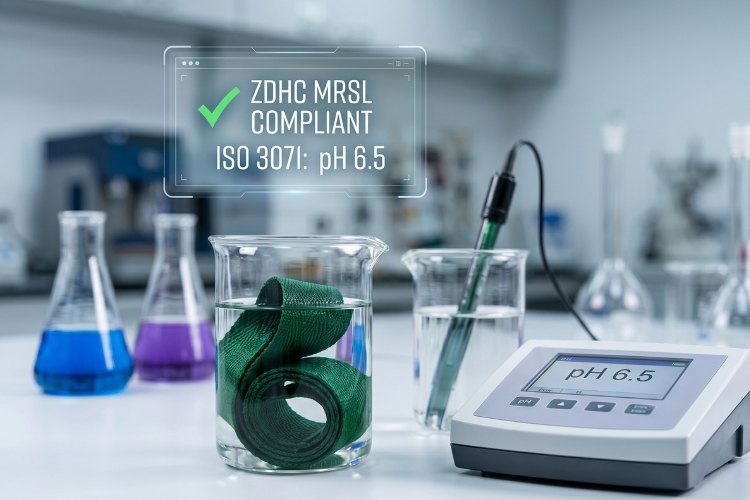
ZDHC Üretim Kısıtlı Maddeler Listesi (MRSL), tekstil üretiminde kasıtlı olarak kullanılmaması gereken tehlikeli kimyasallar için limitler belirler. MRSL uyumluluğunun taranması, büyük moda ve dış giyim markaları için temel bir beklenti haline gelmiştir. Başlıca madde grupları arasında kanserojen aminler salgılayabilen azo boyalar, alkilfenol etoksilatlar (APEO'lar), formaldehit ve ağır metaller yer almaktadır.

pH ve Kimyasal Kalıntı Testi

Boyama veya terbiye işleminden sonra kumaşta kalan artık asitlik veya alkalilik, cilt tahrişine ve uzun vadeli lif bozulmasına neden olabilir. ISO 3071'de belirtildiği gibi, çoğu terbiye edilmiş tekstil ürününün pH değerinin 4.0 ile 7.5 arasında olması beklenir . Kimyasal kalıntı testi, sonraki işlemleri veya son kullanıcı güvenliğini etkileyebilecek yüzey aktif maddeler ve yumuşatıcı birikintilerini de kapsar. MRSL limitleri dahilinde formüle edilmiş ve Naylon 6.6 alt tabakalar için tasarlanmış yardımcı maddelerin seçimi, pH'ı kabul edilebilir aralıklarda tutmada ve kalıntı birikimini baştan en aza indirmede doğrudan rol oynar.

Skychem Group'un Tekstil Yardımcı Çözümleri , iplik eğirme ve ön işlemden boyama, baskı ve terbiyeye kadar tüm işleme zincirini kapsayan Sylic® serisini içerir. İster yumuşatma, ister fonksiyonel terbiye, isterse Skyguard® serisi aracılığıyla su ve yağ iticiliği olsun, Sylic® ürünleri Naylon 6.6 ve diğer alt tabakalarda tutarlı ve uyumlu sonuçları desteklemek üzere formüle edilmiştir.
Renk Haslığı Testi

Renk performansı, Naylon 6.6 kalitesinin en görünür ve ticari açıdan en hassas yönlerinden biridir. Alıcılar, son kullanım koşullarına bağlı olarak renk haslığı gereksinimlerini belirtir ve bu alandaki başarısızlıklar, parti reddinin en yaygın nedenleri arasındadır.

Yıkamaya Karşı Renk Haslığı

Yıkama haslığı, boyalı bir kumaşın yıkama sırasında ne kadar renk kaybettiğini veya bitişik malzemelere renk aktardığını ölçer. Sonuçlar, ISO 105-C06 veya AATCC 61 gibi standartlara uygun olarak, renk değişimi ve lekelenme için gri tonlama ölçeği kullanılarak 1 ila 5 arasında derecelendirilir. Çoğu ticari uygulama için minimum 3 ila 4 derecesi gereklidir.

Sürtünmeye Karşı Renk Dayanıklılığı (Kuru ve Islak)

Sürtünme haslığı, diğer adıyla sürtünme dayanımı, bir boyanın sürtünme altında diğer yüzeylere ne kadar kolay geçtiğini test eder. Islak sürtünme haslığı, kuru sürtünme haslığına göre sürekli olarak daha zordur çünkü nem, yüzeydeki boya moleküllerini aktive eder. Asit boyalarla boyanmış Naylon 6.6, sabitleme işlemi tamamlanmadığında ıslak sürtünme dayanımına karşı özellikle hassas olabilir.

Işığa Karşı Renk Haslığı

Işık haslığı, genellikle ksenon ark lambası kullanılarak simüle edilen UV ışınlarına maruz kalma altında renk stabilitesini değerlendirir. Dış mekan ve spor giyim uygulamaları için alıcılar genellikle ISO 105-B02 ölçeğinde minimum 4 ila 5 puan talep ederler. Boya seçimi burada önemli bir etkiye sahiptir, çünkü bazı asit boya yapıları doğası gereği diğerlerinden daha fotostabildir.

Terlemeye Karşı Renk Haslığı

Ter haslığı testi, kumaşın gerçek dünyadaki giyim kullanımında mevcut olan hem asidik hem de alkali tere karşı direncini ölçer. Bu test, özellikle spor giyim, iç çamaşırı ve çorap gibi doğrudan temas gerektiren uygulamalar için önemlidir. Değerlendirmeler, ISO 105-E04 veya AATCC 15 standartlarına göre asidik ve alkali koşullar için ayrı ayrı yapılır.

Aşağıdaki tablo, Naylon 6.6'nın yaygın kullanım alanlarındaki tipik minimum kalite gereksinimlerini özetlemektedir:

test Spor Giyim Dış mekan ekipmanı Moda / Çorap
Yıkama 4 4 3-4
Kuru Sürtünme 4 4 3-4
Islak Ovuşturma 3 3-4 3
Light 4-5 5 3-4
Terleme 3-4 3-4 3

Bu kalite seviyelerine tutarlı bir şekilde ulaşmak büyük ölçüde boya seçimine ve proses kontrolüne bağlıdır. Skychem Group'un Tekstil Renk Çözümleri, hem Naylon 6.6 hem de diğer poliamid alt tabakalarda güvenilir renk haslığı performansı için formüle edilmiş Skyacido® Asit Boyaları ve Skyacido® Metal Kompleks Boyalarını içerir.

Bu ürün yelpazesi, yüksek yıkama haslığı ve yüksek ışık haslığı gereksinimlerine uygun seçeneklerle ZDHC Seviye 3 standartlarını karşılamak üzere geliştirilmiştir. Moda, dış giyim ve performans kategorilerinde tedarik yapan alıcılar için, uyumluluk çerçeveleri içinde kalırken haslık hedeflerine sürekli olarak ulaşan boyalara sahip olmak, denetim aşamasında parti reddi riskini azaltır.

metal kompleks boya serisi

  • 1:2 oranında, monosülfonik asit grubu içeren metal kompleks boya, orta düzeyde boyama özelliğine, mükemmel yıkama haslığına ve ışık haslığına sahiptir.
  • Mükemmel boya uyumluluğu ve rengin orta ve koyu tonlarda boyanması için uygundur.
  • Başlıca yüksek kaliteli naylon, naylonmonyum, naylon/pamuk ve dış giyim ürünleri, mayo ve iç çamaşırlarının boyanmasında kullanılır.
  • NHF-S serisi, renk sabitleyici madde ile işlem gördükten sonra, yüksek sıcaklıkta aprelemede az renk değişimi ve klorlu ağartmada renk kaybı olmaması özelliklerine sahiptir.

Konfor ve Fonksiyonel Performans Testleri

Alıcılar, dayanıklılık ve rengin ötesinde, bir kumaşın gerçek kullanım koşullarında nasıl performans gösterdiğini giderek daha fazla değerlendiriyor. Fonksiyonel testler, nem davranışı, termal özellikler ve dokunma kalitesini kapsıyor.

Nem Yönetimi ve Emme

Nem yönetimi testi, bir kumaşın teri ciltten ne kadar hızlı uzaklaştırdığını ve buharlaşma için yüzeyine yaydığını ölçer. Standart yöntemler arasında AATCC 195 ve ISO 11092 yer almaktadır. Spor giyim ve performans kumaşları için nem yönetimi sonuçları genellikle alıcılara sağlanan ürün özelliklerine doğrudan dahil edilir.

Termal Özellikler

Termal performans testi, bir kumaşın sıcaklığı nasıl düzenlediğini değerlendirir; bu özellikle iç katmanlar ve dış mekan uygulamaları için önemlidir. Başlıca ölçümler arasında termal direnç (Rct) ve su buharı direnci (Ret) bulunur; her ikisi de ISO 11092 standardına göre terlemeyi önleyici bir ısıtma plakası kullanılarak test edilir. Bu değerler, bir kumaşın hangi konfor sınıfına girdiğini belirler ve performans ürün yelpazelerindeki konumunu doğrudan etkiler.

Yumuşaklık ve Dokunma Kolaylığı Değerlendirmesi

Dokunma hissi ve yumuşaklık, hem eğitimli panel değerlendirmesi yoluyla öznel olarak hem de Kawabata Değerlendirme Sistemi (KES) gibi araçlar kullanılarak nesnel olarak değerlendirilebilir. Bitirme işlemi sırasında uygulanan yumuşatıcı maddelerin bu sonuçlar üzerinde önemli bir etkisi vardır ve üretim partileri arasındaki tutarlılık, özellikle yüksek miktarda alım yapan alıcılar için önemlidir.

Kumaşın dokusu, nem performansı ve fonksiyonel apre işlemleri, işleme aşamasındaki kimyasal seçiminden doğrudan etkilenir. Skychem Group'un Uygulama Çözümleri, öncelikle son kullanım amacına odaklanarak, her uygulama kategorisinin özel talepleri doğrultusunda özel olarak tasarlanmış boya ve yardımcı madde kombinasyonları sunar.

Uygulanabilir Endüstri Standartları

Naylon 6.6 tekstil ürünleri için kalite kontrolü, çeşitli uluslararası standartlar ve uyumluluk çerçevelerinden yararlanır. Belirli bir pazar veya alıcı için hangi standartların geçerli olduğunu anlamak, üretim ve tedarik planlamasının önemli bir parçasıdır.

Standart Gövde Birincil Kapsam Naylon 6.6 için Temel Yöntemler
ISO Fiziksel, kimyasal, renk haslığı testleri ISO 13934, ISO 105 serisi, ISO 3071, ISO 11092
AATCC Renk dayanıklılığı, nem yönetimi, bakım etiketlemesi AATCC 61, AATCC 195, AATCC 15
ASTM Mekanik performans (ABD pazarı odaklı) ASTM D5034, ASTM D4966
OEKO-TEX / ZDHC Kimyasal güvenlik, kısıtlı madde uyumluluğu STANDART 100, MRSL

Naylon Tekstil Ürünleri için ISO Standartları

ISO standartları, tekstil test disiplinlerinin en geniş yelpazesini kapsar ve uluslararası ticarette yaygın olarak referans alınır. Naylon 6.6 için önemli seriler şunlardır:

  • ISO 105 serisi: renk haslığı testi (yıkama, sürtme, ışık, terleme)
  • ISO 13934: Çekme dayanımı ve uzama
  • ISO 12945: tüylenmeye karşı direnç
  • ISO 11092: Isı direnci ve su buharı direnci

AATCC Test Yöntemleri

Amerikan Tekstil Kimyagerleri ve Renklendiricileri Birliği, birçok Kuzey Amerikalı alıcı için standart gereksinimler olan test yöntemleri yayınlamaktadır. Yaygın olarak belirtilen yöntemler şunlardır:

  • AATCC 61: Yıkamaya karşı renk dayanıklılığı
  • AATCC 15: Terlemeye karşı renk dayanıklılığı
  • AATCC 195: Sıvı nem yönetimi özellikleri

ASTM Standartları

ASTM International standartları, ABD tedarik zincirlerinde ve endüstriyel ve askeri uygulamalar için teknik ürün spesifikasyonlarında yaygın olarak referans gösterilmektedir. Naylon 6.6 için sıklıkla atıfta bulunulan yöntemler şunlardır:

  • ASTM D5034: kırılma mukavemeti ve uzama
  • ASTM D4966: aşınma direnci (Martindale yöntemi)

OEKO-TEX ve ZDHC Uyumluluk Çerçeveleri

Yukarıda belirtilen test yöntemi standartlarından farklı olarak, bu çerçeveler kimyasal güvenlik ve kısıtlı madde uyumluluğunu hem ürün hem de üretim seviyelerinde ele almaktadır:

Her iki çerçeve de küresel marka alıcıları tarafından isteğe bağlı yeterlilikler yerine giderek daha çok temel gereksinimler olarak ele alınmaktadır. Skychem Group, ham maddeden nihai ürüne kadar tüm üretim zinciri boyunca test edilen ürünleriyle OEKO-TEX STANDARD 100, ZDHC Seviye 3, GOTS ve SGS sertifikalarına sahiptir. Tedarik sürecinin bir parçası olarak tedarikçi uyumluluğunu doğrulaması gereken alıcılar için, tüm sertifikasyon detayları Skychem Group Sertifikaları sayfasında mevcuttur.
Özetle

Naylon 6.6 kalite kontrolü, mekanik dayanıklılık, kimyasal uyumluluk, renk haslığı ve fonksiyonel performans alanlarını kapsar. Her alan, alıcı gereksinimlerine ve son kullanım koşullarına doğrudan karşılık gelir ve işleme sırasında kullanılan yardımcı maddeler ve boyalar, tüm bu alanlarda nihai sonuçlar üzerinde büyük bir etkiye sahiptir. Özel gereksinimlerinizi görüşmek veya numune talep etmek için Skychem Group ekibiyle iletişime geçin .


Daha fazla okuma:

  1. Naylon Kumaş Nasıl Boyanır??
  2. Naylon, Yün ve İpek İçin Asit Boyaları Açıklaması
  3. ZDHC Uyumlu Tekstil Kimyasalları Nasıl Seçilir?

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

Birbiriyle uyumlu üç renkli asit boyası setini temsil eden sarı, kırmızı ve mavi naylon kumaş örnekleri.

Naylon Kumaşlarda Tutarlı Renk Tonları İçin Trikromatik Asit Boya Seçimi

İçindekiler Boyama Hızını Anlamak Boyama Hızını Etkileyen Faktörler Bir Kombinasyonda Boyama Hızlarının Eşleştirilmesi Boya Emiliminde pH'ın Rolü Boya Sınıfına Göre pH Aralıkları Boyama Sırasında pH Kontrolü Üç Renkli Boya Seçim Prensipleri Uyumlu Sarı, Kırmızı, Mavi Seçimi Naylon İçin Tipik Üç Renkli Asit Boya Kombinasyonları Açık Ton Üç Renkli Kombinasyon Koyu Ton Üç Renkli Kombinasyon Göç ve Birikme Özellikleri Ton Kaymasını Önleme Pratik Tarif Kılavuzları Laboratuvar Deneme Kontrol Listesi SSS Naylonda asit boyalarla düzensiz boyamaya ne sebep olur? pH kontrolü tekrarlanabilirliği nasıl etkiler? Üç renkli bir kombinasyonu güvenilir kılan nedir? Naylon boyama, hassasiyet gerektirir. Asit boyalar poliamid liflerle iyi bağlanır, ancak renk tutarlılığı, uygulama hızı, pH ve üç renkli kombinasyonların ne kadar yakından kontrol edildiğine bağlıdır. Herhangi bir değişkendeki küçük bir uyumsuzluk, tarif kağıt üzerinde doğru görünse bile, standarttan bir ton sapmaya neden olabilir. Bu makale, asit boya kombinasyonlarının naylon üzerinde uyumlu kalmasını sağlayan pratik faktörleri ayrıntılı olarak ele almaktadır. Boyanın liflere ne kadar hızlı geçtiğini anlamak: Boyanın liflere geçme hızı, boya banyosundan liflere ne kadar hızlı geçtiğini açıklar. Naylon üzerinde bu hız, boya yapısına, sıcaklık artışına ve alt tabaka üzerindeki mevcut boya bölgelerinin sayısına bağlıdır. Çabuk nüfuz eden bir boya, özellikle sık dokulu örme kumaşlarda veya yoğun ipliklerde, boya banyosu kumaşa tamamen nüfuz etmeden önce tükenirse, düzensiz renk oluşumuna neden olabilir. Boyanın naylona ne kadar hızlı tutunduğunu etkileyen üç değişken vardır: Moleküler boyut ve yapı: Daha küçük, daha hareketli moleküller daha kolay göç eder ve düzleşir, daha büyük veya daha doğrusal yapılar ise daha hızlı tutunur ancak sabitlendikten sonra daha az göç eder. Elektrolit konsantrasyonu: Banyodaki daha yüksek tuz seviyeleri, lif yüzeyinde iyonik rekabeti artırarak liflerin sertleşmesini yavaşlatır; bu durum düzleşmeye yardımcı olabilir ancak doğru şekilde dengelenmezse toplam tükenmeyi azaltabilir. Sıcaklık artış hızı: Çok hızlı ısınan bir sıcaklık artışı, boyanın sabitlemeden önce yayılması için çok az zaman tanır ve bu da ürünlerde çizgi veya kuyruk oluşma riskini artırır. Renk kombinasyonunda boyaların yapışma hızlarının eşleştirilmesi: Bir renk tonu elde etmek için boyaları birleştirirken, her bileşenin birbirine benzer yapışma hızına sahip olması gerekir. Karışımdaki boyalardan biri diğerlerinden belirgin şekilde daha hızlı etki ediyorsa, boyama işleminin ilk aşamalarına hakim olur ve banyo ilerledikçe rengi değiştirir. Bu, özellikle reçeteler yeni kombinasyonun tek tek boyalar olarak değil de bir sistem olarak nasıl davrandığı kontrol edilmeden ayarlandığında, naylon boyahanelerinde tekrarlanabilirlik sorunlarının en yaygın nedenlerinden biridir. Boyanın emiliminde pH'ın rolü: Asit boyalar, naylon lif üzerindeki amin gruplarıyla etkili bir şekilde bağlanabilmek için asidik bir banyoya ihtiyaç duyar. pH, kimyasal ortamı belirlemekten daha fazlasını yapar; boyanın ne kadar hızlı emildiğini ve boyama başladıktan sonra ne kadar düzeltme yapılabileceğini de belirler. Boya Sınıflarına Göre pH Aralığı Farklı asit boya sınıfları, belirli pH aralıklarında performans gösterecek şekilde formüle edilmiştir. Bu zaman aralığının dışında çalışmak, emilim hızını değiştirir ve renk haslığı özelliklerini etkileyebilir. Boya Sınıfı Tipik pH Aralığı Emilim Davranışı Düzleştirici asit boyalar pH 5 ila 6 Daha yavaş başlangıç, iyi göç, düzeltilmesi daha kolay Öğütücü asit boyalar pH 4.5 ila 5.5 Orta derecede başlangıç, düzensiz boyamada daha az toleranslı Metal kompleks asit boyalar pH 4 ila 5 Daha hızlı başlangıç, daha güçlü haslık, daha sıkı proses kontrolü gerekli Bu aralıklar başlangıç ​​referanslarıdır. Gerçek performans, kullanılan boya türüne, sıvı oranına ve makine tipine bağlıdır; bu nedenle, seri üretime geçmeden önce hedeflenen alt tabaka üzerinde laboratuvar onayı alınması gereklidir. Boyama sırasında pH'ı kontrol etmek: İşlem döngüsü boyunca pH'ı sabit tutmak, doğru başlangıç ​​noktasını belirlemek kadar önemlidir. Boyama sırasında pH değerinin yükselmesi, boyanın emilimini yavaşlatır ve rengin soluk veya düzensiz olmasına neden olabilir; öte yandan, pH değerindeki ani bir erken düşüş, boyanın doğru şekilde nüfuz etmesi için çok hızlı bir şekilde boyanın işlemesine yol açabilir. Tamponlama sistemleri ve kontrollü asit ilavesi, banyoyu baştan sona doğru aralıkta tutar. pH ve yapışma kontrolü için formüle edilmiş dengeleme maddeleri ve tamponlama yardımcıları, özellikle hızlı ilk yapışmaya eğilimli yapılarda, farklı kumaş yapıları ve makine koşullarında yapışma hızını dengelemeye yardımcı olur. Üç Renkli Boyama Prensipleri: Üç renkli boyama, küçük bir çalışma paletinden geniş bir renk yelpazesi oluşturmak için sarı, kırmızı ve mavi boya kullanır. Bu üç boyanın uyumluluğu, hem laboratuvarda hem de toplu üretimde elde edilecek renk tonlarının ne kadar tahmin edilebilir olacağını belirler. Uyumlu Sarı, Kırmızı, Mavi Seçimi: Kullanılabilir bir üç renkli set, benzer vuruş hızlarına, benzer pH duyarlılığına ve karşılaştırılabilir göç davranışına sahip olmalıdır. Toplam boya konsantrasyonu doğru olsa bile, uyumsuz bileşenler laboratuvar örnekleri ile üretim partileri arasında renk tonu farklılıklarına neden olabilir. Özellikle poliamid boyama için formüle edilmiş Skyacido Asit Boyaları, geniş bir renk yelpazesi ve güçlü renk tonu uyumluluğu sunarak, sarı, kırmızı ve mavi bileşenlerini tek tek renk tonuna göre seçmek yerine, koordineli bir set olarak eşleştirmeyi destekler. Aşağıdaki tablo, üç renkli bir set oluştururken her bir ana renk için nelerin kontrol edilmesi gerektiğini özetlemektedir: Bileşen Vuruş Oranı Kontrolü pH Hassasiyeti Göç Davranışı Sarı Tükenme eğrisini kırmızı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Kırmızı Tükenme eğrisini sarı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Mavi Tükenme eğrisini sarı ve kırmızı ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Bu karşılaştırmayı, toplu bir parti renk kayması gösterdikten sonra değil, laboratuvar daldırma geliştirme sırasında yapmak, uyumsuzlukları düzeltilmesi hala ucuzken yakalar. Naylon Boyamada Tipik Üç Renkli Asit Boya Kombinasyonları: Pratik naylon boyamada, üç renkli kombinasyonlar genellikle renk derinliği, katman oluşturma gereksinimi ve boyalar arasındaki uyumluluğa göre seçilir. Dengeli emilim, renk geçişi ve renk tonu tekrarlanabilirliğini sağlamak için açık ve koyu tonlar için farklı kombinasyonlar gerekebilir. Açık Tonlu Üç Renkli Kombinasyon: Açık ve orta tonlar için, mükemmel tesviye ve renk düzeltme yeteneği elde etmek amacıyla, iyi göç performansı ve orta düzeyde tutunma davranışı gösteren boyalar tercih edilir. Tipik bir açık renk kombinasyonu şunları içerebilir: Üç renkli pozisyon örneği Asit Boya Sarı Skyacido Yellow 199 Kırmızı Skyacido Red 337 Mavi Skyacido Blue 324 Bu kombinasyon iyi bir uyumluluk sağlar ve

Daha Fazlasını Keşfedin »
2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »
C0 ve C6 Su Geçirmez Kaplamalar

C0 ve C6 Su Geçirmezlik Kaplamaları: Kumaşlarınız İçin Hangisi Daha Uygun?

İçindekiler Tablosu C0 ve C6'nın Kimyası C6 DWR Nedir? C0 DWR Nedir? Temel Yapısal Farklılıklar Performans Karşılaştırması Su ve Yağ İtici Özellik Dayanıklılık ve Yıkama Direnci Nefes Alabilirlik ve Dokunma Hissi Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları ABD Eyalet Düzenlemeleri Marka ve Perakendeci Gereksinimleri Sektöre Göre Kullanım Alanları Dış Giyim ve Spor Giyim İş Kıyafetleri ve Koruyucu Tekstiller Ev Tekstili ve Döşeme Doğru Kaplamayı Seçmek Dikkate Alınması Gereken Temel Faktörler Test ve Sertifikasyon İpuçları Sonuç Sıkça Sorulan Sorular C0 ve C6 kaplamaları arasındaki fark nedir? C6 DWR yasaklandı mı? C0, C6 kadar iyi performans gösteriyor mu? C0 ve C6 arasında nasıl seçim yapabilirim? Günümüzde bir kumaş tedarikçisine su geçirmezlik özelliği sorarsanız, muhtemelen iki çok farklı cevap alırsınız: C6 veya C0. İkisi de kumaşı kuru tutmayı vaat ediyor. Şu anda yalnızca bir tanesi AB, Kaliforniya ve New York'taki düzenleyici kurumlar ve büyük giyim markaları tarafından piyasadan kaldırılması yönünde baskı altında. Şu anda su geçirmez tekstil ürünleri tedarik eden alıcılar için seçim artık sadece performansla ilgili değil. Burada önemli olan, hedef pazarınızda iki yıl sonra hangi kimyasalların hala satılabilir olacağıdır. C0 ve C6'nın Kimyası: C6 DWR Nedir? C6 dayanıklı su geçirmez (DWR) kaplamalar, tek tek lifleri kaplamak için kısa zincirli florokarbon polimerleri, özellikle altı karbonlu florlu yan zincirler kullanır. Bu kimyasal işlem, lifin yüzey enerjisini yaklaşık 12 mJ/m²'ye düşürür; bu değer, çoğu su ve yağın yüzey geriliminin altındadır. Sonuç olarak, C6 kaplamalar hem su hem de yağ iticiliği sağlar; bu, flor içermeyen sistemlerin çok azının tam olarak sağlayabildiği bir kombinasyondur. C6 kimyası, on yıldan uzun bir süre önce eski C8 florotelomer kaplamalarının yerini aldı. C8, çevrede kalıcı ve biyolojik olarak biriken bir madde olan PFOA'ya dönüşür. C6 bunun yerine perflorohekzanoik aside (PFHxA) dönüşür; bu maddenin çevresel yarı ömrü daha kısadır ve biyolojik birikim potansiyeli daha düşüktür. Ancak, aşağıda yer alan uyumluluk bölümünde de belirtildiği gibi, PFHxA düzenleyici denetimden muaf değildir. C6 ürünleri tedarik eden alıcılar için, Skyguard C6-C8 Su Geçirmezlik Malzemesi gibi formülasyonlar, tipik olarak 10 ila 40 g/L dozlarında uygulanan, hem selüloz hem de sentetik elyaflarda su ve yağ direncini iyi yıkama haslığıyla birleştirir ve PFOS, PFOA veya APEO içermez. C0 DWR nedir? C0, flor içermeyen su itici kimyayı ifade eder. C0 kaplamalar, florokarbon yan zincirleri yerine, hidrofobik bir elyaf yüzeyi oluşturmak için dendrimer, balmumu veya poliüretan bazlı polimerlere dayanır. Bu sistemler tipik olarak 20 ila 25 mJ/m²'lik bir yüzey enerjisine ulaşır; bu, suyu etkili bir şekilde itmek için yeterlidir, ancak genellikle güçlü bir yağ iticiliği sağlamak için yeterli değildir. CO0 kaplamalarına olan talep hızla artıyor çünkü bu kaplamalar PFAS ile ilgili uyumluluk riski taşımıyor; bu faktör, düzenleyici kapsamın genişlemesiyle her geçen yıl daha da önem kazanıyor. Skyguard Florin İçermeyen Su Geçirmezlik Serisi gibi ürünler, gereken dayanıklılığa bağlı olarak yaklaşık 10 ila 80 g/L oranında uygulanır, APEO içermez ve dış giyim, ev tekstili ve moda uygulamaları da dahil olmak üzere yağ iticiliğinin işlevsel bir gereklilik olmadığı kumaşlar için üretilmiştir. Temel Yapısal Farklılıklar Özellik C6 (Florokarbon) C0 (Florsuz) Yüzey enerjisi Yaklaşık. Yaklaşık 12 mJ/m² 20 ila 25 mJ/m² Su geçirmezlik Mükemmel İyi ila mükemmel Yağ geçirmezlik Evet Sınırlı veya yok PFAS içeriği Mevcut (PFHxA bazlı) Yok Tipik kürleme sıcaklığı 150 ila 160°C 160 ila 180°C Performans Karşılaştırması Su ve Yağ Geçirmezlik C6 kaplamalar, makine yağlarına maruz kalan iş kıyafetleri veya gıda ile temas eden önlükler gibi su geçirmezliğin yanı sıra yağ, gres veya organik leke direncinin de gerekli olduğu her yerde referans noktası olmaya devam etmektedir. C0 kaplamalar, saf su geçirmezlik konusunda aradaki farkın büyük bir kısmını kapatmış olup, son dönemde geliştirilen birçok formülasyon, standartlaştırılmış su direnci testlerinde C6 ile karşılaştırılabilir sonuçlar elde etmektedir. Ancak yağ bazlı lekelerde C0 kaplamalar hala yetersiz kalmaktadır. Dayanıklılık ve Yıkama Direnci Her iki kimyasal da kumaşa ilk uygulandığında fiziksel adsorpsiyona dayanır ve bu bağ, tekrarlanan yıkama ve deterjan maruziyetiyle giderek zayıflar. Çapraz bağlama ajanı, DWR polimer zincirlerini birbirine ve elyaf yüzeyindeki reaktif gruplara bağlayarak, gevşekçe tutunmuş bir kaplamayı kimyasal olarak sabitlenmiş bir kaplamaya dönüştürerek yıkama dayanıklılığını artırır. Örneğin, Silik Çapraz Bağlayıcı Madde, su itici madde miktarının %10 ila %30'u oranında aynı banyoya eklenir, APEO, PFOA, PFOS veya formaldehit içermez ve hem C6 hem de flor içermeyen sistemlerle uyumludur; bu da, bir kaplamanın 20 veya daha fazla endüstriyel veya ev yıkama döngüsüne dayanması gerektiğinde pratik bir ek madde olmasını sağlar. Nefes Alabilirlik ve Dokunma Hissi Hem C0 hem de C6 apreler, iplikler arasındaki gözenek boşluklarını doldurmak yerine elyaf yüzeyini kaplar, bu nedenle doğru uygulama seviyelerinde nefes alabilirlik genellikle korunur. Bu dengeyi en sık bozan iki faktör şunlardır: Aşırı dozda apre kullanımı, bu durum iplikler arası gözenekliliği kısmen engelleyebilir ve kumaşın dokusunu sertleştirebilir; düzensiz banyo konsantrasyonu ise kumaş genişliği boyunca lokalize yüksek apre bölgeleri oluşturur. C0 apreler, C6 su geçirmezlik seviyesine ulaşmak için bazen biraz daha yüksek uygulama seviyeleri gerektirir; bu nedenle, yumuşak ve nefes alabilen bir sonuç elde etmek için dozlama doğruluğu ve banyo homojenliği özellikle önemlidir. Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları AB, tekstil ürünlerindeki PFAS'ları REACH Ek XVII kapsamında düzenlemektedir. C6 kimyasallarının bozunma ürünü olan PFHxA'ya yönelik kısıtlama, 2026'dan itibaren AB ve AEA'da yürürlüğe girecek ve daha geniş PFAS ailesini kapsayan daha kapsamlı bir kısıtlama şu anda Avrupa Kimyasallar Ajansı tarafından değerlendirilmektedir. AB pazarı için tedarik yapan alıcılar ve markalar, C6'yı uzun vadeli güvenli bir seçenek olarak değil, artan düzenleyici baskı altında olan bir kimyasal madde olarak değerlendirmeli ve en son kapsam ve zaman çizelgeleri için ECHA'nın PFAS düzenleme güncellemelerini takip etmelidir. ABD Eyalet Düzenlemeleri, AB ile sınırlı değildir. ABD'de iki eyalet, tekstil ve giyim ürünlerine özel PFAS kısıtlamaları getirmiş durumda: Kaliforniya'da AB 1817 sayılı yasa, 1 Ocak 2025'ten itibaren toplam organik florür miktarı 100 ppm'nin üzerinde olan ve 1 Ocak 2027'den itibaren 50 ppm'ye düşen, kasıtlı olarak eklenmiş PFAS içeren yeni tekstil ürünlerinin üretimini, dağıtımını ve satışını yasaklıyor. Aşırı ıslak koşullar için tasarlanmış dış giyim ürünlerinin geçerlilik süresi 1 Ocak 2028'e kadar uzatıldı. Gerekli şartların tamamı resmi yasa metninde belirtilmiştir. New York Çevre Koruma Yasası § 37-0121, yeni giyim eşyalarının satışını yasaklamaktadır.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen proje gereksinimlerinizi, ülkenizi ve kullanım amacınızı bize bildirin.

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

Birbiriyle uyumlu üç renkli asit boyası setini temsil eden sarı, kırmızı ve mavi naylon kumaş örnekleri.

Naylon Kumaşlarda Tutarlı Renk Tonları İçin Trikromatik Asit Boya Seçimi

İçindekiler Boyama Hızını Anlamak Boyama Hızını Etkileyen Faktörler Bir Kombinasyonda Boyama Hızlarının Eşleştirilmesi Boya Emiliminde pH'ın Rolü Boya Sınıfına Göre pH Aralıkları Boyama Sırasında pH Kontrolü Üç Renkli Boya Seçim Prensipleri Uyumlu Sarı, Kırmızı, Mavi Seçimi Naylon İçin Tipik Üç Renkli Asit Boya Kombinasyonları Açık Ton Üç Renkli Kombinasyon Koyu Ton Üç Renkli Kombinasyon Göç ve Birikme Özellikleri Ton Kaymasını Önleme Pratik Tarif Kılavuzları Laboratuvar Deneme Kontrol Listesi SSS Naylonda asit boyalarla düzensiz boyamaya ne sebep olur? pH kontrolü tekrarlanabilirliği nasıl etkiler? Üç renkli bir kombinasyonu güvenilir kılan nedir? Naylon boyama, hassasiyet gerektirir. Asit boyalar poliamid liflerle iyi bağlanır, ancak renk tutarlılığı, uygulama hızı, pH ve üç renkli kombinasyonların ne kadar yakından kontrol edildiğine bağlıdır. Herhangi bir değişkendeki küçük bir uyumsuzluk, tarif kağıt üzerinde doğru görünse bile, standarttan bir ton sapmaya neden olabilir. Bu makale, asit boya kombinasyonlarının naylon üzerinde uyumlu kalmasını sağlayan pratik faktörleri ayrıntılı olarak ele almaktadır. Boyanın liflere ne kadar hızlı geçtiğini anlamak: Boyanın liflere geçme hızı, boya banyosundan liflere ne kadar hızlı geçtiğini açıklar. Naylon üzerinde bu hız, boya yapısına, sıcaklık artışına ve alt tabaka üzerindeki mevcut boya bölgelerinin sayısına bağlıdır. Çabuk nüfuz eden bir boya, özellikle sık dokulu örme kumaşlarda veya yoğun ipliklerde, boya banyosu kumaşa tamamen nüfuz etmeden önce tükenirse, düzensiz renk oluşumuna neden olabilir. Boyanın naylona ne kadar hızlı tutunduğunu etkileyen üç değişken vardır: Moleküler boyut ve yapı: Daha küçük, daha hareketli moleküller daha kolay göç eder ve düzleşir, daha büyük veya daha doğrusal yapılar ise daha hızlı tutunur ancak sabitlendikten sonra daha az göç eder. Elektrolit konsantrasyonu: Banyodaki daha yüksek tuz seviyeleri, lif yüzeyinde iyonik rekabeti artırarak liflerin sertleşmesini yavaşlatır; bu durum düzleşmeye yardımcı olabilir ancak doğru şekilde dengelenmezse toplam tükenmeyi azaltabilir. Sıcaklık artış hızı: Çok hızlı ısınan bir sıcaklık artışı, boyanın sabitlemeden önce yayılması için çok az zaman tanır ve bu da ürünlerde çizgi veya kuyruk oluşma riskini artırır. Renk kombinasyonunda boyaların yapışma hızlarının eşleştirilmesi: Bir renk tonu elde etmek için boyaları birleştirirken, her bileşenin birbirine benzer yapışma hızına sahip olması gerekir. Karışımdaki boyalardan biri diğerlerinden belirgin şekilde daha hızlı etki ediyorsa, boyama işleminin ilk aşamalarına hakim olur ve banyo ilerledikçe rengi değiştirir. Bu, özellikle reçeteler yeni kombinasyonun tek tek boyalar olarak değil de bir sistem olarak nasıl davrandığı kontrol edilmeden ayarlandığında, naylon boyahanelerinde tekrarlanabilirlik sorunlarının en yaygın nedenlerinden biridir. Boyanın emiliminde pH'ın rolü: Asit boyalar, naylon lif üzerindeki amin gruplarıyla etkili bir şekilde bağlanabilmek için asidik bir banyoya ihtiyaç duyar. pH, kimyasal ortamı belirlemekten daha fazlasını yapar; boyanın ne kadar hızlı emildiğini ve boyama başladıktan sonra ne kadar düzeltme yapılabileceğini de belirler. Boya Sınıflarına Göre pH Aralığı Farklı asit boya sınıfları, belirli pH aralıklarında performans gösterecek şekilde formüle edilmiştir. Bu zaman aralığının dışında çalışmak, emilim hızını değiştirir ve renk haslığı özelliklerini etkileyebilir. Boya Sınıfı Tipik pH Aralığı Emilim Davranışı Düzleştirici asit boyalar pH 5 ila 6 Daha yavaş başlangıç, iyi göç, düzeltilmesi daha kolay Öğütücü asit boyalar pH 4.5 ila 5.5 Orta derecede başlangıç, düzensiz boyamada daha az toleranslı Metal kompleks asit boyalar pH 4 ila 5 Daha hızlı başlangıç, daha güçlü haslık, daha sıkı proses kontrolü gerekli Bu aralıklar başlangıç ​​referanslarıdır. Gerçek performans, kullanılan boya türüne, sıvı oranına ve makine tipine bağlıdır; bu nedenle, seri üretime geçmeden önce hedeflenen alt tabaka üzerinde laboratuvar onayı alınması gereklidir. Boyama sırasında pH'ı kontrol etmek: İşlem döngüsü boyunca pH'ı sabit tutmak, doğru başlangıç ​​noktasını belirlemek kadar önemlidir. Boyama sırasında pH değerinin yükselmesi, boyanın emilimini yavaşlatır ve rengin soluk veya düzensiz olmasına neden olabilir; öte yandan, pH değerindeki ani bir erken düşüş, boyanın doğru şekilde nüfuz etmesi için çok hızlı bir şekilde boyanın işlemesine yol açabilir. Tamponlama sistemleri ve kontrollü asit ilavesi, banyoyu baştan sona doğru aralıkta tutar. pH ve yapışma kontrolü için formüle edilmiş dengeleme maddeleri ve tamponlama yardımcıları, özellikle hızlı ilk yapışmaya eğilimli yapılarda, farklı kumaş yapıları ve makine koşullarında yapışma hızını dengelemeye yardımcı olur. Üç Renkli Boyama Prensipleri: Üç renkli boyama, küçük bir çalışma paletinden geniş bir renk yelpazesi oluşturmak için sarı, kırmızı ve mavi boya kullanır. Bu üç boyanın uyumluluğu, hem laboratuvarda hem de toplu üretimde elde edilecek renk tonlarının ne kadar tahmin edilebilir olacağını belirler. Uyumlu Sarı, Kırmızı, Mavi Seçimi: Kullanılabilir bir üç renkli set, benzer vuruş hızlarına, benzer pH duyarlılığına ve karşılaştırılabilir göç davranışına sahip olmalıdır. Toplam boya konsantrasyonu doğru olsa bile, uyumsuz bileşenler laboratuvar örnekleri ile üretim partileri arasında renk tonu farklılıklarına neden olabilir. Özellikle poliamid boyama için formüle edilmiş Skyacido Asit Boyaları, geniş bir renk yelpazesi ve güçlü renk tonu uyumluluğu sunarak, sarı, kırmızı ve mavi bileşenlerini tek tek renk tonuna göre seçmek yerine, koordineli bir set olarak eşleştirmeyi destekler. Aşağıdaki tablo, üç renkli bir set oluştururken her bir ana renk için nelerin kontrol edilmesi gerektiğini özetlemektedir: Bileşen Vuruş Oranı Kontrolü pH Hassasiyeti Göç Davranışı Sarı Tükenme eğrisini kırmızı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Kırmızı Tükenme eğrisini sarı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Mavi Tükenme eğrisini sarı ve kırmızı ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Bu karşılaştırmayı, toplu bir parti renk kayması gösterdikten sonra değil, laboratuvar daldırma geliştirme sırasında yapmak, uyumsuzlukları düzeltilmesi hala ucuzken yakalar. Naylon Boyamada Tipik Üç Renkli Asit Boya Kombinasyonları: Pratik naylon boyamada, üç renkli kombinasyonlar genellikle renk derinliği, katman oluşturma gereksinimi ve boyalar arasındaki uyumluluğa göre seçilir. Dengeli emilim, renk geçişi ve renk tonu tekrarlanabilirliğini sağlamak için açık ve koyu tonlar için farklı kombinasyonlar gerekebilir. Açık Tonlu Üç Renkli Kombinasyon: Açık ve orta tonlar için, mükemmel tesviye ve renk düzeltme yeteneği elde etmek amacıyla, iyi göç performansı ve orta düzeyde tutunma davranışı gösteren boyalar tercih edilir. Tipik bir açık renk kombinasyonu şunları içerebilir: Üç renkli pozisyon örneği Asit Boya Sarı Skyacido Yellow 199 Kırmızı Skyacido Red 337 Mavi Skyacido Blue 324 Bu kombinasyon iyi bir uyumluluk sağlar ve

Daha Fazlasını Keşfedin »
2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »
C0 ve C6 Su Geçirmez Kaplamalar

C0 ve C6 Su Geçirmezlik Kaplamaları: Kumaşlarınız İçin Hangisi Daha Uygun?

İçindekiler Tablosu C0 ve C6'nın Kimyası C6 DWR Nedir? C0 DWR Nedir? Temel Yapısal Farklılıklar Performans Karşılaştırması Su ve Yağ İtici Özellik Dayanıklılık ve Yıkama Direnci Nefes Alabilirlik ve Dokunma Hissi Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları ABD Eyalet Düzenlemeleri Marka ve Perakendeci Gereksinimleri Sektöre Göre Kullanım Alanları Dış Giyim ve Spor Giyim İş Kıyafetleri ve Koruyucu Tekstiller Ev Tekstili ve Döşeme Doğru Kaplamayı Seçmek Dikkate Alınması Gereken Temel Faktörler Test ve Sertifikasyon İpuçları Sonuç Sıkça Sorulan Sorular C0 ve C6 kaplamaları arasındaki fark nedir? C6 DWR yasaklandı mı? C0, C6 kadar iyi performans gösteriyor mu? C0 ve C6 arasında nasıl seçim yapabilirim? Günümüzde bir kumaş tedarikçisine su geçirmezlik özelliği sorarsanız, muhtemelen iki çok farklı cevap alırsınız: C6 veya C0. İkisi de kumaşı kuru tutmayı vaat ediyor. Şu anda yalnızca bir tanesi AB, Kaliforniya ve New York'taki düzenleyici kurumlar ve büyük giyim markaları tarafından piyasadan kaldırılması yönünde baskı altında. Şu anda su geçirmez tekstil ürünleri tedarik eden alıcılar için seçim artık sadece performansla ilgili değil. Burada önemli olan, hedef pazarınızda iki yıl sonra hangi kimyasalların hala satılabilir olacağıdır. C0 ve C6'nın Kimyası: C6 DWR Nedir? C6 dayanıklı su geçirmez (DWR) kaplamalar, tek tek lifleri kaplamak için kısa zincirli florokarbon polimerleri, özellikle altı karbonlu florlu yan zincirler kullanır. Bu kimyasal işlem, lifin yüzey enerjisini yaklaşık 12 mJ/m²'ye düşürür; bu değer, çoğu su ve yağın yüzey geriliminin altındadır. Sonuç olarak, C6 kaplamalar hem su hem de yağ iticiliği sağlar; bu, flor içermeyen sistemlerin çok azının tam olarak sağlayabildiği bir kombinasyondur. C6 kimyası, on yıldan uzun bir süre önce eski C8 florotelomer kaplamalarının yerini aldı. C8, çevrede kalıcı ve biyolojik olarak biriken bir madde olan PFOA'ya dönüşür. C6 bunun yerine perflorohekzanoik aside (PFHxA) dönüşür; bu maddenin çevresel yarı ömrü daha kısadır ve biyolojik birikim potansiyeli daha düşüktür. Ancak, aşağıda yer alan uyumluluk bölümünde de belirtildiği gibi, PFHxA düzenleyici denetimden muaf değildir. C6 ürünleri tedarik eden alıcılar için, Skyguard C6-C8 Su Geçirmezlik Malzemesi gibi formülasyonlar, tipik olarak 10 ila 40 g/L dozlarında uygulanan, hem selüloz hem de sentetik elyaflarda su ve yağ direncini iyi yıkama haslığıyla birleştirir ve PFOS, PFOA veya APEO içermez. C0 DWR nedir? C0, flor içermeyen su itici kimyayı ifade eder. C0 kaplamalar, florokarbon yan zincirleri yerine, hidrofobik bir elyaf yüzeyi oluşturmak için dendrimer, balmumu veya poliüretan bazlı polimerlere dayanır. Bu sistemler tipik olarak 20 ila 25 mJ/m²'lik bir yüzey enerjisine ulaşır; bu, suyu etkili bir şekilde itmek için yeterlidir, ancak genellikle güçlü bir yağ iticiliği sağlamak için yeterli değildir. CO0 kaplamalarına olan talep hızla artıyor çünkü bu kaplamalar PFAS ile ilgili uyumluluk riski taşımıyor; bu faktör, düzenleyici kapsamın genişlemesiyle her geçen yıl daha da önem kazanıyor. Skyguard Florin İçermeyen Su Geçirmezlik Serisi gibi ürünler, gereken dayanıklılığa bağlı olarak yaklaşık 10 ila 80 g/L oranında uygulanır, APEO içermez ve dış giyim, ev tekstili ve moda uygulamaları da dahil olmak üzere yağ iticiliğinin işlevsel bir gereklilik olmadığı kumaşlar için üretilmiştir. Temel Yapısal Farklılıklar Özellik C6 (Florokarbon) C0 (Florsuz) Yüzey enerjisi Yaklaşık. Yaklaşık 12 mJ/m² 20 ila 25 mJ/m² Su geçirmezlik Mükemmel İyi ila mükemmel Yağ geçirmezlik Evet Sınırlı veya yok PFAS içeriği Mevcut (PFHxA bazlı) Yok Tipik kürleme sıcaklığı 150 ila 160°C 160 ila 180°C Performans Karşılaştırması Su ve Yağ Geçirmezlik C6 kaplamalar, makine yağlarına maruz kalan iş kıyafetleri veya gıda ile temas eden önlükler gibi su geçirmezliğin yanı sıra yağ, gres veya organik leke direncinin de gerekli olduğu her yerde referans noktası olmaya devam etmektedir. C0 kaplamalar, saf su geçirmezlik konusunda aradaki farkın büyük bir kısmını kapatmış olup, son dönemde geliştirilen birçok formülasyon, standartlaştırılmış su direnci testlerinde C6 ile karşılaştırılabilir sonuçlar elde etmektedir. Ancak yağ bazlı lekelerde C0 kaplamalar hala yetersiz kalmaktadır. Dayanıklılık ve Yıkama Direnci Her iki kimyasal da kumaşa ilk uygulandığında fiziksel adsorpsiyona dayanır ve bu bağ, tekrarlanan yıkama ve deterjan maruziyetiyle giderek zayıflar. Çapraz bağlama ajanı, DWR polimer zincirlerini birbirine ve elyaf yüzeyindeki reaktif gruplara bağlayarak, gevşekçe tutunmuş bir kaplamayı kimyasal olarak sabitlenmiş bir kaplamaya dönüştürerek yıkama dayanıklılığını artırır. Örneğin, Silik Çapraz Bağlayıcı Madde, su itici madde miktarının %10 ila %30'u oranında aynı banyoya eklenir, APEO, PFOA, PFOS veya formaldehit içermez ve hem C6 hem de flor içermeyen sistemlerle uyumludur; bu da, bir kaplamanın 20 veya daha fazla endüstriyel veya ev yıkama döngüsüne dayanması gerektiğinde pratik bir ek madde olmasını sağlar. Nefes Alabilirlik ve Dokunma Hissi Hem C0 hem de C6 apreler, iplikler arasındaki gözenek boşluklarını doldurmak yerine elyaf yüzeyini kaplar, bu nedenle doğru uygulama seviyelerinde nefes alabilirlik genellikle korunur. Bu dengeyi en sık bozan iki faktör şunlardır: Aşırı dozda apre kullanımı, bu durum iplikler arası gözenekliliği kısmen engelleyebilir ve kumaşın dokusunu sertleştirebilir; düzensiz banyo konsantrasyonu ise kumaş genişliği boyunca lokalize yüksek apre bölgeleri oluşturur. C0 apreler, C6 su geçirmezlik seviyesine ulaşmak için bazen biraz daha yüksek uygulama seviyeleri gerektirir; bu nedenle, yumuşak ve nefes alabilen bir sonuç elde etmek için dozlama doğruluğu ve banyo homojenliği özellikle önemlidir. Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları AB, tekstil ürünlerindeki PFAS'ları REACH Ek XVII kapsamında düzenlemektedir. C6 kimyasallarının bozunma ürünü olan PFHxA'ya yönelik kısıtlama, 2026'dan itibaren AB ve AEA'da yürürlüğe girecek ve daha geniş PFAS ailesini kapsayan daha kapsamlı bir kısıtlama şu anda Avrupa Kimyasallar Ajansı tarafından değerlendirilmektedir. AB pazarı için tedarik yapan alıcılar ve markalar, C6'yı uzun vadeli güvenli bir seçenek olarak değil, artan düzenleyici baskı altında olan bir kimyasal madde olarak değerlendirmeli ve en son kapsam ve zaman çizelgeleri için ECHA'nın PFAS düzenleme güncellemelerini takip etmelidir. ABD Eyalet Düzenlemeleri, AB ile sınırlı değildir. ABD'de iki eyalet, tekstil ve giyim ürünlerine özel PFAS kısıtlamaları getirmiş durumda: Kaliforniya'da AB 1817 sayılı yasa, 1 Ocak 2025'ten itibaren toplam organik florür miktarı 100 ppm'nin üzerinde olan ve 1 Ocak 2027'den itibaren 50 ppm'ye düşen, kasıtlı olarak eklenmiş PFAS içeren yeni tekstil ürünlerinin üretimini, dağıtımını ve satışını yasaklıyor. Aşırı ıslak koşullar için tasarlanmış dış giyim ürünlerinin geçerlilik süresi 1 Ocak 2028'e kadar uzatıldı. Gerekli şartların tamamı resmi yasa metninde belirtilmiştir. New York Çevre Koruma Yasası § 37-0121, yeni giyim eşyalarının satışını yasaklamaktadır.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen gereksinimleri, ülkeyi ve başvuruyu bize bildirin.

En gidin
E-posta WhatsApp

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz