Kendi ID’n ile mağazalarını oluştur

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt verin

Skychem Grubu - Hangzhou Tiankun Kimya Şirketi ile FEBRATEX 2026'da Tanışın

1. Hoş Geldiniz / Bem-vindo

Skychem Grubu - Hangzhou Tiankun Kimya Şirketi ile FEBRATEX 2026'da Tanışın

Tekstil Fabrikaları için Komple Tekstil Boyama ve Terbiye Çözümleri · Stand 7-489

Tekstil kumaşları için komple kaplama ve kaplama çözümleri · Stade 7-489

Sizi FEBRATEX 2026'da ziyaret etmeye davet ediyoruz. Gelin birlikte yeni fırsatları keşfedelim!

Şu anda ŞUBAT 2026'yı ziyaret ettiğinizi belirttik. Yeni fırsatları keşfediyoruz!

📍Stand SEKTÖR 7-489 | 📅 18-21 Ağu 2026 | 📌 Parque Vila Germânica, Blumenau, Brezilya

2.  Tiankun / Sobre a Tiankun Hakkında

Hangzhou Tiankun Chemical Co., Ltd., dünya çapındaki tekstil fabrikalarına yüksek kaliteli tekstil boyaları ve yardımcı maddeler sağlayan, kapsamlı tekstil boyama ve terbiye çözümlerinde uzmanlaşmış önde gelen bir Çin üreticisidir.

Hangzhou Tiankun Chemical Co., Ltd., özellikle dünyanın her yerindeki inşaat malzemeleri için yüksek nitelikli koruyucular ve yardımcı metinler içeren kumaş ve kaplama çözümleri konusunda uzmanlaşmış, Çin'de üretilen bir liderdir.

İş Kapsamımız/Escopo de Negócios

 Tekstil Boyaları — Reaktif boyalar, dispers boyalar, küp boyalar, asit boyalar, kükürt boyalar, direkt boyalar, bazik boyalar, floresan beyazlatıcılar ve indigo dahil olmak üzere çok çeşitli türleri kapsar.

Corantes Têxteis — Çeşitli türlerde, farklı türlerde, dağılmış mercanlarda, küba çiçeklerinde, asitli mantarlarda, enxofre mantarlarında, direkt korantlarda, temel korantlarda, floresan ajanlarda ve indigolarda bulunur.

Tekstil Yardımcı Maddeleri — Kot kumaş işleme yardımcı maddeleri, alev geciktiriciler ve silikon yumuşatıcılar dahil olmak üzere geniş bir uygulama yelpazesini kapsar.

Yardımcı Metinler — Kot işleme yardımcıları, kumaş geciktiriciler ve silikon malzemeleri de dahil olmak üzere geniş bir uygulama yelpazesini genişletin.


3. Tekstil Boyaları / Corantes Têxteis

Başlıca tüm elyaf türleri için uygun olan 9 farklı yüksek performanslı tekstil boyası serisi sunuyoruz: pamuk, polyester, karışımlar, naylon, yün, ipek, akrilik ve daha fazlası.

9 serisi çok çeşitli kumaşlar, tüm temel elyaf türleri için uygundur - algoda, polyester, buğulu, naylon, la, seda, akrilik ve daha fazla.

Ürün Serisi Genel Bakışı

Marka Menşei Temel Uygulamalar
Skycron® Dağıtıcı Boya Polyester / PET / Polyester-Pamuk / Polyester-Spandex
Skyzol® Reaktif Boya Pamuk / Keten / Selüloz lifleri
Gökyüzü Beyazı® Optik Parlatıcı Beyaz ve açık tonlar için beyazlatıcı
Skythrene® Vat Boyası Yüksek ışık/yıkama haslığı boyama
Skyindiblue® İndigo Tozu/Sıvısı Klasik kot boyama
Skysul® Kükürt Boyası Pamuk için koyu tonlar (siyah / lacivert)
Skydro® Direkt Boya Küçük partiler halinde üretilen / çok renkli pamuk ve keten
Skyacido® Asit Boyası Yün / İpek / Naylon
Skyzon® Temel Boya Akrilik / Kağıt / Deri


4. Tekstil Yardımcıları / Auxiliares Têxteis

Denim işleme, alev geciktirme ve silikon yumuşatma gibi tekstil yardımcı maddelerinin tam yelpazesini sunarak, tüm boyama ve terbiye süreçleri için eksiksiz çözümler sağlıyoruz.

Tam bir yardımcı kumaş, denim kumaş işleme, kumaş geciktirme ve silikonla birleştirme, tüm kaplama ve düzeltme işlemleri için eksiksiz çözümler sunar.

5. Neden Tiankun'u Seçmelisiniz / Por que escolher a Tiankun

Güçlü Ar-Ge Yeteneği/Forte capacidade de P&D

Kendi Ar-Ge merkezimiz sayesinde, elyaf, işlem ve renk gereksinimlerine göre formülleri özelleştirebiliyoruz. Üretim ihtiyaçlarınıza uygun çözümler sunuyoruz.

Ür-Ge merkezinin bir parçası olarak, temel, süreç ve temel gereksinimlere göre formüller kişiselleştirilebilir. Üretimin gerektirdiği çözümlere göre uyarlanır.

Kararlı Kalite/Qualidade estável

Hammaddelerden nihai ürünlere kadar sıkı kalite kontrolü. 4 uluslararası sertifika: GOTS, OEKO-TEX, ZDHC, SGS. Renk tutarlılığı ve performans güvenilirliği sağlamak için her parti test edilir.

Nitelik kontrolü, ilköğretim malzemeleri ve en son ürünler. 4 uluslararası sertifika: GOTS, OEKO-TEX, ZDHC, SGS. Her şey, ürünün tutarlılığını ve güvenilirliğini garanti etmek için test edilmiştir.

Kapsamlı Satış Sonrası Hizmet/Serviço pós-venda completo

Her müşteri için özel hesap yöneticisi. WhatsApp, WeChat ve e-posta üzerinden 7/24 teknik destek. Önemli projeler için yerinde teknik destek mevcuttur. Biz sadece satış yapmıyoruz, uzun vadeli başarı için sizinle ortaklık kuruyoruz.

Her müşteri için özel olarak ayrılmış bir şey. WhatsApp, WeChat ve e-posta yoluyla 7/24 teknik destek. Teknik yardım, projeler için yerel olarak sağlanamıyor. Hiçbir dava yok - uzun süredir başarılı olmak için bazı şeyler yapılıyor.

6. Standımızı Ziyaret Edin / Nosso Estande'yi Ziyaret Edin

🎁 Ücretsiz Numuneler + Bire Bir Boyama ve Terbiye Danışmanlığı

7-489 numaralı standımıza uğrayın — ücretsiz numunelerimiz var ve kıdemli mühendislerimiz, üretim ihtiyaçlarınıza özel bire bir boyama ve terbiye danışmanlığı sunmaya hazır. Kumaş örneklerinizi ve işlem özelliklerinizi getirin — birlikte en iyi çözümleri keşfedelim.

7-489'u Geçin — birçok ücretsiz ve kıdemli yaşlılar, üretim gereksinimlerine göre uyarlanarak 1:1 renk ve tamamlama danışmanlığı sunmak için hazırlar. Birçok teknik ve süreç spesifikasyonunu takip edin - daha iyi çözümler olarak birçok şeyi keşfedin.


 Stant Bilgisi

📍 Stand: SEKTÖR 7-489

📅 Tarih: 18-21 Ağustos 2026 (Salı-Cuma)

📌 Yer: Parque Vila Germânica, Blumenau, Santa Catarina, Brezilya


İletişim

📧 E-posta: info@tiankunchemical.com

📱 WhatsApp: +86-15267084488

🌐 Web sitesi: www.skychemi.com / www.tiankunchemical.com

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

Pamuklu havlu kumaşın su emiciliği karşılaştırılmıştır.

Silikon Yumuşatıcı Problemleri: Sararma, Lekeler ve Hidrofilite Kaybının Nedenleri ve Çözümleri

İçindekiler Sararma Sorunları Yaygın Nedenler Isı ve Kürleme Etkileri Önleme İpuçları Sararmış Kumaş Lekelerinin ve Düzensiz Birikintilerin Giderilmesi Lekelerin Nedenleri Emülsiyon Stabilitesi Önleme Teknikleri Sorun Giderme Adımları Yumuşatma Sonrası Renk Değişimi Renk Değişiminin Nedenleri Boya Uyumluluğu Renk Varyasyonunu En Aza İndirme Hidrofilite Kaybı Emiciliğin Neden Düştüğü Yumuşaklık ve Emiciliği Dengeleme Hidrofilik Yumuşatıcı Seçenekleri Uygulama İçin En İyi Uygulamalar Doğru Dozaj ve Seyreltme Emdirme ve Kurutma Parametreleri Kalite Kontrol Testleri Sonuç Sıkça Sorulan Sorular Silikon yumuşatıcının kumaşı sarartmasına ne sebep olur? Yumuşatıcı uygulamasından sonra lekelerin oluşmasını nasıl önleyebilirim? Kumaş yumuşatıldıktan sonra neden renk değiştirir? Yumuşatıcı kullandıktan sonra su tutma özelliğini nasıl geri kazandırabilirim? Silikon yumuşatıcılar, tekstil fabrikalarında en yaygın kullanılan terbiye kimyasalları arasında yer alır ve kumaşa kazandırdıkları pürüzsüz doku, dökümlülük ve dayanıklılık nedeniyle değerlidirler. Ancak bunlar üretim sahasında gerçek baş ağrılarına da yol açabilirler. Beyaz eşyalarda sararma, ütüleme sonrası oluşan yağlı lekeler, beklenmedik renk değişimleri ve ani su emme kaybı, dünya çapında terbiyeciler, boyacılar ve kalite kontrol ekipleri tarafından en sık dile getirilen şikayetler arasında yer alıyor. Bu sorunların neredeyse tamamı, az sayıda temel nedene dayanmaktadır: alt tabaka için yanlış silikon kimyası, zayıf emülsiyon stabilitesi, yanlış banyo koşulları veya kimyanın sınırlarını aşan kürleme parametreleri. Temel elyaf ve polimer davranışları anlaşıldığında, bu sorunların çoğu daha iyi bir ürün seçimi, küçük bir işlem ayarlaması veya dolgu aşamasında daha sıkı kalite kontrolü ile önlenebilir. Bu makale, her bir sorunu sırayla ele alarak, nedenlerini ve nasıl önlenebileceğini veya düzeltilebileceğini açıklamaktadır. Sararma Sorunları Sararma, özellikle hafif bir renk değişiminin bile hemen fark edildiği beyaz ve pastel renkli kumaşlarda, silikon yumuşatıcılarla ilgili en sık bildirilen şikayetlerden biridir. Yaygın Nedenler Sararmanın çoğu, silikon polimerindeki amin içeriğinden kaynaklanır. Amino modifiye silikonlar, amin gruplarının lif yüzeyine güçlü bir şekilde bağlanması nedeniyle mükemmel yumuşaklık sağlar, ancak aynı gruplar kimyasal olarak reaktiftir ve oksidasyona yatkındır. Bazı koşullar sorunu daha da kötüleştirir: Banyo suyunda demir veya diğer geçiş metallerinden kaynaklanan kirlenme, ağartmadan kalan klor artıkları, yumuşatıcının kendisinde düşük kaliteli veya tutarsız ham maddeler, ısı ve kürleme etkileri. Sararma genellikle kumaş gerdirme işleminden geçtikten sonra görünür hale gelir. Kürleme sırasında serbest amin gruplarının termal oksidasyonu, sarı renk tonundan sorumlu bileşikler olan kromoforları oluşturur ve bu etki, kürleme sıcaklıkları belirli silikon yumuşatıcı ve kumaş için önerilen aralığı aştığında daha belirgin hale gelir. Daha az belirgin olan ikinci bir mekanizma ise, bazen NOx sararması olarak da adlandırılan gaz solmasıdır; bu durumda atmosferik azot oksitler, depolama veya taşıma sırasında amin gruplarıyla reaksiyona girer. Bu durum, herhangi bir ısıya maruz kalmadan da meydana gelebilir; bu nedenle kumaşlar bazen, üretim hattından çıktıktan haftalar sonra, fabrika bir sonraki siparişe geçtikten çok sonra bile sararır. Önleme İpuçları Kumaşların parlaklığını korumak için birkaç küçük ayarlama yeterlidir: Açık renkli ve beyaz eşyalar için daha düşük amin değerine sahip bir yumuşatıcı seçin. Kürleme sıcaklığını ve bekleme süresini tedarikçinin önerdiği aralıkta tutun. Metal iyonu kirliliğini azaltmak için demineralize su kullanın. Uzun mesafelerde depolanacak veya gönderilecek ürünler için antioksidan ekleyin veya düz amino silikon yerine blok silikon kullanın. Sararmış Kumaşı Onarma Sararma meydana geldikten sonra seçenekler sınırlıdır. Hafif vakalar bazen peroksit veya indirgeyici ağartıcı işlemiyle iyileştirilebilir, ancak bu kumaşın mukavemeti açısından bazı riskler taşır ve her zaman önce bir numune üzerinde test edilmelidir. Çoğu durumda, daha güvenilir çözüm, olaydan sonra düzeltme yapmaktan ziyade bir sonraki partide önlem almaktır; bu nedenle ürün seçimi ve süreç kontrolü önceden çok önemlidir. Sebep Önerilen Çözüm Yüksek amin değeri silikon Düşük amin değeri veya blok silikon yumuşatıcıya geçin Aşırı kürleme sıcaklığı Stenter sıcaklığını ve bekleme süresini tedarikçi kılavuzuna göre azaltın Metal iyonu kontaminasyonu Demineralize veya yumuşatılmış proses suyu kullanın Depolama kaynaklı gaz solması Havalandırmayı iyileştirin, depolama süresini azaltın, antioksidan koruma ekleyin Sararma direncinin öncelikli olduğu kumaşlar için, Sylic F3575 Yumuşak ve Pürüzsüz Silikon Yağı, %64 ila %66 katı içeriğe sahip, düşük sararma, yüksek banyo stabilitesi ve uyumluluğu için formüle edilmiş yüksek konsantrasyonlu kendiliğinden emülsifiye olan bir silikon yağıdır. Kürleme işlemi boyunca parlaklığını koruması gereken pamuk, polyester ve karışımlı kumaşlar için uygundur; genellikle dolgu malzemesi olarak 5 ila 20 g/L veya kumaş ağırlığının %1 ila %5'i oranında uygulanır. Egzoz boyama işleminde. Yumuşatıcı uygulamasından sonra oluşan yağlı görünümlü lekeler veya düzensiz birikintiler can sıkıcıdır çünkü genellikle kumaş kuruduktan sonra ortaya çıkarlar, bu da sorunun sürecin geç bir aşamasında keşfedilmesi anlamına gelir. Lekelerin Nedenleri Lekeler genellikle emülsiyon stabilitesinin zayıf olmasından kaynaklanır. Banyodaki silikon parçacıkları çok büyük olduğunda veya emülsiyon mekanik kesme, karıştırma veya sıcaklık değişimleri altında bozulduğunda, yağ fazı ayrılır ve lifler boyunca eşit şekilde yayılmak yerine kumaş yüzeyine düzensiz bir şekilde birikir. Emülsiyon Kararlılığı Bir emülsiyonun pedleme işlemi boyunca ne kadar kararlı kalacağını etkileyen çeşitli banyo koşulları vardır: pH (katyonik silikon emülsiyonları için genellikle zayıf asidik aralıkta olmalıdır), su sertliği ve elektrolit içeriği (her ikisi de daha yüksek seviyelerde emülsiyonu destabilize edebilir), karıştırma sırası (kimyasalların banyoya yanlış sırayla eklenmesi, kumaş pede girmeden önce erken birleşmeye neden olabilir). Önleme Teknikleri Yumuşatıcıyı doğrudan konsantre eklemek yerine banyoya girmeden önce önceden seyreltmek, emülsiyonun eşit şekilde dağılması için zaman tanır ve lekelenmeye karşı en etkili koruma yöntemidir. Bunun ötesinde, banyo sıcaklığını sabit tutmak ve su sertliğini kontrol etmek riski azaltır ve uzun süreli kullanımlarda banyoyu periyodik olarak filtrelemek, emülsiyon bozulmasının kumaşta görünmeden önceki erken belirtilerini yakalamaya yardımcı olur. Polimer yapısında yerleşik emülgatör grupları taşıyan kendiliğinden emülsifiye olan silikon yağları, basit bir karıştırma ile daha eşit şekilde dağılır ve lekelenmenin tekrarlayan bir sorun olduğu durumlarda iyi bir seçenektir. Sorun Giderme Adımları: Lekeler oluşursa, öncelikle küvette görünür lekeler olup olmadığını kontrol edin.

Daha Fazlasını Keşfedin »
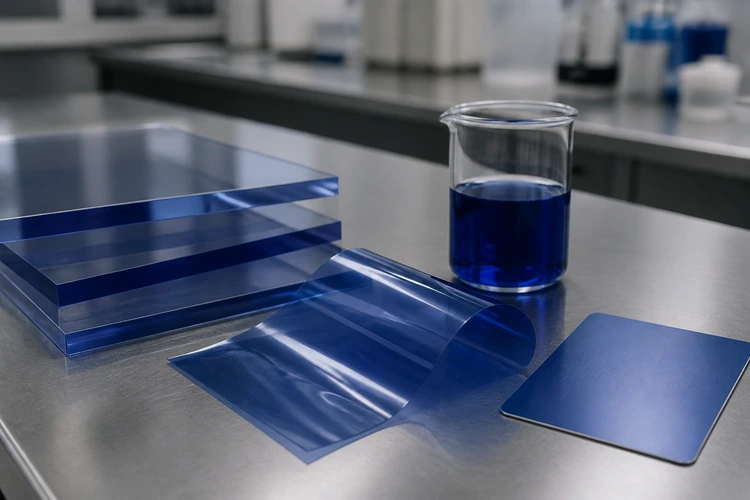
Solvent bazlı boyaların plastik, mürekkep ve kaplamalardaki uygulamaları.

Plastikler, mürekkepler ve kaplamalar için doğru solvent bazlı boya nasıl seçilir?

İçindekiler Solvent Boyalar Nelerdir? Pigmentler Yerine Solvent Bazlı Boyalar Neden Kullanılır? Solvent Boya Seçiminde Temel Faktörler: Çözünürlük, Isı Direnci, Işık Haslığı, Göç Direnci. Uygulamaya Göre Solvent Boya Seçimi: Plastikler, Baskı Mürekkepleri, Kaplamalar. Önerilen Solvent Boya Sınıfları. Sıkça Sorulan Sorular: Solvent boyalar ve pigmentler aynı formülasyonda birleştirilebilir mi? Gravür ve flekso baskı mürekkepleri için hangi çözücüler uygundur? Termal kararlılık nasıl test edilir? Ambalajlarda boya göçüne ne sebep olur? Bu kılavuz, formülasyon uzmanlarının belirli bir solvent sistemine, işlem sıcaklığına ve son kullanım uygulamasına uygun doğru kaliteyi seçebilmeleri için plastikler, baskı mürekkepleri ve kaplamalar için solvent bazlı boyaları çözünürlük, ısı direnci, ışık haslığı ve göç performansı açısından karşılaştırmaktadır. Solvent Boyalar Nelerdir? Çözücü boyalar, moleküler düzeyde ana ortamda tamamen çözünen renklendiricilerdir ve plastiklere, baskı mürekkeplerine ve kaplamalara karakteristik şeffaflık, parlaklık ve tutarlı renk tonu kazandırırlar. Plastikler, baskı mürekkepleri veya kaplamalar için solvent bazlı boya seçimi üç pratik soruya dayanır: taşıyıcı sistemde temiz bir şekilde çözünür mü, gerekli işlem sıcaklığında dayanır mı ve ürün sevk edildikten sonra yerinde kalır mı? Pigmentler Yerine Solvent Bazlı Boyalar Neden Kullanılır? Pigmentler, ışığı dağıtan parçacık süspansiyonları oluşturur; bu da şeffaf kısımlarda bulanıklığa ve renk yoğunluğunda eşitsizliğe yol açabilir. Çözücü bazlı boyalar, bulundukları ortamda tamamen çözünerek ince filmlerde veya hafif renkli plastiklerde bile net ve canlı renkler üretir. Şeffaflık ve renk yoğunluğunun opaklıktan daha önemli olduğu uygulamalar için, örneğin şeffaf plastik bileşenler, esnek ambalaj mürekkepleri veya ahşap boyaları gibi, solvent bazlı boyalar genellikle daha uygun bir seçimdir. Solvent Boya Seçiminde Temel Faktörler Bir solvent boya türünün belirli bir uygulamada beklendiği gibi performans gösterip göstermeyeceğini belirleyen en sık görülen dört faktör şunlardır: taşıyıcı sistemde çözünürlük, işlem sırasında ısıya dayanıklılık, son kullanımda ışık haslığı ve ürün hizmete girdikten sonra migrasyona karşı direnç. Çözünürlük: Solvent bazlı boyalar, ancak formülatörün halihazırda kullandığı taşıyıcı maddede tamamen çözündüklerinde istenen performansı gösterirler. Kullanılan çözücü karışımıyla uyumluluk, nihai üründeki renk yoğunluğunu ve berraklığını belirler. Ketonlar ve Esterler. MEK ve aseton gibi ketonlar, etil asetat ve bütil asetat gibi esterlerle birlikte, gravür ve flekso baskı mürekkeplerinde yaygın olarak kullanılan taşıyıcı maddelerdir. Bu sistemler için formüle edilmiş solvent bazlı boyalar genellikle hızlı çözünür ve minimum kalıntı bırakır, bu da tutarlı baskı yoğunluğunu destekler. Aromatik Hidrokarbonlar. Toluene ve ksilen, endüstriyel kaplamalarda ve bazı eski mürekkep sistemlerinde yaygın olarak kullanılmaya devam etmektedir. Aromatik hidrokarbonlardaki çözünürlük, keton veya ester sistemlerine kıyasla boya kimyaları arasında daha fazla değişiklik gösterebilir; bu nedenle her bir kalite, çözücü sınıfına göre uyumlu olduğu varsayılmak yerine, belirli taşıyıcıya karşı kontrol edilmelidir. Alkoller. Etanol ve izopropanol, çeşitli kaplamalarda ve düşük VOC içeren formülasyonlarda yer almaktadır. Alkol bazlı sistemlerde çözücü boyaların çözünürlüğü genel olarak daha sınırlıdır; bu nedenle, bir not belirlemeden önce teyit edilmesi gereken ilk özelliklerden biridir. Çözünürlük, yalnızca çözücü sınıfına değil, her bir boya kimyasına göre değiştiğinden, bir formülasyonu kesinleştirmeden önce boyanın çözünürlük profilini tam olarak kullanılan taşıyıcı çözücüye karşı doğrulamak önemlidir. Isı direnci: İşlem sıcaklığı, aksi takdirde benzer olan iki solvent bazlı boya arasında genellikle belirleyici faktördür. Termal kararlılık büyük ölçüde temel boya kimyasına bağlıdır ve yanlış seçim, erime işlemi veya kürleme sırasında renk kaymasına, gaz oluşumuna veya berraklığın azalmasına yol açabilir. Antrakinon Boyaları. Birçok antrakinon bazlı solvent boyası mükemmel termal kararlılık sunar ve genellikle polikarbonat ve ABS gibi yüksek sıcaklık gerektiren plastik uygulamaları için tercih edilir; ancak kesin termal tavan, kaliteye göre değişir ve her bir boya için ayrı ayrı doğrulanmalıdır. Azo Boyaları. Azo bazlı çözücü boyalar, antrakinon türlerine göre genellikle daha düşük bir termal tavan değerine sahiptir ve genellikle polistiren gibi düşük sıcaklıkta işlemeye uygundur. Uygulamanın uzun süreli ısıya maruz kalmasını gerektirmediği durumlarda genellikle daha uygun maliyetli bir seçenektirler. Özellikler Antrakinon Boyalar Azo Boyalar Tipik ısı tavanı Genellikle daha yüksek, ancak kaliteye göre değişir Genellikle daha düşük, ancak kaliteye göre değişir Işık haslığı Genellikle üstün UV direnci Kısa süreli veya iç mekan kullanımı için yeterli Yaygın reçineler Polikarbonat, ABS Polistiren Göreceli maliyet Daha yüksek Daha düşük Işık Haslığı Işık haslığı, bir rengin UV veya uzun süreli ışık maruziyetine karşı ne kadar iyi solmaya direndiğini ölçer. Antrakinon boyaları genellikle üstün ışık haslığı sunar ve dış mekan veya uzun süreli maruz kalma uygulamaları için daha uygundur, azo boyaları ise genellikle kısa süreli veya iç mekan kullanımı için yeterlidir. Dış mekanlarda uzun süre kullanılacak kaplamalar ve plastikler için, ışık haslığı ayrı bir husus olarak değil, ısı direnciyle birlikte değerlendirilmesi gereken önemli bir özelliktir. Göç Direnci: Renkli bir plastik, film veya kaplama, zaman içinde başka bir malzemeyle doğrudan veya dolaylı temas halinde kaldığında göç endişe kaynağı haline gelir. Boyanın yayılması, bitişik katmanlara, ambalaj içeriğine veya çevredeki yüzeylere bulaşarak hem görünümü hem de bazı durumlarda yasal uyumluluğu etkileyebilir. Moleküler Ağırlık ve Göç. Molekül ağırlığı daha yüksek ve temas ettikleri ortamda çözünürlüğü daha düşük olan çözücü bazlı boyalar genellikle daha iyi göç direnci gösterirler. Bu durum, özellikle çok katmanlı plastik filmlerde veya ambalaj yapılarında önem taşır; çünkü katmanlar arasındaki boya hareketi zamanla renk bozulmasına veya lekelenmeye yol açabilir. Test Koşulları. Göç davranışı, nihai ürünün gerçekte maruz kalacağı sıcaklık ve nem koşulları altında değerlendirilmelidir. Oda sıcaklığında ölçülen sonuçlar, daha sıcak depolama veya taşıma ortamlarındaki performansı güvenilir bir şekilde tahmin etmez; bu nedenle, bir notun kesinleştirilmesinden önce gerçek dünya koşullarında test yapılması şarttır. Gıda ile temas edecek ambalajlar için göç testleri genellikle, gıda ile temas için tasarlanmış plastik malzemelere ilişkin AB yönetmeliği gibi yerleşik çerçevelere göre değerlendirilir. Renklendiriciler genellikle bu yönetmeliğin özel madde listesinin dışında kalır, ancak yine de genel güvenlik gerekliliklerine tabidirler; bu nedenle, iç göç limitlerini belirlerken bu, yararlı bir referans noktası olmaya devam etmektedir. Çözünürlük, ısı, ışık ve göç gereksinimleri belirlendikten sonra, doğru çözücü boya, kullanılacağı özel uygulamaya da bağlıdır. Plastik işleme sektöründe yaygın olarak kullanılan reçineler arasında polistiren, ABS, akrilik, polikarbonat ve PET bulunur. Solvent bazlı boyalar, özellikle şeffaf veya hafif renkli kısımlarda, pigmentlerin her zaman sağlayamadığı şeffaf ve homojen bir renklendirme sunar. Fleksografik, gravür baskı için baskı mürekkepleri,

Daha Fazlasını Keşfedin »
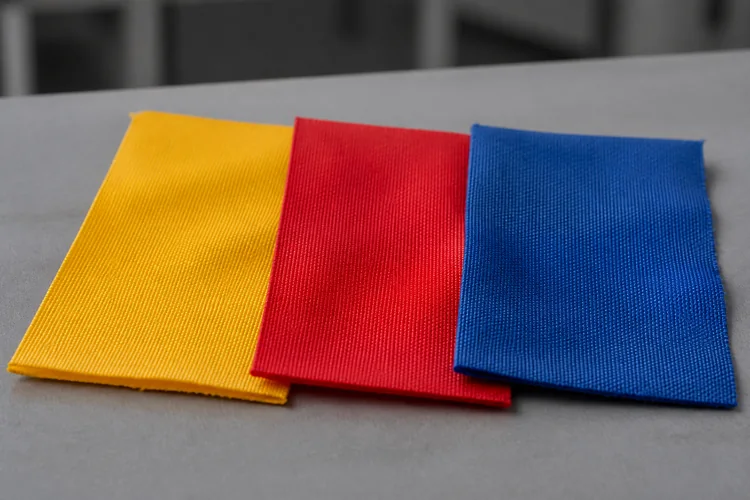
Birbiriyle uyumlu üç renkli asit boyası setini temsil eden sarı, kırmızı ve mavi naylon kumaş örnekleri.

Naylon Kumaşlarda Tutarlı Renk Tonları İçin Trikromatik Asit Boya Seçimi

İçindekiler Boyama Hızını Anlamak Boyama Hızını Etkileyen Faktörler Bir Kombinasyonda Boyama Hızlarının Eşleştirilmesi Boya Emiliminde pH'ın Rolü Boya Sınıfına Göre pH Aralıkları Boyama Sırasında pH Kontrolü Üç Renkli Boya Seçim Prensipleri Uyumlu Sarı, Kırmızı, Mavi Seçimi Naylon İçin Tipik Üç Renkli Asit Boya Kombinasyonları Açık Ton Üç Renkli Kombinasyon Koyu Ton Üç Renkli Kombinasyon Göç ve Birikme Özellikleri Ton Kaymasını Önleme Pratik Tarif Kılavuzları Laboratuvar Deneme Kontrol Listesi SSS Naylonda asit boyalarla düzensiz boyamaya ne sebep olur? pH kontrolü tekrarlanabilirliği nasıl etkiler? Üç renkli bir kombinasyonu güvenilir kılan nedir? Naylon boyama, hassasiyet gerektirir. Asit boyalar poliamid liflerle iyi bağlanır, ancak renk tutarlılığı, uygulama hızı, pH ve üç renkli kombinasyonların ne kadar yakından kontrol edildiğine bağlıdır. Herhangi bir değişkendeki küçük bir uyumsuzluk, tarif kağıt üzerinde doğru görünse bile, standarttan bir ton sapmaya neden olabilir. Bu makale, asit boya kombinasyonlarının naylon üzerinde uyumlu kalmasını sağlayan pratik faktörleri ayrıntılı olarak ele almaktadır. Boyanın liflere ne kadar hızlı geçtiğini anlamak: Boyanın liflere geçme hızı, boya banyosundan liflere ne kadar hızlı geçtiğini açıklar. Naylon üzerinde bu hız, boya yapısına, sıcaklık artışına ve alt tabaka üzerindeki mevcut boya bölgelerinin sayısına bağlıdır. Çabuk nüfuz eden bir boya, özellikle sık dokulu örme kumaşlarda veya yoğun ipliklerde, boya banyosu kumaşa tamamen nüfuz etmeden önce tükenirse, düzensiz renk oluşumuna neden olabilir. Boyanın naylona ne kadar hızlı tutunduğunu etkileyen üç değişken vardır: Moleküler boyut ve yapı: Daha küçük, daha hareketli moleküller daha kolay göç eder ve düzleşir, daha büyük veya daha doğrusal yapılar ise daha hızlı tutunur ancak sabitlendikten sonra daha az göç eder. Elektrolit konsantrasyonu: Banyodaki daha yüksek tuz seviyeleri, lif yüzeyinde iyonik rekabeti artırarak liflerin sertleşmesini yavaşlatır; bu durum düzleşmeye yardımcı olabilir ancak doğru şekilde dengelenmezse toplam tükenmeyi azaltabilir. Sıcaklık artış hızı: Çok hızlı ısınan bir sıcaklık artışı, boyanın sabitlemeden önce yayılması için çok az zaman tanır ve bu da ürünlerde çizgi veya kuyruk oluşma riskini artırır. Renk kombinasyonunda boyaların yapışma hızlarının eşleştirilmesi: Bir renk tonu elde etmek için boyaları birleştirirken, her bileşenin birbirine benzer yapışma hızına sahip olması gerekir. Karışımdaki boyalardan biri diğerlerinden belirgin şekilde daha hızlı etki ediyorsa, boyama işleminin ilk aşamalarına hakim olur ve banyo ilerledikçe rengi değiştirir. Bu, özellikle reçeteler yeni kombinasyonun tek tek boyalar olarak değil de bir sistem olarak nasıl davrandığı kontrol edilmeden ayarlandığında, naylon boyahanelerinde tekrarlanabilirlik sorunlarının en yaygın nedenlerinden biridir. Boyanın emiliminde pH'ın rolü: Asit boyalar, naylon lif üzerindeki amin gruplarıyla etkili bir şekilde bağlanabilmek için asidik bir banyoya ihtiyaç duyar. pH, kimyasal ortamı belirlemekten daha fazlasını yapar; boyanın ne kadar hızlı emildiğini ve boyama başladıktan sonra ne kadar düzeltme yapılabileceğini de belirler. Boya Sınıflarına Göre pH Aralığı Farklı asit boya sınıfları, belirli pH aralıklarında performans gösterecek şekilde formüle edilmiştir. Bu zaman aralığının dışında çalışmak, emilim hızını değiştirir ve renk haslığı özelliklerini etkileyebilir. Boya Sınıfı Tipik pH Aralığı Emilim Davranışı Düzleştirici asit boyalar pH 5 ila 6 Daha yavaş başlangıç, iyi göç, düzeltilmesi daha kolay Öğütücü asit boyalar pH 4.5 ila 5.5 Orta derecede başlangıç, düzensiz boyamada daha az toleranslı Metal kompleks asit boyalar pH 4 ila 5 Daha hızlı başlangıç, daha güçlü haslık, daha sıkı proses kontrolü gerekli Bu aralıklar başlangıç ​​referanslarıdır. Gerçek performans, kullanılan boya türüne, sıvı oranına ve makine tipine bağlıdır; bu nedenle, seri üretime geçmeden önce hedeflenen alt tabaka üzerinde laboratuvar onayı alınması gereklidir. Boyama sırasında pH'ı kontrol etmek: İşlem döngüsü boyunca pH'ı sabit tutmak, doğru başlangıç ​​noktasını belirlemek kadar önemlidir. Boyama sırasında pH değerinin yükselmesi, boyanın emilimini yavaşlatır ve rengin soluk veya düzensiz olmasına neden olabilir; öte yandan, pH değerindeki ani bir erken düşüş, boyanın doğru şekilde nüfuz etmesi için çok hızlı bir şekilde boyanın işlemesine yol açabilir. Tamponlama sistemleri ve kontrollü asit ilavesi, banyoyu baştan sona doğru aralıkta tutar. pH ve yapışma kontrolü için formüle edilmiş dengeleme maddeleri ve tamponlama yardımcıları, özellikle hızlı ilk yapışmaya eğilimli yapılarda, farklı kumaş yapıları ve makine koşullarında yapışma hızını dengelemeye yardımcı olur. Üç Renkli Boyama Prensipleri: Üç renkli boyama, küçük bir çalışma paletinden geniş bir renk yelpazesi oluşturmak için sarı, kırmızı ve mavi boya kullanır. Bu üç boyanın uyumluluğu, hem laboratuvarda hem de toplu üretimde elde edilecek renk tonlarının ne kadar tahmin edilebilir olacağını belirler. Uyumlu Sarı, Kırmızı, Mavi Seçimi: Kullanılabilir bir üç renkli set, benzer vuruş hızlarına, benzer pH duyarlılığına ve karşılaştırılabilir göç davranışına sahip olmalıdır. Toplam boya konsantrasyonu doğru olsa bile, uyumsuz bileşenler laboratuvar örnekleri ile üretim partileri arasında renk tonu farklılıklarına neden olabilir. Özellikle poliamid boyama için formüle edilmiş Skyacido Asit Boyaları, geniş bir renk yelpazesi ve güçlü renk tonu uyumluluğu sunarak, sarı, kırmızı ve mavi bileşenlerini tek tek renk tonuna göre seçmek yerine, koordineli bir set olarak eşleştirmeyi destekler. Aşağıdaki tablo, üç renkli bir set oluştururken her bir ana renk için nelerin kontrol edilmesi gerektiğini özetlemektedir: Bileşen Vuruş Oranı Kontrolü pH Hassasiyeti Göç Davranışı Sarı Tükenme eğrisini kırmızı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Kırmızı Tükenme eğrisini sarı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Mavi Tükenme eğrisini sarı ve kırmızı ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Bu karşılaştırmayı, toplu bir parti renk kayması gösterdikten sonra değil, laboratuvar daldırma geliştirme sırasında yapmak, uyumsuzlukları düzeltilmesi hala ucuzken yakalar. Naylon Boyamada Tipik Üç Renkli Asit Boya Kombinasyonları: Pratik naylon boyamada, üç renkli kombinasyonlar genellikle renk derinliği, katman oluşturma gereksinimi ve boyalar arasındaki uyumluluğa göre seçilir. Dengeli emilim, renk geçişi ve renk tonu tekrarlanabilirliğini sağlamak için açık ve koyu tonlar için farklı kombinasyonlar gerekebilir. Açık Tonlu Üç Renkli Kombinasyon: Açık ve orta tonlar için, mükemmel tesviye ve renk düzeltme yeteneği elde etmek amacıyla, iyi göç performansı ve orta düzeyde tutunma davranışı gösteren boyalar tercih edilir. Tipik bir açık renk kombinasyonu şunları içerebilir: Üç renkli pozisyon örneği Asit Boya Sarı Skyacido Yellow 199 Kırmızı Skyacido Red 337 Mavi Skyacido Blue 324 Bu kombinasyon iyi bir uyumluluk sağlar ve

Daha Fazlasını Keşfedin »
2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen proje gereksinimlerinizi, ülkenizi ve kullanım amacınızı bize bildirin.

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

Pamuklu havlu kumaşın su emiciliği karşılaştırılmıştır.

Silikon Yumuşatıcı Problemleri: Sararma, Lekeler ve Hidrofilite Kaybının Nedenleri ve Çözümleri

İçindekiler Sararma Sorunları Yaygın Nedenler Isı ve Kürleme Etkileri Önleme İpuçları Sararmış Kumaş Lekelerinin ve Düzensiz Birikintilerin Giderilmesi Lekelerin Nedenleri Emülsiyon Stabilitesi Önleme Teknikleri Sorun Giderme Adımları Yumuşatma Sonrası Renk Değişimi Renk Değişiminin Nedenleri Boya Uyumluluğu Renk Varyasyonunu En Aza İndirme Hidrofilite Kaybı Emiciliğin Neden Düştüğü Yumuşaklık ve Emiciliği Dengeleme Hidrofilik Yumuşatıcı Seçenekleri Uygulama İçin En İyi Uygulamalar Doğru Dozaj ve Seyreltme Emdirme ve Kurutma Parametreleri Kalite Kontrol Testleri Sonuç Sıkça Sorulan Sorular Silikon yumuşatıcının kumaşı sarartmasına ne sebep olur? Yumuşatıcı uygulamasından sonra lekelerin oluşmasını nasıl önleyebilirim? Kumaş yumuşatıldıktan sonra neden renk değiştirir? Yumuşatıcı kullandıktan sonra su tutma özelliğini nasıl geri kazandırabilirim? Silikon yumuşatıcılar, tekstil fabrikalarında en yaygın kullanılan terbiye kimyasalları arasında yer alır ve kumaşa kazandırdıkları pürüzsüz doku, dökümlülük ve dayanıklılık nedeniyle değerlidirler. Ancak bunlar üretim sahasında gerçek baş ağrılarına da yol açabilirler. Beyaz eşyalarda sararma, ütüleme sonrası oluşan yağlı lekeler, beklenmedik renk değişimleri ve ani su emme kaybı, dünya çapında terbiyeciler, boyacılar ve kalite kontrol ekipleri tarafından en sık dile getirilen şikayetler arasında yer alıyor. Bu sorunların neredeyse tamamı, az sayıda temel nedene dayanmaktadır: alt tabaka için yanlış silikon kimyası, zayıf emülsiyon stabilitesi, yanlış banyo koşulları veya kimyanın sınırlarını aşan kürleme parametreleri. Temel elyaf ve polimer davranışları anlaşıldığında, bu sorunların çoğu daha iyi bir ürün seçimi, küçük bir işlem ayarlaması veya dolgu aşamasında daha sıkı kalite kontrolü ile önlenebilir. Bu makale, her bir sorunu sırayla ele alarak, nedenlerini ve nasıl önlenebileceğini veya düzeltilebileceğini açıklamaktadır. Sararma Sorunları Sararma, özellikle hafif bir renk değişiminin bile hemen fark edildiği beyaz ve pastel renkli kumaşlarda, silikon yumuşatıcılarla ilgili en sık bildirilen şikayetlerden biridir. Yaygın Nedenler Sararmanın çoğu, silikon polimerindeki amin içeriğinden kaynaklanır. Amino modifiye silikonlar, amin gruplarının lif yüzeyine güçlü bir şekilde bağlanması nedeniyle mükemmel yumuşaklık sağlar, ancak aynı gruplar kimyasal olarak reaktiftir ve oksidasyona yatkındır. Bazı koşullar sorunu daha da kötüleştirir: Banyo suyunda demir veya diğer geçiş metallerinden kaynaklanan kirlenme, ağartmadan kalan klor artıkları, yumuşatıcının kendisinde düşük kaliteli veya tutarsız ham maddeler, ısı ve kürleme etkileri. Sararma genellikle kumaş gerdirme işleminden geçtikten sonra görünür hale gelir. Kürleme sırasında serbest amin gruplarının termal oksidasyonu, sarı renk tonundan sorumlu bileşikler olan kromoforları oluşturur ve bu etki, kürleme sıcaklıkları belirli silikon yumuşatıcı ve kumaş için önerilen aralığı aştığında daha belirgin hale gelir. Daha az belirgin olan ikinci bir mekanizma ise, bazen NOx sararması olarak da adlandırılan gaz solmasıdır; bu durumda atmosferik azot oksitler, depolama veya taşıma sırasında amin gruplarıyla reaksiyona girer. Bu durum, herhangi bir ısıya maruz kalmadan da meydana gelebilir; bu nedenle kumaşlar bazen, üretim hattından çıktıktan haftalar sonra, fabrika bir sonraki siparişe geçtikten çok sonra bile sararır. Önleme İpuçları Kumaşların parlaklığını korumak için birkaç küçük ayarlama yeterlidir: Açık renkli ve beyaz eşyalar için daha düşük amin değerine sahip bir yumuşatıcı seçin. Kürleme sıcaklığını ve bekleme süresini tedarikçinin önerdiği aralıkta tutun. Metal iyonu kirliliğini azaltmak için demineralize su kullanın. Uzun mesafelerde depolanacak veya gönderilecek ürünler için antioksidan ekleyin veya düz amino silikon yerine blok silikon kullanın. Sararmış Kumaşı Onarma Sararma meydana geldikten sonra seçenekler sınırlıdır. Hafif vakalar bazen peroksit veya indirgeyici ağartıcı işlemiyle iyileştirilebilir, ancak bu kumaşın mukavemeti açısından bazı riskler taşır ve her zaman önce bir numune üzerinde test edilmelidir. Çoğu durumda, daha güvenilir çözüm, olaydan sonra düzeltme yapmaktan ziyade bir sonraki partide önlem almaktır; bu nedenle ürün seçimi ve süreç kontrolü önceden çok önemlidir. Sebep Önerilen Çözüm Yüksek amin değeri silikon Düşük amin değeri veya blok silikon yumuşatıcıya geçin Aşırı kürleme sıcaklığı Stenter sıcaklığını ve bekleme süresini tedarikçi kılavuzuna göre azaltın Metal iyonu kontaminasyonu Demineralize veya yumuşatılmış proses suyu kullanın Depolama kaynaklı gaz solması Havalandırmayı iyileştirin, depolama süresini azaltın, antioksidan koruma ekleyin Sararma direncinin öncelikli olduğu kumaşlar için, Sylic F3575 Yumuşak ve Pürüzsüz Silikon Yağı, %64 ila %66 katı içeriğe sahip, düşük sararma, yüksek banyo stabilitesi ve uyumluluğu için formüle edilmiş yüksek konsantrasyonlu kendiliğinden emülsifiye olan bir silikon yağıdır. Kürleme işlemi boyunca parlaklığını koruması gereken pamuk, polyester ve karışımlı kumaşlar için uygundur; genellikle dolgu malzemesi olarak 5 ila 20 g/L veya kumaş ağırlığının %1 ila %5'i oranında uygulanır. Egzoz boyama işleminde. Yumuşatıcı uygulamasından sonra oluşan yağlı görünümlü lekeler veya düzensiz birikintiler can sıkıcıdır çünkü genellikle kumaş kuruduktan sonra ortaya çıkarlar, bu da sorunun sürecin geç bir aşamasında keşfedilmesi anlamına gelir. Lekelerin Nedenleri Lekeler genellikle emülsiyon stabilitesinin zayıf olmasından kaynaklanır. Banyodaki silikon parçacıkları çok büyük olduğunda veya emülsiyon mekanik kesme, karıştırma veya sıcaklık değişimleri altında bozulduğunda, yağ fazı ayrılır ve lifler boyunca eşit şekilde yayılmak yerine kumaş yüzeyine düzensiz bir şekilde birikir. Emülsiyon Kararlılığı Bir emülsiyonun pedleme işlemi boyunca ne kadar kararlı kalacağını etkileyen çeşitli banyo koşulları vardır: pH (katyonik silikon emülsiyonları için genellikle zayıf asidik aralıkta olmalıdır), su sertliği ve elektrolit içeriği (her ikisi de daha yüksek seviyelerde emülsiyonu destabilize edebilir), karıştırma sırası (kimyasalların banyoya yanlış sırayla eklenmesi, kumaş pede girmeden önce erken birleşmeye neden olabilir). Önleme Teknikleri Yumuşatıcıyı doğrudan konsantre eklemek yerine banyoya girmeden önce önceden seyreltmek, emülsiyonun eşit şekilde dağılması için zaman tanır ve lekelenmeye karşı en etkili koruma yöntemidir. Bunun ötesinde, banyo sıcaklığını sabit tutmak ve su sertliğini kontrol etmek riski azaltır ve uzun süreli kullanımlarda banyoyu periyodik olarak filtrelemek, emülsiyon bozulmasının kumaşta görünmeden önceki erken belirtilerini yakalamaya yardımcı olur. Polimer yapısında yerleşik emülgatör grupları taşıyan kendiliğinden emülsifiye olan silikon yağları, basit bir karıştırma ile daha eşit şekilde dağılır ve lekelenmenin tekrarlayan bir sorun olduğu durumlarda iyi bir seçenektir. Sorun Giderme Adımları: Lekeler oluşursa, öncelikle küvette görünür lekeler olup olmadığını kontrol edin.

Daha Fazlasını Keşfedin »
Solvent bazlı boyaların plastik, mürekkep ve kaplamalardaki uygulamaları.

Plastikler, mürekkepler ve kaplamalar için doğru solvent bazlı boya nasıl seçilir?

İçindekiler Solvent Boyalar Nelerdir? Pigmentler Yerine Solvent Bazlı Boyalar Neden Kullanılır? Solvent Boya Seçiminde Temel Faktörler: Çözünürlük, Isı Direnci, Işık Haslığı, Göç Direnci. Uygulamaya Göre Solvent Boya Seçimi: Plastikler, Baskı Mürekkepleri, Kaplamalar. Önerilen Solvent Boya Sınıfları. Sıkça Sorulan Sorular: Solvent boyalar ve pigmentler aynı formülasyonda birleştirilebilir mi? Gravür ve flekso baskı mürekkepleri için hangi çözücüler uygundur? Termal kararlılık nasıl test edilir? Ambalajlarda boya göçüne ne sebep olur? Bu kılavuz, formülasyon uzmanlarının belirli bir solvent sistemine, işlem sıcaklığına ve son kullanım uygulamasına uygun doğru kaliteyi seçebilmeleri için plastikler, baskı mürekkepleri ve kaplamalar için solvent bazlı boyaları çözünürlük, ısı direnci, ışık haslığı ve göç performansı açısından karşılaştırmaktadır. Solvent Boyalar Nelerdir? Çözücü boyalar, moleküler düzeyde ana ortamda tamamen çözünen renklendiricilerdir ve plastiklere, baskı mürekkeplerine ve kaplamalara karakteristik şeffaflık, parlaklık ve tutarlı renk tonu kazandırırlar. Plastikler, baskı mürekkepleri veya kaplamalar için solvent bazlı boya seçimi üç pratik soruya dayanır: taşıyıcı sistemde temiz bir şekilde çözünür mü, gerekli işlem sıcaklığında dayanır mı ve ürün sevk edildikten sonra yerinde kalır mı? Pigmentler Yerine Solvent Bazlı Boyalar Neden Kullanılır? Pigmentler, ışığı dağıtan parçacık süspansiyonları oluşturur; bu da şeffaf kısımlarda bulanıklığa ve renk yoğunluğunda eşitsizliğe yol açabilir. Çözücü bazlı boyalar, bulundukları ortamda tamamen çözünerek ince filmlerde veya hafif renkli plastiklerde bile net ve canlı renkler üretir. Şeffaflık ve renk yoğunluğunun opaklıktan daha önemli olduğu uygulamalar için, örneğin şeffaf plastik bileşenler, esnek ambalaj mürekkepleri veya ahşap boyaları gibi, solvent bazlı boyalar genellikle daha uygun bir seçimdir. Solvent Boya Seçiminde Temel Faktörler Bir solvent boya türünün belirli bir uygulamada beklendiği gibi performans gösterip göstermeyeceğini belirleyen en sık görülen dört faktör şunlardır: taşıyıcı sistemde çözünürlük, işlem sırasında ısıya dayanıklılık, son kullanımda ışık haslığı ve ürün hizmete girdikten sonra migrasyona karşı direnç. Çözünürlük: Solvent bazlı boyalar, ancak formülatörün halihazırda kullandığı taşıyıcı maddede tamamen çözündüklerinde istenen performansı gösterirler. Kullanılan çözücü karışımıyla uyumluluk, nihai üründeki renk yoğunluğunu ve berraklığını belirler. Ketonlar ve Esterler. MEK ve aseton gibi ketonlar, etil asetat ve bütil asetat gibi esterlerle birlikte, gravür ve flekso baskı mürekkeplerinde yaygın olarak kullanılan taşıyıcı maddelerdir. Bu sistemler için formüle edilmiş solvent bazlı boyalar genellikle hızlı çözünür ve minimum kalıntı bırakır, bu da tutarlı baskı yoğunluğunu destekler. Aromatik Hidrokarbonlar. Toluene ve ksilen, endüstriyel kaplamalarda ve bazı eski mürekkep sistemlerinde yaygın olarak kullanılmaya devam etmektedir. Aromatik hidrokarbonlardaki çözünürlük, keton veya ester sistemlerine kıyasla boya kimyaları arasında daha fazla değişiklik gösterebilir; bu nedenle her bir kalite, çözücü sınıfına göre uyumlu olduğu varsayılmak yerine, belirli taşıyıcıya karşı kontrol edilmelidir. Alkoller. Etanol ve izopropanol, çeşitli kaplamalarda ve düşük VOC içeren formülasyonlarda yer almaktadır. Alkol bazlı sistemlerde çözücü boyaların çözünürlüğü genel olarak daha sınırlıdır; bu nedenle, bir not belirlemeden önce teyit edilmesi gereken ilk özelliklerden biridir. Çözünürlük, yalnızca çözücü sınıfına değil, her bir boya kimyasına göre değiştiğinden, bir formülasyonu kesinleştirmeden önce boyanın çözünürlük profilini tam olarak kullanılan taşıyıcı çözücüye karşı doğrulamak önemlidir. Isı direnci: İşlem sıcaklığı, aksi takdirde benzer olan iki solvent bazlı boya arasında genellikle belirleyici faktördür. Termal kararlılık büyük ölçüde temel boya kimyasına bağlıdır ve yanlış seçim, erime işlemi veya kürleme sırasında renk kaymasına, gaz oluşumuna veya berraklığın azalmasına yol açabilir. Antrakinon Boyaları. Birçok antrakinon bazlı solvent boyası mükemmel termal kararlılık sunar ve genellikle polikarbonat ve ABS gibi yüksek sıcaklık gerektiren plastik uygulamaları için tercih edilir; ancak kesin termal tavan, kaliteye göre değişir ve her bir boya için ayrı ayrı doğrulanmalıdır. Azo Boyaları. Azo bazlı çözücü boyalar, antrakinon türlerine göre genellikle daha düşük bir termal tavan değerine sahiptir ve genellikle polistiren gibi düşük sıcaklıkta işlemeye uygundur. Uygulamanın uzun süreli ısıya maruz kalmasını gerektirmediği durumlarda genellikle daha uygun maliyetli bir seçenektirler. Özellikler Antrakinon Boyalar Azo Boyalar Tipik ısı tavanı Genellikle daha yüksek, ancak kaliteye göre değişir Genellikle daha düşük, ancak kaliteye göre değişir Işık haslığı Genellikle üstün UV direnci Kısa süreli veya iç mekan kullanımı için yeterli Yaygın reçineler Polikarbonat, ABS Polistiren Göreceli maliyet Daha yüksek Daha düşük Işık Haslığı Işık haslığı, bir rengin UV veya uzun süreli ışık maruziyetine karşı ne kadar iyi solmaya direndiğini ölçer. Antrakinon boyaları genellikle üstün ışık haslığı sunar ve dış mekan veya uzun süreli maruz kalma uygulamaları için daha uygundur, azo boyaları ise genellikle kısa süreli veya iç mekan kullanımı için yeterlidir. Dış mekanlarda uzun süre kullanılacak kaplamalar ve plastikler için, ışık haslığı ayrı bir husus olarak değil, ısı direnciyle birlikte değerlendirilmesi gereken önemli bir özelliktir. Göç Direnci: Renkli bir plastik, film veya kaplama, zaman içinde başka bir malzemeyle doğrudan veya dolaylı temas halinde kaldığında göç endişe kaynağı haline gelir. Boyanın yayılması, bitişik katmanlara, ambalaj içeriğine veya çevredeki yüzeylere bulaşarak hem görünümü hem de bazı durumlarda yasal uyumluluğu etkileyebilir. Moleküler Ağırlık ve Göç. Molekül ağırlığı daha yüksek ve temas ettikleri ortamda çözünürlüğü daha düşük olan çözücü bazlı boyalar genellikle daha iyi göç direnci gösterirler. Bu durum, özellikle çok katmanlı plastik filmlerde veya ambalaj yapılarında önem taşır; çünkü katmanlar arasındaki boya hareketi zamanla renk bozulmasına veya lekelenmeye yol açabilir. Test Koşulları. Göç davranışı, nihai ürünün gerçekte maruz kalacağı sıcaklık ve nem koşulları altında değerlendirilmelidir. Oda sıcaklığında ölçülen sonuçlar, daha sıcak depolama veya taşıma ortamlarındaki performansı güvenilir bir şekilde tahmin etmez; bu nedenle, bir notun kesinleştirilmesinden önce gerçek dünya koşullarında test yapılması şarttır. Gıda ile temas edecek ambalajlar için göç testleri genellikle, gıda ile temas için tasarlanmış plastik malzemelere ilişkin AB yönetmeliği gibi yerleşik çerçevelere göre değerlendirilir. Renklendiriciler genellikle bu yönetmeliğin özel madde listesinin dışında kalır, ancak yine de genel güvenlik gerekliliklerine tabidirler; bu nedenle, iç göç limitlerini belirlerken bu, yararlı bir referans noktası olmaya devam etmektedir. Çözünürlük, ısı, ışık ve göç gereksinimleri belirlendikten sonra, doğru çözücü boya, kullanılacağı özel uygulamaya da bağlıdır. Plastik işleme sektöründe yaygın olarak kullanılan reçineler arasında polistiren, ABS, akrilik, polikarbonat ve PET bulunur. Solvent bazlı boyalar, özellikle şeffaf veya hafif renkli kısımlarda, pigmentlerin her zaman sağlayamadığı şeffaf ve homojen bir renklendirme sunar. Fleksografik, gravür baskı için baskı mürekkepleri,

Daha Fazlasını Keşfedin »
Birbiriyle uyumlu üç renkli asit boyası setini temsil eden sarı, kırmızı ve mavi naylon kumaş örnekleri.

Naylon Kumaşlarda Tutarlı Renk Tonları İçin Trikromatik Asit Boya Seçimi

İçindekiler Boyama Hızını Anlamak Boyama Hızını Etkileyen Faktörler Bir Kombinasyonda Boyama Hızlarının Eşleştirilmesi Boya Emiliminde pH'ın Rolü Boya Sınıfına Göre pH Aralıkları Boyama Sırasında pH Kontrolü Üç Renkli Boya Seçim Prensipleri Uyumlu Sarı, Kırmızı, Mavi Seçimi Naylon İçin Tipik Üç Renkli Asit Boya Kombinasyonları Açık Ton Üç Renkli Kombinasyon Koyu Ton Üç Renkli Kombinasyon Göç ve Birikme Özellikleri Ton Kaymasını Önleme Pratik Tarif Kılavuzları Laboratuvar Deneme Kontrol Listesi SSS Naylonda asit boyalarla düzensiz boyamaya ne sebep olur? pH kontrolü tekrarlanabilirliği nasıl etkiler? Üç renkli bir kombinasyonu güvenilir kılan nedir? Naylon boyama, hassasiyet gerektirir. Asit boyalar poliamid liflerle iyi bağlanır, ancak renk tutarlılığı, uygulama hızı, pH ve üç renkli kombinasyonların ne kadar yakından kontrol edildiğine bağlıdır. Herhangi bir değişkendeki küçük bir uyumsuzluk, tarif kağıt üzerinde doğru görünse bile, standarttan bir ton sapmaya neden olabilir. Bu makale, asit boya kombinasyonlarının naylon üzerinde uyumlu kalmasını sağlayan pratik faktörleri ayrıntılı olarak ele almaktadır. Boyanın liflere ne kadar hızlı geçtiğini anlamak: Boyanın liflere geçme hızı, boya banyosundan liflere ne kadar hızlı geçtiğini açıklar. Naylon üzerinde bu hız, boya yapısına, sıcaklık artışına ve alt tabaka üzerindeki mevcut boya bölgelerinin sayısına bağlıdır. Çabuk nüfuz eden bir boya, özellikle sık dokulu örme kumaşlarda veya yoğun ipliklerde, boya banyosu kumaşa tamamen nüfuz etmeden önce tükenirse, düzensiz renk oluşumuna neden olabilir. Boyanın naylona ne kadar hızlı tutunduğunu etkileyen üç değişken vardır: Moleküler boyut ve yapı: Daha küçük, daha hareketli moleküller daha kolay göç eder ve düzleşir, daha büyük veya daha doğrusal yapılar ise daha hızlı tutunur ancak sabitlendikten sonra daha az göç eder. Elektrolit konsantrasyonu: Banyodaki daha yüksek tuz seviyeleri, lif yüzeyinde iyonik rekabeti artırarak liflerin sertleşmesini yavaşlatır; bu durum düzleşmeye yardımcı olabilir ancak doğru şekilde dengelenmezse toplam tükenmeyi azaltabilir. Sıcaklık artış hızı: Çok hızlı ısınan bir sıcaklık artışı, boyanın sabitlemeden önce yayılması için çok az zaman tanır ve bu da ürünlerde çizgi veya kuyruk oluşma riskini artırır. Renk kombinasyonunda boyaların yapışma hızlarının eşleştirilmesi: Bir renk tonu elde etmek için boyaları birleştirirken, her bileşenin birbirine benzer yapışma hızına sahip olması gerekir. Karışımdaki boyalardan biri diğerlerinden belirgin şekilde daha hızlı etki ediyorsa, boyama işleminin ilk aşamalarına hakim olur ve banyo ilerledikçe rengi değiştirir. Bu, özellikle reçeteler yeni kombinasyonun tek tek boyalar olarak değil de bir sistem olarak nasıl davrandığı kontrol edilmeden ayarlandığında, naylon boyahanelerinde tekrarlanabilirlik sorunlarının en yaygın nedenlerinden biridir. Boyanın emiliminde pH'ın rolü: Asit boyalar, naylon lif üzerindeki amin gruplarıyla etkili bir şekilde bağlanabilmek için asidik bir banyoya ihtiyaç duyar. pH, kimyasal ortamı belirlemekten daha fazlasını yapar; boyanın ne kadar hızlı emildiğini ve boyama başladıktan sonra ne kadar düzeltme yapılabileceğini de belirler. Boya Sınıflarına Göre pH Aralığı Farklı asit boya sınıfları, belirli pH aralıklarında performans gösterecek şekilde formüle edilmiştir. Bu zaman aralığının dışında çalışmak, emilim hızını değiştirir ve renk haslığı özelliklerini etkileyebilir. Boya Sınıfı Tipik pH Aralığı Emilim Davranışı Düzleştirici asit boyalar pH 5 ila 6 Daha yavaş başlangıç, iyi göç, düzeltilmesi daha kolay Öğütücü asit boyalar pH 4.5 ila 5.5 Orta derecede başlangıç, düzensiz boyamada daha az toleranslı Metal kompleks asit boyalar pH 4 ila 5 Daha hızlı başlangıç, daha güçlü haslık, daha sıkı proses kontrolü gerekli Bu aralıklar başlangıç ​​referanslarıdır. Gerçek performans, kullanılan boya türüne, sıvı oranına ve makine tipine bağlıdır; bu nedenle, seri üretime geçmeden önce hedeflenen alt tabaka üzerinde laboratuvar onayı alınması gereklidir. Boyama sırasında pH'ı kontrol etmek: İşlem döngüsü boyunca pH'ı sabit tutmak, doğru başlangıç ​​noktasını belirlemek kadar önemlidir. Boyama sırasında pH değerinin yükselmesi, boyanın emilimini yavaşlatır ve rengin soluk veya düzensiz olmasına neden olabilir; öte yandan, pH değerindeki ani bir erken düşüş, boyanın doğru şekilde nüfuz etmesi için çok hızlı bir şekilde boyanın işlemesine yol açabilir. Tamponlama sistemleri ve kontrollü asit ilavesi, banyoyu baştan sona doğru aralıkta tutar. pH ve yapışma kontrolü için formüle edilmiş dengeleme maddeleri ve tamponlama yardımcıları, özellikle hızlı ilk yapışmaya eğilimli yapılarda, farklı kumaş yapıları ve makine koşullarında yapışma hızını dengelemeye yardımcı olur. Üç Renkli Boyama Prensipleri: Üç renkli boyama, küçük bir çalışma paletinden geniş bir renk yelpazesi oluşturmak için sarı, kırmızı ve mavi boya kullanır. Bu üç boyanın uyumluluğu, hem laboratuvarda hem de toplu üretimde elde edilecek renk tonlarının ne kadar tahmin edilebilir olacağını belirler. Uyumlu Sarı, Kırmızı, Mavi Seçimi: Kullanılabilir bir üç renkli set, benzer vuruş hızlarına, benzer pH duyarlılığına ve karşılaştırılabilir göç davranışına sahip olmalıdır. Toplam boya konsantrasyonu doğru olsa bile, uyumsuz bileşenler laboratuvar örnekleri ile üretim partileri arasında renk tonu farklılıklarına neden olabilir. Özellikle poliamid boyama için formüle edilmiş Skyacido Asit Boyaları, geniş bir renk yelpazesi ve güçlü renk tonu uyumluluğu sunarak, sarı, kırmızı ve mavi bileşenlerini tek tek renk tonuna göre seçmek yerine, koordineli bir set olarak eşleştirmeyi destekler. Aşağıdaki tablo, üç renkli bir set oluştururken her bir ana renk için nelerin kontrol edilmesi gerektiğini özetlemektedir: Bileşen Vuruş Oranı Kontrolü pH Hassasiyeti Göç Davranışı Sarı Tükenme eğrisini kırmızı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Kırmızı Tükenme eğrisini sarı ve mavi ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Mavi Tükenme eğrisini sarı ve kırmızı ile karşılaştırın Emilimin hızlandığı kayma noktasını not edin Bekleme sıcaklığında yeniden dağılımı doğrulayın Bu karşılaştırmayı, toplu bir parti renk kayması gösterdikten sonra değil, laboratuvar daldırma geliştirme sırasında yapmak, uyumsuzlukları düzeltilmesi hala ucuzken yakalar. Naylon Boyamada Tipik Üç Renkli Asit Boya Kombinasyonları: Pratik naylon boyamada, üç renkli kombinasyonlar genellikle renk derinliği, katman oluşturma gereksinimi ve boyalar arasındaki uyumluluğa göre seçilir. Dengeli emilim, renk geçişi ve renk tonu tekrarlanabilirliğini sağlamak için açık ve koyu tonlar için farklı kombinasyonlar gerekebilir. Açık Tonlu Üç Renkli Kombinasyon: Açık ve orta tonlar için, mükemmel tesviye ve renk düzeltme yeteneği elde etmek amacıyla, iyi göç performansı ve orta düzeyde tutunma davranışı gösteren boyalar tercih edilir. Tipik bir açık renk kombinasyonu şunları içerebilir: Üç renkli pozisyon örneği Asit Boya Sarı Skyacido Yellow 199 Kırmızı Skyacido Red 337 Mavi Skyacido Blue 324 Bu kombinasyon iyi bir uyumluluk sağlar ve

Daha Fazlasını Keşfedin »
2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen gereksinimleri, ülkeyi ve başvuruyu bize bildirin.

En gidin
E-posta WhatsApp

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz