Kendi ID’n ile mağazalarını oluştur

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt verin

Delta E 2000: Tekstil Renk Ölçümünde Sık Görülen Hata Kaynakları

İçindekiler

Delta E 2000 (ΔE2000) kullanılırken renk doğruluğu, tekstillerin kalitesinin zaman içinde sürekli olarak iyileştirilmesini sağlamak için çok önemlidir. Bu amaçla, bu makale, ΔE2000 ölçümünde karşılaşılan potansiyel hata kaynaklarını (cihaz kalibrasyonu, numune hazırlama ve çevresel koşullar dahil) ele almakta ve en yüksek kalite ve en tutarlı sonuçların elde edilmesi için bu hataların ortadan kaldırılmasına yardımcı olacak yöntemler sunmaktadır.

Delta E 2000 Renk Yönetimi

Spektrofotometre Kalibrasyon Sorunları

Ölçüm hataları en sık kalibrasyon işleminden kaynaklanır. Cihazın güvenilir olmayan ölçümler üretmemesi için standart beyaz referans kalibrasyonu ve sapma izlemesi gereklidir. Güvenilir renk okumaları sağlamak için düzenli kalibrasyon çok önemlidir. Üreticilerin, cihazlar yeni ortamlara taşındığında hayati önem taşıyan standart bir kalibrasyon planı oluşturmaları gerekir. Bu, uzun süreli çalışma sonrasında önemlidir. Sertifikalı kalibrasyon standartlarının kullanılması, farklı cihazlar ve test yerleri arasında doğruluğu da sağlar.

Kalibrasyonda daha gelişmiş araçlar ve teknikler için, Skychem'in tekstil üretiminde hassas renk ölçümlerini sağlamak üzere tasarlanmış özel ürünler sunduğu tekstil renk çözümlerimizi inceleyin . Çözümlerimiz, farklı cihazlar ve ortamlar arasında tutarlılık ve doğruluğun korunmasına yardımcı olur.

Farklı Enstrümanlar Arasındaki Varyasyonlar

Spektrofotometrelerin tasarım unsurları, spektral aralıkları ve bireysel ayarları, ölçüm sonuçlarında küçük farklılıklara yol açar. Üretim sırasında birden fazla cihazın kullanılması, cihazların üretim sürecinin farklı zamanlarında çalışması nedeniyle tutarsız sonuçlara neden olur. Üreticiler, bu sorunu azaltmak için tüm test tesislerinde cihaz standardizasyonunu uygulamalıdır. Birden fazla cihaz için kalibrasyon yazılımı kullanımı, farklı cihazlar arasında ölçümlerin standardizasyonunu sağlayarak tutarlı sonuçlar üretir.

Tesisleriniz genelinde cihazları standartlaştırmak ve ölçüm tutarlılığını artırmak için, en iyi kalibrasyonu ve tüm test cihazlarında tutarlı sonuçları destekleyen son teknoloji tekstil kimyasal çözümleri sağladığımız Skychem'in tekstil kimyasalları üreticisini ziyaret edin.

Işık Kaynağı Kararsızlığı veya Yanlış Aydınlatma Ayarları

Renk ölçümlerinde kullanılan ışık kaynağının kararlılığı ve türü, ΔE2000 okumalarının doğruluğunda önemli bir rol oynar. Örneğin, doğal ışık altında kullanılmak üzere tasarlanmış kumaşlar, ışık kaynağı olarak gün ışığı kullanılarak ölçülmelidir. Yanlış bir aydınlatıcı kullanılırsa, yanlış okumalara neden olabilir ve nihai renk değerlendirmesini etkileyebilir. Güvenilir renk ölçümleri için çok önemli olan kararlı ve tutarlı aydınlatma koşullarını sağlamak için ışık kaynağının düzenli olarak kontrol edilmesi ve kalibrasyonu şarttır.

Kumaş dokusuyla diyafram boyutu uyumsuzluğu

Spektrofotometrenin kumaşın dokusuna uygun bir diyafram boyutuna ihtiyacı vardır. Diyafram boyutu kumaş dokusuna uymadığında, cihaz kumaşın tüm rengini yakalayamaz; çünkü ince dokulu malzemeler için çok büyük, kalın malzemeler için ise çok küçük olur. Malzemeler arasındaki farklı boyutlar yanlış ölçüm sonuçlarına yol açacaktır. Üreticiler, doğru renk ölçümleri sağlamak için diyafram boyutunu kumaş kalınlığına ve dokusuna göre ayarlamalıdır. Diyaframın doğru kalibrasyonu, çeşitli kumaş türleriyle çalışırken tutarlı sonuçlar elde ederken ölçüm hatalarını önler.

Optik Bileşenlerde Sensör Eskimesi veya Kirlenme

Spektrofotometre sensörleri, düzenli çalışma sırasında üzerlerinde biriken toz parçacıkları ve diğer kirleticiler nedeniyle aşınmaya maruz kalır. Sensör, algılamayı engelleyen toz veya parçacıkları algıladığında renk okuma doğruluğu düşer. Optik parçaların temizlenmesi ve sensörlerin aşınma belirtileri gösterdiğinde değiştirilmesi gerektiğinden, spektrofotometre sürekli bakım gerektirir. Hava temizleyiciler, çevresel izleme sistemleriyle birlikte, kirlenme risklerini en aza indirmeye yardımcı olarak ekipman dayanıklılığını artırır.

Spektrofotometre

Kumaş Dokusunun Işık Saçılımına Etkisi

Kumaş dokusu, ışığın yüzeylerden yansıma şeklini belirler ve bu da renk ölçüm süreçlerinin sonuçlarını doğrudan etkiler. Örme ve dokuma malzemeler, havlı ve polar gibi farklı kumaş dokularından ışığın yansıma şekli, insanların renkleri algılamasında küçük farklılıklara yol açar. Bunu en aza indirmek için üreticiler, kumaş dokusuna göre örnekleme yöntemlerini ayarlamalıdır. Dokunun ışık dağılımını nasıl etkilediğinin incelenmesi, bilim insanlarının farklı kumaş malzemeleriyle çalışırken daha iyi renk ölçüm sonuçları elde etmelerine yardımcı olur.

Yüzey Yönlülüğü veya Gölgeleme

Fırçalanmış veya tüylü malzemeler gibi yönlü yüzeylere sahip kumaşlar, ölçümün yapıldığı açıya bağlı olarak farklı renkler gösterebilir. Renk varyasyonu, ΔE2000 kullanılırken tutarsız sonuçlara neden olduğu için ölçüm sürecini etkiler. Bu yöntem, gölgeleme hatalarını düzeltmek için belirli bir açıda veya farklı açılardan birden fazla ölçüm yapılmasını gerektirir. Bu hata kaynağının ortadan kaldırılması, daha hassas sonuçlara yol açan standartlaştırılmış numune hazırlama ve test prosedürlerinin kullanılmasına bağlıdır.

Tutarsız Numune Hazırlama veya Katlama

Kumaş örneklerinin yanlış katlanması ve tutarsız katlama yöntemleri, ışık yansımasında değişikliklere yol açarak yanlış ölçüm sonuçlarına neden olur. ΔE2000 değeri, kumaştaki küçük kırışıklıklar ve kıvrımlardan etkilenerek renk tutarsızlıklarına yol açar. Kumaşın düzleştirilmesi ve spektrofotometrede doğru şekilde hizalanması gibi örnek hazırlama uygulamalarının standartlaştırılması, renk ölçümlerinin testler arasında tutarlı ve güvenilir olmasını sağlar.

Ölçüm Öncesinde Nem İçeriğindeki Değişimler

Kumaşın görünümünü belirleyen ve rengini etkileyen en önemli faktörlerden biri nem içeriğidir. Nem seviyelerindeki dalgalanmalar veya yetersiz depolama koşulları nedeniyle kumaşın ışık emme ve saçılma özellikleri bozulur ve bu da renk ölçümlerinde hatalara yol açar. Üreticilerin, nem ölçerler kullanarak ölçüm yaparken kumaş numunesinin nem dengesini korumaları ve kumaş nem seviyelerini belirli kontrollü koşullara ayarlamaları gerekir.

Boya Göçü veya Düzensiz Boyama

Kumaş numunesinde düzensiz boyama veya boya göçü, renk ölçümlerinde tutarsızlıklara neden olabilir. Boya eşit şekilde uygulanmadığında veya üretim sırasında göç ettiğinde, aynı numune içinde renk farklılıkları oluşabilir ve bu da güvenilir olmayan ΔE2000 okumalarına yol açabilir. Bunu önlemek için üreticiler boyama süreçlerini yakından izlemeli ve boyaların eşit şekilde uygulandığından emin olmalıdır. Ayrıca, tutarlı renk ölçüm sonuçları sağlamak için kumaş, boya göçünü önleyecek şekilde düzgün bir şekilde sabitlenmelidir.

Kumaşınızda eşit boya uygulaması sağlamak ve renk geçişlerini önlemek için Skychem'in tekstil renk çözümlerini keşfedin . Tekdüze boyama elde etmenize ve renklerin birbirine karışmasını önlemenize yardımcı olan, ölçümlerinizde en yüksek renk doğruluğunu sağlayan tekstil işlemlerinde uzmanlaşmış bulunuyoruz.

Ölçüm Koşulu Hataları

Tutarsız Ölçüm Geometrisi

45/0 veya d/8 gibi ölçüm geometrisi, rengin nasıl yakalandığı konusunda önemli bir rol oynar. Işığın kumaşla etkileşimi, hem parlak hem de mat yüzeylerle olan davranışını belirleyen bu özel geometrilere bağlıdır. Tüm testlerde tutarlı ölçüm geometrisinin kullanılması, güvenilir bir şekilde tekrarlanabilen sonuçlar üretir. Üreticiler, ölçümün kumaşın gerçek rengini doğru bir şekilde yansıtmasını sağlamak için kumaşın dokusuna ve yüzeyine göre doğru geometriyi seçmelidir.

Farklı Kumaş Dokusu

Ölçüm Geometrisinin Parlak ve Mat Yüzeyler Üzerindeki Etkisi

Parlak ve mat kumaşlar ışığı farklı şekilde yansıtır; bu da ölçüm geometrisi uygun şekilde ayarlanmazsa renk ölçümlerinde tutarsızlıklara yol açabilir. Parlak kumaşlar ışığı daha yüksek bir açıyla yansıtma eğilimindedir, bu da görüş açısına bağlı olarak potansiyel renk farklılıklarına neden olur. Ölçüm geometrisinin parlak ve mat yüzeylerin algılanan rengini nasıl etkilediğini anlamak, üreticilerin ölçüm yöntemlerini daha yüksek doğruluk için optimize etmelerini sağlar.

Kumaş yüzeyine göre ölçüm geometrisinin ayarlanmasına ilişkin ayrıntılı bilgi için Skychem'in tekstil kimyasalları üreticisini ziyaret edin . Parlak ve mat yüzeyler de dahil olmak üzere tüm kumaş türleri için ölçüm tekniklerini optimize etmenize ve renk tutarlılığını iyileştirmenize yardımcı olmak üzere tasarlanmış özel tekstil çözümleri sunuyoruz.

Optik Parlatıcılar için Yanlış UV İçerik Ayarları

Üreticiler, daha iyi beyazlık sonuçları elde etmek için çeşitli tekstil ürünlerine optik parlatıcılar uygularlar. UV ışık ölçüm sistemi, kalibre edilmemiş UV ayarları yanlış ΔE2000 ölçüm sonuçlarına yol açtığı için doğru kalibrasyon gerektirir. Optik parlatıcı uygulanan kumaşlar için UV içeriğinin ayarlanması işlemi, doğru ölçüm sonuçları elde etmek için mutlak hassasiyet gerektirir. Optik parlatıcı içeren tekstil ürünleri için ölçüm işlemi, üreticilerin UV ışık etkilerini dikkate almasını gerektirir çünkü bu, doğru renk ölçüm sonuçları üretir.

Destek Malzemesi Farklılıkları

Renk ölçüm işlemlerinde kullanılan destek malzemesinin seçimi, ölçüm sonuçlarında önemli değişikliklere yol açar. Beyaz, siyah ve nötr gri bazlar arasında destek malzemesi seçimi, ışık yansıma desenlerini etkiler ve bu da renk ölçüm sonuçlarının hassasiyetini etkiler. Nötr gri, kumaş renklerinin izleyicilere nasıl göründüğünü etkilemeden nötr kaldığı için en hassas renk ölçüm aracı olarak işlev görür. Destek malzemelerinin standartlaştırılması, renk ölçümlerinin farklı test ortamlarında tutarlı ve güvenilir olmasını sağlar.

Laboratuvarda Sıcaklık ve Nem Değişimleri

Ortamdaki sıcaklık ve nem seviyeleri, kumaşın görünümünü etkilerken aynı zamanda spektrofotometrelerin çalışma kapasitesini de etkiler. Farklı çevre koşulları nedeniyle ölçüm sonuçlarında tutarsızlıklar görülecektir. Güvenilir ve tekrarlanabilir renk ölçüm sonuçları elde etmek için uygun kontrollerle istikrarlı bir test ortamı sağlamak hayati önem taşır. Üreticiler, dış faktörlerin ölçümlerin doğruluğunu etkilememesini sağlamak için sıcaklık ve nem seviyelerini izlemeli ve düzenlemelidir.

Operatör Kullanım Farklılıkları

Operatörün uygulama şekli, renk ölçümlerinin tutarlılığını önemli ölçüde etkileyebilir. Renk tutarlılığı ölçüm sürecinde, basınç farklılıkları, yerleştirme ve tekrarlanabilirlik sorunları olmak üzere iki ana hata kaynağı bulunur. Standartlaştırılmış prosedürler ve operatör eğitim programları, ölçüm tutarlılığının sağlanması için birlikte çalışır. Operatörlerin, ölçüm tutarlılığını koruyacak kesin protokoller geliştirmesi gereken üreticiler tarafından eğitilmesi gerekir.

Çevresel Faktörler

Test Sırasında Sıcaklık Dalgalanmaları

Test ortamındaki sıcaklık değişimleri kumaş rengini değiştirebilir. Bazı kumaşlar sıcaklık değişimleriyle hafifçe büzülebilir veya genişleyebilir, bu da ölçümü etkileyebilir. Test sırasında sabit bir sıcaklığın korunması, renk okumalarının çevresel değişikliklerden etkilenmemesini sağlar. Üreticiler, sıcaklıkla ilgili ölçüm varyasyonlarını en aza indirmek için test ortamının sıcaklığını kontrol etmelidir.

Nem Seviyeleri ve Bunların Elyaf Nem İçeriği Üzerindeki Etkisi

Daha önce de belirtildiği gibi, nem içeriği doğru renk ölçümü için kritik öneme sahiptir. Nem seviyeleri, lif nem içeriğini etkileyerek yansımada ve dolayısıyla renk doğruluğunda değişikliklere yol açabilir. Test ortamında nem seviyelerinin kontrol altında tutulması bu sorunu en aza indirmeye yardımcı olur. Üreticiler, ölçüm sırasında kumaş nem içeriğinin sabit kalmasını sağlamak için tutarlı nem seviyelerini korumalıdır.

Nem içeriğini daha iyi yönetmek ve renk tutarlılığını artırmak için Skychem'in tekstil renk çözümleri, test sırasında kumaş koşullarını stabilize eden etkili işlemler sunarak, çevresel dalgalanmalardan bağımsız olarak ölçümlerinizin doğru kalmasını sağlar.

Ortam Işığındaki Değişimlerin Renk Algısını Etkilemesi

Ortam ışığı, kumaşların algılanan rengini etkileyebilir. Çevredeki ışık değişimleri, renk ölçümlerinde tutarsızlıklara neden olabilir. Test sırasında, sabit aydınlatmaya sahip bir spektrofotometre gibi kontrollü aydınlatma koşulları kullanmak, ortam ışığının sonuçları etkilememesini sağlar. Üreticiler, testlerin tutarlı aydınlatmaya sahip kontrollü bir ortamda gerçekleştiğinden emin olmalıdır.

Depolama ve Taşıma Koşulları

Depolama veya taşıma sırasında güneş ışığına veya aşırı sıcaklıklara maruz kalan kumaşlar renk değiştirebilir. Bu değişiklikler, kumaş daha sonra ölçüldüğünde renk tutarlılığını etkileyebilir. Kumaş renginin bütünlüğünü korumak için uygun depolama ve taşıma koşulları çok önemlidir. Üreticiler, kumaşları sert koşullara maruz kalmaktan korumak için sıcaklık ve nem kontrollü ortamlarda saklamalıdır.

Havada Bulunan Kirleticiler veya Tozların Numune Görünümünü Etkilemesi

Toz ve kirleticiler kumaş yüzeylerine yerleşerek ışığın yansımasını etkileyebilir ve bu da renk ölçümlerini değiştirebilir. Test ortamının havada bulunan kirleticilerden arındırılması, doğru kumaş ölçümlerini sağlar. Üreticiler, tozsuz bir test ortamı sağlamak için temiz odalar veya hava filtreleme sistemleri kullanmalıdır.

Standart ve Metodoloji Sorunları

ΔE2000 Parametrelerinin Yanlış Kullanımı

SL, KC ve KH dahil olmak üzere ΔE2000 parametrelerinin yanlış uygulanması, yanlış renk ölçüm sonuçlarına yol açar. Hassas sonuçlar elde etme süreci, bu parametrelerin kumaş türüne ve çevresel koşullara göre nasıl değiştirileceği konusunda bilgi gerektirir. Üreticiler, ΔE2000 formülü parametrelerinin kumaşın özelliklerine uygun şekilde tutarlı bir şekilde uygulandığından emin olmalıdır.

Referans Standardı Seçiminin ΔE2000 Hesaplaması Üzerindeki Etkisi

ΔE2000 hesaplamalarında kullanılan referans standardı, renk farkı sonuçlarının doğruluğunu etkiler. Yanlış veya eski standartların kullanılması ölçüm farklılıklarına yol açar. Ölçüm doğruluğu, referans malzemelerinin doğru ve güncel durumuna bağlıdır. Üreticilerin, güncel renk trendlerine ve malzeme özelliklerine uyum sağlamak için referans standartlarını düzenli olarak güncellemeleri gerekir.

Tutarsız Renk Standartları veya Güncel Olmayan Referans Renk Örnekleri

Eski ve tutarsız renk standartları, çeşitli testler veya tedarikçiler renk değerlendirmeleri yaptığında ölçüm farklılıklarına neden olur. Referans renk örneklerinin düzenli olarak güncellenmesi ve bakımı, test doğruluğunu ve tekdüzeliğini korumaya yardımcı olur. Üreticilerin, gerekli renk örneği değişimlerini ve yeniden kalibrasyonlarını yaparken endüstri standardı renk kütüphanelerini takip etmeleri gerekir.

Örnek başına yetersiz sayıda okuma

Kumaş rengindeki doğal varyasyonlar, bir örnekten yalnızca az sayıda ölçüm alındığında güvenilir olmayan ΔE2000 değerlerine neden olur. Örnek üzerinde birden fazla noktadan yapılan ölçümler, araştırmacıların daha hassas ölçüm sonuçları elde etmelerine yardımcı olur. Üreticilerin, her kumaş türü ve beklenen homojenlik düzeyi için gerekli ölçüm sayısını tanımlayan protokoller oluşturmaları gerekir.

Tedarikçiler ve Markalar Arasında Tolerans Limitleri Konusunda Uyumsuzluk

Renk kabulü, tedarikçiler ve markaların izin verilen renk toleransı sınırları konusunda anlaşmaya varamaması nedeniyle sorunlu hale gelmektedir. Hassas ve tek tip tolerans sınırları belirlemek, tüm tarafların hangi renk varyasyonlarının kabul edilebilir sınırlar içinde kaldığı konusunda fikir birliğine varmasını sağlar. Üreticiler, karışıklığı önlemek ve anlaşmazlıkları azaltmak için tedarik zinciri genelinde ortak renk toleransı standartları belirlemelidir.

Sonuç

ΔE2000 ölçümlerindeki potansiyel hata kaynaklarını anlamak, renk tutarlılığını ve ürün kalitesini korumak için çok önemlidir. Test prosedürlerini standartlaştırarak, çevresel faktörleri kontrol ederek ve doğru kalibrasyon ve numune hazırlığını sağlayarak, üreticiler ölçüm hatalarını azaltabilir ve renk doğruluğunu artırabilir. Güvenilir çözümlerin kapsamlı bir genel bakışı için https://skychemi.com/textile-solutions/ adresini ziyaret edin ve daha fazla bilgi için bizimle iletişime geçmekten çekinmeyin!


Önerilen okuma:

  1. Renk Farkı Formülü ve ΔE: CIE Standartları ve Renk Toleransı
  2. L*,a*,b*,C*,h°,DL*,Da*,Db*,DC*,DH*,DE*,DEcmc nedir?
  3. Krep ve İpek: Tekstil Yardımcı Maddeleri Performanslarını Nasıl Artırır?

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »
C0 ve C6 Su Geçirmez Kaplamalar

C0 ve C6 Su Geçirmezlik Kaplamaları: Kumaşlarınız İçin Hangisi Daha Uygun?

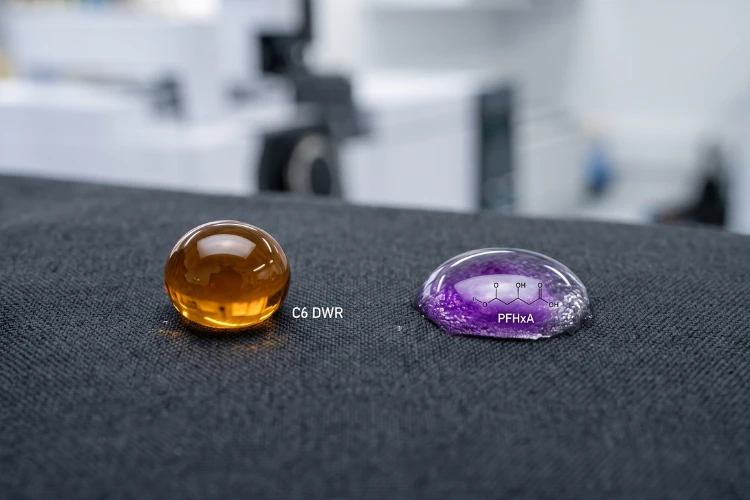
İçindekiler Tablosu C0 ve C6'nın Kimyası C6 DWR Nedir? C0 DWR Nedir? Temel Yapısal Farklılıklar Performans Karşılaştırması Su ve Yağ İtici Özellik Dayanıklılık ve Yıkama Direnci Nefes Alabilirlik ve Dokunma Hissi Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları ABD Eyalet Düzenlemeleri Marka ve Perakendeci Gereksinimleri Sektöre Göre Kullanım Alanları Dış Giyim ve Spor Giyim İş Kıyafetleri ve Koruyucu Tekstiller Ev Tekstili ve Döşeme Doğru Kaplamayı Seçmek Dikkate Alınması Gereken Temel Faktörler Test ve Sertifikasyon İpuçları Sonuç Sıkça Sorulan Sorular C0 ve C6 kaplamaları arasındaki fark nedir? C6 DWR yasaklandı mı? C0, C6 kadar iyi performans gösteriyor mu? C0 ve C6 arasında nasıl seçim yapabilirim? Günümüzde bir kumaş tedarikçisine su geçirmezlik özelliği sorarsanız, muhtemelen iki çok farklı cevap alırsınız: C6 veya C0. İkisi de kumaşı kuru tutmayı vaat ediyor. Şu anda yalnızca bir tanesi AB, Kaliforniya ve New York'taki düzenleyici kurumlar ve büyük giyim markaları tarafından piyasadan kaldırılması yönünde baskı altında. Şu anda su geçirmez tekstil ürünleri tedarik eden alıcılar için seçim artık sadece performansla ilgili değil. Burada önemli olan, hedef pazarınızda iki yıl sonra hangi kimyasalların hala satılabilir olacağıdır. C0 ve C6'nın Kimyası: C6 DWR Nedir? C6 dayanıklı su geçirmez (DWR) kaplamalar, tek tek lifleri kaplamak için kısa zincirli florokarbon polimerleri, özellikle altı karbonlu florlu yan zincirler kullanır. Bu kimyasal işlem, lifin yüzey enerjisini yaklaşık 12 mJ/m²'ye düşürür; bu değer, çoğu su ve yağın yüzey geriliminin altındadır. Sonuç olarak, C6 kaplamalar hem su hem de yağ iticiliği sağlar; bu, flor içermeyen sistemlerin çok azının tam olarak sağlayabildiği bir kombinasyondur. C6 kimyası, on yıldan uzun bir süre önce eski C8 florotelomer kaplamalarının yerini aldı. C8, çevrede kalıcı ve biyolojik olarak biriken bir madde olan PFOA'ya dönüşür. C6 bunun yerine perflorohekzanoik aside (PFHxA) dönüşür; bu maddenin çevresel yarı ömrü daha kısadır ve biyolojik birikim potansiyeli daha düşüktür. Ancak, aşağıda yer alan uyumluluk bölümünde de belirtildiği gibi, PFHxA düzenleyici denetimden muaf değildir. C6 ürünleri tedarik eden alıcılar için, Skyguard C6-C8 Su Geçirmezlik Malzemesi gibi formülasyonlar, tipik olarak 10 ila 40 g/L dozlarında uygulanan, hem selüloz hem de sentetik elyaflarda su ve yağ direncini iyi yıkama haslığıyla birleştirir ve PFOS, PFOA veya APEO içermez. C0 DWR nedir? C0, flor içermeyen su itici kimyayı ifade eder. C0 kaplamalar, florokarbon yan zincirleri yerine, hidrofobik bir elyaf yüzeyi oluşturmak için dendrimer, balmumu veya poliüretan bazlı polimerlere dayanır. Bu sistemler tipik olarak 20 ila 25 mJ/m²'lik bir yüzey enerjisine ulaşır; bu, suyu etkili bir şekilde itmek için yeterlidir, ancak genellikle güçlü bir yağ iticiliği sağlamak için yeterli değildir. CO0 kaplamalarına olan talep hızla artıyor çünkü bu kaplamalar PFAS ile ilgili uyumluluk riski taşımıyor; bu faktör, düzenleyici kapsamın genişlemesiyle her geçen yıl daha da önem kazanıyor. Skyguard Florin İçermeyen Su Geçirmezlik Serisi gibi ürünler, gereken dayanıklılığa bağlı olarak yaklaşık 10 ila 80 g/L oranında uygulanır, APEO içermez ve dış giyim, ev tekstili ve moda uygulamaları da dahil olmak üzere yağ iticiliğinin işlevsel bir gereklilik olmadığı kumaşlar için üretilmiştir. Temel Yapısal Farklılıklar Özellik C6 (Florokarbon) C0 (Florsuz) Yüzey enerjisi Yaklaşık. Yaklaşık 12 mJ/m² 20 ila 25 mJ/m² Su geçirmezlik Mükemmel İyi ila mükemmel Yağ geçirmezlik Evet Sınırlı veya yok PFAS içeriği Mevcut (PFHxA bazlı) Yok Tipik kürleme sıcaklığı 150 ila 160°C 160 ila 180°C Performans Karşılaştırması Su ve Yağ Geçirmezlik C6 kaplamalar, makine yağlarına maruz kalan iş kıyafetleri veya gıda ile temas eden önlükler gibi su geçirmezliğin yanı sıra yağ, gres veya organik leke direncinin de gerekli olduğu her yerde referans noktası olmaya devam etmektedir. C0 kaplamalar, saf su geçirmezlik konusunda aradaki farkın büyük bir kısmını kapatmış olup, son dönemde geliştirilen birçok formülasyon, standartlaştırılmış su direnci testlerinde C6 ile karşılaştırılabilir sonuçlar elde etmektedir. Ancak yağ bazlı lekelerde C0 kaplamalar hala yetersiz kalmaktadır. Dayanıklılık ve Yıkama Direnci Her iki kimyasal da kumaşa ilk uygulandığında fiziksel adsorpsiyona dayanır ve bu bağ, tekrarlanan yıkama ve deterjan maruziyetiyle giderek zayıflar. Çapraz bağlama ajanı, DWR polimer zincirlerini birbirine ve elyaf yüzeyindeki reaktif gruplara bağlayarak, gevşekçe tutunmuş bir kaplamayı kimyasal olarak sabitlenmiş bir kaplamaya dönüştürerek yıkama dayanıklılığını artırır. Örneğin, Silik Çapraz Bağlayıcı Madde, su itici madde miktarının %10 ila %30'u oranında aynı banyoya eklenir, APEO, PFOA, PFOS veya formaldehit içermez ve hem C6 hem de flor içermeyen sistemlerle uyumludur; bu da, bir kaplamanın 20 veya daha fazla endüstriyel veya ev yıkama döngüsüne dayanması gerektiğinde pratik bir ek madde olmasını sağlar. Nefes Alabilirlik ve Dokunma Hissi Hem C0 hem de C6 apreler, iplikler arasındaki gözenek boşluklarını doldurmak yerine elyaf yüzeyini kaplar, bu nedenle doğru uygulama seviyelerinde nefes alabilirlik genellikle korunur. Bu dengeyi en sık bozan iki faktör şunlardır: Aşırı dozda apre kullanımı, bu durum iplikler arası gözenekliliği kısmen engelleyebilir ve kumaşın dokusunu sertleştirebilir; düzensiz banyo konsantrasyonu ise kumaş genişliği boyunca lokalize yüksek apre bölgeleri oluşturur. C0 apreler, C6 su geçirmezlik seviyesine ulaşmak için bazen biraz daha yüksek uygulama seviyeleri gerektirir; bu nedenle, yumuşak ve nefes alabilen bir sonuç elde etmek için dozlama doğruluğu ve banyo homojenliği özellikle önemlidir. Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları AB, tekstil ürünlerindeki PFAS'ları REACH Ek XVII kapsamında düzenlemektedir. C6 kimyasallarının bozunma ürünü olan PFHxA'ya yönelik kısıtlama, 2026'dan itibaren AB ve AEA'da yürürlüğe girecek ve daha geniş PFAS ailesini kapsayan daha kapsamlı bir kısıtlama şu anda Avrupa Kimyasallar Ajansı tarafından değerlendirilmektedir. AB pazarı için tedarik yapan alıcılar ve markalar, C6'yı uzun vadeli güvenli bir seçenek olarak değil, artan düzenleyici baskı altında olan bir kimyasal madde olarak değerlendirmeli ve en son kapsam ve zaman çizelgeleri için ECHA'nın PFAS düzenleme güncellemelerini takip etmelidir. ABD Eyalet Düzenlemeleri, AB ile sınırlı değildir. ABD'de iki eyalet, tekstil ve giyim ürünlerine özel PFAS kısıtlamaları getirmiş durumda: Kaliforniya'da AB 1817 sayılı yasa, 1 Ocak 2025'ten itibaren toplam organik florür miktarı 100 ppm'nin üzerinde olan ve 1 Ocak 2027'den itibaren 50 ppm'ye düşen, kasıtlı olarak eklenmiş PFAS içeren yeni tekstil ürünlerinin üretimini, dağıtımını ve satışını yasaklıyor. Aşırı ıslak koşullar için tasarlanmış dış giyim ürünlerinin geçerlilik süresi 1 Ocak 2028'e kadar uzatıldı. Gerekli şartların tamamı resmi yasa metninde belirtilmiştir. New York Çevre Koruma Yasası § 37-0121, yeni giyim eşyalarının satışını yasaklamaktadır.

Daha Fazlasını Keşfedin »
Bitmiş lacivert naylon kumaş rulosu.

Naylon Boyama Hataları: Nedenleri ve İşlem Çözümleri

İçindekiler Tablosu Yaygın Naylon Boyama Kusurları Düzensiz Ton ve Kayma Listeleme ve Barre Halkası, Uçlu ve Donuk Etkiler Her Kusurun Arkasındaki Üç Etken pH Profili Isıtma Hızı ve Vuruş Bölgesi Geciktirici Seçimi ve Dozajı Belirtiye Göre Sorun Giderme Skychem Naylon Boyama Çözümleri SSS Naylon asit boyama için en iyi pH değeri nedir? Naylon kumaşım neden düzensiz boyanıyor? Geciktiriciler, eşit olmayan boyamayı nasıl önler? Naylonu hangi sıcaklıkta boyamalıyım? Naylon hızla etki eder. Asit boyası, amino gruplarına dakikalar içinde bağlanır; bu nedenle, işlemde ufak bir hata bile, boyanın eşitlenmesine fırsat bulamadan düzensiz bir tonun kalıcı olmasına neden olabilir. Naylon kumaş üzerindeki çizgiler, eğim, çubuk benzeri oluşumlar ve benekli, kaygan yüzey neredeyse her zaman kontrol edilebilir üç faktörden birine bağlanır: pH, sıcaklık veya geciktirici sistem. Bu makale, her bir kusurun nasıl tespit edileceğini ve tekrar oluşmasını önlemek için süreçte nelerin ayarlanması gerektiğini ele almaktadır. Naylon Boyama İşlemlerinde Sık Görülen Hatalar Bir hatayı doğru şekilde adlandırmak, onu gidermenin ilk adımıdır. Aşağıdaki üç desen, naylon üzerinde görülen sorunların çoğunu kapsamakta ve her biri farklı bir temel nedene işaret etmektedir. Düzensiz Renk Tonu ve Dağınıklık Düzensiz boyama, kumaş üzerinde tutarlı olmayan yamalar, lekeler veya renk tonu gibi geniş bir kategoriyi ifade eder. Yüzeydeki düzensizlik, bunun daha spesifik bir biçimidir; komşu filamentlerin boyayı farklı oranlarda emmesi sonucu oluşan benekli, taneli bir görünümdür. Bu, boyanın lifin düzleşmesinden daha hızlı nüfuz ettiğinin en açık işaretidir. Listing ve Barre Listing, kumaşın genişliği boyunca kenardan merkeze veya kenardan ortaya doğru olan renk tonu farkını ifade eder. Barre, kurslar veya seçimlerle birlikte uzanan yatay çubuklar veya çizgiler şeklinde görünür. Bu ikisini rastgele hareketlerden ayıran şey, kalıptır: listeleme ve barre hareketleri belirli bir genişlik veya uzunluk yönünü takip ederken, rastgele hareketler rastgele dağılır. Halka Boyama, Uç Boyama ve Buzlu Boyama Etkileri Halka boyama ve uç boyama, birbiriyle ilişkili ancak farklı penetrasyon hatalarıdır ve bunları birbirinden ayırt etmek önemlidir. Halka boyama, lifin enine kesiti boyunca gerçekleşir: boya dış kılıfta yoğunlaşır ve asla tamamen çekirdeğe yayılmaz, bu nedenle kesilmiş bir filament, yüzey tamamen boyanmış görünse bile, soluk veya beyaz bir merkezin etrafında renkli bir halka gösterir. Uç boyama, lifin veya elyafın ucunun, lifin gövdesine göre daha fazla veya daha az boya alması durumudur; bu durum genellikle ucun, lifin geri kalanından farklı bir ısı geçmişine veya yüzey durumuna sahip olmasından kaynaklanır. Donmuş etkiler, yönlü bir desen yerine genel olarak soluk, yıkanmış bir yüzey olarak ortaya çıkar. Her üç nokta da aynı temel soruna işaret ediyor: Uzaktan bakıldığında renk tonu standartlara yakın görünse bile, boyanın liflere tam olarak nüfuz etmemiş olması. Her Kusurun Arkasındaki Üç Etken: Naylon gölgeleme kusurlarının çoğu, pH, sıcaklık veya geciktirici sistemin birlikte değil, birbirine karşı çalışmasından kaynaklanır. Aşağıdaki her bir kaldıraç, mekanizmayı, tipik arıza modunu ve çözümünü açıklamaktadır. pH Profili: Asidik bir ortamda, naylon polimer zincirlerinin uçlarındaki amino grupları bir proton kazanarak pozitif yüklü hale gelirken, asit boya moleküllerindeki sülfonat grupları negatif yüklü kalır. İkisi birbirine çekilir ve aralarında bir bağ oluşur. pH, bu bölgelerin kaçının aktif olduğunu, boyanın bu bölgelere ne kadar hızlı ulaştığını ve ulaştıktan sonra ne kadar sıkıca tutunduğunu belirler. En sık yapılan işlem hatası, banyo pH'ını çok fazla veya çok erken düşürmektir. Boya banyosu, ürünler eşit şekilde ıslanmadan ve dolaşıma girmeden önce asidik hale gelirse, boya hızla nüfuz eder ve sıcaklıkta ne kadar zaman geçirilirse geçirilsin düzeltilemeyen çizgiler veya lekeler oluşturur. Döngü sırasında çok yüksek seyreden veya sapma gösteren bir pH değeri, tam tersi bir soruna yol açar: zayıf bitki yetiştirme ve partiden partiye değişen gölge derinliği. Farklı asit boya sınıfları farklı pH aralıkları gerektirir: Düzleştirici boyalar: yaklaşık pH 5.5 ila 7.0 arası, boyanın göç etmesine ve kendini düzeltmesine olanak tanır. Öğütme boyaları (yün boyama terminolojisinden devralınan bir sınıflandırma, ancak naylon için de standart uygulama): yaklaşık pH 4.0 ila 5.0 arası, daha koyu tonlar ve daha güçlü ıslak haslık için, işlem varyasyonuna daha az toleranslıdır. Bu aralıklar başlangıç ​​noktalarıdır. Boyaların özelliklerini boya tedarikçisinin teknik veri sayfasına ve şirket içi laboratuvar testlerine göre doğrulayın ve asla yünden gelen bir formülü kullanmayın; çünkü yünde dengeleme ve öğütme boyaları için pH şeması ters yönde işler. Aynı uyarı naylonun kendi içinde de geçerlidir: naylon 6 ve naylon 6,6, aynı pH ve sıcaklık koşullarında farklı şekilde renk verebilir ve farklı şekillerde birikebilir; ayrıca doğrulanmamış bir formülle farklı alt tabakalar veya boya tedarikçileri arasında geçiş yapmak, renk tonu kaymasının yaygın ve önlenebilir bir kaynağıdır. Elyaf türünde veya boya kaynağında yapılacak herhangi bir değişikliği, seri üretime geçmeden önce yeni bir laboratuvar daldırma işlemi ve pilot üretimle doğrulayın. Çözüm, tek bir hedef değer yerine tekrarlanabilir bir pH eğrisi elde etmektir. Sıcaklık yükseldikçe pH'ı kademeli olarak düşüren yavaş etkili bir asit verici, ani bir etki yerine kontrollü bir etki sağlayarak, döngünün yanlış noktasında manuel dozlama yapma belirsizliğini ortadan kaldırır. Isıtma hızı ve temas bölgesi sıcaklığı, boyanın ne zaman ve ne kadar hızlı hareket edeceğini belirler. Naylon üzerinde, boya emiliminin büyük kısmı genellikle 70 ila 90°C arasındaki dar bir aralıkta gerçekleşir; bu aralıkta lif yapısı açılır ve boya içeriye doğru akar. Naylonun sınırlı sayıda boya bağlanma noktası vardır ve asit boyası, koşullar elverir elmez neredeyse anında bu noktalara bağlanır; boya uygulama bölgesinden çok hızlı geçmek, boyanın düzensiz bir şekilde yapışmasına ve sonrasında dengelenme şansının olmamasına neden olur. Greve başlamanın ilk on ila on beş dakikası, tüm partinin sonucunu büyük ölçüde belirler. Yukarıdaki diyagram, bunun tipik bir döngü boyunca nasıl gerçekleştiğini göstermektedir: düz bir ıslatma ve sirkülasyon aşaması, 70 ila 90°C aralığında yavaşlayan kontrollü bir artış, göç ve dengeleme için kaynama noktasına yakın bir bekleme süresi ve kontrollü bir soğuma. Sorun, grevden önce çözülmeye başlanır: Öncelikle tam, eşit ıslanma ve istikrarlı su akışının sağlandığından emin olun. Sıcaklık artışı kontrollü bir hızda, genellikle dakikada yaklaşık 1°C olacak şekilde ve 70 ila 90°C aralığında daha da yavaşlayarak sağlanır.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen proje gereksinimlerinizi, ülkenizi ve kullanım amacınızı bize bildirin.

Kumlu

Kimyasal boyalar ve tekstil yardımcı maddeleri konusunda uzun yıllara dayanan deneyimimle, en son teknolojiler, sürdürülebilir yenilikler ve pazar trendleri hakkında içgörülerimi paylaşmaya adadım kendimi.

Son Makaleler

2. Düşük sıcaklıkta sabunlama, daha berrak bir yıkama sıvısı bırakır ve bitişikteki beyaz pamuk şeritlerinde daha az leke oluşmasını sağlar.

Reaktif Boya Sabunlama Kılavuzu: Daha İyi Yıkama Haslığı, Daha Az Leke Bırakma

İçindekiler Reaktif Boya Nedir? Yıkama Aşamasında Sabunlamanın Rolü Sabitlenmemiş ve Hidrolize Boyanın Neden Çıkarılması Gerekir? Sabunlama Yıkama Haslığını Nasıl Etkiler? Elyaf Yüzeyinden Hidrolize Boyanın Çıkarılması Sabunlama ve Haslık Derecelendirmeleri Arasındaki Bağlantı Geri Leke Oluşumuna Ne Sebep Olur? En Çok Risk Altındaki Kumaş ve Karışımlarda Geri Leke Oluşumunun Yaygın Kaynakları Etkili Sabunlama İçin Temel Proses Parametreleri Sıcaklık ve Süre Sıvı Oranı Su Sertliği ve Bağlayıcı Maddeler Doğru Sabunlama Maddelerini Seçmek Anyonik ve Noniyonik Sabunlama Maddeleri Elyaf ve Renk Derinliğine Uygun Maddeler Düşük Sıcaklıkta Sabunlama Maddesi Seçeneği: Sylic D2705 Temel Faydalar Önerilen Uygulama Performans Karşılaştırması Sabunlama Proses Yöntemleri Soğuk Yıkama ve Sıcak Yıkama Sırası Tek Aşamalı ve Çok Aşamalı Sabunlama Sabunlamadan Sonra Sabitleyici Maddelerin Rolü Tutarlı Yıkama Haslığı Sonuçları İçin En İyi Uygulamalar SSS Reaktif boya sabunlaması ne kadar sürmelidir? Sırt bölgesindeki lekeler oluştuktan sonra giderilebilir mi? Sert su sabunlama performansını etkiler mi? Sabunlama işleminden sonra ayrı bir sabitleyici madde kullanmak her zaman gerekli midir? Reaktif boya sabunlama işlemi genellikle boyama döngüsünün sonunda yapılan hızlı bir adım olarak ele alınır, ancak yıkama haslığı ve geri boyama sonuçları üzerinde doğrudan bir etkisi vardır. Sıcaklık, zaman ve ajan seçimini doğru yapmak, maliyetli retleri ve kar marjlarını azaltan tekrarlanan siparişleri önler. Reaktif Boya Sabunlama İşleminin Yıkama Aşamasındaki Rolü Nedir? Sabunlama işlemi, reaktif boyanın alkali koşullar altında liflere bağlanmasından sonra, sabitleme işleminden sonra gerçekleşir. Kumaş, lifle kalıcı bir bağ oluşturmamış olan her şeyi uzaklaştırmak için kaynama noktasına yakın bir sıcaklıkta deterjan veya özel bir sabunlama maddesiyle yıkanır. Bu adımın atlanması veya kısaltılması, yıkama işleminin tamamlanmamasına ve kumaşın daha sonraki testlerde veya daha da kötüsü, müşteriye ulaştıktan sonra ortaya çıkacak gizli bir haslık riski taşımasına neden olur. Sabitlenmemiş ve hidrolize olmuş boyanın neden uzaklaştırılması gerekir? Reaktif boyanın bir kısmı, lifle reaksiyona girmek yerine boya banyosunda her zaman hidrolize olur. Hidrolize boya, kovalent bağdan ziyade zayıf fiziksel çekimle kumaş yüzeyinde gevşek bir şekilde durur. Yerinde bırakıldığında, kullanım sırasında aşınır, yıkama sırasında renk verir ve aynı yıkamada daha açık renkli kumaşlara bulaşır. Sabunlama işlemi, bu kalıntının renk solmasına neden olmadan önce giderilmesi için özel olarak tasarlanmış bir adımdır. Sabunlama İşleminin Yıkama Haslığına Etkisi Sabunlama kalitesi, daha sonra yapılan haslık testlerinde ortaya çıkacak sonuçların büyük bir bölümünü belirler. Renk kartında doğru görünen bir parti, yıkama veya sürtünme haslığı aşaması aceleye getirilirse yine de başarısız olabilir. Elyaf yüzeyinden hidrolize boyanın uzaklaştırılması: Etkili sabunlama, gevşemiş boyanın kumaşa geri yerleşmesine izin vermek yerine yıkama sıvısında asılı kalmasını sağlar. Bu işlemin ne kadar eksiksiz gerçekleşeceği, karıştırma hızına, sıvı oranına ve kullanılan deterjan veya sabunlaştırıcı maddenin dağıtma gücüne bağlıdır. Sabunlama ve Renk Haslığı Derecelendirmeleri Arasındaki Bağlantı: Çoğunlukla AATCC renk haslığı test yöntemleri kullanılarak değerlendirilen yıkama ve ovma haslığı derecelendirmeleri, yıkama sonrasında ne kadar sabitlenmemiş boyanın kaldığını büyük ölçüde yansıtır. Bir kumaş, laboratuvarda yapılan ilk renk testi aşamasında başarılı olsa bile, sabunlama işlemi çok kısa sürede veya çok düşük sıcaklıkta yapılmışsa, toplu üretimde haslık testinden geçemeyebilir. Sırt Lekelenmesine Ne Sebep Olur? Geri Leke Oluşumunun Yaygın Nedenleri Geri leke oluşumu, boyanmış kumaştan yıkanarak çıkan boyanın, aynı banyodaki boyanmamış veya daha açık renkli bölgelere tekrar yapışmasıdır. En yaygın nedenler şunlardır: Sıvının taşıyabileceğinden daha fazla hidrolize boya içeren aşırı yüklü sabunlama banyoları; sabunlama ve son işlem adımları arasında yetersiz durulama; zayıf dağıtıcı güce sahip sabunlama maddeleri, serbest boya parçacıklarının kumaşa geri yerleşmesine izin verir; düzensiz sıvı dolaşımı, yüksek boya konsantrasyonuna sahip yerel bölgeler oluşturur. En Çok Risk Altındaki Kumaşlar ve Karışımlar: Koyu ve derin tonlar en yüksek hidrolize boya yükünü oluşturur ve en sık görülen geri lekelenme şikayetlerinin kaynağıdır. Boyalı ve boyasız bileşenlerin bir arada bulunduğu karışık kumaşlar, özellikle hassastır; çünkü yeniden biriken boya, kumaşın daha açık renkli kısmında çok daha belirgindir. Etkili Sabunlama İçin Temel Proses Parametreleri Zayıf haslık ve ters lekelenmenin çoğu nedeni, bu üç parametrenin ne kadar sıkı kontrol edildiğine bağlıdır. Sabunlama işlemi genellikle kaynama noktasında veya ona yakın bir sıcaklıkta beş ila on beş dakika sürer, ancak ideal süre renk tonunun derinliğine ve kumaş yapısına bağlıdır. Banyo suyunu çok soğuk çalıştırmak boyanın çıkarılmasını yavaşlatır ve süreyi kısaltmak, doğru sıcaklıkta bile hidrolize olmuş boyanın geride kalmasına neden olur. Renk derinliği Sabunlama sıcaklığı Tipik süre Açık ila orta tonlar 90 ila 95°C 5 ila 8 dakika Koyu ve yoğun tonlar Kaynama noktasına yakın (98 ila 100°C) 10 ila 15 dakika Turkuaz ve sorunlu tonlar Kaynama noktasına yakın, çoklu banyo 15 dakika veya daha fazla (banyo başına) Bu kaynama noktasına yakın aralık, geleneksel sabunlama maddeleri için geçerlidir. Düşük sıcaklıkta çalışan sabunlaştırıcı maddeler, dayanıklılık performansından ödün vermeden enerji kullanımını azaltmak amacıyla 60 ila 80°C arasında etkili bir şekilde çalışacak şekilde formüle edilmiştir (aşağıdaki Sylic D2705 bölümüne bakınız).  Sıvı Oranı Daha düşük bir sıvı oranı, hidrolize olmuş boyayı daha küçük bir su hacminde yoğunlaştırır; bu da boyanın yıkanıp uzaklaştırılmadan önce yeniden birikme riskini artırır. Düşük sıvı oranlarında jet veya taşma makineleri kullanan değirmenler, daha güçlü dağıtıcı maddeler veya ek bir durulama döngüsü ile bunu telafi etmelidir. Su Sertliği ve Bağlayıcı Maddeler: Su kaynağındaki kalsiyum, magnezyum ve demir, sabunlaşma maddesinin performansını etkiler ve bulanık veya düzensiz bir yüzey bırakabilir. Sylic P1501B gibi, %1'lik çözeltide pH değeri 2.5 ila 4.0 arasında olan anyonik bir şelatlayıcı dağıtıcı madde, sabunlama başlamadan önce bu iyonları bağlar ve sabunlama maddesinin amaçlandığı gibi çalışmasını sağlar. Doğru Sabunlaştırıcıyı Seçmek: Anyonik ve Noniyonik Sabunlaştırıcılar Anyonik sabunlaştırıcılar güçlü dağıtıcı etkileri nedeniyle yaygın olarak kullanılırken, noniyonik türler sert suda ve düşük sıcaklıklarda daha iyi performans gösterir. Her iki tip de, alkali banyolarında stabilite ve jet makinelerinde düşük köpük performansı için formüle edilmiş bir boyama yardımcı maddesi yelpazesinde mevcuttur. Elyaf ve Renk Derinliğine Uygun Boya Maddeleri: Pamuk ve diğer selüloz lifleri genellikle anyonik sabunlama maddelerine iyi yanıt verir. Sentetik elyaf içeren karışımlarda, daha hassas olan sentetik bileşenin lekelenmesini önlemek için iyonik olmayan bir seçeneğe ihtiyaç duyulabilir. Daha koyu tonlar genellikle şu anlama gelir:

Daha Fazlasını Keşfedin »

Polyester Boyamada İndirgeme Yöntemiyle Temizleme: Kapsamlı Bir Kılavuz

İçindekiler Tablosu İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç Dispers Boyamadaki Rolü Renk Haslığına Etkisi Yaygın Kalite Şikayetleri İndirgeme Temizleme İşlemi Ne Zaman Gereklidir Koyu ve Orta Tonlar Yüksek Boya Konsantrasyonlu Tarifler Selüloz Elyaf Karışımları Ne Zaman Atlanabilir İşlem ve Kontrol Tipik Tarif ve Parametreler Sıcaklık ve pH Kontrolü Aşırı veya Yetersiz İndirgeme İşleminden Kaçınma Durulama ve Nötralizasyon Doğru İndirgeyici Maddelerin Seçimi Sodyum Hidrosülfit Kükürtsüz İndirgeyici Maddeler Düşük Sıcaklık ve Sürdürülebilir Seçenekler Temizleme Yükünü Azaltmak İçin Yüksek Yıkama Haslığına Sahip Boyalar Sık Karşılaşılan Sorunların Giderilmesi Temizleme Sonrası Zayıf Yıkama Haslığı Renk Değişimi veya Matlaşma Sonuç Sıkça Sorulan Sorular Atlanırsa Ne Olur? İndirgeyici Temizleme mi, Normal Yıkama mı? Düşük sıcaklıkta yapılabilir mi? Hidrosülfit mi, kükürt içermeyen maddeler mi? Makinede mükemmel görünen bir parti ürün, günler sonra yıkama dayanıklılık testinde başarısız olabilir. Çoğu zaman bunun nedeni, lif yüzeyinde kalan sabitlenmemiş dispers boyadır ve çözüm ise indirgeme yöntemiyle temizlemedir. Bu kılavuz, bu adımın ne zaman gerekli olduğunu, ardındaki kimyayı ve laboratuvar ortamından seri üretime kadar sonuçların nasıl tutarlı tutulacağını kapsamaktadır. İndirgeme Yöntemiyle Temizleme Nedir? Tanım ve Amaç İndirgeme temizleme, polyester liflerine nüfuz etmemiş veya tutunmamış dispers boyayı uzaklaştıran bir boyama sonrası işlemidir. Yüksek sıcaklıkta boyama sırasında, bazı boya molekülleri polimer yapısına yayılmak yerine lif yüzeyinde kalır. Tedavi edilmediği takdirde, bu artık boya yıkama sırasında akarak genel renk dayanıklılığını düşürür. İndirgeme temizleme banyosu, yüzeydeki boyayı parçalayarak uzaklaştırır ve geriye yalnızca lifin içine düzgün bir şekilde yerleşmiş olan boya kalır. Dispersiyon Boyama İşlemindeki Rolü: İndirgeyici temizleme işlemi, dispersiyon boyama döngüsünün sonunda, ana boyama aşamasından sonra ve son durulama işleminden önce gerçekleşir. Bu, ön işlem, boyama ve terbiye işlemlerini de içeren daha geniş bir polyester boyama iş akışının bir parçasıdır. Polyester boyama uygulama çözümleri sayfası, bu aşamaların nasıl birbirine bağlandığını ve her adım için önerilen yardımcı maddeleri özetlemektedir. Renk Haslığı Üzerindeki Etki: Yıkama ve sürtünme haslığı, alıcıların bir gönderiyi kabul etmeden önce en yakından kontrol ettiği özellikler arasındadır. Yüzeydeki boya kalıntıları temizlenmediği için gevşek bir şekilde bağlıdır ve kolayca yıkanarak çıkar; bu da AATCC'nin yıkama haslığı yöntemleri gibi standartlaştırılmış testlerin tam olarak tespit etmeyi amaçladığı şeydir. Düzgün bir şekilde uygulanan indirgeme ve temizleme adımı, aksi takdirde testin başarısız olmasına neden olacak boyayı uzaklaştırarak bu sonuçları iyileştirir. Sık Görülen Kalite Şikayetleri İndirgeme temizleme işlemini atlayan veya yetersiz yapan fabrikalarda genellikle tekrarlayan sorunlar görülür: Aynı yıkama yükünde daha açık renkli giysilere renk bulaşması, taşıma ve depolama sırasında ambalaj veya süslemelerde lekelenme, onaylı laboratuvar boyamasına kıyasla soluk veya bulanık tonlar, alıcının laboratuvarında haslık testinde başarısız olduktan sonra reddedilen sevkiyatlar. Bu sorunlar neredeyse her zaman boya tarifindeki bir kusurdan ziyade artık dispers boyaya bağlanabilir; bu nedenle indirgeme temizleme işlemi, onu takip eden boyama aşamasıyla aynı dikkati hak etmektedir. Koyu ve Orta Tonlarda İndirgeme İşlemi Gerektiğinde: Daha koyu ve orta tonlar, daha yüksek boya konsantrasyonları gerektirir; bu da doğal olarak lif yüzeyinde daha fazla sabitlenmemiş boya bırakır. Skycron dispers boya serisi, koyu, orta ve canlı tonlarda hem boyama hem de baskı uygulamalarını kapsar ve bu boyaların uygun bir indirgeme temizleme adımıyla eşleştirilmesi, bu daha koyu tonlarda kabul edilebilir haslık elde etmek için standart bir uygulamadır. Yüksek Boya Konsantrasyonlu Tarifler: Kumaş ağırlığına göre toplam boya yüzdesi (% owf) yüksek olan her tarif, sadece koyu tonlar için değil, indirgeme işlemiyle temizlemeden fayda görür. Genel bir referans olarak, boya fabrikaları genellikle renk tonu derinliğini şu şekilde gruplandırır: Renk Tonu Derinliği Tipik Boya Konsantrasyonu Azalma Açık Renk %1'in Altında (owf) Genellikle isteğe bağlı Orta %1 ila %3 owf Önerilen Koyu Renk %3'ün Üzerinde owf Bu rakamlar, boya sınıfı, elyaf karışımı ve haslık hedefleri eşik değerini değiştirdiği için, sabit bir kuraldan ziyade genel bir kılavuz niteliğindedir. Hassas özel renk tonları için kullanılan çoklu boya kombinasyonları da aynı mantığa girer; çünkü bir araya getirilen çeşitli boya sınıfları, orta düzeyde bir toplam yüzdede bile değişen miktarlarda yüzey kalıntısı bırakabilir. Selüloz liflerle karışımlar; polyester-pamuk ve polyester-viskoz karışımları ek bir risk katmanı oluşturur. Polyester kısma tutunmayan dispers boya, selüloz lifini lekeleyerek kumaş genelinde istenmeyen bir renk değişimine neden olabilir. İndirgeme işlemi, her iki elyaf türünde de istenen kontrastı veya düz rengi korur. Ne Zaman Atlanabilir? Çok açık tonlar ve düşük boya yükü bazen tam bir indirgeme temizleme döngüsü gerektirmez, özellikle yüksek tükenme oranına sahip boyalar ve iyi kontrol edilmiş boyama koşulları kullanıldığında, basit bir sıcak yıkama yeterli olabilir. Bu adımı atlamak, zaman kazanmak için yapılan bir kestirme yol değil, renk tonu derinliği ve haslık gereksinimlerine dayalı bilinçli bir karar olmalıdır. Proses ve Kontrol Tipik Reçete ve Parametreler Standart bir alkali indirgeme temizleme banyosu, bir indirgeyici madde (kostik soda veya soda külü) ve bir ıslatıcı veya dağıtıcı madde içerir. Daha düşük pH'ta çalışan kükürt içermeyen asit giderme sistemleri, alternatif bir yöntem olarak giderek daha fazla kullanılmaktadır. Genel bir başlangıç ​​noktası şu şekildedir: Parametre Tipik Aralık İndirgeyici madde 2 ila 4 g/L Alkali (NaOH veya soda külü) 2 ila 4 g/L Sıcaklık 70 ila 80°C Süre 15 ila 20 dakika Sıvı oranı 1:8 ila 1:15 Bu rakamlar renk derinliğine, boya sınıfına ve elyaf karışımına göre değişir, bu nedenle seri üretime geçmeden önce laboratuvar denemeleri nihai tarifi doğrulamalıdır. Sıcaklık ve pH Kontrolü: Temizleme verimliliğini en çok etkileyen iki değişken sıcaklık ve pH'tır: Çok soğuk veya çok kısa süre: geride boya kalıntısı kalır ve haslık zarar görür. Çok sıcak veya çok alkali: polyester yüzey veya dokunma hissi etkilenebilir. Çoğu geleneksel tarif, 9 ile 11 arasında hafif alkali bir pH değerini hedeflemektedir. Asit bazlı kükürtsüz sistemler ise kullanılan ürüne bağlı olarak nötr ila hafif asidik bir aralıkta çalışır; bu nedenle pH hedefi her zaman tek bir sabit kurala değil, seçilen kimyaya uygun olmalıdır. Aşırı veya Yetersiz İndirgemeden Kaçınma: Yetersiz indirgeme, yüzeyde boya bırakır ve bu da daha sonra zayıf haslık olarak ortaya çıkar. Aşırı inceltme, boyanın elyaftan düzgün bir şekilde bağlanmasına neden olarak renk kaybına, matlaşmaya veya düzensizliğe yol açar.

Daha Fazlasını Keşfedin »
C0 ve C6 Su Geçirmez Kaplamalar

C0 ve C6 Su Geçirmezlik Kaplamaları: Kumaşlarınız İçin Hangisi Daha Uygun?

İçindekiler Tablosu C0 ve C6'nın Kimyası C6 DWR Nedir? C0 DWR Nedir? Temel Yapısal Farklılıklar Performans Karşılaştırması Su ve Yağ İtici Özellik Dayanıklılık ve Yıkama Direnci Nefes Alabilirlik ve Dokunma Hissi Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları ABD Eyalet Düzenlemeleri Marka ve Perakendeci Gereksinimleri Sektöre Göre Kullanım Alanları Dış Giyim ve Spor Giyim İş Kıyafetleri ve Koruyucu Tekstiller Ev Tekstili ve Döşeme Doğru Kaplamayı Seçmek Dikkate Alınması Gereken Temel Faktörler Test ve Sertifikasyon İpuçları Sonuç Sıkça Sorulan Sorular C0 ve C6 kaplamaları arasındaki fark nedir? C6 DWR yasaklandı mı? C0, C6 kadar iyi performans gösteriyor mu? C0 ve C6 arasında nasıl seçim yapabilirim? Günümüzde bir kumaş tedarikçisine su geçirmezlik özelliği sorarsanız, muhtemelen iki çok farklı cevap alırsınız: C6 veya C0. İkisi de kumaşı kuru tutmayı vaat ediyor. Şu anda yalnızca bir tanesi AB, Kaliforniya ve New York'taki düzenleyici kurumlar ve büyük giyim markaları tarafından piyasadan kaldırılması yönünde baskı altında. Şu anda su geçirmez tekstil ürünleri tedarik eden alıcılar için seçim artık sadece performansla ilgili değil. Burada önemli olan, hedef pazarınızda iki yıl sonra hangi kimyasalların hala satılabilir olacağıdır. C0 ve C6'nın Kimyası: C6 DWR Nedir? C6 dayanıklı su geçirmez (DWR) kaplamalar, tek tek lifleri kaplamak için kısa zincirli florokarbon polimerleri, özellikle altı karbonlu florlu yan zincirler kullanır. Bu kimyasal işlem, lifin yüzey enerjisini yaklaşık 12 mJ/m²'ye düşürür; bu değer, çoğu su ve yağın yüzey geriliminin altındadır. Sonuç olarak, C6 kaplamalar hem su hem de yağ iticiliği sağlar; bu, flor içermeyen sistemlerin çok azının tam olarak sağlayabildiği bir kombinasyondur. C6 kimyası, on yıldan uzun bir süre önce eski C8 florotelomer kaplamalarının yerini aldı. C8, çevrede kalıcı ve biyolojik olarak biriken bir madde olan PFOA'ya dönüşür. C6 bunun yerine perflorohekzanoik aside (PFHxA) dönüşür; bu maddenin çevresel yarı ömrü daha kısadır ve biyolojik birikim potansiyeli daha düşüktür. Ancak, aşağıda yer alan uyumluluk bölümünde de belirtildiği gibi, PFHxA düzenleyici denetimden muaf değildir. C6 ürünleri tedarik eden alıcılar için, Skyguard C6-C8 Su Geçirmezlik Malzemesi gibi formülasyonlar, tipik olarak 10 ila 40 g/L dozlarında uygulanan, hem selüloz hem de sentetik elyaflarda su ve yağ direncini iyi yıkama haslığıyla birleştirir ve PFOS, PFOA veya APEO içermez. C0 DWR nedir? C0, flor içermeyen su itici kimyayı ifade eder. C0 kaplamalar, florokarbon yan zincirleri yerine, hidrofobik bir elyaf yüzeyi oluşturmak için dendrimer, balmumu veya poliüretan bazlı polimerlere dayanır. Bu sistemler tipik olarak 20 ila 25 mJ/m²'lik bir yüzey enerjisine ulaşır; bu, suyu etkili bir şekilde itmek için yeterlidir, ancak genellikle güçlü bir yağ iticiliği sağlamak için yeterli değildir. CO0 kaplamalarına olan talep hızla artıyor çünkü bu kaplamalar PFAS ile ilgili uyumluluk riski taşımıyor; bu faktör, düzenleyici kapsamın genişlemesiyle her geçen yıl daha da önem kazanıyor. Skyguard Florin İçermeyen Su Geçirmezlik Serisi gibi ürünler, gereken dayanıklılığa bağlı olarak yaklaşık 10 ila 80 g/L oranında uygulanır, APEO içermez ve dış giyim, ev tekstili ve moda uygulamaları da dahil olmak üzere yağ iticiliğinin işlevsel bir gereklilik olmadığı kumaşlar için üretilmiştir. Temel Yapısal Farklılıklar Özellik C6 (Florokarbon) C0 (Florsuz) Yüzey enerjisi Yaklaşık. Yaklaşık 12 mJ/m² 20 ila 25 mJ/m² Su geçirmezlik Mükemmel İyi ila mükemmel Yağ geçirmezlik Evet Sınırlı veya yok PFAS içeriği Mevcut (PFHxA bazlı) Yok Tipik kürleme sıcaklığı 150 ila 160°C 160 ila 180°C Performans Karşılaştırması Su ve Yağ Geçirmezlik C6 kaplamalar, makine yağlarına maruz kalan iş kıyafetleri veya gıda ile temas eden önlükler gibi su geçirmezliğin yanı sıra yağ, gres veya organik leke direncinin de gerekli olduğu her yerde referans noktası olmaya devam etmektedir. C0 kaplamalar, saf su geçirmezlik konusunda aradaki farkın büyük bir kısmını kapatmış olup, son dönemde geliştirilen birçok formülasyon, standartlaştırılmış su direnci testlerinde C6 ile karşılaştırılabilir sonuçlar elde etmektedir. Ancak yağ bazlı lekelerde C0 kaplamalar hala yetersiz kalmaktadır. Dayanıklılık ve Yıkama Direnci Her iki kimyasal da kumaşa ilk uygulandığında fiziksel adsorpsiyona dayanır ve bu bağ, tekrarlanan yıkama ve deterjan maruziyetiyle giderek zayıflar. Çapraz bağlama ajanı, DWR polimer zincirlerini birbirine ve elyaf yüzeyindeki reaktif gruplara bağlayarak, gevşekçe tutunmuş bir kaplamayı kimyasal olarak sabitlenmiş bir kaplamaya dönüştürerek yıkama dayanıklılığını artırır. Örneğin, Silik Çapraz Bağlayıcı Madde, su itici madde miktarının %10 ila %30'u oranında aynı banyoya eklenir, APEO, PFOA, PFOS veya formaldehit içermez ve hem C6 hem de flor içermeyen sistemlerle uyumludur; bu da, bir kaplamanın 20 veya daha fazla endüstriyel veya ev yıkama döngüsüne dayanması gerektiğinde pratik bir ek madde olmasını sağlar. Nefes Alabilirlik ve Dokunma Hissi Hem C0 hem de C6 apreler, iplikler arasındaki gözenek boşluklarını doldurmak yerine elyaf yüzeyini kaplar, bu nedenle doğru uygulama seviyelerinde nefes alabilirlik genellikle korunur. Bu dengeyi en sık bozan iki faktör şunlardır: Aşırı dozda apre kullanımı, bu durum iplikler arası gözenekliliği kısmen engelleyebilir ve kumaşın dokusunu sertleştirebilir; düzensiz banyo konsantrasyonu ise kumaş genişliği boyunca lokalize yüksek apre bölgeleri oluşturur. C0 apreler, C6 su geçirmezlik seviyesine ulaşmak için bazen biraz daha yüksek uygulama seviyeleri gerektirir; bu nedenle, yumuşak ve nefes alabilen bir sonuç elde etmek için dozlama doğruluğu ve banyo homojenliği özellikle önemlidir. Küresel Düzenleyici Ortam REACH ve AB Kısıtlamaları AB, tekstil ürünlerindeki PFAS'ları REACH Ek XVII kapsamında düzenlemektedir. C6 kimyasallarının bozunma ürünü olan PFHxA'ya yönelik kısıtlama, 2026'dan itibaren AB ve AEA'da yürürlüğe girecek ve daha geniş PFAS ailesini kapsayan daha kapsamlı bir kısıtlama şu anda Avrupa Kimyasallar Ajansı tarafından değerlendirilmektedir. AB pazarı için tedarik yapan alıcılar ve markalar, C6'yı uzun vadeli güvenli bir seçenek olarak değil, artan düzenleyici baskı altında olan bir kimyasal madde olarak değerlendirmeli ve en son kapsam ve zaman çizelgeleri için ECHA'nın PFAS düzenleme güncellemelerini takip etmelidir. ABD Eyalet Düzenlemeleri, AB ile sınırlı değildir. ABD'de iki eyalet, tekstil ve giyim ürünlerine özel PFAS kısıtlamaları getirmiş durumda: Kaliforniya'da AB 1817 sayılı yasa, 1 Ocak 2025'ten itibaren toplam organik florür miktarı 100 ppm'nin üzerinde olan ve 1 Ocak 2027'den itibaren 50 ppm'ye düşen, kasıtlı olarak eklenmiş PFAS içeren yeni tekstil ürünlerinin üretimini, dağıtımını ve satışını yasaklıyor. Aşırı ıslak koşullar için tasarlanmış dış giyim ürünlerinin geçerlilik süresi 1 Ocak 2028'e kadar uzatıldı. Gerekli şartların tamamı resmi yasa metninde belirtilmiştir. New York Çevre Koruma Yasası § 37-0121, yeni giyim eşyalarının satışını yasaklamaktadır.

Daha Fazlasını Keşfedin »
Bitmiş lacivert naylon kumaş rulosu.

Naylon Boyama Hataları: Nedenleri ve İşlem Çözümleri

İçindekiler Tablosu Yaygın Naylon Boyama Kusurları Düzensiz Ton ve Kayma Listeleme ve Barre Halkası, Uçlu ve Donuk Etkiler Her Kusurun Arkasındaki Üç Etken pH Profili Isıtma Hızı ve Vuruş Bölgesi Geciktirici Seçimi ve Dozajı Belirtiye Göre Sorun Giderme Skychem Naylon Boyama Çözümleri SSS Naylon asit boyama için en iyi pH değeri nedir? Naylon kumaşım neden düzensiz boyanıyor? Geciktiriciler, eşit olmayan boyamayı nasıl önler? Naylonu hangi sıcaklıkta boyamalıyım? Naylon hızla etki eder. Asit boyası, amino gruplarına dakikalar içinde bağlanır; bu nedenle, işlemde ufak bir hata bile, boyanın eşitlenmesine fırsat bulamadan düzensiz bir tonun kalıcı olmasına neden olabilir. Naylon kumaş üzerindeki çizgiler, eğim, çubuk benzeri oluşumlar ve benekli, kaygan yüzey neredeyse her zaman kontrol edilebilir üç faktörden birine bağlanır: pH, sıcaklık veya geciktirici sistem. Bu makale, her bir kusurun nasıl tespit edileceğini ve tekrar oluşmasını önlemek için süreçte nelerin ayarlanması gerektiğini ele almaktadır. Naylon Boyama İşlemlerinde Sık Görülen Hatalar Bir hatayı doğru şekilde adlandırmak, onu gidermenin ilk adımıdır. Aşağıdaki üç desen, naylon üzerinde görülen sorunların çoğunu kapsamakta ve her biri farklı bir temel nedene işaret etmektedir. Düzensiz Renk Tonu ve Dağınıklık Düzensiz boyama, kumaş üzerinde tutarlı olmayan yamalar, lekeler veya renk tonu gibi geniş bir kategoriyi ifade eder. Yüzeydeki düzensizlik, bunun daha spesifik bir biçimidir; komşu filamentlerin boyayı farklı oranlarda emmesi sonucu oluşan benekli, taneli bir görünümdür. Bu, boyanın lifin düzleşmesinden daha hızlı nüfuz ettiğinin en açık işaretidir. Listing ve Barre Listing, kumaşın genişliği boyunca kenardan merkeze veya kenardan ortaya doğru olan renk tonu farkını ifade eder. Barre, kurslar veya seçimlerle birlikte uzanan yatay çubuklar veya çizgiler şeklinde görünür. Bu ikisini rastgele hareketlerden ayıran şey, kalıptır: listeleme ve barre hareketleri belirli bir genişlik veya uzunluk yönünü takip ederken, rastgele hareketler rastgele dağılır. Halka Boyama, Uç Boyama ve Buzlu Boyama Etkileri Halka boyama ve uç boyama, birbiriyle ilişkili ancak farklı penetrasyon hatalarıdır ve bunları birbirinden ayırt etmek önemlidir. Halka boyama, lifin enine kesiti boyunca gerçekleşir: boya dış kılıfta yoğunlaşır ve asla tamamen çekirdeğe yayılmaz, bu nedenle kesilmiş bir filament, yüzey tamamen boyanmış görünse bile, soluk veya beyaz bir merkezin etrafında renkli bir halka gösterir. Uç boyama, lifin veya elyafın ucunun, lifin gövdesine göre daha fazla veya daha az boya alması durumudur; bu durum genellikle ucun, lifin geri kalanından farklı bir ısı geçmişine veya yüzey durumuna sahip olmasından kaynaklanır. Donmuş etkiler, yönlü bir desen yerine genel olarak soluk, yıkanmış bir yüzey olarak ortaya çıkar. Her üç nokta da aynı temel soruna işaret ediyor: Uzaktan bakıldığında renk tonu standartlara yakın görünse bile, boyanın liflere tam olarak nüfuz etmemiş olması. Her Kusurun Arkasındaki Üç Etken: Naylon gölgeleme kusurlarının çoğu, pH, sıcaklık veya geciktirici sistemin birlikte değil, birbirine karşı çalışmasından kaynaklanır. Aşağıdaki her bir kaldıraç, mekanizmayı, tipik arıza modunu ve çözümünü açıklamaktadır. pH Profili: Asidik bir ortamda, naylon polimer zincirlerinin uçlarındaki amino grupları bir proton kazanarak pozitif yüklü hale gelirken, asit boya moleküllerindeki sülfonat grupları negatif yüklü kalır. İkisi birbirine çekilir ve aralarında bir bağ oluşur. pH, bu bölgelerin kaçının aktif olduğunu, boyanın bu bölgelere ne kadar hızlı ulaştığını ve ulaştıktan sonra ne kadar sıkıca tutunduğunu belirler. En sık yapılan işlem hatası, banyo pH'ını çok fazla veya çok erken düşürmektir. Boya banyosu, ürünler eşit şekilde ıslanmadan ve dolaşıma girmeden önce asidik hale gelirse, boya hızla nüfuz eder ve sıcaklıkta ne kadar zaman geçirilirse geçirilsin düzeltilemeyen çizgiler veya lekeler oluşturur. Döngü sırasında çok yüksek seyreden veya sapma gösteren bir pH değeri, tam tersi bir soruna yol açar: zayıf bitki yetiştirme ve partiden partiye değişen gölge derinliği. Farklı asit boya sınıfları farklı pH aralıkları gerektirir: Düzleştirici boyalar: yaklaşık pH 5.5 ila 7.0 arası, boyanın göç etmesine ve kendini düzeltmesine olanak tanır. Öğütme boyaları (yün boyama terminolojisinden devralınan bir sınıflandırma, ancak naylon için de standart uygulama): yaklaşık pH 4.0 ila 5.0 arası, daha koyu tonlar ve daha güçlü ıslak haslık için, işlem varyasyonuna daha az toleranslıdır. Bu aralıklar başlangıç ​​noktalarıdır. Boyaların özelliklerini boya tedarikçisinin teknik veri sayfasına ve şirket içi laboratuvar testlerine göre doğrulayın ve asla yünden gelen bir formülü kullanmayın; çünkü yünde dengeleme ve öğütme boyaları için pH şeması ters yönde işler. Aynı uyarı naylonun kendi içinde de geçerlidir: naylon 6 ve naylon 6,6, aynı pH ve sıcaklık koşullarında farklı şekilde renk verebilir ve farklı şekillerde birikebilir; ayrıca doğrulanmamış bir formülle farklı alt tabakalar veya boya tedarikçileri arasında geçiş yapmak, renk tonu kaymasının yaygın ve önlenebilir bir kaynağıdır. Elyaf türünde veya boya kaynağında yapılacak herhangi bir değişikliği, seri üretime geçmeden önce yeni bir laboratuvar daldırma işlemi ve pilot üretimle doğrulayın. Çözüm, tek bir hedef değer yerine tekrarlanabilir bir pH eğrisi elde etmektir. Sıcaklık yükseldikçe pH'ı kademeli olarak düşüren yavaş etkili bir asit verici, ani bir etki yerine kontrollü bir etki sağlayarak, döngünün yanlış noktasında manuel dozlama yapma belirsizliğini ortadan kaldırır. Isıtma hızı ve temas bölgesi sıcaklığı, boyanın ne zaman ve ne kadar hızlı hareket edeceğini belirler. Naylon üzerinde, boya emiliminin büyük kısmı genellikle 70 ila 90°C arasındaki dar bir aralıkta gerçekleşir; bu aralıkta lif yapısı açılır ve boya içeriye doğru akar. Naylonun sınırlı sayıda boya bağlanma noktası vardır ve asit boyası, koşullar elverir elmez neredeyse anında bu noktalara bağlanır; boya uygulama bölgesinden çok hızlı geçmek, boyanın düzensiz bir şekilde yapışmasına ve sonrasında dengelenme şansının olmamasına neden olur. Greve başlamanın ilk on ila on beş dakikası, tüm partinin sonucunu büyük ölçüde belirler. Yukarıdaki diyagram, bunun tipik bir döngü boyunca nasıl gerçekleştiğini göstermektedir: düz bir ıslatma ve sirkülasyon aşaması, 70 ila 90°C aralığında yavaşlayan kontrollü bir artış, göç ve dengeleme için kaynama noktasına yakın bir bekleme süresi ve kontrollü bir soğuma. Sorun, grevden önce çözülmeye başlanır: Öncelikle tam, eşit ıslanma ve istikrarlı su akışının sağlandığından emin olun. Sıcaklık artışı kontrollü bir hızda, genellikle dakikada yaklaşık 1°C olacak şekilde ve 70 ila 90°C aralığında daha da yavaşlayarak sağlanır.

Daha Fazlasını Keşfedin »

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz

Proje teklifi alın

Lütfen gereksinimleri, ülkeyi ve başvuruyu bize bildirin.

En gidin
E-posta WhatsApp

Tekstil Yardımcı Maddeleri ve Boyaları için Bizimle İletişime Geçin

Daha fazla kimyasal çözüm için Skychem Group ile iletişime geçin. Sorularınız varsa veya daha fazla bilgiye ihtiyacınız varsa lütfen bizimle iletişime geçin.
24 saat içinde yanıt vereceğiz