Кружевное крашение уже более века является движущей силой окрашивания текстиля во всем мире, и эта технология никуда не денется. Когда фабрикам нужен цвет, сохраняющийся после каждой стирки, ручное крашение остается эталоном. Но технологический процесс, определяющий все последующие этапы, сводится к следующему: непрерывное или вытяжное крашение? Оба метода обеспечивают исключительную стойкость, которой славятся ручные красители, но выбор подходящего варианта для вашего производства требует большего, чем простое сравнение.
Что такое кубовое крашение?
Как работают кубовые красители
Кувшинные красители — это нерастворимые в воде пигменты. В естественном состоянии они не могут связываться с волокном, что и делает их химический состав таким интересным.
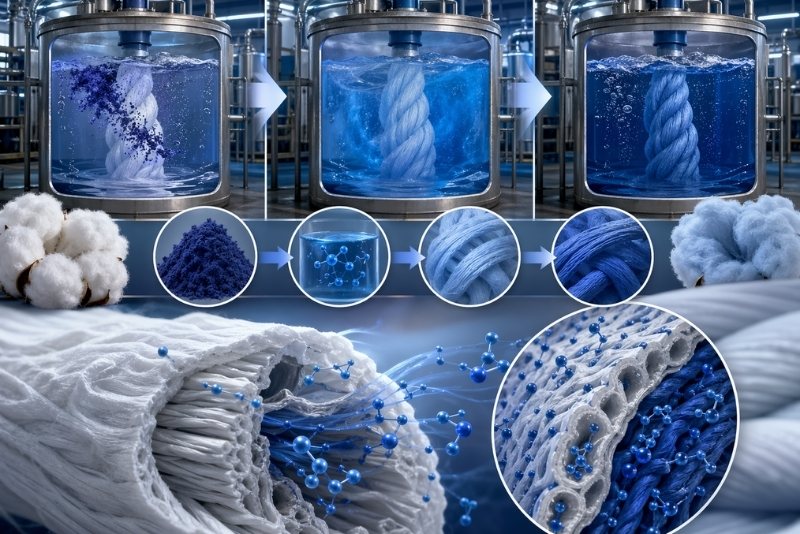
Процесс состоит из трех этапов. Сначала восстановитель (обычно гидросульфит натрия, также называемый дитионитом натрия) превращает нерастворимый краситель в водорастворимую лейкоформу. Затем волокно, почти всегда целлюлозное, такое как хлопок, лен или вискоза, поглощает это лейкосоединение из раствора. После завершения поглощения контролируемое окисление превращает краситель обратно в его нерастворимую форму внутри структуры волокна, навсегда фиксируя цвет.
Это элегантно. И это работает на удивление хорошо.
Ключевые свойства
Отличительной особенностью кубовых красителей от большинства других классов красителей является их профиль. Они неизменно демонстрируют одни из самых высоких показателей стойкости к стирке, обычно достигая 4–5 баллов по шкале ISO 105-C06 . Светостойкость также высока, что делает ткани, окрашенные кубовыми красителями, идеальным выбором для рабочей одежды, текстиля для активного отдыха, военной формы и любого применения в условиях длительного воздействия УФ-излучения. Устойчивость к истиранию, поту и хлорированной воде также заметно высока. Именно поэтому этот класс красителей остается золотым стандартом для окрашивания целлюлозных волокон, где долговечность имеет первостепенное значение.
Кубовые красители Skythrene®
Для промышленных красильных цехов выбор красителя — это не только вопрос оттенка. Важно также обеспечить стабильность качества от партии к партии, стабильность процесса и надежность работы как в периодическом, так и в непрерывном режимах.
Линейка кубовых красителей Skythrene® от Skychem Group разработана для промышленного крашения целлюлозы и подходит как для процессов крашения в чане с отводом красителя, так и для непрерывного крашения в чане. Благодаря широкому диапазону оттенков и ориентации на стабильность производства, она предназначена для предприятий, которым необходима надежная работа кубового красителя в различных условиях эксплуатации.
Окрашивание в отработанных чанах
Как работает процесс шаг за шагом
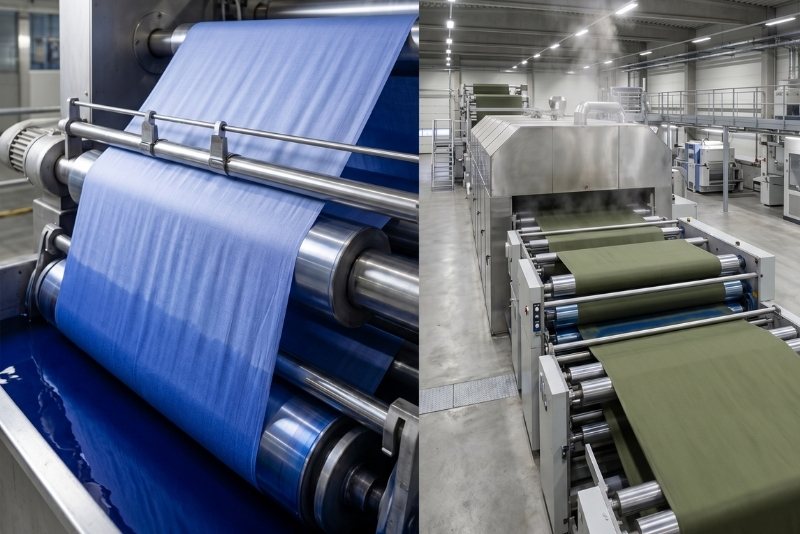
Окрашивание методом истощения (иногда называемое пакетным окрашиванием) заключается в погружении ткани в красильную ванну, где краситель удерживается в растворимой лейкоформе благодаря совместному действию восстановителя (обычно гидросульфита натрия) и щелочи (обычно гидроксида натрия). Ткань либо перемещается по ванне, либо перемешивается внутри нее, и поглощение красителя происходит постепенно по мере того, как раствор проникает в материал.
После достижения желаемой глубины затенения ванна сливается, и ткань последовательно проходит этапы окисления, обработки мылом и полоскания. Ключевым фактором является время. Этот процесс требует терпения.
Оборудование использовано
Для крашения в вытяжных ваннах используются несколько типов машин, каждая из которых подходит для различных типов тканей и производственных нужд:
- Джиггеры Они обрабатывают ткань под натяжением, когда она проходит взад и вперед между двумя валиками, погруженными в красильную ванну. Они обеспечивают превосходную равномерность окрашивания плотных тканей и являются неотъемлемой частью процесса окрашивания рубашечных и нижних тканей.
- Лебедочные машины (Winch becks) Пропуская через ванну ткань в виде веревки, можно добиться того, что эти устройства хорошо подходят для трикотажных тканей, легких тканых материалов и конструкций, требующих бережного обращения.
- Красильные машины струйной окраски Они используют гидравлическую силу для быстрой циркуляции ткани в растворе, что обеспечивает более быстрое и равномерное проникновение красителя. Они особенно эффективны для более плотных тканых материалов и смесовых тканей.
Параметры процесса
Соотношение красильных растворов в крашении в вытяжных ваннах обычно составляет от 1:5 до 1:20, в зависимости от типа машины и структуры ткани. Более высокое соотношение растворов снижает концентрацию красителя и может увеличить время обработки. Большинство стандартных красителей для крашения в ваннах лучше всего работают при температуре 50–60°C, хотя некоторые специальные красители выдерживают или требуют немного более высоких температур. Общее время цикла, включающее восстановление, крашение, окисление и обработку мылом, обычно составляет от 90 до 180 минут на партию.
Наилучшие варианты применения и типы тканей
Окрашивание методом «вытяжки» хорошо подходит для небольших партий и небольших объемов производства. Смена оттенков между партиями занимает всего несколько минут, что делает его предпочтительным выбором для тканей для модной одежды, изготовления образцов, нишевых заказов и специализированных изделий. Трикотажные ткани, махровые ткани и ткани с рыхлым плетением, которые не выдерживают механического натяжения при непрерывном окрашивании, также являются естественными кандидатами для окрашивания методом «вытяжки».
Непрерывное крашение в чане
Как работает процесс шаг за шагом
При непрерывном крашении ткань перемещается через ряд зон нанесения без остановки. Ткань пропитывается концентрированным красящим раствором, затем немедленно проходит через устройство для обработки паром, где одновременно происходят восстановление и фиксация красителя. После обработки паром ткань последовательно проходит через ванны окисления и обработки мылом, прежде чем наматываться на последний рулон.
Благодаря отсутствию остановок, производительность значительно выше, чем при любом пакетном методе. Скорость — это определяющее преимущество. И точка.
Оборудование использовано
В непрерывном крашении в чанах доминируют две системы:
Пароочистительные установки являются основными рабочими лошадками крупномасштабного непрерывного производства. Ткань проходит через очистительную машину, которая подает красящий раствор с контролируемым процентом поглощения, затем поступает в пароочиститель, где химическая реакция завершается в восстановительной атмосфере. Современные пароочистительные установки работают со скоростью 40–80 метров в минуту, что делает их подходящим инструментом для очень больших объемов производства.
Системы пропитки с периодическим добавлением нитей предлагают более доступную альтернативу. После пропитки ткань наматывается на вал и медленно вращается в закрытой А-образной раме в течение нескольких часов (обычно 4–24 часов), что позволяет реакции завершиться при комнатной температуре. Капитальные затраты значительно ниже, чем у полнофункциональных систем пропитки с паром, и система хорошо подходит для предприятий со средним объемом производства, стремящихся увеличить производительность без значительных инвестиций в оборудование.
Параметры процесса
Концентрация красителя в растворах для непрерывной пропитки обычно выше, чем в вытяжных ваннах, поскольку время контакта красителя с волокном значительно короче. Давление пропитки и процент сжатия на гладильной машине (обычно 65–80%) напрямую определяют поглощение красителя и должны оставаться постоянными по всей ширине ткани. Любые отклонения приводят к различиям в оттенке от края до центра, которые практически невозможно исправить на последующих этапах. Время пропаривания обычно составляет от 30 секунд до 2 минут в зависимости от класса красителя и плотности ткани. Точная настройка этих параметров является обязательным условием для обеспечения стабильности оттенка на протяжении длительных циклов производства.
Наилучшие варианты применения и типы тканей
Технология непрерывного крашения отлично подходит для средних и больших объемов производства тканых материалов. Классическими примерами применения являются ткани для рубашек, нижние ткани, рабочая одежда и джинсовая ткань. Этот процесс наиболее эффективен для плоских, стабильных тканей, способных выдерживать механическое натяжение на высокой скорости. Он менее подходит для трикотажных тканей или тканей, склонных к образованию складок под нагрузкой.
Непрерывное и вытяжное крашение в чане
Выбор между двумя методами — это не просто технический вопрос. Это бизнес-решение, затрагивающее планирование производства, распределение капитала, стратегию заказов и цели устойчивого развития. Вот как они сравниваются по действительно важным факторам:
| фактор | Выхлопная (партионная) окраска | Непрерывное крашение |
| Производственная скорость | 90–180 мин на партию | 40–80 м/мин |
| Постоянство оттенка | Отличное качество в рамках одной партии; возможны отклонения от нормы для разных партий. | Превосходные результаты при длительных запусках, когда параметры стабильны. |
| Потребление воды | Более высокая цена за килограмм ткани | Более низкая стоимость за килограмм ткани. |
| Химическое потребление | Более высокое содержание свежих химикатов в каждой партии. | Более низкий уровень; более высокая общая эффективность |
| Энерго эффективность | Средняя | Высокий масштаб |
| Гибкость заказа | Высокий уровень освещенности; быстрые изменения оттенка. | Низкий уровень затенения; смена оттенка требует значительной подготовки. |
| Минимальное количество заказа | Низкий | Высокий |
| Капиталовложение | Низкая | Высокая |

Скорость производства и производительность
В этом отношении непрерывное крашение выигрывает. Паровая установка, работающая со скоростью 60 метров в минуту, обрабатывает десятки тысяч метров за смену. При крашении с отводом пара обрабатывается одна партия за раз, и время цикла редко опускается ниже 90 минут даже при хорошей оптимизации. Для больших объемов заказов на ткани одинаковой структуры и оттенка непрерывное крашение значительно быстрее.
Постоянство и воспроизводимость цвета
Оба метода могут дать превосходные результаты, но пути их применения различны. Окрашивание с отжигом обеспечивает стабильные оттенки в пределах одной партии, хотя точное соответствие оттенков от партии к партии требует тщательного управления рецептурой и контроля процесса. Непрерывное окрашивание, после правильной настройки, обеспечивает исключительную стабильность на протяжении многих километров ткани. Риск возникает на этапе запуска и при переходе между оттенками, когда может накапливаться некачественная ткань до стабилизации системы.
Потребление воды и химикатов
Партионное крашение требует значительно больше воды и химикатов на килограмм обработанной ткани. Каждая новая партия требует свежей красильной ванны, а остаточный раствор после крашения редко бывает полностью пригоден для повторного использования. Непрерывное крашение наносит краситель тонкой, контролируемой пленкой с гораздо меньшими объемами раствора относительно производительности ткани. Для фабрик, работающих в рамках таких правил, как Список ограниченных веществ для производства ZDHC (MRSL) , снижение химической нагрузки на источнике становится все более приоритетной задачей, и непрерывное крашение способствует достижению этой цели гораздо эффективнее.
Энерго эффективность
Многократный нагрев больших объемов воды в нескольких отработанных режимах потребляет значительное количество энергии. Паровые печи непрерывного действия также энергоемки, но стоимость энергии на метр обработанной ткани существенно снижается, как только печь работает на полной скорости. Паровые системы полностью исключают использование парового аппарата, что делает их наиболее энергоэффективным вариантом из рассмотренных вариантов непрерывного крашения и особенно привлекательным для фабрик в регионах с высокими ценами на электроэнергию.
Гибкость в оформлении заказов и минимальные объемы.
Красление в режиме вытяжки отличается высокой гибкостью. Смена оттенков между партиями занимает считанные минуты, а минимальный объем заказа может составлять всего одну партию. Это делает его идеальным инструментом для индивидуальных заказов, изготовления образцов и мелкосерийной специализированной работы. Непрерывное крашение – полная противоположность. Настройка паровой установки для получения нового оттенка включает в себя подготовку красильного раствора, предварительную обработку машины и запуск производства ткани, качество которой часто снижается. Это экономически целесообразно только в том случае, если объем производства достаточно велик, чтобы окупить затраты на настройку.
Капитальные инвестиции и затраты на создание
Для непрерывного крашения необходимы значительные капиталовложения. Установка для пропитки паром, в комплекте с пропиточными машинами, паровым аппаратом и моечной камерой, представляет собой существенные инвестиции в оборудование. Вытяжное оборудование (отжимные устройства, лебедки и струйные машины) сравнительно доступно и недорого даже для небольших красильных цехов. Для предприятий, оценивающих возможности расширения производства, этот разрыв часто определяет, в каком направлении двигаться в первую очередь.
Роль текстильных вспомогательных веществ в крашении в чане
Независимо от используемого процесса, вспомогательные текстильные материалы являются незаметными, но важными элементами красильной ванны. Они влияют на каждый этап крашения в ванне, от подготовки ткани до окончательной обработки, и их выбор напрямую определяет качество, равномерность и стойкость оттенка.
Восстанавливающие агенты и красящая ванна
Гидросульфит натрия (дитионит натрия) является наиболее широко используемым восстановителем в кубовом крашении. Он превращает нерастворимые кубовые красители в их водорастворимую лейкоформу, обеспечивая впитывание в волокно. Поддержание правильного восстановительного потенциала на протяжении всего процесса крашения имеет решающее значение. Слишком мало восстановителя – и краситель не полностью преобразуется; слишком много ускоряет разложение и приводит к расходу химикатов. В непрерывных системах поддержание химической стабильности раствора для пропитки на протяжении длительного производственного цикла усложняет процесс и требует точного дозирования вспомогательных веществ и тщательного мониторинга.
Вспомогательные средства для увлажнения и проникновения
Плотные целлюлозные ткани препятствуют быстрому проникновению красителя. Смачивающие вещества снижают поверхностное натяжение красильного раствора, способствуя его быстрому и равномерному проникновению в структуру ткани. В частности, при непрерывном крашении быстрое и равномерное смачивание в течение короткого времени контакта на этапе пропитки имеет решающее значение.
В качестве практичного варианта здесь можно использовать смачивающий агент Sylic P1400 (CY-119C) , который особенно актуален в тех случаях, когда на фабриках требуется более быстрое проникновение красильного раствора и более равномерное нанесение при непрерывном пропиточном растворе.
Основные характеристики продукта:
- Внешний вид: бесцветная или бледно-желтая прозрачная жидкость.
- Содержание твердого вещества: 49.0-51.0%
- pH (1% водный раствор): 5.0-7.0
- Ионный характер: Анионный/Неионный
- Основное преимущество: Отличное быстрое смачивание и проникновение в процессе предварительной обработки, окрашивания и отделки.
- Преимущества технологии: Отличная термостойкость до 220°C.
- Подходит для: натуральных волокон, химических волокон, смесей, пряжи для сыра и мотков.
Рекомендуемая дозировка:
- Периодическое добавление: 0.5-2 г/л
- Непрерывная пропитка: 2-6 г/л
Связывающие агенты для снижения жесткости воды
Ионы кальция и магния в жесткой воде препятствуют химическому процессу восстановления красителей в чанах. Они могут вызывать осаждение красителя, неравномерность окраски и снижение стойкости. Секвестрирующие агенты связывают эти ионы металлов до того, как они вызовут проблемы. Для предприятий, использующих воду с умеренным или высоким уровнем жесткости, их наличие является основополагающим, а не второстепенным.
В данном случае уместной рекомендацией является диспергирующий хелатирующий силик P1500A , который помогает улучшить качество воды и снизить риски, связанные с образованием осадка, во время окрашивания и отделки.
Основные характеристики продукта:
- Внешний вид: Белый порошок
- pH (1% водный раствор): 2.0-4.0
- Ионный характер: Анионный/Неионный
- Основное применение: улучшает качество воды в процессах мойки, нанесения мыла и отбеливания, а также предотвращает образование загрязнений.
- Дополнительное преимущество: помогает предотвратить осаждение во время окрашивания и отделки.
- Также подходит для: предварительной обработки, отбеливания, рафинирования и щелочной обработки полиэстерных тканей.
Рекомендуемая дозировка:
- Непрерывный процесс: 0.5-1.5 г/л
- Партионный процесс: 2.0-3.0 г/л
Окислители и мыльные агенты для последующей обработки
После фиксации остатки поверхностного красителя необходимо удалить путем окисления и обработки мылом. Окислители, такие как перборат натрия или перекись водорода, превращают оставшийся лейкокраситель на поверхности волокна обратно в нерастворимую форму. Затем обработка горячим мылом с использованием поверхностно-активного вещества удаляет этот незафиксированный поверхностный краситель, значительно улучшая стойкость к стирке и истиранию.
Для этапа нанесения мыла рекомендуется использовать непенящийся мыльный порошок Sylic D2713 (F572), особенно в тех случаях, когда предприятиям необходимо добиться низкого уровня пенообразования и лучшего контроля обратного загрязнения.
Основные характеристики продукта:
- Внешний вид: бежевый гранулированный порошок
- pH (0.1% водный раствор): 6.0-8.0
- Ионный характер: Анионный
- Главное преимущество: отсутствие пены после процедуры.
- Подходит для: полиэстера, хлопка/шерсти, акрила и смесовых тканей.
- Особое преимущество: особенно эффективен для удаления катионных красителей.
- Дополнительные преимущества: Превосходные очищающие, противоосадочные и диспергирующие свойства, которые помогают предотвратить обратное окрашивание и улучшить стойкость цвета.
Рекомендуемая дозировка: 1.0-3.0 г/л
Пропуск или сокращение этапа нанесения мыла для экономии времени — распространенная производственная ошибка, которая впоследствии проявляется в виде проблем с стойкостью покрытия в полевых условиях.
Выбор правильных вспомогательных веществ на каждом этапе требует технических знаний и надежных продуктов. В практических рецептах крашения в чанах эти три продукта позволяют избежать трех распространенных технологических рисков:
- Sylic P1400 (CY-119C)Способствует быстрому увлажнению и проникновению, особенно при непрерывном нанесении прокладок.
- Sylic P1500AПомогает контролировать жесткость воды и снижать нестабильность, связанную с образованием осадка.
- Sylic D2713 (F572): Способствует повышению эффективности обработки после нанесения мыла, минимизирует обратное окрашивание и обеспечивает лучшую стойкость покрытия в конечном итоге.
Независимо от того, оптимизируете ли вы процесс пакетной обработки с отводом отработанного пара или масштабируете непрерывную линию пропитки паром, правильный выбор вспомогательных веществ упрощает создание более стабильной и эффективной рецептуры крашения в чанах.
Заключение
Непрерывное и вытяжное крашение в чанах занимают достойное место в хорошо организованном текстильном производстве. Вытяжное крашение обеспечивает гибкость, доступность и низкие минимальные объемы, в то время как непрерывное крашение гарантирует производительность, эффективность и стабильность в больших масштабах. Правильный выбор зависит от профиля вашего заказа, ассортимента тканей и объема производства.
Правильная организация процесса также подразумевает закупку качественных кубовых красителей и вспомогательных веществ для их использования, от систем смачивания и связывания до эффективных средств для последующей обработки мылом. Для предприятий, стремящихся оптимизировать процесс кубового крашения, Skychem Group может предоставить как кубовые красители, так и вспомогательные вещества, необходимые для более стабильного процесса.
Рекомендуемая литература: