...

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responder dentro de 24 horas

Guia de Solução de Problemas para Acabamento Têxtil Ecológico

O acabamento têxtil ecológico parece simples na teoria. Na prática, porém, raramente é. Um acabamento que parece perfeito no laboratório pode se tornar problemático na linha de produção quando resíduos de álcali, absorção instável ou um perfil de cura ligeiramente incorreto começam a interferir. Aí começam as reclamações: toque áspero, tonalidade irregular, baixa repelência, reprovação em testes de lavagem. Este guia aborda os problemas mais comuns, suas causas e como as fábricas podem solucioná-los sem perder tempo com alterações de fórmula às cegas.

Acabamento têxtil ecológico

Definição de Acabamento Ecológico

O termo "acabamento ecológico" geralmente se refere a sistemas de acabamento têxtil projetados para reduzir substâncias perigosas, diminuir o impacto ambiental e melhorar a conformidade com os requisitos do comprador. Na prática, isso pode incluir sistemas com baixo teor de COVs (Compostos Orgânicos Voláteis), soluções com controle ou isenção de formaldeído, repelentes sem flúor e auxiliares alinhados a programas como o ZDHC MRSL e certificações voltadas para o comprador, como a OEKO-TEX STANDARD 100. As fábricas têxteis voltadas para a exportação também precisam ficar atentas a regulamentações mais amplas sobre conformidade química, como o Regulamento REACH da UE.

Tipos de acabamento comuns

As categorias mais comuns são acabamentos amaciantes, repelentes à água, de fácil manutenção, com controle de umidade e antimicrobianos. Alguns visam melhorar o conforto. Outros, a funcionalidade, a durabilidade ou a aparência. O objetivo não é apenas tornar o tecido mais agradável ao toque, mas sim melhorar seu desempenho, respeitando as normas mais rigorosas.

Principais objetivos de conformidade

A maioria das fábricas tenta atingir três objetivos simultaneamente. Primeiro, cumprir as restrições químicas dos compradores. Segundo, manter o desempenho após o processamento e a lavagem. Terceiro, evitar o aumento exorbitante dos custos de produção. Parece simples. Mas não é.

Por que as fábricas estão adotando isso

Porque os compradores estão exigindo isso. Porque as auditorias estão ficando mais rigorosas. Porque a antiga química, que era tolerante com a máquina, pode não atender mais ao perfil de conformidade do cliente. E porque as fábricas no Vietnã, Índia, Bangladesh e Turquia agora competem em mais do que apenas preço. A confiabilidade do processo importa.

Problemas comuns de acabamento

Os acabamentos ecológicos costumam falhar de maneiras conhecidas, mas a causa principal pode ser menos óbvia do que se imagina.

Sensação ruim ao toque

Às vezes, o tecido fica muito seco, áspero ou estranhamente pegajoso. Os operadores podem culpar o amaciante imediatamente. Isso geralmente é prematuro. O toque ruim pode ser causado por uma quantidade insuficiente de amaciante, pela escolha errada do amaciante, pela cura excessiva, por resíduos químicos no tecido ou até mesmo por expectativas incorretas em relação àquela mistura de fibras.

Marcas de sombreamento ou acabamento irregulares

Essa dói. Principalmente em tonalidades aprovadas com tolerância estreita. Um amaciante ou acabamento funcional pode escurecer ligeiramente a cor, diminuir o brilho ou criar manchas na largura. Se o tecido já estiver próximo do limite do comprador, uma pequena alteração resulta em rejeição.

Desempenho funcional fraco

A repelência à água diminui muito rapidamente. O gerenciamento de umidade parece bom inicialmente, mas se deteriora após a lavagem. Os resultados de fácil cuidado são decepcionantes. É aqui que as fábricas caem na armadilha de uma premissa equivocada. Passar no primeiro teste não é suficiente. A durabilidade é o verdadeiro teste.

Baixa durabilidade de lavagem

Um acabamento que funciona bem uma única vez não é o mesmo que um acabamento que resiste ao processamento, embalagem, transporte e uso real. Baixa durabilidade geralmente indica fixação incompleta, cura inadequada, contaminação ou um acabamento que nunca foi apropriado para o substrato.

Amarelamento, espuma e depósitos.

Esses problemas podem parecer não relacionados. Mas não são. O amarelamento pode estar ligado ao histórico de aquecimento ou ao desequilíbrio do catalisador. A espuma pode desestabilizar a aplicação. Depósitos podem se acumular em rolos, estruturas ou superfícies de tecido e, posteriormente, causar defeitos em lotes subsequentes. Pequenos sinais de alerta. Consequências dispendiosas.

Principais causas raiz

A resolução de problemas torna-se mais rápida quando as fábricas param de tratar cada falha como um problema do produto.

Resíduos químicos no tecido

Resíduos de álcalis, peróxidos, surfactantes, corantes não fixados ou óleos provenientes do pré-tratamento e tingimento podem comprometer o desempenho do acabamento antes mesmo que este entre em contato com o tecido. É por isso que alguns problemas de acabamento são, na verdade, problemas de pré-tratamento disfarçados.

Configurações de processo incorretas

pH incorreto. Coleta incorreta. Perfil de secagem incorreto. Condições de cura incorretas. O painel da máquina pode mostrar um número, mas o tecido real pode estar sendo processado de forma diferente. Isso é ainda mais importante em sistemas ecológicos, pois muitos deles são menos tolerantes a erros.

Auxiliares incompatíveis

A praticidade de uma lavagem em um único banho parece atraente até que a emulsão se desestabilize ou o efeito funcional desapareça. Amaciantes, repelentes, catalisadores, antiespumantes e aditivos especiais não se misturam automaticamente. A química tem suas preferências.

Tecido e acabamento incompatíveis

Um acabamento que funciona em sarja de algodão compacta pode falhar em uma malha de poliéster aberta. Mesma receita. Comportamento diferente. A composição química da fibra, a construção, a absorção e o perfil da superfície alteram o resultado.

Problemas com água ou máquina

Dureza, íons metálicos, condutividade, rolos desgastados, tensão instável e distribuição desigual de calor podem comprometer silenciosamente a repetibilidade. Esses problemas geralmente passam despercebidos porque não aparecem claramente na ficha técnica.

Acabamento têxtil ecológico

Processo de solução de problemas

Os moinhos mais rápidos não são aqueles com as receitas mais sofisticadas. São aqueles com a lógica de resolução de problemas mais eficiente.

Passo O que verificar Por que é importante
1 Condição do tecido Resíduos químicos e absorção irregular podem comprometer o desempenho do acabamento.
2 Receita e ordem de mistura Uma sequência incorreta de diluição ou adição pode desestabilizar o banho.
3 Coleta, secagem e cura A maioria das falhas em larga escala ocorre aqui, não no béquer do laboratório.
4 Comparação entre laboratório e produção em larga escala Reproduzir mal as condições de laboratório leva a conclusões falsas.

Verifique primeiro o estado do tecido.

Comece avaliando o pH residual, a capacidade de absorção, o risco de contaminação e a condição da cor base. Não parta direto para a substituição química. É assim que as fábricas desperdiçam tempo e dinheiro sem resolver nada.

Confira a receita e a ordem de preparo

Verifique a dosagem correta. Verifique a diluição. Verifique a sequência de adição. Um produto tecnicamente perfeito pode falhar se for preparado incorretamente. Isso acontece todos os dias.

Verificar coleta, secagem e cura

Meça a aderência, não apenas direcione o jato. Verifique as condições reais de secagem e cura, não apenas as configurações da máquina. Um amaciante que parece fraco pode simplesmente ter sido aplicado em quantidade insuficiente. Um repelente que parece instável pode estar com a cura incompleta.

Compare os resultados de laboratório e de amostras em grande quantidade.

Esta etapa é extremamente útil. Compare as condições de laboratório aprovadas com os dados reais de produção. Mesmo aditivo? Mesmo pH? Mesmo histórico de aquecimento? Mesma umidade do tecido antes da cura? Muitas vezes a resposta é não.

Solução de problemas por tipo de acabamento

Acabamentos amaciantes

Se o problema for toque áspero, sensação oleosa, dificuldades na costura ou alteração de cor, verifique primeiro o tipo de amaciante, a dosagem e a compatibilidade com o tecido e qualquer outro acabamento presente no banho. Mais amaciante nem sempre é melhor. Às vezes, só torna o problema mais caro.

acabamentos repelentes à água

Diferencie baixa repelência inicial de baixa durabilidade à lavagem. São problemas diferentes. Limpeza do tecido, precisão da cura e interferência de outros auxiliares são causas comuns. Sistemas sem flúor podem apresentar ótimo desempenho, mas geralmente exigem um controle mais rigoroso do que o esperado pelas fábricas.

Acabamentos de fácil manutenção

Quando a recuperação de vincos for fraca, o toque ficar áspero ou aparecer amarelamento, reavalie a escolha da resina, o equilíbrio do catalisador e o perfil de cura. Seja realista também. Nem todas as construções de tecido podem proporcionar o mesmo efeito de fácil cuidado com a mesma carga química.

Acabamentos para controle de umidade

A má absorção da umidade geralmente se deve à contaminação, ao amaciamento excessivo ou a um acabamento escolhido sem a devida atenção ao tipo de fibra. Misturas de poliéster se comportam de maneira diferente de tecidos com predominância de algodão. Óbvio, sim. Frequentemente ignorado, também sim.

Acabamentos antimicrobianos

Essas falhas tendem a se manifestar em testes de durabilidade ou atrasos na aprovação. As principais questões são fixação, compatibilidade e expectativa de uso final. Um acabamento projetado para tecidos de moda de curta duração pode não ser adequado para têxteis usados ​​na hotelaria ou na área médica.

Onde os auxiliares ajudam

É aqui que a química certa faz uma diferença visível, não como um argumento de venda genérico, mas como uma solução prática.

auxiliares de pré-tratamento

Um bom acabamento começa antes do processo. Agentes umectantes, auxiliares de lavagem e produtos condicionadores para o banho podem melhorar a absorção, reduzir resíduos e tornar o tecido mais previsível antes do acabamento. Isso não é glamoroso, mas é eficaz.

Auxiliares de acabamento

Antiespumantes, amaciantes, catalisadores, agentes de reticulação e auxiliares de compatibilidade ajudam a estabilizar o banho e a melhorar a consistência na máquina. Eles não substituem o controle do processo, mas facilitam o seu controle.

Auxiliares especiais para durabilidade e estabilidade.

Alguns problemas exigem uma solução mais específica. A perda de durabilidade, a sensibilidade à tonalidade, a formação de depósitos e a sensação instável ao toque geralmente melhoram quando as fábricas param de forçar um produto de uso geral a uma aplicação especializada.

Como o Grupo Skychem apoia as fábricas

As soluções têxteis do Grupo Skychem são construídas em torno de uma realidade comercial simples. As fábricas não precisam de produtos aleatórios. Elas precisam de produtos químicos que funcionem em seus tecidos, em suas máquinas e que atendam aos padrões de aprovação de seus compradores.

Isso significa adequar os produtos ao tipo de fibra e ao objetivo de acabamento. Significa ajudar os clientes a melhorar a consistência do lote, e não apenas a passar em um único teste de laboratório. Significa também dar suporte à ampliação da escala e à resolução de problemas quando as condições de produção mudam e uma receita antes estável começa a apresentar comportamentos inesperados.

Um fornecedor prático deve fazer três coisas bem:

você merece... Como o apoio ajuda
Seleção de produto Combine os acessórios com a fibra, o acabamento desejado e as necessidades de conformidade.
Estabilidade em massa Reduzir a variação na coleta, no comportamento durante o banho e no desempenho final.
Resolução de problemas técnicos Ajude a identificar se o problema está relacionado à química, ao tecido ou à máquina.

Fornecedor de produtos químicos têxteis

Conclusão

Os problemas de acabamento têxtil ecológico geralmente surgem da interação entre os tecidos, e não de forma isolada. A condição do tecido, a escolha dos produtos químicos, o controle da máquina e o processo de cura influenciam-se mutuamente. Quando as fábricas solucionam os problemas na ordem correta, o padrão se torna mais claro e a correção, mais rápida.

Se sua equipe está enfrentando problemas como toque instável, baixa durabilidade ou defeitos recorrentes no acabamento, talvez seja hora de revisar todo o processo em vez de simplesmente trocar um produto por outro. Você pode solicitar um orçamento ou amostras aqui.


Leitura recomendada:

  1. Tipos de acabamentos em têxteis
  2. Camurça com acabamento em pêssego
  3. Como se obtém a repelência à água em tecidos?
  4. O papel das pomadas hidrofílicas no tratamento de tecidos têxteis
  5. Crepe versus seda: como os auxiliares têxteis melhoram seu desempenho.

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

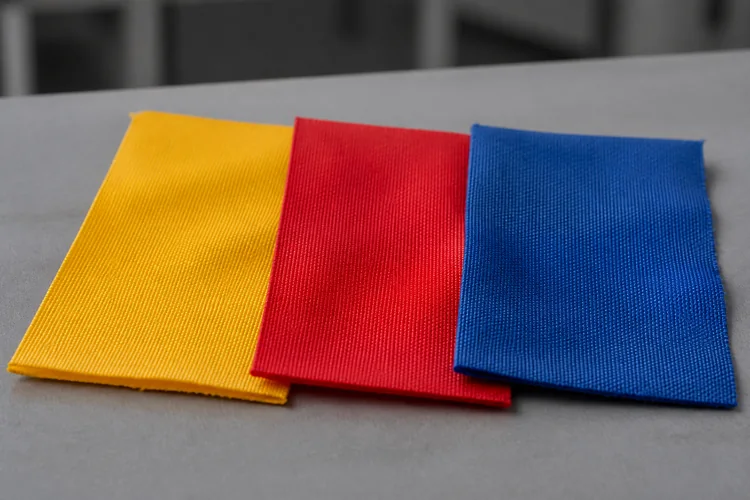
Amostras de náilon amarelo, vermelho e azul representando um conjunto de corantes ácidos tricromáticos compatíveis.

Seleção de corantes ácidos tricromáticos para tonalidades consistentes de nylon

Sumário Compreendendo a Taxa de Absorção Fatores que Influenciam a Taxa de Absorção Combinando Taxas de Absorção em uma Combinação O Papel do pH na Absorção do Corante Faixas de pH por Classe de Corante Controlando o pH Durante o Tingimento Princípios de Seleção Tricromática Escolhendo Amarelo, Vermelho e Azul Compatíveis Combinações Típicas de Corantes Ácidos Tricromáticos para Nylon Combinação Tricromática para Tons Claros Combinação Tricromática para Tons Escuros Propriedades de Migração e Acúmulo Evitando a Alteração de Tonalidade Diretrizes Práticas para Receitas Lista de Verificação para Testes em Laboratório Perguntas Frequentes O que causa tingimento irregular com corantes ácidos em nylon? Como o controle do pH afeta a reprodutibilidade? O que torna uma combinação tricromática confiável? O tingimento de nylon recompensa a precisão. Os corantes ácidos aderem bem às fibras de poliamida, mas a consistência da tonalidade depende de quão precisamente a taxa de aplicação, o pH e as combinações tricromáticas são controladas em conjunto. Uma pequena discrepância em qualquer variável pode resultar em uma tonalidade diferente do padrão, mesmo quando a receita parece correta no papel. Este artigo analisa os fatores práticos que mantêm as combinações de corantes ácidos compatíveis com o nylon. Entendendo a Taxa de Ataque: A taxa de ataque descreve a rapidez com que um corante se move do banho para a fibra. Em nylon, essa velocidade depende da estrutura do corante, da rampa de temperatura e do número de sítios de ligação do corante disponíveis no substrato. Um corante com alta taxa de absorção pode produzir cores irregulares se se esgotar antes que o banho penetre completamente no tecido, especialmente em malhas de trama fechada ou fios densos. Fatores que influenciam a taxa de fixação Três variáveis ​​têm o maior efeito na velocidade com que um determinado corante ácido se fixa no náilon: Tamanho e estrutura molecular: moléculas menores e mais móveis tendem a migrar e se nivelar mais facilmente, enquanto estruturas maiores ou mais lineares se fixam mais rapidamente, mas migram menos depois de fixadas. Concentração de eletrólitos: níveis mais altos de sal no banho retardam o ataque, aumentando a competição iônica na superfície da fibra, o que pode auxiliar no nivelamento, mas pode reduzir a exaustão total se não estiver equilibrado corretamente. Velocidade de aquecimento: uma rampa de aquecimento muito rápida dá ao corante pouco tempo para migrar antes da fixação, aumentando o risco de manchas ou caudas na peça. Comparação de taxas de aplicação em uma combinação: Ao combinar corantes para obter uma tonalidade, cada componente deve ter uma taxa de aplicação comparável. Se um corante em uma mistura tingir visivelmente mais rápido que os outros, ele dominará os estágios iniciais do tingimento e alterará a tonalidade à medida que o banho progride. Essa é uma das causas mais comuns de problemas de reprodutibilidade em tinturarias de náilon, especialmente quando as receitas são ajustadas sem verificar como a nova combinação se comporta como um sistema, em vez de como corantes individuais. O papel do pH na absorção de corantes: Corantes ácidos requerem um meio ácido para se ligarem eficazmente aos grupos amina da fibra de náilon. O pH faz mais do que definir o ambiente químico; ele também determina a velocidade de absorção do corante e o grau de correção possível após o início do tingimento. Faixas de pH por classe de corante: Diferentes classes de corantes ácidos são formuladas para apresentarem bom desempenho dentro de faixas de pH específicas. Trabalhar fora desse intervalo altera a velocidade de absorção e pode afetar as propriedades de resistência. Classe de corante | Faixa de pH típica | Comportamento de absorção | Corantes ácidos niveladores | pH 5 a 6 | Absorção mais lenta, boa migração, mais fáceis de corrigir | Corantes ácidos de moagem | pH 4.5 a 5.5 | Absorção moderada, menos tolerantes a tingimentos desnivelados | Corantes ácidos de complexo metálico | pH 4 a 5 | Absorção mais rápida, maior solidez, controle de processo mais rigoroso necessário | Essas faixas são referências iniciais. O desempenho real depende do tipo específico de corante, da proporção de banho e do tipo de máquina, portanto, a confirmação em laboratório do substrato pretendido continua sendo necessária antes da ampliação para produção em larga escala. Controlar o pH durante o tingimento: Manter o pH estável ao longo de todo o ciclo é tão importante quanto definir o ponto de partida correto. Um aumento do pH durante o tingimento retarda a absorção e pode deixar a tonalidade pálida ou irregular, enquanto uma queda acentuada no início pode fazer com que o corante se fixe muito rapidamente, impedindo uma migração adequada. Sistemas de tamponamento e adição controlada de ácido mantêm o banho dentro da faixa ideal do início ao fim. Agentes niveladores e auxiliares tamponantes formulados para controle de pH e aderência inicial ajudam a estabilizar a velocidade de absorção em diferentes construções de tecido e condições de máquina, particularmente em construções propensas a uma aderência inicial rápida. Princípios de Seleção Tricromática: A tintura tricromática utiliza corantes amarelo, vermelho e azul para criar uma ampla gama de tonalidades a partir de uma pequena paleta de cores. A compatibilidade entre esses três corantes determina o grau de previsibilidade das tonalidades resultantes, tanto em laboratório quanto em larga escala. Escolhendo cores compatíveis: amarelo, vermelho e azul. Um conjunto tricromático funcional deve apresentar taxas de sucesso semelhantes, sensibilidade ao pH similar e comportamento de migração comparável. Componentes incompatíveis podem causar variações de tonalidade entre as amostras de laboratório e os lotes de produção, mesmo quando a concentração total do corante está correta. Os corantes ácidos Skyacido, formulados especificamente para tingimento de poliamidas, oferecem uma ampla gama de cores com forte combinabilidade entre elas, o que permite combinar componentes amarelos, vermelhos e azuis como um conjunto coordenado, em vez de selecionar cada cor individualmente com base apenas na tonalidade. A tabela abaixo descreve o que verificar em cada componente primário ao construir um conjunto tricromático: Componente Taxa de absorção Verificação Sensibilidade ao pH Comportamento de migração Amarelo Comparar a curva de exaustão com as curvas do vermelho e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Vermelho Comparar a curva de exaustão com as curvas do amarelo e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Azul Comparar a curva de exaustão com as curvas do amarelo e do vermelho Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Realizar essa comparação durante o desenvolvimento da amostra em laboratório, em vez de após um lote em grande escala apresentar deriva de tonalidade, detecta discrepâncias enquanto elas ainda são baratas de corrigir. Combinações típicas de corantes ácidos tricromáticos para nylon. Na prática da tintura de nylon, as combinações tricromáticas são geralmente selecionadas de acordo com a intensidade da cor, a quantidade de pigmento necessária e a compatibilidade entre os corantes. Diferentes combinações podem ser necessárias para tons claros e tons escuros, a fim de manter o equilíbrio entre exaustão, migração e reprodutibilidade da tonalidade. Combinação tricromática para tons claros: Para tons claros e médios, são preferíveis corantes com bom desempenho de migração e comportamento de fixação moderado para obter excelente nivelamento e capacidade de correção de cor. Uma combinação típica de tons claros pode incluir: Exemplo de Posição Tricromática Corante Ácido Amarelo Skyacido Yellow 199 Vermelho Skyacido Red 337 Azul Skyacido Blue 324 Esta combinação proporciona boa compatibilidade e é

Explorar mais »
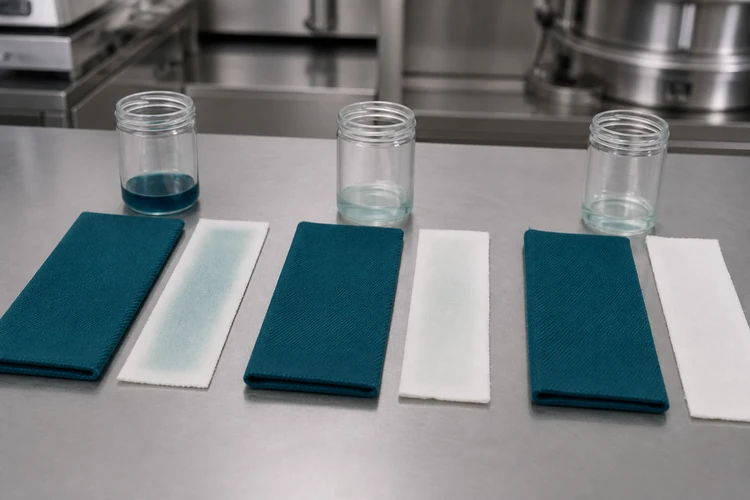
2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Limpeza por redução na tintura de poliéster: um guia completo

Índice O que é Desmatamento por Redução? Definição e Finalidade Papel na Tingimento por Dispersão Impacto na Solidez da Cor Reclamações Comuns de Qualidade Quando a Limpeza por Redução é Necessária Tons Escuros e Médios Receitas com Alta Concentração de Corante Misturas com Fibras Celulósicas Quando Pode Ser Dispensada Processo e Controle Receita e Parâmetros Típicos Controle de Temperatura e pH Evitando Redução Excessiva ou Insuficiente Enxágue e Neutralização Escolhendo os Agentes Redutores Corretos Hidrossulfito de Sódio Agentes Redutores Sem Enxofre Opções Sustentáveis ​​e de Baixa Temperatura Corantes com Alta Solidez à Lavagem para Reduzir a Carga de Limpeza Solução de Problemas Comuns Baixa Solidez à Lavagem Após a Limpeza Alteração de Cor ou Desbotamento Conclusão Perguntas Frequentes O Que Acontece se Você Dispensar a Limpeza? Limpeza com redução versus lavagem normal? É possível fazer isso em baixa temperatura? Hidrossulfito versus agentes isentos de enxofre? Um lote que parece perfeito na máquina ainda pode falhar em um teste de resistência à lavagem dias depois. Na maioria das vezes, a causa é o corante disperso não fixado que permanece na superfície da fibra, e a solução é a lavagem por redução. Este guia aborda quando essa etapa é necessária, a química por trás dela e como manter a consistência dos resultados, desde a análise em laboratório até a produção em larga escala. O que é desmatamento por redução? Definição e Finalidade: A limpeza de redução é um tratamento pós-tingimento que remove o corante disperso que não penetrou ou fixou nas fibras de poliéster. Durante o tingimento em alta temperatura, algumas moléculas de corante permanecem na superfície da fibra em vez de se difundirem na estrutura do polímero. Sem tratamento, esse corante residual se desprende e mancha durante a lavagem, diminuindo a solidez da cor. Um banho de redução remove a tinta superficial, deixando apenas a tinta que foi devidamente fixada no interior da fibra. Papel na tintura dispersa: A limpeza redutora ocorre no final do ciclo de tingimento disperso, após a etapa principal de tingimento e antes do enxágue final. É uma parte de um fluxo de trabalho mais amplo de tingimento de poliéster que também inclui pré-tratamento, tingimento e acabamento. A página de soluções para aplicação de tingimento de poliéster descreve como essas etapas se conectam, juntamente com os auxiliares recomendados para cada etapa. Impacto na solidez da cor: A solidez da cor à lavagem e ao atrito está entre as especificações que os compradores verificam com mais atenção antes de aceitar uma remessa. A tinta superficial que não foi removida fica pouco aderida e sai com facilidade, que é exatamente o que os testes padronizados, como os métodos de solidez à lavagem da AATCC, visam detectar. Uma etapa de redução e limpeza executada corretamente melhora esses resultados, removendo o corante que, de outra forma, causaria a falha do teste. Queixas comuns de qualidade: As fábricas que pulam ou não realizam a etapa de redução de cor tendem a apresentar um padrão recorrente de problemas: Desbotamento da cor em peças mais claras na mesma lavagem; Manchas nas embalagens ou aviamentos durante o transporte e armazenamento; Tons opacos ou turvos em comparação com a amostra de laboratório aprovada; Remessas rejeitadas após falha nos testes de solidez da cor no laboratório do comprador. Esses problemas são quase sempre atribuíveis a resíduos de corante disperso, e não a uma falha na própria fórmula do corante. Por isso, a etapa de redução de cor merece a mesma atenção que a etapa de tingimento que a precede. Quando é necessário clareamento por redução: Tons escuros e médios. Tons mais escuros e de profundidade média exigem concentrações de corante mais altas, o que naturalmente deixa mais corante não fixado na superfície da fibra. A gama de corantes dispersos Skycron abrange aplicações de tingimento e impressão em tons escuros, médios e vibrantes, e a combinação desses corantes com uma etapa de clareamento por redução adequada é prática padrão para alcançar uma solidez aceitável nessas maiores profundidades de cor. Receitas com alta concentração de corante: Qualquer receita com uma alta porcentagem total de corante em relação ao peso do tecido (% owf) se beneficia da lavagem por redução, não apenas os tons escuros. Como referência geral, as fábricas costumam agrupar a profundidade da tonalidade desta forma: Profundidade da Tonalidade Concentração Típica de Corante Redução Clareamento Claro Abaixo de 1% em relação ao peso Geralmente opcional Médio 1 a 3% owf Recomendado para ambientes escuros acima de 3% de owf Esses valores são um guia geral e não uma regra fixa, já que a classe de tingimento, a mistura de fibras e os objetivos de solidez da cor influenciam o limite. Combinações de múltiplos corantes usadas para obter tonalidades personalizadas precisas seguem essa mesma lógica, já que a combinação de várias classes de corantes pode deixar quantidades variáveis ​​de resíduos na superfície, mesmo em uma porcentagem total moderada. Misturas com fibras celulósicas: As misturas de poliéster-algodão e poliéster-viscose adicionam uma camada extra de risco. O corante disperso que não se fixou na porção de poliéster pode manchar a fibra celulósica, causando uma alteração indesejada na tonalidade do tecido. A redução de brilho protege o contraste ou a tonalidade sólida desejada em ambos os tipos de fibra. Quando pode ser dispensado: Tons muito claros com baixa concentração de corante às vezes não exigem um ciclo completo de redução e limpeza, principalmente quando são usados ​​corantes de alta exaustão e condições de tingimento bem controladas, e uma simples lavagem a quente pode ser suficiente. Ignorar essa etapa deve ser uma decisão deliberada, baseada na profundidade da tonalidade e nos requisitos de resistência da cor, e não um atalho para economizar tempo. Processo e Controle: Receita e Parâmetros Típicos. Um banho de redução alcalina padrão inclui um agente redutor, soda cáustica ou carbonato de sódio, e um agente umectante ou dispersante. Sistemas de desmineralização ácida sem enxofre, que operam em pH mais baixo, são cada vez mais utilizados como alternativa. Um ponto de partida geral seria o seguinte: Parâmetro Faixa típica Agente redutor 2 a 4 g/L Álcali (NaOH ou carbonato de sódio) 2 a 4 g/L Temperatura 70 a 80 °C Tempo 15 a 20 minutos Proporção de banho 1:8 a 1:15 Esses valores variam de acordo com a intensidade da cor, a classe de tingimento e a mistura de fibras, portanto, testes em laboratório devem confirmar a receita final antes da produção em larga escala. Controle de temperatura e pH: A temperatura e o pH são as duas variáveis ​​que mais afetam a eficiência da clarificação: Se for muito fria ou o processo for muito curto, resíduos de corante permanecem e a solidez da cor fica comprometida. Temperatura muito alta ou alcalina demais: a superfície ou o toque do poliéster podem ser afetados. A maioria das receitas convencionais visa um pH levemente alcalino entre 9 e 11. Os sistemas sem enxofre à base de ácido, por sua vez, funcionam em uma faixa de pH neutro a levemente ácido, dependendo do produto utilizado; portanto, o pH alvo deve sempre corresponder à composição química selecionada, em vez de seguir uma única regra fixa. Evitar a super-redução ou a sub-redução. A sub-redução deixa resíduos de corante na superfície, o que posteriormente se manifesta como baixa solidez da cor. As tiras de redução excessiva fixam o corante na fibra, causando perda de cor, opacidade ou uma coloração irregular.

Explorar mais »
Acabamentos repelentes à água C0 vs. C6

Acabamentos repelentes à água C0 vs. C6: qual é o mais adequado para os seus tecidos?

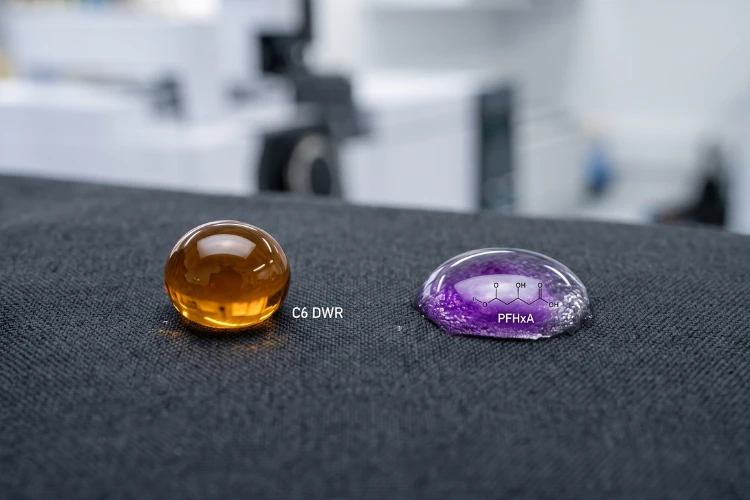
Sumário A Química por Trás dos Acabamentos C0 e C6 O que é o Acabamento DWR C6 O que é o Acabamento DWR C0 Principais Diferenças Estruturais Comparação de Desempenho Repelência à Água e Óleo Durabilidade e Resistência à Lavagem Respirabilidade e Toque Panorama Regulatório Global Restrições REACH e da UE Regulamentações Estaduais dos EUA Requisitos de Marcas e Varejistas Casos de Uso por Setor Roupas para Atividades ao Ar Livre e Esportes Roupas de Trabalho e Têxteis de Proteção Têxteis para o Lar e Estofados Escolhendo o Acabamento Certo Principais Fatores a Considerar Dicas de Teste e Certificação Conclusão Perguntas Frequentes Qual a diferença entre os acabamentos C0 e C6? O C6 DWR é proibido? O C0 tem o mesmo desempenho que o C6? Como escolher entre C0 e C6? Pergunte hoje a um fornecedor de tecidos sobre um acabamento repelente à água, e é bem provável que você receba duas respostas muito diferentes: C6 ou C0. Ambas afirmam manter o tecido seco. Apenas uma delas enfrenta atualmente pressão para ser eliminada gradualmente por parte de reguladores da UE, da Califórnia e de Nova Iorque, bem como por parte de grandes marcas de vestuário. Para os compradores que procuram tecidos repelentes à água atualmente, a escolha não se resume mais apenas ao desempenho. Trata-se de saber qual produto químico ainda será vendável no seu mercado-alvo daqui a dois anos. A química por trás do C0 e do C6 O que é o DWR C6? Os acabamentos repelentes à água duráveis ​​(DWR) C6 utilizam polímeros de fluorocarbono de cadeia curta, especificamente cadeias laterais fluoradas de seis carbonos, para revestir fibras individuais. Essa composição química reduz a energia superficial da fibra para aproximadamente 12 mJ/m², valor inferior à tensão superficial da maioria das águas e óleos. Como resultado, os acabamentos C6 oferecem repelência tanto à água quanto ao óleo, uma combinação que poucos sistemas sem flúor conseguem igualar completamente. A química C6 substituiu os acabamentos de fluorotelômero C8 mais antigos há mais de uma década. O C8 se degrada em PFOA, uma substância conhecida por ser persistente e bioacumulativa no meio ambiente. O composto C6 se degrada em ácido perfluorohexanoico (PFHxA), que possui uma meia-vida ambiental mais curta e menor potencial de bioacumulação. No entanto, o PFHxA não está isento de escrutínio regulatório, conforme abordado na seção de conformidade abaixo. Para compradores que buscam produtos C6, formulações como o impermeabilizante Skyguard C6-C8 combinam resistência à água e ao óleo com boa resistência à lavagem em fibras celulósicas e sintéticas, aplicadas em dosagens típicas de 10 a 40 g/L, e são produzidas sem PFOS, PFOA ou APEO. O que é DWR C0? C0 refere-se à química repelente à água sem flúor. Em vez de cadeias laterais de fluorocarbono, os acabamentos C0 utilizam dendrímeros, ceras ou polímeros à base de poliuretano para construir uma superfície de fibra hidrofóbica. Esses sistemas normalmente atingem uma energia superficial de 20 a 25 mJ/m², o que é suficiente para repelir a água de forma eficaz, mas geralmente não o bastante para proporcionar forte repelência ao óleo. A procura por acabamentos C0 está a crescer rapidamente porque não acarretam riscos de conformidade relacionados com PFAS, um fator que se torna cada vez mais importante à medida que o âmbito regulamentar se alarga. Linhas de produtos como a Skyguard Fluorine-free Waterproofer são aplicadas em concentrações de aproximadamente 10 a 80 g/L, dependendo da durabilidade desejada, não contêm APEO e são formuladas para tecidos onde a repelência a óleo não é um requisito funcional, incluindo a maioria das roupas de exterior, têxteis para o lar e aplicações na moda. Principais diferenças estruturais Atributo C6 (Fluorocarbono) C0 (Sem flúor) Energia superficial Aprox. Aproximadamente 12 mJ/m² 20 a 25 mJ/m² Repelência à água Excelente Boa a excelente Repelência a óleo Sim Limitada ou nenhuma Teor de PFAS Presente (à base de PFHxA) Nenhuma Temperatura típica de cura 150 a 160 °C 160 a 180 °C Comparação de desempenho Repelência à água e a óleo Os acabamentos C6 continuam sendo a referência sempre que a resistência a óleo, graxa ou manchas orgânicas for necessária juntamente com a repelência à água, como em roupas de trabalho expostas a óleos de máquinas ou aventais para contato com alimentos. Os acabamentos C0 reduziram significativamente a diferença em termos de repelência à água pura, com muitas formulações recentes alcançando resultados comparáveis ​​aos do C6 em testes padronizados de resistência à água. Em relação a manchas à base de óleo, no entanto, os acabamentos C0 ainda deixam a desejar. Durabilidade e resistência à lavagem: Ambas as composições químicas dependem da adsorção física quando aplicadas pela primeira vez ao tecido, e essa ligação enfraquece progressivamente com lavagens repetidas e exposição ao detergente. Um agente de reticulação prolonga a durabilidade da lavagem, ligando as cadeias de polímero DWR umas às outras e aos grupos reativos na superfície da fibra, convertendo um revestimento fracamente adsorvido em um revestimento quimicamente ancorado. O agente de reticulação Sylic, por exemplo, é dosado no mesmo banho em uma proporção de 10 a 30% da quantidade de repelente de água, não contém APEO, PFOA, PFOS ou formaldeído e é compatível com sistemas C6 e sem flúor, tornando-se um complemento prático quando um acabamento precisa suportar 20 ou mais ciclos de lavagem industriais ou domésticos. Respirabilidade e toque: Os acabamentos C0 e C6 revestem a superfície da fibra em vez de preencher os poros entre os fios, preservando, assim, a respirabilidade em níveis de aplicação adequados. Dois fatores costumam comprometer esse equilíbrio: a sobredosagem do acabamento, que pode bloquear parcialmente a porosidade entre os fios e enrijecer o tecido; e a concentração irregular do banho, que cria zonas localizadas com alta concentração ao longo da largura do tecido. Os acabamentos C0 às vezes exigem níveis de aplicação ligeiramente mais altos para igualar a repelência à água do C6, o que torna a precisão da dosagem e a uniformidade do banho especialmente importantes para manter um resultado macio e respirável. Panorama regulatório global: REACH e restrições da UE. A UE regulamenta os PFAS em têxteis ao abrigo do Anexo XVII do REACH. Uma restrição ao PFHxA, produto de degradação da química C6, entra em vigor na UE e no EEE a partir de 2026, e uma restrição mais abrangente, que engloba toda a família PFAS, está atualmente em avaliação pela Agência Europeia de Produtos Químicos. Compradores e marcas que buscam produtos para o mercado da UE devem tratar o C6 como uma substância química sob crescente pressão regulatória, e não como uma opção segura a longo prazo, e devem acompanhar as atualizações regulatórias da ECHA sobre PFAS para obter informações sobre o escopo e os prazos mais recentes. A regulamentação dos estados dos EUA não se limita à UE. Dois estados dos EUA já promulgaram restrições específicas para PFAS em têxteis e vestuário: a lei AB 1817 da Califórnia proíbe a fabricação, distribuição e venda de novos artigos têxteis que contenham PFAS adicionados intencionalmente acima de 100 ppm de flúor orgânico total a partir de 1º de janeiro de 2025, reduzindo para 50 ppm a partir de 1º de janeiro de 2027. A validade das roupas para atividades ao ar livre em condições de chuva intensa foi prorrogada até 1º de janeiro de 2028. Os requisitos completos estão definidos no texto oficial do projeto de lei. A Lei de Conservação Ambiental de Nova York, Seção 37-0121, proíbe a venda de roupas novas.

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Informe-nos os requisitos do seu projeto, o país e a aplicação pretendida.

arenoso

Com anos de experiência em corantes químicos e auxiliares têxteis, dedico-me a compartilhar informações sobre as tecnologias mais recentes, inovações sustentáveis ​​e tendências de mercado.

Artigos recentes

Amostras de náilon amarelo, vermelho e azul representando um conjunto de corantes ácidos tricromáticos compatíveis.

Seleção de corantes ácidos tricromáticos para tonalidades consistentes de nylon

Sumário Compreendendo a Taxa de Absorção Fatores que Influenciam a Taxa de Absorção Combinando Taxas de Absorção em uma Combinação O Papel do pH na Absorção do Corante Faixas de pH por Classe de Corante Controlando o pH Durante o Tingimento Princípios de Seleção Tricromática Escolhendo Amarelo, Vermelho e Azul Compatíveis Combinações Típicas de Corantes Ácidos Tricromáticos para Nylon Combinação Tricromática para Tons Claros Combinação Tricromática para Tons Escuros Propriedades de Migração e Acúmulo Evitando a Alteração de Tonalidade Diretrizes Práticas para Receitas Lista de Verificação para Testes em Laboratório Perguntas Frequentes O que causa tingimento irregular com corantes ácidos em nylon? Como o controle do pH afeta a reprodutibilidade? O que torna uma combinação tricromática confiável? O tingimento de nylon recompensa a precisão. Os corantes ácidos aderem bem às fibras de poliamida, mas a consistência da tonalidade depende de quão precisamente a taxa de aplicação, o pH e as combinações tricromáticas são controladas em conjunto. Uma pequena discrepância em qualquer variável pode resultar em uma tonalidade diferente do padrão, mesmo quando a receita parece correta no papel. Este artigo analisa os fatores práticos que mantêm as combinações de corantes ácidos compatíveis com o nylon. Entendendo a Taxa de Ataque: A taxa de ataque descreve a rapidez com que um corante se move do banho para a fibra. Em nylon, essa velocidade depende da estrutura do corante, da rampa de temperatura e do número de sítios de ligação do corante disponíveis no substrato. Um corante com alta taxa de absorção pode produzir cores irregulares se se esgotar antes que o banho penetre completamente no tecido, especialmente em malhas de trama fechada ou fios densos. Fatores que influenciam a taxa de fixação Três variáveis ​​têm o maior efeito na velocidade com que um determinado corante ácido se fixa no náilon: Tamanho e estrutura molecular: moléculas menores e mais móveis tendem a migrar e se nivelar mais facilmente, enquanto estruturas maiores ou mais lineares se fixam mais rapidamente, mas migram menos depois de fixadas. Concentração de eletrólitos: níveis mais altos de sal no banho retardam o ataque, aumentando a competição iônica na superfície da fibra, o que pode auxiliar no nivelamento, mas pode reduzir a exaustão total se não estiver equilibrado corretamente. Velocidade de aquecimento: uma rampa de aquecimento muito rápida dá ao corante pouco tempo para migrar antes da fixação, aumentando o risco de manchas ou caudas na peça. Comparação de taxas de aplicação em uma combinação: Ao combinar corantes para obter uma tonalidade, cada componente deve ter uma taxa de aplicação comparável. Se um corante em uma mistura tingir visivelmente mais rápido que os outros, ele dominará os estágios iniciais do tingimento e alterará a tonalidade à medida que o banho progride. Essa é uma das causas mais comuns de problemas de reprodutibilidade em tinturarias de náilon, especialmente quando as receitas são ajustadas sem verificar como a nova combinação se comporta como um sistema, em vez de como corantes individuais. O papel do pH na absorção de corantes: Corantes ácidos requerem um meio ácido para se ligarem eficazmente aos grupos amina da fibra de náilon. O pH faz mais do que definir o ambiente químico; ele também determina a velocidade de absorção do corante e o grau de correção possível após o início do tingimento. Faixas de pH por classe de corante: Diferentes classes de corantes ácidos são formuladas para apresentarem bom desempenho dentro de faixas de pH específicas. Trabalhar fora desse intervalo altera a velocidade de absorção e pode afetar as propriedades de resistência. Classe de corante | Faixa de pH típica | Comportamento de absorção | Corantes ácidos niveladores | pH 5 a 6 | Absorção mais lenta, boa migração, mais fáceis de corrigir | Corantes ácidos de moagem | pH 4.5 a 5.5 | Absorção moderada, menos tolerantes a tingimentos desnivelados | Corantes ácidos de complexo metálico | pH 4 a 5 | Absorção mais rápida, maior solidez, controle de processo mais rigoroso necessário | Essas faixas são referências iniciais. O desempenho real depende do tipo específico de corante, da proporção de banho e do tipo de máquina, portanto, a confirmação em laboratório do substrato pretendido continua sendo necessária antes da ampliação para produção em larga escala. Controlar o pH durante o tingimento: Manter o pH estável ao longo de todo o ciclo é tão importante quanto definir o ponto de partida correto. Um aumento do pH durante o tingimento retarda a absorção e pode deixar a tonalidade pálida ou irregular, enquanto uma queda acentuada no início pode fazer com que o corante se fixe muito rapidamente, impedindo uma migração adequada. Sistemas de tamponamento e adição controlada de ácido mantêm o banho dentro da faixa ideal do início ao fim. Agentes niveladores e auxiliares tamponantes formulados para controle de pH e aderência inicial ajudam a estabilizar a velocidade de absorção em diferentes construções de tecido e condições de máquina, particularmente em construções propensas a uma aderência inicial rápida. Princípios de Seleção Tricromática: A tintura tricromática utiliza corantes amarelo, vermelho e azul para criar uma ampla gama de tonalidades a partir de uma pequena paleta de cores. A compatibilidade entre esses três corantes determina o grau de previsibilidade das tonalidades resultantes, tanto em laboratório quanto em larga escala. Escolhendo cores compatíveis: amarelo, vermelho e azul. Um conjunto tricromático funcional deve apresentar taxas de sucesso semelhantes, sensibilidade ao pH similar e comportamento de migração comparável. Componentes incompatíveis podem causar variações de tonalidade entre as amostras de laboratório e os lotes de produção, mesmo quando a concentração total do corante está correta. Os corantes ácidos Skyacido, formulados especificamente para tingimento de poliamidas, oferecem uma ampla gama de cores com forte combinabilidade entre elas, o que permite combinar componentes amarelos, vermelhos e azuis como um conjunto coordenado, em vez de selecionar cada cor individualmente com base apenas na tonalidade. A tabela abaixo descreve o que verificar em cada componente primário ao construir um conjunto tricromático: Componente Taxa de absorção Verificação Sensibilidade ao pH Comportamento de migração Amarelo Comparar a curva de exaustão com as curvas do vermelho e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Vermelho Comparar a curva de exaustão com as curvas do amarelo e do azul Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Azul Comparar a curva de exaustão com as curvas do amarelo e do vermelho Observar o ponto de inflexão onde a absorção acelera Confirmar a redistribuição na temperatura de armazenamento Realizar essa comparação durante o desenvolvimento da amostra em laboratório, em vez de após um lote em grande escala apresentar deriva de tonalidade, detecta discrepâncias enquanto elas ainda são baratas de corrigir. Combinações típicas de corantes ácidos tricromáticos para nylon. Na prática da tintura de nylon, as combinações tricromáticas são geralmente selecionadas de acordo com a intensidade da cor, a quantidade de pigmento necessária e a compatibilidade entre os corantes. Diferentes combinações podem ser necessárias para tons claros e tons escuros, a fim de manter o equilíbrio entre exaustão, migração e reprodutibilidade da tonalidade. Combinação tricromática para tons claros: Para tons claros e médios, são preferíveis corantes com bom desempenho de migração e comportamento de fixação moderado para obter excelente nivelamento e capacidade de correção de cor. Uma combinação típica de tons claros pode incluir: Exemplo de Posição Tricromática Corante Ácido Amarelo Skyacido Yellow 199 Vermelho Skyacido Red 337 Azul Skyacido Blue 324 Esta combinação proporciona boa compatibilidade e é

Explorar mais »
2. A lavagem com sabão em baixa temperatura resulta em um líquido mais claro e menos manchas nas tiras de algodão branco adjacentes.

Guia de Sabão para Corantes Reativos: Melhor Resistência à Lavagem, Menos Respingos

Sumário O que é o papel da lavagem com corantes reativos? Por que os corantes não fixados e hidrolisados ​​devem ser removidos? Como a lavagem com sabão afeta a solidez da cor à lavagem? Removendo o corante hidrolisado da superfície da fibra A relação entre a lavagem com sabão e os índices de solidez da cor? O que causa a transferência de cor para o verso da fibra? Causas comuns de manchas em tecidos e misturas com maior risco de desbotamento. Parâmetros-chave do processo para uma lavagem eficaz: Temperatura e tempo; Proporção de banho; Dureza da água e agentes sequestrantes; Escolhendo os agentes de lavagem corretos; Agentes de lavagem aniônicos e não iônicos; Combinando agentes com a fibra e a profundidade da cor; Opção de agente de lavagem para baixa temperatura: Sylic D2705; Principais benefícios; Aplicação recomendada; Comparação de desempenho; Métodos de lavagem; Sequência de lavagem a frio e a quente; Lavagem em um banho versus em várias etapas; Papel dos agentes fixadores após a lavagem; Melhores práticas para resultados consistentes de solidez à lavagem; Perguntas frequentes: Quanto tempo deve levar a lavagem com corantes reativos? É possível corrigir o problema de manchas posteriores depois que ele ocorre? A dureza da água afeta o desempenho da lavagem com sabão? É sempre necessário usar um agente fixador separado após a lavagem com sabão? A lavagem com corantes reativos é frequentemente tratada como uma etapa rápida no final do ciclo de tingimento, mas tem um efeito direto na solidez da cor à lavagem e nos resultados da repintura. Acertar na temperatura, no tempo e na seleção do agente evita rejeições dispendiosas e pedidos repetidos que reduzem as margens de lucro. Qual é o papel da lavagem com corantes reativos? A lavagem com sabão ocorre após a fixação, quando o corante reativo se liga à fibra em condições alcalinas. O tecido é lavado em temperatura de ebulição ou próxima a ela, com detergente ou sabão específico, para remover tudo o que nunca formou uma ligação permanente com a fibra. Ignorar ou encurtar esta etapa resulta em uma lavagem incompleta, e o tecido carrega um risco oculto de solidez da cor que só será detectado em testes posteriores ou, pior, depois de chegar ao cliente. Por que o corante não fixado e hidrolisado deve ser removido? Uma parte do corante reativo sempre sofre hidrólise no banho de tingimento em vez de reagir com a fibra. O corante hidrolisado adere frouxamente à superfície do tecido, sendo mantido no lugar apenas por uma fraca atração física, e não por uma ligação covalente. Se deixada no local, ela se desprende durante o manuseio, desbota durante a lavagem e transfere para tecidos mais claros na mesma lavagem. A lavagem com sabão é a etapa especificamente concebida para remover esse resíduo antes que ele se torne um problema de fixação da tinta. Como a aplicação de sabão afeta a solidez da cor à lavagem: A qualidade da aplicação de sabão determina grande parte do que aparece posteriormente nos testes de solidez da cor. Uma amostra que pareça correta na cartela de cores ainda pode apresentar problemas de resistência à lavagem ou ao atrito se esta etapa for feita às pressas. Remoção de corantes hidrolisados ​​da superfície da fibra: Uma lavagem eficaz com sabão mantém o corante solto em suspensão na água de lavagem, em vez de permitir que ele se deposite novamente no tecido. A eficácia desse processo depende da agitação, da proporção de líquido e do poder dispersante do detergente ou agente de saponificação utilizado. Relação entre a aplicação de sabão e a solidez da cor: A solidez da cor à lavagem e ao atrito, geralmente avaliada pelos métodos de teste de solidez da cor da AATCC, reflete em grande parte a quantidade de corante não fixado que permanece após a lavagem. Um tecido pode passar em um teste inicial de tonalidade na amostra de laboratório e ainda assim falhar no teste de solidez da cor no lote principal se a lavagem com sabão for muito breve ou ocorrer em uma temperatura muito baixa. O que causa a coloração posterior? Causas comuns de manchas indesejadas: As manchas indesejadas ocorrem quando o corante que foi removido do tecido tingido se deposita novamente em áreas não tingidas ou mais claras no mesmo banho de tingimento. As causas mais comuns incluem: Banhos de sabão sobrecarregados com mais corante hidrolisado do que a solução consegue reter; Enxágue insuficiente entre as etapas de sabão e acabamento; Agentes de sabão com baixo poder dispersante, que permitem que partículas de corante livre se depositem novamente no tecido; Circulação irregular da solução, que cria zonas localizadas de alta concentração de corante. Tecidos e misturas mais suscetíveis: Tons escuros e profundos geram a maior quantidade de corante hidrolisado e são a causa mais frequente de reclamações de manchas na parte de trás do tecido. Tecidos mistos, e qualquer carga que misture componentes tingidos e não tingidos, são particularmente vulneráveis, uma vez que a tinta redepositada é muito mais visível na parte mais clara do tecido. Parâmetros-chave do processo para uma lavagem de sabão eficaz: A maioria das causas de baixa solidez da cor e manchas posteriores está relacionada ao controle rigoroso desses três parâmetros. Temperatura e tempo: A lavagem com sabão geralmente ocorre em temperatura próxima ao ponto de ebulição, durante cinco a quinze minutos, embora a combinação ideal dependa da intensidade da cor e da construção do tecido. Utilizar uma temperatura de banho muito baixa retarda a remoção do corante, e reduzir o tempo de imersão ao mínimo deixa resíduos de corante hidrolisado, mesmo na temperatura correta. Intensidade da cor Temperatura de lavagem Tempo típico Tons claros a médios 90 a 95 °C 5 a 8 minutos Tons profundos e escuros Quase em ebulição (98 a 100 °C) 10 a 15 minutos Tons turquesa e problemáticos Quase em ebulição, banhos múltiplos 15 minutos ou mais por banho Esta faixa de temperatura próxima à ebulição se aplica a agentes de lavagem convencionais. Os agentes de saponificação de baixa temperatura são formulados para funcionar eficazmente entre 60 e 80 °C, reduzindo o consumo de energia sem comprometer a resistência à lavagem (consulte a seção Sylic D2705 abaixo).  Proporção de licor: Uma proporção de licor mais apertada concentra o corante hidrolisado em um volume menor de água, o que aumenta o risco de redeposição antes que possa ser removido. As fábricas que operam com máquinas de jato ou transbordamento em relações de licor mais baixas devem compensar com agentes dispersantes mais fortes ou um ciclo de enxágue adicional. Dureza da água e agentes sequestrantes: Cálcio, magnésio e ferro na água potável interferem no desempenho do agente de saponificação e podem deixar um acabamento turvo ou irregular. Um agente sequestrante, como o Sylic P1501B, um dispersante quelante aniônico com pH de 2.5 a 4.0 em solução a 1%, liga-se a esses íons antes do início da formação de sabão e permite que o agente de saponificação atue conforme o esperado. Escolhendo os agentes de saponificação certos: Agentes de saponificação aniônicos e não iônicos. Os agentes de saponificação aniônicos são amplamente utilizados por sua forte ação dispersante, enquanto os tipos não iônicos têm melhor desempenho em água dura e em temperaturas mais baixas. Ambos os tipos estão disponíveis em uma linha de auxiliares de tingimento formulada para estabilidade em banhos alcalinos e baixo desempenho de formação de espuma em máquinas de jato. Agentes de coloração adequados à fibra e à profundidade da tonalidade: O algodão e outras fibras celulósicas geralmente respondem bem a agentes de saponificação aniônicos. Misturas que contenham fibras sintéticas podem necessitar de uma opção não iônica, para evitar manchas no componente sintético mais sensível. Tons mais escuros geralmente chamam

Explorar mais »

Limpeza por redução na tintura de poliéster: um guia completo

Índice O que é Desmatamento por Redução? Definição e Finalidade Papel na Tingimento por Dispersão Impacto na Solidez da Cor Reclamações Comuns de Qualidade Quando a Limpeza por Redução é Necessária Tons Escuros e Médios Receitas com Alta Concentração de Corante Misturas com Fibras Celulósicas Quando Pode Ser Dispensada Processo e Controle Receita e Parâmetros Típicos Controle de Temperatura e pH Evitando Redução Excessiva ou Insuficiente Enxágue e Neutralização Escolhendo os Agentes Redutores Corretos Hidrossulfito de Sódio Agentes Redutores Sem Enxofre Opções Sustentáveis ​​e de Baixa Temperatura Corantes com Alta Solidez à Lavagem para Reduzir a Carga de Limpeza Solução de Problemas Comuns Baixa Solidez à Lavagem Após a Limpeza Alteração de Cor ou Desbotamento Conclusão Perguntas Frequentes O Que Acontece se Você Dispensar a Limpeza? Limpeza com redução versus lavagem normal? É possível fazer isso em baixa temperatura? Hidrossulfito versus agentes isentos de enxofre? Um lote que parece perfeito na máquina ainda pode falhar em um teste de resistência à lavagem dias depois. Na maioria das vezes, a causa é o corante disperso não fixado que permanece na superfície da fibra, e a solução é a lavagem por redução. Este guia aborda quando essa etapa é necessária, a química por trás dela e como manter a consistência dos resultados, desde a análise em laboratório até a produção em larga escala. O que é desmatamento por redução? Definição e Finalidade: A limpeza de redução é um tratamento pós-tingimento que remove o corante disperso que não penetrou ou fixou nas fibras de poliéster. Durante o tingimento em alta temperatura, algumas moléculas de corante permanecem na superfície da fibra em vez de se difundirem na estrutura do polímero. Sem tratamento, esse corante residual se desprende e mancha durante a lavagem, diminuindo a solidez da cor. Um banho de redução remove a tinta superficial, deixando apenas a tinta que foi devidamente fixada no interior da fibra. Papel na tintura dispersa: A limpeza redutora ocorre no final do ciclo de tingimento disperso, após a etapa principal de tingimento e antes do enxágue final. É uma parte de um fluxo de trabalho mais amplo de tingimento de poliéster que também inclui pré-tratamento, tingimento e acabamento. A página de soluções para aplicação de tingimento de poliéster descreve como essas etapas se conectam, juntamente com os auxiliares recomendados para cada etapa. Impacto na solidez da cor: A solidez da cor à lavagem e ao atrito está entre as especificações que os compradores verificam com mais atenção antes de aceitar uma remessa. A tinta superficial que não foi removida fica pouco aderida e sai com facilidade, que é exatamente o que os testes padronizados, como os métodos de solidez à lavagem da AATCC, visam detectar. Uma etapa de redução e limpeza executada corretamente melhora esses resultados, removendo o corante que, de outra forma, causaria a falha do teste. Queixas comuns de qualidade: As fábricas que pulam ou não realizam a etapa de redução de cor tendem a apresentar um padrão recorrente de problemas: Desbotamento da cor em peças mais claras na mesma lavagem; Manchas nas embalagens ou aviamentos durante o transporte e armazenamento; Tons opacos ou turvos em comparação com a amostra de laboratório aprovada; Remessas rejeitadas após falha nos testes de solidez da cor no laboratório do comprador. Esses problemas são quase sempre atribuíveis a resíduos de corante disperso, e não a uma falha na própria fórmula do corante. Por isso, a etapa de redução de cor merece a mesma atenção que a etapa de tingimento que a precede. Quando é necessário clareamento por redução: Tons escuros e médios. Tons mais escuros e de profundidade média exigem concentrações de corante mais altas, o que naturalmente deixa mais corante não fixado na superfície da fibra. A gama de corantes dispersos Skycron abrange aplicações de tingimento e impressão em tons escuros, médios e vibrantes, e a combinação desses corantes com uma etapa de clareamento por redução adequada é prática padrão para alcançar uma solidez aceitável nessas maiores profundidades de cor. Receitas com alta concentração de corante: Qualquer receita com uma alta porcentagem total de corante em relação ao peso do tecido (% owf) se beneficia da lavagem por redução, não apenas os tons escuros. Como referência geral, as fábricas costumam agrupar a profundidade da tonalidade desta forma: Profundidade da Tonalidade Concentração Típica de Corante Redução Clareamento Claro Abaixo de 1% em relação ao peso Geralmente opcional Médio 1 a 3% owf Recomendado para ambientes escuros acima de 3% de owf Esses valores são um guia geral e não uma regra fixa, já que a classe de tingimento, a mistura de fibras e os objetivos de solidez da cor influenciam o limite. Combinações de múltiplos corantes usadas para obter tonalidades personalizadas precisas seguem essa mesma lógica, já que a combinação de várias classes de corantes pode deixar quantidades variáveis ​​de resíduos na superfície, mesmo em uma porcentagem total moderada. Misturas com fibras celulósicas: As misturas de poliéster-algodão e poliéster-viscose adicionam uma camada extra de risco. O corante disperso que não se fixou na porção de poliéster pode manchar a fibra celulósica, causando uma alteração indesejada na tonalidade do tecido. A redução de brilho protege o contraste ou a tonalidade sólida desejada em ambos os tipos de fibra. Quando pode ser dispensado: Tons muito claros com baixa concentração de corante às vezes não exigem um ciclo completo de redução e limpeza, principalmente quando são usados ​​corantes de alta exaustão e condições de tingimento bem controladas, e uma simples lavagem a quente pode ser suficiente. Ignorar essa etapa deve ser uma decisão deliberada, baseada na profundidade da tonalidade e nos requisitos de resistência da cor, e não um atalho para economizar tempo. Processo e Controle: Receita e Parâmetros Típicos. Um banho de redução alcalina padrão inclui um agente redutor, soda cáustica ou carbonato de sódio, e um agente umectante ou dispersante. Sistemas de desmineralização ácida sem enxofre, que operam em pH mais baixo, são cada vez mais utilizados como alternativa. Um ponto de partida geral seria o seguinte: Parâmetro Faixa típica Agente redutor 2 a 4 g/L Álcali (NaOH ou carbonato de sódio) 2 a 4 g/L Temperatura 70 a 80 °C Tempo 15 a 20 minutos Proporção de banho 1:8 a 1:15 Esses valores variam de acordo com a intensidade da cor, a classe de tingimento e a mistura de fibras, portanto, testes em laboratório devem confirmar a receita final antes da produção em larga escala. Controle de temperatura e pH: A temperatura e o pH são as duas variáveis ​​que mais afetam a eficiência da clarificação: Se for muito fria ou o processo for muito curto, resíduos de corante permanecem e a solidez da cor fica comprometida. Temperatura muito alta ou alcalina demais: a superfície ou o toque do poliéster podem ser afetados. A maioria das receitas convencionais visa um pH levemente alcalino entre 9 e 11. Os sistemas sem enxofre à base de ácido, por sua vez, funcionam em uma faixa de pH neutro a levemente ácido, dependendo do produto utilizado; portanto, o pH alvo deve sempre corresponder à composição química selecionada, em vez de seguir uma única regra fixa. Evitar a super-redução ou a sub-redução. A sub-redução deixa resíduos de corante na superfície, o que posteriormente se manifesta como baixa solidez da cor. As tiras de redução excessiva fixam o corante na fibra, causando perda de cor, opacidade ou uma coloração irregular.

Explorar mais »
Acabamentos repelentes à água C0 vs. C6

Acabamentos repelentes à água C0 vs. C6: qual é o mais adequado para os seus tecidos?

Sumário A Química por Trás dos Acabamentos C0 e C6 O que é o Acabamento DWR C6 O que é o Acabamento DWR C0 Principais Diferenças Estruturais Comparação de Desempenho Repelência à Água e Óleo Durabilidade e Resistência à Lavagem Respirabilidade e Toque Panorama Regulatório Global Restrições REACH e da UE Regulamentações Estaduais dos EUA Requisitos de Marcas e Varejistas Casos de Uso por Setor Roupas para Atividades ao Ar Livre e Esportes Roupas de Trabalho e Têxteis de Proteção Têxteis para o Lar e Estofados Escolhendo o Acabamento Certo Principais Fatores a Considerar Dicas de Teste e Certificação Conclusão Perguntas Frequentes Qual a diferença entre os acabamentos C0 e C6? O C6 DWR é proibido? O C0 tem o mesmo desempenho que o C6? Como escolher entre C0 e C6? Pergunte hoje a um fornecedor de tecidos sobre um acabamento repelente à água, e é bem provável que você receba duas respostas muito diferentes: C6 ou C0. Ambas afirmam manter o tecido seco. Apenas uma delas enfrenta atualmente pressão para ser eliminada gradualmente por parte de reguladores da UE, da Califórnia e de Nova Iorque, bem como por parte de grandes marcas de vestuário. Para os compradores que procuram tecidos repelentes à água atualmente, a escolha não se resume mais apenas ao desempenho. Trata-se de saber qual produto químico ainda será vendável no seu mercado-alvo daqui a dois anos. A química por trás do C0 e do C6 O que é o DWR C6? Os acabamentos repelentes à água duráveis ​​(DWR) C6 utilizam polímeros de fluorocarbono de cadeia curta, especificamente cadeias laterais fluoradas de seis carbonos, para revestir fibras individuais. Essa composição química reduz a energia superficial da fibra para aproximadamente 12 mJ/m², valor inferior à tensão superficial da maioria das águas e óleos. Como resultado, os acabamentos C6 oferecem repelência tanto à água quanto ao óleo, uma combinação que poucos sistemas sem flúor conseguem igualar completamente. A química C6 substituiu os acabamentos de fluorotelômero C8 mais antigos há mais de uma década. O C8 se degrada em PFOA, uma substância conhecida por ser persistente e bioacumulativa no meio ambiente. O composto C6 se degrada em ácido perfluorohexanoico (PFHxA), que possui uma meia-vida ambiental mais curta e menor potencial de bioacumulação. No entanto, o PFHxA não está isento de escrutínio regulatório, conforme abordado na seção de conformidade abaixo. Para compradores que buscam produtos C6, formulações como o impermeabilizante Skyguard C6-C8 combinam resistência à água e ao óleo com boa resistência à lavagem em fibras celulósicas e sintéticas, aplicadas em dosagens típicas de 10 a 40 g/L, e são produzidas sem PFOS, PFOA ou APEO. O que é DWR C0? C0 refere-se à química repelente à água sem flúor. Em vez de cadeias laterais de fluorocarbono, os acabamentos C0 utilizam dendrímeros, ceras ou polímeros à base de poliuretano para construir uma superfície de fibra hidrofóbica. Esses sistemas normalmente atingem uma energia superficial de 20 a 25 mJ/m², o que é suficiente para repelir a água de forma eficaz, mas geralmente não o bastante para proporcionar forte repelência ao óleo. A procura por acabamentos C0 está a crescer rapidamente porque não acarretam riscos de conformidade relacionados com PFAS, um fator que se torna cada vez mais importante à medida que o âmbito regulamentar se alarga. Linhas de produtos como a Skyguard Fluorine-free Waterproofer são aplicadas em concentrações de aproximadamente 10 a 80 g/L, dependendo da durabilidade desejada, não contêm APEO e são formuladas para tecidos onde a repelência a óleo não é um requisito funcional, incluindo a maioria das roupas de exterior, têxteis para o lar e aplicações na moda. Principais diferenças estruturais Atributo C6 (Fluorocarbono) C0 (Sem flúor) Energia superficial Aprox. Aproximadamente 12 mJ/m² 20 a 25 mJ/m² Repelência à água Excelente Boa a excelente Repelência a óleo Sim Limitada ou nenhuma Teor de PFAS Presente (à base de PFHxA) Nenhuma Temperatura típica de cura 150 a 160 °C 160 a 180 °C Comparação de desempenho Repelência à água e a óleo Os acabamentos C6 continuam sendo a referência sempre que a resistência a óleo, graxa ou manchas orgânicas for necessária juntamente com a repelência à água, como em roupas de trabalho expostas a óleos de máquinas ou aventais para contato com alimentos. Os acabamentos C0 reduziram significativamente a diferença em termos de repelência à água pura, com muitas formulações recentes alcançando resultados comparáveis ​​aos do C6 em testes padronizados de resistência à água. Em relação a manchas à base de óleo, no entanto, os acabamentos C0 ainda deixam a desejar. Durabilidade e resistência à lavagem: Ambas as composições químicas dependem da adsorção física quando aplicadas pela primeira vez ao tecido, e essa ligação enfraquece progressivamente com lavagens repetidas e exposição ao detergente. Um agente de reticulação prolonga a durabilidade da lavagem, ligando as cadeias de polímero DWR umas às outras e aos grupos reativos na superfície da fibra, convertendo um revestimento fracamente adsorvido em um revestimento quimicamente ancorado. O agente de reticulação Sylic, por exemplo, é dosado no mesmo banho em uma proporção de 10 a 30% da quantidade de repelente de água, não contém APEO, PFOA, PFOS ou formaldeído e é compatível com sistemas C6 e sem flúor, tornando-se um complemento prático quando um acabamento precisa suportar 20 ou mais ciclos de lavagem industriais ou domésticos. Respirabilidade e toque: Os acabamentos C0 e C6 revestem a superfície da fibra em vez de preencher os poros entre os fios, preservando, assim, a respirabilidade em níveis de aplicação adequados. Dois fatores costumam comprometer esse equilíbrio: a sobredosagem do acabamento, que pode bloquear parcialmente a porosidade entre os fios e enrijecer o tecido; e a concentração irregular do banho, que cria zonas localizadas com alta concentração ao longo da largura do tecido. Os acabamentos C0 às vezes exigem níveis de aplicação ligeiramente mais altos para igualar a repelência à água do C6, o que torna a precisão da dosagem e a uniformidade do banho especialmente importantes para manter um resultado macio e respirável. Panorama regulatório global: REACH e restrições da UE. A UE regulamenta os PFAS em têxteis ao abrigo do Anexo XVII do REACH. Uma restrição ao PFHxA, produto de degradação da química C6, entra em vigor na UE e no EEE a partir de 2026, e uma restrição mais abrangente, que engloba toda a família PFAS, está atualmente em avaliação pela Agência Europeia de Produtos Químicos. Compradores e marcas que buscam produtos para o mercado da UE devem tratar o C6 como uma substância química sob crescente pressão regulatória, e não como uma opção segura a longo prazo, e devem acompanhar as atualizações regulatórias da ECHA sobre PFAS para obter informações sobre o escopo e os prazos mais recentes. A regulamentação dos estados dos EUA não se limita à UE. Dois estados dos EUA já promulgaram restrições específicas para PFAS em têxteis e vestuário: a lei AB 1817 da Califórnia proíbe a fabricação, distribuição e venda de novos artigos têxteis que contenham PFAS adicionados intencionalmente acima de 100 ppm de flúor orgânico total a partir de 1º de janeiro de 2025, reduzindo para 50 ppm a partir de 1º de janeiro de 2027. A validade das roupas para atividades ao ar livre em condições de chuva intensa foi prorrogada até 1º de janeiro de 2028. Os requisitos completos estão definidos no texto oficial do projeto de lei. A Lei de Conservação Ambiental de Nova York, Seção 37-0121, proíbe a venda de roupas novas.

Explorar mais »

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.

Solicite um orçamento para o seu projeto

Por favor, informe os requisitos, o país e a aplicação.

Voltar ao Topo
E-mail WhatsApp

Entre em contato conosco para obter informações sobre auxiliares e corantes têxteis.

Para mais soluções químicas, entre em contato com o Grupo Skychem. Em caso de dúvidas ou necessidade de mais informações, entre em contato conosco.
Responderemos dentro de 24 horas.