...

Contatta Skychem Group per ulteriori soluzioni chimiche. Se hai domande o hai bisogno di maggiori informazioni, contattaci.
Rispondi entro 24 ore

Tipi di finiture nei tessuti

L'ultima fase della produzione tessile è la finitura. In questa fase, i tessuti vengono migliorati per aspetto e prestazioni. Camicie antipiega o giacche idrorepellenti hanno tutte qualità uniche grazie a specifiche finiture tessili. Il risultato è che gli utenti ottengono l'aspetto finale, la sensazione al tatto e la funzionalità desiderati. Parliamo dei diversi tipi di finiture tessili. 
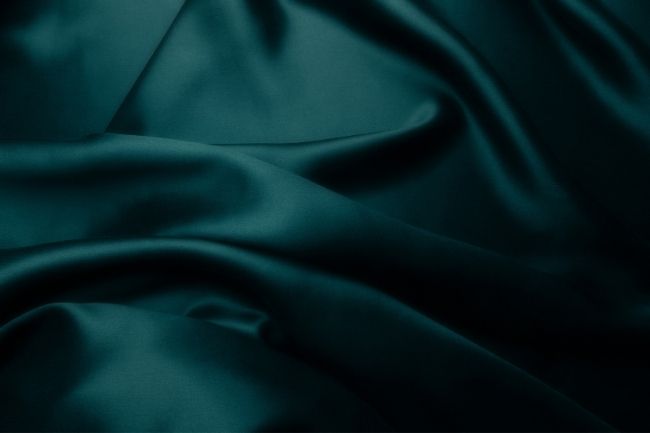
Finiture in seta

Cosa sono le finiture tessili?

Il termine "finitura tessile" potrebbe dare l'impressione di essere un termine tecnico, ma in realtà non è così scoraggiante.

Definizione e concetto

Le finiture tessili sono le diverse procedure utilizzate sui tessuti dopo la loro tessitura o lavorazione a maglia. Questi processi mirano a migliorarne l'aspetto, la sensazione al tatto e la funzionalità. La finitura può essere temporanea, semi-durevole o permanente, a seconda della durata necessaria affinché l'effetto duri durante il lavaggio e l'uso.

Ruolo delle finiture tessili

Le finiture tessili servono principalmente a migliorare l'utilità e il valore dei tessuti. Possono essere utilizzate per lisciare materiali ruvidi o rendere i tessuti antipiega, aumentare la brillantezza del colore o fornire protezione, ad esempio ignifuga o idrorepellente. 

Panoramica sulla classificazione

Le finiture dei tessuti sono ampiamente classificate e suddivise in quattro gruppi principali: finiture meccaniche, chimiche, funzionali e speciali (o innovative). Le finiture meccaniche comportano lavorazioni fisiche come la spazzolatura o la pressatura. Le finiture chimiche applicano sostanze diverse per produrre un determinato effetto. Le finiture funzionali aggiungono vari vantaggi, come la resistenza all'acqua o alla fiamma. 

Finiture Meccaniche

Gli effetti della lavorazione fisica sui materiali sono spesso duraturi o addirittura permanenti. Questo è il modo più semplice per lavorare i materiali.

Calandratura e stiratura

Le finiture meccaniche più comuni sono la calandratura e la stiratura. La calandratura prevede il passaggio del tessuto attraverso rulli pressurizzati che vengono riscaldati per lisciare e comprimere le fibre. Il processo conferisce al tessuto un aspetto lucido e liscio, simile alla stiratura. Migliora la lucentezza, rende i tessuti più sottili e conferisce a cotone, seta e poliestere un aspetto liscio, elegante e alla moda. I tessuti calandrati sono spesso utilizzati nell'abbigliamento formale, nell'arredamento e nei tessuti decorativi.

Spazzolatura e riposino

La garzatura e la spazzolatura sono metodi che creano delle fibre sulla superficie di un tessuto per renderlo morbido e soffice. Le fibre corte vengono delicatamente sollevate in superficie, formando dei sottili rulli durante il processo di spazzolatura, per ottenere una superficie liscia e molto confortevole. 

Goffratura e pieghettatura

La goffratura e la plissettatura sono finiture meccaniche decorative che modificano l'aspetto e la struttura di un tessuto. La goffratura è il processo di applicazione di motivi su un tessuto mediante calore e rulli incisi per creare un disegno impresso. 

Vantaggi e applicazioni tipiche

Le finiture meccaniche migliorano la consistenza e la bellezza dei tessuti. Possono rendere i materiali più lisci, più lucidi o più morbidi e, nella maggior parte dei casi, ne migliorano anche la resistenza e la drappeggiabilità. Poiché non vengono utilizzati prodotti chimici, questo processo è meno dannoso per l'ambiente. 

Tipi di finiture chimiche nei tessuti 

Ora parliamo dei tipi di finissaggi chimici nei tessuti. Questi vengono utilizzati per creare sul tessuto un effetto che non può essere ottenuto con i finissaggi meccanici. 

Trattamenti emollienti e antirughe

I tessuti vengono resi più flessibili e lisci grazie al processo di ammorbidimento. In questo processo vengono utilizzati ammorbidenti a base di silicone. 

I trattamenti anti-piega utilizzano resine che formano legami incrociati all'interno della struttura del tessuto. In questo modo, non è necessario stirare più spesso. Questi trattamenti sono utilizzati per l'abbigliamento degli ufficiali, le uniformi e la biancheria da letto. 

Sylic offre soluzioni ausiliarie di finitura ammorbidente affidabili che garantiscono prestazioni elevate per i moderni processi di produzione tessile. Questi prodotti offrono un'eccellente sensazione al tatto, una compatibilità stabile della formulazione e una maggiore durata anche dopo numerosi cicli di lavaggio. Il processo di controllo qualità di Sylic opera a un livello costante, mentre il supporto tecnico professionale aiuta le aziende tessili a ottenere risultati superiori grazie a una maggiore resistenza dei tessuti e a finiture superficiali migliori.

Fissaggio del colore e miglioramento delle tonalità

I trattamenti di intensificazione e fissaggio del colore vengono utilizzati per migliorare la stabilità del colore dei tessuti tinti, prevenendone il lavaggio o la perdita di colore. Questi trattamenti vengono utilizzati anche per aumentare la vivacità e la profondità del colore nei tessuti, rendendoli più accattivanti. 

Ruolo degli ausiliari tessili nella finitura chimica

Gli ausiliari tessili sono sostanze chimiche speciali utilizzate per il processo di finissaggio. Tra queste, agenti bagnanti, catalizzatori e reticolanti. Il processo consente alle finiture di aderire perfettamente alle fibre senza danneggiarle. Contribuisce a migliorare la durata e la qualità complessiva dei tessuti finiti chimicamente.

Finiture funzionali

Questo tipo di finitura conferisce effetti pratici ai tessuti, consentendo loro di proteggere dai pericoli.

Migliorate le prestazioni e il valore dei vostri tessuti con le nostre soluzioni ausiliarie di finitura funzionale avanzate . Dalla gestione dell'umidità alle finiture antibatteriche e protettive, Sylic offre formulazioni affidabili che aiutano i produttori a realizzare tessuti multifunzionali di alta qualità.

Idrorepellente e antimacchia

Per rendere i tessuti idrofobi, idrorepellenti e antimacchia, vengono utilizzati dei finissaggi, che li rendono idrorepellenti e resistenti alle sostanze oleose. Questo risultato si ottiene tramite un rivestimento in fluorocarbonio o silicone. Le applicazioni includono attrezzature per esterni, impermeabili e rivestimenti. 

La serie di finiture idrorepellenti e oleorepellenti di Skyguard è formulata per offrire un'elevata idrofobicità, resistenza all'olio e una maggiore protezione dalle macchie su un'ampia gamma di substrati. Contribuiscono a mantenere i tessuti puliti, a ridurre le esigenze di manutenzione e a prolungarne la durata, risultando ideali per abbigliamento outdoor, abbigliamento sportivo, tessuti per la casa, tappezzeria e tessuti industriali.
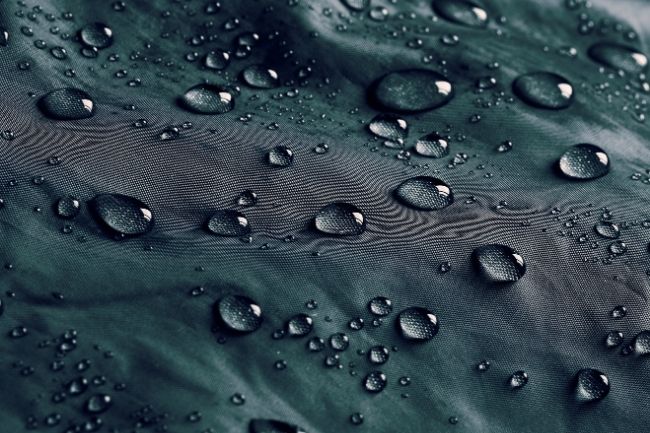
Finitura idrorepellente

Ritardante di fiamma

Le finiture ignifughe riducono l'infiammabilità e aumentano la resistenza alla combustione dei tessuti. Queste finiture creano uno strato resistente al calore, immune all'accensione se esposto al calore.

Antimicrobico e antistatico

I rivestimenti antimicrobici prevengono la proliferazione di batteri, funghi e microbi che causano cattivi odori. I tessuti diventano igienici e durevoli. Le finiture antistatiche scoraggiano l'accumulo di elettricità statica. Tessuti medicali, articoli sportivi e uniformi per l'industria elettronica sono le principali applicazioni di queste finiture.

Vantaggi dei tessuti ad alte prestazioni

Le finiture funzionali aumentano notevolmente la durata dei tessuti. Rendono i vestiti resistenti a condizioni estreme senza comprometterne la morbidezza o l'elasticità. Che si tratti di idrorepellenza, resistenza al fuoco o protezione dai batteri, queste finiture consentono ai tessuti di fare molto di più di quanto siano originariamente capaci di fare.

In che modo gli ausiliari abilitano le proprietà funzionali?

Gli ausiliari vengono utilizzati nella finitura funzionale come stabilizzanti o leganti per garantire finiture lisce e durature. Aiutano i prodotti chimici funzionali ad aderire efficacemente alle fibre e ne migliorano le prestazioni durante numerosi lavaggi e utilizzi. Gli ausiliari sono essenziali per tessuti funzionali affidabili e di alta qualità.

Finiture speciali e innovative

Per compiti o casi d'uso selettivi è necessario un tipo speciale di elaborazione, che appartiene a questa categoria.

Finiture estetiche

I capi vengono impreziositi con finiture decorative. Incorporano perle, finiture metalliche, trattamenti enzimatici e stone washing, per renderli brillanti, morbidi o volutamente invecchiati. Queste tecniche possono essere applicate per creare tessuti alla moda e splendidi che soddisfano le preferenze dei consumatori moderni.

Finiture tessili intelligenti

Le finiture intelligenti prevedono l'integrazione di tecnologie nei tessuti per realizzare materiali che reagiscono agli stimoli ambientali. Alcune finiture cambiano colore con la temperatura (termocromiche), offrono protezione dai raggi UV o gestione dell'umidità. Le finiture conduttive sono persino in grado di far trasmettere segnali ai tessuti, uno sviluppo che si prevede porterà all'elettronica indossabile. 

Approcci sostenibili ed ecocompatibili

L'industria tessile si sta orientando verso processi di finitura più sostenibili. Questi includono trattamenti a base di enzimi, ammorbidenti di origine vegetale e trattamenti senza acqua che riducono l'uso di sostanze chimiche e minimizzano l'inquinamento. Le finiture ecocompatibili riducono l'impatto ambientale e migliorano la sicurezza dei tessuti per il consumatore. Rappresentano il futuro della finitura tessile.

Fattori da considerare quando si sceglie una finitura

Scegliere quale finitura applicare non è semplice come costruire un muro di mattoni: bisogna considerare di cosa si ha realmente bisogno.

Applicazione finale e domanda di mercato

A seconda dello scopo per cui il tessuto verrà utilizzato, la scelta della finitura varierà notevolmente. Ad esempio, l'abbigliamento sportivo potrebbe richiedere finiture traspiranti e antiodore. I tessuti per la casa potrebbero dover essere ignifughi o avere finiture protettive dai raggi UV. 

Tipo di tessuto e compatibilità

Diversi tessuti reagiscono a finiture diverse. Ammorbidenti e coloranti vengono assorbiti più facilmente dal cotone, mentre le fibre sintetiche sono più adatte alla goffratura o alla plissettatura. 

Costi, efficienza e conformità normativa

Il costo dei processi di finitura aumenta i costi di produzione e, pertanto, i produttori devono bilanciare qualità e costi. Esistono norme severe sui prodotti chimici impiegati nei tessuti. La scelta deve garantire prodotti di qualità e l'accettazione da parte del mercato.

Migliora la qualità tessile con le soluzioni ausiliarie Skychem

Skychem offre alcune delle soluzioni di finitura tessile più avanzate . Queste soluzioni ausiliarie possono migliorare le prestazioni dei tessuti e l'efficienza produttiva. Offrono molteplici vantaggi, come morbidezza, lubrificazione, proprietà antistatiche, ignifughe e impermeabili. Garantiscono inoltre un'eccellente solidità del colore, resistenza alle pieghe e durata del tessuto. Utilizzando queste soluzioni, è possibile ottimizzare il processo di finitura tessile riducendo al contempo i costi.
Conclusione

Le finiture tessili sono fondamentali nel processo di trasformazione dei tessuti grezzi in materiali ad alte prestazioni, belli e durevoli. Dai semplici trattamenti meccanici alle finiture più avanzate, intelligenti ed ecocompatibili, ogni processo aggiunge valore.

Conoscere i tipi di finiture nei tessuti e perché e come sono state scelte consentirà ai produttori, ai designer e ai consumatori di apprezzare la scienza e l'ingegnosità che sono alla base di ogni capo di abbigliamento che indossiamo nella vita di tutti i giorni.


Lettura consigliata:

  1. 9 diversi tipi di coloranti utilizzati nell'industria tessile
  2. Funzioni e tipi di prodotti chimici ausiliari tessili spiegati
  3. Come selezionare prodotti chimici tessili conformi allo standard ZDHC?
  4. Come i fornitori di prodotti chimici tessili promuovono la sostenibilità
  5. Prodotti chimici tessili 101: additivi, ausiliari e additivi ausiliari

sabbioso

Grazie alla mia esperienza pluriennale nel settore dei coloranti chimici e degli ausiliari tessili, mi impegno a condividere le mie conoscenze sulle ultime tecnologie, sulle innovazioni sostenibili e sulle tendenze del mercato.

Articoli recenti

Confronto della capacità di assorbimento dell'acqua della spugna di cotone.

Problemi con gli ammorbidenti al silicone: cause e soluzioni per ingiallimento, macchie e perdita di idrofilia

Indice Problemi di ingiallimento Cause comuni Effetti del calore e della polimerizzazione Consigli per la prevenzione Correzione delle macchie di ingiallimento del tessuto e dei depositi irregolari Cause delle macchie Stabilità dell'emulsione Tecniche di prevenzione Passaggi per la risoluzione dei problemi Cambiamento di tonalità dopo l'ammorbidimento Perché si verifica il cambiamento di tonalità Compatibilità dei coloranti Riduzione al minimo della variazione di tonalità Perdita di idrofilia Perché l'assorbenza diminuisce Bilanciamento tra morbidezza e assorbenza Opzioni di ammorbidente idrofilo Migliori pratiche per l'applicazione Dosaggio e diluizione corretti Parametri di imbottitura e asciugatura Test di controllo qualità Conclusione Domande frequenti Cosa causa l'ingiallimento del tessuto da parte dell'ammorbidente siliconico? Come posso prevenire la comparsa di macchie dopo un trattamento ammorbidente? Perché il colore del tessuto cambia dopo l'ammorbidimento? Come posso ripristinare l'idrofilia dopo l'utilizzo di un addolcitore? Gli ammorbidenti al silicone sono tra i prodotti chimici di finitura più utilizzati nell'industria tessile, apprezzati per la morbidezza al tatto, la drappeggiabilità e la durata che conferiscono ai tessuti. Ma possono anche essere fonte di veri e propri grattacapi in fase di produzione. L'ingiallimento dei capi bianchi, le macchie oleose dopo l'imbottitura, gli improvvisi cambiamenti di tonalità e l'improvvisa perdita di capacità di assorbimento dell'acqua sono tra i problemi più comuni segnalati da addetti alla finitura, tintori e team di controllo qualità in tutto il mondo. Quasi tutti questi problemi sono riconducibili a un numero ristretto di cause principali: la composizione chimica del silicone non adatta al substrato, la scarsa stabilità dell'emulsione, condizioni del bagno non corrette o parametri di polimerizzazione spinti oltre i limiti della composizione chimica. Una volta compreso il comportamento di base delle fibre e dei polimeri, la maggior parte di questi problemi può essere prevenuta con una scelta migliore del prodotto, una piccola modifica del processo o un controllo di qualità più rigoroso nella fase di imbottitura. Questo articolo analizza ciascun problema singolarmente, illustrandone le cause e le modalità di prevenzione o risoluzione. Problemi di ingiallimento L'ingiallimento è uno dei problemi più frequentemente segnalati con gli ammorbidenti al silicone, soprattutto sui tessuti bianchi e pastello, dove anche un leggero cambiamento di colore è immediatamente visibile. Cause comuni La maggior parte dell'ingiallimento è riconducibile al contenuto di ammine nel polimero siliconico. I siliconi modificati con gruppi amminici offrono un'eccellente morbidezza perché i gruppi amminici si ancorano saldamente alla superficie della fibra, ma questi stessi gruppi sono chimicamente reattivi e soggetti a ossidazione. Alcune condizioni aggravano il problema: contaminazione da ferro o altri metalli di transizione nell'acqua del bagno; cloro residuo derivante dallo sbiancamento; materie prime di bassa qualità o non uniformi nell'ammorbidente stesso; effetti del calore e della polimerizzazione. L'ingiallimento spesso diventa visibile solo dopo che il tessuto è passato attraverso il telaio di finissaggio. L'ossidazione termica dei gruppi amminici liberi durante la polimerizzazione genera cromofori, i composti responsabili della colorazione gialla, e questo effetto diventa più pronunciato poiché l'ingiallimento può diventare più evidente quando le temperature di polimerizzazione superano l'intervallo raccomandato per lo specifico ammorbidente siliconico e il tessuto. Un secondo meccanismo, meno evidente, è lo sbiadimento dei gas, talvolta chiamato ingiallimento da NOx, in cui gli ossidi di azoto atmosferici reagiscono con i gruppi amminici durante lo stoccaggio o il trasporto. Questo fenomeno può verificarsi anche in assenza di calore, ed è per questo che a volte il tessuto ingiallisce settimane dopo aver lasciato la linea di finitura, molto tempo dopo che la fabbrica è passata all'ordine successivo. Consigli per la prevenzione Alcuni accorgimenti possono contribuire notevolmente a mantenere i tessuti brillanti: Scegliere un ammorbidente con un valore amminico inferiore per i tessuti chiari e bianchi Mantenere la temperatura di polimerizzazione e il tempo di posa entro i limiti raccomandati dal fornitore Utilizzare acqua demineralizzata per ridurre la contaminazione da ioni metallici Aggiungere un antiossidante o passare a un silicone a blocchi anziché a un silicone amminico puro per i tessuti che verranno conservati o spediti su lunghe distanze Riparare i tessuti ingialliti Una volta che si è verificato l'ingiallimento, le opzioni sono limitate. I casi lievi possono talvolta migliorare con un trattamento a base di perossido o candeggina riducente, sebbene ciò comporti un certo rischio per la resistenza del tessuto e debba sempre essere testato prima su un campione. Nella maggior parte dei casi, la soluzione più affidabile è la prevenzione sul lotto successivo piuttosto che la correzione a posteriori; ecco perché la selezione del prodotto e il controllo del processo sono così importanti fin dall'inizio. Causa Soluzione consigliata Silicone ad alto valore amminico Passare a un ammorbidente per silicone a basso valore amminico o a blocco Temperatura di polimerizzazione eccessiva Ridurre la temperatura dello stenter e il tempo di permanenza secondo le indicazioni del fornitore Contaminazione da ioni metallici Utilizzare acqua di processo demineralizzata o addolcita Decolorazione del gas dovuta allo stoccaggio Migliorare la ventilazione, ridurre i tempi di stoccaggio, aggiungere protezione antiossidante Per i tessuti in cui la resistenza all'ingiallimento è una priorità, l'olio di silicone morbido e liscio Sylic F3575 è un olio di silicone autoemulsionante ad alta concentrazione con un contenuto di solidi dal 64 al 66%, formulato per un basso ingiallimento insieme ad un'elevata stabilità e compatibilità del bagno. È adatto a tessuti di cotone, poliestere e misti che devono mantenere la brillantezza durante il processo di polimerizzazione, generalmente applicato in dosi da 5 a 20 g/L in imbottitura o dall'1 al 5% owf. nella tintura ad esaurimento. Macchie e depositi irregolari Le macchie oleose o le zone irregolari che compaiono dopo l'applicazione dell'ammorbidente sono fastidiose perché spesso si manifestano solo dopo che il tessuto si è asciugato, il che significa che il problema viene scoperto in una fase avanzata del processo. Cause delle macchie Le macchie derivano solitamente da una scarsa stabilità dell'emulsione. Quando le particelle di silicone nel bagno sono troppo grandi, o l'emulsione si rompe a causa di sollecitazioni meccaniche, agitazione o sbalzi di temperatura, la fase oleosa si separa e si deposita in modo non uniforme sulla superficie del tessuto anziché distribuirsi omogeneamente tra le fibre. Stabilità dell'emulsione Diverse condizioni del bagno influenzano la stabilità di un'emulsione durante un ciclo di impregnazione: pH, che in genere dovrebbe essere leggermente acido per le emulsioni di silicone cationico Durezza dell'acqua e contenuto di elettroliti, entrambi in grado di destabilizzare l'emulsione a livelli più elevati Sequenza di miscelazione, poiché l'aggiunta di prodotti chimici al bagno nell'ordine sbagliato può causare una coalescenza prematura prima ancora che il tessuto entri nell'impregnatore Tecniche di prevenzione La prediluizione dell'ammorbidente prima che entri nel bagno, anziché aggiungere direttamente il concentrato, dà all'emulsione il tempo di disperdersi uniformemente ed è la singola protezione più efficace contro le macchie. Inoltre, mantenere una temperatura costante del bagno e controllare la durezza dell'acqua riducono il rischio, e filtrare periodicamente il bagno durante le lunghe sessioni di tintura aiuta a individuare i primi segni di degradazione dell'emulsione prima che si manifestino sul tessuto. Gli oli siliconici autoemulsionanti, che contengono gruppi emulsionanti incorporati nella struttura polimerica, si disperdono in modo più uniforme con una semplice agitazione e rappresentano un'ottima soluzione quando la formazione di macchie è un problema ricorrente. Passaggi per la risoluzione dei problemi Se compaiono delle macchie, iniziare controllando la vasca da bagno per individuare eventuali macchie visibili

Scopri di più »
Applicazioni dei coloranti a solvente in materie plastiche, inchiostri e rivestimenti.

Come scegliere il colorante a solvente giusto per materie plastiche, inchiostri e rivestimenti?

Indice dei contenuti Cosa sono i coloranti a solvente? Perché utilizzare coloranti a solvente anziché pigmenti? Fattori chiave per la selezione dei coloranti a solvente Solubilità Resistenza al calore Solidità alla luce Resistenza alla migrazione Selezione dei coloranti a solvente in base all'applicazione Materie plastiche Inchiostri da stampa Rivestimenti Gradi di colorante a solvente consigliati Domande frequenti È possibile combinare coloranti a solvente e pigmenti nella stessa formulazione? Quali solventi sono adatti agli inchiostri per rotocalco e flessografia? Come viene testata la stabilità termica? Quali sono le cause della migrazione del colorante negli imballaggi? Questa guida confronta i coloranti a solvente per materie plastiche, inchiostri da stampa e rivestimenti in base a solubilità, resistenza al calore, solidità alla luce e comportamento di migrazione, in modo che i formulisti possano abbinare il grado corretto a uno specifico sistema di solventi, temperatura di lavorazione e applicazione finale. Che cosa sono i coloranti a solvente? I coloranti a solvente sono coloranti che si dissolvono completamente nel mezzo ospite a livello molecolare, conferendo a materie plastiche, inchiostri da stampa e rivestimenti la loro caratteristica trasparenza, brillantezza e tonalità uniforme. La scelta di un colorante a solvente per materie plastiche, inchiostri da stampa o rivestimenti si riduce a tre domande pratiche: si dissolve completamente nel sistema di supporto? Resiste alla temperatura di lavorazione richiesta? Rimane inalterato una volta che il prodotto è stato spedito? Perché utilizzare coloranti a solvente anziché pigmenti? I pigmenti formano sospensioni di particelle che disperdono la luce, il che può causare opacità e intensità di colore non uniforme nelle parti trasparenti. I coloranti a solvente si dissolvono completamente nel mezzo ospite, producendo colori nitidi e brillanti anche in pellicole sottili o plastiche leggermente colorate. Per le applicazioni in cui la trasparenza e l'intensità del colore sono più importanti dell'opacità, come ad esempio i componenti in plastica trasparente, gli inchiostri per imballaggi flessibili o le tinte per legno, i coloranti a base di solvente sono in genere la scelta migliore. Fattori chiave per la selezione dei coloranti a solvente Quattro fattori determinano più frequentemente se un colorante a solvente offre le prestazioni attese in una data applicazione: solubilità nel sistema veicolante, resistenza al calore durante la lavorazione, solidità alla luce in condizioni di utilizzo finale e resistenza alla migrazione una volta che il prodotto è in servizio. Solubilità I coloranti a solvente funzionano come previsto solo quando si dissolvono completamente nel veicolo già utilizzato dal formulatore. La compatibilità con la specifica miscela di solventi determina sia l'intensità del colore che la trasparenza del prodotto finito. Chetoni ed esteri. I chetoni come il MEK e l'acetone, insieme agli esteri come l'acetato di etile e l'acetato di butile, sono veicoli comuni negli inchiostri per la stampa rotocalco e flessografica. I coloranti a solvente formulati per questi sistemi si dissolvono in genere rapidamente e lasciano residui minimi, garantendo così una densità di stampa costante. Idrocarburi aromatici. Il toluene e lo xilene sono tuttora ampiamente utilizzati nei rivestimenti industriali e in alcuni sistemi di inchiostro tradizionali. La solubilità negli idrocarburi aromatici può variare maggiormente tra le diverse chimiche dei coloranti rispetto a quanto non accada nei sistemi chetonici o esterei, pertanto ogni tipo di colorante deve essere verificato rispetto allo specifico veicolo, anziché presumere la compatibilità in base alla classe di solvente. Alcoli. L'etanolo e l'isopropanolo sono presenti in una vasta gamma di rivestimenti e formulazioni a basso contenuto di VOC (composti organici volatili). La solubilità dei coloranti nei solventi tende ad essere più limitata in generale nei sistemi alcolici, il che la rende una delle prime proprietà da verificare prima di optare per una determinata gradazione. Poiché la solubilità varia in base alla specifica composizione chimica del colorante piuttosto che alla sola classe di solvente, è opportuno verificare il profilo di solubilità del colorante rispetto al solvente vettore specifico prima di finalizzare la formulazione. Resistenza al calore La temperatura di lavorazione è spesso il fattore determinante nella scelta tra due coloranti a solvente altrimenti simili. La stabilità termica dipende fortemente dalla composizione chimica del colorante e una scelta errata può causare variazioni di tonalità, formazione di gas o riduzione della trasparenza durante la lavorazione a caldo o la polimerizzazione. Coloranti all'antrachinone. Molti coloranti a base di antrachinone offrono un'eccellente stabilità termica e sono comunemente scelti per applicazioni su materie plastiche ad alta temperatura come policarbonato e ABS, sebbene il limite termico esatto vari a seconda del tipo e debba essere verificato per ogni singolo colorante. Coloranti azoici. I coloranti solventi a base di azo hanno in genere un limite termico inferiore rispetto a quelli a base di antrachinone e sono generalmente adatti a processi a bassa temperatura come quello del polistirene. Spesso rappresentano l'opzione più conveniente in termini di costi quando l'applicazione non richiede un'esposizione prolungata al calore. Proprietà Coloranti antrachinonici Coloranti azoici Soglia termica tipica Generalmente più alta, ma varia in base al grado Generalmente più bassa, ma varia in base al grado Resistenza alla luce Generalmente superiore Resistenza ai raggi UV Adeguato per uso a breve termine o in ambienti interni Resine comuni Policarbonato, ABS Polistirene Costo relativo Più alto Più basso Resistenza alla luce La resistenza alla luce misura quanto bene un colore resiste allo sbiadimento sotto l'esposizione ai raggi UV o alla luce prolungata. I coloranti all'antrachinone offrono generalmente una maggiore resistenza alla luce e sono più adatti per applicazioni all'aperto o con esposizione prolungata, mentre i coloranti azoici sono in genere adeguati per uso a breve termine o in ambienti interni. Per rivestimenti e materie plastiche destinati a un'esposizione prolungata all'esterno, la resistenza alla luce è un fattore da valutare insieme alla resistenza al calore, anziché considerarlo un aspetto secondario. Resistenza alla migrazione La migrazione diventa un problema ogni volta che una plastica colorata, una pellicola o un rivestimento rimangono a contatto diretto o indiretto con un altro materiale per un periodo prolungato. Un colorante che migra può stingere negli strati adiacenti, nel contenuto della confezione o nelle superfici circostanti, compromettendo sia l'aspetto che, in alcuni casi, la conformità alle normative. Peso molecolare e migrazione. I coloranti a solvente con peso molecolare più elevato e minore solubilità nel mezzo di contatto mostrano generalmente una migliore resistenza alla migrazione. Questo aspetto è particolarmente rilevante nelle pellicole plastiche multistrato o nelle strutture di imballaggio, dove il movimento del colorante tra gli strati può manifestarsi nel tempo come scolorimento o macchie. Condizioni di prova. Il comportamento di migrazione deve essere valutato nelle condizioni di temperatura e umidità a cui il prodotto finito sarà effettivamente esposto. I risultati misurati a temperatura ambiente non sono predittivi in ​​modo affidabile delle prestazioni in ambienti di stoccaggio o trasporto più caldi, pertanto è essenziale eseguire test in condizioni reali prima di finalizzare la classificazione. Per gli imballaggi destinati al contatto con gli alimenti, i test di migrazione vengono in genere confrontati con normative consolidate, come il regolamento UE sui materiali plastici destinati al contatto con gli alimenti. I coloranti generalmente non rientrano nell'elenco specifico delle sostanze contemplate da tale regolamento, ma sono comunque soggetti ai suoi requisiti generali di sicurezza; pertanto, questo rimane un utile punto di riferimento per la definizione dei limiti di migrazione interna. Selezione del colorante a solvente in base all'applicazione Una volta definiti i requisiti di solubilità, resistenza al calore, alla luce e alla migrazione, il colorante a solvente più adatto dipende anche dalla specifica applicazione in cui verrà utilizzato. Materie plastiche Nella lavorazione delle materie plastiche, le resine più comuni includono polistirene, ABS, acrilici, policarbonato e PET. Le tinture a solvente offrono una colorazione trasparente e uniforme che i pigmenti non sempre riescono a eguagliare, soprattutto nelle parti trasparenti o leggermente colorate. Inchiostri da stampa per flessografia, rotocalco,

Scopri di più »
Campioni di nylon gialli, rossi e blu che rappresentano un set di coloranti acidi tricromatici compatibili.

Selezione tricromatica di coloranti acidi per ottenere tonalità di nylon uniformi

Indice Comprensione della velocità di tintura Fattori che influenzano la velocità di tintura Abbinamento delle velocità di tintura in una combinazione Il ruolo del pH nell'assorbimento del colorante Intervalli di pH per classe di colorante Controllo del pH durante la tintura Principi di selezione tricromatica Scelta di giallo, rosso e blu compatibili Tipiche combinazioni di coloranti acidi tricromatici per nylon Combinazione tricromatica di tonalità chiara Combinazione tricromatica di tonalità scura Proprietà di migrazione e accumulo Evitare lo spostamento di tonalità Linee guida pratiche per le ricette Lista di controllo per le prove di laboratorio Domande frequenti Cosa causa una tintura non uniforme con coloranti acidi sul nylon? In che modo il controllo del pH influisce sulla riproducibilità? Cosa rende affidabile una combinazione tricromatica? La tintura del nylon premia la precisione. I coloranti acidi aderiscono bene alle fibre di poliammide, ma la consistenza della tonalità dipende da quanto accuratamente vengono controllati la velocità di tintura, il pH e le combinazioni tricromatiche. Anche una piccola discrepanza in una qualsiasi variabile può causare una leggera deviazione dallo standard, persino quando la ricetta sembra corretta sulla carta. Questo articolo analizza i fattori pratici che garantiscono la compatibilità delle combinazioni di coloranti acidi sul nylon. Comprensione della velocità di tintura La velocità di tintura descrive la rapidità con cui il colorante si trasferisce dal bagno alla fibra. Nel caso del nylon, questa velocità dipende dalla struttura del colorante, dalla rampa di temperatura e dal numero di siti di legame del colorante disponibili sul substrato. Un colorante con una velocità di assorbimento elevata può produrre una colorazione non uniforme se si esaurisce prima che il bagno di tintura penetri completamente nel tessuto, soprattutto su tessuti a maglia fitta o filati densi. Fattori che influenzano la velocità di adesione Tre variabili hanno il maggiore effetto sulla velocità con cui un dato colorante acido si assorbe nel nylon: Dimensioni e struttura molecolare: le molecole più piccole e mobili tendono a migrare e livellarsi più facilmente, mentre le strutture più grandi o più lineari aderiscono più velocemente ma migrano meno una volta fissate. Concentrazione di elettroliti: livelli di sale più elevati nel bagno rallentano l'attacco aumentando la competizione ionica sulla superficie della fibra, il che può aiutare a livellare ma può ridurre l'esaurimento totale se non bilanciato correttamente. Velocità di riscaldamento: un aumento di temperatura troppo rapido lascia al colorante poco tempo per migrare prima del fissaggio, aumentando il rischio di striature o code sul prodotto. Abbinamento delle frequenze di tintura in una combinazione: quando si combinano i coloranti per ottenere una tonalità, ogni componente dovrebbe avere una frequenza di tintura comparabile. Se in una miscela di coloranti uno agisce sensibilmente più velocemente degli altri, domina le prime fasi della tintura e modifica la tonalità man mano che il bagno procede. Questa è una delle cause più comuni di problemi di riproducibilità nelle tintorie di nylon, soprattutto quando le ricette vengono modificate senza verificare come la nuova combinazione si comporta nel suo complesso, anziché come singoli coloranti. Il ruolo del pH nell'assorbimento del colorante: i coloranti acidi richiedono un bagno acido per legarsi efficacemente ai gruppi amminici presenti sulla fibra di nylon. Il pH non si limita a definire l'ambiente chimico; regola anche la velocità di assorbimento del colorante e il margine di correzione possibile una volta avviato il processo di tintura. Intervalli di pH per classe di colorante: le diverse classi di coloranti acidi sono formulate per funzionare entro specifici intervalli di pH. Lavorare al di fuori di tale intervallo modifica la velocità di assorbimento e può influire sulle proprietà di solidità del colore. Classe di colorante Intervallo di pH tipico Comportamento di assorbimento Coloranti acidi livellanti pH da 5 a 6 Azione più lenta, buona migrazione, più facile da correggere Coloranti acidi per macinazione pH da 4.5 a 5.5 Azione moderata, meno tollerante in caso di tintura non uniforme Coloranti acidi a complesso metallico pH da 4 a 5 Azione più rapida, maggiore solidità, è necessario un controllo di processo più rigoroso Questi intervalli sono riferimenti iniziali. Le prestazioni effettive dipendono dal tipo specifico di colorante, dal rapporto bagno e dal tipo di macchina, pertanto è necessaria una conferma di laboratorio sul substrato previsto prima di procedere alla produzione su larga scala. Controllo del pH durante la tintura: mantenere il pH costante durante tutto il ciclo è importante quanto impostare il punto di partenza corretto. Un pH che aumenta durante la tintura rallenta l'assorbimento e può rendere la tonalità pallida o non uniforme, mentre un brusco calo iniziale può far sì che il colorante agisca troppo rapidamente per una corretta migrazione. I sistemi tampone e l'aggiunta controllata di acido mantengono il bagno entro i valori previsti dall'inizio alla fine. Gli agenti livellanti e gli ausiliari tampone formulati per il controllo del pH e dell'adesione contribuiscono a stabilizzare la velocità di assorbimento su diverse strutture di tessuto e condizioni di macchina, in particolare su strutture soggette a un'adesione iniziale rapida. Principi di selezione tricromatica La tintura tricromatica utilizza un colorante giallo, uno rosso e uno blu per creare un'ampia gamma di tonalità partendo da una piccola tavolozza di lavoro. La compatibilità tra questi tre coloranti determina quanto prevedibili saranno le tonalità risultanti, sia in laboratorio che in produzione su larga scala. Scelta di colori giallo, rosso e blu compatibili: un set tricromatico funzionale dovrebbe presentare tassi di attacco simili, sensibilità al pH simile e comportamento di migrazione comparabile. Componenti non corrispondenti possono causare variazioni di tonalità tra i campioni di laboratorio e i lotti di produzione, anche quando la concentrazione totale del colorante è corretta. I coloranti acidi Skyacido, formulati specificamente per la tintura di poliammidi, offrono un'ampia gamma di tonalità con una forte combinabilità tra le sfumature, che consente di abbinare i componenti gialli, rossi e blu come un set coordinato, anziché selezionare ciascun colore singolarmente in base alla sola tonalità. La tabella seguente illustra cosa controllare per ciascun colore primario durante la creazione di un set tricromatico: Componente Tasso di assorbimento Controllo della sensibilità al pH Comportamento di migrazione Giallo Confronta la curva di esaurimento con il rosso e il blu Nota il punto di spostamento in cui l'assorbimento accelera Conferma la ridistribuzione alla temperatura di mantenimento Rosso Confronta la curva di esaurimento con il giallo e il blu Nota il punto di spostamento in cui l'assorbimento accelera Conferma la ridistribuzione alla temperatura di mantenimento Blu Confronta la curva di esaurimento con il giallo e il rosso Nota il punto di spostamento in cui l'assorbimento accelera Conferma la ridistribuzione alla temperatura di mantenimento Eseguire questo confronto durante lo sviluppo in laboratorio, piuttosto che dopo che un lotto di massa mostra una deriva della tonalità, individua le discrepanze quando sono ancora economiche da correggere. Combinazioni tipiche di coloranti acidi tricromatici per il nylon. Nella tintura pratica del nylon, le combinazioni tricromatiche vengono solitamente selezionate in base all'intensità della tonalità, al grado di accumulo richiesto e alla compatibilità tra i coloranti. Per le tonalità chiare e quelle scure potrebbero essere necessarie combinazioni diverse al fine di mantenere un equilibrio tra esaurimento, migrazione e riproducibilità del colore. Combinazione tricromatica per tonalità chiare: per le tonalità chiare e medie, si prediligono coloranti con buone prestazioni di migrazione e comportamento di adesione moderato, al fine di ottenere un'eccellente capacità di livellamento e correzione della tonalità. Una tipica combinazione di tonalità chiare può includere: Posizione tricromatica Esempio Tintura acida Giallo Giallo Skyacido 199 Rosso Rosso Skyacido 337 Blu Blu Skyacido 324 Questa combinazione offre una buona compatibilità ed è

Scopri di più »
2. Il lavaggio a bassa temperatura con sapone lascia un liquido di lavaggio più limpido e meno macchie sulle strisce di cotone bianco adiacenti.

Guida all'uso di detersivi reattivi per tessuti colorati: maggiore resistenza al lavaggio, meno macchie sul retro.

Indice Che cos'è la saponificazione dei coloranti reattivi? Il ruolo nella fase di lavaggio Perché è necessario rimuovere i coloranti non fissati e idrolizzati Come la saponificazione influisce sulla solidità del lavaggio Rimozione dei coloranti idrolizzati dalla superficie della fibra Collegamento tra saponificazione e valori di solidità del colore Cosa causa le macchie sul retro? Fonti comuni di macchie sul retro di tessuti e miscele più a rischio Parametri chiave del processo per un'efficace saponatura Temperatura e tempo Rapporto bagno Durezza dell'acqua e agenti sequestranti Scelta dei giusti agenti saponificanti Agenti saponificanti anionici e non ionici Abbinamento degli agenti alla fibra e alla profondità di colore Opzione agente saponificante a bassa temperatura: Sylic D2705 Vantaggi principali Applicazione consigliata Confronto delle prestazioni Metodi del processo di saponatura Sequenza di lavaggio a freddo e a caldo Saponatura in un bagno o in più fasi Ruolo degli agenti fissanti dopo la saponatura Migliori pratiche per risultati di solidità del lavaggio costanti Domande frequenti Quanto tempo dovrebbe durare la saponatura dei coloranti reattivi? È possibile rimediare alle macchie sul retro dopo che si sono formate? L'acqua dura influisce sulla resa del sapone? È sempre necessario utilizzare un fissante separato dopo il lavaggio con sapone? Il lavaggio con sapone reattivo viene spesso considerato una fase rapida alla fine del ciclo di tintura, ma ha un effetto diretto sulla solidità al lavaggio e sul risultato della ricolorazione. Selezionare correttamente temperatura, tempo e agente di lavaggio previene costosi scarti e ordini ripetuti che incidono sui margini di profitto. Qual è il ruolo della saponatura dei coloranti reattivi nella fase di lavaggio? La saponatura avviene dopo il fissaggio, una volta che il colorante reattivo si è legato alla fibra in condizioni alcaline. Il tessuto viene lavato a temperatura di ebollizione o prossima all'ebollizione con un detergente o un agente saponificante specifico per rimuovere tutto ciò che non ha mai formato un legame permanente con la fibra. Saltare o abbreviare questo passaggio comporta un lavaggio incompleto e il tessuto presenta un rischio nascosto di solidità del colore che si manifesterà solo in seguito, tramite test specifici, o, peggio, dopo che il prodotto avrà raggiunto il cliente. Perché è necessario rimuovere il colorante non fissato e idrolizzato? Una parte del colorante reattivo si idrolizza sempre nel bagno di tintura anziché reagire con la fibra. Il colorante idrolizzato si deposita in modo lasco sulla superficie del tessuto, trattenuto solo da una debole attrazione fisica anziché da un legame covalente. Se non viene applicata, la macchia si stacca durante la manipolazione, stinge durante il lavaggio e si trasferisce sui tessuti più chiari durante lo stesso lavaggio. La fase di insaponatura è specificamente pensata per rimuovere questo residuo prima che diventi un problema di solidità del colore. Come la saponificazione influisce sulla solidità del lavaggio La qualità della saponificazione determina gran parte di ciò che emerge successivamente nei test di solidità del lavaggio. Un lotto che sembra corretto sulla cartella colori potrebbe comunque non risultare resistente al lavaggio o allo sfregamento se questa fase viene eseguita in fretta. Rimozione del colorante idrolizzato dalla superficie delle fibre Un lavaggio efficace con sapone mantiene il colorante disciolto in sospensione nella soluzione di lavaggio, impedendogli di ridepositarsi sul tessuto. Il grado di completezza di questo processo dipende dall'agitazione, dal rapporto tra i liquidi e dal potere disperdente del detergente o dell'agente saponificante utilizzato. Collegamento tra insaponamento e valutazioni di solidità del colore Le valutazioni di solidità al lavaggio e allo sfregamento, generalmente effettuate utilizzando i metodi di prova di solidità del colore AATCC, riflettono in gran parte la quantità di colorante non fissato che rimane dopo il lavaggio. Un tessuto può superare un controllo iniziale della tonalità in laboratorio, ma non superare comunque il test di solidità del colore sul lotto di produzione se il lavaggio con sapone è stato effettuato per troppo poco tempo o a una temperatura troppo bassa. Quali sono le cause delle macchie sul retro dei capelli? Cause comuni di macchie sul retro Il fenomeno delle macchie sul retro si verifica quando il colorante, lavato via dal tessuto tinto, si rideposita su aree non tinte o più chiare nello stesso bagno di tintura. Le cause più comuni includono: Bagni di lavaggio sovraccarichi con una quantità di colorante idrolizzato superiore alla capacità del bagno Risciacquo insufficiente tra le fasi di lavaggio e finitura Agenti saponificanti con scarso potere disperdente, che consentono alle particelle di colorante libero di ridepositarsi sul tessuto Circolazione irregolare del bagno, che crea zone localizzate ad alta concentrazione di colorante Tessuti e miscele più a rischio Le tonalità scure e intense generano il carico più elevato di colorante idrolizzato e sono la causa più frequente di problemi di macchie sul retro. I tessuti misti, e qualsiasi carico che mescoli componenti tinti e non tinti, sono particolarmente vulnerabili, poiché il colorante ridepositato è molto più visibile sulla parte più chiara del tessuto. Parametri chiave del processo per una saponificazione efficace La maggior parte delle cause di scarsa solidità del colore e di macchie sul retro sono riconducibili al grado di controllo di questi tre parametri. Temperatura e tempo: in genere, il lavaggio con sapone avviene a una temperatura prossima al punto di ebollizione per un periodo che va dai cinque ai quindici minuti, anche se la combinazione ideale dipende dall'intensità della tonalità e dalla struttura del tessuto. Utilizzare un bagno di acqua troppo fredda rallenta la rimozione del colorante, e ridurre i tempi di incubazione lascia residui di colorante idrolizzato anche alla temperatura corretta. Intensità della tonalità Temperatura di insaponatura Tempo tipico Da chiara a media Da 90 a 95 °C Da 5 a 8 minuti Scuro e intenso Vicino all'ebollizione (da 98 a 100 °C) Da 10 a 15 minuti Turchese e tonalità problematiche Vicino all'ebollizione, lavaggi multipli 15 minuti o più per lavaggio Questo intervallo di temperature prossime all'ebollizione si applica ai detergenti convenzionali. Gli agenti saponificanti a bassa temperatura sono formulati per funzionare efficacemente a temperature comprese tra 60 e 80 °C, riducendo il consumo energetico senza compromettere le prestazioni di solidità del colore (vedere la sezione Sylic D2705 di seguito).  Rapporto liquido: un rapporto liquido più stretto concentra il colorante idrolizzato in un volume d'acqua minore, aumentando il rischio di rideposizione prima che possa essere risciacquato. Gli impianti che utilizzano macchine a getto o a troppopieno con rapporti liquido/liquido inferiori dovrebbero compensare con agenti disperdenti più forti o con un ciclo di risciacquo aggiuntivo. Durezza dell'acqua e agenti sequestranti: il calcio, il magnesio e il ferro presenti nell'acqua di rete interferiscono con le prestazioni degli agenti saponificanti e possono lasciare una finitura opaca o non uniforme. Un agente sequestrante, come Sylic P1501B, un disperdente chelante anionico con un pH compreso tra 2.5 e 4.0 in soluzione all'1%, lega questi ioni prima che inizi il processo di saponificazione e permette all'agente saponificante di agire come previsto. Scelta dei detergenti più adatti: detergenti anionici e non ionici. I detergenti anionici sono ampiamente utilizzati per la loro forte azione disperdente, mentre quelli non ionici offrono prestazioni migliori in presenza di acqua dura e a basse temperature. Entrambi i tipi sono disponibili all'interno di una gamma di ausiliari per la tintura formulati per garantire stabilità nei bagni alcalini e basse prestazioni di schiuma nelle macchine a getto. Abbinamento degli agenti alla fibra e alla profondità di colore Il cotone e le altre fibre cellulosiche generalmente rispondono bene agli agenti saponificanti anionici. Le miscele contenenti fibre sintetiche potrebbero richiedere un'opzione non ionica, per evitare di macchiare il componente sintetico più sensibile. Le tonalità più scure in genere si chiamano

Scopri di più »

Contattaci per ausiliari tessili e coloranti

Contatta Skychem Group per ulteriori soluzioni chimiche. Se hai domande o hai bisogno di maggiori informazioni, contattaci.
Risponderemo entro 24 ore

Richiedi un preventivo per il progetto

Comunicaci i requisiti del tuo progetto, il paese e l'applicazione prevista.

sabbioso

Grazie alla mia esperienza pluriennale nel settore dei coloranti chimici e degli ausiliari tessili, mi impegno a condividere le mie conoscenze sulle ultime tecnologie, sulle innovazioni sostenibili e sulle tendenze del mercato.

Articoli recenti

Confronto della capacità di assorbimento dell'acqua della spugna di cotone.

Problemi con gli ammorbidenti al silicone: cause e soluzioni per ingiallimento, macchie e perdita di idrofilia

Indice Problemi di ingiallimento Cause comuni Effetti del calore e della polimerizzazione Consigli per la prevenzione Correzione delle macchie di ingiallimento del tessuto e dei depositi irregolari Cause delle macchie Stabilità dell'emulsione Tecniche di prevenzione Passaggi per la risoluzione dei problemi Cambiamento di tonalità dopo l'ammorbidimento Perché si verifica il cambiamento di tonalità Compatibilità dei coloranti Riduzione al minimo della variazione di tonalità Perdita di idrofilia Perché l'assorbenza diminuisce Bilanciamento tra morbidezza e assorbenza Opzioni di ammorbidente idrofilo Migliori pratiche per l'applicazione Dosaggio e diluizione corretti Parametri di imbottitura e asciugatura Test di controllo qualità Conclusione Domande frequenti Cosa causa l'ingiallimento del tessuto da parte dell'ammorbidente siliconico? Come posso prevenire la comparsa di macchie dopo un trattamento ammorbidente? Perché il colore del tessuto cambia dopo l'ammorbidimento? Come posso ripristinare l'idrofilia dopo l'utilizzo di un addolcitore? Gli ammorbidenti al silicone sono tra i prodotti chimici di finitura più utilizzati nell'industria tessile, apprezzati per la morbidezza al tatto, la drappeggiabilità e la durata che conferiscono ai tessuti. Ma possono anche essere fonte di veri e propri grattacapi in fase di produzione. L'ingiallimento dei capi bianchi, le macchie oleose dopo l'imbottitura, gli improvvisi cambiamenti di tonalità e l'improvvisa perdita di capacità di assorbimento dell'acqua sono tra i problemi più comuni segnalati da addetti alla finitura, tintori e team di controllo qualità in tutto il mondo. Quasi tutti questi problemi sono riconducibili a un numero ristretto di cause principali: la composizione chimica del silicone non adatta al substrato, la scarsa stabilità dell'emulsione, condizioni del bagno non corrette o parametri di polimerizzazione spinti oltre i limiti della composizione chimica. Una volta compreso il comportamento di base delle fibre e dei polimeri, la maggior parte di questi problemi può essere prevenuta con una scelta migliore del prodotto, una piccola modifica del processo o un controllo di qualità più rigoroso nella fase di imbottitura. Questo articolo analizza ciascun problema singolarmente, illustrandone le cause e le modalità di prevenzione o risoluzione. Problemi di ingiallimento L'ingiallimento è uno dei problemi più frequentemente segnalati con gli ammorbidenti al silicone, soprattutto sui tessuti bianchi e pastello, dove anche un leggero cambiamento di colore è immediatamente visibile. Cause comuni La maggior parte dell'ingiallimento è riconducibile al contenuto di ammine nel polimero siliconico. I siliconi modificati con gruppi amminici offrono un'eccellente morbidezza perché i gruppi amminici si ancorano saldamente alla superficie della fibra, ma questi stessi gruppi sono chimicamente reattivi e soggetti a ossidazione. Alcune condizioni aggravano il problema: contaminazione da ferro o altri metalli di transizione nell'acqua del bagno; cloro residuo derivante dallo sbiancamento; materie prime di bassa qualità o non uniformi nell'ammorbidente stesso; effetti del calore e della polimerizzazione. L'ingiallimento spesso diventa visibile solo dopo che il tessuto è passato attraverso il telaio di finissaggio. L'ossidazione termica dei gruppi amminici liberi durante la polimerizzazione genera cromofori, i composti responsabili della colorazione gialla, e questo effetto diventa più pronunciato poiché l'ingiallimento può diventare più evidente quando le temperature di polimerizzazione superano l'intervallo raccomandato per lo specifico ammorbidente siliconico e il tessuto. Un secondo meccanismo, meno evidente, è lo sbiadimento dei gas, talvolta chiamato ingiallimento da NOx, in cui gli ossidi di azoto atmosferici reagiscono con i gruppi amminici durante lo stoccaggio o il trasporto. Questo fenomeno può verificarsi anche in assenza di calore, ed è per questo che a volte il tessuto ingiallisce settimane dopo aver lasciato la linea di finitura, molto tempo dopo che la fabbrica è passata all'ordine successivo. Consigli per la prevenzione Alcuni accorgimenti possono contribuire notevolmente a mantenere i tessuti brillanti: Scegliere un ammorbidente con un valore amminico inferiore per i tessuti chiari e bianchi Mantenere la temperatura di polimerizzazione e il tempo di posa entro i limiti raccomandati dal fornitore Utilizzare acqua demineralizzata per ridurre la contaminazione da ioni metallici Aggiungere un antiossidante o passare a un silicone a blocchi anziché a un silicone amminico puro per i tessuti che verranno conservati o spediti su lunghe distanze Riparare i tessuti ingialliti Una volta che si è verificato l'ingiallimento, le opzioni sono limitate. I casi lievi possono talvolta migliorare con un trattamento a base di perossido o candeggina riducente, sebbene ciò comporti un certo rischio per la resistenza del tessuto e debba sempre essere testato prima su un campione. Nella maggior parte dei casi, la soluzione più affidabile è la prevenzione sul lotto successivo piuttosto che la correzione a posteriori; ecco perché la selezione del prodotto e il controllo del processo sono così importanti fin dall'inizio. Causa Soluzione consigliata Silicone ad alto valore amminico Passare a un ammorbidente per silicone a basso valore amminico o a blocco Temperatura di polimerizzazione eccessiva Ridurre la temperatura dello stenter e il tempo di permanenza secondo le indicazioni del fornitore Contaminazione da ioni metallici Utilizzare acqua di processo demineralizzata o addolcita Decolorazione del gas dovuta allo stoccaggio Migliorare la ventilazione, ridurre i tempi di stoccaggio, aggiungere protezione antiossidante Per i tessuti in cui la resistenza all'ingiallimento è una priorità, l'olio di silicone morbido e liscio Sylic F3575 è un olio di silicone autoemulsionante ad alta concentrazione con un contenuto di solidi dal 64 al 66%, formulato per un basso ingiallimento insieme ad un'elevata stabilità e compatibilità del bagno. È adatto a tessuti di cotone, poliestere e misti che devono mantenere la brillantezza durante il processo di polimerizzazione, generalmente applicato in dosi da 5 a 20 g/L in imbottitura o dall'1 al 5% owf. nella tintura ad esaurimento. Macchie e depositi irregolari Le macchie oleose o le zone irregolari che compaiono dopo l'applicazione dell'ammorbidente sono fastidiose perché spesso si manifestano solo dopo che il tessuto si è asciugato, il che significa che il problema viene scoperto in una fase avanzata del processo. Cause delle macchie Le macchie derivano solitamente da una scarsa stabilità dell'emulsione. Quando le particelle di silicone nel bagno sono troppo grandi, o l'emulsione si rompe a causa di sollecitazioni meccaniche, agitazione o sbalzi di temperatura, la fase oleosa si separa e si deposita in modo non uniforme sulla superficie del tessuto anziché distribuirsi omogeneamente tra le fibre. Stabilità dell'emulsione Diverse condizioni del bagno influenzano la stabilità di un'emulsione durante un ciclo di impregnazione: pH, che in genere dovrebbe essere leggermente acido per le emulsioni di silicone cationico Durezza dell'acqua e contenuto di elettroliti, entrambi in grado di destabilizzare l'emulsione a livelli più elevati Sequenza di miscelazione, poiché l'aggiunta di prodotti chimici al bagno nell'ordine sbagliato può causare una coalescenza prematura prima ancora che il tessuto entri nell'impregnatore Tecniche di prevenzione La prediluizione dell'ammorbidente prima che entri nel bagno, anziché aggiungere direttamente il concentrato, dà all'emulsione il tempo di disperdersi uniformemente ed è la singola protezione più efficace contro le macchie. Inoltre, mantenere una temperatura costante del bagno e controllare la durezza dell'acqua riducono il rischio, e filtrare periodicamente il bagno durante le lunghe sessioni di tintura aiuta a individuare i primi segni di degradazione dell'emulsione prima che si manifestino sul tessuto. Gli oli siliconici autoemulsionanti, che contengono gruppi emulsionanti incorporati nella struttura polimerica, si disperdono in modo più uniforme con una semplice agitazione e rappresentano un'ottima soluzione quando la formazione di macchie è un problema ricorrente. Passaggi per la risoluzione dei problemi Se compaiono delle macchie, iniziare controllando la vasca da bagno per individuare eventuali macchie visibili

Scopri di più »
Applicazioni dei coloranti a solvente in materie plastiche, inchiostri e rivestimenti.

Come scegliere il colorante a solvente giusto per materie plastiche, inchiostri e rivestimenti?

Indice dei contenuti Cosa sono i coloranti a solvente? Perché utilizzare coloranti a solvente anziché pigmenti? Fattori chiave per la selezione dei coloranti a solvente Solubilità Resistenza al calore Solidità alla luce Resistenza alla migrazione Selezione dei coloranti a solvente in base all'applicazione Materie plastiche Inchiostri da stampa Rivestimenti Gradi di colorante a solvente consigliati Domande frequenti È possibile combinare coloranti a solvente e pigmenti nella stessa formulazione? Quali solventi sono adatti agli inchiostri per rotocalco e flessografia? Come viene testata la stabilità termica? Quali sono le cause della migrazione del colorante negli imballaggi? Questa guida confronta i coloranti a solvente per materie plastiche, inchiostri da stampa e rivestimenti in base a solubilità, resistenza al calore, solidità alla luce e comportamento di migrazione, in modo che i formulisti possano abbinare il grado corretto a uno specifico sistema di solventi, temperatura di lavorazione e applicazione finale. Che cosa sono i coloranti a solvente? I coloranti a solvente sono coloranti che si dissolvono completamente nel mezzo ospite a livello molecolare, conferendo a materie plastiche, inchiostri da stampa e rivestimenti la loro caratteristica trasparenza, brillantezza e tonalità uniforme. La scelta di un colorante a solvente per materie plastiche, inchiostri da stampa o rivestimenti si riduce a tre domande pratiche: si dissolve completamente nel sistema di supporto? Resiste alla temperatura di lavorazione richiesta? Rimane inalterato una volta che il prodotto è stato spedito? Perché utilizzare coloranti a solvente anziché pigmenti? I pigmenti formano sospensioni di particelle che disperdono la luce, il che può causare opacità e intensità di colore non uniforme nelle parti trasparenti. I coloranti a solvente si dissolvono completamente nel mezzo ospite, producendo colori nitidi e brillanti anche in pellicole sottili o plastiche leggermente colorate. Per le applicazioni in cui la trasparenza e l'intensità del colore sono più importanti dell'opacità, come ad esempio i componenti in plastica trasparente, gli inchiostri per imballaggi flessibili o le tinte per legno, i coloranti a base di solvente sono in genere la scelta migliore. Fattori chiave per la selezione dei coloranti a solvente Quattro fattori determinano più frequentemente se un colorante a solvente offre le prestazioni attese in una data applicazione: solubilità nel sistema veicolante, resistenza al calore durante la lavorazione, solidità alla luce in condizioni di utilizzo finale e resistenza alla migrazione una volta che il prodotto è in servizio. Solubilità I coloranti a solvente funzionano come previsto solo quando si dissolvono completamente nel veicolo già utilizzato dal formulatore. La compatibilità con la specifica miscela di solventi determina sia l'intensità del colore che la trasparenza del prodotto finito. Chetoni ed esteri. I chetoni come il MEK e l'acetone, insieme agli esteri come l'acetato di etile e l'acetato di butile, sono veicoli comuni negli inchiostri per la stampa rotocalco e flessografica. I coloranti a solvente formulati per questi sistemi si dissolvono in genere rapidamente e lasciano residui minimi, garantendo così una densità di stampa costante. Idrocarburi aromatici. Il toluene e lo xilene sono tuttora ampiamente utilizzati nei rivestimenti industriali e in alcuni sistemi di inchiostro tradizionali. La solubilità negli idrocarburi aromatici può variare maggiormente tra le diverse chimiche dei coloranti rispetto a quanto non accada nei sistemi chetonici o esterei, pertanto ogni tipo di colorante deve essere verificato rispetto allo specifico veicolo, anziché presumere la compatibilità in base alla classe di solvente. Alcoli. L'etanolo e l'isopropanolo sono presenti in una vasta gamma di rivestimenti e formulazioni a basso contenuto di VOC (composti organici volatili). La solubilità dei coloranti nei solventi tende ad essere più limitata in generale nei sistemi alcolici, il che la rende una delle prime proprietà da verificare prima di optare per una determinata gradazione. Poiché la solubilità varia in base alla specifica composizione chimica del colorante piuttosto che alla sola classe di solvente, è opportuno verificare il profilo di solubilità del colorante rispetto al solvente vettore specifico prima di finalizzare la formulazione. Resistenza al calore La temperatura di lavorazione è spesso il fattore determinante nella scelta tra due coloranti a solvente altrimenti simili. La stabilità termica dipende fortemente dalla composizione chimica del colorante e una scelta errata può causare variazioni di tonalità, formazione di gas o riduzione della trasparenza durante la lavorazione a caldo o la polimerizzazione. Coloranti all'antrachinone. Molti coloranti a base di antrachinone offrono un'eccellente stabilità termica e sono comunemente scelti per applicazioni su materie plastiche ad alta temperatura come policarbonato e ABS, sebbene il limite termico esatto vari a seconda del tipo e debba essere verificato per ogni singolo colorante. Coloranti azoici. I coloranti solventi a base di azo hanno in genere un limite termico inferiore rispetto a quelli a base di antrachinone e sono generalmente adatti a processi a bassa temperatura come quello del polistirene. Spesso rappresentano l'opzione più conveniente in termini di costi quando l'applicazione non richiede un'esposizione prolungata al calore. Proprietà Coloranti antrachinonici Coloranti azoici Soglia termica tipica Generalmente più alta, ma varia in base al grado Generalmente più bassa, ma varia in base al grado Resistenza alla luce Generalmente superiore Resistenza ai raggi UV Adeguato per uso a breve termine o in ambienti interni Resine comuni Policarbonato, ABS Polistirene Costo relativo Più alto Più basso Resistenza alla luce La resistenza alla luce misura quanto bene un colore resiste allo sbiadimento sotto l'esposizione ai raggi UV o alla luce prolungata. I coloranti all'antrachinone offrono generalmente una maggiore resistenza alla luce e sono più adatti per applicazioni all'aperto o con esposizione prolungata, mentre i coloranti azoici sono in genere adeguati per uso a breve termine o in ambienti interni. Per rivestimenti e materie plastiche destinati a un'esposizione prolungata all'esterno, la resistenza alla luce è un fattore da valutare insieme alla resistenza al calore, anziché considerarlo un aspetto secondario. Resistenza alla migrazione La migrazione diventa un problema ogni volta che una plastica colorata, una pellicola o un rivestimento rimangono a contatto diretto o indiretto con un altro materiale per un periodo prolungato. Un colorante che migra può stingere negli strati adiacenti, nel contenuto della confezione o nelle superfici circostanti, compromettendo sia l'aspetto che, in alcuni casi, la conformità alle normative. Peso molecolare e migrazione. I coloranti a solvente con peso molecolare più elevato e minore solubilità nel mezzo di contatto mostrano generalmente una migliore resistenza alla migrazione. Questo aspetto è particolarmente rilevante nelle pellicole plastiche multistrato o nelle strutture di imballaggio, dove il movimento del colorante tra gli strati può manifestarsi nel tempo come scolorimento o macchie. Condizioni di prova. Il comportamento di migrazione deve essere valutato nelle condizioni di temperatura e umidità a cui il prodotto finito sarà effettivamente esposto. I risultati misurati a temperatura ambiente non sono predittivi in ​​modo affidabile delle prestazioni in ambienti di stoccaggio o trasporto più caldi, pertanto è essenziale eseguire test in condizioni reali prima di finalizzare la classificazione. Per gli imballaggi destinati al contatto con gli alimenti, i test di migrazione vengono in genere confrontati con normative consolidate, come il regolamento UE sui materiali plastici destinati al contatto con gli alimenti. I coloranti generalmente non rientrano nell'elenco specifico delle sostanze contemplate da tale regolamento, ma sono comunque soggetti ai suoi requisiti generali di sicurezza; pertanto, questo rimane un utile punto di riferimento per la definizione dei limiti di migrazione interna. Selezione del colorante a solvente in base all'applicazione Una volta definiti i requisiti di solubilità, resistenza al calore, alla luce e alla migrazione, il colorante a solvente più adatto dipende anche dalla specifica applicazione in cui verrà utilizzato. Materie plastiche Nella lavorazione delle materie plastiche, le resine più comuni includono polistirene, ABS, acrilici, policarbonato e PET. Le tinture a solvente offrono una colorazione trasparente e uniforme che i pigmenti non sempre riescono a eguagliare, soprattutto nelle parti trasparenti o leggermente colorate. Inchiostri da stampa per flessografia, rotocalco,

Scopri di più »
Campioni di nylon gialli, rossi e blu che rappresentano un set di coloranti acidi tricromatici compatibili.

Selezione tricromatica di coloranti acidi per ottenere tonalità di nylon uniformi

Indice Comprensione della velocità di tintura Fattori che influenzano la velocità di tintura Abbinamento delle velocità di tintura in una combinazione Il ruolo del pH nell'assorbimento del colorante Intervalli di pH per classe di colorante Controllo del pH durante la tintura Principi di selezione tricromatica Scelta di giallo, rosso e blu compatibili Tipiche combinazioni di coloranti acidi tricromatici per nylon Combinazione tricromatica di tonalità chiara Combinazione tricromatica di tonalità scura Proprietà di migrazione e accumulo Evitare lo spostamento di tonalità Linee guida pratiche per le ricette Lista di controllo per le prove di laboratorio Domande frequenti Cosa causa una tintura non uniforme con coloranti acidi sul nylon? In che modo il controllo del pH influisce sulla riproducibilità? Cosa rende affidabile una combinazione tricromatica? La tintura del nylon premia la precisione. I coloranti acidi aderiscono bene alle fibre di poliammide, ma la consistenza della tonalità dipende da quanto accuratamente vengono controllati la velocità di tintura, il pH e le combinazioni tricromatiche. Anche una piccola discrepanza in una qualsiasi variabile può causare una leggera deviazione dallo standard, persino quando la ricetta sembra corretta sulla carta. Questo articolo analizza i fattori pratici che garantiscono la compatibilità delle combinazioni di coloranti acidi sul nylon. Comprensione della velocità di tintura La velocità di tintura descrive la rapidità con cui il colorante si trasferisce dal bagno alla fibra. Nel caso del nylon, questa velocità dipende dalla struttura del colorante, dalla rampa di temperatura e dal numero di siti di legame del colorante disponibili sul substrato. Un colorante con una velocità di assorbimento elevata può produrre una colorazione non uniforme se si esaurisce prima che il bagno di tintura penetri completamente nel tessuto, soprattutto su tessuti a maglia fitta o filati densi. Fattori che influenzano la velocità di adesione Tre variabili hanno il maggiore effetto sulla velocità con cui un dato colorante acido si assorbe nel nylon: Dimensioni e struttura molecolare: le molecole più piccole e mobili tendono a migrare e livellarsi più facilmente, mentre le strutture più grandi o più lineari aderiscono più velocemente ma migrano meno una volta fissate. Concentrazione di elettroliti: livelli di sale più elevati nel bagno rallentano l'attacco aumentando la competizione ionica sulla superficie della fibra, il che può aiutare a livellare ma può ridurre l'esaurimento totale se non bilanciato correttamente. Velocità di riscaldamento: un aumento di temperatura troppo rapido lascia al colorante poco tempo per migrare prima del fissaggio, aumentando il rischio di striature o code sul prodotto. Abbinamento delle frequenze di tintura in una combinazione: quando si combinano i coloranti per ottenere una tonalità, ogni componente dovrebbe avere una frequenza di tintura comparabile. Se in una miscela di coloranti uno agisce sensibilmente più velocemente degli altri, domina le prime fasi della tintura e modifica la tonalità man mano che il bagno procede. Questa è una delle cause più comuni di problemi di riproducibilità nelle tintorie di nylon, soprattutto quando le ricette vengono modificate senza verificare come la nuova combinazione si comporta nel suo complesso, anziché come singoli coloranti. Il ruolo del pH nell'assorbimento del colorante: i coloranti acidi richiedono un bagno acido per legarsi efficacemente ai gruppi amminici presenti sulla fibra di nylon. Il pH non si limita a definire l'ambiente chimico; regola anche la velocità di assorbimento del colorante e il margine di correzione possibile una volta avviato il processo di tintura. Intervalli di pH per classe di colorante: le diverse classi di coloranti acidi sono formulate per funzionare entro specifici intervalli di pH. Lavorare al di fuori di tale intervallo modifica la velocità di assorbimento e può influire sulle proprietà di solidità del colore. Classe di colorante Intervallo di pH tipico Comportamento di assorbimento Coloranti acidi livellanti pH da 5 a 6 Azione più lenta, buona migrazione, più facile da correggere Coloranti acidi per macinazione pH da 4.5 a 5.5 Azione moderata, meno tollerante in caso di tintura non uniforme Coloranti acidi a complesso metallico pH da 4 a 5 Azione più rapida, maggiore solidità, è necessario un controllo di processo più rigoroso Questi intervalli sono riferimenti iniziali. Le prestazioni effettive dipendono dal tipo specifico di colorante, dal rapporto bagno e dal tipo di macchina, pertanto è necessaria una conferma di laboratorio sul substrato previsto prima di procedere alla produzione su larga scala. Controllo del pH durante la tintura: mantenere il pH costante durante tutto il ciclo è importante quanto impostare il punto di partenza corretto. Un pH che aumenta durante la tintura rallenta l'assorbimento e può rendere la tonalità pallida o non uniforme, mentre un brusco calo iniziale può far sì che il colorante agisca troppo rapidamente per una corretta migrazione. I sistemi tampone e l'aggiunta controllata di acido mantengono il bagno entro i valori previsti dall'inizio alla fine. Gli agenti livellanti e gli ausiliari tampone formulati per il controllo del pH e dell'adesione contribuiscono a stabilizzare la velocità di assorbimento su diverse strutture di tessuto e condizioni di macchina, in particolare su strutture soggette a un'adesione iniziale rapida. Principi di selezione tricromatica La tintura tricromatica utilizza un colorante giallo, uno rosso e uno blu per creare un'ampia gamma di tonalità partendo da una piccola tavolozza di lavoro. La compatibilità tra questi tre coloranti determina quanto prevedibili saranno le tonalità risultanti, sia in laboratorio che in produzione su larga scala. Scelta di colori giallo, rosso e blu compatibili: un set tricromatico funzionale dovrebbe presentare tassi di attacco simili, sensibilità al pH simile e comportamento di migrazione comparabile. Componenti non corrispondenti possono causare variazioni di tonalità tra i campioni di laboratorio e i lotti di produzione, anche quando la concentrazione totale del colorante è corretta. I coloranti acidi Skyacido, formulati specificamente per la tintura di poliammidi, offrono un'ampia gamma di tonalità con una forte combinabilità tra le sfumature, che consente di abbinare i componenti gialli, rossi e blu come un set coordinato, anziché selezionare ciascun colore singolarmente in base alla sola tonalità. La tabella seguente illustra cosa controllare per ciascun colore primario durante la creazione di un set tricromatico: Componente Tasso di assorbimento Controllo della sensibilità al pH Comportamento di migrazione Giallo Confronta la curva di esaurimento con il rosso e il blu Nota il punto di spostamento in cui l'assorbimento accelera Conferma la ridistribuzione alla temperatura di mantenimento Rosso Confronta la curva di esaurimento con il giallo e il blu Nota il punto di spostamento in cui l'assorbimento accelera Conferma la ridistribuzione alla temperatura di mantenimento Blu Confronta la curva di esaurimento con il giallo e il rosso Nota il punto di spostamento in cui l'assorbimento accelera Conferma la ridistribuzione alla temperatura di mantenimento Eseguire questo confronto durante lo sviluppo in laboratorio, piuttosto che dopo che un lotto di massa mostra una deriva della tonalità, individua le discrepanze quando sono ancora economiche da correggere. Combinazioni tipiche di coloranti acidi tricromatici per il nylon. Nella tintura pratica del nylon, le combinazioni tricromatiche vengono solitamente selezionate in base all'intensità della tonalità, al grado di accumulo richiesto e alla compatibilità tra i coloranti. Per le tonalità chiare e quelle scure potrebbero essere necessarie combinazioni diverse al fine di mantenere un equilibrio tra esaurimento, migrazione e riproducibilità del colore. Combinazione tricromatica per tonalità chiare: per le tonalità chiare e medie, si prediligono coloranti con buone prestazioni di migrazione e comportamento di adesione moderato, al fine di ottenere un'eccellente capacità di livellamento e correzione della tonalità. Una tipica combinazione di tonalità chiare può includere: Posizione tricromatica Esempio Tintura acida Giallo Giallo Skyacido 199 Rosso Rosso Skyacido 337 Blu Blu Skyacido 324 Questa combinazione offre una buona compatibilità ed è

Scopri di più »
2. Il lavaggio a bassa temperatura con sapone lascia un liquido di lavaggio più limpido e meno macchie sulle strisce di cotone bianco adiacenti.

Guida all'uso di detersivi reattivi per tessuti colorati: maggiore resistenza al lavaggio, meno macchie sul retro.

Indice Che cos'è la saponificazione dei coloranti reattivi? Il ruolo nella fase di lavaggio Perché è necessario rimuovere i coloranti non fissati e idrolizzati Come la saponificazione influisce sulla solidità del lavaggio Rimozione dei coloranti idrolizzati dalla superficie della fibra Collegamento tra saponificazione e valori di solidità del colore Cosa causa le macchie sul retro? Fonti comuni di macchie sul retro di tessuti e miscele più a rischio Parametri chiave del processo per un'efficace saponatura Temperatura e tempo Rapporto bagno Durezza dell'acqua e agenti sequestranti Scelta dei giusti agenti saponificanti Agenti saponificanti anionici e non ionici Abbinamento degli agenti alla fibra e alla profondità di colore Opzione agente saponificante a bassa temperatura: Sylic D2705 Vantaggi principali Applicazione consigliata Confronto delle prestazioni Metodi del processo di saponatura Sequenza di lavaggio a freddo e a caldo Saponatura in un bagno o in più fasi Ruolo degli agenti fissanti dopo la saponatura Migliori pratiche per risultati di solidità del lavaggio costanti Domande frequenti Quanto tempo dovrebbe durare la saponatura dei coloranti reattivi? È possibile rimediare alle macchie sul retro dopo che si sono formate? L'acqua dura influisce sulla resa del sapone? È sempre necessario utilizzare un fissante separato dopo il lavaggio con sapone? Il lavaggio con sapone reattivo viene spesso considerato una fase rapida alla fine del ciclo di tintura, ma ha un effetto diretto sulla solidità al lavaggio e sul risultato della ricolorazione. Selezionare correttamente temperatura, tempo e agente di lavaggio previene costosi scarti e ordini ripetuti che incidono sui margini di profitto. Qual è il ruolo della saponatura dei coloranti reattivi nella fase di lavaggio? La saponatura avviene dopo il fissaggio, una volta che il colorante reattivo si è legato alla fibra in condizioni alcaline. Il tessuto viene lavato a temperatura di ebollizione o prossima all'ebollizione con un detergente o un agente saponificante specifico per rimuovere tutto ciò che non ha mai formato un legame permanente con la fibra. Saltare o abbreviare questo passaggio comporta un lavaggio incompleto e il tessuto presenta un rischio nascosto di solidità del colore che si manifesterà solo in seguito, tramite test specifici, o, peggio, dopo che il prodotto avrà raggiunto il cliente. Perché è necessario rimuovere il colorante non fissato e idrolizzato? Una parte del colorante reattivo si idrolizza sempre nel bagno di tintura anziché reagire con la fibra. Il colorante idrolizzato si deposita in modo lasco sulla superficie del tessuto, trattenuto solo da una debole attrazione fisica anziché da un legame covalente. Se non viene applicata, la macchia si stacca durante la manipolazione, stinge durante il lavaggio e si trasferisce sui tessuti più chiari durante lo stesso lavaggio. La fase di insaponatura è specificamente pensata per rimuovere questo residuo prima che diventi un problema di solidità del colore. Come la saponificazione influisce sulla solidità del lavaggio La qualità della saponificazione determina gran parte di ciò che emerge successivamente nei test di solidità del lavaggio. Un lotto che sembra corretto sulla cartella colori potrebbe comunque non risultare resistente al lavaggio o allo sfregamento se questa fase viene eseguita in fretta. Rimozione del colorante idrolizzato dalla superficie delle fibre Un lavaggio efficace con sapone mantiene il colorante disciolto in sospensione nella soluzione di lavaggio, impedendogli di ridepositarsi sul tessuto. Il grado di completezza di questo processo dipende dall'agitazione, dal rapporto tra i liquidi e dal potere disperdente del detergente o dell'agente saponificante utilizzato. Collegamento tra insaponamento e valutazioni di solidità del colore Le valutazioni di solidità al lavaggio e allo sfregamento, generalmente effettuate utilizzando i metodi di prova di solidità del colore AATCC, riflettono in gran parte la quantità di colorante non fissato che rimane dopo il lavaggio. Un tessuto può superare un controllo iniziale della tonalità in laboratorio, ma non superare comunque il test di solidità del colore sul lotto di produzione se il lavaggio con sapone è stato effettuato per troppo poco tempo o a una temperatura troppo bassa. Quali sono le cause delle macchie sul retro dei capelli? Cause comuni di macchie sul retro Il fenomeno delle macchie sul retro si verifica quando il colorante, lavato via dal tessuto tinto, si rideposita su aree non tinte o più chiare nello stesso bagno di tintura. Le cause più comuni includono: Bagni di lavaggio sovraccarichi con una quantità di colorante idrolizzato superiore alla capacità del bagno Risciacquo insufficiente tra le fasi di lavaggio e finitura Agenti saponificanti con scarso potere disperdente, che consentono alle particelle di colorante libero di ridepositarsi sul tessuto Circolazione irregolare del bagno, che crea zone localizzate ad alta concentrazione di colorante Tessuti e miscele più a rischio Le tonalità scure e intense generano il carico più elevato di colorante idrolizzato e sono la causa più frequente di problemi di macchie sul retro. I tessuti misti, e qualsiasi carico che mescoli componenti tinti e non tinti, sono particolarmente vulnerabili, poiché il colorante ridepositato è molto più visibile sulla parte più chiara del tessuto. Parametri chiave del processo per una saponificazione efficace La maggior parte delle cause di scarsa solidità del colore e di macchie sul retro sono riconducibili al grado di controllo di questi tre parametri. Temperatura e tempo: in genere, il lavaggio con sapone avviene a una temperatura prossima al punto di ebollizione per un periodo che va dai cinque ai quindici minuti, anche se la combinazione ideale dipende dall'intensità della tonalità e dalla struttura del tessuto. Utilizzare un bagno di acqua troppo fredda rallenta la rimozione del colorante, e ridurre i tempi di incubazione lascia residui di colorante idrolizzato anche alla temperatura corretta. Intensità della tonalità Temperatura di insaponatura Tempo tipico Da chiara a media Da 90 a 95 °C Da 5 a 8 minuti Scuro e intenso Vicino all'ebollizione (da 98 a 100 °C) Da 10 a 15 minuti Turchese e tonalità problematiche Vicino all'ebollizione, lavaggi multipli 15 minuti o più per lavaggio Questo intervallo di temperature prossime all'ebollizione si applica ai detergenti convenzionali. Gli agenti saponificanti a bassa temperatura sono formulati per funzionare efficacemente a temperature comprese tra 60 e 80 °C, riducendo il consumo energetico senza compromettere le prestazioni di solidità del colore (vedere la sezione Sylic D2705 di seguito).  Rapporto liquido: un rapporto liquido più stretto concentra il colorante idrolizzato in un volume d'acqua minore, aumentando il rischio di rideposizione prima che possa essere risciacquato. Gli impianti che utilizzano macchine a getto o a troppopieno con rapporti liquido/liquido inferiori dovrebbero compensare con agenti disperdenti più forti o con un ciclo di risciacquo aggiuntivo. Durezza dell'acqua e agenti sequestranti: il calcio, il magnesio e il ferro presenti nell'acqua di rete interferiscono con le prestazioni degli agenti saponificanti e possono lasciare una finitura opaca o non uniforme. Un agente sequestrante, come Sylic P1501B, un disperdente chelante anionico con un pH compreso tra 2.5 e 4.0 in soluzione all'1%, lega questi ioni prima che inizi il processo di saponificazione e permette all'agente saponificante di agire come previsto. Scelta dei detergenti più adatti: detergenti anionici e non ionici. I detergenti anionici sono ampiamente utilizzati per la loro forte azione disperdente, mentre quelli non ionici offrono prestazioni migliori in presenza di acqua dura e a basse temperature. Entrambi i tipi sono disponibili all'interno di una gamma di ausiliari per la tintura formulati per garantire stabilità nei bagni alcalini e basse prestazioni di schiuma nelle macchine a getto. Abbinamento degli agenti alla fibra e alla profondità di colore Il cotone e le altre fibre cellulosiche generalmente rispondono bene agli agenti saponificanti anionici. Le miscele contenenti fibre sintetiche potrebbero richiedere un'opzione non ionica, per evitare di macchiare il componente sintetico più sensibile. Le tonalità più scure in genere si chiamano

Scopri di più »

Contattaci per ausiliari tessili e coloranti

Contatta Skychem Group per ulteriori soluzioni chimiche. Se hai domande o hai bisogno di maggiori informazioni, contattaci.
Risponderemo entro 24 ore

Richiedi un preventivo per il progetto

Vi preghiamo di comunicarci i requisiti, il paese e l'applicazione.

Scorrere fino a Top
Email WhatsApp

Contattaci per ausiliari tessili e coloranti

Contatta Skychem Group per ulteriori soluzioni chimiche. Se hai domande o hai bisogno di maggiori informazioni, contattaci.
Risponderemo entro 24 ore