...

Contatta Skychem Group per ulteriori soluzioni chimiche. Se hai domande o hai bisogno di maggiori informazioni, contattaci.
Rispondi entro 24 ore

2026 Le più grandi fabbriche tessili degli Stati Uniti

L'industria tessile statunitense si conferma una forza trainante a livello globale nel 2026, trainata da innovazione, sostenibilità e produzione su larga scala. Questo articolo analizza le aziende tessili più performanti negli Stati Uniti e il loro impatto sull'approvvigionamento globale, in particolare per gli acquirenti europei e nordamericani.

Lo stato dell'industria tessile statunitense nel 2026

Nel 2026, il settore tessile statunitense continua a riprendersi ed evolversi, diventando più snello, intelligente e sostenibile. Secondo il National Council of Textile Organizations (NCTO) , il settore rimane un comparto da oltre 65 miliardi di dollari con oltre 500,000 lavoratori lungo l'intera filiera tessile.

La domanda globale di approvvigionamento trasparente e tessuti di alta qualità ha spinto molti stabilimenti tessili americani a investire nell'automazione, nella conformità ai criteri ESG e nel rientro della produzione in patria. Questo cambiamento è particolarmente evidente nei tessuti tecnici e negli articoli per la casa sostenibili, due categorie in rapida crescita nel portafoglio delle esportazioni statunitensi.

Casa Bianca e bandiera degli Stati Uniti

Criteri per la classificazione delle più grandi fabbriche tessili

I mulini presenti in questo elenco vengono valutati in base a:

  • Capacità produttiva e volume di uscita
  • Fatturato annuo e portata di mercato
  • Attività di esportazione, in particolare in Europa e Canada
  • Adozione della tecnologia, tra cui l'automazione e la produzione intelligente
  • Dimensione della forza lavoro e certificazioni di sostenibilità (ad esempio, Oeko-Tex Standard 100, GOTS, ISO 9001, o Conformità REACH)

Le 10 più grandi fabbriche tessili degli Stati Uniti nel 2026

Azienda Città Regione / Stato Dipendenti stimati
Milliken & Company Spartanburg SC 7,000+
Mulini di Parkdale Gastonia NC 4,500
Unifi Inc. Yadkinville NC 2,800
Mulini di Mount Vernon Trion GA 2,000+
Glen Raven Inc. Burlington NC 2,000
Gruppo tessile internazionale Burlington NC 1,500
Filati di qualità Buhler Jefferson GA 1,200
Hamrick Mills Gaffney SC 300
Frontier Spinning Mills Mayodan NC 600
American & Efird (A&E) Mount Holly NC 1,000+

1. Milliken & Company (Spartanburg, Carolina del Sud)

Milliken & Company è un colosso dell'industria tessile americana, con oltre 35 stabilimenti produttivi in ​​tutto il mondo e circa 7,000 dipendenti. Questa azienda a capitale privato innova nel settore tessile dal 1865 e oggi produce più di 22,000 prodotti diversi.

La capacità produttiva annuale dell'azienda supera i 500 milioni di metri quadrati di tessuto, ed è specializzata in tessuti industriali, materiali ad alte prestazioni e soluzioni chimiche. Gli stabilimenti Milliken nella sola Carolina del Sud coprono oltre 2 milioni di piedi quadrati di superficie produttiva, utilizzando sistemi di automazione e controllo qualità all'avanguardia. Le loro innovazioni includono tessuti ignifughi per applicazioni militari e industriali, tessuti antimicrobici per il settore sanitario e materiali compositi avanzati per l'industria automobilistica e aerospaziale.

2. Parkdale Mills (Carolina del Nord)

Parkdale Mills , il più grande produttore di filati degli Stati Uniti, gestisce 25 stabilimenti produttivi sul territorio nazionale, con una capacità produttiva annua complessiva di oltre 500 milioni di libbre di filato. L'azienda conta circa 4,500 dipendenti e ha investito in modo significativo nell'automazione. Alcuni stabilimenti impiegano solo 10 dipendenti per turno per far funzionare i macchinari.

La strategia di integrazione verticale di Parkdale consente all'azienda di supervisionare la qualità dalla selezione del cotone fino al processo di filatura finale. Questi stabilimenti dispongono di macchinari di filatura all'avanguardia; con i più recenti sistemi di filatura a getto d'aria e a rotore, Parkdale può produrre filati 10 volte più velocemente rispetto alla filatura ad anello tradizionale. L'azienda distribuisce i suoi prodotti a un'ampia gamma di mercati, come l'abbigliamento, la casa e l'industria, e gestisce importanti clienti con marchi leader a livello mondiale e produttori tessili statunitensi.

Le recenti espansioni includono un investimento di 0 milioni di dollari negli stabilimenti in Virginia, con l'aggiunta di 125,000 metri quadrati di spazio produttivo e un aumento della capacità di 30 tonnellate all'anno. Parkdale punta su filati di cotone e misto cotone per centralizzare il proprio ruolo nella catena di fornitura di prodotti tessili per l'emisfero occidentale.

3. Unifi Inc. (Carolina del Nord)

Unifi ha rivoluzionato l'industria tessile con il suo marchio REPREVE® di fibre riciclate ad alte prestazioni, trasformando oltre 35 miliardi di bottiglie di plastica in prodotti tessili di alta qualità. Con un fatturato annuo superiore a 700 milioni di dollari e stabilimenti produttivi in ​​Carolina del Nord, Virginia e a livello internazionale, Unifi produce circa 300 milioni di libbre di filato all'anno.

Unifi gestisce uno stabilimento di 1.1 milioni di piedi quadrati a Yadkinville, nella Carolina del Nord, all'avanguardia nel progresso tecnologico globale nel riciclaggio e nella produzione di filati. Unifi utilizza una tecnologia brevettata per produrre filati in poliestere e nylon ad alte prestazioni con proprietà di gestione dell'umidità, capacità di gestione termica e funzionalità elastiche, destinati ai mercati dell'abbigliamento sportivo e degli interni per auto.

4. Mulini di Mount Vernon (Georgia)

Mount Vernon Mills si è affermata come azienda leader nella produzione di denim negli Stati Uniti, con stabilimenti produttivi in ​​Georgia e una forza lavoro di oltre 2,000 dipendenti. L'azienda produce circa 60 milioni di iarde di tessuto denim all'anno, servendo sia il mercato nazionale che quello internazionale.

Lo stabilimento di Trion, in Georgia, si estende su una superficie di 1.5 milioni di piedi quadrati, con una produzione verticalmente integrata, dalla filatura del filato alla finitura dei tessuti. La divisione tessuti ignifughi di Mount Vernon ha acquisito importanza perché produce tessuti specializzati per uniformi militari, nonché dispositivi di sicurezza industriale e abbigliamento per il primo soccorso. L'azienda detiene numerosi brevetti per trattamenti innovativi dei tessuti, sviluppando al contempo tecnologie esclusive che producono denim elasticizzato privo di fibre sintetiche.

5. Glen Raven (Carolina del Nord)

Glen Raven si è costruita una reputazione globale grazie al suo marchio di tessuti tecnici Sunbrella®, operando dalla sua sede centrale in North Carolina con ulteriori stabilimenti in tutti gli Stati Uniti. L'azienda impiega oltre 2,000 dipendenti e produce più di 100 milioni di iarde di tessuto all'anno.

Le iniziative di sostenibilità di Glen Raven includono il programma Recycle My Sunbrella, che ha evitato che milioni di chili di tessuto finissero in discarica. I loro stabilimenti produttivi hanno ottenuto la certificazione ambientale ISO 14001 e hanno ridotto l'intensità energetica del 30% grazie a miglioramenti dei processi e all'ammodernamento delle attrezzature.

6. International Textile Group (Carolina del Nord)

International Textile Group (ITG) gestisce diversi siti produttivi nella Carolina del Nord, che forniscono prodotti tessili ad alta tecnologia ai settori militare, industriale e commerciale. La capacità produttiva di ITG supera i 100 milioni di iarde all'anno e impiega 1,500 lavoratori, risultando essenziale per le esigenze tessili specializzate.

Lo stabilimento di Burlington di ITG produce tessuti di qualità militare utilizzati per la realizzazione di uniformi da combattimento, giubbotti antiproiettile e attrezzature tattiche. Il tessuto misto NYCO sviluppato da ITG offre agli utenti militari maggiore durata e comfort, oltre a trattamenti ignifughi che soddisfano i più rigorosi standard di sicurezza. La divisione abbigliamento da lavoro dell'azienda fornisce tessuti per abbigliamento di sicurezza industriale dotati di tecnologie avanzate che proteggono dagli incidenti causati da archi elettrici e dall'esposizione a sostanze chimiche.

7. Filati di qualità Buhler (Georgia)

Buhler Quality Yarns gestisce uno degli impianti di produzione di filati più moderni delle Americhe, con il suo stabilimento di Jefferson, in Georgia, che si estende su una superficie di 1.3 milioni di piedi quadrati. L'azienda produce oltre 100 milioni di libbre di filato all'anno, specializzandosi in filati di cotone e sintetici di alta qualità per applicazioni di maglieria e tessitura.

8. Hamrick Mills (Carolina del Nord)

Hamrick Mills opera ininterrottamente dal 1937, evolvendosi da piccola azienda a conduzione familiare a importante protagonista nella produzione di filati su commissione. Con una capacità produttiva di 40 milioni di libbre all'anno e 300 dipendenti, Hamrick è specializzata in soluzioni di filati personalizzate per soddisfare le esigenze specifiche dei clienti.

Il loro stabilimento di Gaffney utilizza sia tecnologie di filatura ad anello che open-end, consentendo flessibilità nell'offerta di prodotti, dai filati a titolo fine per l'abbigliamento ai filati a titolo grosso per applicazioni industriali. L'esperienza di Hamrick nella miscelazione di diverse fibre consente loro di creare filati con caratteristiche uniche, su misura per specifici requisiti di utilizzo finale.

9. Frontier Spinning Mills (Carolina del Nord)

Frontier Spinning Mills gestisce diversi stabilimenti nella Carolina del Nord con una capacità produttiva complessiva di 60 milioni di libbre di filato all'anno. L'azienda impiega circa 600 lavoratori ed è specializzata in filati di cotone e misto cotone per i settori dell'abbigliamento e dell'arredamento per la casa.

Il loro stabilimento di Mayodan rappresenta un investimento di 40 milioni di dollari in tecnologie di filatura avanzate, dotate di sistemi automatizzati di gestione delle balle e di monitoraggio della qualità controllato da computer. 

10. American & Efird (Carolina del Nord)

American & Efird (A&E) è uno dei maggiori produttori di filati al mondo, con importanti stabilimenti produttivi negli Stati Uniti, in particolare nella Carolina del Nord. L'azienda produce filati per cucire industriali e per uso domestico, filati per ricamo e filati tecnici per applicazioni specializzate.

Lo stabilimento di Mount Holly opera sia come impianto di produzione che come centro di ricerca per nuove tecnologie di filati che rispondono alle future esigenze dei tessuti intelligenti e dei dispositivi indossabili. A&E si impegna a rispettare l'ambiente offrendo la serie di fili in poliestere riciclato ECO100™ e implementando metodi di tintura a base d'acqua per ridurre l'impatto ambientale.

Centri regionali di produzione tessile

Corridoio tessile sud-orientale

La produzione tessile è ancora concentrata nel sud-est degli Stati Uniti, in particolare in Carolina del Nord, Carolina del Sud e Georgia. La Carolina del Nord ospita oltre 600 stabilimenti, oltre alla forza lavoro, alle infrastrutture e ai campi di cotone che supportano la produzione. L'industria tessile è stata tramandata da generazioni di famiglie con esperienza nella produzione e nell'ingegneria tessile, insieme a istituzioni come il Wilson College of Textiles della NC State e a iniziative guidate dallo Stato. La posizione strategica e i collegamenti di trasporto contribuiscono alla sua competitività globale.

Regioni manifatturiere emergenti

Nuovi centri di produzione si stanno affermando in regioni al di fuori del Sud-Est degli Stati Uniti. Il Texas sta sviluppando la sua industria petrolchimica per produrre compositi avanzati destinati ai settori aerospaziale ed energetico, oltre a tessuti tecnici e tessuti non tessuti. La California sviluppa tessuti intelligenti e performanti attraverso i suoi hub di innovazione situati nella Silicon Valley e a Los Angeles. L'area del Nord-Est vede il Massachusetts, insieme al Rhode Island, leader nella produzione di tessuti avanzati per la difesa, l'aerospazio e il settore medicale, grazie a organizzazioni di ricerca e stabilimenti storici riqualificati.

Un'azienda chimica tessile affidabile

Per le aziende che cercano partner affidabili per la produzione tessile o soluzioni chimiche specializzate per la produzione di tessuti, scoprite l'offerta completa di Skychem, azienda leader nel settore dei prodotti chimici tessili . I prodotti innovativi di Skychem aiutano le aziende tessili a raggiungere standard di qualità superiori, obiettivi di sostenibilità e vantaggi competitivi nell'esigente mercato odierno.
Società del gruppo Skychem

Conclusione

Nel 2026, le grandi fabbriche tessili americane dimostrano una straordinaria durevolezza grazie al progresso tecnologico e all'adozione di metodi ecologici. L'industria tessile statunitense, leader a livello mondiale, dimostra competitività e fornisce ai clienti internazionali prodotti durevoli che incorporano l'eccellenza tecnologica moderna.


sabbioso

Grazie alla mia esperienza pluriennale nel settore dei coloranti chimici e degli ausiliari tessili, mi impegno a condividere le mie conoscenze sulle ultime tecnologie, sulle innovazioni sostenibili e sulle tendenze del mercato.

Articoli recenti

2. Il lavaggio a bassa temperatura con sapone lascia un liquido di lavaggio più limpido e meno macchie sulle strisce di cotone bianco adiacenti.

Guida all'uso di detersivi reattivi per tessuti colorati: maggiore resistenza al lavaggio, meno macchie sul retro.

Indice Che cos'è la saponificazione dei coloranti reattivi? Il ruolo nella fase di lavaggio Perché è necessario rimuovere i coloranti non fissati e idrolizzati Come la saponificazione influisce sulla solidità del lavaggio Rimozione dei coloranti idrolizzati dalla superficie della fibra Collegamento tra saponificazione e valori di solidità del colore Cosa causa le macchie sul retro? Fonti comuni di macchie sul retro di tessuti e miscele più a rischio Parametri chiave del processo per un'efficace saponatura Temperatura e tempo Rapporto bagno Durezza dell'acqua e agenti sequestranti Scelta dei giusti agenti saponificanti Agenti saponificanti anionici e non ionici Abbinamento degli agenti alla fibra e alla profondità di colore Opzione agente saponificante a bassa temperatura: Sylic D2705 Vantaggi principali Applicazione consigliata Confronto delle prestazioni Metodi del processo di saponatura Sequenza di lavaggio a freddo e a caldo Saponatura in un bagno o in più fasi Ruolo degli agenti fissanti dopo la saponatura Migliori pratiche per risultati di solidità del lavaggio costanti Domande frequenti Quanto tempo dovrebbe durare la saponatura dei coloranti reattivi? È possibile rimediare alle macchie sul retro dopo che si sono formate? L'acqua dura influisce sulla resa del sapone? È sempre necessario utilizzare un fissante separato dopo il lavaggio con sapone? Il lavaggio con sapone reattivo viene spesso considerato una fase rapida alla fine del ciclo di tintura, ma ha un effetto diretto sulla solidità al lavaggio e sul risultato della ricolorazione. Selezionare correttamente temperatura, tempo e agente di lavaggio previene costosi scarti e ordini ripetuti che incidono sui margini di profitto. Qual è il ruolo della saponatura dei coloranti reattivi nella fase di lavaggio? La saponatura avviene dopo il fissaggio, una volta che il colorante reattivo si è legato alla fibra in condizioni alcaline. Il tessuto viene lavato a temperatura di ebollizione o prossima all'ebollizione con un detergente o un agente saponificante specifico per rimuovere tutto ciò che non ha mai formato un legame permanente con la fibra. Saltare o abbreviare questo passaggio comporta un lavaggio incompleto e il tessuto presenta un rischio nascosto di solidità del colore che si manifesterà solo in seguito, tramite test specifici, o, peggio, dopo che il prodotto avrà raggiunto il cliente. Perché è necessario rimuovere il colorante non fissato e idrolizzato? Una parte del colorante reattivo si idrolizza sempre nel bagno di tintura anziché reagire con la fibra. Il colorante idrolizzato si deposita in modo lasco sulla superficie del tessuto, trattenuto solo da una debole attrazione fisica anziché da un legame covalente. Se non viene applicata, la macchia si stacca durante la manipolazione, stinge durante il lavaggio e si trasferisce sui tessuti più chiari durante lo stesso lavaggio. La fase di insaponatura è specificamente pensata per rimuovere questo residuo prima che diventi un problema di solidità del colore. Come la saponificazione influisce sulla solidità del lavaggio La qualità della saponificazione determina gran parte di ciò che emerge successivamente nei test di solidità del lavaggio. Un lotto che sembra corretto sulla cartella colori potrebbe comunque non risultare resistente al lavaggio o allo sfregamento se questa fase viene eseguita in fretta. Rimozione del colorante idrolizzato dalla superficie delle fibre Un lavaggio efficace con sapone mantiene il colorante disciolto in sospensione nella soluzione di lavaggio, impedendogli di ridepositarsi sul tessuto. Il grado di completezza di questo processo dipende dall'agitazione, dal rapporto tra i liquidi e dal potere disperdente del detergente o dell'agente saponificante utilizzato. Collegamento tra insaponamento e valutazioni di solidità del colore Le valutazioni di solidità al lavaggio e allo sfregamento, generalmente effettuate utilizzando i metodi di prova di solidità del colore AATCC, riflettono in gran parte la quantità di colorante non fissato che rimane dopo il lavaggio. Un tessuto può superare un controllo iniziale della tonalità in laboratorio, ma non superare comunque il test di solidità del colore sul lotto di produzione se il lavaggio con sapone è stato effettuato per troppo poco tempo o a una temperatura troppo bassa. Quali sono le cause delle macchie sul retro dei capelli? Cause comuni di macchie sul retro Il fenomeno delle macchie sul retro si verifica quando il colorante, lavato via dal tessuto tinto, si rideposita su aree non tinte o più chiare nello stesso bagno di tintura. Le cause più comuni includono: Bagni di lavaggio sovraccarichi con una quantità di colorante idrolizzato superiore alla capacità del bagno Risciacquo insufficiente tra le fasi di lavaggio e finitura Agenti saponificanti con scarso potere disperdente, che consentono alle particelle di colorante libero di ridepositarsi sul tessuto Circolazione irregolare del bagno, che crea zone localizzate ad alta concentrazione di colorante Tessuti e miscele più a rischio Le tonalità scure e intense generano il carico più elevato di colorante idrolizzato e sono la causa più frequente di problemi di macchie sul retro. I tessuti misti, e qualsiasi carico che mescoli componenti tinti e non tinti, sono particolarmente vulnerabili, poiché il colorante ridepositato è molto più visibile sulla parte più chiara del tessuto. Parametri chiave del processo per una saponificazione efficace La maggior parte delle cause di scarsa solidità del colore e di macchie sul retro sono riconducibili al grado di controllo di questi tre parametri. Temperatura e tempo: in genere, il lavaggio con sapone avviene a una temperatura prossima al punto di ebollizione per un periodo che va dai cinque ai quindici minuti, anche se la combinazione ideale dipende dall'intensità della tonalità e dalla struttura del tessuto. Utilizzare un bagno di acqua troppo fredda rallenta la rimozione del colorante, e ridurre i tempi di incubazione lascia residui di colorante idrolizzato anche alla temperatura corretta. Intensità della tonalità Temperatura di insaponatura Tempo tipico Da chiara a media Da 90 a 95 °C Da 5 a 8 minuti Scuro e intenso Vicino all'ebollizione (da 98 a 100 °C) Da 10 a 15 minuti Turchese e tonalità problematiche Vicino all'ebollizione, lavaggi multipli 15 minuti o più per lavaggio Questo intervallo di temperature prossime all'ebollizione si applica ai detergenti convenzionali. Gli agenti saponificanti a bassa temperatura sono formulati per funzionare efficacemente a temperature comprese tra 60 e 80 °C, riducendo il consumo energetico senza compromettere le prestazioni di solidità del colore (vedere la sezione Sylic D2705 di seguito).  Rapporto liquido: un rapporto liquido più stretto concentra il colorante idrolizzato in un volume d'acqua minore, aumentando il rischio di rideposizione prima che possa essere risciacquato. Gli impianti che utilizzano macchine a getto o a troppopieno con rapporti liquido/liquido inferiori dovrebbero compensare con agenti disperdenti più forti o con un ciclo di risciacquo aggiuntivo. Durezza dell'acqua e agenti sequestranti: il calcio, il magnesio e il ferro presenti nell'acqua di rete interferiscono con le prestazioni degli agenti saponificanti e possono lasciare una finitura opaca o non uniforme. Un agente sequestrante, come Sylic P1501B, un disperdente chelante anionico con un pH compreso tra 2.5 e 4.0 in soluzione all'1%, lega questi ioni prima che inizi il processo di saponificazione e permette all'agente saponificante di agire come previsto. Scelta dei detergenti più adatti: detergenti anionici e non ionici. I detergenti anionici sono ampiamente utilizzati per la loro forte azione disperdente, mentre quelli non ionici offrono prestazioni migliori in presenza di acqua dura e a basse temperature. Entrambi i tipi sono disponibili all'interno di una gamma di ausiliari per la tintura formulati per garantire stabilità nei bagni alcalini e basse prestazioni di schiuma nelle macchine a getto. Abbinamento degli agenti alla fibra e alla profondità di colore Il cotone e le altre fibre cellulosiche generalmente rispondono bene agli agenti saponificanti anionici. Le miscele contenenti fibre sintetiche potrebbero richiedere un'opzione non ionica, per evitare di macchiare il componente sintetico più sensibile. Le tonalità più scure in genere si chiamano

Scopri di più »

Schiarimento per riduzione nella tintura del poliestere: una guida completa

Indice dei contenuti Cos'è la pulizia di riduzione? Definizione e scopo Ruolo nella tintura dispersa Impatto sulla solidità del colore Reclami comuni sulla qualità Quando è necessario il lavaggio di riduzione Tonalità scure e medie Ricette ad alta concentrazione di colorante Miscele con fibre cellulosiche Quando può essere saltato Processo e controllo Ricetta e parametri tipici Controllo della temperatura e del pH Evitare la sovra-riduzione o la sotto-riduzione Risciacquo e neutralizzazione Scelta degli agenti riducenti giusti Idrosolfito di sodio Agenti riducenti senza zolfo Opzioni a bassa temperatura e sostenibili Coloranti ad alta solidità al lavaggio per ridurre il carico di lavaggio Risoluzione dei problemi Problemi comuni Scarsa solidità al lavaggio dopo il lavaggio Cambiamento di tonalità o opacizzazione Conclusione Domande frequenti Cosa succede se lo si salta? Lavaggio a riduzione o lavaggio normale? Si può fare a bassa temperatura? Idrosolfito contro agenti privi di zolfo? Un lotto che appare perfetto in lavatrice può comunque non superare un test di resistenza al lavaggio dopo alcuni giorni. Nella maggior parte dei casi, la causa è la presenza di colorante disperso non fissato sulla superficie della fibra, e la soluzione consiste in un processo di riduzione e chiarificazione. Questa guida illustra quando è necessario eseguire questo passaggio, i principi chimici che lo sottendono e come mantenere risultati coerenti dal campione di laboratorio alla produzione su larga scala. Che cos'è la pulizia di riduzione? Definizione e scopo: Il lavaggio di riduzione è un trattamento post-tintura che rimuove il colorante disperso che non è penetrato o fissato sulle fibre di poliestere. Durante la tintura ad alta temperatura, alcune molecole di colorante rimangono sulla superficie della fibra anziché diffondersi nella struttura del polimero. Se non trattato, questo residuo di tintura si trasferisce e scolorisce durante il lavaggio, riducendo la solidità complessiva del colore. Un bagno di riduzione scompone e rimuove il colorante superficiale, lasciando solo il colorante che si è correttamente fissato all'interno della fibra. Ruolo nella tintura dispersa La riduzione e la chiarificazione avvengono al termine del ciclo di tintura dispersa, dopo la fase principale di tintura e prima del risciacquo finale. Si tratta di una fase di un processo di tintura del poliestere più ampio, che comprende anche il pretrattamento, la tintura e la finitura. La pagina dedicata alle soluzioni per la tintura del poliestere illustra come queste fasi si collegano tra loro, insieme agli ausiliari consigliati per ciascuna fase. Impatto sulla solidità del colore La solidità al lavaggio e allo sfregamento sono tra le specifiche che gli acquirenti verificano più attentamente prima di accettare una spedizione. Il colorante superficiale non rimosso è legato in modo lasco e si lava via facilmente, ed è proprio questo che i test standardizzati come i metodi di solidità al lavaggio dell'AATCC sono progettati per rilevare. Una fase di riduzione e chiarificazione eseguita correttamente migliora questi risultati rimuovendo il colorante che altrimenti causerebbe un test non riuscito. Reclami comuni sulla qualità I produttori che saltano o non eseguono correttamente la fase di riduzione del colore tendono a riscontrare una serie di problemi ricorrenti: Perdita di colore su capi più chiari nello stesso lavaggio Macchie su imballaggi o finiture durante il trasporto e lo stoccaggio Tonalità opache o torbide rispetto al campione di laboratorio approvato Spedizioni rifiutate dopo il fallimento dei test di solidità del colore presso il laboratorio dell'acquirente Questi problemi sono quasi sempre riconducibili a residui di colorante disperso piuttosto che a un difetto nella ricetta del colorante stesso, motivo per cui la fase di riduzione del colore merita la stessa attenzione della fase di tintura che segue. Quando è necessaria la riduzione per ottenere tonalità scure e medie Le tonalità più scure e di media intensità richiedono concentrazioni di colorante più elevate, il che naturalmente lascia più colorante non fissato sulla superficie della fibra. La gamma di coloranti dispersi Skycron copre applicazioni di tintura e stampa in tonalità scure, medie e vivaci, e l'abbinamento di questi coloranti con un'adeguata fase di riduzione è prassi comune per ottenere una solidità accettabile a queste profondità di colore più elevate. Ricette ad alta concentrazione di colorante Qualsiasi ricetta con un'alta percentuale totale di colorante sul peso del tessuto (% owf) trae beneficio dallo sbiancamento per riduzione, non solo le tonalità scure. Come riferimento generale, le fabbriche raggruppano comunemente la profondità di colore in questo modo: Profondità di colore Concentrazione tipica di tintura Riduzione Chiarezza Luce inferiore all'1% owf Spesso facoltativo Medio dall'1 al 3% owf Si consiglia un'alimentazione scura con una percentuale di grassi superiore al 3%. Questi valori sono da intendersi come una guida generale piuttosto che come una regola fissa, poiché la classe di tintura, la miscela di fibre e gli obiettivi di solidità del colore influenzano tutti la soglia. Le combinazioni di più coloranti utilizzate per ottenere tonalità personalizzate precise rientrano in questa stessa logica, poiché la combinazione di diverse classi di coloranti può lasciare residui superficiali di diversa entità, anche a una percentuale totale moderata. Le miscele con fibre cellulosiche, come quelle in poliestere-cotone e poliestere-viscosa, aggiungono un ulteriore livello di rischio. Il colorante disperso che non si è fissato alla parte in poliestere può macchiare la fibra cellulosica, causando un'indesiderata variazione di tonalità sul tessuto. La schiaritura a riduzione preserva il contrasto desiderato o la tinta unita su entrambi i tipi di fibra. Quando si può saltare: Le tonalità molto chiare con bassa concentrazione di colorante a volte non richiedono un ciclo completo di riduzione e lavaggio, soprattutto quando si utilizzano coloranti ad alto esaurimento e condizioni di tintura ben controllate, e un semplice lavaggio a caldo può essere sufficiente. Saltare questo passaggio dovrebbe comunque essere una decisione ponderata, basata sull'intensità del colore e sui requisiti di solidità del colore, e non una scorciatoia per risparmiare tempo. Processo e controllo Ricetta e parametri tipici Un bagno di chiarificazione a riduzione alcalina standard comprende un agente riducente, soda caustica o carbonato di sodio e un agente bagnante o disperdente. I sistemi di depurazione acida senza zolfo, che funzionano a un pH più basso, vengono sempre più utilizzati come alternativa. Un punto di partenza generale potrebbe essere il seguente: Parametro Intervallo tipico Agente riducente da 2 a 4 g/L Alcali (NaOH o carbonato di sodio) da 2 a 4 g/L Temperatura da 70 a 80 °C Tempo da 15 a 20 minuti Rapporto bagno da 1:8 a 1:15 Questi valori variano in base all'intensità della tonalità, alla classe di tintura e alla miscela di fibre, quindi è necessario effettuare prove di laboratorio per confermare la ricetta finale prima di procedere alla produzione su larga scala. Controllo della temperatura e del pH La temperatura e il pH sono le due variabili che influenzano maggiormente l'efficacia del processo di chiarificazione: se la temperatura è troppo bassa o il tempo di lavorazione è troppo breve, rimangono residui di colorante e la solidità del colore ne risente. Temperatura troppo elevata o ambiente troppo alcalino: la superficie del poliestere o la sensazione al tatto potrebbero risentirne. La maggior parte delle ricette tradizionali mira a un pH leggermente alcalino compreso tra 9 e 11. I sistemi a base acida senza zolfo, invece, funzionano in un intervallo da neutro a leggermente acido, a seconda del prodotto utilizzato, quindi il pH target dovrebbe sempre corrispondere alla composizione chimica selezionata piuttosto che a una singola regola fissa. Evitare una riduzione eccessiva o insufficiente. Una riduzione insufficiente lascia residui di colorante sulla superficie, che si manifestano in seguito con una scarsa solidità del colore. Una riduzione eccessiva rimuove correttamente il colorante fissato dalla fibra, causando perdita di tonalità, opacizzazione o una colorazione non uniforme.

Scopri di più »
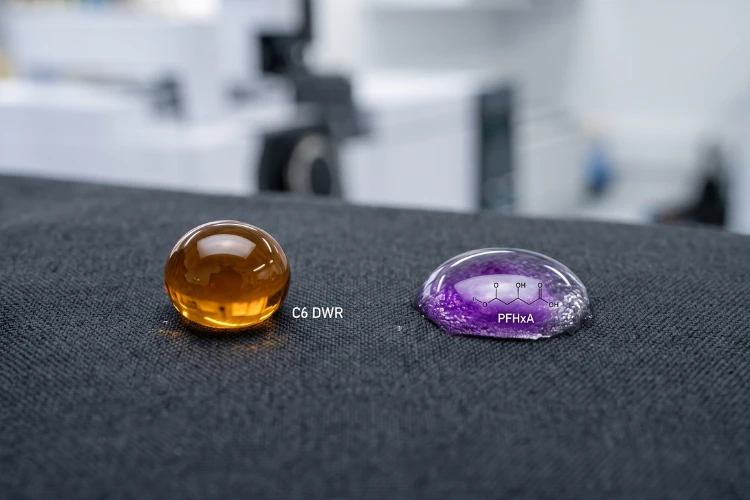
Finiture idrorepellenti C0 vs. C6

Trattamenti idrorepellenti C0 vs. C6: quale si adatta ai vostri tessuti?

Indice La chimica alla base di C0 e C6 Cos'è il DWR C6 Cos'è il DWR C0 Differenze strutturali chiave Confronto delle prestazioni Idrorepellenza e oleorepellenza Durata e resistenza al lavaggio Traspirabilità e sensazione al tatto Panorama normativo globale Restrizioni REACH e UE Normative statali statunitensi Requisiti per marchi e rivenditori Casi d'uso per settore Abbigliamento outdoor e sportivo Abbigliamento da lavoro e tessuti protettivi Tessuti per la casa e tappezzeria Scegliere la finitura giusta Fattori chiave da considerare Suggerimenti per test e certificazioni Conclusione Domande frequenti Qual è la differenza tra le finiture C0 e C6? Il C6 DWR è vietato? Le prestazioni di C0 sono pari a quelle di C6? Come faccio a scegliere tra C0 e C6? Chiedete oggi a un fornitore di tessuti informazioni su una finitura idrorepellente e con ogni probabilità riceverete due risposte molto diverse: C6 o C0. Entrambi affermano di mantenere i tessuti asciutti. Attualmente, solo uno di questi prodotti sta subendo pressioni per la sua graduale eliminazione da parte delle autorità di regolamentazione dell'UE, della California e di New York, nonché da parte dei principali marchi di abbigliamento. Per chi oggi cerca tessuti idrorepellenti, la scelta non si basa più solo sulle prestazioni. Si tratta di capire quali prodotti chimici saranno ancora vendibili nel vostro mercato di riferimento tra due anni. La chimica alla base di C0 e C6 Cos'è il DWR C6? Le finiture idrorepellenti durevoli (DWR) C6 utilizzano polimeri fluorocarbonici a catena corta, nello specifico catene laterali fluorurate a sei atomi di carbonio, per rivestire le singole fibre. Questa reazione chimica riduce l'energia superficiale della fibra a circa 12 mJ/m², un valore inferiore alla tensione superficiale della maggior parte dell'acqua e degli oli. Di conseguenza, le finiture C6 offrono sia idrorepellenza che oleorepellenza, una combinazione che pochi sistemi senza fluoro possono eguagliare completamente. La tecnologia chimica C6 ha sostituito le vecchie finiture a base di fluorotelomeri C8 oltre dieci anni fa. Il C8 si degrada in PFOA, una sostanza nota per la sua persistenza e bioaccumulo nell'ambiente. Il C6 si degrada invece in acido perfluoroesanoico (PFHxA), che ha un'emivita ambientale più breve e un potenziale di bioaccumulo inferiore. Tuttavia, PFHxA non è esente da controlli normativi, come illustrato nella sezione sulla conformità riportata di seguito. Per gli acquirenti che cercano prodotti C6, formulazioni come Skyguard C6-C8 Waterproofer combinano resistenza all'acqua e all'olio con una buona solidità al lavaggio sia su fibre di cellulosa che sintetiche, applicate a dosaggi tipici da 10 a 40 g/L, e sono prodotte senza PFOS, PFOA o APEO. Cos'è il C0 DWR? C0 si riferisce a un trattamento idrorepellente privo di fluoro. Anziché utilizzare catene laterali di fluorocarburi, le finiture C0 si basano su polimeri a base di dendrimeri, cera o poliuretano per creare una superficie idrofobica della fibra. Questi sistemi raggiungono in genere un'energia superficiale compresa tra 20 e 25 mJ/m², sufficiente a respingere efficacemente l'acqua, ma generalmente non sufficiente a garantire una forte idrorepellenza. La domanda di finiture C0 è in rapida crescita perché non comportano rischi di conformità legati ai PFAS, un fattore che assume sempre maggiore importanza con l'ampliamento del campo di applicazione della normativa. Linee come la Skyguard Fluorine-free Waterproofer vengono applicate a concentrazioni comprese tra circa 10 e 80 g/L a seconda della resistenza richiesta, non contengono APEO e sono formulate per tessuti in cui l'oleorepellenza non è un requisito funzionale, tra cui la maggior parte dei capispalla, dei tessuti per la casa e delle applicazioni nel settore della moda. Differenze strutturali chiave Attributo C6 (Fluorocarbonio) C0 (Senza fluoro) Energia superficiale Circa. 12 mJ/m² circa. Da 20 a 25 mJ/m² Idrorepellenza Eccellente Da buona a eccellente Oliorepellenza Sì Limitata o assente Contenuto di PFAS Presente (a base di PFHxA) Nessuno Temperatura di polimerizzazione tipica Da 150 a 160 °C Da 160 a 180 °C Confronto delle prestazioni Idrorepellenza e oleorepellenza Le finiture C6 rimangono il punto di riferimento ovunque sia necessaria la resistenza a olio, grasso o macchie organiche insieme all'idrorepellenza, come ad esempio negli indumenti da lavoro esposti a oli per macchine o nei grembiuli a contatto con gli alimenti. Le finiture C0 hanno colmato gran parte del divario in termini di pura idrorepellenza, con molte formulazioni recenti che raggiungono risultati paragonabili alle C6 nei test standardizzati di resistenza all'acqua. Tuttavia, sulle macchie a base di olio, le finiture C0 risultano ancora insufficienti. Durata e resistenza al lavaggio: entrambe le formulazioni chimiche si basano sull'adsorbimento fisico al momento dell'applicazione sul tessuto, e questo legame si indebolisce progressivamente con i lavaggi ripetuti e l'esposizione al detergente. Un agente reticolante prolunga la durata del lavaggio legando le catene polimeriche DWR tra loro e ai gruppi reattivi presenti sulla superficie della fibra, convertendo un rivestimento debolmente adsorbito in uno chimicamente ancorato. L'agente reticolante Sylic, ad esempio, viene dosato nello stesso bagno in una quantità compresa tra il 10 e il 30 percento dell'idrorepellente, non contiene APEO, PFOA, PFOS o formaldeide ed è compatibile sia con i sistemi C6 che con quelli senza fluoro, il che lo rende un pratico additivo quando una finitura deve resistere a 20 o più cicli di lavaggio industriali o domestici. Traspirabilità e sensazione al tatto: entrambe le finiture C0 e C6 rivestono la superficie della fibra anziché riempire gli spazi porosi tra i filati, preservando così la traspirabilità ai livelli di applicazione corretti. Due fattori compromettono più spesso questo equilibrio: un dosaggio eccessivo del trattamento di finitura, che può bloccare parzialmente la porosità tra i fili e irrigidire la mano del tessuto; una concentrazione non uniforme del bagno, che crea zone localizzate ad alta concentrazione lungo la larghezza del tessuto; e le finiture C0 che a volte richiedono livelli di applicazione leggermente superiori per eguagliare l'idrorepellenza C6, il che rende la precisione del dosaggio e l'uniformità del bagno particolarmente importanti per mantenere un risultato morbido e traspirante. Panorama normativo globale: REACH e restrizioni UE. L'UE disciplina le sostanze PFAS nei tessuti ai sensi dell'allegato XVII del regolamento REACH. Nell'UE e nello Spazio economico europeo (SEE) entrerà in vigore, a partire dal 2026, una restrizione sull'utilizzo del PFHxA, prodotto di degradazione della chimica C6, mentre l'Agenzia europea per le sostanze chimiche (ECHA) sta attualmente valutando una restrizione più ampia che riguardi l'intera famiglia dei PFAS. Gli acquirenti e i marchi che si riforniscono per il mercato UE dovrebbero considerare il C6 come una sostanza chimica soggetta a crescenti pressioni normative, piuttosto che come un'opzione sicura a lungo termine, e dovrebbero monitorare gli aggiornamenti normativi dell'ECHA sui PFAS per conoscere l'ambito di applicazione e le tempistiche più recenti. Le normative statali statunitensi non si limitano all'UE. Due stati degli Stati Uniti hanno già emanato restrizioni sui PFAS specifiche per tessuti e abbigliamento: la legge californiana AB 1817 vieta la produzione, la distribuzione e la vendita di nuovi articoli tessili contenenti PFAS aggiunti intenzionalmente in concentrazioni superiori a 100 ppm di fluoro organico totale a partire dal 1° gennaio 2025, limite che scenderà a 50 ppm dal 1° gennaio 2027. La fornitura di abbigliamento per attività all'aperto in condizioni di forte umidità è stata prorogata fino al 1° gennaio 2028. I requisiti completi sono indicati nel testo ufficiale del disegno di legge. La legge sulla conservazione ambientale di New York § 37-0121 vieta la vendita di abbigliamento nuovo

Scopri di più »
Rotolo di tessuto di nylon blu reale, rifinito.

Difetti nella tintura del nylon: cause e soluzioni

Indice Difetti comuni nella tintura del nylon Tonalità non uniforme e tremolante Effetti di anello, punta e brina Le tre leve dietro ogni difetto Profilo del pH Velocità di riscaldamento e zona di attacco Selezione e dosaggio del ritardante Risoluzione dei problemi in base al sintomo Soluzioni Skychem per la tintura del nylon Domande frequenti Qual è il pH migliore per la tintura acida del nylon? Perché il mio nylon si tinge in modo non uniforme? In che modo i ritardanti impediscono una tintura non uniforme? A quale temperatura devo tingere il nylon? Il nylon colpisce in fretta. Il colorante acido si lega ai suoi gruppi amminici in pochi minuti, quindi un processo leggermente errato può fissare una tonalità non uniforme prima che abbia la possibilità di livellarsi. Striature, scollamenti, barre e una superficie maculata e irregolare sul nylon sono quasi sempre riconducibili a uno di questi tre fattori controllabili: pH, temperatura o sistema di ritardante. Questo articolo illustra come riconoscere ciascun difetto e cosa modificare nel processo per evitarne il ripetersi. Difetti comuni nella tintura del nylon: identificare correttamente un difetto è il primo passo per risolverlo. I tre modelli seguenti coprono la maggior parte di ciò che si presenta sul nylon, e ognuno indica una diversa causa principale. Tintura non uniforme e irregolarità: la categoria generale comprende macchie, chiazze o una tonalità che non è omogenea su tutto il tessuto. La "scatterità" è una forma più specifica di questo fenomeno, un aspetto maculato e granuloso in cui i filamenti adiacenti assorbono il colorante a velocità diverse. È il segno più evidente che il colorante ha agito più velocemente di quanto la fibra sia riuscita ad appiattirsi. Listing e Barre Listing indicano una differenza di tonalità dal lato al centro o dalla cimosa al centro lungo la larghezza del tessuto. Il disegno a barre appare come barre o strisce orizzontali che seguono i percorsi o i picchi. Ciò che distingue questi due fenomeni dalla tendenza a muoversi in modo disordinato è lo schema: l'andamento regolare e quello a barre seguono una direzione definita in larghezza o in lunghezza, mentre la tendenza a muoversi in modo disordinato si disperde in modo casuale. Effetti di tintura ad anello, a punta e satinata. La tintura ad anello e la tintura a punta sono difetti di penetrazione correlati ma distinti, ed è importante distinguerli. La tintura ad anello avviene lungo la sezione trasversale della fibra: il colorante rimane concentrato nella guaina esterna e non si diffonde mai completamente fino al nucleo, quindi un filamento tagliato mostra un anello colorato attorno a un centro chiaro o bianco, anche se la superficie appare completamente tinta. La tintura in punta, invece, è una differenza longitudinale, in cui la punta di un filamento o di una fibra discontinua assorbe più o meno colorante rispetto al corpo della fibra, solitamente perché la punta ha una storia termica o condizioni superficiali diverse rispetto al resto della fibra. L'effetto brina si manifesta come una superficie complessivamente pallida e sbiadita, piuttosto che come un motivo direzionale. Tutti e tre i casi riconducono allo stesso problema di fondo: il colorante non è penetrato completamente nella fibra, anche quando la tonalità appare quasi perfetta da lontano. Le tre leve alla base di ogni difetto La maggior parte dei difetti delle tende in nylon è dovuta al pH, alla temperatura o al sistema di ritardante che agiscono in modo contrastante anziché sinergico. Ciascuna leva sottostante illustra il meccanismo, la tipica modalità di guasto e la soluzione. Profilo del pH In un bagno acido, i gruppi amminici alle estremità delle catene polimeriche del nylon acquisiscono un protone e diventano caricati positivamente, mentre i gruppi solfonato sulle molecole dei coloranti acidi portano una carica negativa. I due si attraggono e si legano. Il pH determina quanti di questi siti sono attivi, con quale velocità il colorante li raggiunge e con quanta forza vi si lega una volta che vi si è depositato. L'errore più comune nel processo consiste nell'abbassare il pH del bagno troppo rapidamente o troppo drasticamente. Se il bagno diventa acido prima che i tessuti siano uniformemente bagnati e in circolazione, il colorante agisce rapidamente creando striature o macchie che nessun tempo di mantenimento della temperatura può correggere. Un pH troppo elevato o variabile durante il ciclo presenta il problema opposto: scarso esaurimento delle piante e profondità dell'ombreggiatura che varia da un lotto all'altro. Le diverse classi di coloranti acidi richiedono intervalli di pH differenti: Coloranti livellanti: pH compreso tra circa 5.5 e 7.0, per dare al colorante lo spazio necessario per migrare e autocorregersi. Coloranti di macinazione (una classificazione derivata dalla terminologia della tintura della lana, ma pratica standard anche per il nylon): pH compreso tra circa 4.0 e 5.0, per tonalità più intense e maggiore solidità al lavaggio, con minore tolleranza alle variazioni di processo. Questi intervalli sono punti di partenza. Verificate le ricette confrontandole con la scheda tecnica del fornitore di coloranti e con le prove di laboratorio interne, e non riutilizzate mai una ricetta proveniente dalla lana, dove il regime di pH per la regolazione e la macinazione dei coloranti funziona in direzione opposta. La stessa cautela si applica al nylon stesso: il nylon 6 e il nylon 6,6 possono presentare differenze di colore e di consistenza anche in condizioni di pH e temperatura identiche, e il passaggio da un substrato all'altro o da un fornitore di coloranti all'altro con una ricetta non verificata è una causa comune e evitabile di variazione di tonalità. Confermare qualsiasi modifica al tipo di fibra o alla fonte di colorante con una nuova prova di laboratorio e una prova pilota prima di passare alla produzione in serie. La soluzione consiste in una curva di pH ripetibile anziché in un singolo valore target. Un donatore di acido ad azione lenta che abbassa gradualmente il pH con l'aumento della temperatura mantiene l'attacco controllato anziché improvviso, eliminando le incertezze del dosaggio manuale nel momento sbagliato del ciclo. La velocità di riscaldamento e la temperatura della zona di impatto determinano quando e con quale rapidità il colorante si muove. Nel caso del nylon, la maggior parte dell'assorbimento avviene in un intervallo ristretto, tipicamente tra i 70 e i 90 °C, dove la struttura della fibra si apre e il colorante penetra rapidamente all'interno. Il nylon ha un numero limitato di siti di tintura e il colorante acido si lega ad essi quasi non appena le condizioni lo consentono; un passaggio troppo rapido attraverso la zona di tintura fissa il colorante in modo non uniforme, senza possibilità di livellarlo in seguito. I primi dieci-quindici minuti di sciopero determinano in larga misura l'esito dell'intero lotto. Il diagramma sopra illustra come questo processo si svolge in un ciclo tipico: una fase di bagnatura e circolazione a temperatura costante, una rampa controllata che rallenta nella zona di temperatura compresa tra 70 e 90 °C, una fase di mantenimento vicino al punto di ebollizione per la migrazione e il livellamento, e un raffreddamento controllato. La soluzione inizia prima dello sciopero: innanzitutto, assicurarsi che la bagnatura sia completa e uniforme e che la circolazione dell'aria sia stabile. Aumentare la temperatura a un ritmo controllato, spesso vicino a 1 °C al minuto e ancora più lentamente tra i 70 e i 90 °C.

Scopri di più »

Contattaci per ausiliari tessili e coloranti

Contatta Skychem Group per ulteriori soluzioni chimiche. Se hai domande o hai bisogno di maggiori informazioni, contattaci.
Risponderemo entro 24 ore

Richiedi un preventivo per il progetto

Comunicaci i requisiti del tuo progetto, il paese e l'applicazione prevista.

sabbioso

Grazie alla mia esperienza pluriennale nel settore dei coloranti chimici e degli ausiliari tessili, mi impegno a condividere le mie conoscenze sulle ultime tecnologie, sulle innovazioni sostenibili e sulle tendenze del mercato.

Articoli recenti

2. Il lavaggio a bassa temperatura con sapone lascia un liquido di lavaggio più limpido e meno macchie sulle strisce di cotone bianco adiacenti.

Guida all'uso di detersivi reattivi per tessuti colorati: maggiore resistenza al lavaggio, meno macchie sul retro.

Indice Che cos'è la saponificazione dei coloranti reattivi? Il ruolo nella fase di lavaggio Perché è necessario rimuovere i coloranti non fissati e idrolizzati Come la saponificazione influisce sulla solidità del lavaggio Rimozione dei coloranti idrolizzati dalla superficie della fibra Collegamento tra saponificazione e valori di solidità del colore Cosa causa le macchie sul retro? Fonti comuni di macchie sul retro di tessuti e miscele più a rischio Parametri chiave del processo per un'efficace saponatura Temperatura e tempo Rapporto bagno Durezza dell'acqua e agenti sequestranti Scelta dei giusti agenti saponificanti Agenti saponificanti anionici e non ionici Abbinamento degli agenti alla fibra e alla profondità di colore Opzione agente saponificante a bassa temperatura: Sylic D2705 Vantaggi principali Applicazione consigliata Confronto delle prestazioni Metodi del processo di saponatura Sequenza di lavaggio a freddo e a caldo Saponatura in un bagno o in più fasi Ruolo degli agenti fissanti dopo la saponatura Migliori pratiche per risultati di solidità del lavaggio costanti Domande frequenti Quanto tempo dovrebbe durare la saponatura dei coloranti reattivi? È possibile rimediare alle macchie sul retro dopo che si sono formate? L'acqua dura influisce sulla resa del sapone? È sempre necessario utilizzare un fissante separato dopo il lavaggio con sapone? Il lavaggio con sapone reattivo viene spesso considerato una fase rapida alla fine del ciclo di tintura, ma ha un effetto diretto sulla solidità al lavaggio e sul risultato della ricolorazione. Selezionare correttamente temperatura, tempo e agente di lavaggio previene costosi scarti e ordini ripetuti che incidono sui margini di profitto. Qual è il ruolo della saponatura dei coloranti reattivi nella fase di lavaggio? La saponatura avviene dopo il fissaggio, una volta che il colorante reattivo si è legato alla fibra in condizioni alcaline. Il tessuto viene lavato a temperatura di ebollizione o prossima all'ebollizione con un detergente o un agente saponificante specifico per rimuovere tutto ciò che non ha mai formato un legame permanente con la fibra. Saltare o abbreviare questo passaggio comporta un lavaggio incompleto e il tessuto presenta un rischio nascosto di solidità del colore che si manifesterà solo in seguito, tramite test specifici, o, peggio, dopo che il prodotto avrà raggiunto il cliente. Perché è necessario rimuovere il colorante non fissato e idrolizzato? Una parte del colorante reattivo si idrolizza sempre nel bagno di tintura anziché reagire con la fibra. Il colorante idrolizzato si deposita in modo lasco sulla superficie del tessuto, trattenuto solo da una debole attrazione fisica anziché da un legame covalente. Se non viene applicata, la macchia si stacca durante la manipolazione, stinge durante il lavaggio e si trasferisce sui tessuti più chiari durante lo stesso lavaggio. La fase di insaponatura è specificamente pensata per rimuovere questo residuo prima che diventi un problema di solidità del colore. Come la saponificazione influisce sulla solidità del lavaggio La qualità della saponificazione determina gran parte di ciò che emerge successivamente nei test di solidità del lavaggio. Un lotto che sembra corretto sulla cartella colori potrebbe comunque non risultare resistente al lavaggio o allo sfregamento se questa fase viene eseguita in fretta. Rimozione del colorante idrolizzato dalla superficie delle fibre Un lavaggio efficace con sapone mantiene il colorante disciolto in sospensione nella soluzione di lavaggio, impedendogli di ridepositarsi sul tessuto. Il grado di completezza di questo processo dipende dall'agitazione, dal rapporto tra i liquidi e dal potere disperdente del detergente o dell'agente saponificante utilizzato. Collegamento tra insaponamento e valutazioni di solidità del colore Le valutazioni di solidità al lavaggio e allo sfregamento, generalmente effettuate utilizzando i metodi di prova di solidità del colore AATCC, riflettono in gran parte la quantità di colorante non fissato che rimane dopo il lavaggio. Un tessuto può superare un controllo iniziale della tonalità in laboratorio, ma non superare comunque il test di solidità del colore sul lotto di produzione se il lavaggio con sapone è stato effettuato per troppo poco tempo o a una temperatura troppo bassa. Quali sono le cause delle macchie sul retro dei capelli? Cause comuni di macchie sul retro Il fenomeno delle macchie sul retro si verifica quando il colorante, lavato via dal tessuto tinto, si rideposita su aree non tinte o più chiare nello stesso bagno di tintura. Le cause più comuni includono: Bagni di lavaggio sovraccarichi con una quantità di colorante idrolizzato superiore alla capacità del bagno Risciacquo insufficiente tra le fasi di lavaggio e finitura Agenti saponificanti con scarso potere disperdente, che consentono alle particelle di colorante libero di ridepositarsi sul tessuto Circolazione irregolare del bagno, che crea zone localizzate ad alta concentrazione di colorante Tessuti e miscele più a rischio Le tonalità scure e intense generano il carico più elevato di colorante idrolizzato e sono la causa più frequente di problemi di macchie sul retro. I tessuti misti, e qualsiasi carico che mescoli componenti tinti e non tinti, sono particolarmente vulnerabili, poiché il colorante ridepositato è molto più visibile sulla parte più chiara del tessuto. Parametri chiave del processo per una saponificazione efficace La maggior parte delle cause di scarsa solidità del colore e di macchie sul retro sono riconducibili al grado di controllo di questi tre parametri. Temperatura e tempo: in genere, il lavaggio con sapone avviene a una temperatura prossima al punto di ebollizione per un periodo che va dai cinque ai quindici minuti, anche se la combinazione ideale dipende dall'intensità della tonalità e dalla struttura del tessuto. Utilizzare un bagno di acqua troppo fredda rallenta la rimozione del colorante, e ridurre i tempi di incubazione lascia residui di colorante idrolizzato anche alla temperatura corretta. Intensità della tonalità Temperatura di insaponatura Tempo tipico Da chiara a media Da 90 a 95 °C Da 5 a 8 minuti Scuro e intenso Vicino all'ebollizione (da 98 a 100 °C) Da 10 a 15 minuti Turchese e tonalità problematiche Vicino all'ebollizione, lavaggi multipli 15 minuti o più per lavaggio Questo intervallo di temperature prossime all'ebollizione si applica ai detergenti convenzionali. Gli agenti saponificanti a bassa temperatura sono formulati per funzionare efficacemente a temperature comprese tra 60 e 80 °C, riducendo il consumo energetico senza compromettere le prestazioni di solidità del colore (vedere la sezione Sylic D2705 di seguito).  Rapporto liquido: un rapporto liquido più stretto concentra il colorante idrolizzato in un volume d'acqua minore, aumentando il rischio di rideposizione prima che possa essere risciacquato. Gli impianti che utilizzano macchine a getto o a troppopieno con rapporti liquido/liquido inferiori dovrebbero compensare con agenti disperdenti più forti o con un ciclo di risciacquo aggiuntivo. Durezza dell'acqua e agenti sequestranti: il calcio, il magnesio e il ferro presenti nell'acqua di rete interferiscono con le prestazioni degli agenti saponificanti e possono lasciare una finitura opaca o non uniforme. Un agente sequestrante, come Sylic P1501B, un disperdente chelante anionico con un pH compreso tra 2.5 e 4.0 in soluzione all'1%, lega questi ioni prima che inizi il processo di saponificazione e permette all'agente saponificante di agire come previsto. Scelta dei detergenti più adatti: detergenti anionici e non ionici. I detergenti anionici sono ampiamente utilizzati per la loro forte azione disperdente, mentre quelli non ionici offrono prestazioni migliori in presenza di acqua dura e a basse temperature. Entrambi i tipi sono disponibili all'interno di una gamma di ausiliari per la tintura formulati per garantire stabilità nei bagni alcalini e basse prestazioni di schiuma nelle macchine a getto. Abbinamento degli agenti alla fibra e alla profondità di colore Il cotone e le altre fibre cellulosiche generalmente rispondono bene agli agenti saponificanti anionici. Le miscele contenenti fibre sintetiche potrebbero richiedere un'opzione non ionica, per evitare di macchiare il componente sintetico più sensibile. Le tonalità più scure in genere si chiamano

Scopri di più »

Schiarimento per riduzione nella tintura del poliestere: una guida completa

Indice dei contenuti Cos'è la pulizia di riduzione? Definizione e scopo Ruolo nella tintura dispersa Impatto sulla solidità del colore Reclami comuni sulla qualità Quando è necessario il lavaggio di riduzione Tonalità scure e medie Ricette ad alta concentrazione di colorante Miscele con fibre cellulosiche Quando può essere saltato Processo e controllo Ricetta e parametri tipici Controllo della temperatura e del pH Evitare la sovra-riduzione o la sotto-riduzione Risciacquo e neutralizzazione Scelta degli agenti riducenti giusti Idrosolfito di sodio Agenti riducenti senza zolfo Opzioni a bassa temperatura e sostenibili Coloranti ad alta solidità al lavaggio per ridurre il carico di lavaggio Risoluzione dei problemi Problemi comuni Scarsa solidità al lavaggio dopo il lavaggio Cambiamento di tonalità o opacizzazione Conclusione Domande frequenti Cosa succede se lo si salta? Lavaggio a riduzione o lavaggio normale? Si può fare a bassa temperatura? Idrosolfito contro agenti privi di zolfo? Un lotto che appare perfetto in lavatrice può comunque non superare un test di resistenza al lavaggio dopo alcuni giorni. Nella maggior parte dei casi, la causa è la presenza di colorante disperso non fissato sulla superficie della fibra, e la soluzione consiste in un processo di riduzione e chiarificazione. Questa guida illustra quando è necessario eseguire questo passaggio, i principi chimici che lo sottendono e come mantenere risultati coerenti dal campione di laboratorio alla produzione su larga scala. Che cos'è la pulizia di riduzione? Definizione e scopo: Il lavaggio di riduzione è un trattamento post-tintura che rimuove il colorante disperso che non è penetrato o fissato sulle fibre di poliestere. Durante la tintura ad alta temperatura, alcune molecole di colorante rimangono sulla superficie della fibra anziché diffondersi nella struttura del polimero. Se non trattato, questo residuo di tintura si trasferisce e scolorisce durante il lavaggio, riducendo la solidità complessiva del colore. Un bagno di riduzione scompone e rimuove il colorante superficiale, lasciando solo il colorante che si è correttamente fissato all'interno della fibra. Ruolo nella tintura dispersa La riduzione e la chiarificazione avvengono al termine del ciclo di tintura dispersa, dopo la fase principale di tintura e prima del risciacquo finale. Si tratta di una fase di un processo di tintura del poliestere più ampio, che comprende anche il pretrattamento, la tintura e la finitura. La pagina dedicata alle soluzioni per la tintura del poliestere illustra come queste fasi si collegano tra loro, insieme agli ausiliari consigliati per ciascuna fase. Impatto sulla solidità del colore La solidità al lavaggio e allo sfregamento sono tra le specifiche che gli acquirenti verificano più attentamente prima di accettare una spedizione. Il colorante superficiale non rimosso è legato in modo lasco e si lava via facilmente, ed è proprio questo che i test standardizzati come i metodi di solidità al lavaggio dell'AATCC sono progettati per rilevare. Una fase di riduzione e chiarificazione eseguita correttamente migliora questi risultati rimuovendo il colorante che altrimenti causerebbe un test non riuscito. Reclami comuni sulla qualità I produttori che saltano o non eseguono correttamente la fase di riduzione del colore tendono a riscontrare una serie di problemi ricorrenti: Perdita di colore su capi più chiari nello stesso lavaggio Macchie su imballaggi o finiture durante il trasporto e lo stoccaggio Tonalità opache o torbide rispetto al campione di laboratorio approvato Spedizioni rifiutate dopo il fallimento dei test di solidità del colore presso il laboratorio dell'acquirente Questi problemi sono quasi sempre riconducibili a residui di colorante disperso piuttosto che a un difetto nella ricetta del colorante stesso, motivo per cui la fase di riduzione del colore merita la stessa attenzione della fase di tintura che segue. Quando è necessaria la riduzione per ottenere tonalità scure e medie Le tonalità più scure e di media intensità richiedono concentrazioni di colorante più elevate, il che naturalmente lascia più colorante non fissato sulla superficie della fibra. La gamma di coloranti dispersi Skycron copre applicazioni di tintura e stampa in tonalità scure, medie e vivaci, e l'abbinamento di questi coloranti con un'adeguata fase di riduzione è prassi comune per ottenere una solidità accettabile a queste profondità di colore più elevate. Ricette ad alta concentrazione di colorante Qualsiasi ricetta con un'alta percentuale totale di colorante sul peso del tessuto (% owf) trae beneficio dallo sbiancamento per riduzione, non solo le tonalità scure. Come riferimento generale, le fabbriche raggruppano comunemente la profondità di colore in questo modo: Profondità di colore Concentrazione tipica di tintura Riduzione Chiarezza Luce inferiore all'1% owf Spesso facoltativo Medio dall'1 al 3% owf Si consiglia un'alimentazione scura con una percentuale di grassi superiore al 3%. Questi valori sono da intendersi come una guida generale piuttosto che come una regola fissa, poiché la classe di tintura, la miscela di fibre e gli obiettivi di solidità del colore influenzano tutti la soglia. Le combinazioni di più coloranti utilizzate per ottenere tonalità personalizzate precise rientrano in questa stessa logica, poiché la combinazione di diverse classi di coloranti può lasciare residui superficiali di diversa entità, anche a una percentuale totale moderata. Le miscele con fibre cellulosiche, come quelle in poliestere-cotone e poliestere-viscosa, aggiungono un ulteriore livello di rischio. Il colorante disperso che non si è fissato alla parte in poliestere può macchiare la fibra cellulosica, causando un'indesiderata variazione di tonalità sul tessuto. La schiaritura a riduzione preserva il contrasto desiderato o la tinta unita su entrambi i tipi di fibra. Quando si può saltare: Le tonalità molto chiare con bassa concentrazione di colorante a volte non richiedono un ciclo completo di riduzione e lavaggio, soprattutto quando si utilizzano coloranti ad alto esaurimento e condizioni di tintura ben controllate, e un semplice lavaggio a caldo può essere sufficiente. Saltare questo passaggio dovrebbe comunque essere una decisione ponderata, basata sull'intensità del colore e sui requisiti di solidità del colore, e non una scorciatoia per risparmiare tempo. Processo e controllo Ricetta e parametri tipici Un bagno di chiarificazione a riduzione alcalina standard comprende un agente riducente, soda caustica o carbonato di sodio e un agente bagnante o disperdente. I sistemi di depurazione acida senza zolfo, che funzionano a un pH più basso, vengono sempre più utilizzati come alternativa. Un punto di partenza generale potrebbe essere il seguente: Parametro Intervallo tipico Agente riducente da 2 a 4 g/L Alcali (NaOH o carbonato di sodio) da 2 a 4 g/L Temperatura da 70 a 80 °C Tempo da 15 a 20 minuti Rapporto bagno da 1:8 a 1:15 Questi valori variano in base all'intensità della tonalità, alla classe di tintura e alla miscela di fibre, quindi è necessario effettuare prove di laboratorio per confermare la ricetta finale prima di procedere alla produzione su larga scala. Controllo della temperatura e del pH La temperatura e il pH sono le due variabili che influenzano maggiormente l'efficacia del processo di chiarificazione: se la temperatura è troppo bassa o il tempo di lavorazione è troppo breve, rimangono residui di colorante e la solidità del colore ne risente. Temperatura troppo elevata o ambiente troppo alcalino: la superficie del poliestere o la sensazione al tatto potrebbero risentirne. La maggior parte delle ricette tradizionali mira a un pH leggermente alcalino compreso tra 9 e 11. I sistemi a base acida senza zolfo, invece, funzionano in un intervallo da neutro a leggermente acido, a seconda del prodotto utilizzato, quindi il pH target dovrebbe sempre corrispondere alla composizione chimica selezionata piuttosto che a una singola regola fissa. Evitare una riduzione eccessiva o insufficiente. Una riduzione insufficiente lascia residui di colorante sulla superficie, che si manifestano in seguito con una scarsa solidità del colore. Una riduzione eccessiva rimuove correttamente il colorante fissato dalla fibra, causando perdita di tonalità, opacizzazione o una colorazione non uniforme.

Scopri di più »
Finiture idrorepellenti C0 vs. C6

Trattamenti idrorepellenti C0 vs. C6: quale si adatta ai vostri tessuti?

Indice La chimica alla base di C0 e C6 Cos'è il DWR C6 Cos'è il DWR C0 Differenze strutturali chiave Confronto delle prestazioni Idrorepellenza e oleorepellenza Durata e resistenza al lavaggio Traspirabilità e sensazione al tatto Panorama normativo globale Restrizioni REACH e UE Normative statali statunitensi Requisiti per marchi e rivenditori Casi d'uso per settore Abbigliamento outdoor e sportivo Abbigliamento da lavoro e tessuti protettivi Tessuti per la casa e tappezzeria Scegliere la finitura giusta Fattori chiave da considerare Suggerimenti per test e certificazioni Conclusione Domande frequenti Qual è la differenza tra le finiture C0 e C6? Il C6 DWR è vietato? Le prestazioni di C0 sono pari a quelle di C6? Come faccio a scegliere tra C0 e C6? Chiedete oggi a un fornitore di tessuti informazioni su una finitura idrorepellente e con ogni probabilità riceverete due risposte molto diverse: C6 o C0. Entrambi affermano di mantenere i tessuti asciutti. Attualmente, solo uno di questi prodotti sta subendo pressioni per la sua graduale eliminazione da parte delle autorità di regolamentazione dell'UE, della California e di New York, nonché da parte dei principali marchi di abbigliamento. Per chi oggi cerca tessuti idrorepellenti, la scelta non si basa più solo sulle prestazioni. Si tratta di capire quali prodotti chimici saranno ancora vendibili nel vostro mercato di riferimento tra due anni. La chimica alla base di C0 e C6 Cos'è il DWR C6? Le finiture idrorepellenti durevoli (DWR) C6 utilizzano polimeri fluorocarbonici a catena corta, nello specifico catene laterali fluorurate a sei atomi di carbonio, per rivestire le singole fibre. Questa reazione chimica riduce l'energia superficiale della fibra a circa 12 mJ/m², un valore inferiore alla tensione superficiale della maggior parte dell'acqua e degli oli. Di conseguenza, le finiture C6 offrono sia idrorepellenza che oleorepellenza, una combinazione che pochi sistemi senza fluoro possono eguagliare completamente. La tecnologia chimica C6 ha sostituito le vecchie finiture a base di fluorotelomeri C8 oltre dieci anni fa. Il C8 si degrada in PFOA, una sostanza nota per la sua persistenza e bioaccumulo nell'ambiente. Il C6 si degrada invece in acido perfluoroesanoico (PFHxA), che ha un'emivita ambientale più breve e un potenziale di bioaccumulo inferiore. Tuttavia, PFHxA non è esente da controlli normativi, come illustrato nella sezione sulla conformità riportata di seguito. Per gli acquirenti che cercano prodotti C6, formulazioni come Skyguard C6-C8 Waterproofer combinano resistenza all'acqua e all'olio con una buona solidità al lavaggio sia su fibre di cellulosa che sintetiche, applicate a dosaggi tipici da 10 a 40 g/L, e sono prodotte senza PFOS, PFOA o APEO. Cos'è il C0 DWR? C0 si riferisce a un trattamento idrorepellente privo di fluoro. Anziché utilizzare catene laterali di fluorocarburi, le finiture C0 si basano su polimeri a base di dendrimeri, cera o poliuretano per creare una superficie idrofobica della fibra. Questi sistemi raggiungono in genere un'energia superficiale compresa tra 20 e 25 mJ/m², sufficiente a respingere efficacemente l'acqua, ma generalmente non sufficiente a garantire una forte idrorepellenza. La domanda di finiture C0 è in rapida crescita perché non comportano rischi di conformità legati ai PFAS, un fattore che assume sempre maggiore importanza con l'ampliamento del campo di applicazione della normativa. Linee come la Skyguard Fluorine-free Waterproofer vengono applicate a concentrazioni comprese tra circa 10 e 80 g/L a seconda della resistenza richiesta, non contengono APEO e sono formulate per tessuti in cui l'oleorepellenza non è un requisito funzionale, tra cui la maggior parte dei capispalla, dei tessuti per la casa e delle applicazioni nel settore della moda. Differenze strutturali chiave Attributo C6 (Fluorocarbonio) C0 (Senza fluoro) Energia superficiale Circa. 12 mJ/m² circa. Da 20 a 25 mJ/m² Idrorepellenza Eccellente Da buona a eccellente Oliorepellenza Sì Limitata o assente Contenuto di PFAS Presente (a base di PFHxA) Nessuno Temperatura di polimerizzazione tipica Da 150 a 160 °C Da 160 a 180 °C Confronto delle prestazioni Idrorepellenza e oleorepellenza Le finiture C6 rimangono il punto di riferimento ovunque sia necessaria la resistenza a olio, grasso o macchie organiche insieme all'idrorepellenza, come ad esempio negli indumenti da lavoro esposti a oli per macchine o nei grembiuli a contatto con gli alimenti. Le finiture C0 hanno colmato gran parte del divario in termini di pura idrorepellenza, con molte formulazioni recenti che raggiungono risultati paragonabili alle C6 nei test standardizzati di resistenza all'acqua. Tuttavia, sulle macchie a base di olio, le finiture C0 risultano ancora insufficienti. Durata e resistenza al lavaggio: entrambe le formulazioni chimiche si basano sull'adsorbimento fisico al momento dell'applicazione sul tessuto, e questo legame si indebolisce progressivamente con i lavaggi ripetuti e l'esposizione al detergente. Un agente reticolante prolunga la durata del lavaggio legando le catene polimeriche DWR tra loro e ai gruppi reattivi presenti sulla superficie della fibra, convertendo un rivestimento debolmente adsorbito in uno chimicamente ancorato. L'agente reticolante Sylic, ad esempio, viene dosato nello stesso bagno in una quantità compresa tra il 10 e il 30 percento dell'idrorepellente, non contiene APEO, PFOA, PFOS o formaldeide ed è compatibile sia con i sistemi C6 che con quelli senza fluoro, il che lo rende un pratico additivo quando una finitura deve resistere a 20 o più cicli di lavaggio industriali o domestici. Traspirabilità e sensazione al tatto: entrambe le finiture C0 e C6 rivestono la superficie della fibra anziché riempire gli spazi porosi tra i filati, preservando così la traspirabilità ai livelli di applicazione corretti. Due fattori compromettono più spesso questo equilibrio: un dosaggio eccessivo del trattamento di finitura, che può bloccare parzialmente la porosità tra i fili e irrigidire la mano del tessuto; una concentrazione non uniforme del bagno, che crea zone localizzate ad alta concentrazione lungo la larghezza del tessuto; e le finiture C0 che a volte richiedono livelli di applicazione leggermente superiori per eguagliare l'idrorepellenza C6, il che rende la precisione del dosaggio e l'uniformità del bagno particolarmente importanti per mantenere un risultato morbido e traspirante. Panorama normativo globale: REACH e restrizioni UE. L'UE disciplina le sostanze PFAS nei tessuti ai sensi dell'allegato XVII del regolamento REACH. Nell'UE e nello Spazio economico europeo (SEE) entrerà in vigore, a partire dal 2026, una restrizione sull'utilizzo del PFHxA, prodotto di degradazione della chimica C6, mentre l'Agenzia europea per le sostanze chimiche (ECHA) sta attualmente valutando una restrizione più ampia che riguardi l'intera famiglia dei PFAS. Gli acquirenti e i marchi che si riforniscono per il mercato UE dovrebbero considerare il C6 come una sostanza chimica soggetta a crescenti pressioni normative, piuttosto che come un'opzione sicura a lungo termine, e dovrebbero monitorare gli aggiornamenti normativi dell'ECHA sui PFAS per conoscere l'ambito di applicazione e le tempistiche più recenti. Le normative statali statunitensi non si limitano all'UE. Due stati degli Stati Uniti hanno già emanato restrizioni sui PFAS specifiche per tessuti e abbigliamento: la legge californiana AB 1817 vieta la produzione, la distribuzione e la vendita di nuovi articoli tessili contenenti PFAS aggiunti intenzionalmente in concentrazioni superiori a 100 ppm di fluoro organico totale a partire dal 1° gennaio 2025, limite che scenderà a 50 ppm dal 1° gennaio 2027. La fornitura di abbigliamento per attività all'aperto in condizioni di forte umidità è stata prorogata fino al 1° gennaio 2028. I requisiti completi sono indicati nel testo ufficiale del disegno di legge. La legge sulla conservazione ambientale di New York § 37-0121 vieta la vendita di abbigliamento nuovo

Scopri di più »
Rotolo di tessuto di nylon blu reale, rifinito.

Difetti nella tintura del nylon: cause e soluzioni

Indice Difetti comuni nella tintura del nylon Tonalità non uniforme e tremolante Effetti di anello, punta e brina Le tre leve dietro ogni difetto Profilo del pH Velocità di riscaldamento e zona di attacco Selezione e dosaggio del ritardante Risoluzione dei problemi in base al sintomo Soluzioni Skychem per la tintura del nylon Domande frequenti Qual è il pH migliore per la tintura acida del nylon? Perché il mio nylon si tinge in modo non uniforme? In che modo i ritardanti impediscono una tintura non uniforme? A quale temperatura devo tingere il nylon? Il nylon colpisce in fretta. Il colorante acido si lega ai suoi gruppi amminici in pochi minuti, quindi un processo leggermente errato può fissare una tonalità non uniforme prima che abbia la possibilità di livellarsi. Striature, scollamenti, barre e una superficie maculata e irregolare sul nylon sono quasi sempre riconducibili a uno di questi tre fattori controllabili: pH, temperatura o sistema di ritardante. Questo articolo illustra come riconoscere ciascun difetto e cosa modificare nel processo per evitarne il ripetersi. Difetti comuni nella tintura del nylon: identificare correttamente un difetto è il primo passo per risolverlo. I tre modelli seguenti coprono la maggior parte di ciò che si presenta sul nylon, e ognuno indica una diversa causa principale. Tintura non uniforme e irregolarità: la categoria generale comprende macchie, chiazze o una tonalità che non è omogenea su tutto il tessuto. La "scatterità" è una forma più specifica di questo fenomeno, un aspetto maculato e granuloso in cui i filamenti adiacenti assorbono il colorante a velocità diverse. È il segno più evidente che il colorante ha agito più velocemente di quanto la fibra sia riuscita ad appiattirsi. Listing e Barre Listing indicano una differenza di tonalità dal lato al centro o dalla cimosa al centro lungo la larghezza del tessuto. Il disegno a barre appare come barre o strisce orizzontali che seguono i percorsi o i picchi. Ciò che distingue questi due fenomeni dalla tendenza a muoversi in modo disordinato è lo schema: l'andamento regolare e quello a barre seguono una direzione definita in larghezza o in lunghezza, mentre la tendenza a muoversi in modo disordinato si disperde in modo casuale. Effetti di tintura ad anello, a punta e satinata. La tintura ad anello e la tintura a punta sono difetti di penetrazione correlati ma distinti, ed è importante distinguerli. La tintura ad anello avviene lungo la sezione trasversale della fibra: il colorante rimane concentrato nella guaina esterna e non si diffonde mai completamente fino al nucleo, quindi un filamento tagliato mostra un anello colorato attorno a un centro chiaro o bianco, anche se la superficie appare completamente tinta. La tintura in punta, invece, è una differenza longitudinale, in cui la punta di un filamento o di una fibra discontinua assorbe più o meno colorante rispetto al corpo della fibra, solitamente perché la punta ha una storia termica o condizioni superficiali diverse rispetto al resto della fibra. L'effetto brina si manifesta come una superficie complessivamente pallida e sbiadita, piuttosto che come un motivo direzionale. Tutti e tre i casi riconducono allo stesso problema di fondo: il colorante non è penetrato completamente nella fibra, anche quando la tonalità appare quasi perfetta da lontano. Le tre leve alla base di ogni difetto La maggior parte dei difetti delle tende in nylon è dovuta al pH, alla temperatura o al sistema di ritardante che agiscono in modo contrastante anziché sinergico. Ciascuna leva sottostante illustra il meccanismo, la tipica modalità di guasto e la soluzione. Profilo del pH In un bagno acido, i gruppi amminici alle estremità delle catene polimeriche del nylon acquisiscono un protone e diventano caricati positivamente, mentre i gruppi solfonato sulle molecole dei coloranti acidi portano una carica negativa. I due si attraggono e si legano. Il pH determina quanti di questi siti sono attivi, con quale velocità il colorante li raggiunge e con quanta forza vi si lega una volta che vi si è depositato. L'errore più comune nel processo consiste nell'abbassare il pH del bagno troppo rapidamente o troppo drasticamente. Se il bagno diventa acido prima che i tessuti siano uniformemente bagnati e in circolazione, il colorante agisce rapidamente creando striature o macchie che nessun tempo di mantenimento della temperatura può correggere. Un pH troppo elevato o variabile durante il ciclo presenta il problema opposto: scarso esaurimento delle piante e profondità dell'ombreggiatura che varia da un lotto all'altro. Le diverse classi di coloranti acidi richiedono intervalli di pH differenti: Coloranti livellanti: pH compreso tra circa 5.5 e 7.0, per dare al colorante lo spazio necessario per migrare e autocorregersi. Coloranti di macinazione (una classificazione derivata dalla terminologia della tintura della lana, ma pratica standard anche per il nylon): pH compreso tra circa 4.0 e 5.0, per tonalità più intense e maggiore solidità al lavaggio, con minore tolleranza alle variazioni di processo. Questi intervalli sono punti di partenza. Verificate le ricette confrontandole con la scheda tecnica del fornitore di coloranti e con le prove di laboratorio interne, e non riutilizzate mai una ricetta proveniente dalla lana, dove il regime di pH per la regolazione e la macinazione dei coloranti funziona in direzione opposta. La stessa cautela si applica al nylon stesso: il nylon 6 e il nylon 6,6 possono presentare differenze di colore e di consistenza anche in condizioni di pH e temperatura identiche, e il passaggio da un substrato all'altro o da un fornitore di coloranti all'altro con una ricetta non verificata è una causa comune e evitabile di variazione di tonalità. Confermare qualsiasi modifica al tipo di fibra o alla fonte di colorante con una nuova prova di laboratorio e una prova pilota prima di passare alla produzione in serie. La soluzione consiste in una curva di pH ripetibile anziché in un singolo valore target. Un donatore di acido ad azione lenta che abbassa gradualmente il pH con l'aumento della temperatura mantiene l'attacco controllato anziché improvviso, eliminando le incertezze del dosaggio manuale nel momento sbagliato del ciclo. La velocità di riscaldamento e la temperatura della zona di impatto determinano quando e con quale rapidità il colorante si muove. Nel caso del nylon, la maggior parte dell'assorbimento avviene in un intervallo ristretto, tipicamente tra i 70 e i 90 °C, dove la struttura della fibra si apre e il colorante penetra rapidamente all'interno. Il nylon ha un numero limitato di siti di tintura e il colorante acido si lega ad essi quasi non appena le condizioni lo consentono; un passaggio troppo rapido attraverso la zona di tintura fissa il colorante in modo non uniforme, senza possibilità di livellarlo in seguito. I primi dieci-quindici minuti di sciopero determinano in larga misura l'esito dell'intero lotto. Il diagramma sopra illustra come questo processo si svolge in un ciclo tipico: una fase di bagnatura e circolazione a temperatura costante, una rampa controllata che rallenta nella zona di temperatura compresa tra 70 e 90 °C, una fase di mantenimento vicino al punto di ebollizione per la migrazione e il livellamento, e un raffreddamento controllato. La soluzione inizia prima dello sciopero: innanzitutto, assicurarsi che la bagnatura sia completa e uniforme e che la circolazione dell'aria sia stabile. Aumentare la temperatura a un ritmo controllato, spesso vicino a 1 °C al minuto e ancora più lentamente tra i 70 e i 90 °C.

Scopri di più »

Contattaci per ausiliari tessili e coloranti

Contatta Skychem Group per ulteriori soluzioni chimiche. Se hai domande o hai bisogno di maggiori informazioni, contattaci.
Risponderemo entro 24 ore

Richiedi un preventivo per il progetto

Vi preghiamo di comunicarci i requisiti, il paese e l'applicazione.

Scorrere fino a Top
Email WhatsApp

Contattaci per ausiliari tessili e coloranti

Contatta Skychem Group per ulteriori soluzioni chimiche. Se hai domande o hai bisogno di maggiori informazioni, contattaci.
Risponderemo entro 24 ore